


vidéo
Profil
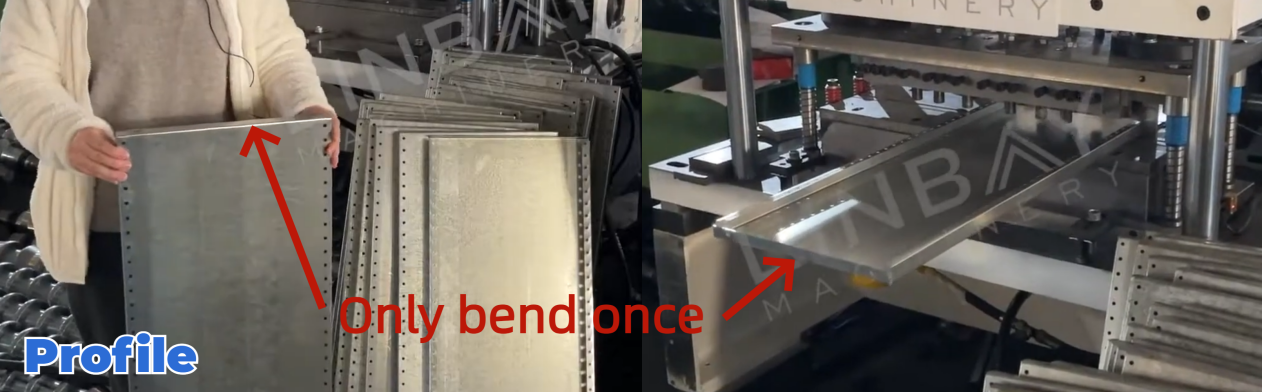
Le panneau d'étagère est un élément essentiel du système de rayonnage, conçu pour supporter les marchandises. Il est généralement fabriqué en acier galvanisé d'une épaisseur de 1 à 2 millimètres. Ce panneau est disponible en différentes largeurs et longueurs, sa hauteur restant constante. Il présente également un pli unique sur son côté le plus large.
Cas réel - Principaux paramètres techniques
Organigramme
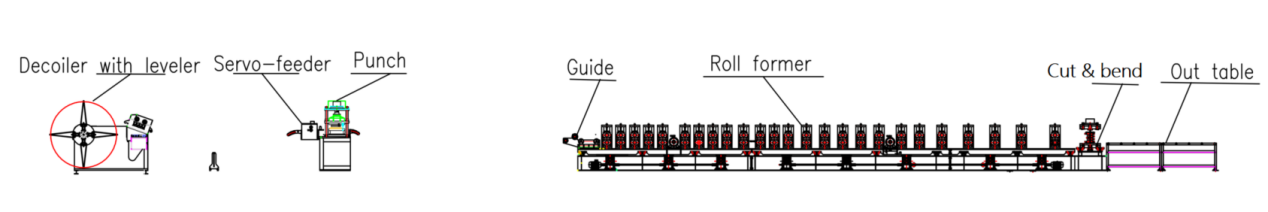
Dérouleur hydraulique avec niveleur – Alimentateur servo-commandé – Poinçonneuse hydraulique – Guidage – Profileuse – Machine de découpe et de pliage – Table de sortie
Principaux paramètres techniques
1. Vitesse du fil : réglable entre 4 et 5 m/min
2. Profilés : Largeurs et longueurs variées, hauteur constante
3. Épaisseur du matériau : 0,6 à 1,2 mm (pour cette application)
4. Matériaux appropriés : acier laminé à chaud, acier laminé à froid
5. Machine de profilage à rouleaux :en porte-à-faux structure à double panneau avec système d'entraînement par chaîne
6. Système de découpe et de pliage : Découpe et pliage simultanés, avec arrêt de la profileuse pendant le processus
7. Ajustement de la taille : Automatique
8. Armoire PLC : Système Siemens
Description d'un cas réel
Dérouleur hydraulique avec niveleur
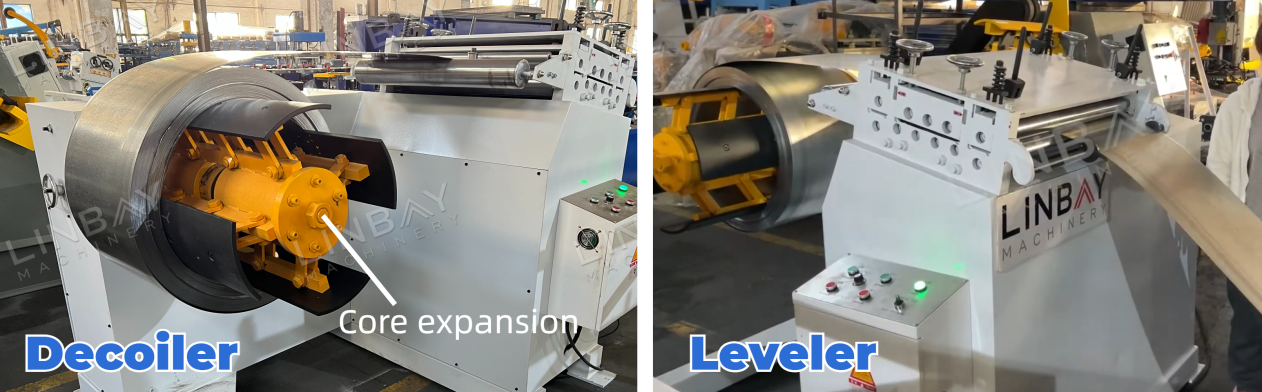
Cette machine combine un dérouleur et un niveleur, optimisant ainsi l'espace au sol et réduisant les coûts fonciers. Le mécanisme d'expansion du noyau s'adapte aux bobines d'acier d'un diamètre intérieur compris entre 460 mm et 520 mm. Lors du déroulement, des dispositifs de retenue extérieurs maintiennent la bobine d'acier en place, améliorant ainsi la sécurité des opérateurs.
La niveleuse aplatit la bobine d'acier, soulageant les contraintes internes et permettant un poinçonnage et un profilage plus efficaces.
Servo-alimentateur et poinçon hydraulique
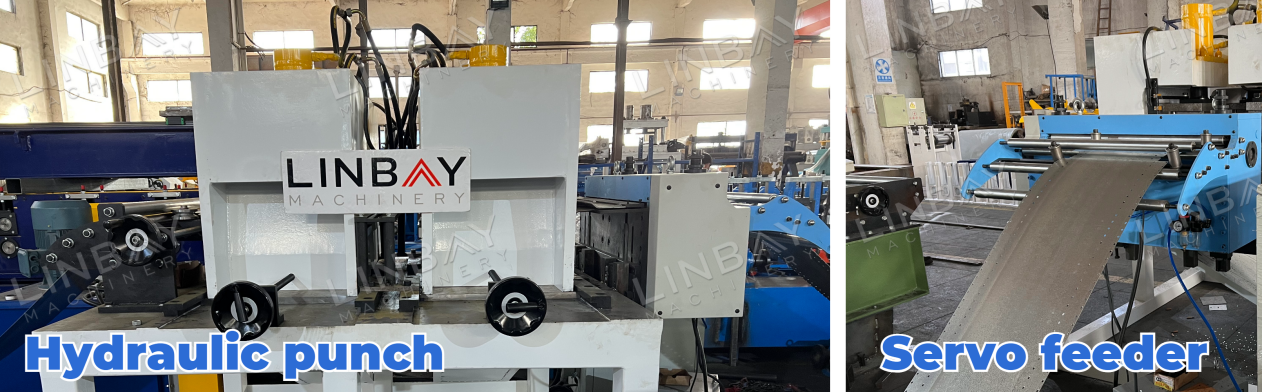
La poinçonneuse hydraulique fonctionne indépendamment du bâti de la profileuse. Cette conception permet à la profileuse de continuer à fonctionner pendant le poinçonnage, optimisant ainsi l'efficacité globale de la ligne de production. Le servomoteur minimise les temps de démarrage et d'arrêt, assurant un contrôle précis de la longueur d'avance de la bobine d'acier pour un poinçonnage précis.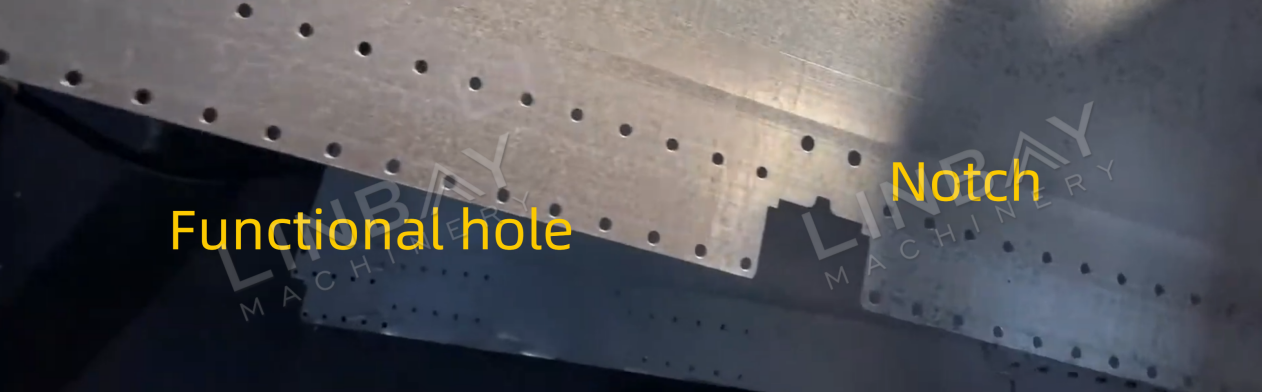
Lors du poinçonnage, des encoches sont réalisées en plus des trous fonctionnels destinés à la fixation des vis. Puisque la bobine d'acier plate sera transformée en panneau tridimensionnel, ces encoches sont calculées avec précision afin d'éviter tout chevauchement ou tout écart important aux quatre coins du panneau.
Encodeur et automate programmable
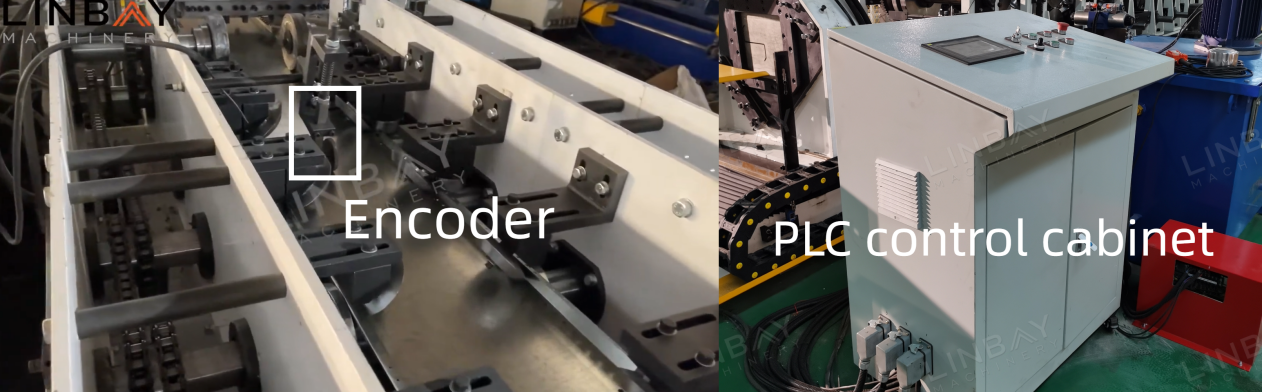
L'encodeur transforme la longueur détectée de la bobine d'acier en un signal électrique, lequel est ensuite transmis à l'armoire de commande PLC. Cette armoire permet de gérer avec précision des paramètres tels que la vitesse de production, la quantité produite, la longueur de coupe, etc. Grâce à la mesure précise et au retour d'information fournis par l'encodeur, la découpeuse hydraulique maintient une précision de coupe optimale.±1 mm, minimisant les erreurs.
Machine de profilage à rouleaux
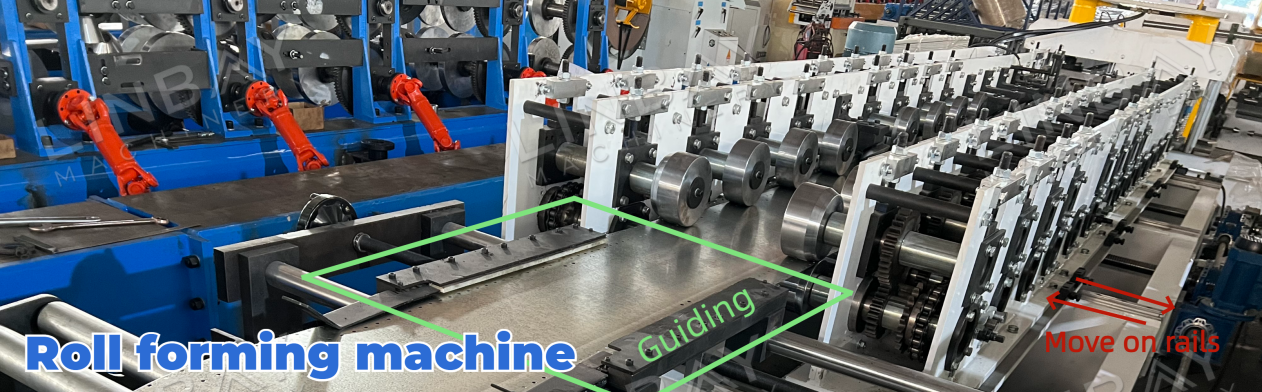
Avant son introduction dans la machine de formage, la bobine d'acier est guidée par des barres afin de maintenir son alignement sur l'axe central. Compte tenu de la forme du panneau d'étagère, seuls les côtés de la bobine nécessitent un formage. Par conséquent, nous utilisons une structure en porte-à-faux à double paroi pour réduire la consommation de matériau et, de ce fait, les coûts liés aux rouleaux. Des rouleaux entraînés par chaîne exercent une pression sur la bobine d'acier pour faciliter son avancement et son formage.
La profileuse est capable de produire des panneaux d'étagères de différentes largeurs. En saisissant les dimensions souhaitées dans l'automate programmable, la station de formage ajuste automatiquement sa position sur les rails dès réception des signaux. Le déplacement de la station et du rouleau modifie en conséquence les points de formage sur la bobine d'acier. Ce procédé permet à la profileuse de produire efficacement des panneaux d'étagères de dimensions variées.
Un codeur est installé pour détecter le mouvement de la station de formage, garantissant ainsi des réglages dimensionnels précis. De plus, deux capteurs de position—les capteurs les plus externes et les plus internes—sont utilisés pour empêcher les mouvements excessifs le long des rails, évitant ainsi les glissements ou les collisions entre les rouleaux.
Machine de découpe et de pliage
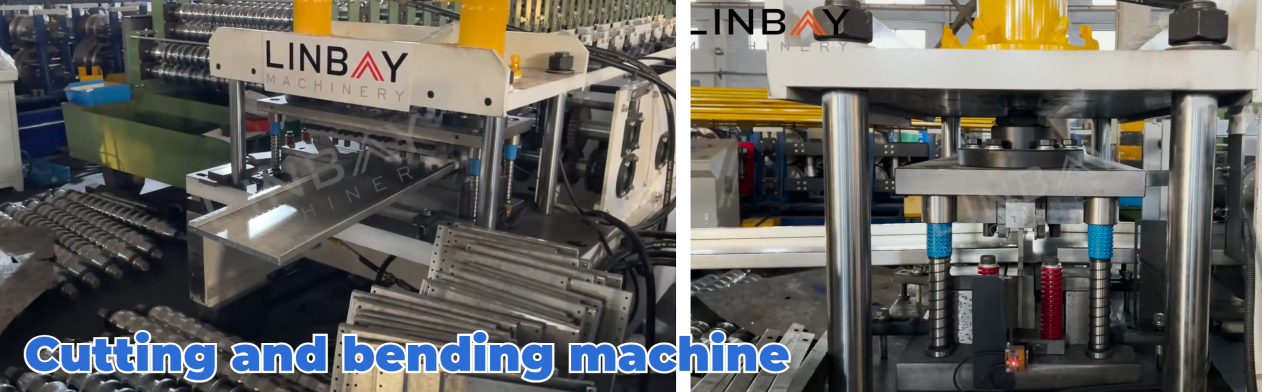
Dans ce cas de figure, où le panneau d'étagère nécessite un seul pli sur le côté le plus large, nous avons conçu le moule de la machine de découpe pour effectuer simultanément la découpe et le pliage.
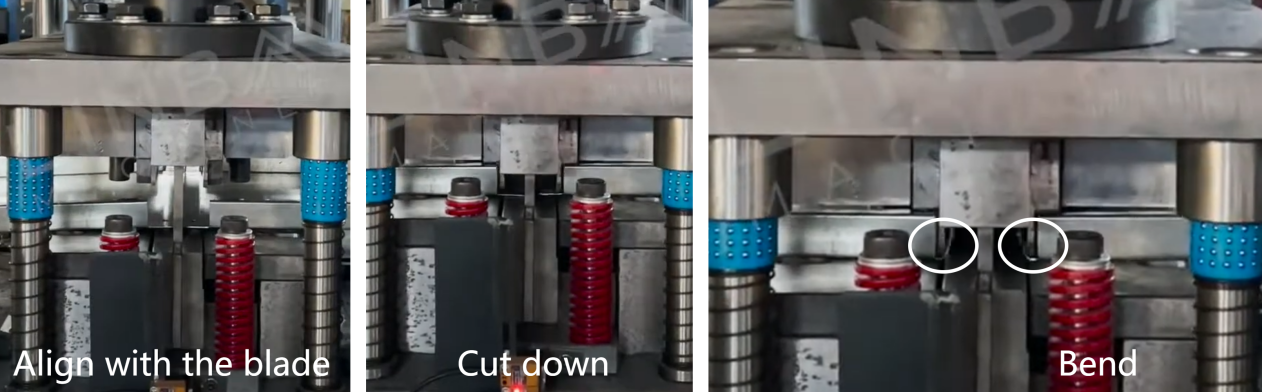
La lame descend pour effectuer la découpe, après quoi le moule de pliage remonte, achevant ainsi efficacement le pliage de la queue du premier panneau et de la tête du second panneau.
Autre type
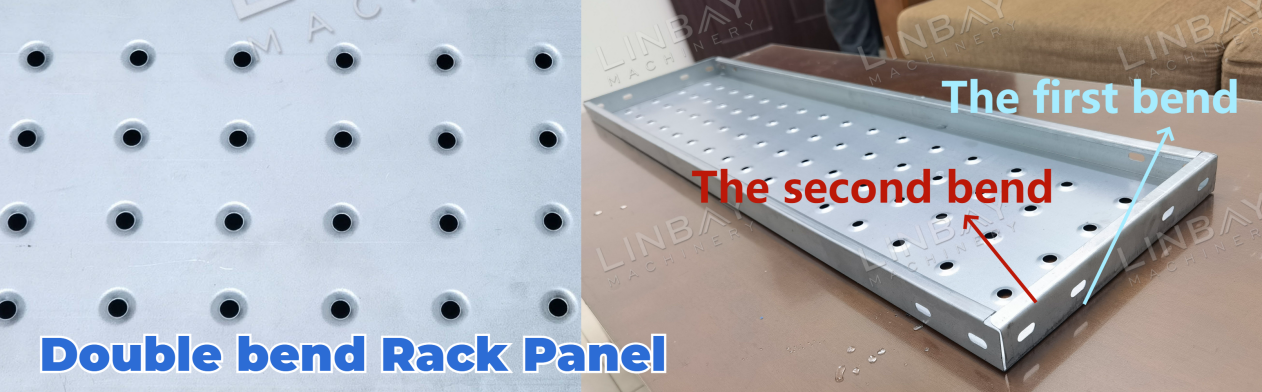
Si les panneaux d'étagère présentant deux plis sur le côté large vous intriguent, cliquez simplement sur l'image pour en savoir plus sur le processus de production détaillé et visionner la vidéo correspondante.
Principales différences :
Le modèle à double courbure offre une durabilité accrue par rapport au modèle à simple courbure, garantissant une utilisation prolongée. Cependant, le modèle à simple courbure répond parfaitement aux exigences de stockage. De plus, les bords du modèle à double courbure ne sont pas tranchants, ce qui améliore la sécurité lors de son utilisation, contrairement au modèle à simple courbure qui peut présenter des bords plus coupants.
1. Dérouleur

2. L'alimentation

3. Poing

4. Bancs de profilage à rouleaux

5. Système de conduite

6. Système de coupe

Autres

Table extérieure

Envoyez-nous votre message :
-

Rouleau de formage à chaud pour plateau métallique TR80 à gaufrage profond...
-
Conformadora de Vigacero
-

Rouleau de formage de cornières d'angle pour cloisons sèches à double modèle Mac...
-

Perfilatrice pour angle de réglage
-

Machine de profilage de profilés en U à haute vitesse...
-
Conformadora para poste de enrejado