video
Profil
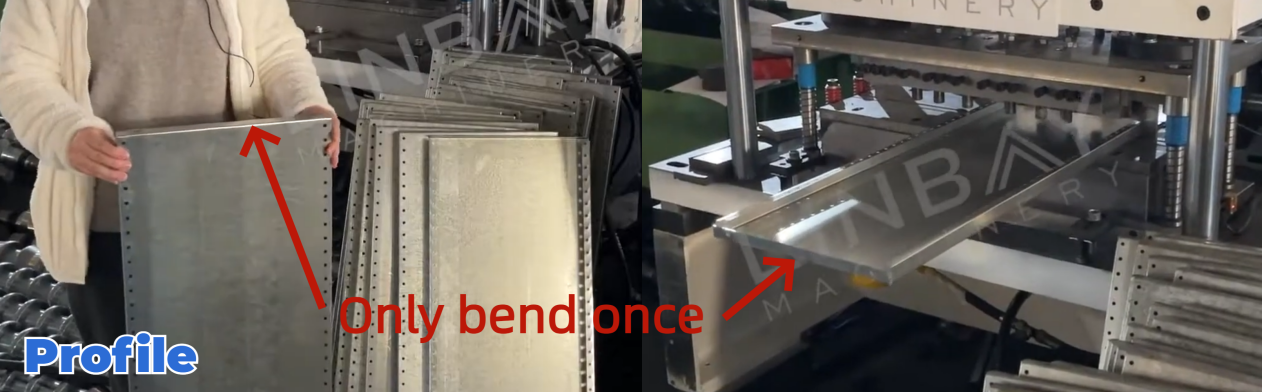
Rəf paneli, malları saxlamaq üçün nəzərdə tutulmuş rəf sisteminin vacib bir hissəsidir. Ümumiyyətlə, qalınlığı 1 ilə 2 millimetr arasında dəyişən sinklənmiş poladdan hazırlanır. Bu panel müxtəlif en və uzunluqlarda mövcuddur, hündürlüyü isə sabit qalır. Həmçinin, daha geniş tərəfi boyunca tək bir əyilməyə malikdir.
Real hal - Əsas Texniki Parametrlər
Axın qrafiki
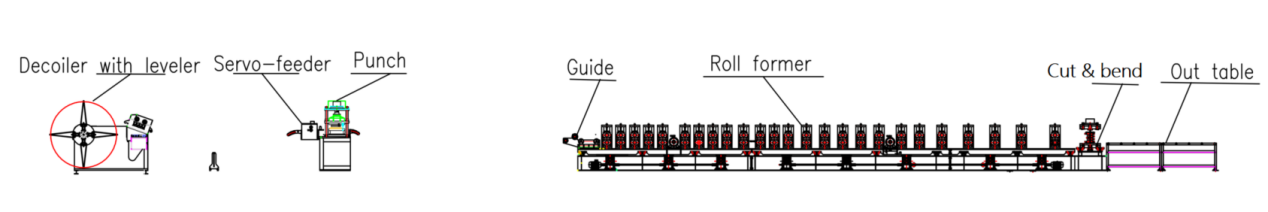
Səviyyələndiricili hidravlik dekoiler -- Servo qidalandırıcı -- Hidravlik yumruq -- Rəhbər -- Rulon əmələ gətirmə maşını -- Kəsmə və əymə maşını -- Çıxış masa
Əsas Texniki Parametrlər
1. Xətt sürəti: 4-5 m/dəq arasında tənzimlənir
2. Profillər: Müxtəlif en və uzunluqlarda, sabit hündürlükdə
3. Materialın qalınlığı: 0.6-1.2 mm (bu tətbiq üçün)
4. Uyğun materiallar: İsti yayılmış polad, soyuq yayılmış polad
5. Rulon formalaşdırma maşını:Konsolvari zəncirvari idarəetmə sistemi olan ikiqat panelli quruluş
6. Kəsmə və əyilmə sistemi: Eyni vaxtda kəsmə və əyilmə, proses zamanı rulon əvvəlki dayanma ilə
7. Ölçü tənzimlənməsi: Avtomatik
8. PLC kabineti: Siemens sistemi
Həqiqi iş təsviri
Səviyyələndirici ilə hidravlik dekoiler
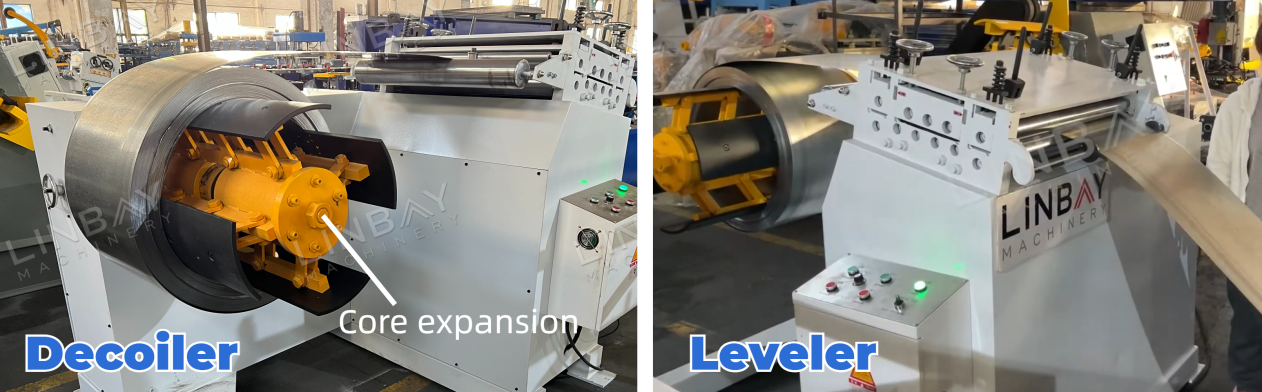
Bu maşın dekoiler və düzəldicini birləşdirərək zavod sahəsini optimallaşdırır və torpaq xərclərini azaldır. Əsas genişləndirmə mexanizmi daxili diametri 460 mm ilə 520 mm arasında olan polad rulonlara uyğunlaşa bilər. Sarğı açılarkən, xarici rulon tutucuları polad rulonunun yerində etibarlı şəkildə qalmasını təmin edir və işçilərin təhlükəsizliyini artırır.
Səviyyələndirici polad rulonu düzəldir, daxili gərginliyi azaldır və daha səmərəli deşmə və rulon formalaşdırmasına imkan verir.
Servo Qidalandırıcı və Hidravlik Punch
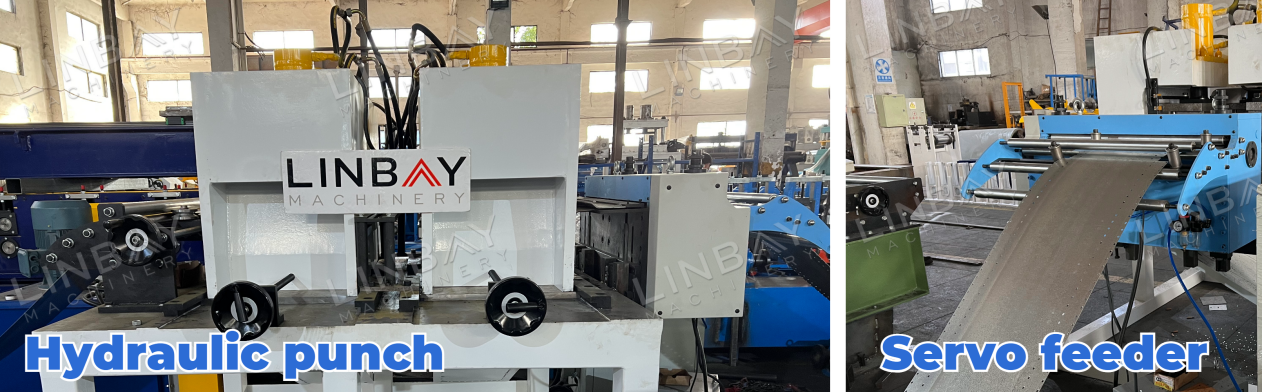
Hidravlik yumruq rulon formalaşdırma maşınının bazasından ayrı, müstəqil şəkildə işləyir. Bu dizayn yumruqlama zamanı yumruqlama maşınının işləməsinə imkan verir və istehsal xəttinin ümumi səmərəliliyini artırır. Servo mühərrik işə salma-dayandırma vaxtı gecikmələrini minimuma endirir və dəqiq yumruqlama üçün polad rulonun irəli uzunluğuna dəqiq nəzarət təmin edir.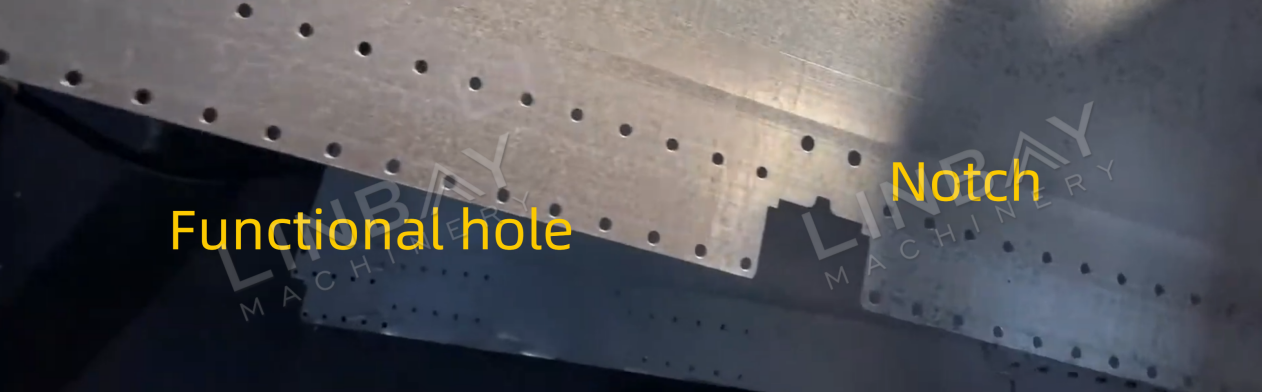
Deşikləmə mərhələsində, vintlərin quraşdırılması üçün funksional dəliklərə əlavə olaraq, oyuqlar da yaradılır. Düz polad rulon üçölçülü panel şəklində hazırlandığı üçün, bu oyuqlar rəf panelinin dörd küncündə üst-üstə düşmənin və ya böyük boşluqların qarşısını almaq üçün dəqiq hesablanır.
Enkoder və PLC
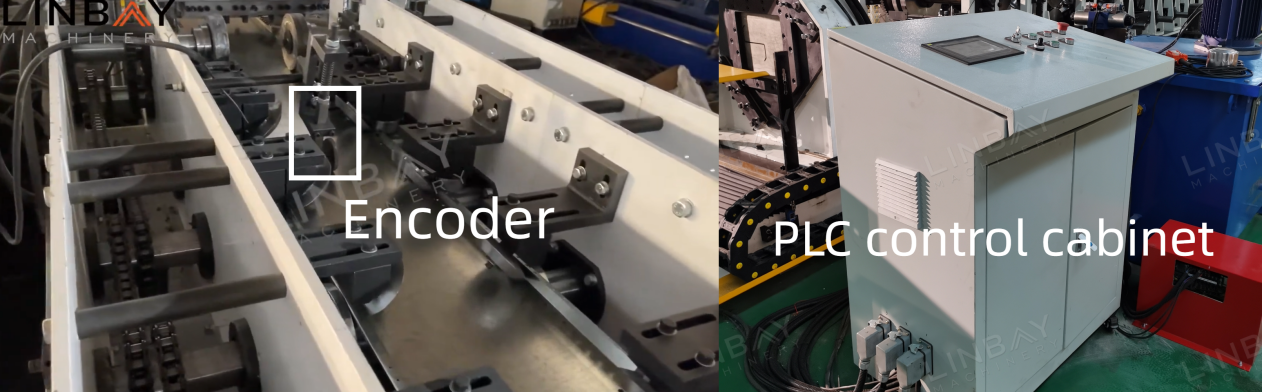
Enkoder polad rulonun aşkar edilmiş uzunluğunu elektrik siqnalına çevirir və sonra PLC idarəetmə şkafına ötürülür. İdarəetmə şkafı daxilində istehsal sürəti, istehsal miqdarı, kəsmə uzunluğu və s. kimi parametrlər dəqiq idarə oluna bilər. Enkoder tərəfindən təmin edilən dəqiq ölçmə və rəy sayəsində hidravlik kəsici kəsmə dəqiqliyini saxlaya bilər±1 mm, səhvləri minimuma endirir.
Rulo Formalaşdırma Maşını
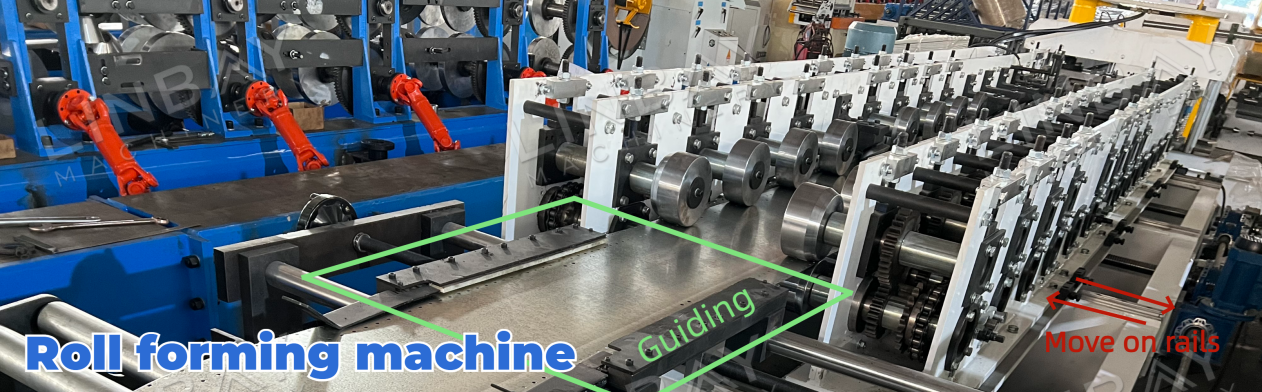
Formalaşdırma maşınına daxil edilməzdən əvvəl, polad rulon mərkəz xətti boyunca hizalanmanı qorumaq üçün çubuqlardan keçirilir. Rəf panelinin forması nəzərə alınmaqla, yalnız polad rulonun yan tərəfləri formalaşdırma tələb edir. Buna görə də, material istifadəsini azaltmaq və bununla da diyircəkli material xərclərinə qənaət etmək üçün ikiqat divar paneli konsol konstruksiyasından istifadə edirik. Zəncirvari ötürücülü diyircəklər polad rulonun irəliləməsini və formalaşdırılmasını asanlaşdırmaq üçün ona təzyiq göstərir.
Formalaşdırma maşını müxtəlif enlərdə rəf panelləri istehsal etmək qabiliyyətinə malikdir. İstənilən ölçüləri PLC idarəetmə panelinə daxil etməklə, formalaşdırma stansiyası siqnalları aldıqdan sonra relslər boyunca avtomatik olaraq mövqeyini tənzimləyir. Formalaşdırma stansiyası və diyircək hərəkət etdikcə, polad rulondakı formalaşdırma nöqtələri müvafiq olaraq dəyişir. Bu proses rulon formalaşdırma maşınına müxtəlif ölçülü rəf panellərini səmərəli şəkildə istehsal etməyə imkan verir.
Formalaşdırma stansiyasının hərəkətini aşkar etmək üçün kodlayıcı quraşdırılıb və bu da dəqiq ölçü tənzimləmələrini təmin edir. Bundan əlavə, iki mövqe sensoru—ən xarici və ən daxili sensorlar—relslər boyunca həddindən artıq hərəkətin qarşısını almaq və bununla da diyircəklər arasında sürüşmənin və ya toqquşmanın qarşısını almaq üçün istifadə olunur.
Kəsmə və əymə maşını
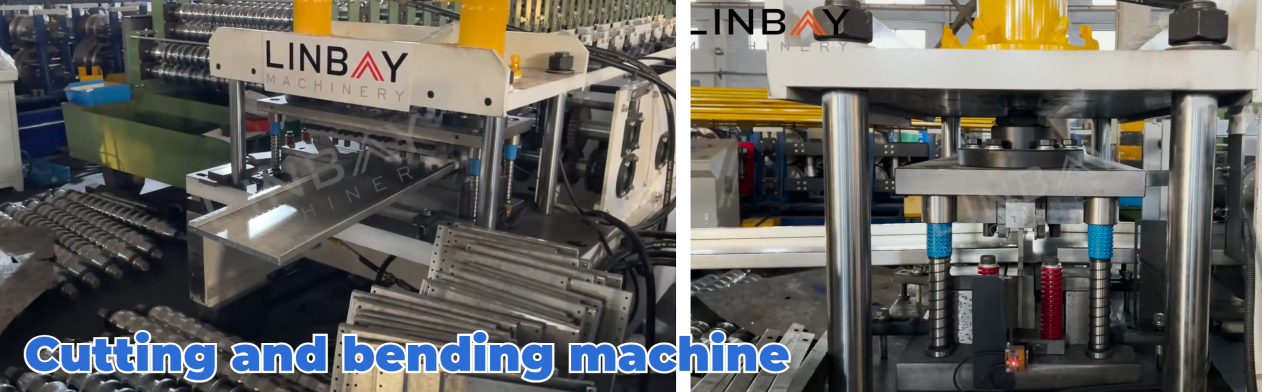
Rəf panelinin geniş tərəfində tək bir əyilmə tələb etdiyi bu ssenaridə, kəsmə maşınının qəlibini eyni vaxtda kəsmə və əyilməni yerinə yetirmək üçün hazırladıq.
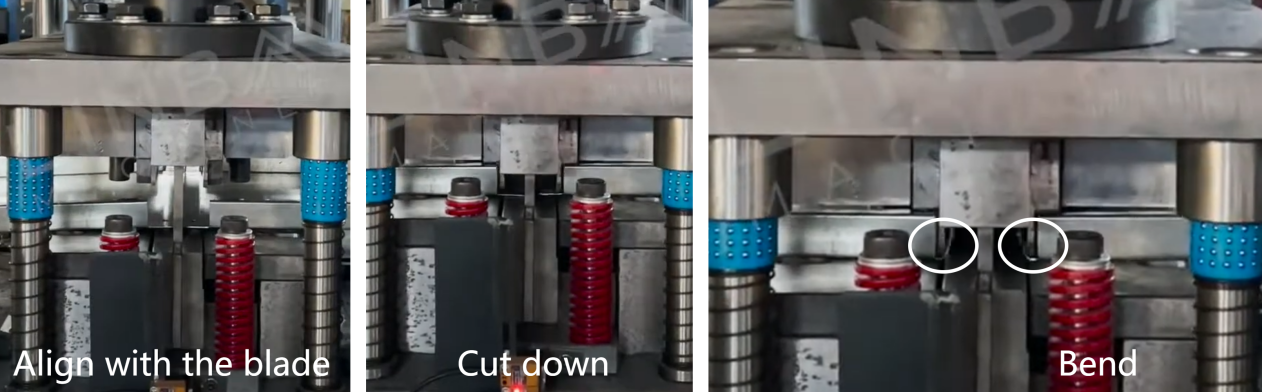
Bıçaq kəsmə əməliyyatını yerinə yetirmək üçün aşağı enir, bundan sonra əyilmə qəlibi yuxarı doğru hərəkət edir və birinci panelin quyruğunun və ikinci panelin başlığının əyilməsini effektiv şəkildə tamamlayır.
Digər Növ
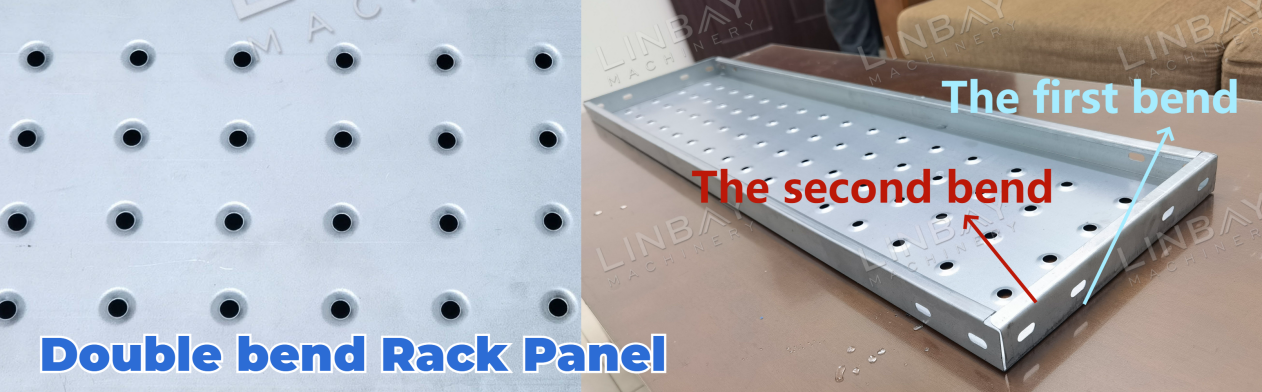
Geniş tərəfində iki əyri olan rəf panelləri ilə maraqlanırsınızsa, ətraflı istehsal prosesinə daha dərindən baxmaq və müşayiət olunan videoya baxmaq üçün sadəcə şəklə klikləyin.
Əsas fərqlər:
İkiqat əyilmə növü tək əyilmə növü ilə müqayisədə daha yüksək davamlılıq təklif edir və uzunmüddətli istifadəni təmin edir. Bununla belə, tək əyilmə növü saxlama tələblərinə kifayət qədər cavab verir. Bundan əlavə, ikiqat əyilmə növünün kənarları iti deyil, bu da istifadə zamanı təhlükəsizliyi artırır, halbuki tək əyilmə növünün kənarları daha iti ola bilər.
1. Dekoiler

2. Qidalanma

3. Punching

4. Rulon formalaşdırma dayaqları

5. Sürücülük sistemi

6. Kəsmə sistemi

Digərləri

Masadan kənarda