

vidéo
Profil
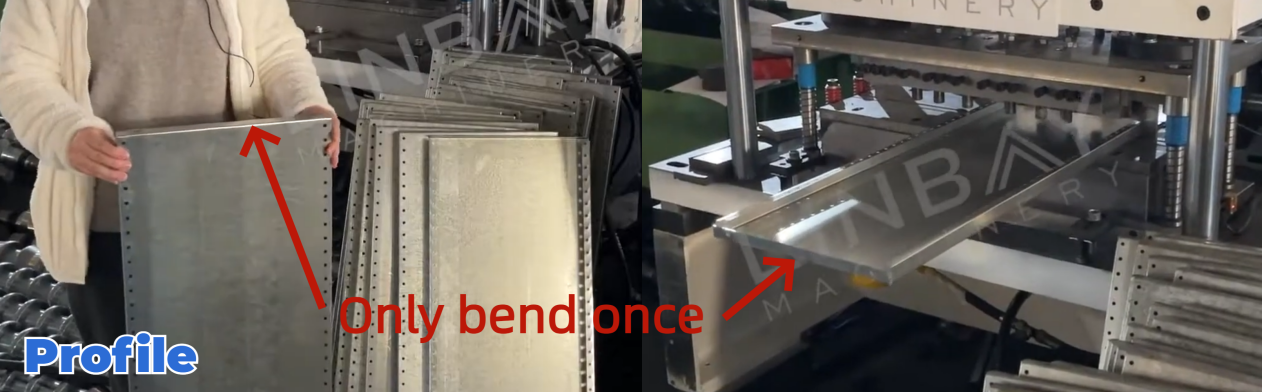
Panel rak mangrupikeun bagian penting tina sistem rak, dirancang pikeun nahan barang. Sacara umum didamel tina baja galvanis kalayan ketebalan antara 1 dugi ka 2 milimeter. Panel ieu sayogi dina rupa-rupa lébar sareng panjang, sedengkeun jangkungna tetep konstan. Éta ogé ngagaduhan hiji lengkungan sapanjang sisi anu langkung lega.
Parameter Téknis Utama-Kasus Nyata
Bagan alur
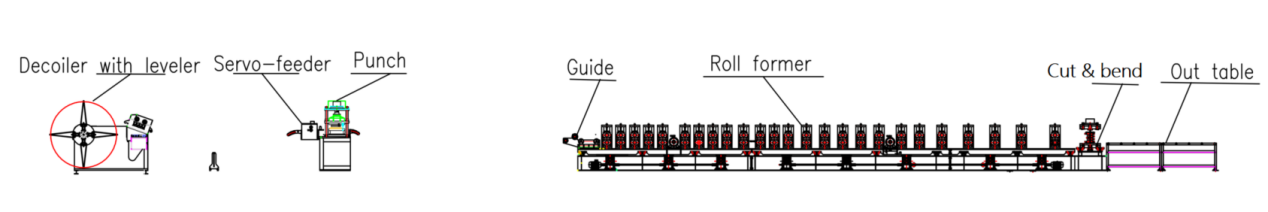
Decoiler hidrolik nganggo leveler--Servo feeder--Punch hidrolik--Guiding--Mesin roll forming--Mesin motong sareng ngabengkokkeun--Meja kaluar
Parameter Téknis Utama
1. Kagancangan jalur: Bisa disaluyukeun antara 4-5 m/mnt
2. Profil: Rupa-rupa lébar sareng panjang, kalayan jangkungna anu konsisten
3. Kandel bahan: 0.6-1.2mm (pikeun aplikasi ieu)
4. Bahan anu cocog: Baja gulung panas, baja gulung tiis
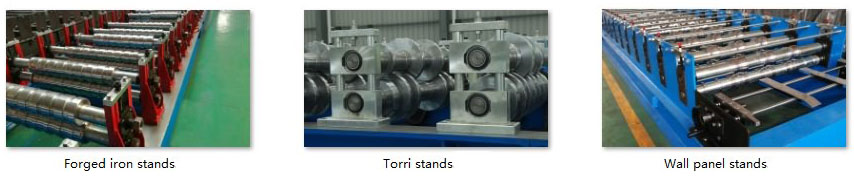
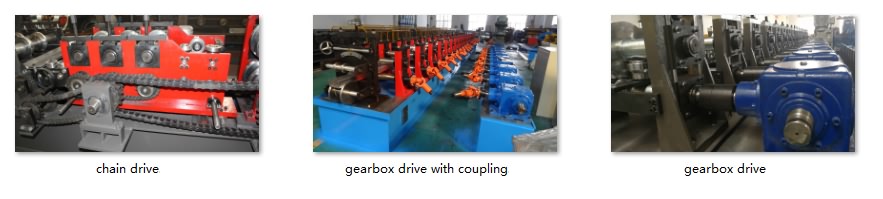
5. Mesin gulungan:Kantilever struktur panel ganda kalayan sistem panggerak ranté
6. Sistem motong sareng ngabengkokkeun: Motong sareng ngabengkokkeun sacara simultan, kalayan roll former eureun salami prosésna
7. Pangaturan ukuran: Otomatis
8. Kabinet PLC: Sistem Siemens
Pedaran Kasus Nyata
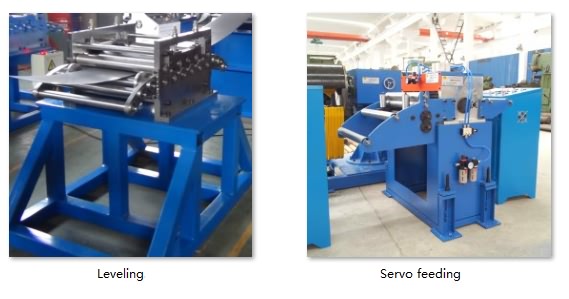
Decoiler Hidrolik nganggo Leveler
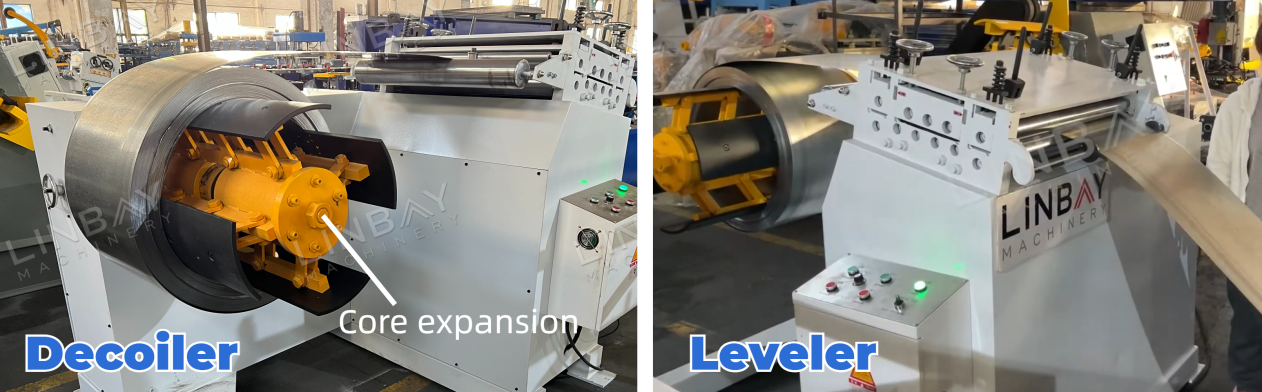
Mesin ieu ngagabungkeun decoiler sareng leveler, ngaoptimalkeun rohangan lanté pabrik sareng ngirangan biaya lahan. Mékanisme ékspansi inti tiasa disaluyukeun pikeun nyocogkeun kana gulungan baja kalayan diaméter internal antara 460mm sareng 520mm. Salila uncoiling, retainer gulungan ka luar mastikeun gulungan baja tetep aman dina tempatna, ningkatkeun kasalametan pagawé.
Alat perata ngaratakeun gulungan baja, ngurangan setrés internal sareng ngamungkinkeun tindakan meninju sareng ngabentuk gulungan anu langkung efisien.
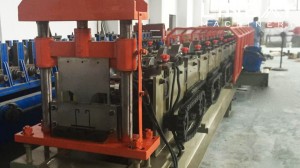
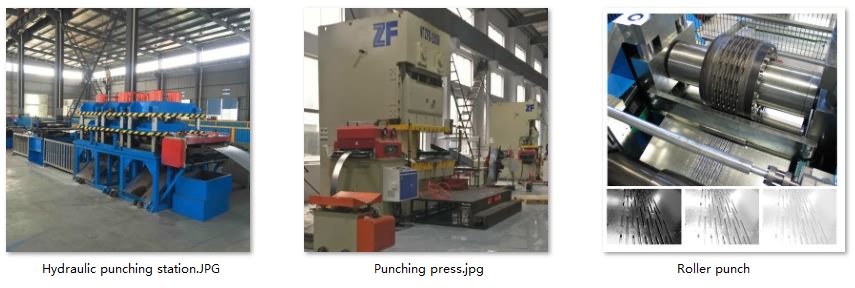
Pangumpan Servo & Pukulan Hidrolik
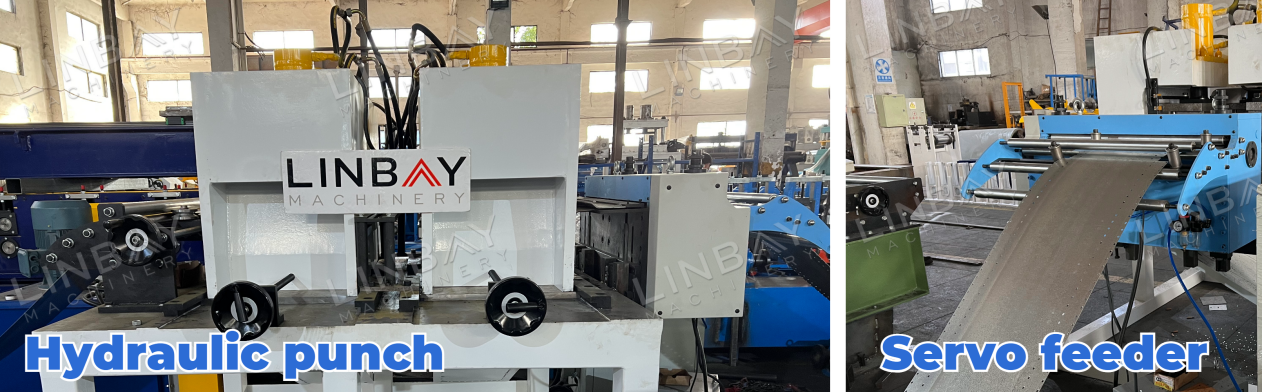
Pukulan hidrolik fungsina sacara mandiri, misah ti dasar mesin roll forming. Desain ieu ngamungkinkeun mesin roll forming pikeun terus beroperasi nalika punching keur lumangsung, ningkatkeun efisiensi sakabéh jalur produksi. Motor servo ngaminimalkeun reureuh waktos mimiti-eureun, nyayogikeun kontrol anu tepat kana panjang koil baja ka hareup pikeun punching anu akurat.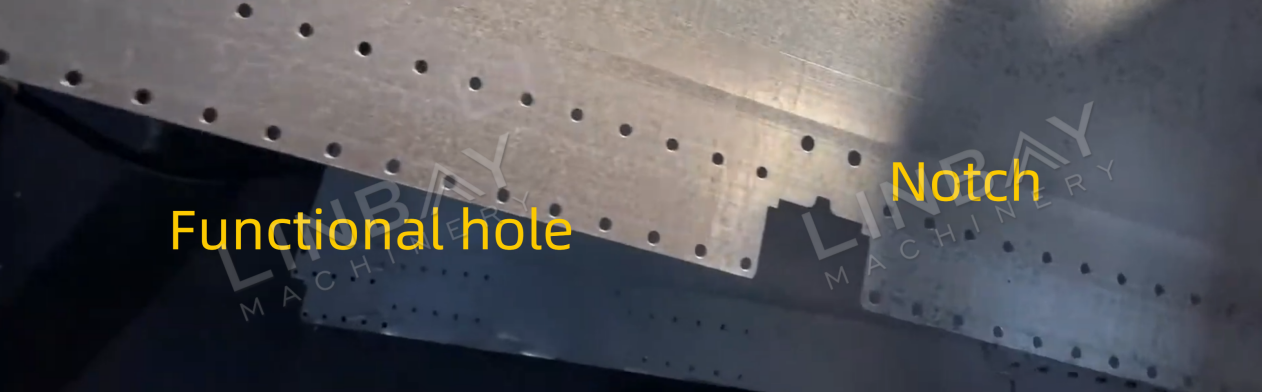
Salila tahapan ngebor, takik dijieun salian ti liang fungsional pikeun pamasangan sekrup. Kusabab koil baja datar bakal dibentuk jadi panel tilu diménsi, takik ieu diitung sacara tepat pikeun nyegah tumpang tindih atanapi celah ageung di opat juru panel rak.
Énkoder & PLC
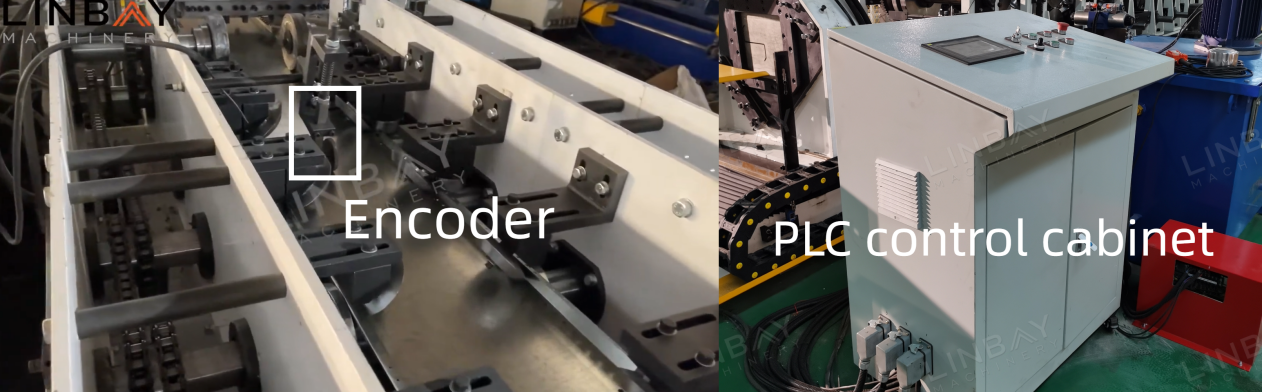
Encoder ngarobah panjang kumparan baja anu dideteksi janten sinyal listrik, anu teras dikirimkeun ka kabinet kontrol PLC. Dina kabinet kontrol, parameter sapertos kecepatan produksi, kuantitas produksi, panjang motong, jsb., tiasa diurus sacara tepat. Hatur nuhun kana pangukuran sareng eupan balik anu tepat anu disayogikeun ku encoder, pemotong hidrolik tiasa ngajaga akurasi motong dina±1mm, ngaminimalkeun kasalahan.
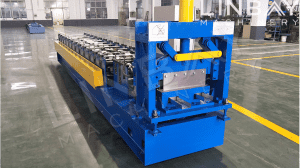
Mesin Pembentuk Gulungan
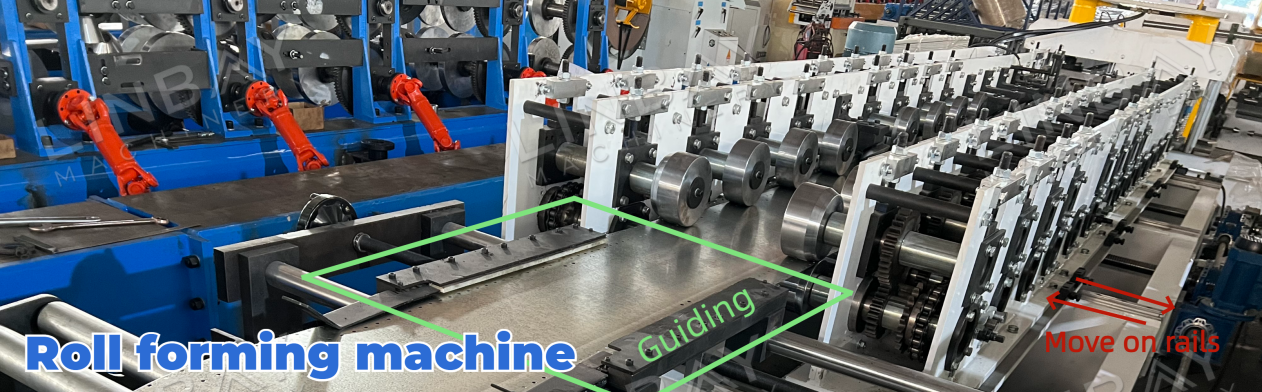
Sateuacan diasupkeun kana mesin pembentuk, kumparan baja diarahkeun ngaliwatan batang pikeun ngajaga kalurusan sapanjang garis tengah. Kusabab bentuk panel rak, ngan sisi-sisina kumparan baja anu kedah dibentuk. Ku alatan éta, kami nganggo struktur kantilever panel témbok ganda pikeun ngirangan panggunaan bahan, sahingga ngahémat biaya bahan roller. Rol ranté-drive masihan tekanan kana kumparan baja pikeun ngagampangkeun kamajuan sareng pembentukanna.
Mesin pembentuk ieu sanggup ngahasilkeun panel rak kalayan lébar anu béda-béda. Ku cara ngasupkeun diménsi anu dipikahoyong kana panel kontrol PLC, stasiun pembentuk sacara otomatis nyaluyukeun posisina sapanjang rel nalika nampi sinyal. Nalika stasiun pembentuk sareng roller gerak, titik pembentuk dina koil baja robih sasuai. Prosés ieu ngamungkinkeun mesin pembentuk gulungan pikeun ngahasilkeun panel rak kalayan ukuran anu béda-béda sacara efisien.
Encoder dipasang pikeun ngadeteksi gerakan stasiun pembentuk, mastikeun pangaluyuan ukuran anu tepat. Salajengna, dua sensor posisi—sensor pangluarna sareng pangjerona—dianggo pikeun nyegah gerakan anu kaleuleuwihi sapanjang rel, sahingga nyegah slip atanapi tabrakan antara rol.
Mesin Motong jeung Ngalengkung
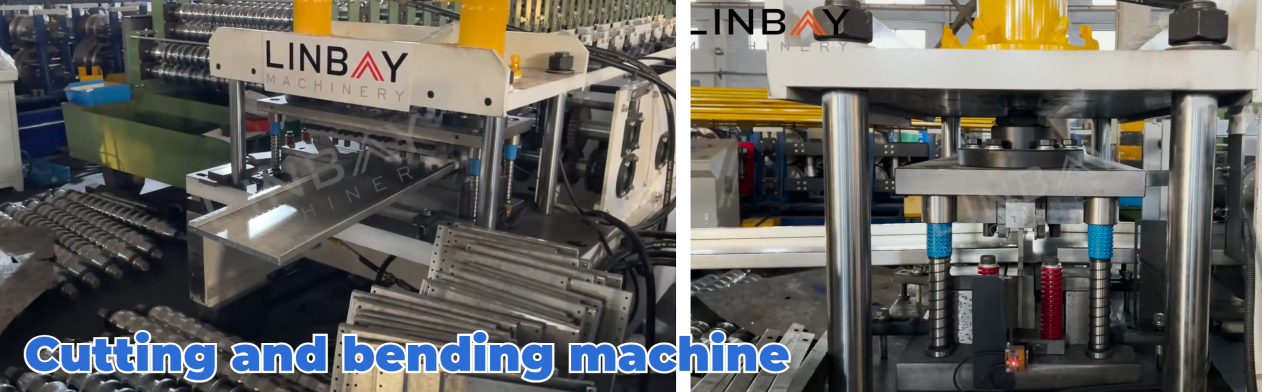
Dina skénario ieu, dimana panel rak meryogikeun hiji lengkungan dina sisi anu lega, kami parantos ngarancang citakan mesin motong pikeun ngalaksanakeun motong sareng lengkungan sacara simultan.
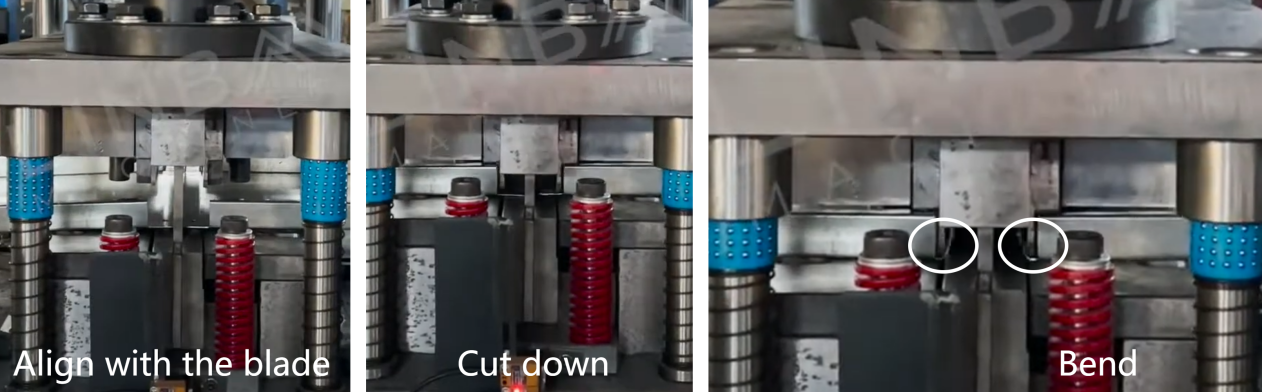
Bilahna turun pikeun motong, saatos éta citakan anu ngabengkokkeun bergerak ka luhur, sacara efektif ngalengkepan bengkokan buntut panel kahiji sareng sirah panel kadua sacara efisien.
Tipe séjén
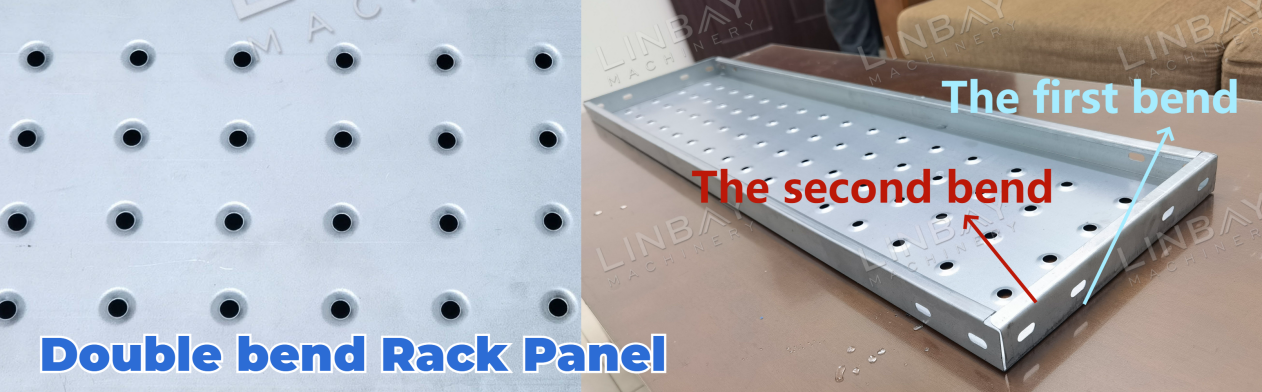
Upami anjeun panasaran ku panel rak anu gaduh dua lengkungan di sisi anu lega, klik waé gambarna pikeun langkung jéntré kana prosés produksi anu lengkep sareng tonton pidéo anu ngalengkepanana.
Bédana konci:
Jenis bengkok ganda nawiskeun daya tahan anu langkung saé dibandingkeun sareng jenis bengkok tunggal, mastikeun panggunaan anu langkung lami. Nanging, jenis bengkok tunggal cekap nyumponan sarat panyimpenan. Salaku tambahan, ujung-ujung jenis bengkok ganda henteu seukeut, ningkatkeun kaamanan nalika dianggo, sedengkeun jenis bengkok tunggal tiasa gaduh ujung anu langkung seukeut.
1. Decoiler
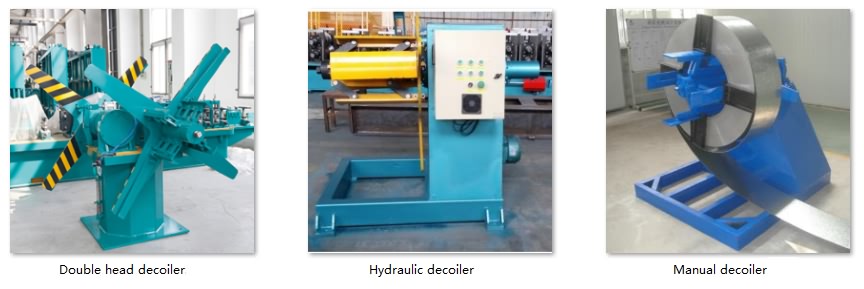
2. Nyoco
3. Ngaleutikan
4. Stand gulungan
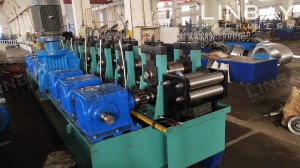
5. Sistem nyetir
6. Sistem motong
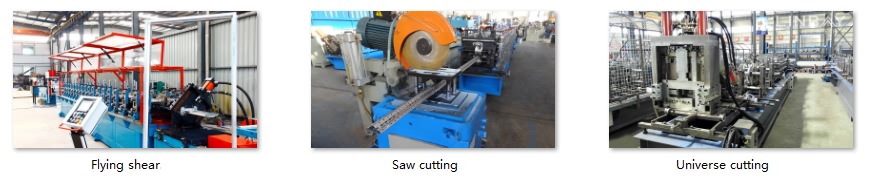
Anu sanésna
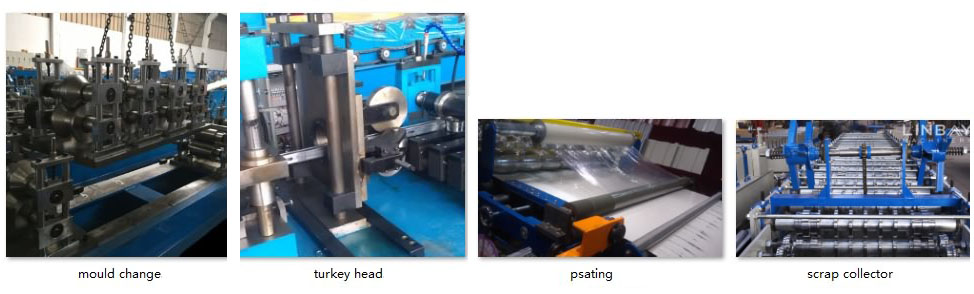
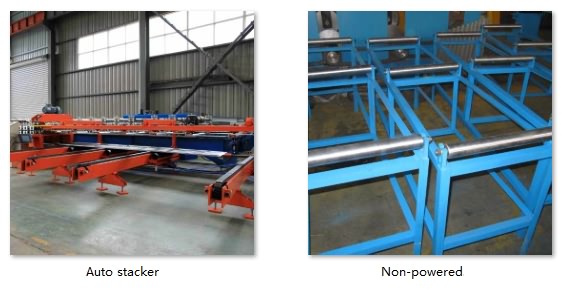
Méja kaluar