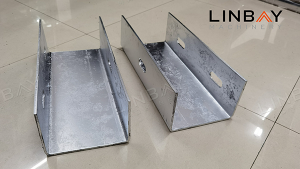
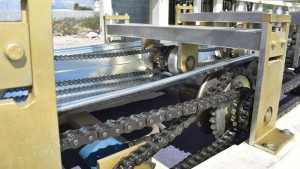
ວິດີໂອ
ໂປຣໄຟລ໌
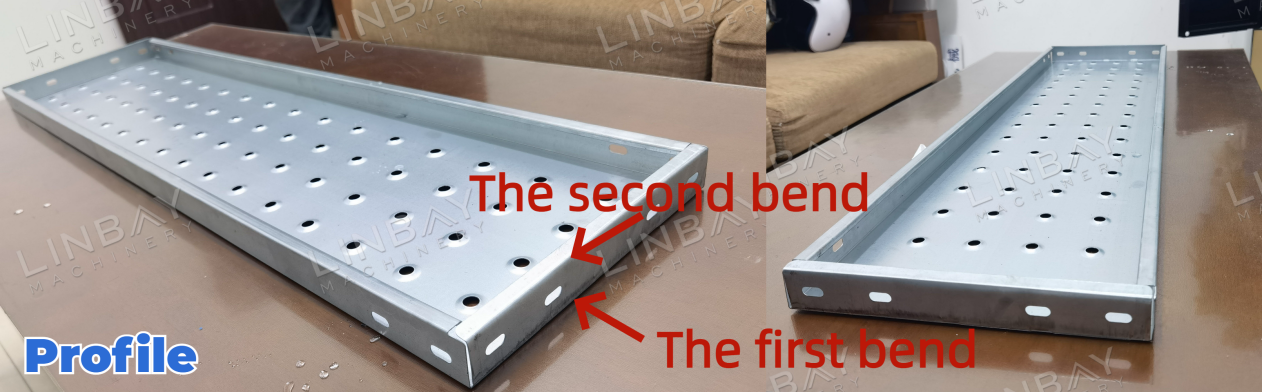
ແຜງຊັ້ນວາງ, ຕັ້ງຢູ່ເທິງຄານຂອງລະບົບຊັ້ນວາງ, ເຮັດໜ້າທີ່ເປັນແພລດຟອມທີ່ແຂງແຮງສຳລັບການເກັບຮັກສາສິນຄ້າຢ່າງປອດໄພ. ຄວາມຊ່ຽວຊານດ້ານການຜະລິດຂອງພວກເຮົາສຸມໃສ່ການຜະລິດແຜງຊັ້ນວາງແບບງໍສອງຊັ້ນ, ເຊິ່ງໃຫ້ຄວາມທົນທານທີ່ດີກວ່າເມື່ອທຽບກັບແບບງໍດຽວ. ຍິ່ງໄປກວ່ານັ້ນ, ການອອກແບບນີ້ກຳຈັດຂອບແຫຼມທີ່ໂປ່ງອອກມາ, ໂດຍໃຫ້ຄວາມສຳຄັນກັບຄວາມປອດໄພຂອງຜູ້ໃຊ້.
ກໍລະນີຕົວຈິງ - ພາລາມິເຕີດ້ານວິຊາການຫຼັກ
ແຜນວາດການໄຫຼ
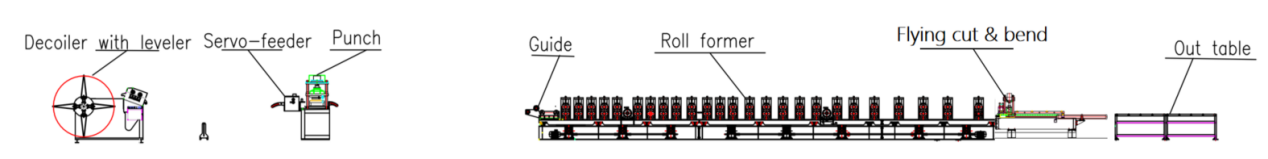
ເຄື່ອງຫຼຸດແຮງດັນດ້ວຍເຄື່ອງປັບລະດັບ--ເຄື່ອງປ້ອນ Servo--ເຄື່ອງເຈາະໄຮໂດຼລິກ--ເຄື່ອງມ້ວນຮູບ--ເຄື່ອງຕັດແລະປະທັບດ້ວຍໄຮໂດຼລິກ--ໂຕະອອກ
ພາລາມິເຕີທາງວິຊາການຫຼັກ:
1. ຄວາມໄວສາຍ: ສາມາດປັບໄດ້ຈາກ 0 ຫາ 4 ແມັດ/ນາທີ
2. ໂປຣໄຟລ໌: ຂະໜາດຕ່າງໆທີ່ມີຄວາມສູງທີ່ສອດຄ່ອງ, ມີຄວາມກວ້າງ ແລະ ຄວາມຍາວທີ່ແຕກຕ່າງກັນ
3. ຄວາມໜາຂອງວັດສະດຸ: 0.6-0.8 ມມ (ສຳລັບແອັບພລິເຄຊັນນີ້)
4. ວັດສະດຸທີ່ເໝາະສົມ: ເຫຼັກກ້າສັງກະສີ
5. ເຄື່ອງສ້າງມ້ວນ: ນຳໃຊ້ໂຄງສ້າງແຜງສອງຊັ້ນທີ່ມີລະບົບຂັບເຄື່ອນແບບ cantilevered ແລະລະບົບຂັບເຄື່ອນລະບົບຕ່ອງໂສ້
6. ຈຳນວນສະຖານີສ້າງຮູບແບບ: 13
7. ລະບົບການຕັດ: ຕັດ ແລະ ງໍພ້ອມໆກັນ; ມ້ວນເກົ່າຍັງຄົງໃຊ້ງານໄດ້ໃນລະຫວ່າງຂະບວນການ
8. ການປັບຂະໜາດ: ອັດຕະໂນມັດ
9. ຕູ້ PLC: ພ້ອມດ້ວຍລະບົບ Siemens
ກໍລະນີຕົວຈິງ - ລາຍລະອຽດ
ເຄື່ອງຕັດທໍ່ໄຮໂດຼລິກພ້ອມເຄື່ອງປັບລະດັບ
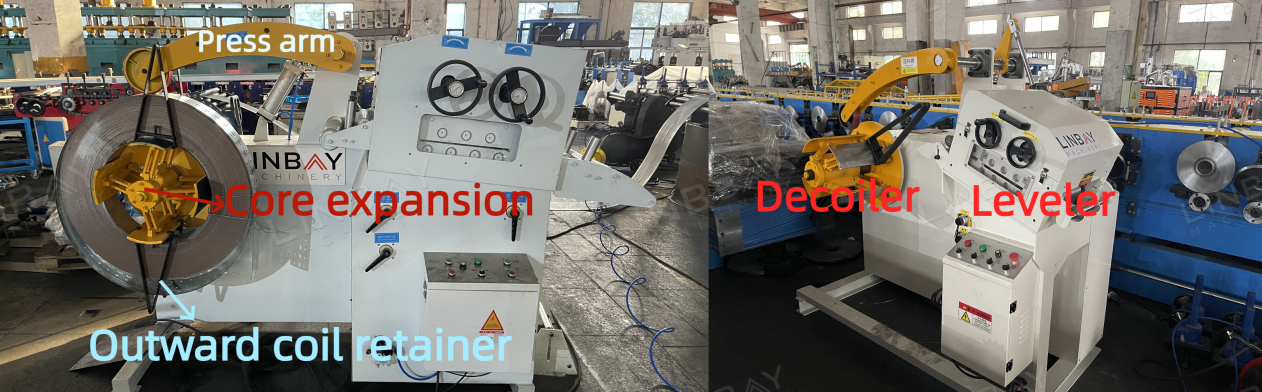
ການຂະຫຍາຍແກນສາມາດປັບໄດ້ໃຫ້ພໍດີກັບເສັ້ນຜ່າສູນກາງພາຍໃນຂອງຂົດລວດເຫຼັກຕັ້ງແຕ່ 460 ມມ ຫາ 520 ມມ. ໃນລະຫວ່າງການມ້ວນອອກ, ຕົວຍຶດຂົດລວດອອກຮັບປະກັນວ່າຂົດລວດເຫຼັກຈະຢູ່ເທິງຕົວຫຼຸດອອກຢ່າງປອດໄພ, ເພີ່ມຄວາມປອດໄພຂອງຜູ້ອອກແຮງງານໂດຍການປ້ອງກັນບໍ່ໃຫ້ຂົດລວດເລື່ອນອອກ.
ເຄື່ອງປັບລະດັບມີລູກກິ້ງຫຼາຍຊຸດທີ່ເຮັດໃຫ້ຂົດລວດເຫຼັກລຽບຂຶ້ນເທື່ອລະກ້າວ, ເຊິ່ງຊ່ວຍກຳຈັດຄວາມກົດດັນທີ່ເຫຼືອຢູ່ໄດ້ຢ່າງມີປະສິດທິພາບ.
ເຄື່ອງປ້ອນ Servo ແລະ ເຄື່ອງເຈາະໄຮໂດຼລິກ
(1)ການເຈາະໄຮໂດຼລິກແບບອິດສະຫຼະ
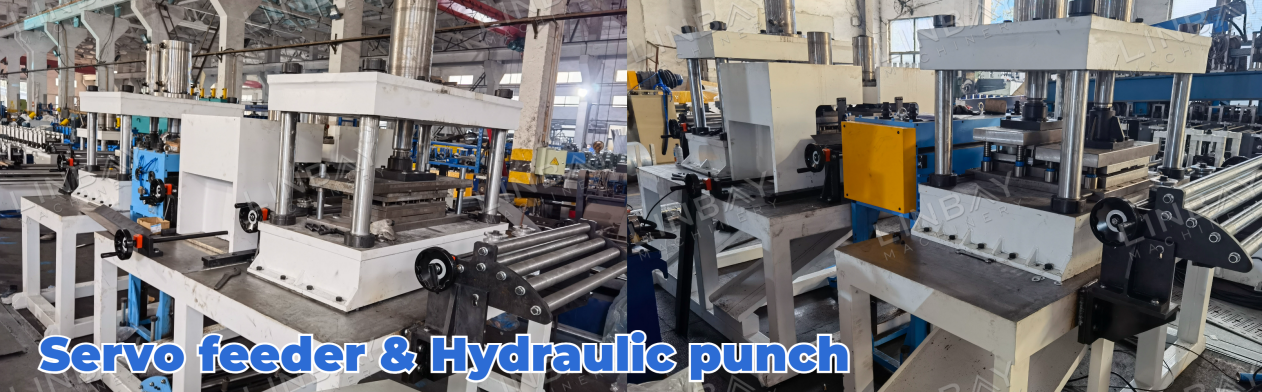
ລະບົບການເຈາະນີ້ເຮັດວຽກເປັນອິດສະຫຼະ, ບໍ່ໄດ້ໃຊ້ພື້ນຖານເຄື່ອງຈັກດຽວກັນກັບເຄື່ອງປັ້ນແຜ່ນມ້ວນ, ຮັບປະກັນປະສິດທິພາບຂອງຂະບວນການປັ້ນແຜ່ນມ້ວນຢ່າງບໍ່ມີຂໍ້ບົກຜ່ອງ. ເຄື່ອງປ້ອນແມ່ນໃຊ້ພະລັງງານຈາກມໍເຕີ servo, ເຊິ່ງມີການຊັກຊ້າເວລາເລີ່ມຕົ້ນ-ຢຸດໜ້ອຍທີ່ສຸດ. ສິ່ງນີ້ຊ່ວຍໃຫ້ສາມາດຄວບຄຸມຄວາມກ້າວໜ້າຂອງຂົດລວດເຫຼັກໃນເຄື່ອງປ້ອນຂົດລວດໄດ້ຢ່າງແນ່ນອນ, ຮັບປະກັນການເຈາະທີ່ຖືກຕ້ອງ ແລະ ມີປະສິດທິພາບ.
(2) ວິທີແກ້ໄຂແມ່ພິມທີ່ດີທີ່ສຸດ
ຮູເຈາະຢູ່ເທິງແຜງຊັ້ນວາງແບ່ງອອກເປັນຮູ, ຮູທີ່ໃຊ້ງານໄດ້, ແລະ ຮູຕໍ່ເນື່ອງດ້ານລຸ່ມ. ເນື່ອງຈາກຄວາມຖີ່ທີ່ແຕກຕ່າງກັນຂອງຮູປະເພດເຫຼົ່ານີ້ໃນແຜງຊັ້ນວາງດຽວ, ເຄື່ອງເຈາະໄຮໂດຼລິກຈຶ່ງມີແມ່ພິມສະເພາະສີ່ອັນ, ແຕ່ລະອັນຖືກອອກແບບມາສຳລັບຮູປະເພດສະເພາະໜຶ່ງ. ການຕັ້ງຄ່ານີ້ແມ່ນຖືກອອກແບບມາເພື່ອໃຫ້ການເຈາະແຕ່ລະປະເພດສຳເລັດຢ່າງມີປະສິດທິພາບ, ດັ່ງນັ້ນຈຶ່ງຊ່ວຍເພີ່ມປະສິດທິພາບ ແລະ ຜົນຜະລິດໂດຍລວມ.
ເຄື່ອງເຂົ້າລະຫັດ ແລະ PLC
ຕົວເຂົ້າລະຫັດຈະແປຄວາມຍາວຂອງຂົດລວດເຫຼັກທີ່ຖືກຮັບຮູ້ໄປເປັນສັນຍານໄຟຟ້າ, ເຊິ່ງຫຼັງຈາກນັ້ນຈະຖືກສົ່ງໄປຫາຕູ້ຄວບຄຸມ PLC. ພາຍໃນຕູ້ຄວບຄຸມ, ຜູ້ປະຕິບັດງານສາມາດຈັດການຄວາມໄວໃນການຜະລິດ, ຜົນຜະລິດການຜະລິດດ່ຽວ, ຄວາມຍາວຂອງການຕັດ, ແລະພາລາມິເຕີອື່ນໆ. ດ້ວຍການວັດແທກ ແລະ ການຕອບສະໜອງທີ່ຖືກຕ້ອງຈາກຕົວເຂົ້າລະຫັດ, ເຄື່ອງຕັດສາມາດຮັກສາຄວາມຜິດພາດໃນການຕັດໄດ້ພາຍໃນ±1 ມມ.
ເຄື່ອງມ້ວນຂຶ້ນຮູບ
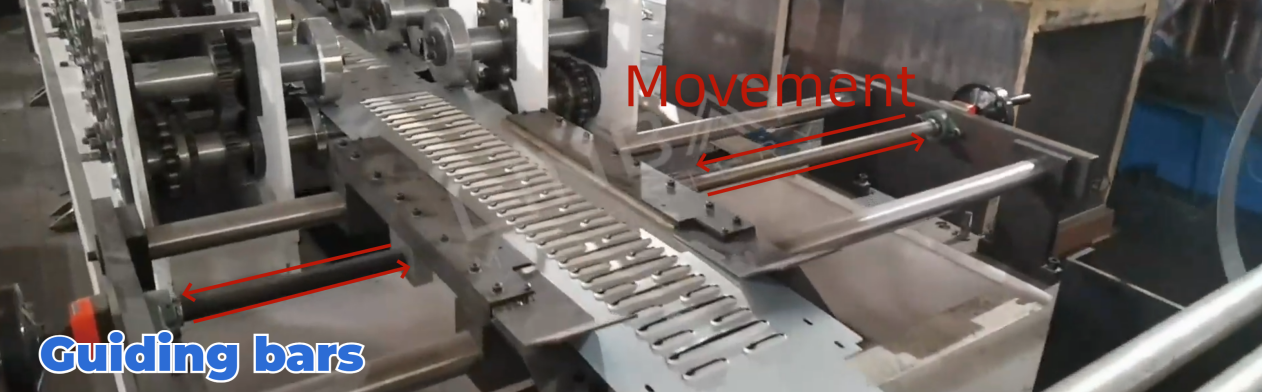
ກ່ອນທີ່ຈະເຂົ້າໄປໃນເຄື່ອງມ້ວນ, ເຫຼັກມ້ວນຈະຜ່ານແຖບນຳທາງທີ່ສາມາດປັບໄດ້. ແຖບເຫຼົ່ານີ້ຖືກປັບຕາມຄວາມກວ້າງຂອງເຫຼັກມ້ວນ, ຮັບປະກັນວ່າມັນສອດຄ່ອງກັບເຄື່ອງຈັກໃນສາຍການຜະລິດຕາມເສັ້ນກາງຢ່າງແນ່ນອນ. ການຈັດລຽງນີ້ແມ່ນສິ່ງຈຳເປັນສຳລັບການຮັກສາຄວາມຊື່ ແລະ ຄວາມສາມາດໃນການຮັບນ້ຳໜັກຂອງແຜງຊັ້ນວາງ.
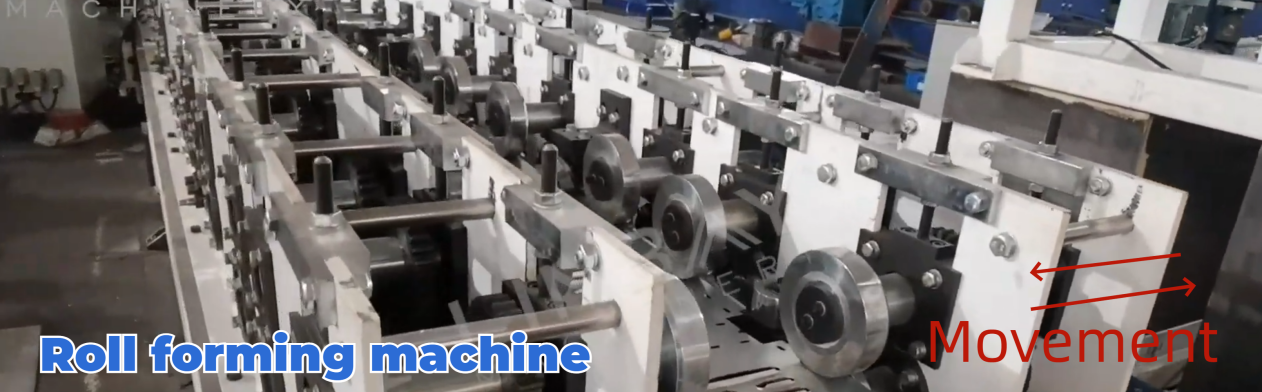
ເຄື່ອງຂຶ້ນຮູບນີ້ໃຊ້ໂຄງສ້າງ cantilever ສອງຝາ. ເນື່ອງຈາກການຂຶ້ນຮູບແມ່ນຕ້ອງການພຽງແຕ່ສອງດ້ານຂອງແຜງ, ການອອກແບບລູກກິ້ງ cantilever ຈຶ່ງຖືກນຳໃຊ້ເພື່ອປະຢັດວັດສະດຸລູກກິ້ງ. ລະບົບຂັບເຄື່ອນຕ່ອງໂສ້ຈະຂັບເຄື່ອນລູກກິ້ງ ແລະ ໃຊ້ແຮງກັບຂົດລວດເຫຼັກ, ເຮັດໃຫ້ມັນສາມາດກ້າວໄປຂ້າງໜ້າ ແລະ ຂຶ້ນຮູບໄດ້.
ເຄື່ອງຈັກສາມາດຜະລິດແຜງຊັ້ນວາງທີ່ມີຄວາມກວ້າງຕ່າງໆ. ພະນັກງານປ້ອນຂໍ້ມູນຂະໜາດທີ່ຕ້ອງການເຂົ້າໃນແຜງຕູ້ຄວບຄຸມ PLC. ເມື່ອໄດ້ຮັບສັນຍານແລ້ວ, ສະຖານີຂຶ້ນຮູບຢູ່ເບື້ອງຂວາຈະເຄື່ອນທີ່ໄປຕາມຮາງໂດຍອັດຕະໂນມັດ. ຈຸດຂຶ້ນຮູບຢູ່ເທິງຂົດລວດເຫຼັກຈະປັບຕົວຕາມການເຄື່ອນໄຫວຂອງສະຖານີຂຶ້ນຮູບ ແລະ ລູກກິ້ງຂຶ້ນຮູບ.
ເຄື່ອງເຂົ້າລະຫັດຍັງຖືກຕິດຕັ້ງເພື່ອກວດຈັບໄລຍະຫ່າງຂອງການເຄື່ອນທີ່ຂອງສະຖານີສ້າງຮູບແບບ, ຮັບປະກັນຄວາມແມ່ນຍຳເມື່ອປ່ຽນຂະໜາດ. ນອກຈາກນັ້ນ, ຍັງມີເຊັນເຊີຕຳແໜ່ງສອງຕົວຄື: ໂຕໜຶ່ງສຳລັບກວດຈັບໄລຍະທາງໄກທີ່ສຸດ ແລະ ອີກໂຕໜຶ່ງສຳລັບໄລຍະທາງໃກ້ທີ່ສຸດທີ່ສະຖານີສ້າງຮູບແບບສາມາດເຄື່ອນທີ່ຢູ່ເທິງຮາງໄດ້. ເຊັນເຊີຕຳແໜ່ງໄກທີ່ສຸດປ້ອງກັນການເຄື່ອນທີ່ຫຼາຍເກີນໄປຂອງສະຖານີສ້າງຮູບແບບ, ຫຼີກລ່ຽງການເລື່ອນ, ໃນຂະນະທີ່ເຊັນເຊີຕຳແໜ່ງໃກ້ທີ່ສຸດປ້ອງກັນສະຖານີສ້າງຮູບແບບຈາກການເຄື່ອນທີ່ເຂົ້າໄປພາຍໃນໄກເກີນໄປ, ດັ່ງນັ້ນຈຶ່ງຫຼີກລ່ຽງການປະທະກັນ.
ການຕັດ ແລະ ງໍດ້ວຍໄຮໂດຼລິກ
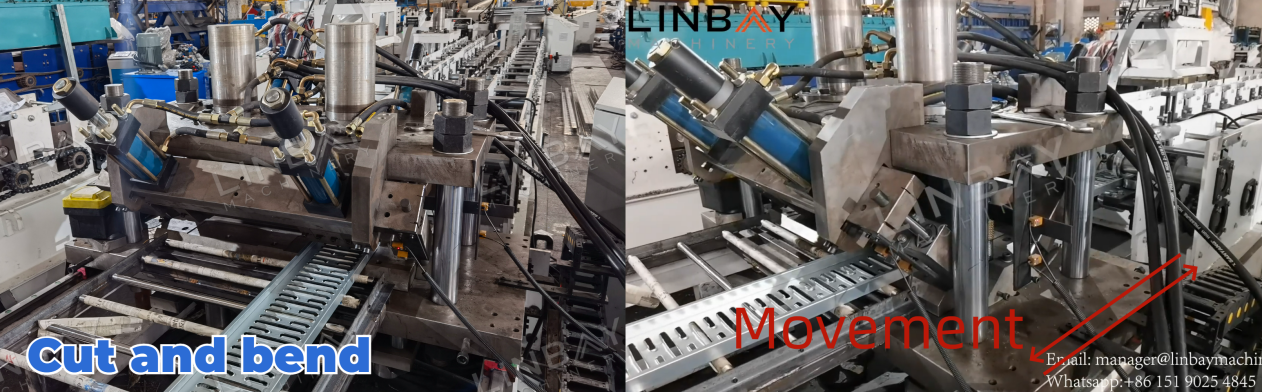
ແຜງຊັ້ນວາງທີ່ຜະລິດຢູ່ໃນສາຍການຜະລິດນີ້ມີລັກສະນະໂຄ້ງສອງເທົ່າຢູ່ດ້ານກວ້າງ. ພວກເຮົາໄດ້ອອກແບບແມ່ພິມຕັດ ແລະ ໂຄ້ງແບບປະສົມປະສານ, ເຊິ່ງເຮັດໃຫ້ສາມາດຕັດ ແລະ ໂຄ້ງສອງເທົ່າພາຍໃນເຄື່ອງດຽວ. ການອອກແບບນີ້ບໍ່ພຽງແຕ່ຊ່ວຍປະຢັດຄວາມຍາວຂອງສາຍການຜະລິດ ແລະ ພື້ນທີ່ໂຮງງານເທົ່ານັ້ນ ແຕ່ຍັງຊ່ວຍຫຼຸດຜ່ອນເວລາໃນການຜະລິດອີກດ້ວຍ.
ໃນລະຫວ່າງການຕັດ ແລະ ງໍ, ຖານເຄື່ອງຕັດສາມາດເຄື່ອນທີ່ໄປທາງຫຼັງ ແລະ ໄປຂ້າງໜ້າໄດ້ສອດຄ່ອງກັບຄວາມໄວໃນການຜະລິດຂອງເຄື່ອງມ້ວນ. ສິ່ງນີ້ຮັບປະກັນການຜະລິດຢ່າງຕໍ່ເນື່ອງ ແລະ ເພີ່ມປະສິດທິພາບ.
ວິທີແກ້ໄຂອື່ນໆ
ຖ້າທ່ານສົນໃຈກັບແຜງຊັ້ນວາງງໍດຽວ, ພຽງແຕ່ຄລິກໃສ່ຮູບພາບເພື່ອເຈາະເລິກເຂົ້າໄປໃນຂະບວນການຜະລິດລະອຽດ ແລະ ເບິ່ງວິດີໂອປະກອບ.
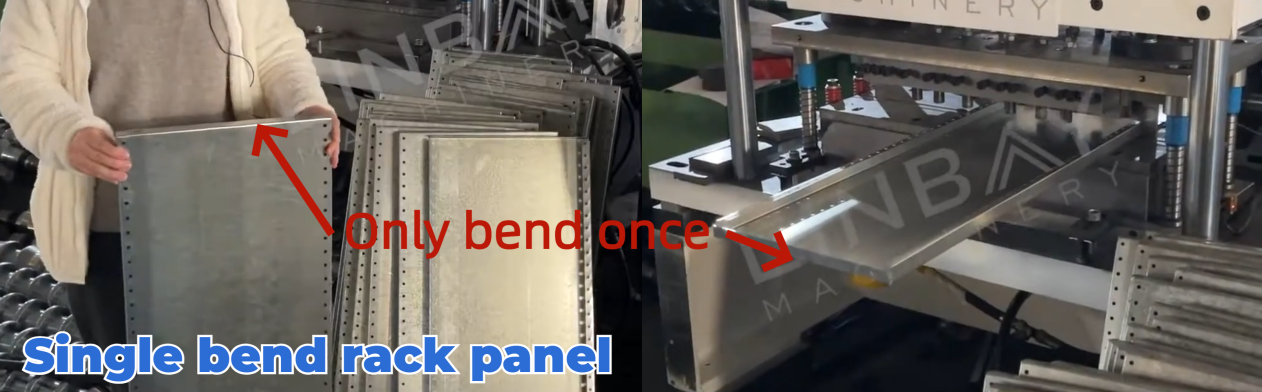
ຄວາມແຕກຕ່າງທີ່ສຳຄັນ:
ປະເພດໂຄ້ງສອງຊັ້ນໃຫ້ຄວາມທົນທານທີ່ດີກວ່າ, ໃນຂະນະທີ່ປະເພດໂຄ້ງດຽວຍັງຕອບສະໜອງຄວາມຕ້ອງການໃນການເກັບຮັກສາໄດ້ຢ່າງພຽງພໍ.
ຂອບຂອງປະເພດງໍສອງຊັ້ນບໍ່ຄົມ, ເຊິ່ງເພີ່ມຄວາມປອດໄພ, ໃນຂະນະທີ່ປະເພດງໍດຽວອາດມີຂອບຄົມກວ່າ.
1. ເຄື່ອງຕັດຮອຍຕໍ່

2. ການໃຫ້ອາຫານ

3. ການເຈາະ

4. ຂາຕັ້ງມ້ວນ

5. ລະບົບຂັບຂີ່

6. ລະບົບຕັດ

ຄົນອື່ນໆ

ໂຕະອອກ