video
Profil
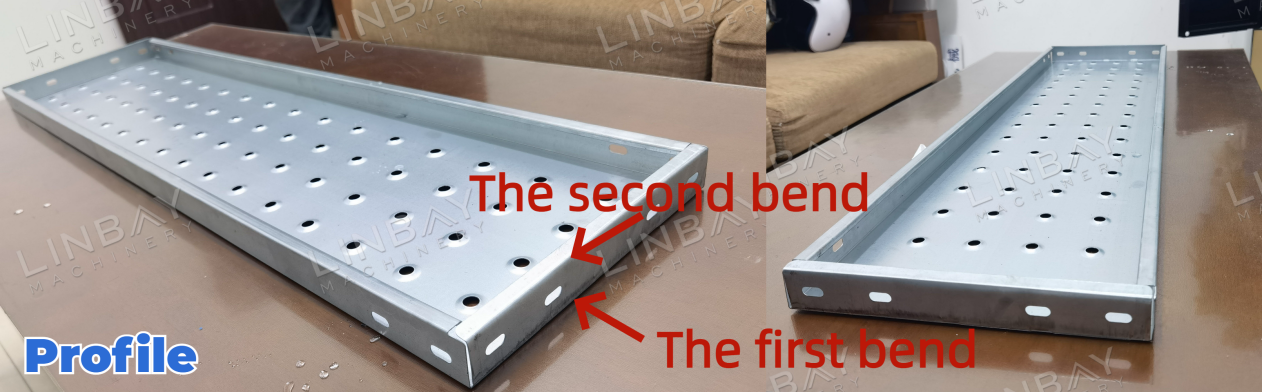
Panel rak, sing dumunung ing balok sistem rak, tumindak minangka platform sing kuwat kanggo nyimpen barang kanthi aman. Keahlian manufaktur kita fokus ing produksi panel rak lengkungan ganda, sing nawakake daya tahan sing luwih unggul dibandhingake karo jinis lengkungan tunggal. Kajaba iku, desain iki ngilangi pinggiran sing tajem, sing ngutamakake keamanan pangguna.
Parameter Teknis Utama-Kasus Nyata
Diagram alur
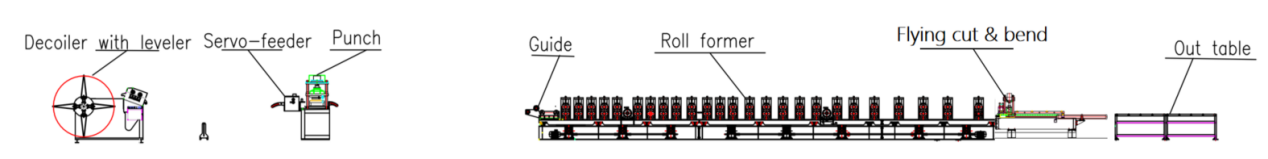
Decoiler hidrolik nganggo leveler--Servo feeder--Pukulan hidrolik--Mesin pembentuk gulung--Potongan lan stamping hidrolik--Meja metu
Parameter Teknis Utama:
1. Kacepetan garis: Bisa diatur saka 0 nganti 4 m/menit
2. Profil: Macem-macem ukuran kanthi dhuwur sing konsisten, jembar lan dawane beda-beda
3. Kekandelan bahan: 0.6-0.8mm (kanggo aplikasi iki)
4. Bahan sing cocog: Baja galvanis
5. Mesin pembentuk gulungan: Nggunakake struktur panel tembok ganda kantilever lan sistem penggerak rantai
6. Cacahing stasiun pambentukan: 13
7. Sistem pemotongan: Pemotongan lan pembengkokan bebarengan; mesin gulung tetep beroperasi sajrone proses kasebut
8. Pangaturan ukuran: Otomatis
9. Kabinet PLC: Dilengkapi sistem Siemens
Katrangan Kasus Nyata
Decoiler Hidrolik nganggo Leveler
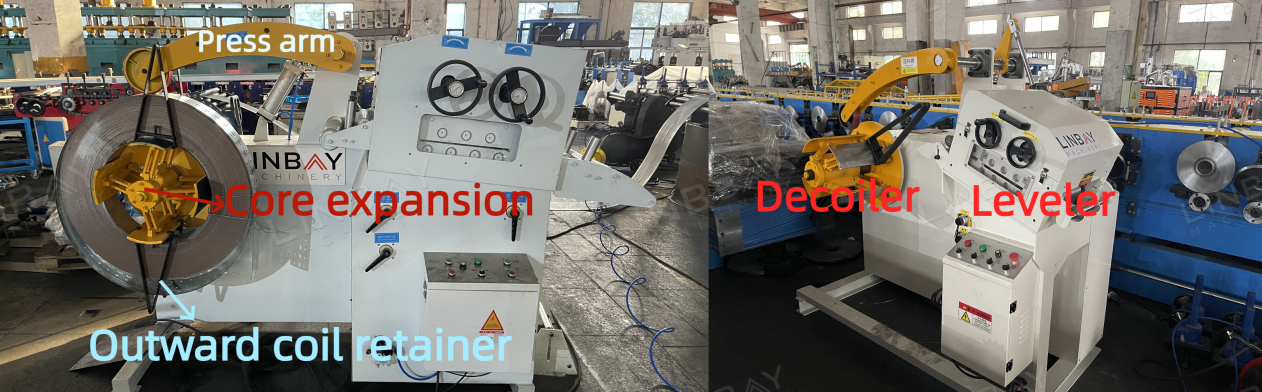
Ekspansi inti bisa diatur supaya pas karo diameter njero kumparan baja wiwit saka 460mm nganti 520mm. Sajrone mbukak kumparan, retainer kumparan njaba njamin kumparan baja tetep aman ing decoiler, nambah keamanan pekerja kanthi nyegah kumparan supaya ora kepleset.
Perata iki dilengkapi seri rol sing kanthi progresif ngratake koil baja, kanthi efektif ngilangi tekanan sisa.
Pengumpan Servo & Pukulan Hidrolik
(1)Punching Hidrolik Mandiri
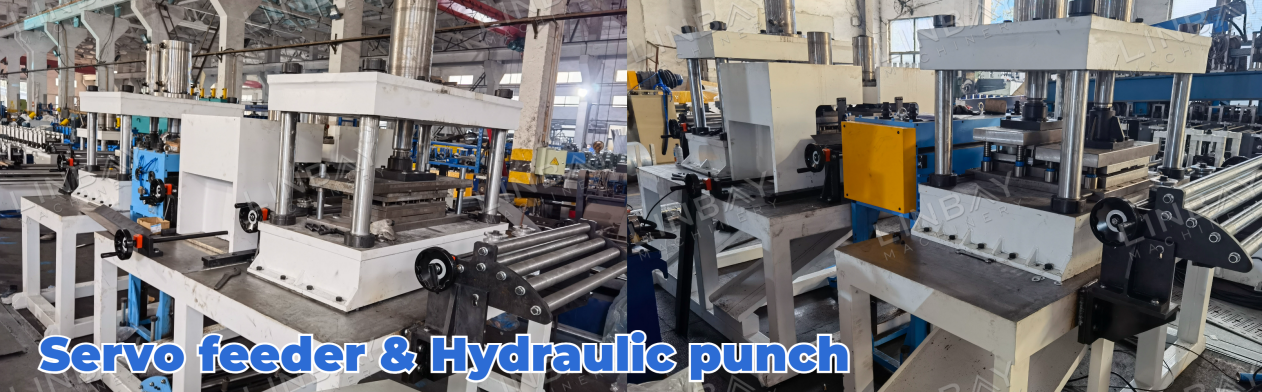
Sistem punching iki beroperasi kanthi mandiri, ora nuduhake basis mesin sing padha karo mesin roll forming, njamin kinerja proses roll forming sing lancar lan ora kaganggu. Feeder iki didayani dening motor servo, sing nduweni wektu tundha wiwitan-mandeg minimal. Iki ngidini kontrol sing tepat babagan kemajuan koil baja ing pengumpan koil, njamin punching sing akurat lan efisien.
(2) Solusi cetakan sing dioptimalake
Bolongan sing dilubangi ing panel rak dikategorikake dadi takik, bolongan fungsional, lan bolongan terus-terusan ngisor. Amarga frekuensi jinis bolongan iki sing beda-beda ing panel rak tunggal, mesin pelubang hidrolik dilengkapi papat cetakan khusus, saben dirancang kanggo siji jinis bolongan tartamtu. Persiapan iki dirancang kanggo ngrampungake saben jinis pelubang kanthi efisien, saengga nambah efisiensi lan produktivitas sakabèhé.
Encoder & PLC
Encoder nerjemahake dawa kumparan baja sing dideteksi dadi sinyal listrik, sing banjur dikirim menyang kabinet kontrol PLC. Ing njero kabinet kontrol, operator bisa ngatur kecepatan produksi, output produksi tunggal, dawa pemotongan, lan parameter liyane. Kanthi pangukuran lan umpan balik sing akurat saka encoder, mesin pemotong bisa njaga kesalahan pemotongan sajrone...±1mm.
Mesin pembentuk gulung
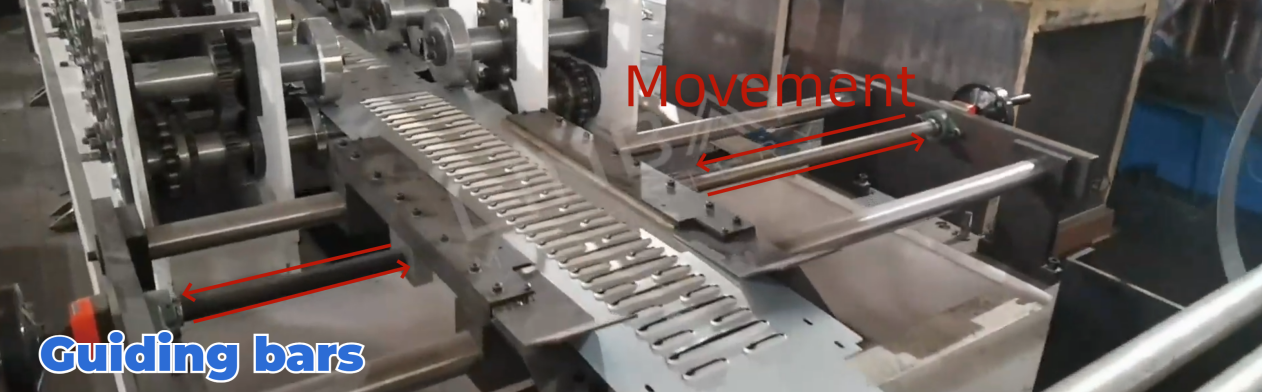
Sadurunge mlebu mesin roll forming, kumparan baja ngliwati batang pandu sing bisa diatur. Batang iki diatur miturut jembaré kumparan baja, kanggo mesthekake yen sejajar persis karo mesin jalur produksi ing sadawane garis tengah. Penyelarasan iki penting kanggo njaga kelurusan lan kapasitas bantalan beban panel rak.
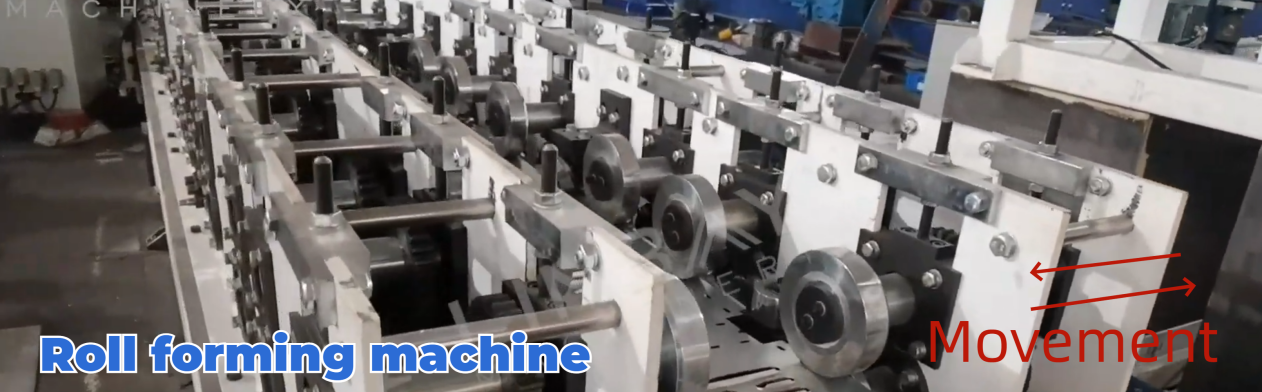
Mesin pembentuk iki migunakaké struktur kantilever tembok ganda. Amarga pembentukan mung dibutuhaké ing rong sisi panel, desain rol kantilever digunakaké kanggo ngirit bahan rol. Sistem penggerak rantai ndorong rol lan ngetrapaké gaya menyang gulungan baja, saéngga rol bisa maju lan mbentuk.
Mesin iki bisa ngasilake panel rak kanthi macem-macem jembar. Para pekerja nglebokake dimensi sing dikarepake menyang panel kabinet kontrol PLC. Sawise sinyal ditampa, stasiun pembentuk ing sisih tengen kanthi otomatis obah ing sadawane rel. Titik pembentuk ing koil baja nyetel karo gerakan stasiun pembentuk lan rol pembentuk.
Encoder uga dipasang kanggo ndeteksi jarak gerakan stasiun pembentuk, njamin akurasi nalika ngganti ukuran. Kajaba iku, ana rong sensor posisi sing kalebu: siji kanggo ndeteksi jarak paling adoh lan liyane kanggo jarak paling cedhak stasiun pembentuk bisa obah ing rel. Sensor posisi paling adoh nyegah gerakan stasiun pembentuk sing berlebihan, supaya ora selip, dene sensor posisi paling cedhak nyegah stasiun pembentuk obah banget menyang njero, saengga ora tabrakan.
Pemotongan lan lentur hidrolik
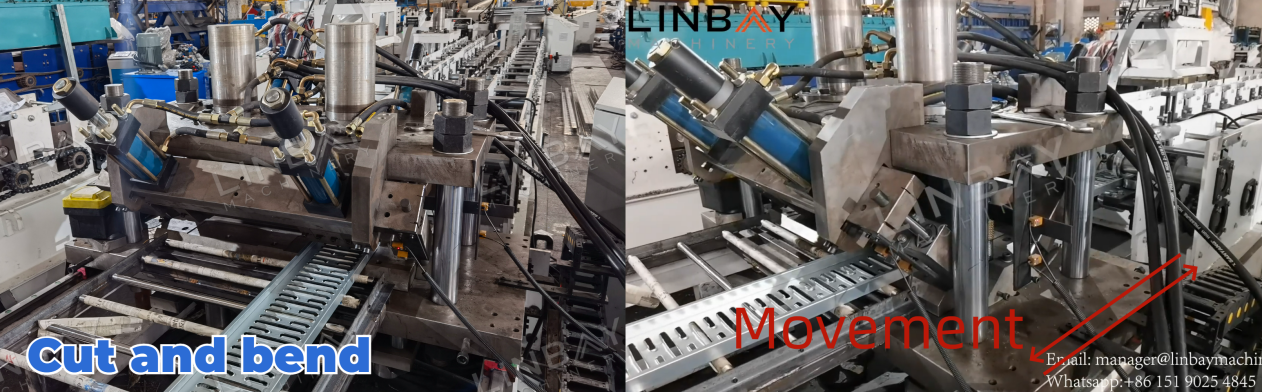
Panel rak sing diprodhuksi ing jalur produksi iki nduweni fitur lengkungan ganda ing sisih sing amba. Kita wis ngrancang cetakan pemotongan lan lengkungan sing terintegrasi, sing ngidini pemotongan lan lengkungan ganda ing siji mesin. Desain iki ora mung ngirit dawa jalur produksi lan ruang lantai pabrik nanging uga nyuda wektu produksi.
Sajrone ngethok lan mbengkongake, dhasar mesin potong bisa obah mundur lan maju selaras karo kecepatan produksi mesin roll forming. Iki njamin produksi tanpa gangguan lan nambah efisiensi.
Solusi liyane
Yen sampeyan kepengin weruh panel rak lengkungan tunggal, cukup klik gambar kanggo nyinaoni luwih jero babagan proses produksi sing rinci lan tonton video sing diiringi.
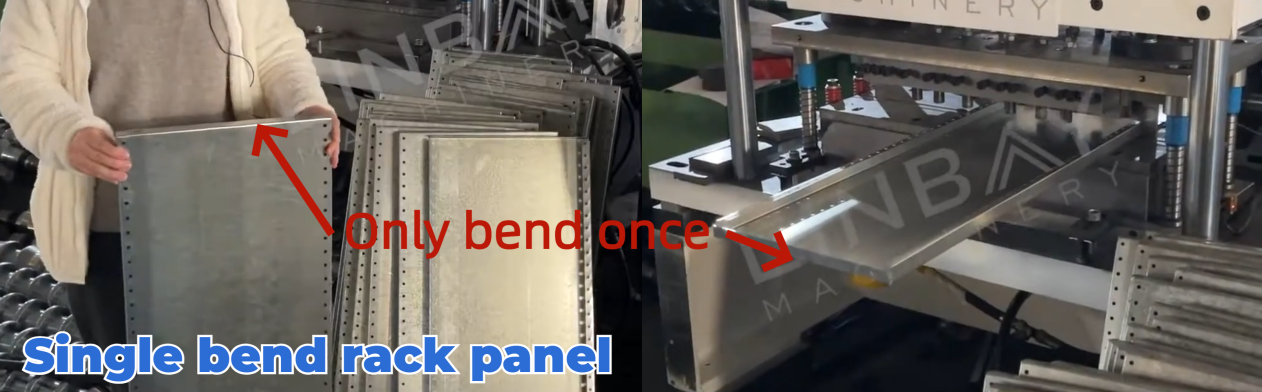
Bentenane utama:
Tipe tekuk ganda nawakake daya tahan sing unggul, dene tipe tekuk tunggal uga cukup kanggo nyukupi kabutuhan panyimpenan.
Pinggirane jinis lengkungan ganda ora landhep, saengga nambah keamanan, dene jinis lengkungan tunggal bisa uga duwe pinggiran sing luwih landhep.
1. Decoiler

2. Panganan

3. Ngetok

4. Stand pembentuk gulung

5. Sistem penggerak

6. Sistem pemotongan

Liyane

Meja njaba