video
Profil
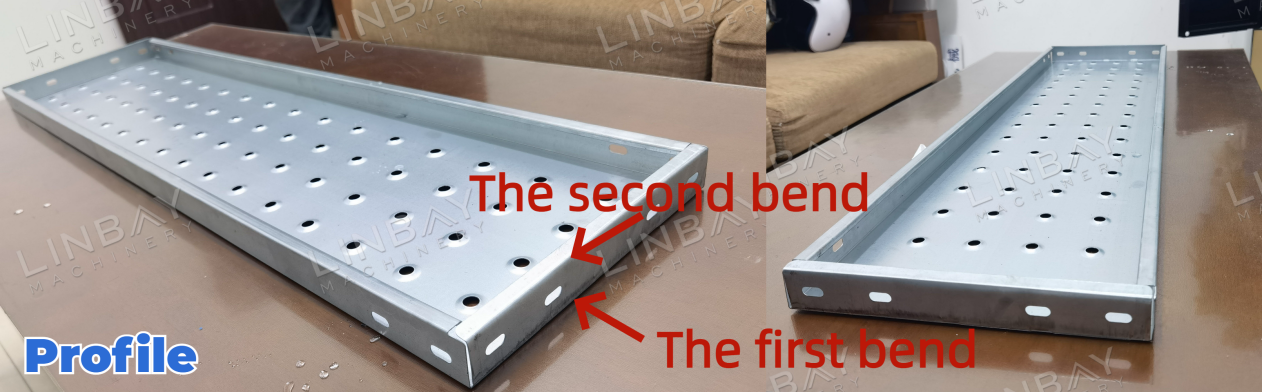
Panel rak, yang terletak pada rasuk sistem rak, bertindak sebagai platform yang kukuh untuk menyimpan barang dengan selamat. Kepakaran pembuatan kami tertumpu pada penghasilan panel rak bengkok dua hala, yang menawarkan ketahanan yang lebih baik berbanding jenis bengkok tunggal. Selain itu, reka bentuk ini menghapuskan tepi tajam yang terdedah, sekali gus mengutamakan keselamatan pengguna.
Kes sebenar-Parameter Teknikal Utama
Carta alir
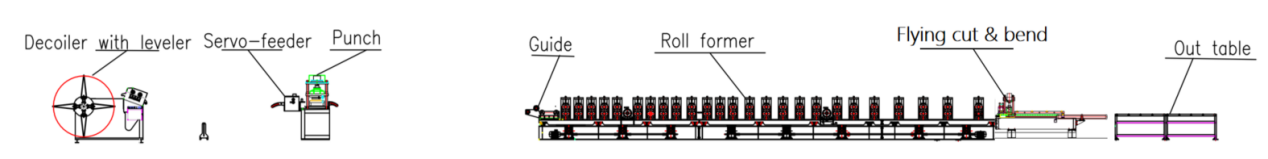
Penyahkod hidraulik dengan penyamarataan -- Pengumpan servo -- Penebuk hidraulik -- Mesin pembentuk gulung -- Potongan dan setem hidraulik -- Meja keluar
Parameter Teknikal Utama:
1. Kelajuan talian: Boleh laras dari 0 hingga 4 m/min
2. Profil: Pelbagai saiz dengan ketinggian yang konsisten, berbeza dari segi lebar dan panjang
3. Ketebalan bahan: 0.6-0.8mm (untuk aplikasi ini)
4. Bahan yang sesuai: Keluli tergalvani
5. Mesin pembentuk gulung: Menggunakan struktur panel dinding berganda cantilever dan sistem pemacu rantai
6. Bilangan stesen pembentukan: 13
7. Sistem pemotongan: Pemotongan dan lenturan serentak; pembentuk gulung kekal beroperasi semasa proses
8. Pelarasan saiz: Automatik
9. Kabinet PLC: Dilengkapi dengan sistem Siemens
Penerangan Kes Sebenar
Decoiler Hidraulik dengan Leveler
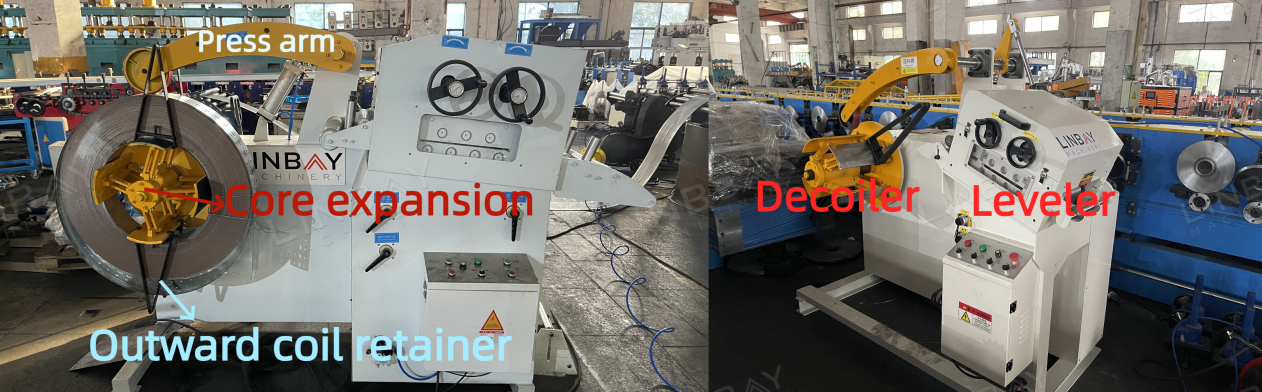
Pengembangan teras boleh dilaraskan agar sesuai dengan diameter dalam gegelung keluli antara 460mm hingga 520mm. Semasa membuka gegelung, penahan gegelung keluar memastikan gegelung keluli kekal kukuh pada penyahpepijat, meningkatkan keselamatan pekerja dengan menghalang gegelung daripada tergelincir.
Perata ini dilengkapi dengan satu siri penggelek yang meratakan gegelung keluli secara progresif, sekali gus menghilangkan tegasan baki dengan berkesan.
Pengumpan Servo & Penebuk Hidraulik
(1)Penebukan Hidraulik Bebas
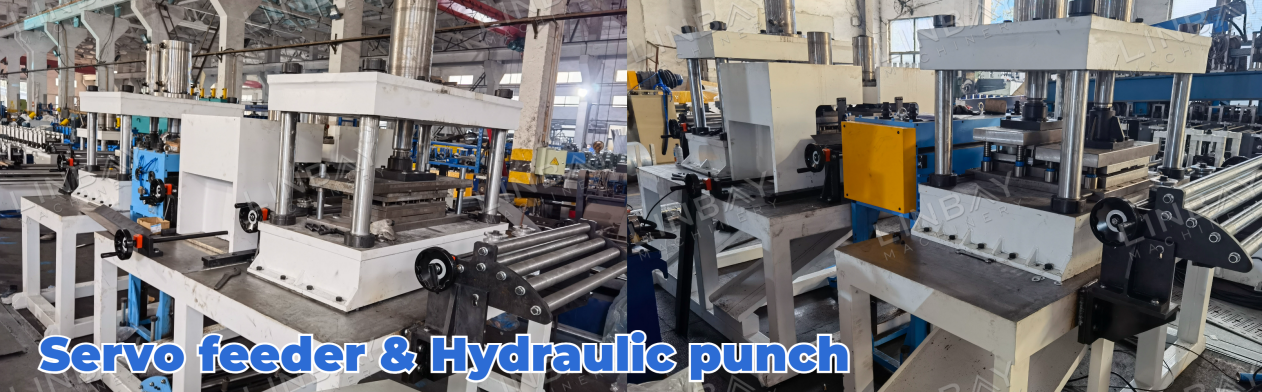
Sistem penebuk ini beroperasi secara bebas, tidak berkongsi tapak mesin yang sama dengan mesin pembentuk gulung, memastikan prestasi proses pembentukan gulung yang lancar dan tidak terganggu. Pengumpan dikuasakan oleh motor servo, yang mempunyai kelewatan masa mula-henti yang minimum. Ini membolehkan kawalan yang tepat ke atas kemajuan gegelung keluli dalam pengumpan gegelung, memastikan penebukan yang tepat dan cekap.
(2) Penyelesaian acuan yang dioptimumkan
Lubang-lubang tebuk pada panel rak dikategorikan kepada takuk, lubang berfungsi dan lubang berterusan bawah. Disebabkan oleh frekuensi yang berbeza-beza bagi jenis lubang ini pada satu panel rak, mesin tebuk hidraulik dilengkapi dengan empat acuan khusus, setiap satu direka bentuk untuk satu jenis lubang tertentu. Persediaan ini disesuaikan untuk melengkapkan setiap jenis tebuk dengan cekap, sekali gus meningkatkan kecekapan dan produktiviti keseluruhan.
Pengekod & PLC
Pengekod menterjemahkan panjang gegelung keluli yang dikesan kepada isyarat elektrik, yang kemudiannya dihantar ke kabinet kawalan PLC. Di dalam kabinet kawalan, pengendali boleh mengurus kelajuan pengeluaran, output pengeluaran tunggal, panjang pemotongan dan parameter lain. Dengan pengukuran dan maklum balas yang tepat daripada pengekod, mesin pemotong boleh mengekalkan ralat pemotongan dalam lingkungan±1mm.
Mesin pembentuk gulung
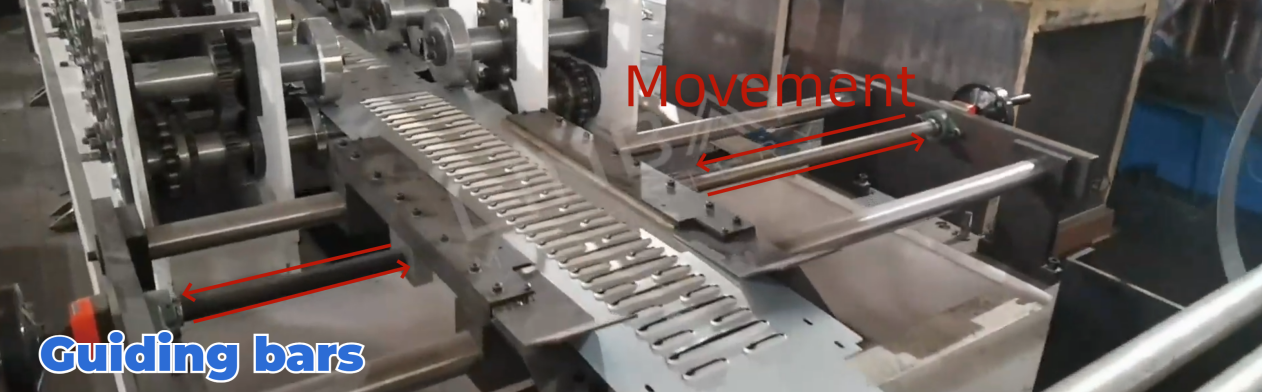
Sebelum memasuki mesin pembentuk gulung, gegelung keluli melalui palang panduan boleh laras. Palang ini dilaraskan mengikut lebar gegelung keluli, memastikan ia sejajar tepat dengan jentera barisan pengeluaran di sepanjang garis tengah. Penjajaran ini penting untuk mengekalkan kelurusan dan kapasiti galas beban panel rak.
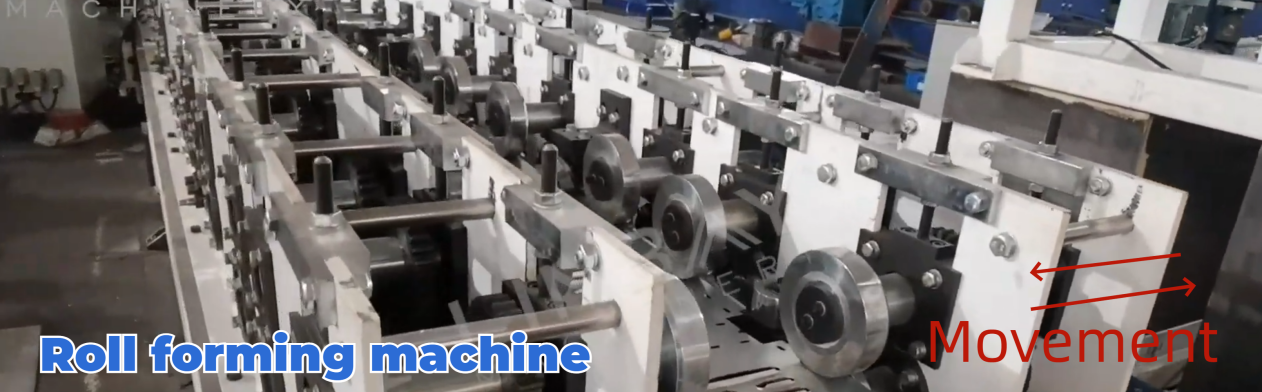
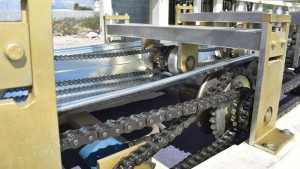
Mesin pembentuk ini menggunakan struktur kantilever berdinding dua. Memandangkan pembentukan hanya diperlukan pada dua sisi panel, reka bentuk penggelek kantilever digunakan untuk menjimatkan bahan penggelek. Sistem pemacu rantai mendorong penggelek dan mengenakan daya pada gegelung keluli, membolehkan pergerakan dan pembentukannya.
Mesin ini boleh menghasilkan panel rak dengan pelbagai lebar. Pekerja memasukkan dimensi yang dikehendaki ke dalam panel kabinet kawalan PLC. Sebaik sahaja isyarat diterima, stesen pembentukan di sebelah kanan bergerak secara automatik di sepanjang rel. Titik pembentukan pada gegelung keluli melaraskan dengan pergerakan stesen pembentukan dan penggelek pembentukan.
Sebuah pengekod juga dipasang untuk mengesan jarak pergerakan stesen pembentukan, bagi memastikan ketepatan apabila menukar saiz. Selain itu, dua sensor kedudukan disertakan: satu untuk mengesan jarak terjauh dan satu lagi untuk jarak terdekat stesen pembentukan boleh bergerak di atas rel. Sensor kedudukan terjauh menghalang pergerakan stesen pembentukan yang berlebihan, mengelakkan gelinciran, manakala sensor kedudukan terdekat menghalang stesen pembentukan daripada bergerak terlalu jauh ke dalam, sekali gus mengelakkan perlanggaran.
Pemotongan dan lenturan hidraulik
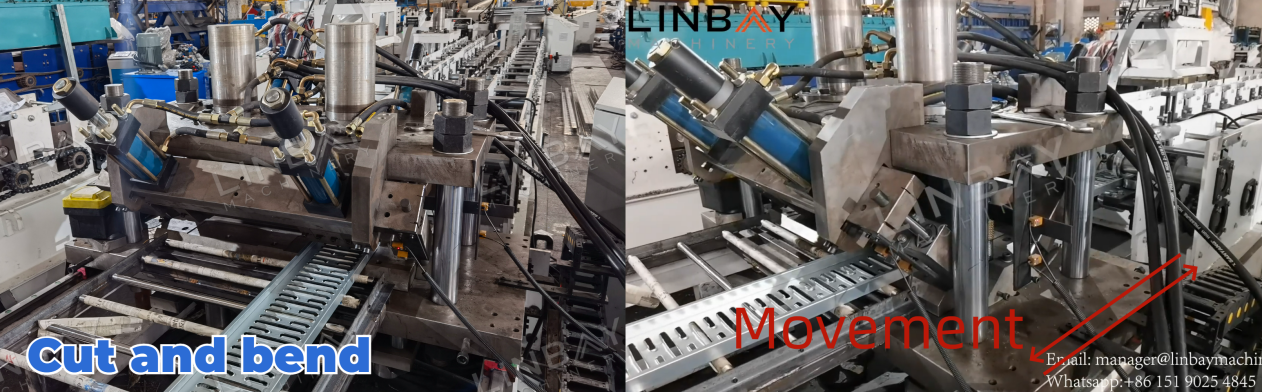
Panel rak yang dihasilkan di barisan pengeluaran ini mempunyai selekoh berganda pada sisi yang lebar. Kami telah mereka bentuk acuan pemotongan dan lenturan bersepadu, yang membolehkan pemotongan dan lenturan berganda dalam satu mesin. Reka bentuk ini bukan sahaja menjimatkan panjang barisan pengeluaran dan ruang lantai kilang tetapi juga mengurangkan masa pengeluaran.
Semasa memotong dan membengkok, tapak mesin pemotong boleh bergerak ke belakang dan ke hadapan selaras dengan kelajuan pengeluaran mesin pembentuk gulung. Ini memastikan pengeluaran tanpa gangguan dan meningkatkan kecekapan.
Penyelesaian lain
Jika anda tertarik dengan panel rak lenturan tunggal, cuma klik pada imej untuk menyelidiki proses pengeluaran terperinci dengan lebih mendalam dan tonton video yang disertakan.
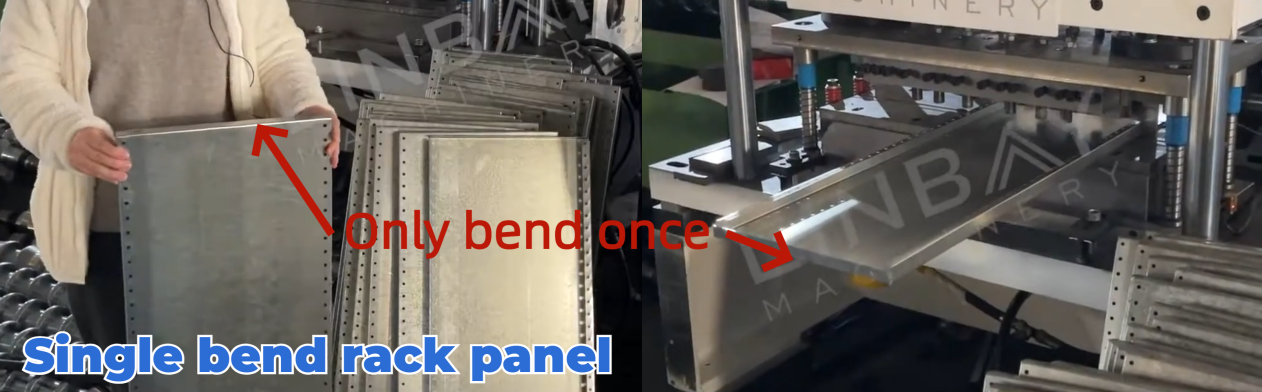
Perbezaan utama:
Jenis bengkok berganda menawarkan ketahanan yang unggul, manakala jenis bengkok tunggal juga memenuhi keperluan penyimpanan dengan secukupnya.
Tepi jenis selekoh berganda tidak tajam, sekali gus meningkatkan keselamatan, manakala jenis selekoh tunggal mungkin mempunyai tepi yang lebih tajam.
1. Penyahkod

2. Memberi Makan

3. Menebuk

4. Penyangga pembentuk gulung

5. Sistem pemanduan

6. Sistem pemotongan

Lain-lain

Meja luar