video
Profiel
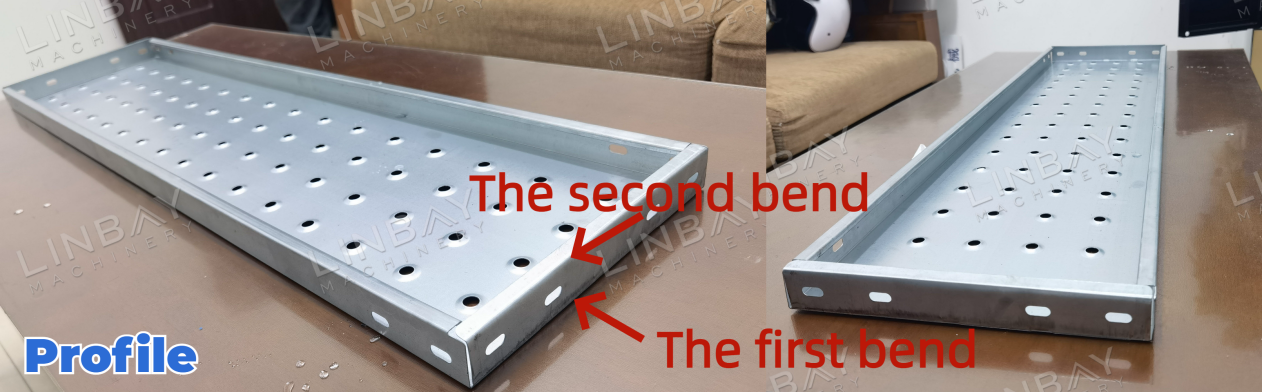
Het schappaneel, dat op de balken van het stellingsysteem is gemonteerd, fungeert als een robuust platform voor het veilig opslaan van goederen. Onze expertise in de productie richt zich op het vervaardigen van dubbelgebogen schappanelen, die een superieure duurzaamheid bieden in vergelijking met enkelgebogen panelen. Bovendien elimineert dit ontwerp scherpe, blootliggende randen, waardoor de veiligheid van de gebruiker voorop staat.
Praktische casus - Belangrijkste technische parameters
Stroomschema
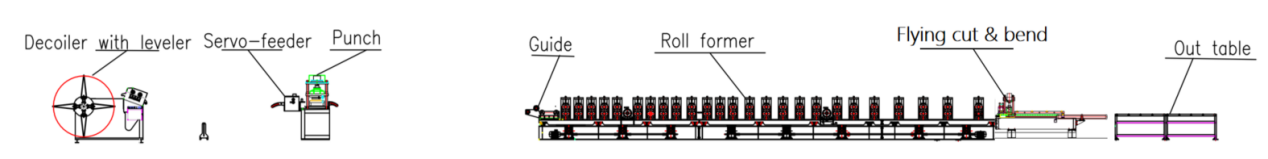
Hydraulische afroller met nivelleerinrichting - Servotoevoer - Hydraulische ponsmachine - Rolvormmachine - Hydraulisch snijden en stempelen - Uitvoertafel
Belangrijkste technische parameters:
1. Lijnsnelheid: Instelbaar van 0 tot 4 m/min
2. Profielen: Diverse afmetingen met een constante hoogte, maar verschillend in breedte en lengte.
3. Materiaaldikte: 0,6-0,8 mm (voor deze toepassing)
4. Geschikt materiaal: Verzinkt staal
5. Rolvormmachine: Maakt gebruik van een vrijdragende dubbelwandige paneelconstructie en een kettingaandrijfsysteem.
6. Aantal vormingsstations: 13
7. Snijsysteem: Gelijktijdig snijden en buigen; de rolvormer blijft tijdens het proces in bedrijf.
8. Maataanpassing: Automatisch
9. PLC-kast: Uitgerust met Siemens-systeem
Casusbeschrijving
Hydraulische afroller met nivelleerinrichting
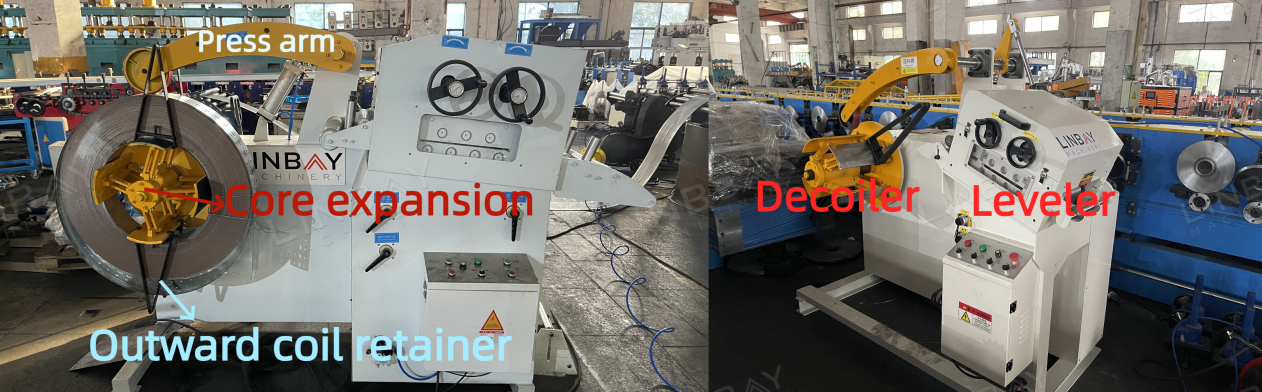
De kernuitzetting kan worden aangepast aan stalen coils met een binnendiameter van 460 mm tot 520 mm. Tijdens het afrollen zorgen naar buiten gerichte coilhouders ervoor dat de stalen coil stevig op de afroller blijft liggen, waardoor de veiligheid van de werknemers wordt verhoogd doordat de coil niet wegglijdt.
De nivelleermachine is uitgerust met een reeks rollen die de stalen rol geleidelijk afvlakken, waardoor restspanningen effectief worden verwijderd.
Servo-aanvoer en hydraulische pons
(1)Onafhankelijk hydraulisch ponsen
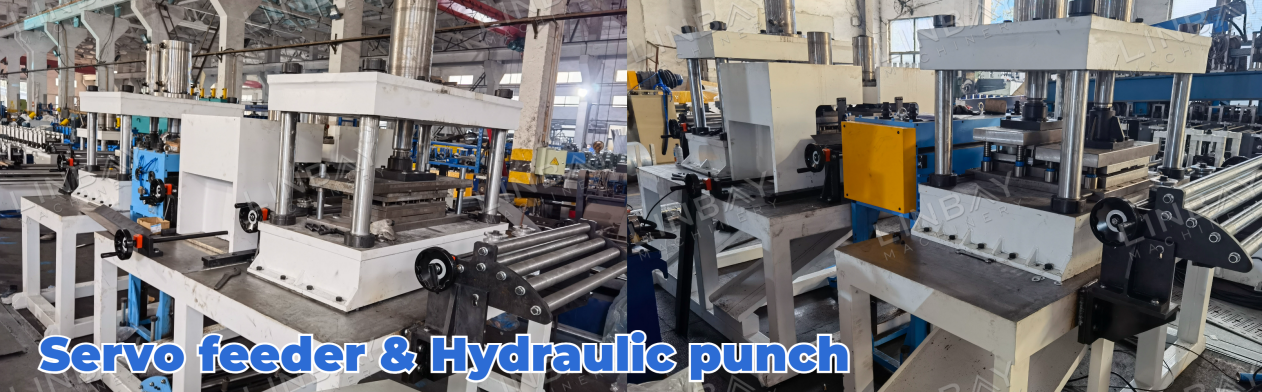
Dit ponsmechanisme werkt onafhankelijk en deelt niet dezelfde machinebasis met de rolvormmachine, waardoor een naadloze en ononderbroken werking van het rolvormproces wordt gegarandeerd. De aanvoerunit wordt aangedreven door een servomotor met minimale start-stopvertraging. Dit maakt een nauwkeurige controle mogelijk over de voortgang van de staalrol in de aanvoerunit, wat zorgt voor een accuraat en efficiënt ponsen.
(2) Geoptimaliseerde matrijsoplossing
De gestanste gaten in het schappaneel worden onderverdeeld in inkepingen, functionele gaten en doorlopende gaten aan de onderkant. Omdat deze gatsoorten in één schappaneel in verschillende frequenties voorkomen, is de hydraulische ponsmachine uitgerust met vier speciale mallen, elk ontworpen voor een specifiek type gat. Deze opstelling is afgestemd op een efficiënte verwerking van elk type ponswerk, waardoor de algehele efficiëntie en productiviteit worden verhoogd.
Encoder & PLC
De encoder zet de gemeten lengtes van de stalen spoelen om in elektrische signalen, die vervolgens naar de PLC-besturingskast worden gestuurd. In de besturingskast kunnen operators de productiesnelheid, de individuele productie-output, de snijlengte en andere parameters beheren. Dankzij nauwkeurige metingen en feedback van de encoder kan de snijmachine de snijfouten binnen de perken houden.±1 mm.
Walsvormmachine
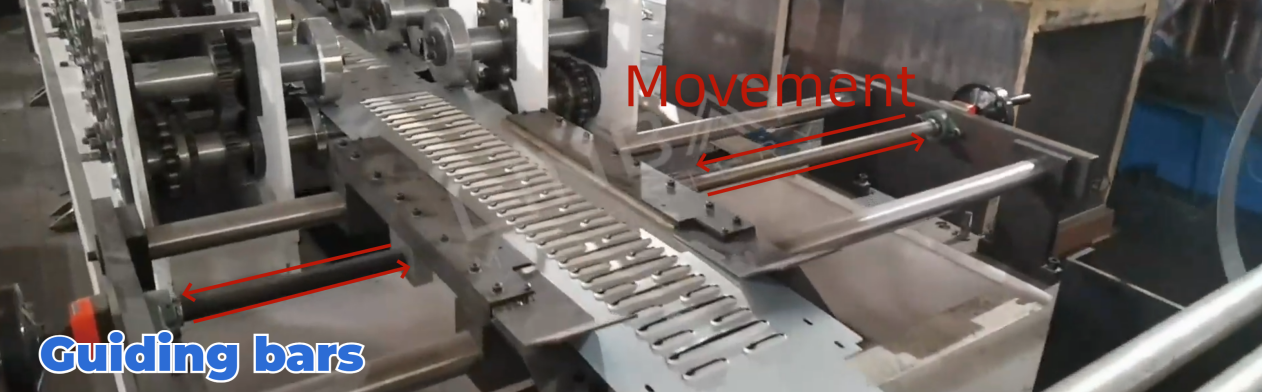
Voordat de stalen rol de rolvormmachine ingaat, passeert deze verstelbare geleidestangen. Deze stangen worden aangepast aan de breedte van de stalen rol, zodat deze precies langs de middenlijn uitgelijnd is met de machines van de productielijn. Deze uitlijning is essentieel voor het behoud van de rechtheid en het draagvermogen van het schappaneel.
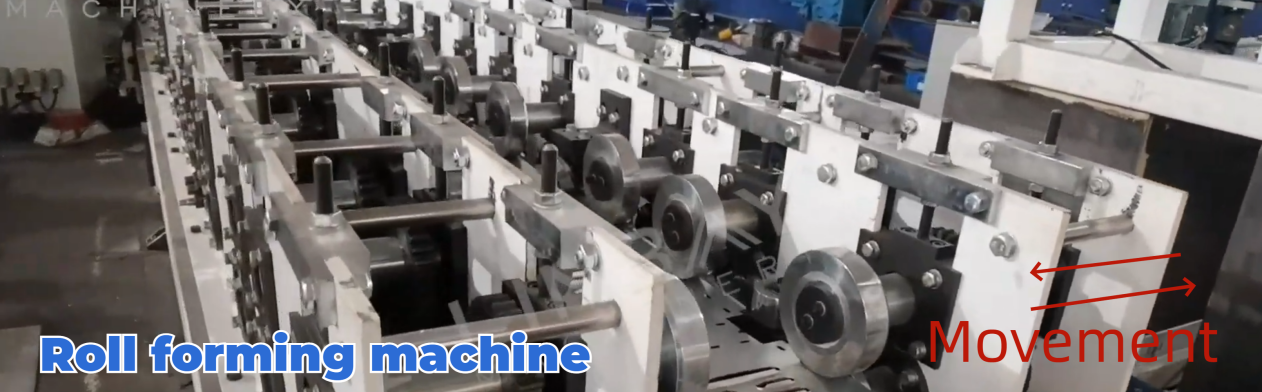
Deze vormmachine maakt gebruik van een dubbelwandige cantileverconstructie. Omdat het vormen slechts aan twee zijden van het paneel nodig is, wordt een cantileverrolconstructie gebruikt om rolmateriaal te besparen. Het kettingaandrijfsysteem drijft de rollen aan en oefent kracht uit op de stalen spoel, waardoor deze vooruit wordt bewogen en gevormd.
De machine kan schappanelen van verschillende breedtes produceren. Medewerkers voeren de gewenste afmetingen in op het PLC-bedieningspaneel. Zodra het signaal is ontvangen, beweegt het vormstation aan de rechterkant automatisch over de rails. De vormpunten op de stalen rol passen zich aan de beweging van het vormstation en de vormrollen aan.
Er is ook een encoder geïnstalleerd om de afgelegde afstand van het vormstation te meten, wat nauwkeurigheid garandeert bij het wisselen van afmetingen. Daarnaast zijn er twee positiesensoren aanwezig: één voor het detecteren van de grootste afstand en één voor de kleinste afstand die het vormstation op de rails kan afleggen. De sensor voor de grootste afstand voorkomt overmatige beweging van het vormstation en slippen, terwijl de sensor voor de kleinste afstand voorkomt dat het vormstation te ver naar binnen beweegt en zo botsingen vermijdt.
Hydraulisch snijden en buigen
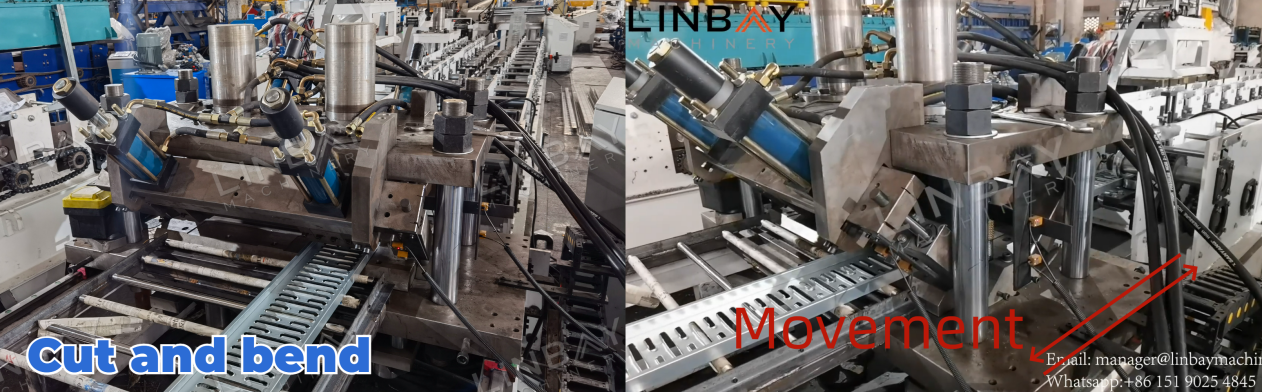
De schappanelen die op deze productielijn worden gemaakt, hebben dubbele buigingen aan de brede zijde. We hebben een geïntegreerde snij- en buigmal ontworpen, waardoor zowel snijden als dubbel buigen in één machine mogelijk is. Dit ontwerp bespaart niet alleen lengte van de productielijn en ruimte in de fabriek, maar verkort ook de productietijd.
Tijdens het snijden en buigen kan de basis van de snijmachine synchroon met de productiesnelheid van de rolvormmachine heen en weer bewegen. Dit garandeert een ononderbroken productie en verhoogt de efficiëntie.
Andere oplossing
Bent u geïnteresseerd in enkelvoudig gebogen schappanelen? Klik dan op de afbeelding voor meer informatie over het productieproces en bekijk de bijbehorende video.
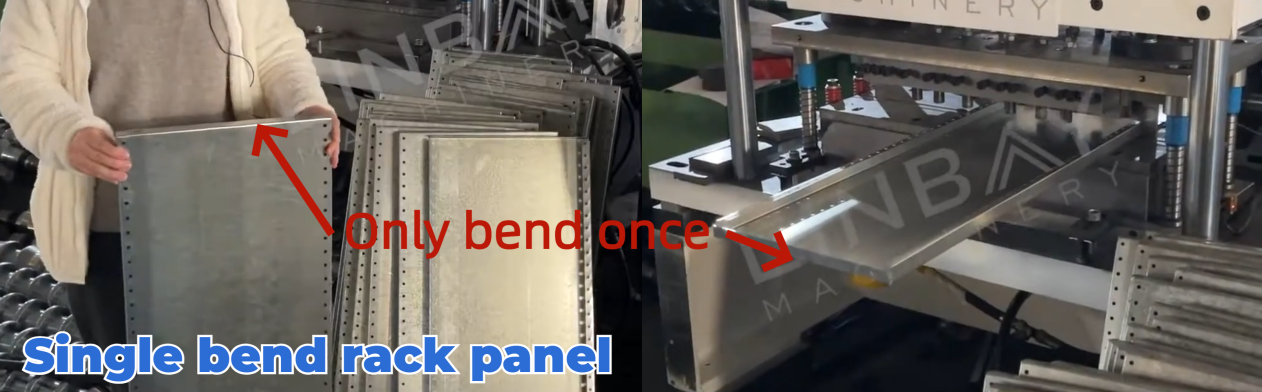
Belangrijkste verschillen:
De variant met dubbele buiging biedt een superieure duurzaamheid, terwijl de variant met enkele buiging ook prima voldoet aan de opslagbehoeften.
De randen van het dubbelgebogen type zijn niet scherp, wat de veiligheid verhoogt, terwijl het enkelgebogen type scherpere randen kan hebben.
1. Afroller

2. Voeding

3. Ponsen

4. Walsvormstanden

5. Aandrijfsysteem

6. Snijsysteem

Anderen

Buitentafel