видео
Профиль
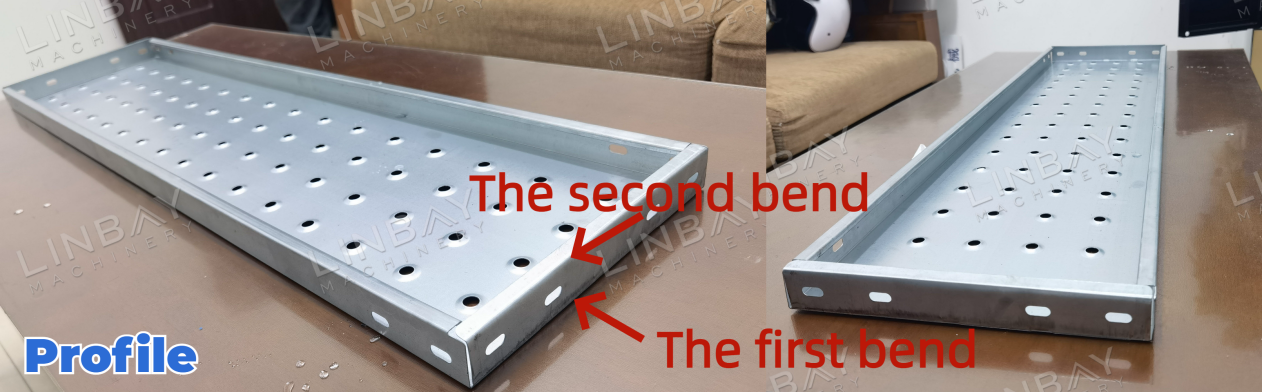
Полка, расположенная на балках стеллажной системы, служит прочной платформой для безопасного хранения товаров. Наш производственный опыт сосредоточен на выпуске полок с двойным изгибом, которые обладают большей прочностью по сравнению с полками с одинарным изгибом. Кроме того, такая конструкция исключает острые выступающие края, что обеспечивает безопасность пользователя.
Реальный пример — основные технические параметры
Блок-схема
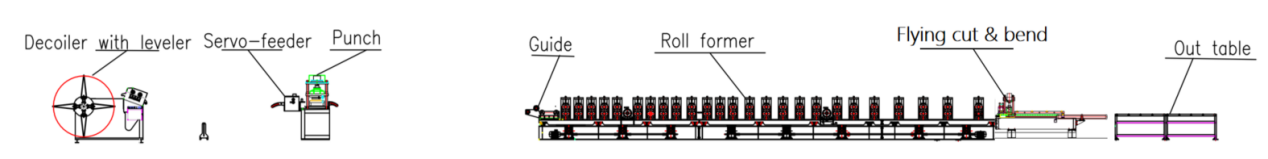
Гидравлический разматыватель с выравнивателем — Сервоприводной подающий механизм — Гидравлический пробивной станок — Прокатно-профилировочная машина — Гидравлическая резка и штамповка — Выходной стол
Основные технические параметры:
1. Скорость намотки лески: регулируется от 0 до 4 м/мин.
2. Профили: Различные размеры с одинаковой высотой, отличающиеся шириной и длиной.
3. Толщина материала: 0,6-0,8 мм (для данного применения)
4. Подходящий материал: оцинкованная сталь.
5. Прокатный станок: Использует консольную двухстенную панельную конструкцию и цепную передачу.
6. Количество сборочных станций: 13
7. Система резки: одновременная резка и гибка; вальцовочный станок остается в рабочем состоянии на протяжении всего процесса.
8. Регулировка размера: автоматическая.
9. Шкаф ПЛК: Оборудован системой Siemens.
Реальный пример - описание
Гидравлический разматыватель с выравнивателем
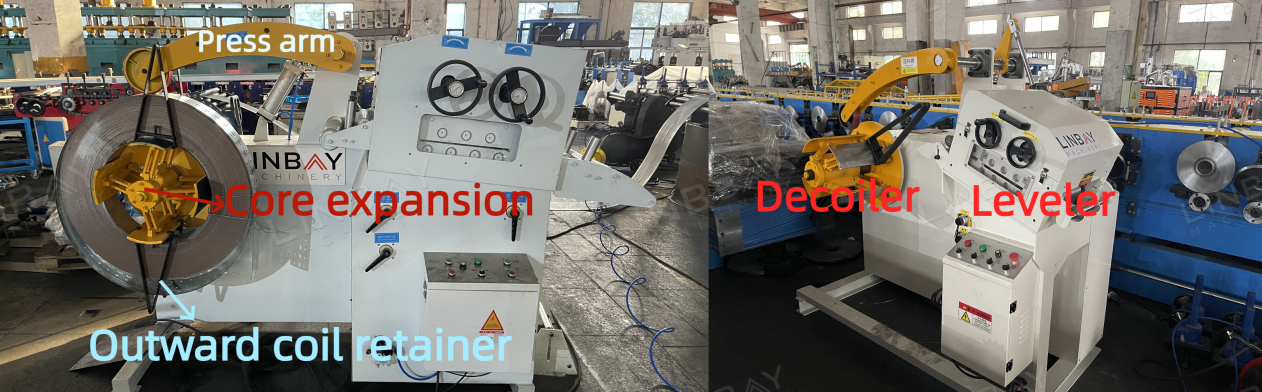
Расширение сердечника можно регулировать для соответствия внутреннему диаметру стальных рулонов от 460 до 520 мм. Во время размотки внешние фиксаторы рулона обеспечивают надежную фиксацию стального рулона на разматывающем устройстве, повышая безопасность рабочих, поскольку предотвращают соскальзывание рулона.
Выравнивающее устройство оснащено рядом роликов, которые постепенно выравнивают стальную рулонную сталь, эффективно снимая остаточные напряжения.
Сервоприводной подающий механизм и гидравлический пробивной пресс
(1)Независимая гидравлическая пробивка
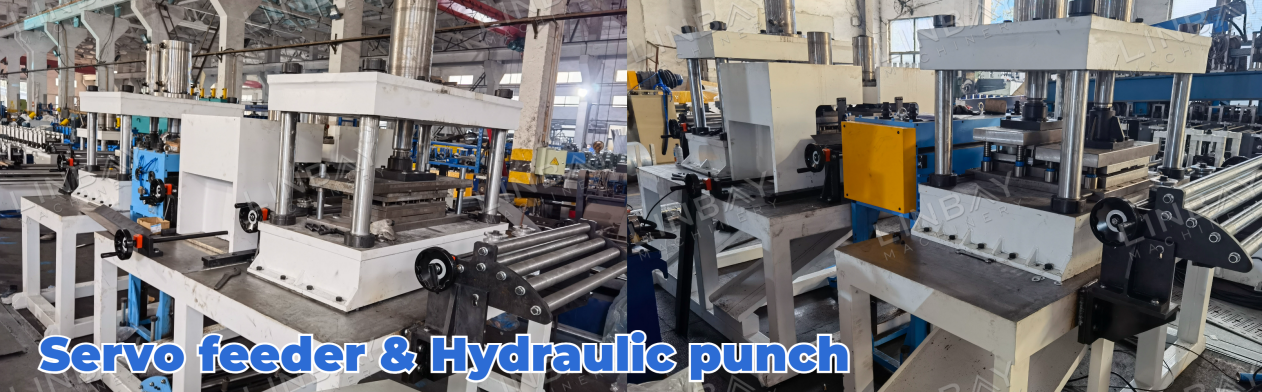
Эта система пробивки работает автономно, не используя общую станочную базу с профилировочным станком, что обеспечивает бесперебойную и непрерывную работу процесса профилирования. Подающее устройство приводится в движение серводвигателем с минимальной задержкой запуска-остановки. Это позволяет точно контролировать продвижение стальной рулона в подающем устройстве, обеспечивая точную и эффективную пробивку.
(2)Оптимизированное решение для пресс-формы
Отверстия, пробитые на полке, подразделяются на выемки, функциональные отверстия и сплошные нижние отверстия. Из-за различной частоты встречаемости этих типов отверстий на одной полке, гидравлический перфорационный станок оснащен четырьмя специальными пресс-формами, каждая из которых предназначена для определенного типа отверстий. Такая конфигурация позволяет эффективно выполнять каждый тип перфорации, тем самым повышая общую эффективность и производительность.
Энкодер и ПЛК
Энкодер преобразует измеренные длины стальных катушек в электрические сигналы, которые затем передаются в шкаф управления ПЛК. Внутри шкафа управления операторы могут управлять скоростью производства, выходной мощностью одной партии, длиной резки и другими параметрами. Благодаря точным измерениям и обратной связи от энкодера, станок для резки может поддерживать погрешность резки в пределах допустимых значений.±1 мм.
Прокатно-формовочный станок
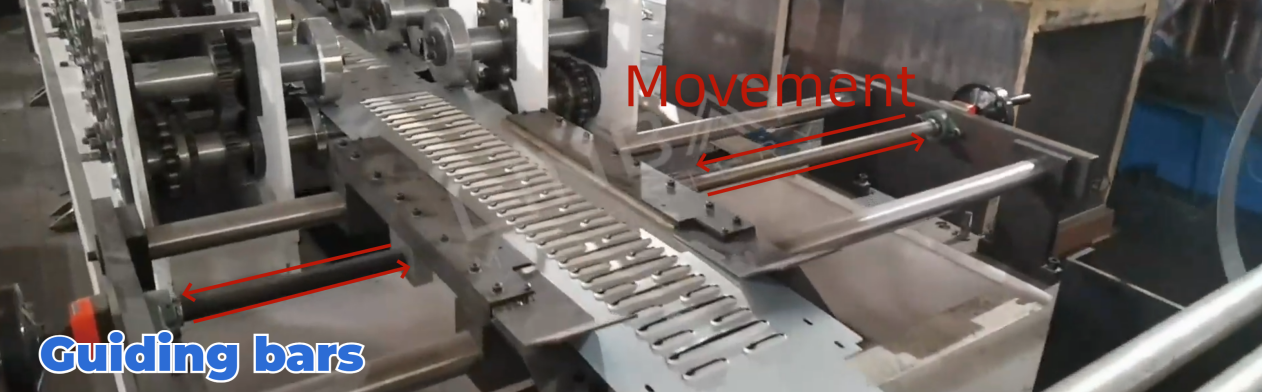
Перед поступлением в профилировочный станок стальная рулонная лента проходит через регулируемые направляющие планки. Эти планки регулируются в соответствии с шириной рулонной ленты, обеспечивая ее точное выравнивание относительно оборудования производственной линии по центральной линии. Такое выравнивание необходимо для поддержания прямолинейности и несущей способности полочной панели.
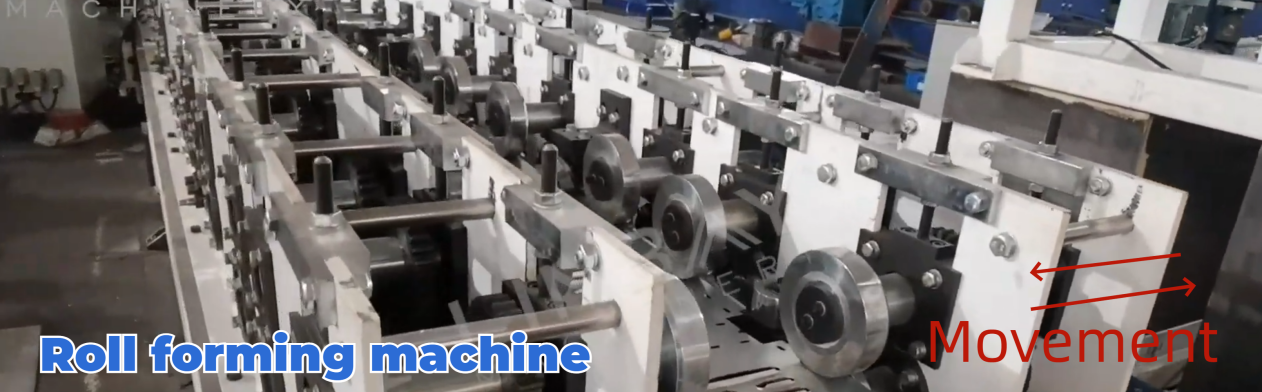
В этой формовочной машине используется двухстенная консольная конструкция. Поскольку формовка требуется только с двух сторон панели, используется консольная конструкция роликов для экономии материала роликов. Цепная система привода перемещает ролики и передает усилие на стальную катушку, обеспечивая ее продвижение и формовку.
Станок может производить полочные панели различной ширины. Рабочие вводят необходимые размеры в панель управления ПЛК. После получения сигнала формовочная станция справа автоматически перемещается вдоль направляющих. Точки формовки на стальной рулоне регулируются в соответствии с перемещением формовочной станции и формовочных роликов.
Также установлен энкодер для определения расстояния перемещения формовочной станции, обеспечивающий точность при изменении размеров. Кроме того, предусмотрены два датчика положения: один для определения максимального расстояния, а другой — минимального расстояния, на которое формовочная станция может переместиться по направляющим. Датчик максимального расстояния предотвращает чрезмерное перемещение формовочной станции, избегая проскальзывания, а датчик минимального расстояния предотвращает слишком сильное смещение формовочной станции внутрь, тем самым предотвращая столкновения.
Гидравлическая резка и гибка
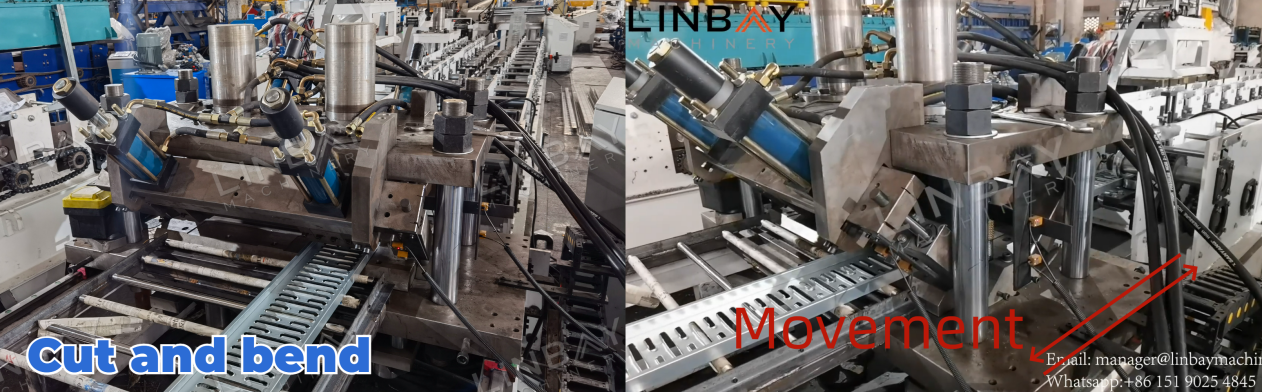
Панели полок, производимые на этой производственной линии, имеют двойные изгибы на широкой стороне. Мы разработали интегрированную матрицу для резки и гибки, позволяющую выполнять как резку, так и двойную гибку на одном станке. Такая конструкция не только экономит длину производственной линии и площадь цеха, но и сокращает время производства.
В процессе резки и гибки основание режущего станка может перемещаться вперед и назад синхронно со скоростью работы профилировочного станка. Это обеспечивает бесперебойное производство и повышает эффективность.
Другое решение
Если вас заинтересовали стеллажные панели с одинарным изгибом, просто щелкните по изображению, чтобы подробнее узнать о процессе производства и посмотреть прилагаемое видео.
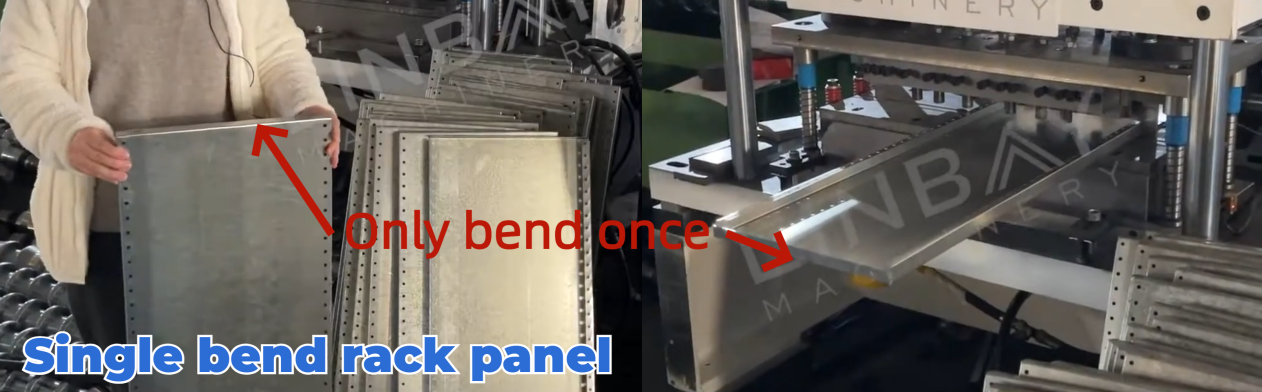
Ключевые отличия:
Конструкция с двойным изгибом обеспечивает превосходную прочность, а конструкция с одинарным изгибом также вполне удовлетворяет потребностям хранения.
Края двусторонних загибов не острые, что повышает безопасность, тогда как у односторонних загибов края могут быть более острыми.
1. Разматыватель

2. Кормление

3. Пробивка

4. Станы для профилирования вальцов

5. Система привода

6. Система резки

Другие

Внешний стол