băng hình
Hồ sơ
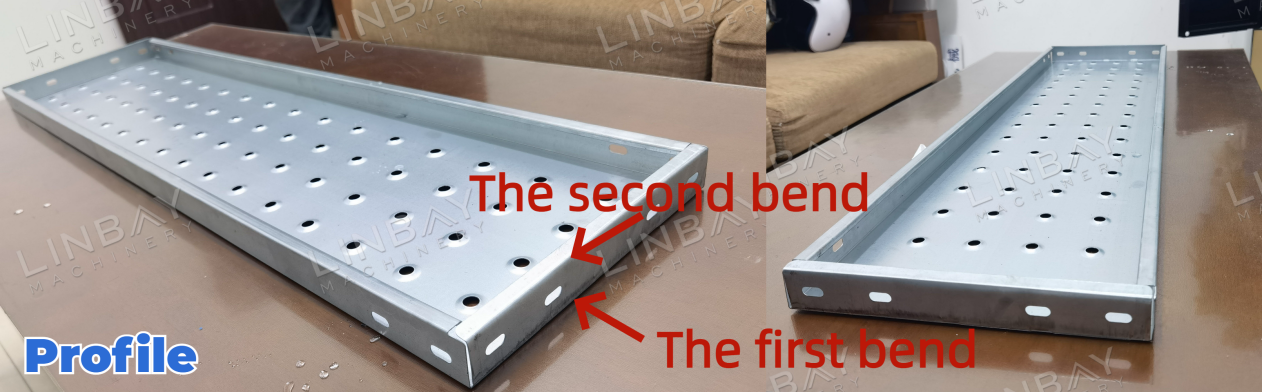
Tấm kệ, được đặt trên các thanh đỡ của hệ thống giá kệ, đóng vai trò là bệ đỡ chắc chắn để lưu trữ hàng hóa một cách an toàn. Chuyên môn sản xuất của chúng tôi tập trung vào việc sản xuất các tấm kệ uốn cong kép, mang lại độ bền vượt trội so với loại uốn cong đơn. Hơn nữa, thiết kế này loại bỏ các cạnh sắc nhọn lộ ra ngoài, ưu tiên sự an toàn cho người sử dụng.
Trường hợp thực tế - Các thông số kỹ thuật chính
Sơ đồ lưu trình
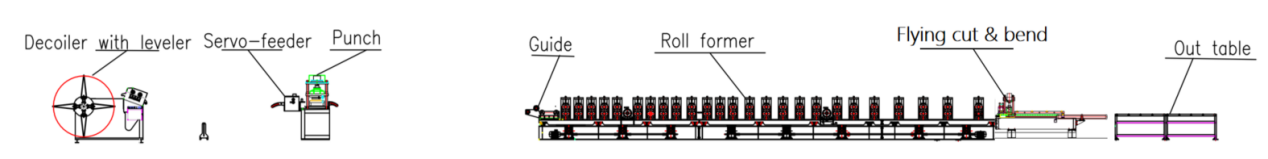
Máy tháo cuộn thủy lực có chức năng san phẳng - Máy cấp liệu servo - Máy đột dập thủy lực - Máy cán định hình - Máy cắt và dập thủy lực - Bàn ra
Thông số kỹ thuật chính:
1. Tốc độ kéo dây: Có thể điều chỉnh từ 0 đến 4 m/phút
2. Hình dạng: Nhiều kích thước khác nhau với chiều cao đồng nhất, khác nhau về chiều rộng và chiều dài.
3. Độ dày vật liệu: 0,6-0,8mm (cho ứng dụng này)
4. Vật liệu phù hợp: Thép mạ kẽm
5. Máy cán định hình: Sử dụng kết cấu tấm vách đôi dạng console và hệ thống truyền động bằng xích.
6. Số lượng trạm tạo hình: 13
7. Hệ thống cắt: Cắt và uốn đồng thời; máy cán định hình vẫn hoạt động trong suốt quá trình.
8. Điều chỉnh kích thước: Tự động
9. Tủ PLC: Được trang bị hệ thống Siemens
Mô tả trường hợp thực tế
Máy tháo cuộn thủy lực có chức năng cân bằng.
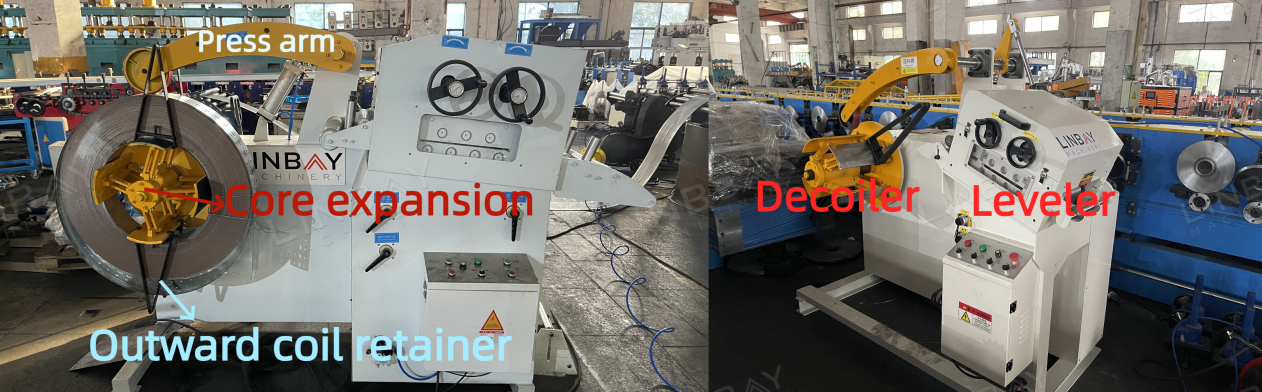
Bộ phận giãn nở lõi có thể được điều chỉnh để phù hợp với đường kính trong của cuộn thép từ 460mm đến 520mm. Trong quá trình tháo cuộn, các bộ phận giữ cuộn bên ngoài đảm bảo cuộn thép được giữ chắc chắn trên máy tháo cuộn, tăng cường an toàn cho người lao động bằng cách ngăn cuộn thép bị trượt ra ngoài.
Máy san phẳng được trang bị một loạt con lăn giúp làm phẳng cuộn thép một cách dần dần, loại bỏ hiệu quả các ứng suất dư.
Bộ cấp liệu servo và máy đột dập thủy lực
(1)Đột dập thủy lực độc lập
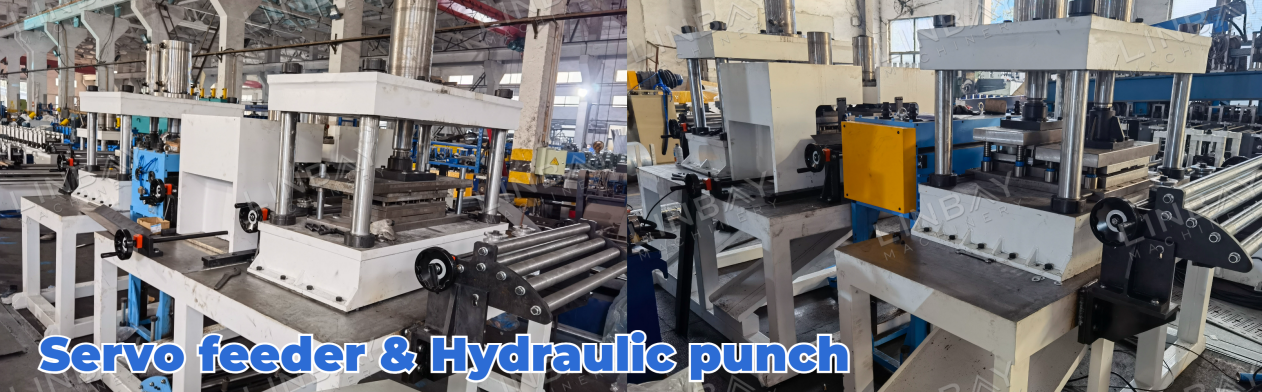
Hệ thống đột dập này hoạt động độc lập, không dùng chung đế máy với máy cán định hình, đảm bảo quá trình cán định hình diễn ra liền mạch và không bị gián đoạn. Bộ cấp phôi được vận hành bằng động cơ servo, có độ trễ khởi động/dừng tối thiểu. Điều này cho phép kiểm soát chính xác sự di chuyển của cuộn thép trong bộ cấp phôi, đảm bảo quá trình đột dập chính xác và hiệu quả.
(2) Giải pháp khuôn tối ưu
Các lỗ đục trên tấm kệ được phân loại thành các loại: lỗ khuyết, lỗ chức năng và lỗ xuyên suốt ở đáy. Do tần suất xuất hiện của các loại lỗ này trên cùng một tấm kệ rất khác nhau, máy đục lỗ thủy lực được trang bị bốn khuôn chuyên dụng, mỗi khuôn được thiết kế cho một loại lỗ cụ thể. Cấu hình này được thiết kế để hoàn thành hiệu quả từng loại lỗ đục, từ đó nâng cao hiệu quả và năng suất tổng thể.
Bộ mã hóa & PLC
Bộ mã hóa chuyển đổi chiều dài cuộn thép được cảm biến thành tín hiệu điện, sau đó được gửi đến tủ điều khiển PLC. Bên trong tủ điều khiển, người vận hành có thể quản lý tốc độ sản xuất, sản lượng mỗi lần cắt, chiều dài cắt và các thông số khác. Với các phép đo chính xác và phản hồi từ bộ mã hóa, máy cắt có thể duy trì sai số cắt trong phạm vi cho phép.±1mm.
Máy cán định hình
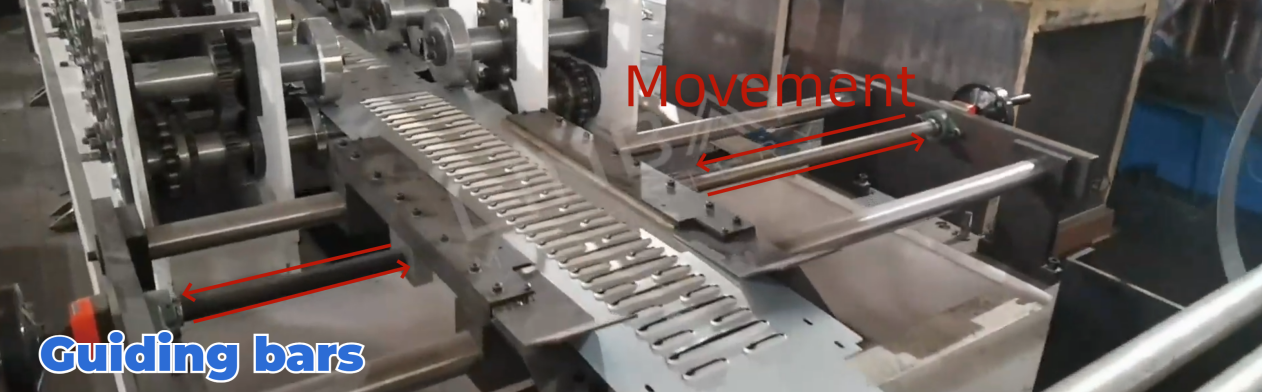
Trước khi đi vào máy cán định hình, cuộn thép sẽ đi qua các thanh dẫn hướng có thể điều chỉnh. Các thanh này được điều chỉnh theo chiều rộng của cuộn thép, đảm bảo nó thẳng hàng chính xác với máy móc trên dây chuyền sản xuất dọc theo đường tâm. Sự thẳng hàng này rất cần thiết để duy trì độ thẳng và khả năng chịu tải của tấm kệ.
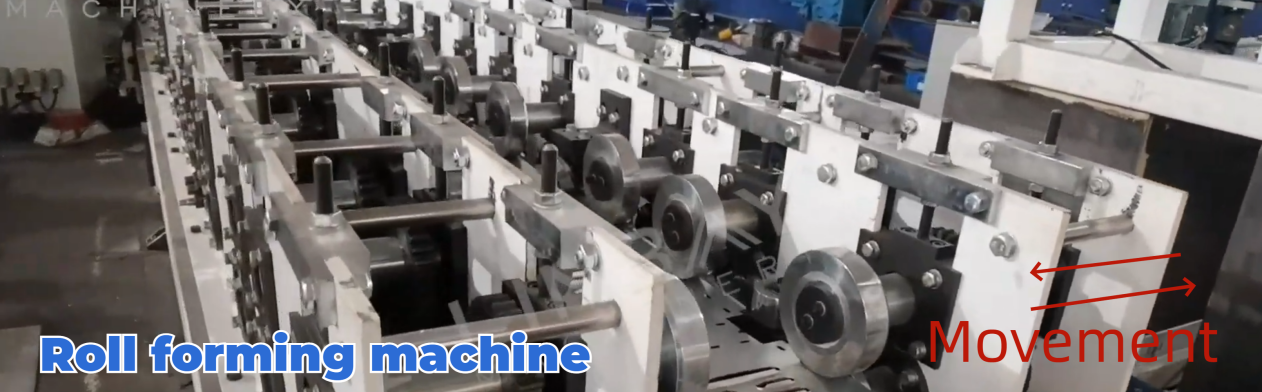
Máy tạo hình này sử dụng cấu trúc dạng console hai lớp. Vì chỉ cần tạo hình ở hai mặt của tấm, nên thiết kế con lăn dạng console được sử dụng để tiết kiệm vật liệu con lăn. Hệ thống truyền động bằng xích đẩy các con lăn và tác dụng lực lên cuộn thép, cho phép nó tiến lên và tạo hình.
Máy có thể sản xuất các tấm kệ với nhiều chiều rộng khác nhau. Công nhân nhập kích thước mong muốn vào bảng điều khiển PLC. Sau khi nhận được tín hiệu, trạm tạo hình ở phía bên phải sẽ tự động di chuyển dọc theo đường ray. Các điểm tạo hình trên cuộn thép sẽ tự động điều chỉnh theo chuyển động của trạm tạo hình và các con lăn tạo hình.
Một bộ mã hóa cũng được lắp đặt để phát hiện khoảng cách di chuyển của trạm tạo hình, đảm bảo độ chính xác khi thay đổi kích thước. Ngoài ra, hai cảm biến vị trí cũng được tích hợp: một để phát hiện khoảng cách xa nhất và một để phát hiện khoảng cách gần nhất mà trạm tạo hình có thể di chuyển trên đường ray. Cảm biến vị trí xa nhất ngăn chặn sự di chuyển quá mức của trạm tạo hình, tránh trượt, trong khi cảm biến vị trí gần nhất ngăn trạm tạo hình di chuyển quá xa vào bên trong, do đó tránh va chạm.
Cắt và uốn bằng thủy lực
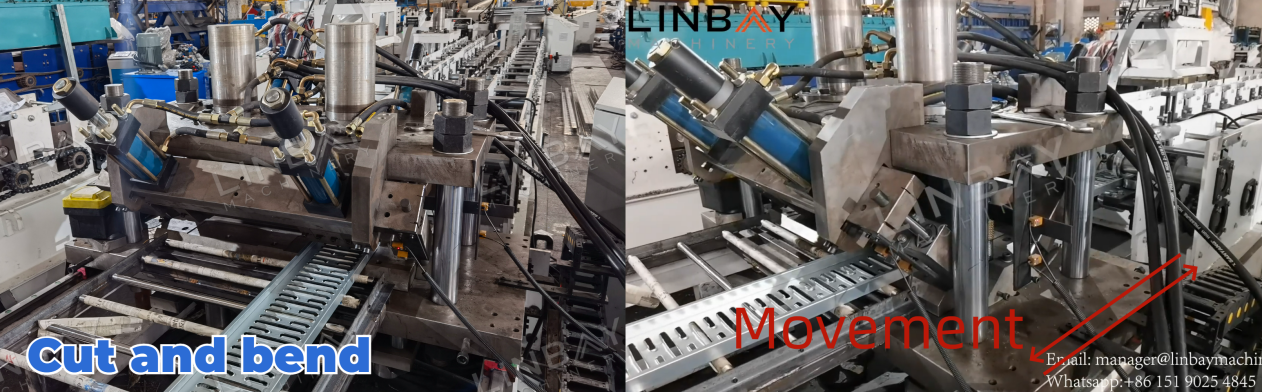
Các tấm kệ được sản xuất trên dây chuyền này có các đường uốn kép ở cạnh rộng. Chúng tôi đã thiết kế một khuôn cắt và uốn tích hợp, cho phép thực hiện cả việc cắt và uốn kép trong cùng một máy. Thiết kế này không chỉ tiết kiệm chiều dài dây chuyền sản xuất và diện tích nhà xưởng mà còn giảm thời gian sản xuất.
Trong quá trình cắt và uốn, đế máy cắt có thể di chuyển tiến lùi đồng bộ với tốc độ sản xuất của máy cán định hình. Điều này đảm bảo sản xuất không bị gián đoạn và nâng cao hiệu quả.
Giải pháp khác
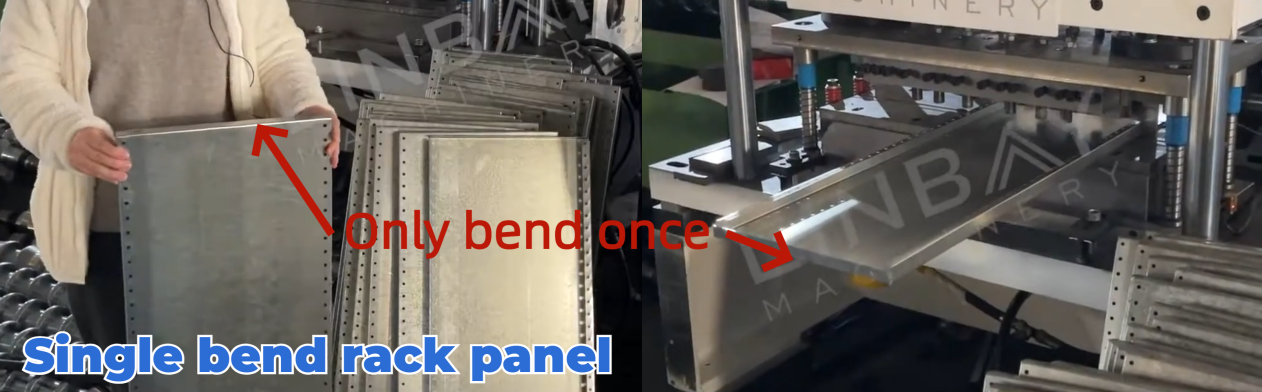
Nếu bạn quan tâm đến các tấm kệ uốn cong một chiều, chỉ cần nhấp vào hình ảnh để tìm hiểu sâu hơn về quy trình sản xuất chi tiết và xem video đi kèm.
Những điểm khác biệt chính:
Loại uốn cong kép có độ bền vượt trội, trong khi loại uốn cong đơn cũng đáp ứng tốt nhu cầu lưu trữ.
Các cạnh của loại uốn cong kép không sắc nhọn, giúp tăng cường an toàn, trong khi loại uốn cong đơn có thể có các cạnh sắc nhọn hơn.
1. Máy cuộn dây

2. Cho ăn

3. Đấm

4. Giá đỡ cán định hình

5. Hệ thống lái

6. Hệ thống cắt

Người khác

Bàn ngoài