Profil
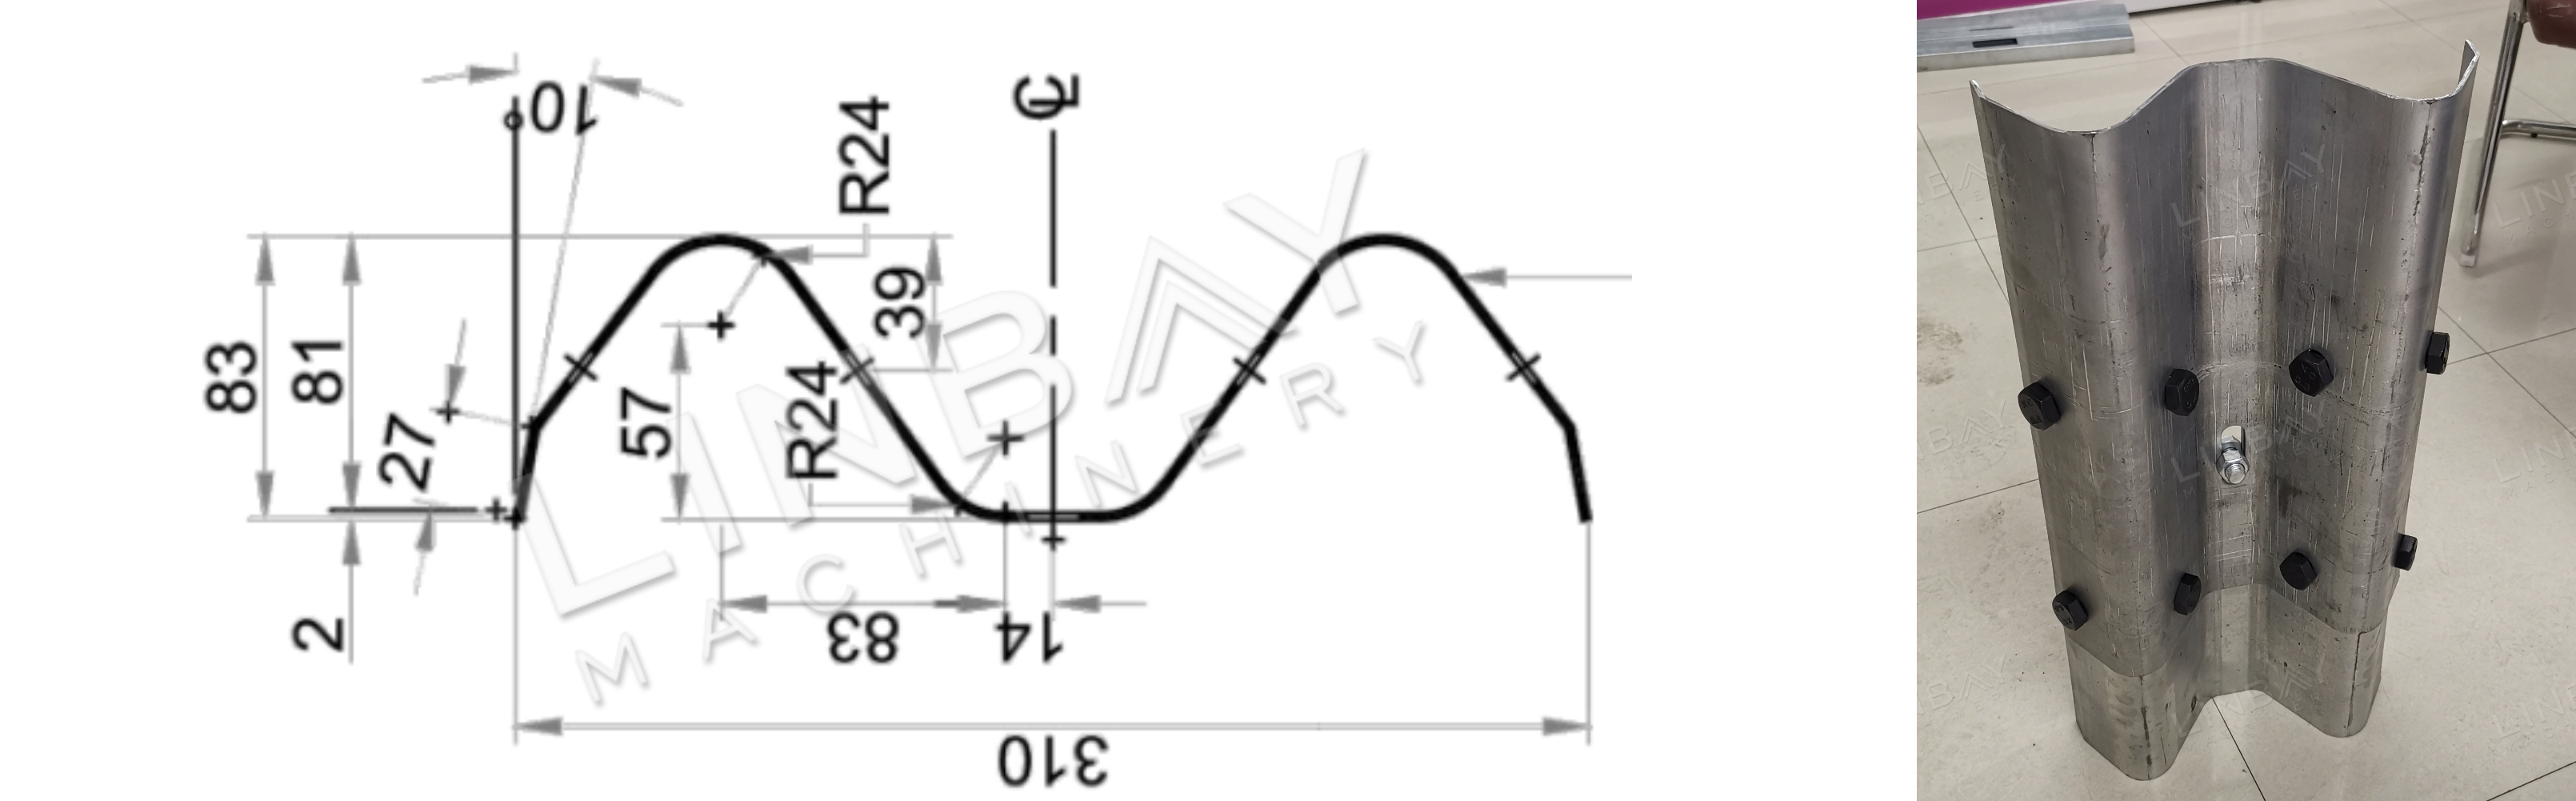
W-nurli to'siq avtomagistrallar, tezyurar yo'llar va ko'priklar kabi transport infratuzilmasi loyihalarida muhim xavfsizlik elementi hisoblanadi. Uning nomi o'ziga xos "W" shaklidan kelib chiqqan bo'lib, u ikki tomonlama cho'qqilarga ega. Odatda galvanizli yoki issiq prokatlangan po'latdan ishlab chiqariladigan W-nurli to'siq qalinligi 2 dan 4 mm gacha.
Standart W-nurli qism uzunligi 4 metrni tashkil qiladi va oson o'rnatish uchun ikkala uchida oldindan teshilgan teshiklarga ega. Ishlab chiqarish tezligi va maydon bo'yicha mijozlarning turli ehtiyojlarini qondirish uchun biz birlamchi shakllantirish mashinasi ishlab chiqarish liniyasiga uzluksiz integratsiyalashgan moslashtiriladigan teshik teshish yechimlarini taqdim etamiz.
Haqiqiy holat - Asosiy texnik parametrlar
Oqim sxemasi: Shlangi dekoiler - Tekislagich - Servo oziqlantiruvchi - Shlangi zımba - Oldindan kesish - Platforma - Yo'naltiruvchi - Avvalgi rulon - Chiqish stoli
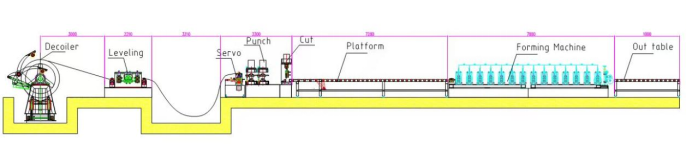
1. Chiziq tezligi: 0-12m/min, sozlanishi
2. Kerakli material: Issiq haddelenmiş po'lat, sovuq haddelenmiş po'lat
3. Material qalinligi: 2-4 mm
4. Rulo shakllantirish mashinasi: quyma temir konstruktsiyasi va universal birikma
5. Haydash tizimi: Universal qo'shma kardan valiga ega vites qutisi haydash tizimi.
6. Kesish tizimi: Rulo shakllantirishdan oldin kesing, rulon hosil qiluvchi kesish paytida to'xtamaydi.
7.PLC shkafi: Siemens tizimi.
Mashinasozlik
1. Dekoiler*1
2. Tenglashtiruvchi*1
3. Servo oziqlantiruvchi * 1
4. Shlangi zımba mashinasi * 1
5. Shlangi kesish mashinasi*1
6.Platforma*1
7. Rulo shakllantirish mashinasi*1
8. Chiqish jadvali*2
9.PLC boshqaruv shkafi * 2
10. Shlangi stansiya*2
11. Ehtiyot qismlar qutisi (bepul) * 1
Konteyner hajmi: 2x40GP
Haqiqiy holat tavsifi
Shlangi dekoiler
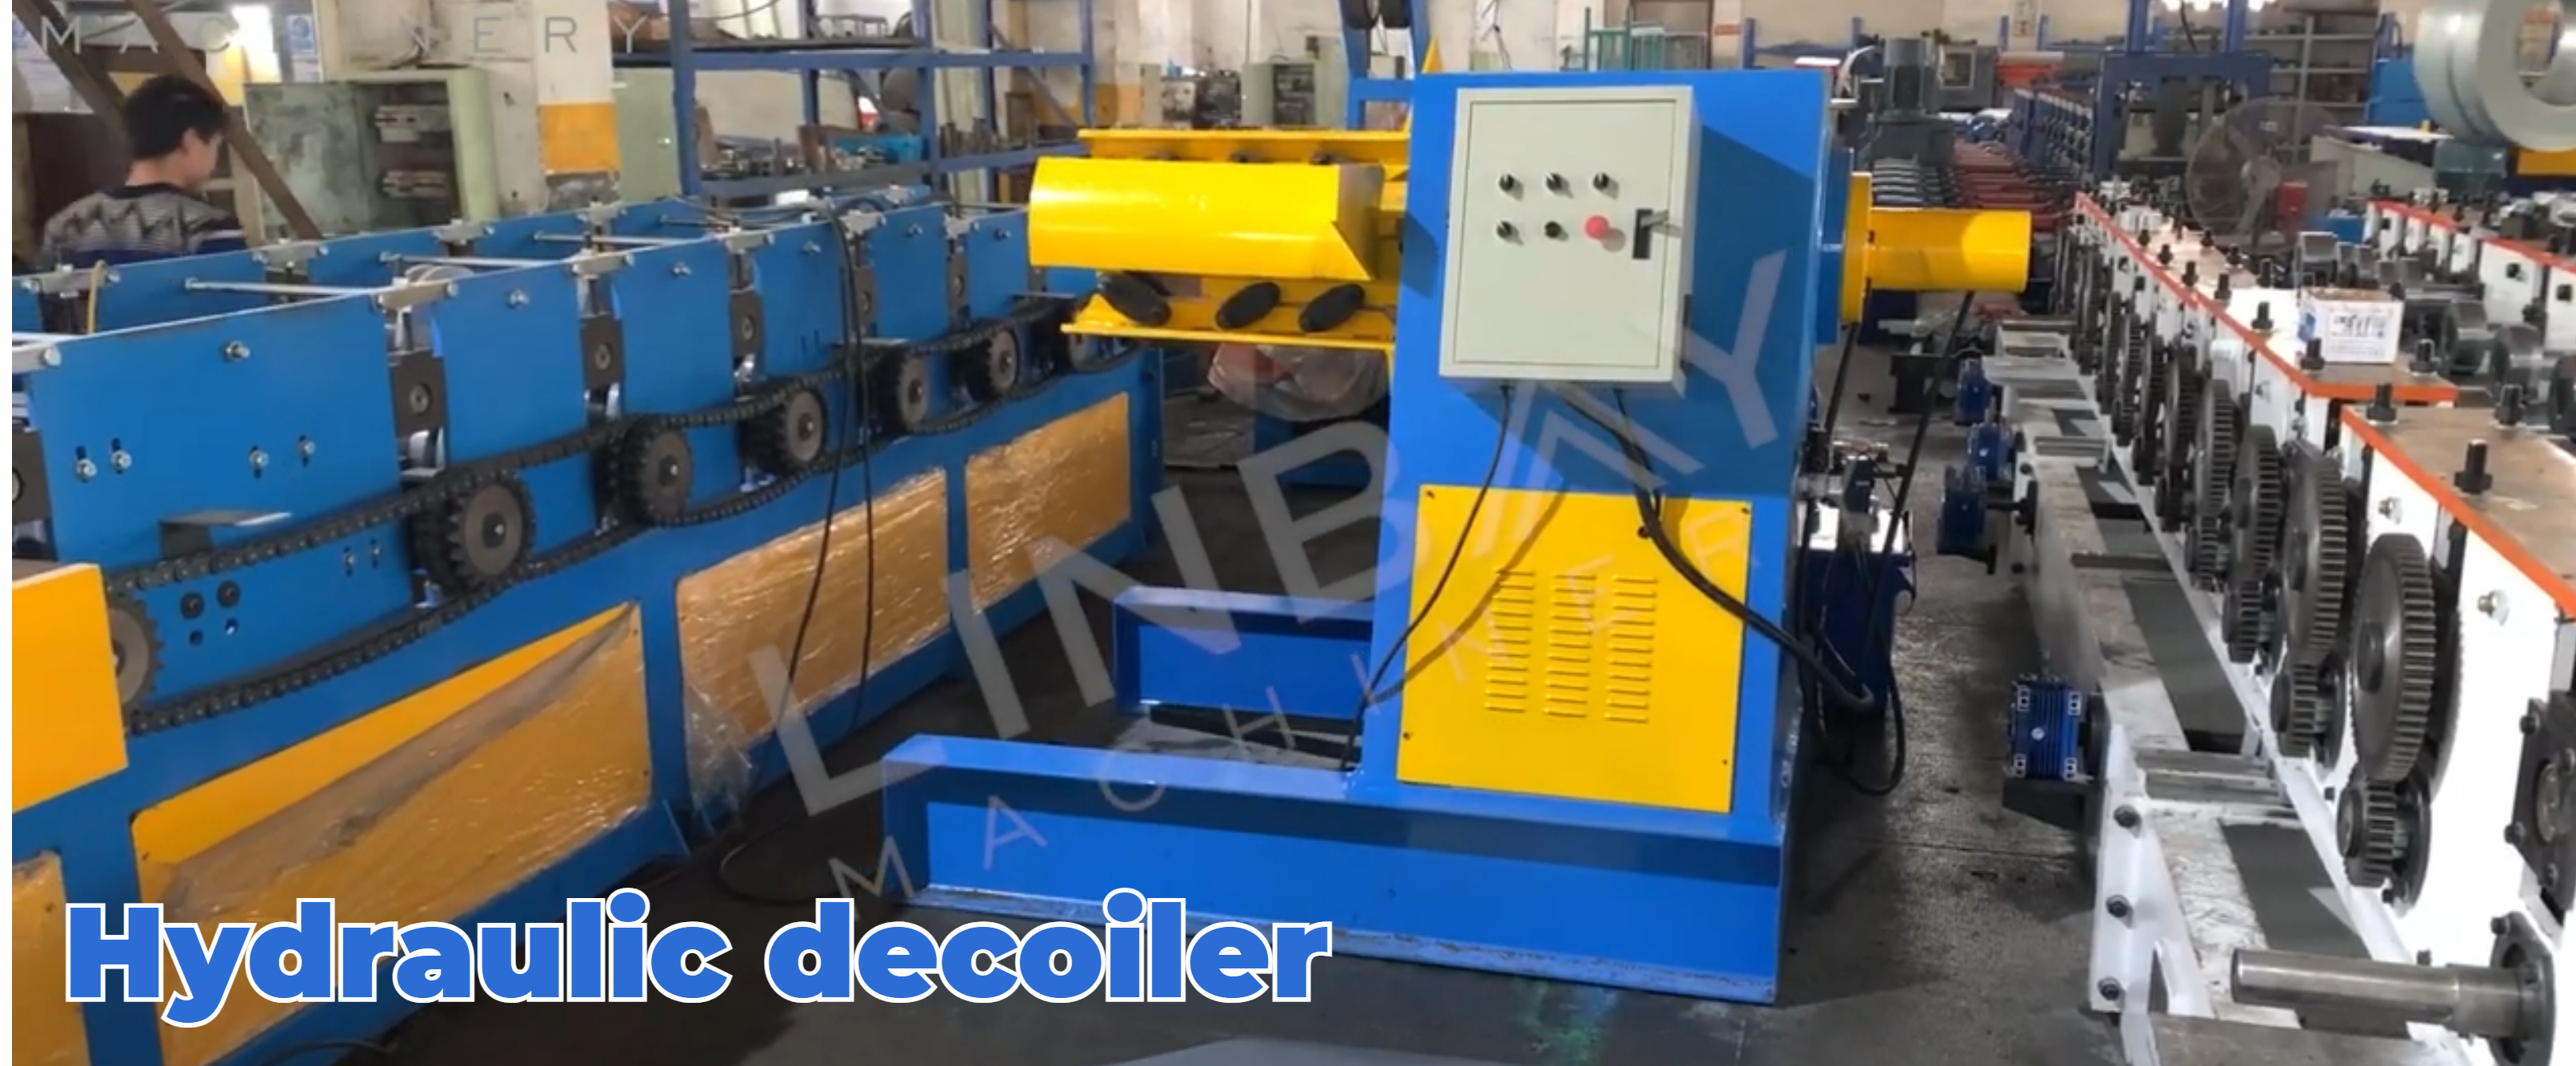
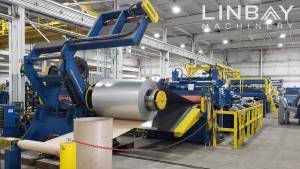
Shlangi dekoiler ikkita muhim xavfsizlik komponentiga ega: press qo'li va tashqi g'altak ushlagichi. G'altaklarni almashtirishda press qo'li g'altakni mahkam ushlab turadi va ichki kuchlanish tufayli uning ochilib ketishiga yo'l qo'ymaydi. Shu bilan birga, tashqi g'altak ushlagichi g'altakni ochish jarayonida uning barqaror bo'lishini ta'minlaydi.
Dekoilerning asosiy kengaytirish moslamasi sozlanishi mumkin, 460 mm dan 520 mm gacha bo'lgan bobinning ichki diametrlarini moslashtirish uchun qisqarishi yoki kengayishi mumkin.
Tekislagich
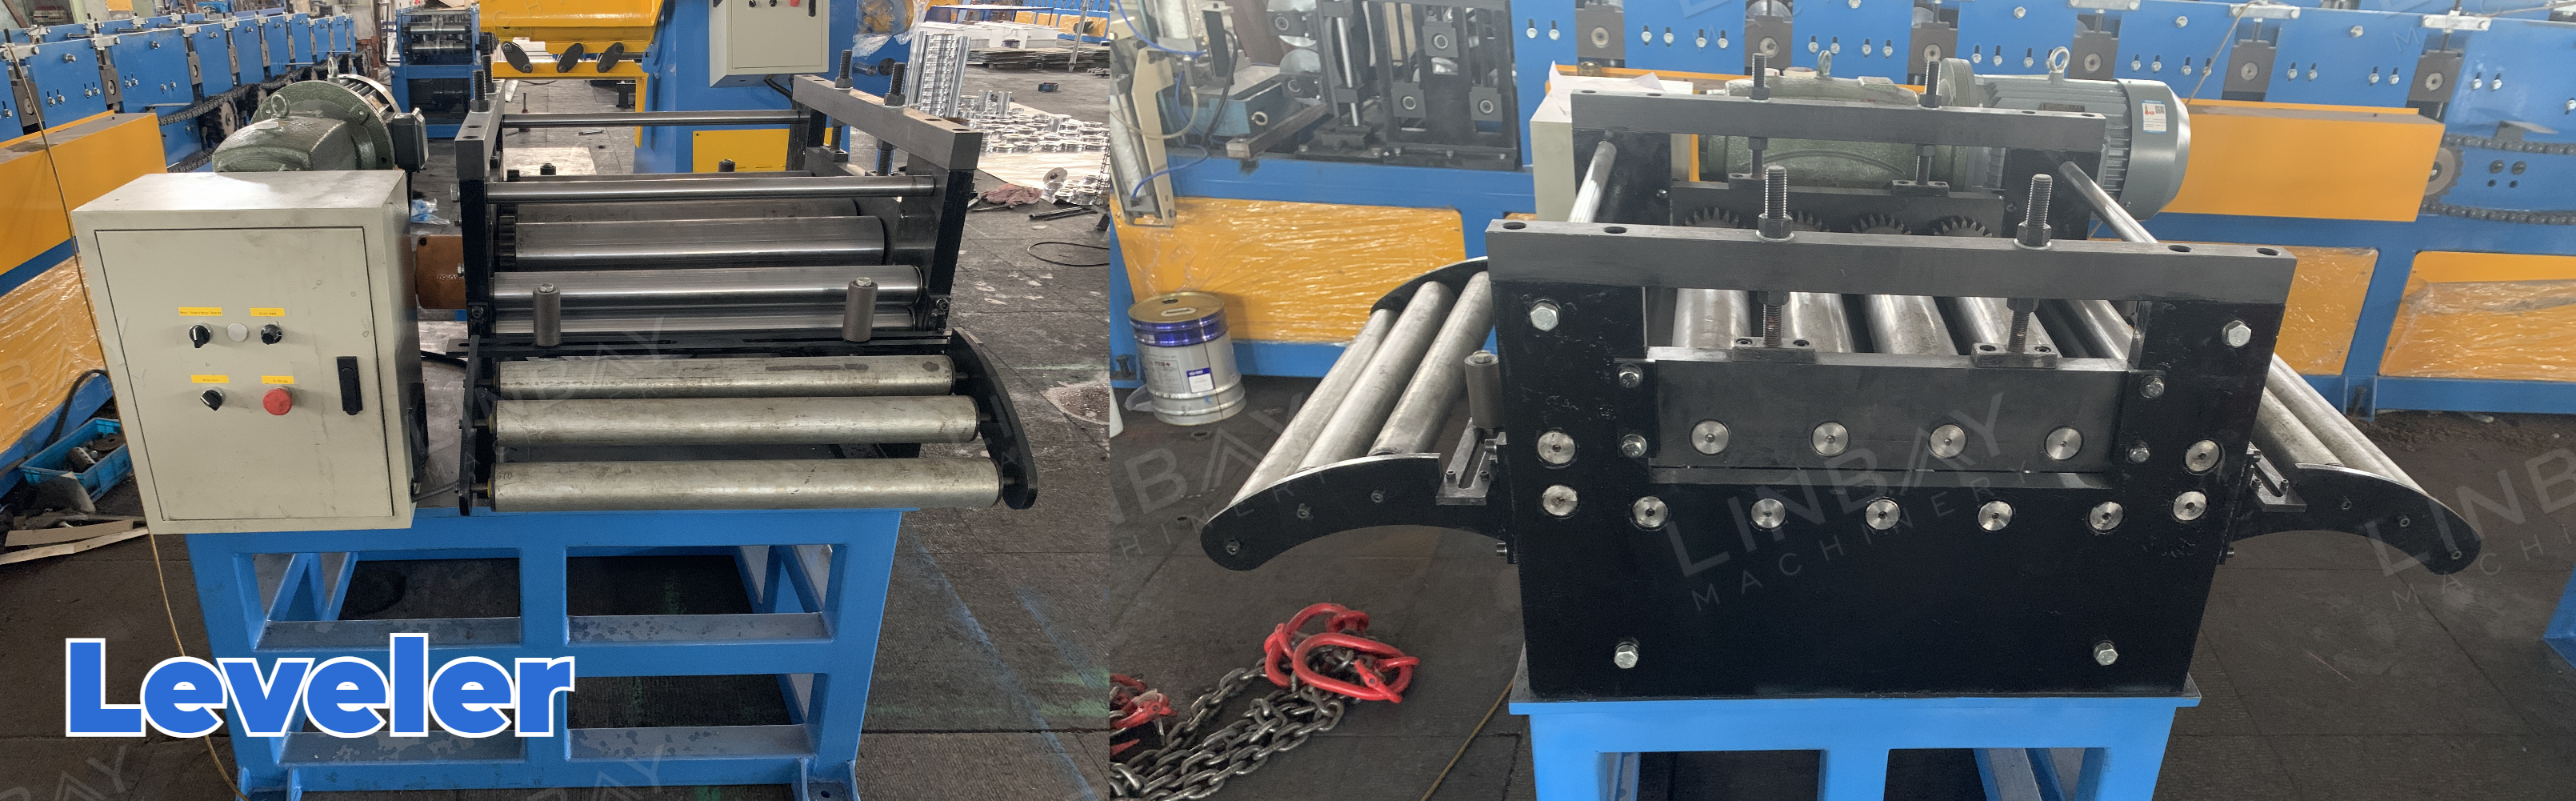
Tenglashtiruvchi g'altakni tekislash va bir xil qalinlikni saqlash uchun juda muhimdir. Alohida tekislovchidan foydalanish optimal ishlashni ta'minlaydi.
Shuningdek, biz joy va xarajatlarni tejash uchun birlashtirilgan dekoiler va tekislagichni (2 ta 1 da dekoiler) taklif etamiz. Ushbu integratsiyalashgan yechim tekislash, oziqlantirish, o'rnatish va nosozliklarni tuzatishni soddalashtiradi.
Servo oziqlantiruvchi
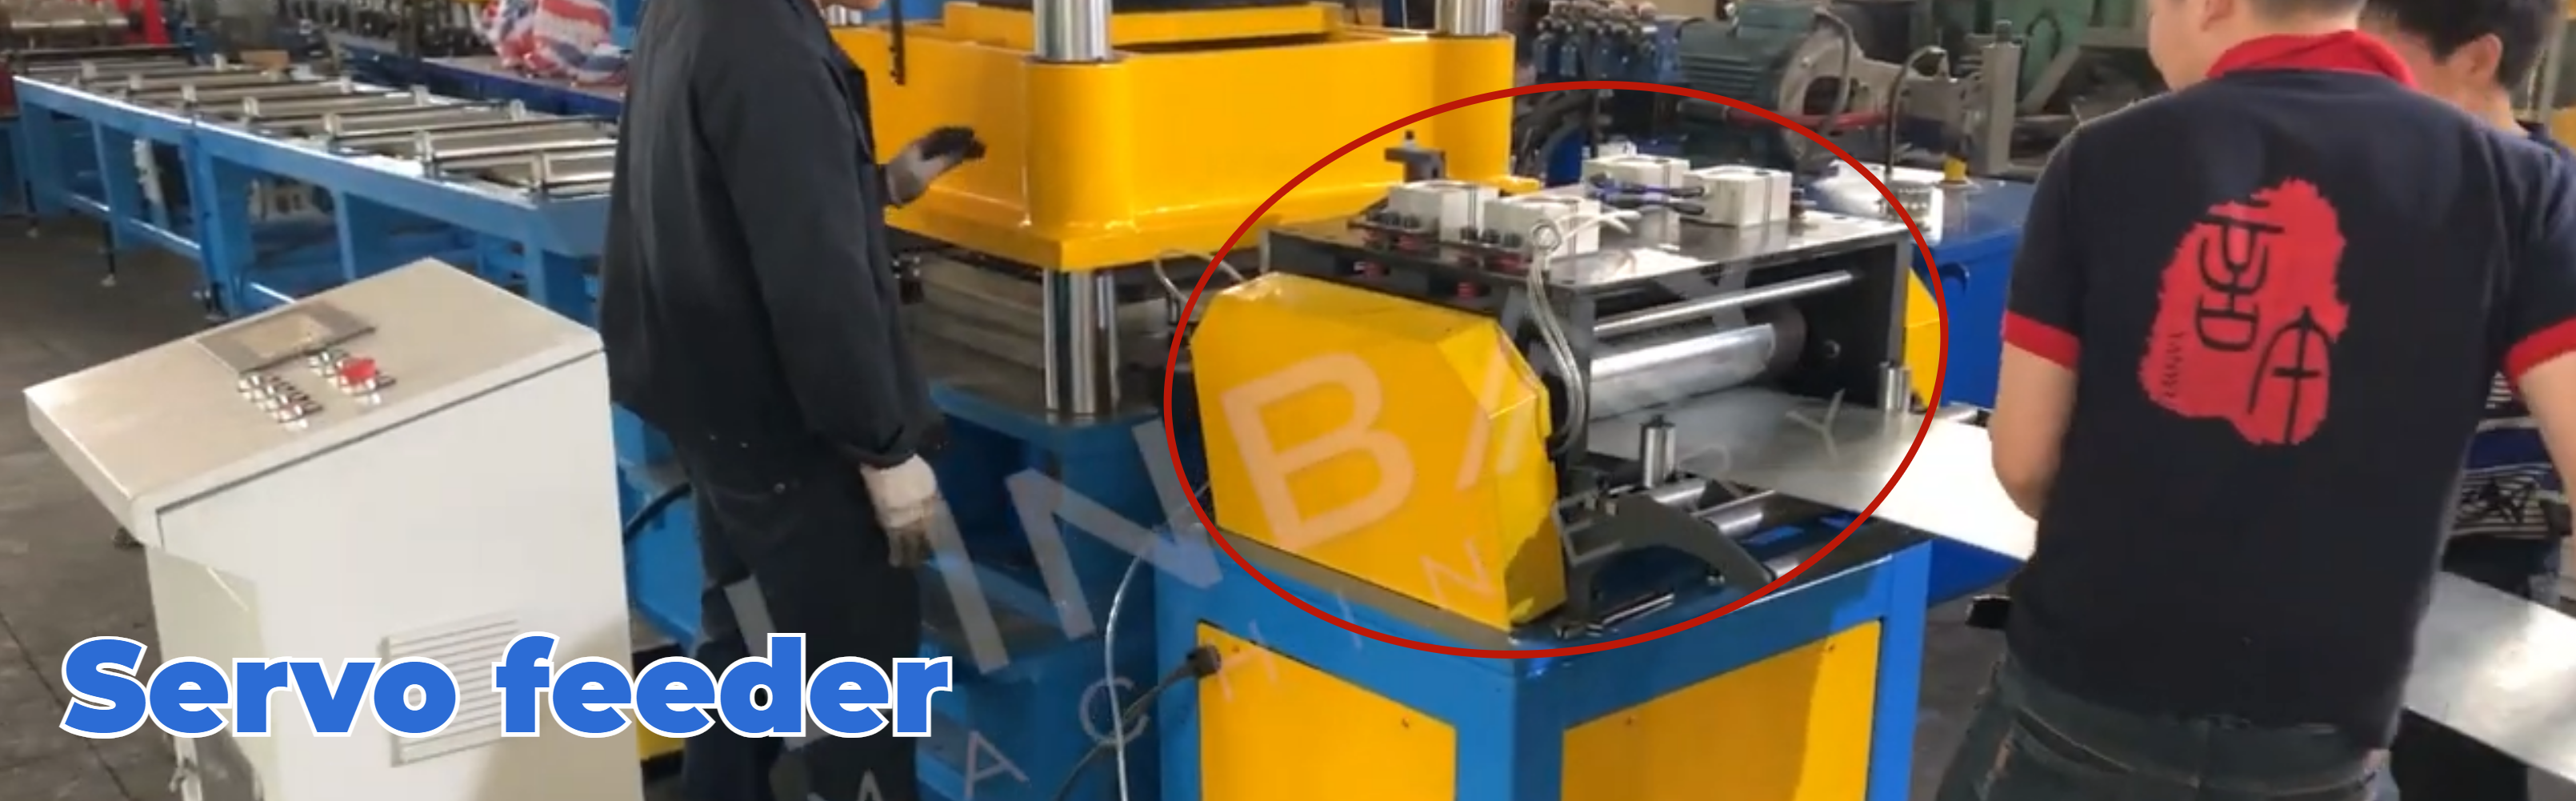
Servo motor bilan jihozlangan oziqlantiruvchi deyarli ishga tushirish-to'xtatish kechikishlarisiz ishlaydi, bu esa aniq zımbalama uchun g'altakning oziqlantirish uzunligini aniq boshqarish imkonini beradi. Ichki tomondan, pnevmatik oziqlantirish g'altakning yuzasini aşınmadan himoya qiladi.
Shlangi shtamp va oldindan kesilgan gidravlik kesish mashinasi
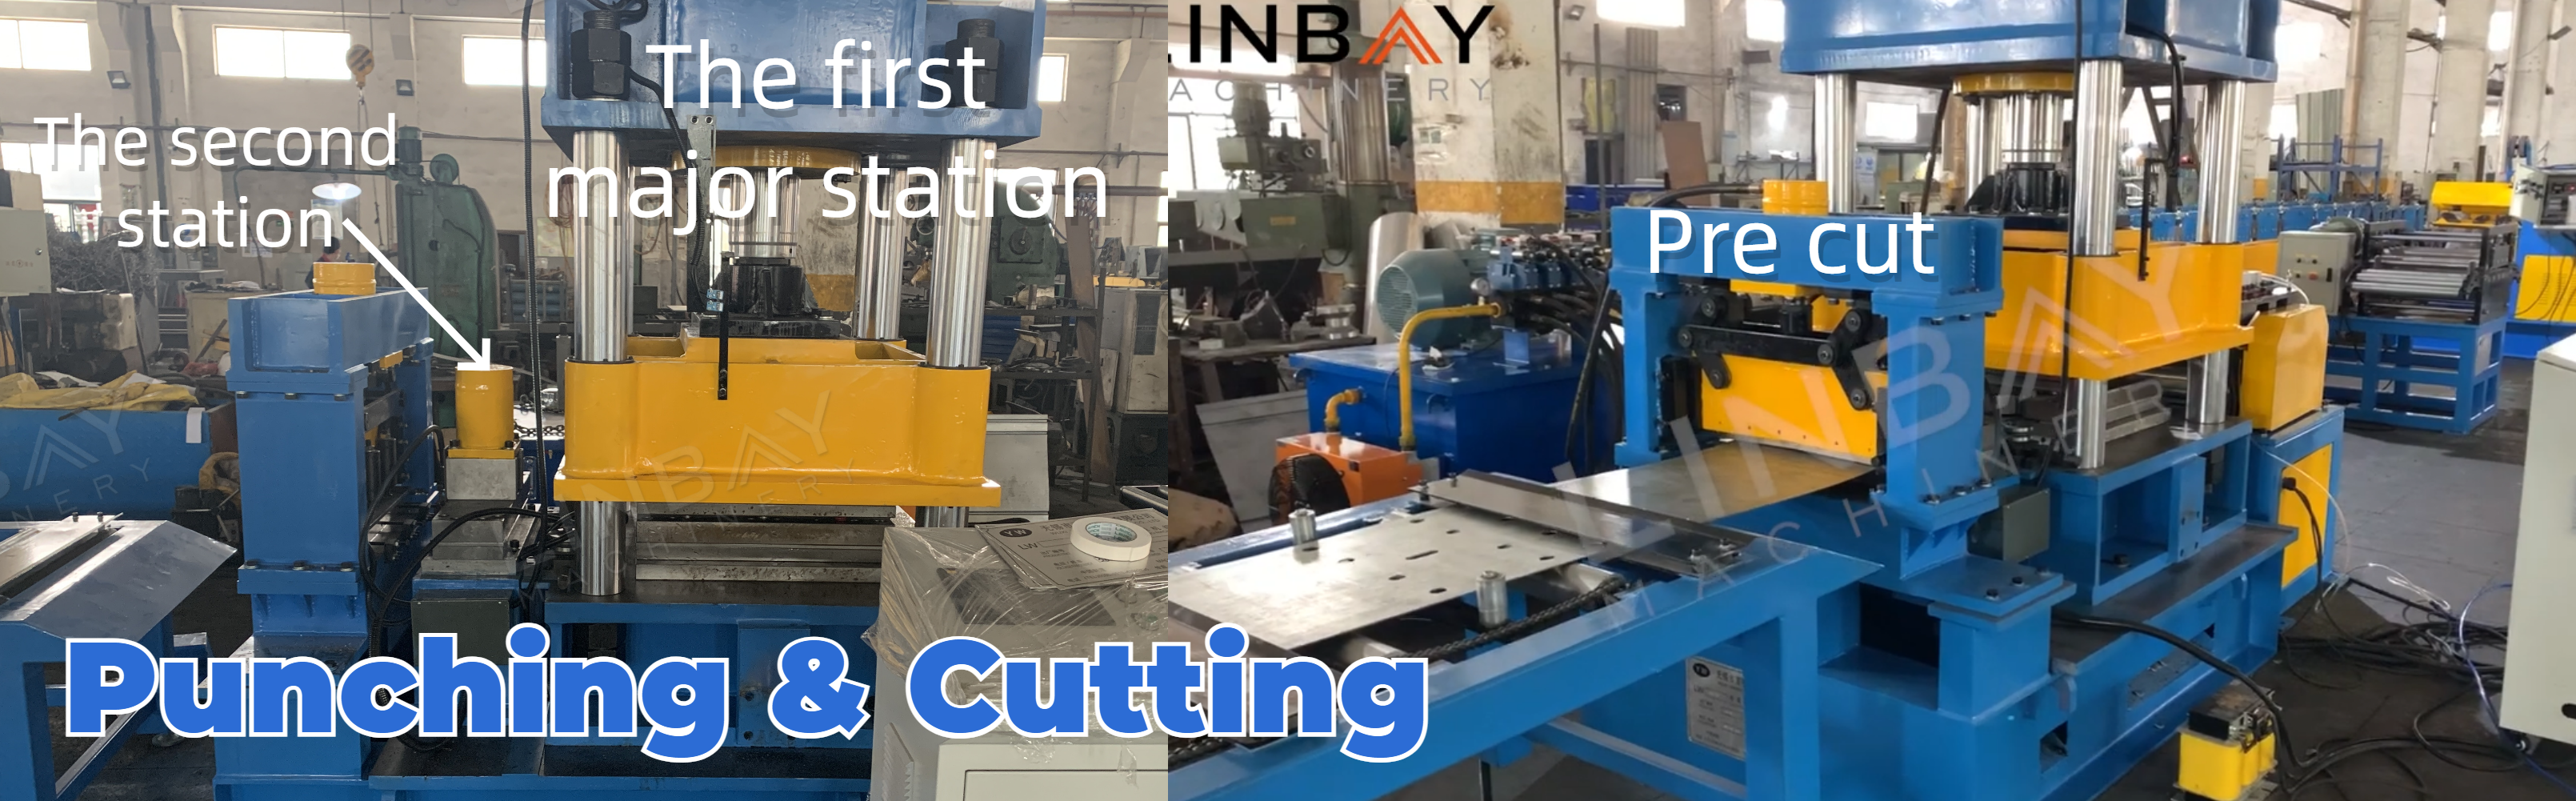
Samaradorlik va iqtisodiy samaradorlikni oshirish uchun shtamplash jarayoni ikkita gidravlik stansiya (ikkita qolip) tomonidan amalga oshiriladi.
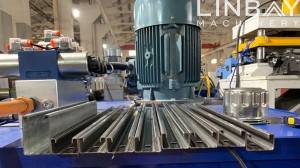
Birinchi yirik stansiya bir vaqtning o'zida 16 ta teshik ochishi mumkin. Ikkinchi stansiyada teshiklar har bir nurda faqat bir marta paydo bo'ladi, bu esa kichikroq stansiyani samaraliroq yechimga aylantiradi.
Rulonni shakllantirishdan oldin oldindan kesish rulonni shakllantirish mashinasining uzluksiz ishlashini ta'minlaydi va shu bilan ishlab chiqarish tezligini oshiradi. Bundan tashqari, ushbu yechim po'lat g'altakning isrof bo'lishini minimallashtiradi.
Yo'l-yo'riq ko'rsatish
Rulo shakllantirish mashinasidan oldin joylashtirilgan yo'naltiruvchi roliklar po'lat bobin va mashina o'rtasida hizalanishni ta'minlaydi, bu esa shakllantirish jarayonida bobinning deformatsiyasini oldini oladi.
Rulo shakllantirish mashinasi
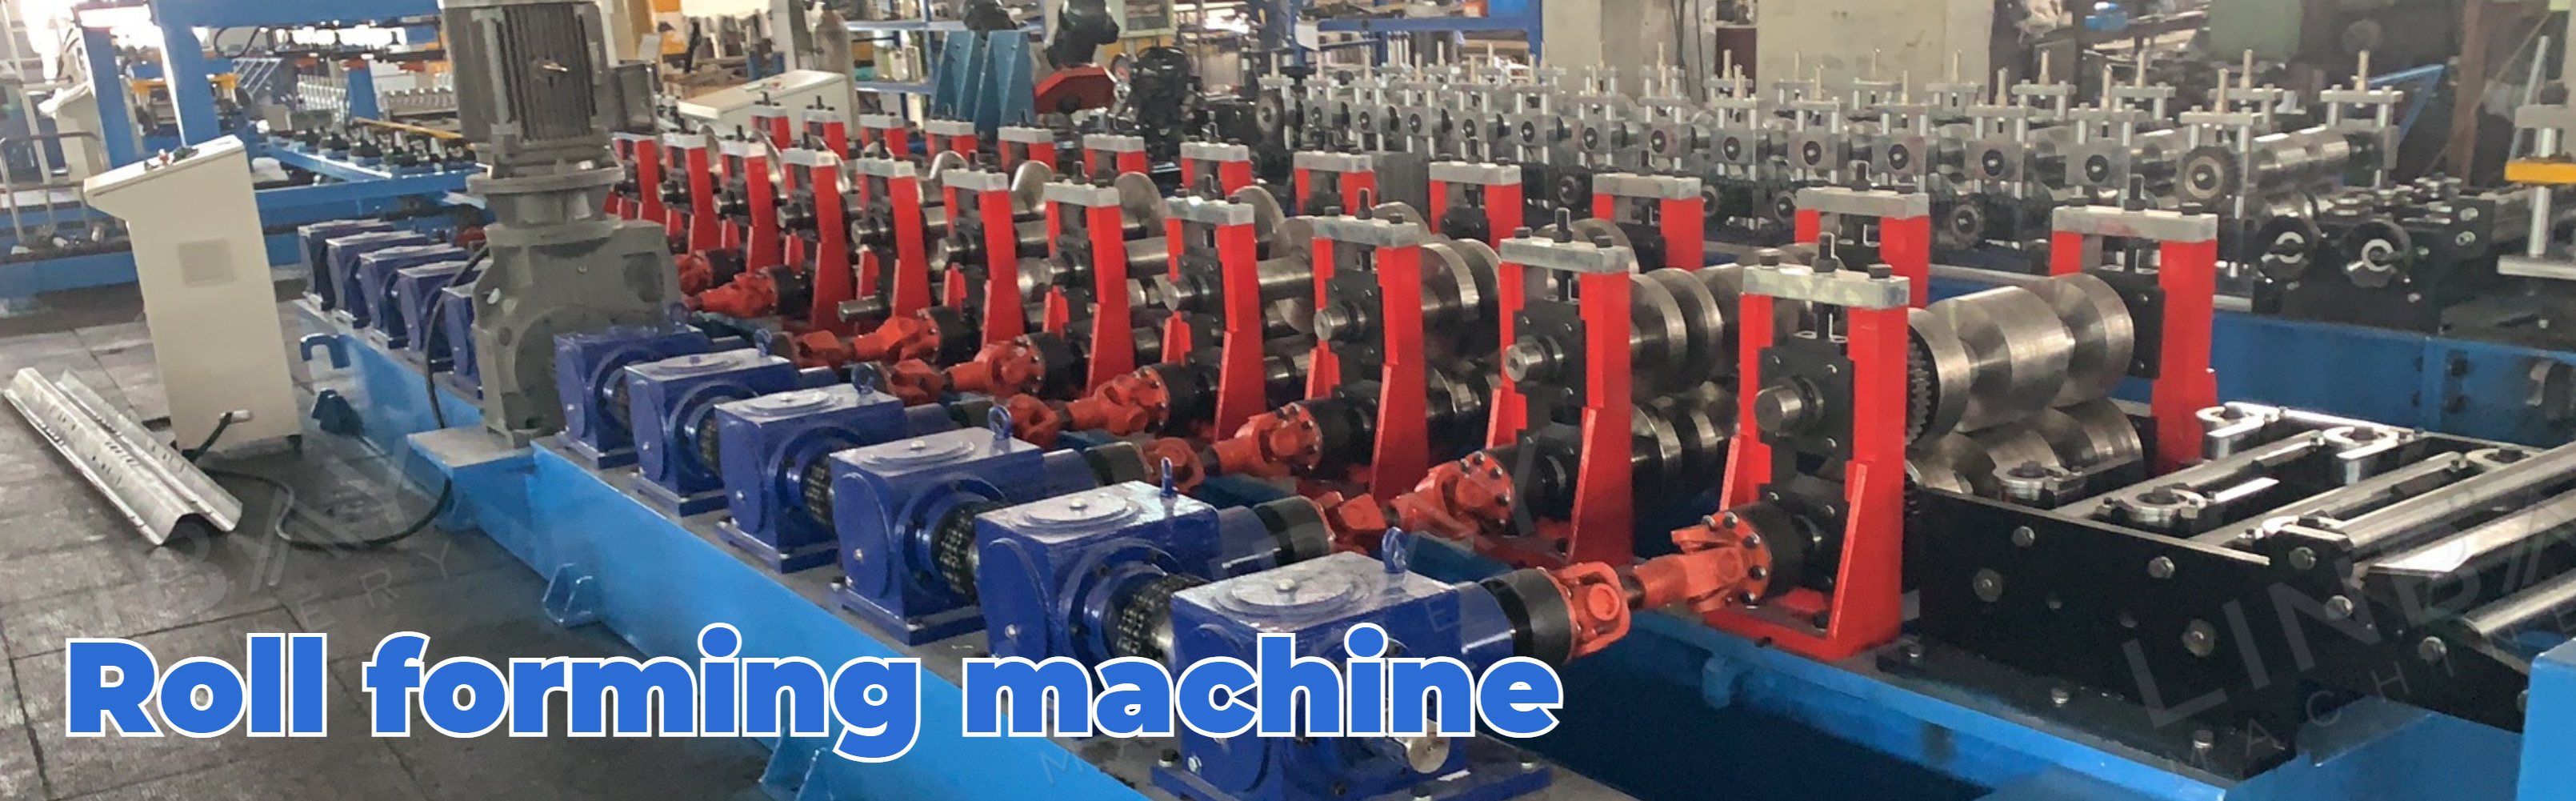
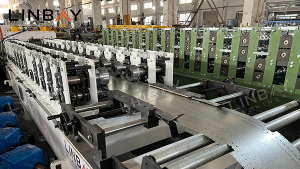
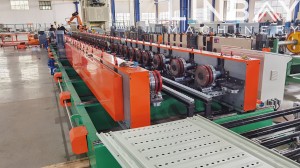
Ushbu rulon shakllantirish mashinasi quyma temir konstruktsiyaga ega bo'lib, universal vallar shakllantirish roliklari va reduktorlarni bog'laydi. Po'lat g'altak jami 12 ta shakllantirish stansiyasidan o'tadi va mijozning chizmalarida ko'rsatilgan W-nur shakliga mos kelguncha deformatsiyaga uchraydi.
Formalash roliklarining yuzasi ularni himoya qilish va xizmat muddatini uzaytirish uchun xrom bilan qoplangan.
Ixtiyoriy: Avtomatik stacker
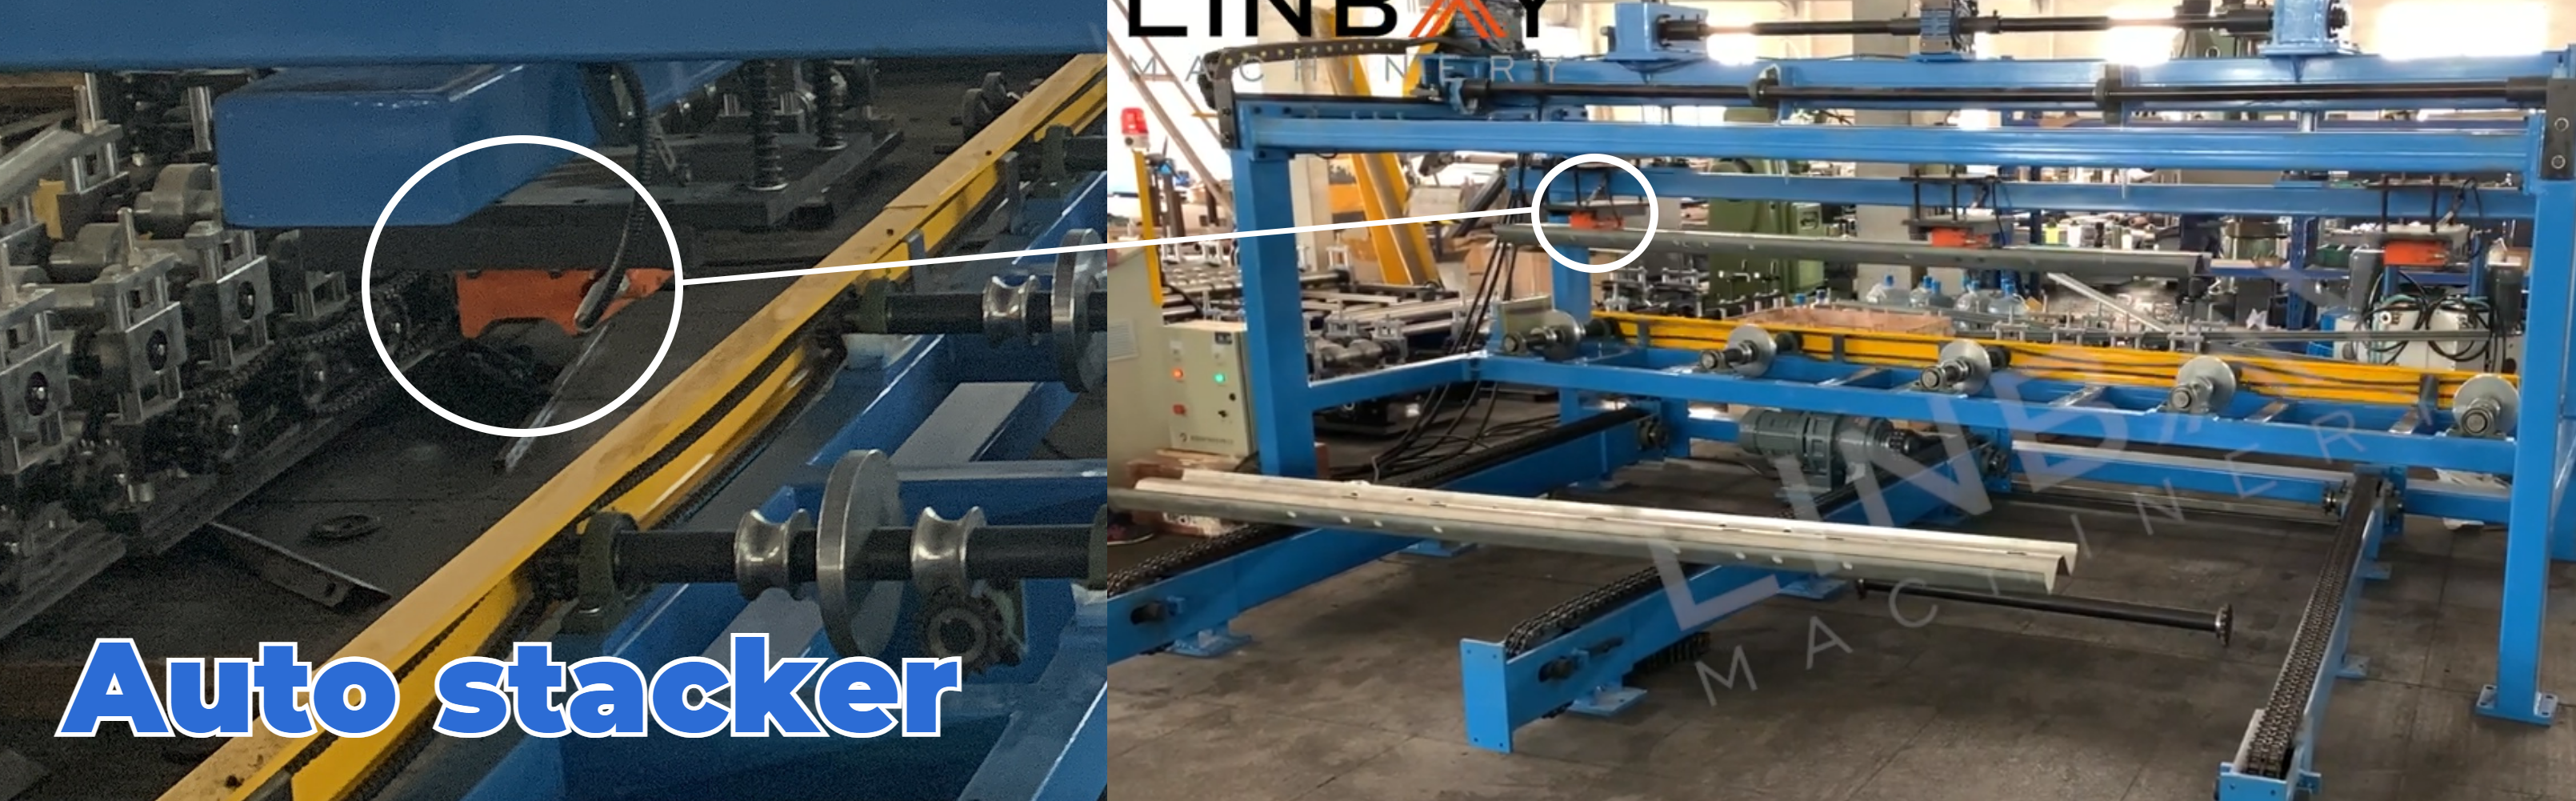
Ishlab chiqarish liniyasining oxirida avtomatik stackerdan foydalanish qo'l mehnati xarajatlarini taxminan ikki ishchiga kamaytirishi mumkin. Bundan tashqari, 4 metr uzunlikdagi W-nurning og'irligi tufayli qo'lda ishlov berish xavfsizlik uchun xavf tug'diradi.
Avtomatik stacker rulon shakllantirish ishlab chiqarish liniyalarida samaradorlik va xavfsizlikni oshirish uchun keng tarqalgan va samarali variant bo'lib, narxi uzunlikka qarab belgilanadi. Turli profillar turli xil stacking usullarini talab qiladi. Ushbu ishlab chiqarish liniyasida 4 metr uzunlikdagi avtomatik stacker W shaklidagi profillar uchun moslashtirilgan uchta so'rg'ich bilan jihozlangan. Ushbu so'rg'ichlar W nurini mahkam ushlab, uni tartibli stacking qilish uchun konveyerga ehtiyotkorlik bilan joylashtiradi va tashishni osonlashtiradi.
Oldindan kesilgan eritma va kesilgandan keyingi eritma
Ishlab chiqarish tezligi:Odatda, to'siq to'sinlarining uzunligi 4 metrni tashkil qiladi. Oldindan kesish daqiqasiga 12 metr tezlikda ishlaydi, bu soatiga 180 ta to'sin ishlab chiqarish imkonini beradi. Daqiqasiga 6 metr tezlikda ishlaydigan kesish soatiga 90 ta to'sin beradi.
Chiqindilarni kesish:Kesish jarayonida oldindan kesilgan eritma nol chiqindi yoki yo'qotish hosil qiladi. Aksincha, kesilgandan keyingi eritma dizayn talablariga muvofiq har bir kesish uchun 18-20 mm chiqindi hosil qiladi.
Chiziq joylashuvi uzunligi:Oldindan kesilgan eritmada, kesishdan keyin uzatish platformasi zarur bo'ladi, bu esa kesishdan keyingi eritmaga nisbatan ishlab chiqarish liniyasining joylashuvini biroz uzoqroqqa olib kelishi mumkin.
Minimal uzunlik:Oldindan kesilgan eritmada, po'lat g'altakning kamida uchta to'plam shakllantirish roliklarini qamrab olishini va uni oldinga siljitish uchun yetarli ishqalanishni ta'minlashini ta'minlash uchun minimal kesish uzunligi talab qilinadi. Aksincha, rulon shakllantirish mashinasi uzluksiz po'lat g'altak bilan oziqlantirilganligi sababli, kesilgandan keyingi eritma minimal kesish uzunligi chekloviga ega emas.
Biroq, W nurlarining uzunligi odatda 4 metr atrofida bo'lishini hisobga olsak, bu minimal uzunlik talabidan oshib ketadi, shuning uchun W nurlari uchun mo'ljallangan ushbu rulon shakllantirish mashinasi uchun oldindan kesilgan va keyin kesilgan eritmalar orasidagi tanlov unchalik muhim emas.
Yaxshi maslahat:Biz mijozlarga o'zlarining aniq ishlab chiqarish miqdori ehtiyojlariga qarab ishlab chiqarish liniyasini tanlashni tavsiya qilamiz. To'siq nurlari profillarini yetkazib beruvchilar uchun oldindan kesilgan yechim tavsiya etiladi. Kesilgandan keyingi yechimga nisbatan biroz yuqoriroq bo'lishiga qaramay, uning yaxshilangan ishlab chiqarish imkoniyatlari har qanday narx farqini tezda qoplashi mumkin.
Agar siz yo'l qurilishi loyihasini sotib olsangiz, kesilgan yechim ko'proq mos keladi. U kamroq joy egallaydi va odatda biroz arzonroq narxda mavjud.
1. Dekoiler

2. Oziqlantirish

3. Mushtlash

4. Rulo shakllantirish stendlari

5. Haydash tizimi

6. Kesish tizimi

Boshqalar

Stoldan tashqarida