ပရိုဖိုင်
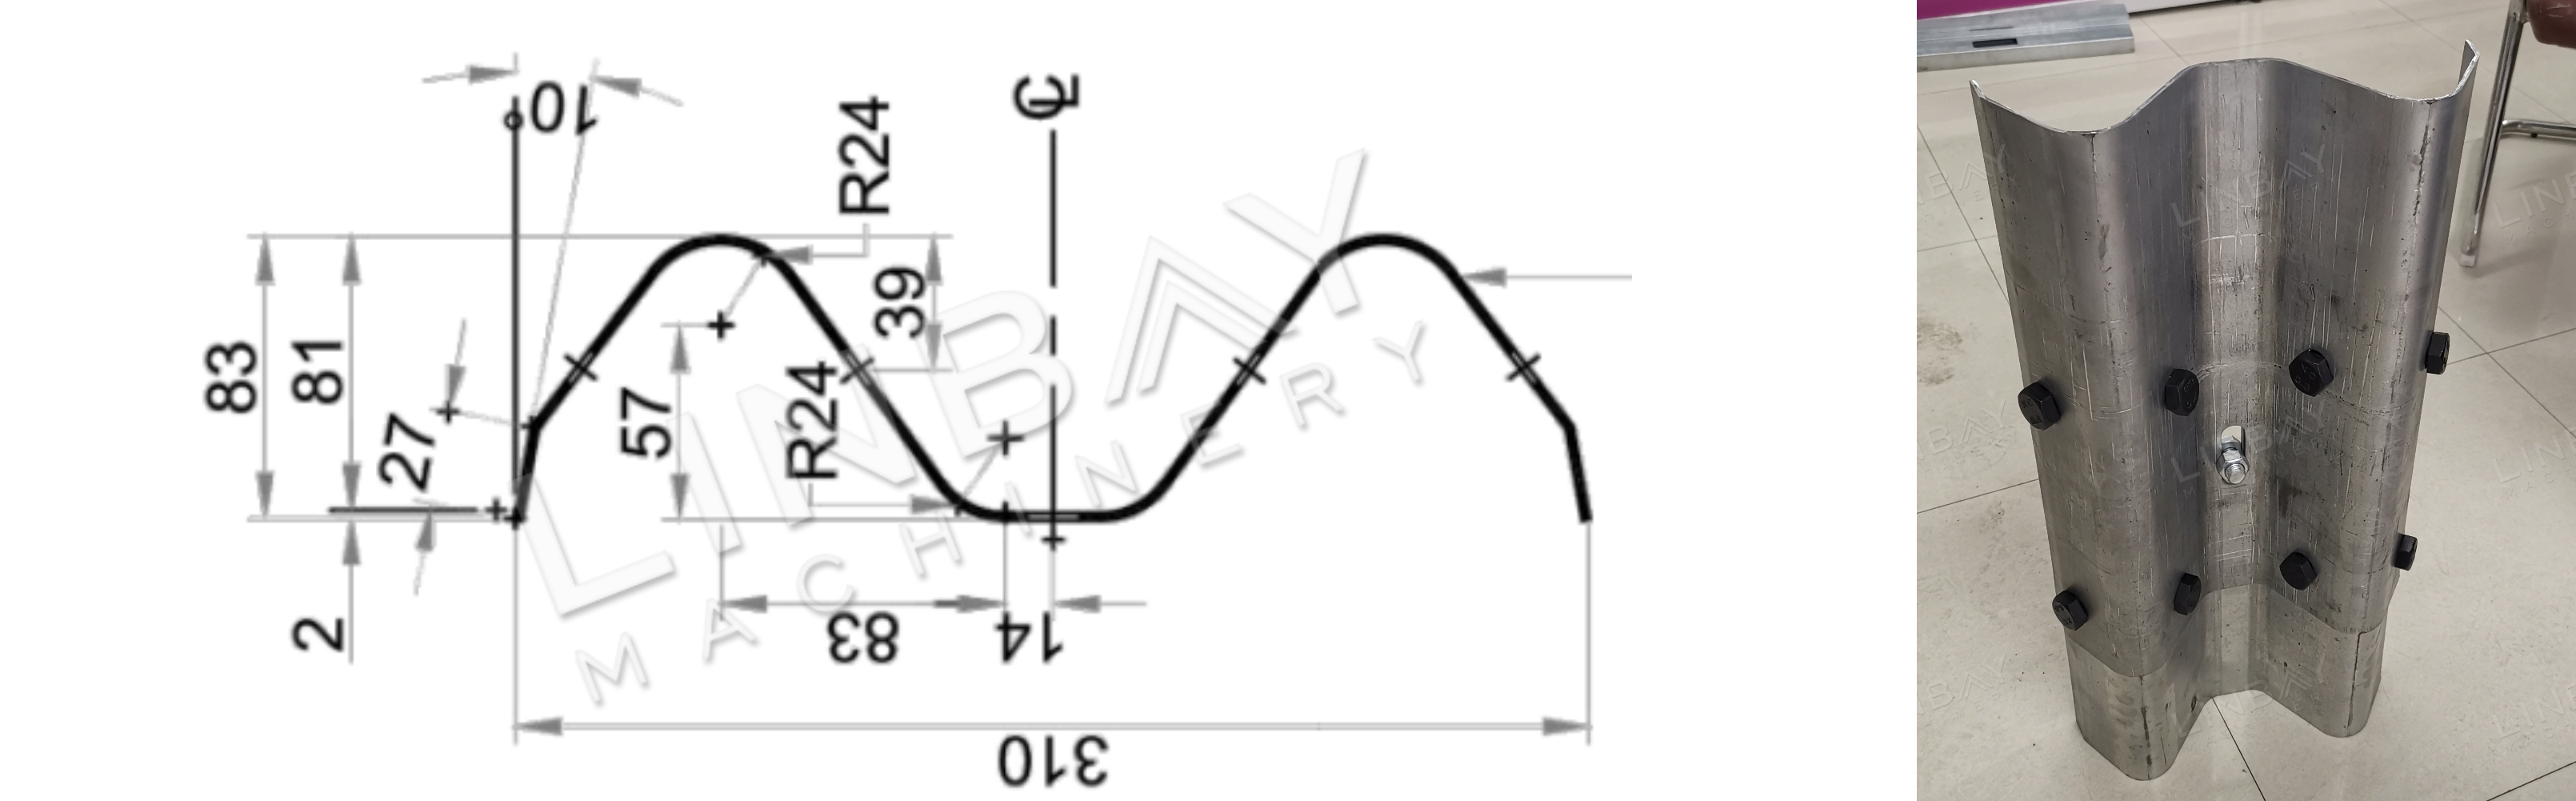
W-beam အကာအရံသည် အဝေးပြေးလမ်းမကြီးများ၊ အမြန်လမ်းများနှင့် တံတားများကဲ့သို့သော သယ်ယူပို့ဆောင်ရေး အခြေခံအဆောက်အအုံ စီမံကိန်းများတွင် အရေးကြီးသော ဘေးကင်းရေးအင်္ဂါရပ်တစ်ခုဖြစ်သည်။ ၎င်း၏အမည်သည် နှစ်ထပ်ထိပ်များပါရှိသော ၎င်း၏ထူးခြားသော "W" ပုံသဏ္ဍာန်မှ ဆင်းသက်လာသည်။ ပုံမှန်အားဖြင့် သွပ်ရည်စိမ်ထားသော သို့မဟုတ် အပူပေးထားသောသံမဏိဖြင့် ထုတ်လုပ်ထားသော W-beam အကာအရံသည် ၂ မီလီမီတာမှ ၄ မီလီမီတာအထိ အထူရှိသည်။
စံ W-beam အပိုင်းသည် အလျား ၄ မီတာရှိပြီး တပ်ဆင်ရလွယ်ကူစေရန်အတွက် နှစ်ဖက်စလုံးတွင် ကြိုတင်ဖောက်ထားသော အပေါက်များပါရှိသည်။ ထုတ်လုပ်မှုအမြန်နှုန်းနှင့် ကြမ်းပြင်နေရာအတွက် ဖောက်သည်များ၏ ကွဲပြားသော လိုအပ်ချက်များကို ဖြည့်ဆည်းပေးနိုင်ရန်အတွက်၊ ကျွန်ုပ်တို့သည် အဓိကပုံသွင်းစက်ထုတ်လုပ်မှုလိုင်းနှင့် ချောမွေ့စွာပေါင်းစပ်ထားသည့် စိတ်ကြိုက်ပြင်ဆင်နိုင်သော အပေါက်ဖောက်ခြင်းဖြေရှင်းချက်များကို ပေးဆောင်ပါသည်။
တကယ့်ဖြစ်ရပ် - အဓိက နည်းပညာဆိုင်ရာ ကန့်သတ်ချက်များ
စီးဆင်းမှုဇယား: ဟိုက်ဒရောလစ် decoiler--Leveler--Servo feeder--Hydraulic punch--Pre cut--Platform--Guiding--Roll former--Out table
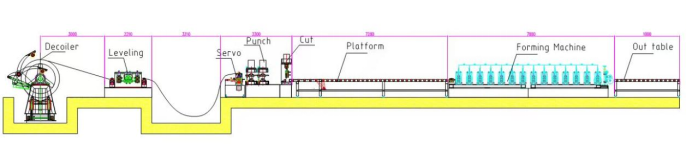
၁။ လိုင်းအမြန်နှုန်း: ၀-၁၂ မီတာ/မိနစ်၊ ချိန်ညှိနိုင်သည်
၂။ သင့်လျော်သောပစ္စည်း- ပူပြင်းသောသံမဏိ၊ အအေးလှိမ့်သံမဏိ
၃။ ပစ္စည်းအထူ: ၂-၄ မီလီမီတာ
၄။ လိပ်ပုံသွင်းစက်- သံထည်ဖွဲ့စည်းပုံနှင့် universal joint
၅။ မောင်းနှင်မှုစနစ်: ဂီယာဘောက်စ်မောင်းနှင်မှုစနစ်၊ universal joint cardan shaft ပါရှိသည်။
၆။ ဖြတ်တောက်ခြင်းစနစ်- လိပ်ပုံမပေါ်မီ ဖြတ်ပါ၊ လိပ်ပုံမပေါ်မီ ဖြတ်ပါ။ ဖြတ်တောက်သည့်အခါ လိပ်ပုံမပေါ်ပါ။
၇။PLC ကက်ဘိနက်: Siemens စနစ်။
စက်ယန္တရားများ
၁။ ဒယ်ကွိုင်လာ * ၁
၂။ ချိန်ညှိကိရိယာ*၁
၃။ ဆာဗို ကျွေးစက် * ၁
၄။ ဟိုက်ဒရောလစ် ဖောက်စက် * ၁
၅။ ဟိုက်ဒရောလစ်ဖြတ်တောက်စက် * ၁
၆။ ပလက်ဖောင်း * ၁
၇။ လိပ်ပုံသွင်းစက် * ၁
၈။ အပြင်စားပွဲ * ၂
၉။PLC ထိန်းချုပ်ကက်ဘိနက် * ၂
၁၀။ ဟိုက်ဒရောလစ်ဘူတာရုံ * ၂
၁၁။ အပိုပစ္စည်းသေတ္တာ (အခမဲ့) * ၁
ကွန်တိန်နာအရွယ်အစား: 2x40GP
တကယ့်ဖြစ်ရပ် - ဖော်ပြချက်
ဟိုက်ဒရောလစ် decoiler
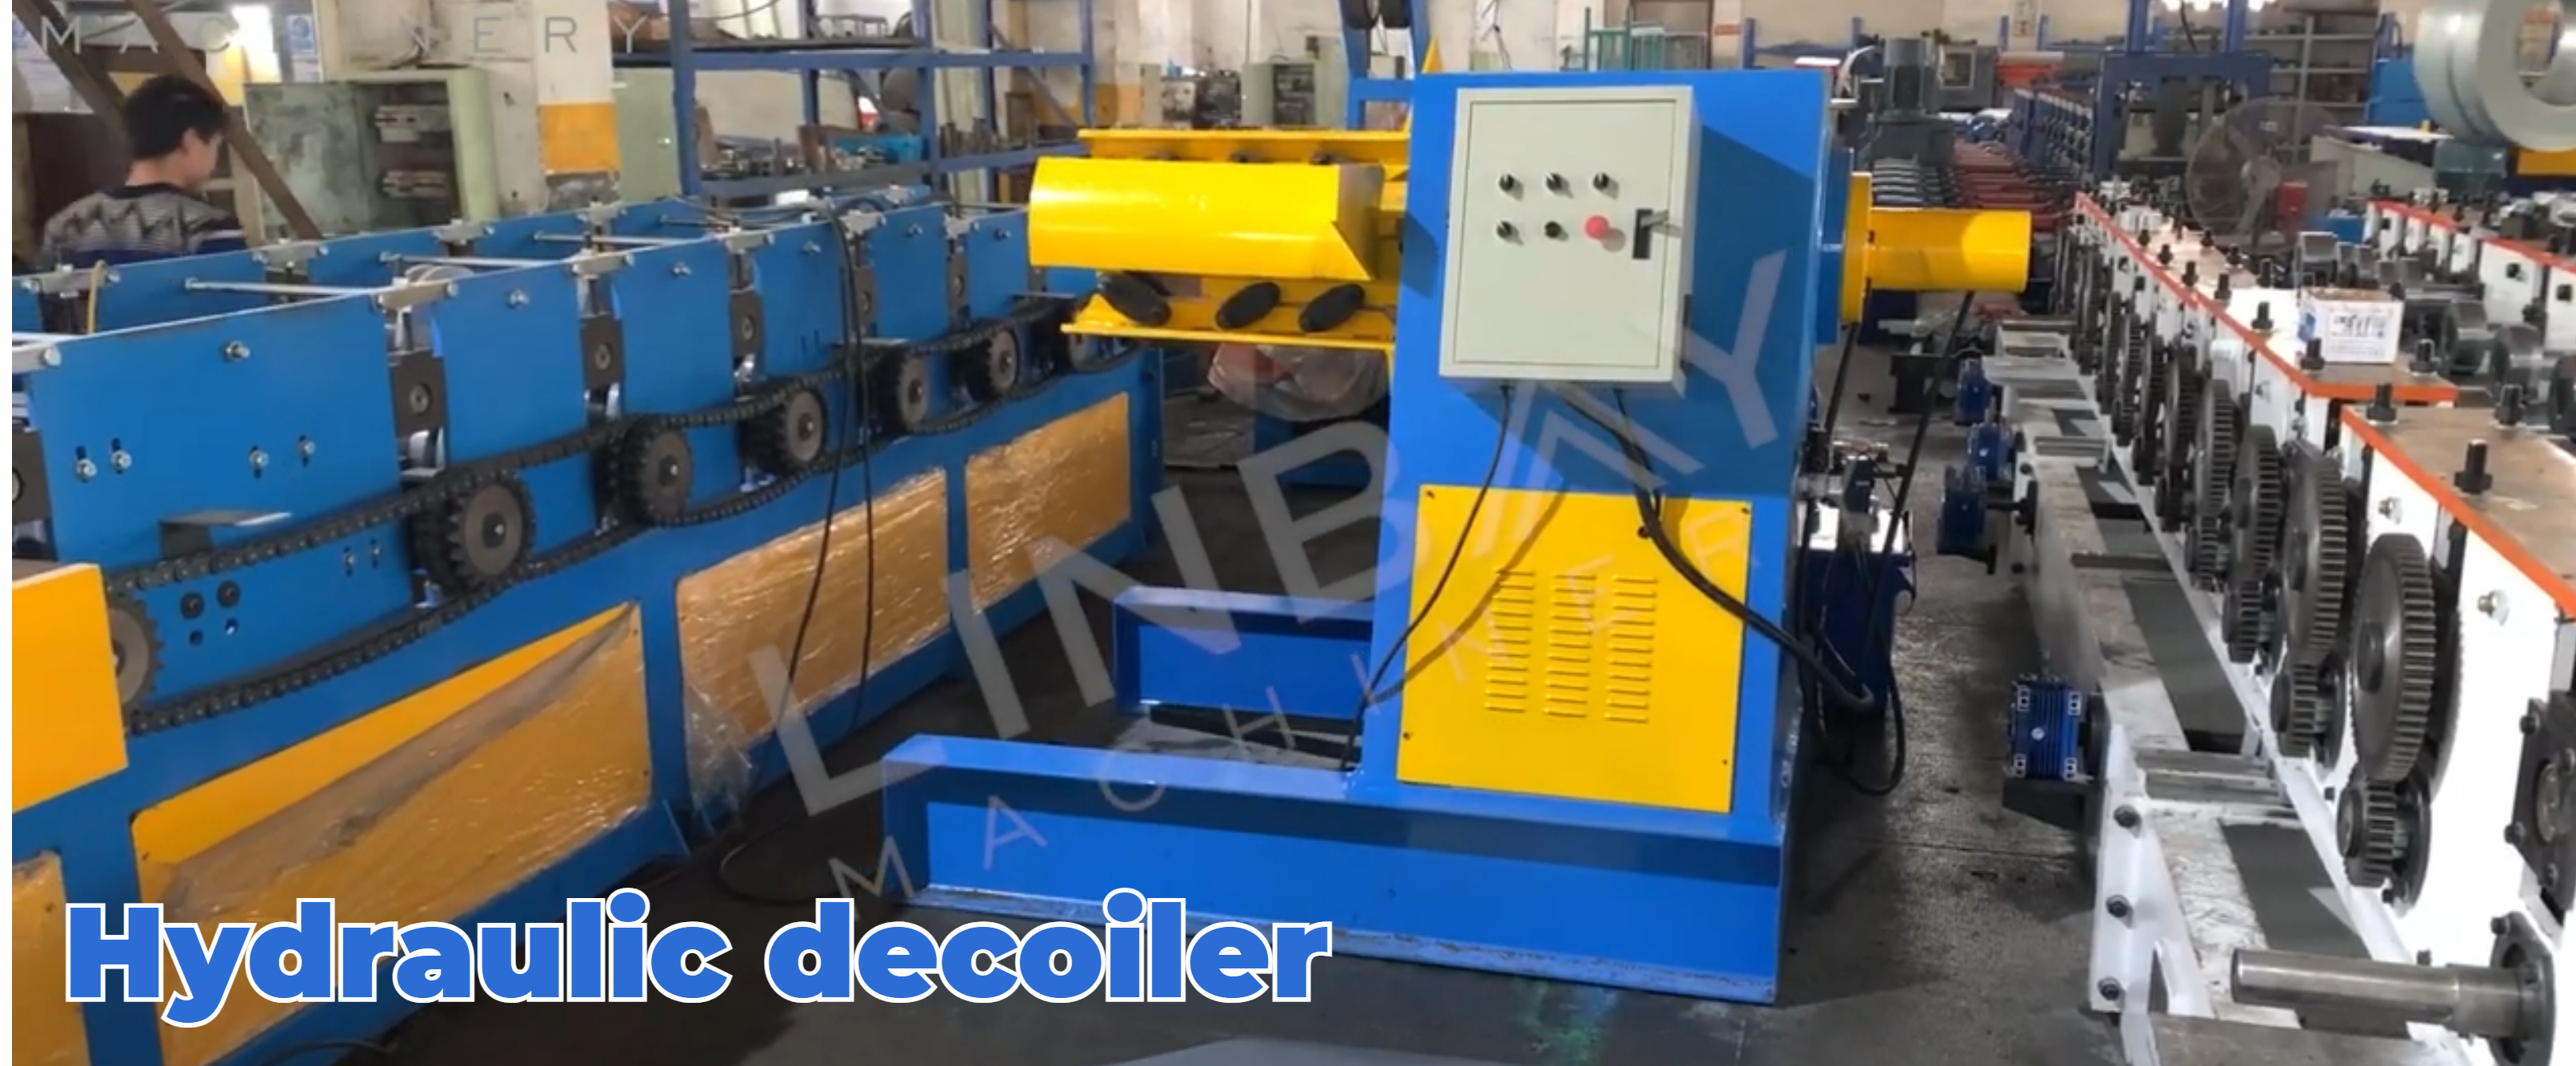
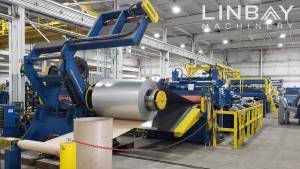
ဟိုက်ဒရောလစ် decoiler တွင် အရေးကြီးသော ဘေးကင်းရေး အစိတ်အပိုင်းနှစ်ခု ပါရှိသည်- press arm နှင့် outward coil retainer။ coil များကို အစားထိုးသည့်အခါ press arm သည် coil ကို နေရာတွင် လုံခြုံစွာ ထိန်းထားပေးပြီး အတွင်းပိုင်းတင်းမာမှုကြောင့် spring ပွင့်ခြင်းမှ ကာကွယ်ပေးသည်။ တစ်ချိန်တည်းမှာပင် outward coil retainer သည် coil ကို uncoil လုပ်နေစဉ်အတွင်း တည်ငြိမ်နေစေရန် သေချာစေသည်။
decoiler ရဲ့ core expansion device ကို ချိန်ညှိနိုင်ပြီး 460mm မှ 520mm အထိရှိတဲ့ coil အတွင်းပိုင်းအချင်းတွေကို လိုက်လျောညီထွေဖြစ်အောင် ကျုံ့နိုင် ဒါမှမဟုတ် ချဲ့ထွင်နိုင်ပါတယ်။
အဆင့်ညှိကိရိယာ
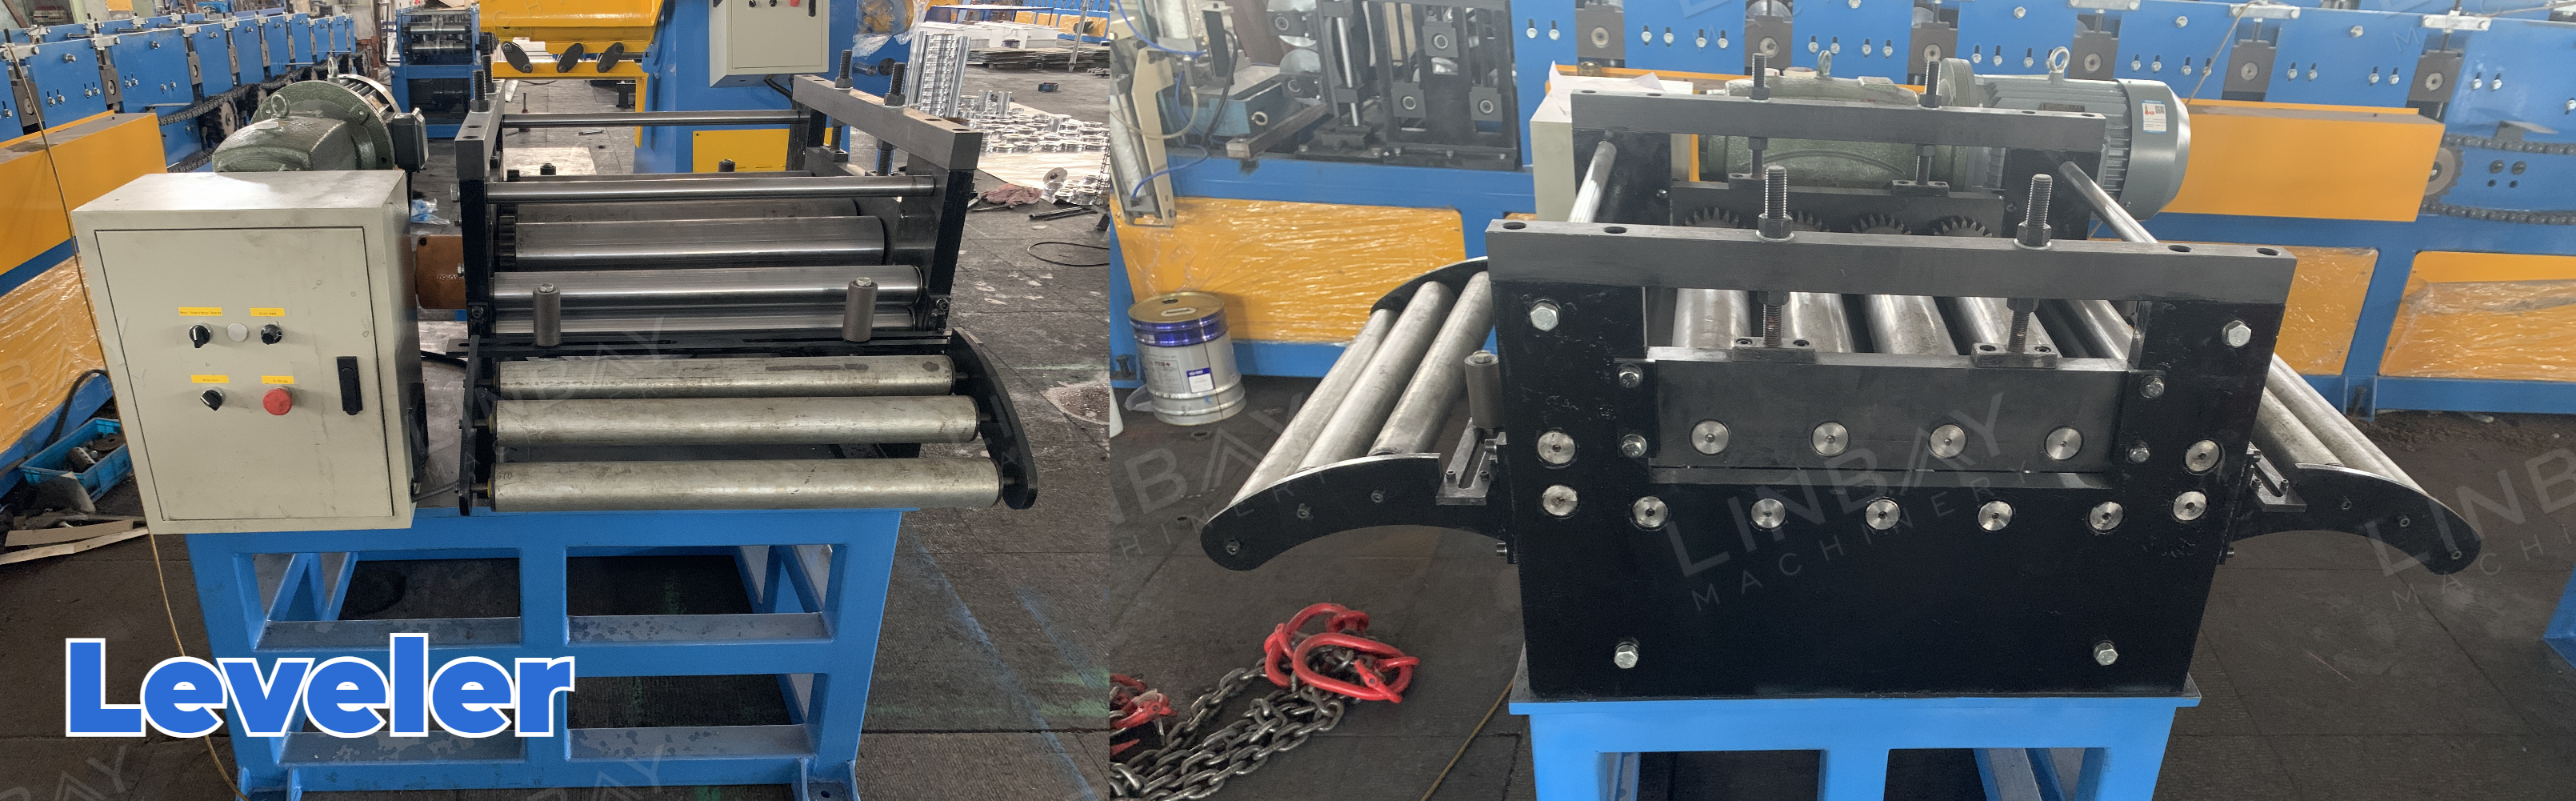
ကွိုင်ကို ပြားချပ်စေပြီး အထူအပါးကို ထိန်းသိမ်းရန်အတွက် leveler သည် မရှိမဖြစ်လိုအပ်ပါသည်။ သီးခြား leveler တစ်ခုကို အသုံးပြုခြင်းဖြင့် အကောင်းဆုံးစွမ်းဆောင်ရည်ကို သေချာစေသည်။
နေရာနှင့် ကုန်ကျစရိတ်များကို သက်သာစေရန်အတွက် ကျွန်ုပ်တို့သည် decoiler နှင့် leveler (2-in-1 decoiler) ပေါင်းစပ်ထားသော decoiler ကိုလည်း ပေးဆောင်ပါသည်။ ဤပေါင်းစပ်ထားသော ဖြေရှင်းချက်သည် alignment၊ feeding၊ installation နှင့် debugging တို့ကို ရိုးရှင်းစေသည်။
ဆာဗို ကျွေးစက်
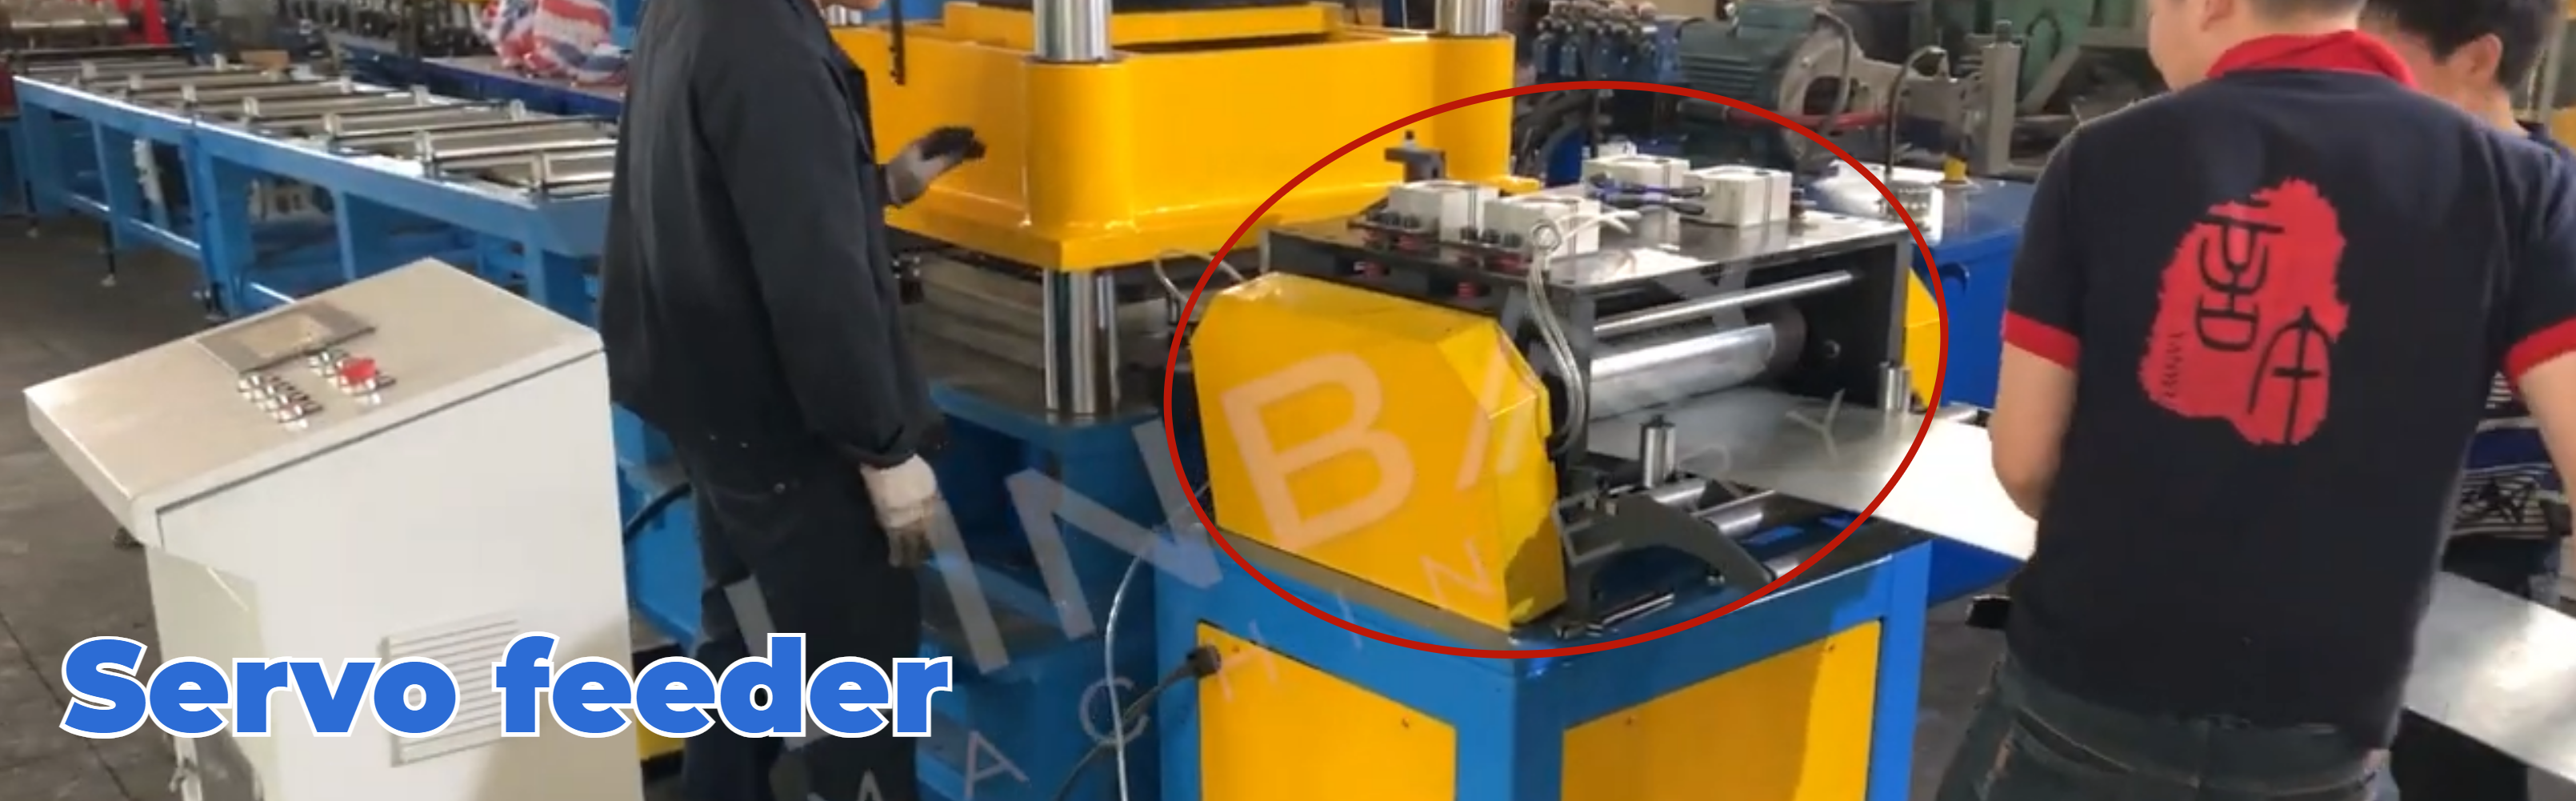
servo မော်တာတပ်ဆင်ထားသော feeder သည် စတင်ရပ်တန့်ရန် နှောင့်နှေးမှုလုံးဝမရှိသလောက်ဖြင့် လည်ပတ်ပြီး တိကျသောထိုးဖောက်မှုအတွက် coil feed အရှည်ကို တိကျစွာထိန်းချုပ်နိုင်သည်။ အတွင်းပိုင်းတွင် လေဖိအားဖြင့် feeding သည် coil မျက်နှာပြင်ကို ပွတ်တိုက်ခြင်းမှ ကာကွယ်ပေးသည်။
ဟိုက်ဒရောလစ်ထိုးခြင်းနှင့် ကြိုတင်ဖြတ်တောက်ထားသော ဟိုက်ဒရောလစ်ဖြတ်တောက်စက်
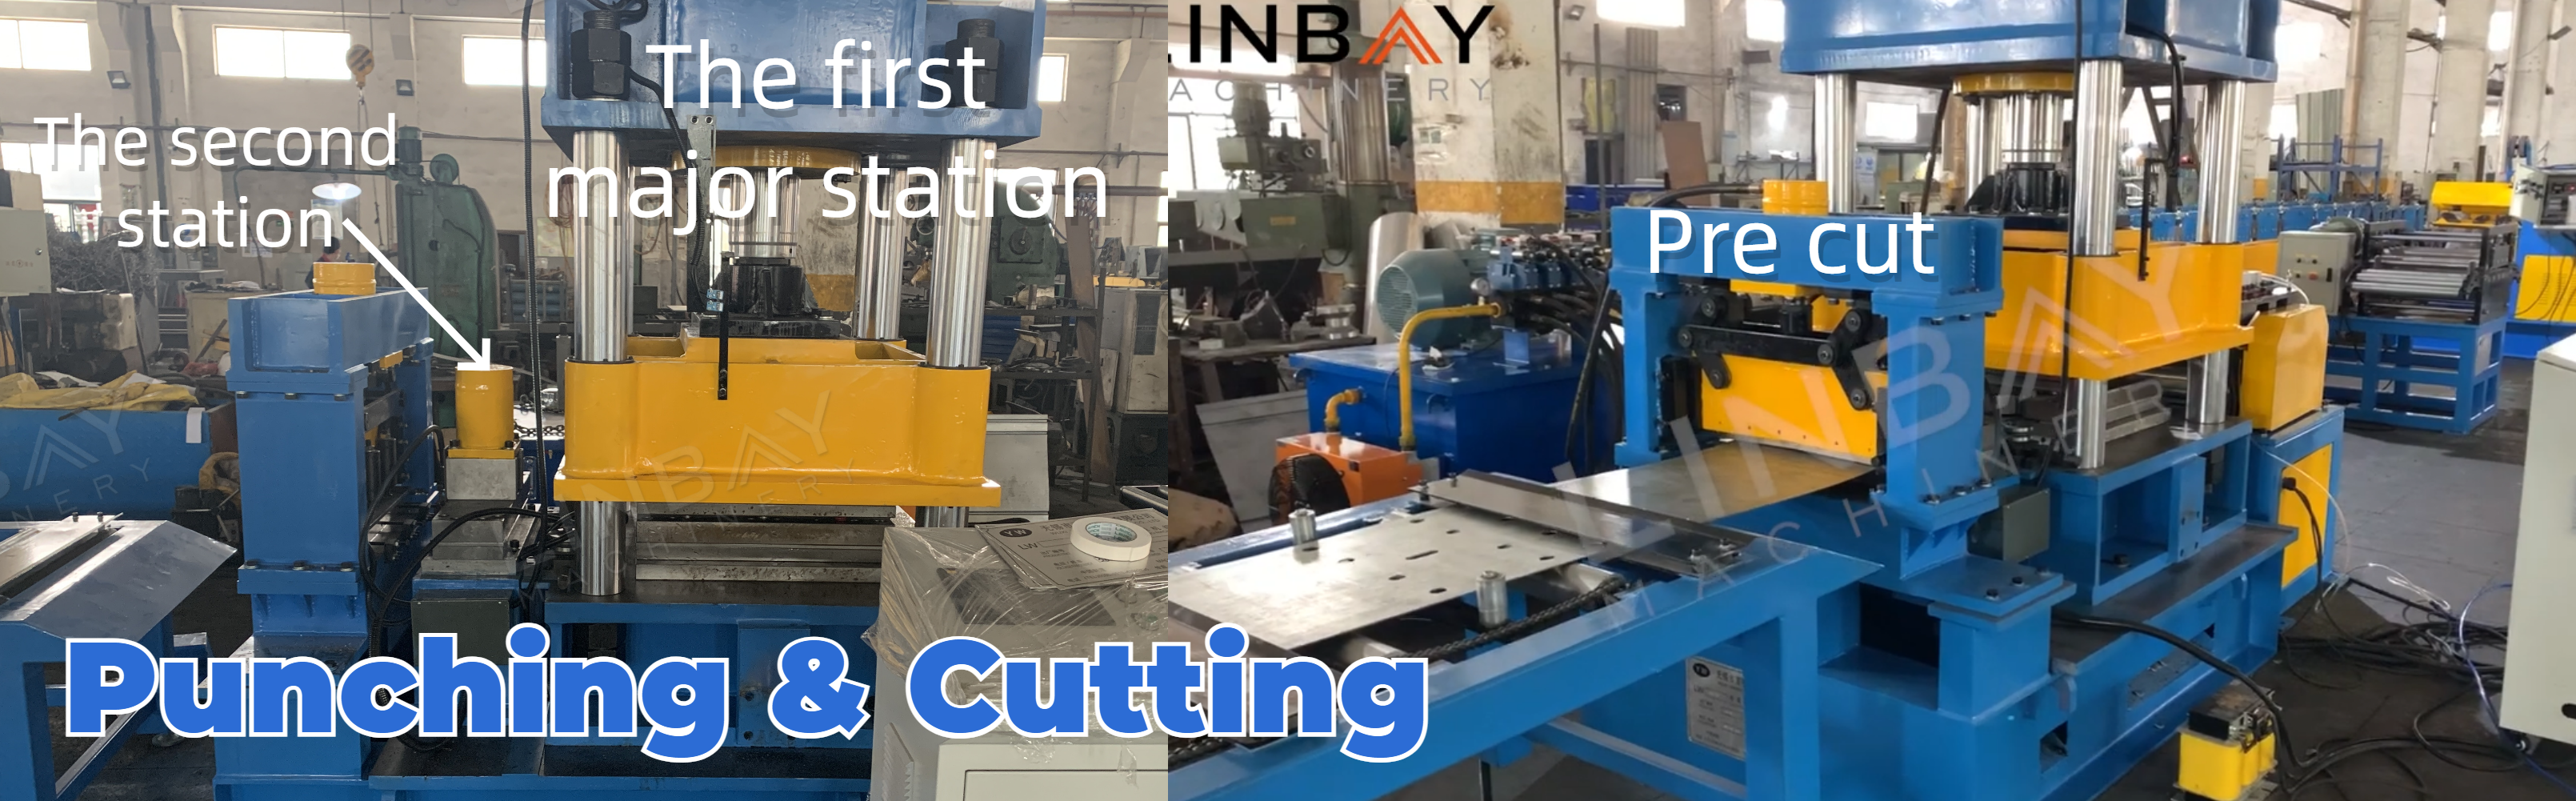
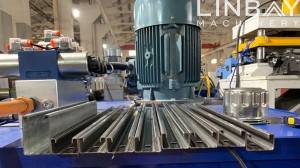
ထိရောက်မှုနှင့် ကုန်ကျစရိတ်သက်သာမှုကို မြှင့်တင်ရန်အတွက်၊ ထိုးဖောက်ခြင်းလုပ်ငန်းစဉ်ကို ဟိုက်ဒရောလစ်ဘူတာနှစ်ခု (မှိုနှစ်ခု) မှ ကိုင်တွယ်သည်။
ပထမဆုံး အဓိက ဘူတာရုံသည် တစ်ကြိမ်လျှင် အပေါက် ၁၆ ပေါက် ဖောက်နိုင်သည်။ ဒုတိယ ဘူတာရုံတွင် အပေါက်များ ဖောက်ထားသော အပေါက်များသည် ရောင်ခြည်တစ်ခုစီတွင် တစ်ကြိမ်သာ ပေါ်လာသောကြောင့် ဘူတာရုံငယ်သည် ပိုမိုထိရောက်သော ဖြေရှင်းချက်တစ်ခု ဖြစ်လာသည်။
လိပ်ပုံသွင်းခြင်းမပြုမီ ကြိုတင်ဖြတ်တောက်ခြင်းသည် လိပ်ပုံသွင်းစက်၏ အနှောင့်အယှက်ကင်းသော လည်ပတ်မှုကို သေချာစေပြီး ထုတ်လုပ်မှုအမြန်နှုန်းကို မြှင့်တင်ပေးသည်။ ထို့အပြင် ဤဖြေရှင်းချက်သည် သံမဏိကွိုင် အလဟဿဖြစ်မှုကို လျှော့ချပေးသည်။
လမ်းညွှန်ပေးခြင်း
လိပ်ပုံသွင်းစက်မတိုင်မီတွင် နေရာချထားသော လမ်းညွှန်ရိုလာများသည် သံမဏိကွိုင်နှင့် စက်ကြားတွင် ချိန်ညှိမှုကို သေချာစေပြီး ပုံသွင်းခြင်းလုပ်ငန်းစဉ်အတွင်း ကွိုင်ပုံပျက်ခြင်းကို ကာကွယ်ပေးသည်။
လိပ်ဖွဲ့စည်းခြင်းစက်
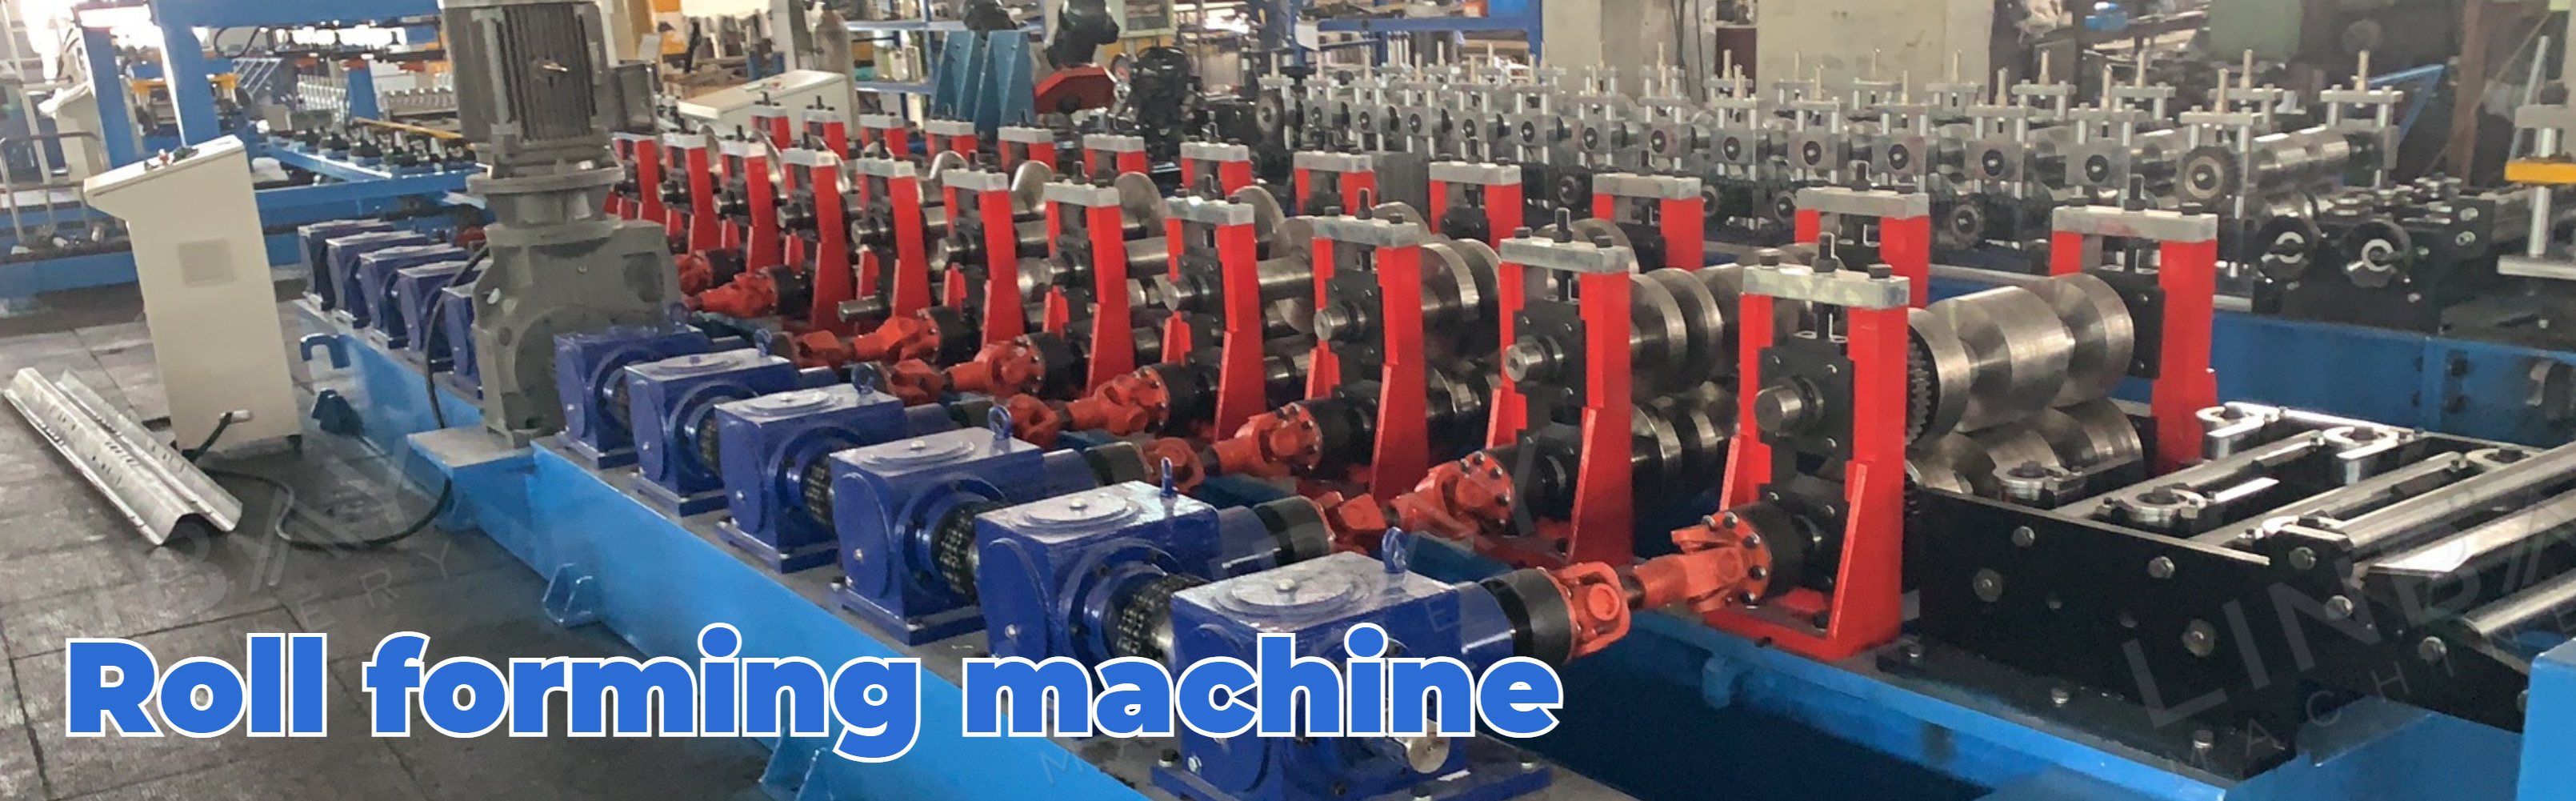
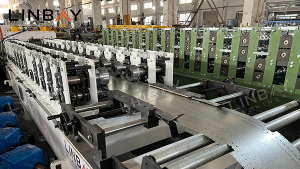
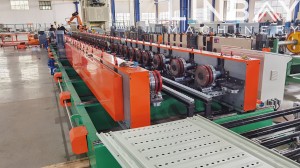
ဤလိပ်ပုံသွင်းစက်တွင် သံမဏိပုံသွင်းဖွဲ့စည်းပုံရှိပြီး ပုံသွင်းရိုလာများနှင့် ဂီယာဘောက်စ်များကို ဆက်သွယ်ပေးသော universal shaft များပါရှိသည်။ သံမဏိကွိုင်သည် ပုံသွင်းစခန်း ၁၂ ခုကို ဖြတ်သန်းသွားကာ ဖောက်သည်၏ပုံများတွင် သတ်မှတ်ထားသော W-beam ပုံသဏ္ဍာန်နှင့် ကိုက်ညီသည်အထိ ပုံပျက်သွားပါသည်။
ဖွဲ့စည်းထားသော ရိုလာများ၏ မျက်နှာပြင်ကို ၎င်းတို့ကို ကာကွယ်ရန်နှင့် ၎င်းတို့၏ သက်တမ်းကို တိုးချဲ့ရန်အတွက် ခရိုမီယမ်ဖြင့် ချထားသည်။
ရွေးချယ်နိုင်သည်- အလိုအလျောက် stacker
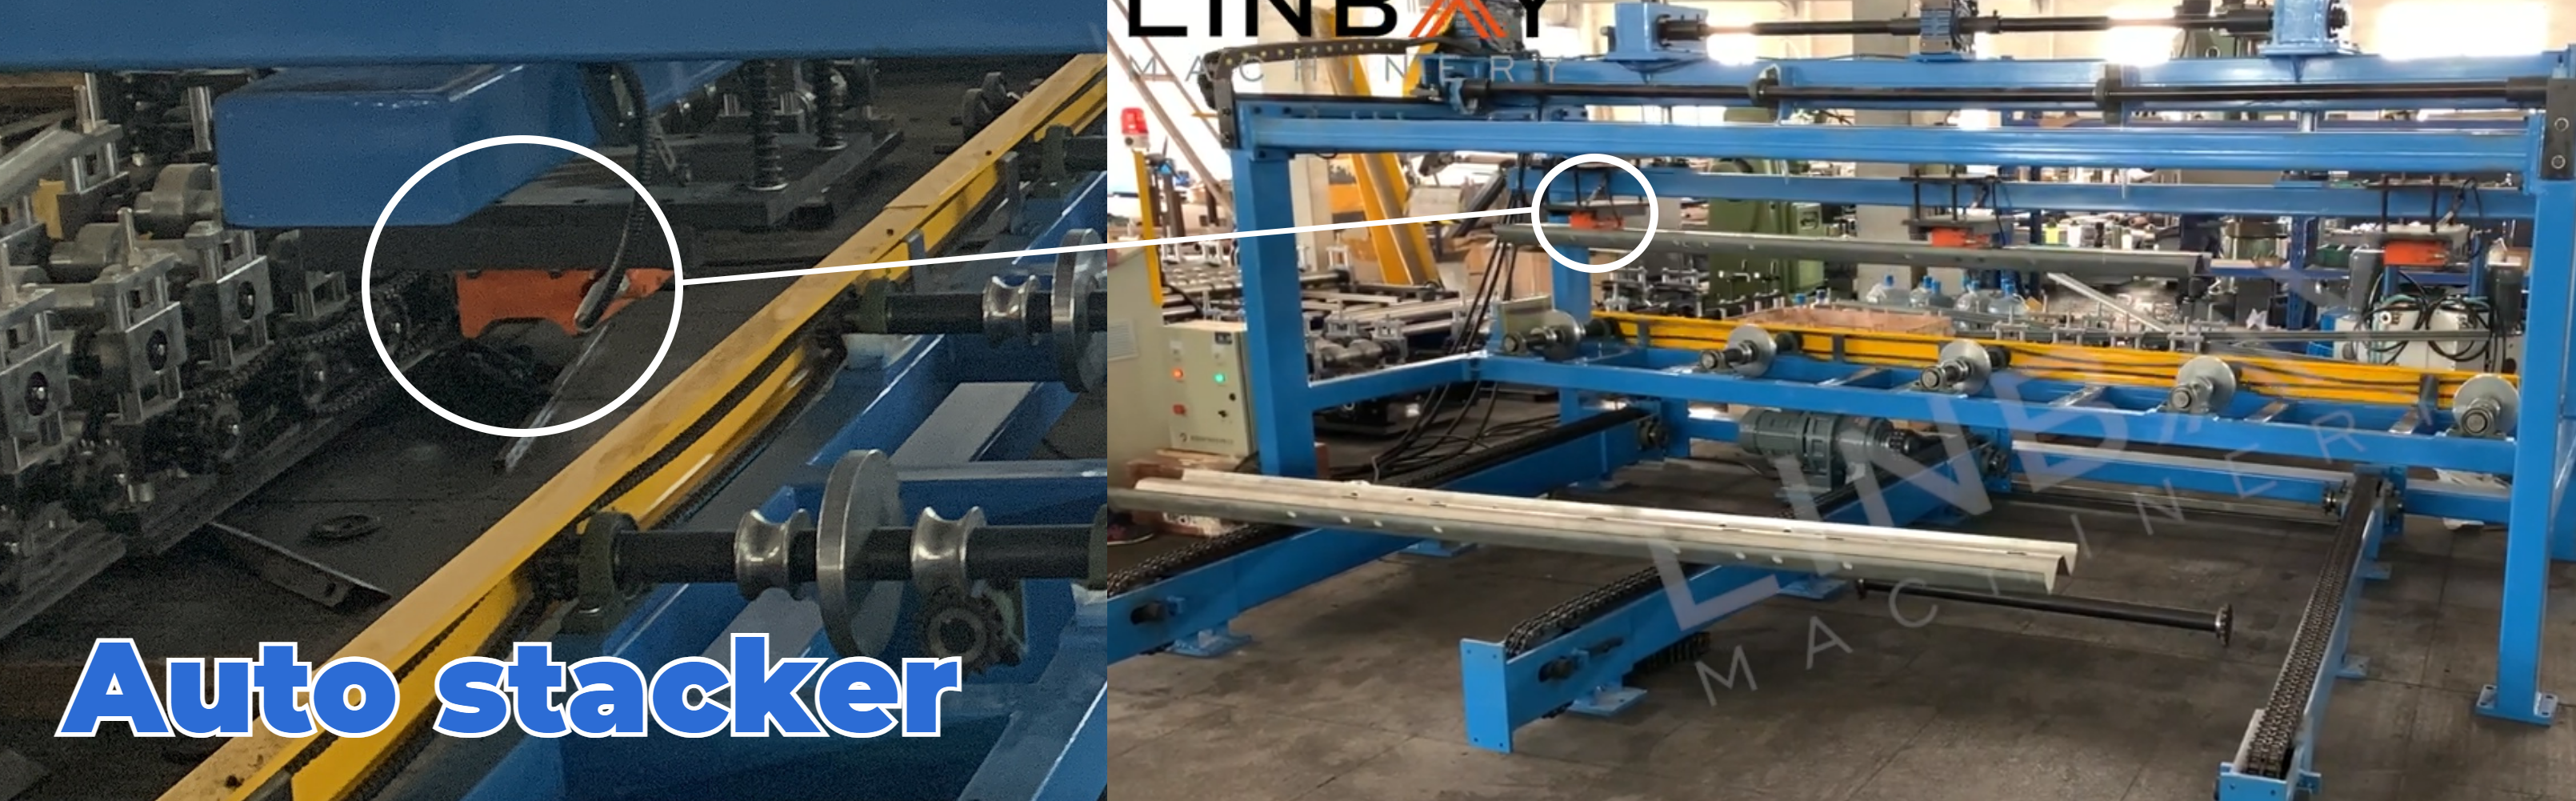
ထုတ်လုပ်မှုလိုင်း၏အဆုံးတွင် အလိုအလျောက် stacker ကိုအသုံးပြုခြင်းဖြင့် လူလုပ်အားခ ကုန်ကျစရိတ်ကို အလုပ်သမားနှစ်ဦးခန့် လျှော့ချနိုင်သည်။ ထို့အပြင်၊ ၄ မီတာရှည်သော W-beam ၏အလေးချိန်ကြောင့် လူကိုယ်တိုင်ကိုင်တွယ်ခြင်းသည် ဘေးကင်းရေးအန္တရာယ်များကို ဖြစ်စေသည်။
roll forming ထုတ်လုပ်မှုလိုင်းများတွင် စွမ်းဆောင်ရည်နှင့် ဘေးကင်းရေး နှစ်မျိုးလုံးကို မြှင့်တင်ရန်အတွက် auto stacker သည် အသုံးများပြီး ထိရောက်သော ရွေးချယ်မှုတစ်ခုဖြစ်ပြီး ဈေးနှုန်းကို အရှည်ပေါ်အခြေခံ၍ တွက်ချက်သည်။ မတူညီသော profile များကြောင့် မတူညီသော stacking နည်းလမ်းများ လိုအပ်သည်။ ဤထုတ်လုပ်မှုလိုင်းတွင်၊ ၄ မီတာရှည်သော auto stacker တွင် W-ပုံသဏ္ဍာန် profile များအတွက် စိတ်ကြိုက်ပြုလုပ်ထားသော suction cup သုံးခု တပ်ဆင်ထားသည်။ ဤ suction cup များသည် W beam ကို လုံခြုံစွာဆုပ်ကိုင်ပြီး conveyor ပေါ်တွင် ညင်သာစွာတင်ကာ စနစ်တကျ stacking လုပ်ကာ သယ်ယူပို့ဆောင်ရေးကို လွယ်ကူချောမွေ့စေသည်။
ဖြတ်တောက်ခြင်းမပြုမီ အရည်နှင့် ဖြတ်တောက်ပြီးနောက် အရည်
ထုတ်လုပ်မှုအမြန်နှုန်း:ပုံမှန်အားဖြင့် အကာအရံထုပ်များသည် ၄ မီတာရှည်သည်။ ကြိုတင်ဖြတ်တောက်ခြင်းသည် တစ်မိနစ်လျှင် ၁၂ မီတာအမြန်နှုန်းဖြင့် လုပ်ဆောင်ပြီး တစ်နာရီလျှင် ထုပ် ၁၈၀ ထုတ်လုပ်နိုင်သည်။ တစ်မိနစ်လျှင် ၆ မီတာအမြန်နှုန်းဖြင့် ဖြတ်တောက်ပြီးနောက် တစ်နာရီလျှင် ထုပ် ၉၀ ရရှိသည်။
အလဟဿဖြစ်မှု လျှော့ချခြင်း-ဖြတ်တောက်စဉ်အတွင်း၊ ကြိုတင်ဖြတ်တောက်ထားသော အရည်သည် အလဟဿ သို့မဟုတ် ဆုံးရှုံးမှု လုံးဝမရှိပါ။ ဆန့်ကျင်ဘက်အနေဖြင့်၊ ဒီဇိုင်းသတ်မှတ်ချက်များအရ ဖြတ်တောက်ပြီးနောက် အရည်သည် ဖြတ်တောက်မှုတစ်ခုလျှင် ၁၈-၂၀ မီလီမီတာ အလဟဿဖြစ်စေသည်။
လိုင်းအပြင်အဆင်အရှည်:ကြိုတင်ဖြတ်တောက်ထားသော ဖြေရှင်းချက်တွင်၊ ဖြတ်တောက်ပြီးနောက် လွှဲပြောင်းပလက်ဖောင်း လိုအပ်ပြီး၊ ၎င်းသည် ဖြတ်တောက်ပြီးနောက် ဖြေရှင်းချက်နှင့် နှိုင်းယှဉ်ပါက ထုတ်လုပ်မှုလိုင်း အပြင်အဆင် အနည်းငယ်ပိုရှည်စေနိုင်သည်။
အနည်းဆုံး အရှည်:ကြိုတင်ဖြတ်တောက်ထားသော ဖြေရှင်းချက်တွင် သံမဏိကွိုင်သည် အနည်းဆုံး ဖွဲ့စည်းထားသော ရိုလာအစုံ သုံးစုံကို ဖြတ်ကျော်ပြီး ၎င်းကို ရှေ့သို့ တွန်းပို့ရန် လုံလောက်သော ပွတ်တိုက်မှုကို ပေးစွမ်းနိုင်ရန် အနည်းဆုံး ဖြတ်တောက်မှုအရှည် လိုအပ်ချက် ရှိပါသည်။ ဆန့်ကျင်ဘက်အနေဖြင့်၊ လိပ်ဖွဲ့စည်းသည့်စက်သည် သံမဏိကွိုင်ဖြင့် အဆက်မပြတ် ထောက်ပံ့ပေးထားသောကြောင့် ဖြတ်တောက်ပြီးနောက် ဖြေရှင်းချက်တွင် အနည်းဆုံး ဖြတ်တောက်မှုအရှည် ကန့်သတ်ချက် မရှိပါ။
သို့သော် W ထုပ်များသည် ယေဘုယျအားဖြင့် အရှည် ၄ မီတာခန့်ရှိပြီး အနည်းဆုံးအရှည်လိုအပ်ချက်ထက် ကျော်လွန်သောကြောင့် W ထုပ်များအတွက် ဒီဇိုင်းထုတ်ထားသော ဤလိပ်ပုံသွင်းစက်အတွက် ကြိုတင်ဖြတ်တောက်ခြင်းနှင့် ဖြတ်တောက်ပြီးနောက် ဖြေရှင်းချက်များအကြား ရွေးချယ်မှုသည် အရေးမကြီးတော့ပါ။
ကြင်နာသော အကြံဉာဏ်-သုံးစွဲသူများအနေဖြင့် ၎င်းတို့၏ သီးခြားထုတ်လုပ်မှုပမာဏလိုအပ်ချက်များအပေါ် အခြေခံ၍ ထုတ်လုပ်မှုလိုင်းတစ်ခုကို ရွေးချယ်ရန် ကျွန်ုပ်တို့ အကြံပြုအပ်ပါသည်။ ကာရံထားသော ရောင်ခြည်ပရိုဖိုင်များ ပေးသွင်းသူများအတွက်၊ ကြိုတင်ဖြတ်တောက်ထားသော ဖြေရှင်းချက်ကို အကြံပြုထားပါသည်။ ဖြတ်တောက်ပြီးနောက် ဖြေရှင်းချက်နှင့် နှိုင်းယှဉ်ပါက ကုန်ကျစရိတ် အနည်းငယ်ပိုများသော်လည်း၊ ၎င်း၏ မြှင့်တင်ထားသော အထွက်စွမ်းရည်များသည် ကုန်ကျစရိတ်ကွာခြားချက်ကို လျင်မြန်စွာ ချိန်ညှိပေးနိုင်ပါသည်။
ယာဉ်ကြောပိတ်ဆို့မှု ဆောက်လုပ်ရေး စီမံကိန်းအတွက် ဝယ်ယူနေတယ်ဆိုရင် post-cut ဖြေရှင်းချက်က ပိုသင့်တော်ပါတယ်။ နေရာနည်းနည်းပဲ ယူပြီး ယေဘုယျအားဖြင့် ဈေးနှုန်းအနည်းငယ် သက်သာစွာနဲ့ ရရှိနိုင်ပါတယ်။
၁။ ဒယ်ကိုလ်လာ

၂။ အစာကျွေးခြင်း

၃။ ထိုးဖောက်ခြင်း

၄။ လိပ်ဖွဲ့စည်းသည့်စင်များ

၅။ မောင်းနှင်မှုစနစ်

၆။ ဖြတ်တောက်ခြင်းစနစ်

အခြားသူများ

စားပွဲပြင်ပ