Profil
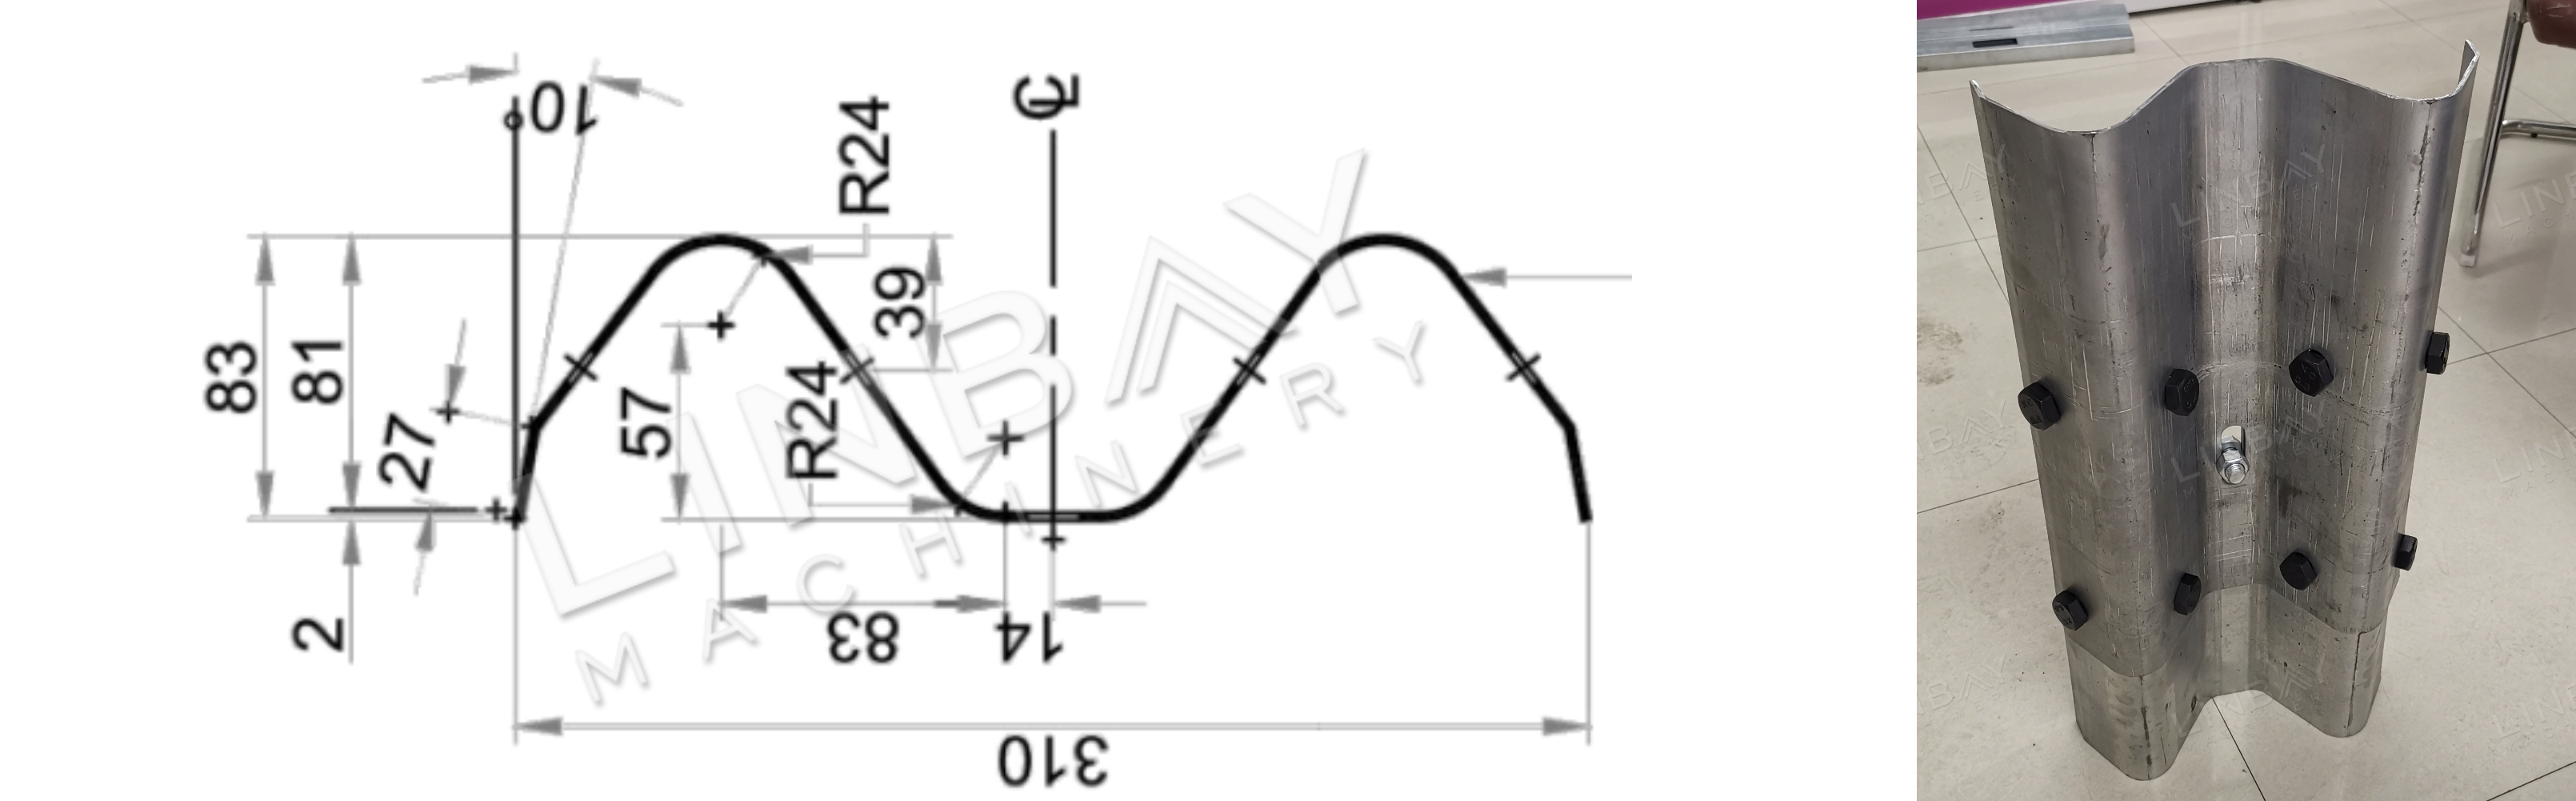
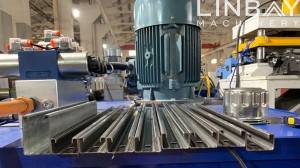
Die W-Profil-Schutzplanke ist ein wichtiges Sicherheitsmerkmal bei Verkehrsinfrastrukturprojekten wie Autobahnen, Schnellstraßen und Brücken. Ihren Namen verdankt sie ihrer markanten W-Form mit zwei Spitzen. Die W-Profil-Schutzplanke wird üblicherweise aus verzinktem oder warmgewalztem Stahl gefertigt und ist 2 bis 4 mm dick.
Ein Standard-W-Trägerprofil ist 4 Meter lang und verfügt an beiden Enden über vorgestanzte Löcher zur einfachen Montage. Um den unterschiedlichen Kundenanforderungen an Produktionsgeschwindigkeit und Platzbedarf gerecht zu werden, bieten wir kundenspezifische Lochstanzlösungen an, die sich nahtlos in die Produktionslinie der Umformmaschine integrieren lassen.
Reales Anwendungsbeispiel – Wichtigste technische Parameter
Ablaufdiagramm: Hydraulischer Abwickler – Richtmaschine – Servoförderer – Hydraulischer Stempel – Vorschnitt – Plattform – Führung – Walzenformmaschine – Auslauftisch
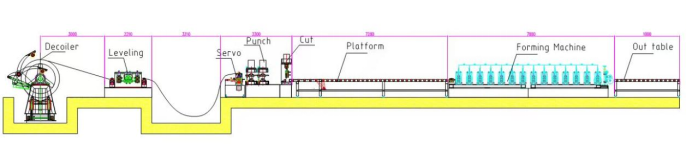
1. Seilgeschwindigkeit: 0–12 m/min, einstellbar
2. Geeignetes Material: Warmgewalzter Stahl, kaltgewalzter Stahl
3. Materialstärke: 2-4 mm
4. Rollformmaschine: Gusseisenkonstruktion und Universalgelenk
5. Antriebssystem: Getriebeantrieb mit Kardanwelle und Universalgelenk.
6. Schneidsystem: Schneiden vor dem Rollformen, die Rollformmaschine stoppt nicht während des Schneidens.
7.SPS-Schaltschrank: Siemens-System.
Maschinen
1. Abwickler*1
2.Leveler*1
3. Servoförderer*1
4. Hydraulische Stanzmaschine*1
5. Hydraulische Schneidemaschine*1
6. Plattform*1
7. Rollformmaschine*1
8. Ausgabetabelle*2
9. SPS-Steuerschrank*2
10. Hydraulikstation*2
11. Ersatzteilbox (kostenlos)*1
Containergröße: 2x40GP
Fallbeschreibung
Hydraulischer Abwickler
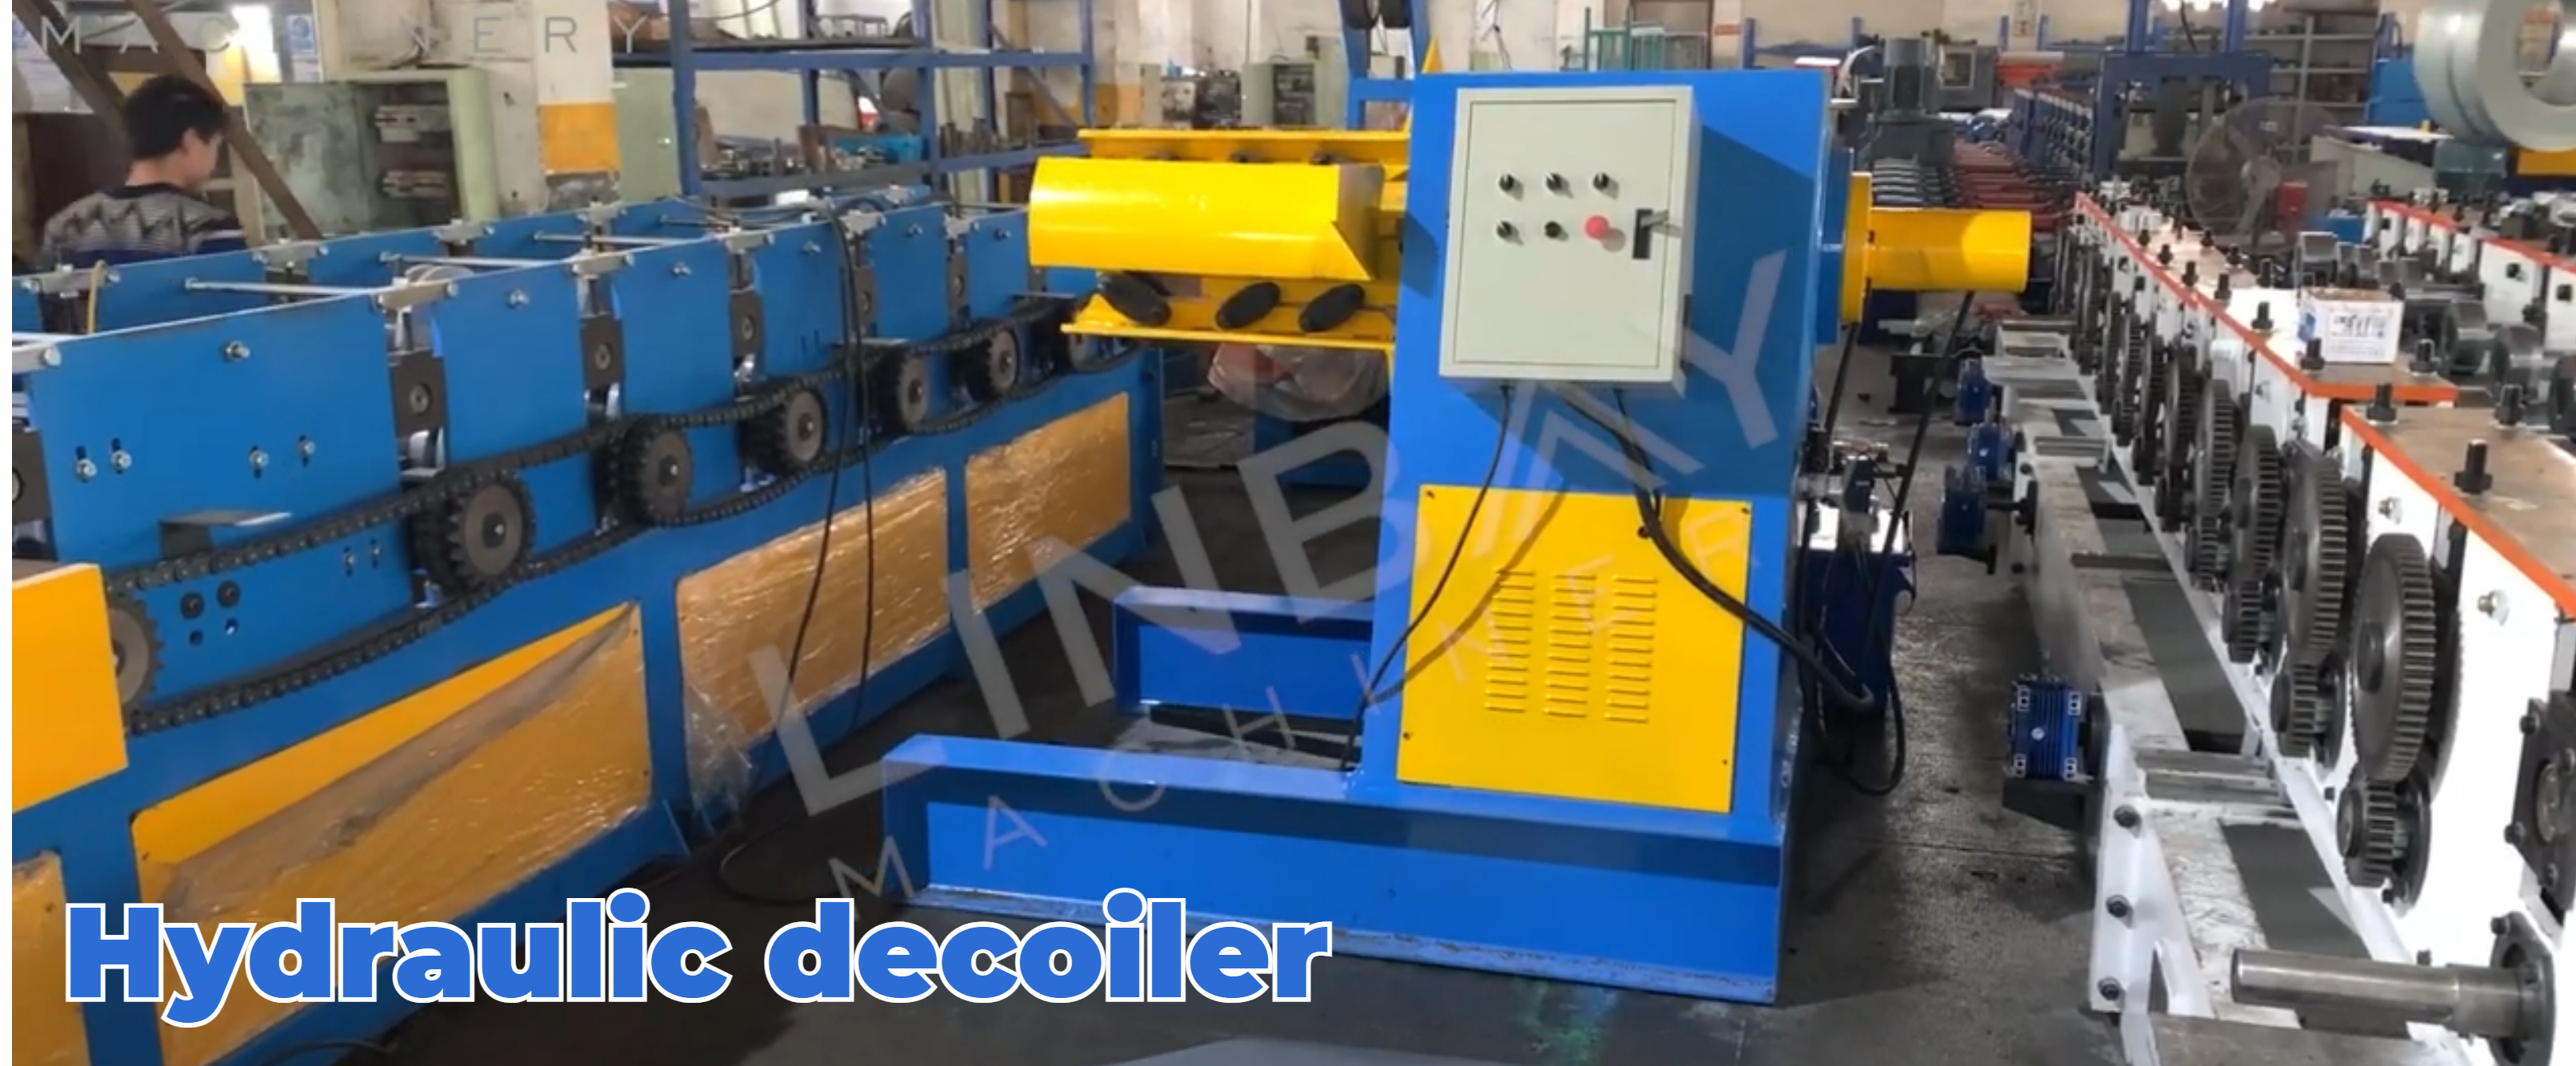
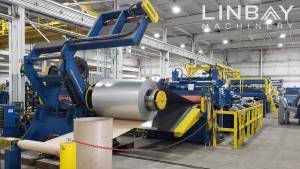
Der hydraulische Abwickler verfügt über zwei wichtige Sicherheitskomponenten: den Pressarm und die äußere Spulenhalterung. Beim Spulenwechsel hält der Pressarm die Spule sicher in Position und verhindert so ein Aufspringen durch innere Spannung. Gleichzeitig sorgt die äußere Spulenhalterung für die Stabilität der Spule während des Abwickelvorgangs.
Die Kernexpansionsvorrichtung der Abwickelvorrichtung ist einstellbar und kann sich zusammenziehen oder ausdehnen, um Spuleninnendurchmesser von 460 mm bis 520 mm aufzunehmen.
Nivellierer
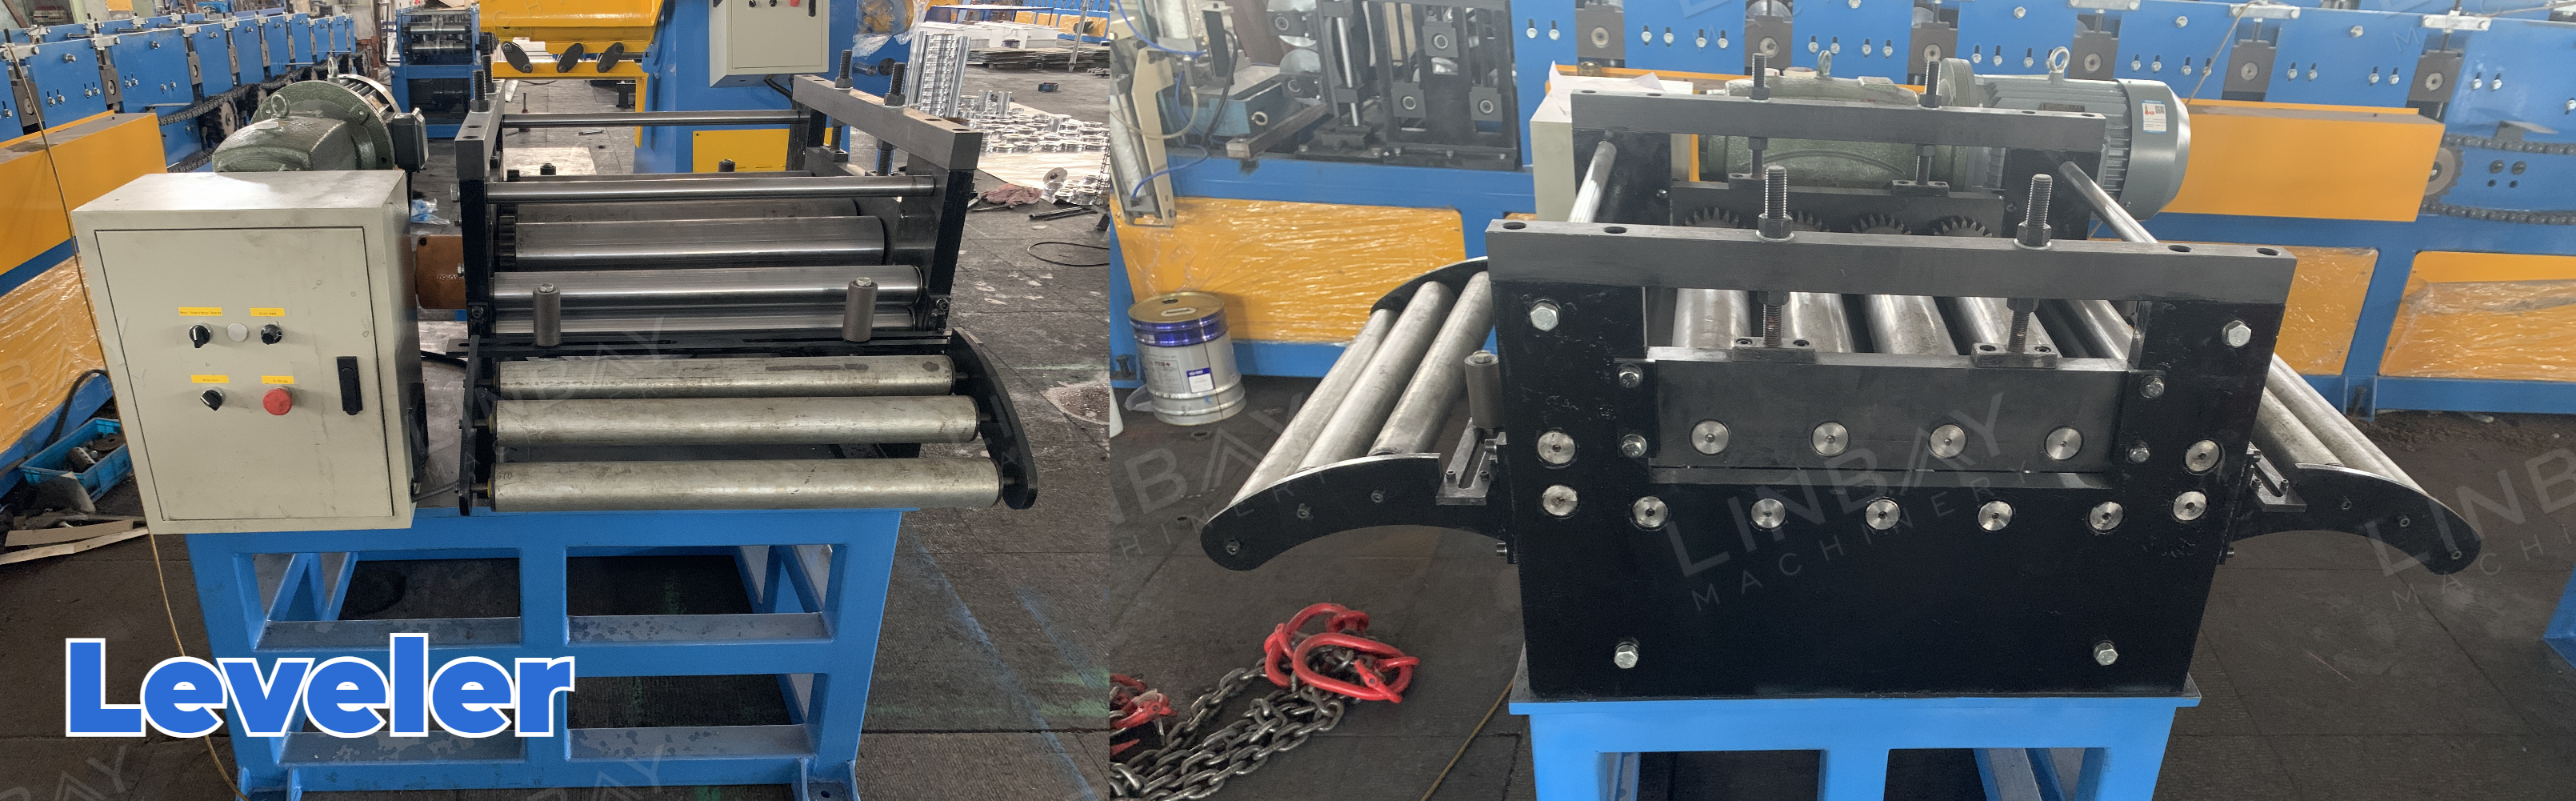
Die Richtvorrichtung ist unerlässlich, um die Spule zu glätten und eine gleichmäßige Dicke zu gewährleisten. Die Verwendung einer separaten Richtvorrichtung sichert optimale Ergebnisse.
Wir bieten außerdem einen kombinierten Abwickler und Richter (2-in-1-Abwickler) an, um Platz und Kosten zu sparen. Diese integrierte Lösung vereinfacht Ausrichtung, Zuführung, Installation und Fehlersuche.
Servo-Zuführung
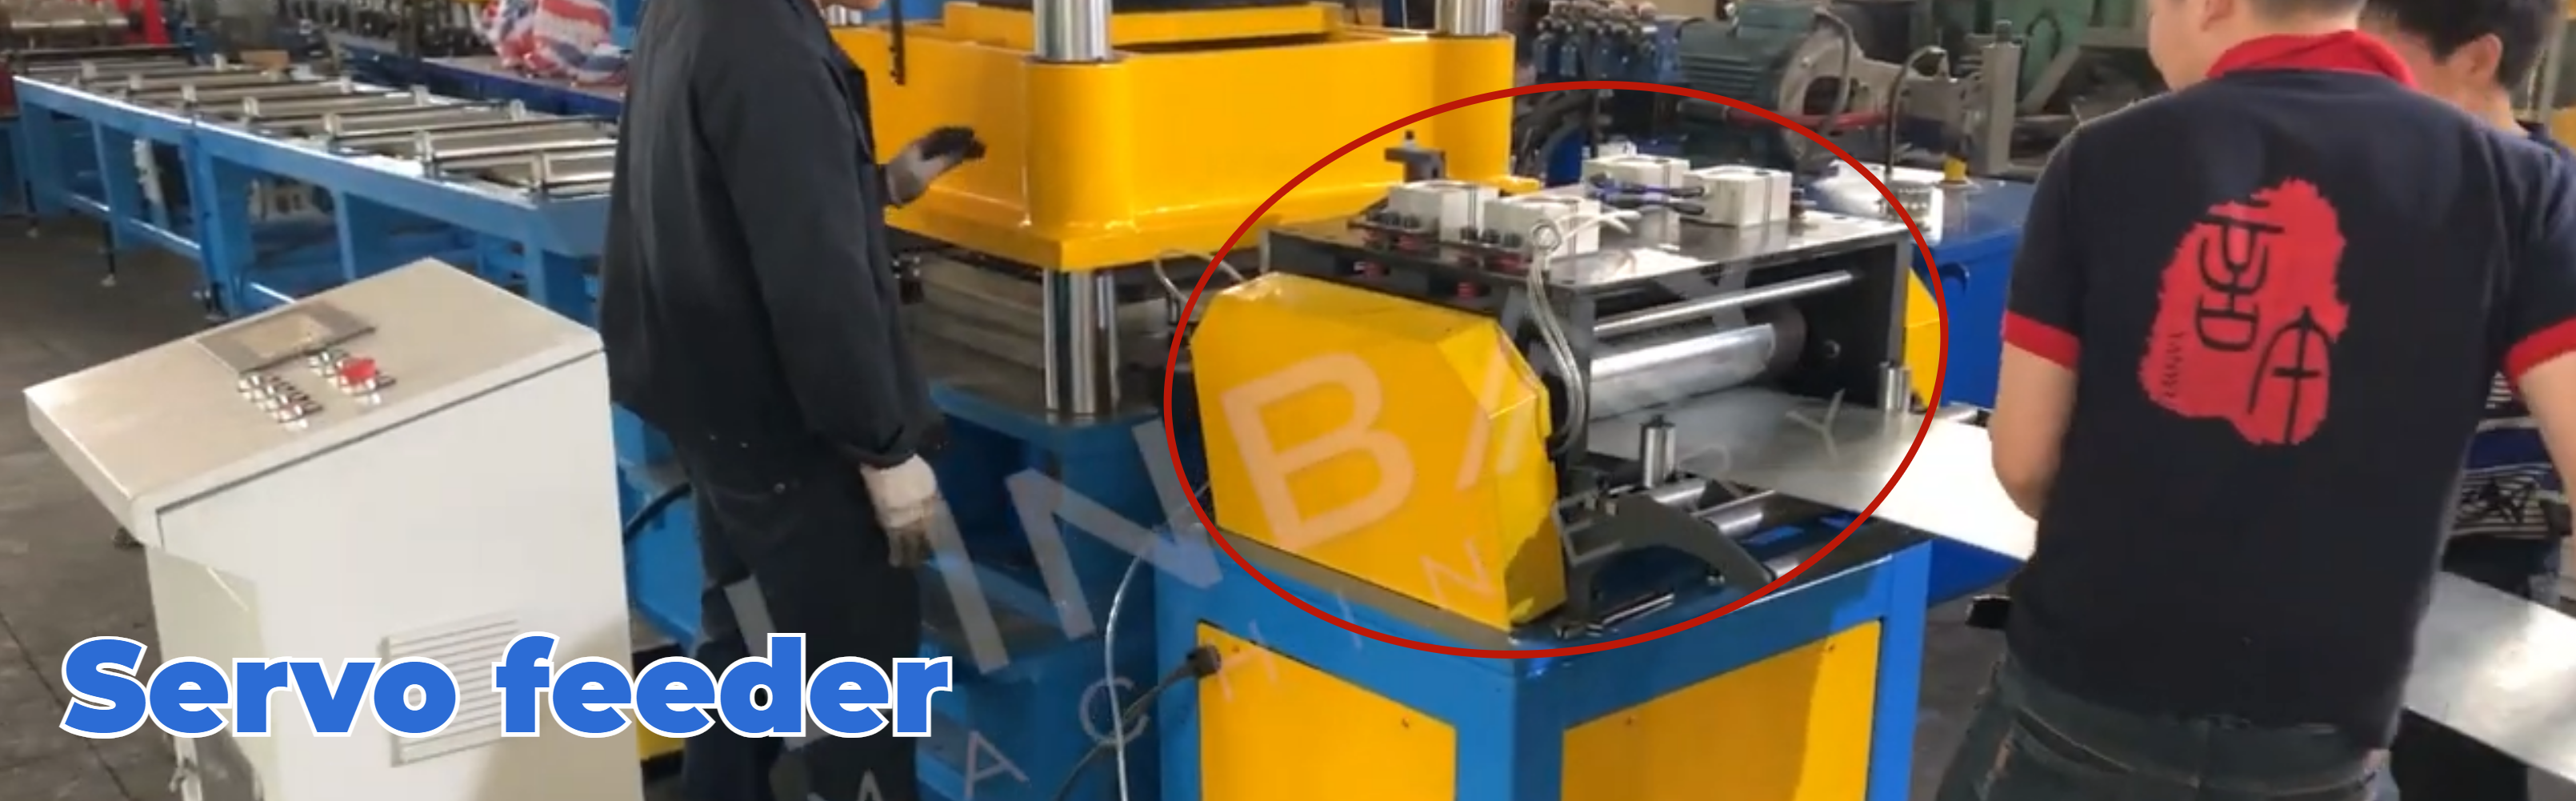
Ausgestattet mit einem Servomotor arbeitet die Zuführvorrichtung nahezu verzögerungsfrei und ermöglicht so eine präzise Steuerung der Spulenzuführlänge für genaues Stanzen. Die interne pneumatische Zuführung schützt die Spulenoberfläche vor Abrieb.
Hydraulische Stanz- und Vorschneidmaschine
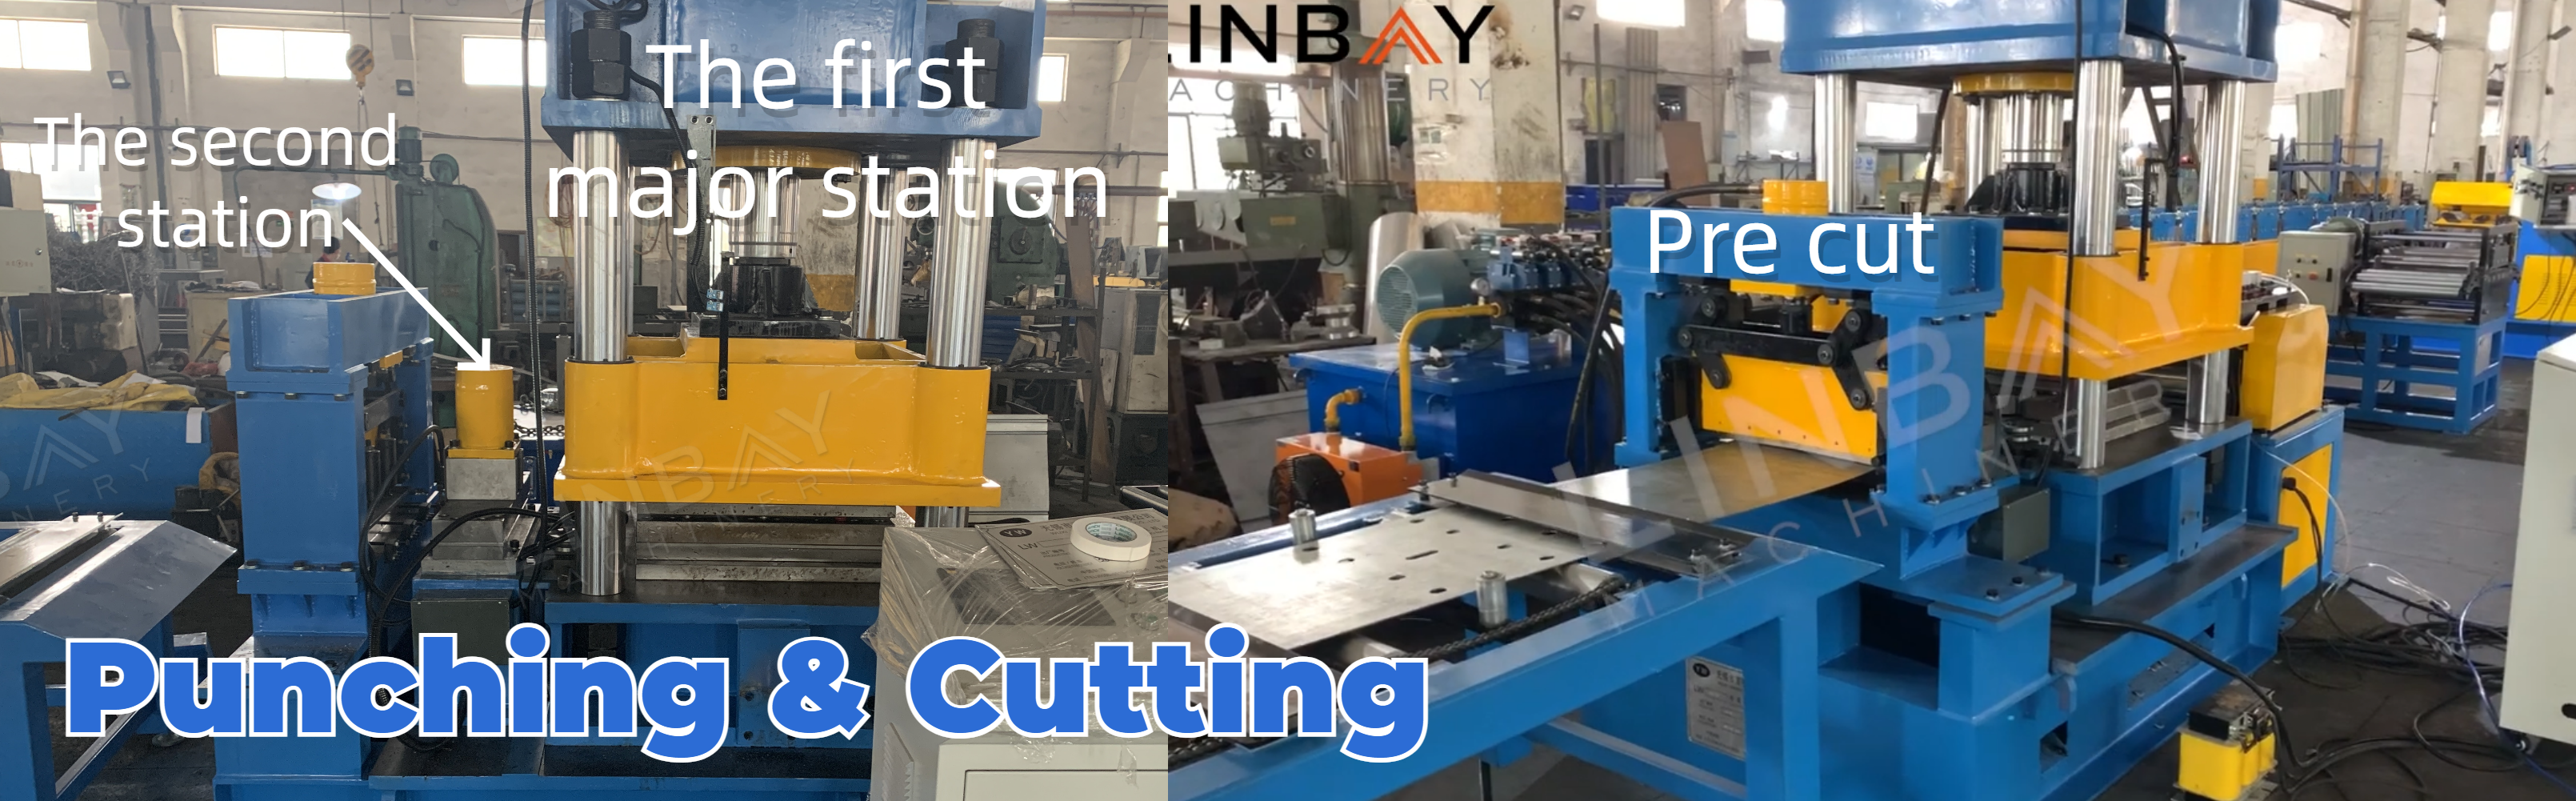
Zur Steigerung der Effizienz und Kosteneffektivität wird der Stanzvorgang von zwei Hydraulikstationen (zwei Formen) durchgeführt.
Die erste Hauptstation kann 16 Löcher gleichzeitig stanzen. Die an der zweiten Station gestanzten Löcher erscheinen nur einmal auf jedem Balken, wodurch die kleinere Station eine effizientere Lösung darstellt.
Das Vorschneiden vor dem Walzprofilieren gewährleistet einen unterbrechungsfreien Betrieb der Walzprofilieranlage und erhöht somit die Produktionsgeschwindigkeit. Darüber hinaus minimiert diese Lösung den Stahlcoil-Verschnitt.
Führung
Vor der Profiliermaschine angeordnete Führungsrollen gewährleisten die Ausrichtung zwischen dem Stahlcoil und der Maschine und verhindern so eine Verformung des Coils während des Formgebungsprozesses.
Rollformmaschine
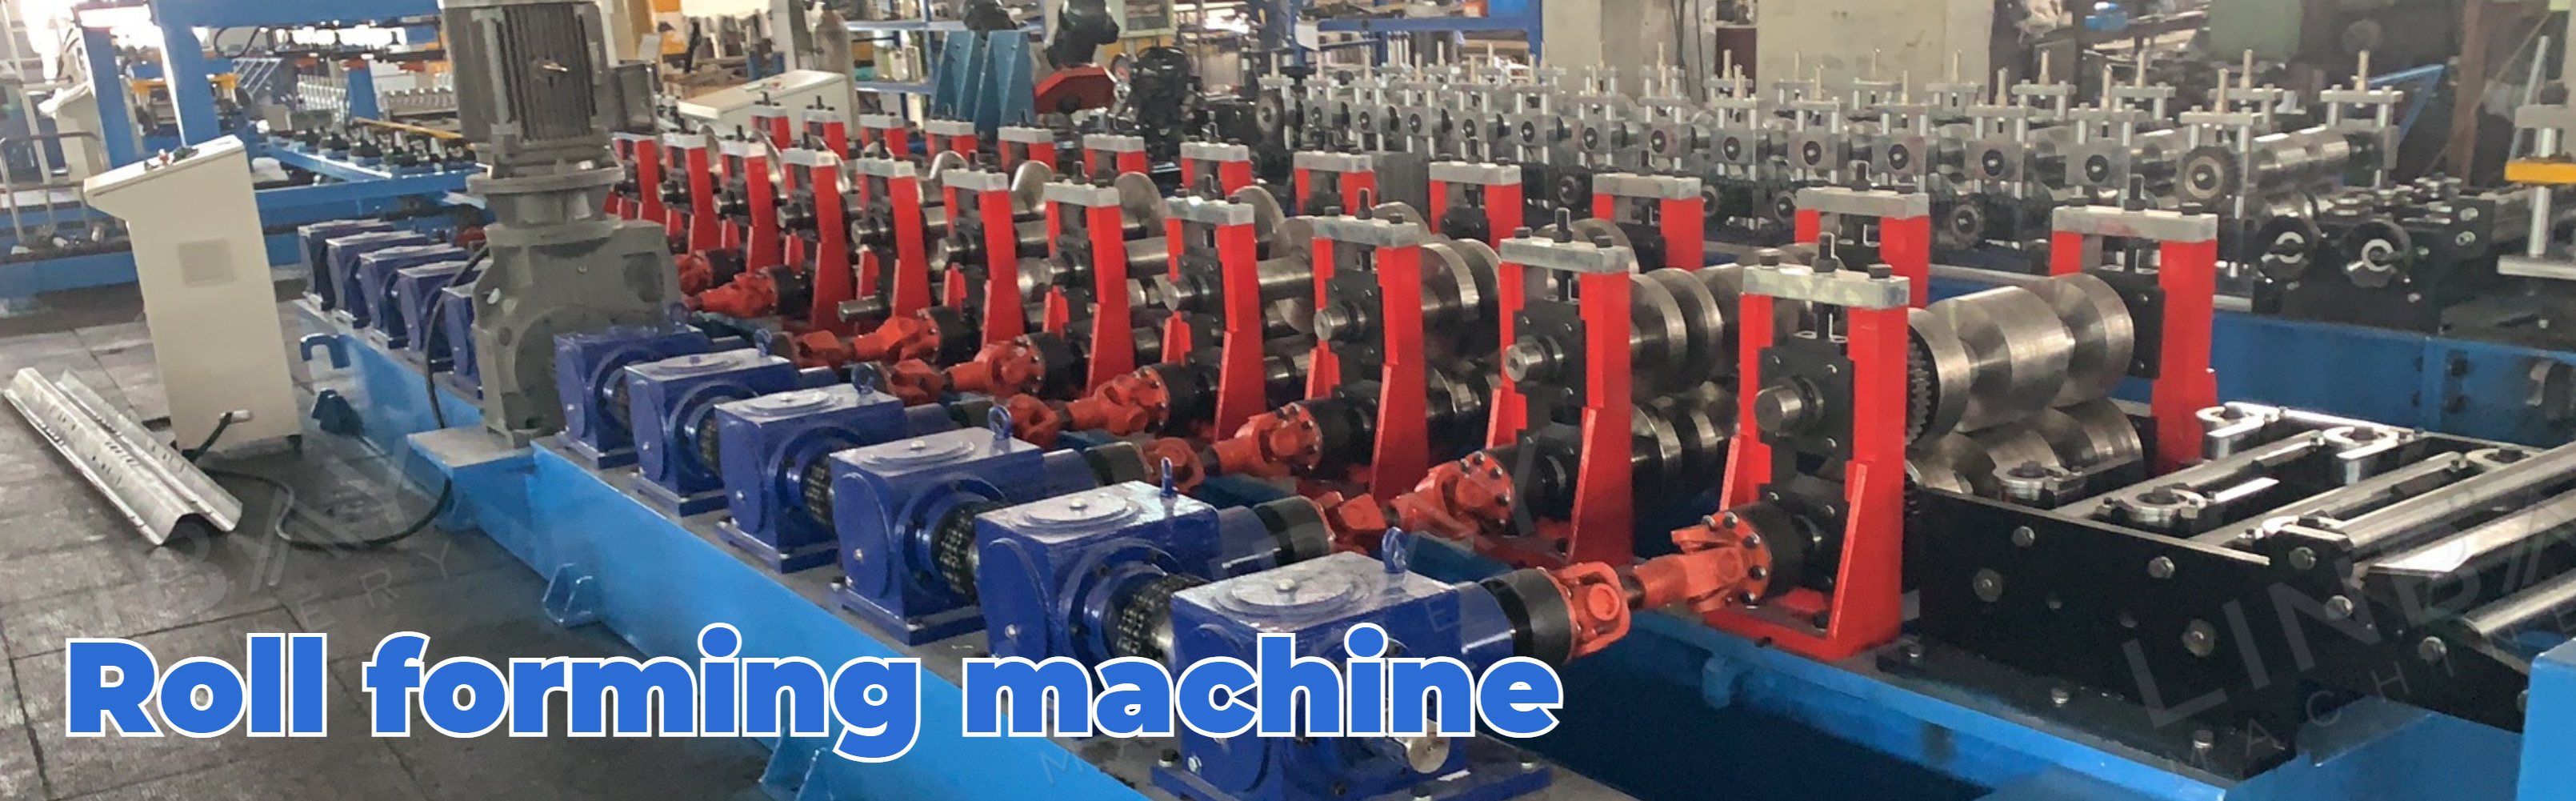
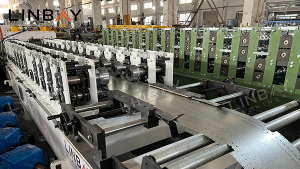
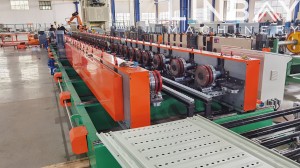
Diese Profilwalzmaschine verfügt über eine Gusseisenkonstruktion mit Universalwellen, die die Formwalzen und Getriebe verbinden. Das Stahlband durchläuft insgesamt zwölf Formstationen und wird so lange verformt, bis es die in den Kundenzeichnungen vorgegebene W-Profilform aufweist.
Die Oberfläche der Formwalzen ist verchromt, um sie zu schützen und ihre Lebensdauer zu verlängern.
Optional: Automatischer Stapler
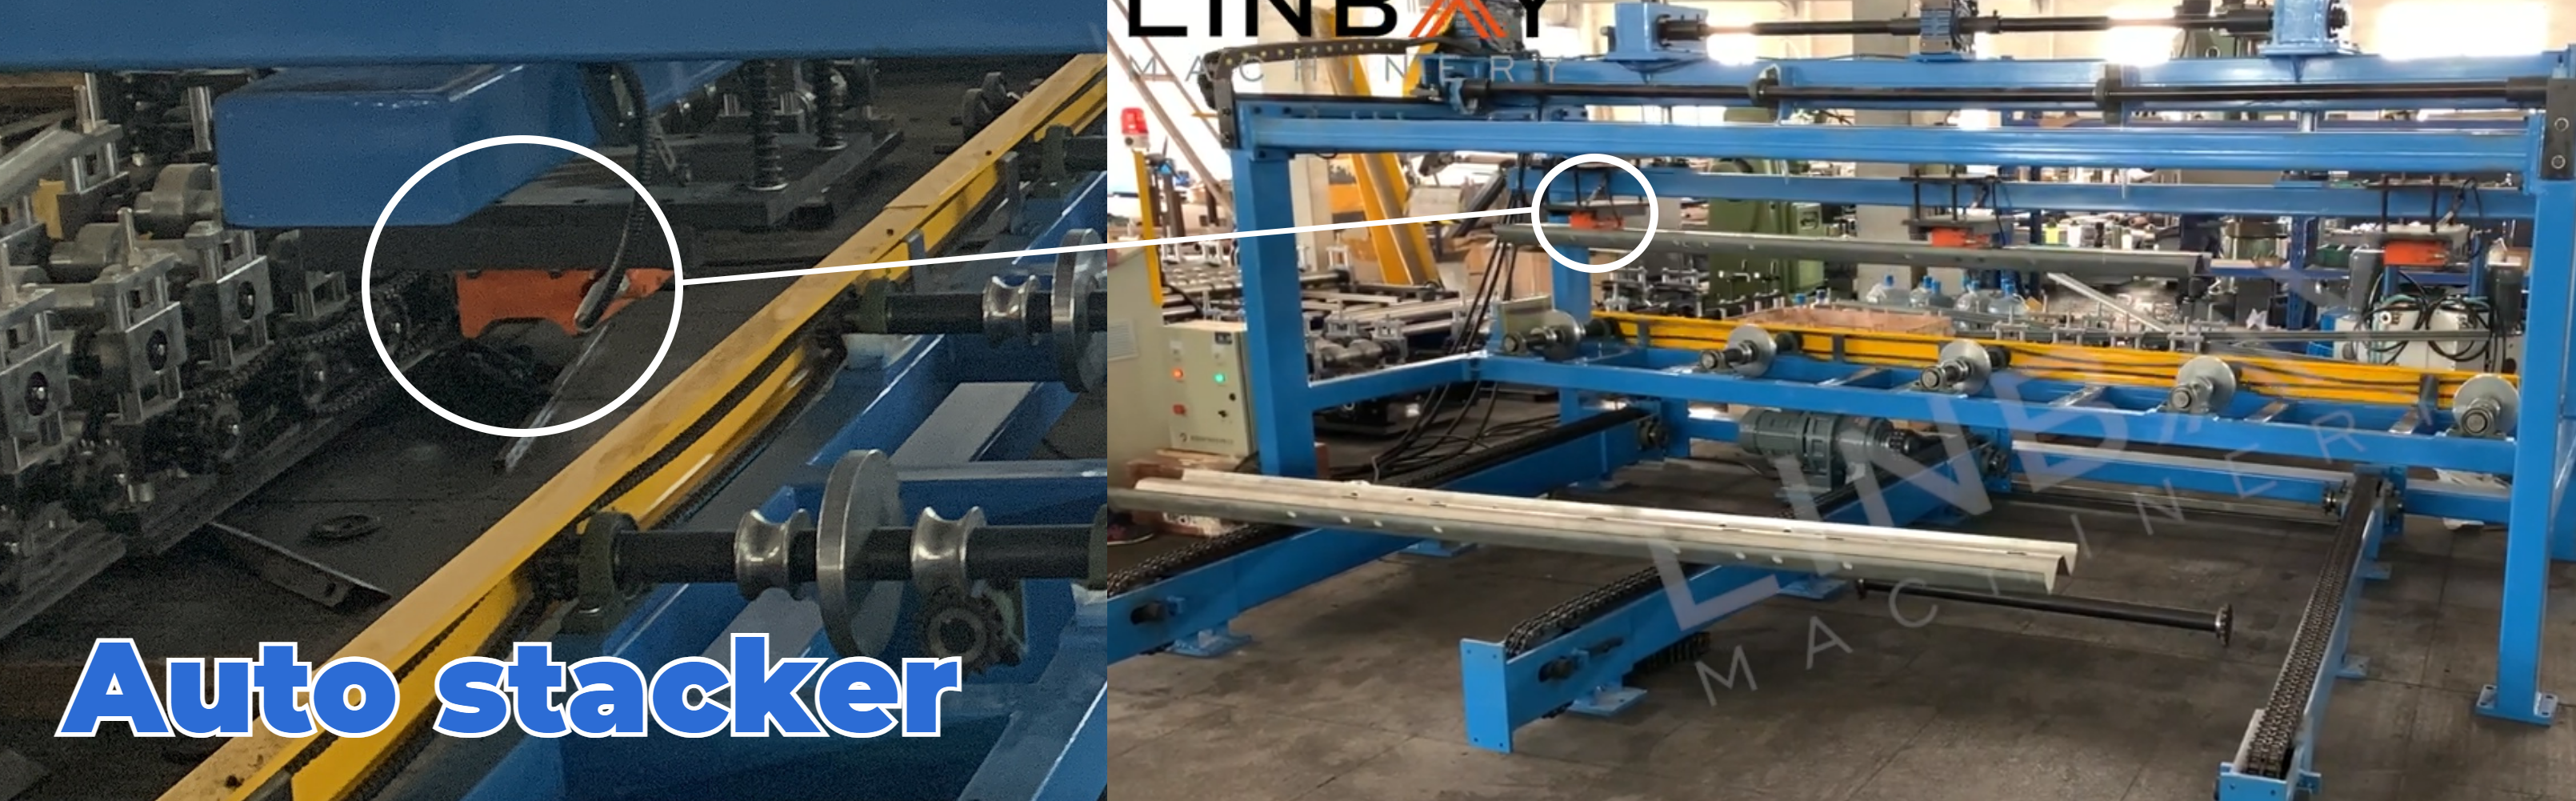
Am Ende der Produktionslinie kann der Einsatz eines automatischen Staplers die manuellen Arbeitskosten um etwa zwei Arbeitskräfte reduzieren. Aufgrund des Gewichts eines 4 Meter langen W-Trägers birgt die manuelle Handhabung zudem Sicherheitsrisiken.
Automatische Stapler sind eine gängige und effiziente Option in Rollformanlagen, um Effizienz und Sicherheit zu erhöhen. Die Preise richten sich nach der Profillänge. Unterschiedliche Profile erfordern unterschiedliche Stapelmethoden. In dieser Produktionslinie ist ein 4 Meter langer automatischer Stapler mit drei Saugnäpfen ausgestattet, die speziell für W-förmige Profile entwickelt wurden. Diese Saugnäpfe greifen den W-Träger sicher und platzieren ihn präzise auf dem Förderband, wo er ordentlich gestapelt und transportiert wird.
Vorgeschnittene Lösung vs. Nachgeschnittene Lösung
Produktionsgeschwindigkeit:Typischerweise sind Leitplankenträger 4 Meter lang. Der Vorzuschnitt erfolgt mit einer Geschwindigkeit von 12 Metern pro Minute, wodurch eine Produktion von 180 Trägern pro Stunde ermöglicht wird. Der Nachzuschnitt, der mit 6 Metern pro Minute durchgeführt wird, ergibt 90 Träger pro Stunde.
Abfall reduzieren:Beim Vorschneiden entsteht kein Abfall oder Verlust. Im Gegensatz dazu verursacht das Nachschneiden gemäß den Konstruktionsvorgaben einen Abfall von 18–20 mm pro Schnitt.
Linienlayoutlänge:Bei der Lösung mit vorgeschnittenem Material ist nach dem Zuschnitt eine Transferplattform erforderlich, was im Vergleich zur Lösung mit nachgeschnittenem Material zu einer etwas längeren Produktionslinienanordnung führen kann.
Mindestlänge:Bei der vorgeschnittenen Variante ist eine Mindestschnittlänge erforderlich, um sicherzustellen, dass die Stahlcoil mindestens drei Formwalzenpaare überspannt und so ausreichend Reibung für den Vorschub erzeugt. Im Gegensatz dazu gibt es bei der nachgeschnittenen Variante keine Mindestschnittlänge, da die Profiliermaschine kontinuierlich mit Stahlcoils beschickt wird.
Da W-Träger jedoch typischerweise eine Länge von rund 4 Metern aufweisen und damit die Mindestlängenanforderung überschreiten, ist die Wahl zwischen vorgeschnittenen und nachgeschnittenen Lösungen für diese für W-Träger konzipierte Walzprofiliermaschine weniger kritisch.
Freundlicher Rat:Wir empfehlen unseren Kunden, die Produktionslinie anhand ihrer spezifischen Produktionsmengenanforderungen auszuwählen. Für Lieferanten von Leitplankenprofilen ist die Lösung mit vorgeschnittenen Profilen empfehlenswert. Trotz der etwas höheren Kosten im Vergleich zur Lösung mit nachgeschnittenen Profilen können die höheren Produktionskapazitäten diesen Kostenunterschied schnell ausgleichen.
Bei der Beschaffung für ein Verkehrsbauprojekt ist die Lösung mit nachträglichem Einschnitt besser geeignet. Sie benötigt weniger Platz und ist in der Regel etwas kostengünstiger.
1. Abwickler

2. Fütterung

3. Schlagen

4. Rollformständer

5. Antriebssystem

6. Schneidsystem

Andere

Aus Tabelle