প্রোফাইল
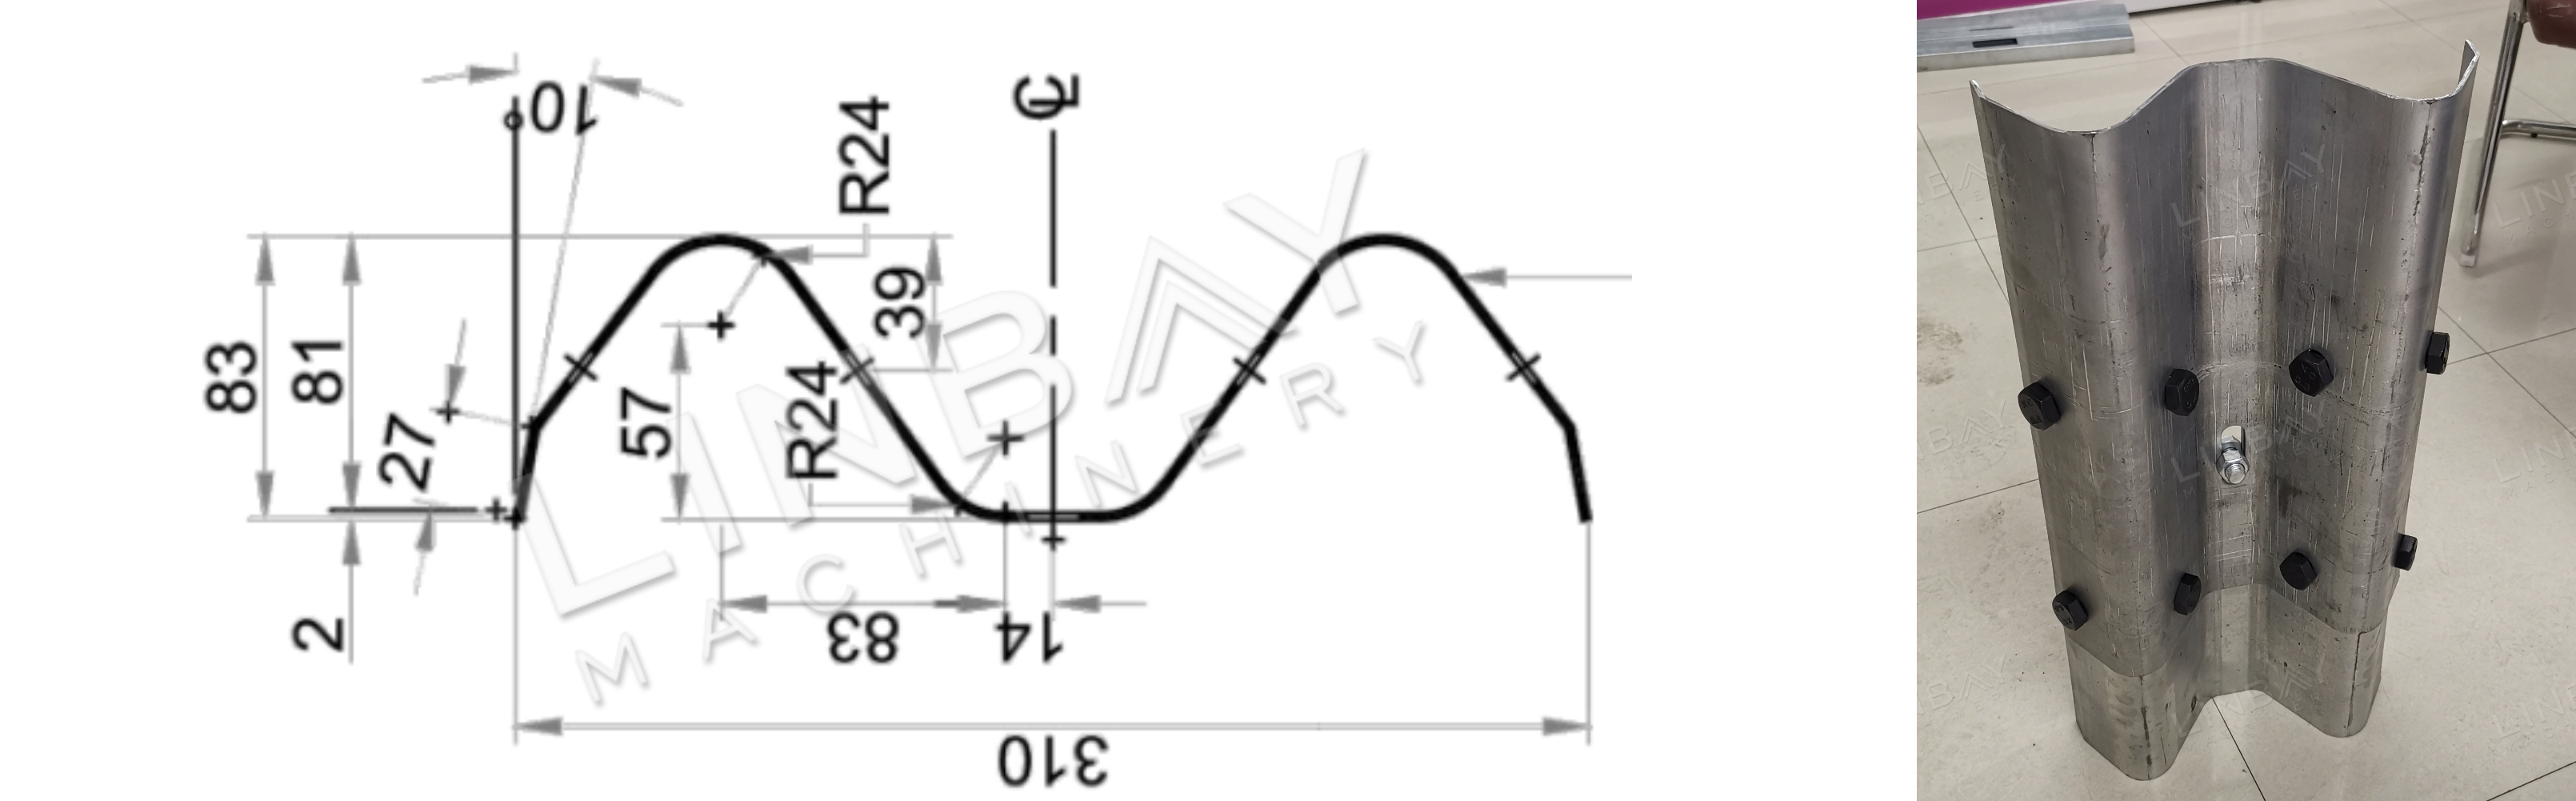
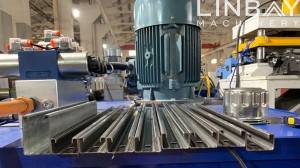
হাইওয়ে, এক্সপ্রেসওয়ে এবং সেতুর মতো পরিবহন অবকাঠামো প্রকল্পগুলিতে ডব্লিউ-বিম গার্ডরেল একটি অত্যন্ত গুরুত্বপূর্ণ সুরক্ষা বৈশিষ্ট্য। এর স্বতন্ত্র "W" আকৃতি, যার দুটি চূড়া রয়েছে, তা থেকেই এর নামকরণ হয়েছে। সাধারণত গ্যালভানাইজড বা হট-রোল্ড স্টিল দিয়ে তৈরি এই ডব্লিউ-বিম গার্ডরেলের পুরুত্ব ২ থেকে ৪ মিমি পর্যন্ত হয়ে থাকে।
একটি স্ট্যান্ডার্ড W-বিম সেকশনের দৈর্ঘ্য ৪ মিটার এবং সহজে স্থাপনের জন্য এর উভয় প্রান্তে আগে থেকেই ছিদ্র করা থাকে। উৎপাদনের গতি এবং প্রয়োজনীয় স্থানের ক্ষেত্রে গ্রাহকের বিভিন্ন চাহিদা মেটাতে, আমরা কাস্টমাইজযোগ্য হোল-পাঞ্চিং সলিউশন সরবরাহ করি যা মূল ফর্মিং মেশিনের প্রোডাকশন লাইনের সাথে নির্বিঘ্নে সমন্বিত হয়।
বাস্তব ক্ষেত্রে-প্রধান প্রযুক্তিগত পরামিতি
ফ্লো চার্ট: হাইড্রোলিক ডিকয়লার--লেভেলার--সার্ভো ফিডার--হাইড্রোলিক পাঞ্চ--প্রি কাট--প্ল্যাটফর্ম--গাইডিং--রোল ফর্মার--আউট টেবিল
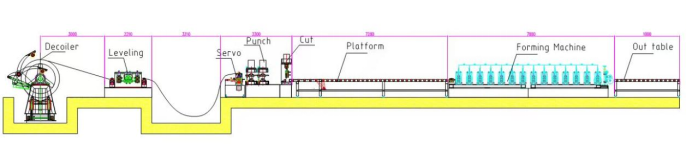
১. লাইনের গতি: ০-১২ মিটার/মিনিট, সামঞ্জস্যযোগ্য
২. উপযুক্ত উপাদান: হট রোল্ড স্টিল, কোল্ড রোল্ড স্টিল
৩. উপাদানের পুরুত্ব: ২-৪ মিমি
৪. রোল ফর্মিং মেশিন: ঢালাই লোহার কাঠামো এবং সার্বজনীন জয়েন্ট
৫. চালনা ব্যবস্থা: ইউনিভার্সাল জয়েন্ট কার্ডান শ্যাফট সহ গিয়ারবক্স চালনা ব্যবস্থা।
৬. কাটিং সিস্টেম: রোল ফর্মিং-এর আগে কাটা হয়, কাটার সময় রোল ফর্মার থামে না।
৭. পিএলসি ক্যাবিনেট: সিমেন্স সিস্টেম।
যন্ত্রপাতি
১. ডিকয়লার*১
২. লেভেলার*১
৩. সার্ভো ফিডার*১
৪. হাইড্রোলিক পাঞ্চ মেশিন*১
৫. হাইড্রোলিক কাটিং মেশিন*১
৬. প্ল্যাটফর্ম*১
৭. রোল ফর্মিং মেশিন*১
৮. বাইরের টেবিল*২
৯. পিএলসি কন্ট্রোল ক্যাবিনেট*২
১০. হাইড্রোলিক স্টেশন*২
১১. অতিরিক্ত যন্ত্রাংশের বাক্স (বিনামূল্যে)*১
কন্টেইনারের আকার: ২x৪০জিপি
বাস্তব ঘটনা-বর্ণনা
হাইড্রোলিক ডিকয়লার
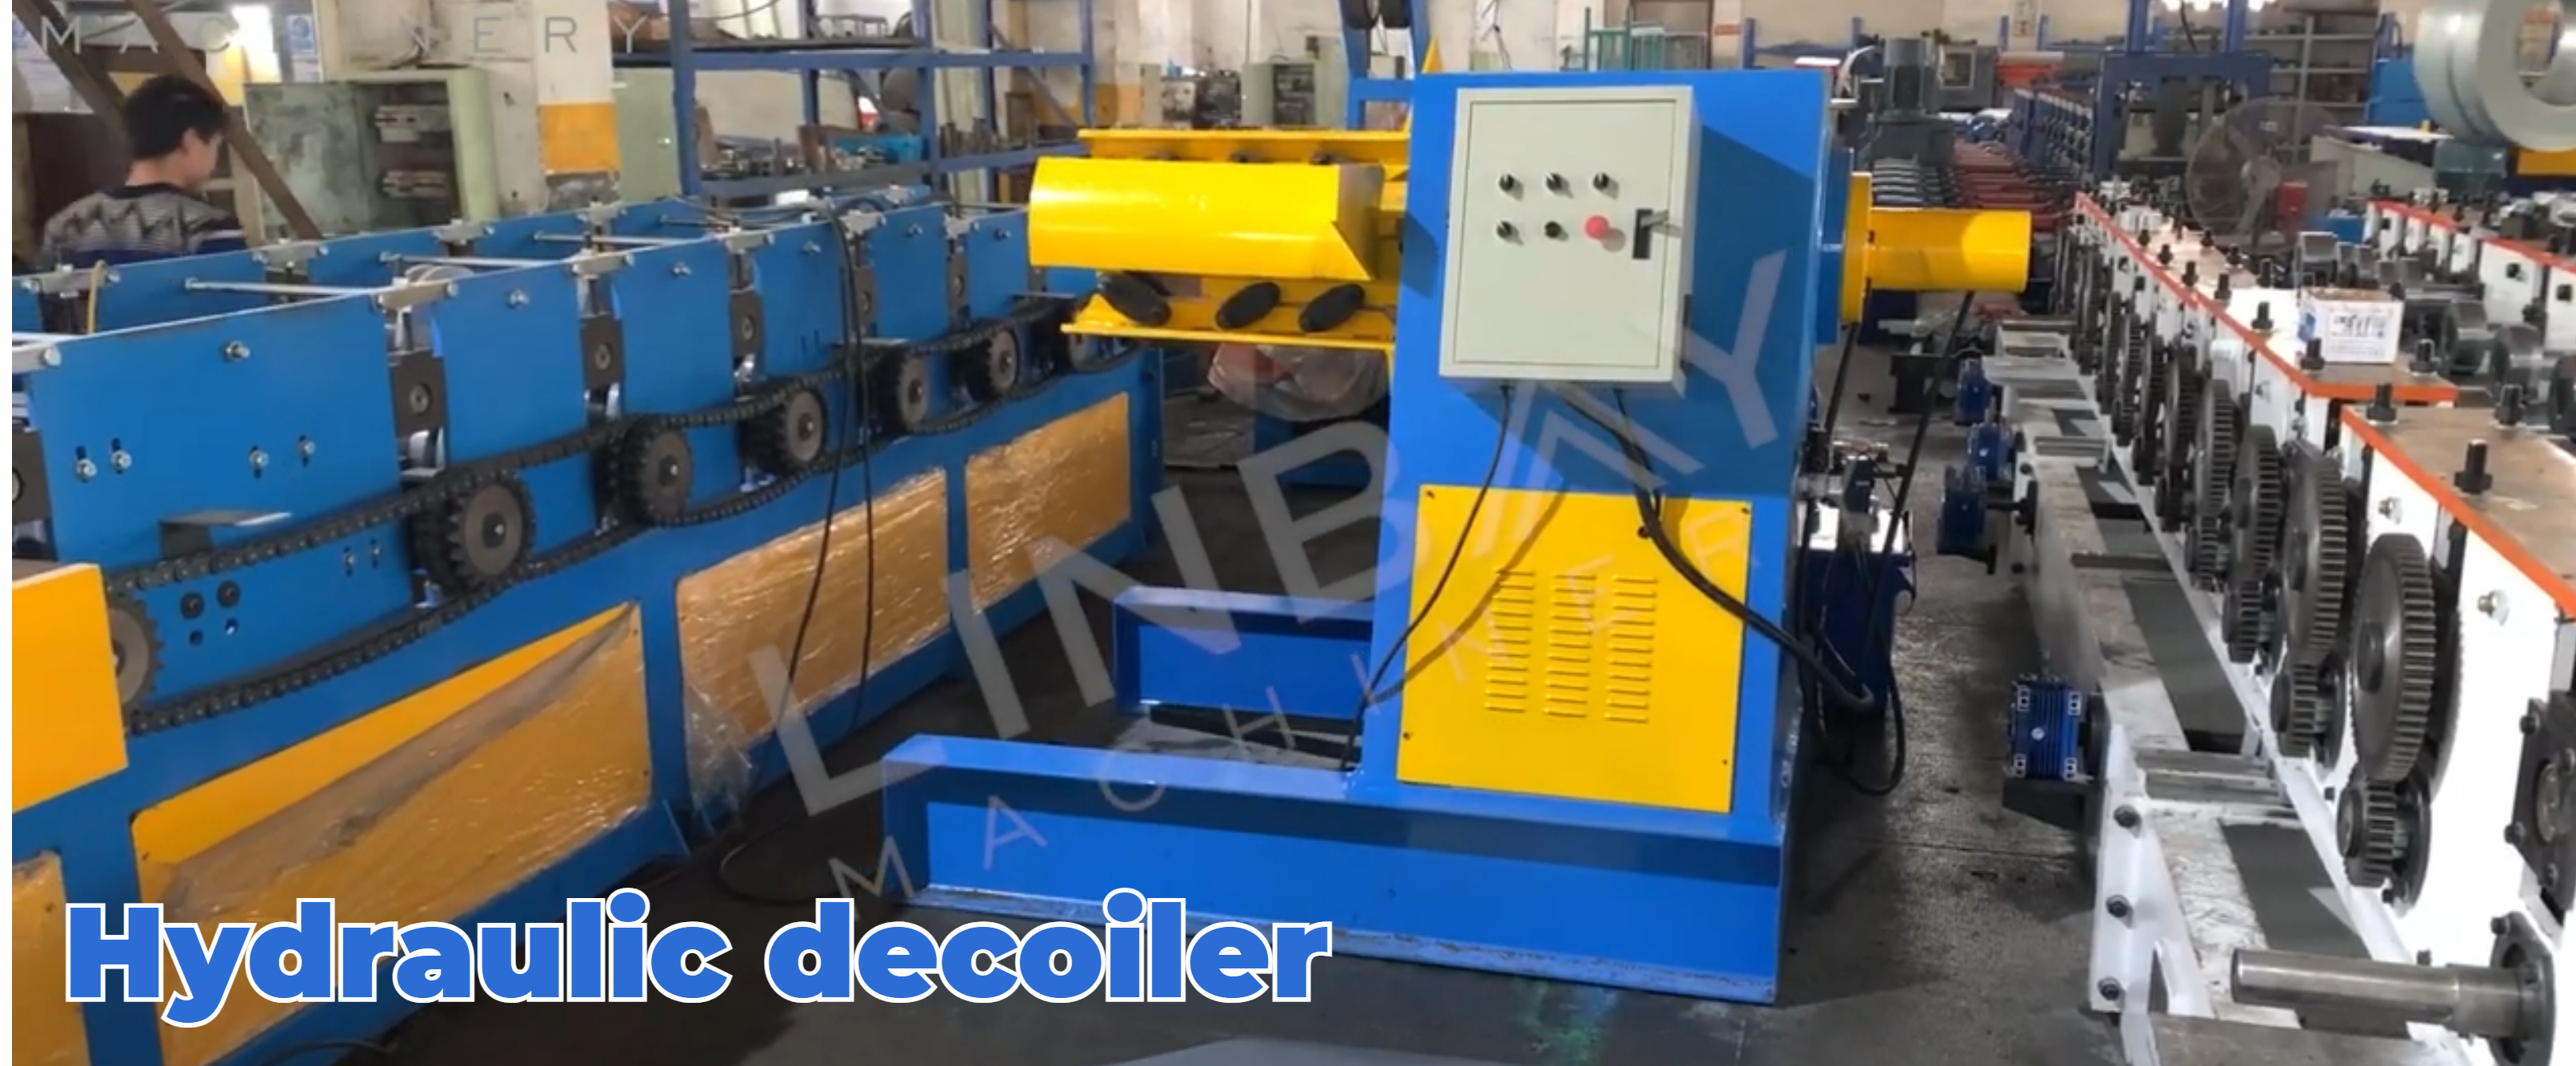
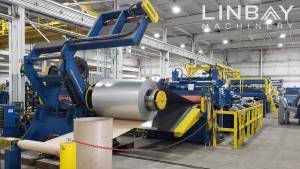
হাইড্রোলিক ডিকয়লারে দুটি গুরুত্বপূর্ণ সুরক্ষা উপাদান রয়েছে: প্রেস আর্ম এবং আউটওয়ার্ড কয়েল রিটেইনার। কয়েল প্রতিস্থাপনের সময়, প্রেস আর্মটি কয়েলটিকে নিরাপদে যথাস্থানে ধরে রাখে, ফলে অভ্যন্তরীণ টানের কারণে এটি হঠাৎ খুলে যায় না। একই সাথে, আউটওয়ার্ড কয়েল রিটেইনারটি কয়েল খোলার প্রক্রিয়া চলাকালীন এর স্থিতিশীলতা নিশ্চিত করে।
ডিকয়লারের কোর এক্সপ্যানশন ডিভাইসটি সামঞ্জস্যযোগ্য, যা ৪৬০ মিমি থেকে ৫২০ মিমি পর্যন্ত কয়েলের অভ্যন্তরীণ ব্যাস অনুযায়ী সংকুচিত বা প্রসারিত হতে সক্ষম।
লেভেলার
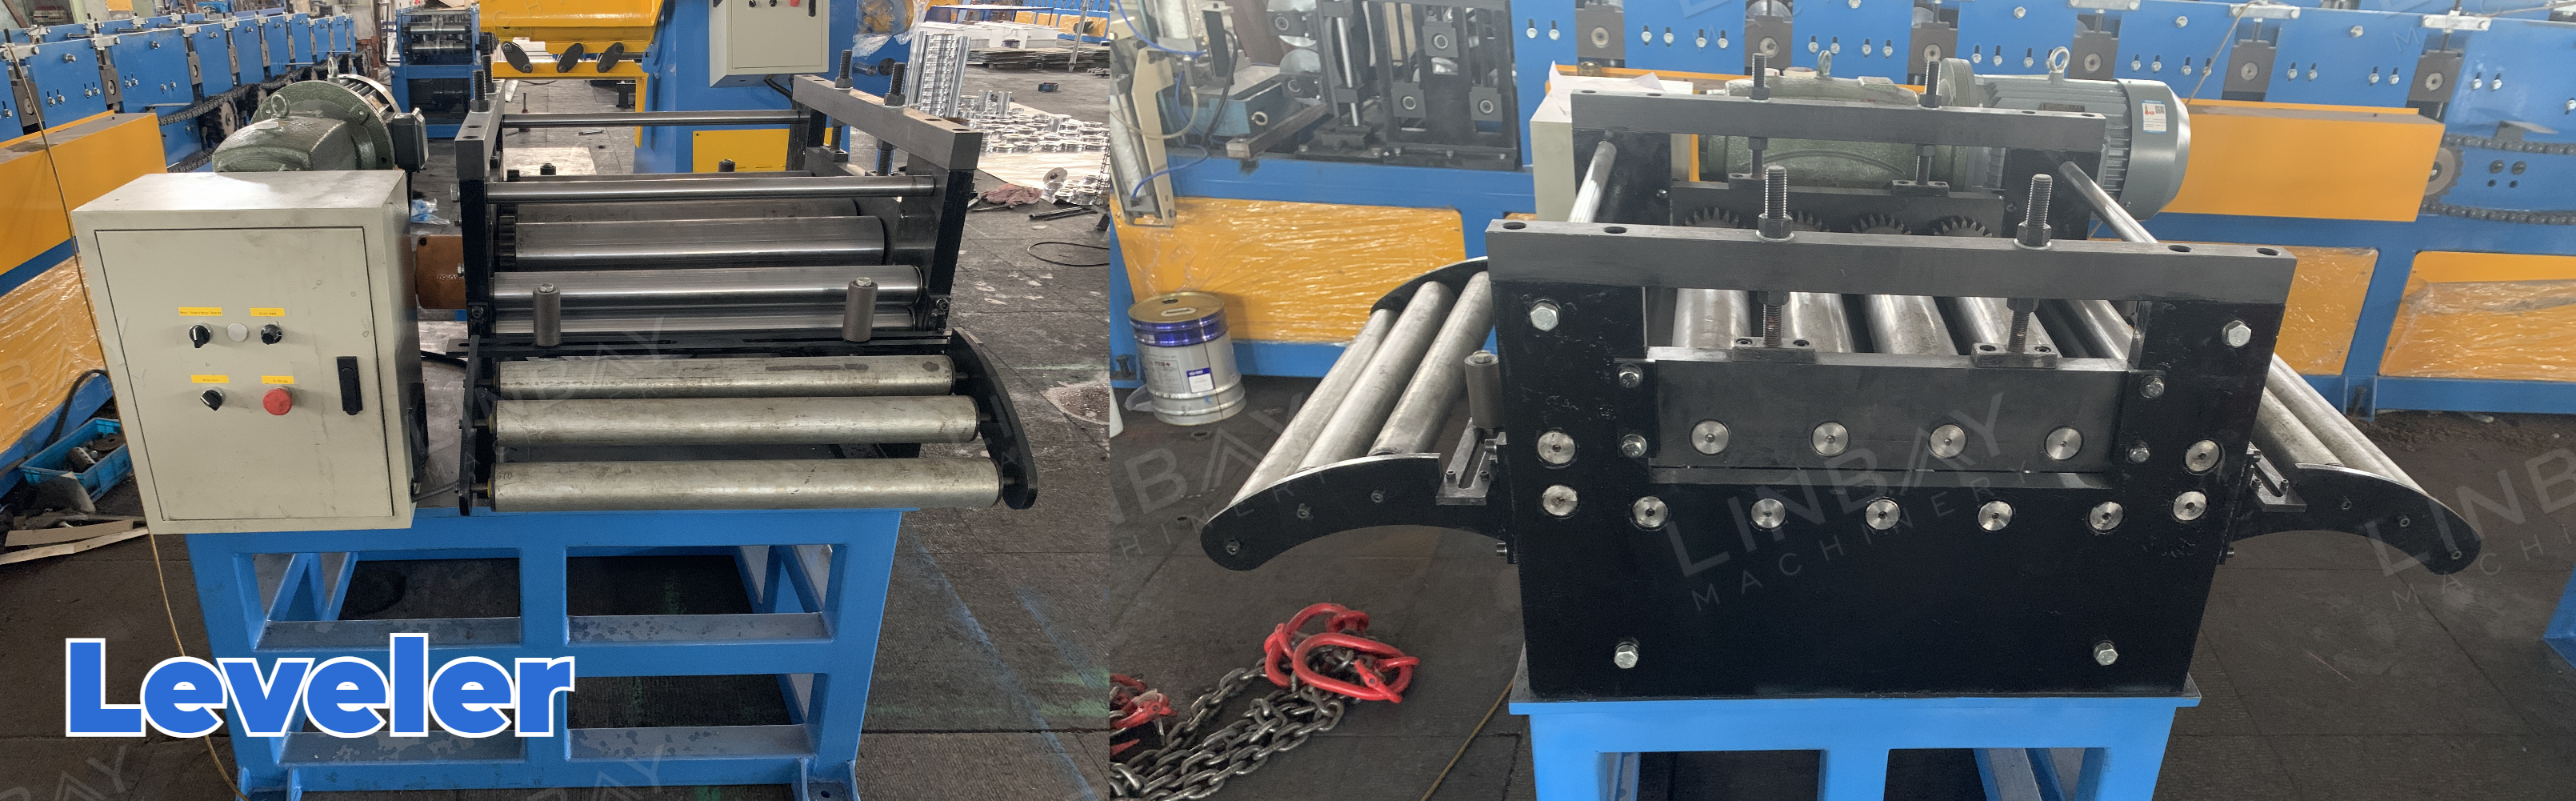
কয়েলকে সমতল করতে এবং এর পুরুত্ব সামঞ্জস্যপূর্ণ রাখতে লেভেলার অপরিহার্য। আলাদা লেভেলার ব্যবহার করলে সর্বোত্তম কার্যকারিতা নিশ্চিত হয়।
স্থান ও খরচ সাশ্রয়ের জন্য আমরা একটি সম্মিলিত ডিকয়লার ও লেভেলার (২-ইন-১ ডিকয়লার) সরবরাহ করি। এই সমন্বিত সমাধানটি অ্যালাইনমেন্ট, ফিডিং, ইনস্টলেশন এবং ডিবাগিংকে সহজ করে তোলে।
সার্ভো ফিডার
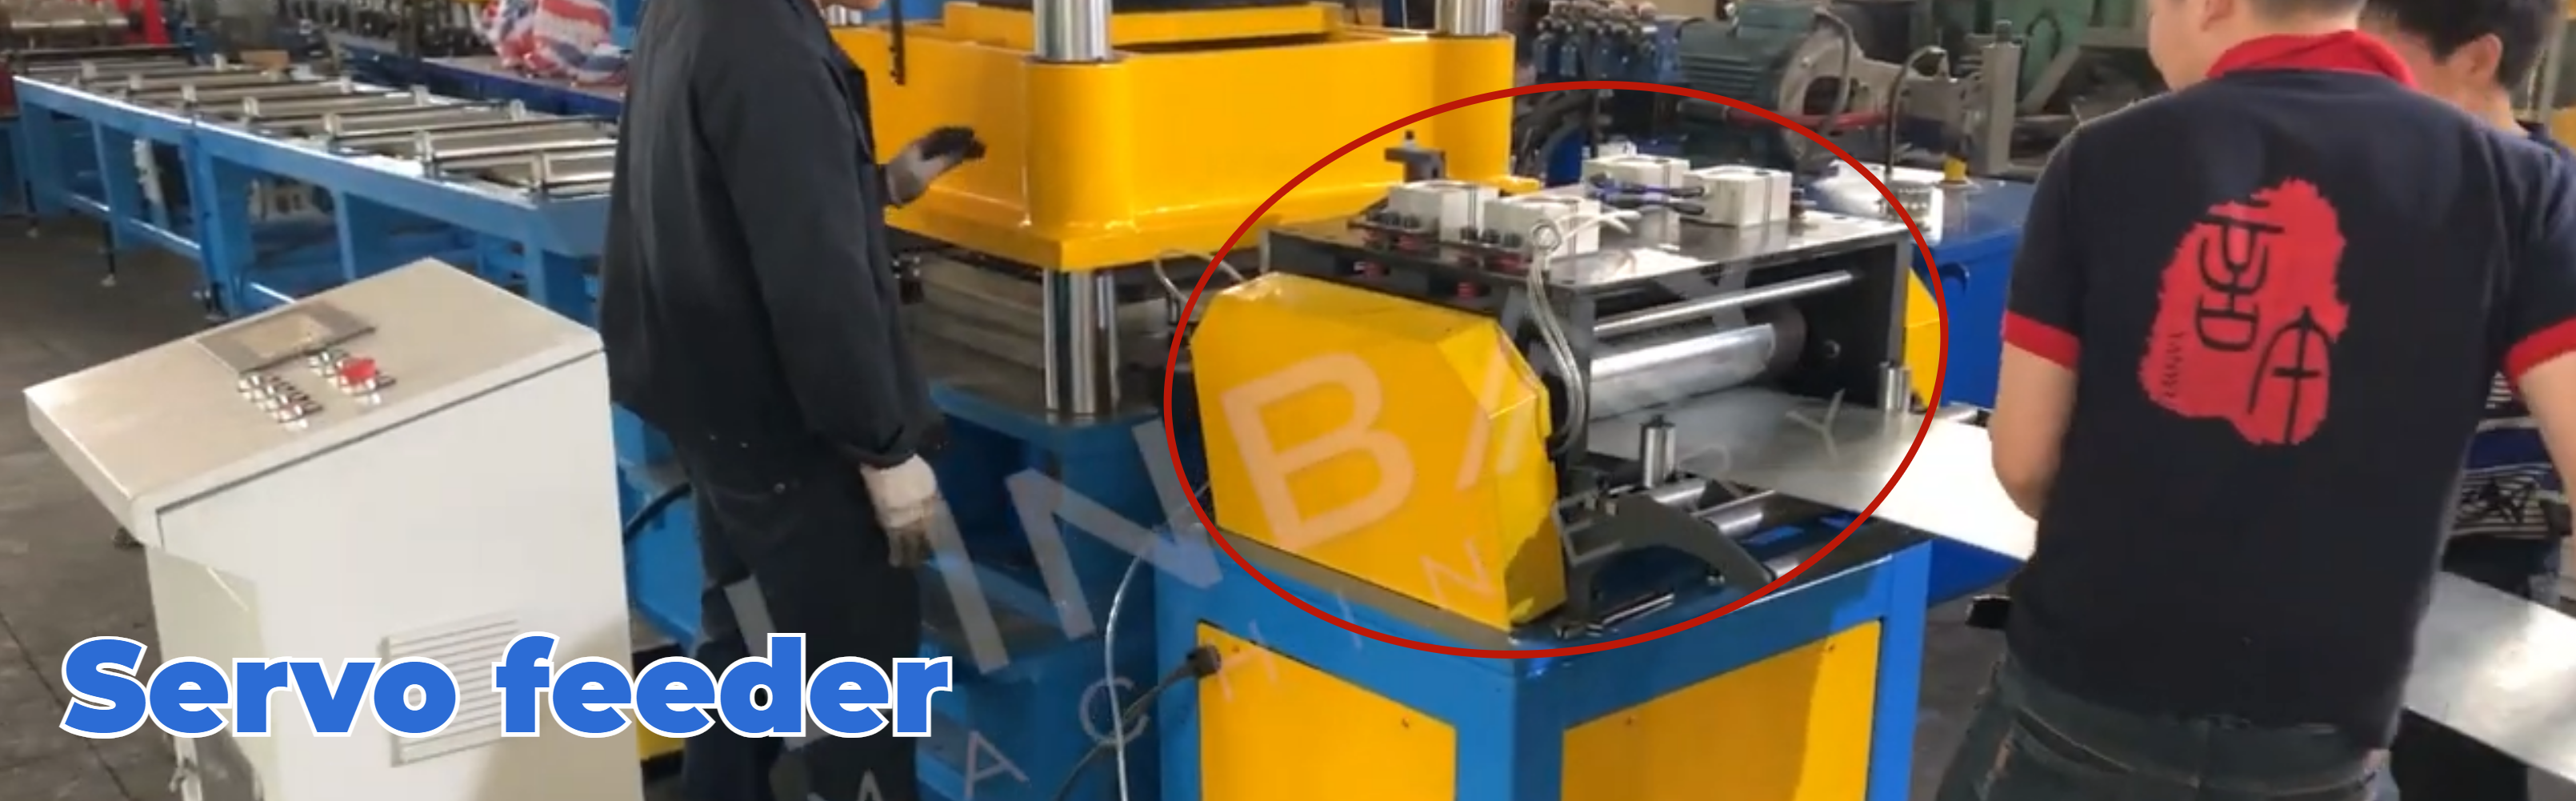
সার্ভো মোটর দ্বারা চালিত হওয়ায়, ফিডারটি কার্যত কোনো স্টার্ট-স্টপ বিলম্ব ছাড়াই কাজ করে, যা নির্ভুল পাঞ্চিংয়ের জন্য কয়েল ফিডের দৈর্ঘ্যকে সুনির্দিষ্টভাবে নিয়ন্ত্রণ করতে সাহায্য করে। অভ্যন্তরীণভাবে, নিউম্যাটিক ফিডিং কয়েলের পৃষ্ঠকে ক্ষয় থেকে রক্ষা করে।
হাইড্রোলিক পাঞ্চ এবং প্রি-কাট হাইড্রোলিক কাটিং মেশিন
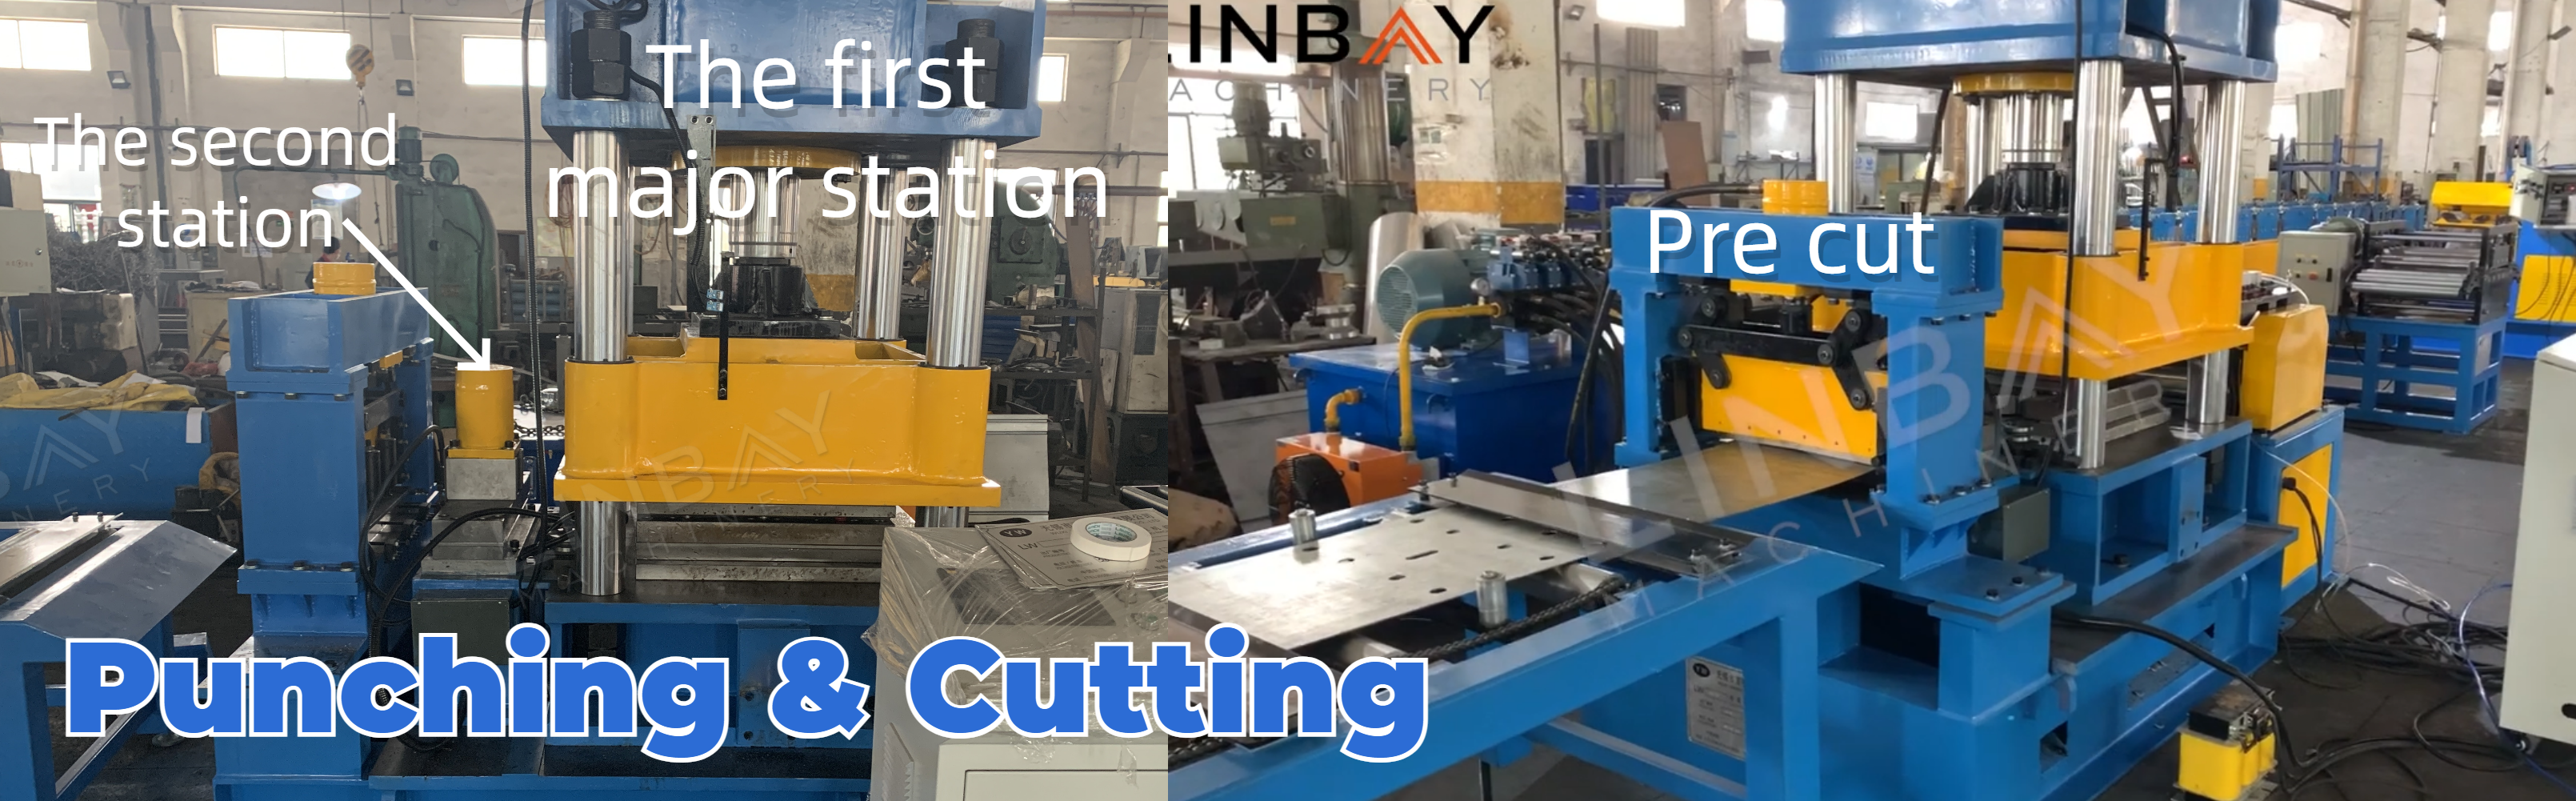
দক্ষতা ও ব্যয়-সাশ্রয় বাড়ানোর জন্য, পাঞ্চিং প্রক্রিয়াটি দুটি হাইড্রোলিক স্টেশন (দুটি ছাঁচ) দ্বারা পরিচালিত হয়।
প্রথম প্রধান স্টেশনটি একবারে ১৬টি ছিদ্র করতে পারে। দ্বিতীয় স্টেশনে করা ছিদ্রগুলো প্রতিটি বিমে মাত্র একবার দেখা যায়, ফলে ছোট স্টেশনটি একটি অধিকতর কার্যকর সমাধান।
রোল ফর্মিং-এর আগে প্রি-কাটিং করলে রোল ফর্মিং মেশিনের নিরবচ্ছিন্ন কার্যক্রম নিশ্চিত হয়, ফলে উৎপাদনের গতি বৃদ্ধি পায়। এছাড়াও, এই সমাধানটি স্টিল কয়েলের অপচয় কমিয়ে আনে।
পথপ্রদর্শন
রোল ফর্মিং মেশিনের সামনে অবস্থিত গাইডিং রোলারগুলো স্টিল কয়েল এবং মেশিনের মধ্যে সঠিক বিন্যাস নিশ্চিত করে, ফলে ফর্মিং প্রক্রিয়া চলাকালীন কয়েলের বিকৃতি রোধ হয়।
রোল ফর্মিং মেশিন
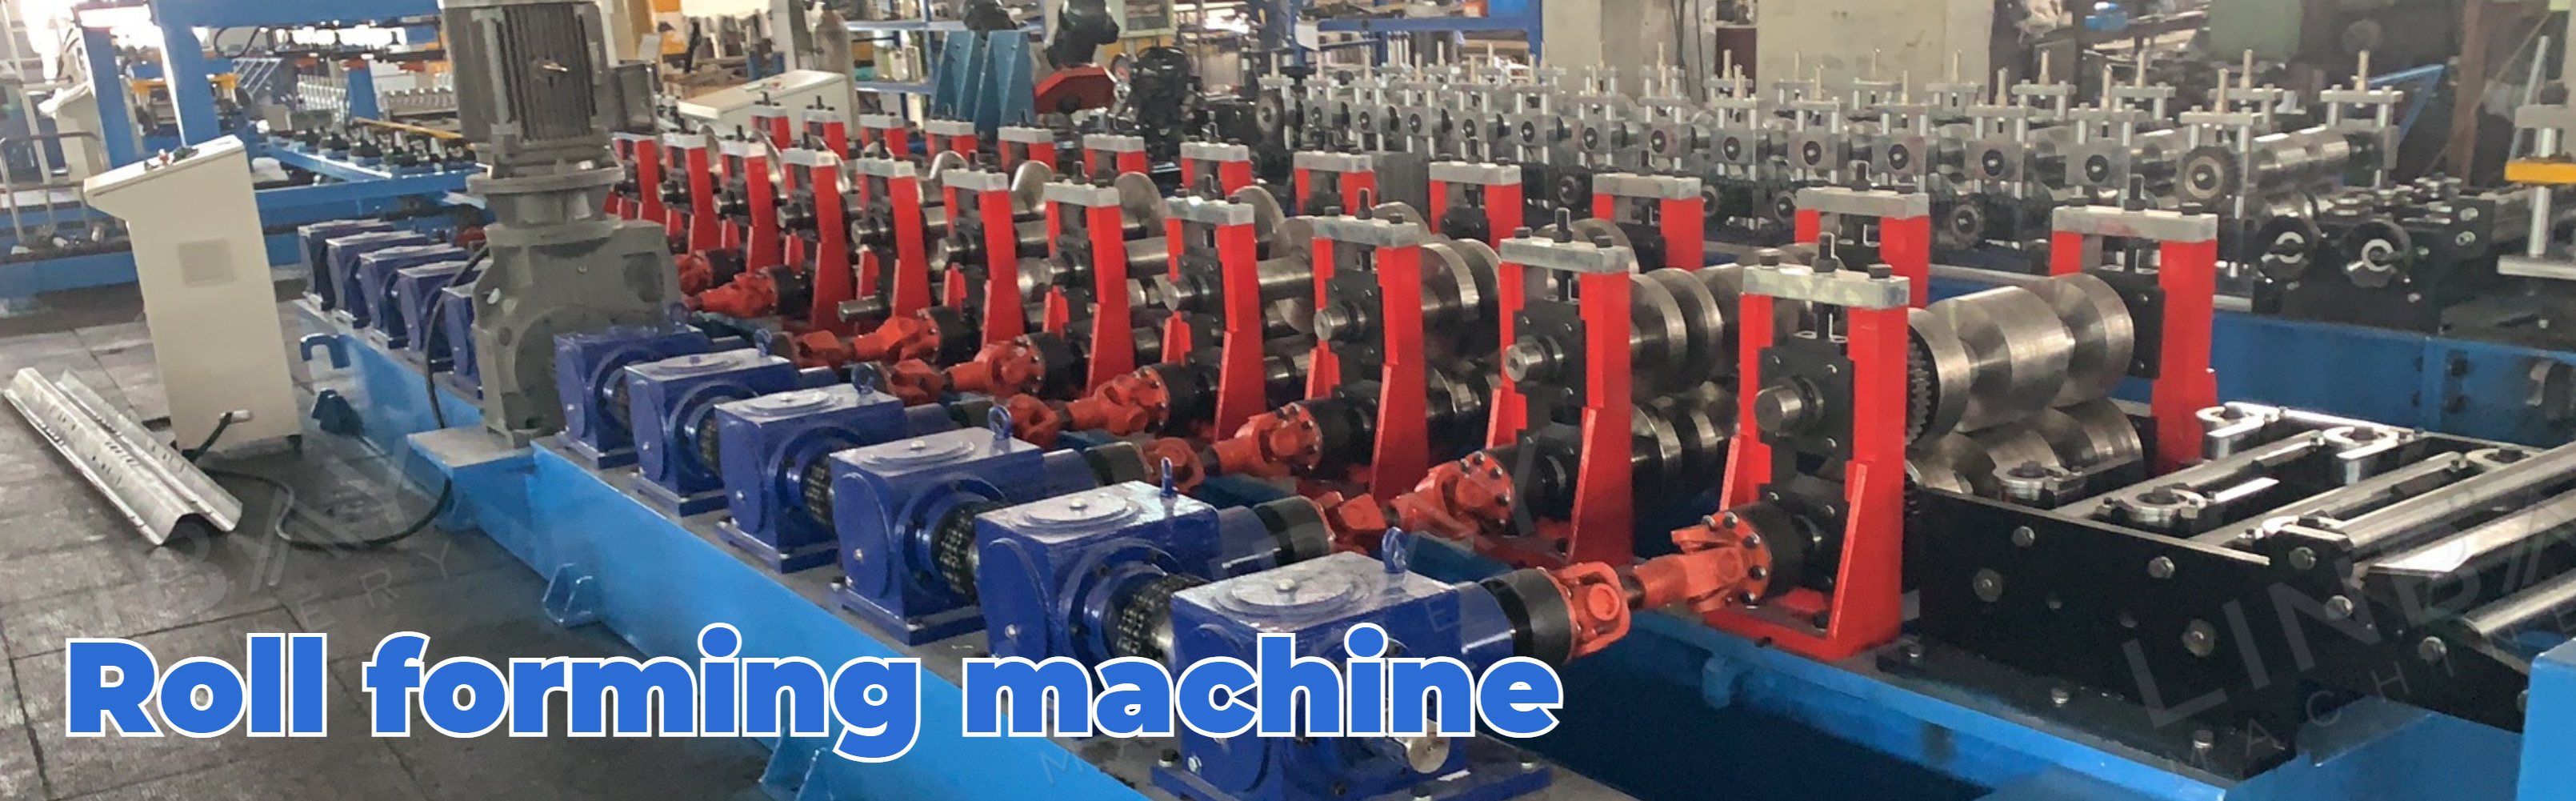
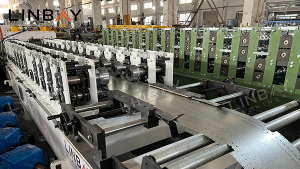
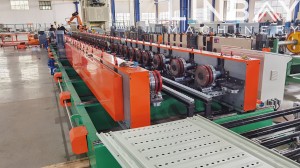
এই রোল ফর্মিং মেশিনটিতে একটি ঢালাই লোহার কাঠামো রয়েছে, যেখানে ইউনিভার্সাল শ্যাফটগুলো ফর্মিং রোলার এবং গিয়ারবক্সগুলোকে সংযুক্ত করে। স্টিলের কয়েলটি মোট ১২টি ফর্মিং স্টেশনের মধ্য দিয়ে যায় এবং গ্রাহকের নকশায় উল্লেখিত W-বিম আকৃতি ধারণ না করা পর্যন্ত এর বিকৃতি ঘটতে থাকে।
ফর্মিং রোলারগুলোকে সুরক্ষিত রাখতে এবং এদের আয়ু বাড়াতে এদের পৃষ্ঠতলে ক্রোমের প্রলেপ দেওয়া হয়।
ঐচ্ছিক: অটো স্ট্যাকার
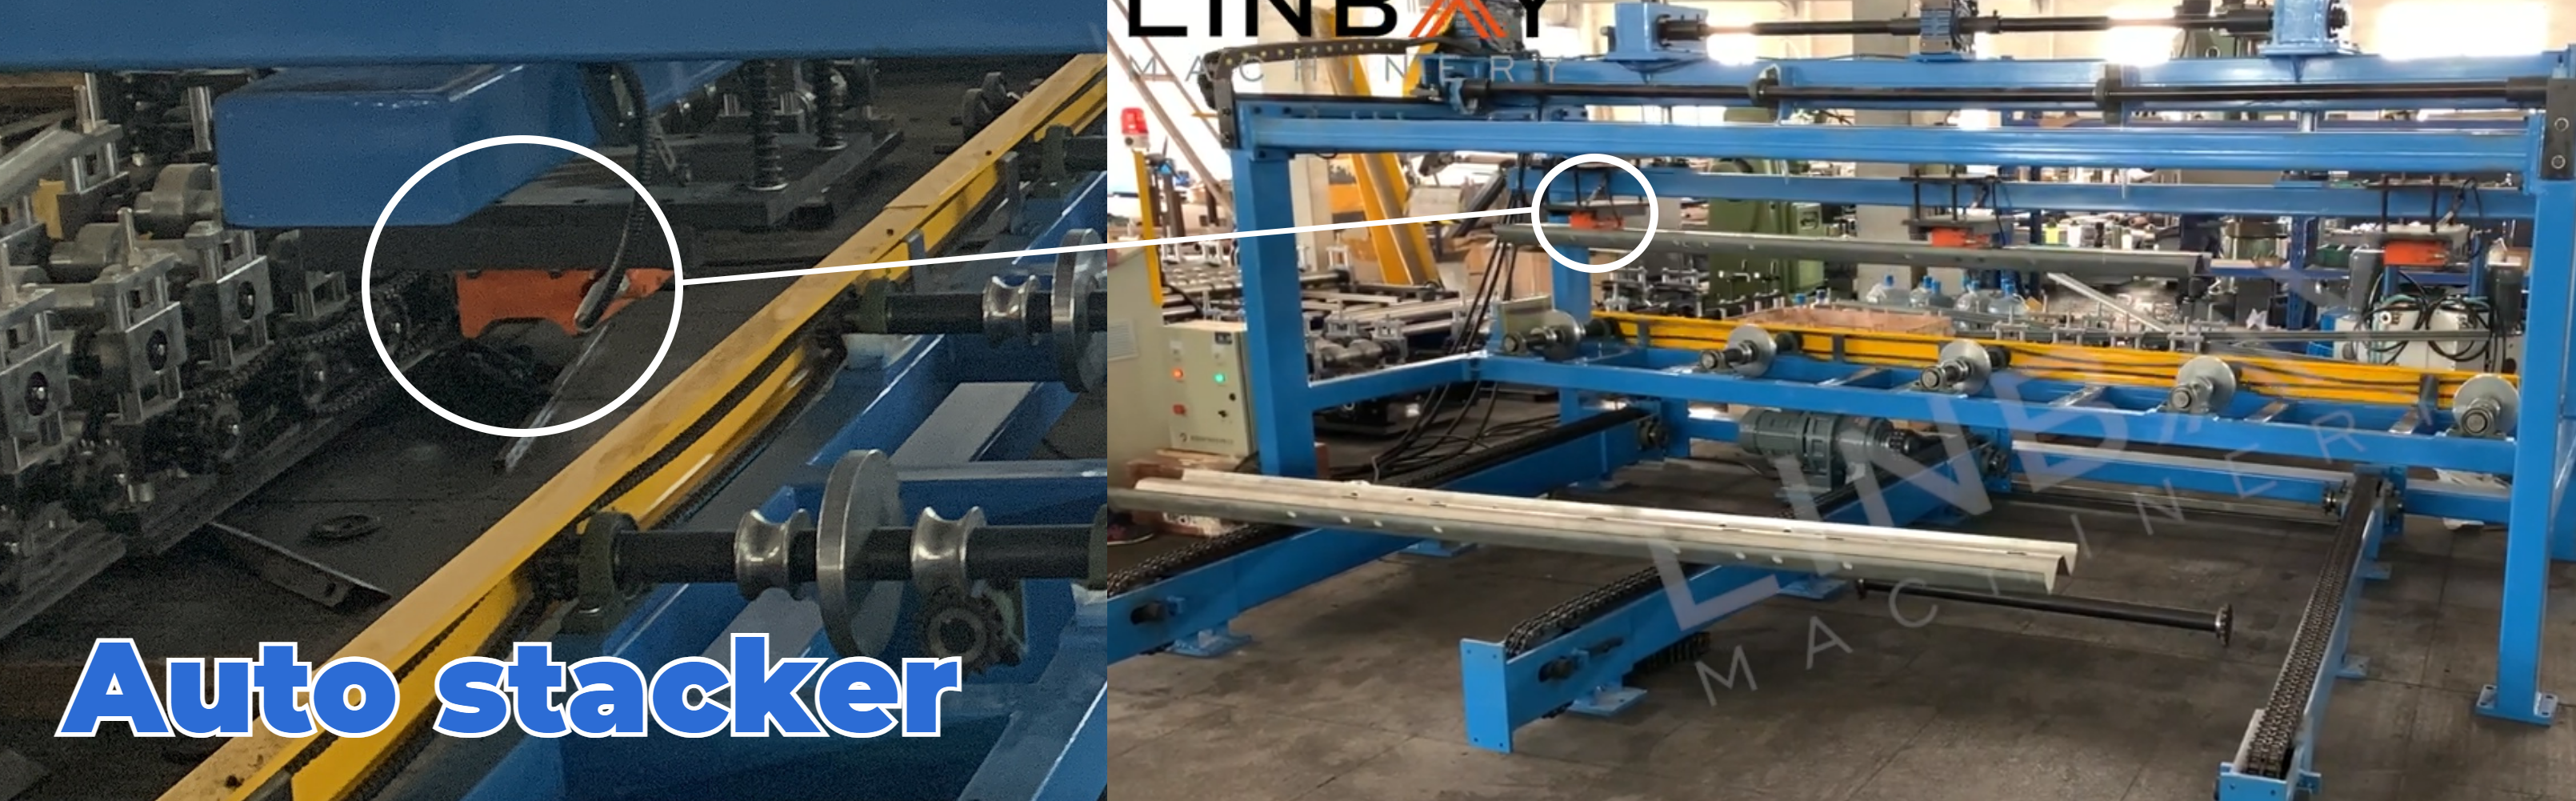
উৎপাদন লাইনের শেষে একটি অটো স্ট্যাকার ব্যবহার করে প্রায় দুজন শ্রমিকের কায়িক শ্রম খরচ কমানো যায়। এছাড়াও, ৪-মিটার-লম্বা W-বিমের ওজনের কারণে, হাতে করে এটি ওঠানো-নামানো নিরাপত্তা ঝুঁকি তৈরি করে।
রোল ফর্মিং প্রোডাকশন লাইনে দক্ষতা ও নিরাপত্তা উভয়ই বাড়ানোর জন্য অটো স্ট্যাকার একটি সাধারণ ও কার্যকর বিকল্প, যার মূল্য দৈর্ঘ্যের উপর ভিত্তি করে নির্ধারিত হয়। বিভিন্ন প্রোফাইলের জন্য স্বতন্ত্র স্ট্যাকিং পদ্ধতির প্রয়োজন হয়। এই প্রোডাকশন লাইনে, একটি ৪-মিটার-লম্বা অটো স্ট্যাকার W-আকৃতির প্রোফাইলের জন্য বিশেষভাবে তৈরি তিনটি সাকশন কাপ দিয়ে সজ্জিত। এই সাকশন কাপগুলো W বিমটিকে নিরাপদে আঁকড়ে ধরে এবং সুশৃঙ্খলভাবে স্ট্যাক করার জন্য এটিকে সাবধানে কনভেয়রের উপর রাখে, যা পরিবহনকে সহজ করে তোলে।
কাটার আগে দ্রবণ বনাম কাটার পরে দ্রবণ
উৎপাদনের গতি:সাধারণত, গার্ডরেলের বিমগুলো ৪ মিটার লম্বা হয়। প্রাক-কাটিং প্রক্রিয়াটি প্রতি মিনিটে ১২ মিটার গতিতে চলে, যার ফলে প্রতি ঘণ্টায় ১৮০টি বিম উৎপাদন করা সম্ভব হয়। পরবর্তী-কাটিং প্রক্রিয়াটি প্রতি মিনিটে ৬ মিটার গতিতে চলে এবং এর মাধ্যমে প্রতি ঘণ্টায় ৯০টি বিম তৈরি হয়।
অপচয় কমানো:কাটার সময়, প্রি-কাট সলিউশন কোনো অপচয় বা ক্ষতি তৈরি করে না। এর বিপরীতে, ডিজাইন স্পেসিফিকেশন অনুযায়ী, পোস্ট-কাট সলিউশন প্রতি কাটে ১৮-২০ মিমি অপচয় তৈরি করে।
লাইন লেআউটের দৈর্ঘ্য:প্রি-কাট সলিউশনে, কাটার পরে একটি ট্রান্সফার প্ল্যাটফর্ম প্রয়োজন হয়, যার ফলে পোস্ট-কাট সলিউশনের তুলনায় প্রোডাকশন লাইনের লেআউট কিছুটা দীর্ঘ হতে পারে।
ন্যূনতম দৈর্ঘ্য:প্রি-কাট পদ্ধতিতে একটি ন্যূনতম কাটিং দৈর্ঘ্যের প্রয়োজন হয়, যাতে স্টিল কয়েলটি অন্তত তিনটি ফর্মিং রোলারের সেট জুড়ে বিস্তৃত থাকে এবং এটিকে সামনে এগিয়ে নিয়ে যাওয়ার জন্য পর্যাপ্ত ঘর্ষণ তৈরি হয়। এর বিপরীতে, পোস্ট-কাট পদ্ধতিতে ন্যূনতম কাটিং দৈর্ঘ্যের কোনো সীমাবদ্ধতা নেই, কারণ রোল ফর্মিং মেশিনে অবিচ্ছিন্নভাবে স্টিল কয়েল সরবরাহ করা হয়।
তবে, যেহেতু W বিমগুলির দৈর্ঘ্য সাধারণত প্রায় ৪ মিটার হয়, যা ন্যূনতম দৈর্ঘ্যের প্রয়োজনীয়তাকে ছাড়িয়ে যায়, তাই W বিমের জন্য ডিজাইন করা এই রোল ফর্মিং মেশিনটির ক্ষেত্রে প্রি-কাট এবং পোস্ট-কাট সমাধানের মধ্যে পছন্দটি ততটা গুরুত্বপূর্ণ হয়ে ওঠে না।
সদয় পরামর্শ:আমরা গ্রাহকদের তাদের নির্দিষ্ট উৎপাদন পরিমাণের চাহিদার উপর ভিত্তি করে একটি উৎপাদন লাইন নির্বাচন করার পরামর্শ দিই। গার্ডরেল বিম প্রোফাইলের সরবরাহকারীদের জন্য, প্রি-কাট সলিউশনটি সুপারিশ করা হয়। পোস্ট-কাট সলিউশনের তুলনায় এর খরচ কিছুটা বেশি হলেও, এর উন্নত উৎপাদন ক্ষমতা দ্রুত খরচের যেকোনো পার্থক্য পুষিয়ে দিতে পারে।
যদি আপনি কোনো ট্র্যাফিক নির্মাণ প্রকল্পের জন্য সরঞ্জাম সংগ্রহ করেন, তবে পোস্ট-কাট সমাধানটি বেশি উপযুক্ত। এটি কম জায়গা নেয় এবং সাধারণত কিছুটা কম খরচে পাওয়া যায়।
১. ডিকয়লার

২. খাওয়ানো

৩. ঘুষি মারা

৪. রোল ফর্মিং স্ট্যান্ড

৫. ড্রাইভিং সিস্টেম

৬. কাটিং সিস্টেম

অন্যান্য

বাইরের টেবিল