Profile
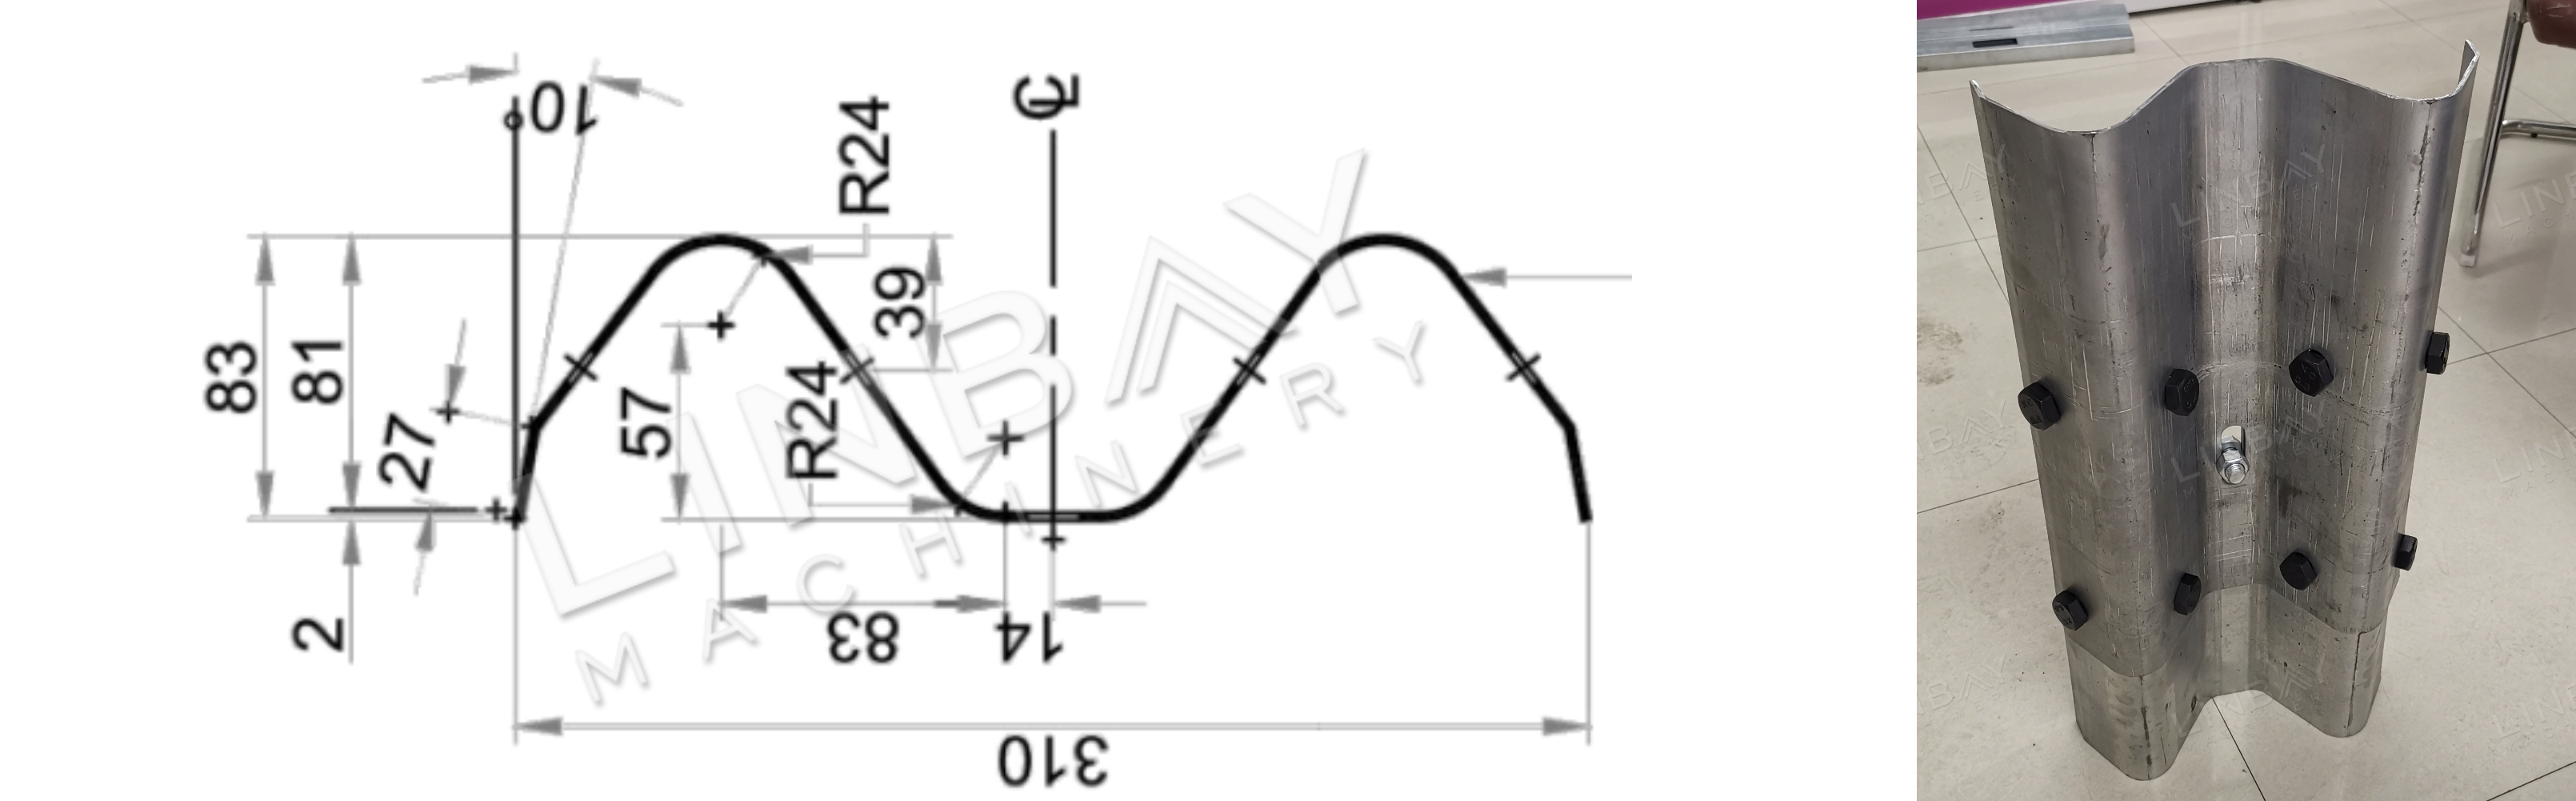
Ang W-beam guardrail ay isang mahalagang katangian ng kaligtasan sa mga proyektong imprastraktura ng transportasyon tulad ng mga highway, expressway, at tulay. Ang pangalan nito ay nagmula sa natatanging hugis na "W", na nagtatampok ng dalawahang taluktok. Karaniwang gawa sa galvanized o hot-rolled steel, ang kapal ng W-beam guardrail ay mula 2 hanggang 4mm.
Ang isang karaniwang seksyon ng W-beam ay may habang 4 na metro at nagtatampok ng mga butas na may paunang butas sa magkabilang dulo para sa madaling pag-install. Upang matugunan ang iba't ibang pangangailangan ng customer para sa bilis ng produksyon at espasyo sa sahig, nagbibigay kami ng mga napapasadyang solusyon sa pagbutas ng butas na maayos na isinasama sa pangunahing linya ng produksyon ng forming machine.
Tunay na kaso-Mga Pangunahing Teknikal na Parameter
Tsart ng daloy: Hydraulic decoiler--Leveler--Servo feeder--Hydraulic punch--Pre cut--Platform--Guiding--Roll former--Out table
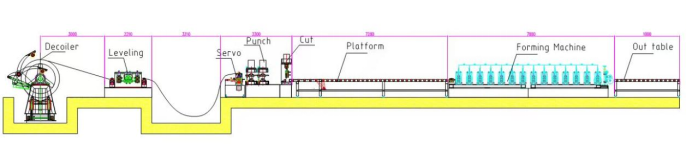
1. Bilis ng linya: 0-12m/min, naaayos
2. Angkop na materyal: Mainit na pinagsamang bakal, malamig na pinagsamang bakal
3. Kapal ng materyal: 2-4mm
4. Makinang bumubuo ng roll: Istrukturang cast-iron at unibersal na dugtungan
5. Sistema ng pagmamaneho: Sistema ng pagmamaneho ng gearbox na may universal joint cardan shaft.
6. Sistema ng paggupit: Gupitin bago ang roll forming, ang roll former ay hindi humihinto kapag pinuputol.
7. Kabinet ng PLC: Sistemang Siemens.
Makinarya
1.Decoiler*1
2.Patag*1
3.Servo feeder*1
4. Makinang pang-punch ng haydroliko*1
5. Haydroliko na makinang pangputol*1
6. Plataporma*1
7. Makinang pang-roll form*1
8.Labas sa mesa*2
9. Kabinete ng kontrol ng PLC * 2
10. Istasyon ng haydroliko*2
11. Kahon ng mga ekstrang piyesa (Libre)*1
Laki ng lalagyan: 2x40GP
Paglalarawan ng totoong kaso
Haydroliko na decoiler
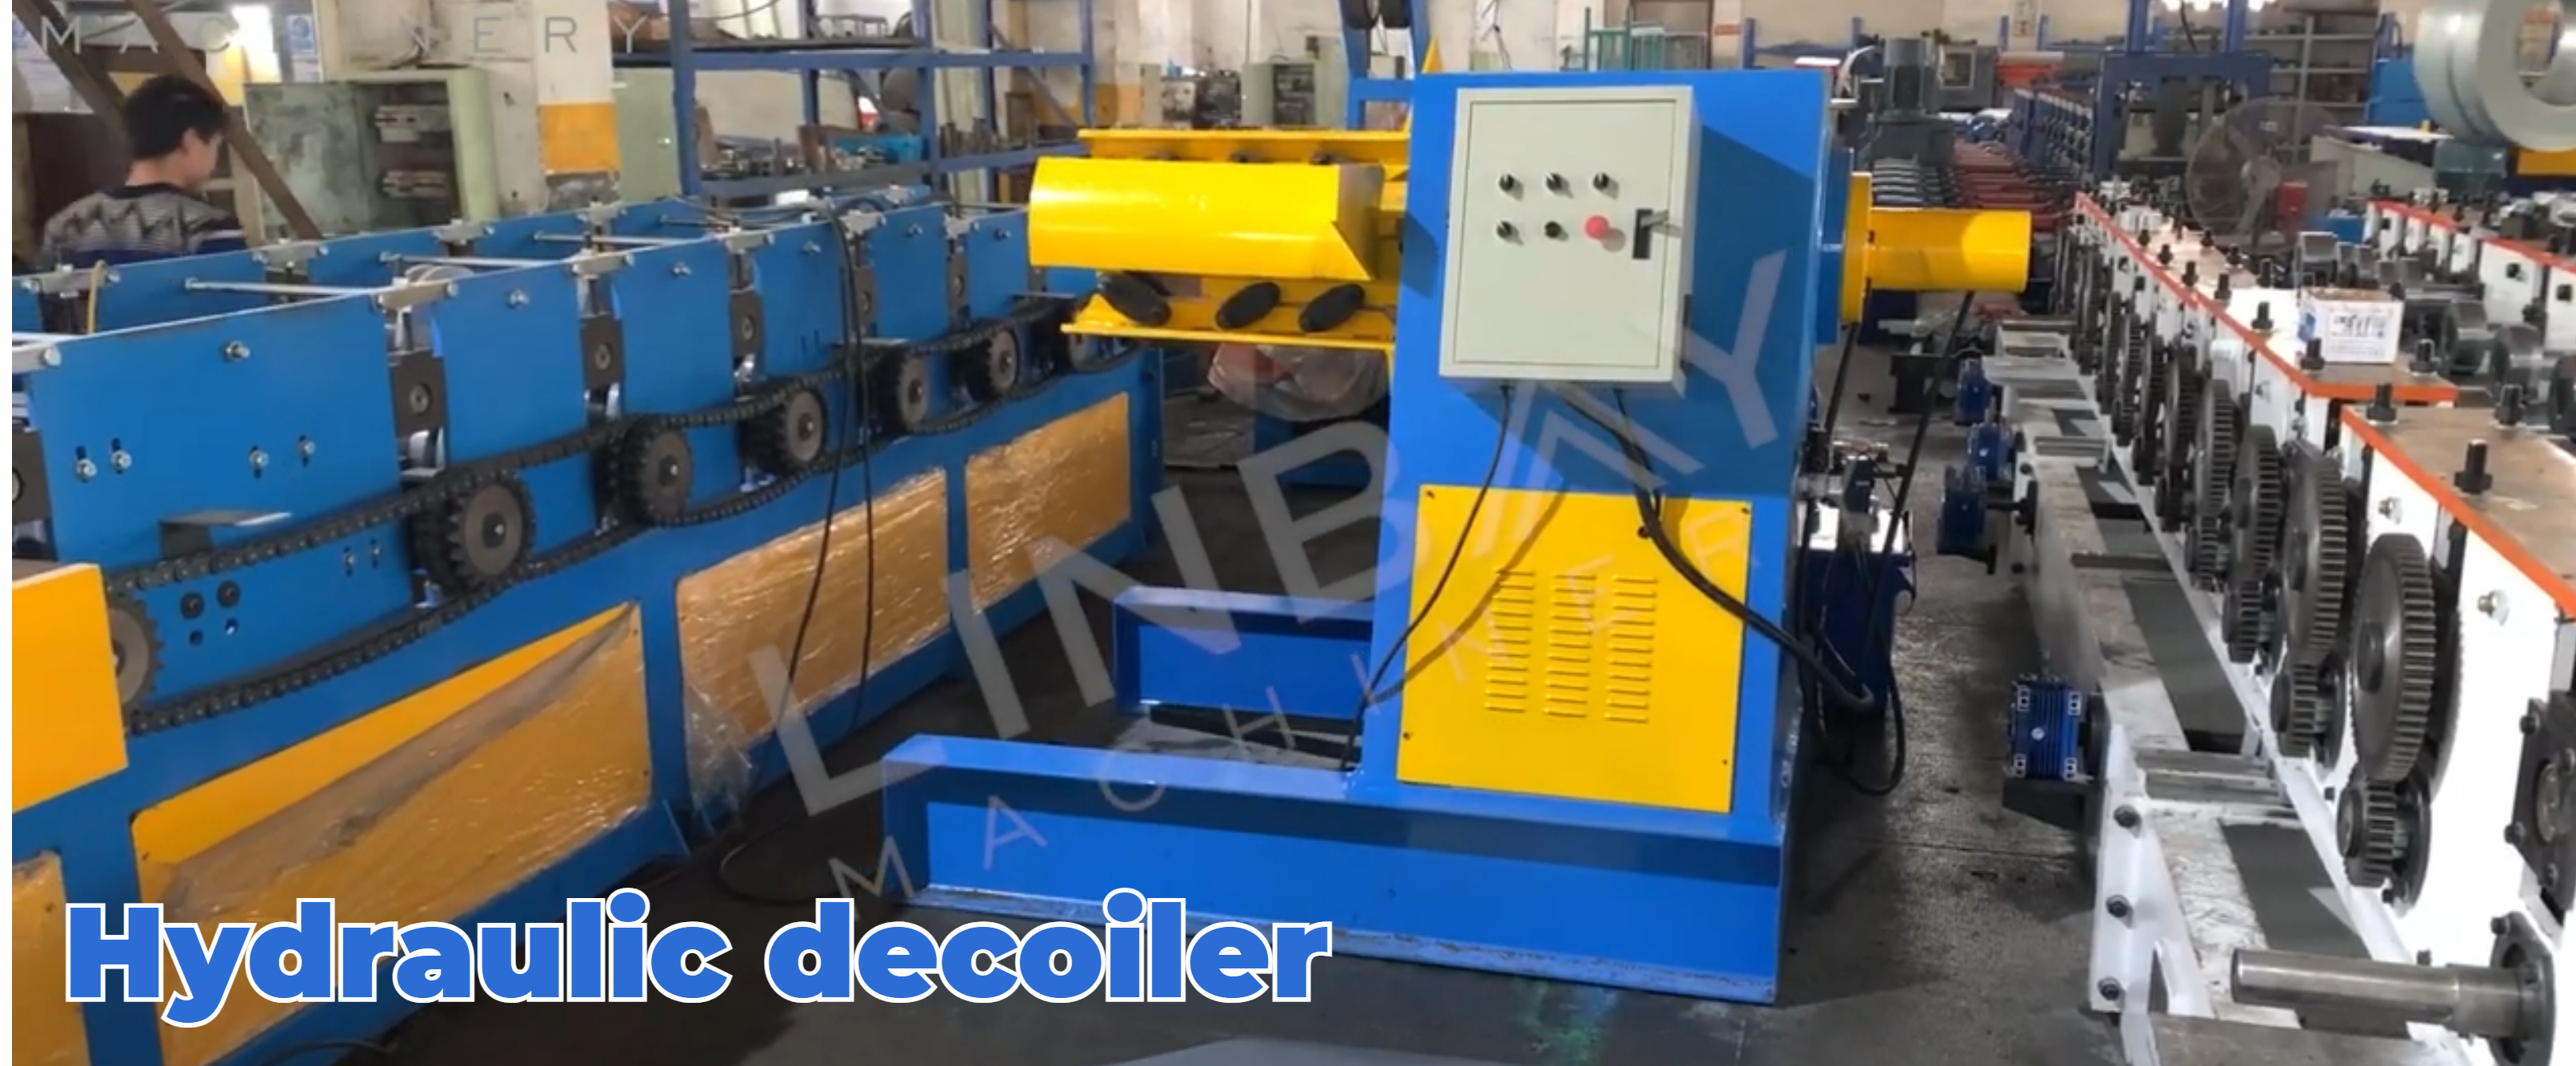
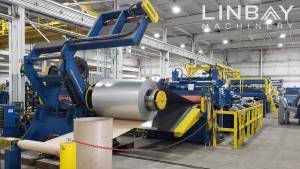
Ang hydraulic decoiler ay may dalawang mahahalagang bahagi ng kaligtasan: ang press arm at ang outward coil retainer. Kapag pinapalitan ang mga coil, mahigpit na hinahawakan ng press arm ang coil sa lugar nito, na pinipigilan itong bumukas dahil sa panloob na tensyon. Kasabay nito, tinitiyak ng outward coil retainer na nananatiling matatag ang coil habang isinasagawa ang proseso ng pag-uncoil.
Ang core expansion device ng decoiler ay maaaring isaayos, may kakayahang lumiit o lumawak upang mapaunlakan ang mga panloob na diyametro ng coil na mula 460mm hanggang 520mm.
Tagapantay
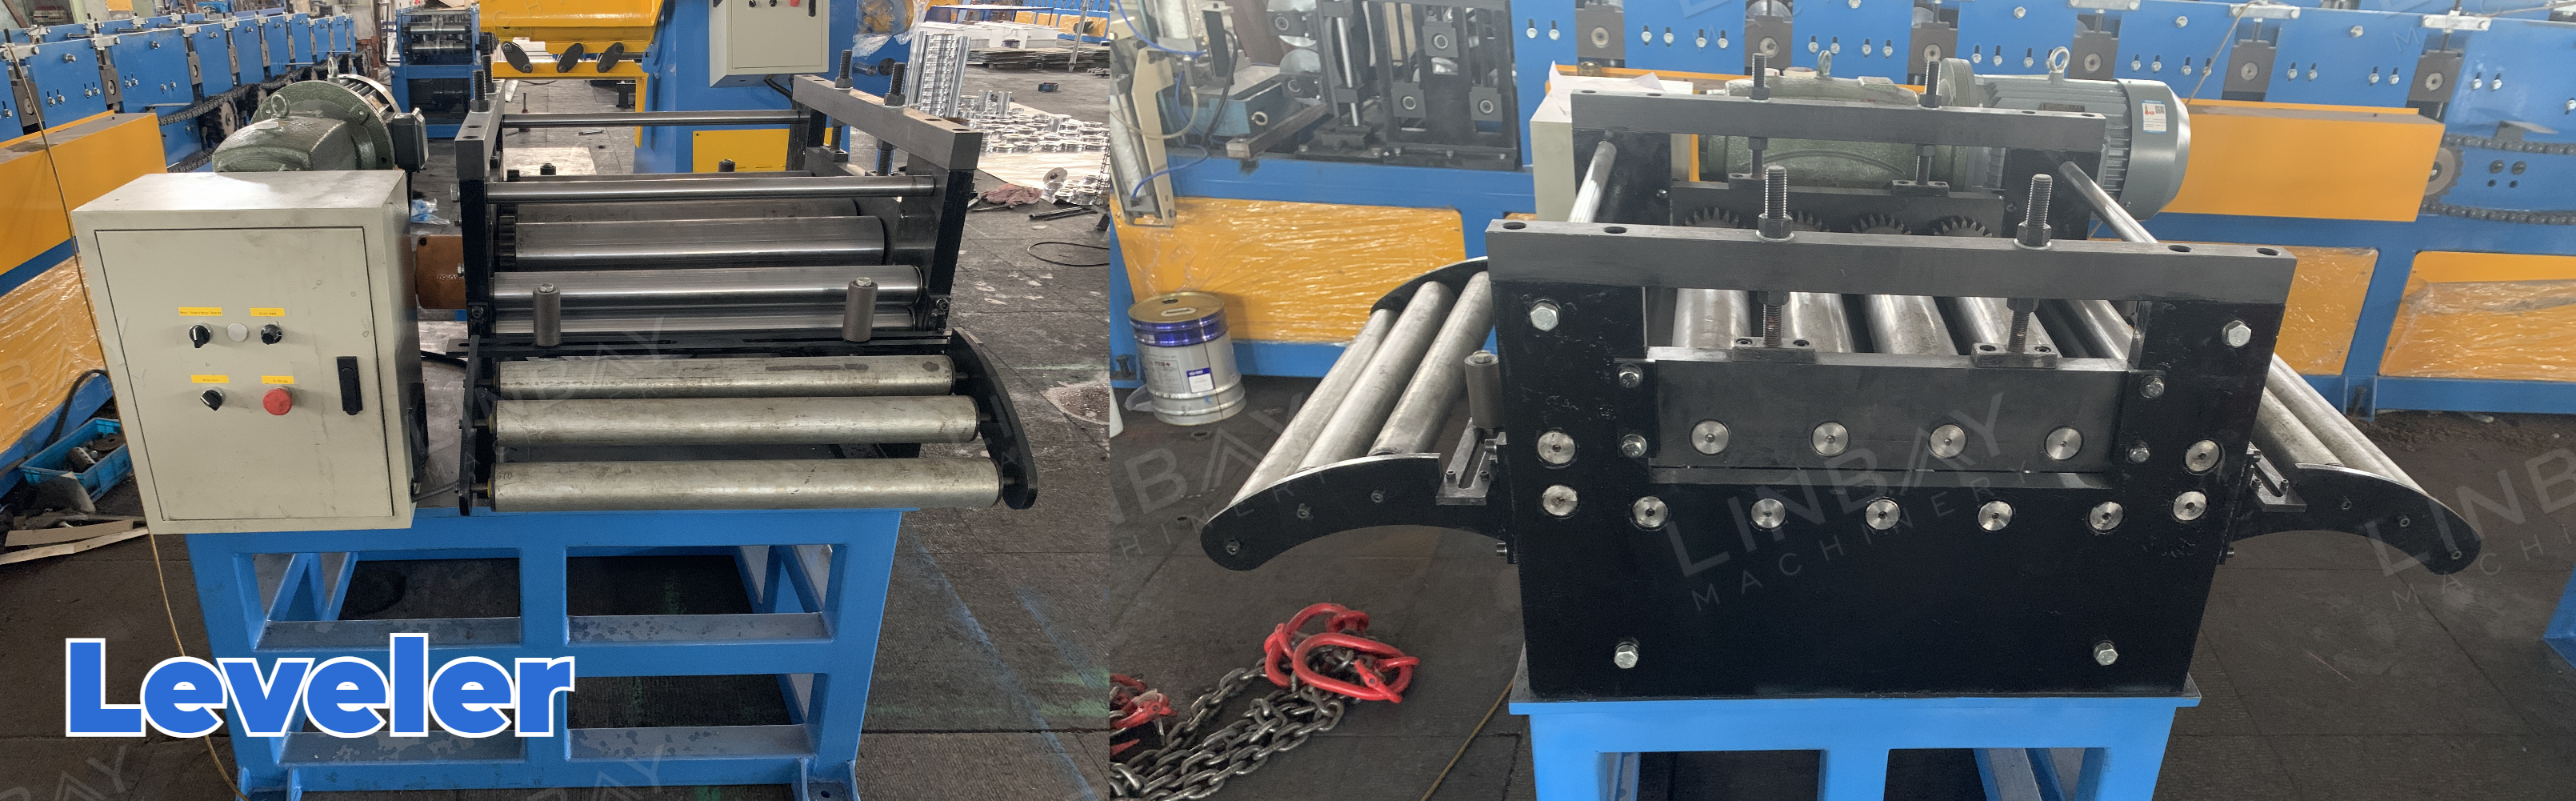
Ang leveler ay mahalaga para sa pagpapatag ng coil at pagpapanatili ng pare-parehong kapal. Ang paggamit ng hiwalay na leveler ay nagsisiguro ng pinakamahusay na pagganap.
Nag-aalok din kami ng pinagsamang decoiler at leveler (2-in-1 decoiler) para makatipid sa espasyo at gastos. Pinapasimple ng pinagsamang solusyong ito ang pag-align, pagpapakain, pag-install, at pag-debug.
Servo Feeder
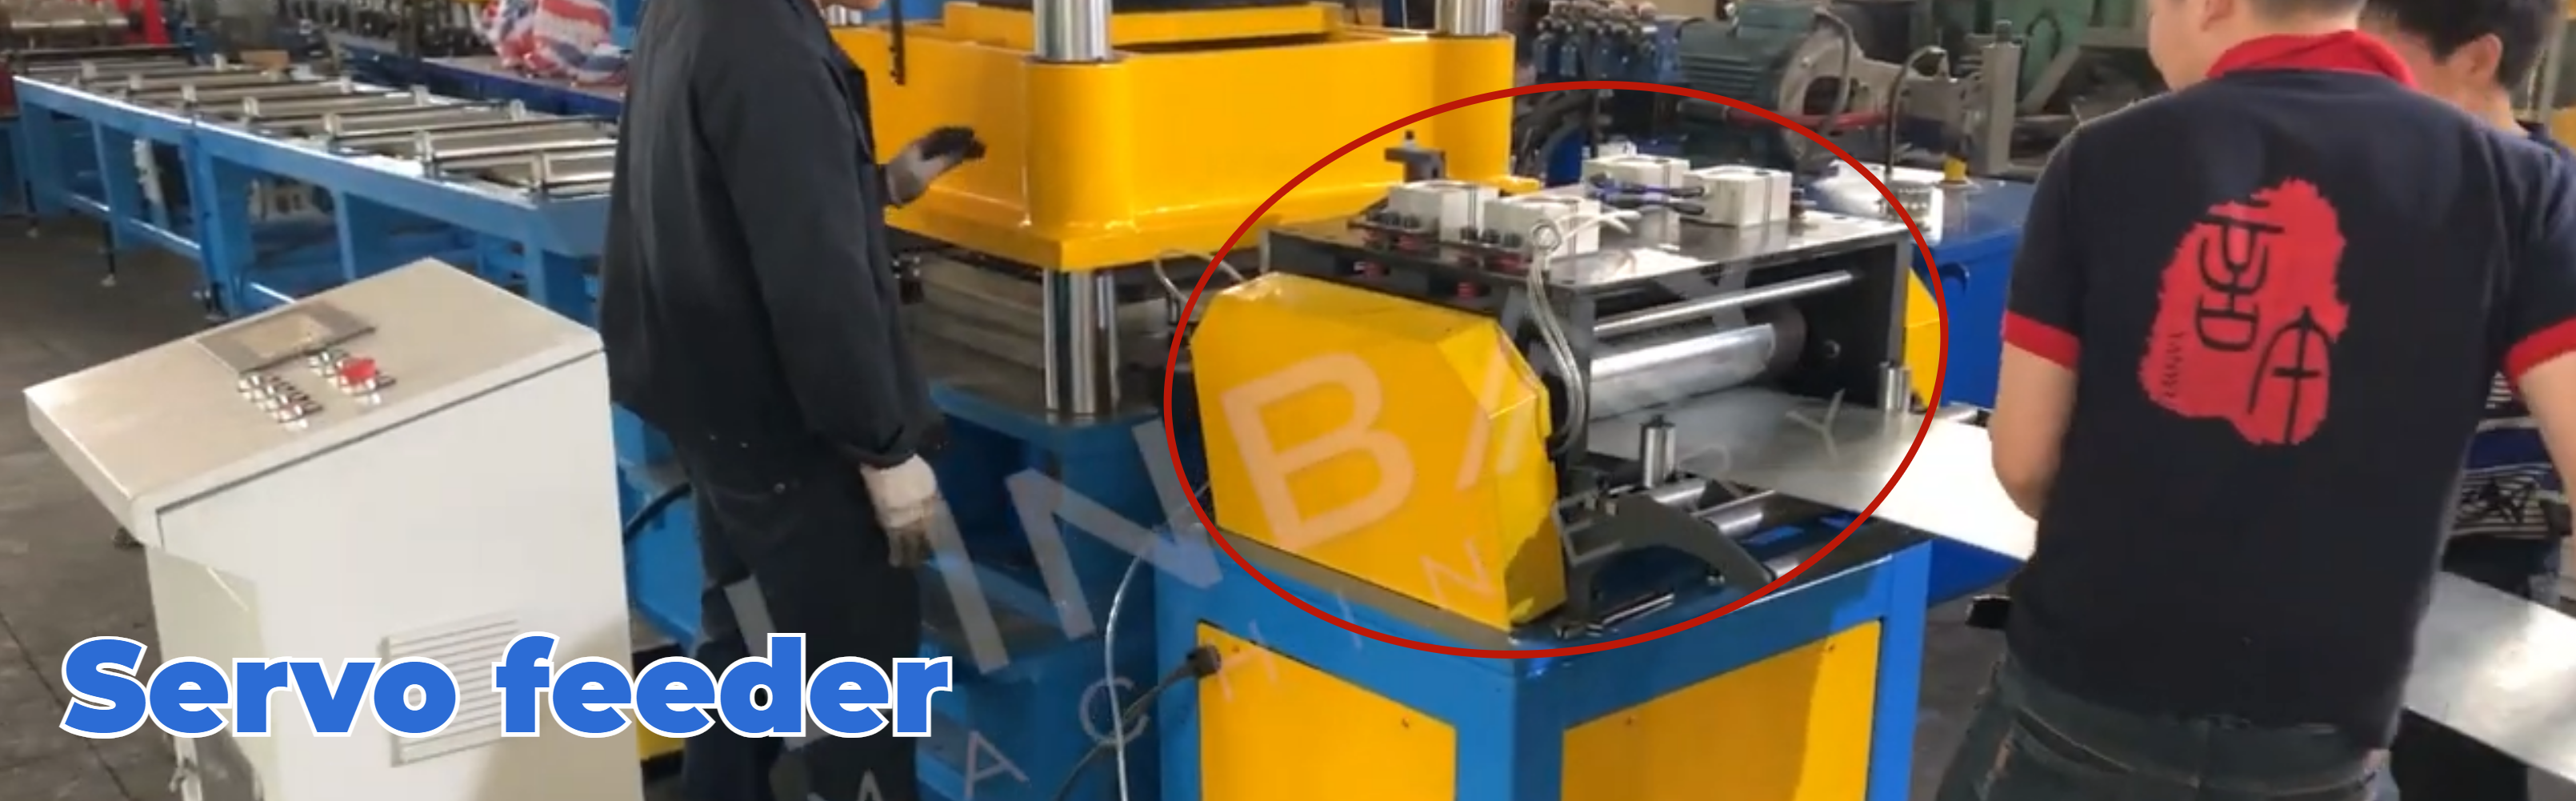
Nilagyan ng servo motor, ang feeder ay gumagana nang halos walang pagkaantala sa pagsisimula at paghinto, na nagbibigay-daan para sa tumpak na pagkontrol sa haba ng coil feed para sa tumpak na pagsuntok. Sa loob, pinoprotektahan ng pneumatic feeding ang ibabaw ng coil mula sa abrasion.
Makinang Pangputol na Haydroliko para sa Pagsusuntok at Paunang-hiwa na Haydroliko
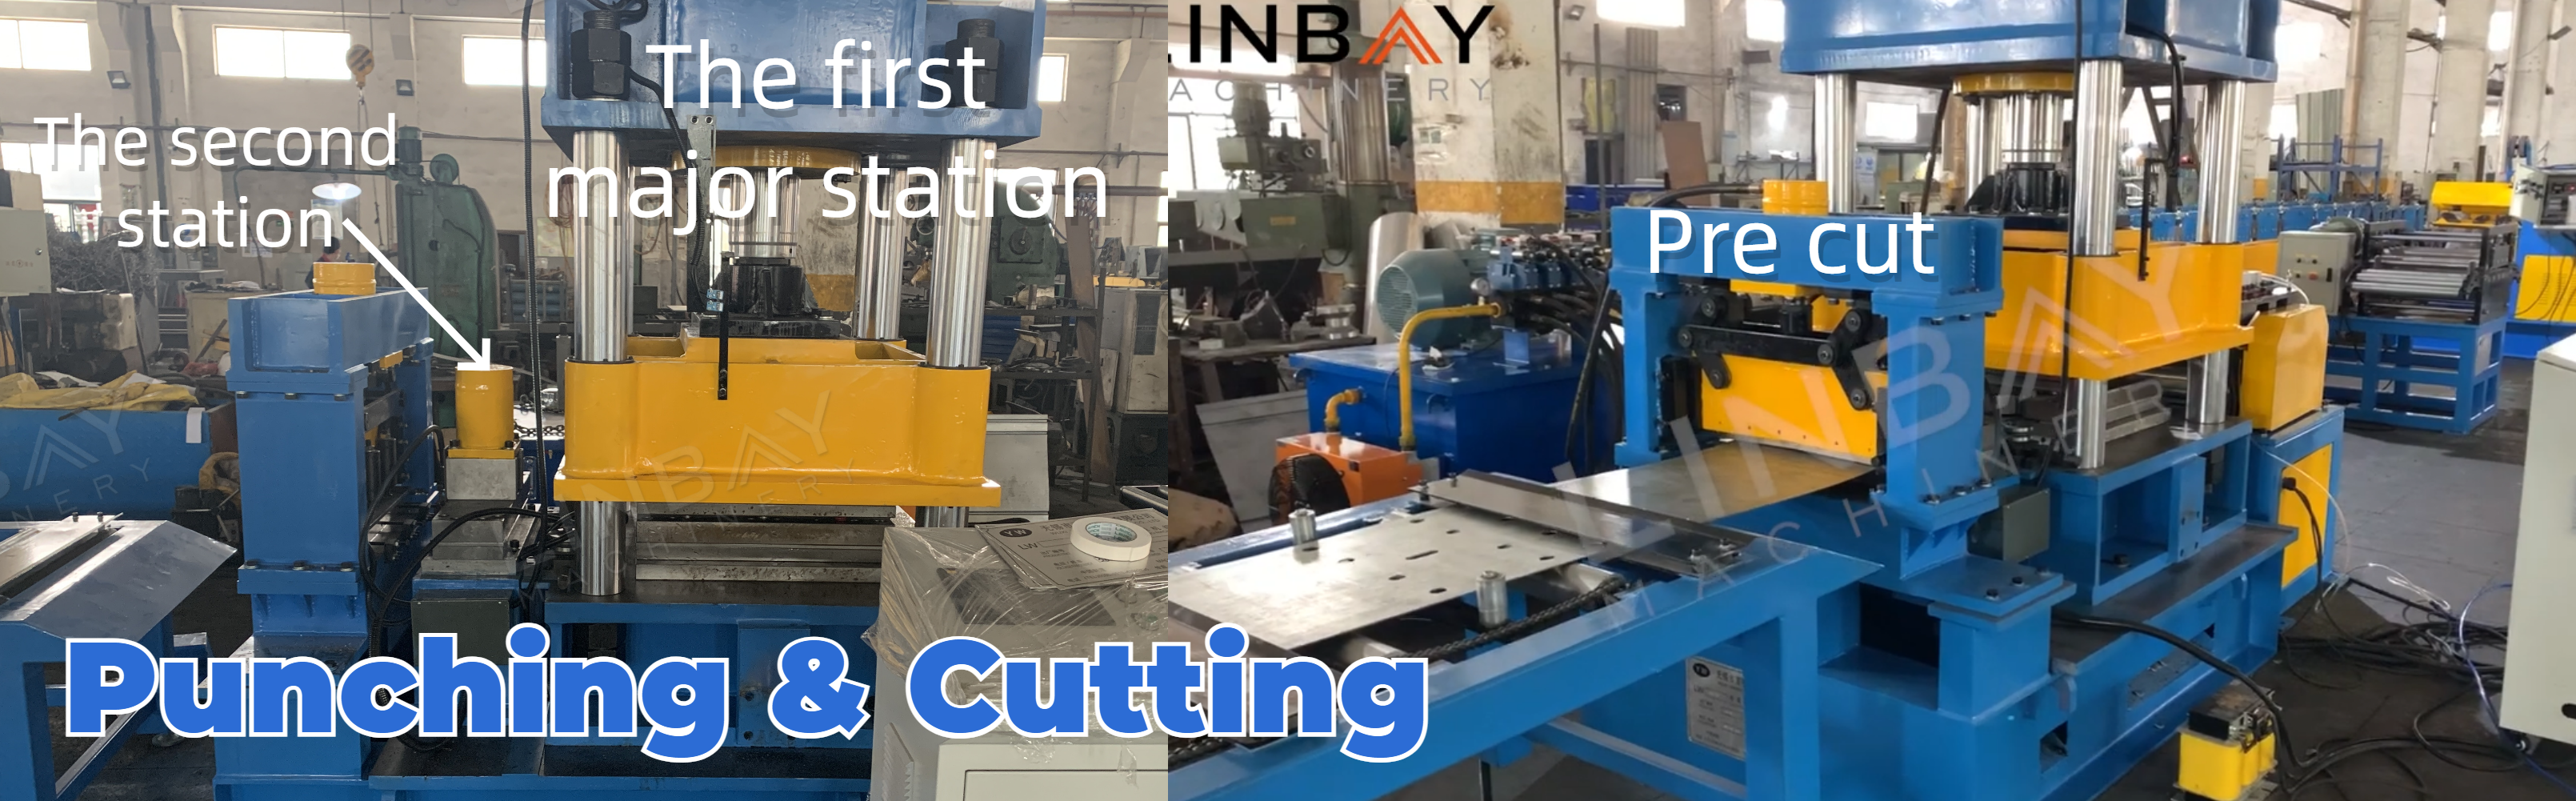
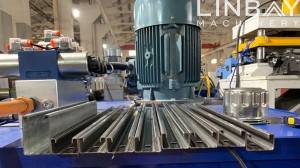
Upang mapahusay ang kahusayan at pagiging epektibo sa gastos, ang proseso ng pagsuntok ay pinangangasiwaan ng dalawang istasyon ng haydroliko (dalawang hulmahan).
Ang unang pangunahing istasyon ay kayang gumawa ng 16 na butas sa isang pagkakataon. Ang mga butas na ginawa sa pangalawang istasyon ay lumilitaw nang isang beses lamang sa bawat beam, kaya mas mahusay na solusyon ang mas maliit na istasyon.
Tinitiyak ng pre-cutting bago ang roll forming ang tuluy-tuloy na operasyon ng roll forming machine, sa gayon ay pinabilis ang produksyon. Bukod pa rito, binabawasan ng solusyong ito ang pag-aaksaya ng steel coil.
Paggabay
Tinitiyak ng mga guiding roller na nakaposisyon bago ang roll forming machine ang pagkakahanay sa pagitan ng steel coil at ng makina, na pumipigil sa pagbaluktot ng coil habang nasa proseso ng pagbuo.
Makinang Pang-roll Form
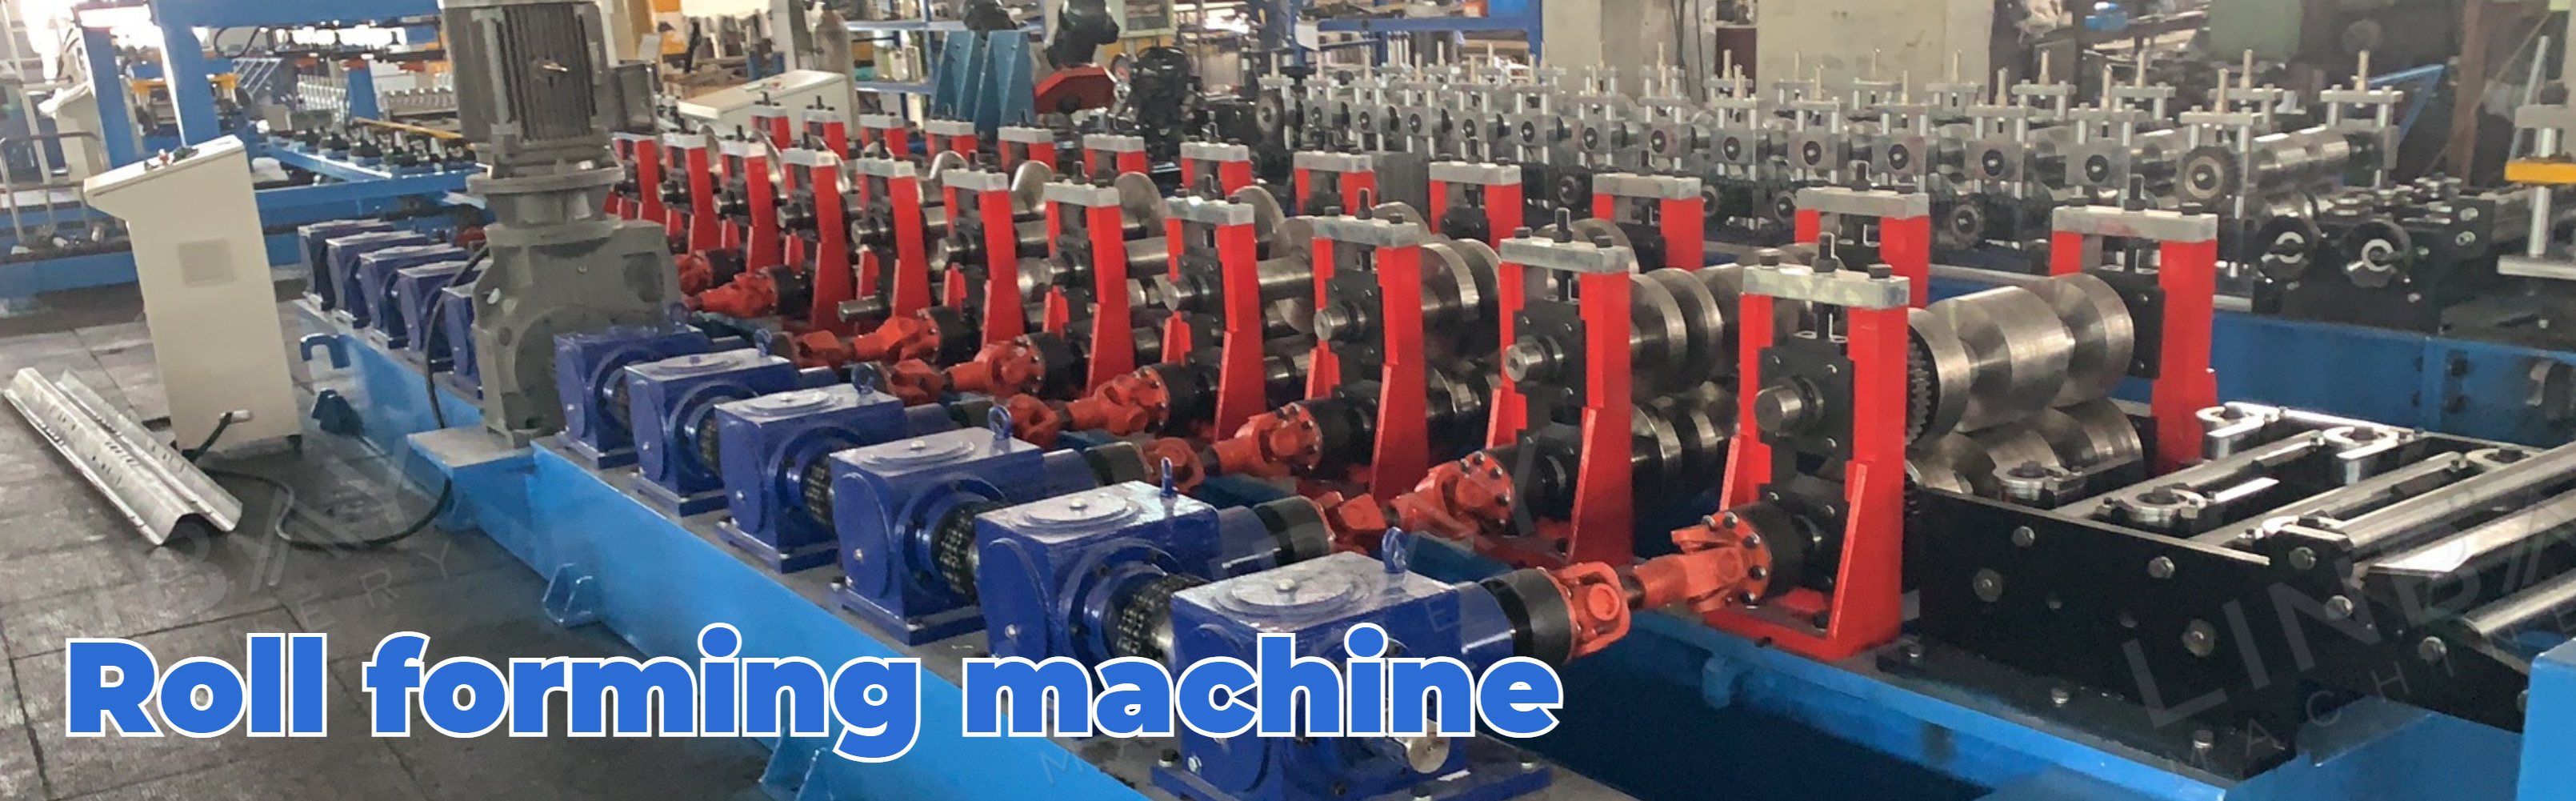
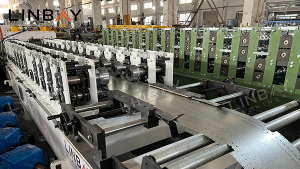
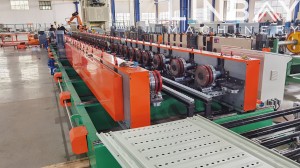
Ang roll forming machine na ito ay may istrukturang cast-iron, na may mga universal shaft na nagdudugtong sa mga forming roller at gearbox. Ang steel coil ay dumadaan sa kabuuang 12 forming station, sumasailalim sa deformation hanggang sa ito ay umayon sa hugis ng W-beam na tinukoy sa mga drowing ng customer.
Ang ibabaw ng mga forming roller ay nilagyan ng chrome upang protektahan ang mga ito at pahabain ang kanilang habang-buhay.
Opsyonal: Awtomatikong stacker
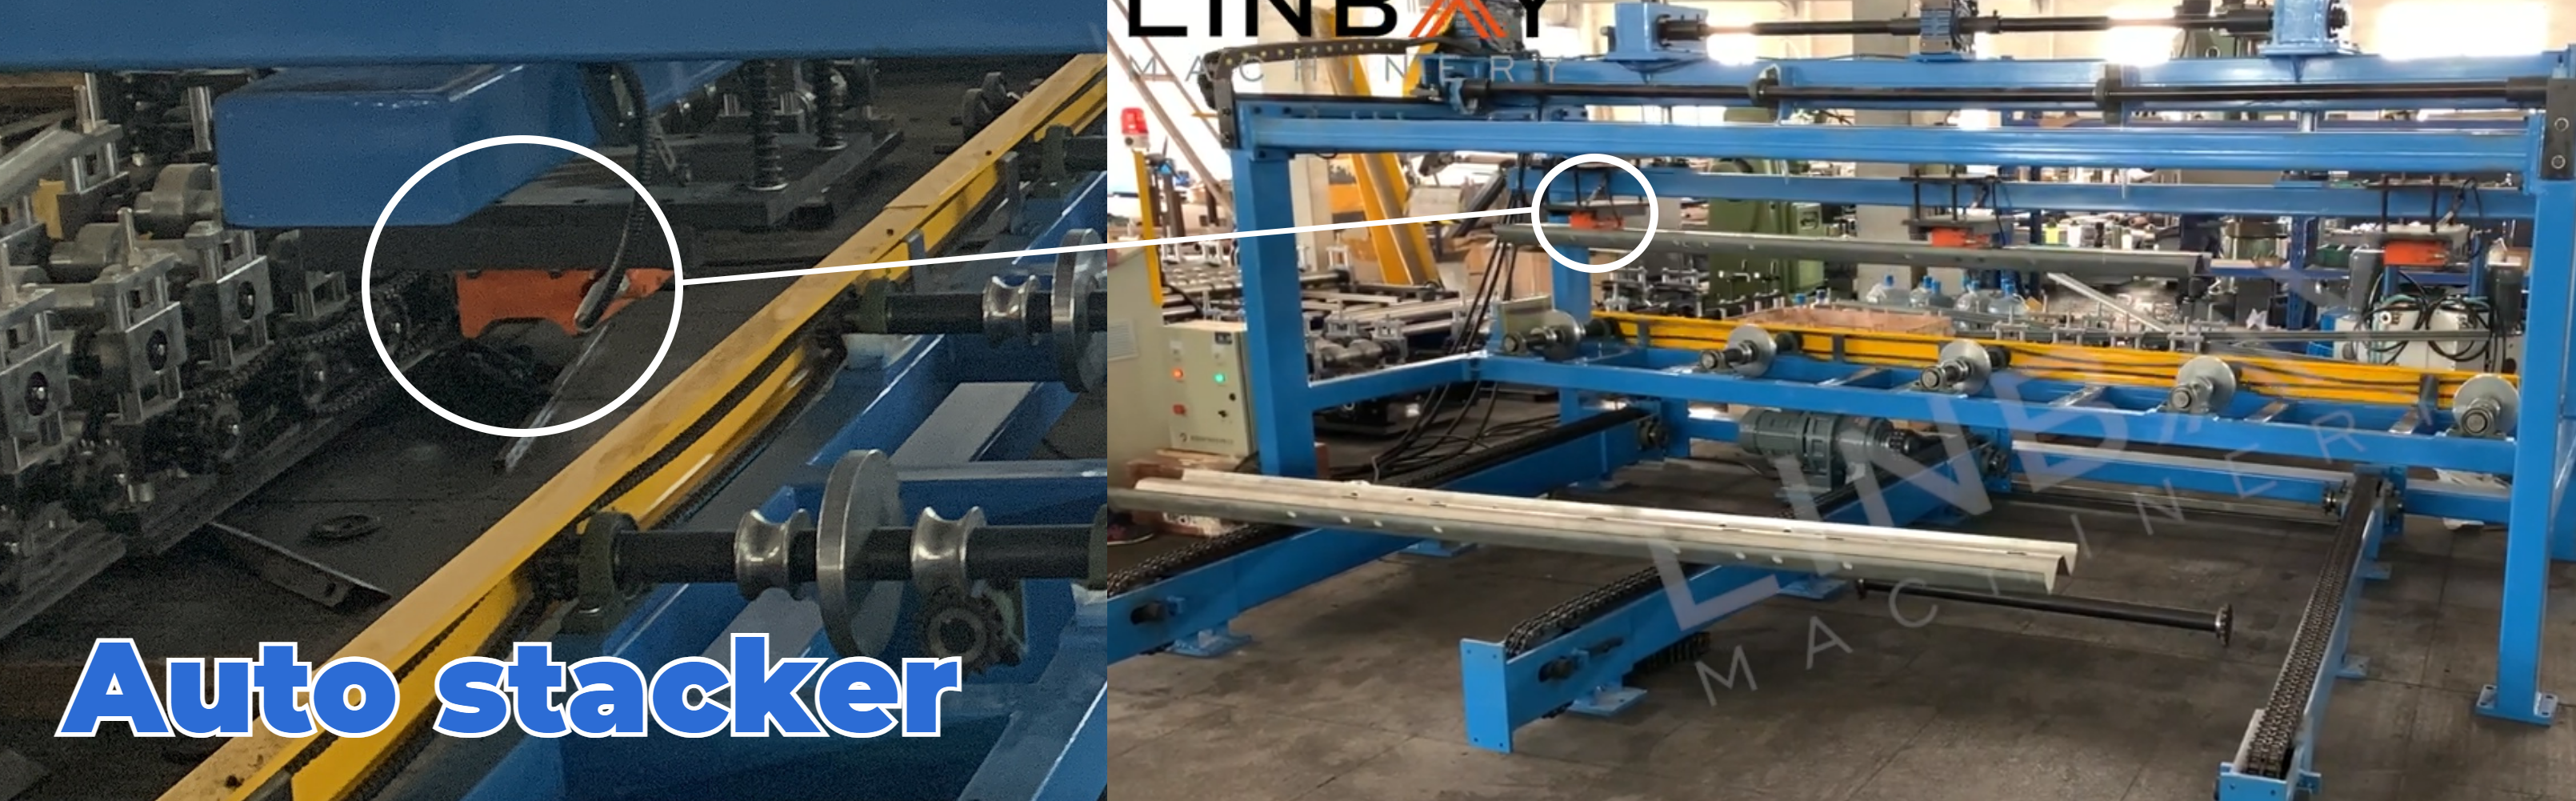
Sa dulo ng linya ng produksyon, ang paggamit ng auto stacker ay maaaring makabawas sa gastos ng manu-manong paggawa ng humigit-kumulang dalawang manggagawa. Bukod pa rito, dahil sa bigat ng isang 4-metrong haba na W-beam, ang manu-manong paghawak ay nagdudulot ng mga panganib sa kaligtasan.
Ang auto stacker ay isang karaniwan at mahusay na opsyon sa mga linya ng produksyon ng roll forming upang mapahusay ang kahusayan at kaligtasan, na ang presyo ay nakabatay sa haba. Ang iba't ibang profile ay nangangailangan ng magkakaibang paraan ng pagsasalansan. Sa linya ng produksyon na ito, ang isang 4-metrong haba na auto stacker ay nilagyan ng tatlong suction cup na iniayon para sa mga profile na hugis-W. Ang mga suction cup na ito ay mahigpit na humahawak sa W beam at maingat na inilalagay ito sa conveyor para sa maayos na pagsasalansan, na nagpapadali sa transportasyon.
Solusyong pre-cut VS Solusyong post-cut
Bilis ng Produksyon:Karaniwan, ang mga guardrail beam ay 4 na metro ang haba. Ang pre-cutting ay gumagana sa bilis na 12 metro kada minuto, na nagbibigay-daan sa produksyon ng 180 beam kada oras. Ang post-cutting, na tumatakbo sa bilis na 6 na metro kada minuto, ay nagbubunga ng 90 beam kada oras.
Pagbawas ng Pag-aaksaya:Habang pinuputol, ang pre-cut solution ay walang nabubuong basura o kawalan. Sa kabaligtaran, ang post-cut solution ay nagbubunga ng basura na 18-20mm bawat hiwa, ayon sa mga ispesipikasyon ng disenyo.
Haba ng layout ng linya:Sa pre-cut solution, kinakailangan ang isang transfer platform pagkatapos ng pagputol, na maaaring humantong sa bahagyang mas mahabang layout ng linya ng produksyon kumpara sa post-cut solution.
Pinakamababang Haba:Sa pre-cut solution, mayroong kinakailangan para sa isang minimum na haba ng paggupit upang matiyak na ang steel coil ay sumasaklaw sa hindi bababa sa tatlong set ng forming rollers, na nagbibigay ng sapat na friction upang itulak ito pasulong. Sa kabaligtaran, ang post-cut solution ay walang minimum na paghihigpit sa haba ng paggupit dahil ang roll forming machine ay patuloy na pinapakain ng steel coil.
Gayunpaman, dahil ang mga W beam ay karaniwang may sukat na humigit-kumulang 4 na metro ang haba, na lumalampas sa minimum na kinakailangan sa haba, ang pagpili sa pagitan ng mga pre-cut at post-cut na solusyon ay nagiging hindi gaanong kritikal para sa roll forming machine na ito na idinisenyo para sa mga W beam.
Mabait na Payo:Inirerekomenda namin na pumili ang mga kliyente ng linya ng produksyon batay sa kanilang mga partikular na pangangailangan sa dami ng produksyon. Para sa mga supplier ng mga profile ng guardrail beam, inirerekomenda ang pre-cut solution. Sa kabila ng bahagyang mas mataas na gastos nito kumpara sa post-cut solution, ang pinahusay na kakayahan nito sa output ay mabilis na makakabawi sa anumang pagkakaiba sa gastos.
Kung ikaw ay kumukuha ng mga materyales para sa isang proyekto ng konstruksyon ng trapiko, mas angkop ang solusyong post-cut. Mas maliit ang espasyong kinukuha nito at karaniwang mabibili sa mas mababang halaga.
1. Decoiler

2. Pagpapakain

3. Pagsuntok

4. Mga patungan ng roll forming

5. Sistema ng pagmamaneho

6. Sistema ng paggupit

Iba pa

Mesa sa labas