حساب تعريفي
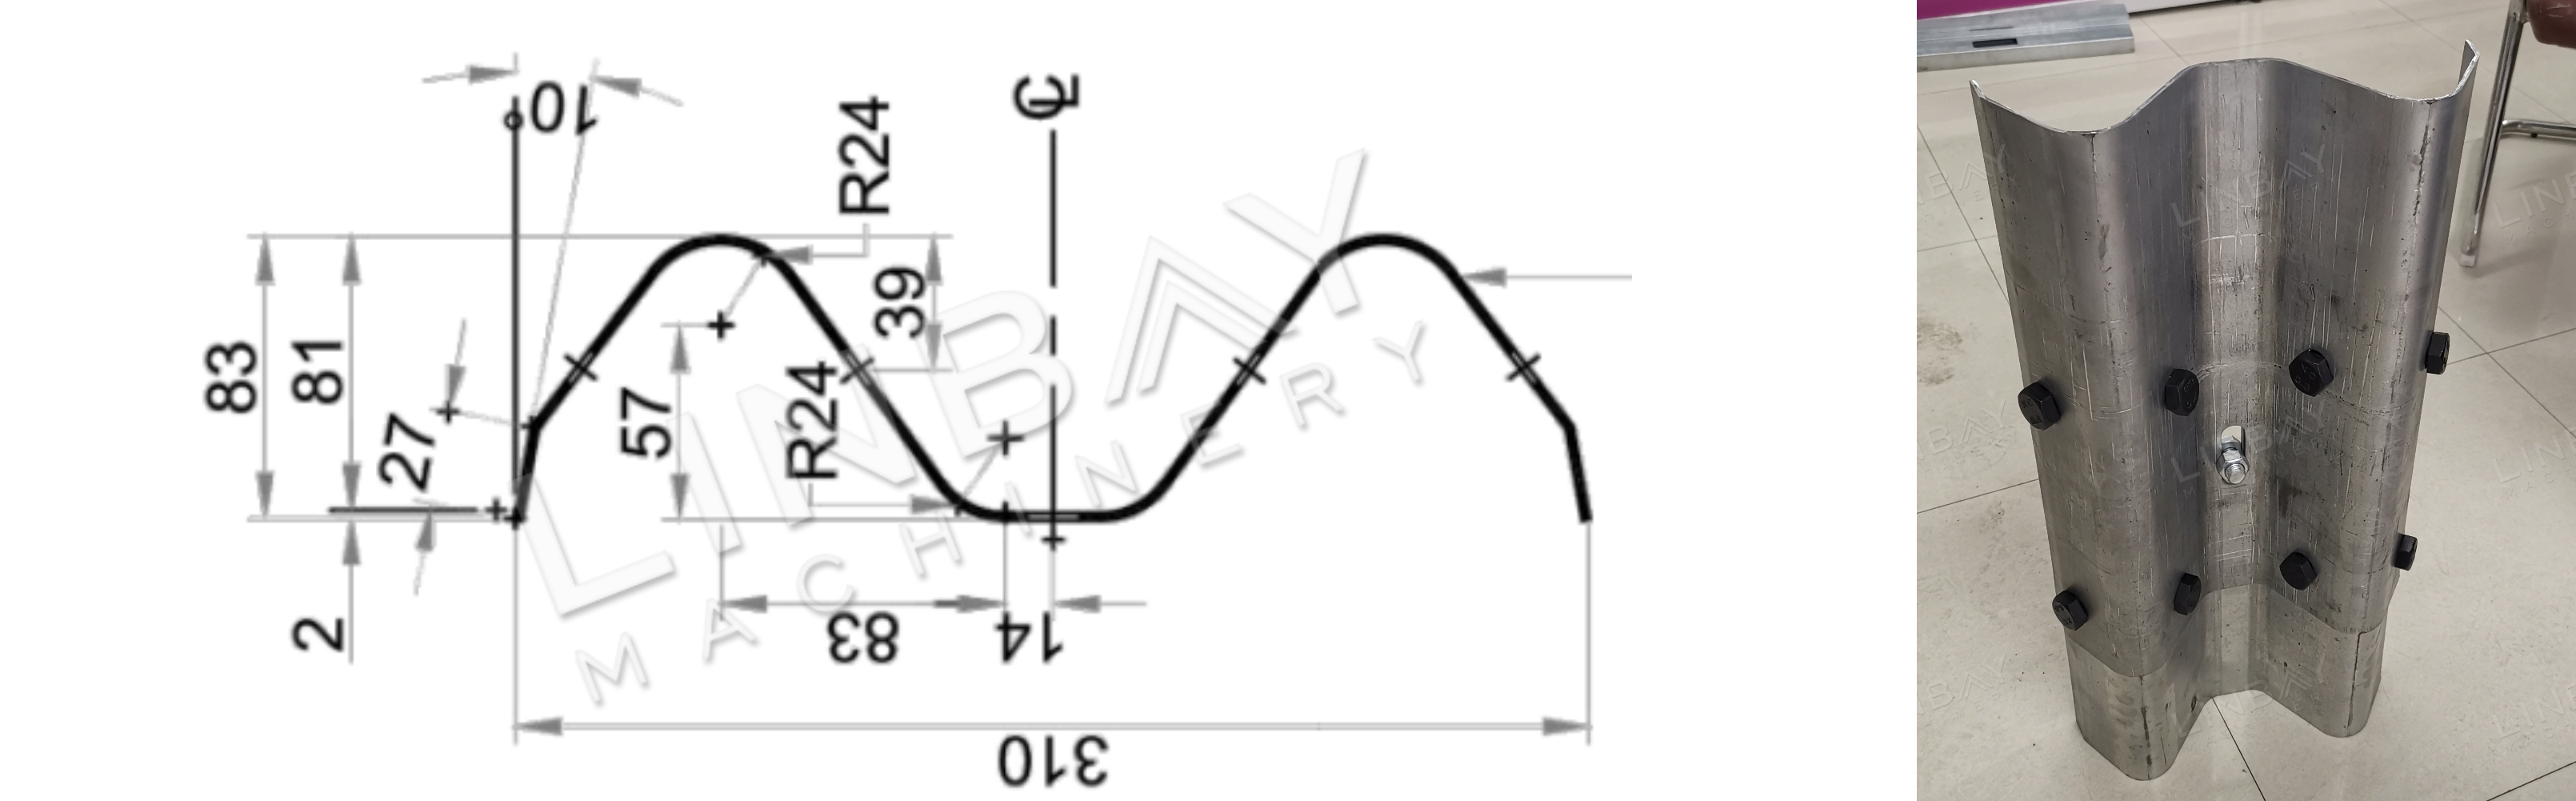
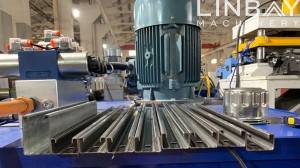
يُعدّ حاجز الأمان ذو العارضة على شكل حرف W عنصرًا أساسيًا في مشاريع البنية التحتية للنقل، مثل الطرق السريعة والجسور. ويُستمد اسمه من شكله المميز الذي يشبه حرف W، والذي يتميز بقمّتين. ويُصنع عادةً من الفولاذ المجلفن أو المدرفل على الساخن، ويتراوح سمكه بين 2 و 4 ملم.
يبلغ طول مقطع العارضة W القياسي 4 أمتار، ويحتوي على ثقوب مثقوبة مسبقًا في كلا الطرفين لتسهيل التركيب. ولتلبية احتياجات العملاء المختلفة فيما يتعلق بسرعة الإنتاج ومساحة الأرضية، نوفر حلولًا قابلة للتخصيص لثقب الثقوب، والتي تتكامل بسلاسة مع خط إنتاج آلة التشكيل الأساسية.
حالة حقيقية - المعايير الفنية الرئيسية
مخطط انسيابي: وحدة فك اللفائف الهيدروليكية - وحدة التسوية - وحدة التغذية المؤازرة - وحدة التثقيب الهيدروليكية - وحدة القطع المسبق - المنصة - وحدة التوجيه - وحدة تشكيل اللفائف - طاولة الإخراج
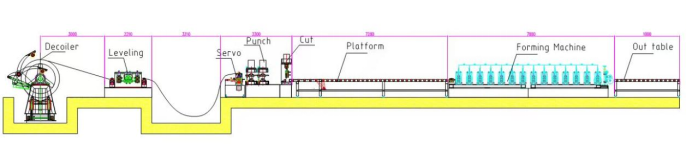
1. سرعة الخط: 0-12 متر/دقيقة، قابلة للتعديل
2. المواد المناسبة: الفولاذ المدلفن على الساخن، الفولاذ المدلفن على البارد
3. سُمك المادة: 2-4 مم
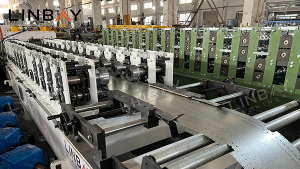
4. آلة تشكيل اللفائف: هيكل من الحديد الزهر ومفصل عالمي
5. نظام القيادة: نظام قيادة علبة التروس مع عمود كاردان ذي وصلة عالمية.
6. نظام القطع: يتم القطع قبل تشكيل اللفائف، ولا تتوقف آلة تشكيل اللفائف أثناء القطع.
7. خزانة PLC: نظام سيمنز.
الآلات
1. وحدة فك اللفائف *1
2. مُعدِّل المستوى*1
3. وحدة تغذية مؤازرة *1
4. ماكينة ثقب هيدروليكية *1
5. ماكينة قطع هيدروليكية *1
6. المنصة*1
7. ماكينة تشكيل بالدرفلة *1
8. جدول خارجي *2
9. خزانة تحكم PLC عدد 2
10. محطة هيدروليكية *2
11. صندوق قطع غيار (مجاني) * 1
حجم الحاوية: 2 × 40 قدمًا
وصف الحالة الحقيقية
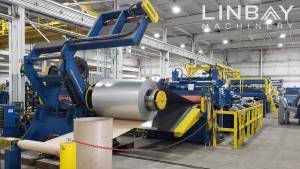
جهاز فك اللفائف الهيدروليكي
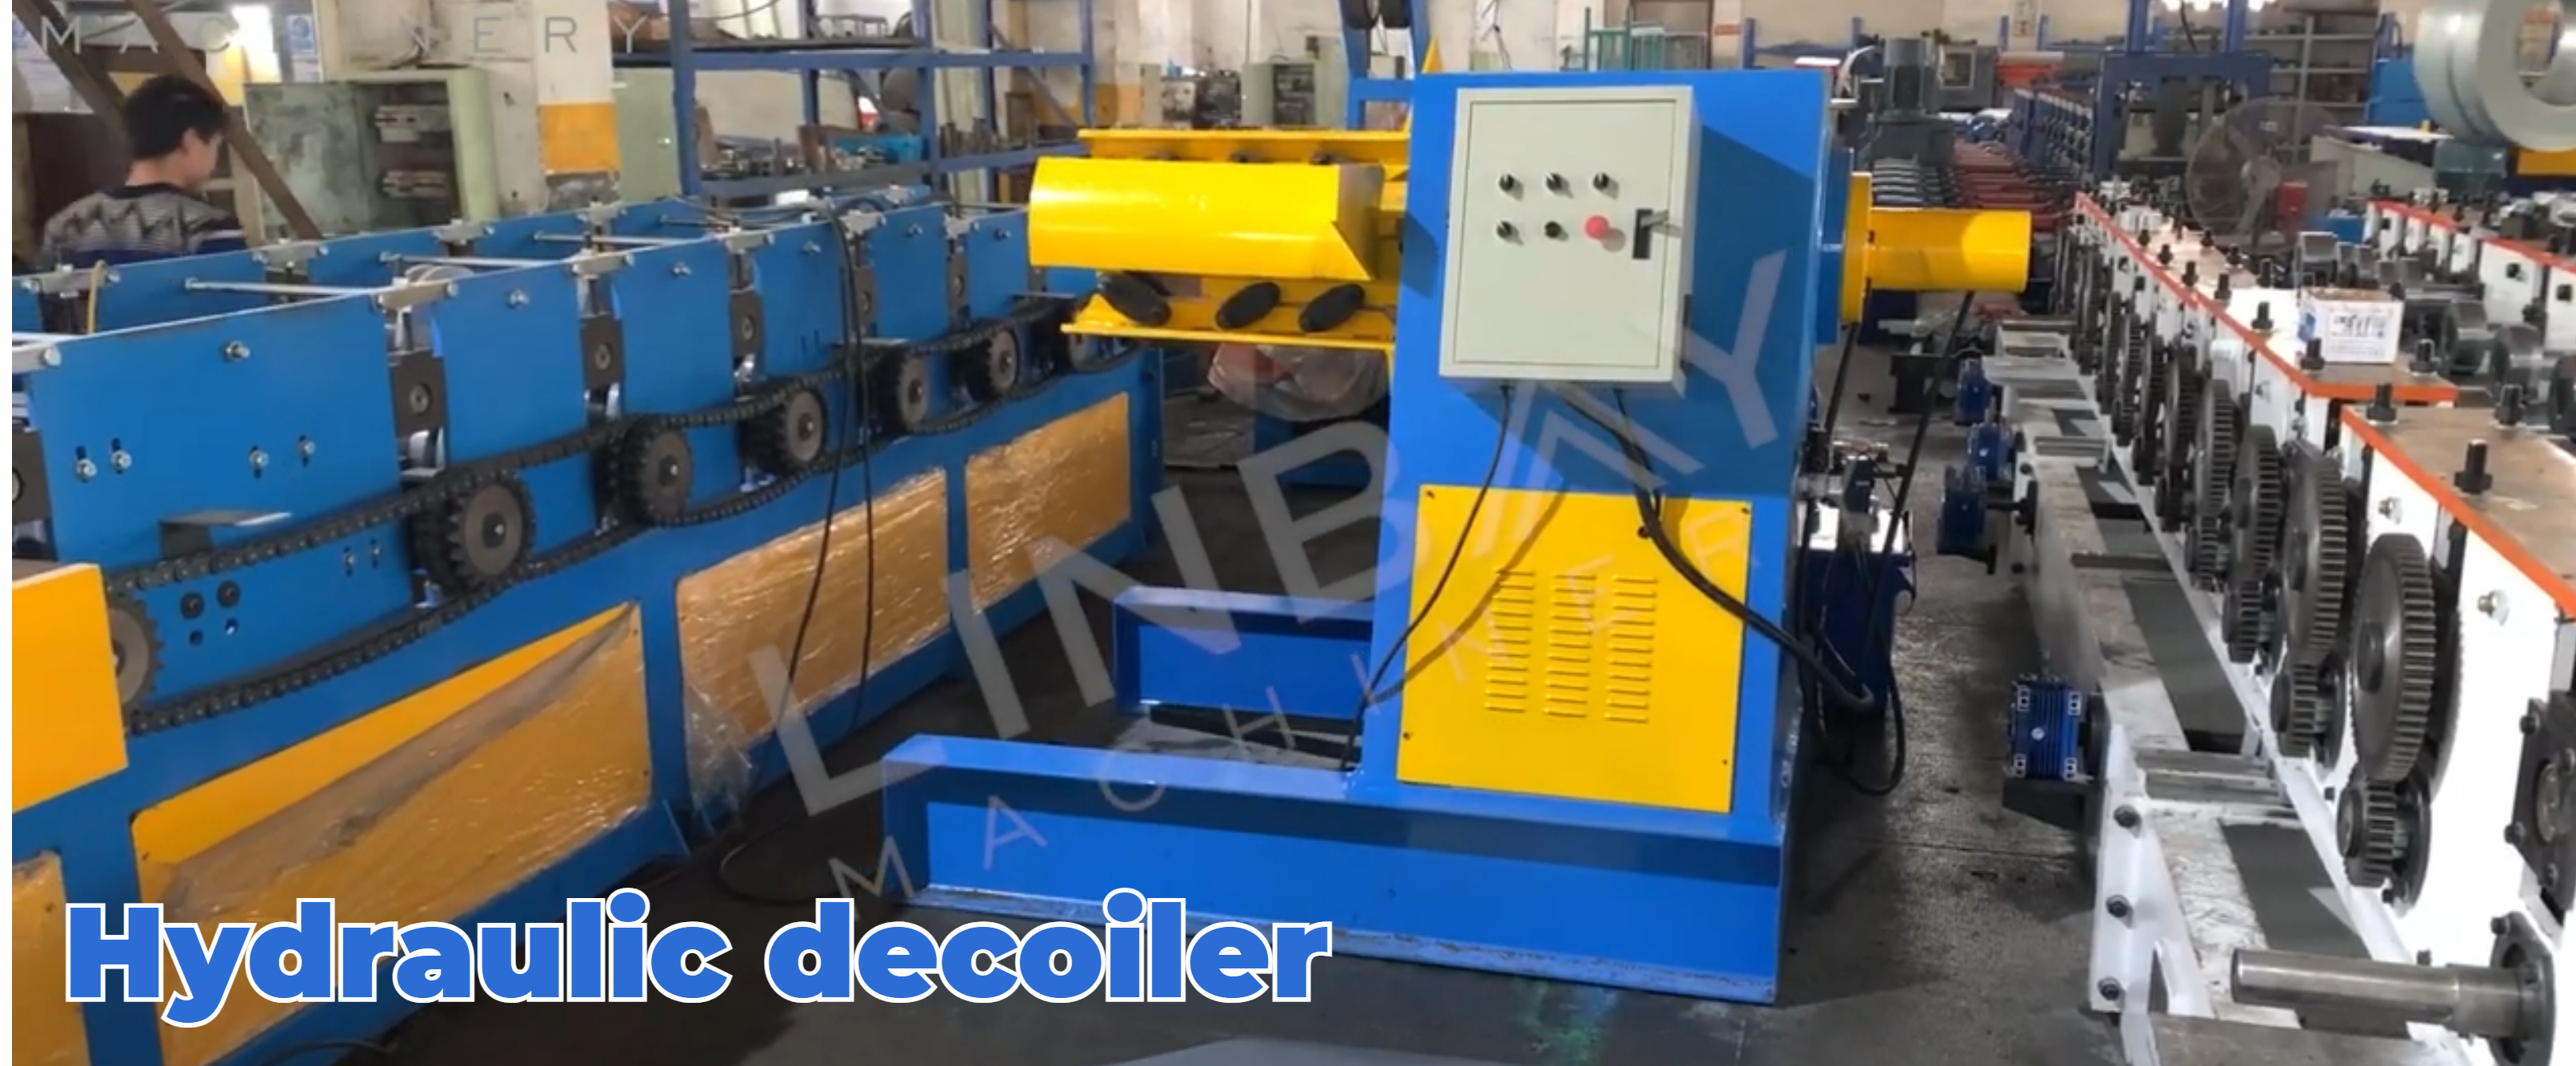
يحتوي جهاز فك اللفائف الهيدروليكي على عنصرين أساسيين للسلامة: ذراع الضغط ومثبت اللفائف الخارجي. عند استبدال اللفائف، يثبت ذراع الضغط اللفائف بإحكام في مكانها، مانعًا إياها من الانفتاح بفعل الشد الداخلي. في الوقت نفسه، يضمن مثبت اللفائف الخارجي ثبات اللفائف أثناء عملية فكها.
جهاز التمدد الأساسي لفك اللفائف قابل للتعديل، وقادر على الانكماش أو التمدد لاستيعاب الأقطار الداخلية للملفات التي تتراوح من 460 مم إلى 520 مم.
مُعدِّل
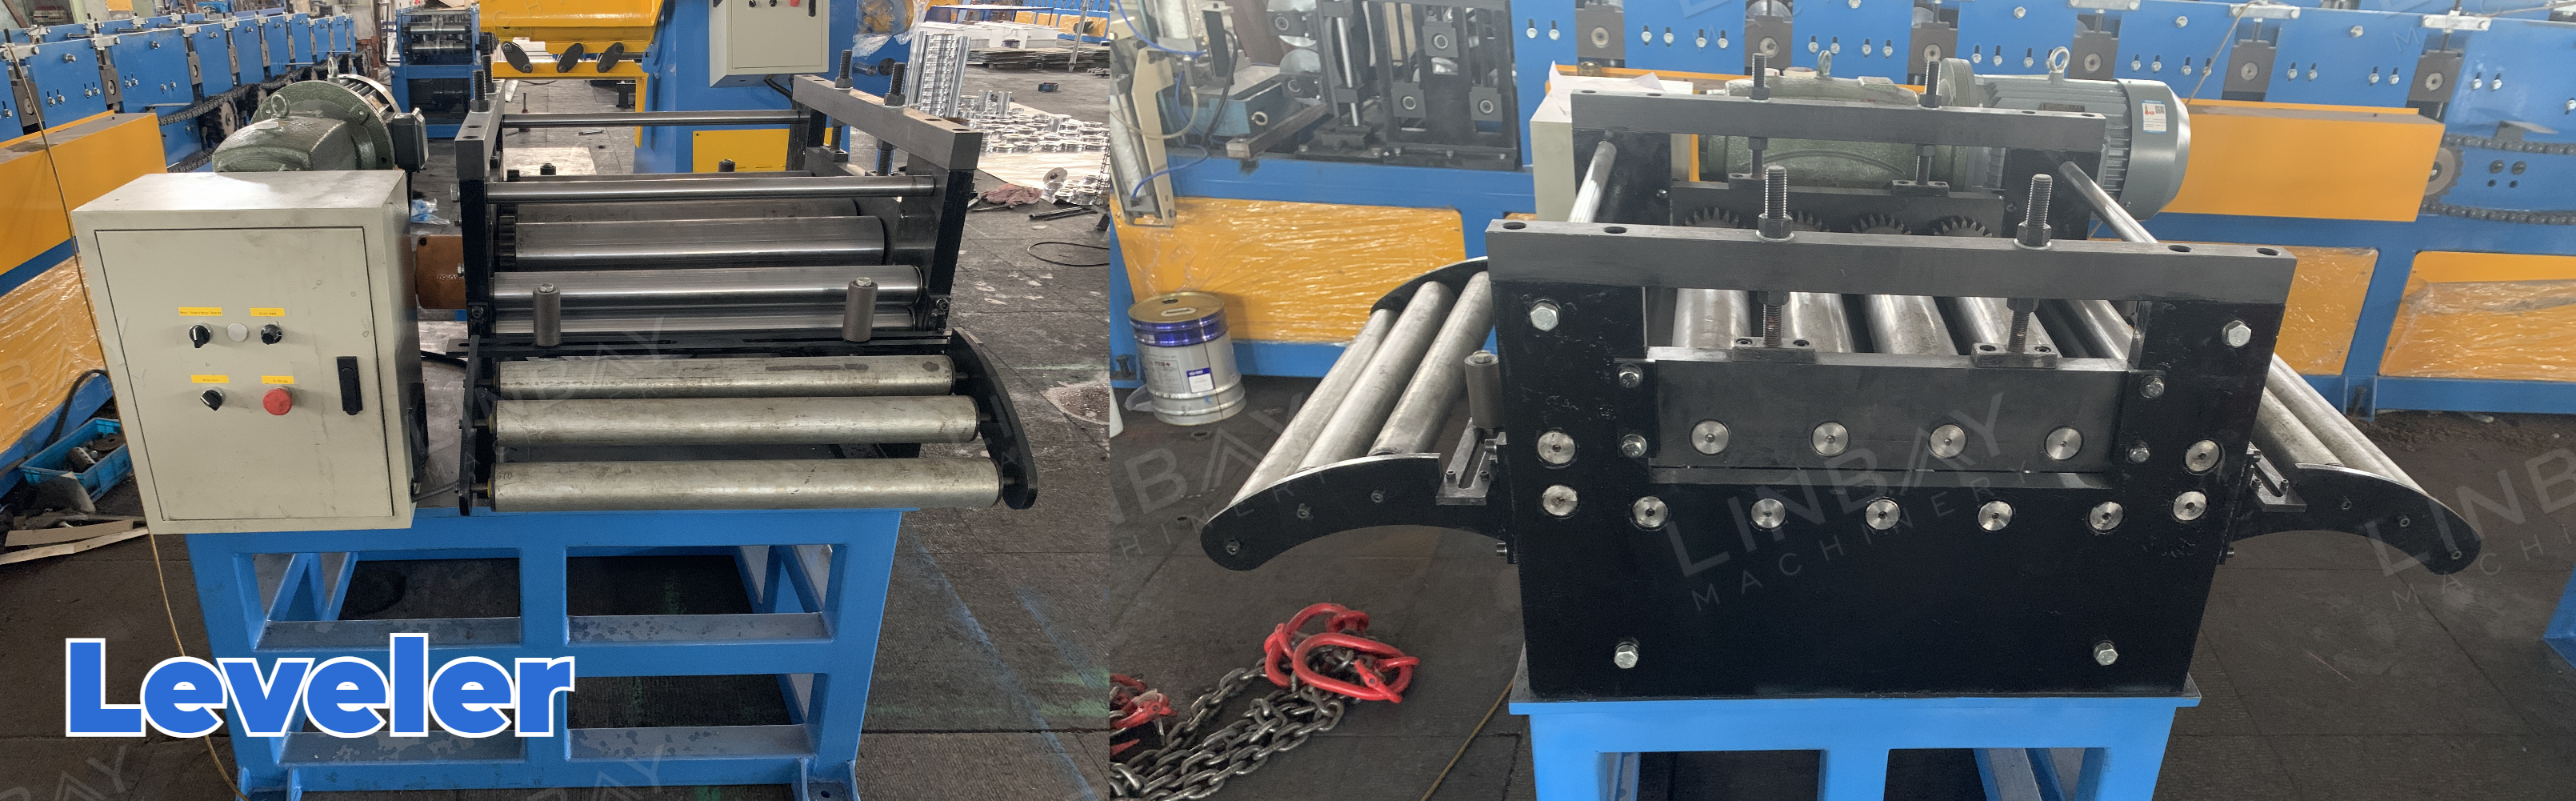
يُعدّ جهاز التسوية ضروريًا لتسوية اللفائف والحفاظ على سماكة متناسقة. ويضمن استخدام جهاز تسوية منفصل الأداء الأمثل.
كما نوفر جهازًا مدمجًا لفك اللفائف وتسويتها (جهاز فك لفائف 2 في 1) لتوفير المساحة والتكاليف. هذا الحل المتكامل يُسهّل عملية المحاذاة والتغذية والتركيب والتصحيح.
وحدة تغذية مؤازرة
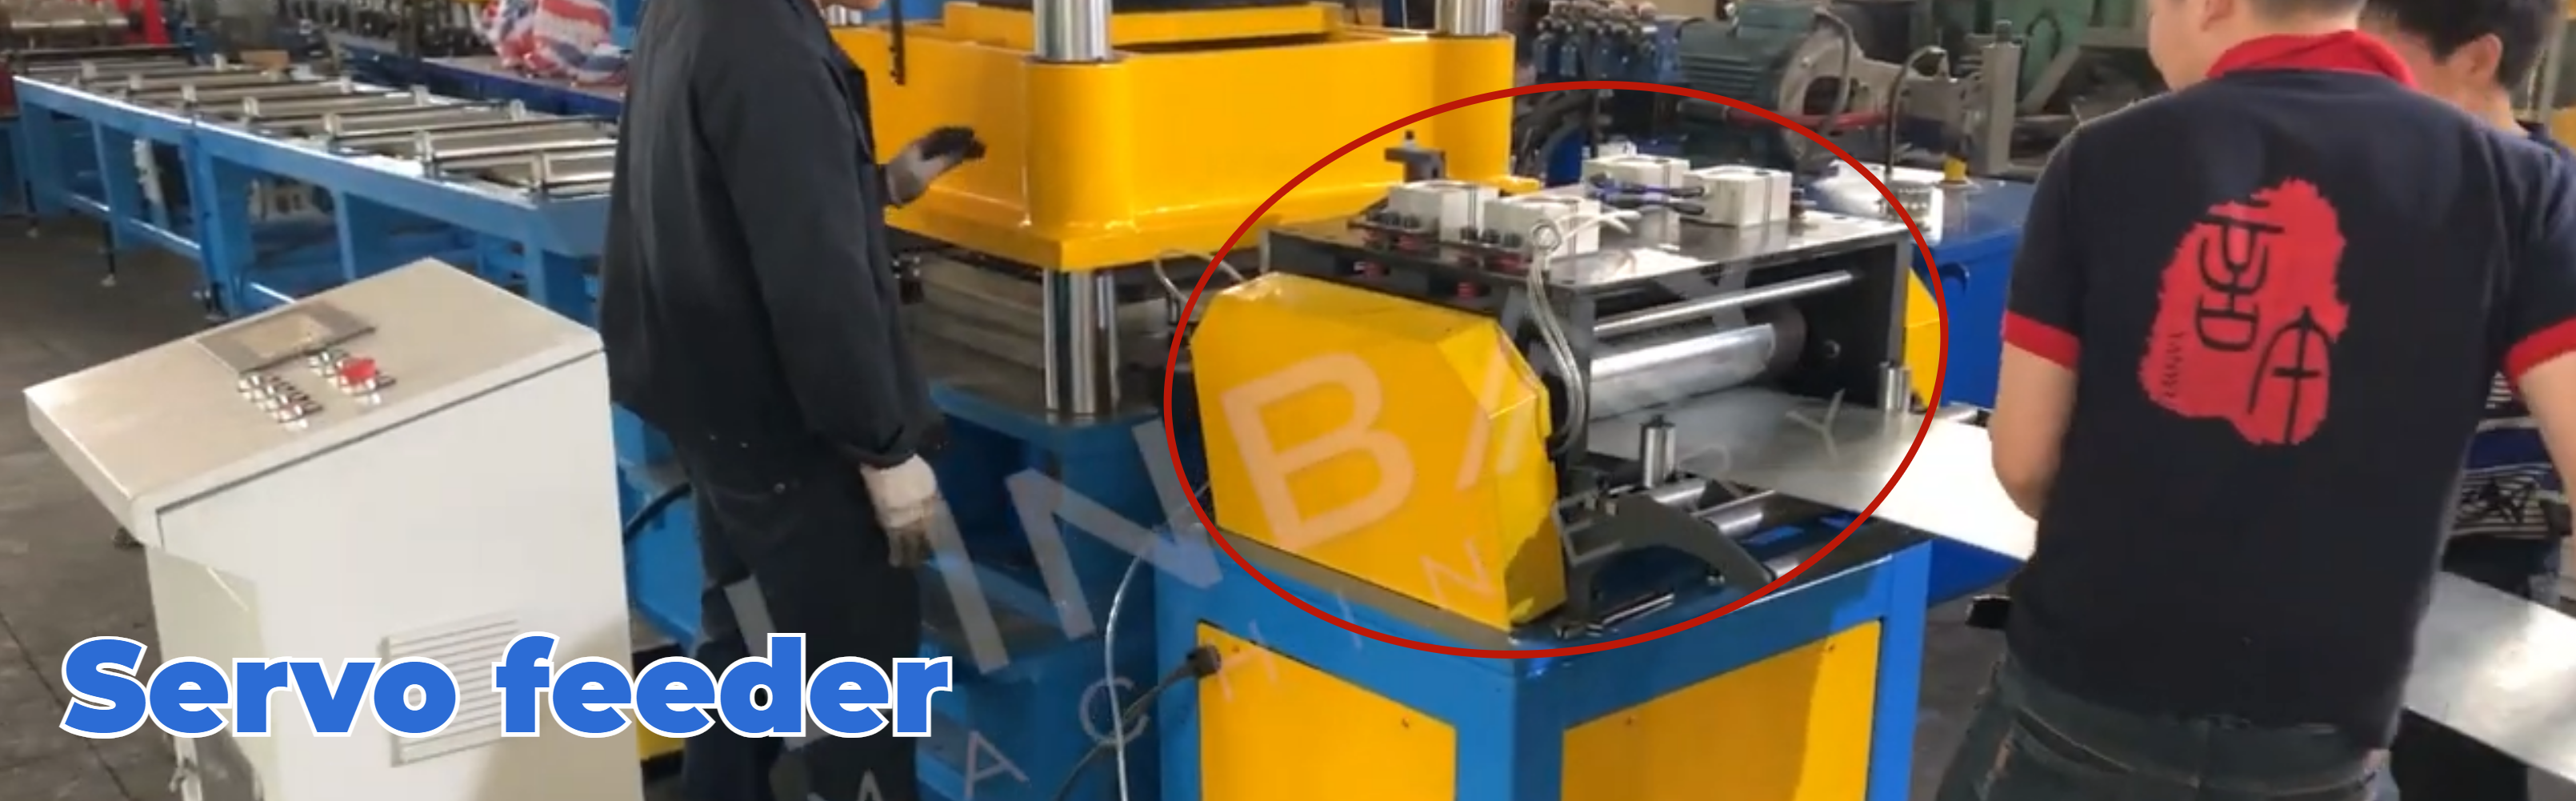
بفضل محركها المؤازر، تعمل وحدة التغذية بسلاسة تامة دون أي تأخير تقريبًا بين بدء التشغيل والإيقاف، مما يسمح بالتحكم الدقيق في طول تغذية اللفائف لضمان دقة التثقيب. كما تحمي التغذية الهوائية الداخلية سطح اللفائف من التآكل.
ماكينة التثقيب الهيدروليكية وماكينة القطع الهيدروليكية المسبقة القطع
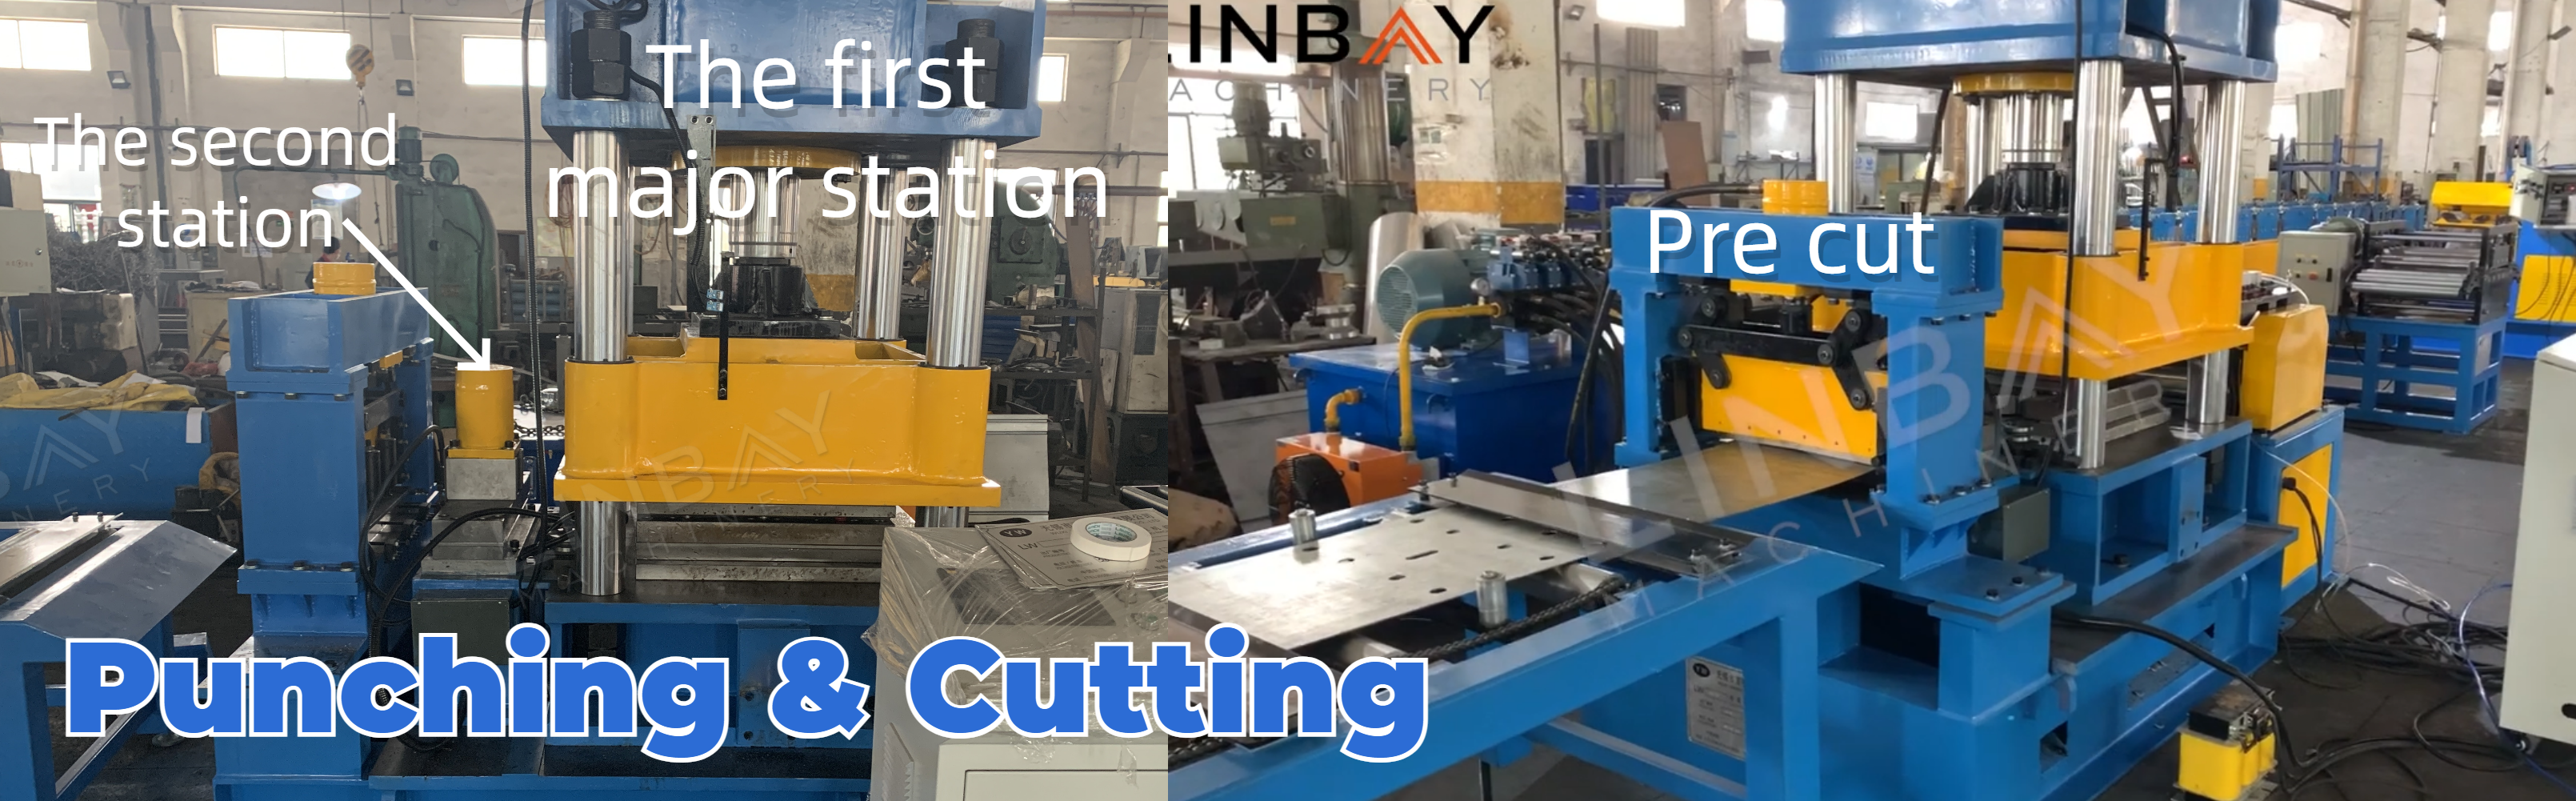
لتعزيز الكفاءة وفعالية التكلفة، تتم عملية التثقيب بواسطة محطتين هيدروليكيتين (قالبين).
تستطيع المحطة الرئيسية الأولى إحداث 16 ثقبًا في المرة الواحدة. أما الثقوب التي تُحدث في المحطة الثانية فتظهر مرة واحدة فقط على كل عارضة، مما يجعل المحطة الأصغر حلاً أكثر كفاءة.
يضمن التقطيع المسبق قبل تشكيل اللفائف استمرارية عمل آلة تشكيل اللفائف دون انقطاع، مما يزيد من سرعة الإنتاج. بالإضافة إلى ذلك، يقلل هذا الحل من هدر لفائف الصلب.
التوجيه
تضمن بكرات التوجيه الموضوعة قبل آلة تشكيل اللفائف محاذاة اللفائف الفولاذية مع الآلة، مما يمنع تشوه اللفائف أثناء عملية التشكيل.
آلة تشكيل اللفائف
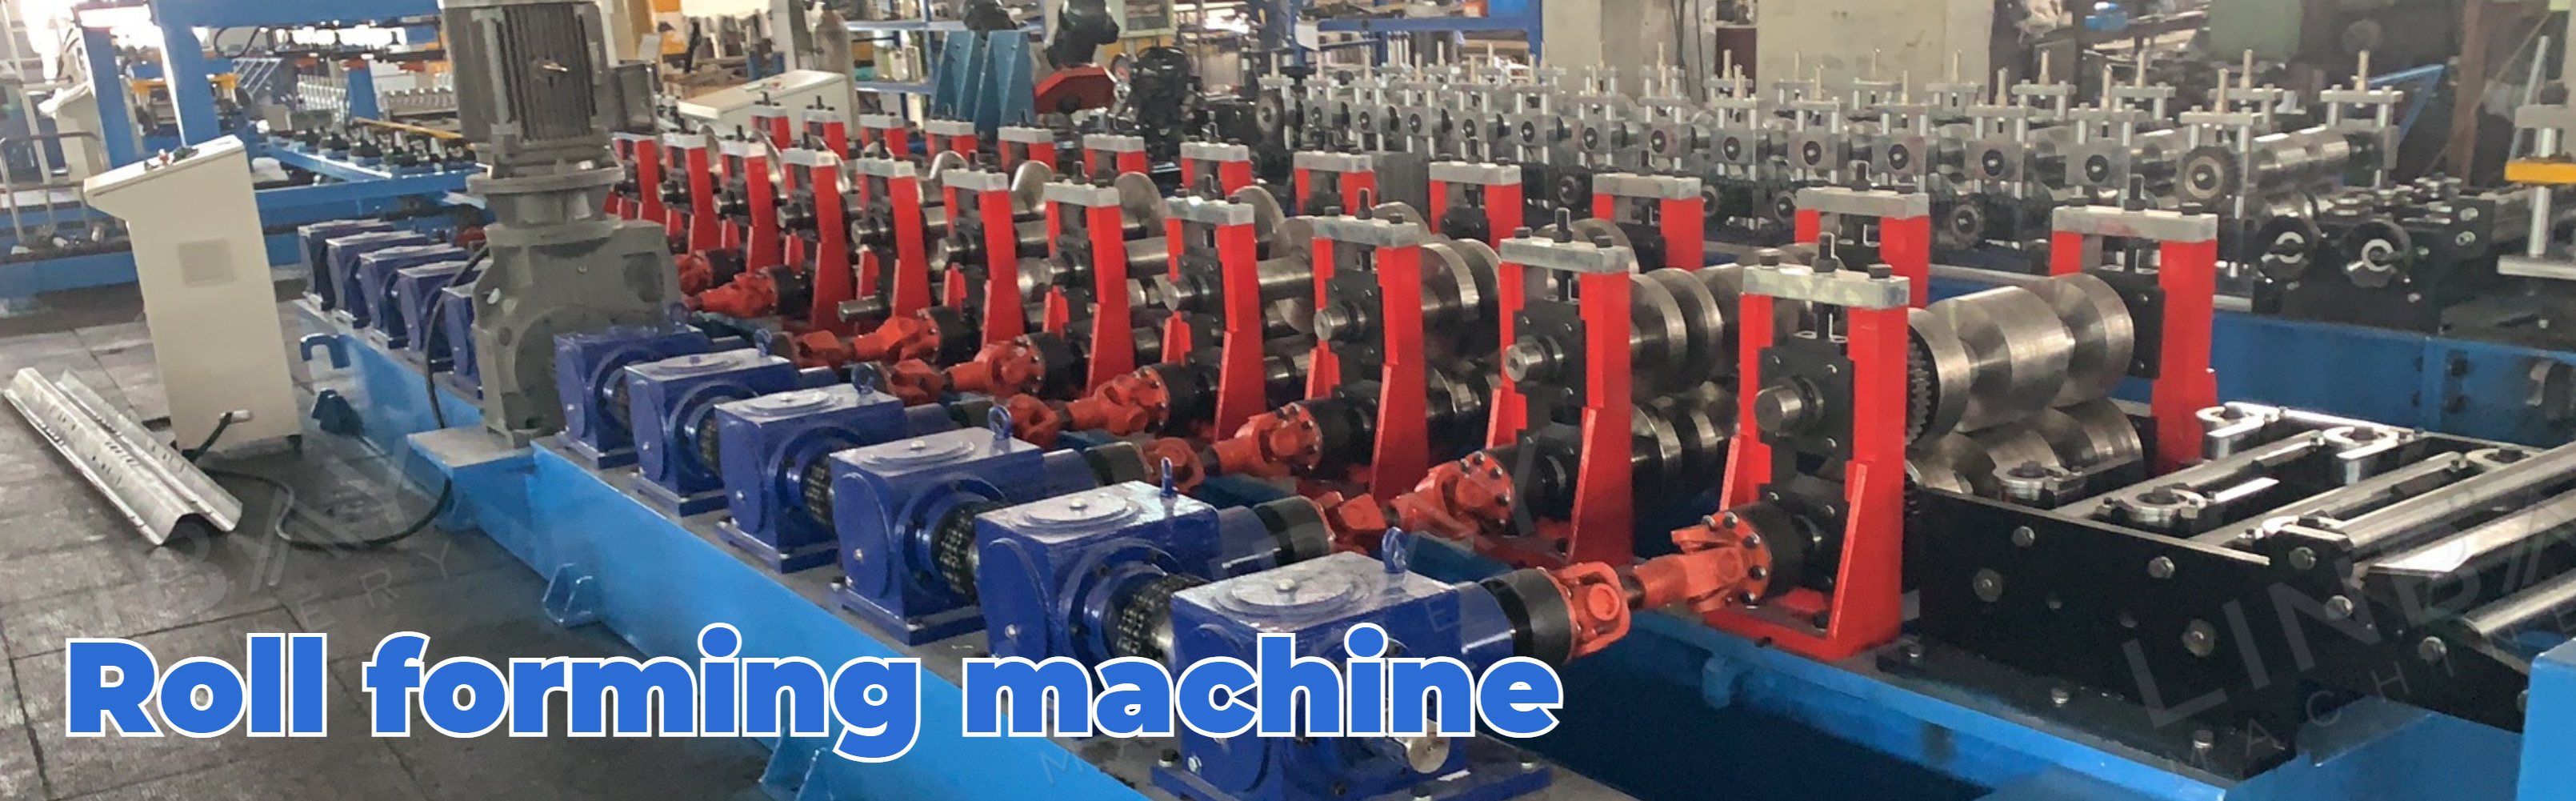
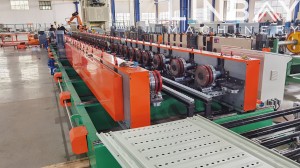
تتميز آلة تشكيل اللفائف هذه بهيكل من الحديد الزهر، مع أعمدة عالمية تربط بكرات التشكيل وعلب التروس. تمر لفائف الصلب عبر 12 محطة تشكيل، حيث تخضع للتشكيل حتى تتوافق مع شكل العارضة على شكل حرف W المحدد في رسومات العميل.
تم طلاء سطح بكرات التشكيل بالكروم لحمايتها وإطالة عمرها الافتراضي.
اختياري: جهاز تكديس آلي
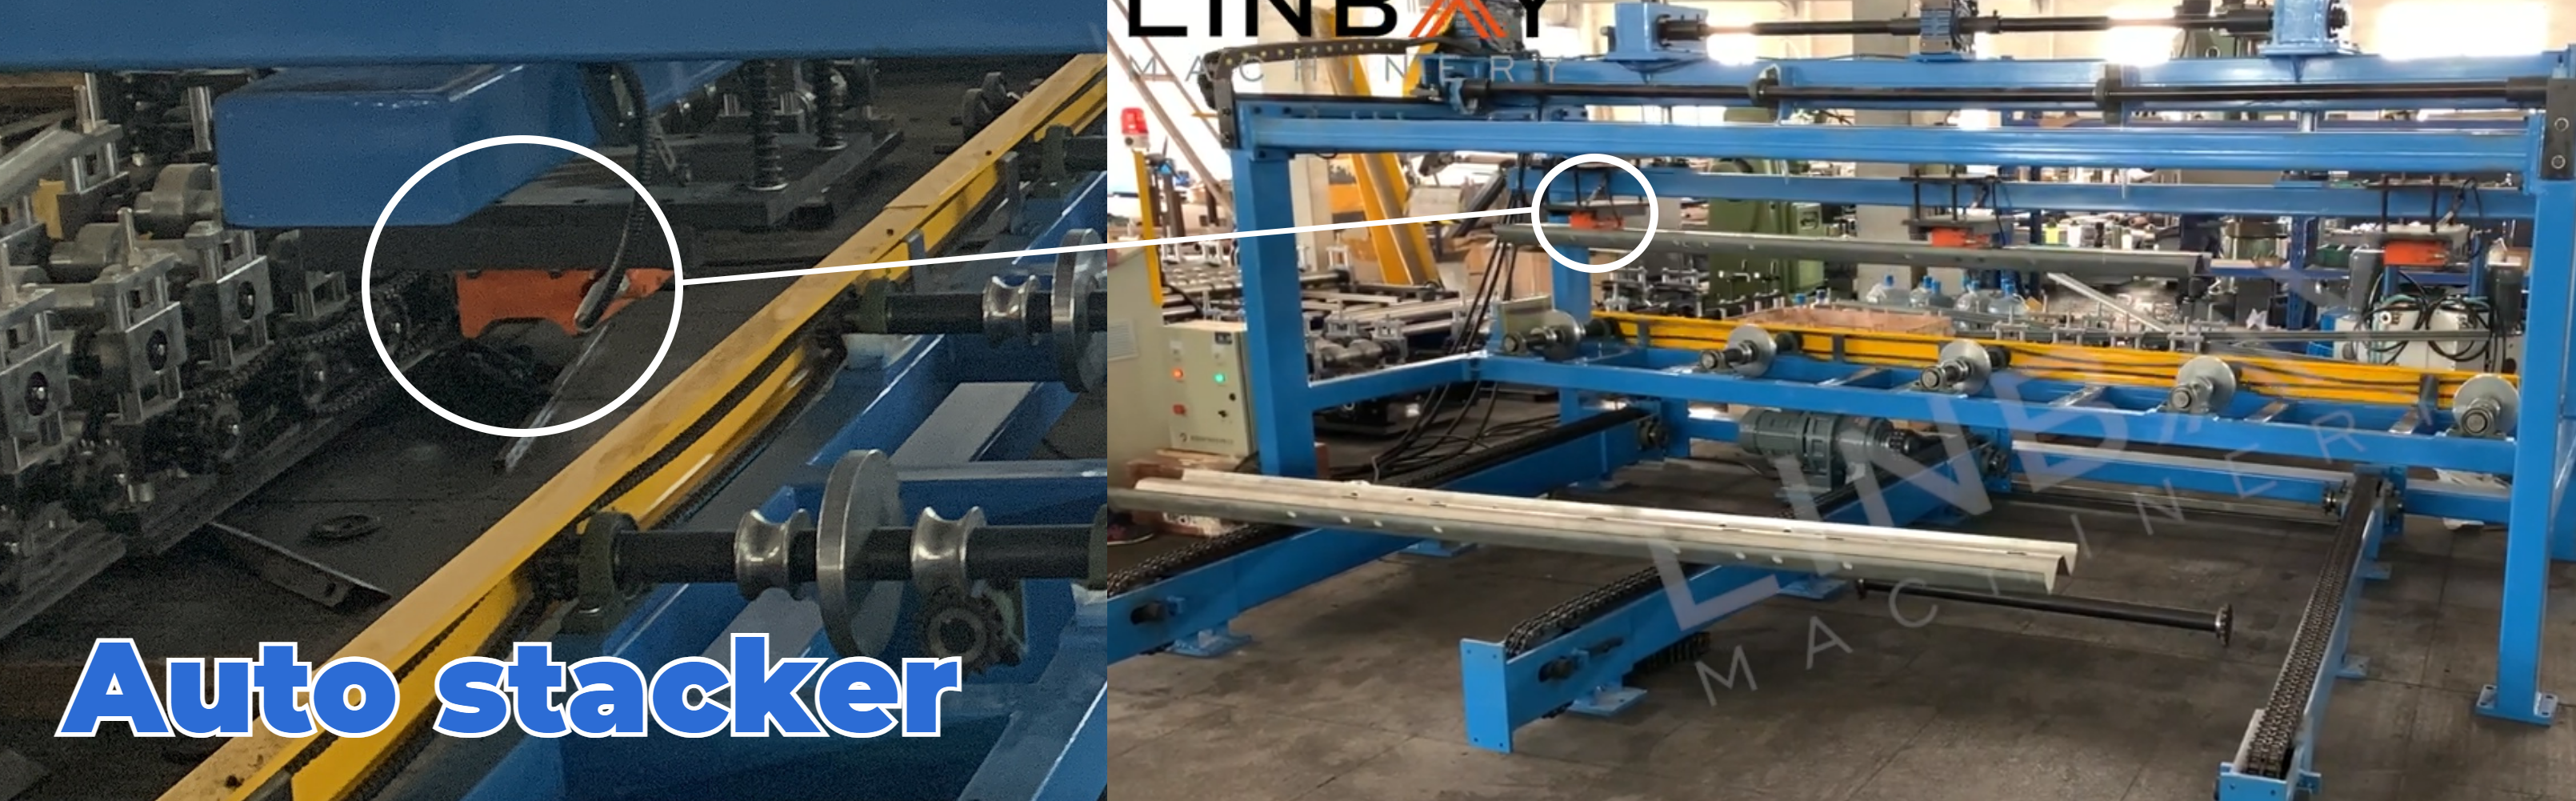
في نهاية خط الإنتاج، يُمكن استخدام رافعة آلية لتقليل تكاليف العمالة اليدوية بما يُعادل عاملين تقريبًا. إضافةً إلى ذلك، ونظرًا لوزن عارضة W بطول 4 أمتار، فإن التعامل اليدوي معها يُشكل مخاطر على السلامة.
تُعدّ آلة التكديس الآلية خيارًا شائعًا وفعالًا في خطوط إنتاج تشكيل اللفائف، حيث تُحسّن الكفاءة والسلامة، ويُحدد سعرها بناءً على الطول. تتطلب الأشكال المختلفة طرق تكديس مُختلفة. في خط الإنتاج هذا، زُوّدت آلة تكديس آلية بطول 4 أمتار بثلاثة أكواب شفط مُصممة خصيصًا للأشكال على هيئة حرف W. تُمسك هذه الأكواب العارضة W بإحكام وتضعها بدقة على الناقل لتكديسها بشكل مُنظم، مما يُسهّل عملية النقل.
حلول القطع المسبق مقابل حلول القطع اللاحق
سرعة الإنتاج:يبلغ طول عوارض الدرابزين عادةً 4 أمتار. تتم عملية القطع المسبق بسرعة 12 متراً في الدقيقة، مما يُمكّن من إنتاج 180 عارضة في الساعة. أما عملية القطع اللاحق، التي تتم بسرعة 6 أمتار في الدقيقة، فتُنتج 90 عارضة في الساعة.
الحد من الهدر:أثناء عملية القطع، لا ينتج عن الحل المسبق للقطع أي هدر أو فقدان. في المقابل، ينتج عن الحل اللاحق للقطع هدر يتراوح بين 18 و20 ملم لكل عملية قطع، وفقًا لمواصفات التصميم.
طول تخطيط السطر:في حل القطع المسبق، تكون منصة النقل ضرورية بعد القطع، مما قد يؤدي إلى تصميم خط إنتاج أطول قليلاً مقارنة بحل القطع اللاحق.
الحد الأدنى للطول:في حل القطع المسبق، يُشترط حد أدنى لطول القطع لضمان تغطية لفائف الصلب لثلاث مجموعات على الأقل من بكرات التشكيل، مما يوفر احتكاكًا كافيًا لدفعها للأمام. في المقابل، لا يشترط حل القطع اللاحق حدًا أدنى لطول القطع، نظرًا لأن آلة تشكيل اللفائف تُغذى باستمرار بلفائف الصلب.
ومع ذلك، بالنظر إلى أن عوارض W عادة ما يبلغ طولها حوالي 4 أمتار، وهو ما يتجاوز الحد الأدنى لمتطلبات الطول، فإن الاختيار بين حلول القطع المسبق والقطع اللاحق يصبح أقل أهمية بالنسبة لآلة تشكيل اللفائف هذه المصممة لعوارض W.
نصيحة طيبة:ننصح عملاءنا باختيار خط إنتاج بناءً على احتياجاتهم الكمية المحددة. بالنسبة لموردي قطاعات عوارض الدرابزين، نوصي باستخدام حلول القطع المسبق. فعلى الرغم من ارتفاع تكلفتها قليلاً مقارنةً بحلول القطع اللاحق، إلا أن قدراتها الإنتاجية المحسّنة تُعوّض أي فرق في التكلفة بسرعة.
إذا كنت تقوم بالتوريد لمشروع إنشاءات مرورية، فإن حل القطع المسبق هو الأنسب. فهو يشغل مساحة أقل ويتوفر عادةً بتكلفة أقل قليلاً.
1. جهاز فك اللفائف

2. التغذية

3. اللكم

4. حوامل تشكيل اللفائف

5. نظام القيادة

6. نظام القطع

آحرون

طاولة خارجية