

VİDEO
Perfil
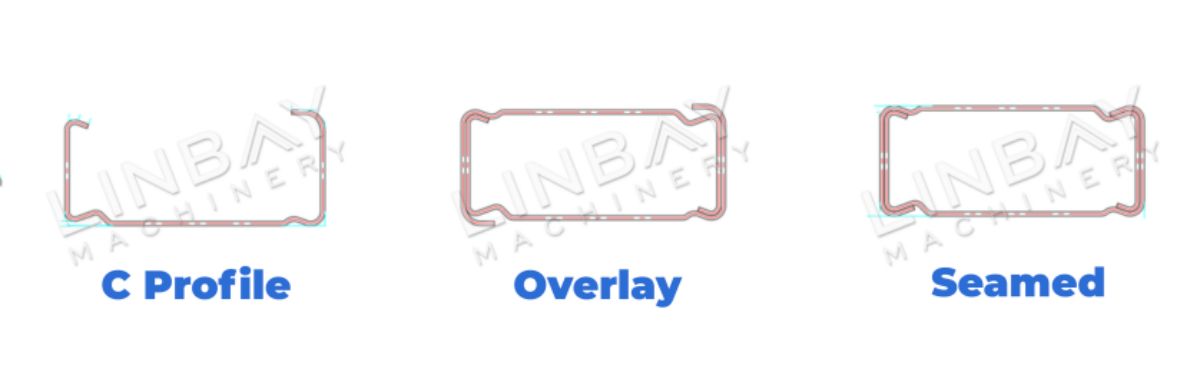
Qutu şüası xüsusi hazırlanmış möhkəm bir seçimdirağır iştətbiqlər. Xüsusilə, biz təqdim edirikiki hissəli qutu şüasıNəzərinizə çatdırırıq. Adətən qalınlığı 1,5 ilə 2 mm arasında dəyişən soyuq və ya isti yayılmış poladdan döyülür və dəqiq emaldan keçir.rulon formalaşdırmaGörünüş baxımından cəlbedicilik və davamlılıq arasında tarazlığı təmin etmək üçün örtüklənməzdən əvvəl. Yığma təhlükəsiz şəkildə birləşdirməni əhatə ediriki ədəd C-formalı polad profil, nəticədə möhkəm boru quruluşu yaranır. Qutu şüalarının istehsalı üçün soyuq rulon formalaşdırma maşını səmərəlilik və dəqiqlik təklif edərək üstünlük verilən seçim kimi ortaya çıxır.
Real hal - Əsas Texniki Parametrlər
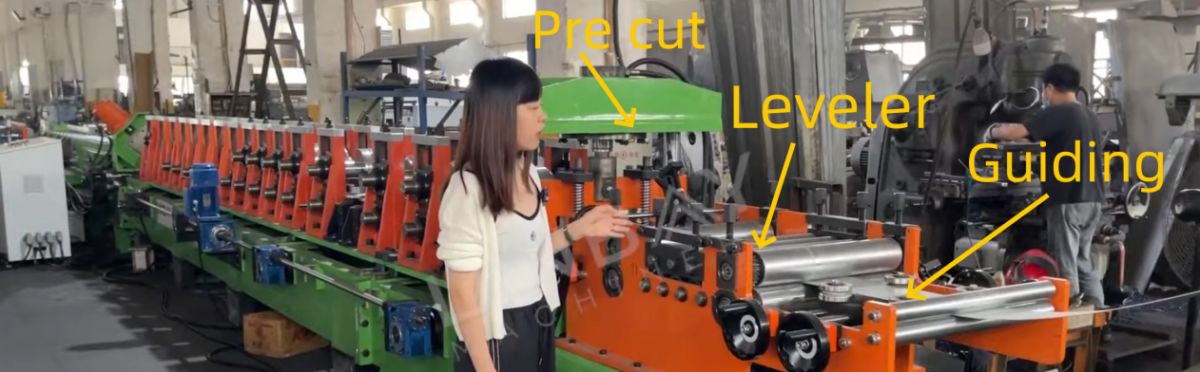
Rəhbər diyircəklər polad rulon və maşın arasında effektiv şəkildə uyğunluğun qorunmasında mühüm rol oynayırtəhrifin qarşısının alınmasıqutu şüasının. Onlar həmçinin polad rulonun geri dönən deformasiyasının qarşısını alaraq formalaşdırma prosesində mühüm rol oynayırlar.Düzlükqutu şüasının xeyli təsiri varməhsul keyfiyyəti və yük daşıma qabiliyyətiBütün rəfin. Formalaşdırma xətti boyunca strateji olaraq yerləşdirilən istiqamətləndirici diyircəklər dəqiq uyğunlaşdırmanı təmin edir.ÖlçmələrHər bir istiqamətləndirici diyircəyin kənara qədər olan məsafəsi təlimat kitabçasında diqqətlə sənədləşdirilir və bu da daşınma və ya istehsal zamanı kiçik yerdəyişmələr baş verdikdə belə, bu məlumatlara əsaslanaraq sorunsuz tənzimləmələrə imkan verir.
Səviyyələndirici
Əvvəlki mərhələdən sonra polad rulon düzəldici prosesə keçir. Burada düzəldici maşın səyləpolad rulonda mövcud olan hər hansı bir əyriliyi aradan qaldırır, bununla da onun düzlüyünü və paralelliyini yaxşılaşdırır və nəticədə son məhsulun - qutu şüasının keyfiyyətini artırır. 2 yuxarı və 3 aşağı düzəldici rulonla təchiz olunmuş düzəldici maşın, polad rulonu sonrakı istehsal mərhələləri üçün hazırlamaqda dəqiqlik təmin edir.
Hidravlik Əvvəlcədən Kəsmə
Bu istehsal xətti daxil edilirməsamələrihidravlik əvvəlcədən kəsmə cihazı,müxtəlif en və qalınlıqlara malik polad rulonların dəyişdirilməsini sadələşdirmək, eyni zamandabobin tullantılarının minimuma endirilməsi.
Rulo Formalaşdırma Maşını
Axın qrafiki
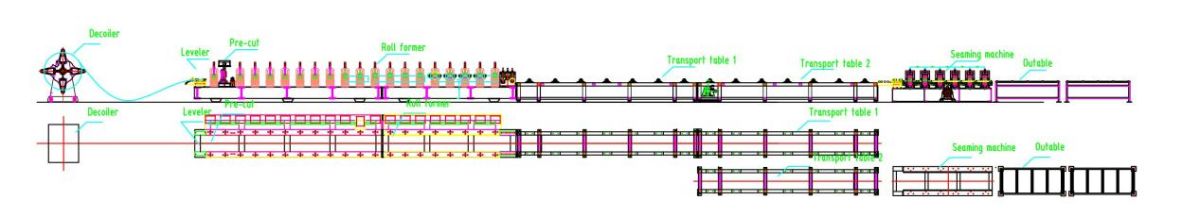
Əl ilə dekoiler - Rəhbər - Səviyyələndirici - Hidravlik əvvəlcədən kəsmə - Rulon əmələ gətirmə maşını - Uçan hidravlik kəsmə - Platforma - Tikiş maşını - Çıxış masa
Əsas Texniki Parametrlər
1. Xətt sürəti: 0-4 m/dəq, tənzimlənən
2.Profillər: Birdən çox ölçü - eyni hündürlük 50 mm və fərqli eni 80, 100, 120 mm
3. Material qalınlığı: 1,5-2 mm
4. Uyğun material: İsti yayılmış polad, soyuq yayılmış polad, sinklənmiş polad
5. Rulon əmələ gətirmə maşını: Çuqun dayaq
cture və zəncir sürücülük sistemi.
6. Formalaşdırma stansiyasının sayı: 18
7. Kəsmə sistemi: Hidravlik kəsmə, rulon düzəldicisi kəsmə zamanı dayanmır.
8. Ölçü dəyişdirilməsi: Avtomatik.
9.PLC kabineti: Siemens sistemi.

Həqiqi iş təsviri
Əl ilə işləyən dekoiler
Əl ilə işləyən dekoiler a ilə təchiz olunmuşdurəyləc sistemiaçılan rulon gərginliyini tənzimləmək və hamar açma prosesini təmin etmək üçün diqqətlə hazırlanmışdır. Xüsusilə qalınlığı 1,5 mm-dən çox olan polad rulonlar üçün qəfil geri çəkilmə riskini azaltmaq üçün,pres qolupolad rulonu yerində etibarlı şəkildə saxlamaq üçün istifadə olunur. Bundan əlavə, açılma zamanı rulon sürüşməsinin qarşısını almaq üçün polad qoruyucu lövhələr strateji olaraq quraşdırılmışdır. Bu düşünülmüş dizayn təkcə təhlükəsizliyi artırmaqla yanaşı, həm də təklif ediryüksək xərc səmərəliliyi, etibarlı və səmərəli işləməyi təmin edir.
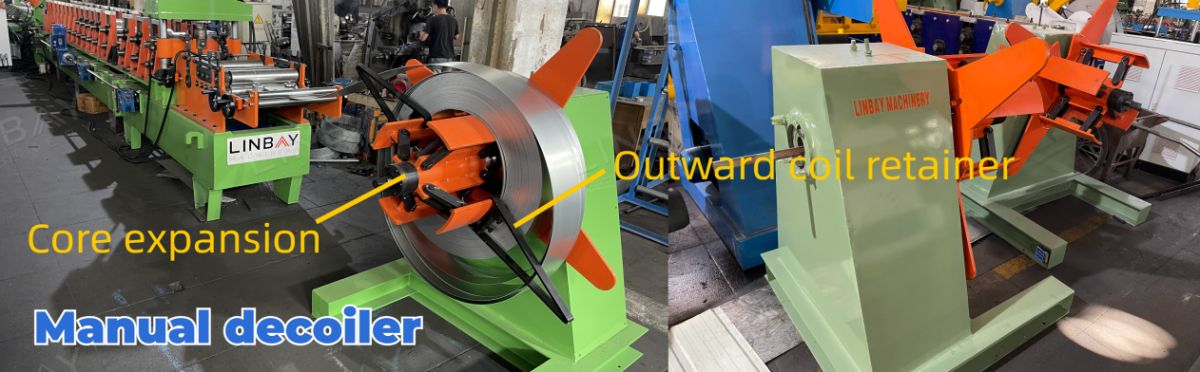
Bu ssenaridə, əl ilə işləyən dekoileröz enerji mənbəyi olmadanistifadə olunur. Daha əhəmiyyətli istehsal sürəti tələbləri üçün biz isteğe bağlı təklif edirikhidravlik dekoilerhidravlik stansiya ilə təchiz olunub.
Rəhbərlik
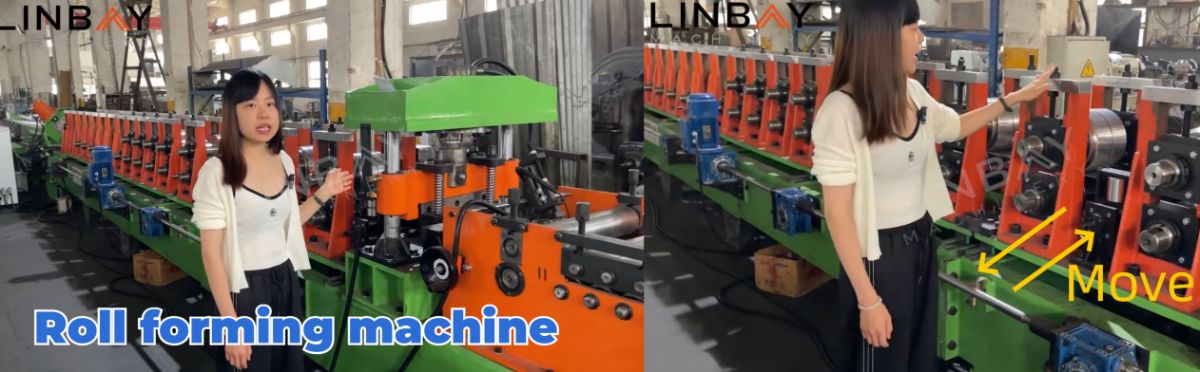
Bütün istehsal xəttinin mərkəzində əvəzolunmaz bir komponent olan rulon formalaşdırma maşını yerləşir. Möhkəm bir parçadan hazırlanmışdırçuqun, bu maşın möhkəm bir quruluşa malikdir və etibarlı bir şəkildə idarə olunurzəncir sistemiOnun çox yönlü olması müxtəlif ölçülü və sabit hündürlükdə istehsal etməyə imkan verir. Operatorlar PLC idarəetmə ekranında planlaşdırılmış ölçüləri asanlıqla daxil edir və bu da tetikleyiciyi işə salır.avtomatik tənzimləmələrformalaşdırma stansiyalarının dəqiq mövqelərə yerləşdirilməsi. Adətən, təcrübəli işçilər həm formalaşdırma stansiyalarının avtomatik hərəkətini, həm də polad rulonun əl ilə dəyişdirilməsini əhatə edən tam ölçü dəyişdirmə prosesini yerinə yetirmək üçün təxminən 60 dəqiqə vaxt tələb edirlər.
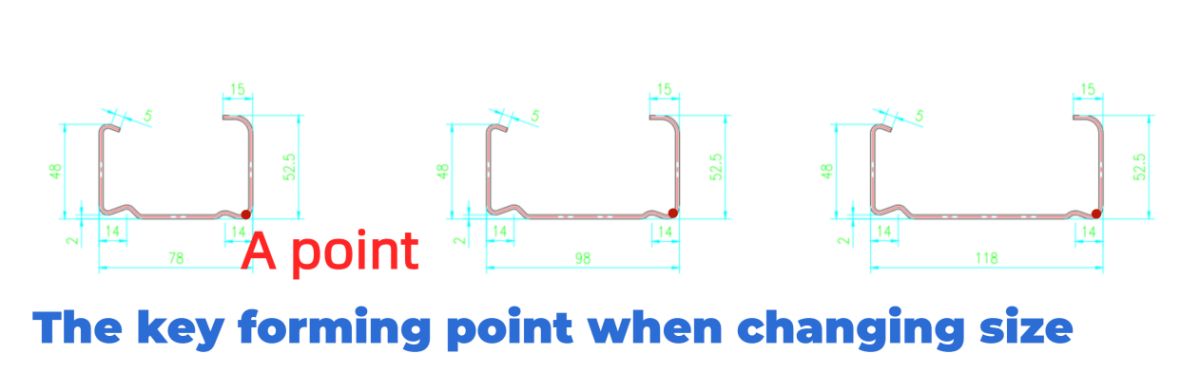
TheBir xaleni tənzimləmələri üçün əsas formalaşma nöqtəsi kimi çıxış edir. Rulon formalaşma stansiyaları relslər boyunca hərəkət etdikcə, onlar bu vacib formalaşma nöqtəsinin mövqeyini dinamik şəkildə dəyişir və bu da istehsalını təmin edirqutu müxtəlif enli şüalar.
Formalayıcı diyircəklərin materialı olaraq, müstəsna sərtliyi və aşınmaya davamlılığı ilə tanınan yüksək karbonlu xrom tərkibli polad olan Gcr15 seçilir. Bu diyircəklər uzunömürlülüyünü artırmaq üçün xrom örtüklə örtülür, 40Cr materialından hazırlanmış vallar isə əlavə davamlılıq üçün istiliklə emal olunur.
Uçan Hidravlik Kəsmə
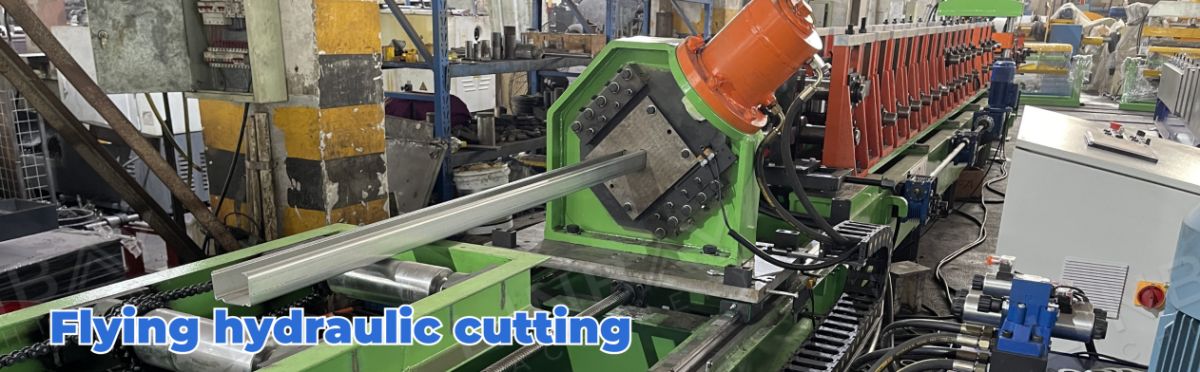
Rulon formalaşdırma prosesindən keçdikdən sonra, polad rulon tədricən C formalı profilə uyğunlaşır. Daha sonra hidravlik kəsici maşın tərəfindən tələb olunan uzunluğa dəqiq şəkildə kəsilir və1 mm daxilində kəsmə uzunluğu xətasıBu kəsmə prosesi polad rulon israfını səmərəli şəkildə minimuma endirir və rulon formalaşdıran maşının istehsal sürəti ilə sinxronizasiya olunur, sorunsuz və fasiləsiz işləməyi təmin edir.
Platforma
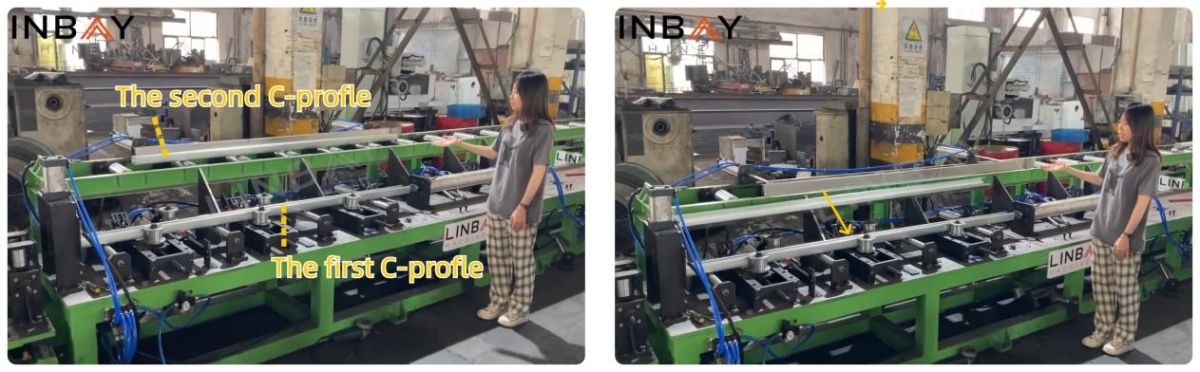
İlkin C-profil yuxarı platformaya ötürülür və daha sonra aşağı platformaya itələnir. Daha sonra ikinci C-profil diqqətlə orta yamaca itələnir və burada çevirici cihaz onu fırladır. Bu hərəkət iki C-profilin şaquli şəkildə düzülməsini və səliqəli şəkildə üst-üstə qoyulmasını təmin edir.
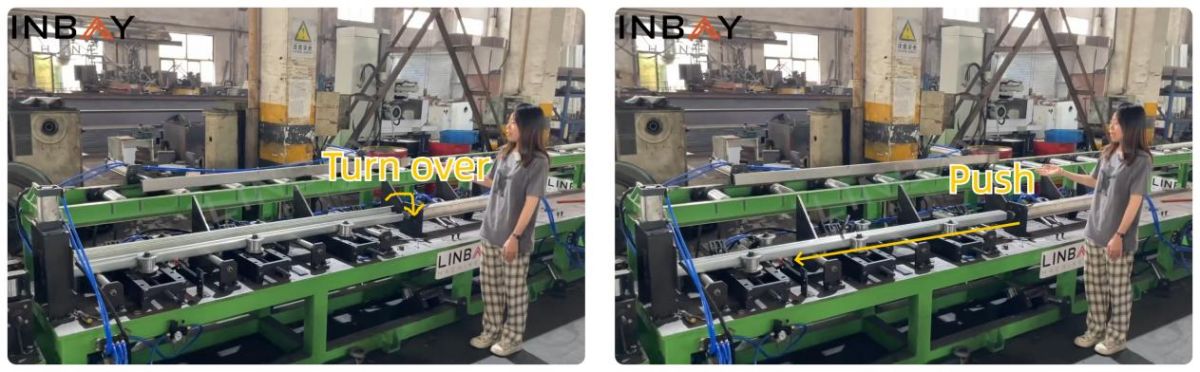
Bələdçi diyircəklər iki C-profilin hizalanmasını təmin edir və pnevmatik itələyici çubuqlar onları tikiş maşınına itələyir.
Tikiş maşını
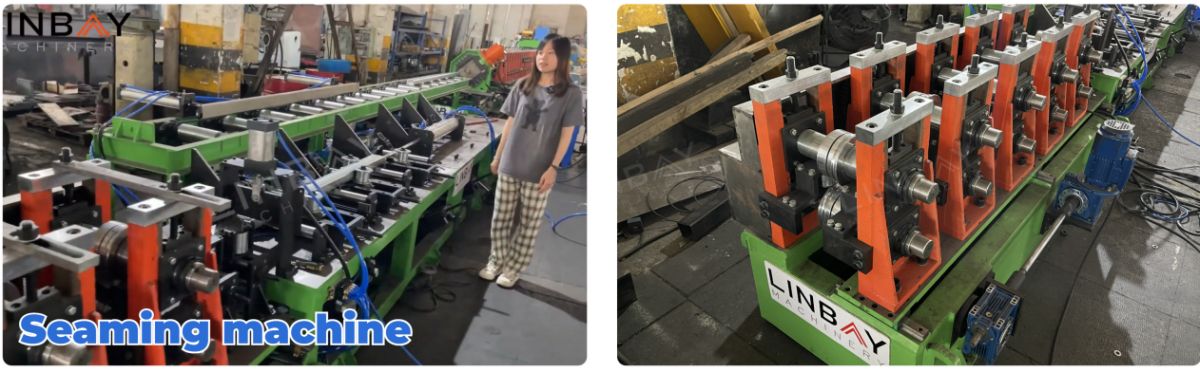
Tikiş maşını rulon formalaşdırma maşınının quruluşunu əks etdirir və a ilə öyünürçuqun konstruksiya və zəncirvari idarəetmə sistemiBu yenilik, qutu şüasının eninə uyğun olaraq tikiş stansiyasının mövqelərini avtonom şəkildə tənzimləyir.qaynaq maşınına ehtiyacı aradan qaldırırƏnənəvi olaraq, bir işçinin iki C-profilini qutu şüası şəklində rulondan sonrakı qəlibə qaynaq etməsi tələb olunurdu.
Enkoder və PLC
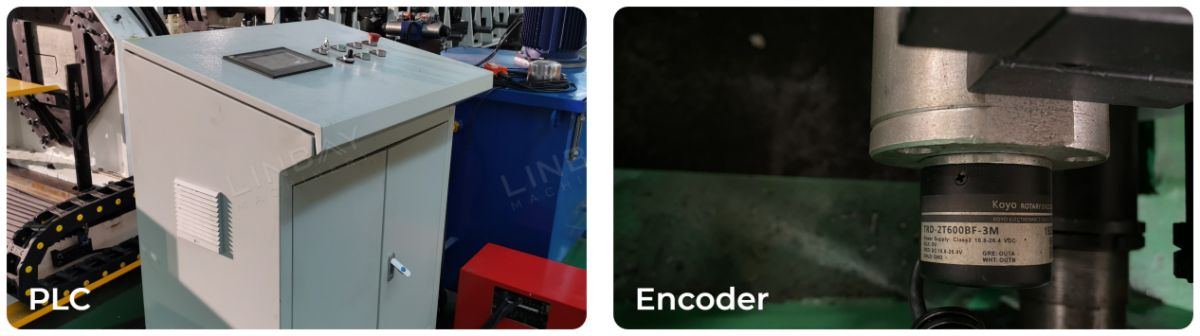
Rulon formalaşdırma maşını a ilə təchiz olunmuşdurYapon Koyo kodlayıcısı, PLC idarəetmə kabineti üçün bobin uzunluğunu elektrik siqnallarına dəqiq şəkildə çevirir. Bu dəqiqlik zəmanət verirkəsmə xətaları 1 mm ilə məhdudlaşır, yüksək keyfiyyətli qutu şüalarını təmin edir və tullantıları azaldır. Operatorlar PLC ekranı vasitəsilə istehsal sürətini, ölçüləri, kəsmə uzunluğunu və daha çoxunu idarə edə bilərlər. Kabinet həmçinin ümumi istifadə olunan parametrləri saxlayır və həddindən artıq yüklənmə, qısaqapanma və faza itkisindən qorunma təmin edir. PLC ekranındakı dil parametrləri müştəri seçimlərinə uyğun olaraq fərdiləşdirilə bilər.
Hidravlik Stansiya
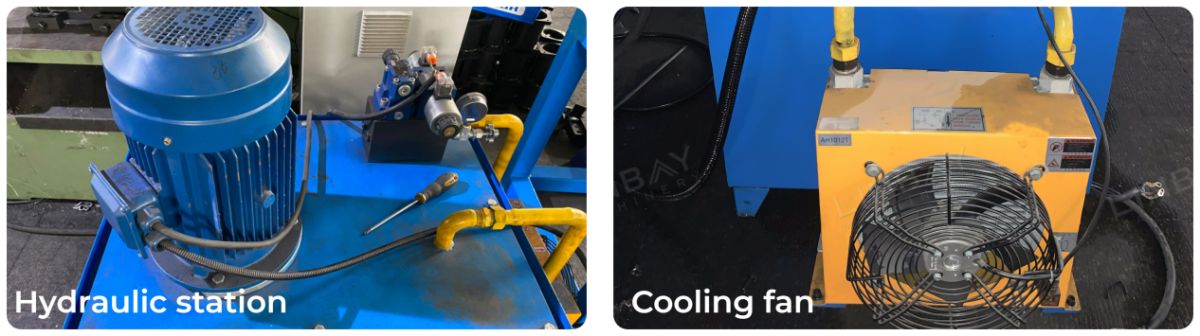
Soyutma elektrik ventilyatorları ilə təchiz olunmuş hidravlik stansiyamız istiliyi səmərəli şəkildə yayır və aşağı nasazlıq nisbəti ilə uzun və etibarlı işləməyi təmin edir.
Zəmanət
Göndərilmə zamanı, lövhədə çatdırılma tarixi aydın şəkildə göstərilir və bu da birbütün istehsal xətti üçün iki illik zəmanət və diyircəklər və vallar üçün təsirli beş illik zəmanət.
1. Dekoiler

2. Qidalanma

3. Punching

4. Rulon formalaşdırma dayaqları

5. Sürücülük sistemi

6. Kəsmə sistemi

Digərləri

Masadan kənarda