

VIDEO
Propil
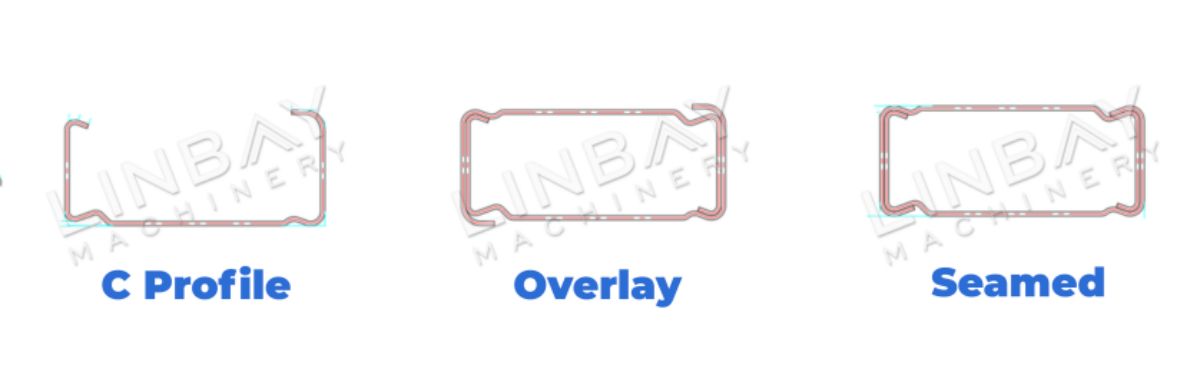
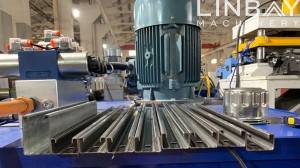
Balok kotak nangtung salaku pilihan anu kuat anu disaluyukeun pikeuntugas beurataplikasi. Sacara khusus, kami nampilkeunbalok kotak tipe dua bagiankanggo pertimbangan anjeun. Biasana ditempa tina baja anu digulung tiis atanapi digulung panas kalayan ketebalan antara 1,5 dugi ka 2mm, éta ngalaman prosés anu tepatngabentuk gulungansateuacan dilapis pikeun mastikeun kasaimbangan daya tarik visual sareng kakuatan anu awét. Perakitan ngalibatkeun ngahijikeun kalayan amandua potongan profil baja bentuk-C anu dibentuk, ngahasilkeun struktur tabung anu kokoh. Pikeun produksi balok kotak, mesin pembentuk gulungan tiis muncul salaku pilihan anu dipikaresep, nawiskeun efisiensi sareng presisi.
Parameter Téknis Utama-Kasus Nyata
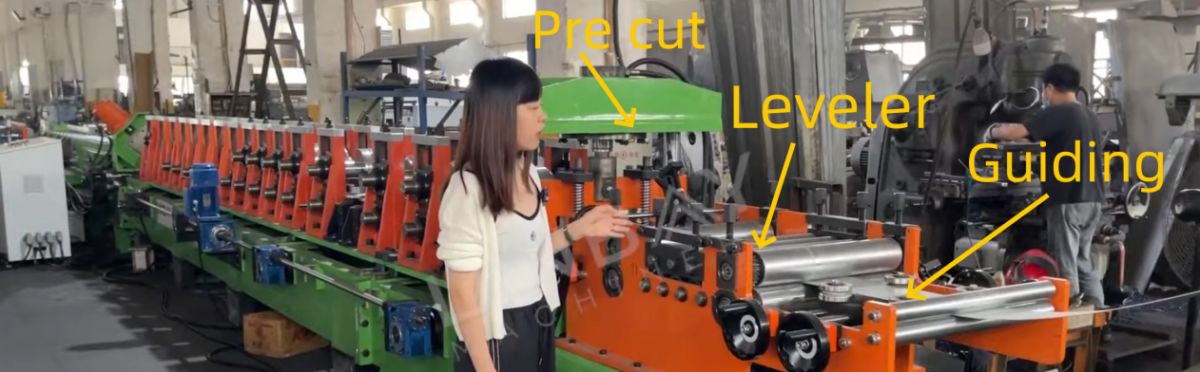
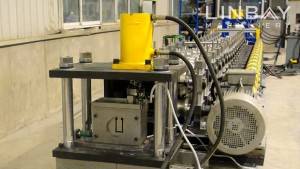
Rol pituduh penting pisan dina ngajaga kasaimbangan antara koil baja sareng mesin, sacara efektifnyegah distorsitina balok kotak. Éta ogé maénkeun peran penting dina prosés ngabentuk, nyegah deformasi pantulan tina kumparan baja.Kalurusanbalok kotak miboga pangaruh anu cukup ageung kanakualitas produk sareng kamampuan nahan bebantina sakumna rak. Diposisikan sacara strategis sapanjang garis pembentuk, rol pituduh mastikeun panyelarasan anu ati-ati.PangukuranJarak unggal rol pituduh ka sisi didokumentasikeun sacara saksama dina manual, anu ngamungkinkeun panyesuaian anu lancar dumasar kana data ieu, bahkan upami aya pamindahan minor nalika transportasi atanapi produksi.
Pangrata
Saatos tahapan sateuacanna, kumparan baja maju ka prosés leveling. Di dieu, mesin leveling rajinngaleungitkeun sagala kelengkungan anu aya dina kumparan baja, ku kituna ningkatkeun kerataan sareng paralelisme na, antukna ningkatkeun kualitas produk ahir - balok kotak. Dilengkepan ku 2 gulungan leveling luhur sareng 3 handap, mesin leveling mastikeun katepatan anu saksama dina nyiapkeun kumparan baja pikeun léngkah-léngkah manufaktur salajengna.
Hidrolik Pra-Potong
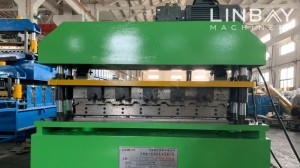
Jalur produksi ieu ngawengkuporatalat pre-cutting hidrolik,ngagampangkeun panggantian gulungan baja kalayan rupa-rupa lébar sareng ketebalan, bari sakaligusngaminimalkeun runtah koil.
Mesin Pembentuk Gulungan
Bagan alur
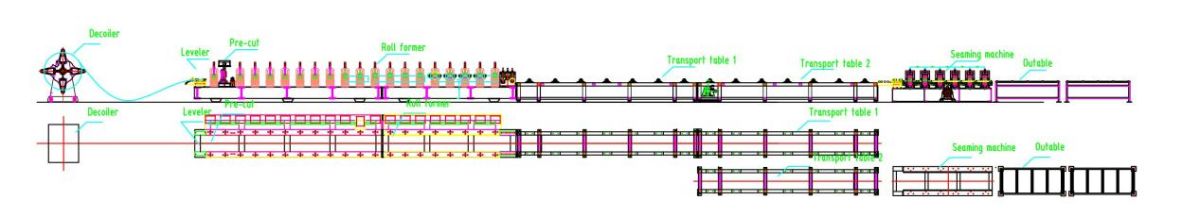
Decoiler manual--Pandu--Perata--Precut hidrolik--Mesin pembentuk gulungan--Potongan hidrolik ngalayang--Platform--Mesin jahitan--Meja kaluar
Parameter Téknis Utama
1. Kagancangan garis: 0-4 m/mnt, tiasa disaluyukeun
2.Profil: Sababaraha ukuran-jangkungna sami 50mm, sareng lébar anu béda 80, 100, 120mm
3. Kandel bahan: 1.5-2mm
4. Bahan anu cocog: Baja gulung panas, baja gulung tiis, baja galvanis
5. Mesin pembentuk gulungan: Stru beusi tuang
struktur sareng sistem panggerak ranté.
6. Jumlah stasiun pembentuk: 18
7. Sistem motong: Motong hidrolik, roll former henteu eureun nalika motong.
8. Ngarobih ukuran: Otomatis.
9. Kabinet PLC: Sistem Siemens.

Pedaran Kasus Nyata
Decoiler Manual
Decoiler manual dilengkepan kusistem pengeremandirancang kalawan taliti pikeun ngatur tegangan gulungan anu ngaleupaskeun sareng mastikeun prosés ngaleupaskeun anu lancar. Pikeun ngirangan résiko recoil anu dadakan, khususna pikeun gulungan baja anu ketebalanna ngaleuwihan 1,5mm,panangan pencétdianggo pikeun nahan koil baja kalayan aman. Salajengna, daun panyalindungan baja dipasang sacara strategis pikeun nyegah koil slip nalika dileupaskeun. Desain anu dipikirkeun ieu henteu ngan ukur ningkatkeun kaamanan tapi ogé nawiskeunefektivitas biaya anu luhur, mastikeun operasi anu tiasa dipercaya sareng efisien.
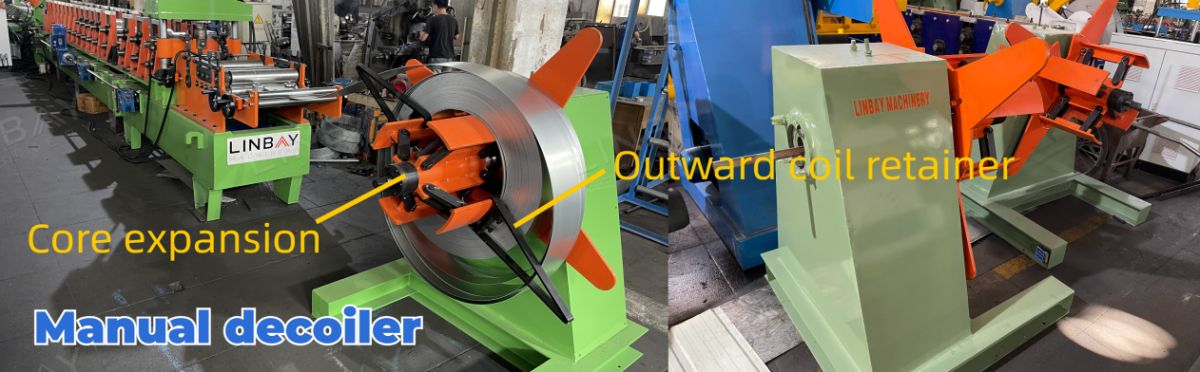
Dina skenario ieu, decoiler manualtanpa sumber kakuatan sorangandianggo. Pikeun sarat kecepatan produksi anu langkung penting, kami nawiskeun pilihandecoiler hidrolikdigerakkeun ku stasiun hidrolik.
Ngabimbing
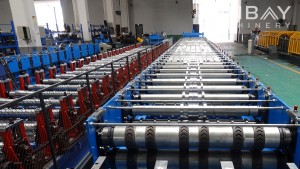
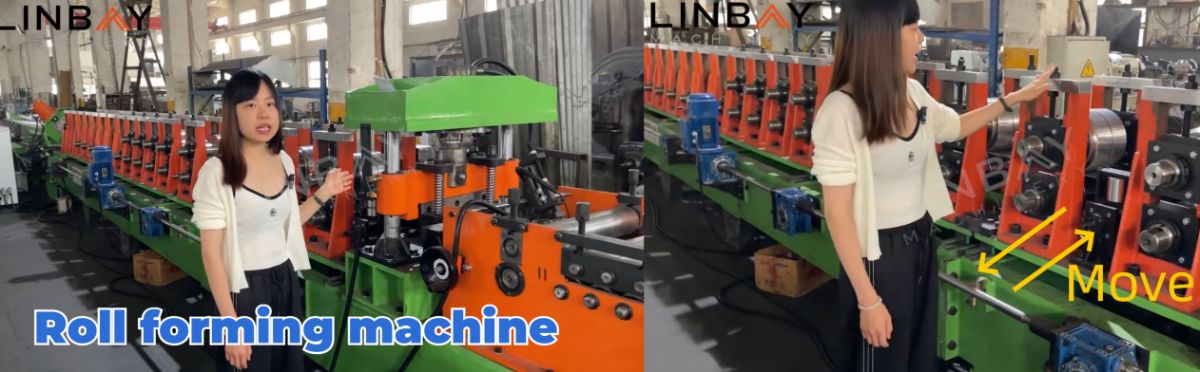
Dina inti sakabéh lini produksi aya mesin roll forming, komponén anu teu tiasa dipisahkeun. Diwangun tina sapotong padet tinabeusi cor, mesin ieu ngagaduhan struktur anu kuat sareng digerakkeun ku anu tiasa dipercayasistem ranté. Kagunaanana anu serbaguna ngamungkinkeun produksi rupa-rupa ukuran kalayan jangkungna anu konsisten. Operator kalayan gampang ngasupkeun diménsi anu direncanakeun dina layar kontrol PLC, anu micupangaluyuan otomatisstasiun pembentuk kana posisi anu tepat. Biasana, pagawé anu berpengalaman peryogi sakitar 60 menit pikeun ngalaksanakeun prosés ngarobih diménsi anu lengkep, anu ngawengku gerakan otomatis stasiun pembentuk sareng panggantian manual kumparan baja.
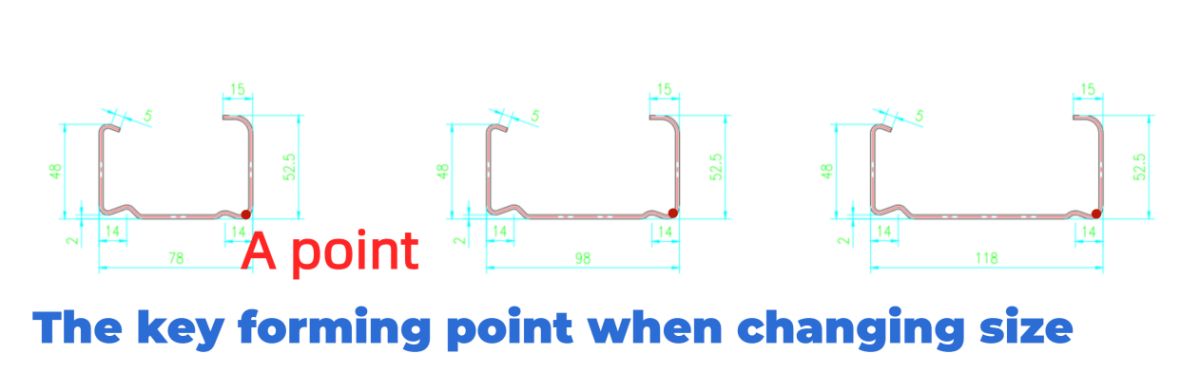
TheHiji titikbertindak salaku titik pembentuk penting pikeun pangaluyuan lébar. Nalika stasiun pembentuk gulungan bergerak sapanjang rel, éta sacara dinamis ngarobih posisi titik pembentuk kritis ieu, anu ngamungkinkeun produksikotak balok kalayan rupa-rupa lébar.
Pikeun bahan rol pangbentuk, Gcr15 dipilih—baja anu ngandung kromium karbon tinggi anu kasohor ku karasana anu luar biasa sareng tahan aus. Rol ieu ngalaman pelapisan krom pikeun ningkatkeun umurna, sedengkeun aci-aci na, anu didamel tina bahan 40Cr, ngalaman perlakuan panas pikeun daya tahan tambahan.
Motong Hidrolik Ngalayang
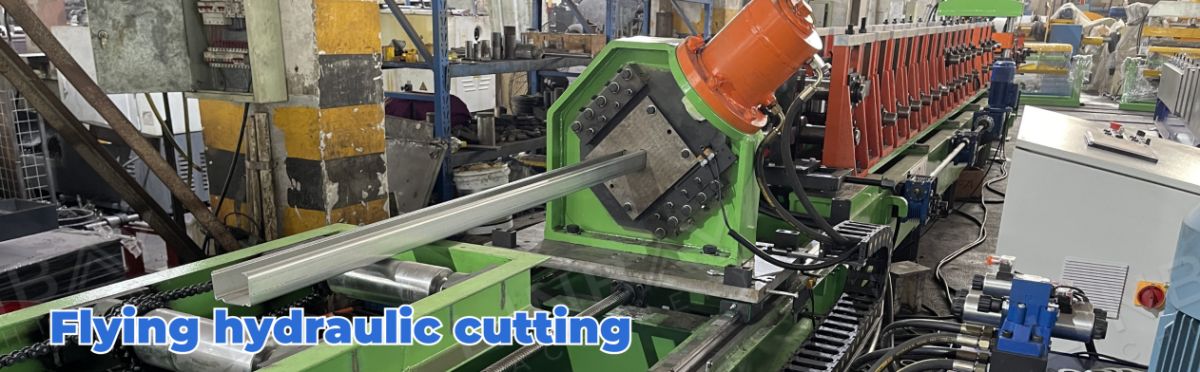
Saatos ngalaman prosés roll forming, kumparan baja laun-laun janten profil bentuk C. Teras dipotong sacara saksama dugi ka panjang anu diperyogikeun ku mesin motong hidrolik, ngajaga akasalahan panjang motong dina 1mmProsés motong ieu sacara efisien ngaminimalkeun runtah koil baja sareng sinkron sareng kecepatan produksi mesin roll forming, mastikeun operasi anu mulus sareng teu kaganggu.
Platform
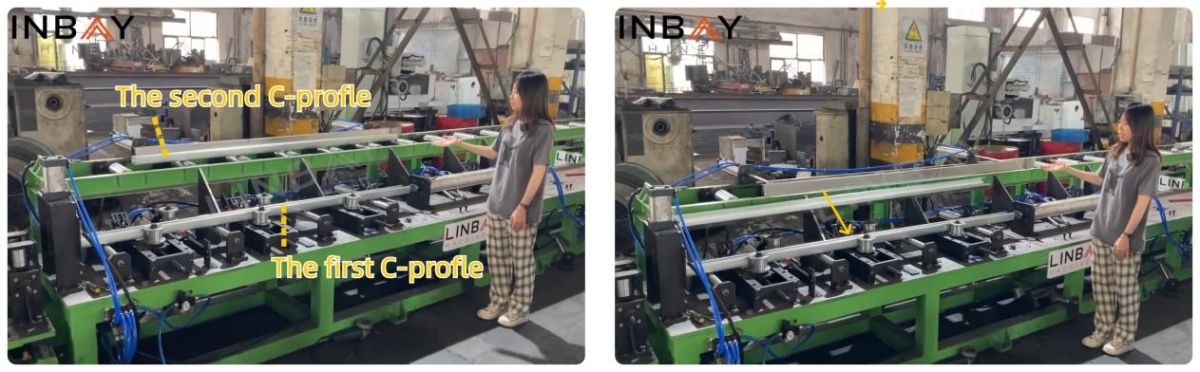
Profil-C awal dibawa ka platform luhur teras didorong kana platform handap. Salajengna, profil-C kadua didorong sacara saksama kana lamping tengah, dimana alat flipping muterkeunana. Peta ieu ngajajarkeun sareng numpuk rapih dua profil-C sacara vertikal.
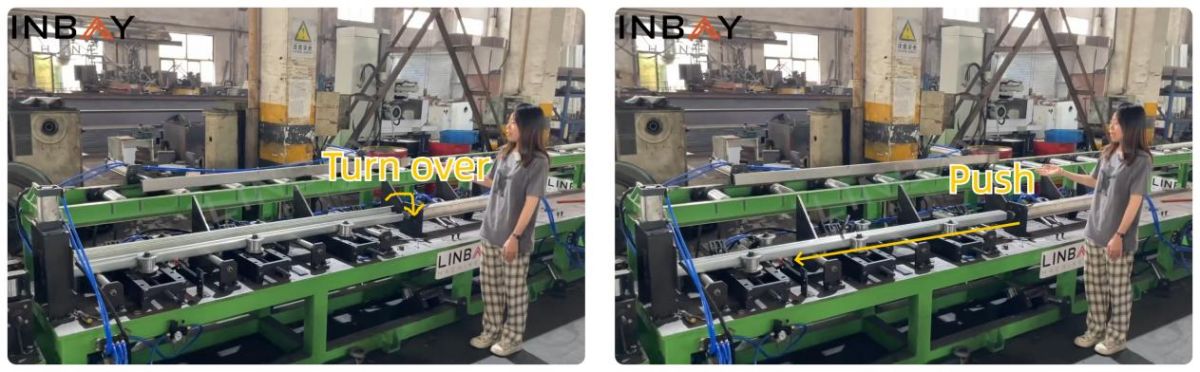
Rol pandu mastikeun kasaimbangan dua profil-C, sareng batang dorong pneumatik ngadorongna kana mesin jahit.
Mesin jait
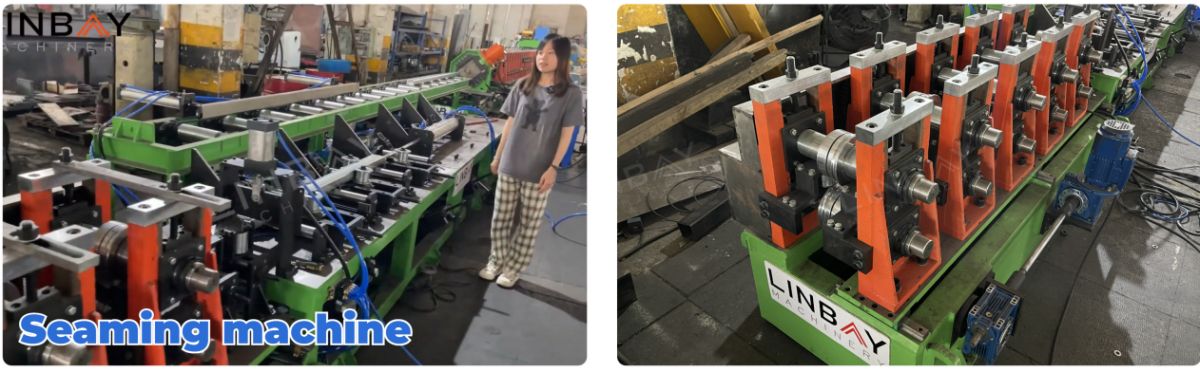
Mesin jait ngagambarkeun struktur mesin roll forming, kalayan astruktur beusi tuang sareng sistem panggerak ranté. Éta sacara mandiri nyaluyukeun posisi stasiun jahitan numutkeun lébar balok kotak. Inovasi ieungaleungitkeun kabutuhan tukang las, sakumaha biasana, saurang pagawé diwajibkeun pikeun ngelas dua profil-C kana bentuk post-roll beam kotak.
Énkoder & PLC
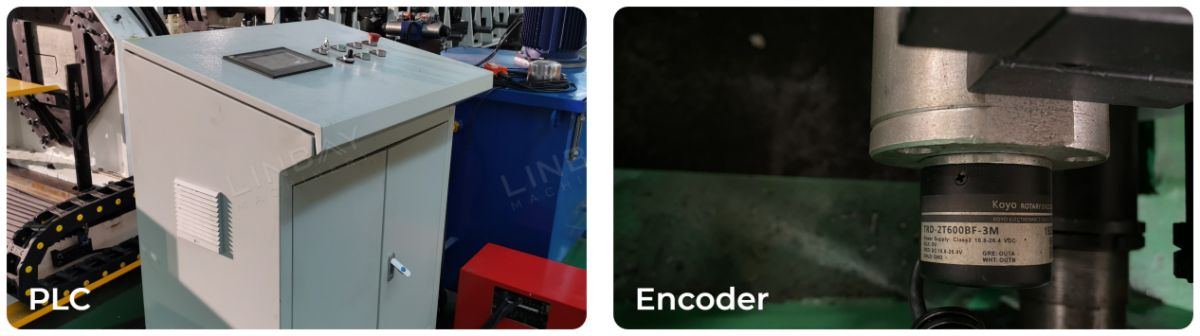
Mesin roll forming ieu dilengkepan kuÉnkoder Koyo Jepang, anu sacara akurat ngarobah panjang koil kana sinyal listrik pikeun kabinet kontrol PLC. Presisi ieu ngajaminkasalahan motong diwatesan dugi ka 1mm, mastikeun balok kotak anu kualitasna luhur sareng ngirangan runtah. Operator tiasa ngontrol kecepatan produksi, nyetel diménsi, panjang motong, sareng seueur deui ngalangkungan layar PLC. Kabinet ogé nyimpen parameter anu umum dianggo sareng nawiskeun panyalindungan ngalawan kaleuwihan beban, sirkuit pondok, sareng leungitna fase. Setélan basa dina layar PLC tiasa disaluyukeun pikeun nyocogkeun ka karesep konsumén.
Stasion Hidrolik
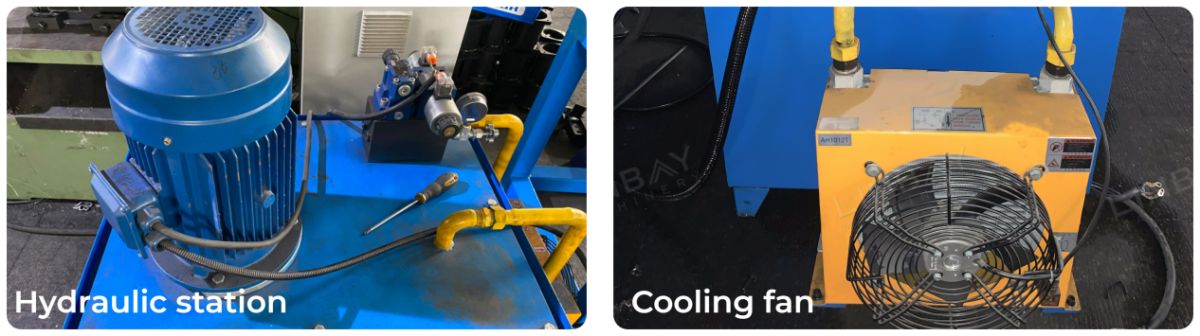
Stasion hidrolik kami, anu dilengkepan kipas listrik pendingin, sacara efisien miceun panas, mastikeun operasi anu berkepanjangan sareng tiasa dipercaya kalayan tingkat kagagalan anu handap.
Garansi
Saatos dikirim, papan nami nunjukkeun tanggal pangiriman sacara jelas, nyayogikeungaransi dua taun pikeun sakabéh lini produksi sareng garansi lima taun anu pikaresepeun pikeun rol sareng aci.
1. Decoiler

2. Nyoco

3. Ngaleutikan

4. Stand gulungan

5. Sistem nyetir

6. Sistem motong

Anu sanésna

Méja kaluar