

ВИДЕО
Профиль
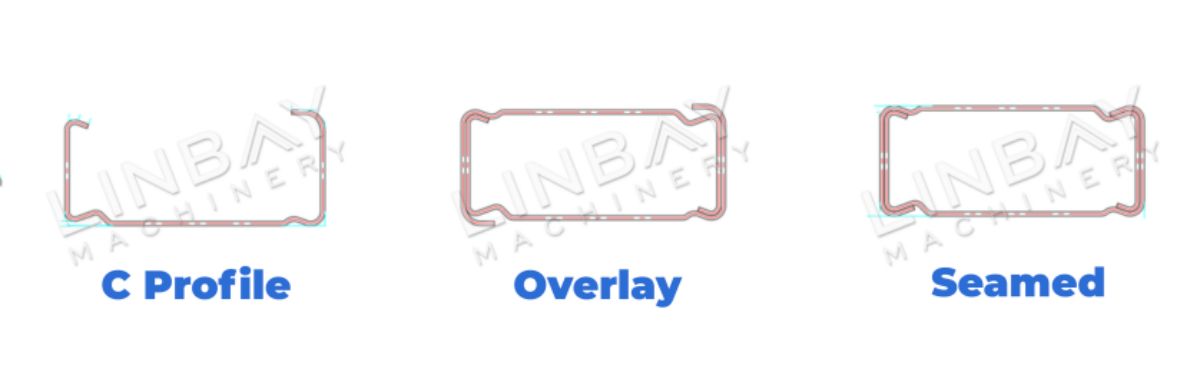
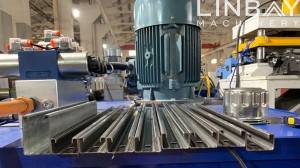
Коробчатая балка представляет собой надежное решение, разработанное специально для...сверхпрочныйприложения. В частности, мы представляемдвухсекционная коробчатая балкаПредставляем вашему вниманию. Обычно изготавливается методом ковки из холоднокатаной или горячекатаной стали толщиной от 1,5 до 2 мм и проходит точную обработку.прокатная формовкаПеред нанесением покрытия обеспечивается баланс между привлекательностью внешнего вида и прочностью. Сборка включает в себя надежное соединение.два куска стального профиля С-образной формыВ результате получается прочная трубчатая конструкция. Для производства коробчатых балок предпочтительным выбором становится станок для холодной прокатки, обеспечивающий эффективность и точность.
Реальный пример — основные технические параметры
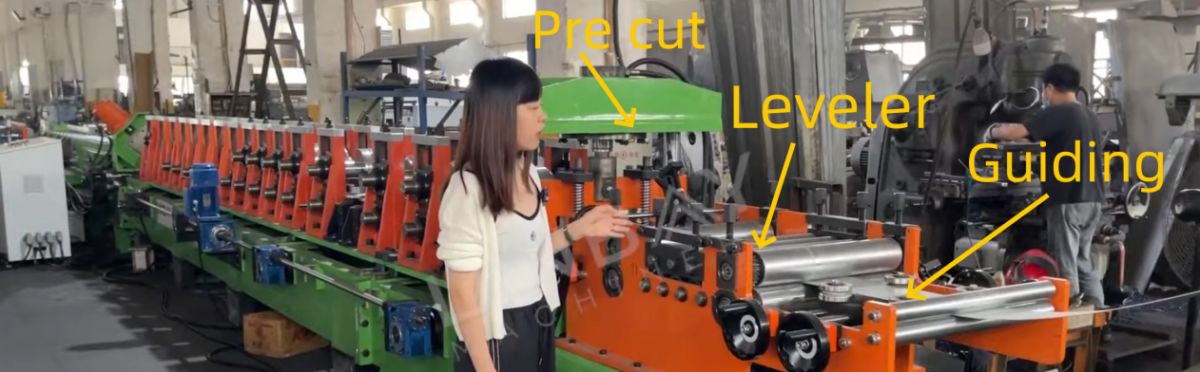
Направляющие ролики играют ключевую роль в обеспечении соосности между стальной рулонной массой и оборудованием, эффективно поддерживая заданное положение.предотвращение искаженийкоробчатой балки. Они также играют важную роль в процессе формовки, предотвращая деформацию стальной рулона при отскоке.Прямолинейностькоробчатая балка оказывает значительное влияние накачество продукции и несущая способностьвсей полки. Стратегически расположенные вдоль линии формовки направляющие ролики обеспечивают тщательное выравнивание.ИзмеренияВ руководстве тщательно документированы все расстояния от направляющего ролика до края, что позволяет производить бесшовную регулировку на основе этих данных, даже в случае незначительных смещений во время транспортировки или производства.
Уравнитель
После предыдущего этапа стальная рулонная сталь переходит к процессу выравнивания. На этом этапе выравнивающая машина усердно работает.устраняет любую кривизну, присутствующую в стальной рулоне.Таким образом, улучшается плоскостность и параллельность, что, в свою очередь, повышает качество конечного продукта — коробчатой балки. Оснащенная 2 верхними и 3 нижними выравнивающими роликами, выравнивающая машина обеспечивает исключительную точность при подготовке стальной рулона к последующим этапам производства.
Гидравлическая предварительная резка
Эта производственная линия включает в себяпоратыгидравлическое устройство предварительной резки,упрощение замены стальных рулонов различной ширины и толщины., одновременноминимизация отходов катушки.
Станок для профилирования валов
Блок-схема
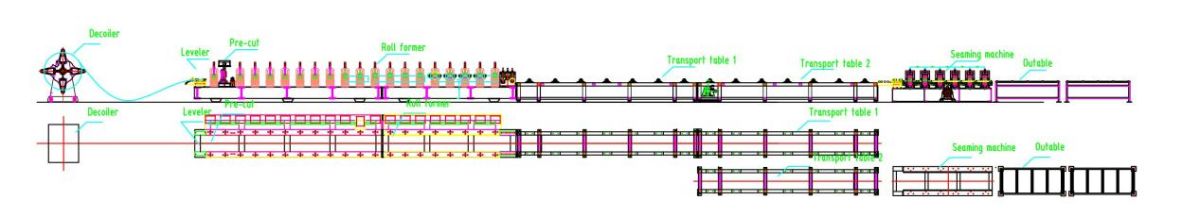
Ручной разматыватель — Направляющая — Выравниватель — Гидравлическая предварительная резка — Роликоформовочный станок — Гидравлическая резка с подвижным механизмом — Платформа — Швейная машина — Выставочный стол
Основные технические параметры
1. Скорость намотки лески: 0-4 м/мин, регулируемая.
2. Профили: Различные размеры — одинаковая высота 50 мм и разная ширина 80, 100, 120 мм.
3. Толщина материала: 1,5-2 мм
4. Подходящий материал: горячекатаная сталь, холоднокатаная сталь, оцинкованная сталь.
5. Прокатно-профилирующий станок: чугунная конструкция
Система привода цепи и цепного привода.
6. Количество формовочных станций: 18
7. Система резки: гидравлическая резка, вальцовочный станок не останавливается во время резки.
8. Изменение размера: Автоматически.
9. Шкаф ПЛК: система Siemens.

Реальный пример - описание
Ручной разматыватель
Ручной разматыватель оснащентормозная системаТщательно спроектирован для регулирования натяжения разматывающего ролика и обеспечения плавного процесса размотки. Для снижения риска внезапного отскока, особенно для стальных рулонов толщиной более 1,5 мм,рычаг прессаИспользуется для надежной фиксации стальной катушки на месте. Кроме того, стратегически установлены стальные защитные пластины, предотвращающие проскальзывание катушки во время размотки. Эта продуманная конструкция не только повышает безопасность, но и обеспечиваетвысокая экономическая эффективность, обеспечивая надежную и эффективную работу.
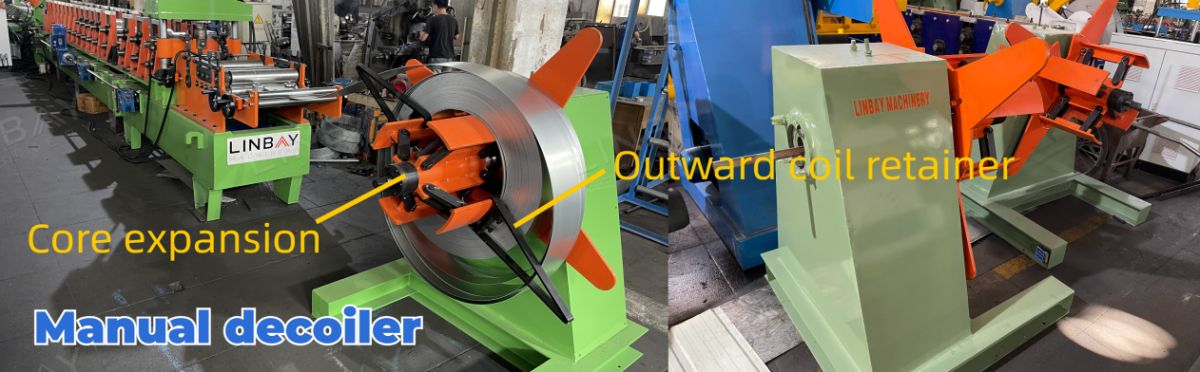
В этом случае используется ручной разматыватель.без собственного источника питанияиспользуется. Для более высоких требований к скорости производства мы предлагаем дополнительную опцию.гидравлический разматывательприводится в действие гидравлической станцией.
Наставничество
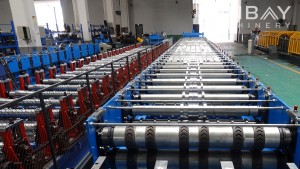
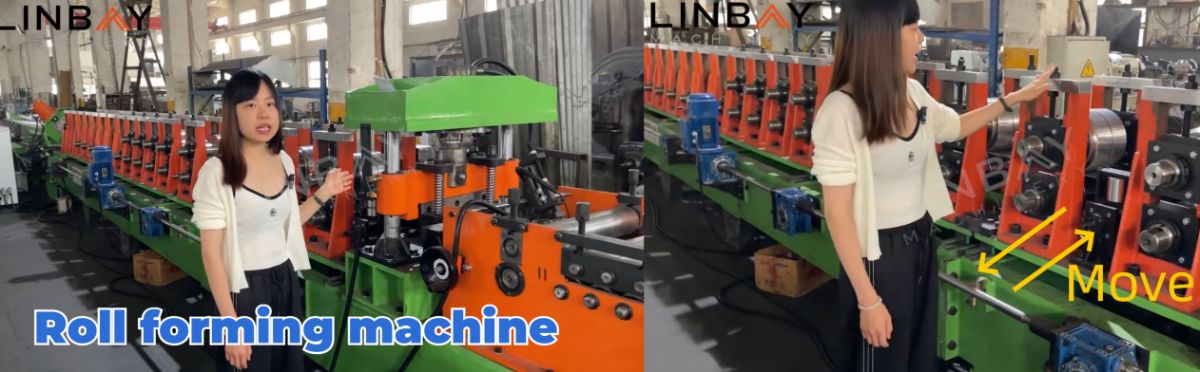
В основе всей производственной линии лежит профилировочный станок, незаменимый компонент. Он изготовлен из цельного куска металла.чугунЭта машина отличается прочной конструкцией и приводится в движение надежным двигателем.цепная системаБлагодаря своей универсальности, устройство позволяет производить изделия различных размеров с одинаковой высотой. Операторы без труда вводят запланированные размеры на экране ПЛК, запуская процесс.автоматические настройкиперемещение формовочных станций в точно заданные положения. Как правило, опытным рабочим требуется около 60 минут для выполнения всего процесса изменения размеров, включающего как автоматическое перемещение формовочных станций, так и ручную замену стальной рулонной ленты.
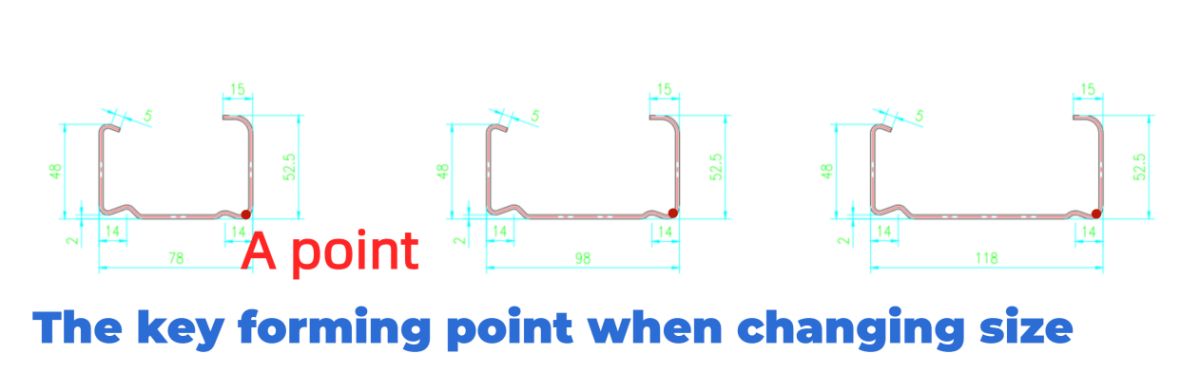
ОнТочкаЭта точка служит ключевым элементом для регулировки ширины. По мере перемещения профилегибочных станций вдоль направляющих, они динамически изменяют положение этой важной точки формования, что позволяет производить продукцию.коробка балки различной ширины.
Для изготовления формовочных роликов выбран сталь Gcr15 — высокоуглеродистая хромосодержащая сталь, известная своей исключительной твердостью и износостойкостью. Эти ролики подвергаются хромированию для увеличения срока службы, а валы, изготовленные из стали 40Cr, проходят термообработку для повышения прочности.
Летающая гидравлическая резка
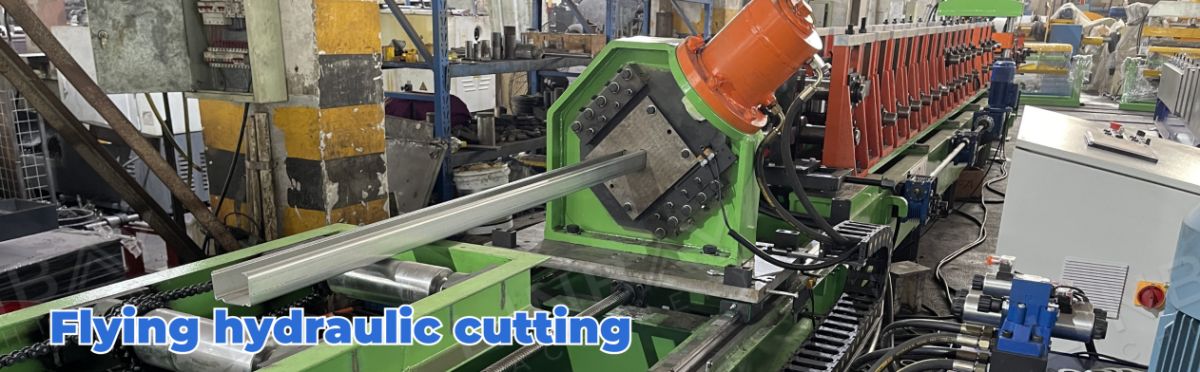
После процесса прокатки стальная рулонная сталь постепенно принимает С-образную форму. Затем она точно разрезается на необходимую длину гидравлическим режущим станком, при этом сохраняется заданная длина.Погрешность длины резки в пределах 1 ммЭтот процесс резки эффективно минимизирует отходы стальной рулонной стали и синхронизируется со скоростью работы профилировочного станка, обеспечивая бесперебойную и непрерывную работу.
Платформа
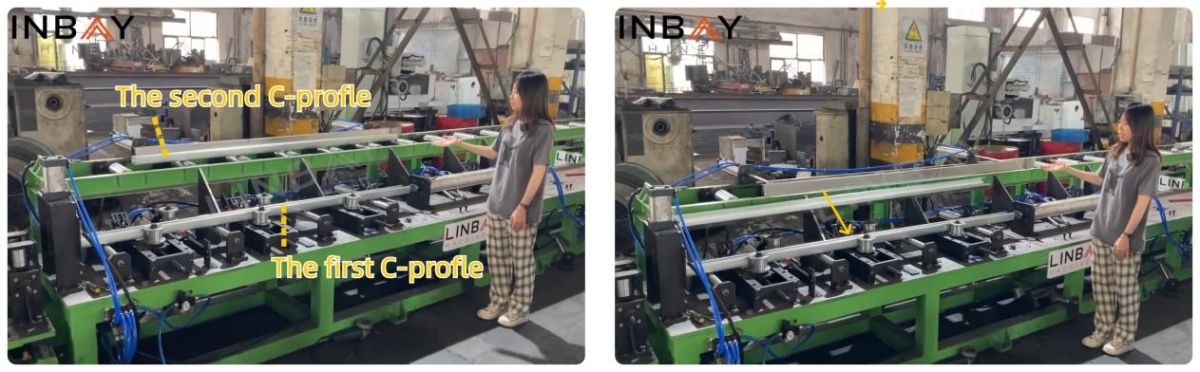
Первоначальный С-образный профиль перемещается на верхнюю платформу, а затем сдвигается на нижнюю. После этого второй С-образный профиль аккуратно сдвигается на средний склон, где устройство для переворачивания поворачивает его. Это действие выравнивает и аккуратно укладывает два С-образных профиля вертикально друг на друга.
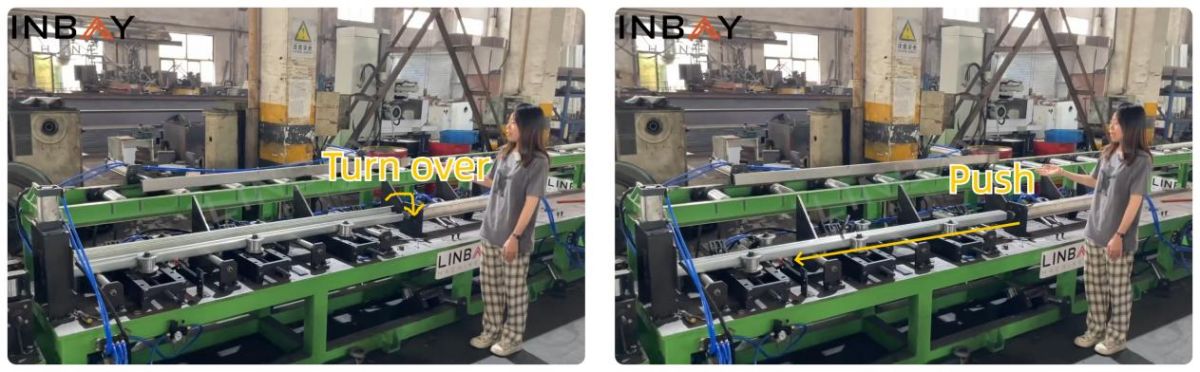
Направляющие ролики обеспечивают выравнивание двух С-образных профилей, а пневматические толкатели проталкивают их в швейную машину.
Швейная машина
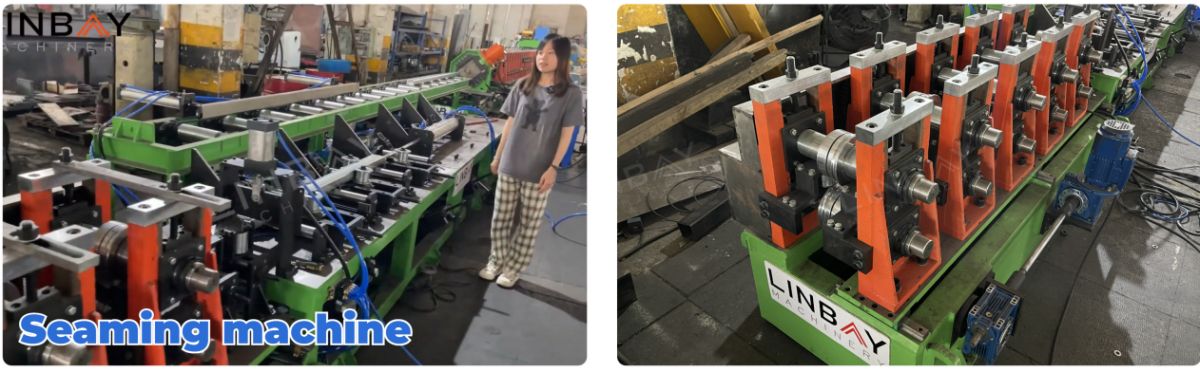
Швейная машина повторяет структуру профилировочной машины и обладает следующими характеристиками:чугунная конструкция и цепная передачаСистема автоматически регулирует положение соединительных станций в зависимости от ширины коробчатого профиля. Это нововведениеустраняет необходимость в сварщикеТрадиционно для сварки двух С-образных профилей в коробчатую балку после прокатки требовался рабочий.
Энкодер и ПЛК
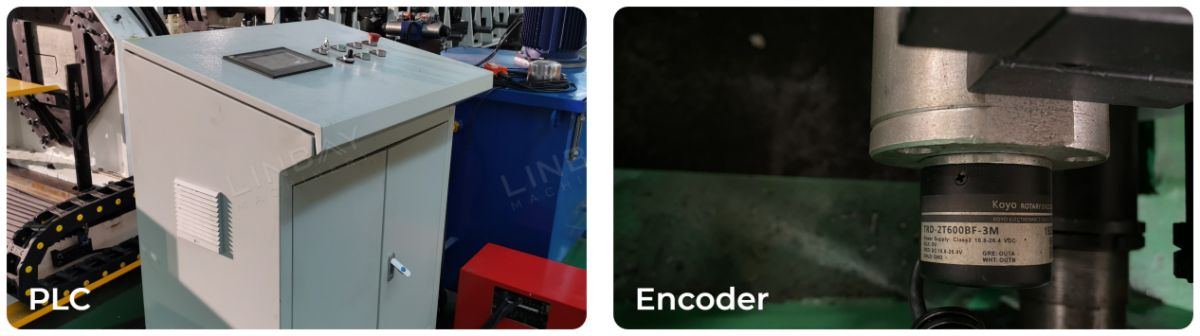
Прокатный станок оснащенЯпонский кодировщик Koyo, которая точно преобразует длину катушки в электрические сигналы для шкафа управления ПЛК. Эта точность гарантируетПогрешности резки не превышают 1 мм.Это обеспечивает высокое качество коробчатых балок и сокращает количество отходов. Операторы могут контролировать скорость производства, задавать размеры, длину резки и многое другое с помощью экрана ПЛК. В шкафу также хранятся часто используемые параметры, и он обеспечивает защиту от перегрузки, короткого замыкания и обрыва фазы. Языковые настройки на экране ПЛК можно настроить в соответствии с предпочтениями заказчика.
Гидравлическая станция
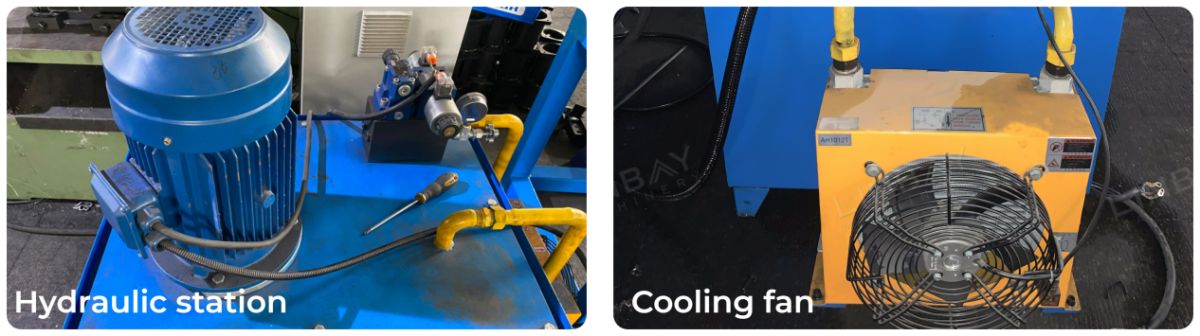
Наша гидравлическая станция, оснащенная электрическими вентиляторами охлаждения, эффективно отводит тепло, обеспечивая длительную и надежную работу с низким уровнем отказов.
Гарантия
При отгрузке на табличке четко указана дата доставки, что обеспечиваетДвухлетняя гарантия на всю производственную линию и впечатляющая пятилетняя гарантия на ролики и валы..
1. Разматыватель

2. Кормление

3. Пробивка

4. Станы для профилирования вальцов

5. Система привода

6. Система резки

Другие

Внешний стол