

ビデオ
プロフィール
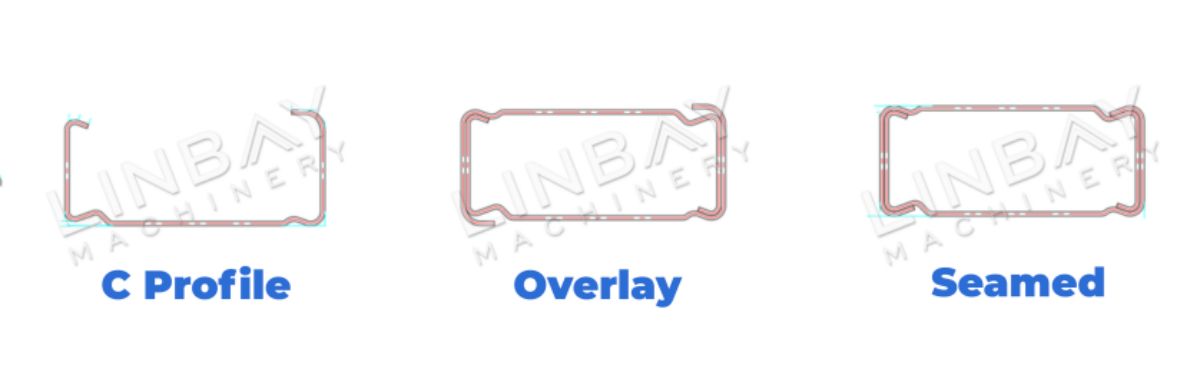
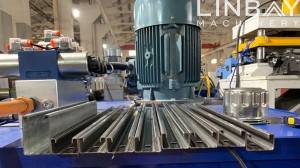
ボックスビームは、頑丈なオプションとして、ヘビーデューティーアプリケーション。具体的には、2ピースタイプの箱型梁ご検討ください。通常、厚さ1.5~2mmの冷間圧延鋼または熱間圧延鋼から鍛造され、精密な加工が施されます。ロール成形塗装前に、視覚的な魅力と耐久性のバランスを確保します。組み立てには、しっかりと接合することが含まれます。成形されたC字型鋼材2個その結果、頑丈な管状構造が実現する。箱型梁の製造においては、効率性と精度に優れた冷間ロール成形機が最適な選択肢となる。
実例 - 主な技術パラメータ
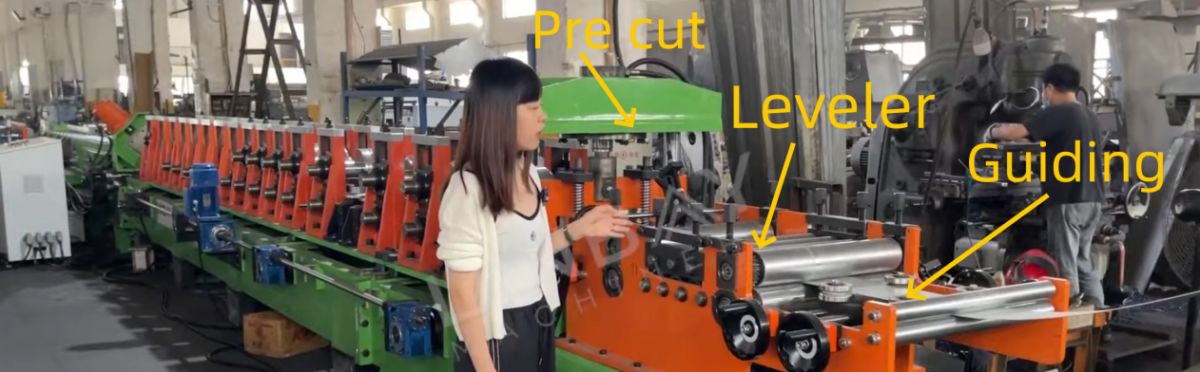
ガイドローラーは、鋼コイルと機械の位置合わせを維持する上で極めて重要な役割を果たします。歪みを回避するボックスビームの構造において、鋼板コイルの反発変形を防ぐという重要な役割も果たします。まっすぐボックスビームの製品の品質と耐荷重能力棚全体にわたって、成形ラインに沿って戦略的に配置されたガイドローラーが、精密な位置合わせを保証します。測定各ガイドローラーの端からの距離はマニュアルに詳細に記載されており、輸送中や製造中にわずかなずれが生じた場合でも、このデータに基づいてスムーズな調整が可能になります。
レベラー
前の段階に続いて、鋼コイルはレベリング工程に進みます。ここで、レベリングマシンは、鋼コイルに存在するあらゆる湾曲を解消するこれにより、平坦度と平行度が向上し、最終製品である箱型梁の品質が向上します。2つの上部レベリングロールと3つの下部レベリングロールを備えたレベリングマシンは、鋼コイルを後続の製造工程に向けて準備する際に、非常に高い精度を保証します。
油圧式プレカット
この生産ラインは孔のある油圧式プレカッティング装置、幅や厚さが異なる鋼コイルの交換を簡素化する同時にコイル廃棄物を最小限に抑える.
ロール成形機
フローチャート
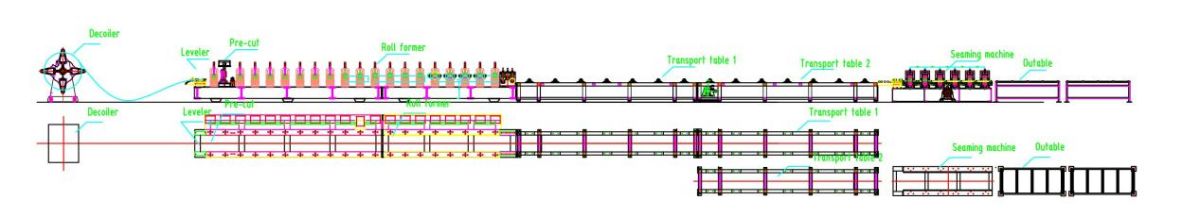
手動デコイラー--ガイド--レベラー--油圧プレカット--ロール成形機--フライング油圧カット--プラットフォーム--シーミングマシン--アウトテーブル
主な技術パラメータ
1. ライン速度:0~4m/分、調整可能
2.プロファイル:複数のサイズ - 高さは50mmで、幅は80mm、100mm、120mmと異なります。
3.材料の厚さ:1.5~2mm
4. 適合材料:熱間圧延鋼、冷間圧延鋼、亜鉛メッキ鋼
5. ロール成形機:鋳鉄構造
構造とチェーン駆動システム。
6. 成形ステーション数:18
7.切断システム:油圧切断、切断中はロール成形機は停止しません。
8.サイズ変更:自動。
9. PLCキャビネット:シーメンスシステム。

実際の事例説明
手動デコイラー
手動デコイラーにはブレーキシステム巻き戻しロールの張力を調整し、スムーズな巻き戻しプロセスを確保するために綿密に設計されています。特に厚さ1.5mmを超える鋼コイルの場合、急激な反動のリスクを軽減するために、プレスアーム鋼コイルを所定の位置にしっかりと保持するために採用されています。さらに、巻き戻し中のコイルの滑りを防止するために、鋼製の保護リーフが戦略的に配置されています。この考え抜かれた設計は、安全性を高めるだけでなく、高い費用対効果信頼性と効率性の高い運用を保証する。
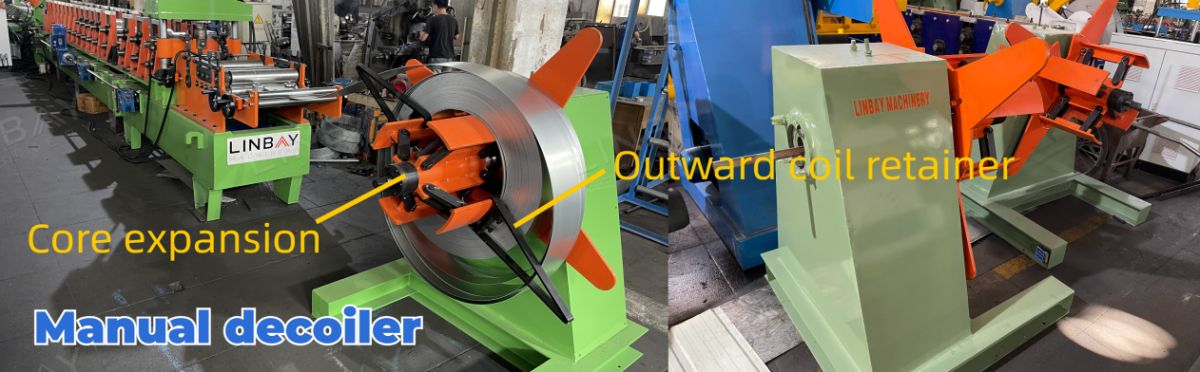
このシナリオでは、手動デコイラー独自の電源なしでが採用されています。より高度な生産速度要件には、オプションで油圧式デコイラー油圧ステーションによって駆動される。
ガイド
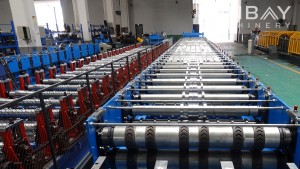
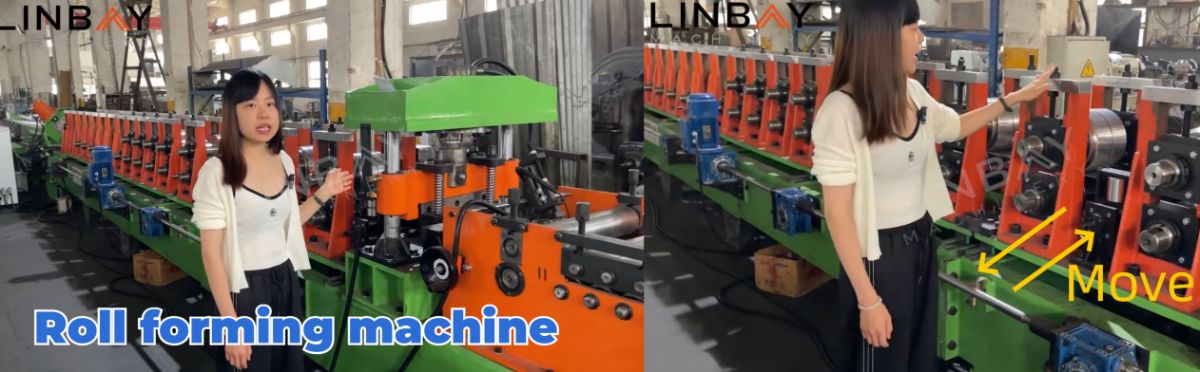
生産ライン全体の中核を成すのは、不可欠な部品であるロール成形機です。鋳鉄この機械は堅牢な構造を誇り、信頼性の高いチェーンシステムその汎用性により、一定の高さでさまざまなサイズの製品を生産できます。オペレーターは、PLC制御画面に計画寸法を簡単に入力し、自動調整成形ステーションを正確な位置に移動させる。通常、熟練した作業員であれば、成形ステーションの自動移動と鋼コイルの手動交換を含む寸法変更プロセス全体を実行するのに約60分を要する。
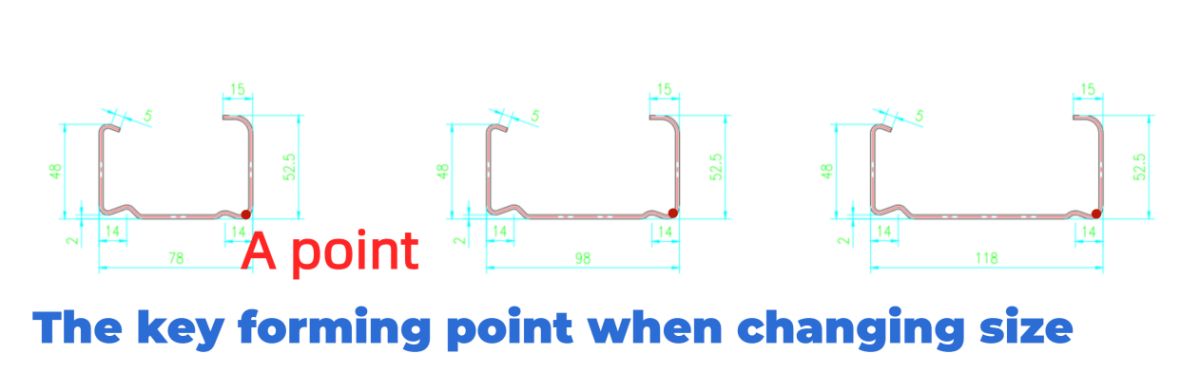
のある点幅調整のための重要な成形ポイントとして機能します。ロール成形ステーションがレールに沿って移動すると、この重要な成形ポイントの位置が動的に変化し、箱 幅の異なる梁.
成形ローラーの材質には、優れた硬度と耐摩耗性で知られる高炭素クロム鋼であるGcr15が採用されています。これらのローラーは耐久性を高めるためにクロムメッキが施され、40Cr材から作られたシャフトは、さらに耐久性を向上させるために熱処理が施されています。
フライングハイドロリックカット
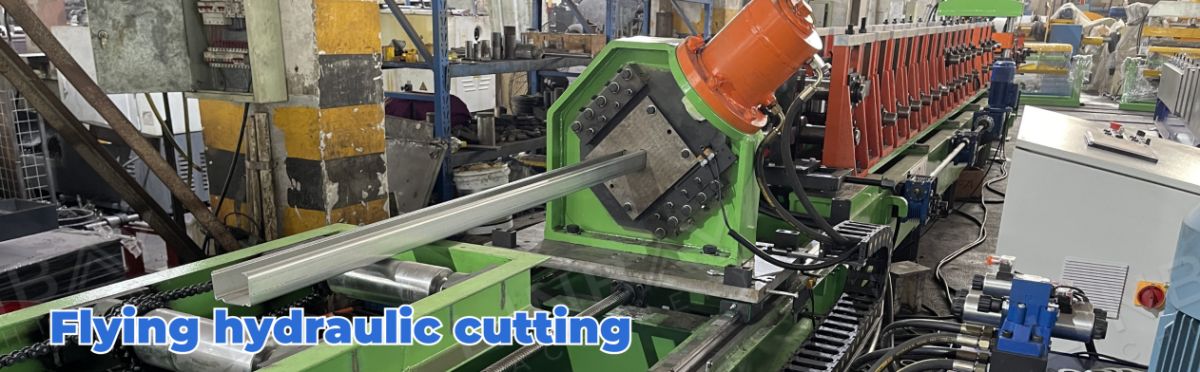
ロール成形工程を経て、鋼コイルは徐々にC字型のプロファイルに成形されます。その後、油圧切断機によって必要な長さに正確に切断され、切断長さの誤差は1mm以内です。この切断工程は、鋼板コイルの無駄を効率的に最小限に抑え、ロール成形機の生産速度と同期することで、途切れることのないスムーズな運転を保証します。
プラットフォーム
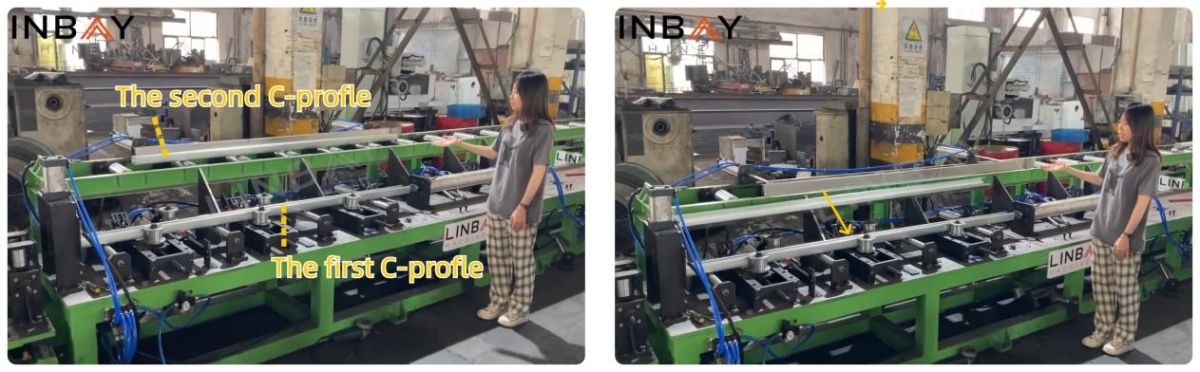
最初のC型鋼材は上部プラットフォームに搬送され、下部プラットフォームに押し上げられます。続いて、2番目のC型鋼材が慎重に中央の傾斜面に押し上げられ、そこで反転装置によって回転されます。この動作により、2つのC型鋼材が整列し、垂直にきれいに積み重ねられます。
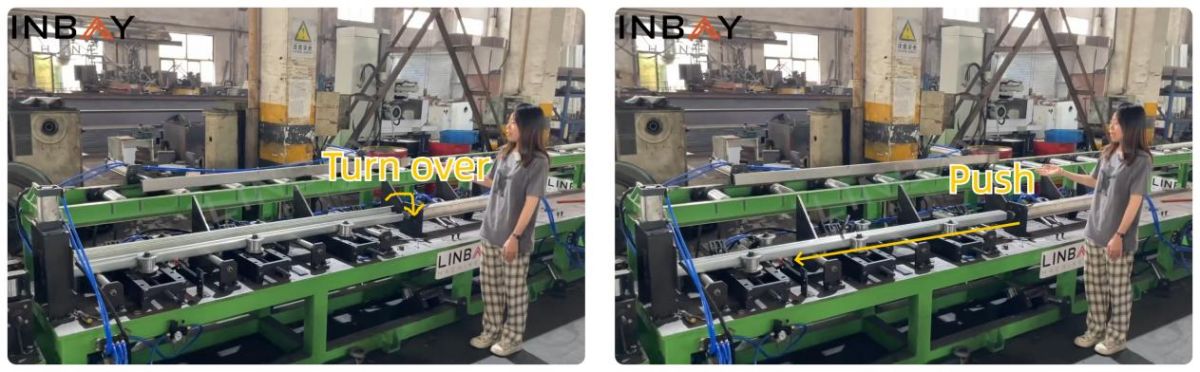
ガイドローラーが2つのC型プロファイルの位置合わせを確実にし、空気圧式プッシュロッドがそれらを縫製機に押し込む。
縫製機
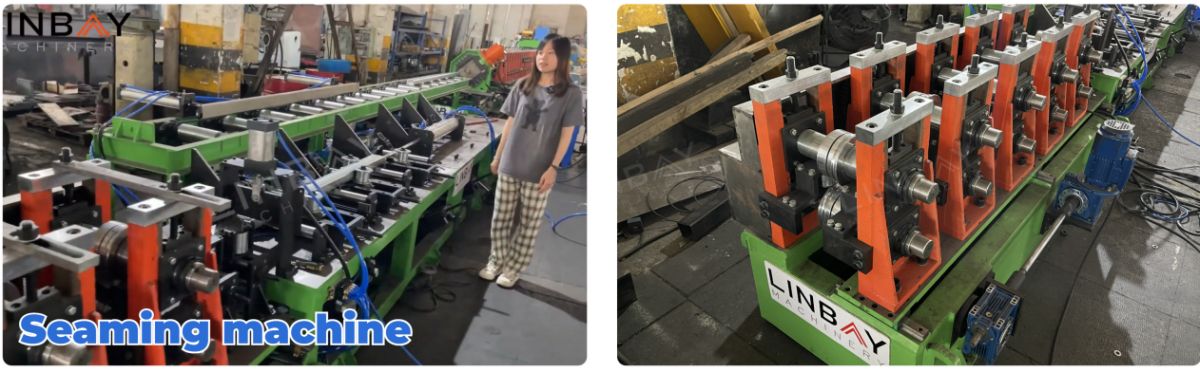
縫製機はロール成形機の構造を模倣しており、鋳鉄構造とチェーン駆動システムボックスビームの幅に応じて、シーミングステーションの位置を自律的に調整します。この革新的な技術は、溶接機が不要になる従来通り、ロール成形後に作業員が2つのC形鋼を溶接して箱型梁にする必要がありました。
エンコーダー&PLC
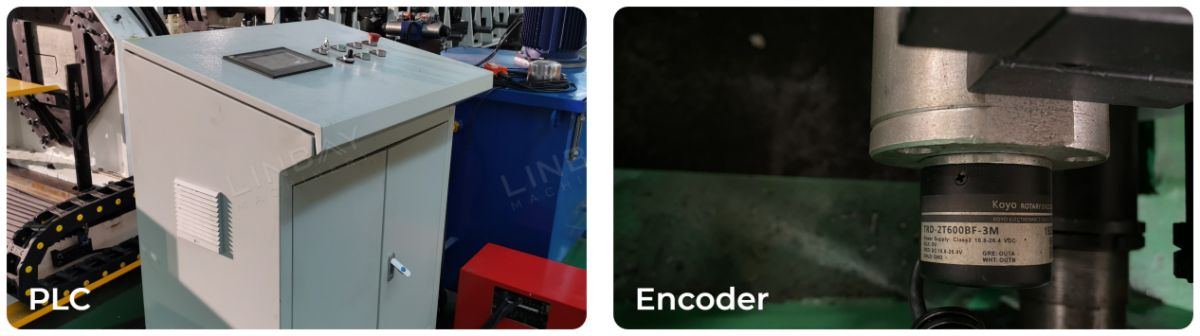
ロール成形機には日本のKoyoエンコーダーコイルの長さをPLC制御盤用の電気信号に正確に変換します。この精度により、切断誤差は1mm以内です高品質な箱型梁の製造と無駄の削減を実現します。オペレーターはPLC画面を通して、生産速度、寸法設定、切断長さなどを制御できます。また、キャビネットにはよく使用されるパラメータが保存され、過負荷、短絡、相欠相に対する保護機能も備えています。PLC画面の言語設定は、お客様の好みに合わせてカスタマイズ可能です。
水力発電所
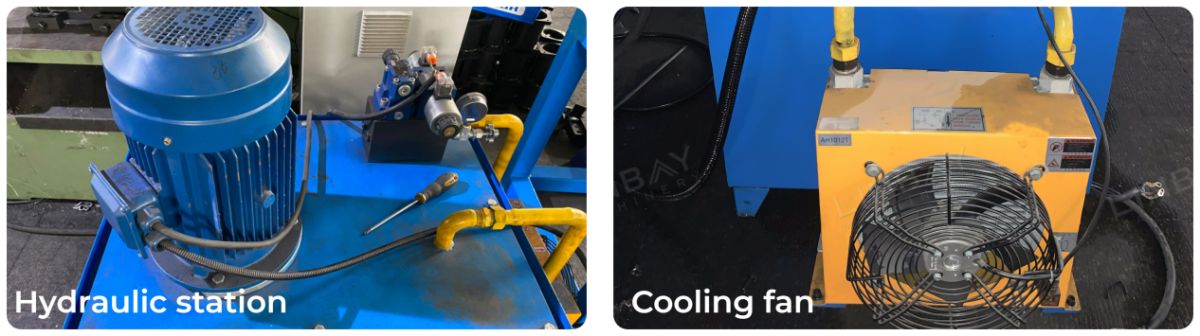
冷却用電動ファンを搭載した当社の油圧ステーションは、効率的に熱を放散し、低故障率で長期間にわたる信頼性の高い運転を保証します。
保証
出荷時には、ネームプレートに配達日が明確に表示され、生産ライン全体に2年間の保証、ローラーとシャフトには5年間の保証が付いています。.
1. デコイラー

2. 給餌

3.パンチ

4. ロール成形スタンド

5. 駆動システム

6. 切断システム

その他

アウトテーブル