

VIDEO
Profil
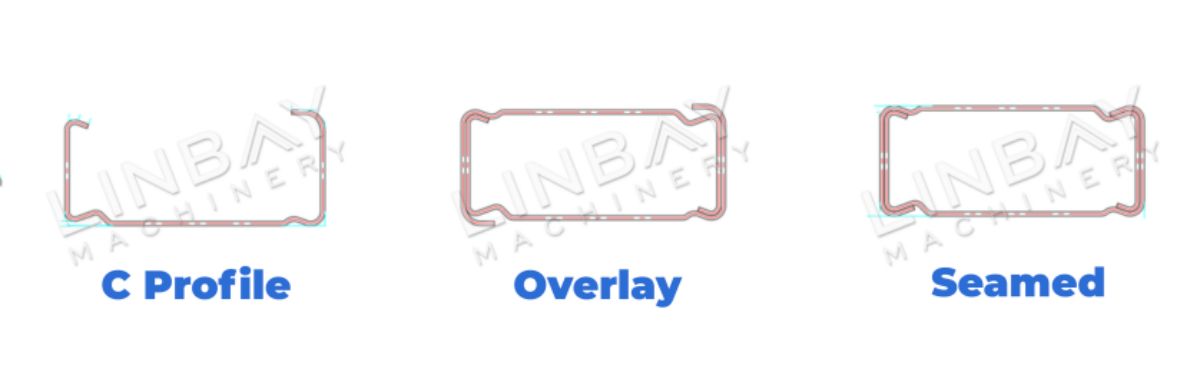
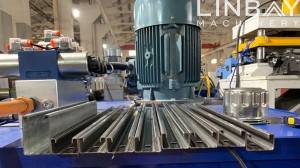
Rasuk kotak berdiri sebagai pilihan teguh yang disesuaikan untuktugas berataplikasi. Secara khususnya, kami membentangkanrasuk kotak jenis dua kepinguntuk pertimbangan anda. Biasanya ditempa daripada keluli gulung sejuk atau gulung panas dengan ketebalan antara 1.5 hingga 2mm, ia menjalani proses yang tepatpembentukan gulungsebelum disalut untuk memastikan keseimbangan daya tarikan visual dan kekuatan yang berkekalan. Pemasangan melibatkan penyambungan yang kukuhdua keping profil keluli bentuk-C yang dibentuk, menghasilkan struktur tiub yang kukuh. Bagi penghasilan rasuk kotak, mesin pembentuk gulungan sejuk muncul sebagai pilihan utama, menawarkan kecekapan dan ketepatan.
Kes sebenar-Parameter Teknikal Utama
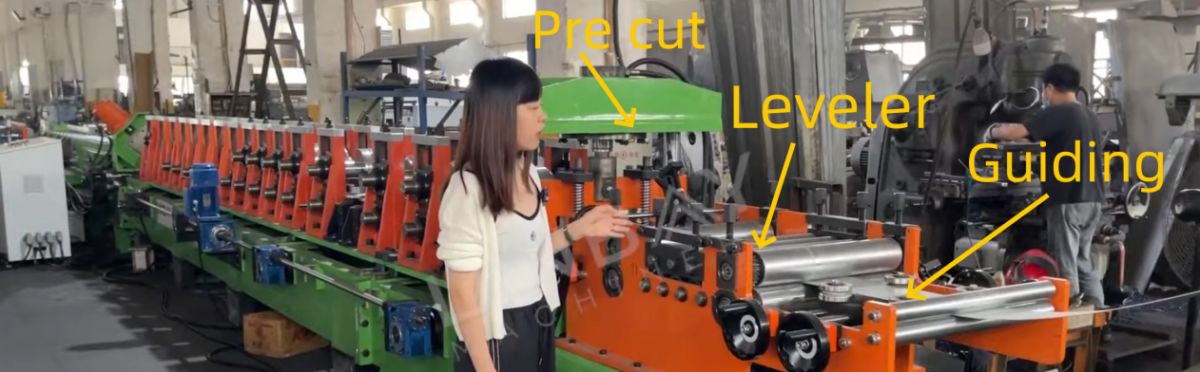
Penggelek panduan adalah penting dalam mengekalkan penjajaran antara gegelung keluli dan jentera, dengan berkesanmengelakkan herotanrasuk kotak. Ia juga memainkan peranan penting dalam proses pembentukan, mencegah ubah bentuk lantunan gegelung keluli.Kelurusan iturasuk kotak memegang pengaruh yang besar ke ataskualiti produk dan keupayaan menanggung bebankeseluruhan rak. Diletakkan secara strategik di sepanjang garis pembentukan, penggelek panduan memastikan penjajaran yang teliti.PengukuranJarak setiap penggelek panduan ke tepi didokumentasikan dengan teliti dalam manual, membolehkan pelarasan lancar berdasarkan data ini, walaupun berlaku anjakan kecil semasa pengangkutan atau pengeluaran.
Perata
Mengikuti peringkat sebelumnya, gegelung keluli akan menuju ke proses perataan. Di sini, mesin perataan akan bekerja dengan tekunmenghapuskan sebarang kelengkungan yang terdapat dalam gegelung keluli, sekali gus meningkatkan kerataan dan keselariannya, seterusnya meningkatkan kualiti produk akhir - rasuk kotak. Dilengkapi dengan 2 gulungan perataan atas dan 3 bawah, mesin perataan memastikan ketepatan yang teliti dalam menyediakan gegelung keluli untuk langkah pembuatan seterusnya.
Pra-Potong Hidraulik
Barisan pengeluaran ini merangkumiporatperanti pra-pemotongan hidraulik,memudahkan penggantian gegelung keluli dengan pelbagai lebar dan ketebalan, sementara pada masa yang samameminimumkan pembaziran gegelung.
Mesin Pembentuk Gulungan
Carta alir
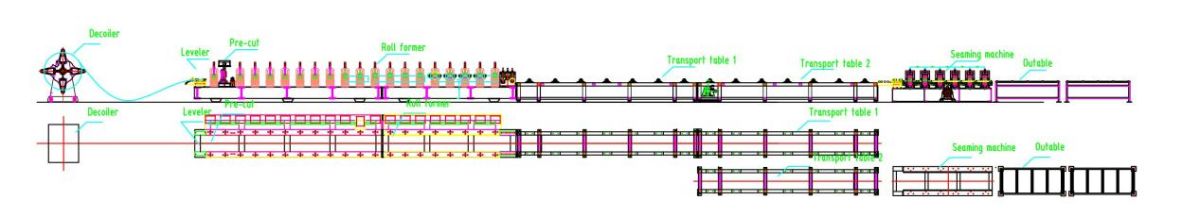
Penyahkod manual--Pembimbing--Perata--Pra-potongan hidraulik--Mesin pembentuk gulung--Potongan hidraulik terbang--Platform--Mesin jahitan--Meja keluar
Parameter Teknikal Utama
1. Kelajuan talian: 0-4 m/min, boleh laras
2. Profil: Pelbagai saiz - ketinggian yang sama iaitu 50mm, dan lebar yang berbeza iaitu 80, 100, 120mm
3. Ketebalan bahan: 1.5-2mm
4. Bahan yang sesuai: Keluli gulung panas, keluli gulung sejuk, keluli tergalvani
5. Mesin pembentuk gulung: Struktur besi tuang
struktur dan sistem pemacu rantai.
6. Bilangan stesen pembentukan: 18
7. Sistem pemotongan: Pemotongan hidraulik, mesin gulung tidak berhenti semasa memotong.
8. Menukar saiz: Secara automatik.
9. Kabinet PLC: Sistem Siemens.

Penerangan Kes Sebenar
Penyahkod Manual
Penyahkod manual dilengkapi dengansistem brekdireka bentuk dengan teliti untuk mengawal ketegangan gulungan pembuka dan memastikan proses pembuka yang lancar. Untuk mengurangkan risiko sentakan secara tiba-tiba, terutamanya untuk gegelung keluli yang melebihi ketebalan 1.5mm,lengan tekandigunakan untuk memegang gegelung keluli dengan selamat di tempatnya. Tambahan pula, daun perlindungan keluli dipasang secara strategik untuk mengelakkan gegelung tergelincir semasa membuka kunci. Reka bentuk yang teliti ini bukan sahaja meningkatkan keselamatan tetapi juga menawarkankeberkesanan kos yang tinggi, memastikan operasi yang andal dan cekap.
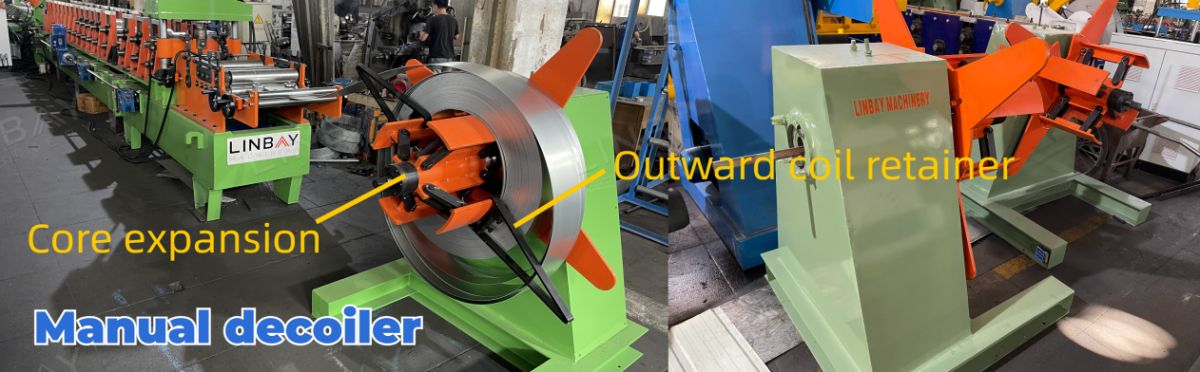
Dalam senario ini, decoiler manualtanpa sumber kuasa sendiridigunakan. Untuk keperluan kelajuan pengeluaran yang lebih besar, kami menawarkan pilihandecoiler hidraulikdikuasakan oleh stesen hidraulik.
Membimbing
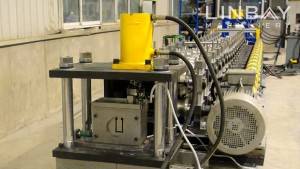
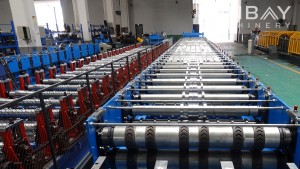
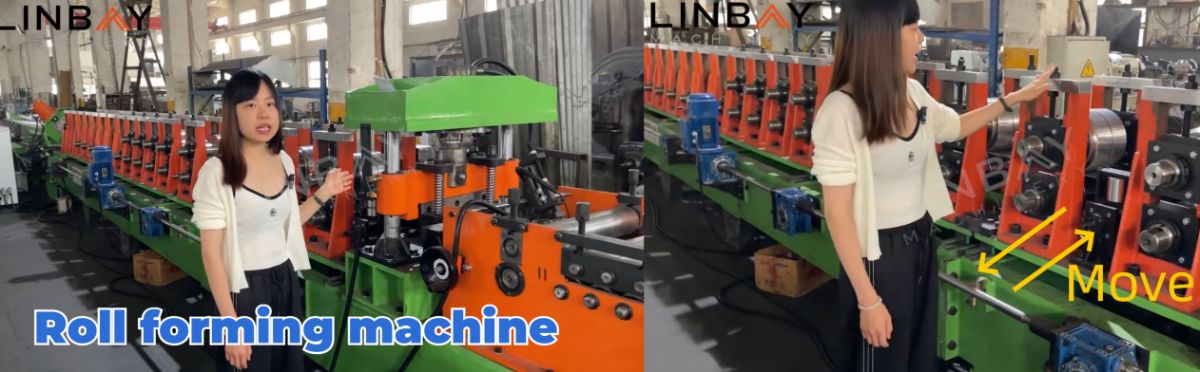
Di tengah-tengah keseluruhan barisan pengeluaran terletaknya mesin pembentuk gulung, komponen yang sangat diperlukan. Dibina daripada sekeping pepejalbesi tuang, mesin ini mempunyai struktur yang teguh dan dipacu oleh yang boleh dipercayaisistem rantai. Kefleksibelannya membolehkan penghasilan pelbagai saiz dengan ketinggian yang konsisten. Operator dengan mudah memasukkan dimensi yang dirancang pada skrin kawalan PLC, mencetuskanpelarasan automatikstesen pembentukan ke kedudukan yang tepat. Biasanya, pekerja berpengalaman memerlukan kira-kira 60 minit untuk melaksanakan proses perubahan dimensi yang lengkap, merangkumi pergerakan automatik stesen pembentukan dan penggantian gegelung keluli secara manual.
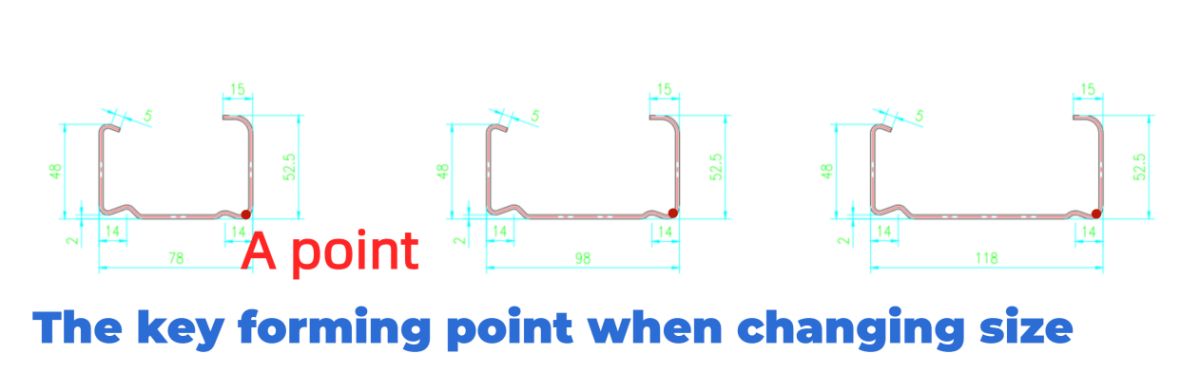
YangSatu titikbertindak sebagai titik pembentukan penting untuk pelarasan lebar. Apabila stesen pembentukan gulung bergerak di sepanjang rel, ia secara dinamik mengalihkan kedudukan titik pembentukan kritikal ini, membolehkan penghasilankotak rasuk dengan lebar yang berbeza-beza.
Untuk bahan penggelek pembentuk, Gcr15 dipilih—keluli galas kromium karbon tinggi yang terkenal dengan kekerasan dan rintangan hausnya yang luar biasa. Penggelek ini menjalani penyaduran krom untuk meningkatkan jangka hayatnya, manakala aci, yang diperbuat daripada bahan 40Cr, menjalani rawatan haba untuk ketahanan tambahan.
Potongan Hidraulik Terbang
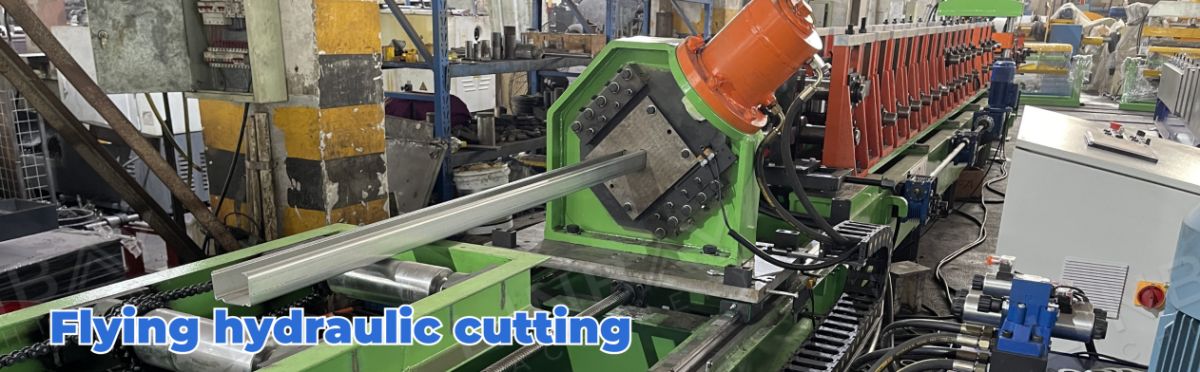
Selepas menjalani proses pembentukan gulungan, gegelung keluli secara beransur-ansur membentuk profil berbentuk C. Ia kemudiannya dipotong dengan tepat mengikut panjang yang diperlukan oleh mesin pemotong hidraulik, mengekalkanralat panjang pemotongan dalam lingkungan 1mmProses pemotongan ini meminimumkan pembaziran gegelung keluli dengan cekap dan diselaraskan dengan kelajuan pengeluaran mesin pembentuk gulung, memastikan operasi yang lancar dan tidak terganggu.
Platform
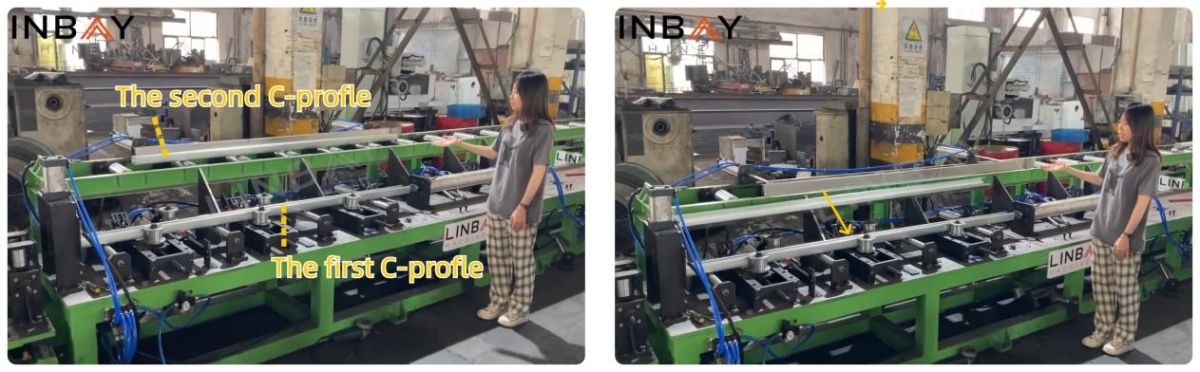
Profil-C awal dihantar ke platform atas dan kemudian ditolak ke platform bawah. Seterusnya, profil-C kedua ditolak dengan berhati-hati ke cerun tengah, di mana peranti pembalik memutarkannya. Tindakan ini menyelaraskan dan menyusun dua profil-C secara menegak dengan kemas.
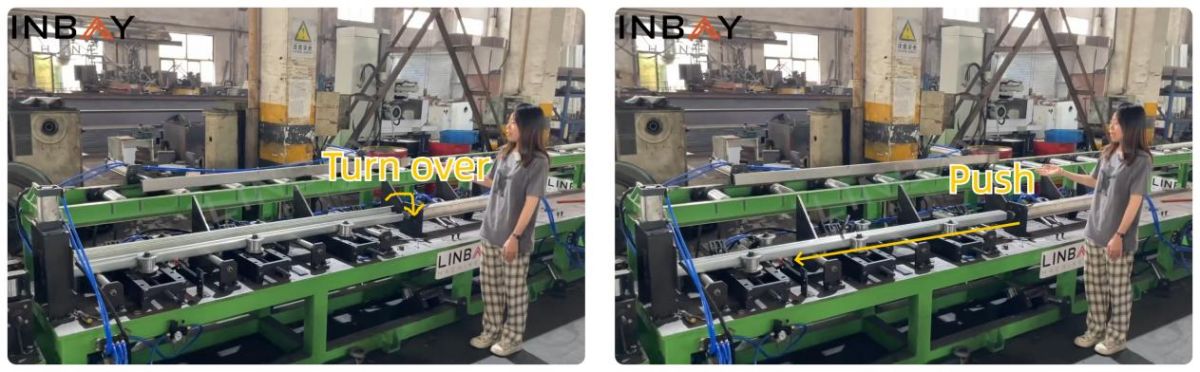
Penggelek panduan memastikan penjajaran dua profil-C, dan rod tekan pneumatik menolaknya ke dalam mesin jahitan.
Mesin jahitan
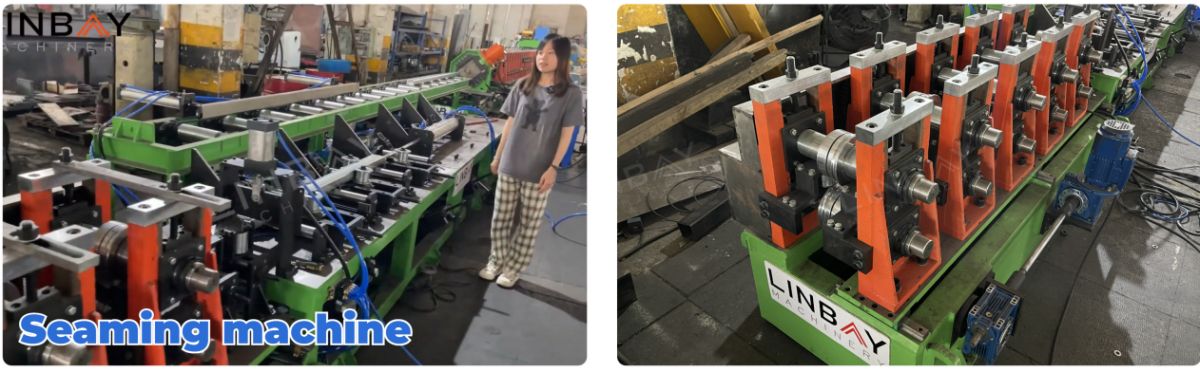
Mesin jahitan mencerminkan struktur mesin pembentuk gulung, dengan ciri-ciristruktur besi tuang dan sistem pemacu rantaiIa melaraskan kedudukan stesen jahitan secara autonomi mengikut lebar rasuk kotak. Inovasi inimenghapuskan keperluan untuk pengimpal, seperti secara tradisinya, seorang pekerja dikehendaki mengimpal dua profil-C ke dalam pembentukan pasca-gulungan rasuk kotak.
Pengekod & PLC
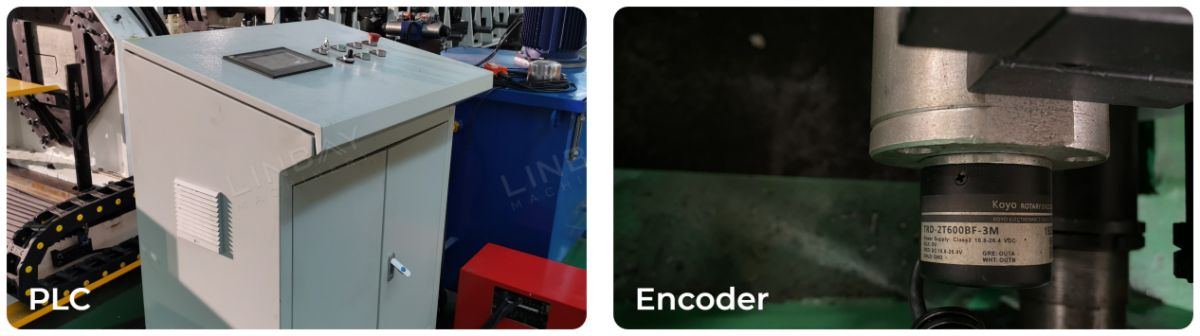
Mesin pembentuk gulung dilengkapi denganPengekod Koyo Jepun, yang menukarkan panjang gegelung kepada isyarat elektrik untuk kabinet kawalan PLC dengan tepat. Ketepatan ini menjaminralat pemotongan terhad kepada 1mm, memastikan rasuk kotak berkualiti tinggi dan mengurangkan pembaziran. Operator boleh mengawal kelajuan pengeluaran, menetapkan dimensi, panjang pemotongan dan banyak lagi melalui skrin PLC. Kabinet juga menyimpan parameter yang biasa digunakan dan menawarkan perlindungan terhadap beban lampau, litar pintas dan kehilangan fasa. Tetapan bahasa pada skrin PLC boleh disesuaikan untuk disesuaikan dengan pilihan pelanggan.
Stesen Hidraulik
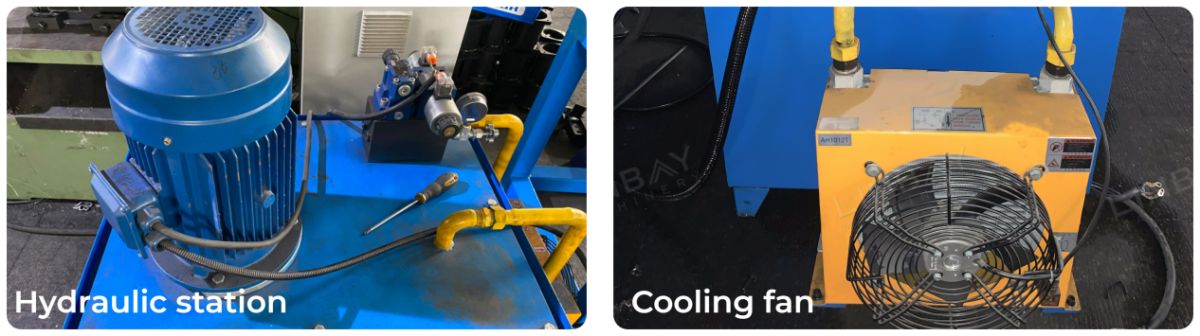
Stesen hidraulik kami, yang dilengkapi dengan kipas elektrik penyejuk, menghilangkan haba dengan cekap, memastikan operasi yang berpanjangan dan andal dengan kadar kegagalan yang rendah.
Waranti
Semasa penghantaran, papan nama menunjukkan tarikh penghantaran dengan jelas, memberikanjaminan dua tahun untuk keseluruhan barisan pengeluaran dan jaminan lima tahun yang mengagumkan untuk penggelek dan aci.
1. Penyahkod

2. Memberi Makan

3. Menebuk

4. Penyangga pembentuk gulung

5. Sistem pemanduan

6. Sistem pemotongan

Lain-lain

Meja luar