

VIDEO
Profil
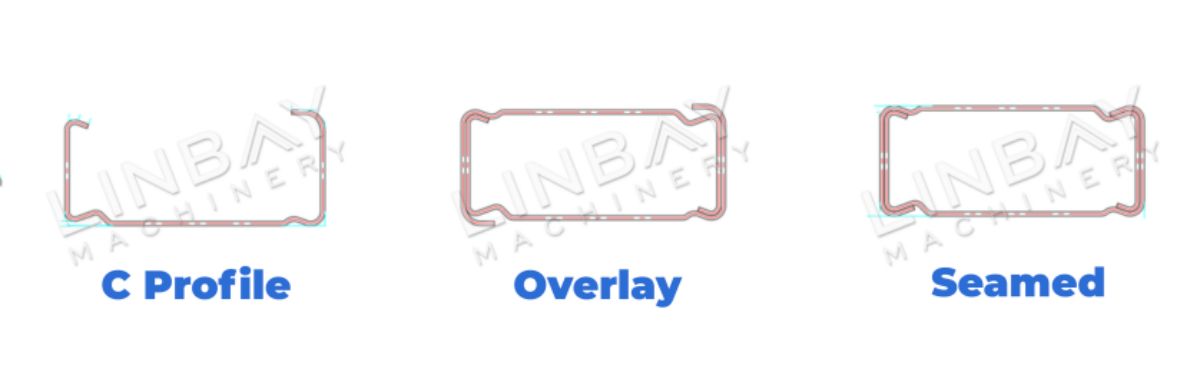
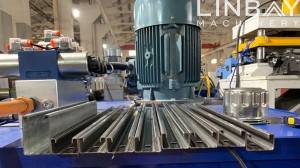
Der Kastenträger stellt eine robuste, maßgeschneiderte Option dar fürhochbelastbarAnwendungen. Konkret stellen wir eine vorzweiteiliger KastenträgerZur Information. Typischerweise wird es aus kalt- oder warmgewalztem Stahl mit einer Dicke von 1,5 bis 2 mm geschmiedet und durchläuft präzise Bearbeitungsprozesse.WalzformungVor der Beschichtung wird ein ausgewogenes Verhältnis zwischen ansprechender Optik und dauerhafter Festigkeit erzielt. Die Montage umfasst das sichere Verbinden der Teile.zwei Stücke geformter C-förmiger StahlprofileDadurch entsteht eine robuste Rohrkonstruktion. Für die Herstellung von Kastenträgern erweist sich die Kaltwalzprofilieranlage als bevorzugte Wahl, da sie Effizienz und Präzision bietet.
Realer Anwendungsfall – Wichtigste technische Parameter
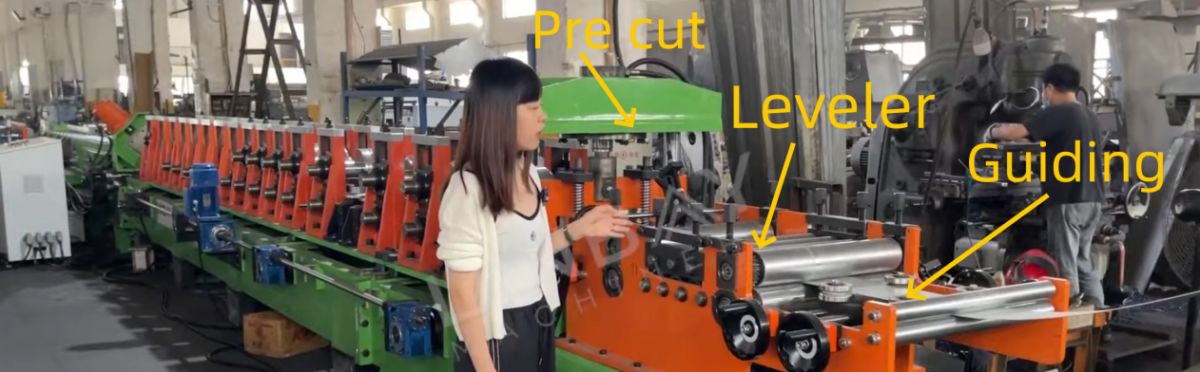
Führungsrollen sind von entscheidender Bedeutung für die Ausrichtung der Stahlspule gegenüber der Maschine, effektivVermeidung von Verzerrungendes Kastenträgers. Sie spielen auch eine wichtige Rolle im Umformprozess, indem sie die Rückfederungsverformung der Stahlspule verhindern.Die Geradheitdes Kastenträgers hat einen erheblichen Einfluss aufProduktqualität und Tragfähigkeitdes gesamten Regals. Strategisch entlang der Formlinie positionierte Führungsrollen gewährleisten eine präzise Ausrichtung.MessungenDer Abstand jeder Führungsrolle zum Rand ist im Handbuch akribisch dokumentiert, sodass auf Basis dieser Daten auch bei geringfügigen Verschiebungen während des Transports oder der Produktion nahtlose Anpassungen möglich sind.
Nivellierer
Nach dem vorhergehenden Schritt wird die Stahlspule zum Richtprozess weitergeleitet. Hier arbeitet die Richtmaschine sorgfältig.beseitigt jegliche Krümmung der StahlspuleDadurch werden Ebenheit und Parallelität verbessert, was wiederum die Qualität des Endprodukts – des Kastenträgers – steigert. Ausgestattet mit zwei oberen und drei unteren Richtwalzen gewährleistet die Richtmaschine höchste Präzision bei der Vorbereitung der Stahlcoils für die nachfolgenden Fertigungsschritte.
Hydraulischer Vorschnitt
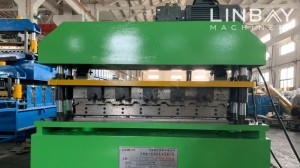
Diese Produktionslinie beinhaltetPorateeine hydraulische Vorschneidvorrichtung,Vereinfachung des Austauschs von Stahlcoils mit unterschiedlichen Breiten und DickengleichzeitigMinimierung des Spulenabfalls.
Walzprofiliermaschine
Flussdiagramm
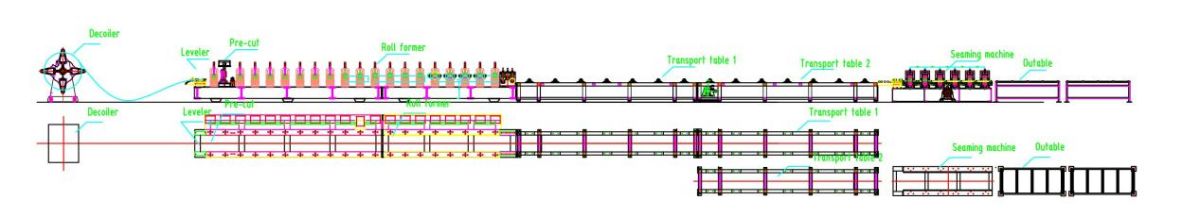
Manueller Abwickler – Führung – Richtmaschine – Hydraulischer Vorschnitt – Rollformmaschine – Hydraulischer Fliegender Schnitt – Plattform – Falzmaschine – Ausrolltisch
Wichtigste technische Parameter
1. Seilgeschwindigkeit: 0–4 m/min, einstellbar
2. Profile: Verschiedene Größen – gleiche Höhe von 50 mm und unterschiedliche Breiten von 80, 100, 120 mm
3. Materialstärke: 1,5–2 mm
4. Geeignetes Material: Warmgewalzter Stahl, kaltgewalzter Stahl, verzinkter Stahl
5. Rollformmaschine: Gusseisenkonstruktion
Schaltung und Kettenantriebssystem.
6. Anzahl der Bahnhöfe: 18
7. Schneidsystem: Hydraulisches Schneiden, die Profiliermaschine stoppt nicht während des Schneidens.
8. Größenänderung: Automatisch.
9.SPS-Schaltschrank: Siemens-System.

Fallbeschreibung
Manueller Abwickler
Der manuelle Abwickler ist ausgestattet mit einemBremssystemSorgfältig konstruiert, um die Spannung der Abwickelrolle zu regulieren und einen gleichmäßigen Abwickelvorgang zu gewährleisten. Um das Risiko eines plötzlichen Rückstoßes, insbesondere bei Stahlcoils mit einer Dicke von mehr als 1,5 mm, zu minimieren,ein PressarmDient dazu, die Stahlspule sicher zu fixieren. Zusätzlich sind Stahlschutzbleche strategisch angebracht, um ein Verrutschen der Spule beim Abwickeln zu verhindern. Diese durchdachte Konstruktion erhöht nicht nur die Sicherheit, sondern bietet auchhohe Kosteneffizienz, um einen zuverlässigen und effizienten Betrieb zu gewährleisten.
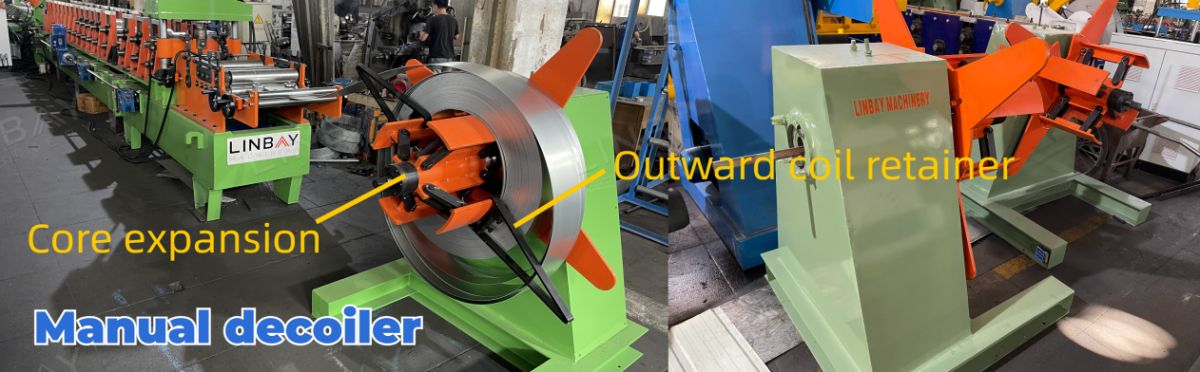
In diesem Szenario ein manueller Abwicklerohne eigene Stromquellewird eingesetzt. Für höhere Produktionsgeschwindigkeiten bieten wir eine optionale Lösung an.hydraulischer AbwicklerAngetrieben von einer Hydraulikstation.
Führung
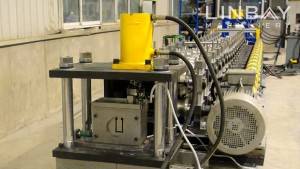
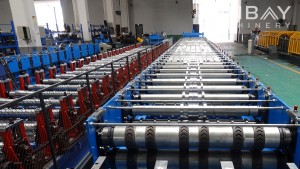
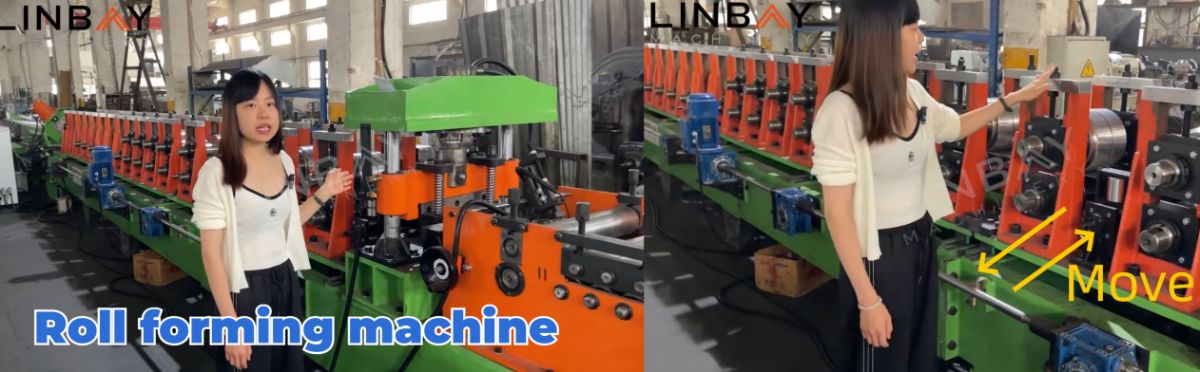
Das Herzstück der gesamten Produktionslinie bildet die Rollformmaschine, ein unverzichtbarer Bestandteil. Sie ist aus einem massiven Stück gefertigt.GusseisenDiese Maschine zeichnet sich durch eine robuste Bauweise aus und wird von einem zuverlässigen Motor angetrieben.KettensystemSeine Vielseitigkeit ermöglicht die Fertigung verschiedener Größen mit gleichbleibender Höhe. Die Bediener geben die geplanten Abmessungen mühelos auf dem SPS-Steuerungsbildschirm ein und lösen so die Produktion aus.automatische AnpassungenDie Formstationen werden präzise positioniert. Erfahrene Arbeiter benötigen in der Regel etwa 60 Minuten für den gesamten Dimensionsänderungsprozess, der sowohl die automatische Bewegung der Formstationen als auch den manuellen Austausch der Stahlcoils umfasst.
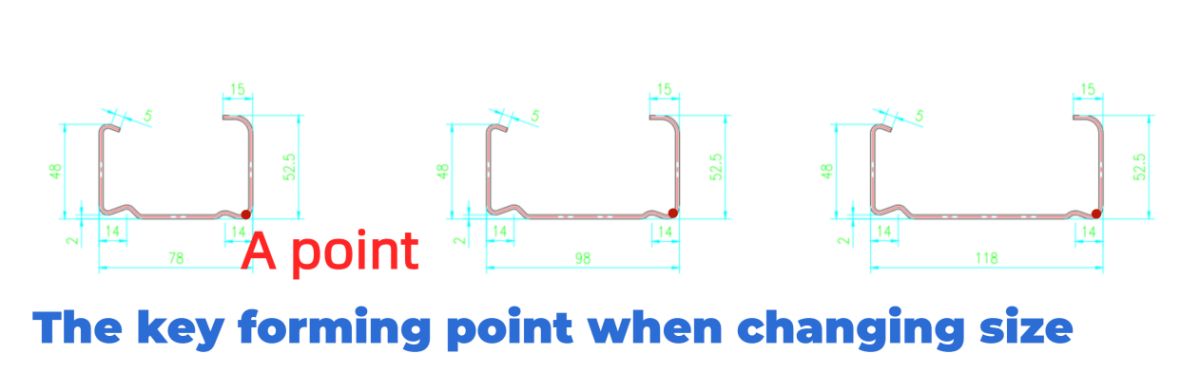
DerEin Punktdient als zentraler Formgebungspunkt für Breitenanpassungen. Während sich die Walzprofilierstationen entlang der Schienen bewegen, verschieben sie dynamisch die Position dieses kritischen Formgebungspunkts und ermöglichen so die Produktion vonKasten Balken mit unterschiedlichen Breiten.
Für die Formwalzen wird Gcr15 gewählt – ein hochkohlenstoffhaltiger Chromstahl, der für seine außergewöhnliche Härte und Verschleißfestigkeit bekannt ist. Die Walzen werden verchromt, um ihre Lebensdauer zu verlängern, während die aus 40Cr gefertigten Wellen für zusätzliche Haltbarkeit wärmebehandelt werden.
Fliegender hydraulischer Schnitt
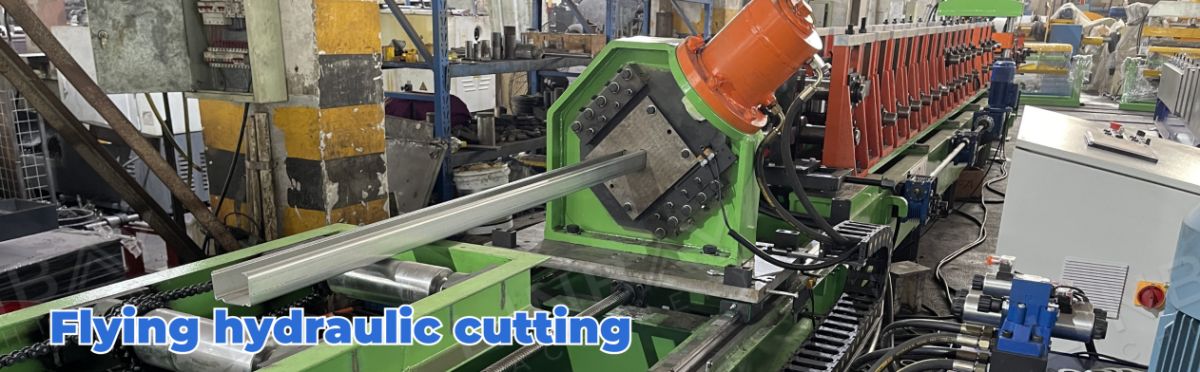
Nach dem Walzprofilierprozess nimmt die Stahlspule allmählich ein C-förmiges Profil an. Anschließend wird sie mit einer hydraulischen Schneidemaschine präzise auf die benötigte Länge zugeschnitten, wobei eine bestimmte Form beibehalten wird.Schnittlängenfehler innerhalb von 1 mmDurch diesen Schneideprozess wird der Stahlcoil-Verschnitt effizient minimiert und er ist auf die Produktionsgeschwindigkeit der Profiliermaschine abgestimmt, wodurch ein reibungsloser und unterbrechungsfreier Betrieb gewährleistet wird.
Plattform
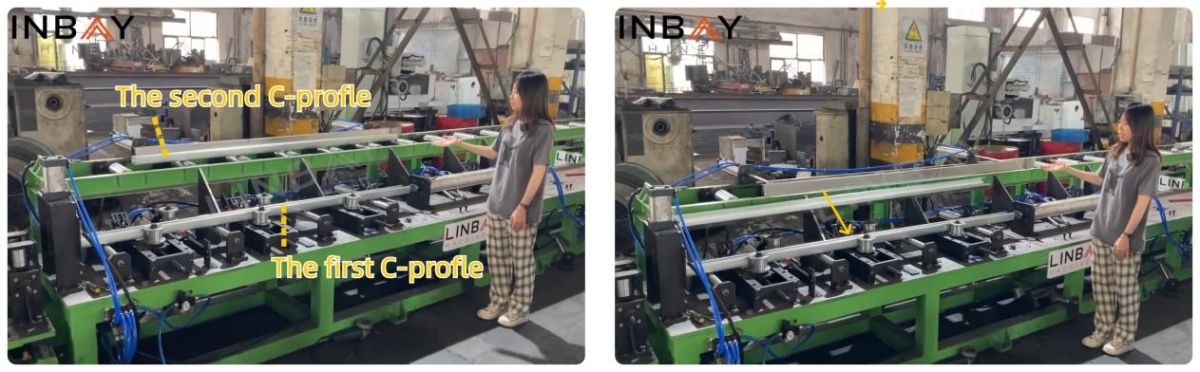
Das erste C-Profil wird zur oberen Plattform transportiert und anschließend auf die untere Plattform geschoben. Danach wird das zweite C-Profil vorsichtig auf die mittlere Rampe geschoben, wo es von einer Kippvorrichtung gedreht wird. Dadurch werden die beiden C-Profile ausgerichtet und sauber übereinander gestapelt.
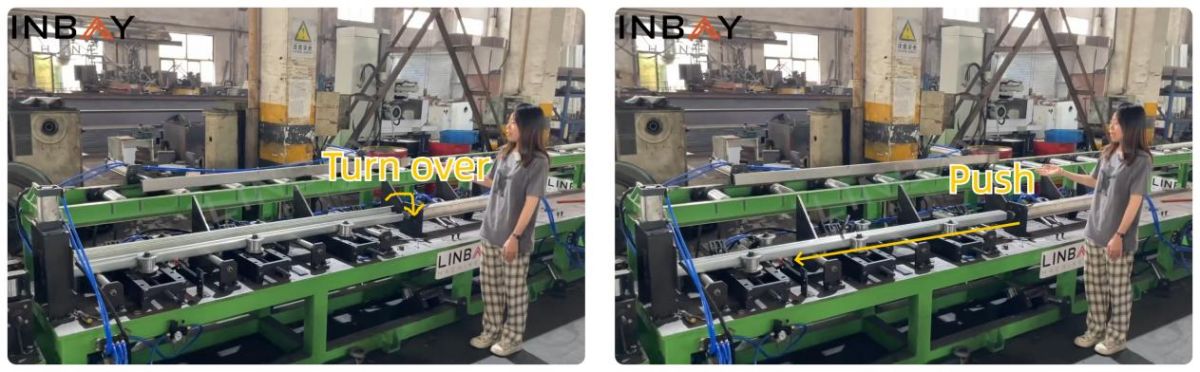
Führungsrollen sorgen für die Ausrichtung der beiden C-Profile, und pneumatische Schubstangen schieben sie in die Falzmaschine.
Nahtmaschine
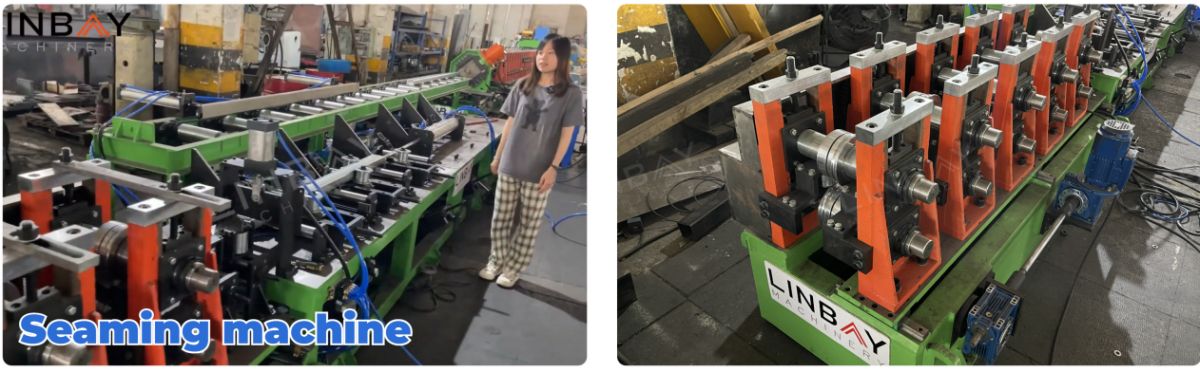
Die Falzmaschine spiegelt die Struktur der Rollformmaschine wider und zeichnet sich durch eineGusseisenkonstruktion und KettenantriebssystemEs passt die Positionen der Falzstationen selbstständig an die Breite des Kastenträgers an. Diese Innovationmacht einen Schweißer überflüssigTraditionell war ein Arbeiter erforderlich, um die beiden C-Profile nach dem Walzprofilieren zu einem Kastenträger zu verschweißen.
Encoder & SPS
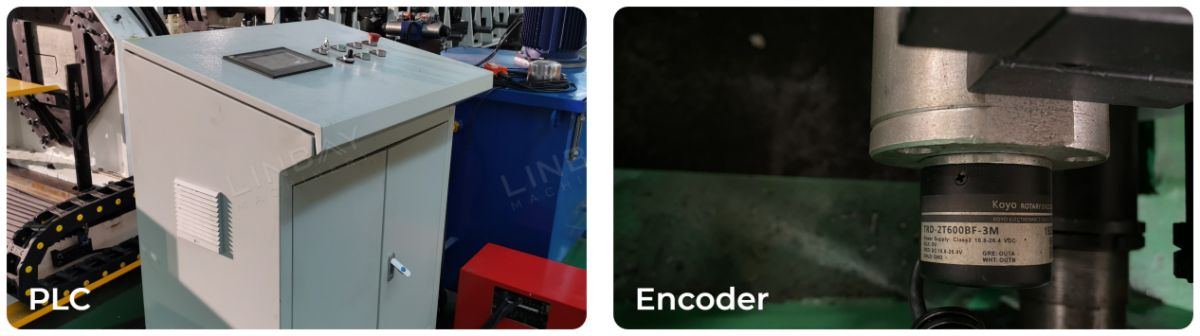
Die Profiliermaschine ist ausgestattet mit einerJapanischer Koyo-EncoderDadurch wird die Spulenlänge präzise in elektrische Signale für den SPS-Schaltschrank umgewandelt. Diese Präzision garantiertSchnittfehler sind auf 1 mm begrenzt.Dies gewährleistet hochwertige Kastenträger und reduziert Verschnitt. Über den SPS-Bildschirm können Bediener Produktionsgeschwindigkeit, Abmessungen, Schnittlänge und weitere Parameter steuern. Der Schaltschrank speichert zudem häufig verwendete Parameter und bietet Schutz vor Überlastung, Kurzschluss und Phasenausfall. Die Spracheinstellungen des SPS-Bildschirms lassen sich individuell an die Kundenpräferenzen anpassen.
Hydraulikstation
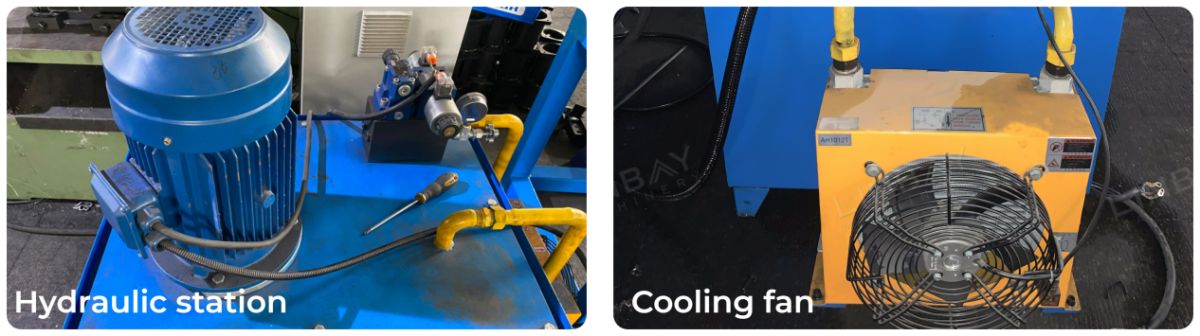
Unsere mit elektrischen Kühlventilatoren ausgestattete Hydraulikstation leitet die Wärme effizient ab und gewährleistet so einen langen und zuverlässigen Betrieb mit geringer Ausfallrate.
Garantie
Bei Versand gibt das Typenschild deutlich das Lieferdatum an und stellt somit sicher, dassZwei Jahre Garantie auf die gesamte Produktionslinie und eine beeindruckende fünfjährige Garantie auf Walzen und Wellen..
1. Abwickler

2. Fütterung

3. Schlagen

4. Rollformständer

5. Antriebssystem

6. Schneidsystem

Andere

Aus Tabelle