

ВИДЕО
Перфил
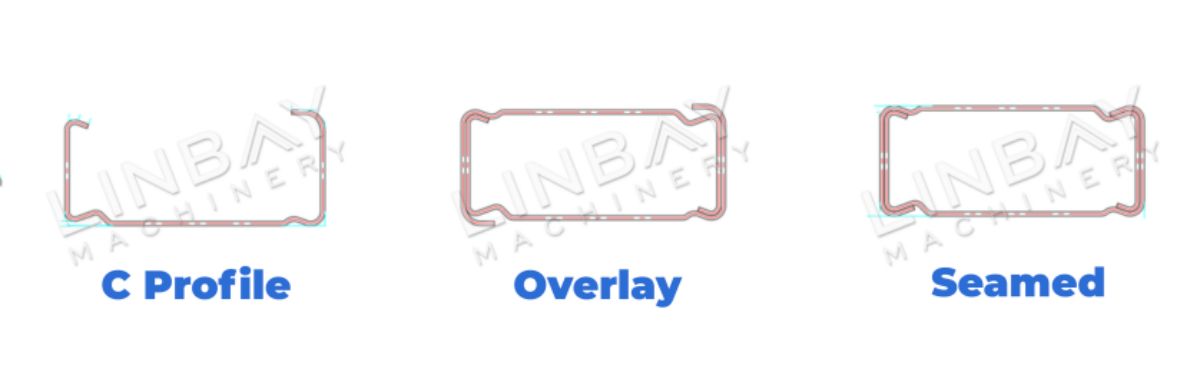
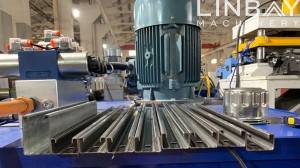
Тартма балкасы махсус эшләнгән ныклы вариант булып тораавыр йөккушымталар. Аерым алганда, без тәкъдим итәбезике кисәкле тартма балкасыСезнең игътибарыгызга. Гадәттә, калынлыгы 1,5-2 мм булган салкын яки кайнар җәелгән корычтан ясалган, ул төгәл эшкәртүдән үтә.рулон формалаштырутышкы кыяфәтнең матурлыгы һәм ныклыгы балансын тәэмин итү өчен каплау алдыннан. Җыю ышанычлы тоташтыруны үз эченә ала.ике кисәк формалаштырылган С-формасындагы корыч профильләр, нәтиҗәдә ныклы торба конструкциясе барлыкка килә. Тартма балкалары җитештерү өчен салкын рулон формалаштыру машинасы өстенлекле сайлау булып тора, ул нәтиҗәлелек һәм төгәллек тәкъдим итә.
Чын очрак - Төп техник параметрлар
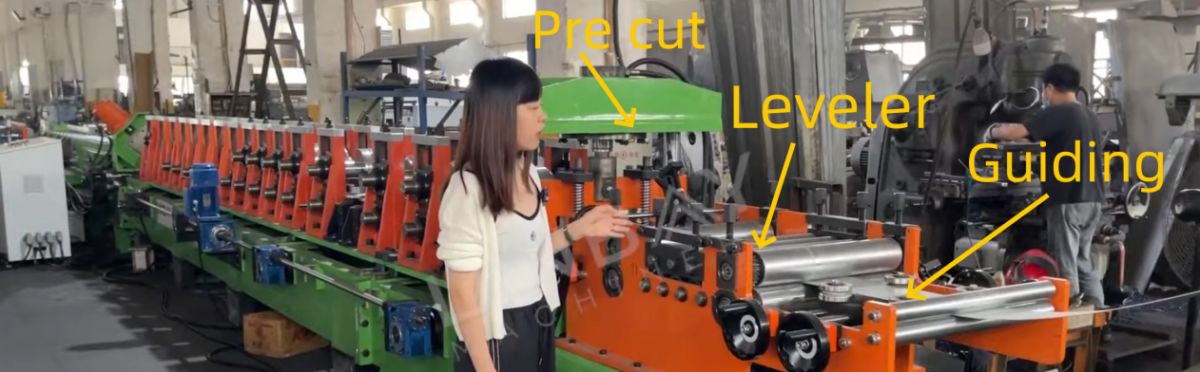
Корыч катушка һәм җиһазлар арасындагы тигезлекне саклауда юнәлеш бирүче роликлар бик мөһим, нәтиҗәлебозылуны булдырмаутартма балкасының. Алар шулай ук формалаштыру процессында мөһим роль уйныйлар, корыч катушканың кире деформациясен булдырмыйлар.Турылыктартма балкасының шактый зур йогынтысы барпродукт сыйфаты һәм йөк күтәрү сәләтебөтен киштәнең. Формалаштыру сызыгы буйлап стратегик яктан урнаштырылган, юнәлеш бирүче роликлар җентекле тигезләүне тәэмин итә.Үлчәүләрһәр юнәлеш бирүче роликның кырыйга кадәр арасы кулланмада җентекләп документлаштырылган, бу исә ташу яки җитештерү вакытында кечкенә күчешләр булганда да, бу мәгълүматлар нигезендә җиңел көйләү мөмкинлеге бирә.
Тигезләгеч
Алдагы этаптан соң, корыч катушка тигезләү процессына күчә. Монда тигезләү машинасы тырышып эшликорыч катушкадагы теләсә нинди кәкрелекне бетерә, шуның белән аның яссылыгын һәм параллеллыгын яхшырта, нәтиҗәдә, соңгы продуктның - тартма балкасының сыйфатын яхшырта. 2 өске һәм 3 аскы тигезләү роликлары белән җиһазландырылган тигезләү машинасы корыч катушканы киләсе җитештерү адымнары өчен әзерләүдә җентекле төгәллекне тәэмин итә.
Гидравлик алдан кисү
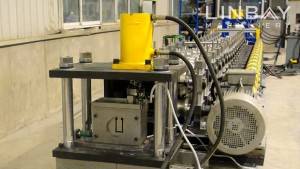
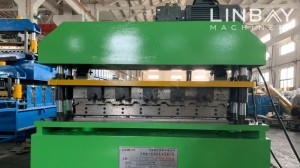
Бу җитештерү линиясепоратларгидравлик алдан кисү җайланмасы,төрле киңлек һәм калынлыктагы корыч катушкаларны алыштыруны гадиләштерү, шул ук вакыттаспираль калдыкларын минимальләштерү.
Рулон формалаштыру машинасы
Блок-схема
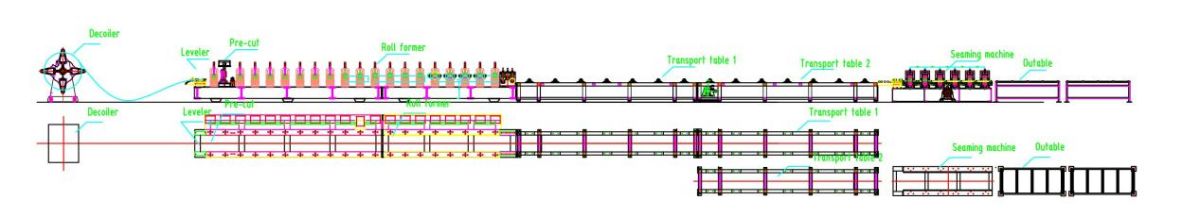
Кул белән декойллау -- Җитәкләүче -- Тигезләгеч -- Гидравлик алдан кисү -- Рулон формалаштыру машинасы -- Очу гидравлик кисү -- Платформа -- Тегү машинасы -- Өстәлдән тышка
Төп техник параметрлар
1. Линия тизлеге: 0-4 м/мин, көйләнергә мөмкин
2. Профильләр: Берничә зурлык - бер үк биеклек 50 мм, һәм төрле киңлек 80, 100, 120 мм
3. Материал калынлыгы: 1,5-2 мм
4. Яраклы материал: Кайнар җәелгән корыч, салкын җәелгән корыч, гальванизацияләнгән корыч
5. Рулон формалаштыру машинасы: Чуен конструкцияләр
трюк һәм чылбыр йөртү системасы.
6. Формалаштыру станциясе саны: 18
7. Кисү системасы: Гидравлик кисү, рулон формалаштыручы кискәндә туктамый.
8. Зурлыкны үзгәртү: Автоматик рәвештә.
9.PLC шкафы: Siemens системасы.

Чын очрак тасвирламасы
Кул белән декойлер
Кул белән эшләнгән декойлер белән җиһазландырылгантормоз системасыҗепселләү роликының тартылуын көйләү һәм җиңел җепселләү процессын тәэмин итү өчен җентекләп эшләнгән. Кинәт кире кайту куркынычын киметү өчен, бигрәк тә калынлыгы 1,5 мм дан артык булган корыч роликлар өчен,басма кулыкорыч спиральне ныклы тоту өчен кулланыла. Моннан тыш, корыч саклау яфраклары спиральне ачу вакытында тайпылуны булдырмас өчен стратегик рәвештә урнаштырылган. Бу уйланылган дизайн куркынычсызлыкны гына түгел, ә шулай ук тәкъдим итәюгары чыгымлылык нәтиҗәлелеге, ышанычлы һәм нәтиҗәле эшләүне тәэмин итү.
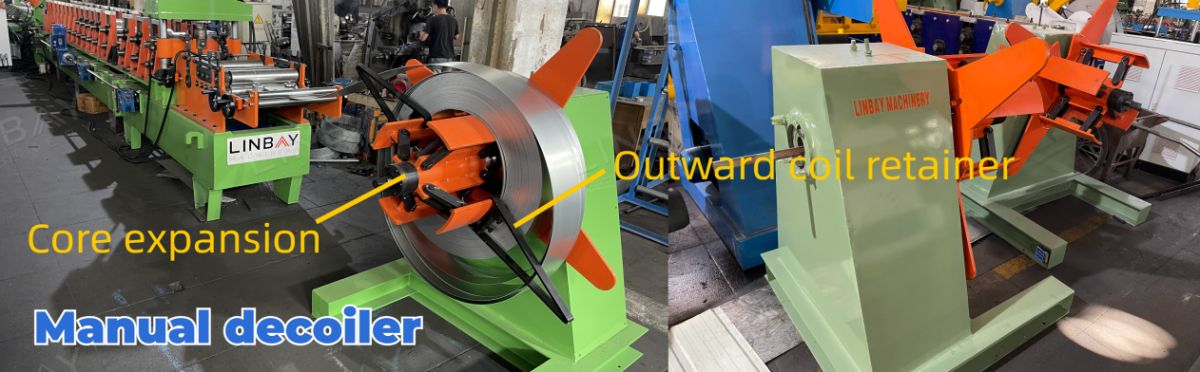
Бу сценарийда кул белән декойлерүз энергия чыганагы булмагандакулланыла. Җитештерү тизлегенең зуррак таләпләре өчен без өстәмә тәкъдим итәбезгидравлик декойлгидравлик станция белән эшли.
Җитәкчелек
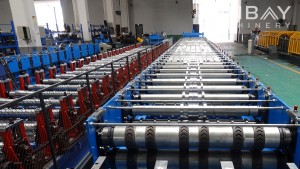
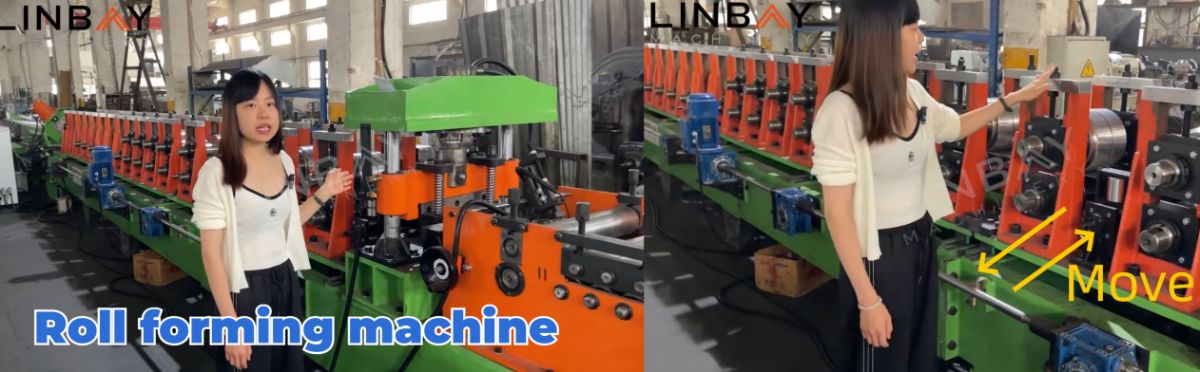
Бөтен җитештерү линиясенең үзәгендә рулон формалаштыру машинасы урнашкан, ул алыштыргысыз компонент. Ныклы кисәктән эшләнгәнчуен, бу машина ныклы конструкциягә ия һәм ышанычлычылбыр системасыАның күпкырлылыгы төрле зурлыктагы һәм бер үк биеклектәге әйберләр җитештерү мөмкинлеген бирә. Операторлар PLC идарә итү экранында планлаштырылган үлчәмнәрне җиңел генә кертә, шуның белән эшли башлый.автоматик көйләүләрформалаштыру станцияләрен төгәл урыннарга урнаштыру. Гадәттә, тәҗрибәле эшчеләргә формалаштыру станцияләрен автоматик рәвештә күчерүне дә, корыч катушканы кул белән алыштыруны да үз эченә алган тулы үлчәмне үзгәртү процессын башкару өчен якынча 60 минут вакыт кирәк.
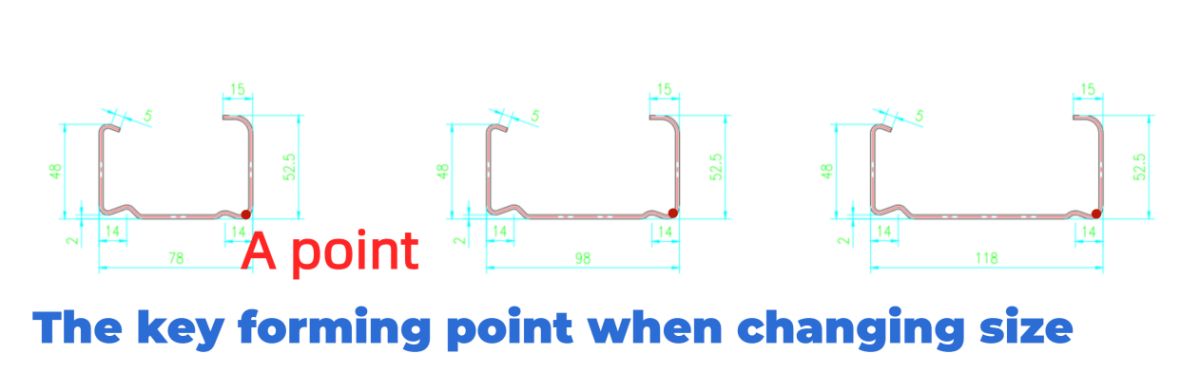
...Бер ноктакиңлекне көйләү өчен төп формалаштыру ноктасы булып хезмәт итә. Рулон формалаштыру станцияләре рельслар буйлап хәрәкәт иткәндә, алар бу мөһим формалаштыру ноктасының позициясен динамик рәвештә күчерәләр, бу җитештерүне мөмкин итәтартма төрле киңлектәге балкалар.
Роликларны формалаштыру материалы буларак, Gcr15 сайланган - ул югары углеродлы хромлы корыч, ул үзенең гаҗәеп катылыгы һәм тузуга чыдамлыгы белән дан тота. Бу роликлар үзләренең гомер озынлыгын арттыру өчен хром белән каплана, ә 40Cr материалыннан ясалган валлар өстәмә ныклык өчен җылылык белән эшкәртелә.
Очу гидравлик кисү
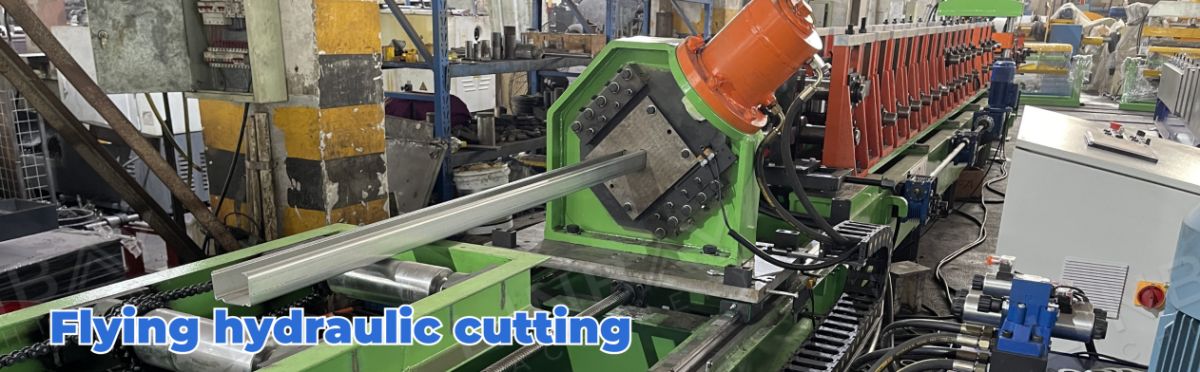
Рулон формалаштыру процессын үткәннән соң, корыч катушка әкренләп С-формасындагы профильгә әйләнә. Аннары ул гидравлик кисү машинасы ярдәмендә кирәкле озынлыкка төгәл киселә,1 мм эчендә кисү озынлыгы хатасыБу кисү процессы корыч катушкалар әрәм итүне нәтиҗәле рәвештә минимальләштерә һәм рулон формалаштыру машинасының җитештерү тизлеге белән синхронлаша, шуның белән өзлексез һәм өзлексез эшләүне тәэмин итә.
Платформа
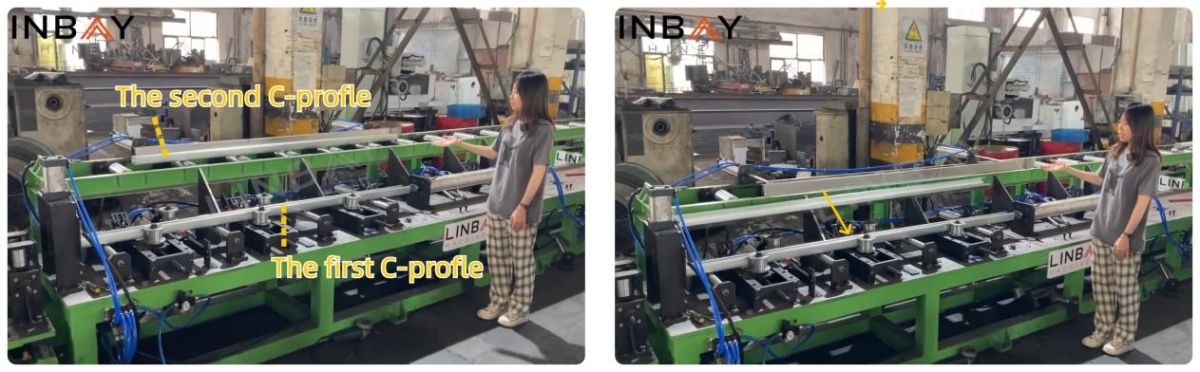
Башлангыч С-профиль өске платформага күчерелә, аннары аскы платформага этәрелә. Аннары, икенче С-профиль игътибар белән урта авышлыкка этәрелә, анда әйләндергеч җайланма аны әйләндерә. Бу гамәл ике С-профильне вертикаль рәвештә тигезли һәм пөхтә итеп өя.
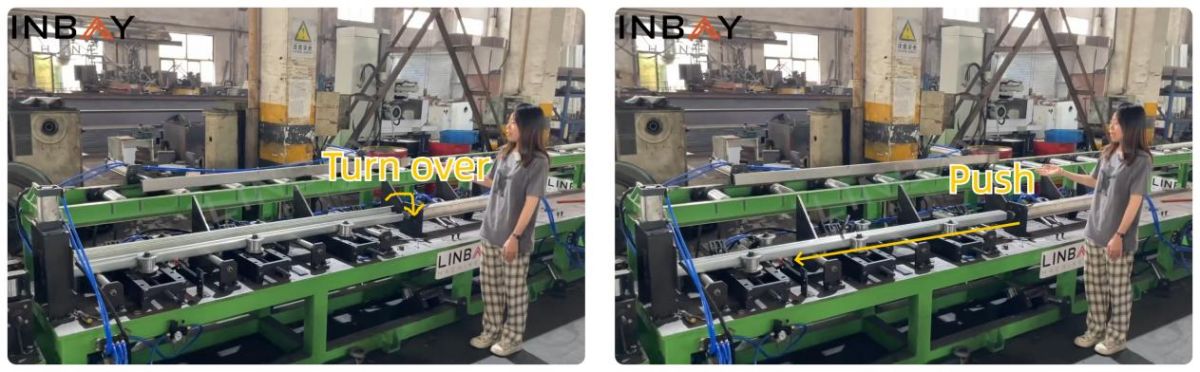
Җитәкләүче роликлар ике С-формасындагы профильнең тигезләнешен тәэмин итә, ә пневматик этүче таяклар аларны тегү машинасына этә.
Тегү машинасы
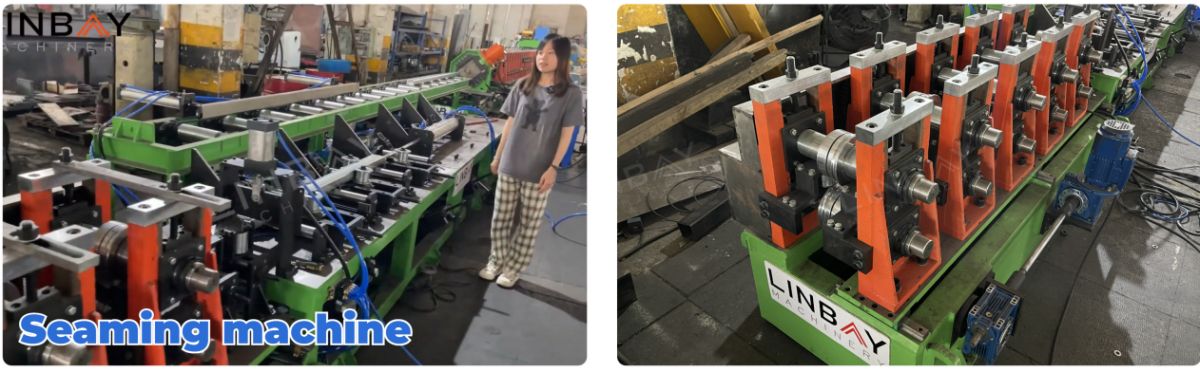
Тегү машинасы рулон формалаштыру машинасының структурасын чагылдыра, ул ... белән мактана ала.чуен конструкция һәм чылбырлы йөртү системасыУл тартма нурының киңлегенә карап, ябыштыру станцияләренең урнашуын автоном рәвештә көйли. Бу инновацияэретеп ябыштыручыга ихтыяҗны бетерә, гадәттәгечә, эшчедән ике С-формасындагы профильне тартма балкасыннан соң формага эретеп ябыштыру таләп ителгән.
Кодлаучы һәм PLC
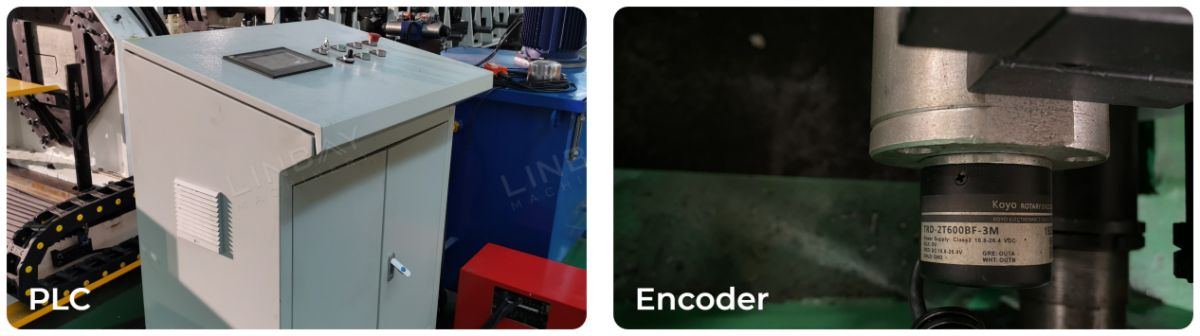
Рулон формалаштыру машинасы белән җиһазландырылганЯпон Koyo энкодеры, ул PLC идарә итү корпусы өчен катушка озынлыгын электр сигналларына төгәл үзгәртә. Бу төгәллекне гарантияли.кисү хаталары 1 мм белән чикләнгән, югары сыйфатлы тартма балкаларын тәэмин итү һәм калдыкларны киметү. Операторлар PLC экраны аша җитештерү тизлеген, үлчәмнәрне, кисү озынлыгын һәм башкаларны контрольдә тота алалар. Шкаф шулай ук еш кулланыла торган параметрларны саклый һәм артык йөкләнештән, кыска ялганыштан һәм фаза югалтуларыннан саклый. PLC экранындагы тел көйләүләрен клиентларның теләкләренә туры китереп көйләргә мөмкин.
Гидравлик станция
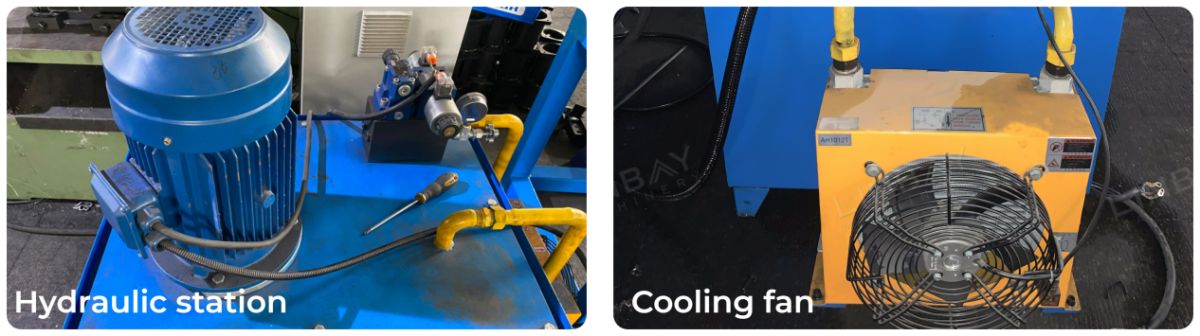
Безнең гидравлик станция, суыткыч электр җилләткечләре белән җиһазландырылган, җылылыкны нәтиҗәле тарата, озак һәм ышанычлы эшләүне тәэмин итә, түбән ватылу күрсәткече белән.
Гарантия
Җибәрелгәндә, исемлектә китерү көне ачык күрсәтелә, һәмбөтен җитештерү линиясе өчен ике еллык гарантия һәм роликлар һәм валлар өчен биш еллык тәэсирле гарантия.
1. Декойлер

2. Тукландыру

3. Тишеп сугу

4. Рулон формалаштыру өчен стендлар

5. Йөртү системасы

6. Кисү системасы

Башкалар

Өстәлдән чыгу