

プロフィール
ステップビームは、高耐久性パレットラックシステム構造物全体の強度と耐荷重能力に直接影響を与える。
メーカーは通常、ロール成形機を使用します1.5~2mm厚の熱間圧延鋼板または冷間圧延鋼板ステップビームを製造する。寿命を延ばし、鋼コイルの張力による変形を防ぐために、鋼コイルの接合部に溶接が施される。業界で採用されている一般的な溶接プロセスは次の2つである。MIG溶接機(この例の場合)とレーザーフル溶接機。
MIG溶接とレーザーフル溶接はどちらも構造強度を高めるのに貢献しますが、フル溶接は接合部を広範囲にカバーするため、MIG溶接よりも効果的です。お客様は、予算やラックの積載要件に基づいて溶接方法を選択できます。
実例 - 主な技術パラメータ
フローチャート
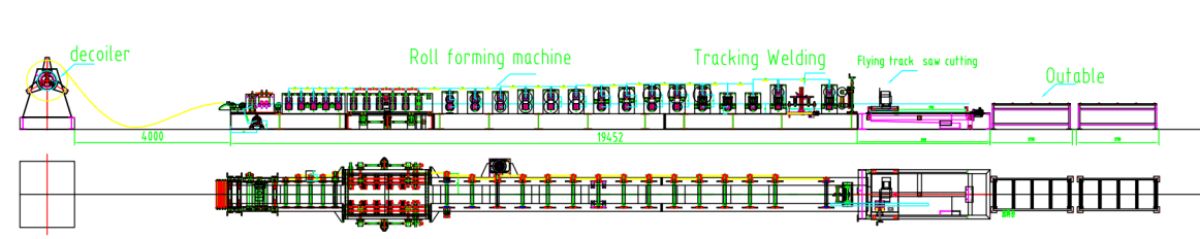
手動デコイラー--ガイド--レベラー--ロール成形機--フライング溶接機--フライングソー切断機--アウトテーブル
主な技術パラメータ
1. ライン速度:4~5m/分、調整可能
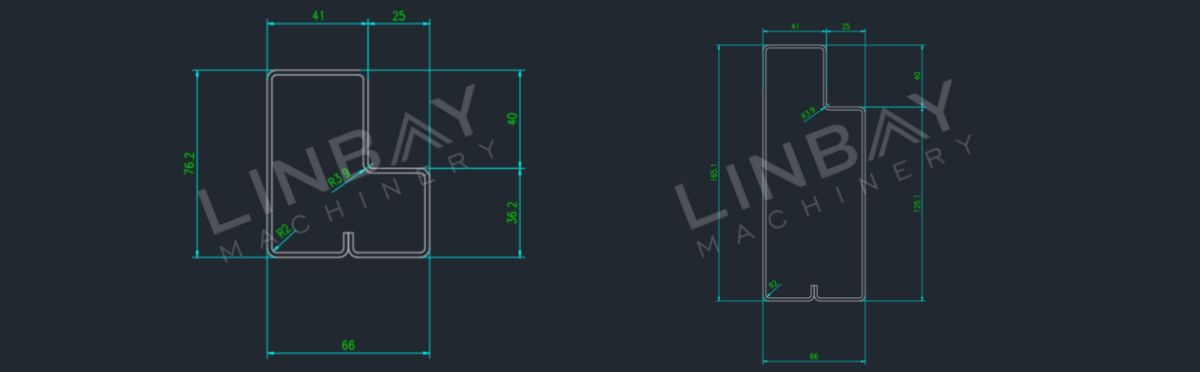
2.プロファイル:複数のサイズ - 幅は66mmで、高さは76.2~165.1mmで異なります
3. 材料の厚さ:1.9mm(この場合)
4. 適合材料:熱間圧延鋼、冷間圧延鋼、亜鉛メッキ鋼
5. ロール成形機:鋳鉄構造とチェーン駆動システム。
6. 成形ステーション数:26
7.溶接システム:溶接トーチ2本、溶接中はロール成形機は停止しません。
8.切断システム:鋸切断、切断中はロール成形機は停止しません。
9.サイズ変更:自動。
10. PLCキャビネット:シーメンスシステム。

実際の事例説明
手動デコイラー
手動デコイラーにはブレーキ装置φ490~510mmの範囲でコアの拡張張力を調整するように設計されており、スムーズな巻き戻し作業を保証します。1.9mmの鋼コイルを使用しているため、巻き戻し中に突然開いてしまう危険性があります。この安全性の問題に対処するために懸念事項として、プレスアームを取り付けて鋼コイルをしっかりと固定し、さらに保護用の鋼製ブレードを追加してコイルの滑りを防止します。この設計は、コスト効率の高いソリューションを提供するだけでなく、巻き戻し工程における安全性も最優先しています。
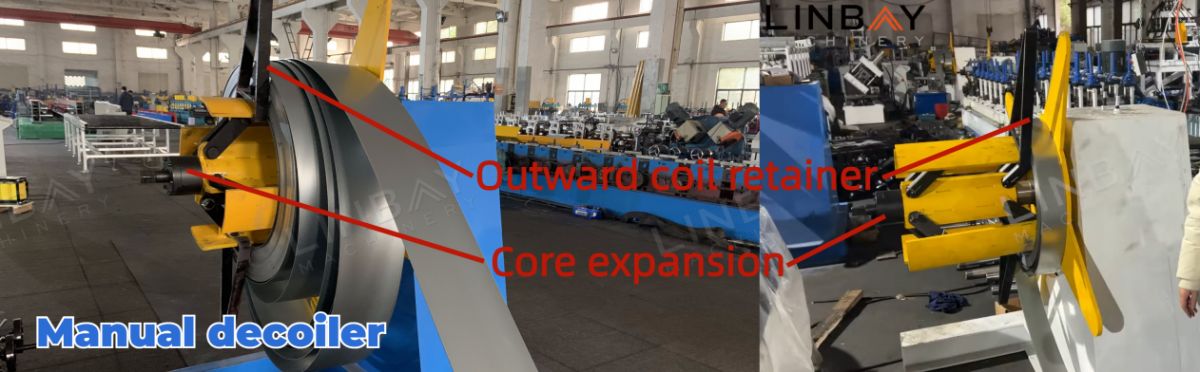
手動デコイラーには電源が入らない生産能力の要件が高い場合は、オプションで油圧式デコイラー油圧ステーションによって駆動される。
ガイド機能とデジタル表示
ガイドローラーは、鋼コイルと機械の間の位置合わせを維持する上で重要な役割を果たし、それによってステップビームの歪みを防ぎ、ロール成形プロセスに参加します。鋼材の反発変形を防ぐ。ステップビームのロール成形ライン全体に沿った様々な地点で製造工程全体を通して、正確な位置合わせを保証します。
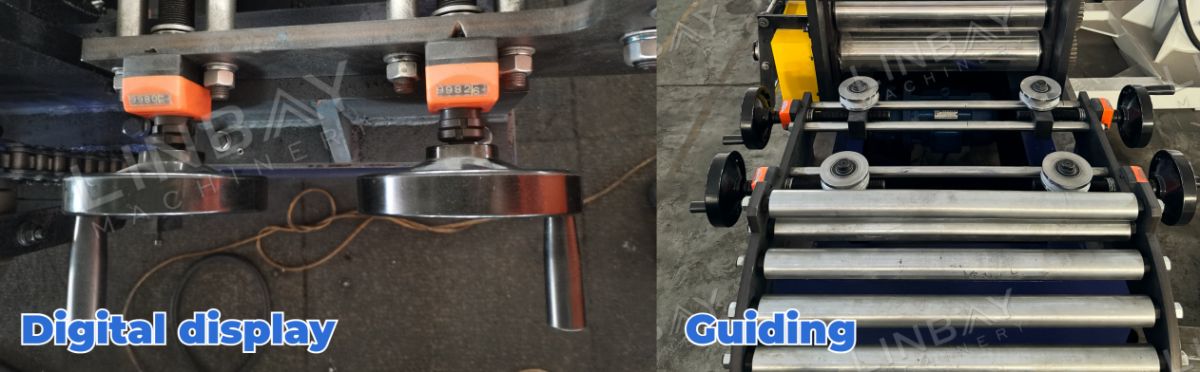
デジタルディスプレイデバイスは便利な録音ガイドローラーの正しい位置。そして距離の測定各ガイドローラーからロール成形機の左右の端までの寸法はマニュアルに記録されており、輸送中や製造中にわずかなずれが生じた場合でも、これらのデータに基づいて容易に調整を行うことができます。
レベラー
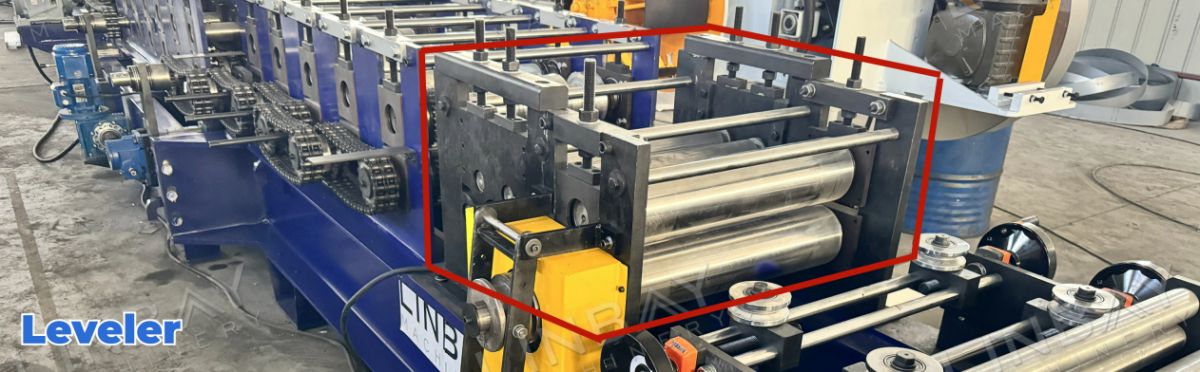
続いて、鋼コイルはレベラーに送られます。厚さが1.9mmであるため、鋼コイルに存在するあらゆる湾曲を解消するこれにより、ステップビームの品質向上のため、平面度と平行度が向上します。3つの上部レベリングローラーと4つの下部レベリングローラーを備えたこのレベラーは、この目的を効率的に達成し、後続のロール成形工程に最適な平面度と平行度を確保します。
ロール成形機
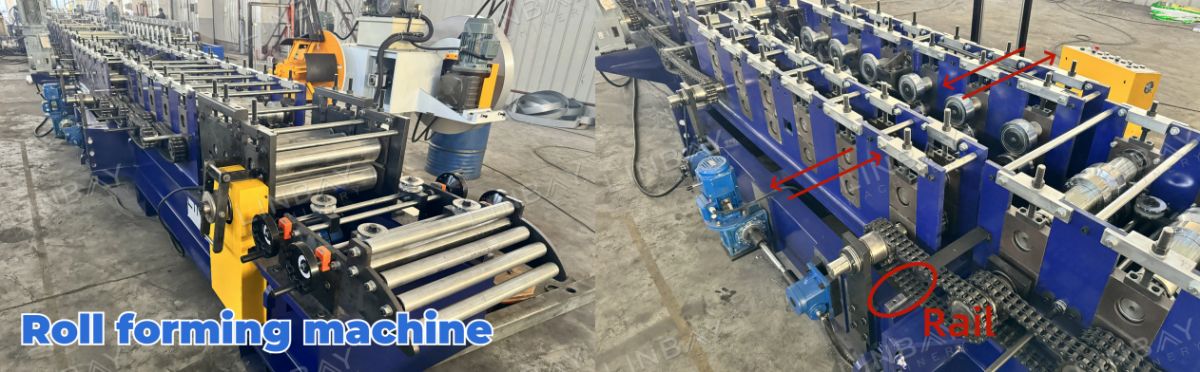
生産ライン全体の中核となるのはロール成形機です。日本の安川電機製インバータによる可変速度制御を備えたこの機械は、0~10m/分の幅広い速度範囲を提供し、多様な生産要件への適応性を確保します。26の成形ステーションを備え、壁パネル構造とチェーン駆動システム精密かつ効率的な成形プロセスを実現するために、綿密に設計されています。最先端の技術と堅牢な設計を備えたこのロール成形機は、生産ラインにおける品質と生産性の要となります。
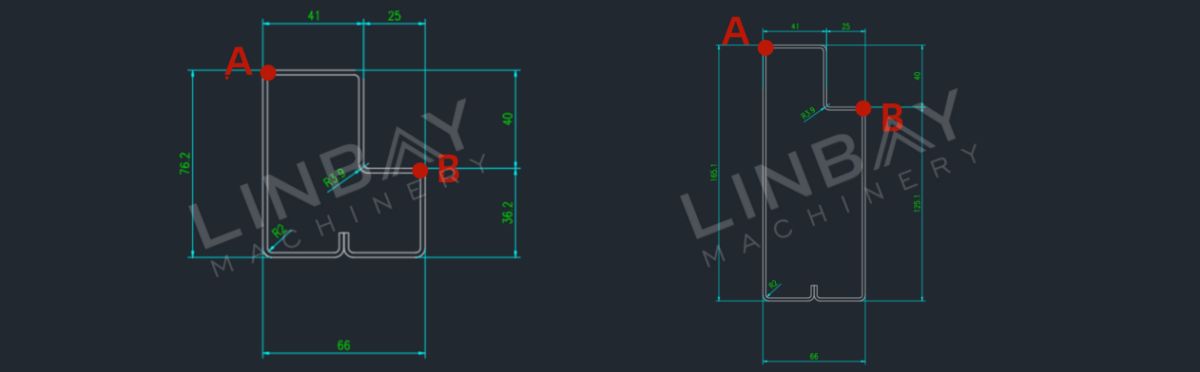
生産可能幅66mm、高さ76.2~165.1mmの様々なサイズがあります。このシステムは出力の柔軟性を提供します。PLC制御盤に希望する底面の幅と高さを入力すると、成形ステーションは自動的に正確な位置に調整され、重要な形成ポイント(AポイントとBポイント)これにより、約10分でサイズ変更が可能になります。高さ調整は、主要な成形ポイント(A点とB点)の変更に対応しており、異なる高さの段付き梁の製造を可能にします。
成形ローラーの材料には、硬度と耐摩耗性に優れた高炭素クロム鋼であるGcr15が使用されています。耐久性を高めるため、ローラーにはクロムメッキが施されています。さらに、40Cr材で作られたシャフトには熱処理が施され、強度を高め、堅牢な構造を実現しています。
フライングMIG溶接機
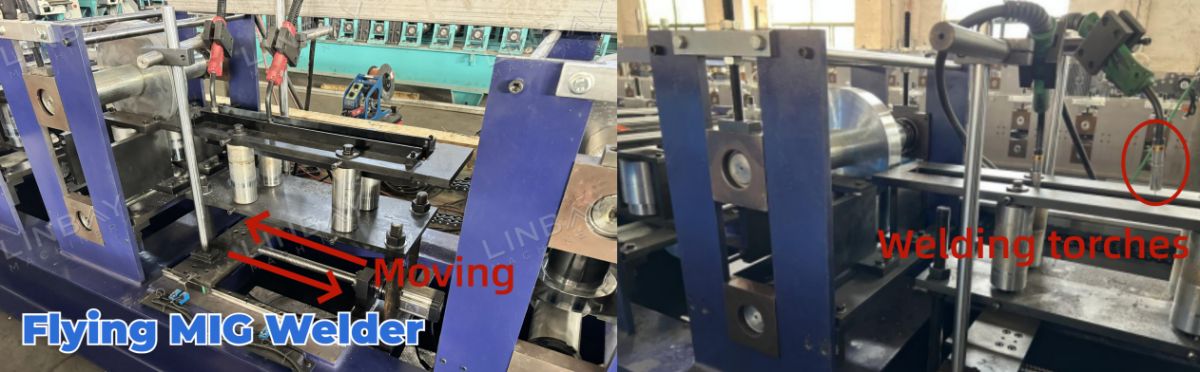
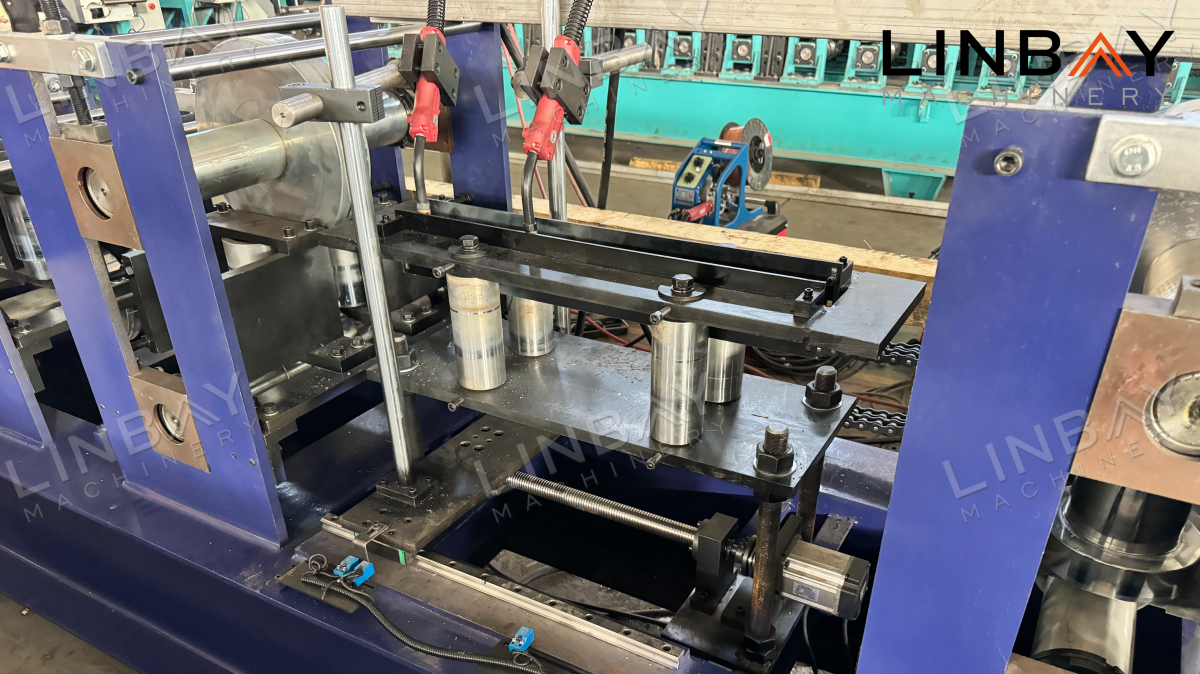
ステップビームの寿命を延ばし、鋼コイル接合部での分離を防ぐため、鋼コイル接合部にはドットパターン溶接が施されています。各ドット間の間隔は、顧客の要求に応じて調整可能です。さらに、ライン速度を向上させるために2つの溶接トーチが設置されています。これらのトーチは、ロール成形速度と同時に移動できるロール成形機の連続運転を確保する。
フライングソー切断
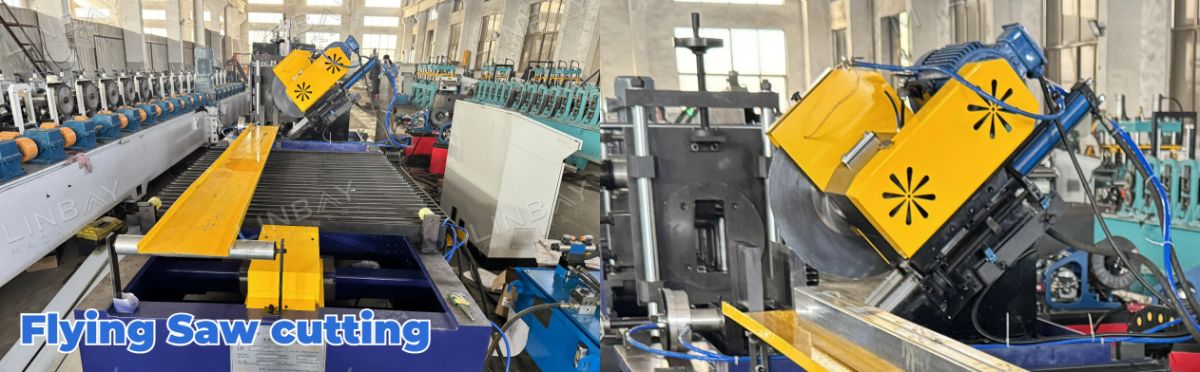
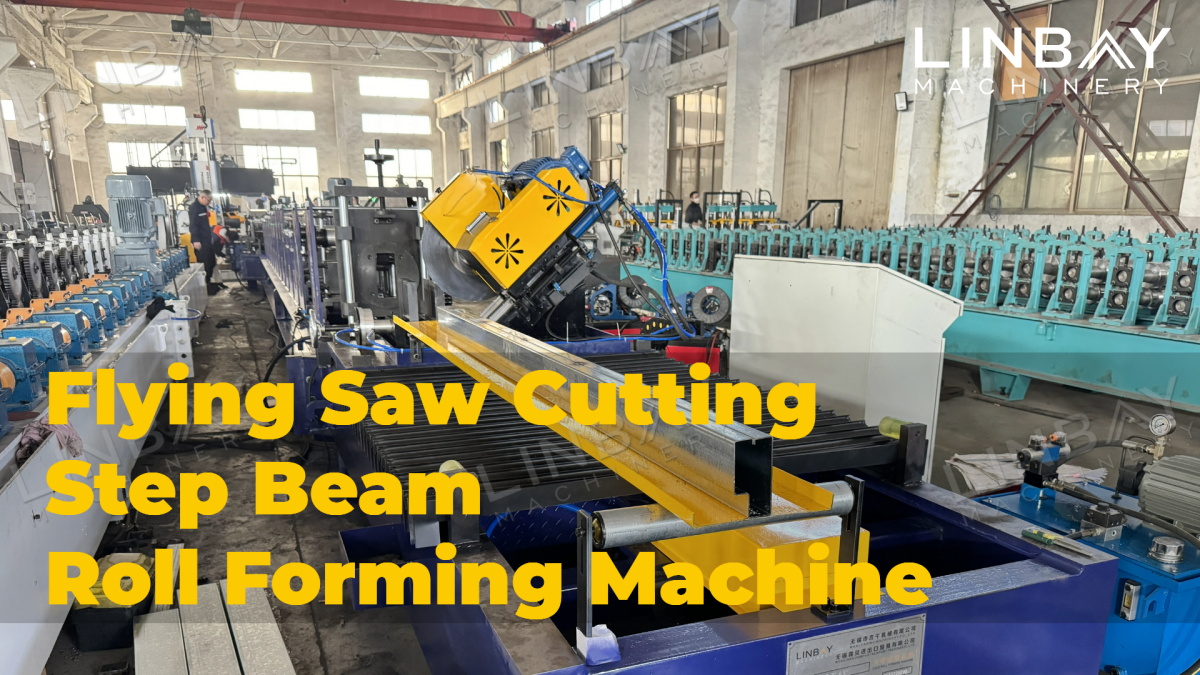
ロール成形後、ステップビームは切断機に送られ、ステップビームの閉じた形状のため鋸切断機が使用されます。特殊な鋸刃は高い精度と硬度を保証しますが、冷却スプレー鋸刃を保護し、寿命を延ばします。鋸切断速度は油圧式せん断よりも遅いですが、ロール成形機の生産速度と同期するためのモバイル機能が組み込まれています。これにより、中断のない運転が保証されます。さらに、この鋸切断機は、鋼板コイルの交換時や形材切断時の廃棄物を最小限に抑えます。
エンコーダー&PLC
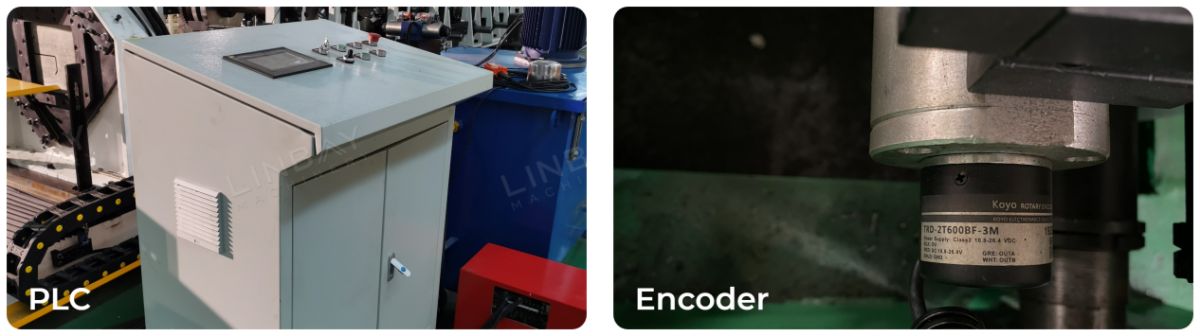
ロール成形機内部では、日本製光洋製エンコーダが検知したコイル長を電気信号に正確に変換し、PLC制御盤に送信します。電気制御盤内に設置されたモーションコントローラは、切断機の前後移動時の加減速をスムーズに行い、高精度な切断長を実現します。この緻密な制御機構により、溶接痕が安定して滑らかになり、段付き梁のひび割れを防ぎ、安定した高品質な生産を保証します。オペレーターはPLC画面を通して、生産速度、生産寸法、切断長などを簡単に設定できます。さらに、PLC制御盤はよく使用するパラメータを記憶するメモリ機能を備え、過負荷、短絡、相欠相に対する保護機能も搭載しているため、高い信頼性と安全性を確保しています。
PLC画面に表示される言語は、顧客の要望に応じてカスタマイズできます。
水力発電所
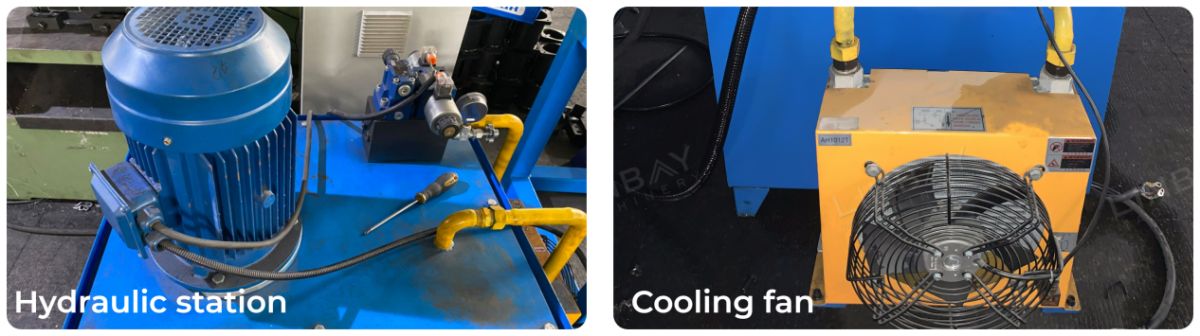
当社の油圧ステーションは、効率的に熱を放散する冷却用電動ファンを備えており、故障率を低く抑え、長期間にわたる信頼性の高い動作を保証します。
保証
出荷時には、鋼板に納品日が記載され、生産ライン全体には2年間、ローラーとシャフトには5年間の保証が付帯します。
1. デコイラー

2. 給餌

3.パンチ

4. ロール成形スタンド

5. 駆動システム

6. 切断システム

その他

アウトテーブル