




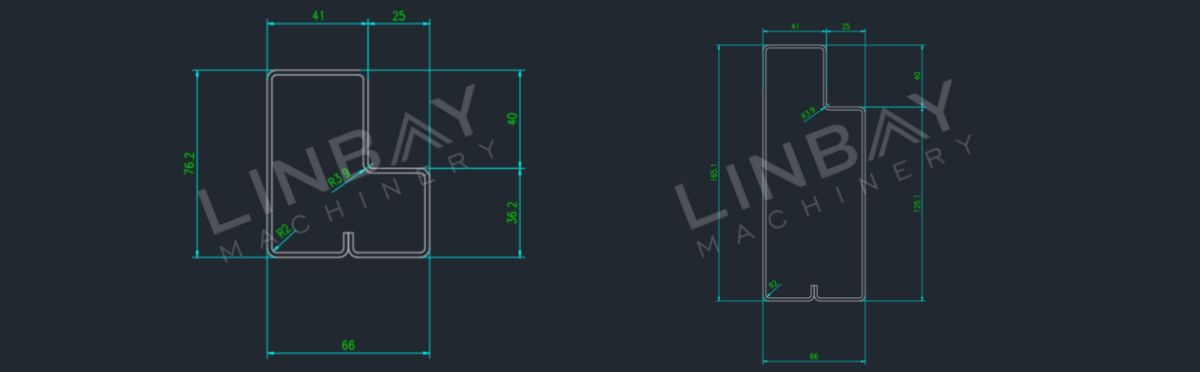
Профиль
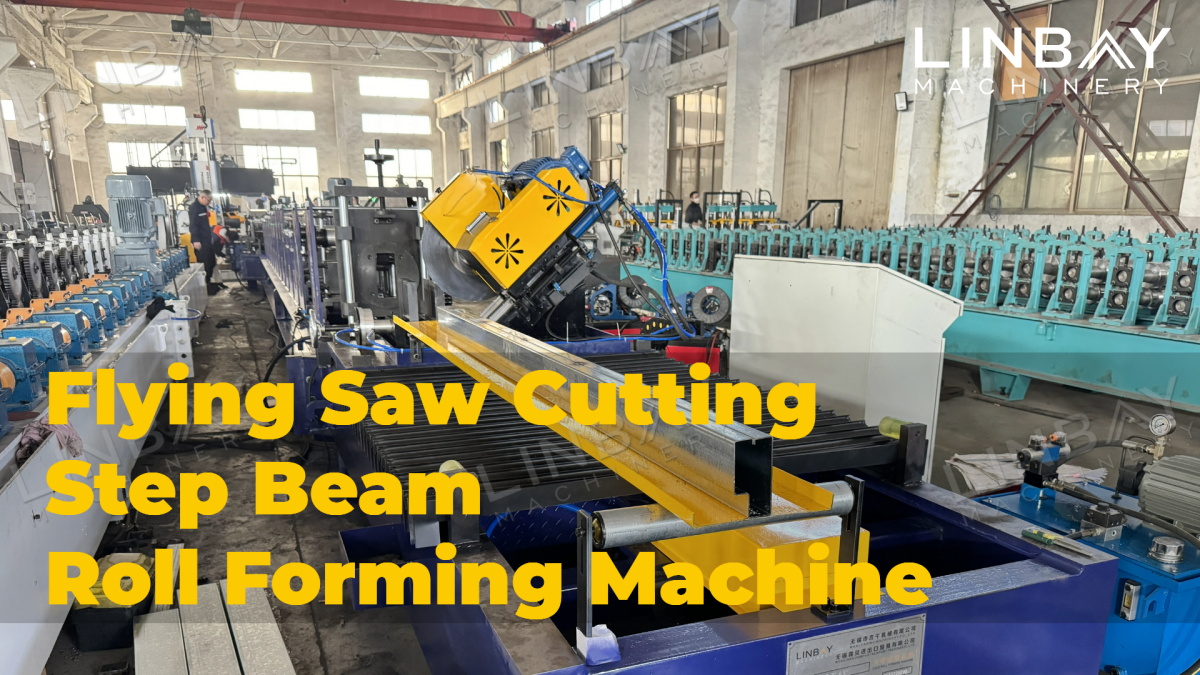
Ступенчатая балка играет жизненно важную роль всистемы стеллажей для поддонов повышенной прочностиэто напрямую влияет на прочность и несущую способность всей конструкции.
Производители обычно используют профилировочные станки сгорячекатаная или холоднокатаная сталь толщиной 1,5-2 ммДля изготовления ступенчатых балок. Для увеличения срока их службы и предотвращения деформации, вызванной натяжением стальной рулонной стали, в местах соединений рулонов применяется сварка. В промышленности используются два распространенных процесса сварки:Сварочный аппарат MIG (как в данном случае) и лазерный сварочный аппарат.
Как MIG-сварка, так и лазерная сварка с полным охватом стыков способствуют повышению структурной целостности. Однако благодаря полному охвату стыков при сварке с полным охватом, ее эффективность превосходит эффективность MIG-сварки. Заказчики могут выбрать метод сварки в зависимости от своего бюджета и требований к нагрузке на стеллаж.
Реальный пример — основные технические параметры
Блок-схема
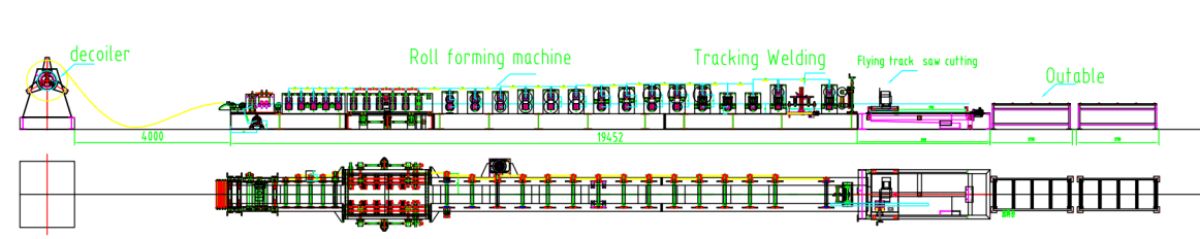
Ручной разматыватель — Направляющие — Выравниватель — Прокатно-профилировочный станок — Летающий сварочный аппарат — Летающая пила — Выпускной стол
Основные технические параметры
1. Скорость намотки лески: 4-5 м/мин, регулируемая.
2. Профили: Различные размеры — одинаковая ширина 66 мм и разная высота от 76,2 до 165,1 мм.
3. Толщина материала: 1,9 мм (в данном случае)
4. Подходящий материал: горячекатаная сталь, холоднокатаная сталь, оцинкованная сталь.
5. Прокатно-профилирующий станок: чугунная конструкция и цепная передача.
6. Количество формовочных станций: 26
7. Система сварки: 2 сварочные горелки, валкоформовочный станок не останавливается во время сварки.
8. Система резки: распиловка, вальцовочный станок не останавливается во время резки.
9. Изменение размера: Автоматически.
10. Шкаф ПЛК: система Siemens.

Реальный пример - описание
Ручной разматыватель
Ручной разматыватель оснащентормозное устройствоПредназначен для регулировки натяжения сердечника в диапазоне φ490-510 мм, обеспечивая плавную размотку. Учитывая использование стальной катушки толщиной 1,9 мм, существует риск внезапного разрыва во время размотки.Для обеспечения этой безопасностиДля обеспечения надёжной фиксации стальной катушки установлен прижимной рычаг, а для предотвращения соскальзывания катушки добавлены защитные стальные лезвия. Такая конструкция не только обеспечивает экономичное решение, но и ставит во главу угла безопасность процесса размотки.
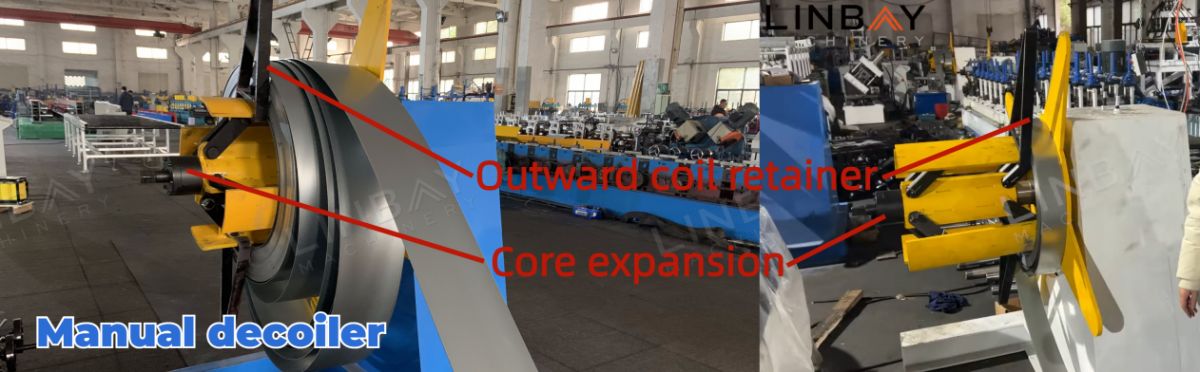
Ручной разматыватель имеетнет питанияДля удовлетворения более высоких требований к производственной мощности мы предлагаем дополнительную опцию.гидравлический разматывательприводится в действие гидравлической станцией.
Навигационная система и цифровой дисплей
Направляющие ролики играют решающую роль в поддержании соосности между стальной рулонной лентой и станками, предотвращая тем самым деформацию ступенчатой балки и участвуя в процессе профилирования.Предотвращение деформации стали в результате отскока. Прямолинейность.Качество ступенчатой балки имеет решающее значение для качества продукции и влияет на несущую способность всей стеллажной системы. Направляющие ролики стратегически расположены не только в начале работы профилировочного станка, но и...в различных точках вдоль всей линии профилирования., обеспечивая точное выравнивание на протяжении всего производственного процесса.
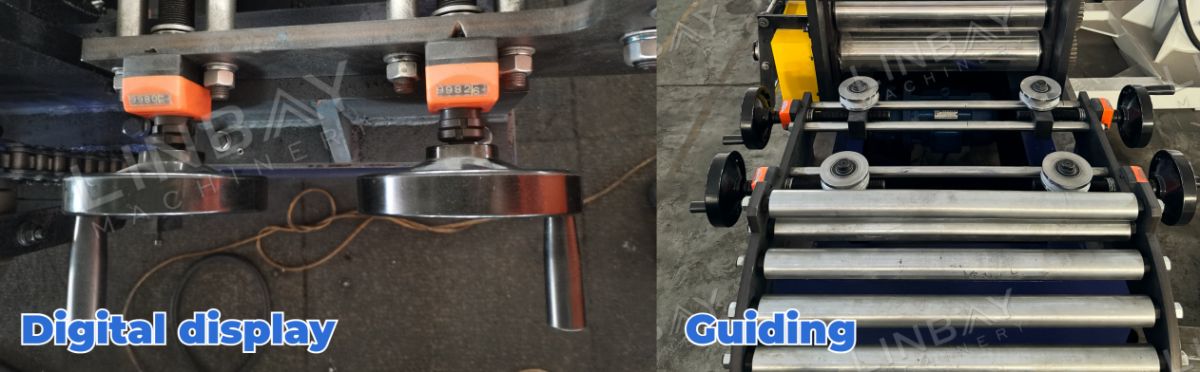
Цифровые дисплейные устройства облегчаютудобная записьправильного положения направляющих роликов. Иизмерения расстоянияДанные о перемещении каждого направляющего ролика относительно левого и правого краев профилирующего станка регистрируются в руководстве, что позволяет легко производить корректировки на основе этих данных даже в случае незначительных смещений во время транспортировки или производства.
Уравнитель
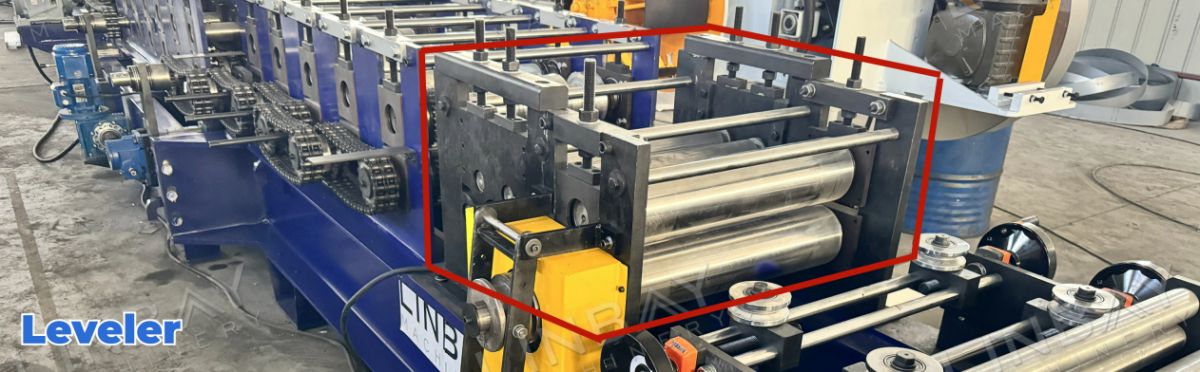
После этого стальная катушка поступает в выравниватель. Учитывая ее толщину в 1,9 мм, крайне важно...Устранить любые искривления, присутствующие в стальной рулоне.тем самым улучшая плоскостность и параллельность для качества ступенчатой балки. Оснащенный 3 верхними и 4 нижними выравнивающими роликами, выравниватель эффективно достигает этой цели, обеспечивая оптимальную плоскостность и параллельность для последующего процесса профилирования.
Станок для профилирования валов
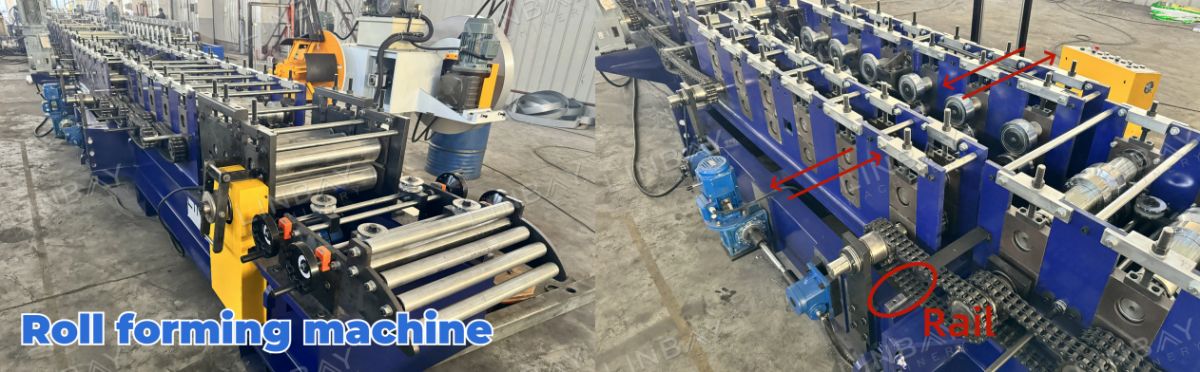
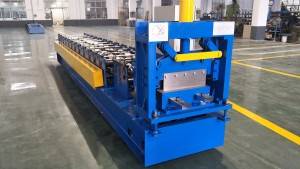
В основе всей производственной линии лежит профилировочный станок. Оснащенный системой регулирования скорости, управляемой инвертором Yaskawa (японского производства), станок предлагает универсальный диапазон скоростей от 0 до 10 м/мин, обеспечивая адаптацию к различным производственным требованиям. Он имеет 26 профилировочных станций и использует...конструкция стеновых панелей и система цепного приводаТщательно спроектированный для обеспечения точности и эффективности в процессе формовки, этот прокатный станок, благодаря передовым технологиям и надежной конструкции, является краеугольным камнем качества и производительности производственной линии.
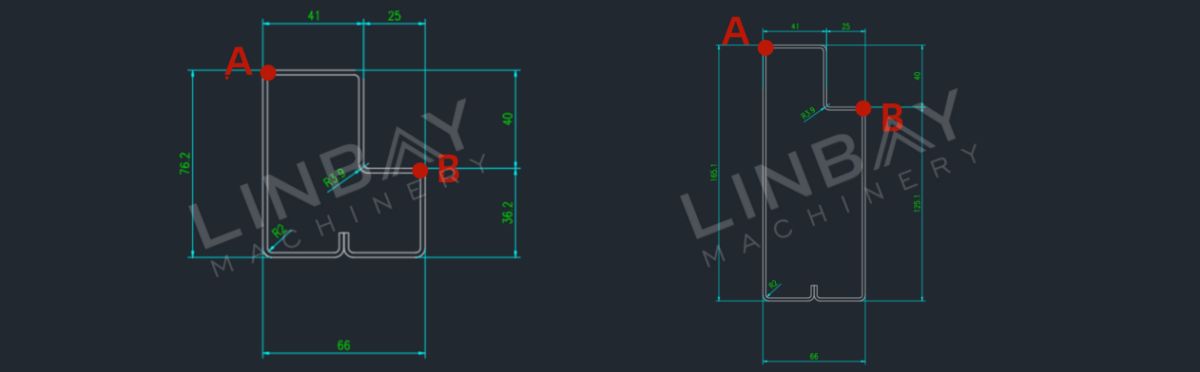
Способен производитьРазличные размеры, шириной 66 мм и высотой от 76,2 до 165,1 мм.Эта система обеспечивает гибкость в производстве. После ввода желаемой ширины и высоты дна в шкаф управления ПЛК, формовочные станции автоматически регулируются до точных положений и вносят необходимые изменения.Ключевые точки формирования (точки А и В)Благодаря этому изменение размеров занимает приблизительно 10 минут. Регулировка высоты соответствует изменениям в ключевых точках формовки (точки A и B), что позволяет изготавливать ступенчатые балки различной высоты.
Для изготовления формовочных роликов используется высокоуглеродистая хромосодержащая сталь Gcr15, известная своей твердостью и износостойкостью. Для повышения долговечности ролики подвергаются хромированию. Кроме того, валы из стали 40Cr проходят термообработку, что повышает прочность и обеспечивает надежную конструкцию.
Летающий сварочный аппарат MIG
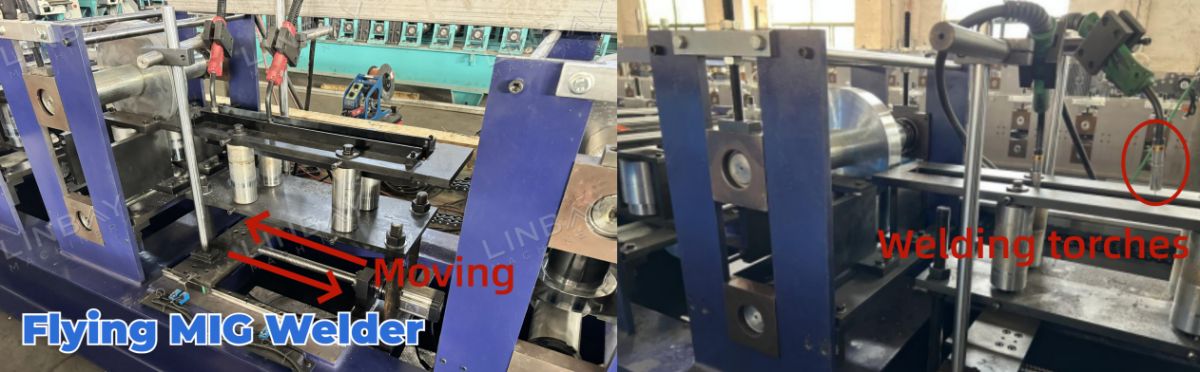
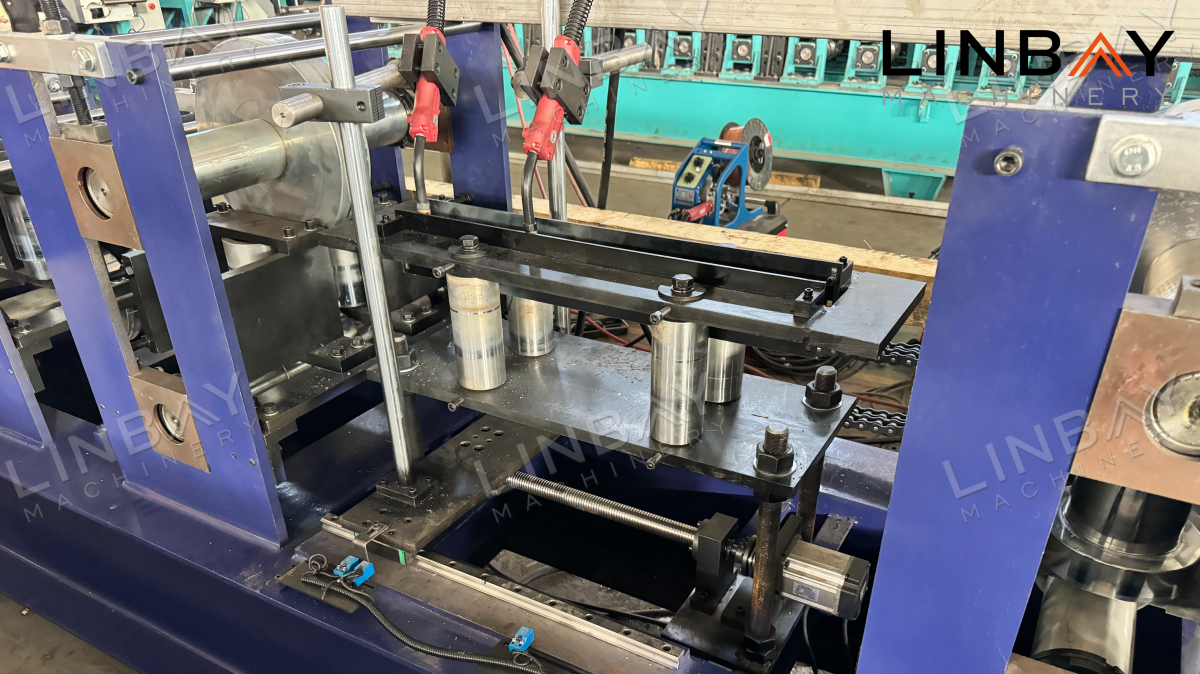
Для продления срока службы ступенчатой балки и предотвращения расслоения в местах соединения стальных рулонов используется точечная сварка. Расстояние между точками регулируется в соответствии с требованиями заказчика. Кроме того, для увеличения скорости линии установлены две сварочные горелки. Эти горелкиможет перемещаться одновременно со скоростью формовки валков., обеспечивая непрерывную работу профилировочного станка.
Резка летающей пилой
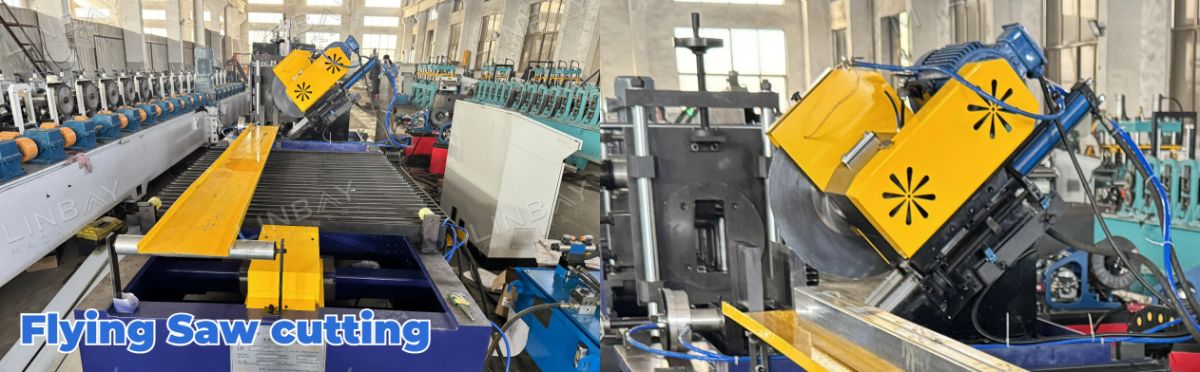
После прокатки ступенчатая балка поступает в режущий станок, где, благодаря замкнутой форме балки, используется пильный станок. Специальные пильные полотна гарантируют высокую точность и твердость, аохлаждающий распылительзащищает пильные полотна, продлевая срок их службы. Хотя скорость резки пилой ниже, чем у гидравлических ножниц,Встроенная мобильная функция позволяет синхронизировать работу с производственной скоростью профилировочного станка., обеспечивая бесперебойную работу. Кроме того, станок для распиловки обеспечивает минимальные отходы при замене стальных рулонов и резке профилей.
Энкодер и ПЛК
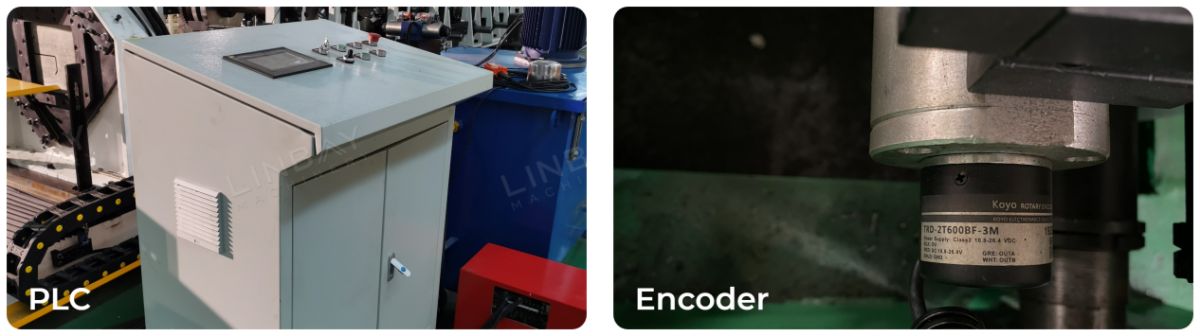
Внутри профилировочного станка японский энкодер Koyo точно преобразует измеренную длину катушки в электрический сигнал, который затем передается в шкаф управления ПЛК. Контроллер движения, размещенный в электрощитке, обеспечивает плавное ускорение и замедление во время движения станка вперед и назад, тем самым достигая высокой точности длины резки. Этот тщательно продуманный механизм управления гарантирует стабильные и гладкие сварочные швы, предотвращает растрескивание ступенчатых балок и обеспечивает стабильное и высококачественное производство. Операторы могут легко управлять скоростью производства, устанавливать производственные размеры, длину резки и многое другое через экран ПЛК. Кроме того, шкаф управления ПЛК имеет функцию памяти для часто используемых параметров и обеспечивает защиту от перегрузки, короткого замыкания и обрыва фазы, гарантируя надежность и безопасность работы.
Язык на экране ПЛК можно настроить в соответствии с требованиями заказчика.
Гидравлическая станция
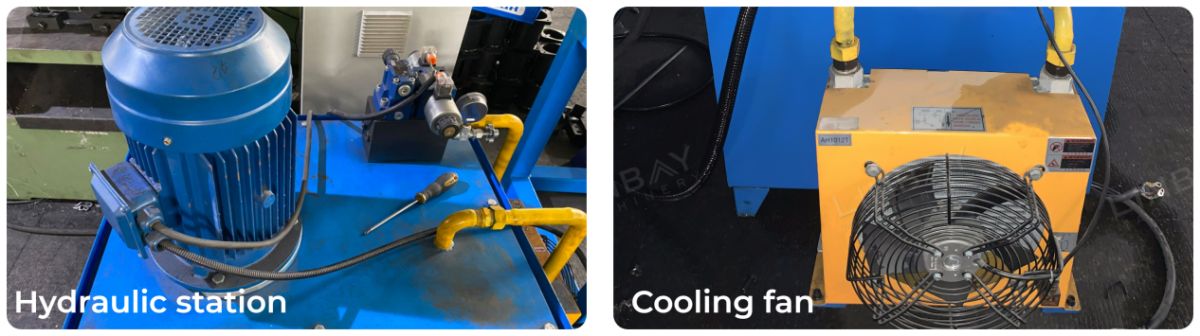
Наша гидравлическая станция оснащена электрическим вентилятором для эффективного отвода тепла, что обеспечивает длительную и надежную работу с низким уровнем отказов.
Гарантия
При отгрузке дата поставки указывается на стальной табличке, что обеспечивает двухлетнюю гарантию на всю производственную линию и пятилетнюю гарантию на ролики и валы.
1. Разматыватель

2. Кормление

3. Пробивка

4. Станы для профилирования вальцов

5. Система привода

6. Система резки

Другие

Внешний стол

Отправьте нам ваше сообщение:
-
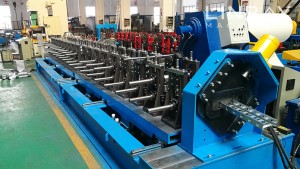
Станок для профилирования ступенчатых балок
-
Станок для профилирования досок строительных лесов
-
Автоматическая профилировка профилей U-образных направляющих...
-
Станок для профилирования шпилек и направляющих.
-
Перфиладора де Бандеха Портативная
-

Montacargas CPC35 de LINBAY MACHINERY: оборудование для...