

ଭିଡିଓ
ପର୍ଫିଲ୍
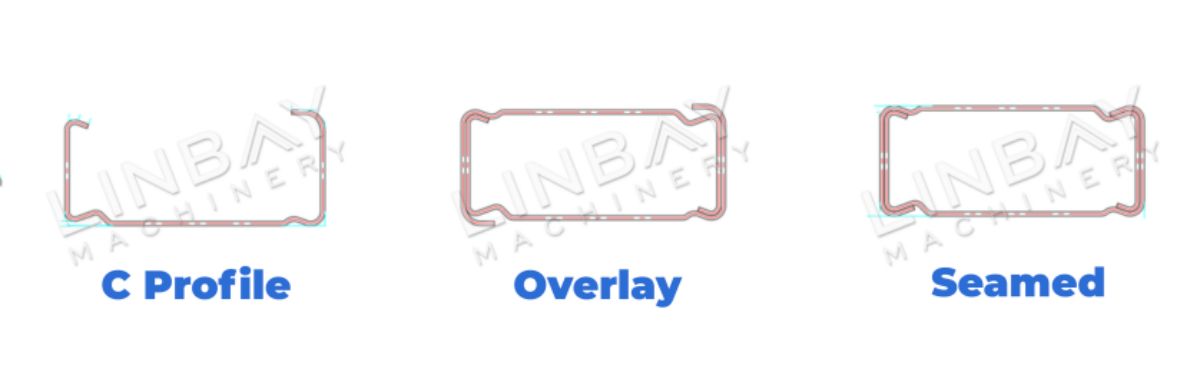
ବକ୍ସ ବିମ୍ ଏକ ଦୃଢ଼ ବିକଳ୍ପ ଭାବରେ ଠିଆ ହୋଇଛି ଯାହା ପାଇଁ ଉପଯୁକ୍ତଭାରୀ-କର୍ତ୍ତବ୍ୟପ୍ରୟୋଗଗୁଡ଼ିକ। ବିଶେଷକରି, ଆମେ ଏକ ଉପସ୍ଥାପନ କରୁଛୁଦୁଇ-ଖଣ୍ଡ ପ୍ରକାରର ବାକ୍ସ ବିମ୍ଆପଣଙ୍କ ବିଚାର ପାଇଁ। ସାଧାରଣତଃ 1.5 ରୁ 2 ମିମି ମୋଟେଇ ସହିତ କୋଲ୍ଡ-ରୋଲ୍ଡ କିମ୍ବା ହଟ୍-ରୋଲ୍ଡ ଷ୍ଟିଲ୍ ରୁ ତିଆରି, ଏହା ସଠିକ୍ ଭାବରେ କାର୍ଯ୍ୟ କରେରୋଲ୍ ଗଠନଦୃଶ୍ୟ ଆକର୍ଷଣ ଏବଂ ସ୍ଥାୟୀ ଶକ୍ତିର ସନ୍ତୁଳନ ସୁନିଶ୍ଚିତ କରିବା ପାଇଁ ଆବରଣ କରାଯିବା ପୂର୍ବରୁ। ଆସେମ୍ବଲିରେ ସୁରକ୍ଷିତ ଭାବରେ ଯୋଗଦାନ ଅନ୍ତର୍ଭୁକ୍ତଦୁଇଟି ଖଣ୍ଡ ଗଠିତ C-ଆକୃତିର ଷ୍ଟିଲ୍ ପ୍ରୋଫାଇଲ୍, ଯାହା ଫଳରେ ଏକ ଦୃଢ଼ ଟ୍ୟୁବ୍ ଗଠନ ସୃଷ୍ଟି ହୁଏ। ବକ୍ସ ବିମ୍ ଉତ୍ପାଦନ ପାଇଁ, କୋଲ୍ଡ ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍ ପସନ୍ଦିତ ପସନ୍ଦ ଭାବରେ ଉଭା ହୁଏ, ଯାହା ଦକ୍ଷତା ଏବଂ ସଠିକତା ପ୍ରଦାନ କରେ।
ପ୍ରକୃତ କେସ୍-ମୁଖ୍ୟ ଯାନ୍ତ୍ରିକ ପାରାମିଟରଗୁଡ଼ିକ
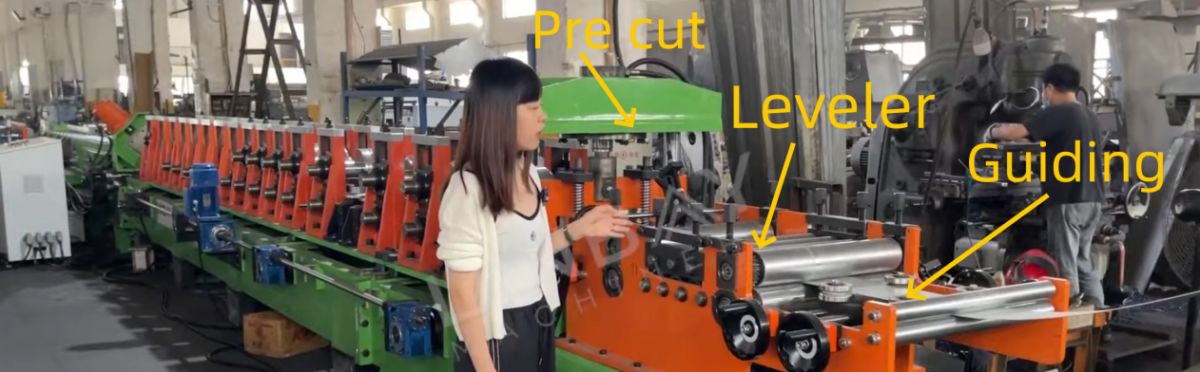
ଷ୍ଟିଲ୍ କଏଲ ଏବଂ ଯନ୍ତ୍ରପାତି ମଧ୍ୟରେ ସଂରଚନା ବଜାୟ ରଖିବାରେ ମାର୍ଗଦର୍ଶକ ରୋଲର୍ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ, ପ୍ରଭାବଶାଳୀ ଭାବରେବିକୃତିକୁ ଏଡାଇବାବାକ୍ସ ବିମର। ଏଗୁଡ଼ିକ ଗଠନ ପ୍ରକ୍ରିୟାରେ ମଧ୍ୟ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଭୂମିକା ଗ୍ରହଣ କରନ୍ତି, ଷ୍ଟିଲ୍ କଏଲର ରିବାଉଣ୍ଡ ବିକୃତିକୁ ରୋକିଥାନ୍ତି।ସରଳତାବାକ୍ସ ବିମ୍ ଉପରେ ଯଥେଷ୍ଟ ପ୍ରଭାବ ପକାଇଥାଏଉତ୍ପାଦର ଗୁଣବତ୍ତା ଏବଂ ଭାର ବହନ କ୍ଷମତାସମଗ୍ର ସେଲ୍ଫ। ଫର୍ମିଂ ଲାଇନ ସହିତ ରଣନୈତିକ ଭାବରେ ଅବସ୍ଥିତ, ମାର୍ଗଦର୍ଶକ ରୋଲରଗୁଡ଼ିକ ସୂକ୍ଷ୍ମ ସଂରଚନା ସୁନିଶ୍ଚିତ କରନ୍ତି।ପରିମାପପ୍ରତ୍ୟେକ ଗାଇଡିଂ ରୋଲରର ଧାର ପର୍ଯ୍ୟନ୍ତ ଦୂରତାକୁ ମାନୁଆଲରେ ସତର୍କତାର ସହିତ ଲିପିବଦ୍ଧ କରାଯାଇଛି, ଯାହା ପରିବହନ କିମ୍ବା ଉତ୍ପାଦନ ସମୟରେ ସାମାନ୍ୟ ବିସ୍ଥାପନ ଘଟଣାରେ ମଧ୍ୟ ଏହି ତଥ୍ୟ ଉପରେ ଆଧାରିତ ସୁଗମ ସମାୟୋଜନକୁ ସକ୍ଷମ କରିଥାଏ।
ଲେଭଲର୍
ପୂର୍ବ ପର୍ଯ୍ୟାୟ ଅନୁସରଣ କରି, ଷ୍ଟିଲ୍ କଏଲ ସମତଳ ପ୍ରକ୍ରିୟାକୁ ଅଗ୍ରସର ହୁଏ। ଏଠାରେ, ସମତଳ ଯନ୍ତ୍ର ଯତ୍ନର ସହିତଷ୍ଟିଲ୍ କଏଲରେ ଥିବା ଯେକୌଣସି ବକ୍ରତାକୁ ଦୂର କରେ, ଯାହାଦ୍ୱାରା ଏହାର ସମତଳତା ଏବଂ ସମାନ୍ତରାଳତା ଉନ୍ନତ ହୁଏ, ଫଳସ୍ୱରୂପ ଚୂଡ଼ାନ୍ତ ଉତ୍ପାଦ - ବାକ୍ସ ବିମ୍ର ଗୁଣବତ୍ତା ବୃଦ୍ଧି ପାଏ। 2ଟି ଉପର ଏବଂ 3ଟି ତଳ ଲେଭଲିଂ ରୋଲ୍ ସହିତ ସଜ୍ଜିତ, ଲେଭଲିଂ ମେସିନ୍ ପରବର୍ତ୍ତୀ ଉତ୍ପାଦନ ପଦକ୍ଷେପ ପାଇଁ ଷ୍ଟିଲ୍ କଏଲ ପ୍ରସ୍ତୁତ କରିବାରେ ନିଖୁଣ ସଠିକତା ସୁନିଶ୍ଚିତ କରେ।
ହାଇଡ୍ରୋଲିକ୍ ପ୍ରି-କଟ୍
ଏହି ଉତ୍ପାଦନ ଲାଇନ ଅନ୍ତର୍ଭୁକ୍ତପୋରେଟ୍ସଏକ ହାଇଡ୍ରୋଲିକ୍ ପ୍ରି-କଟିଂ ଡିଭାଇସ୍,ବିଭିନ୍ନ ପ୍ରସ୍ଥ ଏବଂ ଘନତା ସହିତ ଷ୍ଟିଲ୍ କଏଲଗୁଡ଼ିକର ପ୍ରତିସ୍ଥାପନକୁ ସରଳ କରିବା, ଏକକାଳୀନକଏଲ ଅପଚୟକୁ କମ କରିବା.
ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍
ଫ୍ଲୋ ଚାର୍ଟ
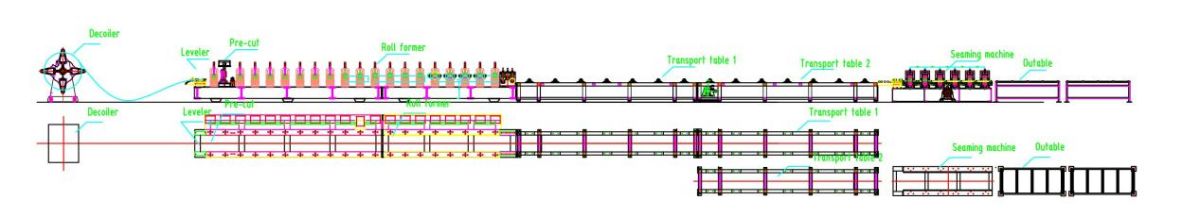
ମାନୁଆଲ୍ ଡିକୋଏଲର୍--ଗାଇଡିଂ--ଲେଭଲର--ହାଇଡ୍ରୋଲିକ୍ ପ୍ରି କଟ୍--ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍--ଫ୍ଲାଇଂ ହାଇଡ୍ରୋଲିକ୍ କଟ୍--ପ୍ଲାଟଫର୍ମ--ସିମିଂ ମେସିନ୍--ଆଉଟ୍ ଟେବୁଲ୍
ମୁଖ୍ୟ ଯାନ୍ତ୍ରିକ ପାରାମିଟରଗୁଡ଼ିକ
୧.ରେଖା ଗତି: ୦-୪ ମିଟର/ମିନିଟ୍, ସମାୟୋଜନୀୟ
2.ପ୍ରୋଫାଇଲ୍: ଏକାଧିକ ଆକାର - ସମାନ ଉଚ୍ଚତା 50mm, ଏବଂ ଭିନ୍ନ ପ୍ରସ୍ଥ 80, 100, 120mm
୩. ସାମଗ୍ରୀ ଘନତା: ୧.୫-୨ ମିମି
୪. ଉପଯୁକ୍ତ ସାମଗ୍ରୀ: ଗରମ ଘୋଡ଼ାଯାଇଥିବା ଇସ୍ପାତ, ଥଣ୍ଡା ଘୋଡ଼ାଯାଇଥିବା ଇସ୍ପାତ, ଗ୍ୟାଲଭାନିଆନ୍ ଇସ୍ପାତ
୫. ରୋଲ୍ ତିଆରି ମେସିନ୍: କାଷ୍ଟ-ଲୁହା ଷ୍ଟ୍ରୁ
କଚ୍ୟୁର୍ ଏବଂ ଚେନ୍ ଡ୍ରାଇଭିଂ ସିଷ୍ଟମ୍।
୬. ଫର୍ମିଂ ଷ୍ଟେସନ ସଂଖ୍ୟା: ୧୮
୭. କାଟିବା ପ୍ରଣାଳୀ: ହାଇଡ୍ରୋଲିକ୍ କଟିଂ, କାଟିବା ସମୟରେ ରୋଲ୍ ଫର୍ମର ବନ୍ଦ ହୁଏ ନାହିଁ।
୮. ଆକାର ପରିବର୍ତ୍ତନ: ସ୍ୱୟଂଚାଳିତ ଭାବରେ।
୯.ପିଏଲସି କ୍ୟାବିନେଟ୍: ସିମେନ୍ସ ସିଷ୍ଟମ୍।

ପ୍ରକୃତ ମାମଲା-ବର୍ଣ୍ଣନା
ମାନୁଆଲ୍ ଡିକୋଏଲର୍
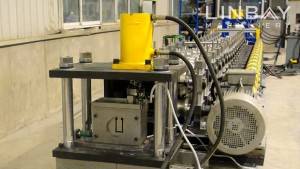
ମାନୁଆଲ୍ ଡିକୋଏଲର୍ ଏକ ସହିତ ସଜ୍ଜିତବ୍ରେକିଂ ସିଷ୍ଟମଅନ୍ୱିଣ୍ଡିଂ ରୋଲର ଟେନସନ୍ ନିୟନ୍ତ୍ରଣ କରିବା ଏବଂ ଏକ ସୁଗମ ଅନ୍ୱିଣ୍ଡିଂ ପ୍ରକ୍ରିୟା ସୁନିଶ୍ଚିତ କରିବା ପାଇଁ ସତର୍କତାର ସହ ଇଞ୍ଜିନିୟର୍ କରାଯାଇଛି। ହଠାତ୍ ପଛକୁ ହଟିଯିବାର ବିପଦକୁ କମ କରିବା ପାଇଁ, ବିଶେଷକରି 1.5 ମିମିରୁ ଅଧିକ ଘନତା ଥିବା ଷ୍ଟିଲ୍ କଏଲ ପାଇଁ,ଏକ ପ୍ରେସ୍ ହାତଷ୍ଟିଲ୍ କଏଲକୁ ସୁରକ୍ଷିତ ଭାବରେ ସ୍ଥାନରେ ରଖିବା ପାଇଁ ନିୟୋଜିତ କରାଯାଏ। ଏହା ବ୍ୟତୀତ, ଖୋଲିବା ସମୟରେ କଏଲ ଖସିଯିବାକୁ ରୋକିବା ପାଇଁ ଷ୍ଟିଲ୍ ସୁରକ୍ଷା ପତ୍ରଗୁଡ଼ିକୁ ରଣନୀତିକ ଭାବରେ ସ୍ଥାପନ କରାଯାଇଛି। ଏହି ଚିନ୍ତାଶୀଳ ଡିଜାଇନ୍ କେବଳ ସୁରକ୍ଷାକୁ ବୃଦ୍ଧି କରେ ନାହିଁ ବରଂ ପ୍ରଦାନ କରେଉଚ୍ଚ ମୂଲ୍ୟ-କାର୍ଯ୍ୟକ୍ଷମତା, ନିର୍ଭରଯୋଗ୍ୟ ଏବଂ ଦକ୍ଷ କାର୍ଯ୍ୟ ସୁନିଶ୍ଚିତ କରିବା।
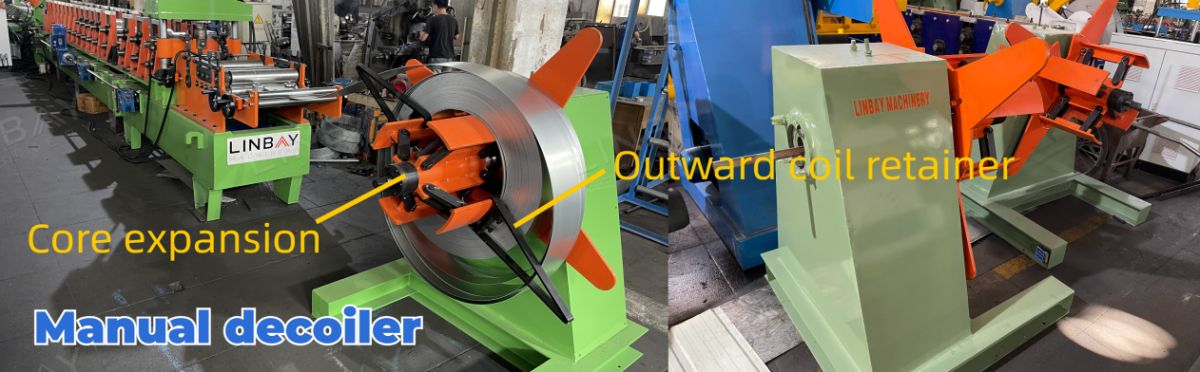
ଏହି ପରିସ୍ଥିତିରେ, ଏକ ମାନୁଆଲ୍ ଡିକୋଏଲର୍ନିଜସ୍ୱ ଶକ୍ତି ଉତ୍ସ ବିନାନିୟୋଜିତ ହୋଇଛି। ଅଧିକ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଉତ୍ପାଦନ ଗତି ଆବଶ୍ୟକତା ପାଇଁ, ଆମେ ଏକ ବୈକଳ୍ପିକ ପ୍ରଦାନ କରୁହାଇଡ୍ରୋଲିକ୍ ଡିକୋଏଲର୍ଏକ ହାଇଡ୍ରୋଲିକ୍ ଷ୍ଟେସନ୍ ଦ୍ୱାରା ଚାଳିତ।
ମାର୍ଗଦର୍ଶକ
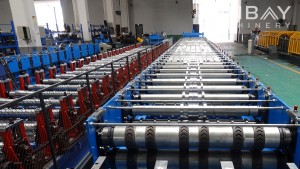
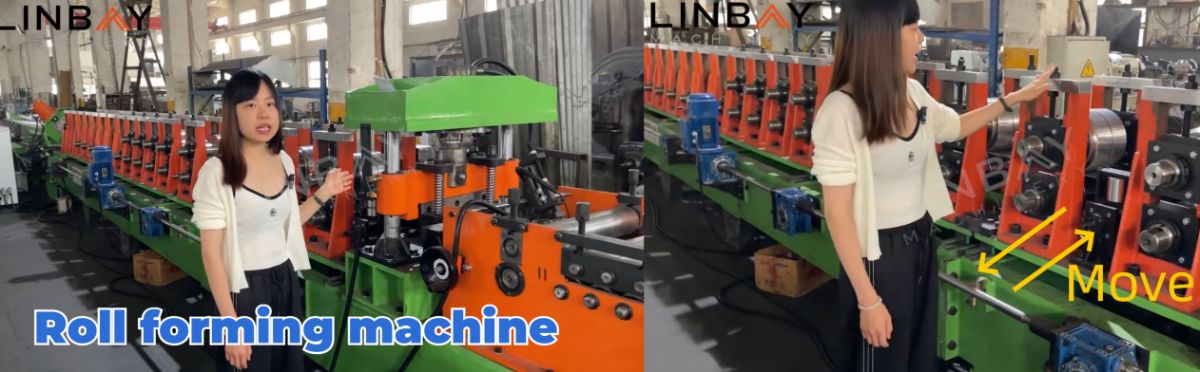
ସମଗ୍ର ଉତ୍ପାଦନ ଲାଇନର କେନ୍ଦ୍ରରେ ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍ ରହିଛି, ଯାହା ଏକ ଅପରିହାର୍ଯ୍ୟ ଉପାଦାନ। ଏକ କଠିନ ଖଣ୍ଡରୁ ନିର୍ମିତଛାଞ୍ଚ ଲୁହା, ଏହି ମେସିନ୍ ଏକ ଦୃଢ଼ ଗଠନ ପ୍ରଦାନ କରେ ଏବଂ ଏକ ନିର୍ଭରଯୋଗ୍ୟ ଦ୍ୱାରା ଚାଳିତ ହୁଏଶୃଙ୍ଖଳ ପ୍ରଣାଳୀ। ଏହାର ବହୁମୁଖୀତା ସ୍ଥିର ଉଚ୍ଚତା ସହିତ ବିଭିନ୍ନ ଆକାରର ଉତ୍ପାଦନକୁ ସକ୍ଷମ କରିଥାଏ। ଅପରେଟରମାନେ ସହଜରେ PLC ନିୟନ୍ତ୍ରଣ ସ୍କ୍ରିନରେ ଯୋଜନାବଦ୍ଧ ପରିମାପ ଇନପୁଟ କରନ୍ତି, ଟ୍ରିଗର କରନ୍ତିସ୍ୱଚାଳିତ ସମାୟୋଜନସଠିକ୍ ସ୍ଥାନରେ ଷ୍ଟେସନ ଗଠନ କରିବା। ସାଧାରଣତଃ, ଅଭିଜ୍ଞ ଶ୍ରମିକମାନଙ୍କୁ ସମ୍ପୂର୍ଣ୍ଣ ପରିମାଣ-ପରିବର୍ତ୍ତନ ପ୍ରକ୍ରିୟା କାର୍ଯ୍ୟକାରୀ କରିବାକୁ ପ୍ରାୟ 60 ମିନିଟ୍ ସମୟ ଲାଗେ, ଯେଉଁଥିରେ ଫର୍ମିଂ ଷ୍ଟେସନଗୁଡ଼ିକର ସ୍ୱୟଂଚାଳିତ ଗତି ଏବଂ ଷ୍ଟିଲ୍ କଏଲର ମାନୁଆଲ୍ ପ୍ରତିସ୍ଥାପନ ଉଭୟ ଅନ୍ତର୍ଭୁକ୍ତ।
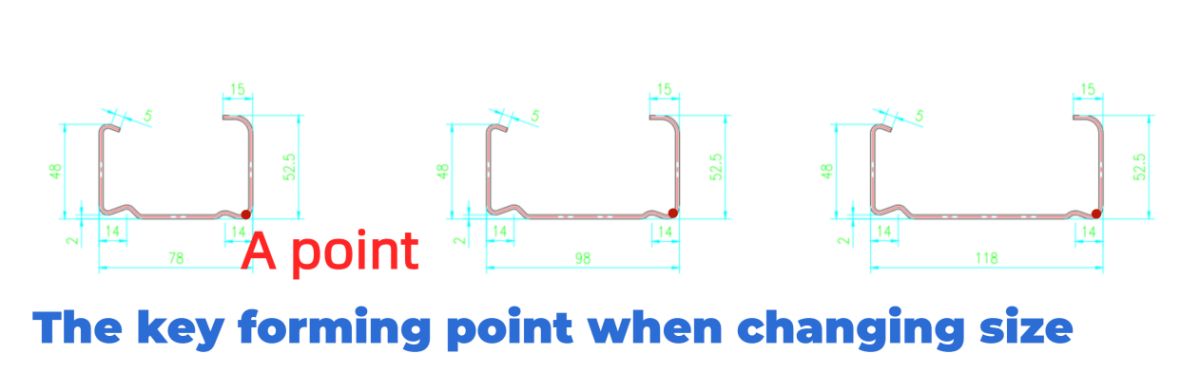
ଦିଏକ ବିନ୍ଦୁପ୍ରସ୍ଥ ସମାୟୋଜନ ପାଇଁ ଏକ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଗଠନ ବିନ୍ଦୁ ଭାବରେ କାର୍ଯ୍ୟ କରେ। ରୋଲ୍ ଫର୍ମିଂ ଷ୍ଟେସନଗୁଡ଼ିକ ରେଳ ସହିତ ଗତି କରିବା ସମୟରେ, ସେମାନେ ଗତିଶୀଳ ଭାବରେ ଏହି ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଗଠନ ବିନ୍ଦୁର ସ୍ଥିତିକୁ ପରିବର୍ତ୍ତନ କରନ୍ତି, ଯାହା ଉତ୍ପାଦନକୁ ସକ୍ଷମ କରିଥାଏବାକ୍ସ ବିଭିନ୍ନ ପ୍ରସ୍ଥ ସହିତ ବିମ୍.
ରୋଲର୍ ଗଠନର ସାମଗ୍ରୀ ପାଇଁ, Gcr15 ବାଛିଛି - ଏକ ଉଚ୍ଚ-କାର୍ବନ କ୍ରୋମିୟମ୍-ଧାରଣକାରୀ ଇସ୍ପାତ ଯାହା ଏହାର ଅସାଧାରଣ କଠୋରତା ଏବଂ ପରିଧାନ ପ୍ରତିରୋଧ ପାଇଁ ପ୍ରସିଦ୍ଧ। ଏହି ରୋଲର୍ଗୁଡ଼ିକର ସ୍ଥାୟୀତ୍ୱ ବୃଦ୍ଧି କରିବା ପାଇଁ କ୍ରୋମ୍-ପ୍ଲେଟିଂ କରାଯାଇଥାଏ, ଯେତେବେଳେ 40Cr ସାମଗ୍ରୀରୁ ତିଆରି ଶାଫ୍ଟଗୁଡ଼ିକ ଅତିରିକ୍ତ ସ୍ଥାୟୀତ୍ୱ ପାଇଁ ଉତ୍ତାପ ଚିକିତ୍ସା ପାଆନ୍ତି।
ଫ୍ଲାଇଙ୍ଗ ହାଇଡ୍ରୋଲିକ୍ କଟ୍
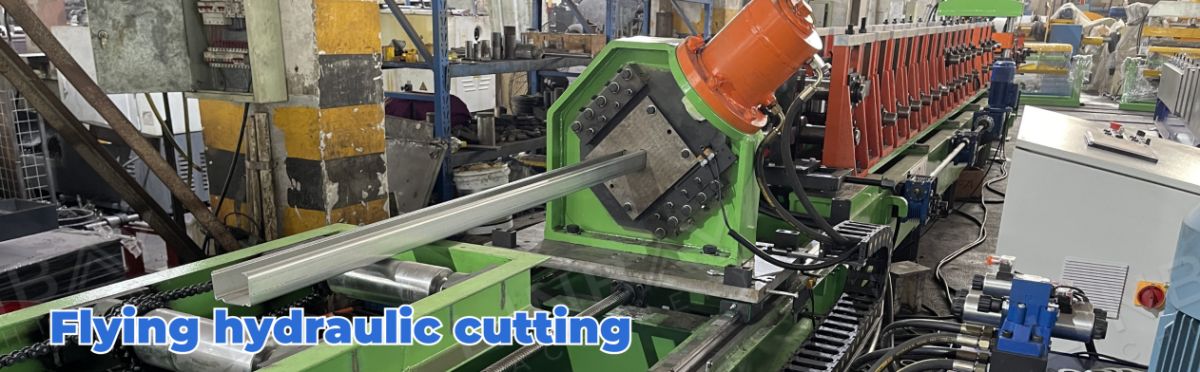
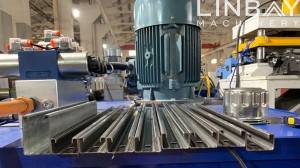
ରୋଲ୍ ଫର୍ମିଂ ପ୍ରକ୍ରିୟା ପରେ, ଷ୍ଟିଲ୍ କଏଲ୍ ଧୀରେ ଧୀରେ ଏକ C-ଆକୃତିର ପ୍ରୋଫାଇଲ୍ ସହିତ ଅନୁରୂପ ହୁଏ। ତା'ପରେ ଏହାକୁ ଏକ ହାଇଡ୍ରୋଲିକ୍ କଟିଂ ମେସିନ୍ ଦ୍ୱାରା ଆବଶ୍ୟକ ଲମ୍ବ ପର୍ଯ୍ୟନ୍ତ ସଠିକ୍ ଭାବରେ କଟାଯାଏ, ଏକ1mm ମଧ୍ୟରେ କଟିଂ ଲମ୍ବ ତ୍ରୁଟି। ଏହି କଟିଙ୍ଗ ପ୍ରକ୍ରିୟା ଦକ୍ଷତାର ସହିତ ଷ୍ଟିଲ୍ କଏଲ ଅପଚୟକୁ କମ କରିଥାଏ ଏବଂ ରୋଲ୍ ଫର୍ମିଂ ମେସିନର ଉତ୍ପାଦନ ଗତି ସହିତ ସମନ୍ୱୟ କରିଥାଏ, ଯାହା ସୁଗମ ଏବଂ ନିରବଚ୍ଛିନ୍ନ କାର୍ଯ୍ୟକୁ ସୁନିଶ୍ଚିତ କରିଥାଏ।
ପ୍ଲାଟଫର୍ମ
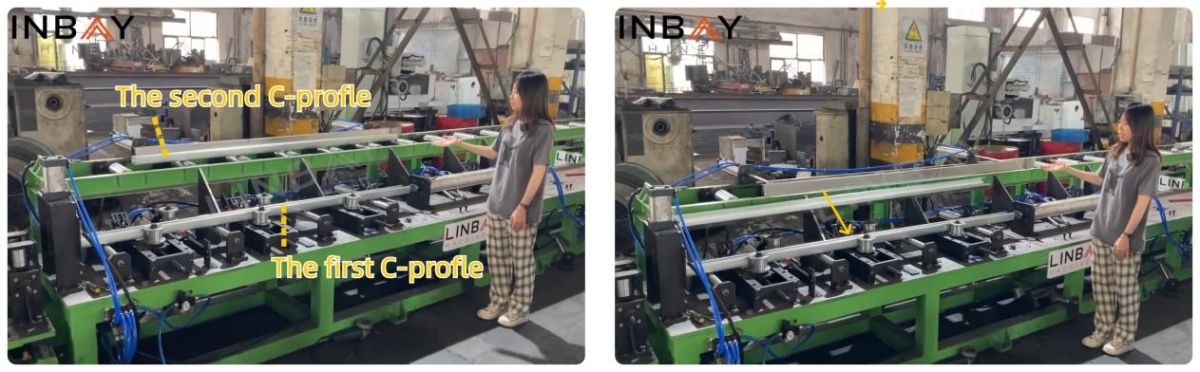
ପ୍ରାରମ୍ଭିକ C-ପ୍ରୋଫାଇଲ୍ ଉପର ପ୍ଲାଟଫର୍ମକୁ ପଠାଯାଏ ଏବଂ ତା’ପରେ ତଳ ପ୍ଲାଟଫର୍ମକୁ ଠେଲି ଦିଆଯାଏ। ପରବର୍ତ୍ତୀ ସମୟରେ, ଦ୍ୱିତୀୟ C-ପ୍ରୋଫାଇଲ୍କୁ ସତର୍କତାର ସହିତ ମଧ୍ୟସ୍ଥ ଢାଲ ଉପରେ ଠେଲି ଦିଆଯାଏ, ଯେଉଁଠାରେ ଏକ ଫ୍ଲିପିଂ ଡିଭାଇସ୍ ଏହାକୁ ଘୂରାଏ। ଏହି କାର୍ଯ୍ୟ ଦୁଇଟି C-ପ୍ରୋଫାଇଲ୍ କୁ ଭୂଲମ୍ବ ଭାବରେ ସଜାଡ଼ି ଏବଂ ସୁନ୍ଦର ଭାବରେ ଷ୍ଟାକ୍ କରେ।
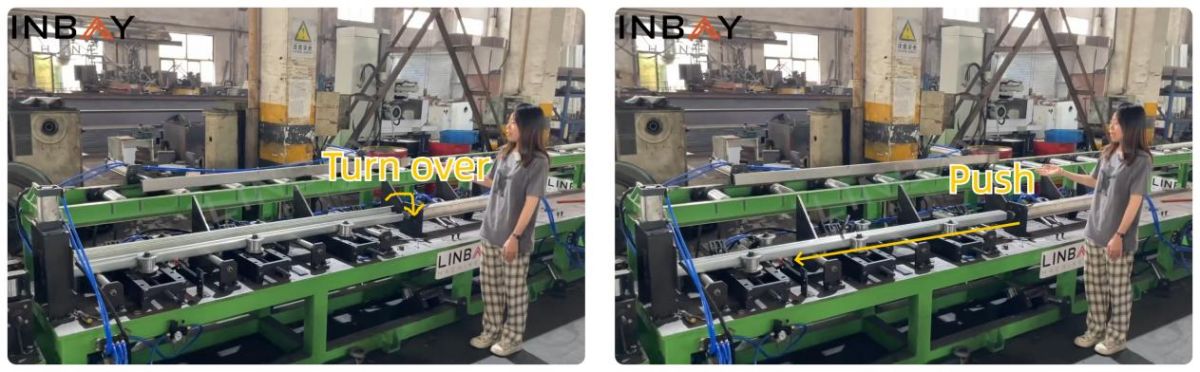
ଗାଇଡିଂ ରୋଲରଗୁଡ଼ିକ ଦୁଇଟି C-ପ୍ରୋଫାଇଲର ସଜାଣି ସୁନିଶ୍ଚିତ କରନ୍ତି, ଏବଂ ନ୍ୟୁମେଟିକ୍ ପୁସ୍ ରଡ୍ ସେଗୁଡ଼ିକୁ ସିମିଂ ମେସିନ୍ ଭିତରକୁ ଠେଲି ଦିଅନ୍ତି।
ସିଲିଂ ମେସିନ୍
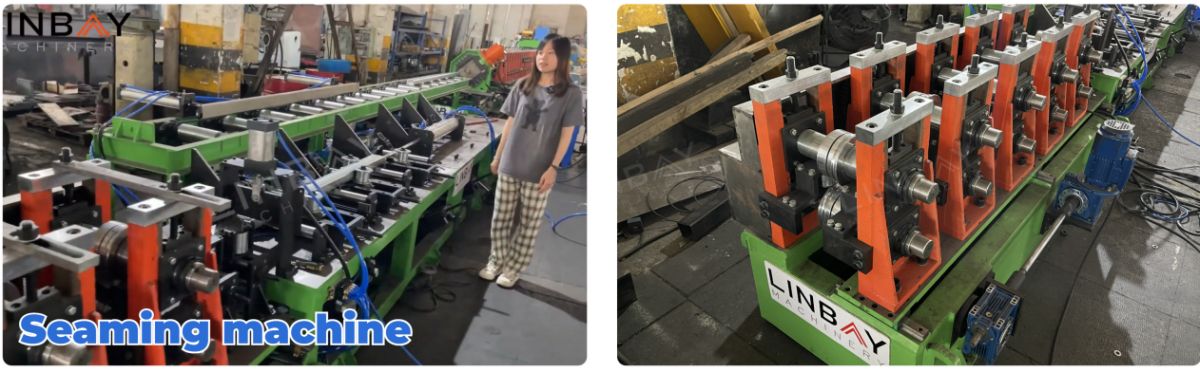
ସିମିଂ ମେସିନ୍ ରୋଲ୍ ଫର୍ମିଂ ମେସିନର ଗଠନକୁ ପ୍ରତିଫଳିତ କରେ, ଏକକାଷ୍ଟ-ଲୁହା ଗଠନ ଏବଂ ଚେନ୍ ଡ୍ରାଇଭିଂ ସିଷ୍ଟମ୍। ଏହା ବକ୍ସ ବିମର ପ୍ରସ୍ଥ ଅନୁସାରେ ସ୍ୱୟଂଚାଳିତ ଭାବରେ ସିମିଂ ଷ୍ଟେସନ ସ୍ଥିତିକୁ ସଜାଡ଼ିଥାଏ । ଏହି ନୂତନତ୍ୱୱେଲ୍ଡରର ଆବଶ୍ୟକତାକୁ ଦୂର କରେ।ପାରମ୍ପରିକ ଭାବରେ, ଜଣେ ଶ୍ରମିକଙ୍କୁ ଦୁଇଟି C-ପ୍ରୋଫାଇଲକୁ ଏକ ବକ୍ସ ବିମ୍ ପୋଷ୍ଟ-ରୋଲ୍ ଫର୍ମିଂରେ ୱେଲ୍ଡ କରିବାକୁ ପଡୁଥିଲା।
ଏନକୋଡର ଏବଂ PLC
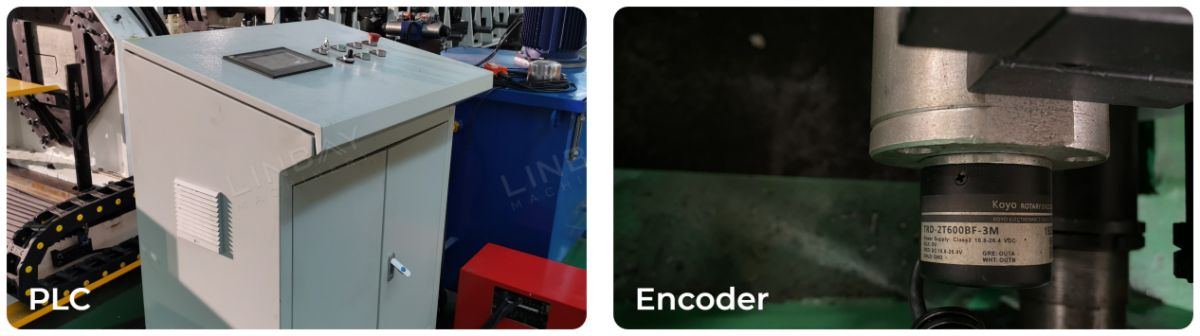
ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍ ଏକ ସହିତ ସଜ୍ଜିତଜାପାନୀ କୋୟୋ ଏନକୋଡର୍, ଯାହା PLC ନିୟନ୍ତ୍ରଣ କ୍ୟାବିନେଟ୍ ପାଇଁ କଏଲ ଲମ୍ବକୁ ସଠିକ୍ ଭାବରେ ବୈଦ୍ୟୁତିକ ସଙ୍କେତରେ ରୂପାନ୍ତରିତ କରେ। ଏହି ସଠିକତା ଗ୍ୟାରେଣ୍ଟି ଦିଏକଟିଂ ତ୍ରୁଟି 1mm ପର୍ଯ୍ୟନ୍ତ ସୀମିତ।, ଉଚ୍ଚମାନର ବକ୍ସ ବିମ୍ ସୁନିଶ୍ଚିତ କରିବା ଏବଂ ଅପଚୟ ହ୍ରାସ କରିବା। ଅପରେଟରମାନେ PLC ସ୍କ୍ରିନ୍ ମାଧ୍ୟମରେ ଉତ୍ପାଦନ ଗତି, ପରିମାଣ ସେଟ୍, କଟିଂ ଲମ୍ବ ଏବଂ ଅଧିକ ନିୟନ୍ତ୍ରଣ କରିପାରିବେ। କ୍ୟାବିନେଟ୍ ସାଧାରଣତଃ ବ୍ୟବହୃତ ପାରାମିଟରଗୁଡ଼ିକୁ ମଧ୍ୟ ସଂରକ୍ଷଣ କରେ ଏବଂ ଓଭରଲୋଡ୍, ସର୍ଟ ସର୍କିଟ୍ ଏବଂ ପର୍ଯ୍ୟାୟ କ୍ଷତି ବିରୁଦ୍ଧରେ ସୁରକ୍ଷା ପ୍ରଦାନ କରେ। PLC ସ୍କ୍ରିନ୍ ରେ ଭାଷା ସେଟିଂକୁ ଗ୍ରାହକଙ୍କ ପସନ୍ଦ ଅନୁଯାୟୀ କଷ୍ଟମାଇଜ୍ କରାଯାଇପାରିବ।
ହାଇଡ୍ରୋଲିକ୍ ଷ୍ଟେସନ୍
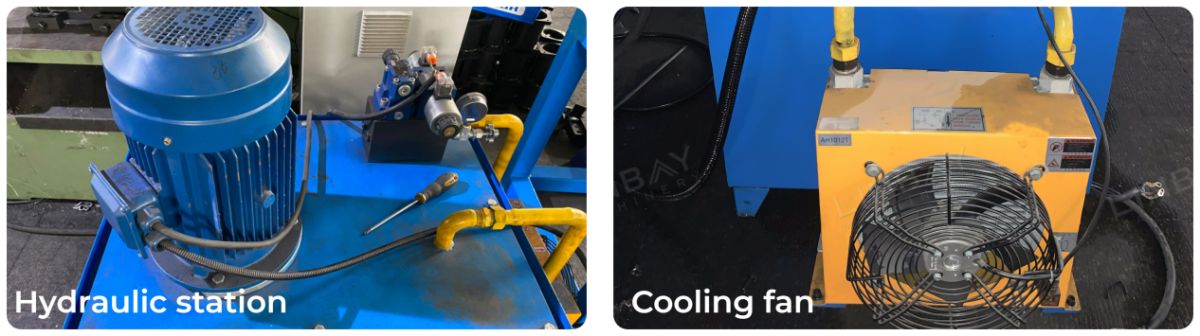
ଆମର ହାଇଡ୍ରୋଲିକ୍ ଷ୍ଟେସନ, ଯାହା ଶୀତଳ ବୈଦ୍ୟୁତିକ ପଙ୍ଖା ସହିତ ସଜ୍ଜିତ, ଦକ୍ଷତାର ସହିତ ତାପକୁ ଅପସାରଣ କରେ, କମ ବିଫଳତା ହାର ସହିତ ଦୀର୍ଘ ଏବଂ ନିର୍ଭରଯୋଗ୍ୟ କାର୍ଯ୍ୟ ସୁନିଶ୍ଚିତ କରେ।
ୱାରେଣ୍ଟି
ପଠାଣ ସମୟରେ, ନାମଫଳକ ସ୍ପଷ୍ଟ ଭାବରେ ବିତରଣ ତାରିଖ ସୂଚାଇଥାଏ, ଯାହା ଏକ ପ୍ରଦାନ କରେସମ୍ପୂର୍ଣ୍ଣ ଉତ୍ପାଦନ ଲାଇନ ପାଇଁ ଦୁଇ ବର୍ଷର ଗ୍ୟାରେଣ୍ଟି ଏବଂ ରୋଲର୍ସ ଏବଂ ଶାଫ୍ଟ ପାଇଁ ଏକ ପ୍ରଭାବଶାଳୀ ପାଞ୍ଚ ବର୍ଷର ୱାରେଣ୍ଟି.
୧. ଡିକୋଏଲର୍

୨. ଖାଇବାକୁ ଦେବା

୩.ପଞ୍ଚିଂ

୪. ରୋଲ୍ ଫର୍ମିଂ ଷ୍ଟାଣ୍ଡ

୫. ଡ୍ରାଇଭିଂ ସିଷ୍ଟମ୍

6. କଟିଂ ସିଷ୍ଟମ

ଅନ୍ୟାନ୍ୟ

ଟେବୁଲ୍ ବାହାରେ