

ପର୍ଫିଲ୍
ଷ୍ଟେପ୍ ବିମ୍ ଏଥିରେ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଭୂମିକା ଗ୍ରହଣ କରେଭାରୀ-କର୍ତ୍ତବ୍ୟ ପ୍ୟାଲେଟ୍ ରାକିଂ ସିଷ୍ଟମ, ସମଗ୍ର ଗଠନର ଶକ୍ତି ଏବଂ ଭାର ବହନ କ୍ଷମତାକୁ ସିଧାସଳଖ ପ୍ରଭାବିତ କରେ।
ନିର୍ମାତାମାନେ ସାଧାରଣତଃ ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍ ବ୍ୟବହାର କରନ୍ତି୧.୫-୨ ମିମି ଗରମ-ଘୋଡ଼ା କିମ୍ବା ଥଣ୍ଡା-ଘୋଡ଼ା ଇସ୍ପାତଷ୍ଟେପ୍ ବିମ୍ ଉତ୍ପାଦନ କରିବା ପାଇଁ। ସେମାନଙ୍କର ଜୀବନକାଳ ବୃଦ୍ଧି କରିବା ଏବଂ ଷ୍ଟିଲ୍ କଏଲ ଟେନସନ୍ ଯୋଗୁଁ ହେଉଥିବା ବିକୃତିକୁ ରୋକିବା ପାଇଁ, ଷ୍ଟିଲ୍ କଏଲ ସନ୍ଧିରେ ୱେଲ୍ଡିଂ ପ୍ରୟୋଗ କରାଯାଏ। ଶିଳ୍ପରେ ନିୟୋଜିତ ଦୁଇଟି ସାଧାରଣ ୱେଲ୍ଡିଂ ପ୍ରକ୍ରିୟା ହେଉଛିMIG ୱେଲ୍ଡର୍ (ଏହି କ୍ଷେତ୍ରରେ ଯେପରି) ଏବଂ ଲେଜର ଫୁଲ୍ ୱେଲ୍ଡର୍।
MIG ୱେଲ୍ଡର ଏବଂ ଲେଜର ପୂର୍ଣ୍ଣ ୱେଲ୍ଡର ଉଭୟ ଢାଞ୍ଚାଗତ ଅଖଣ୍ଡତାକୁ ସୁଦୃଢ଼ କରିବାରେ ଅବଦାନ ରଖନ୍ତି। ତଥାପି, ପୂର୍ଣ୍ଣ ୱେଲ୍ଡିଂରେ ସନ୍ଧିଗୁଡ଼ିକର ବ୍ୟାପକ କଭରେଜ୍ ଯୋଗୁଁ, ଏହାର ପ୍ରଭାବଶାଳୀତା MIG ୱେଲ୍ଡିଂକୁ ଅତିକ୍ରମ କରେ। ଗ୍ରାହକମାନେ ସେମାନଙ୍କର ବଜେଟ୍ ଏବଂ ର୍ୟାକ୍ ଲୋଡିଂ ଆବଶ୍ୟକତା ଉପରେ ଆଧାର କରି ୱେଲ୍ଡିଂ ପଦ୍ଧତି ଚୟନ କରିପାରିବେ।
ପ୍ରକୃତ କେସ୍-ମୁଖ୍ୟ ଯାନ୍ତ୍ରିକ ପାରାମିଟରଗୁଡ଼ିକ
ଫ୍ଲୋ ଚାର୍ଟ
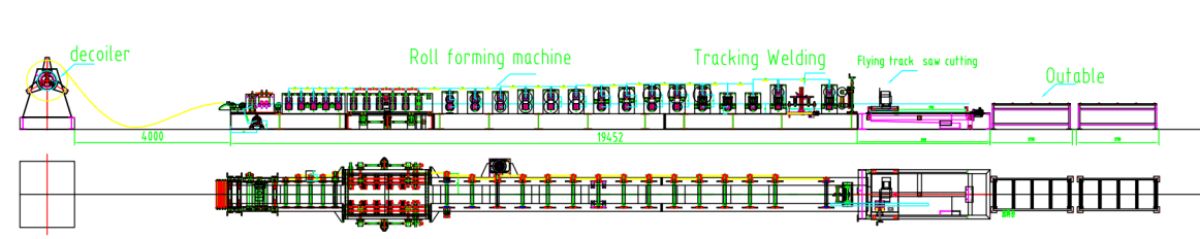
ମାନୁଆଲ୍ ଡିକୋଏଲର୍--ଗାଇଡିଂ--ଲେଭଲର--ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍--ଫ୍ଲାଇଂ ୱେଲ୍ଡର୍--ଫ୍ଲାଇଂ ସ’ କଟିଂ--ଆଉଟ୍ ଟେବୁଲ୍
ମୁଖ୍ୟ ଯାନ୍ତ୍ରିକ ପାରାମିଟରଗୁଡ଼ିକ
୧.ରେଖା ଗତି: ୪-୫ ମିଟର/ମିନିଟ୍, ସମାୟୋଜନୀୟ
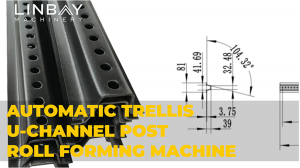
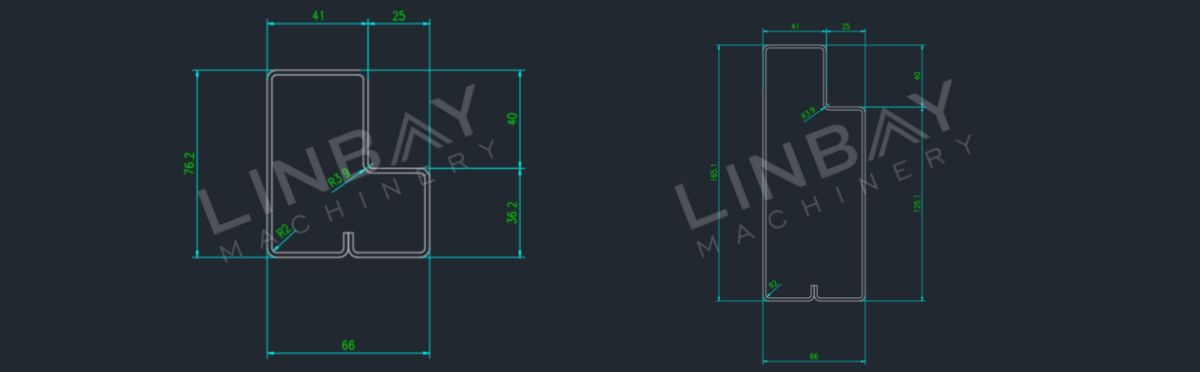
2.ପ୍ରୋଫାଇଲ୍: ଏକାଧିକ ଆକାର - ସମାନ 66mm ଓସାର, ଏବଂ ବିଭିନ୍ନ ଉଚ୍ଚତା 76.2-165.1mm
୩. ସାମଗ୍ରୀ ଘନତା: ୧.୯ ମିମି (ଏହି କ୍ଷେତ୍ରରେ)
୪. ଉପଯୁକ୍ତ ସାମଗ୍ରୀ: ଗରମ ଘୋଡ଼ାଯାଇଥିବା ଇସ୍ପାତ, ଥଣ୍ଡା ଘୋଡ଼ାଯାଇଥିବା ଇସ୍ପାତ, ଗ୍ୟାଲଭାନିଆନ୍ ଇସ୍ପାତ
୫.ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍: କାଷ୍ଟ-ଲୁହା ଗଠନ ଏବଂ ଚେନ୍ ଡ୍ରାଇଭିଂ ସିଷ୍ଟମ୍।
୬. ଫର୍ମିଂ ଷ୍ଟେସନ ସଂଖ୍ୟା: ୨୬
୭.ୱେଲ୍ଡିଂ ସିଷ୍ଟମ: ୨*ୱେଲ୍ଡିଂ ଟର୍ଚ୍ଚ, ରୋଲ୍ ଫର୍ମର ୱେଲ୍ଡିଂ ସମୟରେ ବନ୍ଦ ହୁଏ ନାହିଁ।
୮.କାଟିବା ପ୍ରଣାଳୀ: କରତ କାଟିବା, କାଟିବା ସମୟରେ ରୋଲଫର୍ମର ବନ୍ଦ ହୁଏ ନାହିଁ।
୯. ଆକାର ପରିବର୍ତ୍ତନ: ସ୍ୱୟଂଚାଳିତ ଭାବରେ।
୧୦.ପିଏଲସି କ୍ୟାବିନେଟ୍: ସିମେନ୍ସ ସିଷ୍ଟମ୍।

ପ୍ରକୃତ ମାମଲା-ବର୍ଣ୍ଣନା
ମାନୁଆଲ୍ ଡିକୋଏଲର୍
ମାନୁଆଲ୍ ଡିକୋଏଲର୍ ବୈଶିଷ୍ଟ୍ୟଗୁଡ଼ିକ ହେଉଛିବ୍ରେକ୍ ଡିଭାଇସ୍φ490-510 mm ପରିସର ମଧ୍ୟରେ କୋର ଏକ୍ସପାନ୍ସନ୍ ଟେନସନ୍ ଆଡଜଷ୍ଟ କରିବା ପାଇଁ ଡିଜାଇନ୍ କରାଯାଇଛି, ଯାହା ସୁଗମ ଅନକଏଲିଂ କାର୍ଯ୍ୟକୁ ସୁନିଶ୍ଚିତ କରିଥାଏ। 1.9mm ଷ୍ଟିଲ୍ କଏଲ ବ୍ୟବହାର ଯୋଗୁଁ, ଅନକଏଲିଂ ସମୟରେ ହଠାତ୍ ଖୋଲିଯିବାର ଆଶଙ୍କା ରହିଛି।ଏହି ସୁରକ୍ଷାକୁ ସମାଧାନ କରିବା ପାଇଁଚିନ୍ତାର ବିଷୟ, ଷ୍ଟିଲ୍ କଏଲକୁ ସୁରକ୍ଷିତ ଭାବରେ ରଖିବା ପାଇଁ ଏକ ପ୍ରେସ୍ ଆର୍ମ ସ୍ଥାପିତ ହୋଇଛି, ଯେତେବେଳେ କଏଲ ଖସିଯିବାକୁ ରୋକିବା ପାଇଁ ସୁରକ୍ଷାମୂଳକ ଷ୍ଟିଲ୍ ବ୍ଲେଡ୍ ଯୋଡା ଯାଇଛି। ଏହି ଡିଜାଇନ୍ କେବଳ ଏକ କମ ଖର୍ଚ୍ଚ ସମାଧାନ ପ୍ରଦାନ କରେ ନାହିଁ ବରଂ ଅନକଏଲିଂ ପ୍ରକ୍ରିୟାରେ ସୁରକ୍ଷାକୁ ମଧ୍ୟ ପ୍ରାଥମିକତା ଦିଏ।
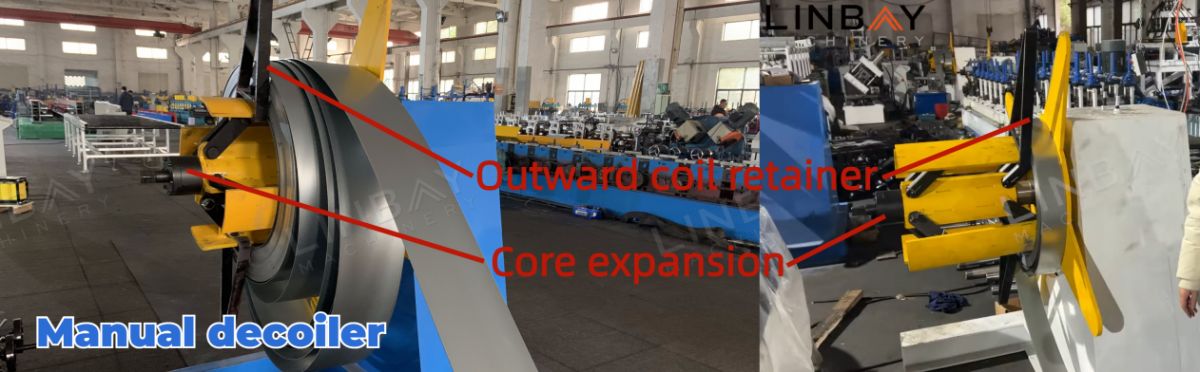
ମାନୁଆଲ୍ ଡିକୋଏଲର୍ରେ ଅଛିଶକ୍ତି ନାହିଁ। ଅଧିକ ଉତ୍ପାଦନ କ୍ଷମତା ଆବଶ୍ୟକତା ପାଇଁ, ଆମେ ଏକ ବୈକଳ୍ପିକ ପ୍ରଦାନ କରୁହାଇଡ୍ରୋଲିକ୍ ଡିକୋଏଲର୍ଏକ ହାଇଡ୍ରୋଲିକ୍ ଷ୍ଟେସନ୍ ଦ୍ୱାରା ଚାଳିତ।
ଗାଇଡିଂ ଏବଂ ଡିଜିଟାଲ୍ ପ୍ରଦର୍ଶନ
ଷ୍ଟିଲ୍ କଏଲ ଏବଂ ମେସିନ୍ ମଧ୍ୟରେ ସଂରଚନା ବଜାୟ ରଖିବାରେ ଗାଇଡିଂ ରୋଲର୍ ଏକ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଭୂମିକା ଗ୍ରହଣ କରେ, ଯାହା ଦ୍ଵାରା ଷ୍ଟେପ୍ ବିମ୍ ର ବିକୃତିକୁ ରୋକାଯାଏ ଏବଂ ରୋଲ୍ ଗଠନ ପ୍ରକ୍ରିୟାରେ ଅଂଶଗ୍ରହଣ କରେଇସ୍ପାତର ପୁନଃଉତ୍ପାଦନ ବିକୃତିକୁ ରୋକିଥାଏ। ସିଧାପଣଷ୍ଟେପ୍ ବିମ୍ର ଗୁଣବତ୍ତା ଉତ୍ପାଦର ଗୁଣବତ୍ତା ପାଇଁ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଏବଂ ସମଗ୍ର ର୍ୟାକିଂ ସିଷ୍ଟମର ଲୋଡ୍-ବ୍ୟାୟରିଂ କାର୍ଯ୍ୟଦକ୍ଷତାକୁ ପ୍ରଭାବିତ କରେ। ଗାଇଡିଂ ରୋଲର୍ଗୁଡ଼ିକ କେବଳ ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍ର ଆରମ୍ଭରେ ନୁହେଁ ବରଂ ରଣନୀତିକ ଭାବରେ ସ୍ଥାନିତ ହୋଇଥାଏସମଗ୍ର ରୋଲ୍ ଫର୍ମିଂ ଲାଇନର ବିଭିନ୍ନ ସ୍ଥାନରେ, ଉତ୍ପାଦନ ପ୍ରକ୍ରିୟାରେ ସଠିକ୍ ସମନ୍ୱୟ ସୁନିଶ୍ଚିତ କରିବା।
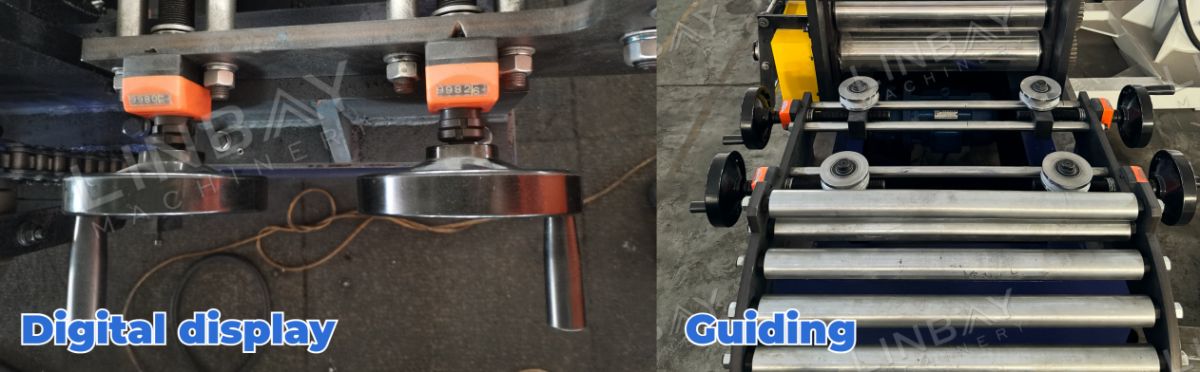
ଡିଜିଟାଲ୍ ପ୍ରଦର୍ଶନ ଡିଭାଇସଗୁଡ଼ିକ ସୁବିଧାଜନକସୁବିଧାଜନକ ରେକର୍ଡିଂମାର୍ଗଦର୍ଶକ ରୋଲରଗୁଡ଼ିକର ସଠିକ୍ ସ୍ଥିତି ବିଷୟରେ। ଏବଂଦୂରତାର ମାପପ୍ରତ୍ୟେକ ଗାଇଡିଂ ରୋଲରରୁ ରୋଲ ଫର୍ମିଂ ମେସିନର ବାମ ଏବଂ ଡାହାଣ ଧାର ପର୍ଯ୍ୟନ୍ତ ମାନୁଆଲରେ ରେକର୍ଡ କରାଯାଇଛି, ଯାହା ପରିବହନ କିମ୍ବା ଉତ୍ପାଦନ ସମୟରେ ସାମାନ୍ୟ ବିସ୍ଥାପନ ଘଟିଲେ ମଧ୍ୟ ଏହି ତଥ୍ୟ ଉପରେ ଆଧାରିତ ସହଜ ସମାୟୋଜନ ପାଇଁ ଅନୁମତି ଦିଏ।
ଲେଭଲର୍
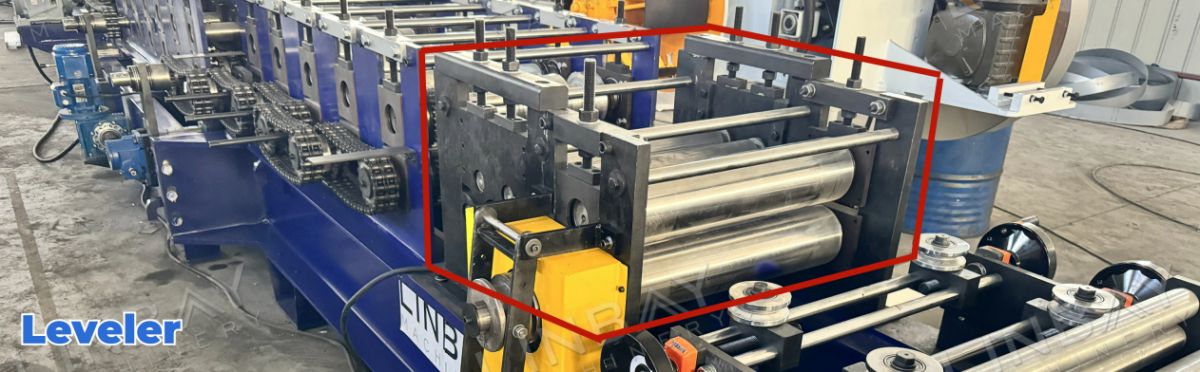
ଏହା ପରେ, ଷ୍ଟିଲ୍ କଏଲ ଲେଭଲର ଭିତରକୁ ପ୍ରବେଶ କରେ। ଏହାର 1.9mm ଘନତା ହେତୁ, ଏହା ଜରୁରୀଷ୍ଟିଲ୍ କଏଲରେ ଥିବା ଯେକୌଣସି ବକ୍ରତାକୁ ଦୂର କରନ୍ତୁ, ଯାହା ଦ୍ଵାରା ଷ୍ଟେପ୍ ବିମର ଗୁଣବତ୍ତା ପାଇଁ ଏହାର ସମତଳତା ଏବଂ ସମାନ୍ତରାଳତାକୁ ଉନ୍ନତ କରିଥାଏ। 3ଟି ଉପର ଏବଂ 4ଟି ତଳ ସ୍ତର ରୋଲର ସହିତ ସଜ୍ଜିତ, ଏହି ଲେଭଲର ଦକ୍ଷତାର ସହିତ ଏହି ଉଦ୍ଦେଶ୍ୟ ହାସଲ କରିଥାଏ, ପରବର୍ତ୍ତୀ ରୋଲ୍ ଗଠନ ପ୍ରକ୍ରିୟା ପାଇଁ ସର୍ବୋତ୍ତମ ସମତଳତା ଏବଂ ସମାନ୍ତରାଳତା ସୁନିଶ୍ଚିତ କରିଥାଏ।
ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍
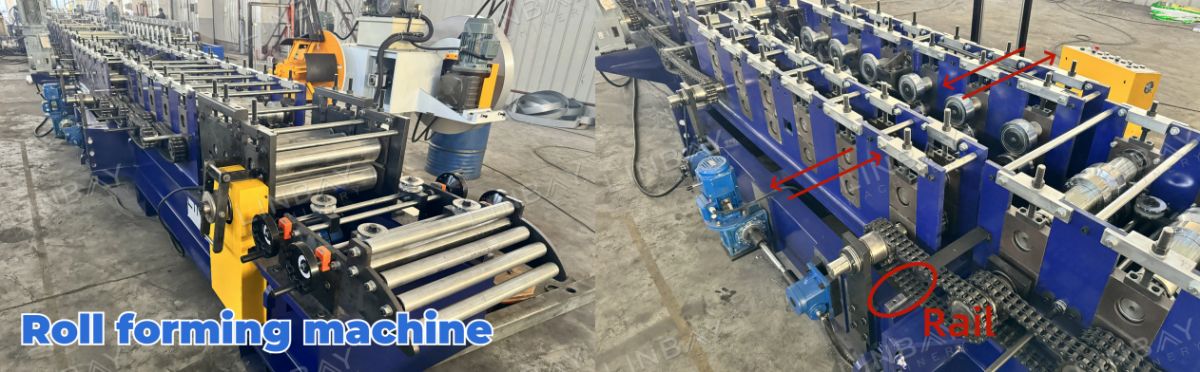
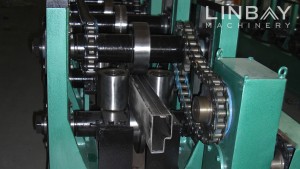
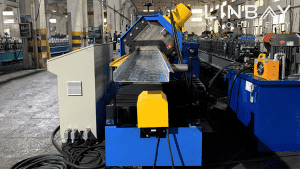
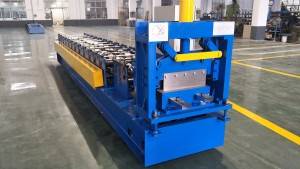
ସମଗ୍ର ଉତ୍ପାଦନ ଲାଇନର କେନ୍ଦ୍ରରେ ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍ ରହିଛି। (ଜାପାନୀ ବ୍ରାଣ୍ଡ) ୟାସ୍କାୱା ଇନଭର୍ଟର ଦ୍ୱାରା ସୁବିଧାଜନକ ପରିବର୍ତ୍ତନଶୀଳ ଗତି ନିୟନ୍ତ୍ରଣ ସହିତ ସଜ୍ଜିତ, ଏହି ମେସିନ୍ 0 ରୁ 10 ମିଟର/ମିନିଟ୍ ପର୍ଯ୍ୟନ୍ତ ଏକ ବହୁମୁଖୀ ଗତି ପରିସର ପ୍ରଦାନ କରେ, ଯାହା ବିଭିନ୍ନ ଉତ୍ପାଦନ ଆବଶ୍ୟକତା ସହିତ ଅନୁକୂଳନଶୀଳତା ସୁନିଶ୍ଚିତ କରେ। 26ଟି ଫର୍ମିଂ ଷ୍ଟେସନ୍ ବିଶିଷ୍ଟ, ଏହା ବ୍ୟବହାର କରେଏକ କାନ୍ଥ-ପ୍ୟାନେଲ୍ ଗଠନ ଏବଂ ଚେନ୍-ଡ୍ରାଇଭିଂ ସିଷ୍ଟମ୍, ଗଠନ ପ୍ରକ୍ରିୟାରେ ସଠିକତା ଏବଂ ଦକ୍ଷତା ପ୍ରଦାନ କରିବା ପାଇଁ ସତର୍କତାର ସହିତ ଇଞ୍ଜିନିୟର କରାଯାଇଛି। ଏହାର ଅତ୍ୟାଧୁନିକ ପ୍ରଯୁକ୍ତିବିଦ୍ୟା ଏବଂ ଦୃଢ଼ ଡିଜାଇନ୍ ସହିତ, ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍ ଉତ୍ପାଦନ ରେଖା ମଧ୍ୟରେ ଗୁଣବତ୍ତା ଏବଂ ଉତ୍ପାଦକତାର ମୂଳଦୁଆ ଭାବରେ କାର୍ଯ୍ୟ କରେ।
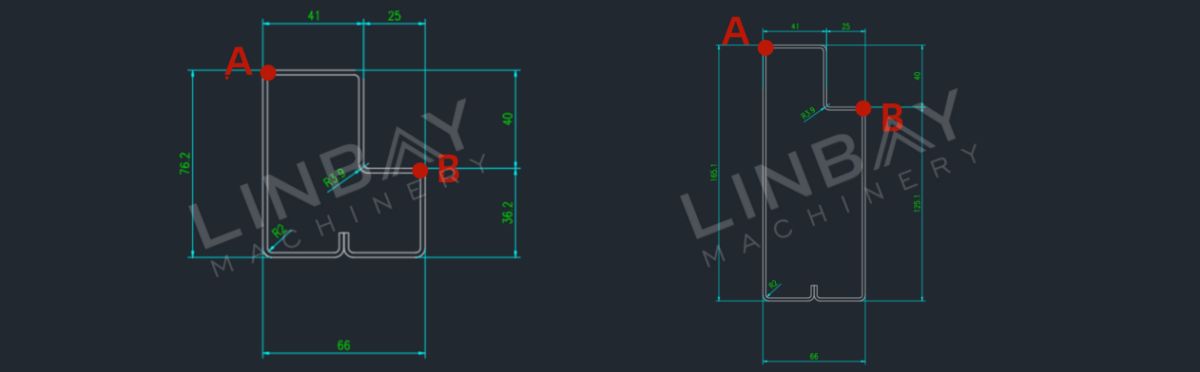
ଉତ୍ପାଦନ କରିବାକୁ ସକ୍ଷମବିଭିନ୍ନ ଆକାର, 66mm ପ୍ରସ୍ଥ ଏବଂ 76.2 ରୁ 165.1mm ଉଚ୍ଚତା ସହିତ, ଏହି ସିଷ୍ଟମ ଆଉଟପୁଟରେ ନମନୀୟତା ପ୍ରଦାନ କରେ। PLC ନିୟନ୍ତ୍ରଣ କ୍ୟାବିନେଟରେ ଇଚ୍ଛିତ ତଳ ପ୍ରସ୍ଥ ଏବଂ ଉଚ୍ଚତା ଇନପୁଟ କରିବା ପରେ, ଫର୍ମିଂ ଷ୍ଟେସନଗୁଡ଼ିକ ସ୍ୱୟଂଚାଳିତ ଭାବରେ ସଠିକ୍ ସ୍ଥିତିରେ ଆଡଜଷ୍ଟ ହୁଅନ୍ତି ଏବଂ ପରିବର୍ତ୍ତନ କରନ୍ତିପ୍ରମୁଖ ଗଠନ ବିନ୍ଦୁ (A ଏବଂ B ବିନ୍ଦୁ), ପ୍ରାୟ 10 ମିନିଟରେ ଆକାର ପରିବର୍ତ୍ତନକୁ ସହଜ କରିଥାଏ। ଉଚ୍ଚତା ସମାୟୋଜନ ମୁଖ୍ୟ ଗଠନ ବିନ୍ଦୁ (A ଏବଂ B ବିନ୍ଦୁ) ରେ ପରିବର୍ତ୍ତନ ସହିତ ସମାନ, ଯାହା ବିଭିନ୍ନ ଉଚ୍ଚତା ସହିତ ଷ୍ଟେପ୍ ବିମ୍ ଉତ୍ପାଦନକୁ ସକ୍ଷମ କରିଥାଏ।
Gcr15, ଏକ ଉଚ୍ଚ-କାର୍ବନ କ୍ରୋମିୟମ୍-ଧାରଣକାରୀ ଇସ୍ପାତ ଯାହା ଏହାର କଠିନତା ଏବଂ ପରିଧାନ ପ୍ରତିରୋଧ ପାଇଁ ପ୍ରସିଦ୍ଧ, ରୋଲର ଗଠନ ପାଇଁ ବ୍ୟବହୃତ ହୁଏ। ସ୍ଥାୟୀତ୍ୱ ବୃଦ୍ଧି କରିବା ପାଇଁ, ରୋଲରଗୁଡ଼ିକ କ୍ରୋମ୍ ପ୍ଲେଟିଂ ଦେଇଥାଏ। ଏହା ସହିତ, 40Cr ସାମଗ୍ରୀରେ ତିଆରି ଶାଫ୍ଟଗୁଡ଼ିକ ଉତ୍ତାପ ଚିକିତ୍ସା ଦ୍ୱାରା ଯାଇଥାଏ, ଯାହା ଶକ୍ତି ବୃଦ୍ଧି କରିଥାଏ ଏବଂ ଦୃଢ଼ ନିର୍ମାଣ ସୁନିଶ୍ଚିତ କରିଥାଏ।
ଉଡ଼ନ୍ତା MIG ୱେଲଡର
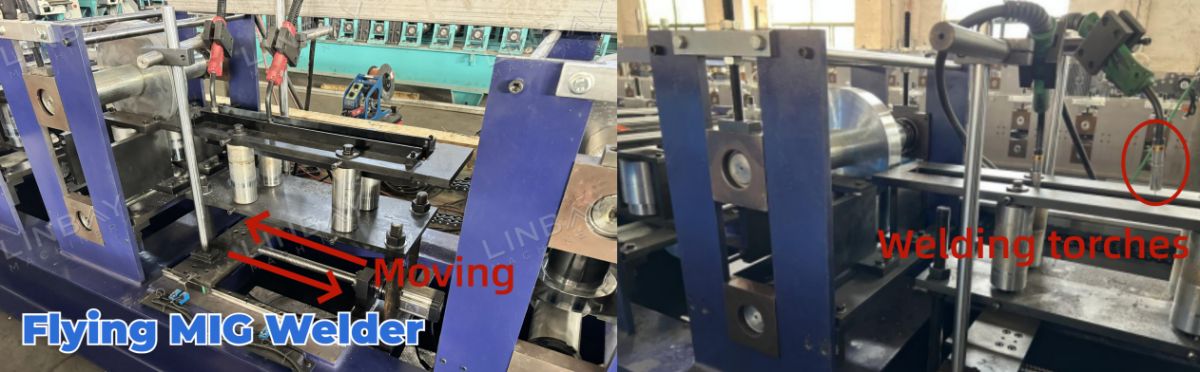
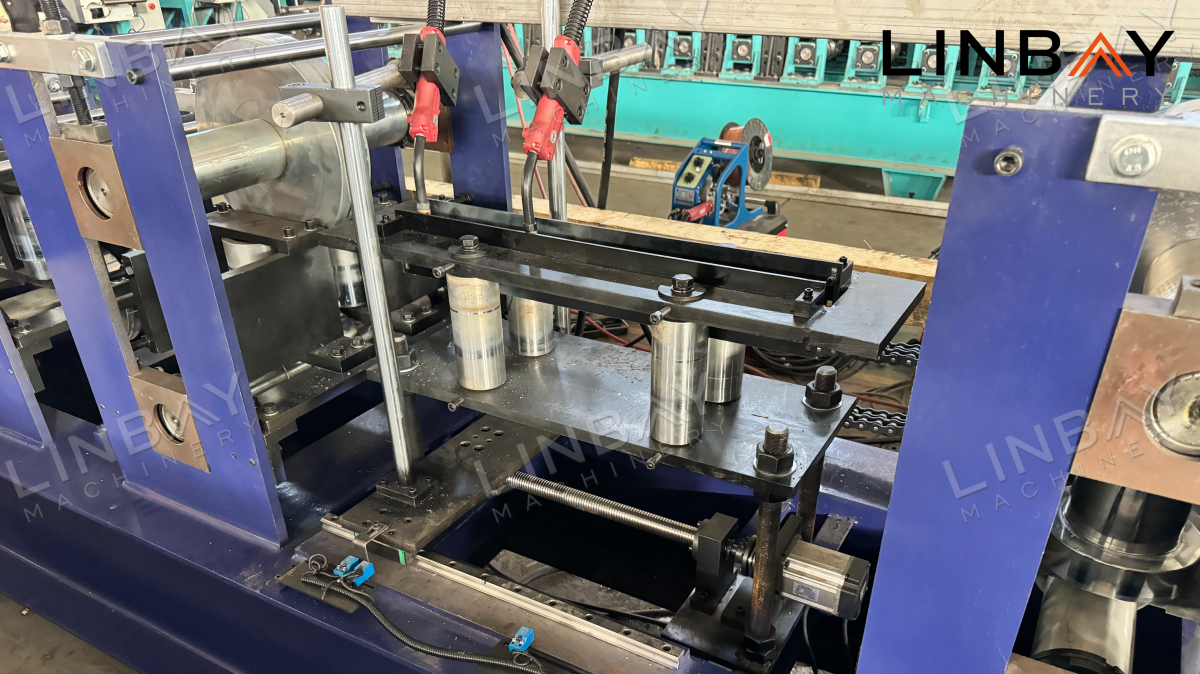
ଷ୍ଟେପ୍ ବିମର ଜୀବନକାଳ ବୃଦ୍ଧି କରିବା ଏବଂ ଷ୍ଟିଲ୍ କଏଲ ସନ୍ଧିରେ ପୃଥକୀକରଣକୁ ରୋକିବା ପାଇଁ, ଷ୍ଟିଲ୍ କଏଲର ସନ୍ଧିରେ ଏକ ଡଟ୍ ପ୍ୟାଟର୍ଣ୍ଣରେ ୱେଲ୍ଡିଂ ନିଯୁକ୍ତ କରାଯାଏ। ଗ୍ରାହକଙ୍କ ଆବଶ୍ୟକତା ଅନୁସାରେ ପ୍ରତ୍ୟେକ ଡଟ୍ ମଧ୍ୟରେ ବ୍ୟବଧାନ ସ୍ଥିର କରାଯାଏ। ଏହା ସହିତ, ଲାଇନ ବେଗ ବୃଦ୍ଧି କରିବା ପାଇଁ ଦୁଇଟି ୱେଲ୍ଡିଂ ଟର୍ଚ୍ଚ ସ୍ଥାପନ କରାଯାଏ। ଏହି ଟର୍ଚ୍ଚଗୁଡ଼ିକରୋଲ୍ ଗଠନ ଗତି ସହିତ ଏକକାଳୀନ ଗତି କରିପାରିବ, ରୋଲ୍ ଫର୍ମିଂ ମେସିନର ନିରନ୍ତର କାର୍ଯ୍ୟ ସୁନିଶ୍ଚିତ କରିବା।
ଉଡ଼ନ୍ତା କରତ କଟିବା
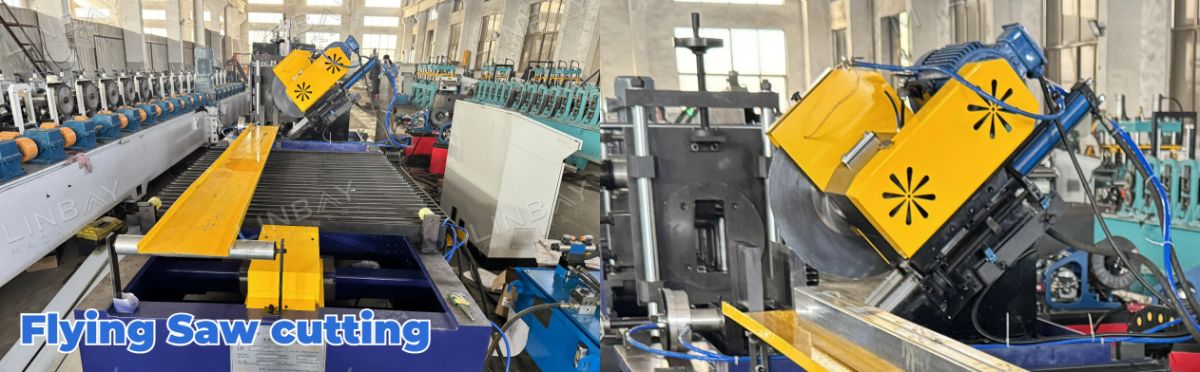
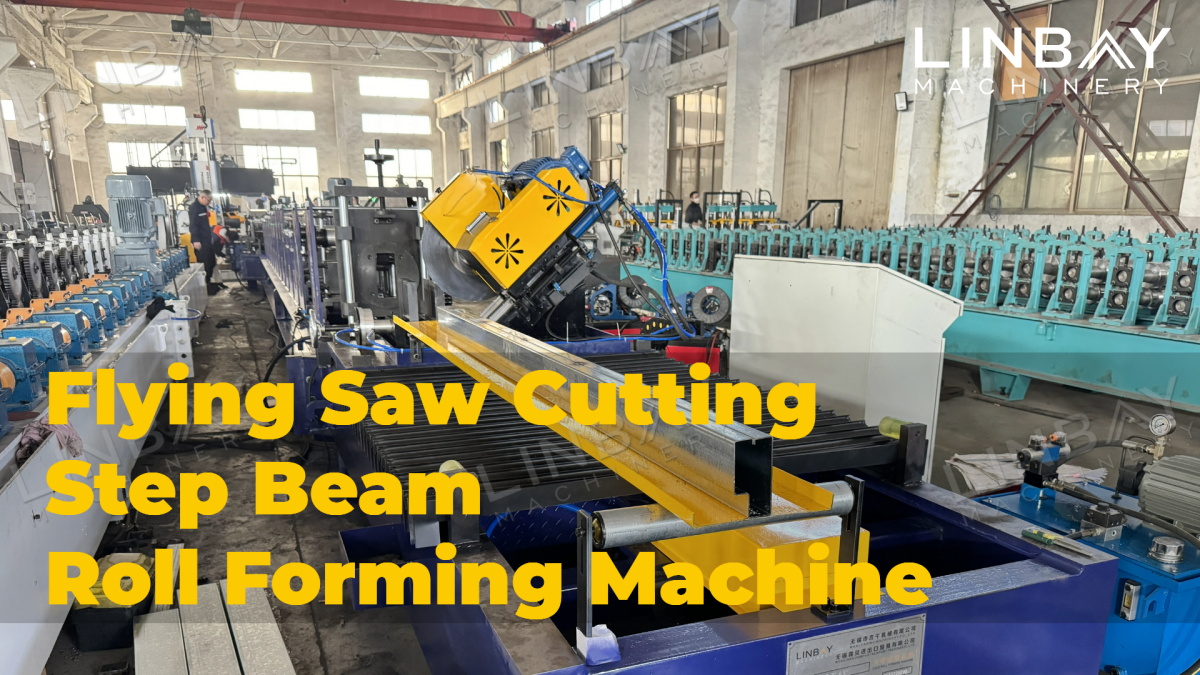
ରୋଲ୍ ଫର୍ମିଂ ପରେ, ଷ୍ଟେପ୍ ବିମ୍ କଟିଂ ମେସିନ୍ ପାଖକୁ ଯାଏ, ଷ୍ଟେପ୍ ବିମ୍ ର ବନ୍ଦ ଆକୃତି ହେତୁ ଏକ କରତ କଟିଂ ମେସିନ୍ ବ୍ୟବହାର କରାଯାଏ। ସ୍ୱତନ୍ତ୍ର କରତ ବ୍ଲେଡ୍ ଉଚ୍ଚ ସଠିକତା ଏବଂ କଠିନତା ଗ୍ୟାରେଣ୍ଟି ଦିଏ, ଯେତେବେଳେଏକ ଶୀତଳ ସ୍ପ୍ରେୟରକରତ ବ୍ଲେଡଗୁଡ଼ିକୁ ସୁରକ୍ଷା ଦେଇ ସେମାନଙ୍କର ଜୀବନକାଳ ବୃଦ୍ଧି କରେ। ଯଦିଓ କରତ କାଟିବାର ଗତି ହାଇଡ୍ରୋଲିକ୍ ସିୟରିଂ ଅପେକ୍ଷା ଧୀର,ରୋଲ୍ ଫର୍ମିଂ ମେସିନର ଉତ୍ପାଦନ ଗତି ସହିତ ସିଙ୍କ୍ରୋନାଇଜ୍ କରିବା ପାଇଁ ଏକ ମୋବାଇଲ୍ ଫଙ୍କସନ୍ ଅନ୍ତର୍ଭୁକ୍ତ କରାଯାଇଛି।, ନିରବଚ୍ଛିନ୍ନ କାର୍ଯ୍ୟ ସୁନିଶ୍ଚିତ କରୁଛି। ଅଧିକନ୍ତୁ, କରତ କାଟିବା ମେସିନ୍ ଷ୍ଟିଲ୍ କଏଲ ପ୍ରତିସ୍ଥାପନ ଏବଂ ପ୍ରୋଫାଇଲ୍ କଟିଙ୍ଗ ସମୟରେ ସର୍ବନିମ୍ନ ଅପଚୟ ସୁନିଶ୍ଚିତ କରେ।
ଏନକୋଡର ଏବଂ PLC
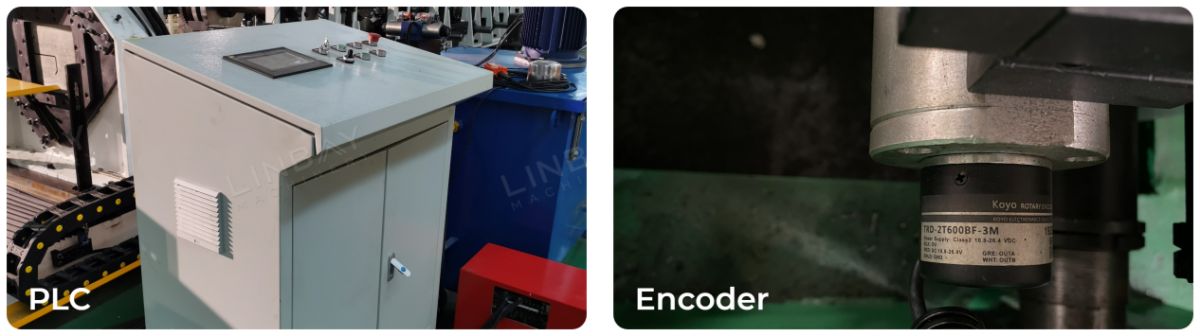
ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍ ମଧ୍ୟରେ, ଏକ ଜାପାନୀ କୋୟୋ ଏନକୋଡର ସଠିକ୍ ଭାବରେ ସେନ୍ସଡ୍ କଏଲ୍ ଲମ୍ବକୁ ଏକ ବୈଦ୍ୟୁତିକ ସଙ୍କେତରେ ରୂପାନ୍ତରିତ କରେ, ଯାହା ପରେ PLC ନିୟନ୍ତ୍ରଣ କ୍ୟାବିନେଟ୍ କୁ ସ୍ଥାନାନ୍ତରିତ ହୁଏ। ବୈଦ୍ୟୁତିକ ନିୟନ୍ତ୍ରଣ କ୍ୟାବିନେଟ୍ ମଧ୍ୟରେ ରଖାଯାଇଥିବା ଏକ ଗତି ନିୟନ୍ତ୍ରକ, କଟିଂ ମେସିନ୍ ର ଆଗକୁ ଏବଂ ପଛ ଗତି ସମୟରେ ନିର୍ବିଘ୍ନ ତ୍ୱରାନ୍ୱିତ ଏବଂ ହ୍ରାସ ସୁନିଶ୍ଚିତ କରେ, ଯାହା ଦ୍ଵାରା ସଠିକ୍ କଟିଂ ଲମ୍ବ ସଠିକତା ହାସଲ କରେ। ଏହି ସୂକ୍ଷ୍ମ ନିୟନ୍ତ୍ରଣ ପଦ୍ଧତି ସ୍ଥିର ଏବଂ ମସୃଣ ୱେଲ୍ଡିଂ ଚିହ୍ନ ଗ୍ୟାରେଣ୍ଟି ଦିଏ, ଷ୍ଟେପ୍ ବିମ୍ ଫାଟିବାରୁ ରୋକିଥାଏ ଏବଂ ସ୍ଥିର, ଉଚ୍ଚ-ଗୁଣବତ୍ତା ଉତ୍ପାଦନ ସୁନିଶ୍ଚିତ କରିଥାଏ। ଅପରେଟରମାନେ PLC ସ୍କ୍ରିନ୍ ମାଧ୍ୟମରେ ସହଜରେ ଉତ୍ପାଦନ ଗତି ପରିଚାଳନା କରିପାରିବେ, ଉତ୍ପାଦନ ପରିମାଣ, କଟିଂ ଲମ୍ବ ଏବଂ ଅଧିକ ସେଟ୍ କରିପାରିବେ। ଏହା ବ୍ୟତୀତ, PLC ନିୟନ୍ତ୍ରଣ କ୍ୟାବିନେଟ୍ ସାଧାରଣତଃ ବ୍ୟବହୃତ ପାରାମିଟରଗୁଡ଼ିକ ପାଇଁ ଏକ ମେମୋରୀ ଷ୍ଟୋରେଜ୍ ଫଙ୍କସନ୍ ପ୍ରଦାନ କରେ ଏବଂ ଓଭରଲୋଡ୍, ସର୍ଟ ସର୍କିଟ୍ ଏବଂ ପର୍ଯ୍ୟାୟ କ୍ଷତି ବିରୁଦ୍ଧରେ ସୁରକ୍ଷା ପ୍ରଦାନ କରେ, ଯାହା କାର୍ଯ୍ୟକ୍ଷମ ନିର୍ଭରଯୋଗ୍ୟତା ଏବଂ ସୁରକ୍ଷା ସୁନିଶ୍ଚିତ କରେ।
ଗ୍ରାହକଙ୍କ ଆବଶ୍ୟକତା ଅନୁସାରେ PLC ସ୍କ୍ରିନରେ ଥିବା ଭାଷାକୁ କଷ୍ଟମାଇଜ୍ କରାଯାଇପାରିବ।
ହାଇଡ୍ରୋଲିକ୍ ଷ୍ଟେସନ୍
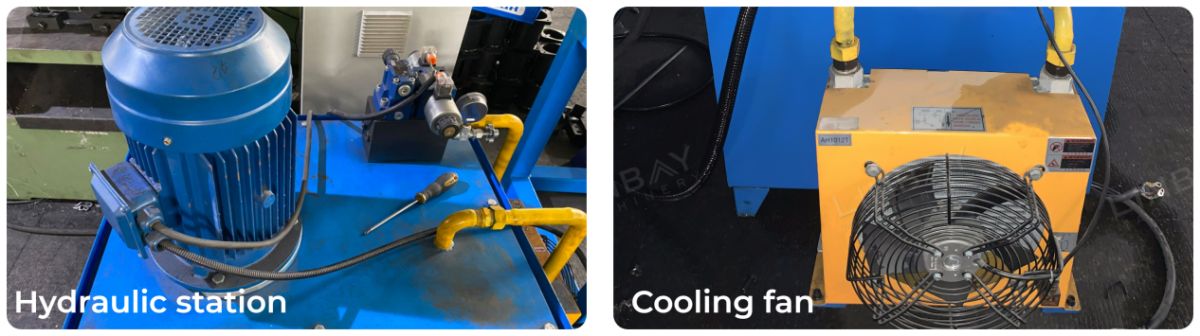
ଆମର ହାଇଡ୍ରୋଲିକ୍ ଷ୍ଟେସନରେ ଏକ ଶୀତଳ ବୈଦ୍ୟୁତିକ ପଙ୍ଖା ରହିଛି ଯାହା ଦକ୍ଷତାର ସହିତ ତାପକୁ ବିସ୍ତାର କରିଥାଏ, ଯାହା କମ ବିଫଳତା ହାର ସହିତ ଦୀର୍ଘକାଳୀନ ଏବଂ ନିର୍ଭରଯୋଗ୍ୟ କାର୍ଯ୍ୟ ସୁନିଶ୍ଚିତ କରିଥାଏ।
ୱାରେଣ୍ଟି
ପରିବହନ ସମୟରେ, ଷ୍ଟିଲ୍ ନାମଫଳକରେ ଡେଲିଭରି ତାରିଖ ସୂଚିତ ହୋଇଥାଏ, ଯାହା ସମଗ୍ର ଉତ୍ପାଦନ ଲାଇନ ପାଇଁ ଦୁଇ ବର୍ଷର ଗ୍ୟାରେଣ୍ଟି ଏବଂ ରୋଲର୍ ଏବଂ ଶାଫ୍ଟ ପାଇଁ ପାଞ୍ଚ ବର୍ଷର ଗ୍ୟାରେଣ୍ଟି ପ୍ରଦାନ କରେ।
୧. ଡିକୋଏଲର୍

୨. ଖାଇବାକୁ ଦେବା

୩.ପଞ୍ଚିଂ

୪. ରୋଲ୍ ଫର୍ମିଂ ଷ୍ଟାଣ୍ଡ

୫. ଡ୍ରାଇଭିଂ ସିଷ୍ଟମ୍

6. କଟିଂ ସିଷ୍ଟମ

ଅନ୍ୟାନ୍ୟ

ଟେବୁଲ୍ ବାହାରେ