KVADRAT BORU RULON FORMALAŞDIRMA MAŞINI
Bu istehsal xətti qalınlığı 2 mm, ölçüləri isə eni 50-100 mm, hündürlüyü isə 100-200 mm olan kvadrat borular yaratmaq üçün nəzərdə tutulub.
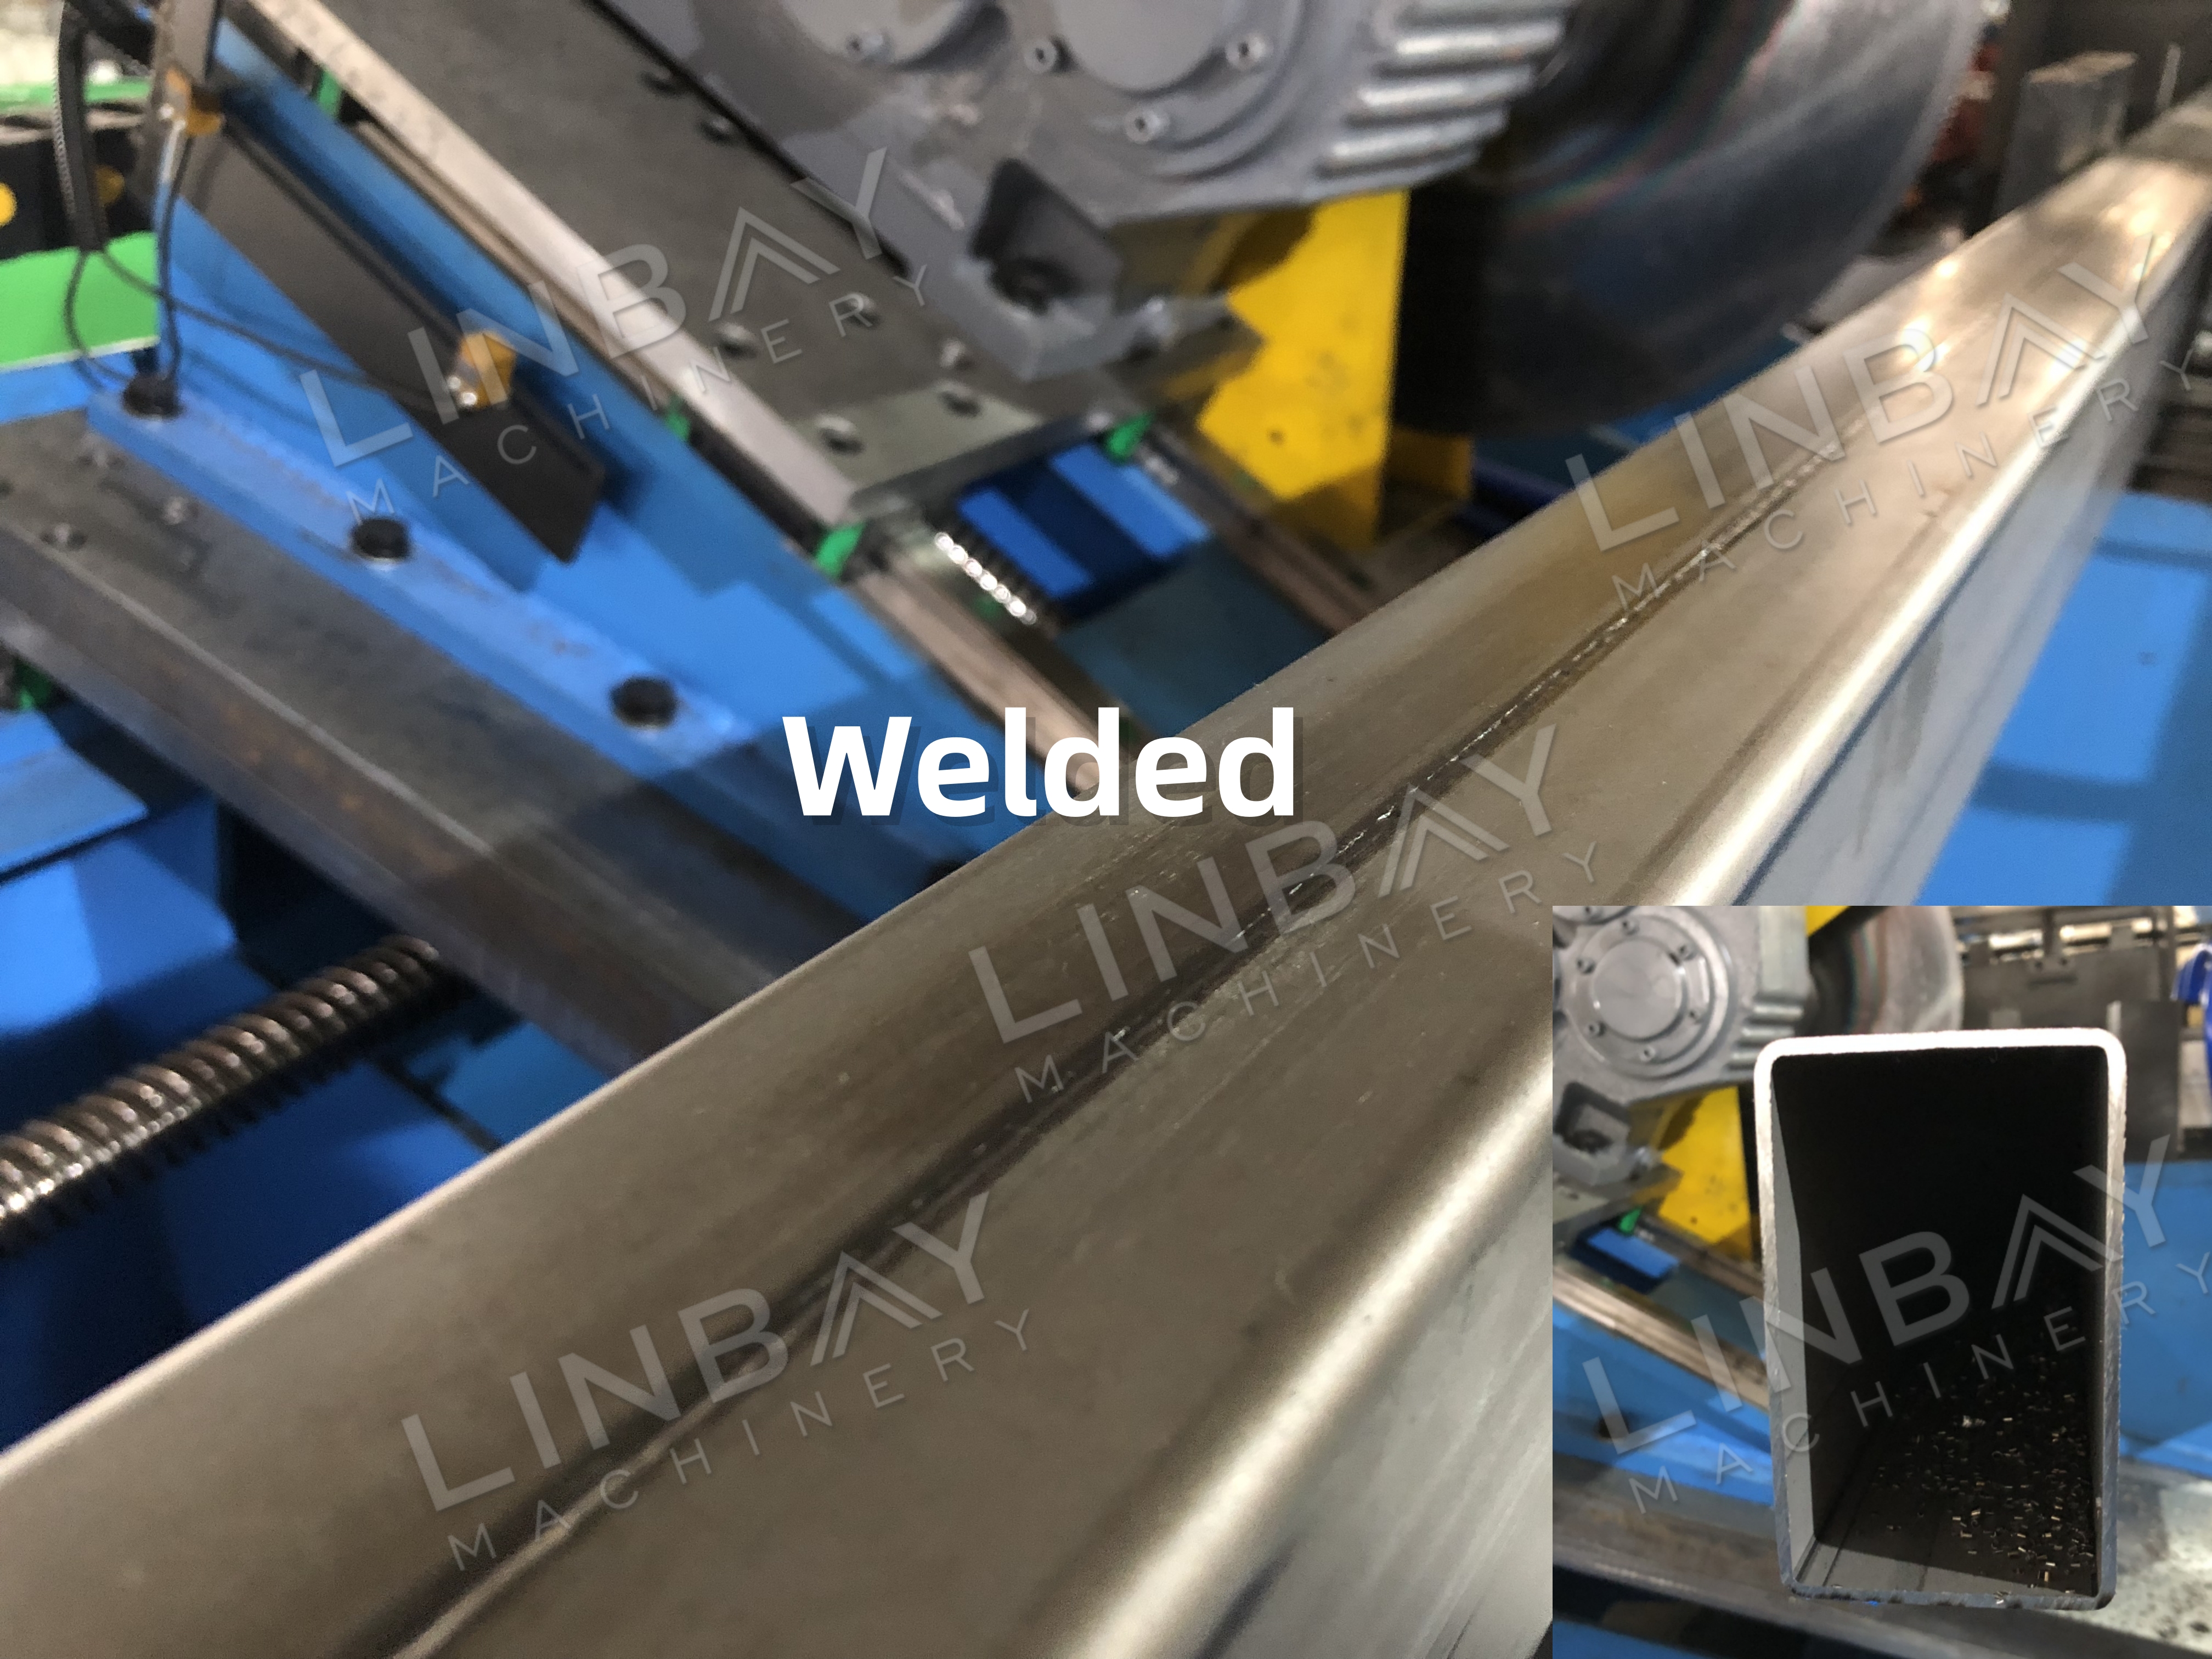
İstehsal xətti bir neçə əsas prosesi əhatə edir: dekoinq, deşilmədən əvvəl düzəldmə, deşmə, deşilmədən sonra düzəldmə, rulonla formalaşdırma, lazerlə qaynaq, tüstü çıxarma və kəsmə.
Hərtərəfli quraşdırma və qabaqcıl avtomatlaşdırmaya malik bu istehsal xətti, xüsusən də daha aşağı istehsal həcmləri üçün ənənəvi qaynaq borusu maşınlarına üstün alternativ təklif edir.
REAL CASE-ƏSAS TEXNİKİ PARAMETRLƏR
Axın diaqramı: Yükləmə maşını olan hidravlik dekoiler--Səviyyələndirici--Servo qidalandırıcı--Penç presi--Hidravlik penç--Məhdudlaşdırıcı--Yönləndirici--Səviyyələndirici--Rol hazırlayıcı--Lazer qaynağı--Uçan mişar kəsimi--Çıxış masası
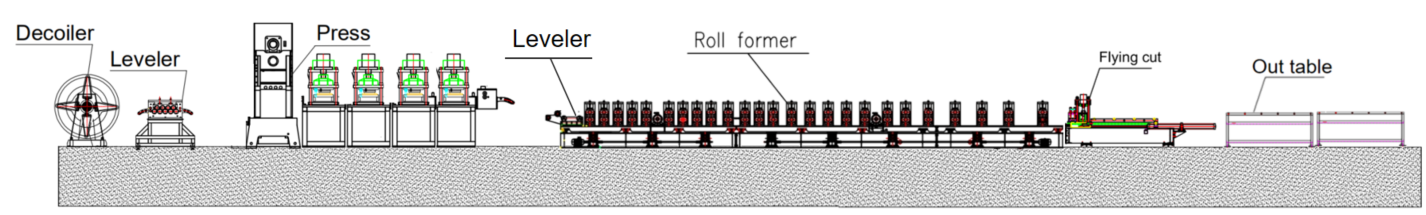
REAL CASE-ƏSAS TEXNİKİ PARAMETRLƏR
· Tənzimlənən xətt sürəti: lazer qaynağı ilə 5-6 m/dəq
· Uyğun materiallar: İsti yayılmış polad, soyuq yayılmış polad, qara polad
· Materialın qalınlığı: 2 mm
· Rulon formalaşdırma maşını: Universal birləşməli çuqun konstruksiya
· Sürücü sistemi: Universal birləşməli kardan valına malik sürət qutusu ilə idarə olunan sistem
· Kəsmə sistemi: Uçan mişar kəsmə, rulon əvvəlki kəsmə zamanı işləməyə davam edir
· PLC nəzarəti: Siemens sistemi
REAL CASE-MACHINERY
1.Hidravlik dekoiler*1
2. Müstəqil Səviyyələndirici*1
3. Punch pres*1
4.Hidravlik yumruq maşını*1
5.Servo qidalandırıcı*1
6. İnteqrasiya olunmuş Səviyyələndirici*1
7. Rulon formalaşdırma maşını*1
8.Lazer qaynaq maşını*1
9. Qaynaq Tüstü Təmizləyicisi*1
10. Uçan mişar kəsmə maşını*1
11. Çıxış masa*2
12.PLC idarəetmə şkafı*2
13. Hidravlik stansiya*3
14. Ehtiyat hissələri qutusu (Pulsuz)*1
HƏQİQİ HALIN TƏSVİRİ
Hidravlik dekoiler
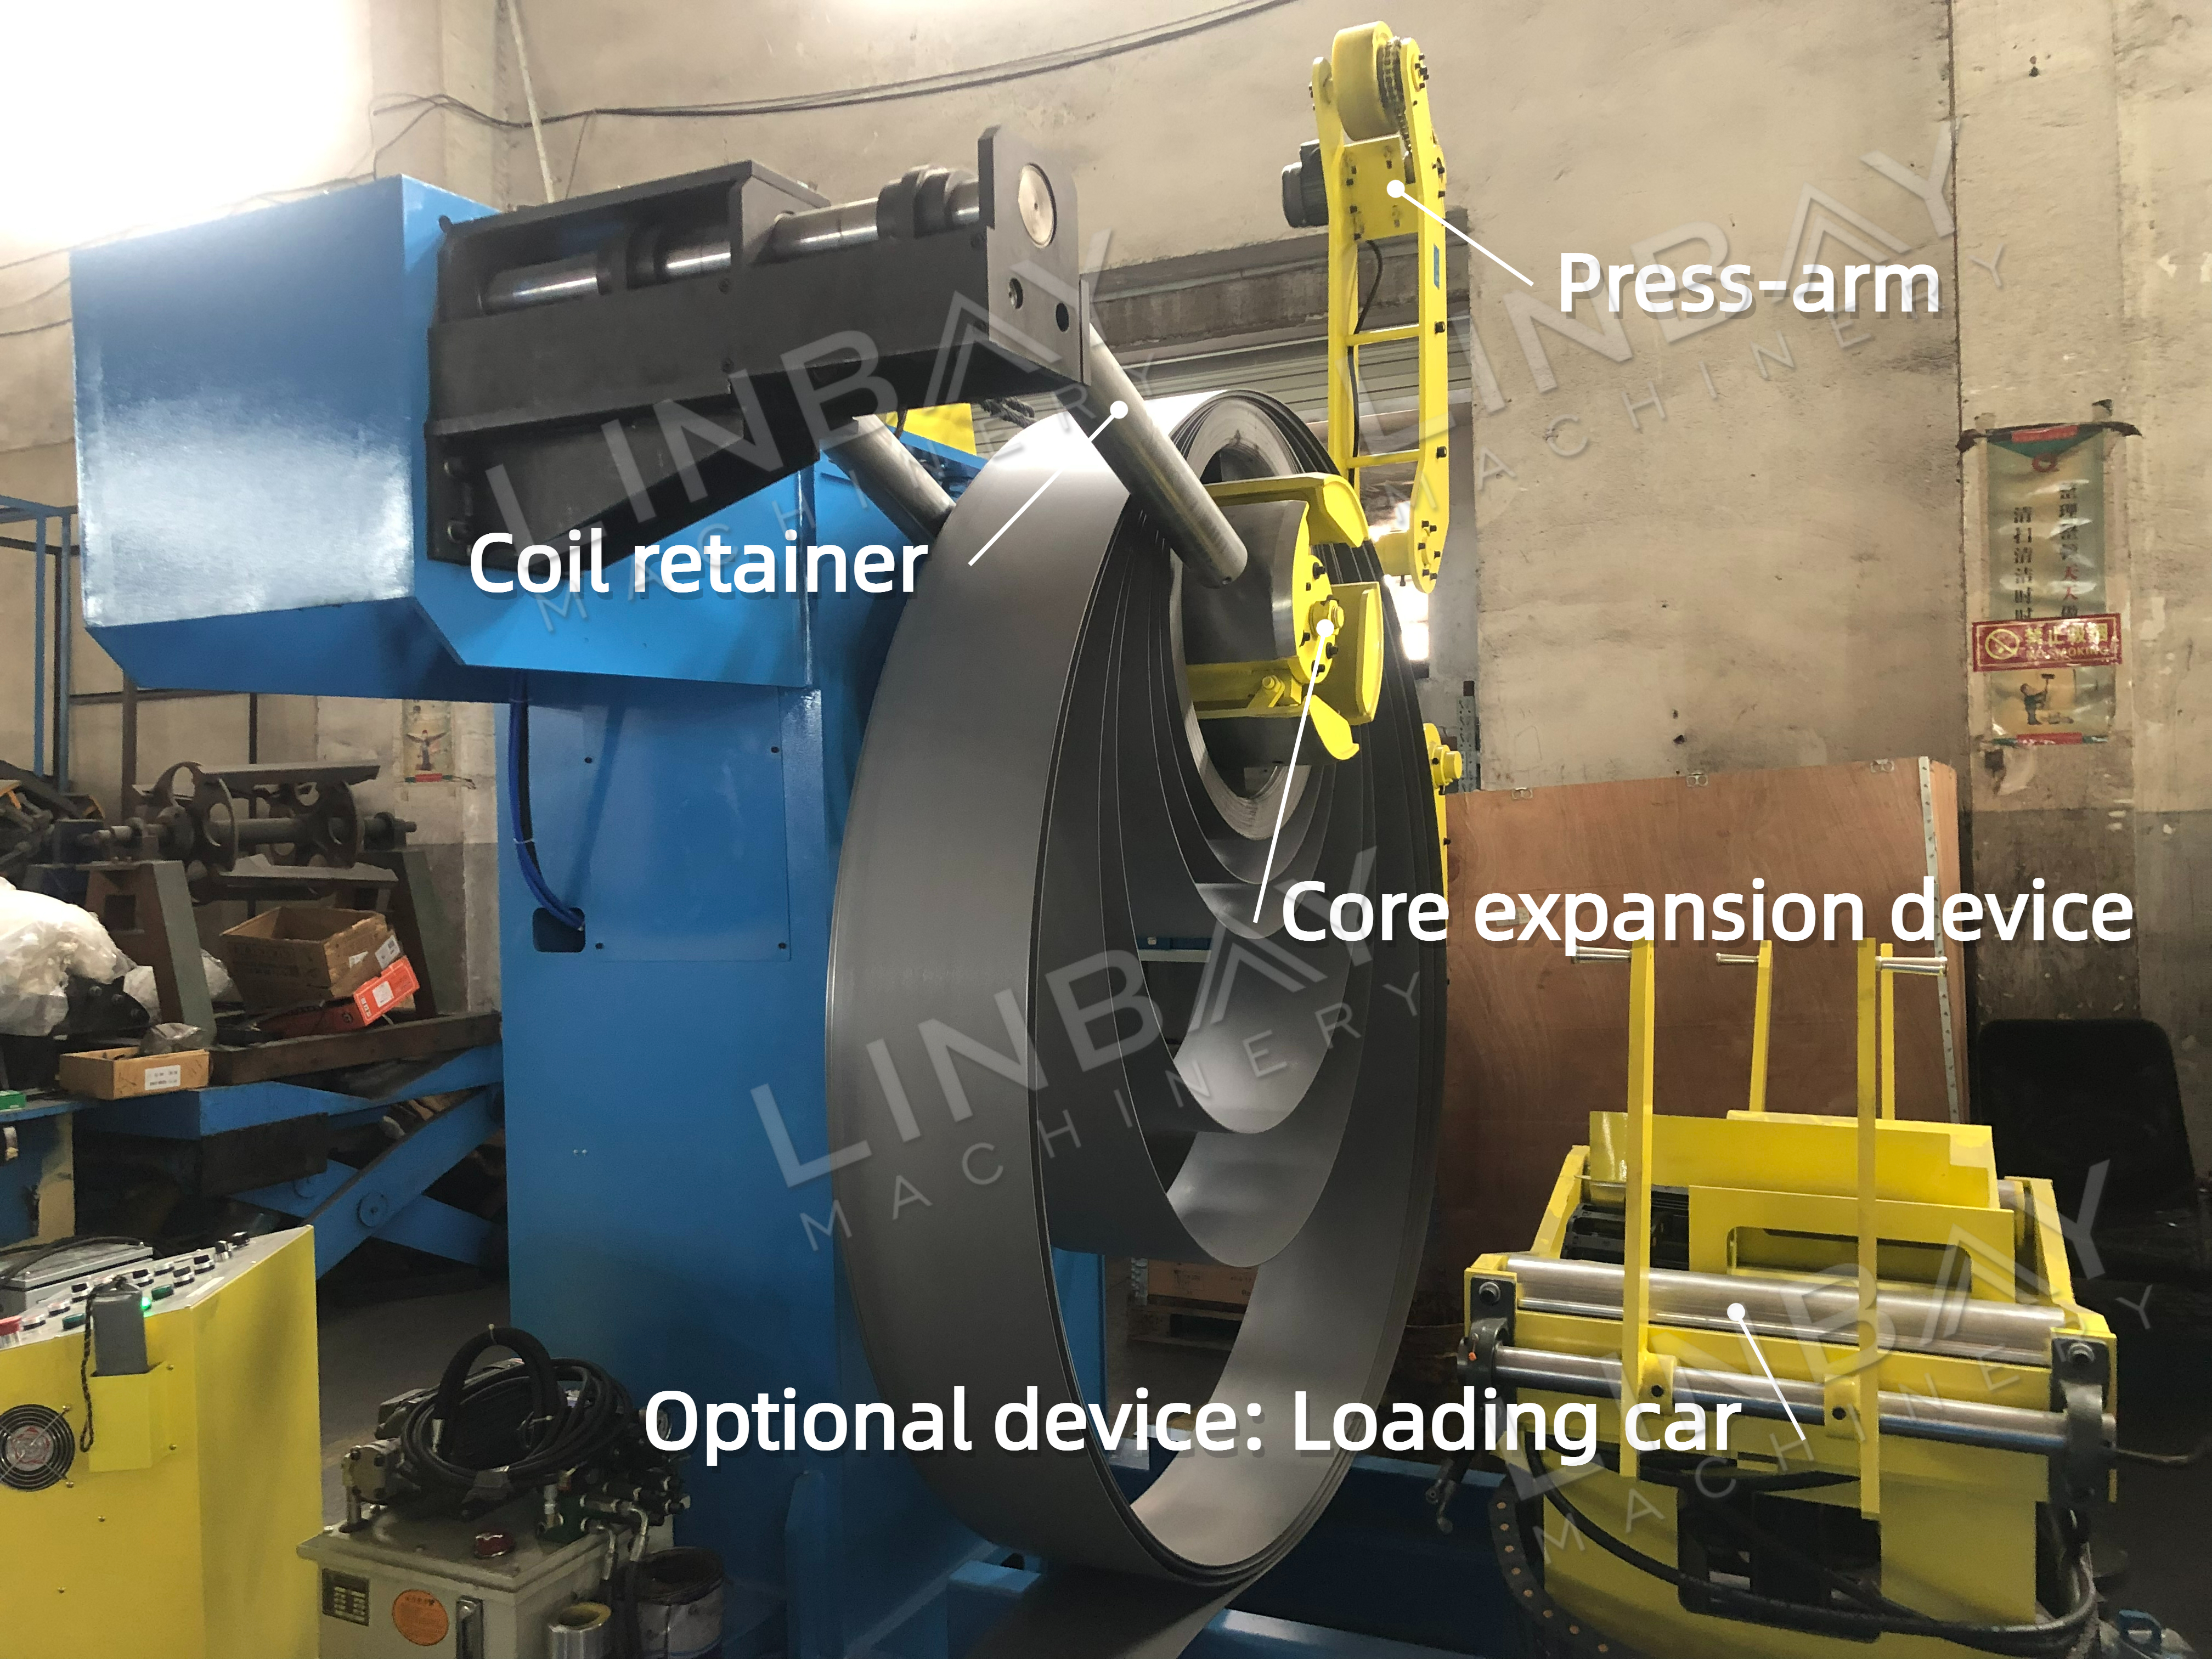
•FunksiyaMöhkəm çərçivə polad rulonların yüklənməsini dəstəkləmək üçün hazırlanmışdır. Hidravlik dekoiler polad rulonların istehsal xəttinə daxil edilməsində səmərəliliyi və təhlükəsizliyi artırır.
•Əsas Genişləndirmə CihazıHidravlik mandrel və ya çardaq, daxili diametri 490-510 mm olan polad rulonlara uyğunlaşdırılır, rulonu möhkəm tutmaq və hamar açılmanı təmin etmək üçün genişlənir və büzülür.
•Press-qoluHidravlik pres qolu polad rulonu bərkidir, daxili gərginlik səbəbindən qəfil açılmanın qarşısını alır və işçiləri potensial xəsarətlərdən qoruyur.
•Bobin SaxlayıcısıDizayn, rulonun yerində etibarlı şəkildə qalmasını təmin edir və eyni zamanda asanlıqla quraşdırılmasını və çıxarılmasını təmin edir.
•İdarəetmə SistemiSistem, əlavə təhlükəsizlik üçün təcili dayandırma düyməsinə malik PLC və idarəetmə panelinə malikdir.
Əlavə Cihaz: Yükləmə Vaqonu
•Effektiv Bobin DəyişdirilməsiPolad rulonların daha təhlükəsiz və səmərəli şəkildə dəyişdirilməsinə kömək edir, əmək xərclərini azaldır.
•Hidravlik UyğunlaşdırmaPlatforma mandrel ilə uyğunlaşmaq üçün hidravlik olaraq yuxarı və aşağı tənzimlənə bilər. Bundan əlavə, təkərlərlə təchiz olunmuş yükləmə maşını elektriklə relslər boyunca hərəkət edə bilər.
•Təhlükəsizlik Dizaynıİçbucaqlı dizayn polad rulonu möhkəm tutur və sürüşmənin qarşısını alır.
Əlavə maşın: Kəsmə Butt Qaynaqçısı
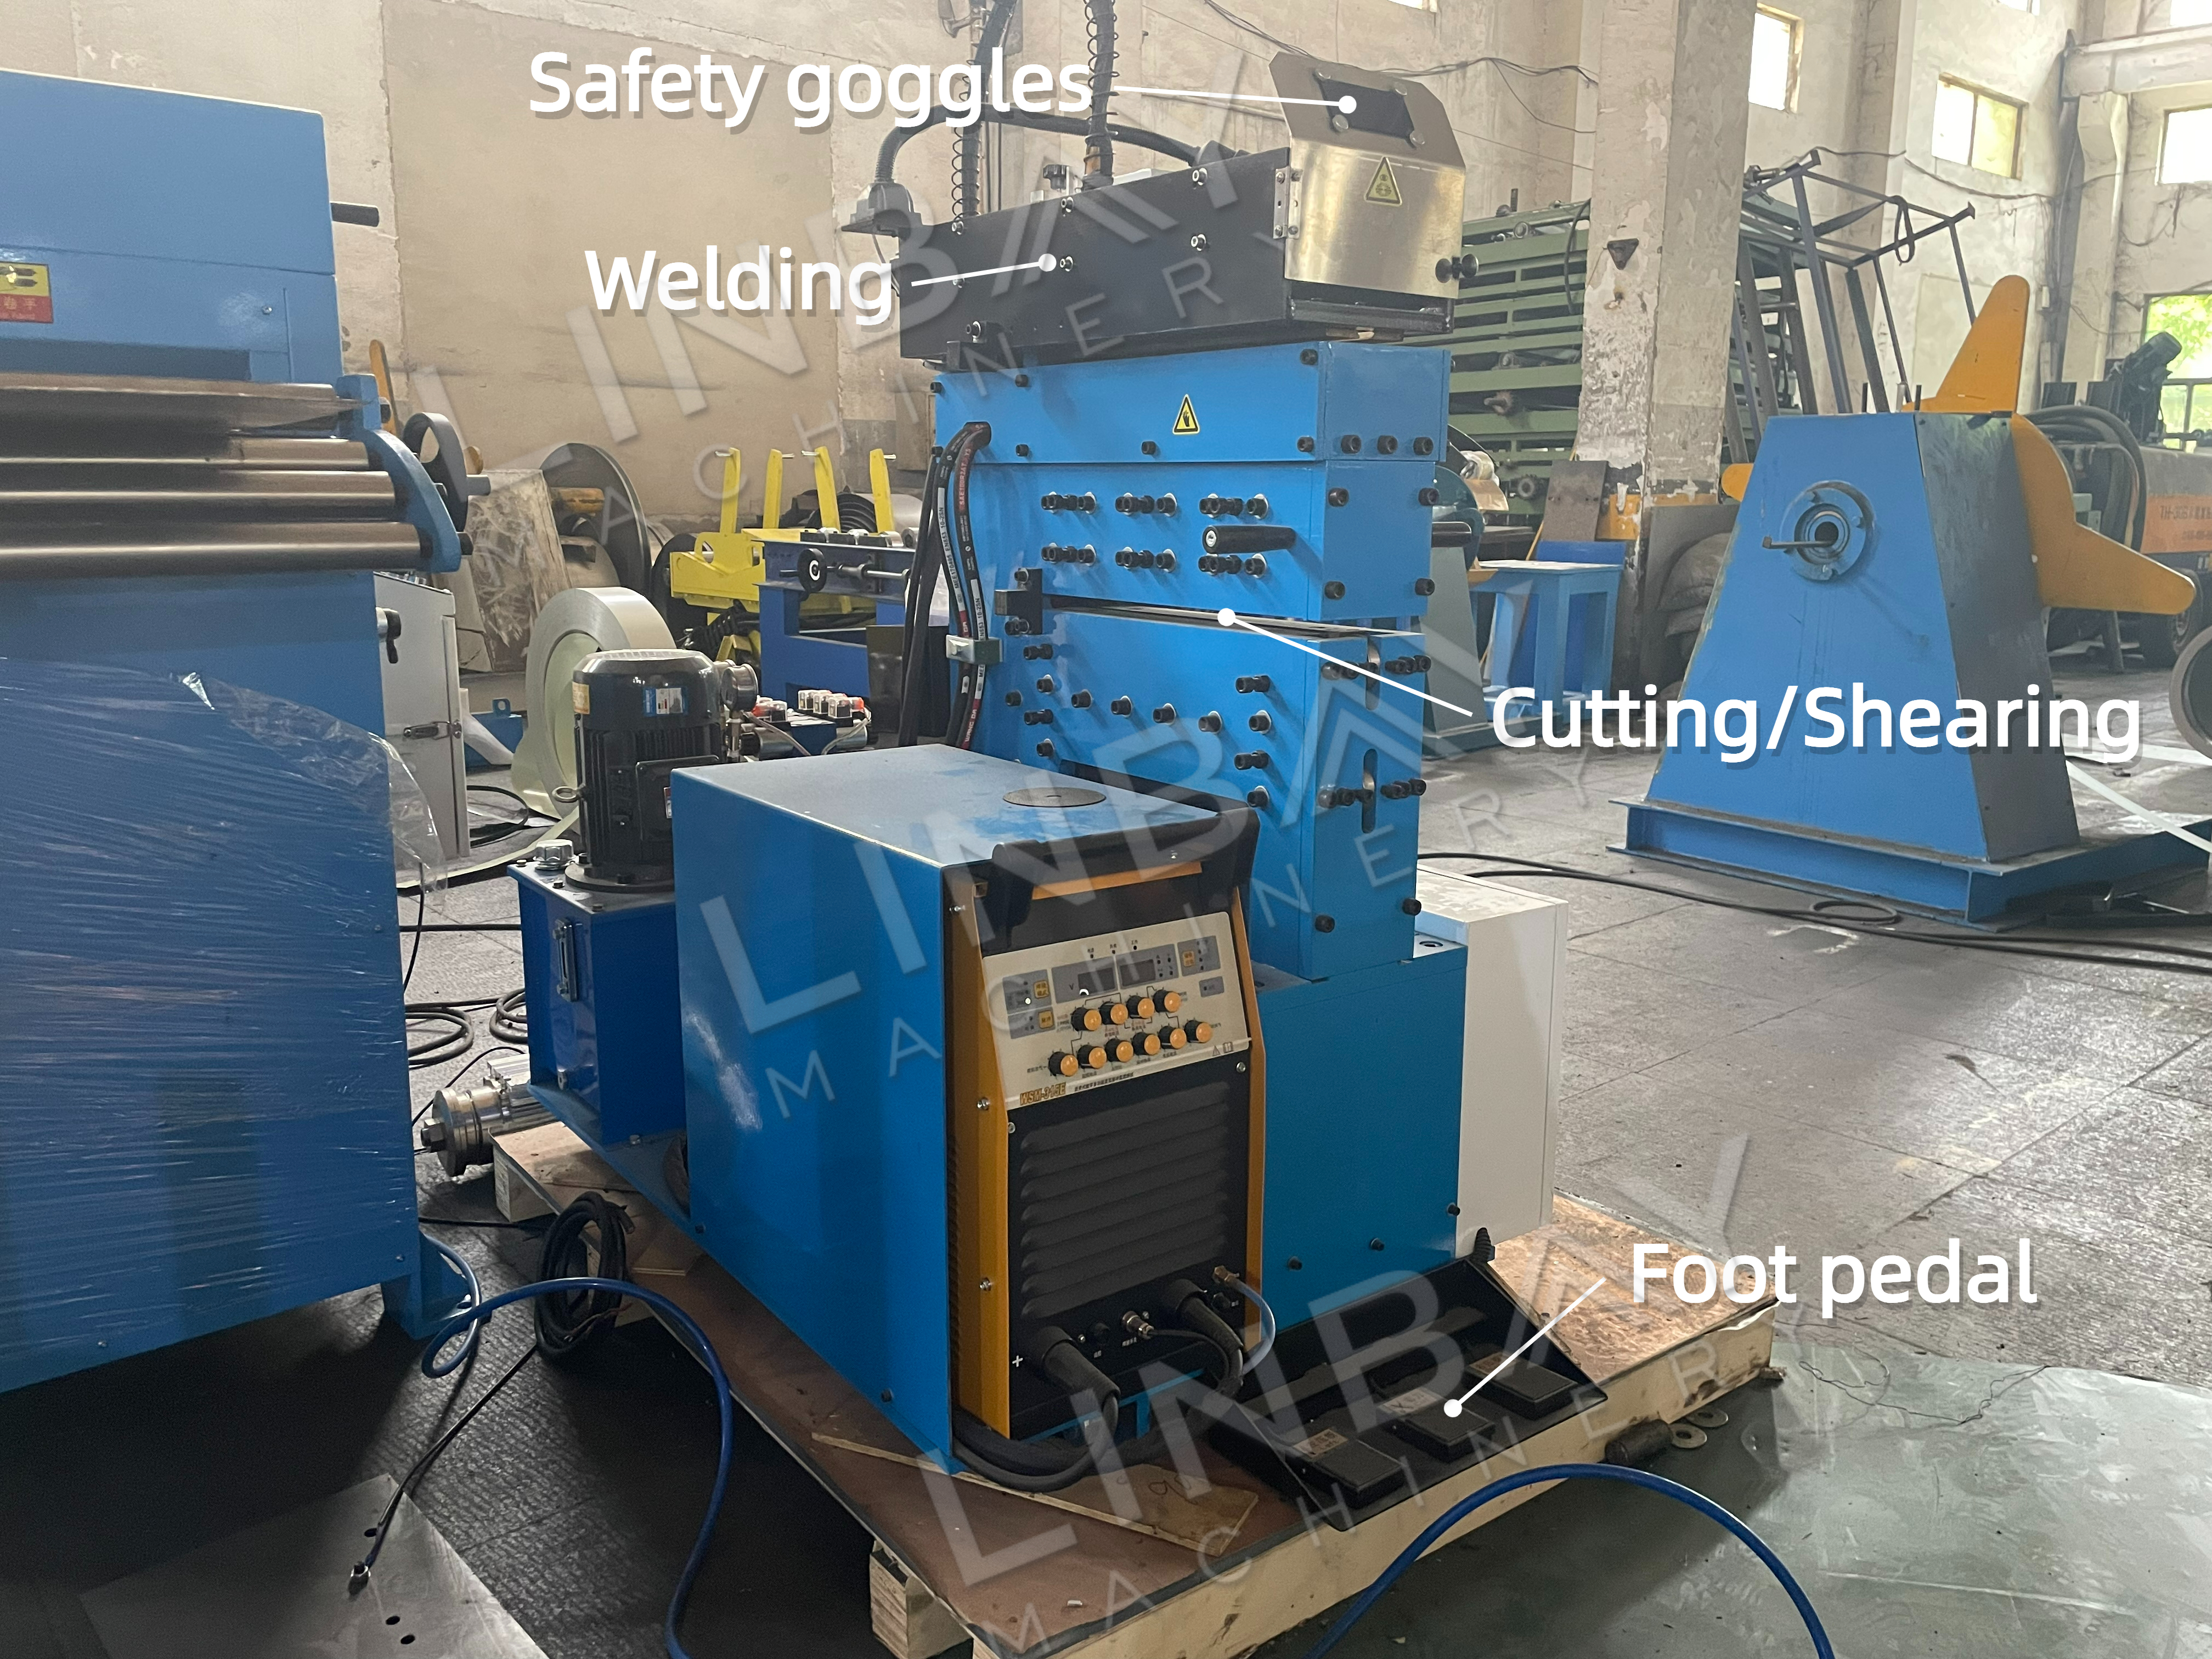
· Son və yeni polad rulonları birləşdirir, yeni rulonlar üçün qidalanma vaxtını və tənzimləmə addımlarını minimuma endirir.
· Əmək xərclərini və material israfını azaldır.
· Dəqiq uyğunlaşdırma və qaynaq üçün hamar, əyilmədən kəsməni təmin edir.
· Ardıcıl və möhkəm qaynaqlar üçün avtomatlaşdırılmış TIG qaynaq xüsusiyyətlərinə malikdir.
· İşçilərin gözlərini qorumaq üçün qaynaq masasında təhlükəsizlik eynəkləri var.
· Ayaq pedalı idarəetmələri rulonu sıxmağı asanlaşdırır.
· Müxtəlif rulon genişlikləri üçün özelleştirilebilir və eni diapazonu daxilində müxtəlif istehsal xətlərinə asanlıqla inteqrasiya edilə bilər.
Müstəqil Səviyyələndirici
· Plastik deformasiya yolu ilə polad rulonlardakı gərginliyi və səth qüsurlarını azaldır, formalaşdırma prosesi zamanı həndəsi səhvlərin qarşısını alır.
· Dəliklənməli olan 1,5 mm-dən qalın rulonlar üçün səviyyələndirmə çox vacibdir.
· İnteqrasiya olunmuş düzəldicilərdən dekoillerlər və ya rulon formalaşdırma maşınları ilə birləşdirilmiş şəkildə fərqli olaraq, ayrıca düzəldicilər daha yüksək sürətlə işləyir.
Punch Hissəsi
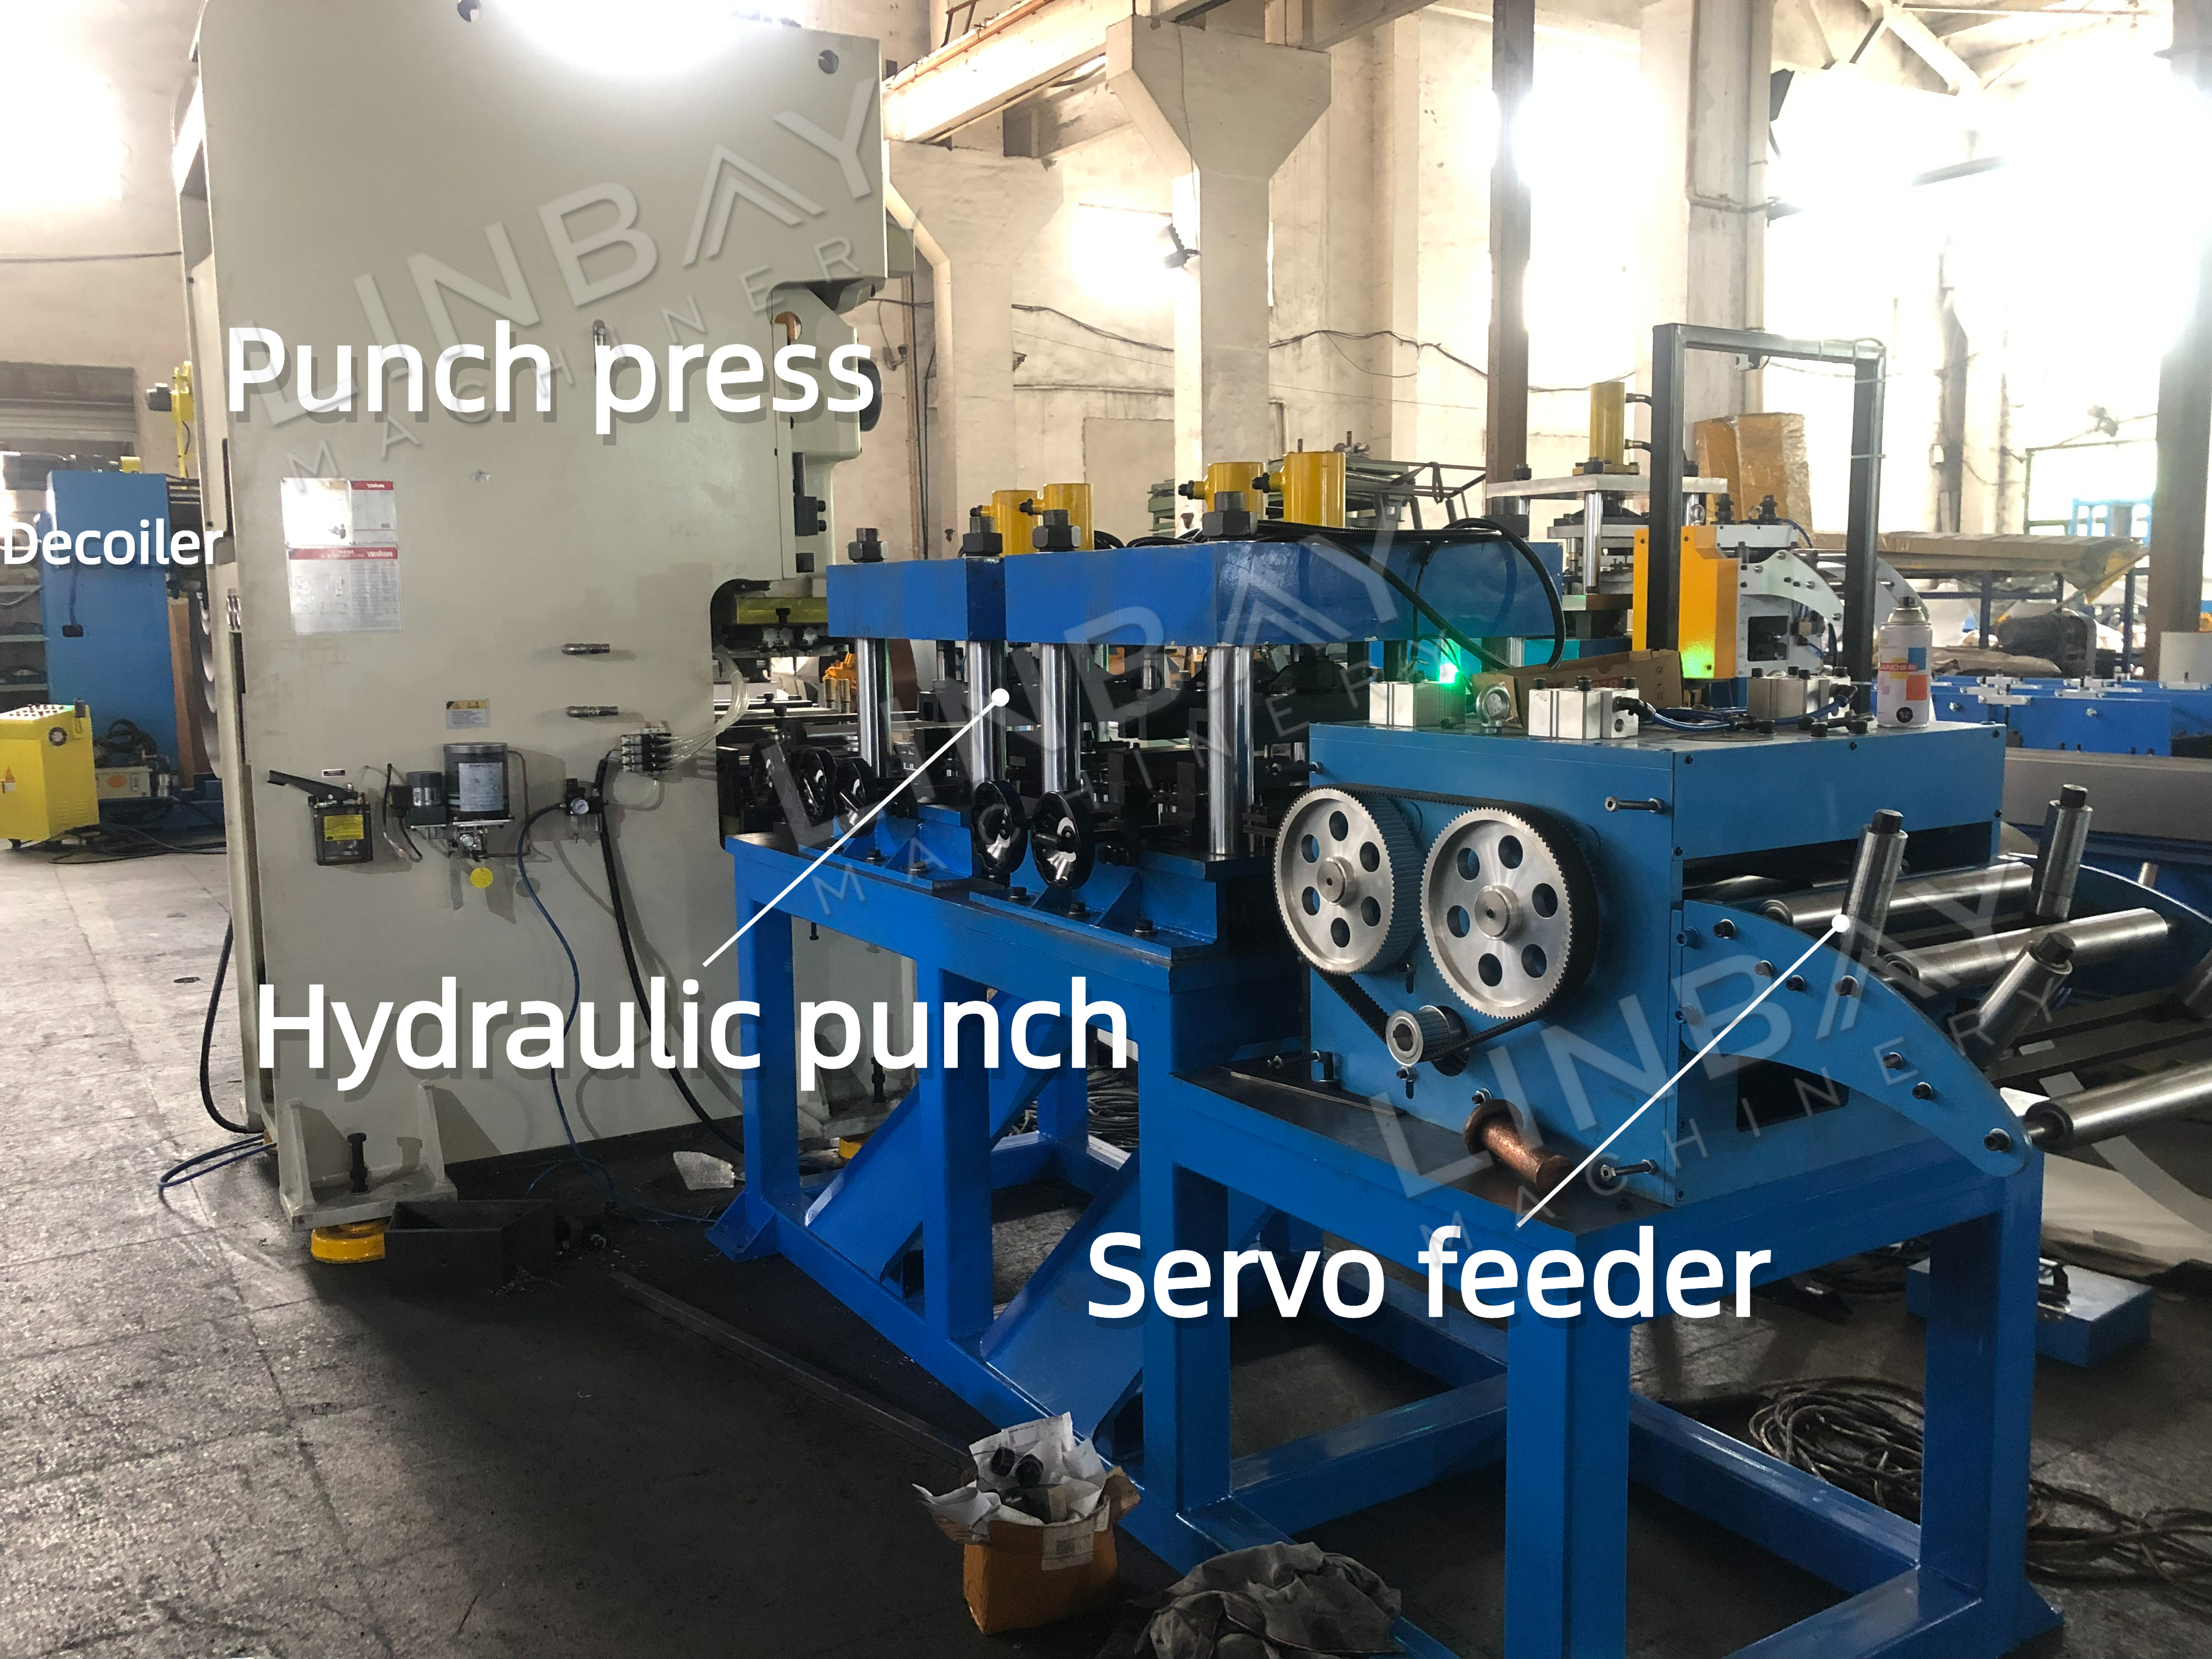
• Bu istehsal xəttində biz deşik açma üçün yumruq presi və hidravlik yumruq kombinasiyasından istifadə edirik. Mühəndislik qrupumuz mürəkkəb deşik naxışlarının işlənməsi, hər iki yumruq maşınının üstünlüklərini birləşdirərək səmərəlilik və xərc balansının təmin edilməsi üçün optimal yanaşma hazırlamışdır.
Punch Press
· Sürətli əməliyyat.
· Punching zamanı deşik aralığında yüksək dəqiqlik.
· Sabit deşik naxışları üçün idealdır.
Hidravlik zərbə
• Müxtəlif dəlik naxışları üçün daha çox rahatlıq təklif edir. Hidravlik yumruq müxtəlif dəlik formalarına uyğunlaşa bilər, yumruq tezliyini müvafiq olaraq tənzimləyir və hər vuruşla müxtəlif formaları seçmə şəkildə yumruqlayır.
Servo Qidalandırıcı
Servo mühərriklə idarə olunan qidalandırıcı, polad rulonların yumruq presinə və ya fərdi hidravlik yumruq maşınına qidalanmasını dəqiq şəkildə idarə edir. Sürətli cavab müddəti və minimal başlanğıc-dayandırma gecikmələri ilə servo mühərriklər dəqiq qidalanma uzunluqlarını və ardıcıl dəlik aralığını təmin edir, səhv düzülmüş yumruqlardan yaranan tullantıları əhəmiyyətli dərəcədə azaldır. Bu sistem həmçinin enerjiyə qənaətlidir, yalnız aktiv işləmə zamanı enerji istehlak edir və boş vaxtlarda enerjiyə qənaət edir. Qidalandırıcı tam proqramlaşdırıla biləndir, bu da addım məsafəsində və yumruq sürətində sürətli tənzimləmələrə imkan verir, yumruq qəliblərini dəyişdirərkən quraşdırma müddətlərini azaldır. Bundan əlavə, daxili pnevmatik sıxma mexanizmi polad rulonun səthini hər hansı potensial zədələnmədən qoruyur.
Məhdudlaşdırıcı
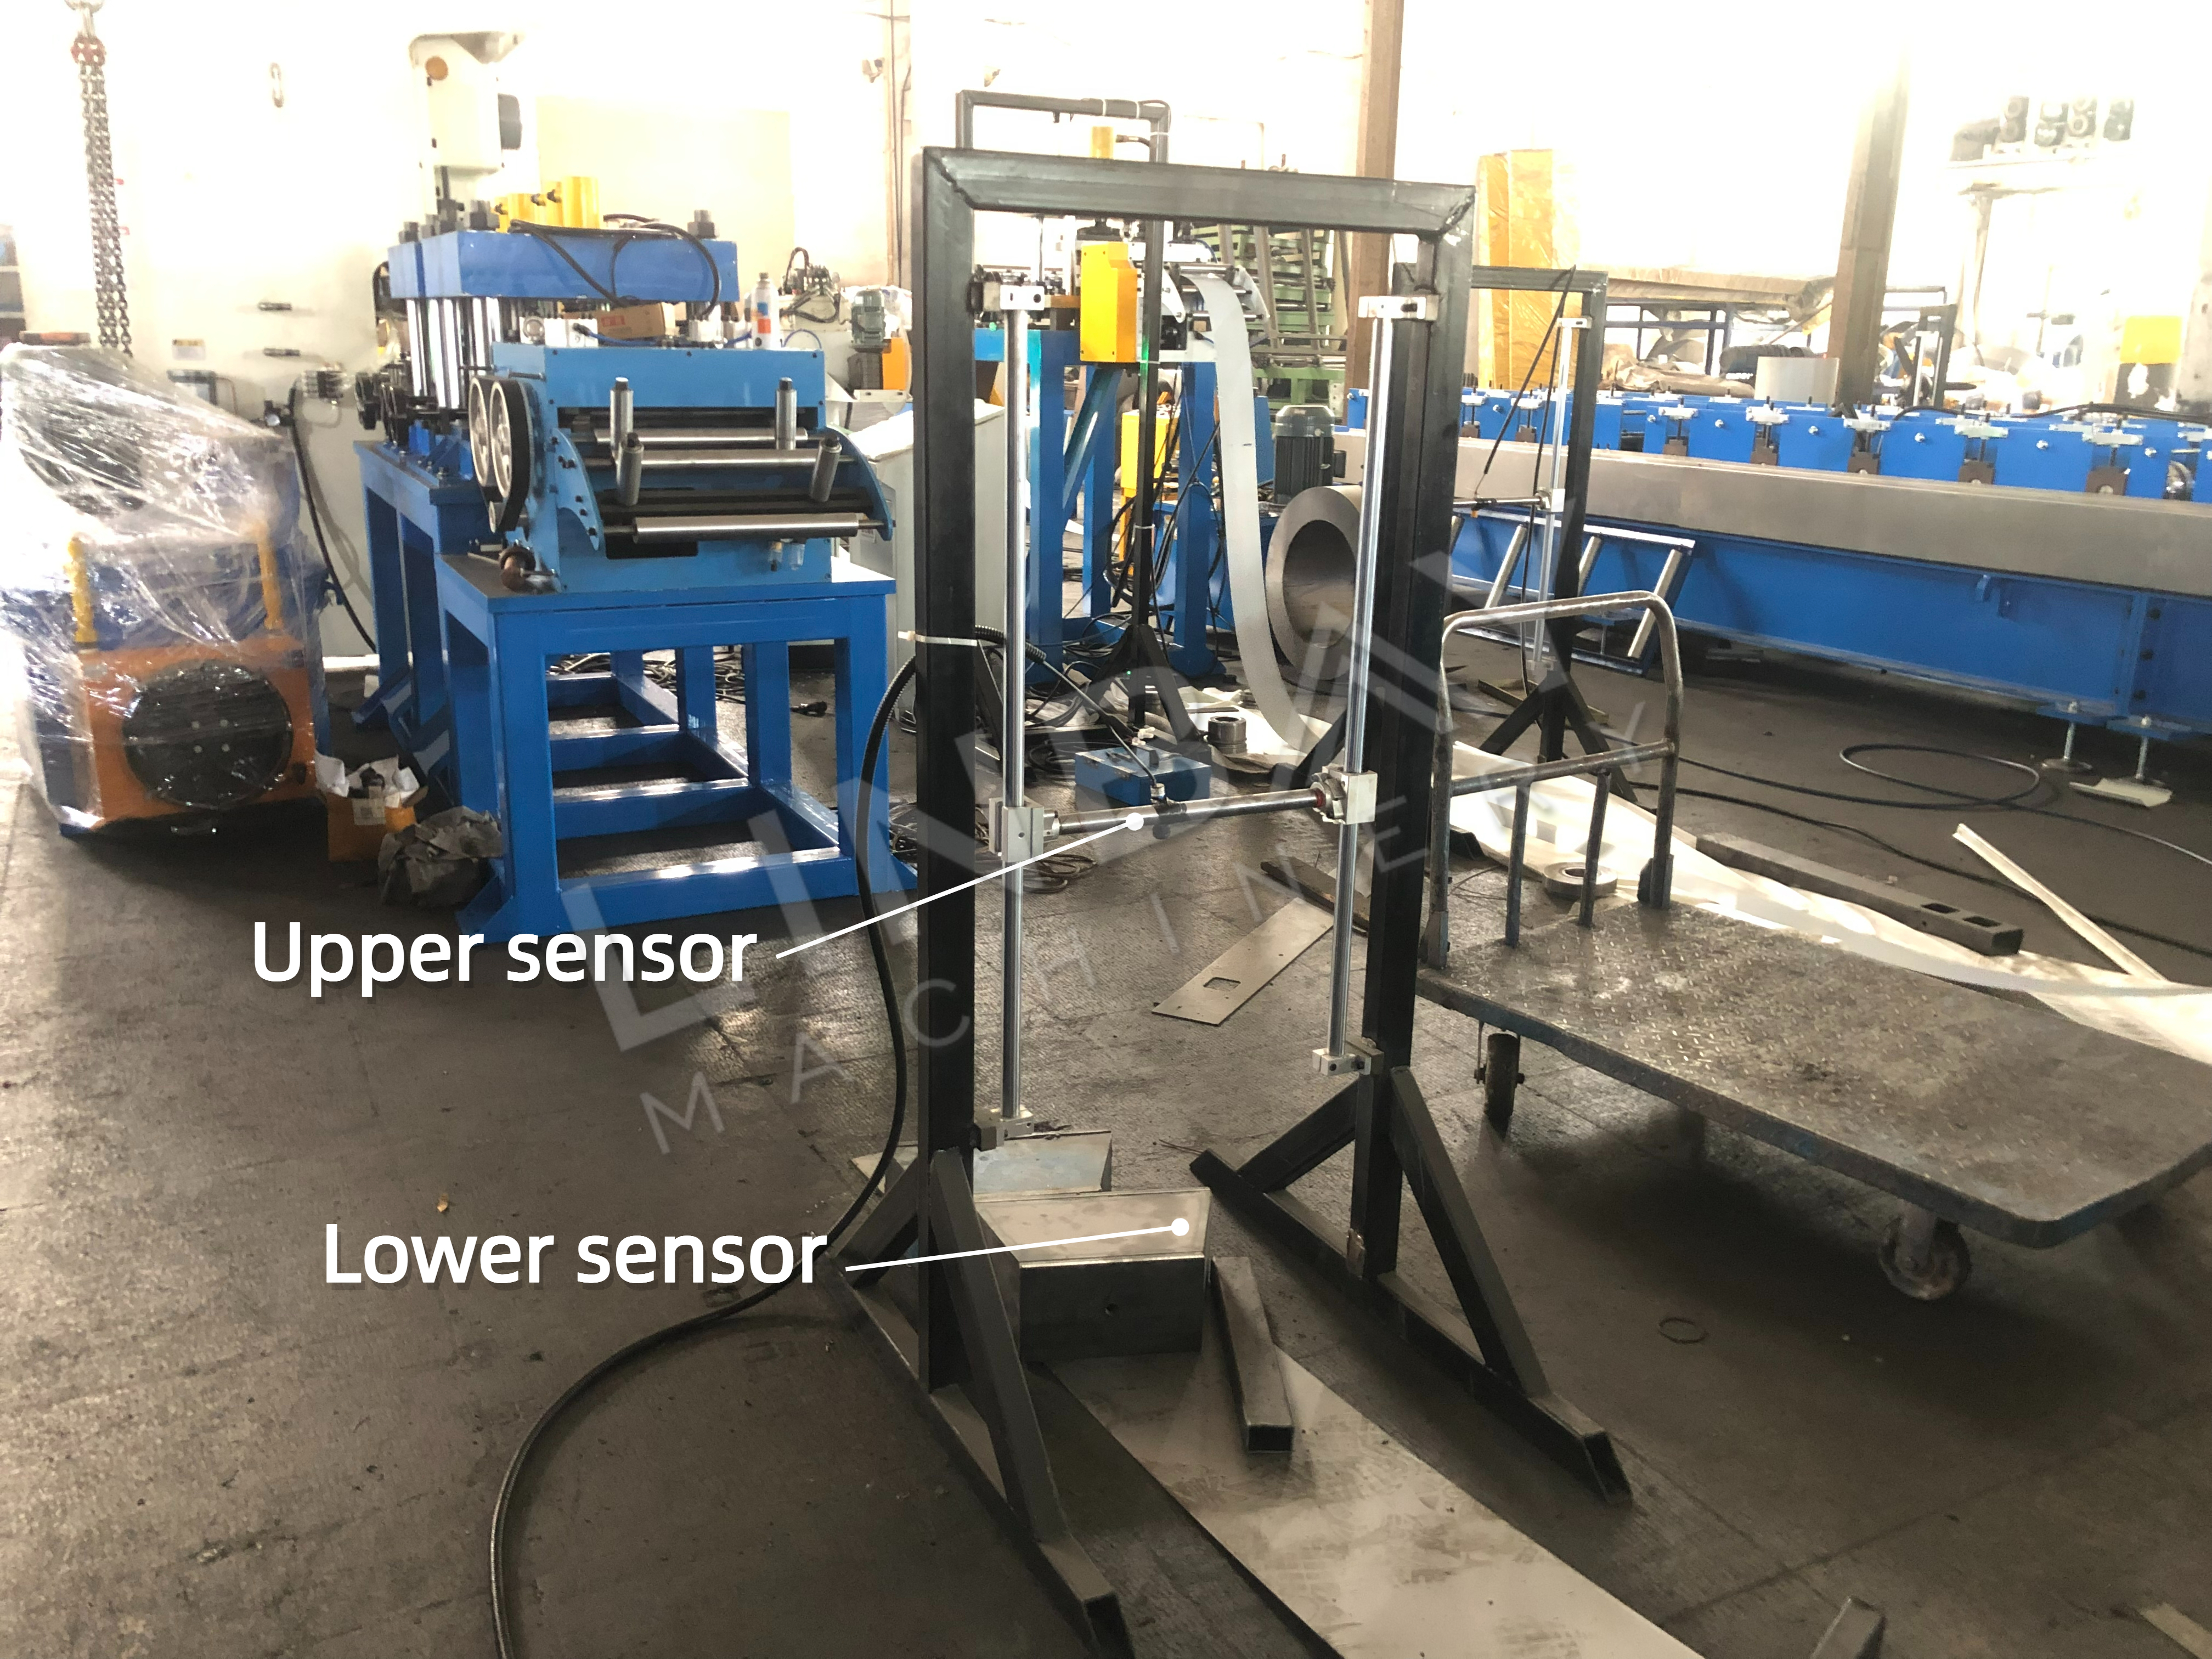
Həm polad rulonunun, həm də maşınların səmərəliliyini artırmaq və təhlükəsiz işləməsini təmin etmək üçün istehsal tempini tənzimləyir. Əgər rulon aşağı sensorla təmasa girərsə, bu, məhdudlaşdırıcıdan əvvəlki açma, düzəldmə və deşmə proseslərinin sonrakı qəlibləmə, qaynaq və kəsmə mərhələlərindən daha sürətli işlədiyi deməkdir. Bu əvvəlki proseslər istehsal axınını balanslaşdırmaq üçün fasilə verməlidir; əks halda, rulon yığılması baş verə bilər ki, bu da onun qəlibləmə maşınına rahat girişinə mane ola və potensial olaraq deformasiyaya səbəb ola bilər. Əksinə, rulon yuxarı sensora toxunarsa, bu, sonrakı mərhələlərin əvvəlkilərdən daha sürətli hərəkət etdiyini siqnal verir və məhdudlaşdırıcıdan sonra proseslərdə fasilə tələb olunur. Bunu etməmək, rulonun rulon qəlibləmə maşınına çox tez çəkilməsinə səbəb ola bilər ki, bu da deşmə maşınına və qəlibləmə diyircəklərinə zərər vurma riskini yaradır. Hər hansı bir fasilə müvafiq PLC kabinet ekranında bildiriş göndərəcək və işçilərə bildirişi qəbul edərək əməliyyatları davam etdirməyə imkan verəcək.
Rəhbərlik
Əsas məqsəd: Polad rulonunun dəzgahın mərkəz xətti ilə düzgün şəkildə uyğunlaşdırılmasını təmin edir və hazır məhsulda burulma, əyilmə, əyilmə və ölçü qeyri-dəqiqlikləri kimi problemlərin qarşısını alır. Bələdçi diyircəklər giriş nöqtəsində və qəlibləmə maşınının içərisində strateji olaraq yerləşdirilir. Bu istiqamətləndirici cihazları, xüsusən də daşınmadan və ya rulon qəlibləmə maşınının uzun müddət istifadəsindən sonra müntəzəm olaraq kalibrləmək vacibdir. Göndərilməzdən əvvəl Linbay komandası istiqamətləndirici enini ölçür və bu məlumatı istifadəçi təlimatına daxil edir ki, bu da müştərilərə çatdırılma zamanı maşını kalibrləməyə imkan verir.
İkinci dərəcəli düzəldici (rulon formalaşdırma maşını ilə eyni bazaya quraşdırılmışdır)
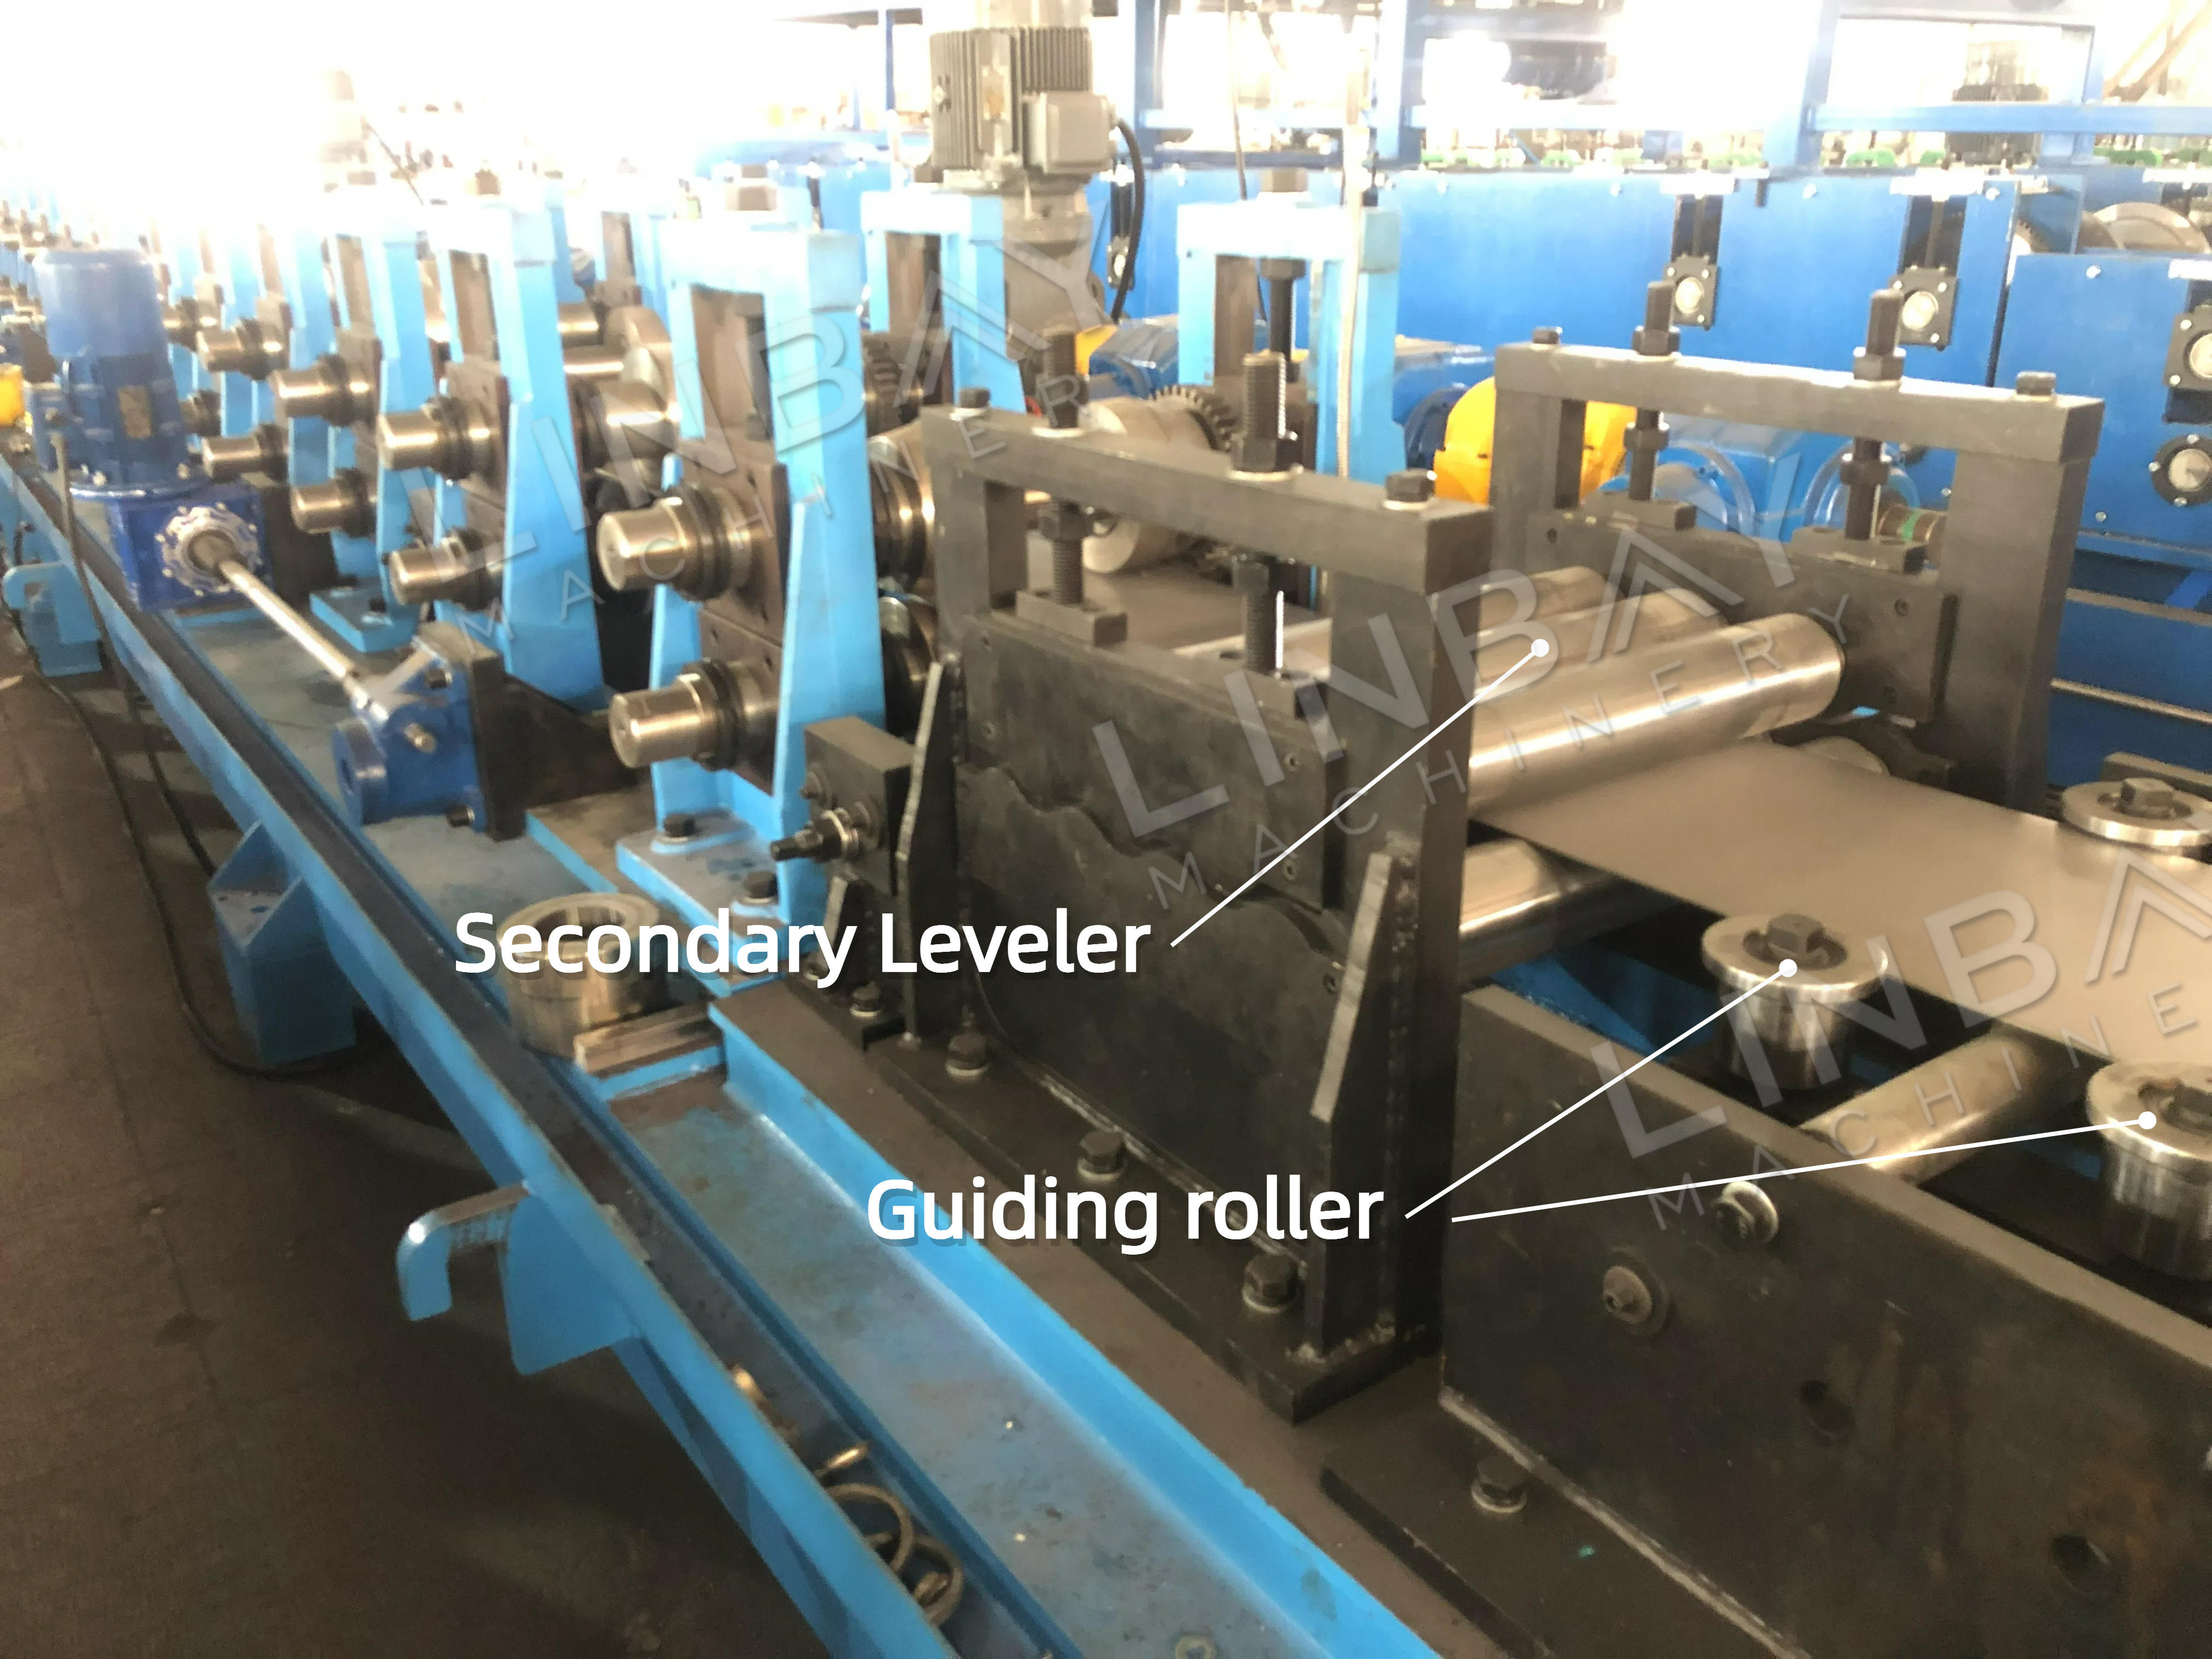
Daha hamar bir rulon, qaynaq prosesinə çox kömək edən, formalaşdırmadan sonra tikişin üstün şəkildə uyğunlaşdırılmasını təmin edir. İkinci dərəcəli hamarlaşdırma, hamarlaşdırma keyfiyyətini daha da yaxşılaşdırmağa və deşilmiş nöqtələrdə gərginliyi azaltmağa xidmət edir. Əlavə bir tədbir olaraq, bu hamarlayıcını formalaşdırma maşınının altlığına yerləşdirmək səmərəli və uyğun bir yanaşma təklif edir.
Rulo Formalaşdırma Maşını
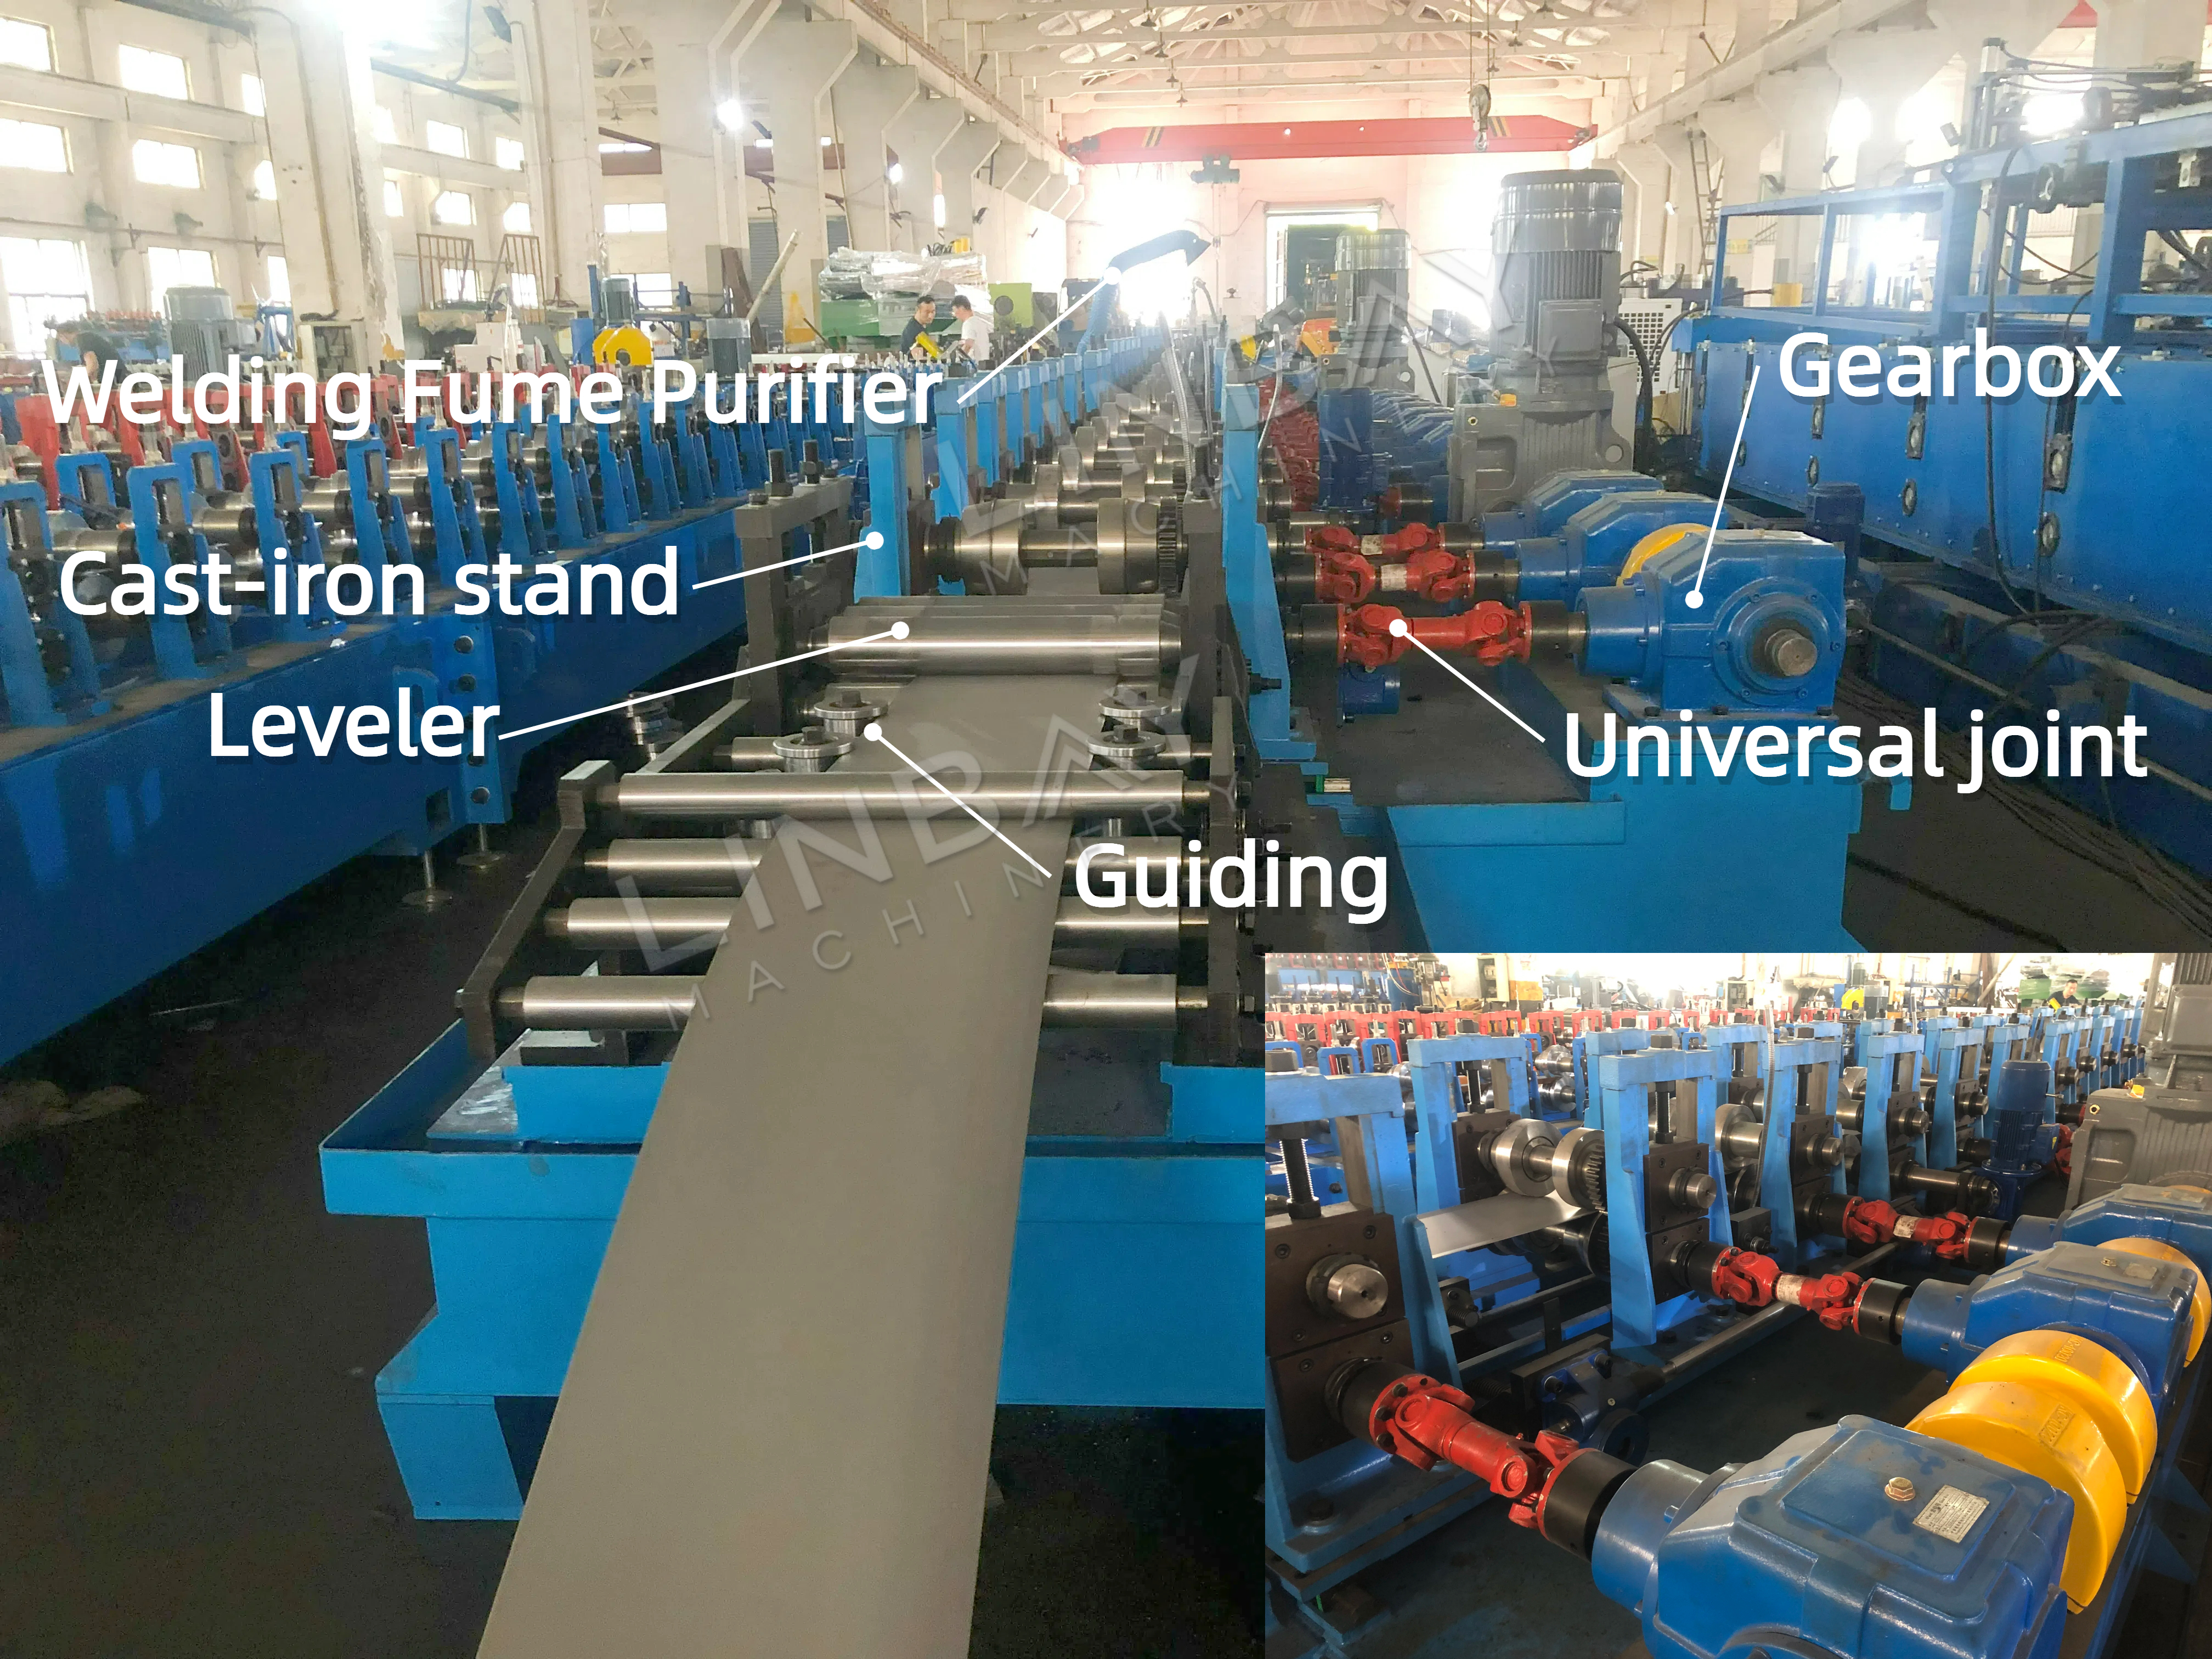
· Çox yönlü istehsalBu xətt eni 50-100 mm və hündürlüyü 100-200 mm arasında dəyişən kvadrat borular istehsal etmək qabiliyyətinə malikdir. (Linbay digər ölçü diapazonları üçün də fərdiləşdirmə təklif edə bilər.)
· Avtomatlaşdırılmış Ölçü DəyişikliyiPLC ekranında istənilən ölçünü təyin etmək və təsdiqləməklə, formalaşdırma stansiyaları avtomatik olaraq istiqamətləndirici relslər boyunca yan tərəfə doğru hərəkət edir və formalaşdırma nöqtəsini müvafiq olaraq tənzimləyir. Bu avtomatlaşdırma dəqiqliyi və rahatlığı artırır, əl ilə tənzimləmə ehtiyacını və əlaqəli xərcləri azaldır.
· Yanal Hərəkət AşkarlanmasıEnkoder, formalaşdırma stansiyalarının yan hərəkətini dəqiq şəkildə izləyir və hərəkət xətalarını 1 mm tolerantlıq daxilində saxlayaraq bu məlumatları dərhal PLC-yə ötürür.
· Təhlükəsizlik Limit SensorlarıBələdçi relslərin xarici tərəflərində iki təhlükəsizlik həddi sensoru yerləşdirilib. Daxili sensor formalaşma stansiyalarının bir-birinə çox yaxın hərəkət etməsinin qarşısını alır və toqquşmaların qarşısını alır, xarici sensor isə onların çox uzaqlaşmamasını təmin edir.
· Möhkəm Çuqun ÇərçivəÇuqundan hazırlanmış müstəqil şaquli çərçivəyə malik bu möhkəm konstruksiya yüksək tutumlu istehsal tələbləri üçün idealdır.
· Güclü Sürücü SistemiSürət qutusu və universal birləşmə güclü güc təmin edir və 2 mm-dən qalın rulonları irəli apararkən və ya 20 m/dəq-dən çox formalaşma sürətində rahat işləməyi təmin edir.
· Davamlı RollersXrom örtüklü və istiliklə işlənmiş bu diyircəklər pas və korroziyaya davamlıdır və daha uzun ömür təmin edir.
· Əsas MotorStandart konfiqurasiya 380V, 50Hz, 3 fazalıdır və fərdiləşdirmə seçimləri mövcuddur.
Lazer Qaynaq
· Təkmilləşdirilmiş Keyfiyyət və Dəqiqlik: Üstün dəqiqlik və möhkəm bir əlaqə təmin edir.
· Səliqəli və cilalanmış birləşmə: Birləşmədə təmiz və hamar bir nəticə təmin edir.
Qaynaq Tüstü Təmizləyicisi
• Qoxu və Tüstü Nəzarəti: Qaynaq zamanı yaranan qoxuları və tüstüləri effektiv şəkildə tutur və aradan qaldırır, daha təhlükəsiz fabrik mühitini təmin edir və işçilərin sağlamlığını qoruyur.
Uçan Mişar Kəsimi
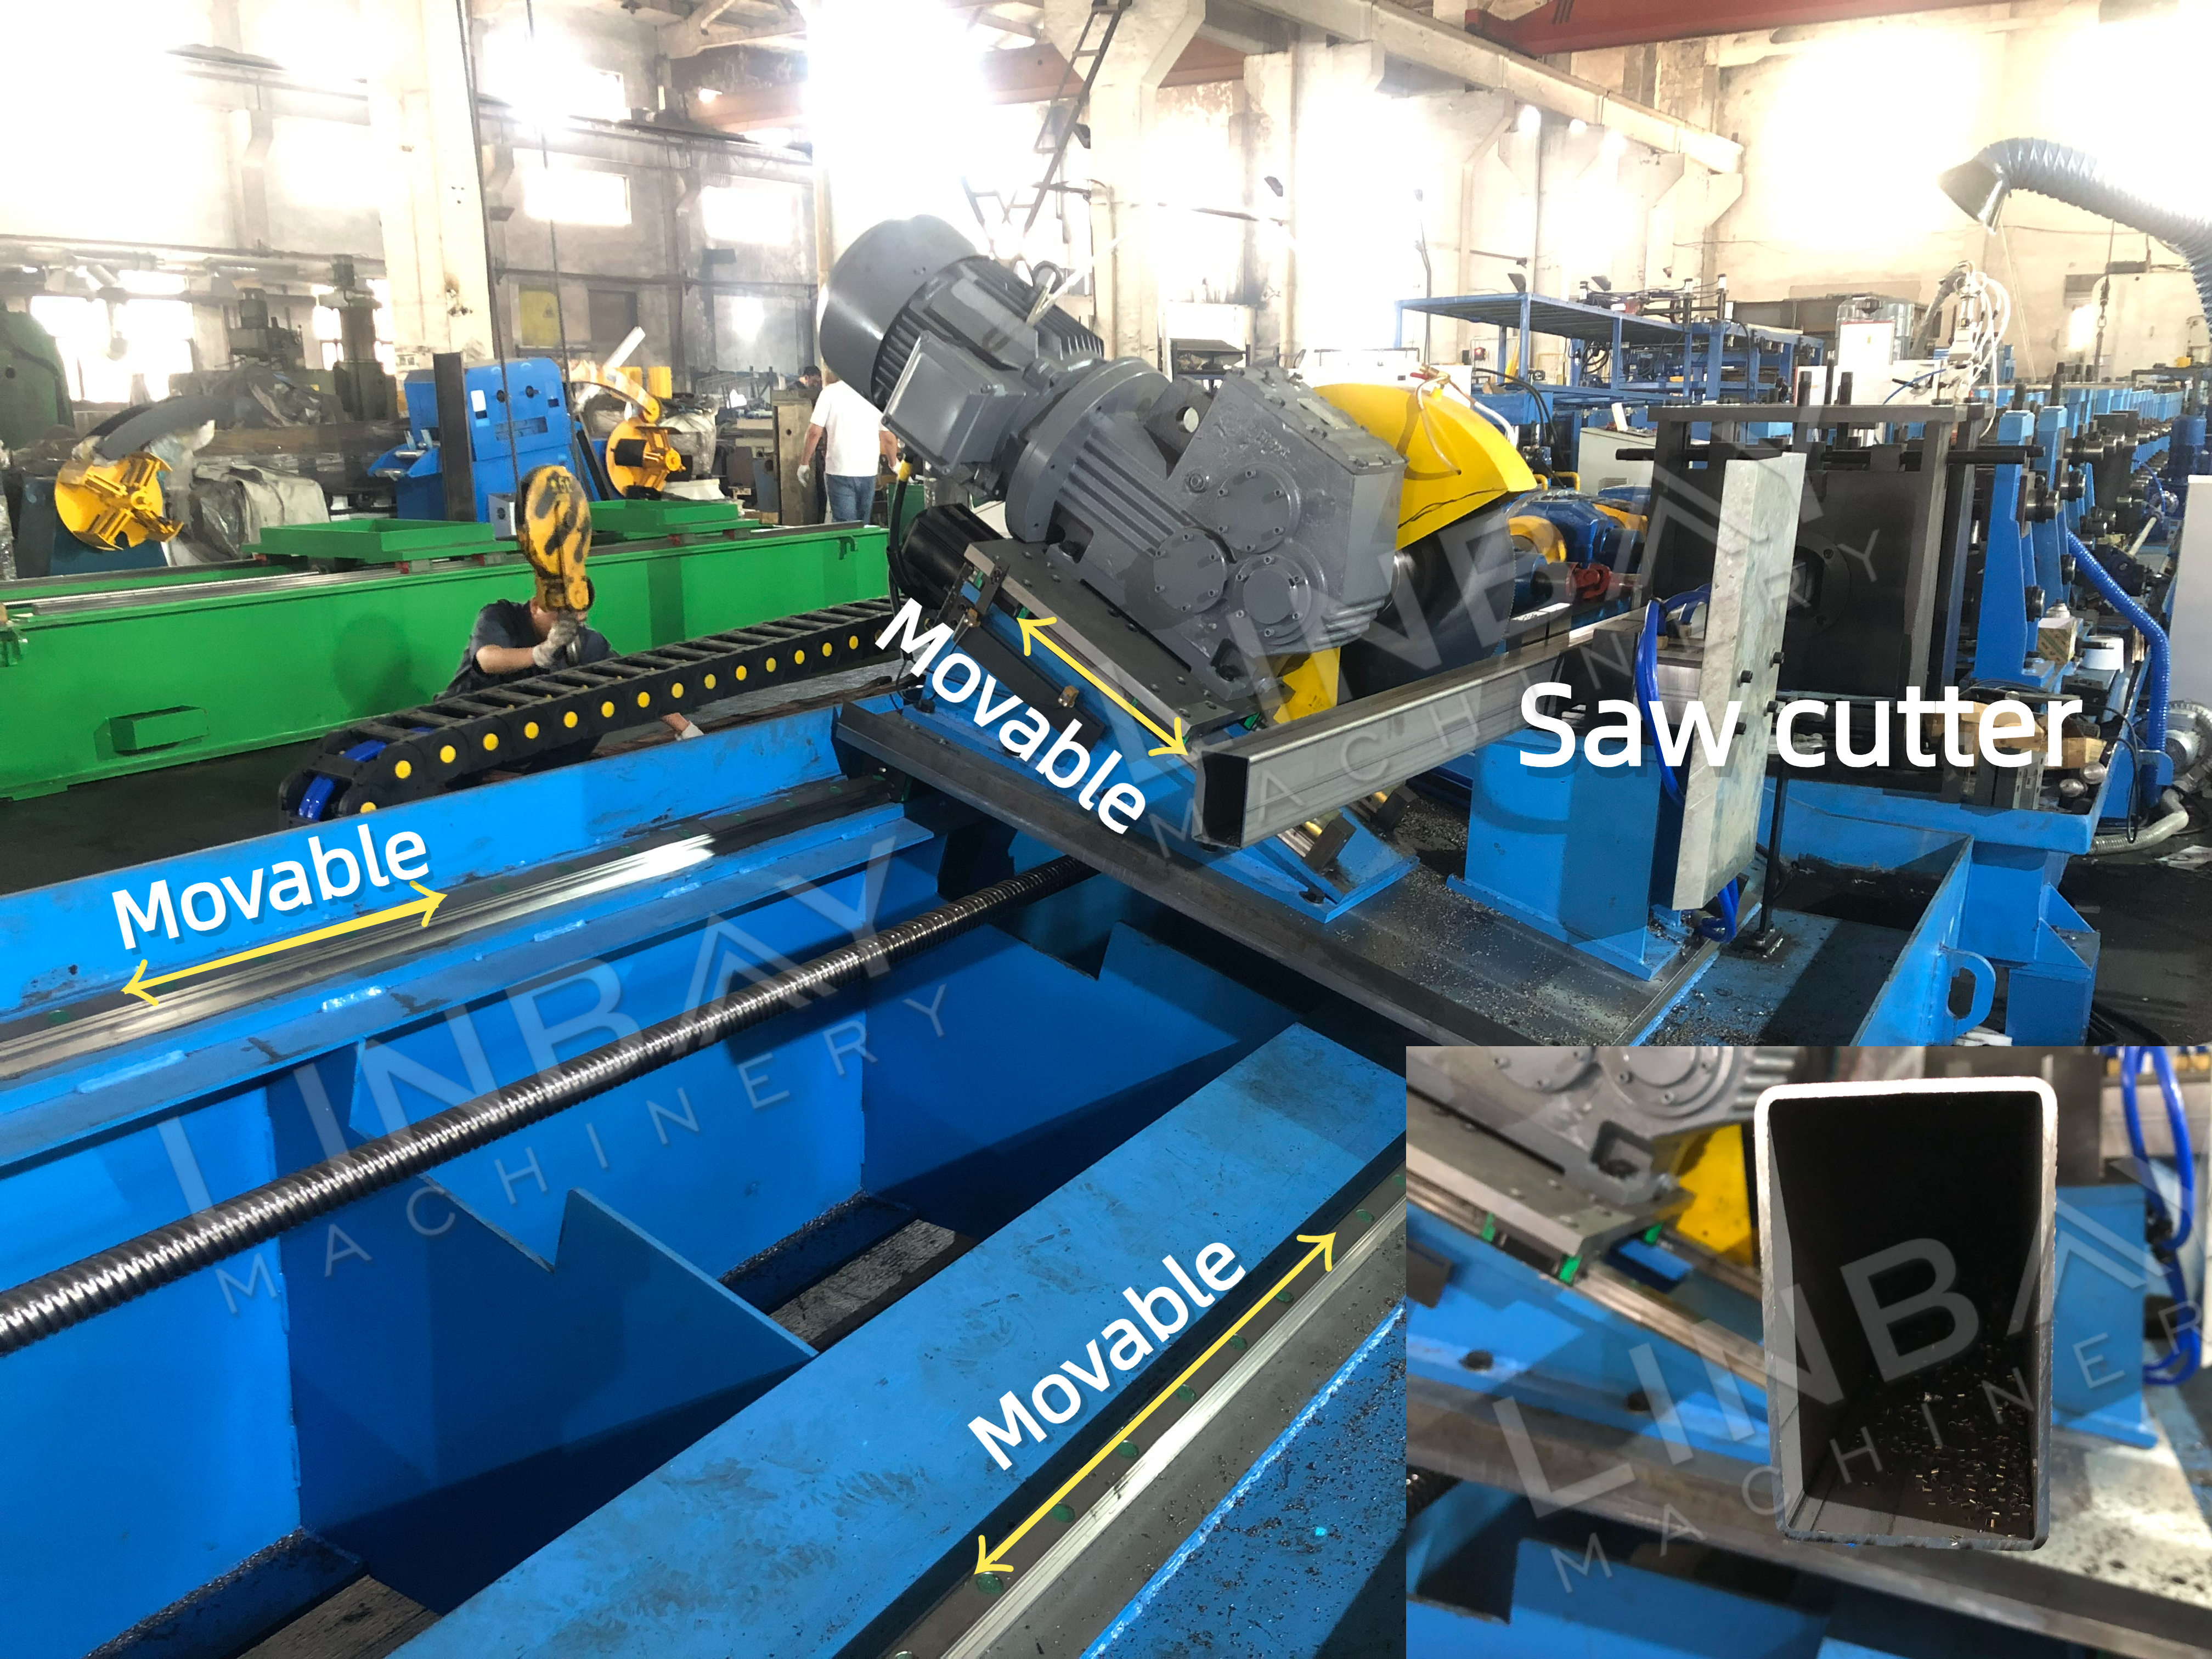
· Uçan KəsikKəsici qurğu iş zamanı rulon formalaşdırma maşınının sürəti ilə sinxronizasiya olunur və bu da istehsal səmərəliliyini və məhsuldarlığı artırır.
· Dəqiq kəsməServo mühərrik və hərəkət tənzimləyicisi ilə kəsici qurğu ±1 mm dəqiqlik saxlayır.
· Mişarlama üsuluKvadrat qapalı profillərin kənarlarını deformasiya etmədən dəqiq kəsiklər təmin edir.
· Material SəmərəliliyiHər kəsmə minimal tullantı yaradır və material xərclərini azaldır.
·Çevik ƏməliyyatMüxtəlif ölçülər üçün xüsusi bıçaqlar tələb edən digər kəsmə üsullarından fərqli olaraq, mişar kəsimi uyğunlaşdırıla biləndir və bıçaqlarda qənaət təklif edir.
1. Dekoiler

2. Qidalanma

3. Punching

4. Rulon formalaşdırma dayaqları

5. Sürücülük sistemi

6. Kəsmə sistemi

Digərləri

Masadan kənarda