चौरस नळी रोल बनवणारे यंत्र
ही उत्पादन लाइन २ मिमी जाडीच्या, तसेच ५०-१०० मिमी रुंदी आणि १००-२०० मिमी उंचीच्या चौरस नळ्या तयार करण्यासाठी विशेषतः बनवली आहे.
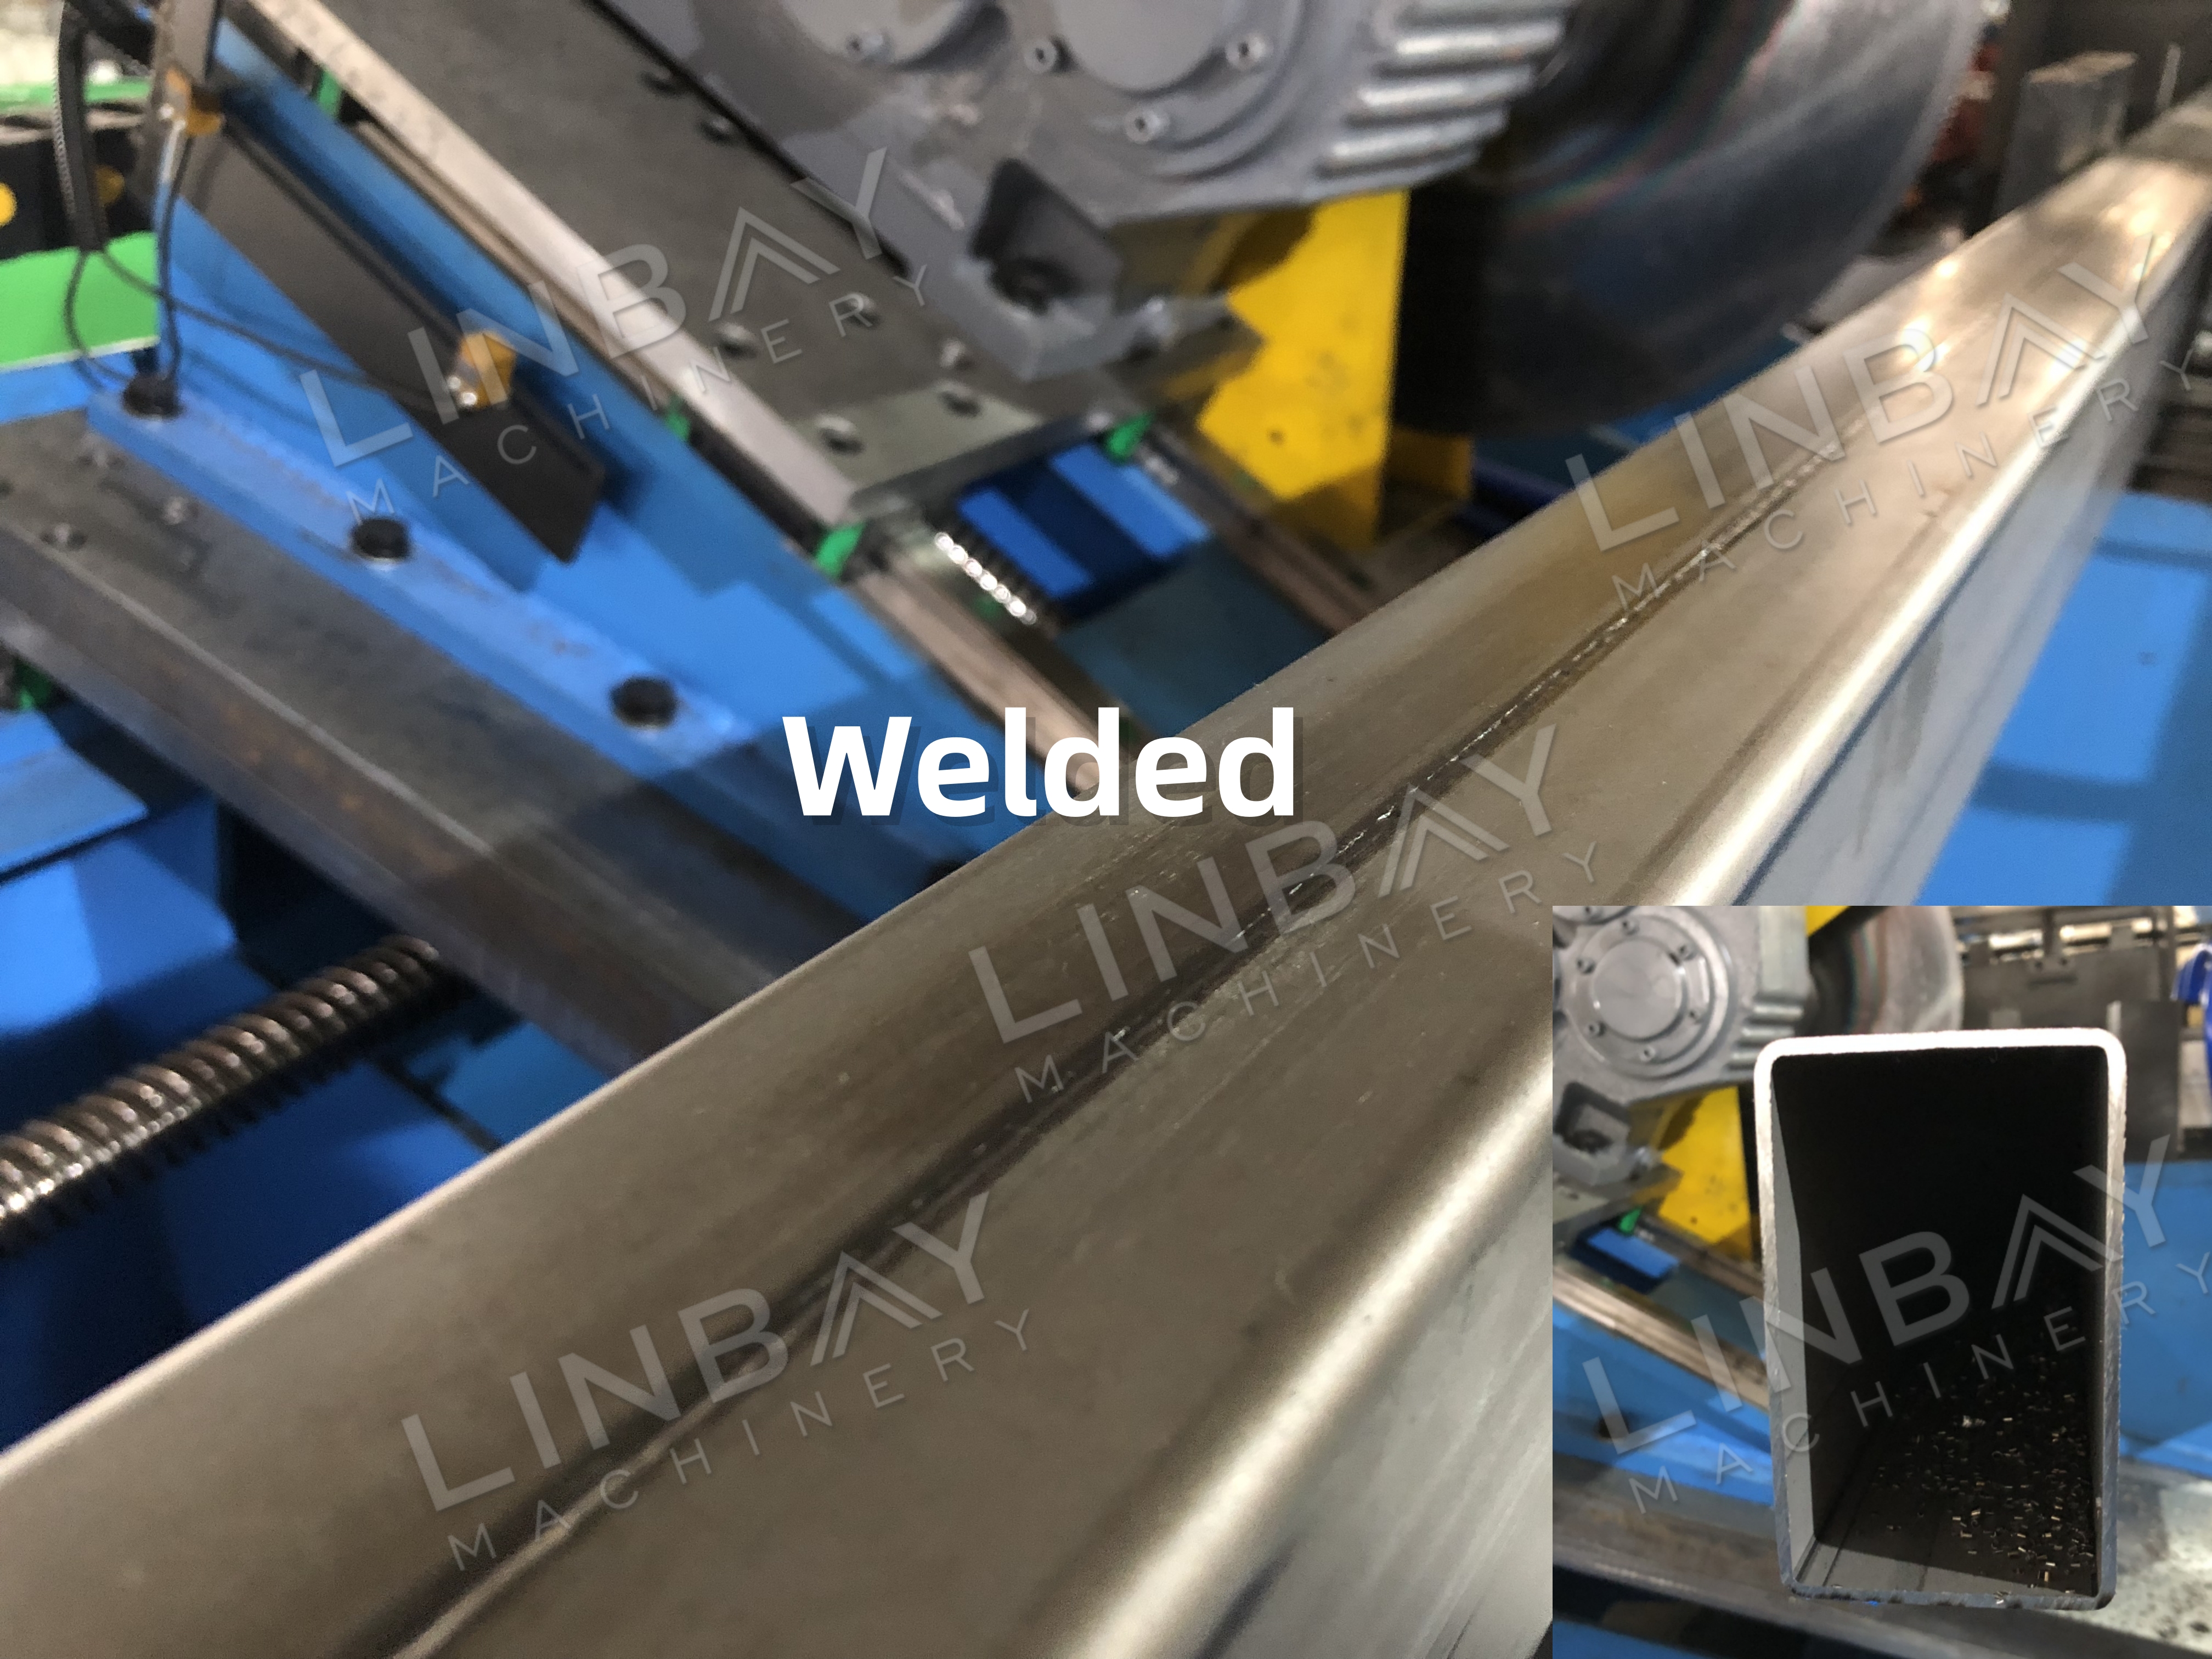
उत्पादन लाइनमध्ये अनेक प्रमुख प्रक्रियांचा समावेश आहे: डिकॉइलिंग, प्री-पंच लेव्हलिंग, पंचिंग, पोस्ट-पंच लेव्हलिंग, रोल-फॉर्मिंग, लेझर वेल्डिंग, फ्युम एक्स्ट्रॅक्शन आणि कटिंग.
सर्वसमावेशक रचना आणि प्रगत स्वयंचलित यंत्रणा असलेल्या या उत्पादन लाइनमुळे, विशेषतः कमी उत्पादन प्रमाणासाठी, पारंपरिक वेल्डिंग ट्यूब मशीनला एक उत्तम पर्याय उपलब्ध होतो.
वास्तविक प्रकरण-मुख्य तांत्रिक मापदंड
प्रवाह तक्ता: लोडिंग कारसह हायड्रॉलिक डिकॉइलर--लेव्हलर--सर्वो फीडर--पंच प्रेस--हायड्रॉलिक पंच--लिमिटर--गाइडिंग--लेव्हलर--रोल फॉर्मर--लेझर वेल्ड--फ्लाइंग सॉ कट--आउट टेबल
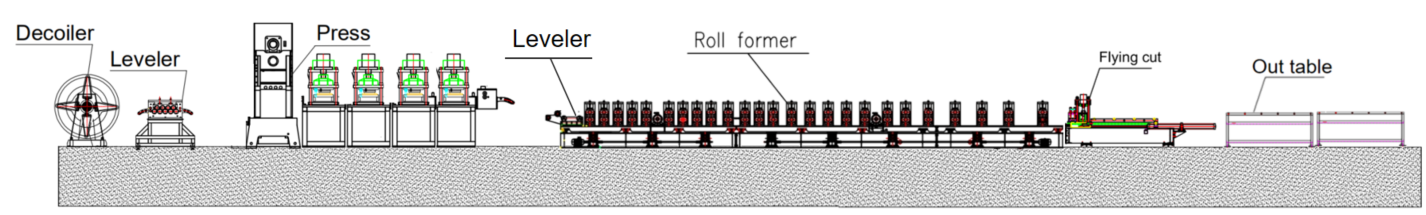
वास्तविक प्रकरण-मुख्य तांत्रिक मापदंड
· समायोजित करण्यायोग्य लाइनचा वेग: लेझर वेल्डिंगसह ५-६ मीटर/मिनिट
· सुसंगत साहित्य: हॉट-रोल्ड स्टील, कोल्ड-रोल्ड स्टील, ब्लॅक स्टील
· मटेरियलची जाडी: २ मिमी
· रोल फॉर्मिंग मशीन: युनिव्हर्सल जॉइंट असलेली कास्ट आयर्नची रचना
· ड्राइव्ह प्रणाली: युनिव्हर्सल जॉइंट कार्डन शाफ्ट असलेली गिअरबॉक्स-चालित प्रणाली
· कटिंग प्रणाली: फ्लाइंग सॉ कटिंग, ज्यामध्ये कटिंग चालू असताना रोल फॉर्मरचे कार्य सुरूच राहते.
· पीएलसी नियंत्रण: सीमेन्स प्रणाली
वास्तविक केस-मशीनरी
१. हायड्रॉलिक डिकॉइलर*१
२. स्वतंत्र लेव्हलर*१
३. पंच प्रेस*१
४. हायड्रॉलिक पंच मशीन*१
५. सर्वो फीडर*१
६. एकात्मिक लेव्हलर*१
७. रोल फॉर्मिंग मशीन*१
८. लेझर वेल्डिंग मशीन*१
९. वेल्डिंग धूर शुद्धीकरण यंत्र*१
१०. फ्लाइंग सॉ कटिंग मशीन*१
११.आउट टेबल*२
१२. पीएलसी कंट्रोल कॅबिनेट*२
१३. हायड्रॉलिक स्टेशन*३
१४. स्पेअर पार्ट्स बॉक्स (मोफत)*१
वास्तविक प्रकरणाचे वर्णन
हायड्रॉलिक डीकॉइलर
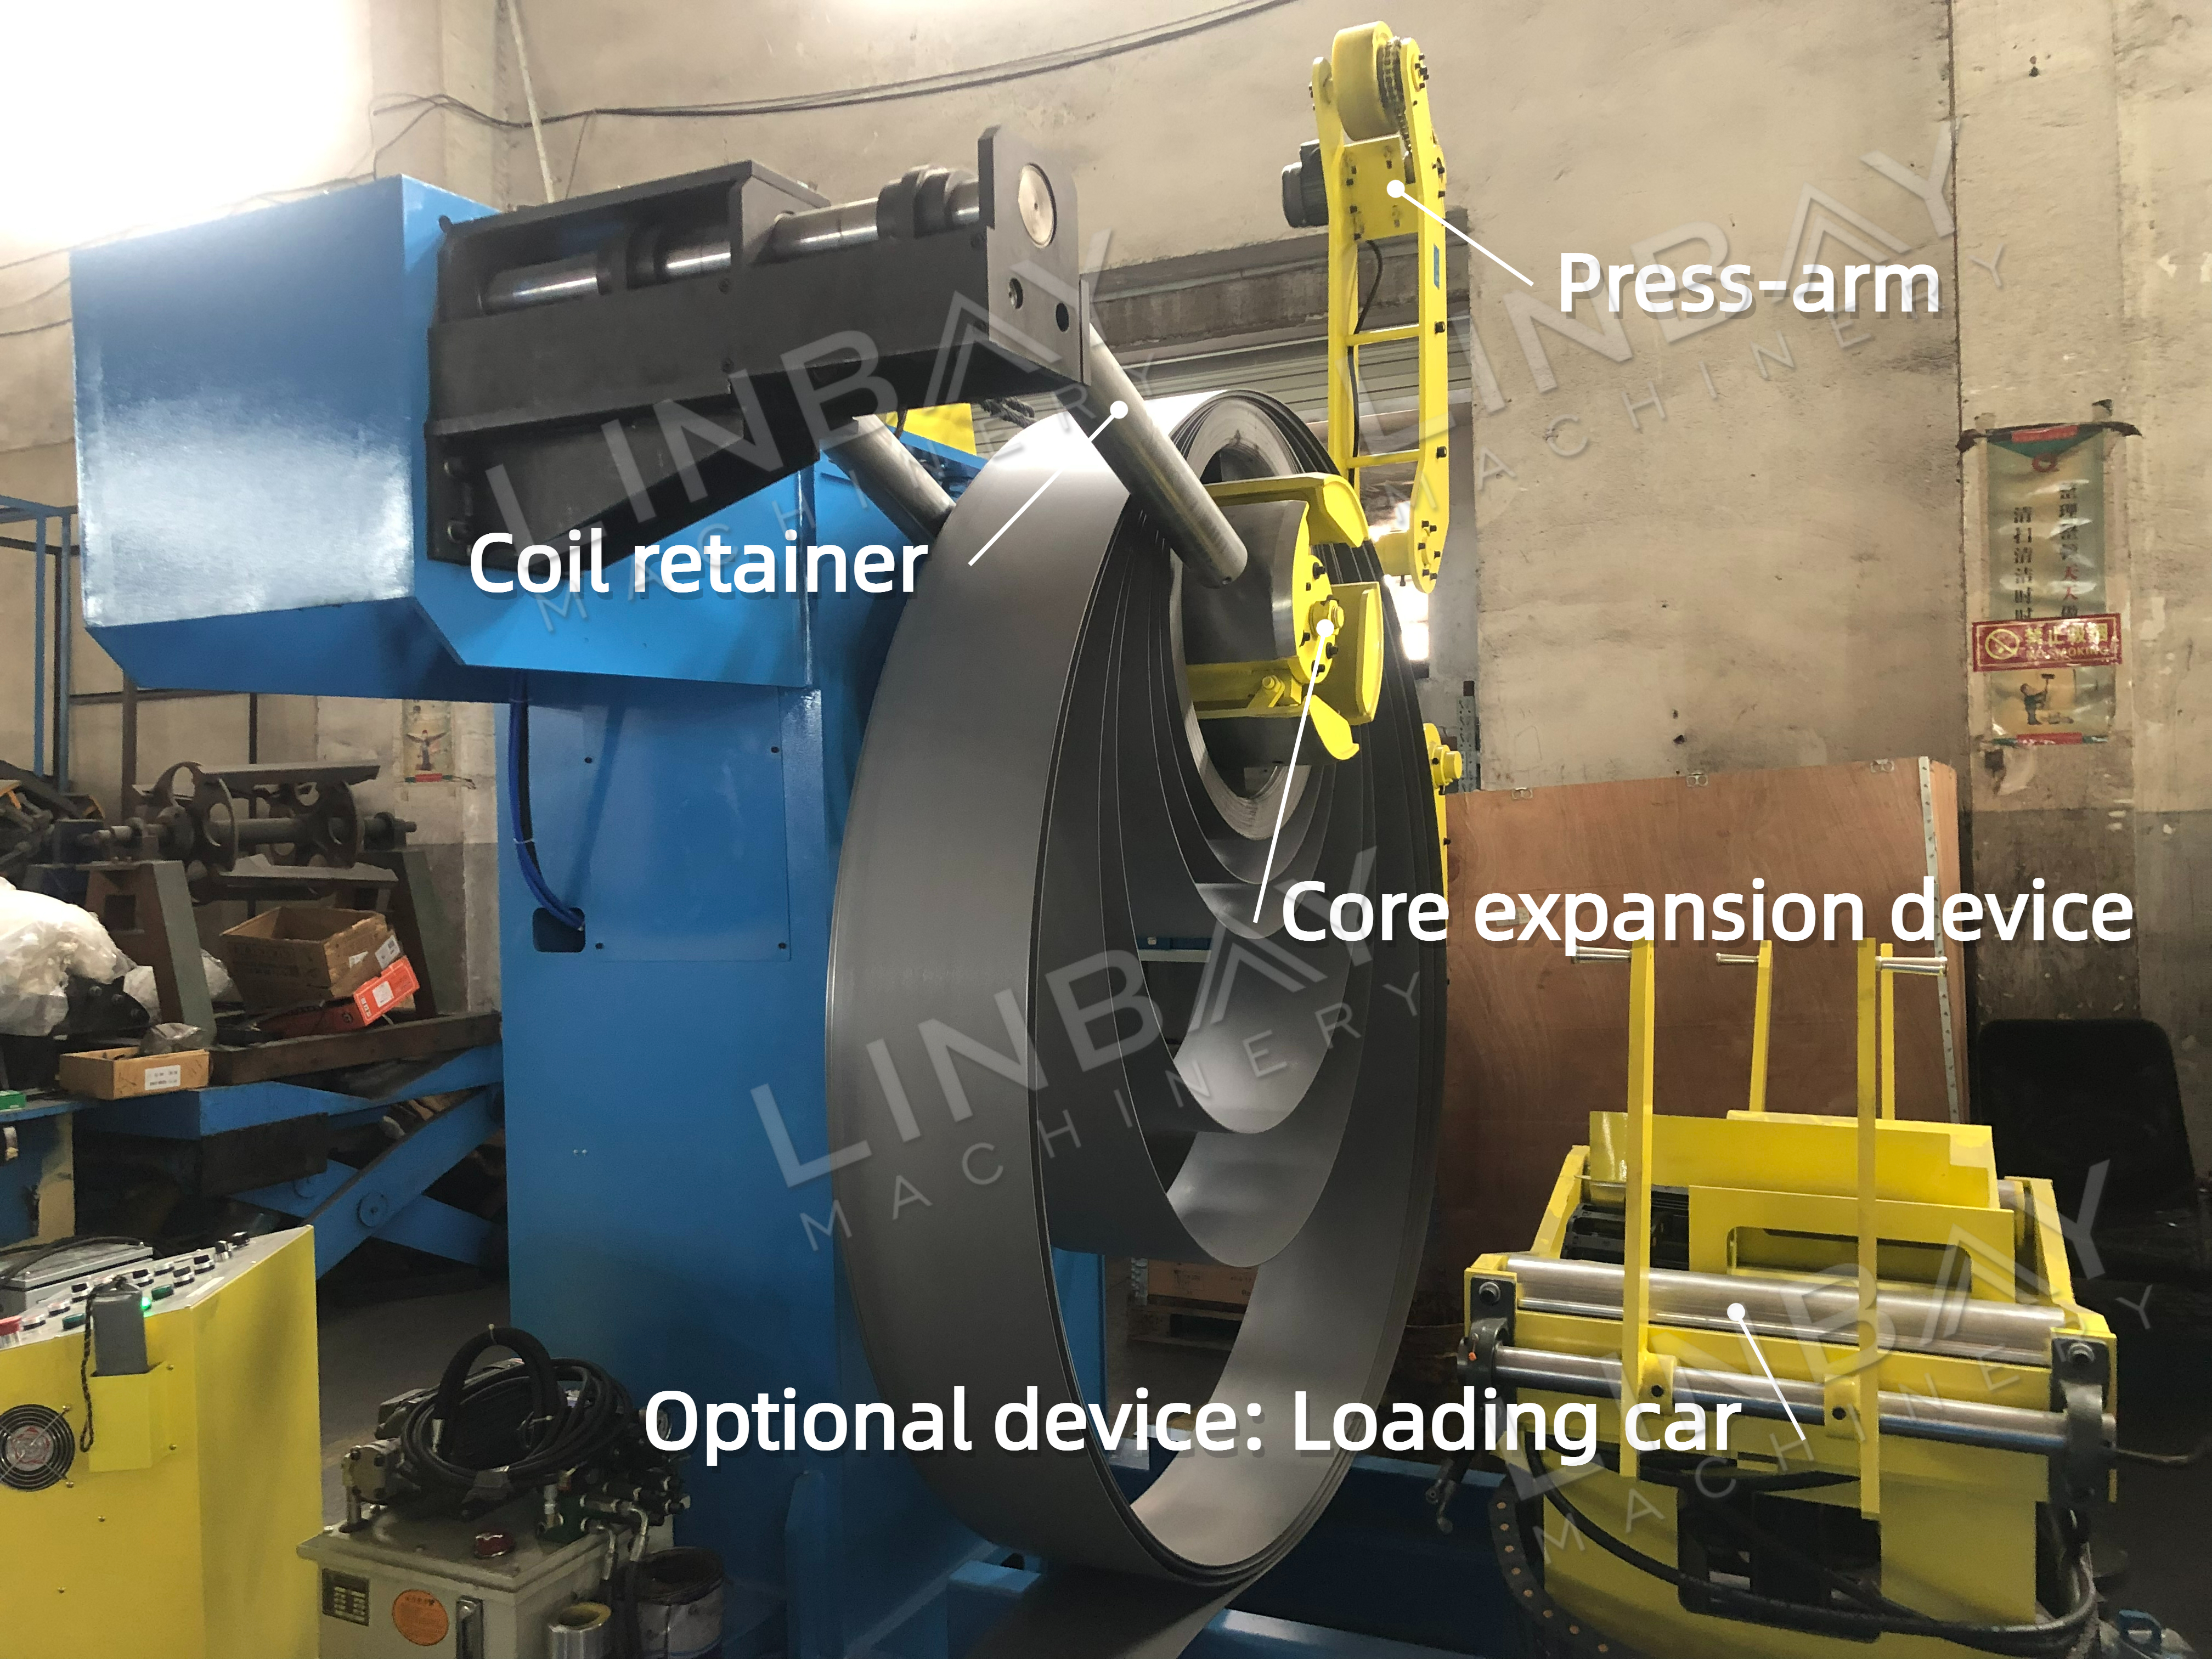
•कार्यमजबूत फ्रेम स्टील कॉइल लोडिंगला आधार देण्यासाठी बनवलेली आहे. हायड्रॉलिक डिकॉइलर उत्पादन लाइनमध्ये स्टील कॉइल्स भरताना कार्यक्षमता आणि सुरक्षितता वाढवतो.
•कोअर विस्तार डिव्हाइसहायड्रॉलिक मँड्रेल किंवा आर्बर 490-510 मिमी आतील व्यासाच्या स्टील कॉइल्सना सामावून घेण्यासाठी समायोजित होते, कॉइलला घट्ट पकडून ठेवण्यासाठी आणि सुरळीतपणे डीकॉइलिंग सुनिश्चित करण्यासाठी ते प्रसरण आणि आकुंचन पावते.
•दाब-हातहायड्रॉलिक प्रेस आर्म स्टील कॉइलला घट्ट पकडून ठेवतो, ज्यामुळे अंतर्गत ताणामुळे होणारे अचानक उलगडणे टळते आणि कामगारांना संभाव्य दुखापतींपासून सुरक्षित ठेवले जाते.
•कॉइल रिटेनरया डिझाइनमुळे कॉइल जागेवर सुरक्षितपणे राहते आणि ती सहजपणे बसवता व काढता येते.
•नियंत्रण प्रणालीया प्रणालीमध्ये पीएलसी आणि कंट्रोल पॅनल असून, त्यात अतिरिक्त सुरक्षेसाठी इमर्जन्सी स्टॉप बटणाचा समावेश आहे.
वैकल्पिक उपकरण: लोडिंग कार
•कार्यक्षम कॉइल बदलणेस्टील कॉइल्स अधिक सुरक्षितपणे आणि कार्यक्षमतेने बदलण्यास मदत करते, ज्यामुळे मजुरीचा खर्च कमी होतो.
•हायड्रॉलिक अलाइनमेंटप्लॅटफॉर्मला मँड्रेलशी संरेखित करण्यासाठी हायड्रॉलिक पद्धतीने वर आणि खाली समायोजित केले जाऊ शकते. याव्यतिरिक्त, चाके बसवलेली लोडिंग कार ट्रॅकवर विजेच्या साहाय्याने पुढे सरकू शकते.
•सुरक्षितता डिझाइनअंतर्वक्र रचना स्टील कॉइलला घट्ट पकडते, ज्यामुळे ते घसरत नाही.
ऐच्छिक मशीन: शियरर बट वेल्डर
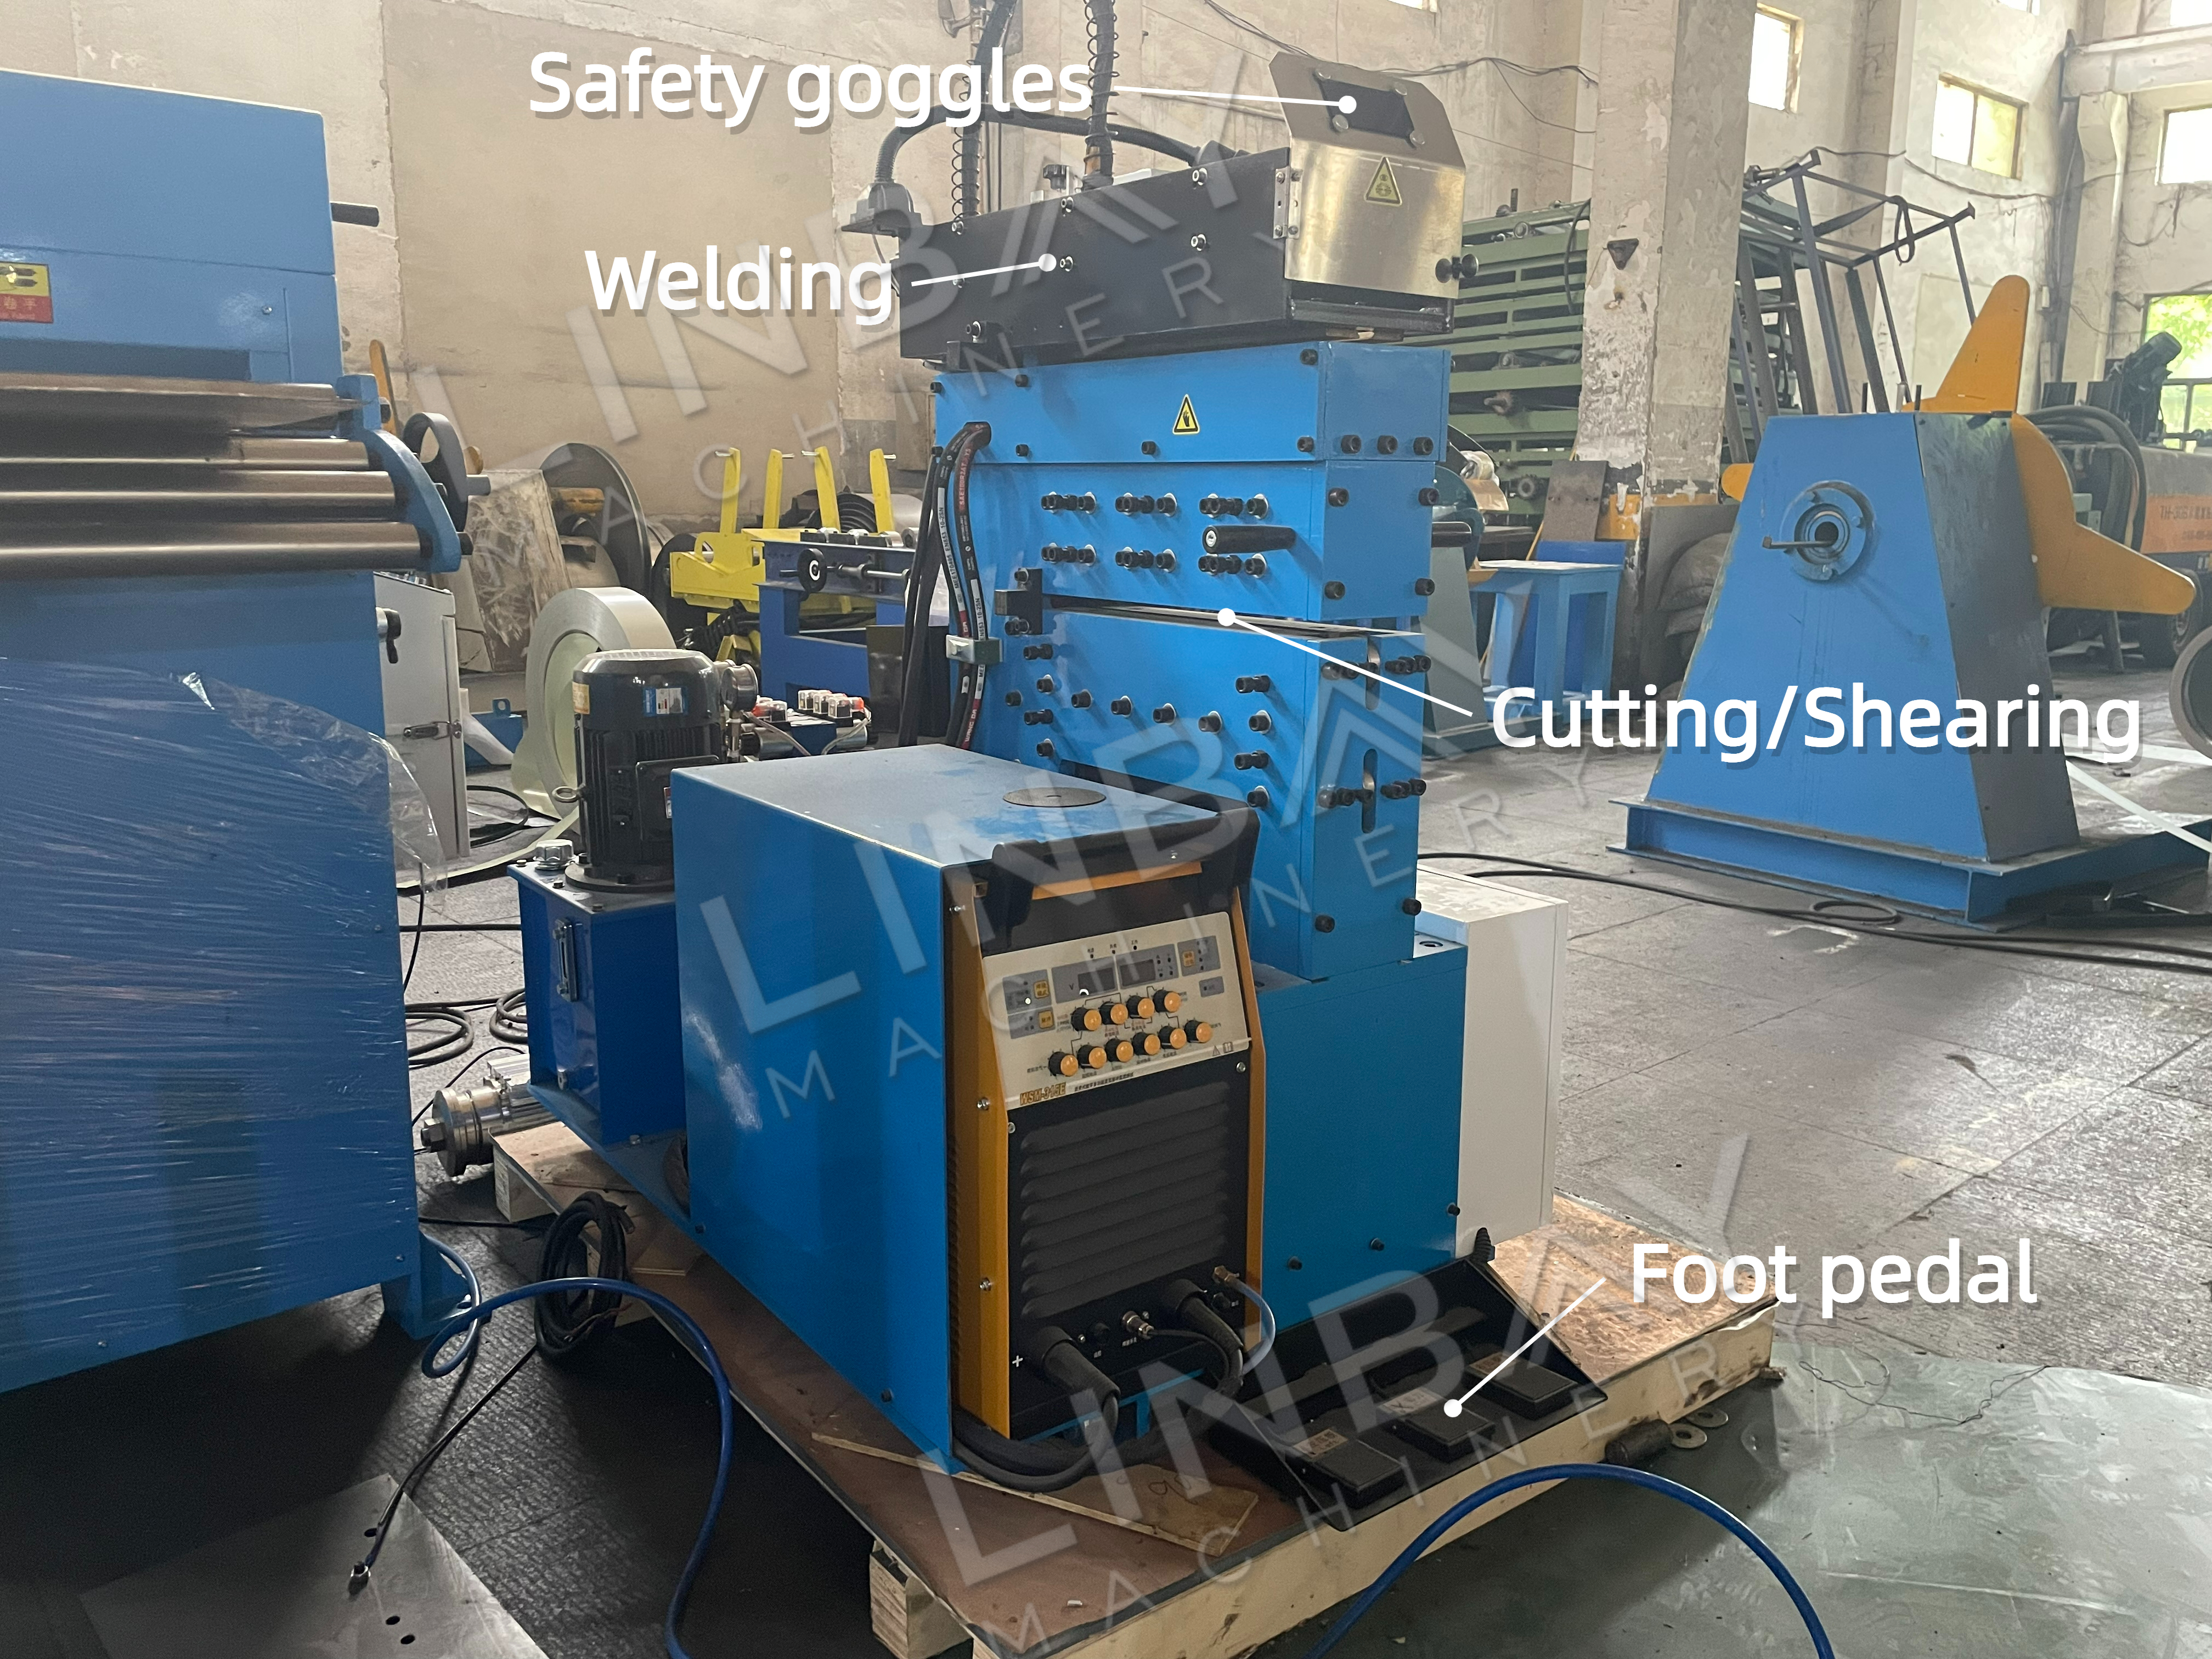
· जुन्या आणि नवीन स्टील कॉइल्सना जोडते, ज्यामुळे नवीन कॉइल्ससाठी लागणारा फीडिंगचा वेळ आणि ॲडजस्टमेंटच्या पायऱ्या कमी होतात.
· यामुळे मजुरीचा खर्च आणि सामग्रीचा अपव्यय कमी होतो.
· अचूक संरेखन आणि वेल्डिंगसाठी गुळगुळीत, खरखरीतपणाविरहित कातरण्याची खात्री देते.
· सातत्यपूर्ण आणि मजबूत वेल्डसाठी स्वयंचलित TIG वेल्डिंगची सुविधा.
· कामगारांच्या डोळ्यांच्या संरक्षणासाठी वेल्डिंग टेबलवर सुरक्षा चष्म्यांचा समावेश आहे.
· फूट पेडल नियंत्रणामुळे कॉइल क्लॅम्पिंग करणे सोपे होते.
· वेगवेगळ्या कॉइलच्या रुंदीनुसार सानुकूलित करता येते आणि त्याच्या रुंदीच्या मर्यादेतील विविध उत्पादन लाइन्समध्ये सहजपणे समाकलित केले जाऊ शकते.
स्टँडअलोन लेव्हलर
· प्लॅस्टिक विरूपणाद्वारे स्टील कॉइल्समधील ताण आणि पृष्ठभागावरील अपूर्णता कमी करते, ज्यामुळे आकार देण्याच्या प्रक्रियेदरम्यान होणाऱ्या भौमितिक चुका टाळल्या जातात.
· १.५ मिमी पेक्षा जास्त जाडीच्या आणि पंच करण्याची आवश्यकता असलेल्या कॉइल्ससाठी लेव्हलिंग अत्यंत महत्त्वाचे आहे.
· डिकॉइलर किंवा रोल फॉर्मिंग मशीनसह एकत्रित केलेल्या इंटिग्रेटेड लेव्हलर्सच्या विपरीत, स्टँडअलोन लेव्हलर्स जास्त वेगाने चालतात.
पंचिंग भाग
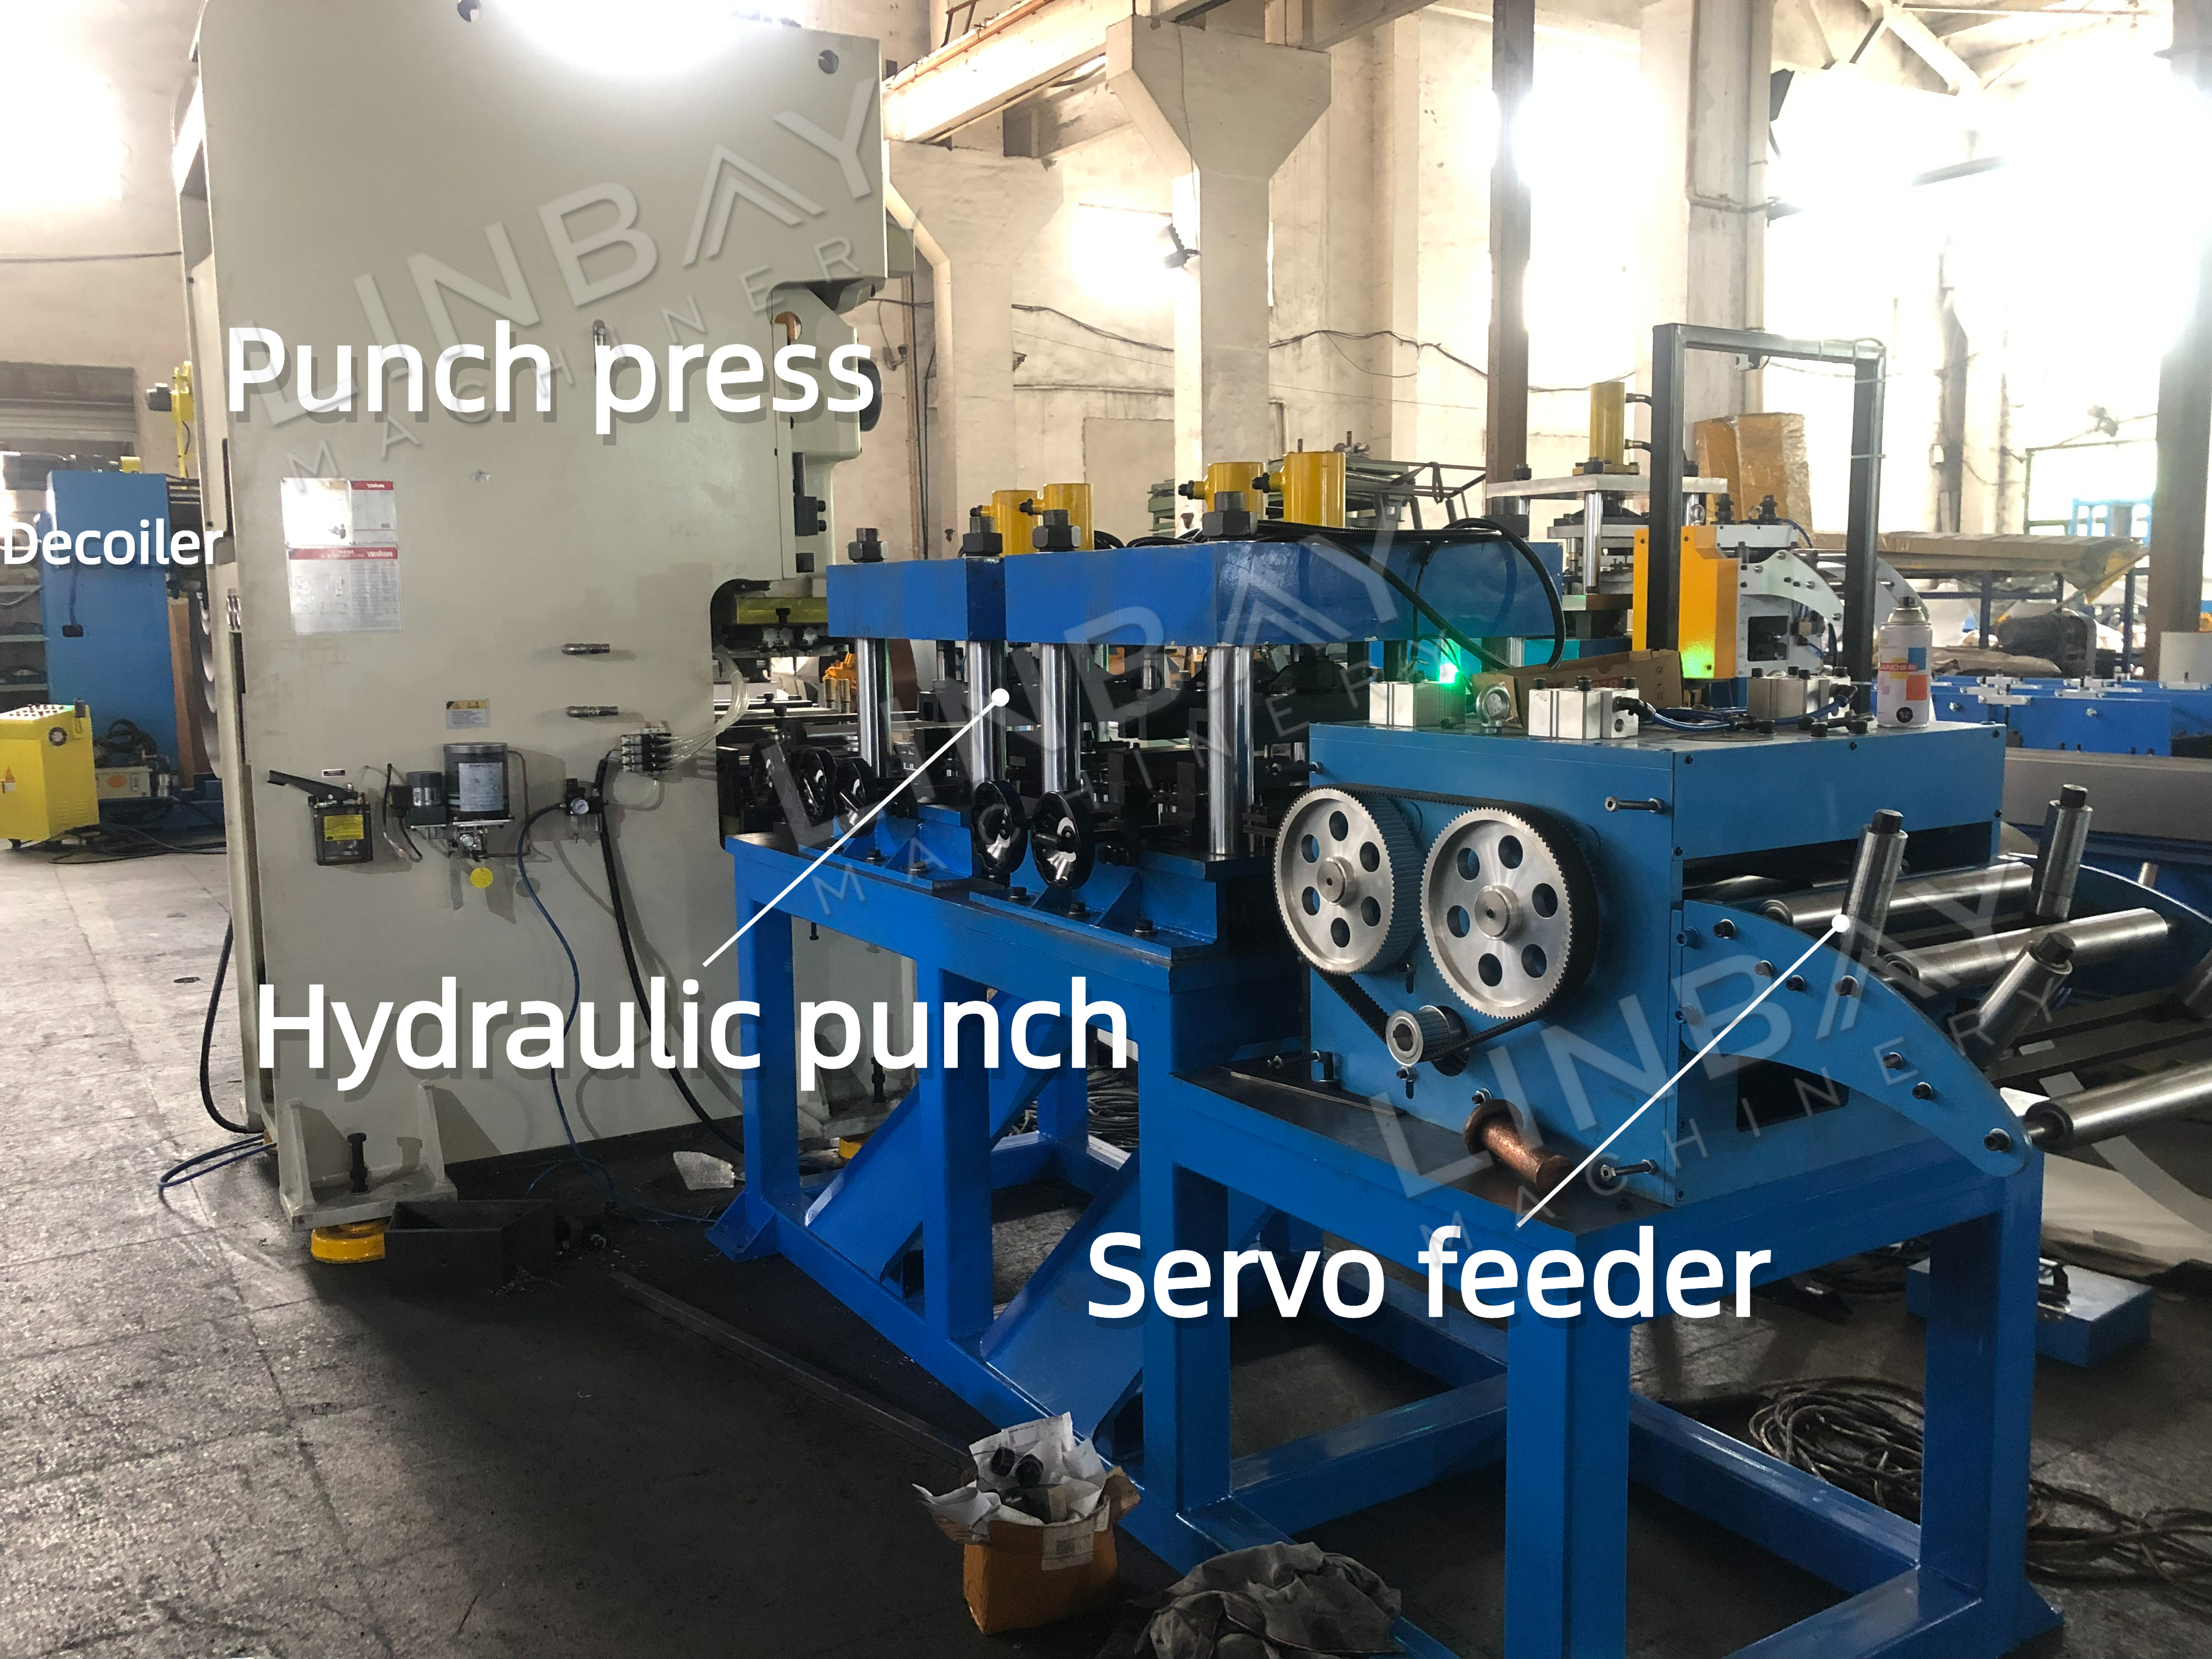
• या उत्पादन लाइनमध्ये, आम्ही छिद्र पाडण्यासाठी पंच प्रेस आणि हायड्रॉलिक पंच यांच्या संयोजनाचा वापर करतो. आमच्या अभियांत्रिकी संघाने दोन्ही पंचिंग मशीनच्या फायद्यांना एकत्रित करून, कार्यक्षमता आणि खर्च यांचा समतोल साधत, गुंतागुंतीच्या छिद्रांच्या नमुन्यांना हाताळण्यासाठी एक सर्वोत्तम पद्धत तयार केली आहे.
पंच प्रेस
· जलद कार्यप्रणाली.
· पंचिंग करताना छिद्रांमधील अंतरात उच्च अचूकता.
· निश्चित छिद्रांच्या नमुन्यांसाठी आदर्श.
हायड्रॉलिक पंच
• विविध छिद्रांच्या नमुन्यांसाठी अधिक लवचिकता देते. हायड्रॉलिक पंच वेगवेगळ्या छिद्रांच्या आकारांशी जुळवून घेऊ शकते, त्यानुसार पंचिंगची वारंवारता समायोजित करते आणि प्रत्येक स्ट्रोकसह निवडकपणे वेगवेगळे आकार पंच करते.
सर्वो फीडर
सर्वो मोटरद्वारे चालवला जाणारा फीडर, पंच प्रेस किंवा स्वतंत्र हायड्रॉलिक पंच मशीनमध्ये स्टील कॉइल्सच्या फीडिंगवर अचूकपणे नियंत्रण ठेवतो. जलद प्रतिसाद वेळ आणि कमीत कमी स्टार्ट-स्टॉप विलंबासह, सर्वो मोटर्स अचूक फीड लांबी आणि छिद्रांमधील सुसंगत अंतर सुनिश्चित करतात, ज्यामुळे चुकीच्या पद्धतीने लावलेल्या पंचमुळे होणारे नुकसान मोठ्या प्रमाणात कमी होते. ही प्रणाली ऊर्जा-कार्यक्षम देखील आहे, जी केवळ सक्रिय कार्यादरम्यान वीज वापरते आणि निष्क्रिय काळात ऊर्जेची बचत करते. फीडर पूर्णपणे प्रोग्राम करण्यायोग्य आहे, ज्यामुळे स्टेप डिस्टन्स आणि पंचिंग स्पीडमध्ये जलद बदल करता येतात, आणि पंच मोल्ड बदलताना लागणारा सेटअप वेळ कमी होतो. याव्यतिरिक्त, अंतर्गत न्यूमॅटिक क्लॅम्पिंग यंत्रणा स्टील कॉइलच्या पृष्ठभागाचे कोणत्याही संभाव्य नुकसानापासून संरक्षण करते.
मर्यादा
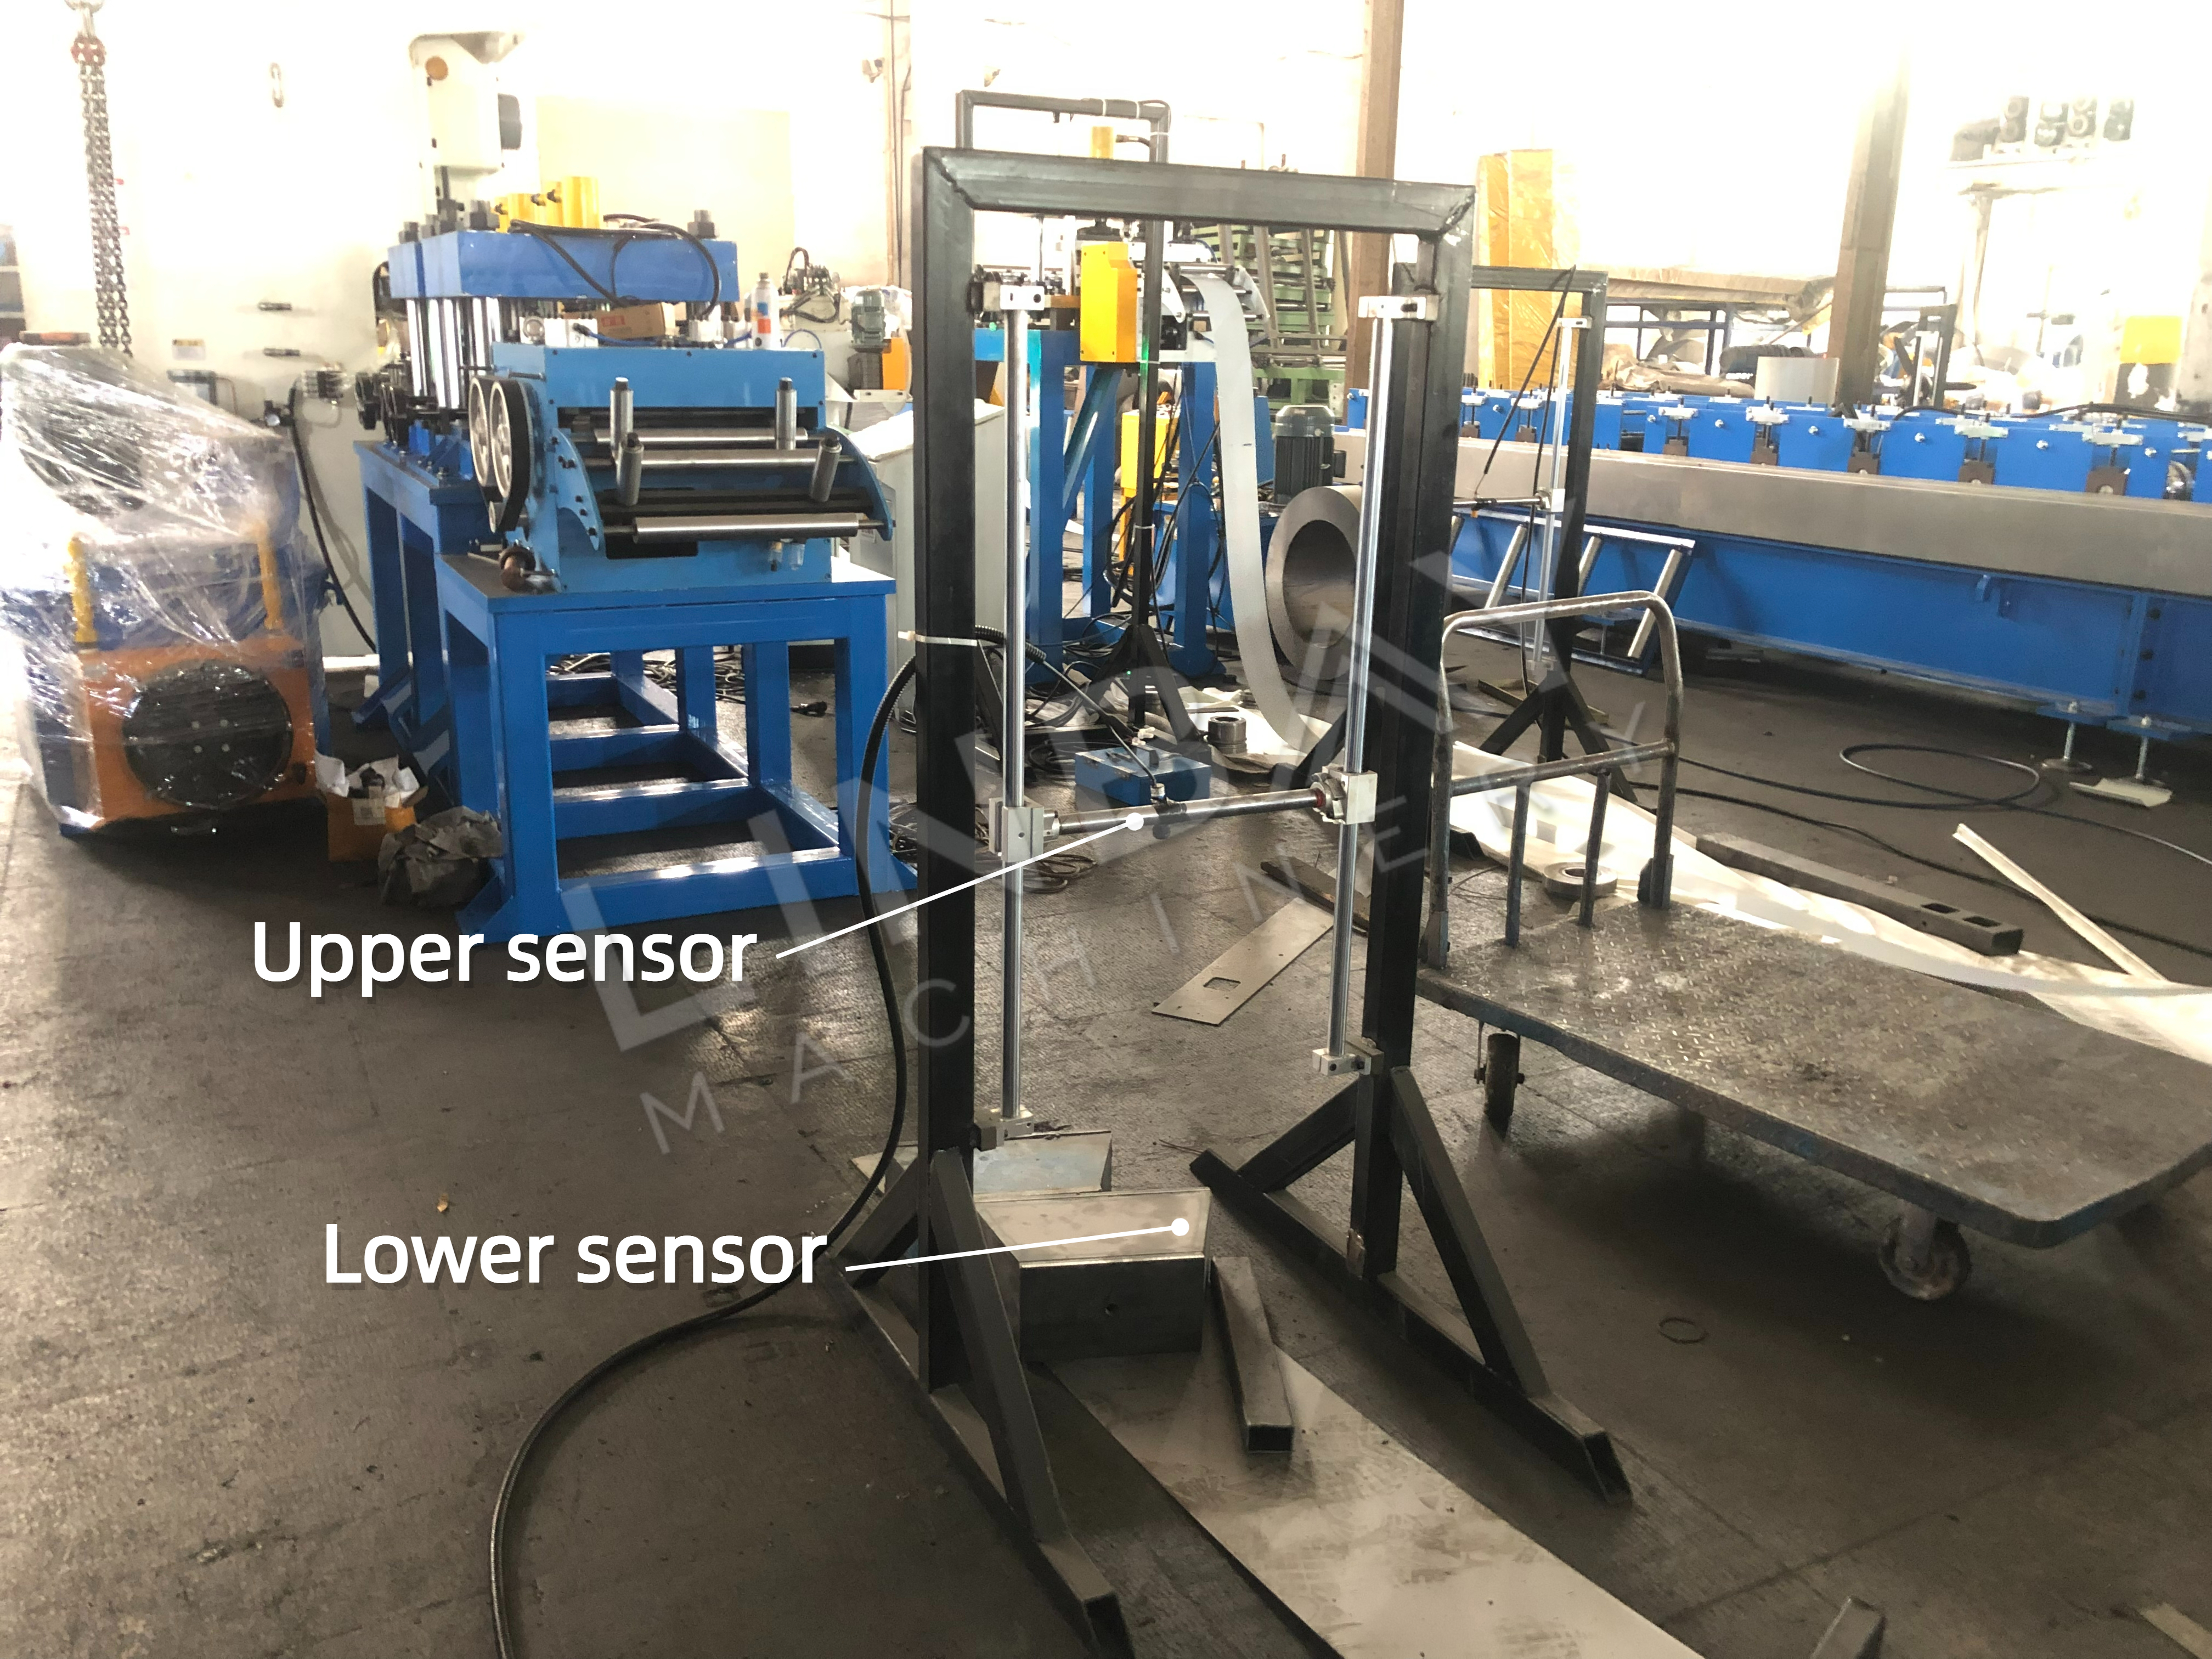
स्टील कॉइल आणि यंत्रसामग्री या दोन्हींची कार्यक्षमता वाढवण्यासाठी आणि सुरक्षित संचालन राखण्यासाठी उत्पादनाचा वेग नियंत्रित करते. जर कॉइल खालच्या सेन्सरच्या संपर्कात आली, तर याचा अर्थ असा होतो की लिमिटरच्या पुढील अनकॉइलिंग, लेव्हलिंग आणि पंचिंग प्रक्रिया, त्यानंतरच्या फॉर्मिंग, वेल्डिंग आणि कटिंग टप्प्यांपेक्षा अधिक वेगाने चालू आहेत. उत्पादन प्रवाह संतुलित करण्यासाठी या आधीच्या प्रक्रिया थांबवल्या पाहिजेत; अन्यथा, कॉइलचा थर जमा होऊ शकतो, ज्यामुळे फॉर्मिंग मशीनमध्ये तिच्या सहज प्रवेशात अडथळा येऊ शकतो आणि संभाव्यतः विकृती निर्माण होऊ शकते. याउलट, जर कॉइल वरच्या सेन्सरला स्पर्श करत असेल, तर हे सूचित करते की नंतरचे टप्पे आधीच्या टप्प्यांपेक्षा अधिक वेगाने चालू आहेत, ज्यामुळे लिमिटरनंतरच्या प्रक्रियांमध्ये विराम देणे आवश्यक आहे. असे करण्यात अयशस्वी झाल्यास, कॉइल रोल फॉर्मिंग मशीनमध्ये खूप वेगाने ओढली जाऊ शकते, ज्यामुळे पंचिंग मशीन आणि फॉर्मिंग रोलर्सचे नुकसान होण्याचा धोका असतो. कोणताही विराम संबंधित पीएलसी कॅबिनेट डिस्प्लेवर एक सूचना ट्रिगर करेल, ज्यामुळे कामगार त्या सूचनेला प्रतिसाद देऊन पुन्हा कामकाज सुरू करू शकतील.
मार्गदर्शन करणे
मुख्य उद्देश: स्टील कॉइल मशीनच्या मध्यरेषेशी योग्यरित्या संरेखित असल्याची खात्री करणे, ज्यामुळे तयार उत्पादनात पीळ पडणे, वाकणे, खरखरेपणा आणि आकारमानातील अचूकतेतील त्रुटी यांसारख्या समस्या टाळता येतात. मार्गदर्शक रोलर्स प्रवेश बिंदूवर आणि फॉर्मिंग मशीनमध्ये धोरणात्मकरीत्या बसवलेले असतात. या मार्गदर्शक उपकरणांना नियमितपणे कॅलिब्रेट करणे आवश्यक आहे, विशेषतः वाहतुकीनंतर किंवा रोल फॉर्मिंग मशीनच्या दीर्घकाळ वापरानंतर. पाठवण्यापूर्वी, लिनबेची टीम मार्गदर्शक रुंदी मोजते आणि ही माहिती वापरकर्ता मॅन्युअलमध्ये समाविष्ट करते, ज्यामुळे ग्राहकांना डिलिव्हरी झाल्यावर मशीन कॅलिब्रेट करता येते.
सेकंडरी लेव्हलर (रोल फॉर्मिंग मशीनसोबत एकाच बेसवर बसवलेले)
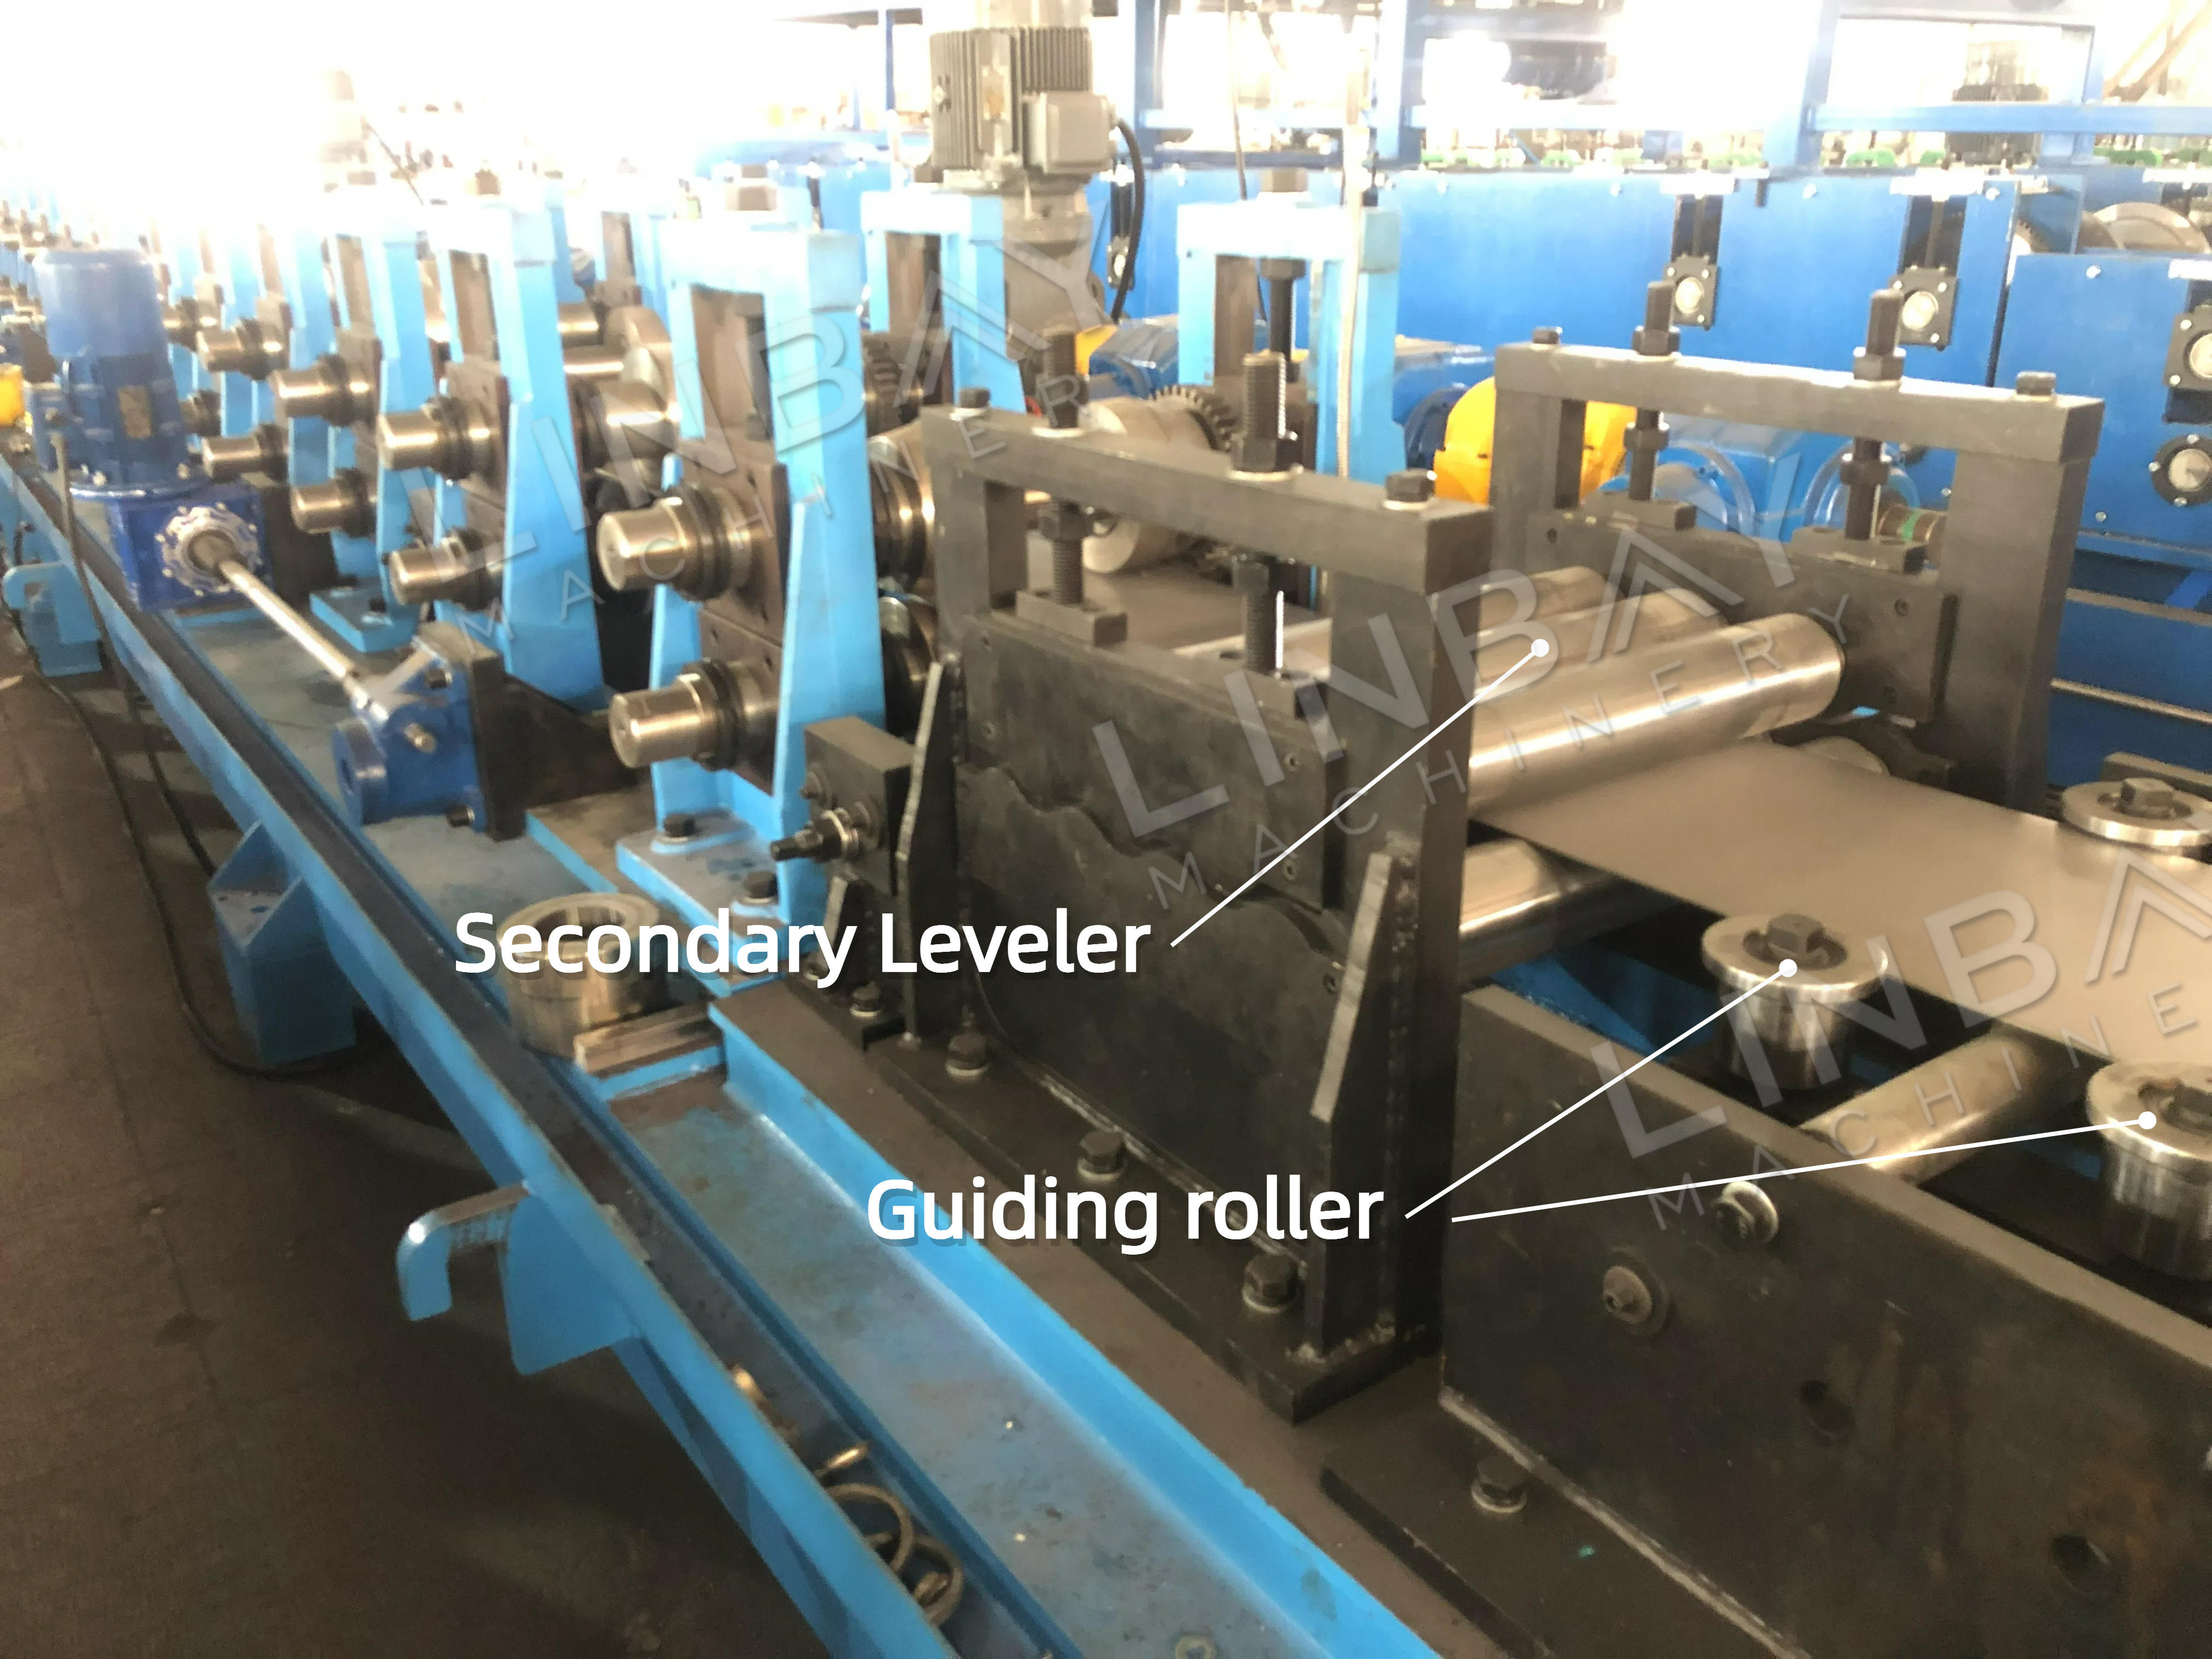
अधिक गुळगुळीत कॉइलमुळे फॉर्मिंगनंतर सीमचे संरेखन उत्कृष्ट होते, ज्यामुळे वेल्डिंग प्रक्रियेत मोठी मदत होते. दुय्यम लेव्हलिंगमुळे लेव्हलिंगचा दर्जा आणखी सुधारतो आणि पंच केलेल्या बिंदूंवरील ताण कमी होतो. एक पूरक उपाय म्हणून, या लेव्हलरला फॉर्मिंग मशीनच्या बेसवर ठेवणे हा एक किफायतशीर आणि योग्य दृष्टिकोन आहे.
रोल फॉर्मिंग मशीन
· बहुगुणी उत्पादनही लाइन ५०-१०० मिमी रुंदी आणि १००-२०० मिमी उंचीच्या चौरस नळ्या तयार करण्यास सक्षम आहे. (लिनबे इतर आकार श्रेणींसाठी कस्टमायझेशनची सुविधा देखील देऊ शकते.)
· स्वयंचलित आकार बदलपीएलसी स्क्रीनवर इच्छित आकार निश्चित करून त्याची पुष्टी केल्यावर, फॉर्मिंग स्टेशन्स आपोआप गाईड रेल्सच्या बाजूने अचूक स्थानांवर सरकतात आणि त्यानुसार फॉर्मिंग पॉईंट समायोजित करतात. या ऑटोमेशनमुळे अचूकता आणि सोय वाढते, तसेच हाताने कराव्या लागणाऱ्या समायोजनांची आणि संबंधित खर्चाची गरज कमी होते.
· बाजूकडील हालचाल ओळखणेएन्कोडर फॉर्मिंग स्टेशन्सच्या बाजूकडील हालचालींचा अचूकपणे मागोवा घेतो आणि हा डेटा त्वरित पीएलसीला पाठवतो, ज्यामुळे हालचालीतील त्रुटी १ मिमीच्या मर्यादेत राहतात.
· सुरक्षा मर्यादा सेन्सर्सगाईड रेलच्या बाहेरील बाजूंना दोन सुरक्षा मर्यादा सेन्सर बसवलेले आहेत. आतील सेन्सर फॉर्मिंग स्टेशन्सना एकमेकांच्या खूप जवळ येण्यापासून रोखतो, ज्यामुळे टक्कर टळते, तर बाहेरील सेन्सर ते खूप दूर जाणार नाहीत याची खात्री करतो.
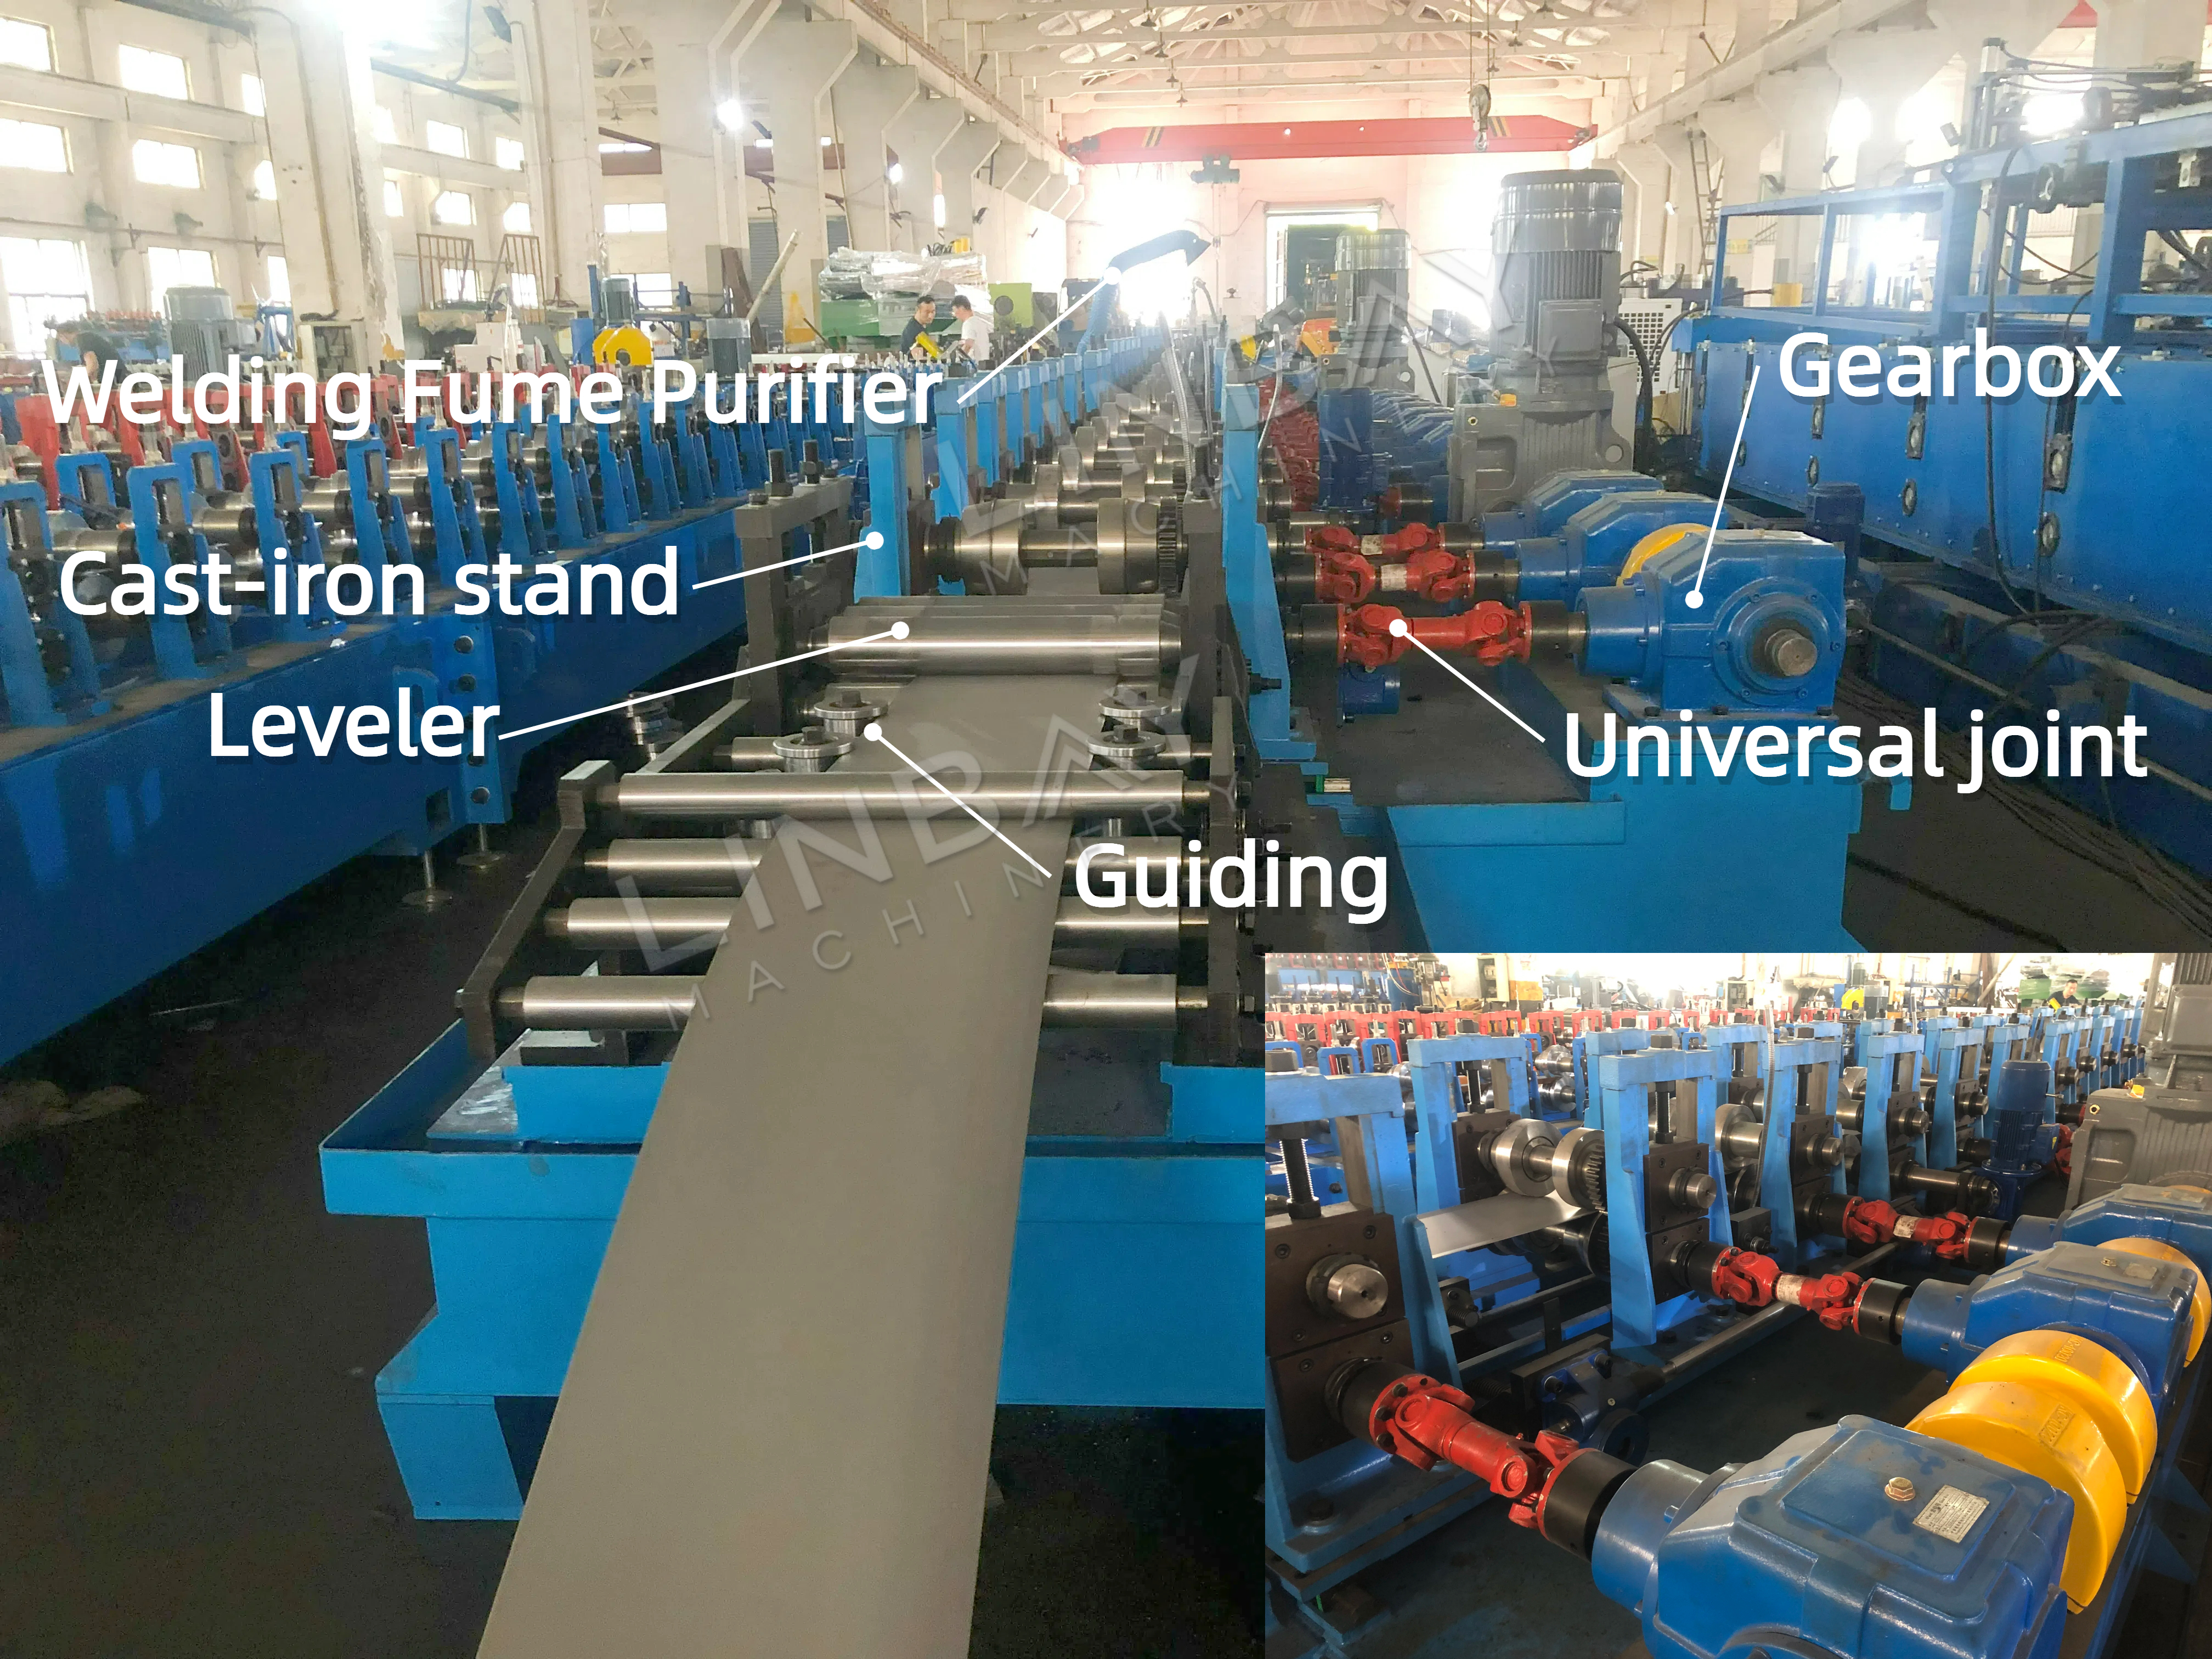
· मजबूत कास्ट-आयर्न फ्रेमकास्ट आयर्नपासून बनवलेल्या स्वतंत्र उभ्या फ्रेममुळे, ही भक्कम रचना उच्च क्षमतेच्या उत्पादन गरजांसाठी आदर्श आहे.
· शक्तिशाली ड्राइव्ह सिस्टमगिअरबॉक्स आणि युनिव्हर्सल जॉइंट दमदार शक्ती पुरवतात, ज्यामुळे २ मिमी पेक्षा जास्त जाडीच्या कॉइल्स पुढे सरकवताना किंवा २० मीटर/मिनिट पेक्षा जास्त वेगाने फॉर्मिंग करताना सुरळीतपणे काम करणे शक्य होते.
· टिकाऊ रोलर्सक्रोम-प्लेटेड आणि उष्णता-प्रक्रिया केलेले असल्यामुळे, हे रोलर्स गंज आणि क्षरणाला प्रतिकार करतात, ज्यामुळे त्यांचे आयुष्यमान वाढते.
· मुख्य मोटरमानक संरचना 380V, 50Hz, 3-फेज असून, त्यात आवडीनुसार बदल करण्याचे पर्याय उपलब्ध आहेत.
लेझर वेल्ड
· सुधारित गुणवत्ता आणि अचूकताउत्कृष्ट अचूकता आणि मजबूत जोडणी प्रदान करते.
· स्वच्छ आणि चकचकीत सांधा: जोडावर स्वच्छ, गुळगुळीत पृष्ठभाग मिळण्याची खात्री करते.
वेल्डिंग धूर शुद्धीकरण यंत्र
• दुर्गंधी आणि धूर नियंत्रण: वेल्डिंग दरम्यान निर्माण होणारी दुर्गंधी आणि धूर प्रभावीपणे पकडून काढून टाकते, ज्यामुळे कारखान्याचे वातावरण अधिक सुरक्षित होते आणि कामगारांच्या आरोग्याचे रक्षण होते.
उडत्या करवतीचा कट
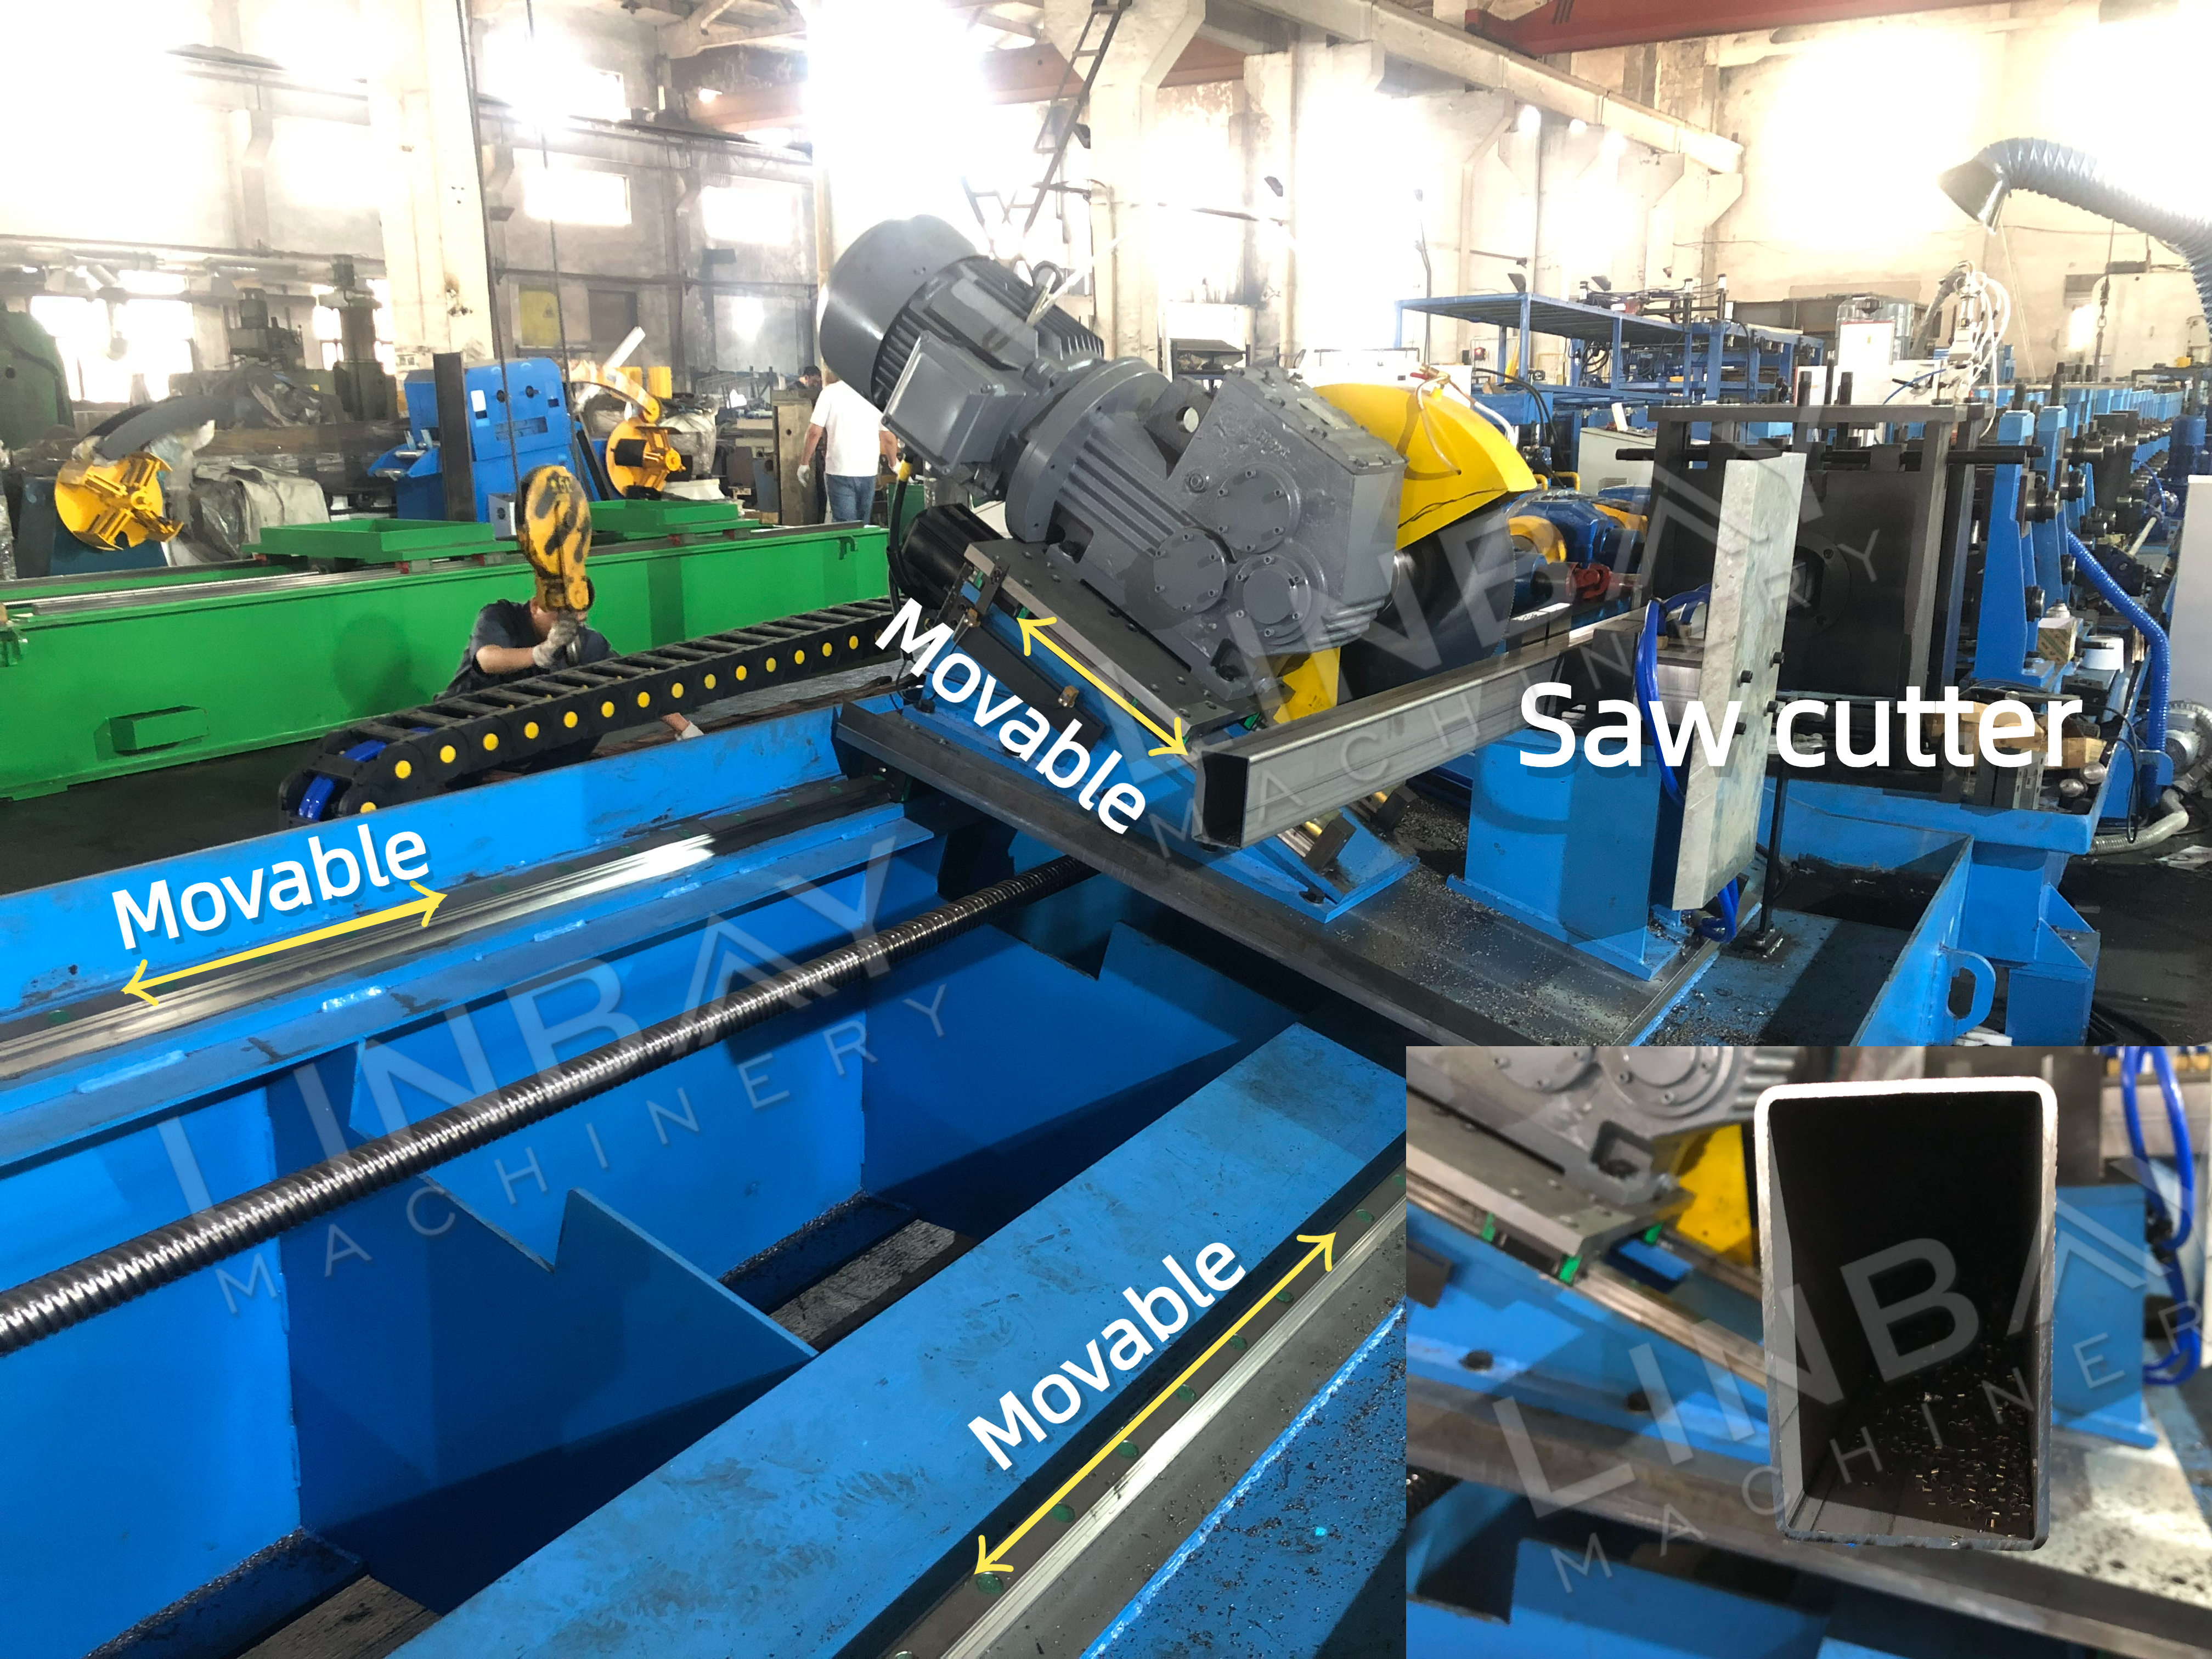
· फ्लाइंग कटकटिंग युनिट कार्यरत असताना रोल फॉर्मिंग मशीनच्या गतीशी ताळमेळ साधते, ज्यामुळे उत्पादन कार्यक्षमता आणि आउटपुट वाढते.
· अचूक कटिंगसर्वो मोटर आणि मोशन कंट्रोलरच्या साहाय्याने, कटिंग युनिट ±1mm ची अचूकता राखते.
· करवत पद्धतचौकोनी-बंद प्रोफाइलच्या कडांना विकृत न करता अचूक काप देते.
· सामग्री कार्यक्षमताप्रत्येक कापणीत कमीत कमी कचरा निर्माण होतो, त्यामुळे सामग्रीचा खर्च कमी होतो.
·लवचिक ऑपरेशनवेगवेगळ्या आकारांसाठी विशिष्ट ब्लेडची आवश्यकता असलेल्या इतर कटिंग पद्धतींच्या विपरीत, सॉ कटिंग लवचिक असते, ज्यामुळे ब्लेडवरील खर्चात बचत होते.
१. डेकॉइलर

२. आहार देणे

३. ठोसे मारणे

४. रोल फॉर्मिंग स्टँड्स

५. ड्रायव्हिंग सिस्टम

६. कटिंग सिस्टम

इतर

टेबलच्या बाहेर