বর্গাকার টিউব রোল তৈরির মেশিন
এই উৎপাদন লাইনটি ২ মিমি পুরু এবং ৫০-১০০ মিমি প্রস্থ ও ১০০-২০০ মিমি উচ্চতার বর্গাকার টিউব তৈরির জন্য বিশেষভাবে তৈরি।
উৎপাদন লাইনে বেশ কয়েকটি মূল প্রক্রিয়া অন্তর্ভুক্ত রয়েছে: ডিকয়লিং, প্রি-পাঞ্চ লেভেলিং, পাঞ্চিং, পোস্ট-পাঞ্চ লেভেলিং, রোল-ফর্মিং, লেজার ওয়েল্ডিং, ধোঁয়া নিষ্কাশন এবং কাটিং।
একটি সুসংহত ব্যবস্থা এবং উন্নত অটোমেশন সমন্বিত এই প্রোডাকশন লাইনটি প্রচলিত ওয়েল্ডিং টিউব মেশিনের তুলনায় একটি উন্নততর বিকল্প প্রদান করে, বিশেষত স্বল্প পরিমাণে উৎপাদনের ক্ষেত্রে।
বাস্তব ক্ষেত্রে-প্রধান প্রযুক্তিগত পরামিতি
ফ্লো চার্ট: লোডিং কার সহ হাইড্রোলিক ডিকয়লার--লেভেলার--সার্ভো ফিডার--পাঞ্চ প্রেস--হাইড্রোলিক পাঞ্চ--লিমিটার--গাইডিং--লেভেলার--রোল ফর্মার--লেজার ওয়েল্ড--ফ্লাইং স কাট--আউট টেবিল
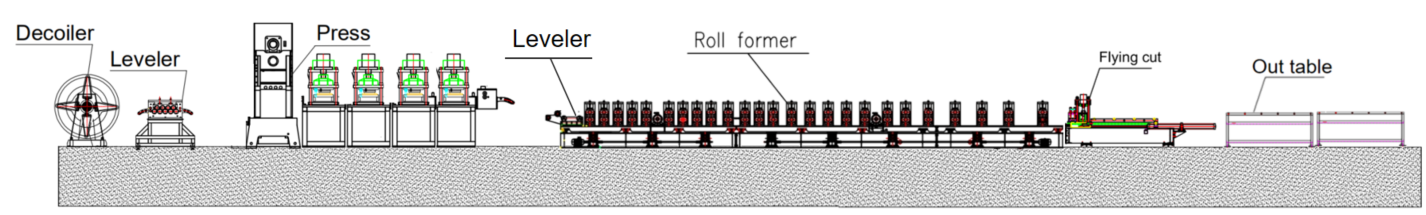
বাস্তব ক্ষেত্রে-প্রধান প্রযুক্তিগত পরামিতি
· সামঞ্জস্যযোগ্য লাইনের গতি: লেজার ওয়েল্ডিংয়ের ক্ষেত্রে প্রতি মিনিটে ৫-৬ মিটার
· উপযুক্ত উপকরণ: হট-রোল্ড স্টিল, কোল্ড-রোল্ড স্টিল, ব্ল্যাক স্টিল
উপাদানের পুরুত্ব: ২ মিমি
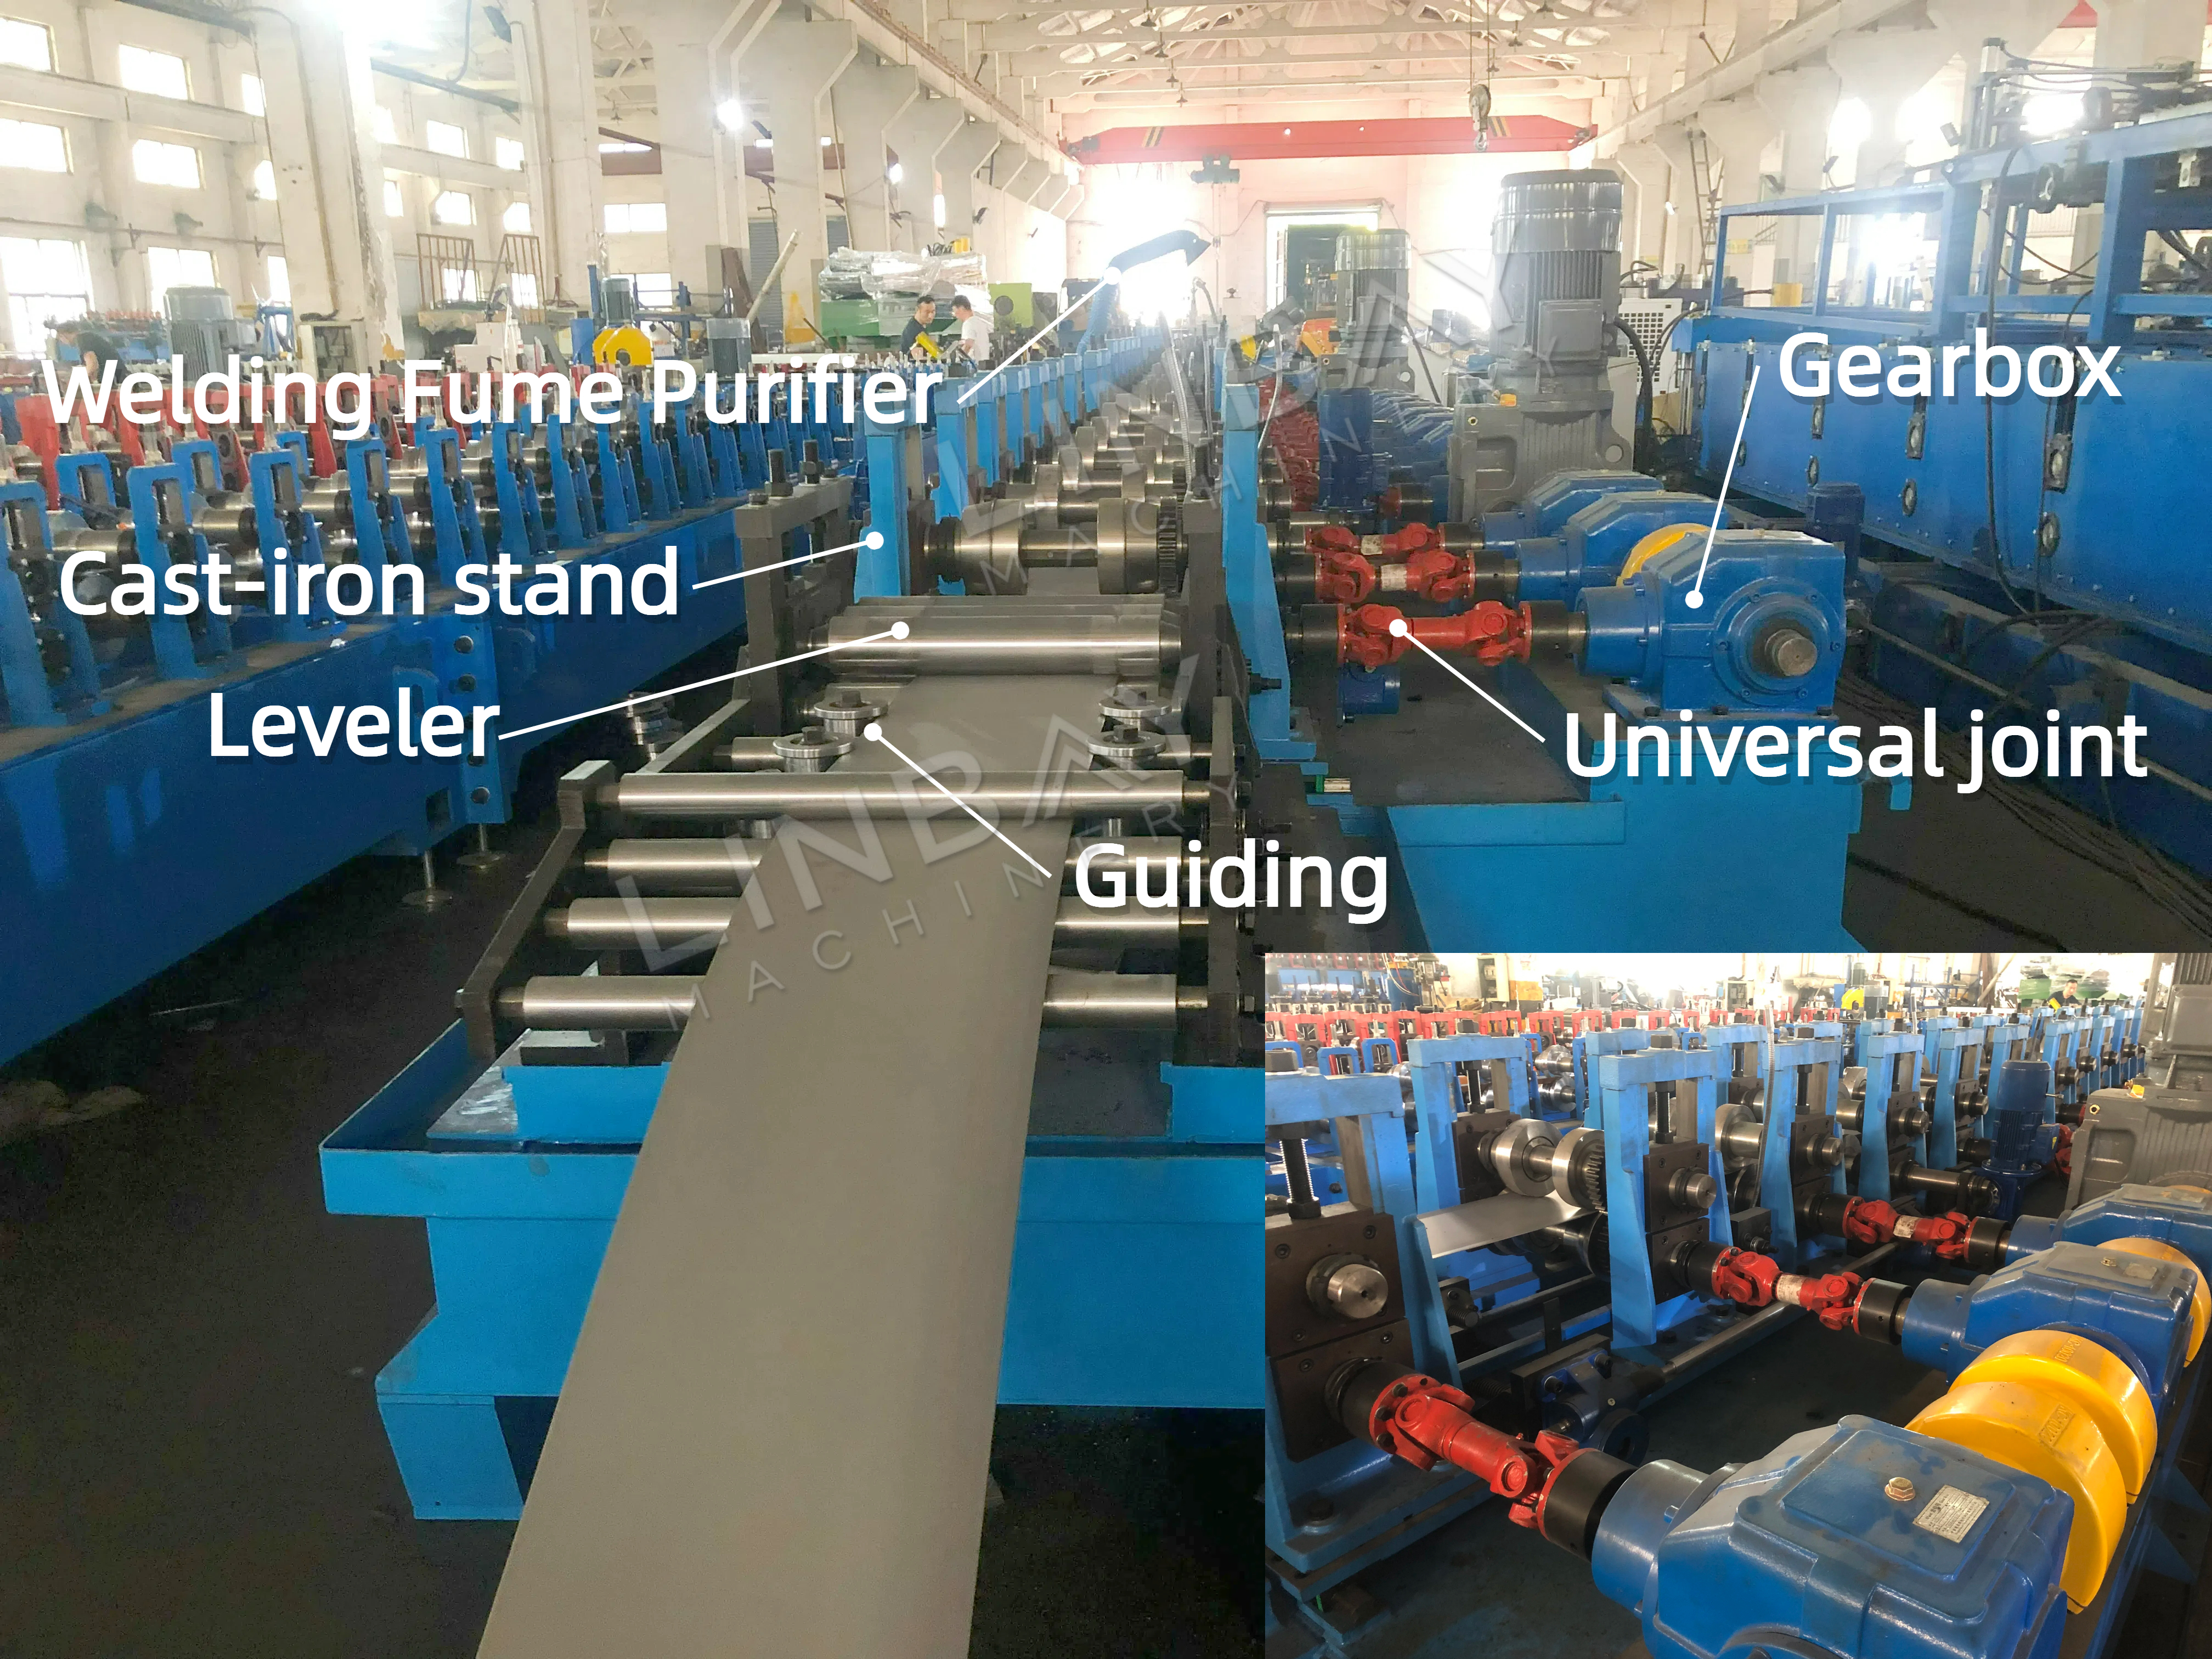
রোল ফর্মিং মেশিন: ইউনিভার্সাল জয়েন্ট সহ ঢালাই লোহার কাঠামো
· ড্রাইভ সিস্টেম: গিয়ারবক্স-চালিত সিস্টেম, যাতে একটি ইউনিভার্সাল জয়েন্ট কার্ডান শ্যাফট রয়েছে
· কাটিং সিস্টেম: ফ্লাইং স কাটিং, যেখানে কাটিং চলাকালীন রোল ফর্মারটি তার কার্যক্রম অব্যাহত রাখে।
পিএলসি নিয়ন্ত্রণ: সিমেন্স সিস্টেম
আসল কেস-মেশিনারি
১. হাইড্রোলিক ডিকয়লার*১
২. স্বতন্ত্র লেভেলার*১
৩. পাঞ্চ প্রেস*১
৪. হাইড্রোলিক পাঞ্চ মেশিন*১
৫. সার্ভো ফিডার*১
৬. সমন্বিত লেভেলার*১
৭. রোল ফর্মিং মেশিন*১
৮. লেজার ওয়েল্ডিং মেশিন*১
৯. ওয়েল্ডিং ধোঁয়া পরিশোধক*১
১০. উড়ন্ত করাত কাটার মেশিন*১
১১. বাইরের টেবিল*২
১২. পিএলসি কন্ট্রোল ক্যাবিনেট*২
১৩. হাইড্রোলিক স্টেশন*৩
১৪. অতিরিক্ত যন্ত্রাংশের বাক্স (বিনামূল্যে)*১
বাস্তব মামলার বিবরণ
হাইড্রোলিক ডিকয়লার
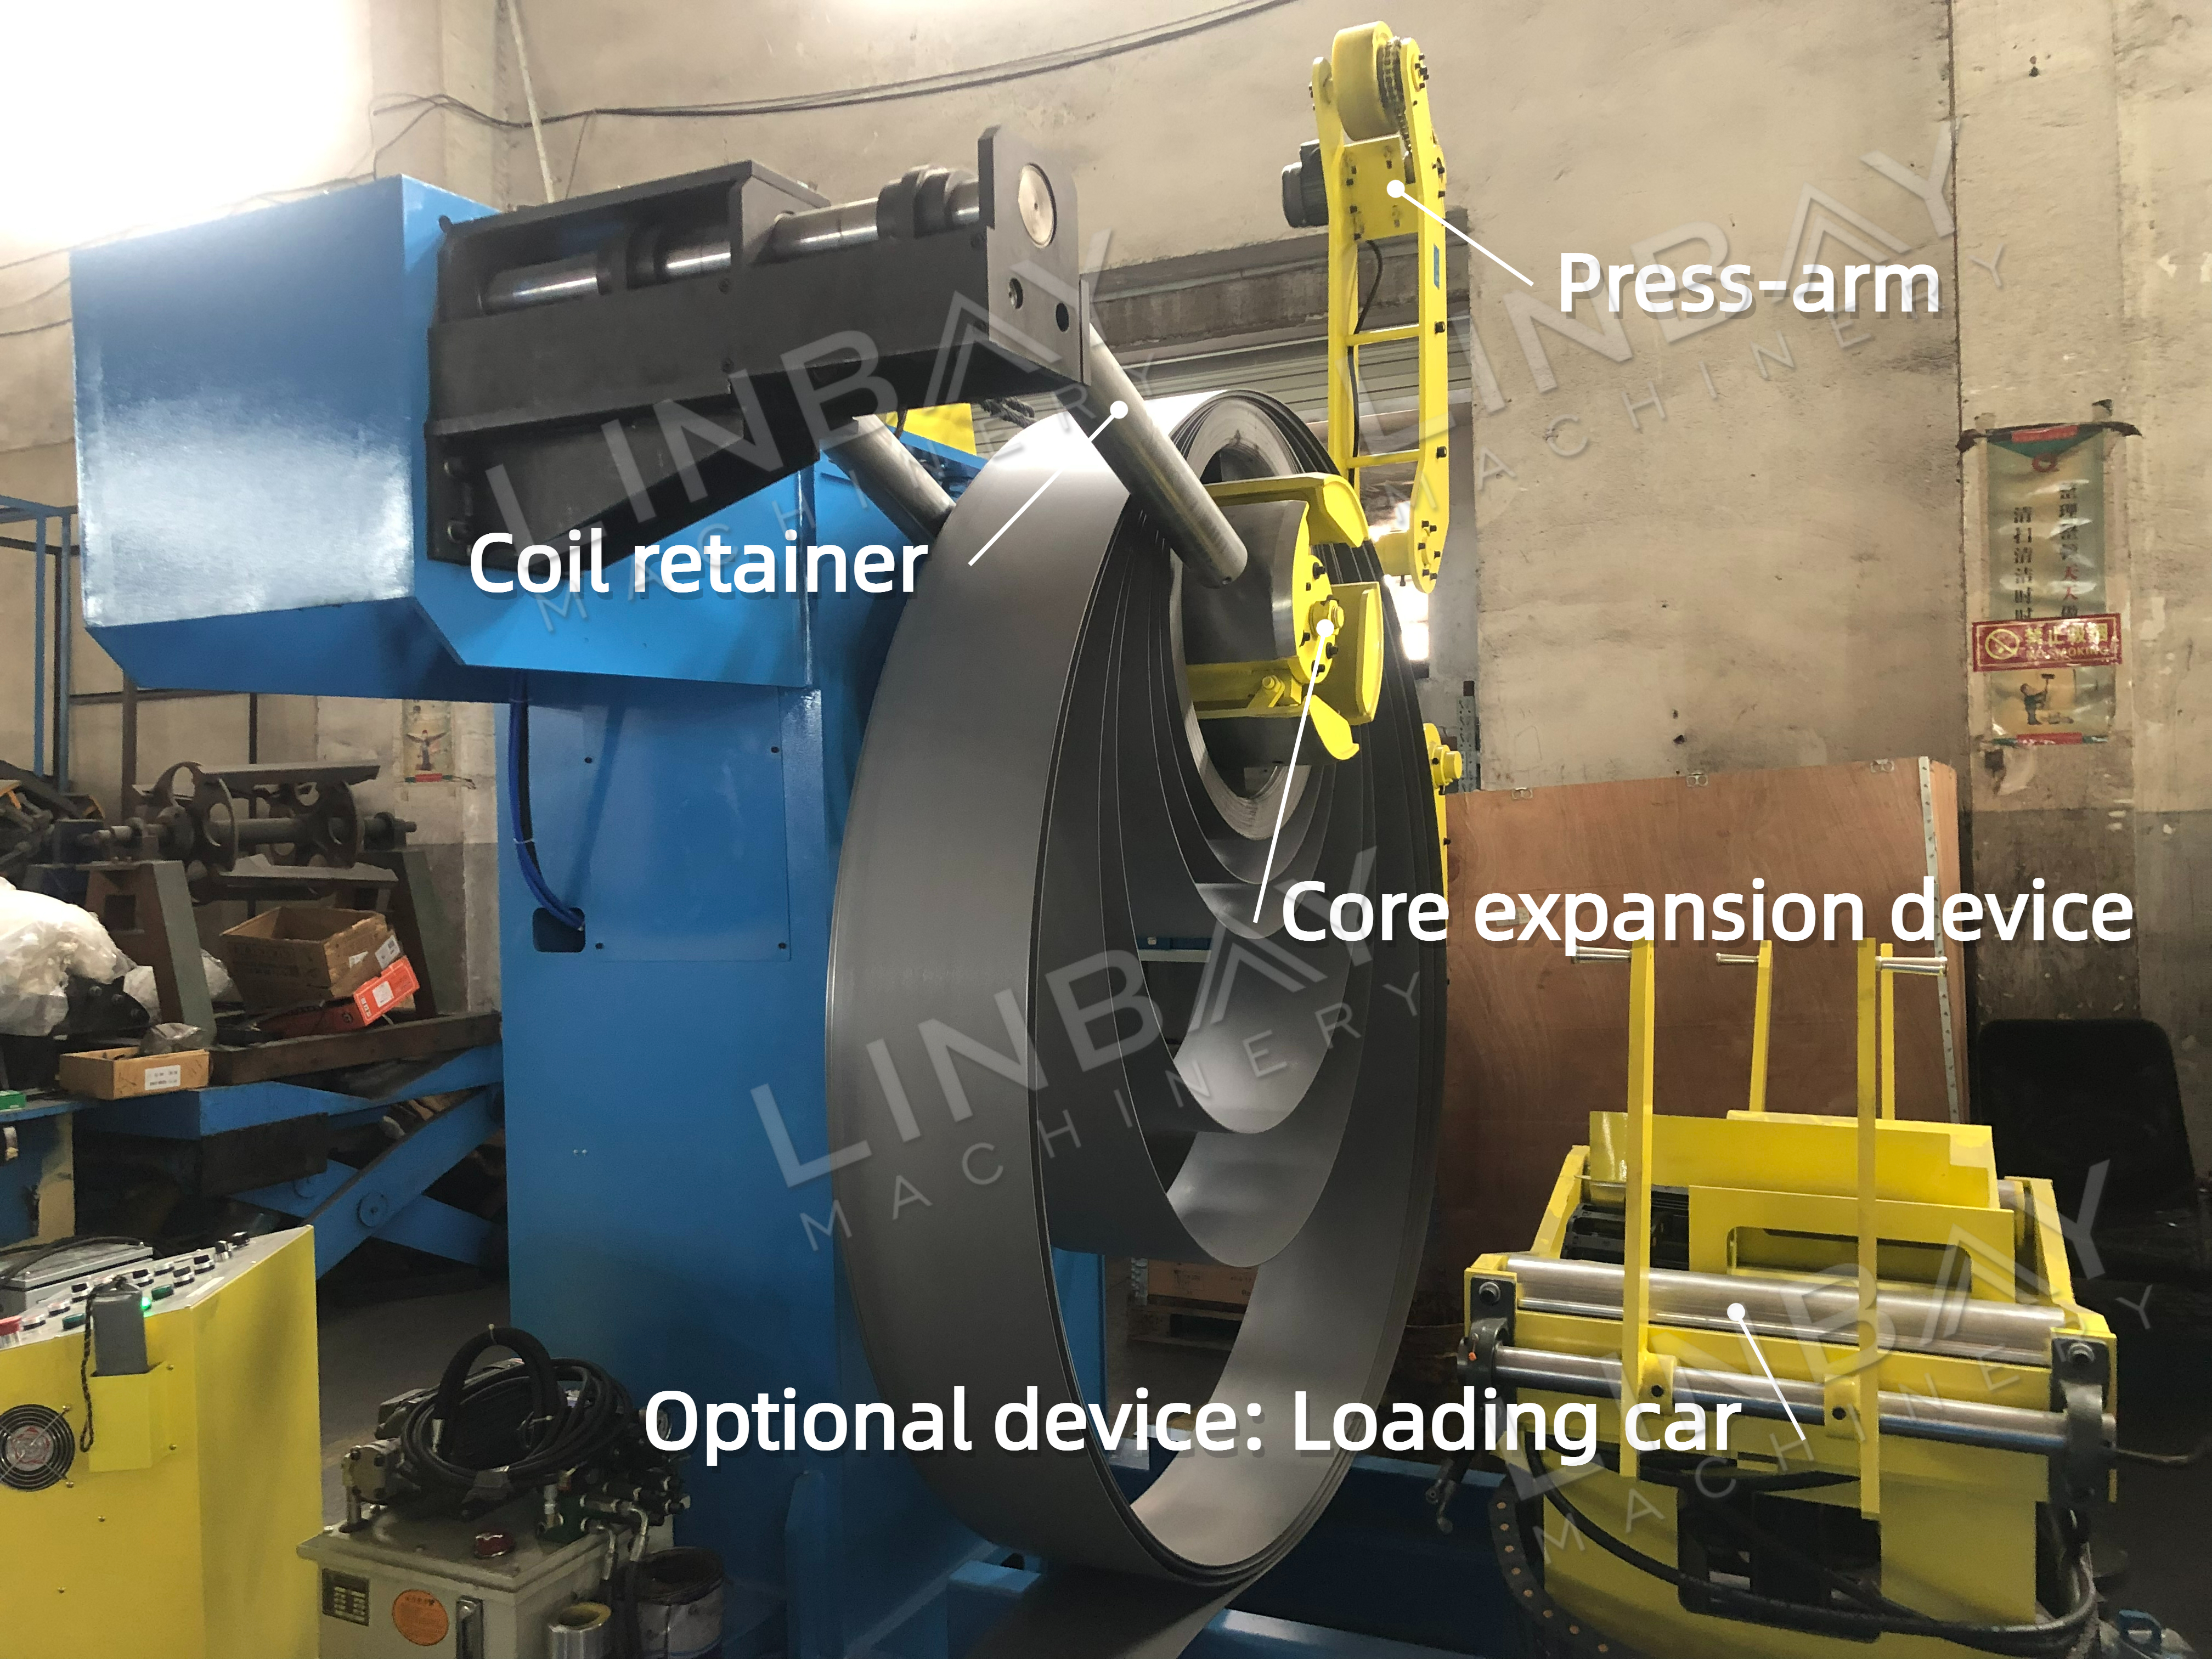
•ফাংশনমজবুত ফ্রেমটি স্টিল কয়েল লোড করার জন্য তৈরি করা হয়েছে। হাইড্রোলিক ডিকয়লারটি প্রোডাকশন লাইনে স্টিল কয়েল সরবরাহের ক্ষেত্রে দক্ষতা ও নিরাপত্তা বৃদ্ধি করে।
•কোর সম্প্রসারণ ডিভাইসহাইড্রোলিক ম্যান্ড্রেল বা আর্বারটি ৪৯০-৫১০ মিমি অভ্যন্তরীণ ব্যাসের স্টিল কয়েলের সাথে মানানসই করে সামঞ্জস্য করা যায়, যা কয়েলটিকে দৃঢ়ভাবে ধরে রাখতে এবং মসৃণভাবে কয়েল খোলা নিশ্চিত করতে প্রসারিত ও সংকুচিত হয়।
•প্রেস-আর্মহাইড্রোলিক প্রেস আর্মটি স্টিলের কয়েলকে সুরক্ষিত রাখে, ফলে অভ্যন্তরীণ চাপের কারণে এটি হঠাৎ খুলে যায় না এবং কর্মীদের সম্ভাব্য আঘাত থেকে রক্ষা করে।
•কয়েল রিটেইনারডিজাইনটি কয়েলটিকে নিরাপদে যথাস্থানে ধরে রাখে এবং একই সাথে এটি সহজে স্থাপন ও অপসারণ করা যায়।
•নিয়ন্ত্রণ ব্যবস্থাসিস্টেমটিতে একটি পিএলসি এবং কন্ট্রোল প্যানেল রয়েছে, যাতে অতিরিক্ত সুরক্ষার জন্য একটি ইমার্জেন্সি স্টপ বাটন অন্তর্ভুক্ত আছে।
ঐচ্ছিক ডিভাইস: লোডিং কার
•দক্ষ কয়েল প্রতিস্থাপনস্টিল কয়েল আরও নিরাপদে ও দক্ষতার সাথে পরিবর্তন করতে সাহায্য করে, ফলে শ্রম খরচ কমে।
•হাইড্রোলিক অ্যালাইনমেন্টপ্ল্যাটফর্মটিকে ম্যান্ডেলের সাথে সারিবদ্ধ করার জন্য হাইড্রোলিকভাবে উপরে এবং নীচে সামঞ্জস্য করা যায়। এছাড়াও, চাকাযুক্ত লোডিং কারটি ট্র্যাক বরাবর বৈদ্যুতিকভাবে চলতে পারে।
•নিরাপত্তা নকশাঅবতল নকশাটি স্টিলের কয়েলকে শক্তভাবে আঁকড়ে ধরে, ফলে এটি পিছলে যেতে পারে না।
ঐচ্ছিক মেশিন: শিয়ারার বাট ওয়েল্ডার
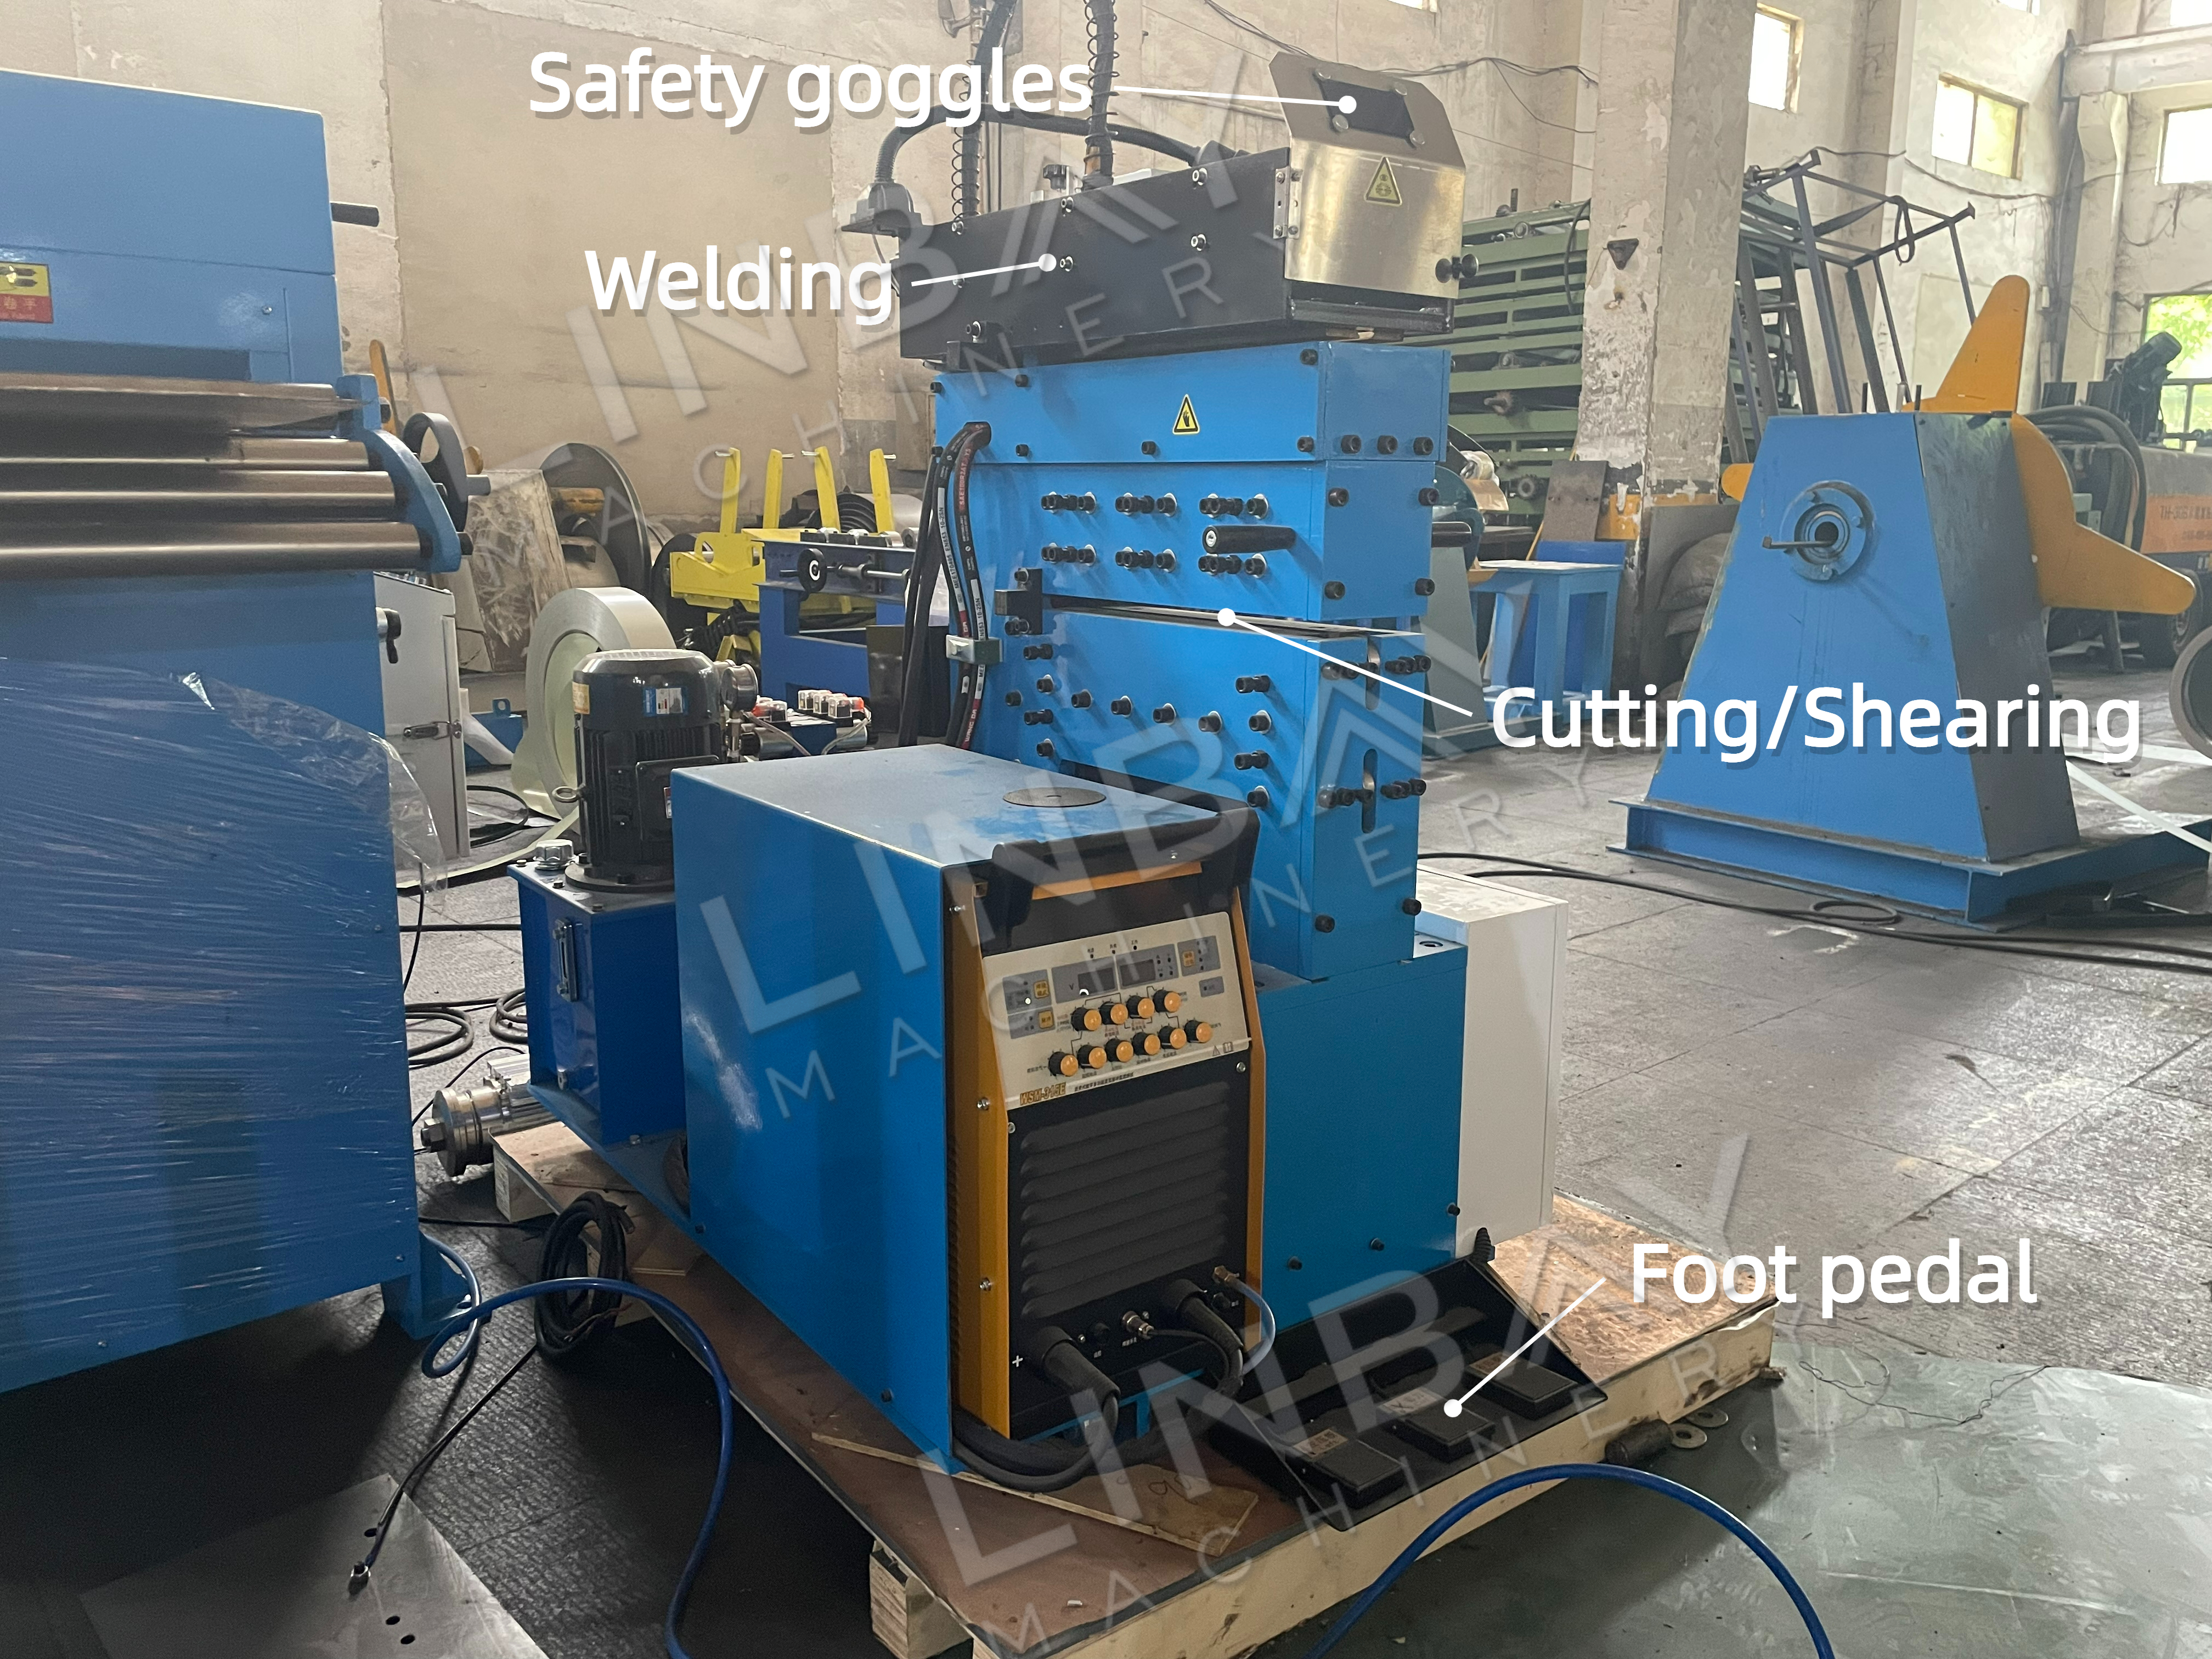
· এটি পুরোনো এবং নতুন স্টিল কয়েলকে সংযুক্ত করে, যার ফলে নতুন কয়েলের জন্য ফিডিং টাইম এবং অ্যাডজাস্টমেন্টের ধাপ কমে আসে।
শ্রম খরচ ও উপকরণের অপচয় কমায়।
সঠিক অ্যালাইনমেন্ট এবং ওয়েল্ডিংয়ের জন্য মসৃণ ও বুর-মুক্ত শিয়ারিং নিশ্চিত করে।
· সামঞ্জস্যপূর্ণ ও মজবুত ঝালাইয়ের জন্য এতে স্বয়ংক্রিয় TIG ওয়েল্ডিং ব্যবস্থা রয়েছে।
· কর্মীদের চোখ সুরক্ষার জন্য ওয়েল্ডিং টেবিলে নিরাপত্তা চশমা অন্তর্ভুক্ত রয়েছে।
· ফুট পেডাল কন্ট্রোল কয়েল ক্ল্যাম্পিং আরও সহজ করে তোলে।
বিভিন্ন কয়েলের প্রস্থ অনুযায়ী কাস্টমাইজ করা যায় এবং এর প্রস্থের পরিসরের মধ্যে বিভিন্ন উৎপাদন লাইনে সহজেই সংহত করা যায়।
স্বতন্ত্র লেভেলার
প্লাস্টিক বিকৃতির মাধ্যমে স্টিল কয়েলের পীড়ন ও পৃষ্ঠের অসম্পূর্ণতা হ্রাস করে, ফলে গঠন প্রক্রিয়ার সময় জ্যামিতিক ত্রুটি প্রতিরোধ করে।
১.৫ মিমি-এর চেয়ে পুরু কয়েল, যেগুলোকে পাঞ্চ করতে হয়, সেগুলোর ক্ষেত্রে লেভেলিং অত্যন্ত গুরুত্বপূর্ণ।
ডিকয়লার বা রোল ফর্মিং মেশিনের সাথে সংযুক্ত ইন্টিগ্রেটেড লেভেলারের বিপরীতে, স্বতন্ত্র লেভেলারগুলো উচ্চতর গতিতে কাজ করে।
ঘুষি মারার অংশ
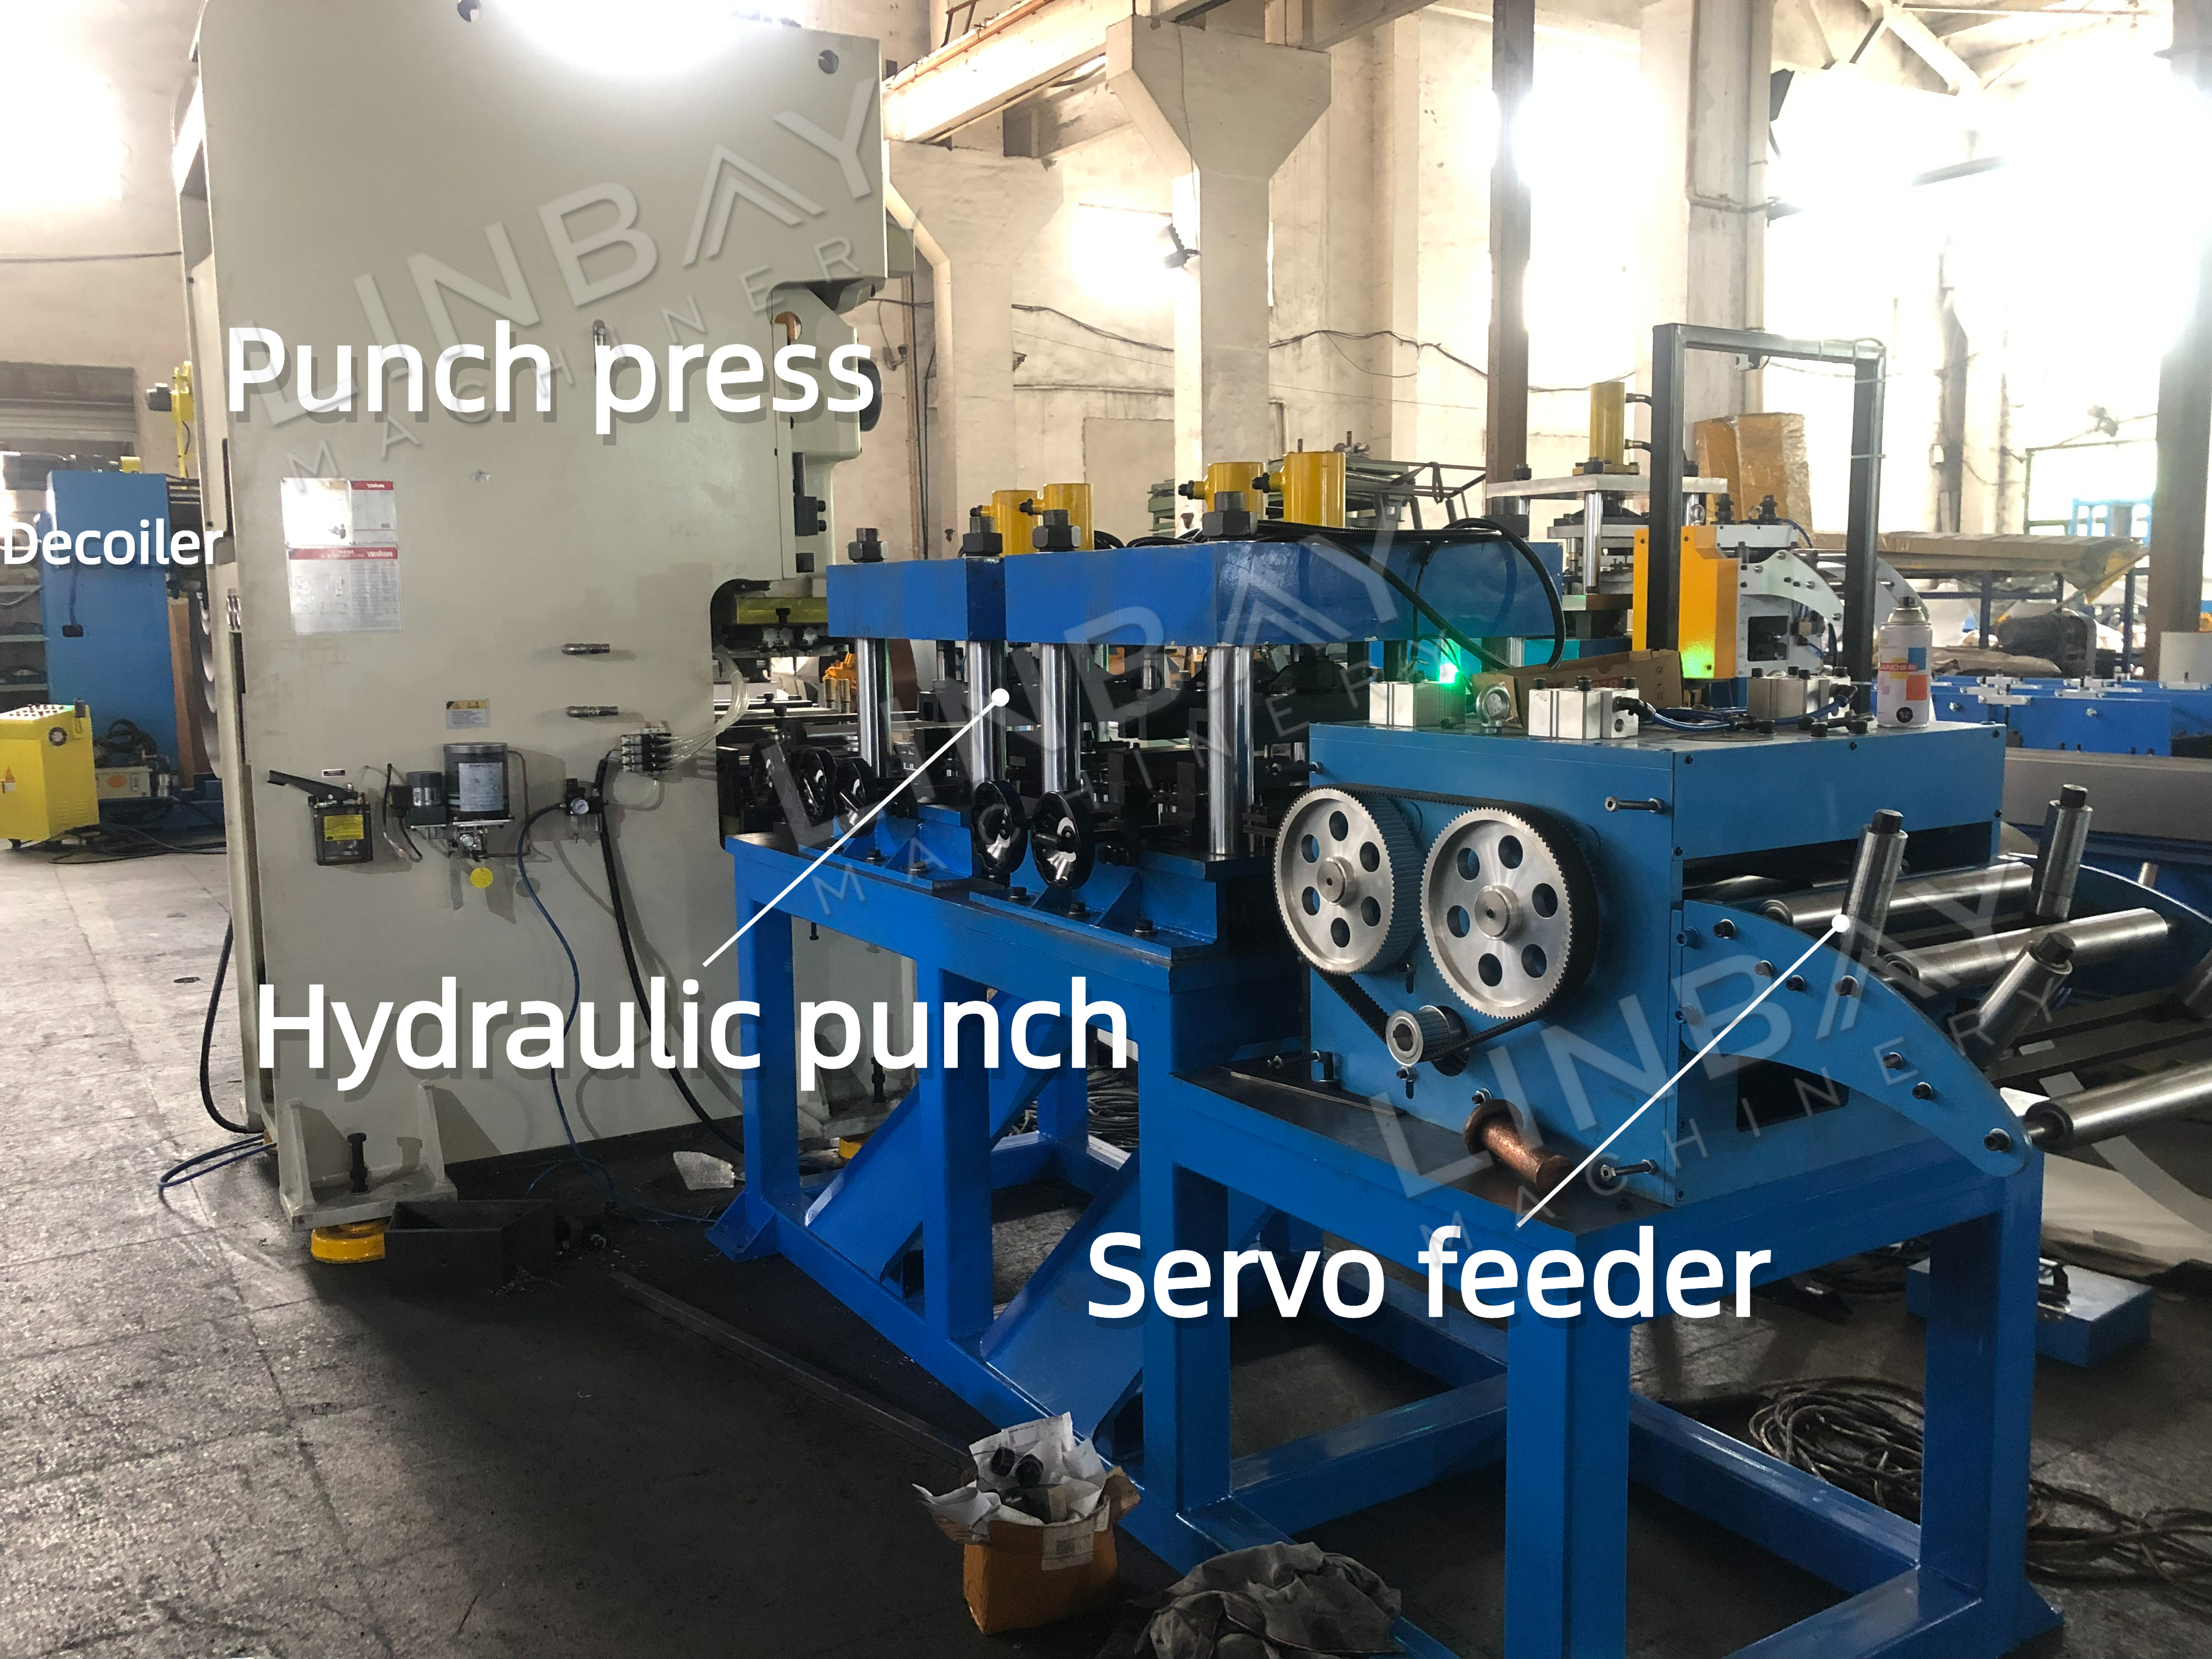
• এই উৎপাদন লাইনে, আমরা ছিদ্র করার জন্য পাঞ্চ প্রেস এবং হাইড্রোলিক পাঞ্চের একটি সংমিশ্রণ ব্যবহার করি। আমাদের প্রকৌশলীরা উভয় পাঞ্চিং মেশিনের সুবিধাগুলোকে একত্রিত করে দক্ষতা ও খরচের মধ্যে ভারসাম্য রেখে জটিল ছিদ্রের নকশা সামলানোর জন্য একটি সর্বোত্তম পদ্ধতি তৈরি করেছেন।
পাঞ্চ প্রেস
দ্রুত পরিচালনা।
· পাঞ্চিং করার সময় ছিদ্রের ব্যবধানে উচ্চ নির্ভুলতা।
নির্দিষ্ট ছিদ্র নকশার জন্য আদর্শ।
হাইড্রোলিক পাঞ্চ
• বিভিন্ন ছিদ্রের নকশার জন্য অধিকতর নমনীয়তা প্রদান করে। হাইড্রোলিক পাঞ্চটি বিভিন্ন ছিদ্রের আকারের সাথে নিজেকে মানিয়ে নিতে পারে, সেই অনুযায়ী পাঞ্চিংয়ের হার সমন্বয় করে এবং প্রতিটি স্ট্রোকে বেছে বেছে বিভিন্ন আকারের ছিদ্র করতে পারে।
সার্ভো ফিডার
সার্ভো মোটর দ্বারা চালিত ফিডারটি পাঞ্চ প্রেস বা স্বতন্ত্র হাইড্রোলিক পাঞ্চ মেশিনে স্টিল কয়েলের ফিডিং নির্ভুলভাবে নিয়ন্ত্রণ করে। দ্রুত প্রতিক্রিয়া সময় এবং ন্যূনতম স্টার্ট-স্টপ বিলম্বের মাধ্যমে, সার্ভো মোটরগুলো সঠিক ফিড দৈর্ঘ্য এবং সামঞ্জস্যপূর্ণ ছিদ্র ব্যবধান নিশ্চিত করে, যা ভুলভাবে স্থাপিত পাঞ্চ থেকে সৃষ্ট অপচয় ব্যাপকভাবে হ্রাস করে। এই সিস্টেমটি শক্তি-সাশ্রয়ীও বটে, কারণ এটি শুধুমাত্র সক্রিয় অপারেশনের সময় শক্তি ব্যবহার করে এবং নিষ্ক্রিয় সময়ে শক্তি সংরক্ষণ করে। ফিডারটি সম্পূর্ণরূপে প্রোগ্রামযোগ্য, যা স্টেপ দূরত্ব এবং পাঞ্চিং গতিতে দ্রুত সমন্বয় করার সুযোগ দেয় এবং পাঞ্চ মোল্ড পরিবর্তন করার সময় সেটআপের সময় কমিয়ে আনে। এছাড়াও, এর অভ্যন্তরীণ নিউম্যাটিক ক্ল্যাম্পিং ব্যবস্থা স্টিল কয়েলের পৃষ্ঠকে যেকোনো সম্ভাব্য ক্ষতি থেকে রক্ষা করে।
লিমিটার
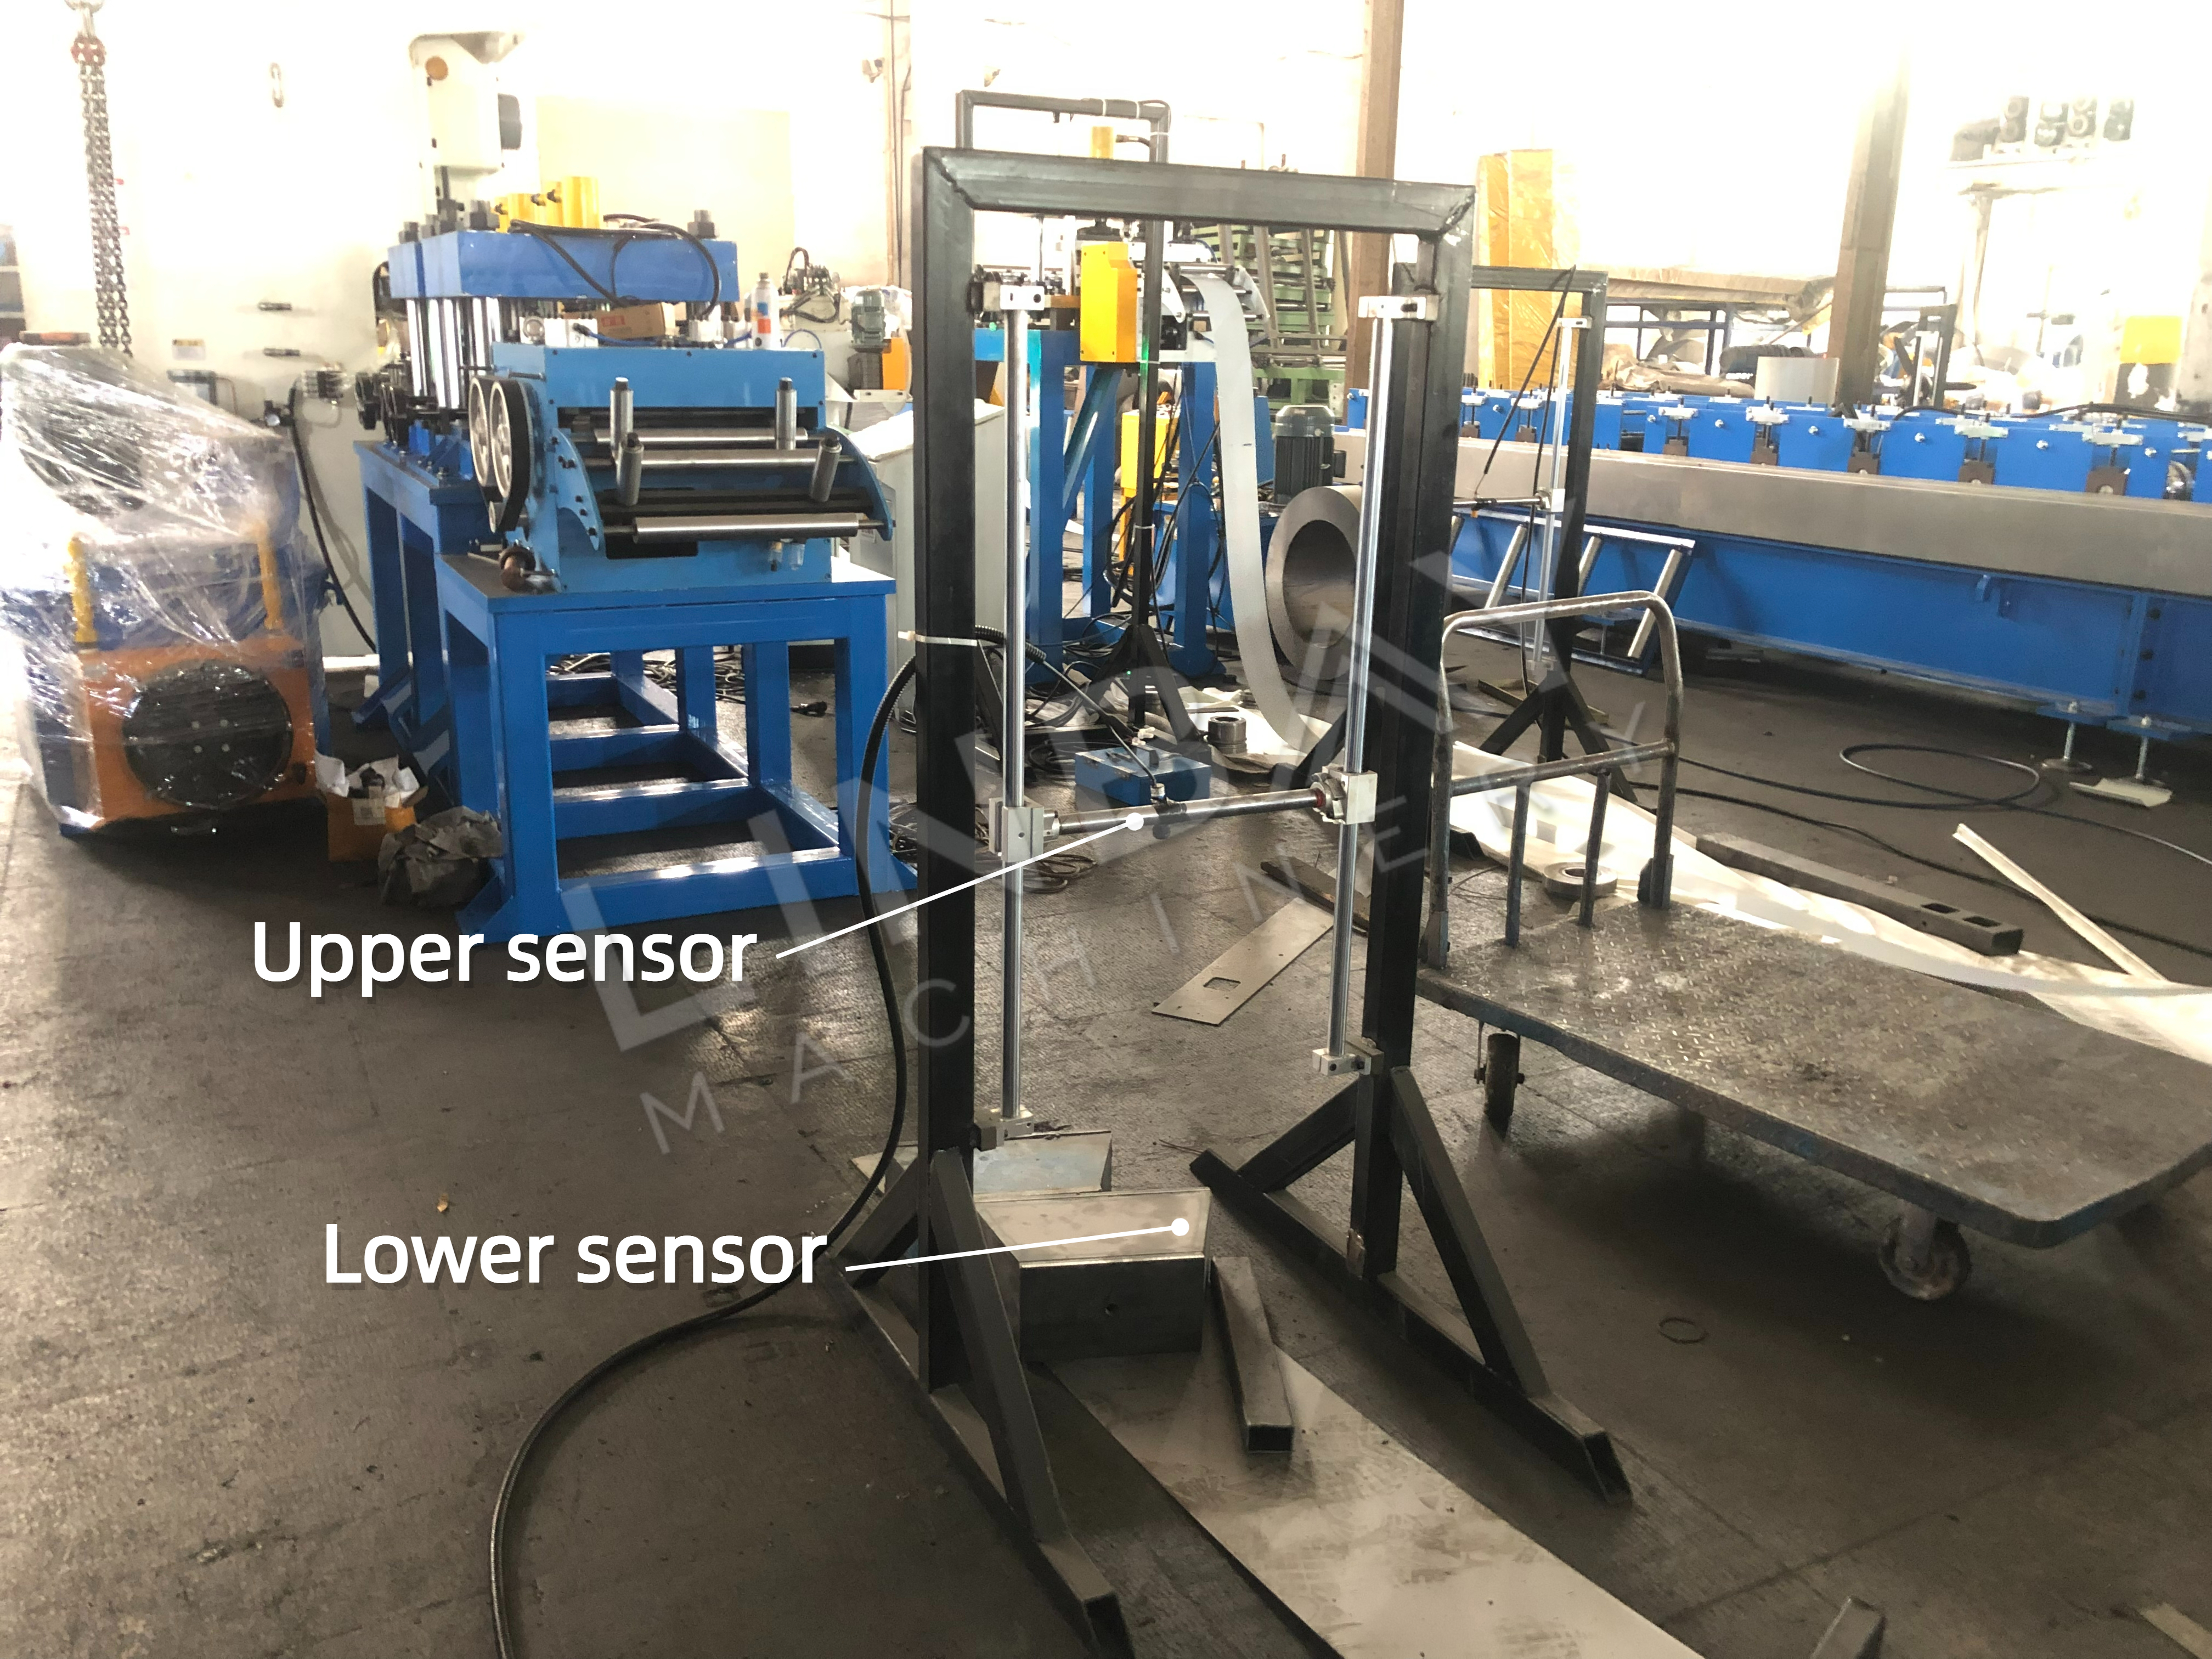
স্টিল কয়েল এবং যন্ত্রপাতি উভয়েরই দক্ষতা বৃদ্ধি ও নিরাপদ পরিচালনা নিশ্চিত করতে উৎপাদনের গতি নিয়ন্ত্রণ করে। যদি কয়েলটি নিচের সেন্সরের সংস্পর্শে আসে, তার মানে হলো লিমিটারের আগের কয়েল খোলা, সমতল করা এবং পাঞ্চিং প্রক্রিয়াগুলো পরবর্তী ফর্মিং, ওয়েল্ডিং এবং কাটিং ধাপগুলোর চেয়ে দ্রুত চলছে। উৎপাদন প্রবাহে ভারসাম্য আনতে এই আগের প্রক্রিয়াগুলোকে থামানো উচিত; অন্যথায়, কয়েল জমে যেতে পারে, যা ফর্মিং মেশিনে এর মসৃণ প্রবেশে বাধা সৃষ্টি করবে এবং সম্ভাব্য বিকৃতির কারণ হবে। অন্যদিকে, যদি কয়েলটি উপরের সেন্সর স্পর্শ করে, তবে এটি সংকেত দেয় যে পরের ধাপগুলো আগেরগুলোর চেয়ে দ্রুত চলছে, যার জন্য লিমিটারের পরের প্রক্রিয়াগুলোতে বিরতি প্রয়োজন। তা করতে ব্যর্থ হলে কয়েলটি খুব দ্রুত রোল ফর্মিং মেশিনে টেনে নেওয়া হতে পারে, যা পাঞ্চিং মেশিন এবং ফর্মিং রোলারগুলোর ক্ষতির ঝুঁকি তৈরি করে। যেকোনো বিরতির ফলে সংশ্লিষ্ট পিএলসি ক্যাবিনেট ডিসপ্লেতে একটি নোটিফিকেশন প্রদর্শিত হবে, যা কর্মীদের নির্দেশটি স্বীকার করে কাজ পুনরায় শুরু করার সুযোগ দেবে।
পথপ্রদর্শন
প্রাথমিক উদ্দেশ্য: এটি নিশ্চিত করে যে স্টিল কয়েলটি মেশিনের কেন্দ্ররেখার সাথে সঠিকভাবে সারিবদ্ধ আছে, যার ফলে তৈরি পণ্যে মোচড়ানো, বেঁকে যাওয়া, অমসৃণতা এবং মাত্রাগত ত্রুটির মতো সমস্যা এড়ানো যায়। গাইডিং রোলারগুলো প্রবেশ পথে এবং ফর্মিং মেশিনের ভেতরে কৌশলগতভাবে স্থাপন করা থাকে। এই গাইডিং ডিভাইসগুলো নিয়মিত ক্যালিব্রেট করা অপরিহার্য, বিশেষ করে পরিবহনের পর বা রোল ফর্মিং মেশিন দীর্ঘ সময় ব্যবহারের পরে। প্রেরণের আগে, লিনবে-এর টিম গাইডিং-এর প্রস্থ পরিমাপ করে এবং এই তথ্যটি ব্যবহারকারী ম্যানুয়ালে অন্তর্ভুক্ত করে, যাতে গ্রাহকরা ডেলিভারির পরেই মেশিনটি ক্যালিব্রেট করতে পারেন।
সেকেন্ডারি লেভেলার (রোল ফর্মিং মেশিনের সাথে একই বেসে স্থাপনযোগ্য)
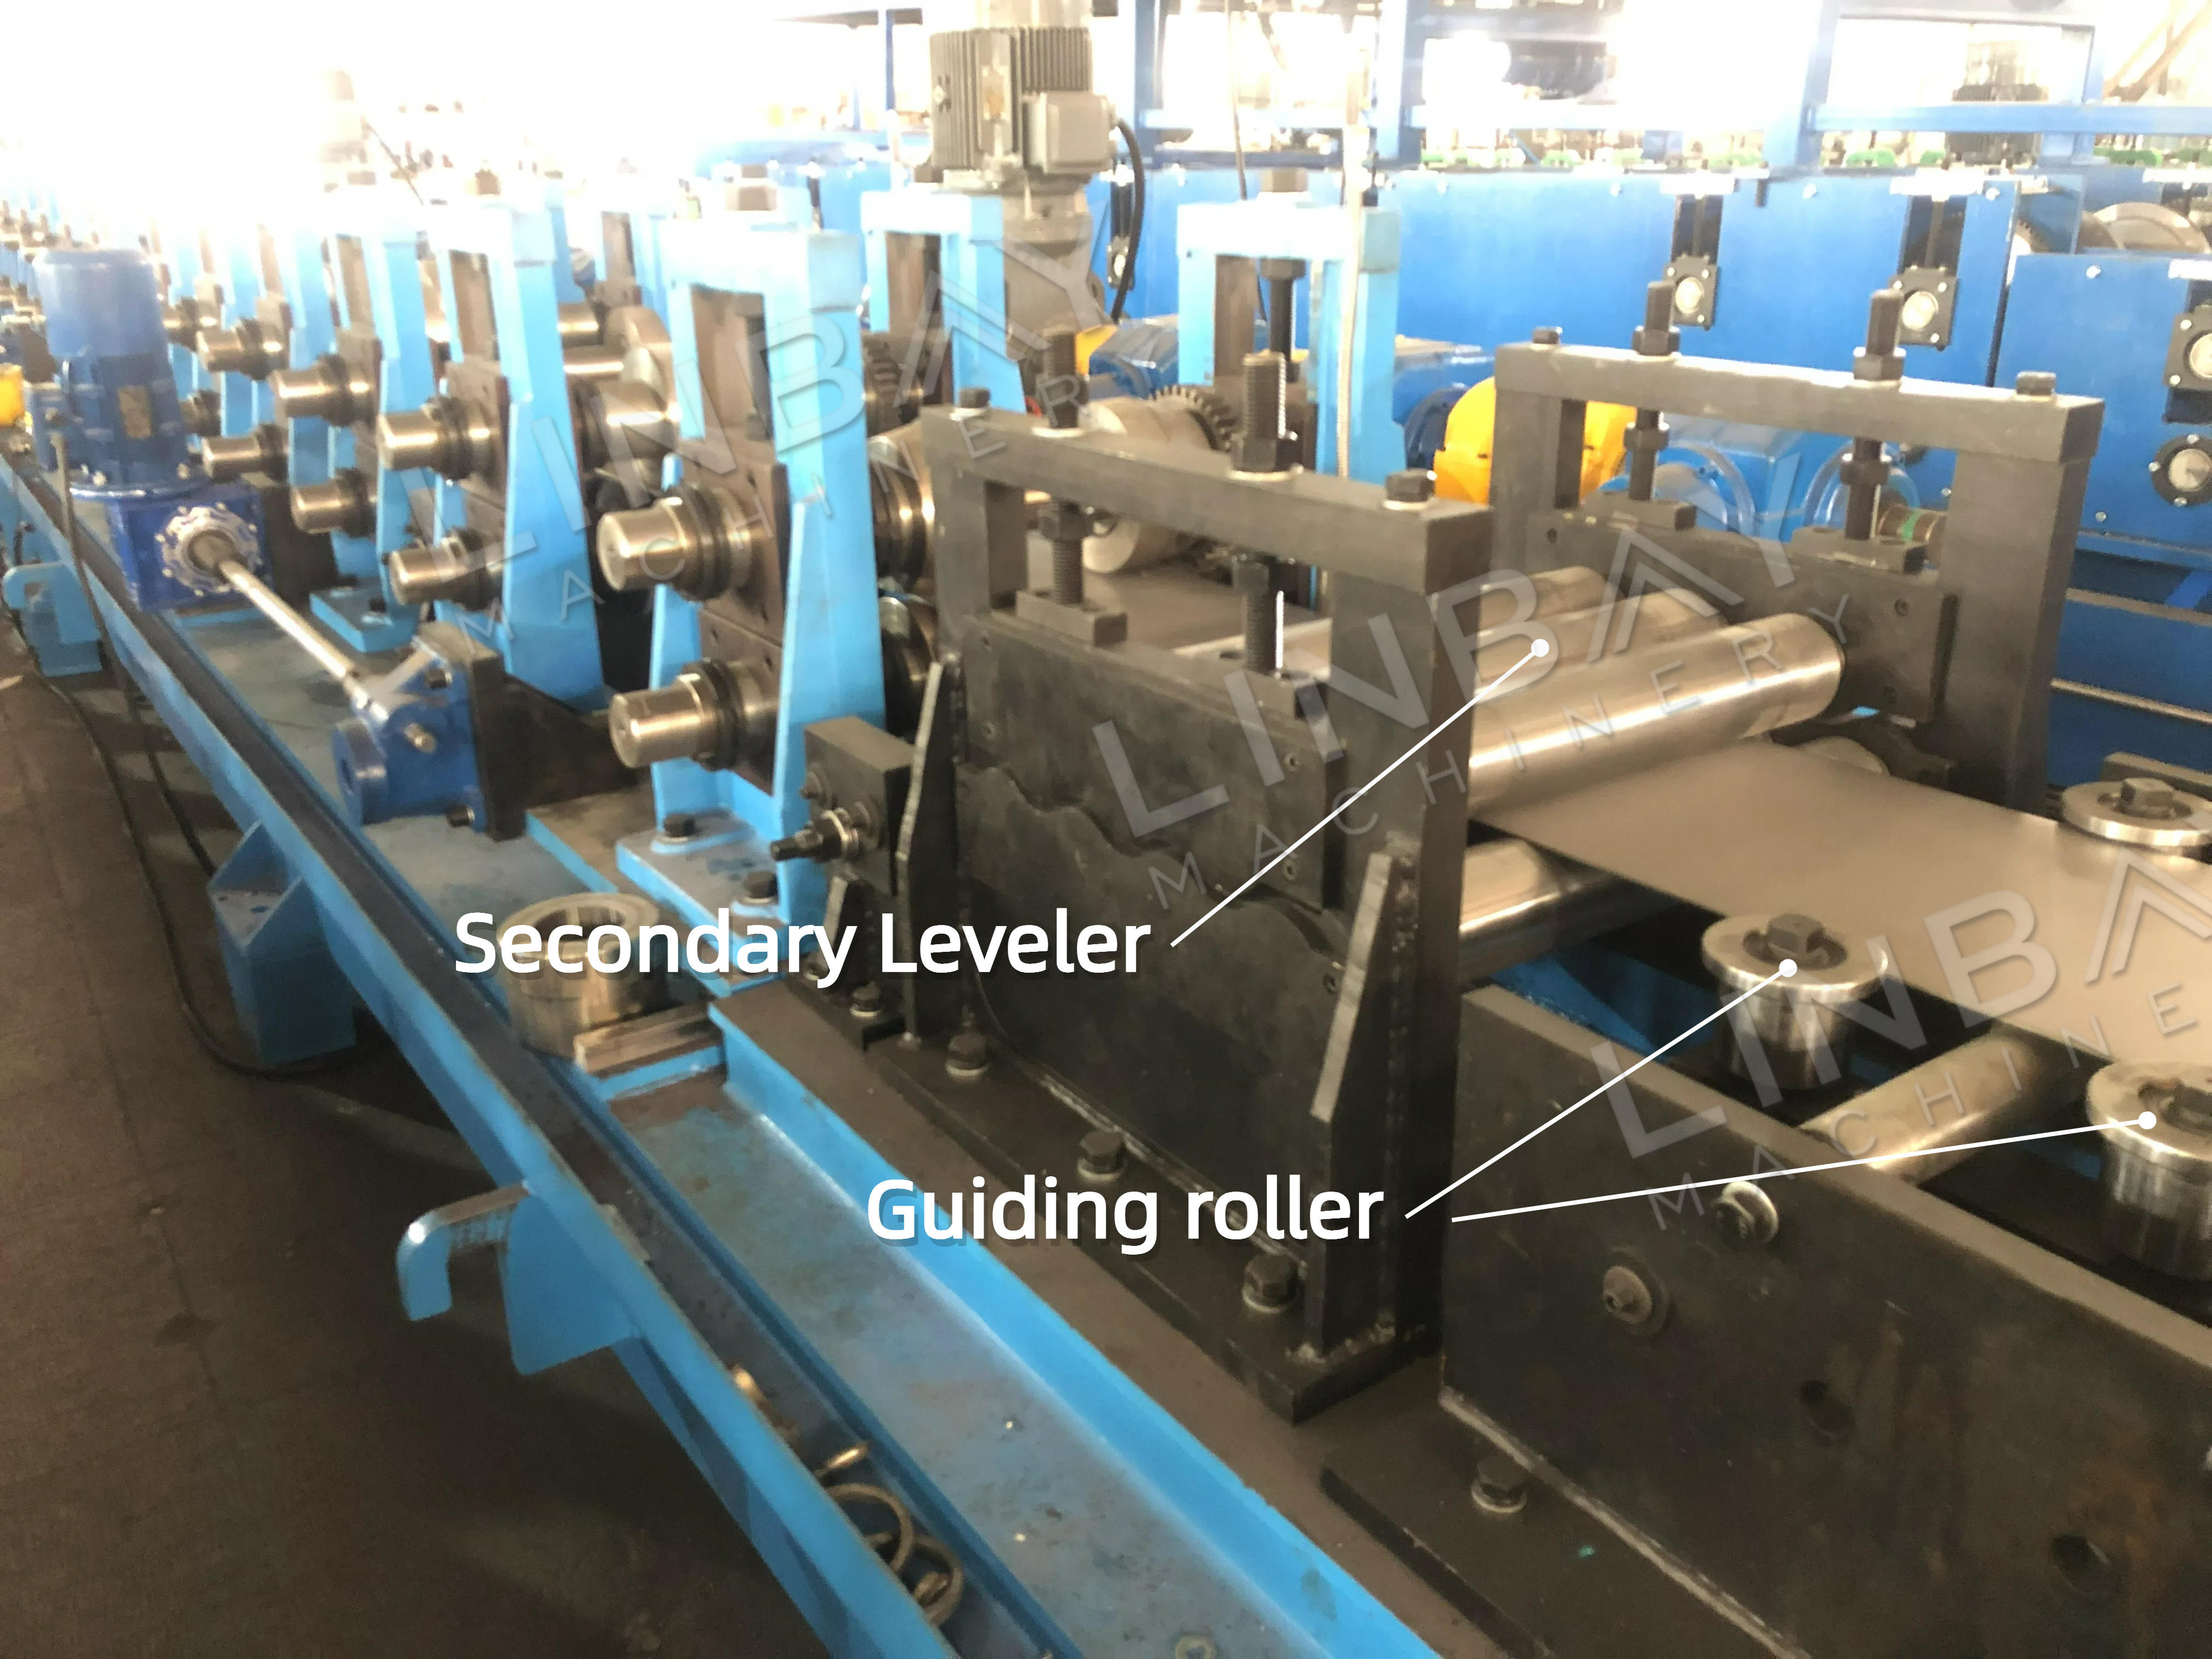
একটি মসৃণ কয়েল ফর্মিং-পরবর্তী উন্নত সিম অ্যালাইনমেন্ট নিশ্চিত করে, যা ওয়েল্ডিং প্রক্রিয়ায় ব্যাপকভাবে সহায়তা করে। সেকেন্ডারি লেভেলিং লেভেলিং-এর মান আরও উন্নত করতে এবং পাঞ্চ করা স্থানগুলিতে স্ট্রেস কমাতে সাহায্য করে। একটি সম্পূরক ব্যবস্থা হিসেবে, ফর্মিং মেশিনের বেসে এই লেভেলারটিকে স্থাপন করা একটি সাশ্রয়ী ও উপযুক্ত পদ্ধতি।
রোল ফর্মিং মেশিন
· বহুমুখী উৎপাদনএই লাইনটি ৫০-১০০ মিমি প্রস্থ এবং ১০০-২০০ মিমি উচ্চতার বর্গাকার টিউব তৈরি করতে সক্ষম। (লিনবে অন্যান্য আকারের জন্যও কাস্টমাইজেশনের সুবিধা দিতে পারে।)
· স্বয়ংক্রিয় আকার পরিবর্তনপিএলসি স্ক্রিনে কাঙ্ক্ষিত আকার নির্ধারণ ও নিশ্চিত করার মাধ্যমে, ফর্মিং স্টেশনগুলো স্বয়ংক্রিয়ভাবে গাইড রেল বরাবর সঠিক অবস্থানে পার্শ্বীয়ভাবে সরে যায় এবং সেই অনুযায়ী ফর্মিং পয়েন্ট সামঞ্জস্য করে। এই স্বয়ংক্রিয় ব্যবস্থা নির্ভুলতা ও সুবিধা বৃদ্ধি করে, এবং ম্যানুয়াল সমন্বয়ের প্রয়োজনীয়তা ও এর সাথে সম্পর্কিত খরচ কমিয়ে আনে।
· পার্শ্বীয় গতিবিধি সনাক্তকরণএনকোডারটি ফর্মিং স্টেশনগুলির পার্শ্বীয় গতিবিধি নির্ভুলভাবে ট্র্যাক করে এবং তাৎক্ষণিকভাবে এই ডেটা পিএলসি-তে প্রেরণ করে, যার ফলে গতিবিধির ত্রুটি ১ মিমি সহনশীলতার মধ্যে বজায় থাকে।
· নিরাপত্তা সীমা সেন্সরগাইড রেলগুলোর বাইরের দিকে দুটি সেফটি লিমিট সেন্সর বসানো আছে। ভেতরের সেন্সরটি ফর্মিং স্টেশনগুলোকে একে অপরের খুব কাছাকাছি চলে আসতে বাধা দিয়ে সংঘর্ষ এড়ায়, আর বাইরের সেন্সরটি নিশ্চিত করে যেন সেগুলো খুব বেশি দূরে সরে না যায়।
· মজবুত ঢালাই লোহার ফ্রেমঢালাই লোহা দিয়ে তৈরি একটি স্বতন্ত্র খাড়া ফ্রেম থাকায়, এই মজবুত কাঠামোটি উচ্চ উৎপাদন ক্ষমতার জন্য আদর্শ।
· শক্তিশালী ড্রাইভ সিস্টেমগিয়ারবক্স এবং ইউনিভার্সাল জয়েন্ট শক্তিশালী শক্তি সরবরাহ করে, যা ২ মিমি-এর চেয়ে পুরু কয়েল অগ্রসর করার সময় অথবা প্রতি মিনিটে ২০ মি-এর বেশি গতিতে গঠন করার সময়ও মসৃণ কার্যকারিতা নিশ্চিত করে।
· টেকসই রোলারক্রোম-প্লেটেড এবং তাপ-প্রক্রিয়াজাত হওয়ায় এই রোলারগুলো মরিচা ও ক্ষয় প্রতিরোধ করে, ফলে এগুলোর আয়ুষ্কাল দীর্ঘ হয়।
· প্রধান মোটরএর স্ট্যান্ডার্ড কনফিগারেশন হলো ৩৮০ ভোল্ট, ৫০ হার্টজ, ৩-ফেজ এবং কাস্টমাইজেশনের সুযোগও রয়েছে।
লেজার ওয়েল্ড
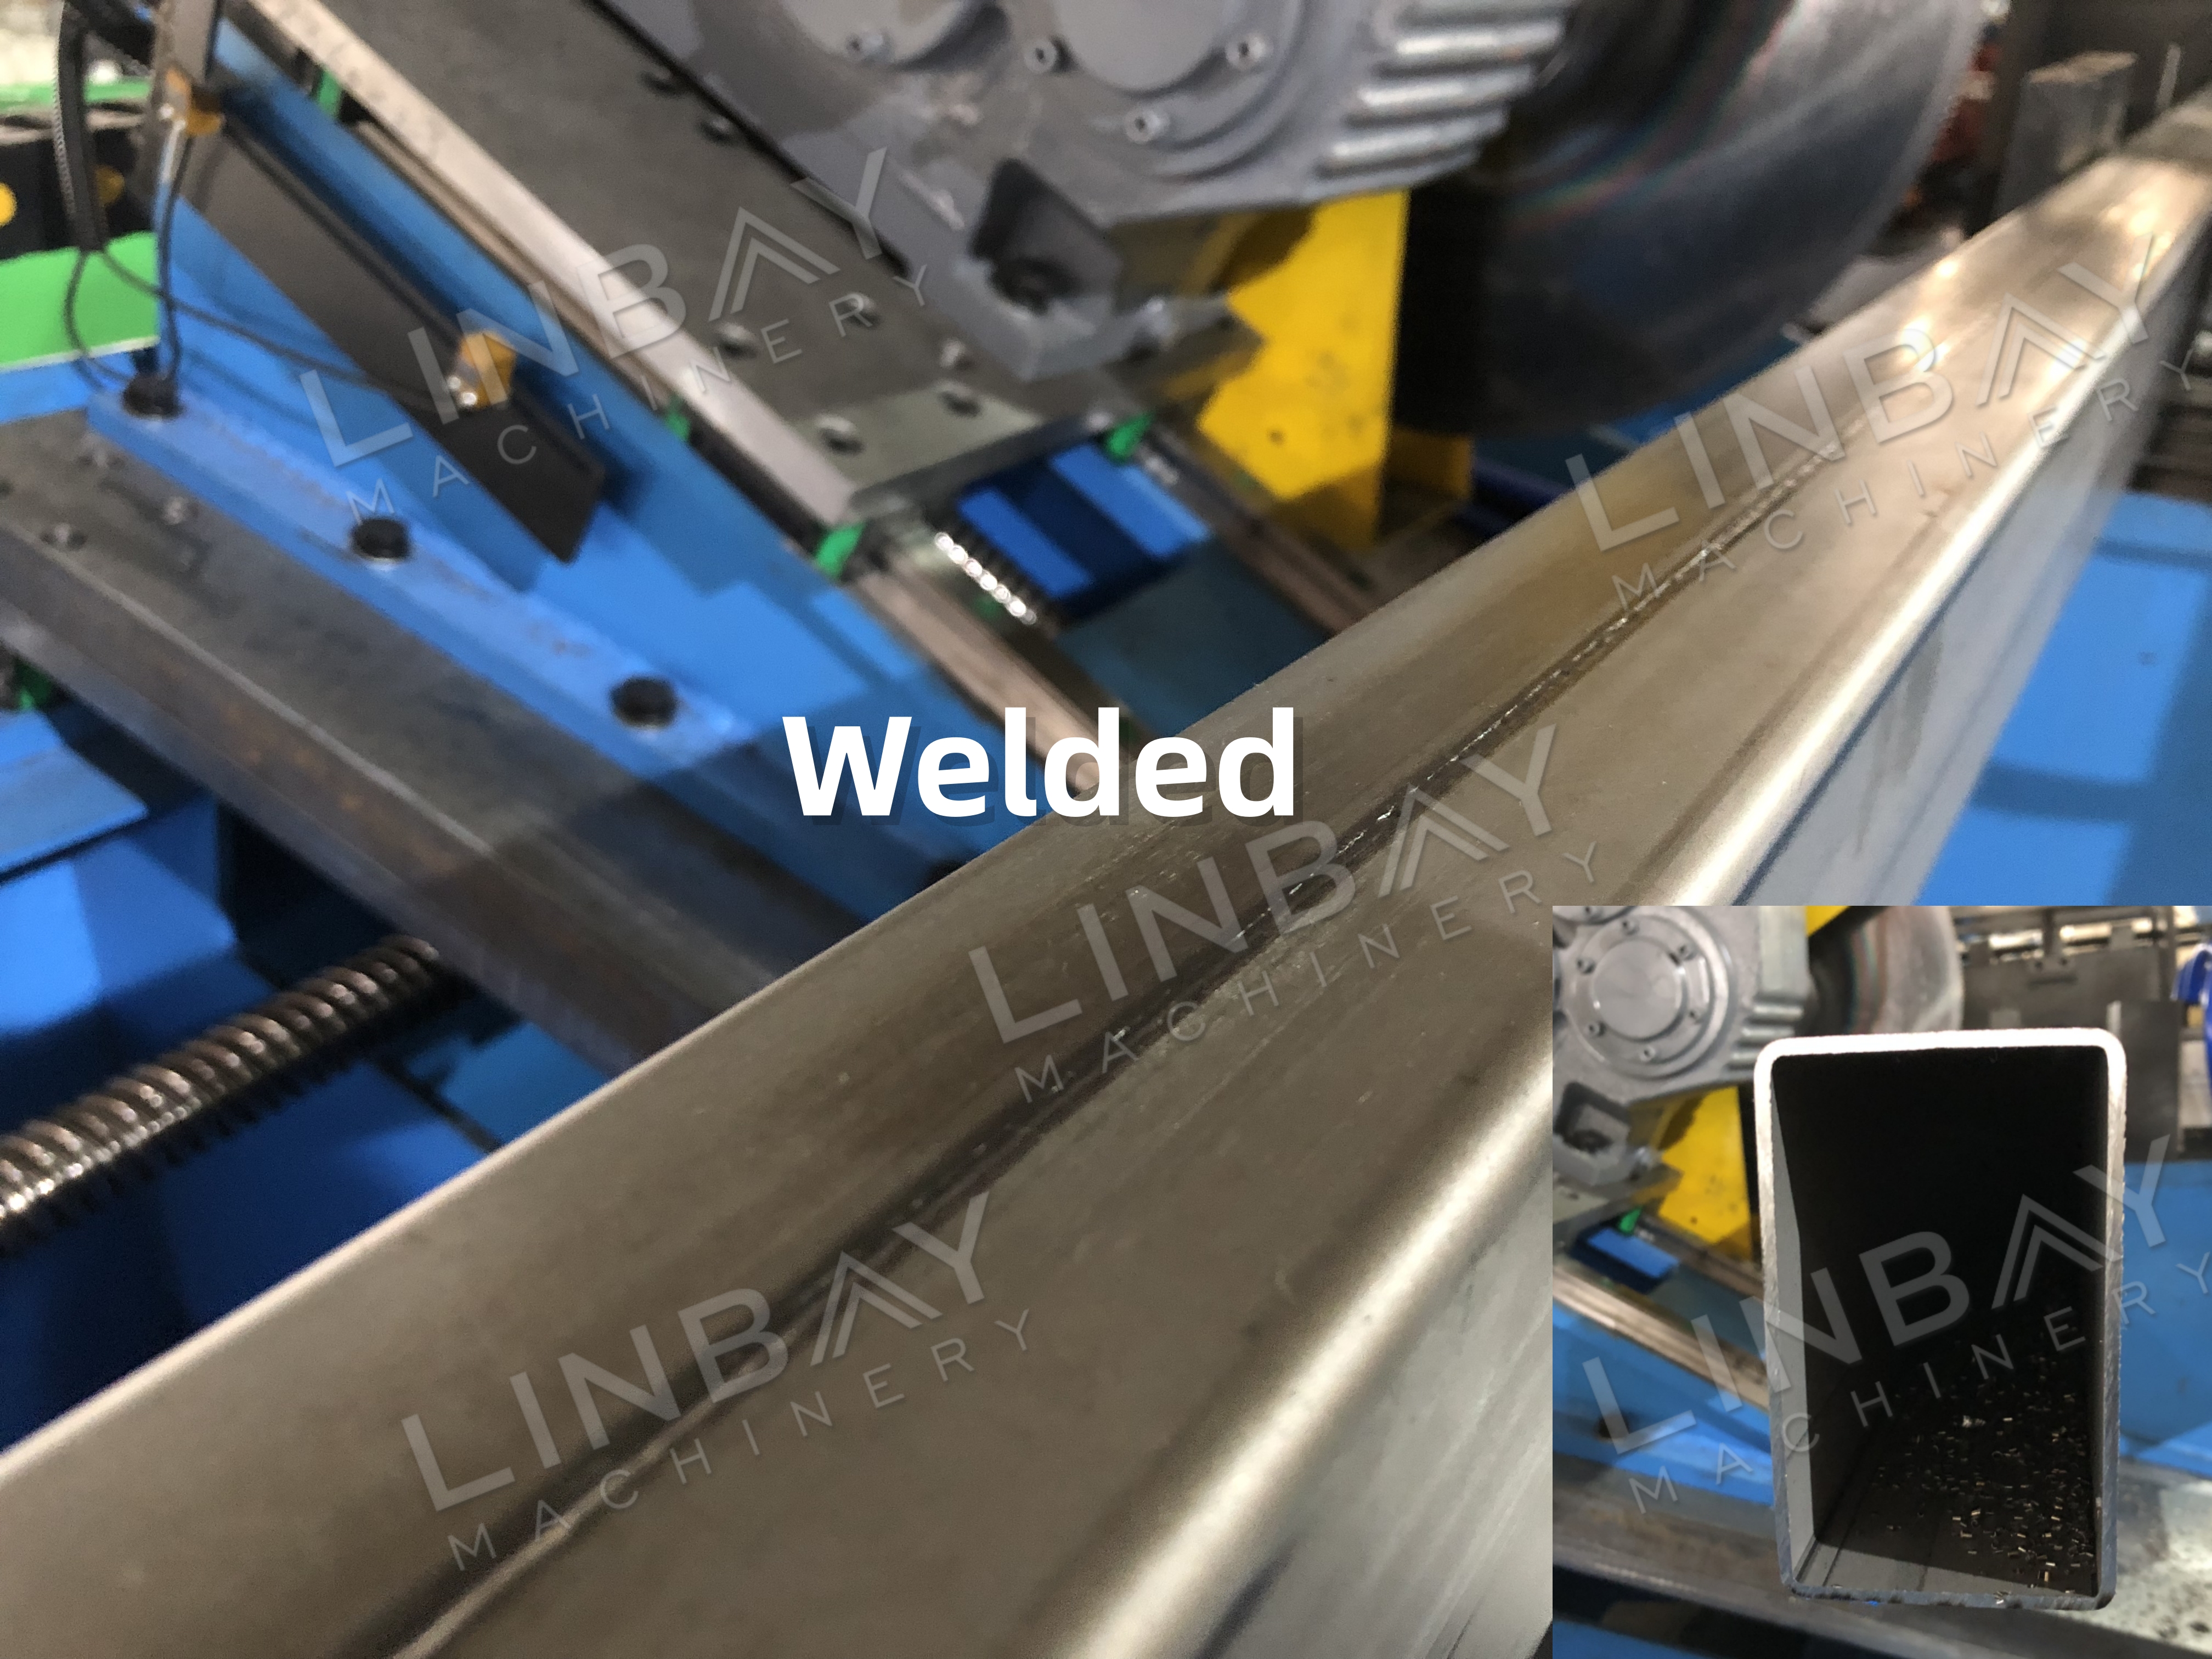
· উন্নত গুণমান এবং নির্ভুলতাউন্নত নির্ভুলতা এবং একটি শক্তিশালী সংযোগ প্রদান করে।
· পরিষ্কার এবং পালিশ করা জয়েন্টজোড়ের স্থানে একটি পরিষ্কার ও মসৃণ ফিনিশ নিশ্চিত করে।
ওয়েল্ডিং ধোঁয়া পরিশোধক
• গন্ধ ও ধোঁয়া নিয়ন্ত্রণ: ঝালাইয়ের সময় উৎপন্ন গন্ধ ও ধোঁয়া কার্যকরভাবে শোষণ করে এবং অপসারণ করে, যা কারখানার পরিবেশকে আরও নিরাপদ করে এবং কর্মীদের স্বাস্থ্য রক্ষা করে।
উড়ন্ত করাত কাটা
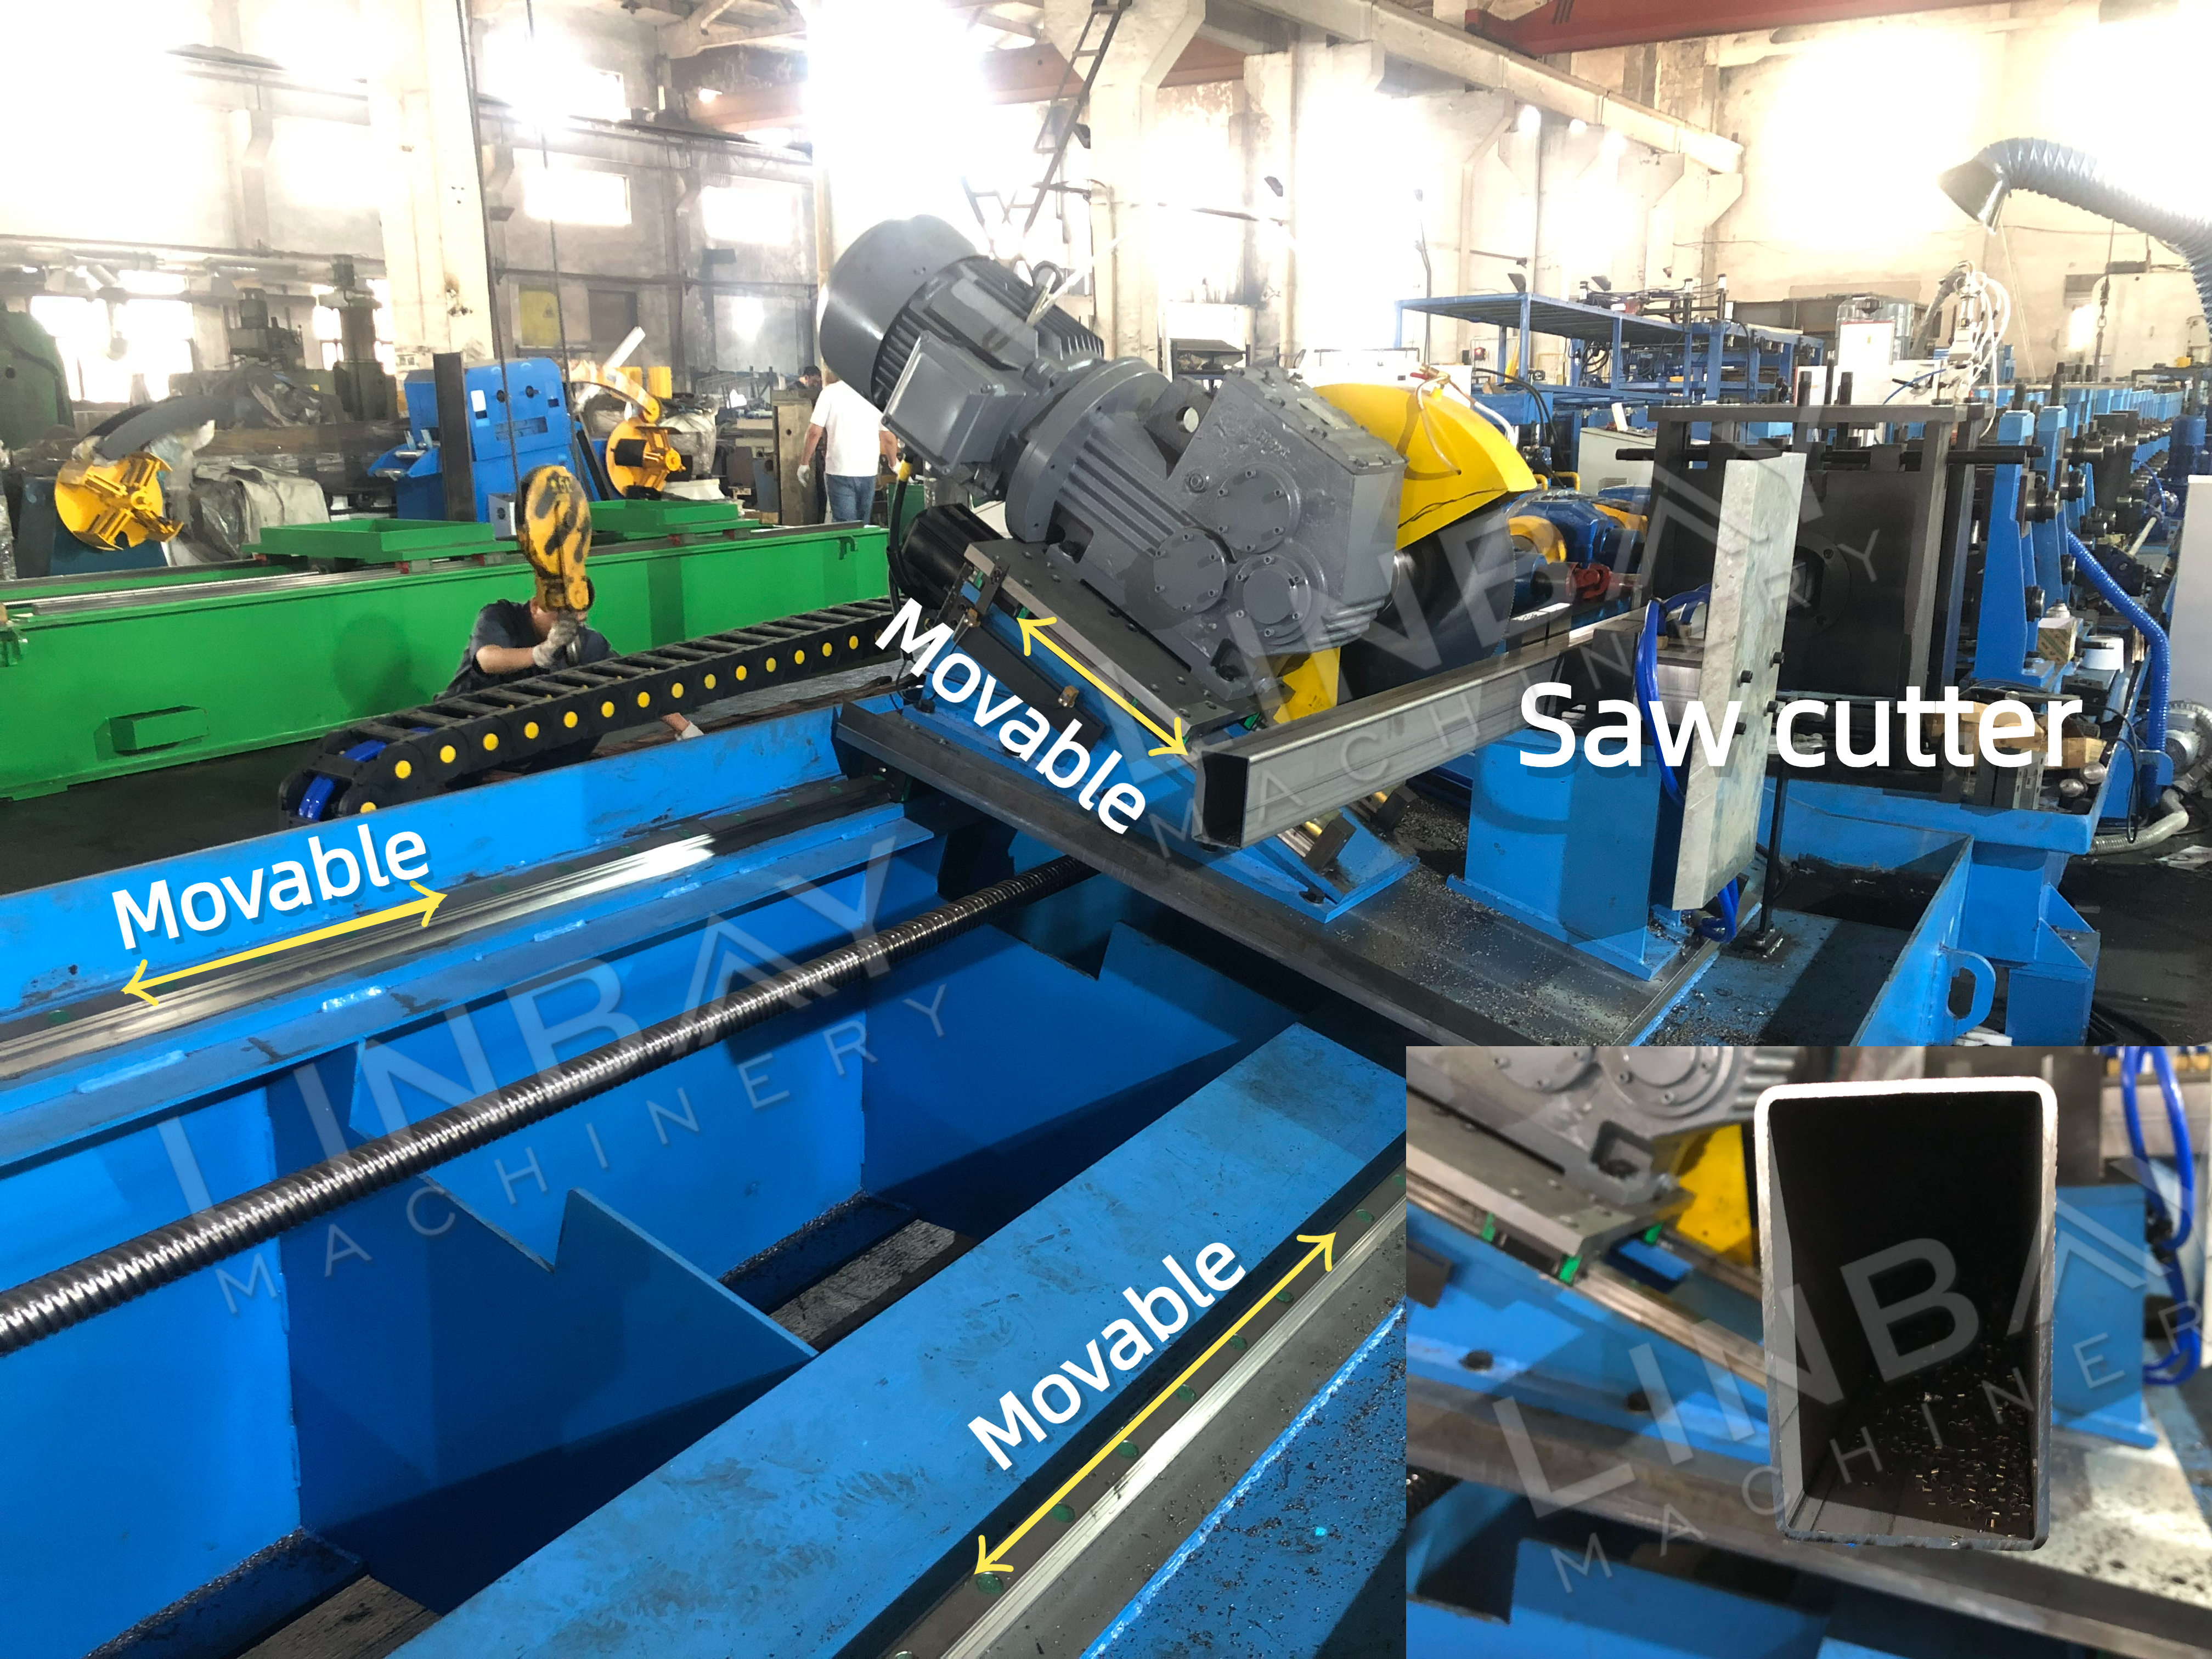
· ফ্লাইং কাটকার্যকালীন সময়ে কাটিং ইউনিটটি রোল ফর্মিং মেশিনের গতির সাথে সমন্বয় সাধন করে, যা উৎপাদন দক্ষতা ও আউটপুট বৃদ্ধি করে।
· নির্ভুল কাটিংসার্ভো মোটর এবং মোশন কন্ট্রোলারের সাহায্যে কাটিং ইউনিটটি ±১ মিমি নির্ভুলতা বজায় রাখে।
· করাত পদ্ধতিবর্গাকার-বদ্ধ প্রোফাইলগুলির প্রান্ত বিকৃত না করে নির্ভুলভাবে কাটে।
· উপাদানের দক্ষতাপ্রতিটি কাটে খুব কম বর্জ্য উৎপন্ন হয়, ফলে উপকরণের খরচ কমে যায়।
·নমনীয় অপারেশনঅন্যান্য কাটিং পদ্ধতির মতো নয়, যেখানে বিভিন্ন আকারের জন্য নির্দিষ্ট ব্লেডের প্রয়োজন হয়, করাত দিয়ে কাটা একটি অভিযোজনযোগ্য পদ্ধতি, যা ব্লেডের খরচ সাশ্রয় করে।
১. ডিকয়লার

২. খাওয়ানো

৩. ঘুষি মারা

৪. রোল ফর্মিং স্ট্যান্ড

৫. ড্রাইভিং সিস্টেম

৬. কাটিং সিস্টেম

অন্যান্য

বাইরের টেবিল