စတုရန်းပြွန်လိပ်ပုံသွင်းစက်
ဤထုတ်လုပ်မှုလိုင်းကို အထူ ၂ မီလီမီတာရှိပြီး အနံ ၅၀-၁၀၀ မီလီမီတာနှင့် အမြင့် ၁၀၀-၂၀၀ မီလီမီတာအထိရှိသော စတုရန်းပြွန်များ ဖန်တီးရန်အတွက် ပြုလုပ်ထားပါသည်။
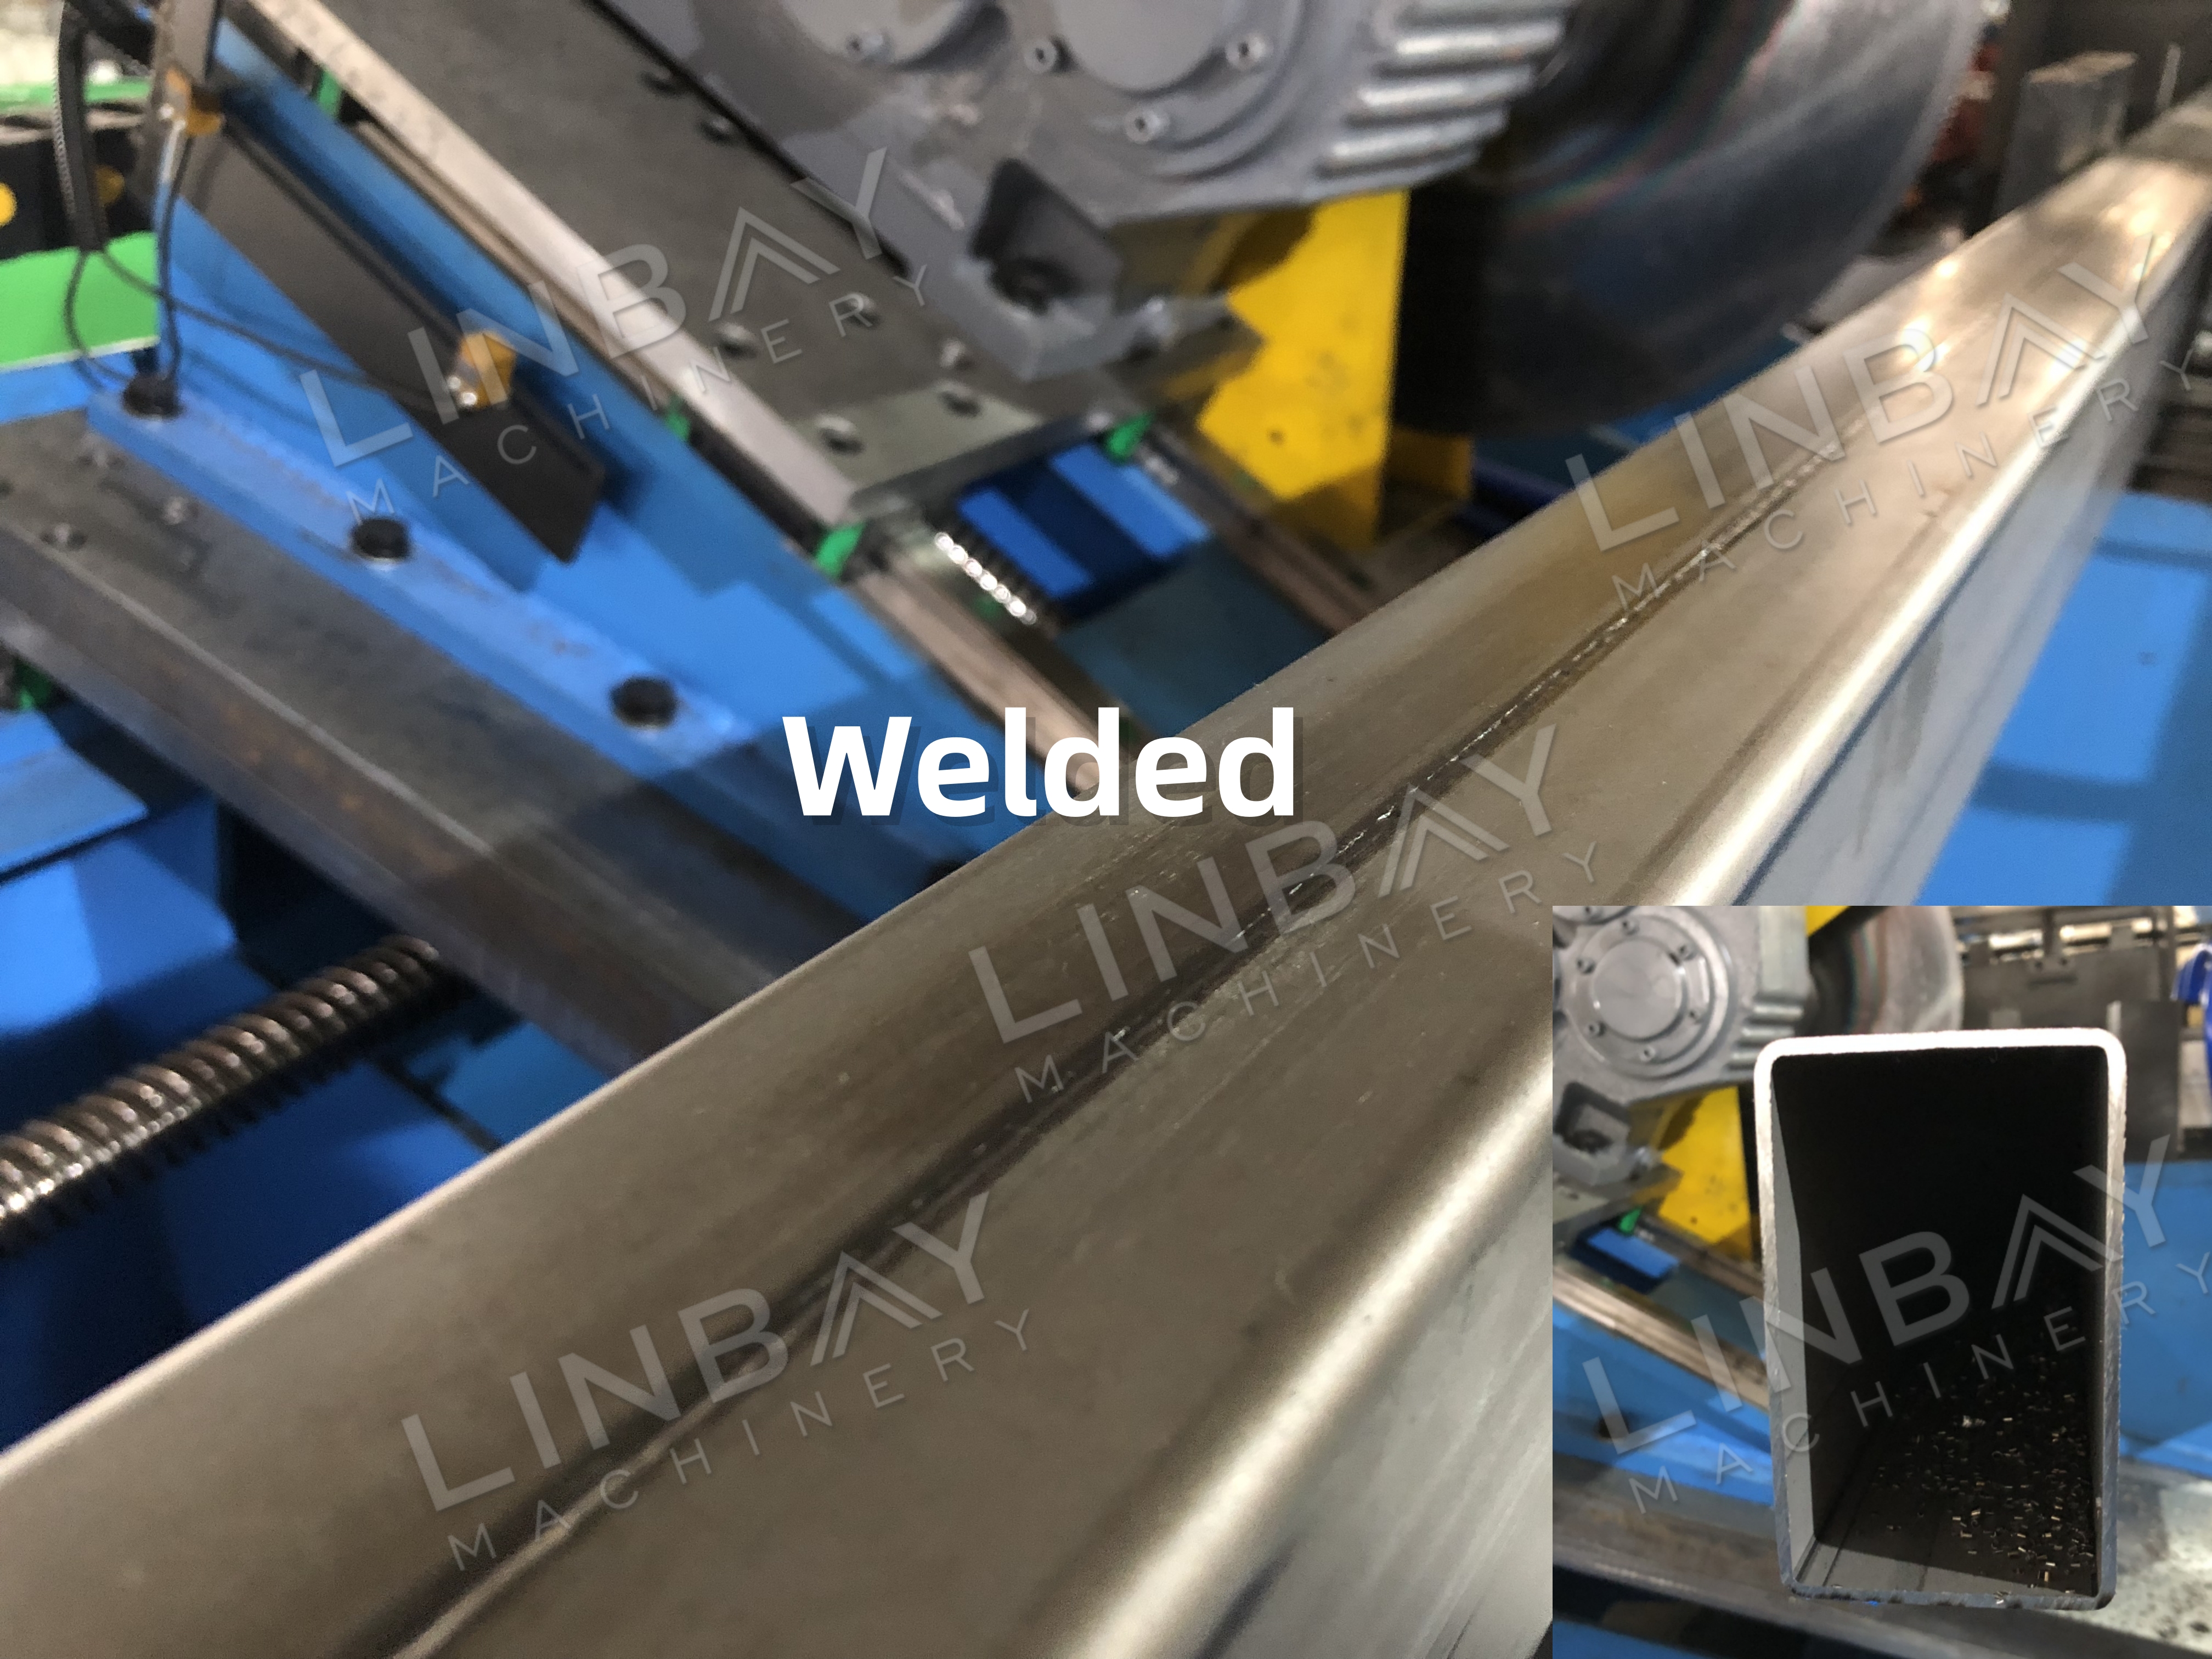
ထုတ်လုပ်မှုလိုင်းတွင် အဓိကလုပ်ငန်းစဉ်များစွာပါဝင်သည်- decoiling၊ pre-punch leveling၊ punching၊ post-punch leveling၊ roll-forming၊ laser welding၊ fume extraction နှင့် cutting။
ပြည့်စုံသော စနစ်ထည့်သွင်းမှုနှင့် အဆင့်မြင့် အလိုအလျောက်လုပ်ဆောင်ခြင်းစနစ်တို့ ပါဝင်သည့် ဤထုတ်လုပ်မှုလိုင်းသည် အထူးသဖြင့် ထုတ်လုပ်မှုပမာဏ နည်းပါးသော ရိုးရာဂဟေဆက်ပြွန်စက်များအတွက် သာလွန်ကောင်းမွန်သော ရွေးချယ်မှုတစ်ခုကို ပေးဆောင်ပါသည်။
တကယ့်ဖြစ်ရပ် - အဓိက နည်းပညာဆိုင်ရာ ကန့်သတ်ချက်များ
စီးဆင်းမှုဇယား- တင်ဆောင်သည့်ကားပါသည့် ဟိုက်ဒရောလစ် decoiler--Leveler--Servo feeder--Punch press--Hydraulic punch--Limiter--လမ်းညွှန်--Leveler--Roll former--Laser weld--Flying saw cut--Out table
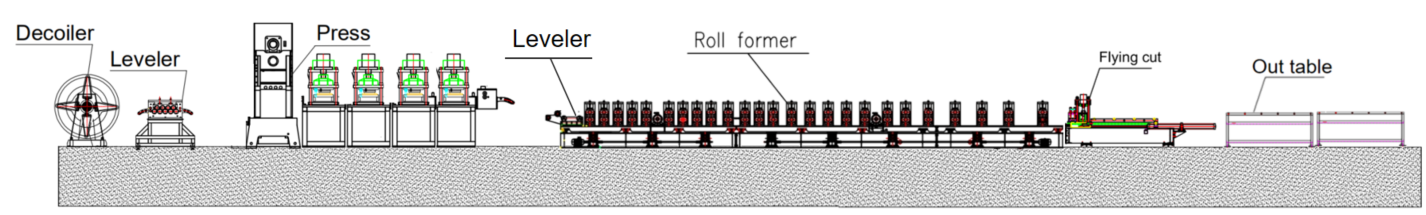
တကယ့်ဖြစ်ရပ် - အဓိက နည်းပညာဆိုင်ရာ ကန့်သတ်ချက်များ
· ချိန်ညှိနိုင်သော လိုင်းအမြန်နှုန်း- လေဆာဂဟေဆက်ခြင်းဖြင့် ၅-၆ မီတာ/မိနစ်
· တွဲဖက်အသုံးပြုနိုင်သောပစ္စည်းများ- အပူပေးသံမဏိ၊ အအေးပေးသံမဏိ၊ အနက်ရောင်သံမဏိ
· ပစ္စည်းအထူ: ၂ မီလီမီတာ
· လိပ်ပုံသွင်းစက်- universal joint ပါသော သွန်းသံဖွဲ့စည်းပုံ
· မောင်းနှင်မှုစနစ်- universal joint cardan shaft ပါရှိသော ဂီယာဘောက်စ်ဖြင့် မောင်းနှင်သည့်စနစ်
· ဖြတ်တောက်ခြင်းစနစ်- ဖြတ်တောက်နေစဉ်အတွင်း လိပ်ရှေ့ပြေးပုံစံဖြင့် ပျံသန်းဖြတ်တောက်ခြင်း
· PLC ထိန်းချုပ်မှု- Siemens စနစ်
တကယ့် case-machinery
၁။ ဟိုက်ဒရောလစ် decoiler * ၁
၂။ သီးခြားအဆင့်ညှိကိရိယာ*၁
၃။ ဖောက်စက်*၁
၄။ ဟိုက်ဒရောလစ် ဖောက်စက် * ၁
၅။ ဆာဗို ကျွေးစက် * ၁
၆။ ပေါင်းစပ်အဆင့်ညှိကိရိယာ*၁
၇။ လိပ်ပုံသွင်းစက် * ၁
၈။ လေဆာဂဟေဆက်စက် * ၁ ခု
၉။ ဂဟေဆော်အငွေ့သန့်စင်စက် *၁
၁၀။ ပျံသန်းနိုင်သော လွှ ဖြတ်တောက်စက် * ၁ ခု
၁၁။ အပြင်စားပွဲ * ၂
၁၂။PLC ထိန်းချုပ်ကက်ဘိနက် * ၂
၁၃။ ဟိုက်ဒရောလစ်ဘူတာရုံ * ၃
၁၄။ အပိုပစ္စည်းသေတ္တာ (အခမဲ့) * ၁
တကယ့်ဖြစ်ရပ် - ဖော်ပြချက်
ဟိုက်ဒရောလစ် decoiler
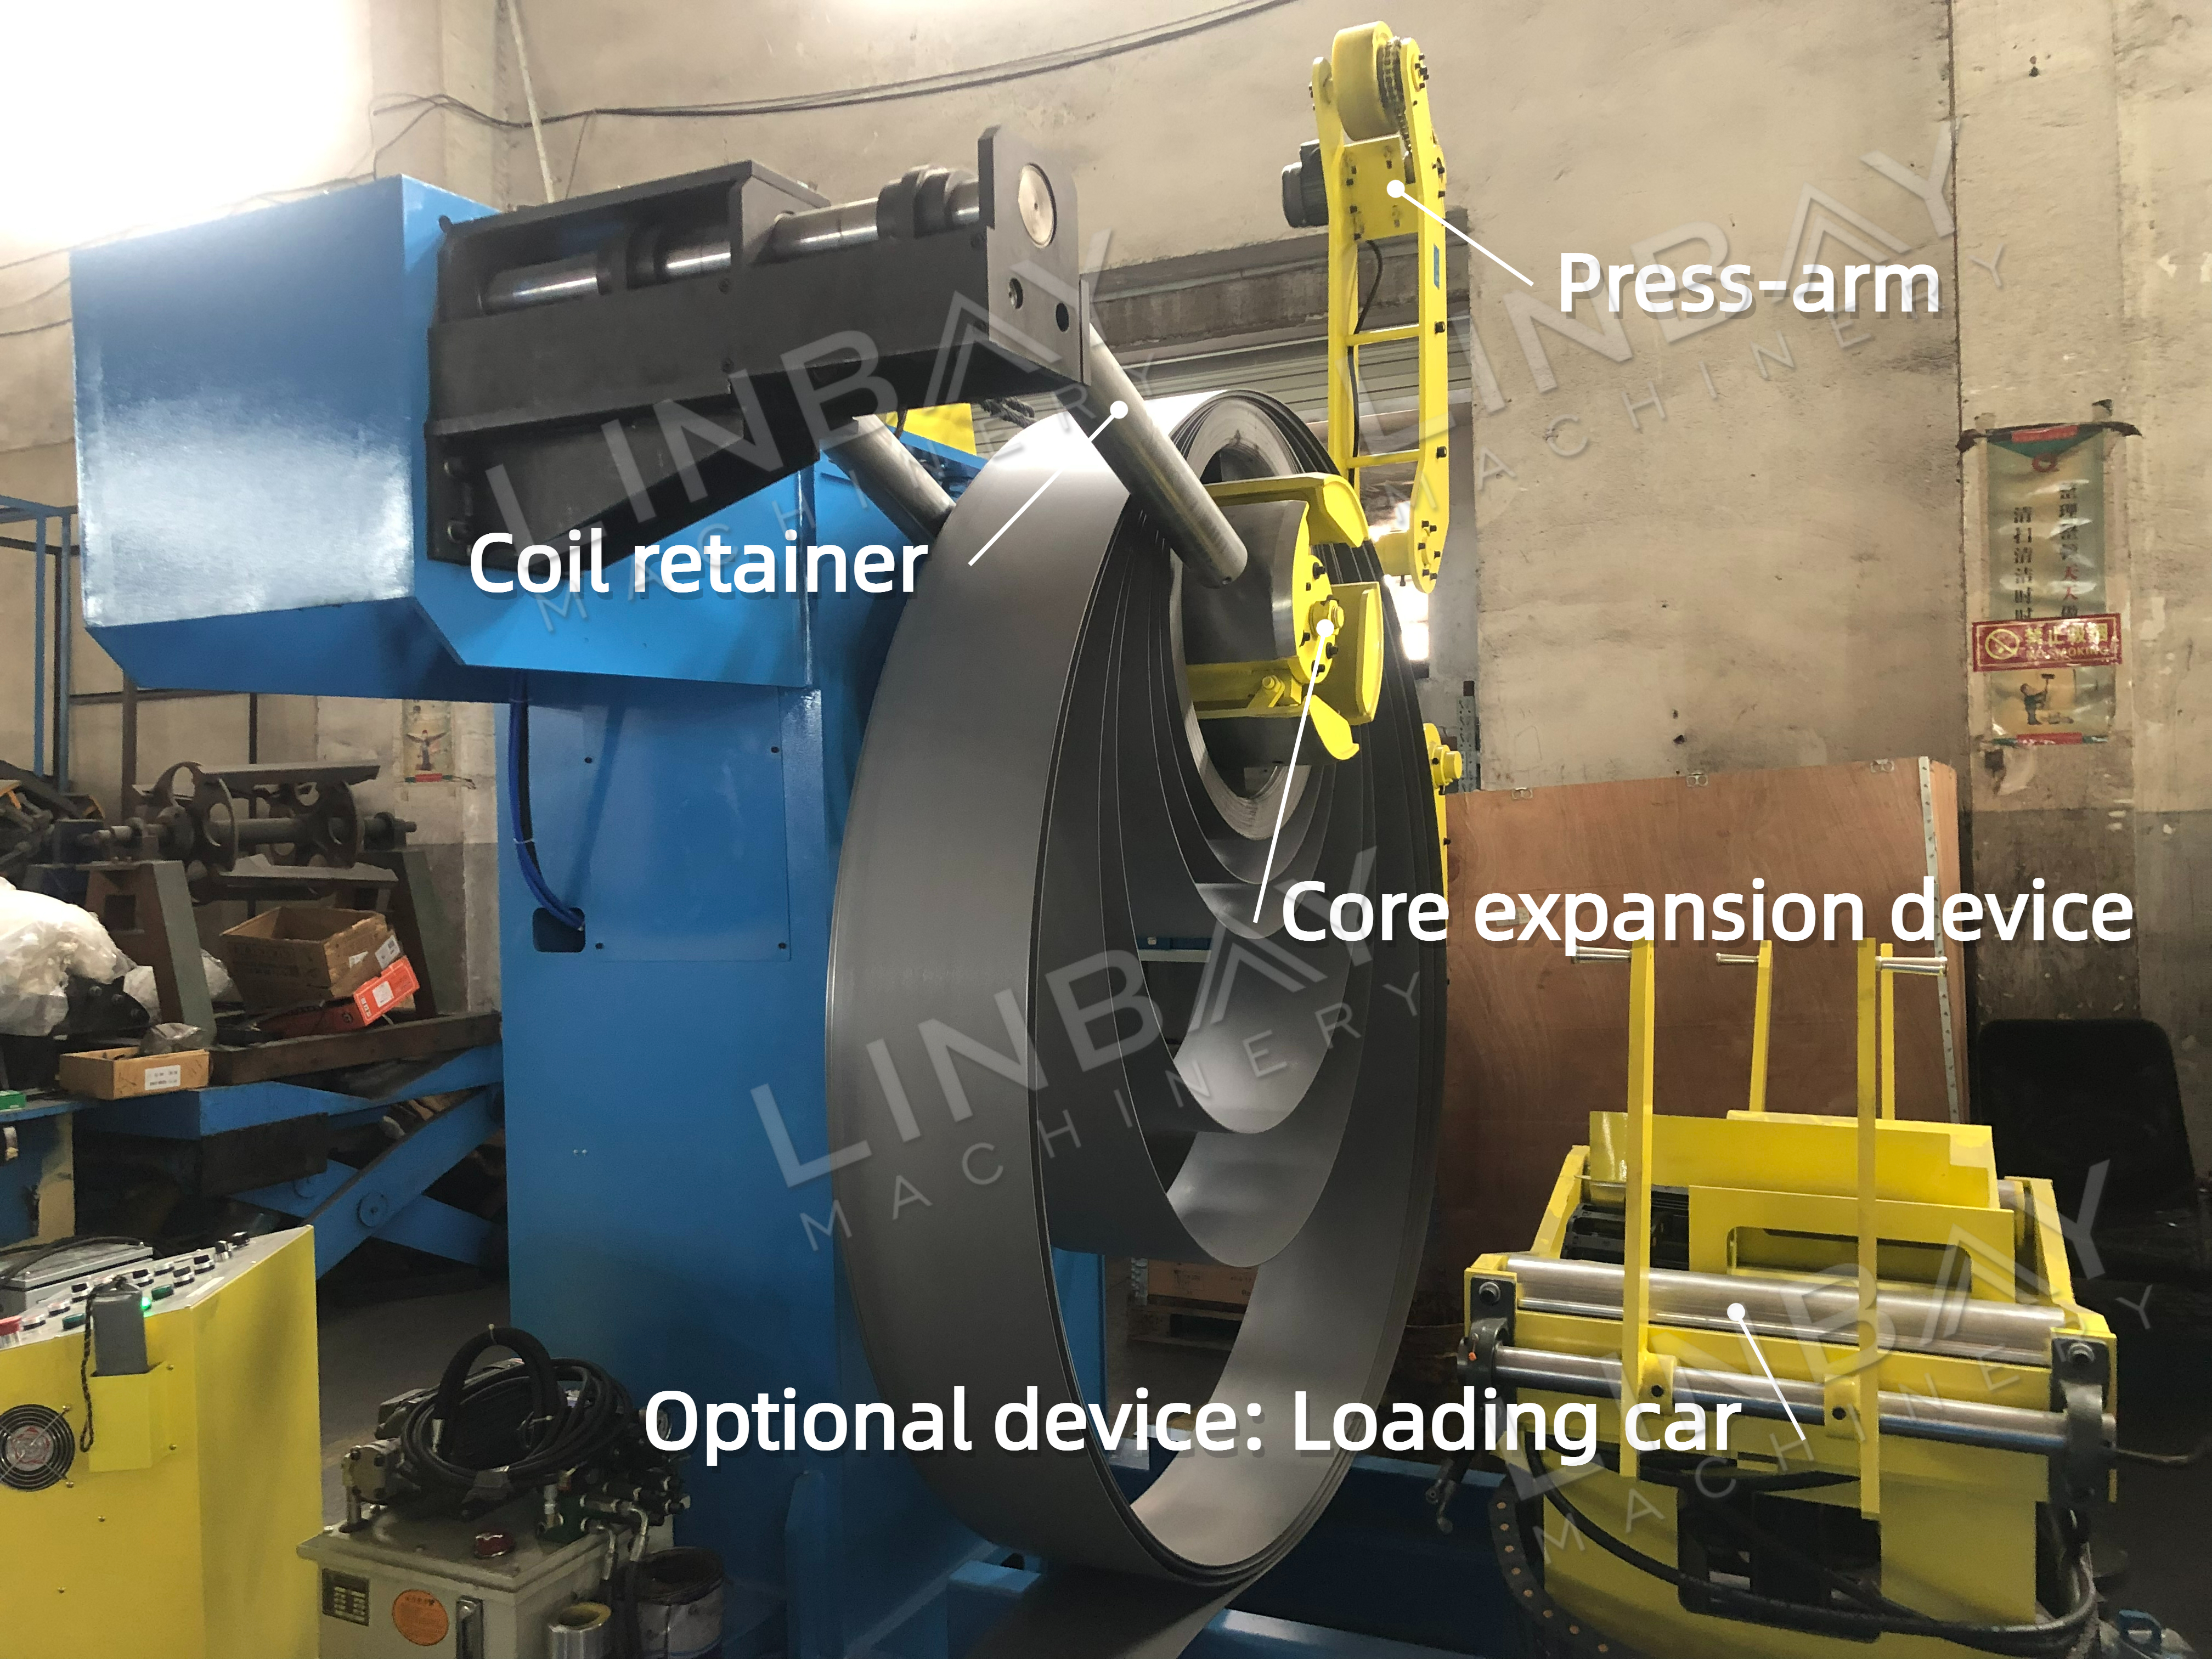
•လုပ်ဆောင်ချက်: သံမဏိကွိုင်တင်ဆောင်မှုကို ထောက်ပံ့ရန် ခိုင်ခံ့သောဘောင်ကို တည်ဆောက်ထားသည်။ ဟိုက်ဒရောလစ် decoiler သည် ထုတ်လုပ်မှုလိုင်းထဲသို့ သံမဏိကွိုင်များထည့်သွင်းရာတွင် ထိရောက်မှုနှင့် ဘေးကင်းမှုကို မြှင့်တင်ပေးသည်။
•အဓိက ချဲ့ထွင်ရေး ကိရိယာ: ဟိုက်ဒရောလစ်မန်ဒရယ် သို့မဟုတ် အာဘာသည် အတွင်းပိုင်းအချင်း ၄၉၀-၅၁၀ မီလီမီတာရှိသော သံမဏိကွိုင်များနှင့် ကိုက်ညီစေရန် ချိန်ညှိပေးပြီး ကွိုင်ကို ခိုင်မြဲစွာကိုင်ထားရန်နှင့် ချောမွေ့စွာ ခွာထုတ်နိုင်စေရန် ကျယ်ပြန့်လာခြင်းနှင့် ကျုံ့ခြင်းတို့ ပြုလုပ်ပေးသည်။
•ဖိအားပေးလက်မောင်း: ဟိုက်ဒရောလစ် ဖိလက်တံသည် သံမဏိကွိုင်ကို ခိုင်မာအောင်ပြုလုပ်ပေးပြီး အတွင်းပိုင်းဖိစီးမှုကြောင့် ရုတ်တရက် လိပ်ထွက်သွားခြင်းကို ကာကွယ်ပေးပြီး အလုပ်သမားများကို ဒဏ်ရာများရရှိနိုင်ခြေမှ ကာကွယ်ပေးသည်။
•ကွိုင်ထိန်းသိမ်းကိရိယာ: ဒီဇိုင်းက ကွိုင်ကို လုံခြုံစွာ တပ်ဆင်ထားနိုင်စေပြီး လွယ်ကူစွာ ဖြုတ်တပ်နိုင်စေပါသည်။
•ထိန်းချုပ်စနစ်: စနစ်တွင် PLC နှင့် ထိန်းချုပ်ခုံပါရှိပြီး၊ ၎င်းတွင် လုံခြုံရေးအတွက် အရေးပေါ်ရပ်တန့်ခလုတ်တစ်ခု ပါဝင်သည်။
ရွေးချယ်နိုင်သော ကိရိယာ- ကားတင်ဆောင်ခြင်း
•ထိရောက်သော ကွိုင်အစားထိုးခြင်းသံမဏိကွိုင်များကို ပိုမိုဘေးကင်းလုံခြုံစွာနှင့် ထိရောက်စွာ ပြောင်းလဲရာတွင် ကူညီပေးပြီး အလုပ်သမားကုန်ကျစရိတ်ကို လျှော့ချပေးသည်။
•ဟိုက်ဒရောလစ် ချိန်ညှိမှုမန်ဒရယ်နှင့် ချိန်ညှိရန် ပလက်ဖောင်းကို ဟိုက်ဒရောလစ်နည်းဖြင့် အပေါ်အောက် ချိန်ညှိနိုင်သည်။ ထို့အပြင် ဘီးများတပ်ဆင်ထားသော ကုန်တင်ကားသည် လမ်းကြောင်းတစ်လျှောက် လျှပ်စစ်ဖြင့် ရွေ့လျားနိုင်သည်။
•ဘေးကင်းရေးဒီဇိုင်း: ခွက်ဝင်နေသော ဒီဇိုင်းသည် သံမဏိကွိုင်ကို ခိုင်မြဲစွာ ဆုပ်ကိုင်ထားပြီး လျှောကျခြင်းမှ ကာကွယ်ပေးသည်။
ရွေးချယ်နိုင်သောစက်: Shearer Butt Welder
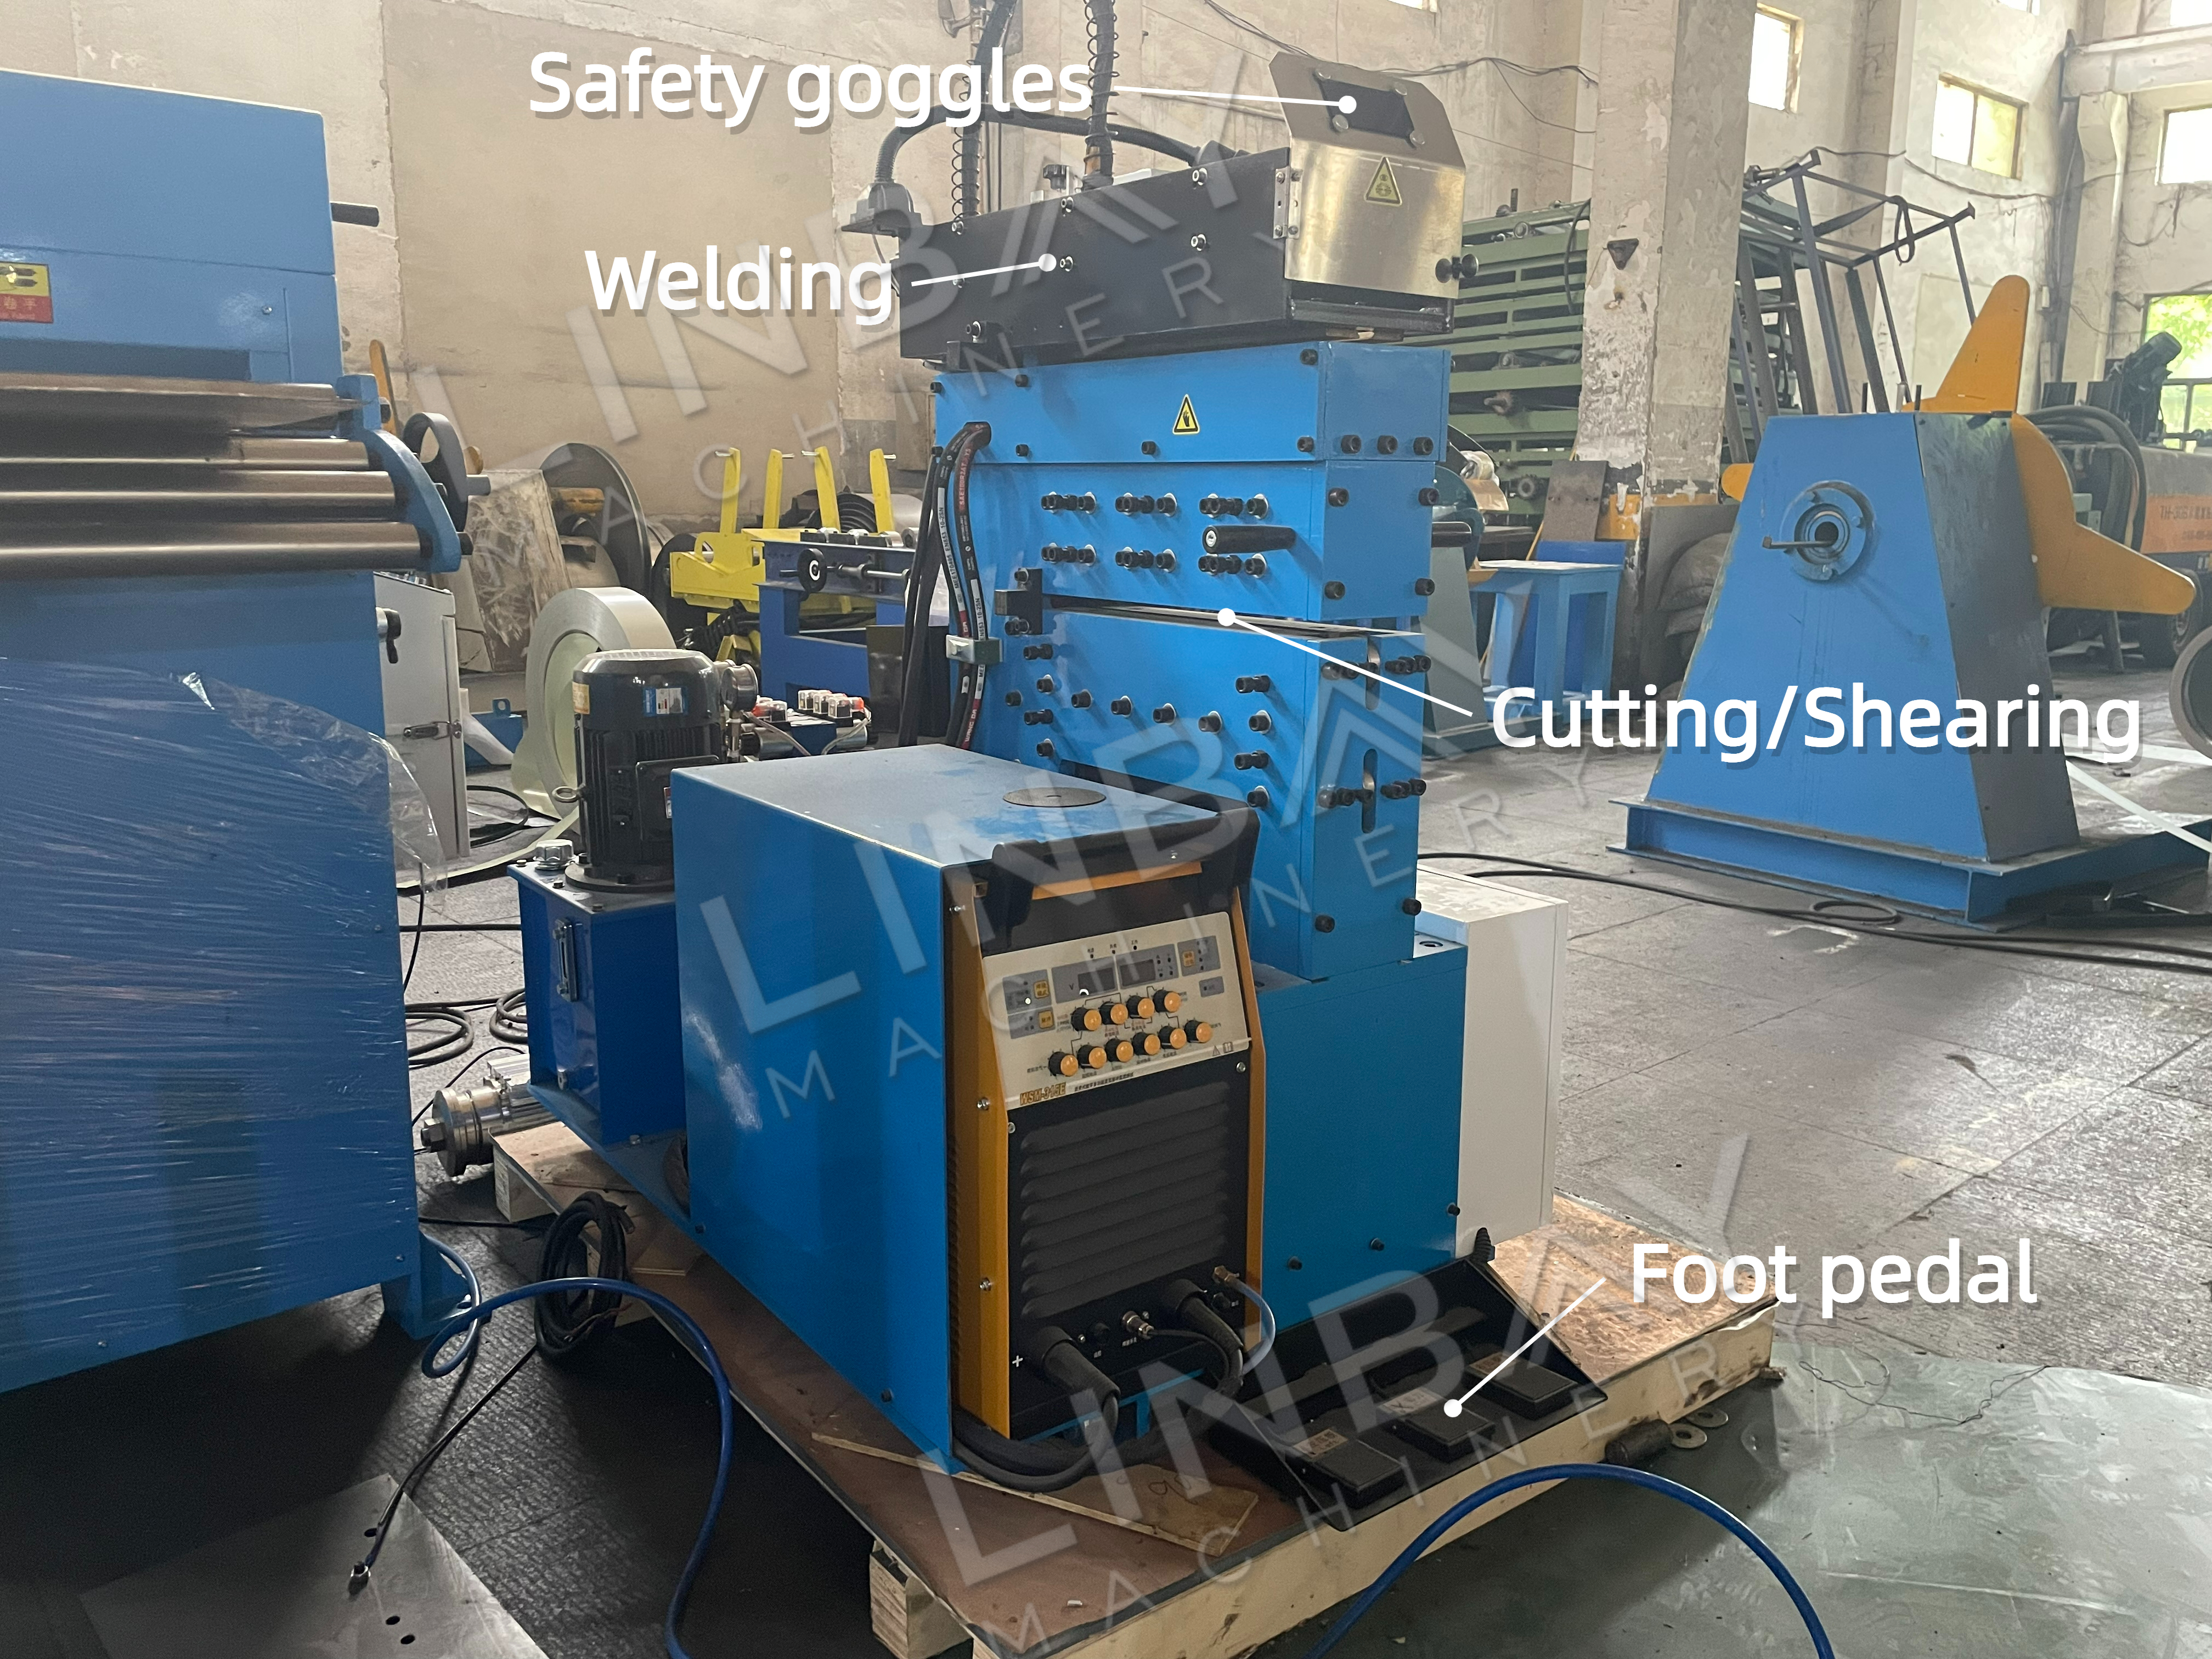
· နောက်ဆုံးနှင့် အသစ်သော သံမဏိကွိုင်များကို ချိတ်ဆက်ပေးခြင်းဖြင့် ကျွေးမွေးချိန်နှင့် ကွိုင်အသစ်များအတွက် ချိန်ညှိမှုအဆင့်များကို လျှော့ချပေးသည်။
· အလုပ်သမားကုန်ကျစရိတ်နှင့် ပစ္စည်းဖြုန်းတီးမှုများကို လျှော့ချပေးသည်။
· တိကျသော ချိန်ညှိမှုနှင့် ဂဟေဆက်ခြင်းအတွက် ချောမွေ့ပြီး ချွန်ထက်မှုမရှိသော ဖြတ်တောက်ခြင်းကို သေချာစေသည်။
· တသမတ်တည်းနှင့် ခိုင်မာသော ဂဟေဆက်ခြင်းများအတွက် အလိုအလျောက် TIG ဂဟေဆက်ခြင်း ပါရှိသည်။
· အလုပ်သမားများ၏ မျက်လုံးများကို ကာကွယ်ရန်အတွက် ဂဟေဆော်စားပွဲပေါ်တွင် ဘေးကင်းရေးမျက်မှန် ပါဝင်သည်။
· ခြေနင်းထိန်းချုပ်မှုများက ကွိုင်ညှပ်ခြင်းကို ပိုမိုလွယ်ကူစေသည်။
· ကွိုင်အကျယ်အမျိုးမျိုးအတွက် စိတ်ကြိုက်ပြင်ဆင်နိုင်ပြီး ၎င်း၏အကျယ်အပိုင်းအခြားအတွင်းရှိ ထုတ်လုပ်မှုလိုင်းအမျိုးမျိုးတွင် အလွယ်တကူပေါင်းစပ်နိုင်သည်။
သီးခြားအဆင့်ညှိစက်
· ပလတ်စတစ်ပုံပျက်ခြင်းကြောင့် သံမဏိကွိုင်များတွင် ဖိစီးမှုနှင့် မျက်နှာပြင်ချို့ယွင်းချက်များကို လျှော့ချပေးပြီး ပုံသွင်းခြင်းလုပ်ငန်းစဉ်အတွင်း ဂျီဩမေတြီအမှားအယွင်းများကို ကာကွယ်ပေးသည်။
· ၁.၅ မီလီမီတာထက်ထူသော ကွိုင်များကို ထိုးဖောက်ရန် လိုအပ်သည့်နေရာများအတွက် အဆင့်ညှိခြင်းသည် အရေးကြီးပါသည်။
· decoiler များ သို့မဟုတ် roll forming စက်များနှင့် ပေါင်းစပ်ထားသော ပေါင်းစပ် leveler များနှင့်မတူဘဲ၊ သီးခြား leveler များသည် ပိုမိုမြင့်မားသော အမြန်နှုန်းများဖြင့် လည်ပတ်ကြသည်။
ထိုးဖောက်ခြင်း အပိုင်း
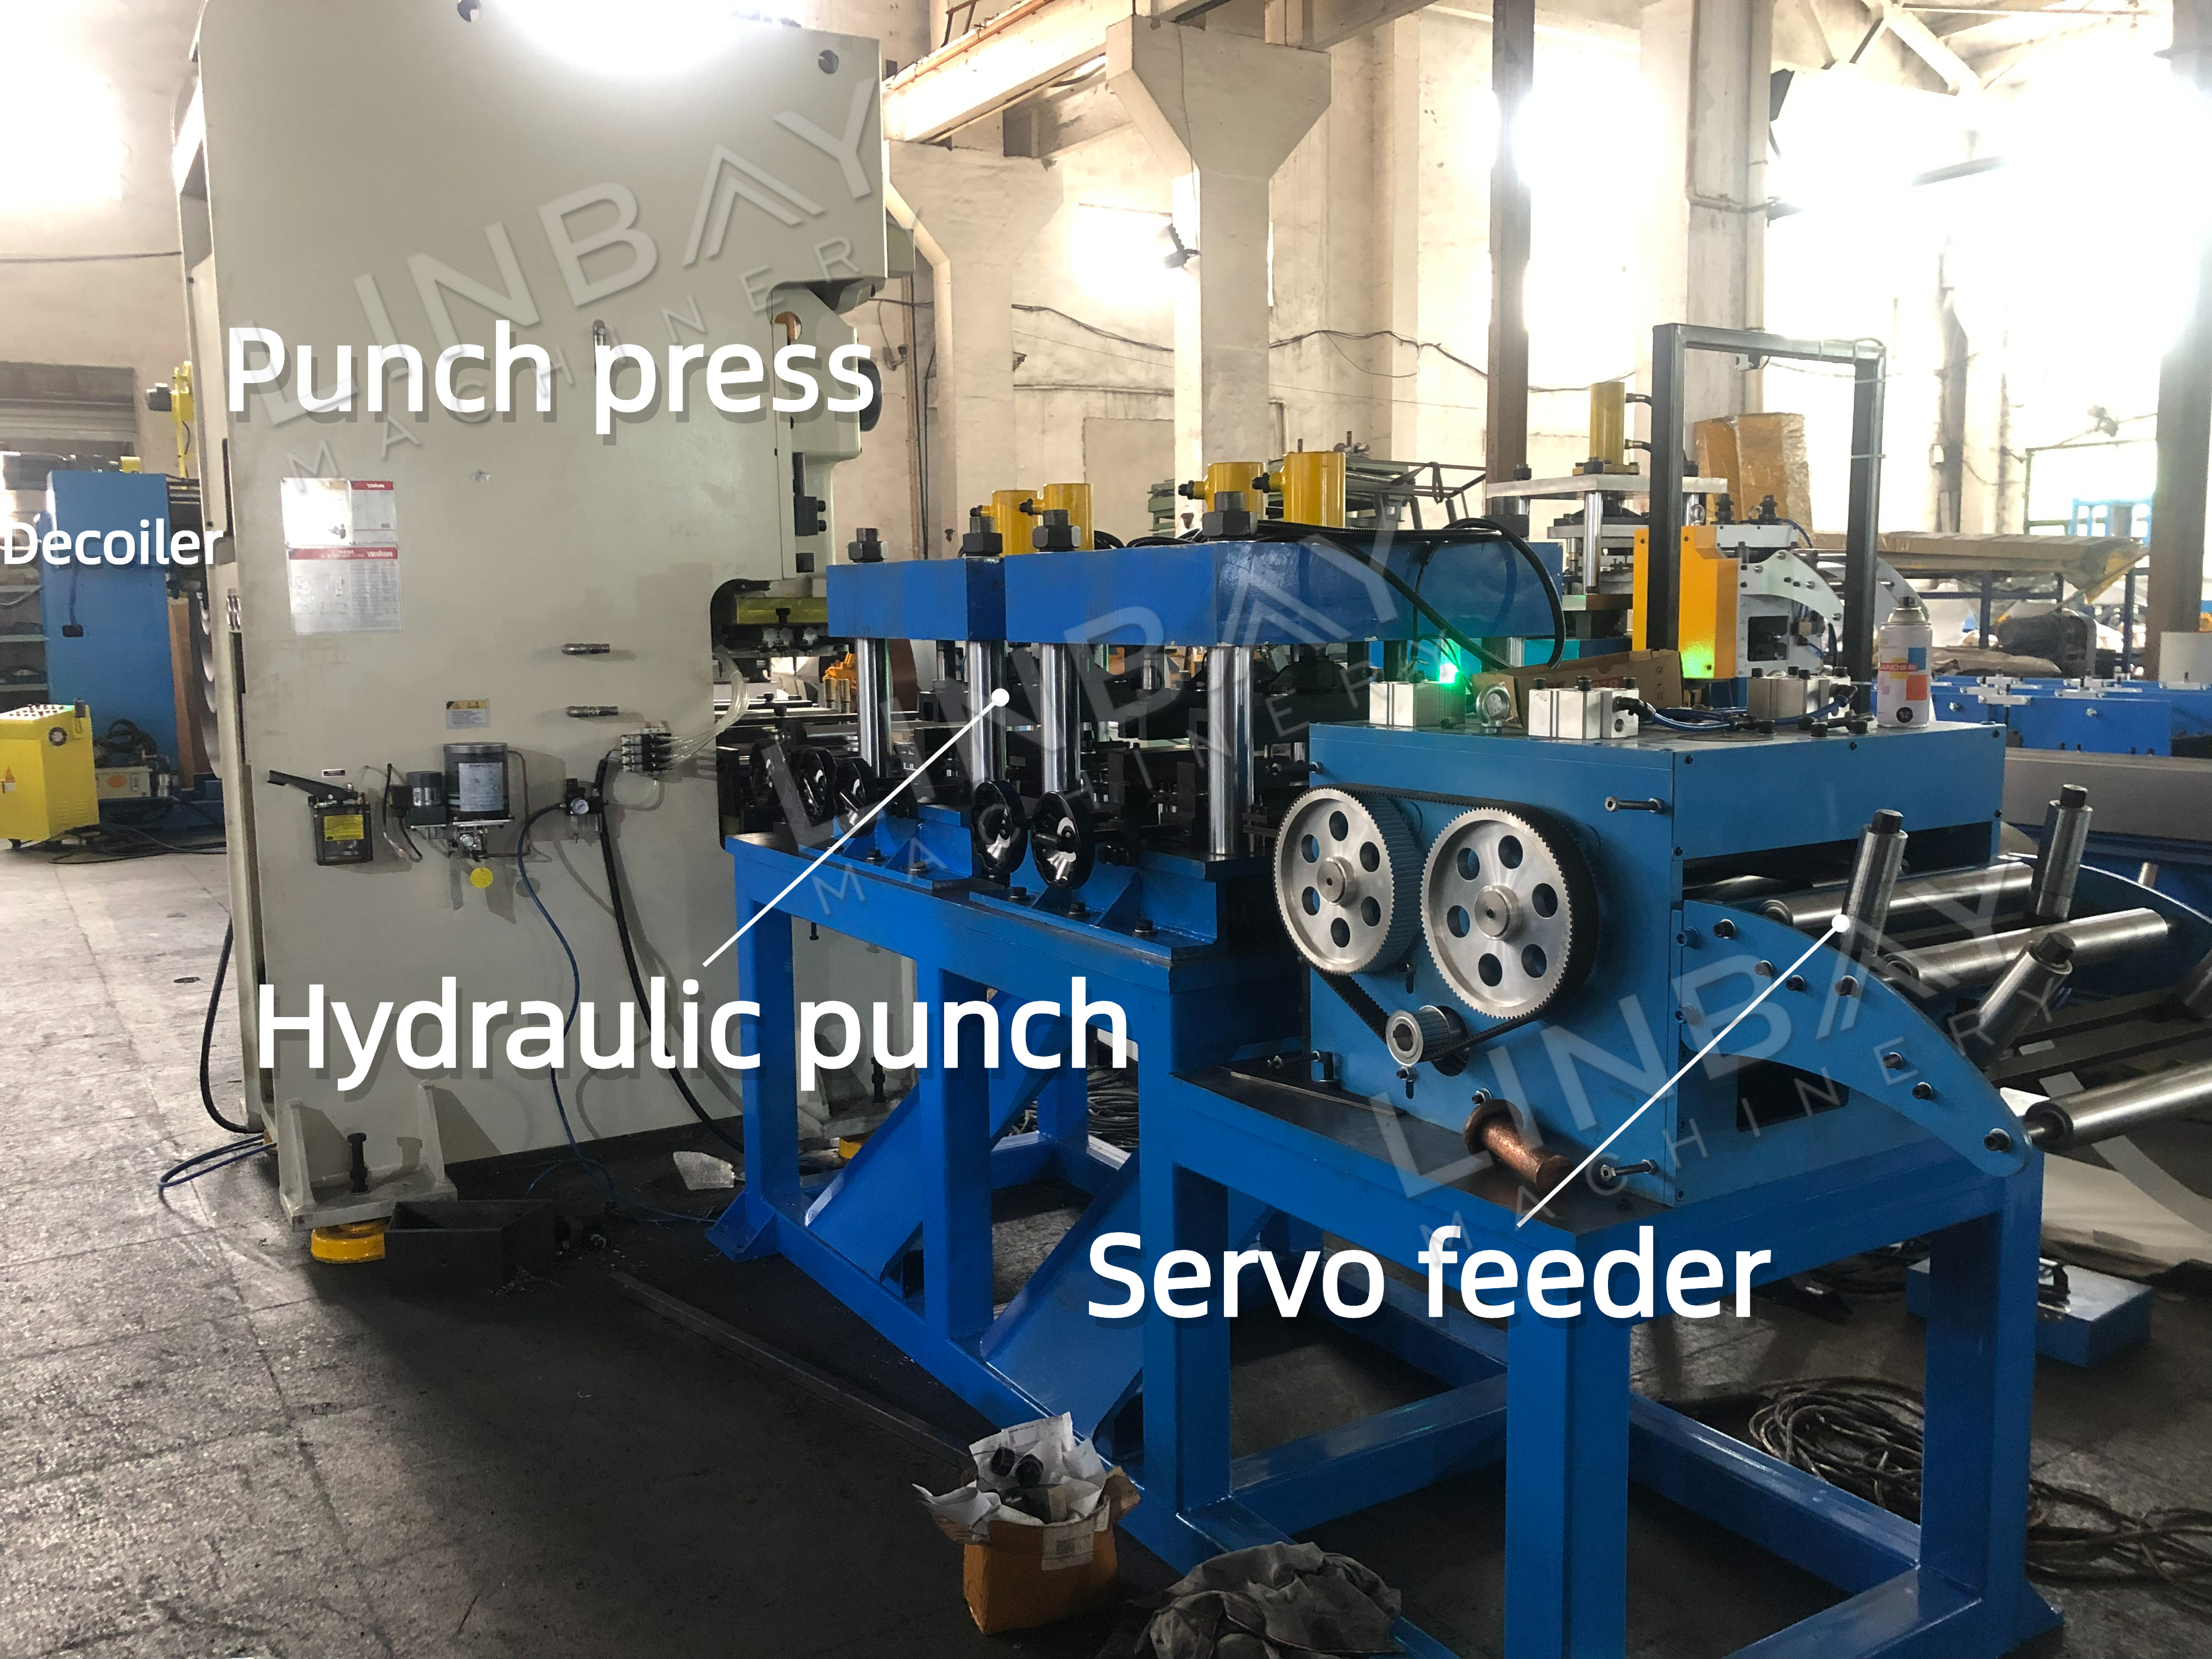
• ဤထုတ်လုပ်မှုလိုင်းတွင်၊ ကျွန်ုပ်တို့သည် အပေါက်ဖောက်ရန်အတွက် punch press နှင့် hydraulic punch ပေါင်းစပ်မှုကို အသုံးပြုပါသည်။ ကျွန်ုပ်တို့၏ အင်ဂျင်နီယာအဖွဲ့သည် ရှုပ်ထွေးသော အပေါက်ပုံစံများကို ကိုင်တွယ်ဖြေရှင်းရန်၊ ထိရောက်မှုနှင့် ကုန်ကျစရိတ်ကို ဟန်ချက်ညီစေရန်အတွက် အကောင်းဆုံးချဉ်းကပ်မှုကို တီထွင်ခဲ့ပြီး punching စက်နှစ်မျိုးလုံး၏ အားသာချက်များကို ပေါင်းစပ်ခြင်းဖြင့် ဖန်တီးထားပါသည်။
ပန်ချ် ဖိစ်
· မြန်ဆန်သောလည်ပတ်မှု။
· အပေါက်ဖောက်စဉ် အပေါက်အကွာအဝေးတွင် တိကျမှုမြင့်မားသည်။
· ပုံသေအပေါက်ပုံစံများအတွက် အသင့်တော်ဆုံးဖြစ်သည်။
ဟိုက်ဒရောလစ် လက်သီး
• အပေါက်ပုံစံအမျိုးမျိုးအတွက် ပိုမိုပြောင်းလွယ်ပြင်လွယ်ရှိသည်။ ဟိုက်ဒရောလစ်ထိုးစက်သည် မတူညီသောအပေါက်ပုံသဏ္ဍာန်များနှင့် လိုက်လျောညီထွေဖြစ်အောင် ပြုလုပ်နိုင်ပြီး ထိုးဖောက်ကြိမ်နှုန်းကို လိုက်လျောညီထွေဖြစ်အောင် ချိန်ညှိပေးကာ တစ်ချက်ချင်းစီတွင် မတူညီသောပုံသဏ္ဍာန်များကို ရွေးချယ်၍ ထိုးဖောက်နိုင်သည်။
ဆာဗို ကျွေးစက်
servo မော်တာဖြင့် မောင်းနှင်သော feeder သည် သံမဏိကွိုင်များကို punch press သို့မဟုတ် သီးခြား hydraulic punch စက်ထဲသို့ ပေးပို့ခြင်းကို တိကျစွာ ထိန်းချုပ်ပေးသည်။ မြန်ဆန်သော တုံ့ပြန်မှုအချိန်များနှင့် အနည်းဆုံး စတင်-ရပ်တန့် နှောင့်နှေးမှုများဖြင့် servo မော်တာများသည် တိကျသော feed အရှည်များနှင့် တသမတ်တည်းရှိသော အပေါက်အကွာအဝေးကို သေချာစေပြီး၊ မညီမညာ punch များမှ အလဟဿဖြစ်မှုကို သိသိသာသာ လျှော့ချပေးသည်။ ဤစနစ်သည် စွမ်းအင်ချွေတာမှုလည်းဖြစ်ပြီး၊ တက်ကြွစွာလည်ပတ်နေစဉ်အတွင်းသာ ပါဝါကို အသုံးပြုပြီး အားလပ်ချိန်များတွင် စွမ်းအင်ကို ချွေတာသည်။ feeder ကို အပြည့်အဝ program လုပ်နိုင်သောကြောင့် ခြေလှမ်းအကွာအဝေးနှင့် punching speed ကို လျင်မြန်စွာ ချိန်ညှိနိုင်ပြီး punch molds များပြောင်းလဲသည့်အခါ setup အချိန်များကို လျှော့ချပေးသည်။ ထို့အပြင်၊ အတွင်းပိုင်း pneumatic clamping ယန္တရားသည် သံမဏိကွိုင်၏ မျက်နှာပြင်ကို မည်သည့်ပျက်စီးမှုမှမဆို ကာကွယ်ပေးသည်။
ကန့်သတ်ကိရိယာ
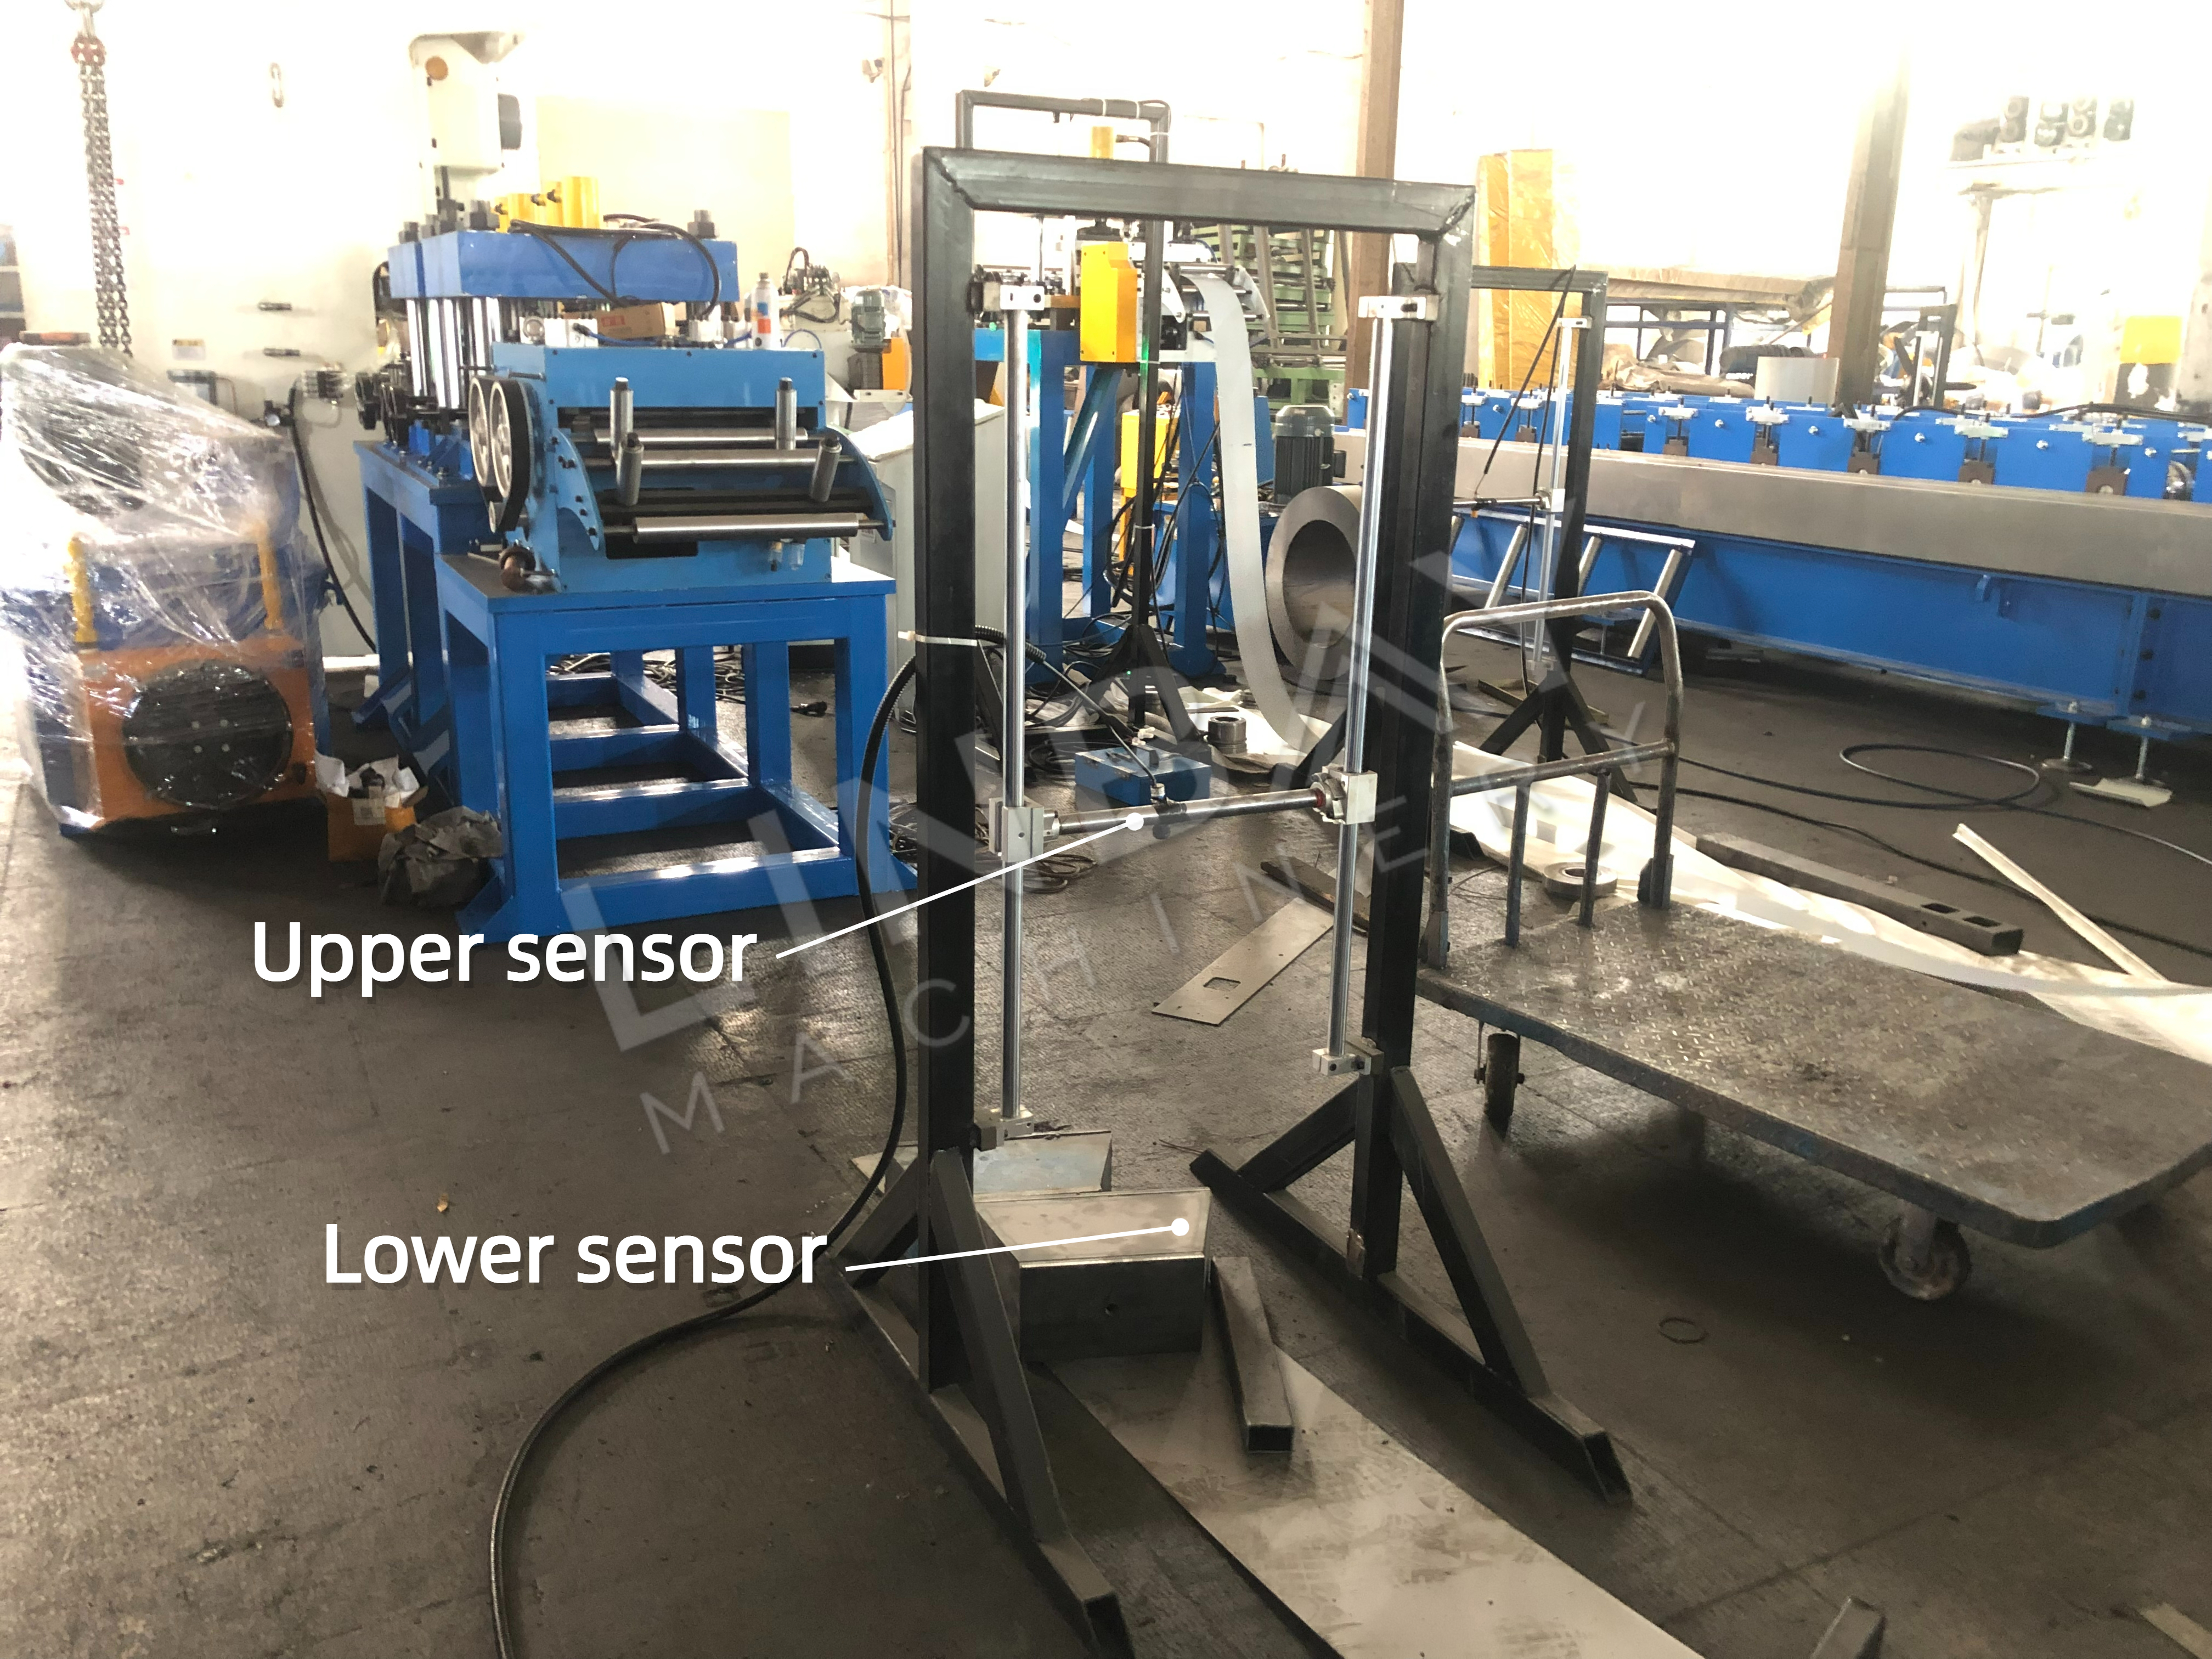
သံမဏိကွိုင်နှင့် စက်ယန္တရားနှစ်ခုလုံး၏ ထိရောက်မှုကို မြှင့်တင်ရန်နှင့် ဘေးကင်းသောလည်ပတ်မှုကို ထိန်းသိမ်းရန် ထုတ်လုပ်မှုအရှိန်ကို ထိန်းညှိပေးသည်။ ကွိုင်သည် အောက်ဘက်အာရုံခံကိရိယာနှင့် ထိတွေ့ပါက၊ ကန့်သတ်ကိရိယာရှေ့ရှိ လိပ်ဖွင့်ခြင်း၊ အဆင့်ညှိခြင်းနှင့် ထိုးဖောက်ခြင်းလုပ်ငန်းစဉ်များသည် နောက်ပိုင်းပုံသွင်းခြင်း၊ ဂဟေဆော်ခြင်းနှင့် ဖြတ်တောက်ခြင်းအဆင့်များထက် ပိုမိုမြန်ဆန်စွာ လည်ပတ်နေကြောင်း ဆိုလိုသည်။ ဤအစောပိုင်းလုပ်ငန်းစဉ်များသည် ထုတ်လုပ်မှုစီးဆင်းမှုကို ဟန်ချက်ညီစေရန် ခေတ္တရပ်တန့်သင့်သည်။ မဟုတ်ပါက ကွိုင်တည်ဆောက်မှုဖြစ်ပေါ်နိုင်ပြီး ပုံသွင်းစက်ထဲသို့ ချောမွေ့စွာဝင်ရောက်ခြင်းကို ပိတ်ဆို့ပြီး ပုံပျက်ခြင်းကို ဖြစ်စေနိုင်သည်။ ဆန့်ကျင်ဘက်အားဖြင့် ကွိုင်သည် အပေါ်ဘက်အာရုံခံကိရိယာကို ထိပါက၊ နောက်ပိုင်းအဆင့်များသည် ယခင်အဆင့်များထက် ပိုမိုမြန်ဆန်စွာ ရွေ့လျားနေကြောင်း အချက်ပြပြီး ကန့်သတ်ကိရိယာပြီးနောက် လုပ်ငန်းစဉ်များတွင် ခေတ္တရပ်တန့်ရန် လိုအပ်ပါသည်။ ထိုသို့ပြုလုပ်ရန်ပျက်ကွက်ပါက ကွိုင်ကို လိပ်ပုံသွင်းစက်ထဲသို့ အလွန်လျင်မြန်စွာ ဆွဲထုတ်မိပြီး ထိုးဖောက်စက်နှင့် ပုံသွင်းလိပ်များကို ပျက်စီးစေနိုင်သည်။ မည်သည့်ခေတ္တရပ်တန့်မှုမဆို သက်ဆိုင်ရာ PLC ဗီရိုမျက်နှာပြင်တွင် အကြောင်းကြားချက်တစ်ခု ပေါ်လာမည်ဖြစ်ပြီး အလုပ်သမားများသည် အချက်ပြမှုကို အသိအမှတ်ပြုခြင်းဖြင့် လုပ်ငန်းများ ပြန်လည်စတင်နိုင်စေပါသည်။
လမ်းညွှန်ပေးခြင်း
အဓိကရည်ရွယ်ချက်- သံမဏိကွိုင်သည် စက်၏အလယ်ဗဟိုမျဉ်းနှင့် သင့်လျော်စွာ ချိန်ညှိထားကြောင်း သေချာစေပြီး၊ လိမ်ခြင်း၊ ကွေးခြင်း၊ ချိုင့်ခွက်များနှင့် အတိုင်းအတာမတိကျမှုများကဲ့သို့သော ပြဿနာများကို ရှောင်ရှားရန်ဖြစ်သည်။ လမ်းညွှန်ရိုလာများကို ဝင်ပေါက်နှင့် ပုံသွင်းစက်အတွင်းတွင် ဗျူဟာကျကျ ထားရှိထားသည်။ အထူးသဖြင့် လိပ်ပုံသွင်းစက်ကို သယ်ယူပို့ဆောင်ပြီးနောက် သို့မဟုတ် ကြာရှည်စွာအသုံးပြုပြီးနောက် ဤလမ်းညွှန်ကိရိယာများကို ပုံမှန်ချိန်ညှိရန် အရေးကြီးပါသည်။ ပို့ဆောင်ခြင်းမပြုမီ၊ Linbay ၏အဖွဲ့သည် လမ်းညွှန်အကျယ်ကို တိုင်းတာပြီး ဤအချက်အလက်ကို အသုံးပြုသူလက်စွဲတွင် ထည့်သွင်းထားသောကြောင့် ဖောက်သည်များသည် ပို့ဆောင်ချိန်တွင် စက်ကို ချိန်ညှိနိုင်မည်ဖြစ်သည်။
ဒုတိယအဆင့်ညှိကိရိယာ (လိပ်ပုံသွင်းစက်နှင့် အခြေခံတူတွင် တပ်ဆင်ထားသည်)
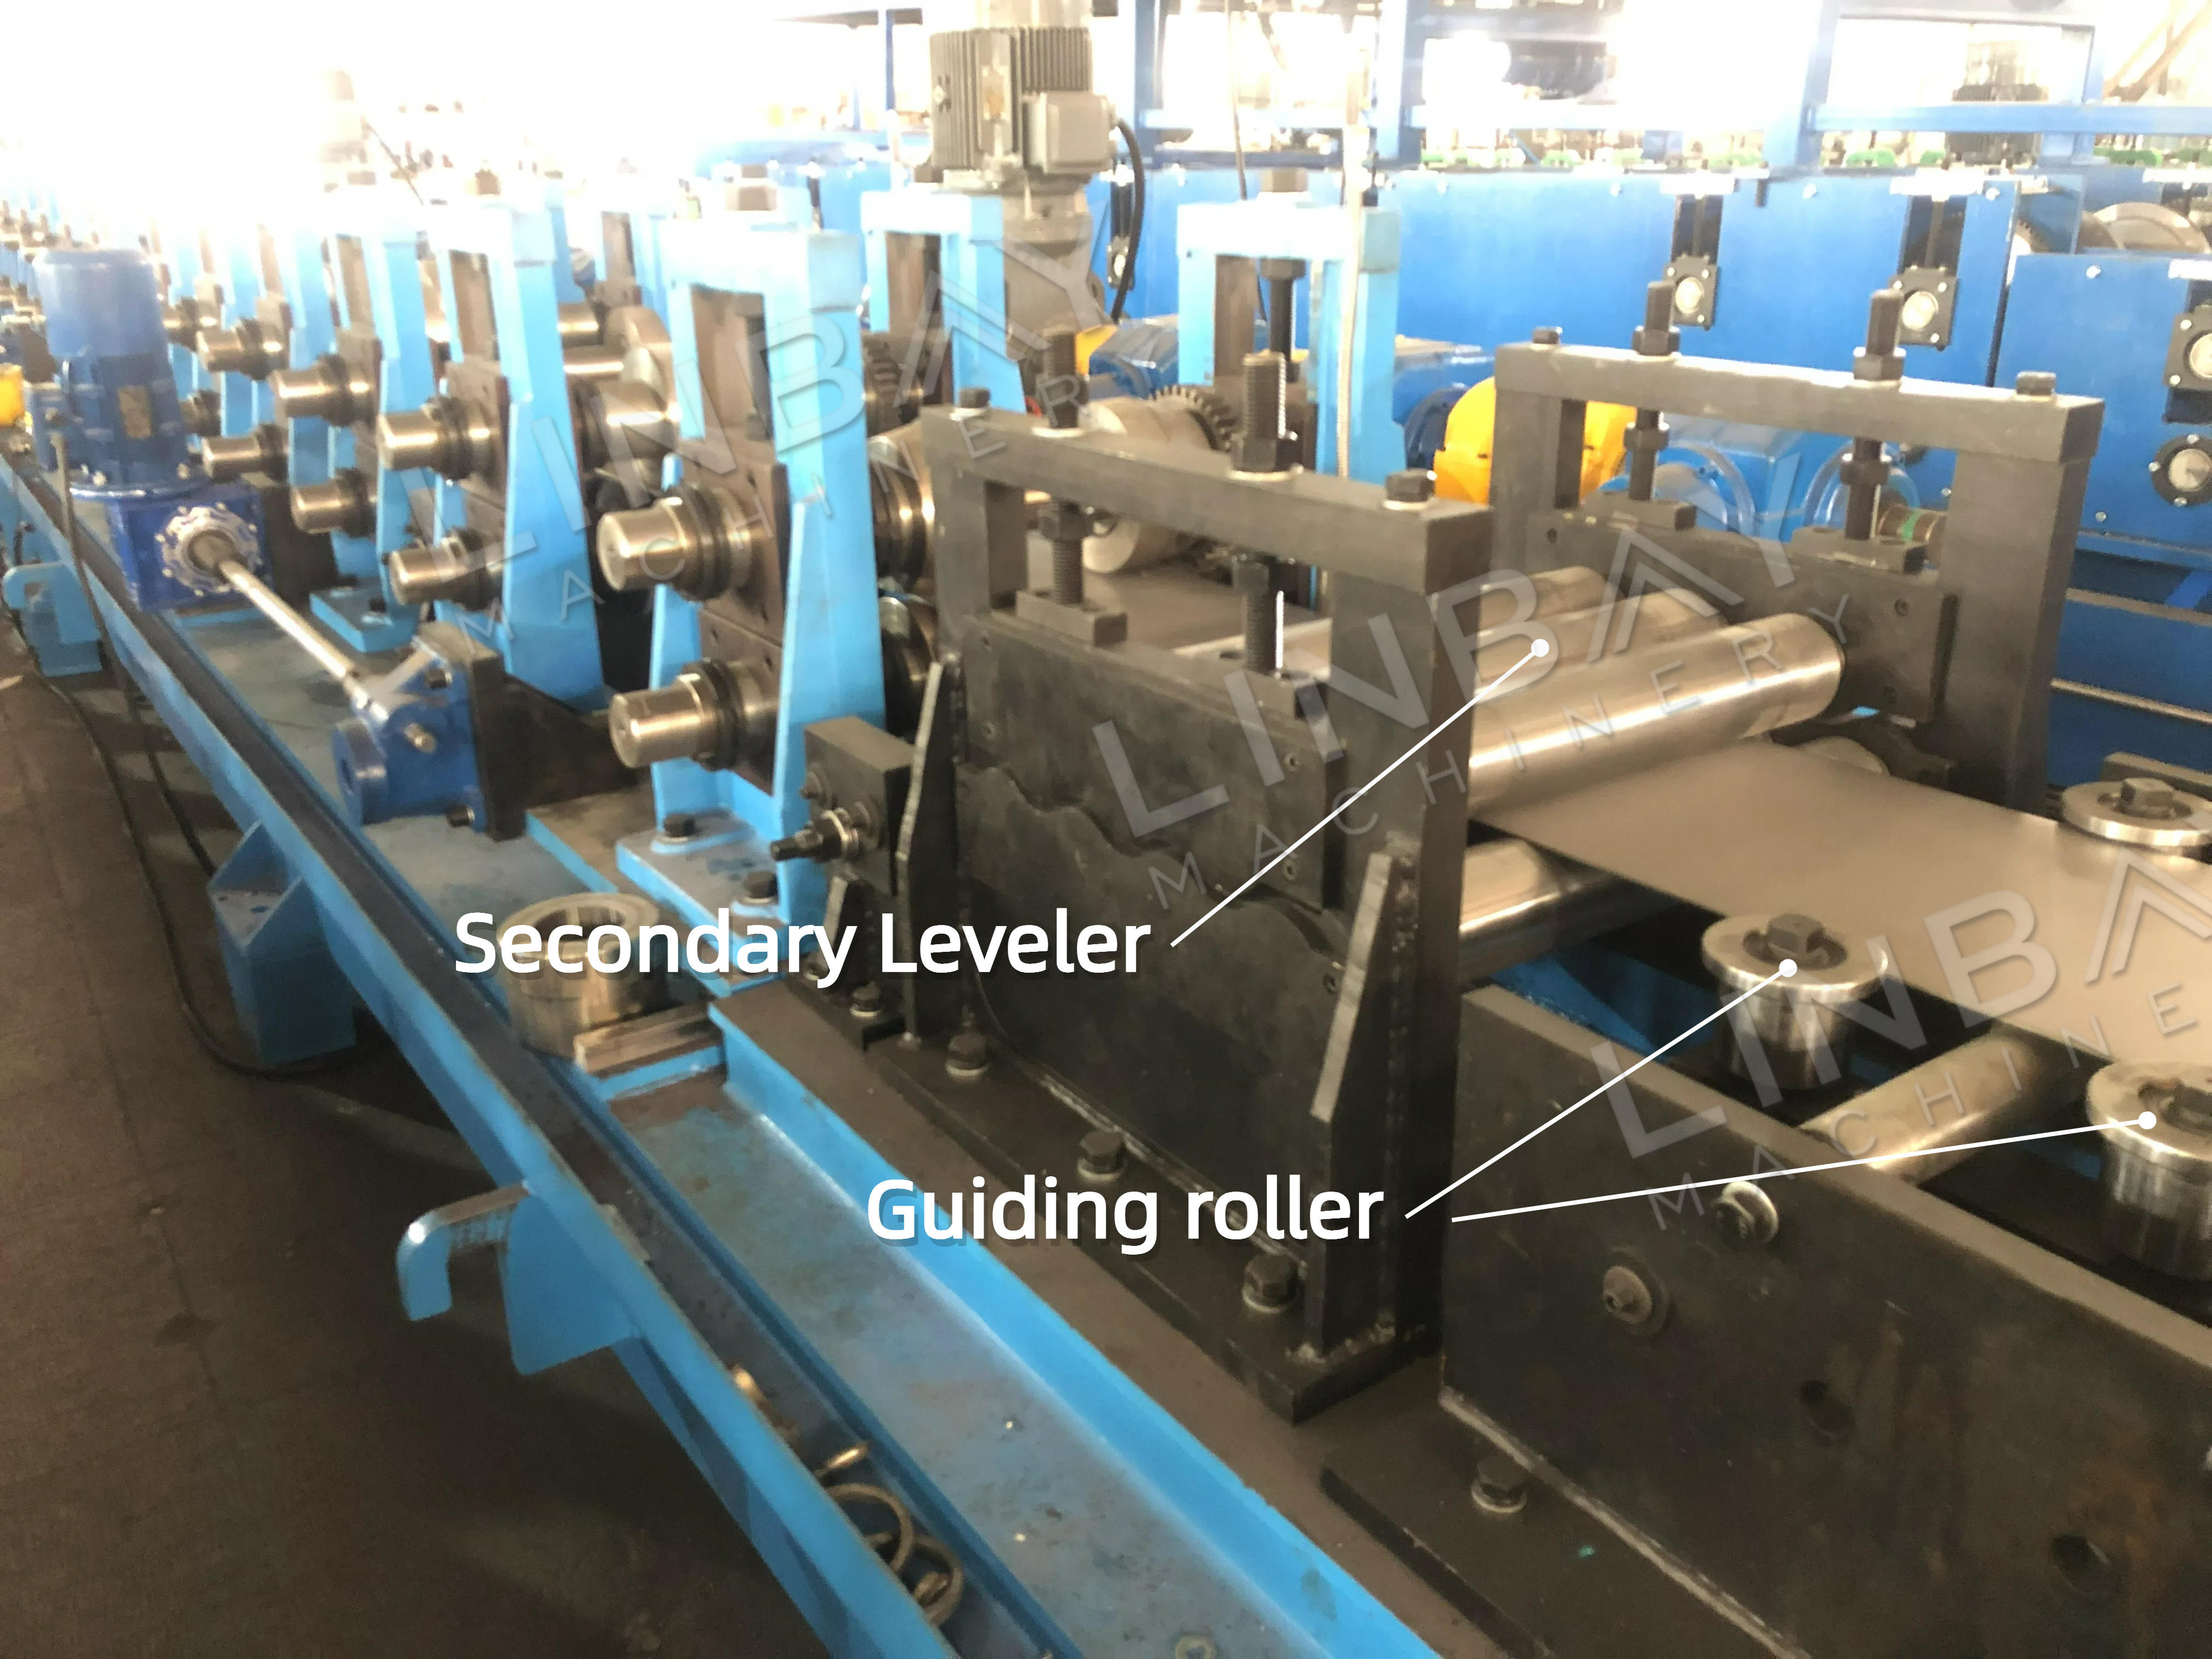
ချောမွေ့သောကွိုင်သည် ပုံသွင်းပြီးနောက် ချုပ်ရိုးညှိမှုကို ပိုမိုကောင်းမွန်စေပြီး ဂဟေဆက်ခြင်းလုပ်ငန်းစဉ်တွင် များစွာအထောက်အကူပြုသည်။ ဒုတိယအဆင့်ညှိခြင်းသည် အဆင့်ညှိခြင်းအရည်အသွေးကို ပိုမိုတိုးတက်စေပြီး အပေါက်ဖောက်ထားသောနေရာများတွင် ဖိစီးမှုကို လျှော့ချပေးသည်။ ဖြည့်စွက်နည်းလမ်းတစ်ခုအနေဖြင့် ဤအဆင့်ညှိကိရိယာကို ပုံသွင်းစက်၏အောက်ခြေတွင် ထားရှိခြင်းသည် ကုန်ကျစရိတ်သက်သာပြီး သင့်လျော်သောချဉ်းကပ်မှုကို ပေးစွမ်းသည်။
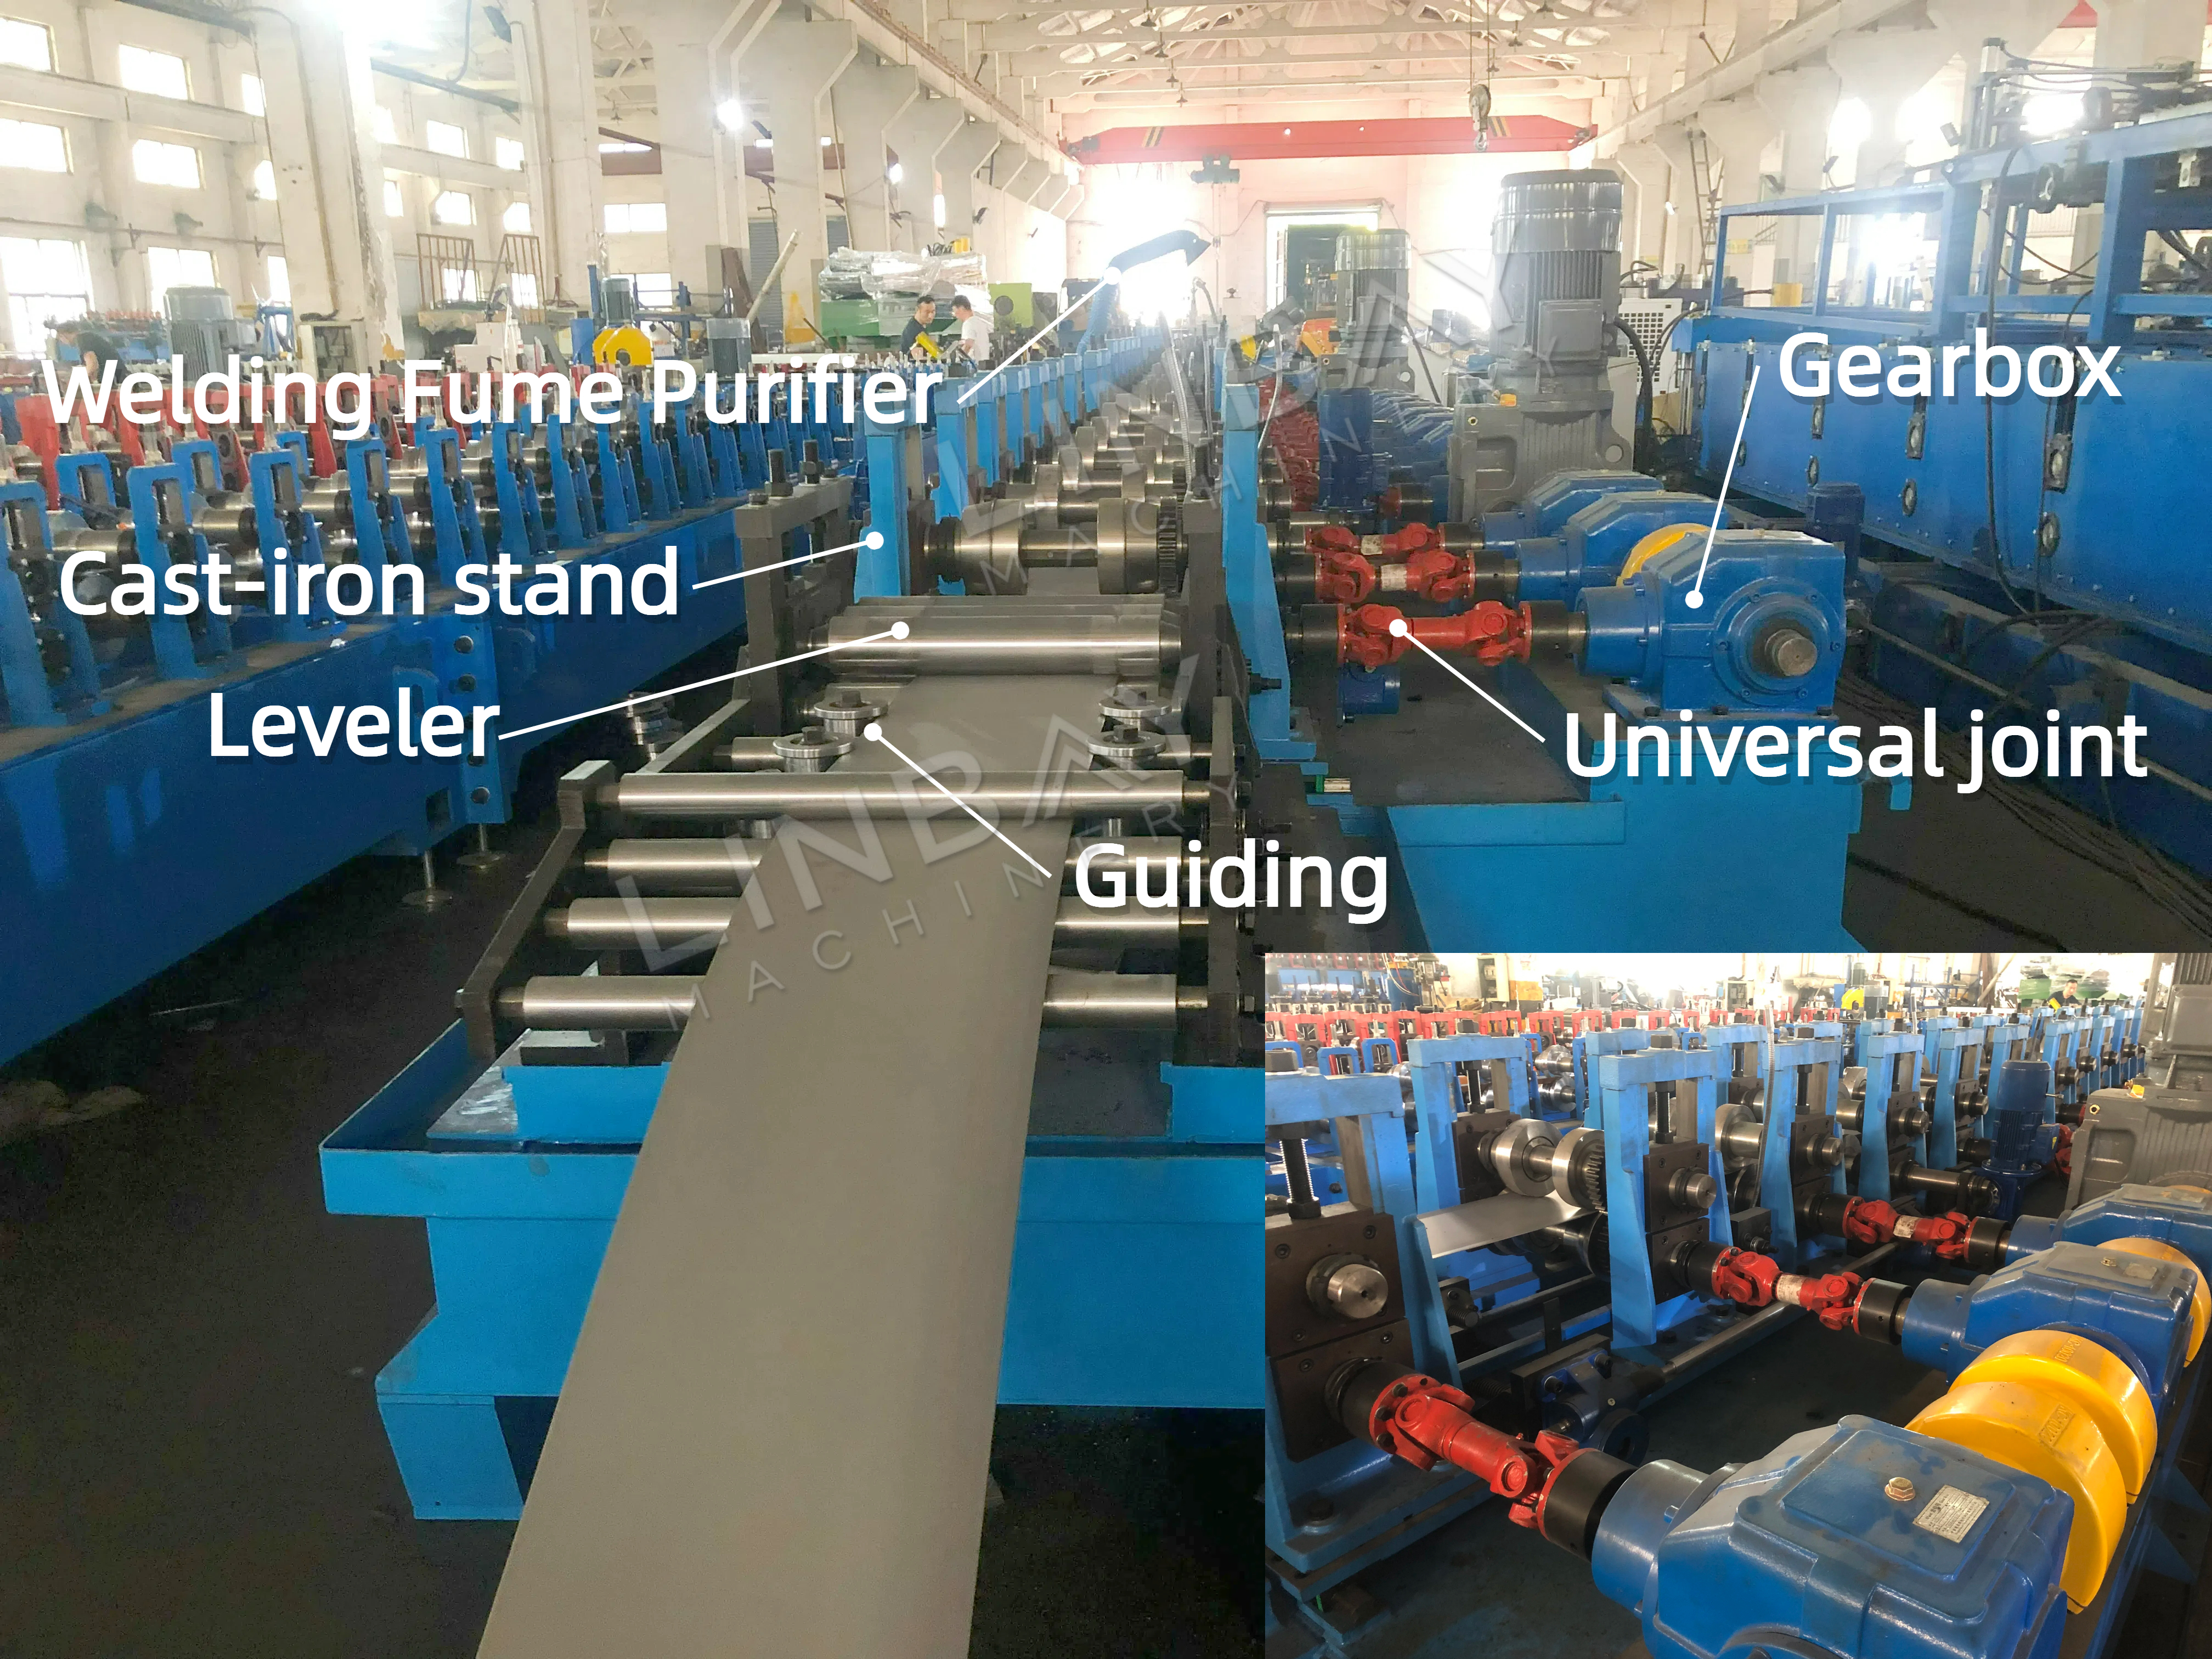
လိပ်ဖွဲ့စည်းခြင်းစက်
· ဘက်စုံသုံး ထုတ်လုပ်မှုဤလိုင်းသည် အနံ ၅၀-၁၀၀ မီလီမီတာနှင့် အမြင့် ၁၀၀-၂၀၀ မီလီမီတာအထိ အတိုင်းအတာရှိသော စတုရန်းပြွန်များကို ထုတ်လုပ်နိုင်သည်။ (Linbay သည် အခြားအရွယ်အစားအပိုင်းအခြားများအတွက် စိတ်ကြိုက်ပြင်ဆင်မှုကိုလည်း ပေးဆောင်နိုင်ပါသည်။)
· အလိုအလျောက် အရွယ်အစားပြောင်းလဲခြင်းPLC မျက်နှာပြင်ပေါ်တွင် လိုချင်သော အရွယ်အစားကို သတ်မှတ်ပြီး အတည်ပြုခြင်းဖြင့်၊ ပုံဖော်စက်ရုံများသည် လမ်းညွှန်ရထားလမ်းများတစ်လျှောက် တိကျသောနေရာများသို့ အလိုအလျောက် ဘေးတိုက်ရွေ့လျားပြီး ပုံဖော်အမှတ်ကို လိုက်လျောညီထွေဖြစ်အောင် ချိန်ညှိပေးပါသည်။ ဤအလိုအလျောက်လုပ်ဆောင်ခြင်းသည် တိကျမှုနှင့် အဆင်ပြေမှုကို မြှင့်တင်ပေးပြီး လက်ဖြင့်ချိန်ညှိမှုများနှင့် ဆက်စပ်ကုန်ကျစရိတ်များကို လျှော့ချပေးပါသည်။
· ဘေးတိုက်ရွေ့လျားမှု ထောက်လှမ်းခြင်း: အင်ကုဒ်ဒါသည် ဖွဲ့စည်းသည့်စခန်းများ၏ ဘေးတိုက်ရွေ့လျားမှုကို တိကျစွာခြေရာခံပြီး ဤဒေတာကို PLC သို့ ချက်ချင်းပြန်ပို့ပေးပြီး ရွေ့လျားမှုအမှားအယွင်းများကို 1 မီလီမီတာ ခံနိုင်ရည်အတွင်း ထိန်းသိမ်းပေးသည်။
· ဘေးကင်းရေးကန့်သတ်ချက်အာရုံခံကိရိယာများလမ်းညွှန်သံလမ်းများ၏ အပြင်ဘက်တွင် ဘေးကင်းရေးကန့်သတ်ချက် အာရုံခံကိရိယာနှစ်ခု တပ်ဆင်ထားသည်။ အတွင်းအာရုံခံကိရိယာသည် ဖွဲ့စည်းသည့်ဘူတာများ အလွန်နီးကပ်စွာ မရွေ့လျားစေရန်နှင့် တိုက်မိမှုများကို ရှောင်ရှားရန် ကာကွယ်ပေးပြီး အပြင်ဘက်အာရုံခံကိရိယာသည် ၎င်းတို့ အလွန်ဝေးဝေး မရွေ့လျားစေရန် သေချာစေသည်။
· ခိုင်ခံ့သော သံသွန်းဘောင်: သံမဏိဖြင့်ပြုလုပ်ထားသော သီးခြားထောင်မတ်ဘောင်ပါရှိသော ဤခိုင်မာသောဖွဲ့စည်းပုံသည် မြင့်မားသောစွမ်းရည်ထုတ်လုပ်မှုလိုအပ်ချက်များအတွက် အသင့်တော်ဆုံးဖြစ်သည်။
· အစွမ်းထက်သော မောင်းနှင်မှုစနစ်: ဂီယာဘောက်စ်နှင့် ယူနီဗာဆယ် အဆစ်သည် ခိုင်မာသော ပါဝါကို ပေးစွမ်းပြီး ၂ မီလီမီတာထက် ပိုထူသော ကွိုင်များကို ရွေ့လျားစေသည့်အခါ သို့မဟုတ် ၂၀ မီတာ/မိနစ်ထက် ကျော်လွန်သော ပုံသွင်းမြန်နှုန်းများတွင် ချောမွေ့စွာ လည်ပတ်နိုင်စေပါသည်။
· တာရှည်ခံ ရိုလာများ: ခရုမ်းဖြင့် ಲೇಪထားပြီး အပူပေးထားသော ဤရိုလာများသည် သံချေးတက်ခြင်းနှင့် ချေးခြင်းကို ခံနိုင်ရည်ရှိသောကြောင့် သက်တမ်းပိုရှည်ပါသည်။
· အဓိက မော်တာစံသတ်မှတ်ချက်မှာ 380V၊ 50Hz၊ 3-phase ဖြစ်ပြီး စိတ်ကြိုက်ပြင်ဆင်နိုင်သော ရွေးချယ်စရာများ ရရှိနိုင်ပါသည်။
လေဆာဂဟေဆက်ခြင်း
· အရည်အသွေးနှင့် တိကျမှု မြှင့်တင်ထားသည်: သာလွန်ကောင်းမွန်သော တိကျမှုနှင့် ခိုင်မာသော ချိတ်ဆက်မှုကို ပေးစွမ်းသည်။
· သပ်ရပ်ပြီး ඔප දැමීම အဆစ်: အဆစ်တွင် သန့်ရှင်းချောမွေ့သော အပြီးသတ်ကို သေချာစေသည်။
ဂဟေဆော်အငွေ့သန့်စင်စက်
• အနံ့နှင့် အငွေ့ထိန်းချုပ်ခြင်း- ဂဟေဆော်စဉ် ထွက်လာသော အနံ့နှင့် အငွေ့များကို ထိရောက်စွာ ဖမ်းယူဖယ်ရှားပေးသောကြောင့် ပိုမိုဘေးကင်းသော စက်ရုံပတ်ဝန်းကျင်ကို သေချာစေပြီး အလုပ်သမားများ၏ ကျန်းမာရေးကို ကာကွယ်ပေးပါသည်။
ပျံသန်းနေသော လွှဖြတ်
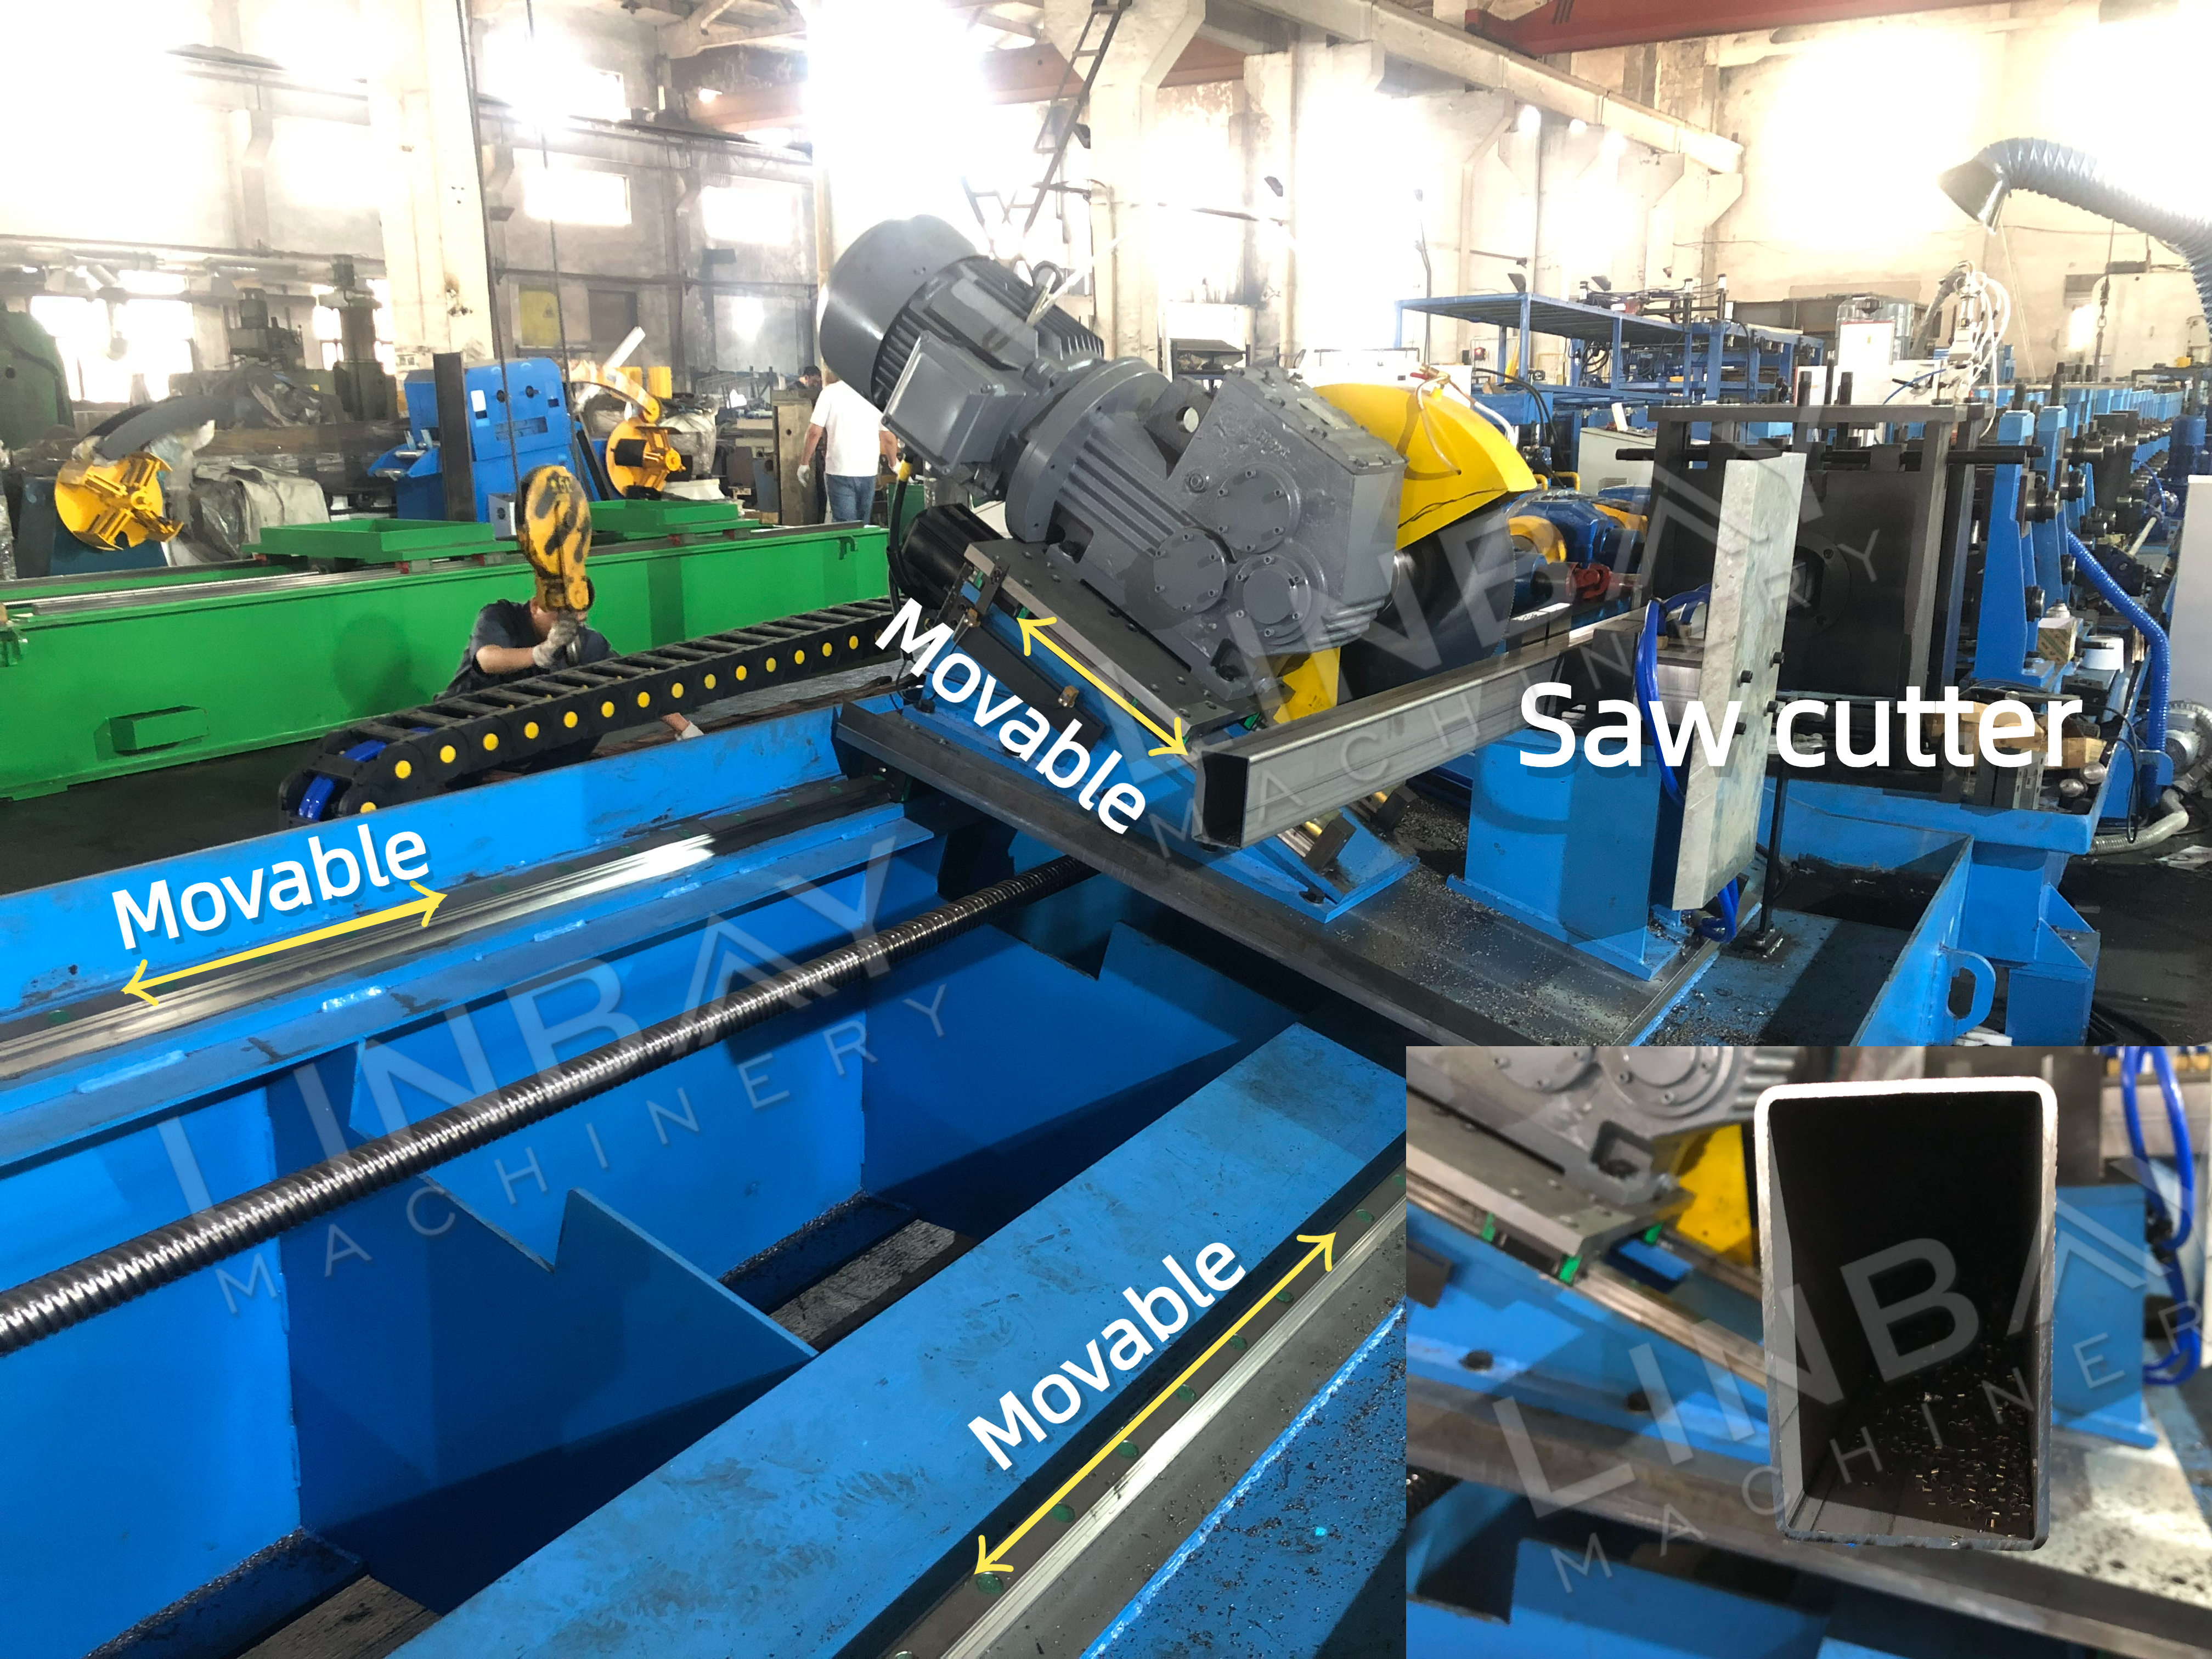
· ဖလိုင်းကက်ဖြတ်တောက်ယူနစ်သည် လည်ပတ်နေစဉ်အတွင်း လိပ်ပုံသွင်းစက်၏ အမြန်နှုန်းနှင့် ထပ်တူကျစေပြီး ထုတ်လုပ်မှု ထိရောက်မှုနှင့် အထွက်နှုန်းကို မြှင့်တင်ပေးသည်။
· တိကျစွာဖြတ်တောက်ခြင်းservo မော်တာနှင့် ရွေ့လျားမှု ထိန်းချုပ်ကိရိယာဖြင့် ဖြတ်တောက်ယူနစ်သည် ±1 မီလီမီတာ တိကျမှုကို ထိန်းသိမ်းထားနိုင်သည်။
· လွှစက်နည်းလမ်းလေးထောင့်ပိတ်ပရိုဖိုင်များ၏ အနားများကို ပုံပျက်စေခြင်းမရှိဘဲ တိကျသော ဖြတ်တောက်မှုများကို ပြုလုပ်ပေးသည်။
· ပစ္စည်းထိရောက်မှုဖြတ်တောက်မှုတစ်ခုစီသည် အနည်းဆုံးဖြုန်းတီးမှုကို ဖြစ်ပေါ်စေပြီး ပစ္စည်းကုန်ကျစရိတ်ကို လျှော့ချပေးသည်။
·ပြောင်းလွယ်ပြင်လွယ်ရှိသော လည်ပတ်မှုအရွယ်အစားအမျိုးမျိုးအတွက် သီးခြားဓားသွားများ လိုအပ်သည့် အခြားဖြတ်တောက်နည်းလမ်းများနှင့်မတူဘဲ၊ လွှစက်ဖြတ်တောက်ခြင်းသည် ပြောင်းလွယ်ပြင်လွယ်ရှိပြီး ဓားသွားများတွင် ကုန်ကျစရိတ်သက်သာစေသည်။
၁။ ဒယ်ကိုလ်လာ

၂။ အစာကျွေးခြင်း

၃။ ထိုးဖောက်ခြင်း

၄။ လိပ်ဖွဲ့စည်းသည့်စင်များ

၅။ မောင်းနှင်မှုစနစ်

၆။ ဖြတ်တောက်ခြင်းစနစ်

အခြားသူများ

စားပွဲပြင်ပ