KARE BORU RULO ŞEKİLLENDİRME MAKİNESİ
Bu üretim hattı, kalınlığı 2 mm olan ve genişliği 50-100 mm, yüksekliği 100-200 mm arasında değişen kare borular üretmek için özel olarak tasarlanmıştır.
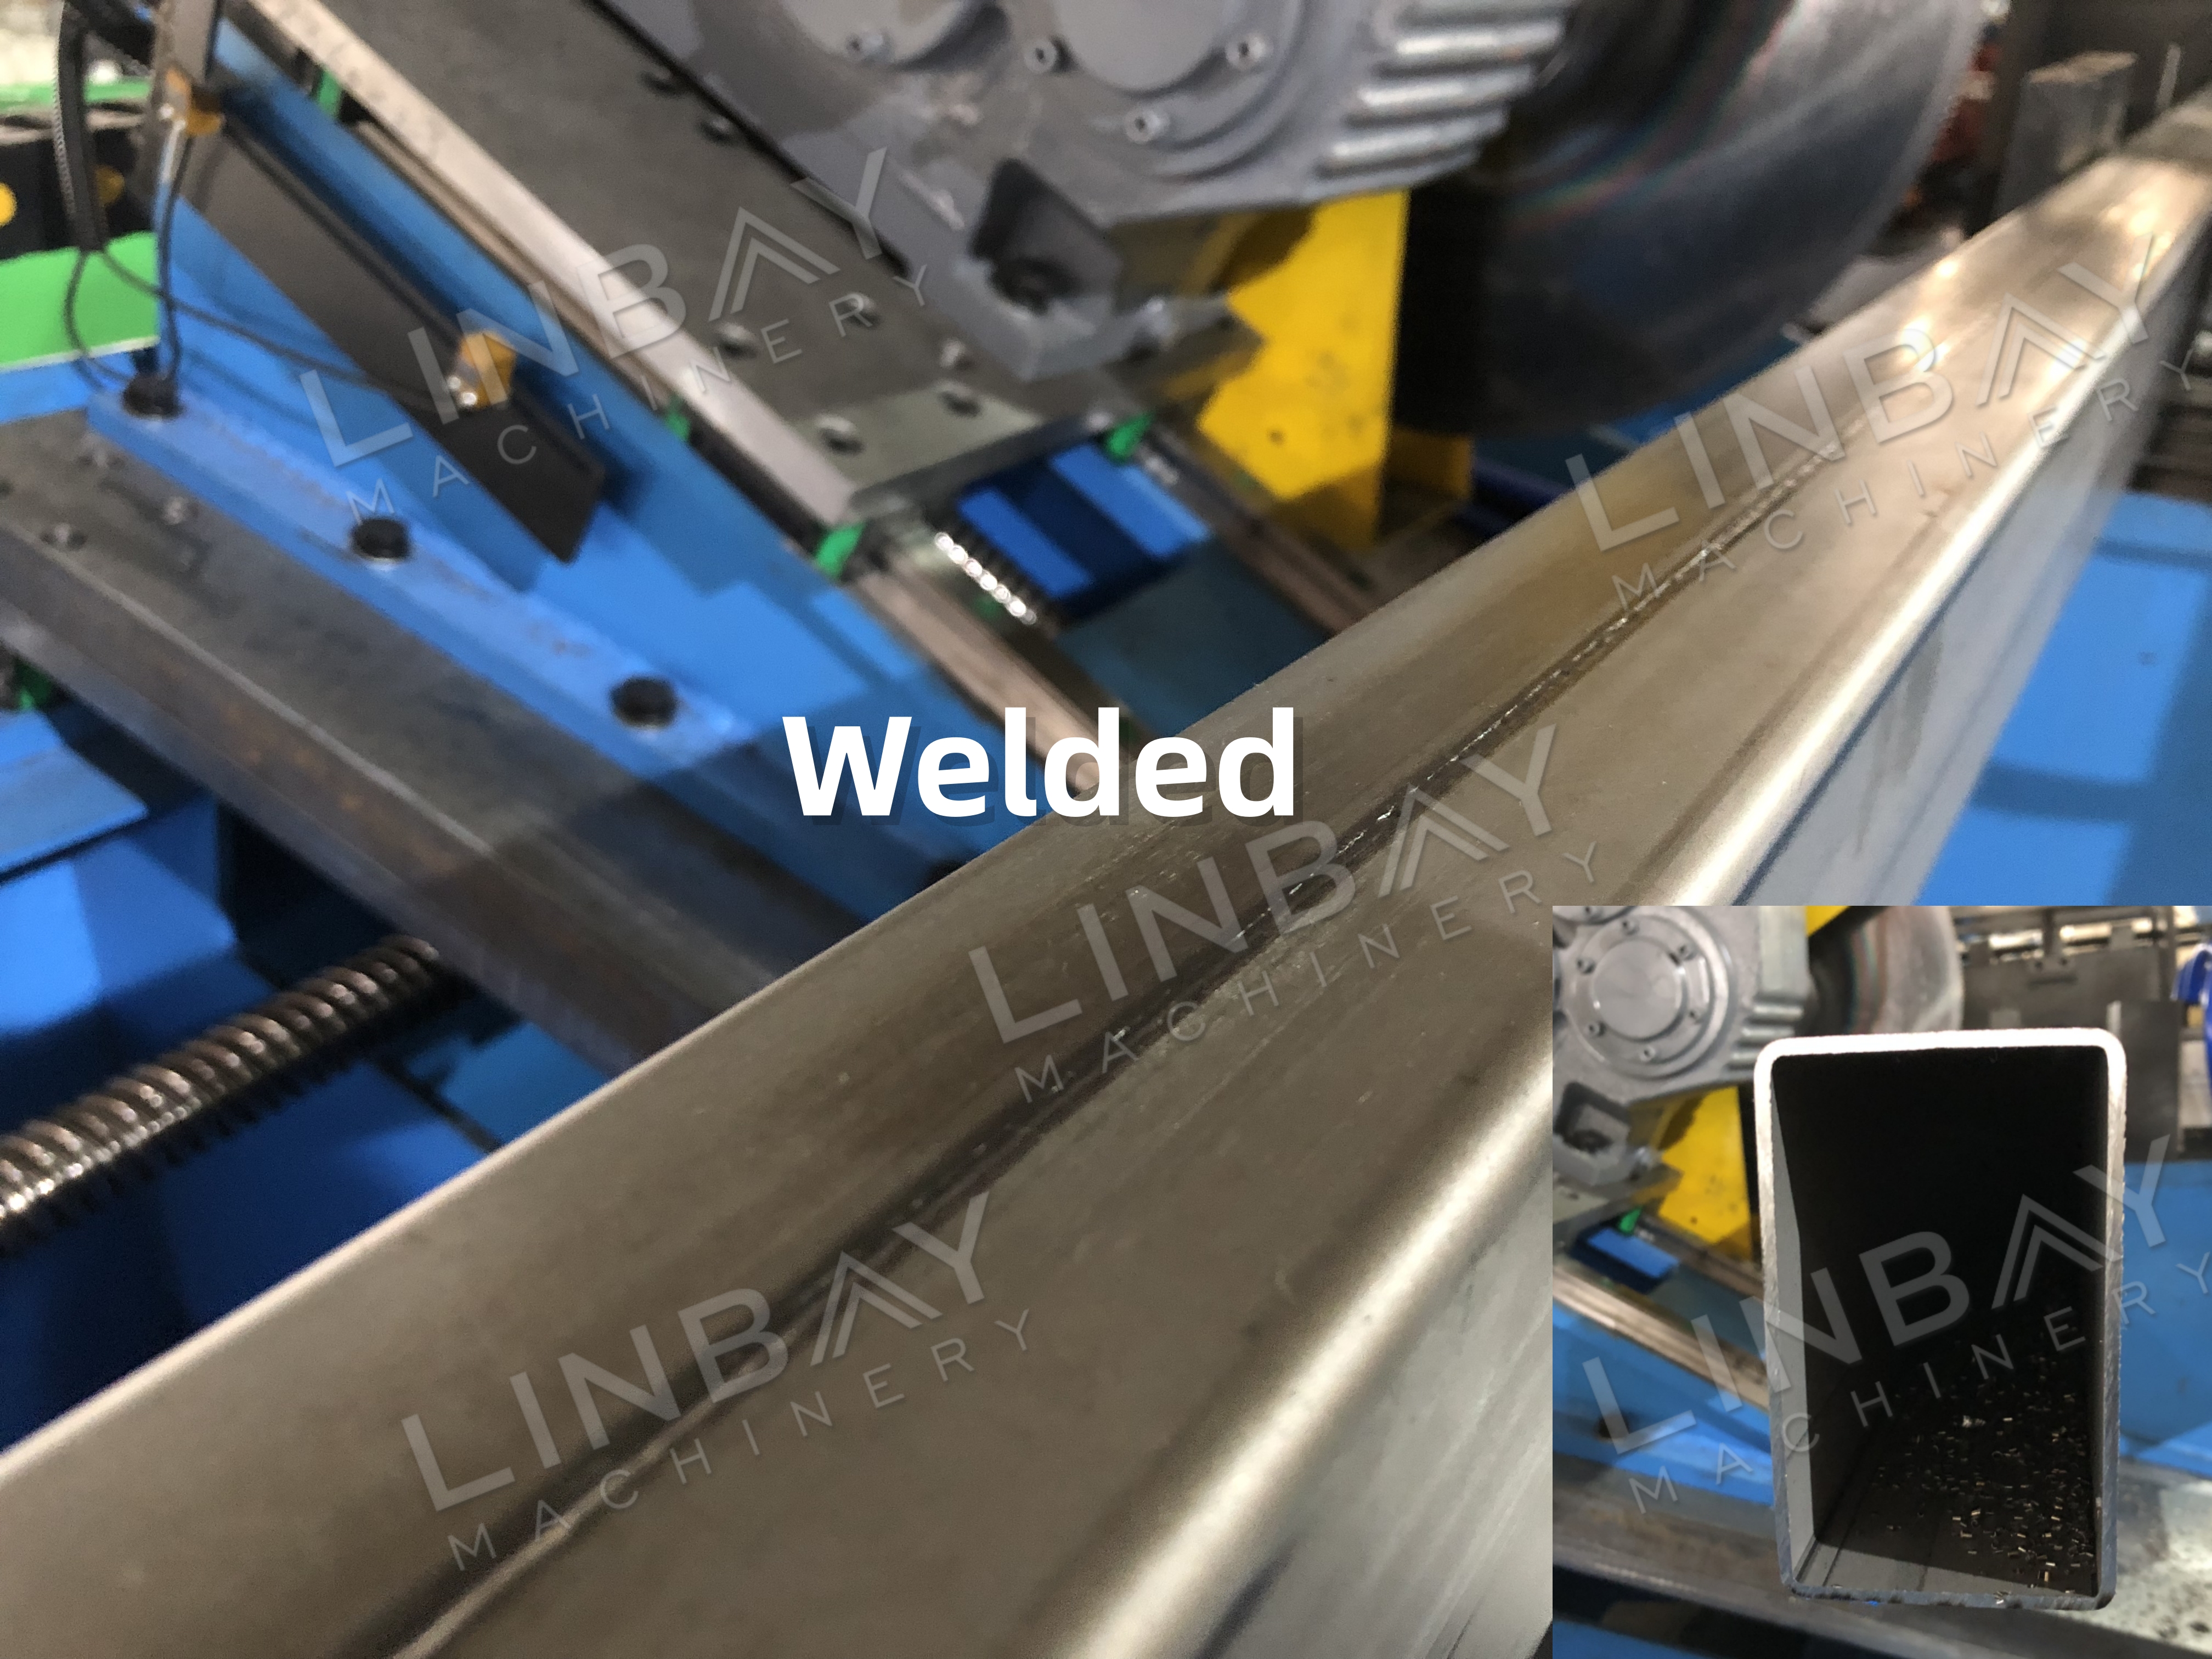
Üretim hattı birkaç temel işlemi kapsar: bobin açma, ön delme düzleştirme, delme, son delme düzleştirme, rulo şekillendirme, lazer kaynak, duman emme ve kesme.
Kapsamlı bir kurulum ve gelişmiş otomasyon özelliklerine sahip bu üretim hattı, özellikle düşük üretim hacimleri için geleneksel boru kaynak makinelerine üstün bir alternatif sunmaktadır.
GERÇEK DURUM - BAŞLICA TEKNİK PARAMETRELER
Akış şeması: Yükleme arabalı hidrolik açıcı -- Düzleştirici -- Servo besleyici -- Zımba presi -- Hidrolik zımba -- Sınırlayıcı -- Kılavuz -- Düzleştirici -- Rulo şekillendirici -- Lazer kaynağı -- Uçan testere kesimi -- Çıkış tablası
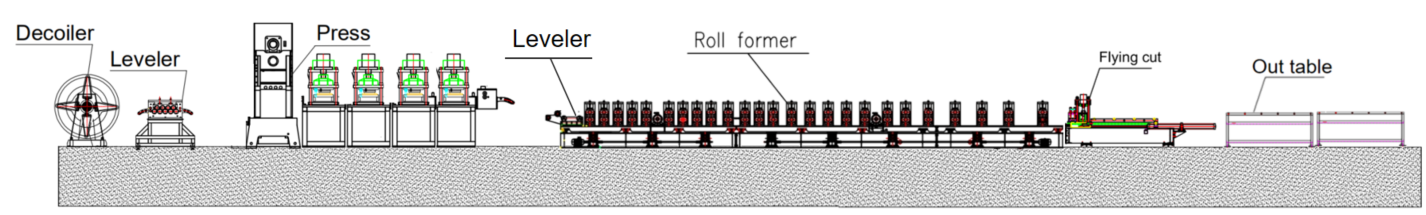
GERÇEK DURUM - BAŞLICA TEKNİK PARAMETRELER
• Ayarlanabilir hat hızı: Lazer kaynak ile 5-6 m/dak.
• Uyumlu malzemeler: Sıcak haddelenmiş çelik, soğuk haddelenmiş çelik, siyah çelik
• Malzeme kalınlığı: 2 mm
• Rulo şekillendirme makinesi: Üniversal mafsallı dökme demir yapı
• Tahrik sistemi: Üniversal mafsallı kardan miline sahip, dişli kutusu tahrikli sistem.
• Kesme sistemi: Uçan testere ile kesme, kesim sırasında rulo şekillendirici çalışmaya devam eder.
• PLC kontrolü: Siemens sistemi
GERÇEK KASA-MAKİNE
1. Hidrolik bobin açıcı*1
2.Bağımsız Seviyeleyici*1
3. Yumruk presi*1
4. Hidrolik delme makinesi*1
5. Servo besleyici*1
6.Entegre Seviyeleyici*1
7. Rulo şekillendirme makinesi*1
8.Lazer kaynak makinesi*1
9. Kaynak Dumanı Temizleyici*1
10. Uçan testere kesme makinesi*1
11.Çıkış tablosu*2
12. PLC kontrol kabini*2
13.Hidrolik istasyon*3
14. Yedek parça kutusu (Ücretsiz)*1
GERÇEK VAKA ÖRNEK TANIMI
Hidrolik bobin açıcı
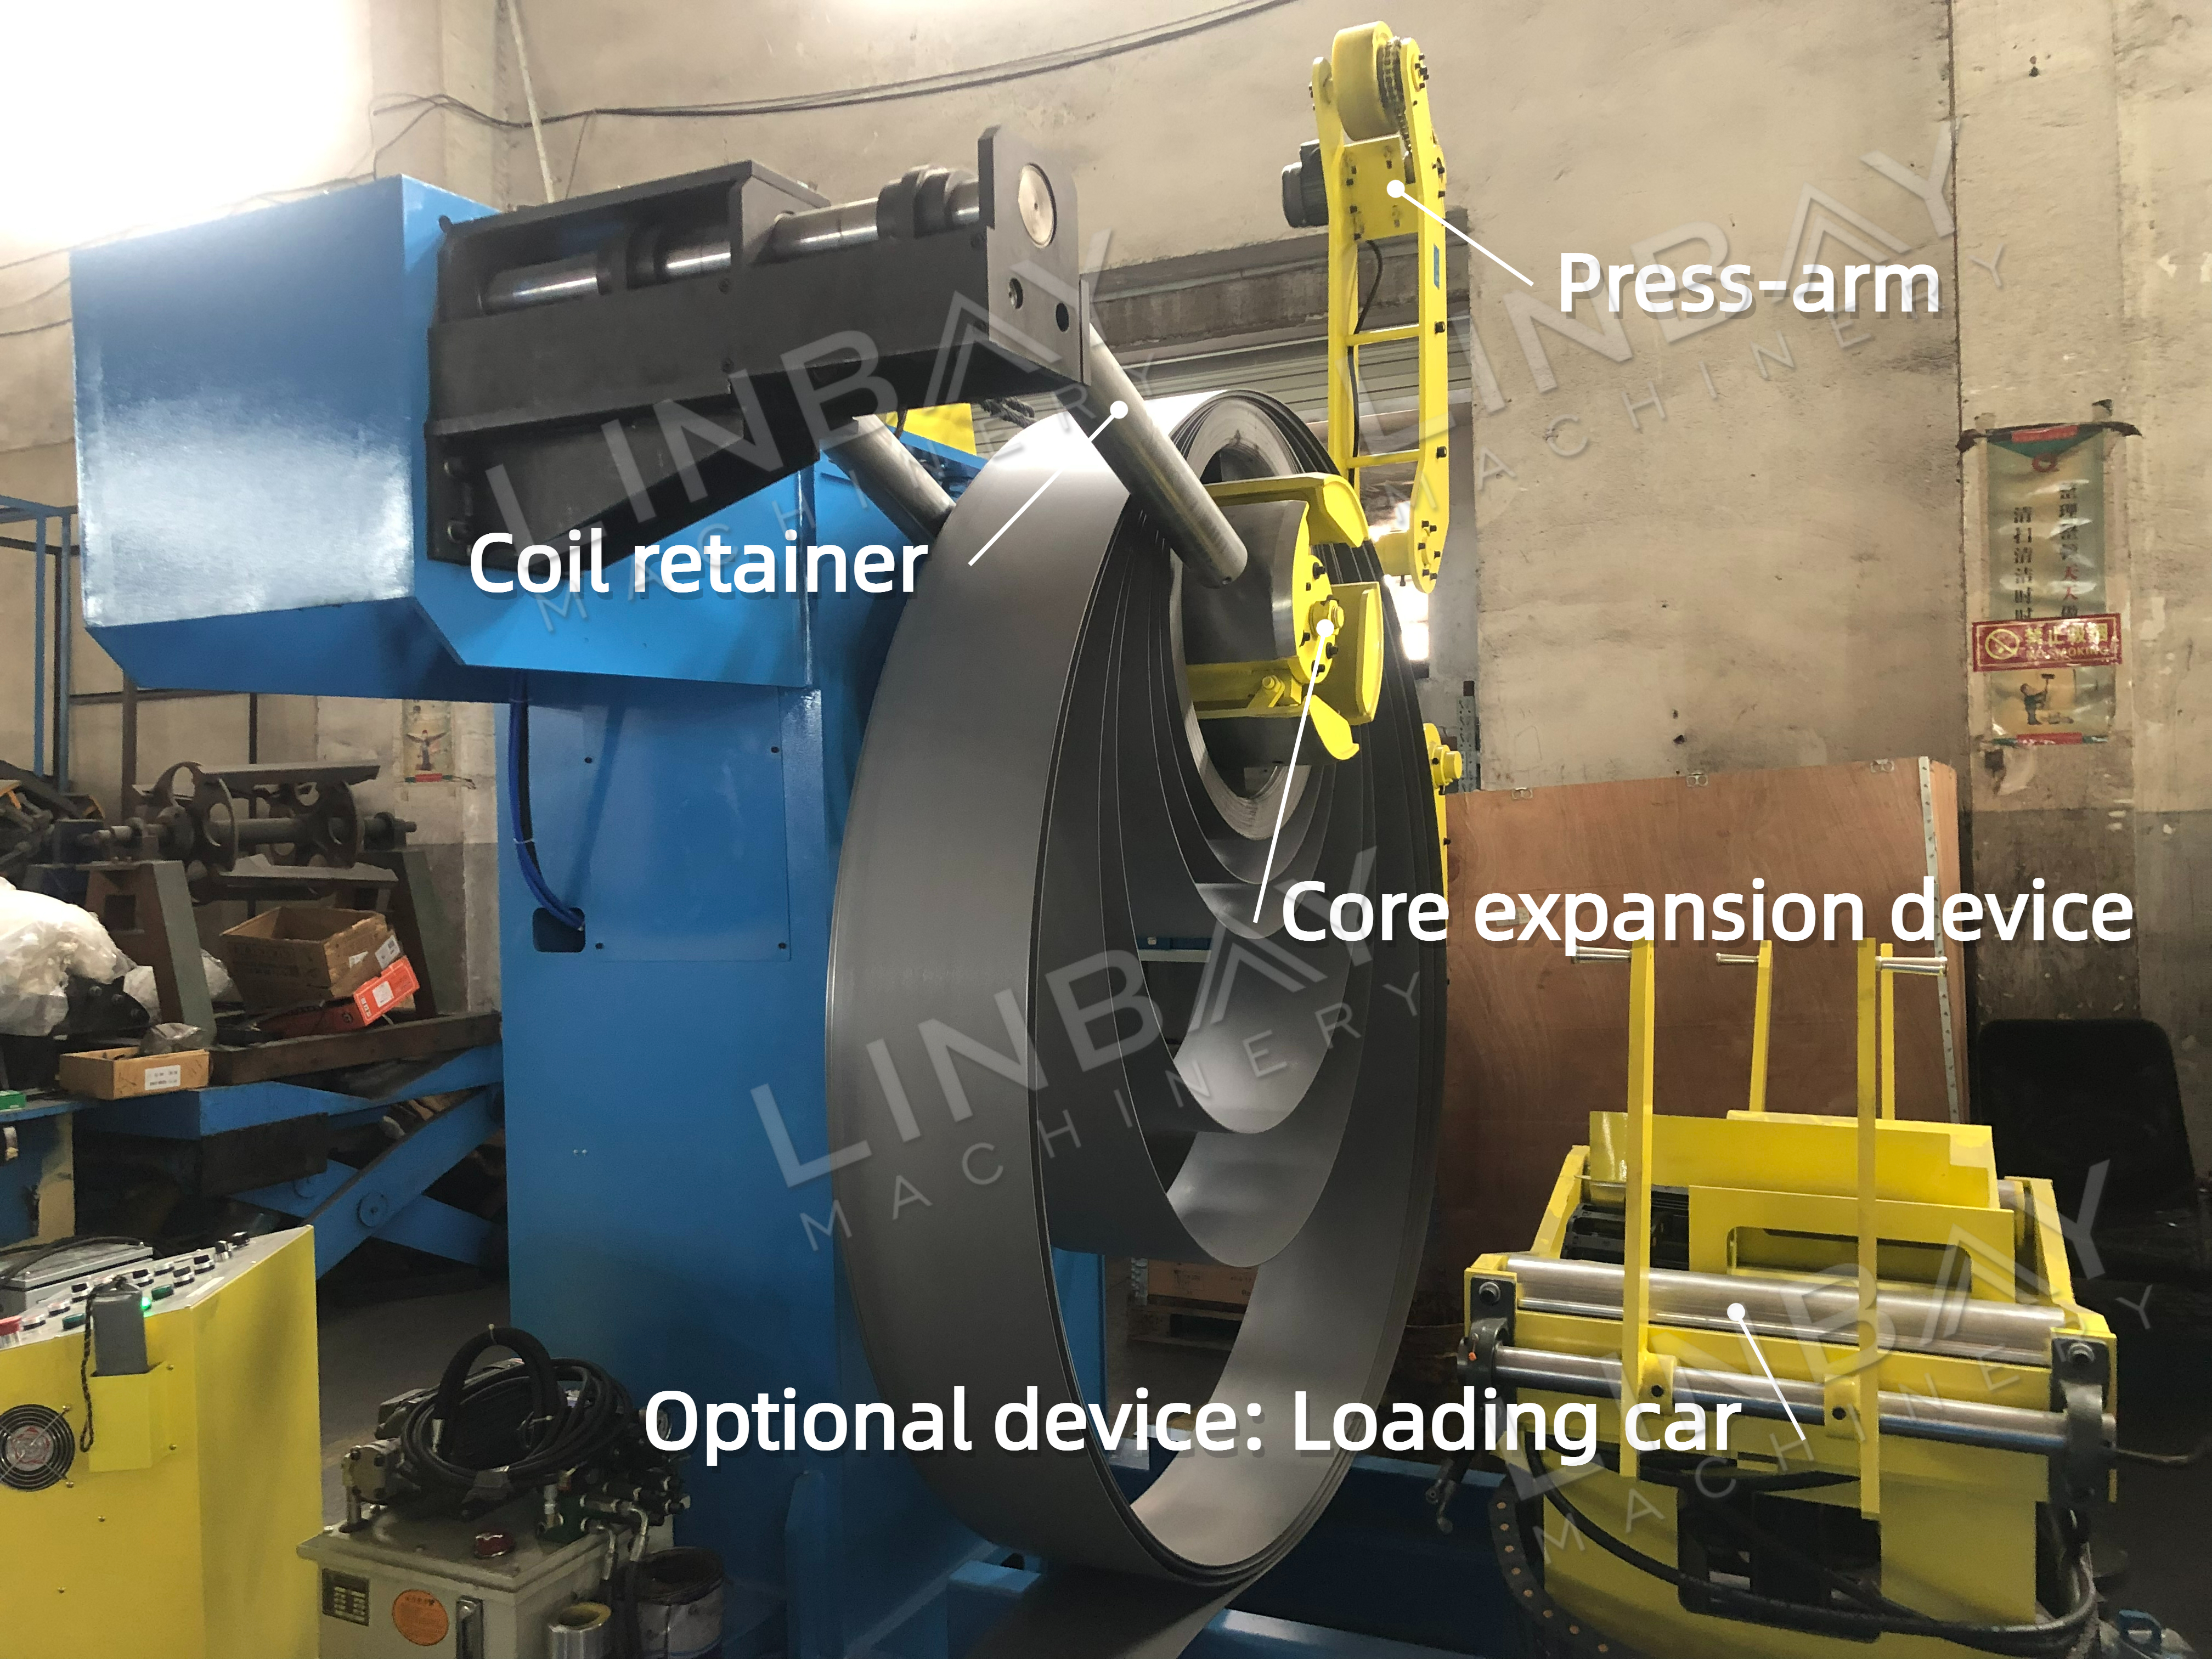
•İşlevSağlam çerçeve, çelik bobin yüklemesini destekleyecek şekilde tasarlanmıştır. Hidrolik bobin açıcı, çelik bobinlerin üretim hattına beslenmesinde verimliliği ve güvenliği artırır.
•Çekirdek Genişletme AygıtıHidrolik mil veya şaft, iç çapı 490-510 mm olan çelik bobinlere uyacak şekilde ayarlanır; bobini sıkıca tutmak ve düzgün bir şekilde açılmasını sağlamak için genişleyip daralır.
•Basın koluHidrolik pres kolu, çelik bobini sabitleyerek iç gerilim nedeniyle ani açılmayı önler ve işçileri olası yaralanmalardan korur.
•Bobin TutucuTasarım, bobinin güvenli bir şekilde yerinde kalmasını sağlarken, kolay takma ve çıkarma imkanı da sunar.
•Kontrol SistemiSistemde PLC ve kontrol paneli bulunur; bu panelde ayrıca ek güvenlik için acil durdurma düğmesi de yer almaktadır.
İsteğe Bağlı Cihaz: Yükleme Aracı
•Verimli Bobin DeğişimiÇelik bobinlerin daha güvenli ve verimli bir şekilde değiştirilmesine yardımcı olarak işçilik maliyetlerini düşürür.
•Hidrolik HizalamaPlatform, mandrel ile hizalanacak şekilde hidrolik olarak yukarı ve aşağı ayarlanabilir. Ayrıca, tekerleklerle donatılmış yükleme arabası, raylar üzerinde elektrikli olarak hareket edebilir.
•Güvenlik Tasarımıİçbükey tasarım, çelik bobini sıkıca kavrayarak kaymasını önler.
İsteğe bağlı makine: Kırpma Makinesi, Kaynak Makinesi
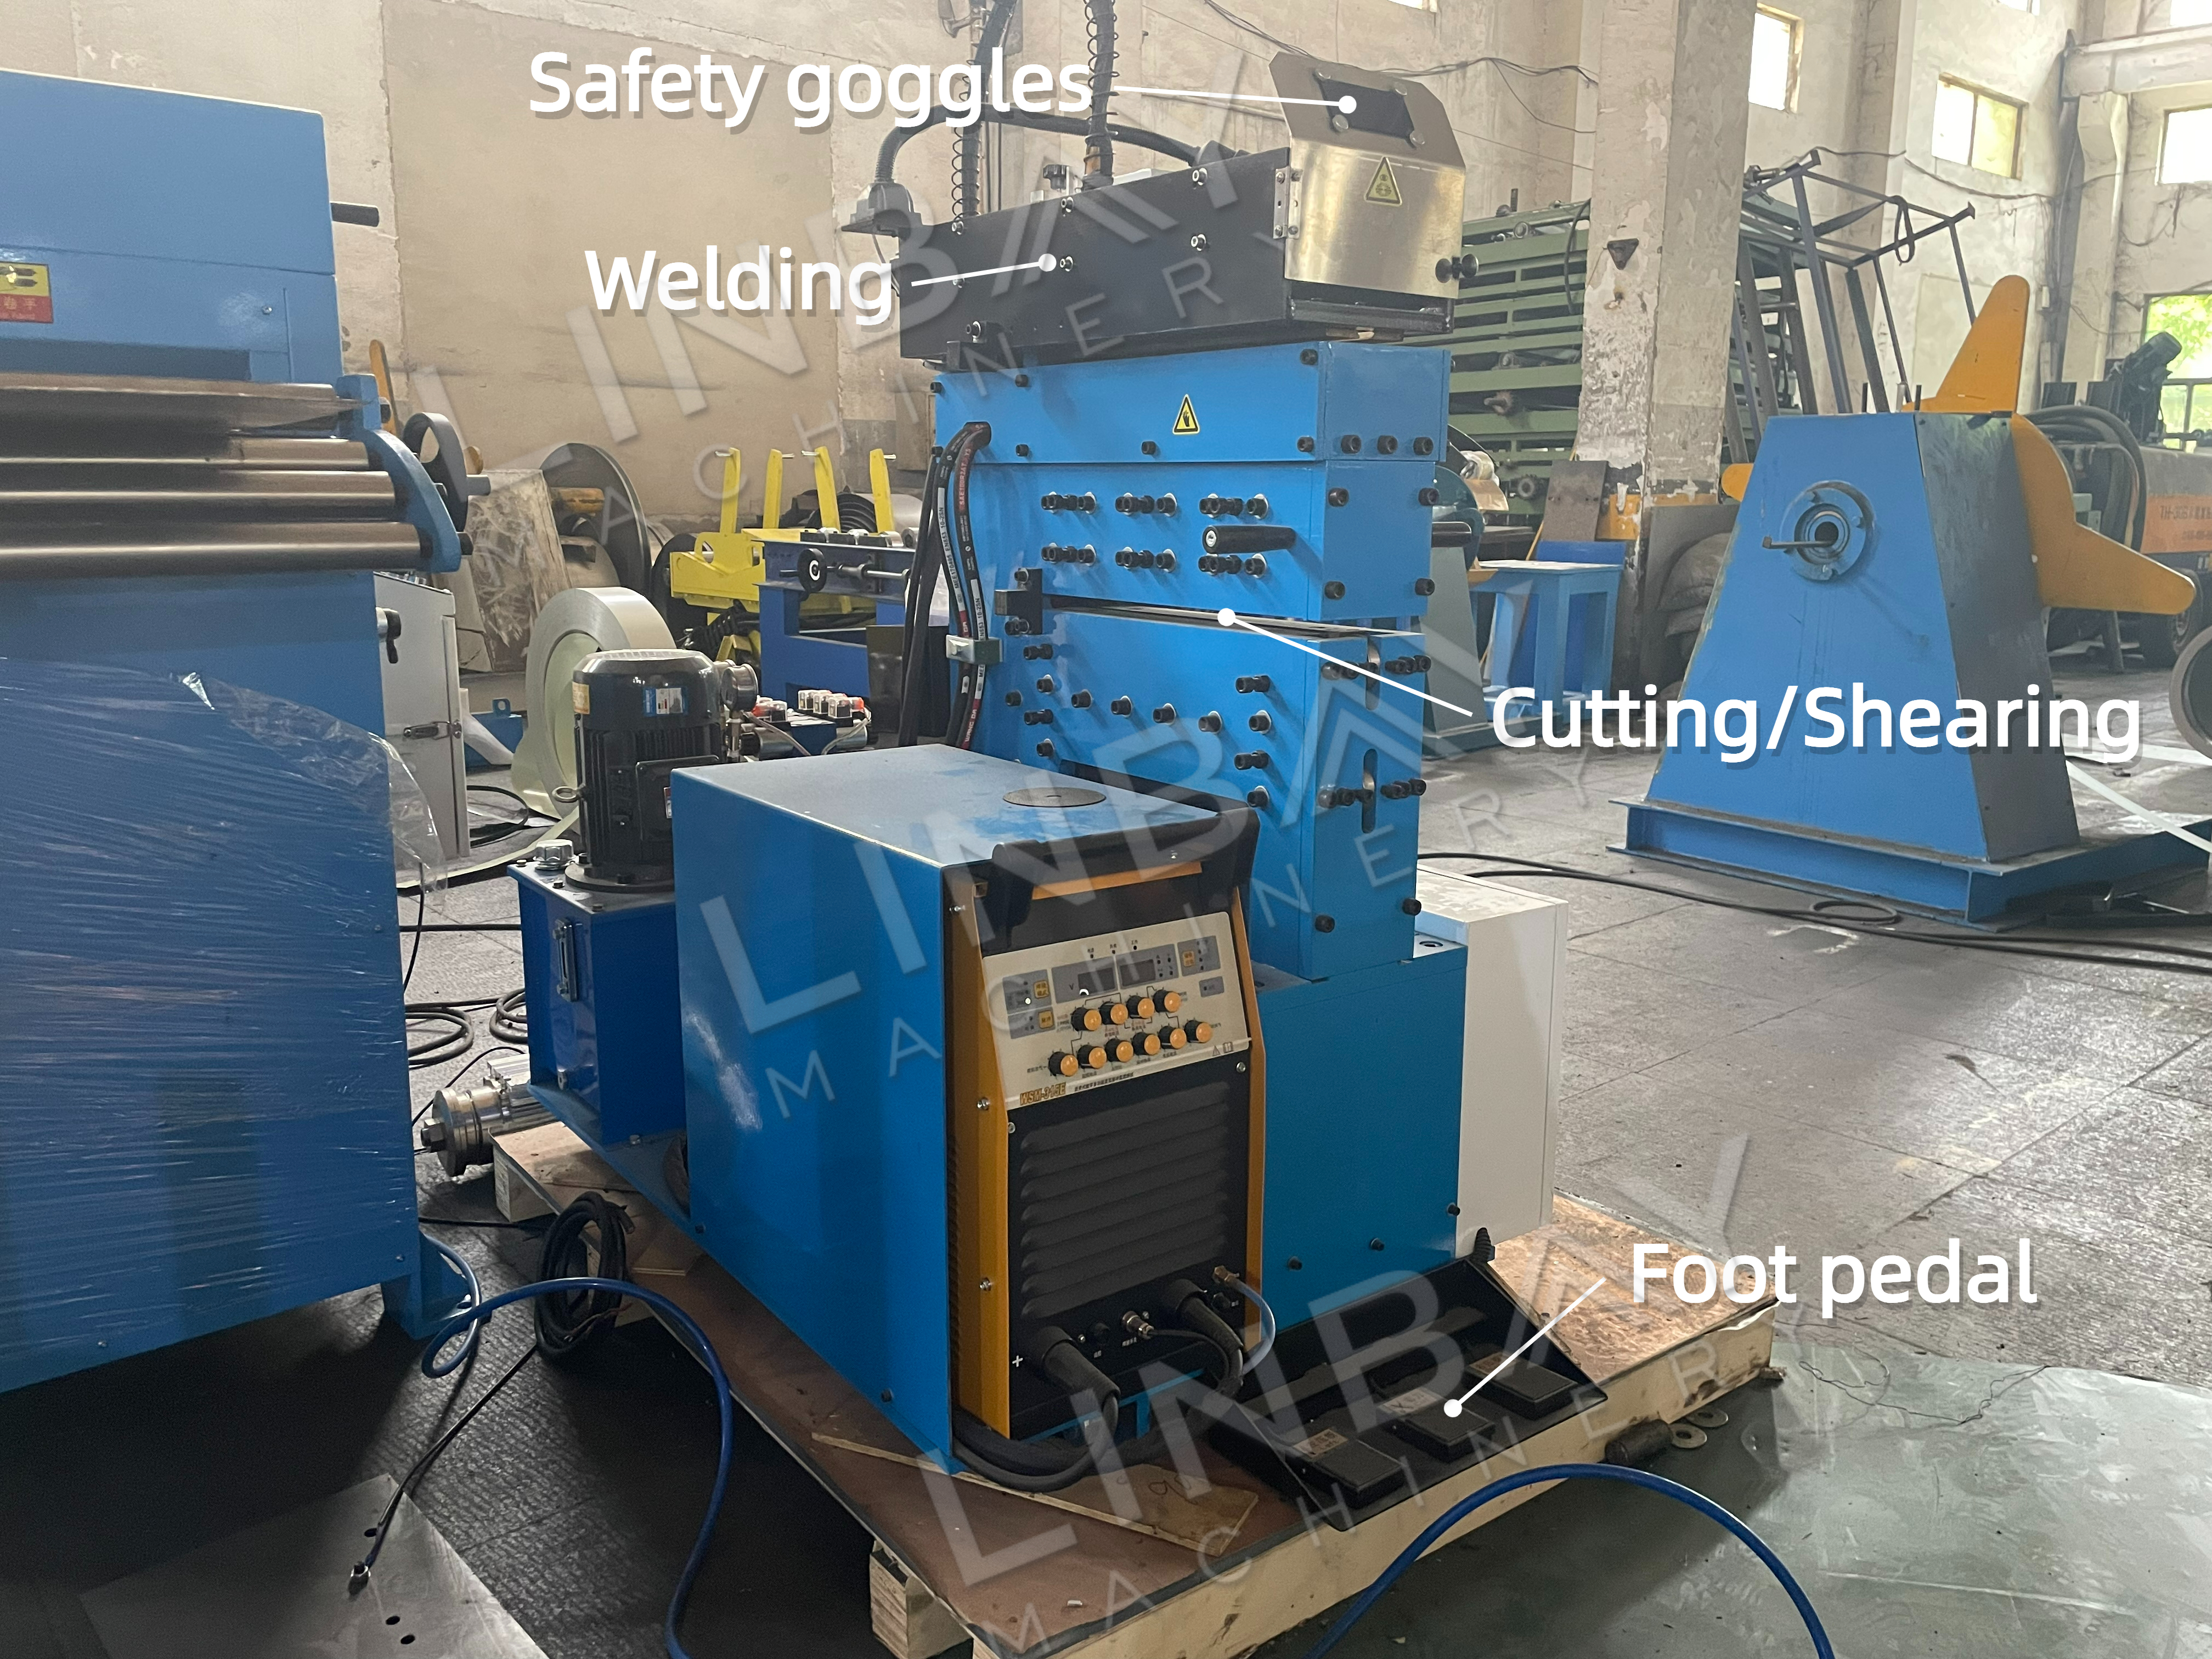
• Son ve yeni çelik bobinleri birbirine bağlayarak, yeni bobinler için besleme süresini ve ayarlama adımlarını en aza indirir.
• İşçilik maliyetlerini ve malzeme israfını azaltır.
• Doğru hizalama ve kaynaklama için pürüzsüz, çapaksız kesim sağlar.
• Tutarlı ve güçlü kaynaklar için otomatik TIG kaynak özelliğine sahiptir.
• Kaynak masasında çalışanların gözlerini korumak için koruyucu gözlükler bulunmaktadır.
• Ayak pedalı kontrolleri, bobin sıkıştırmayı kolaylaştırır.
• Farklı bobin genişliklerine göre özelleştirilebilir ve genişlik aralığı dahilinde çeşitli üretim hatlarına kolayca entegre edilebilir.
Bağımsız Seviyeleyici
• Plastik deformasyon yoluyla çelik bobinlerdeki gerilimi ve yüzey kusurlarını azaltır, şekillendirme işlemi sırasında geometrik hataları önler.
• 1,5 mm'den daha kalın ve delme işlemi gerektiren bobinler için düzleştirme çok önemlidir.
• Entegre düzleştiricilerin, açıcılar veya rulo şekillendirme makineleriyle birlikte kullanılmasının aksine, bağımsız düzleştiriciler daha yüksek hızlarda çalışır.
Delme Parçası
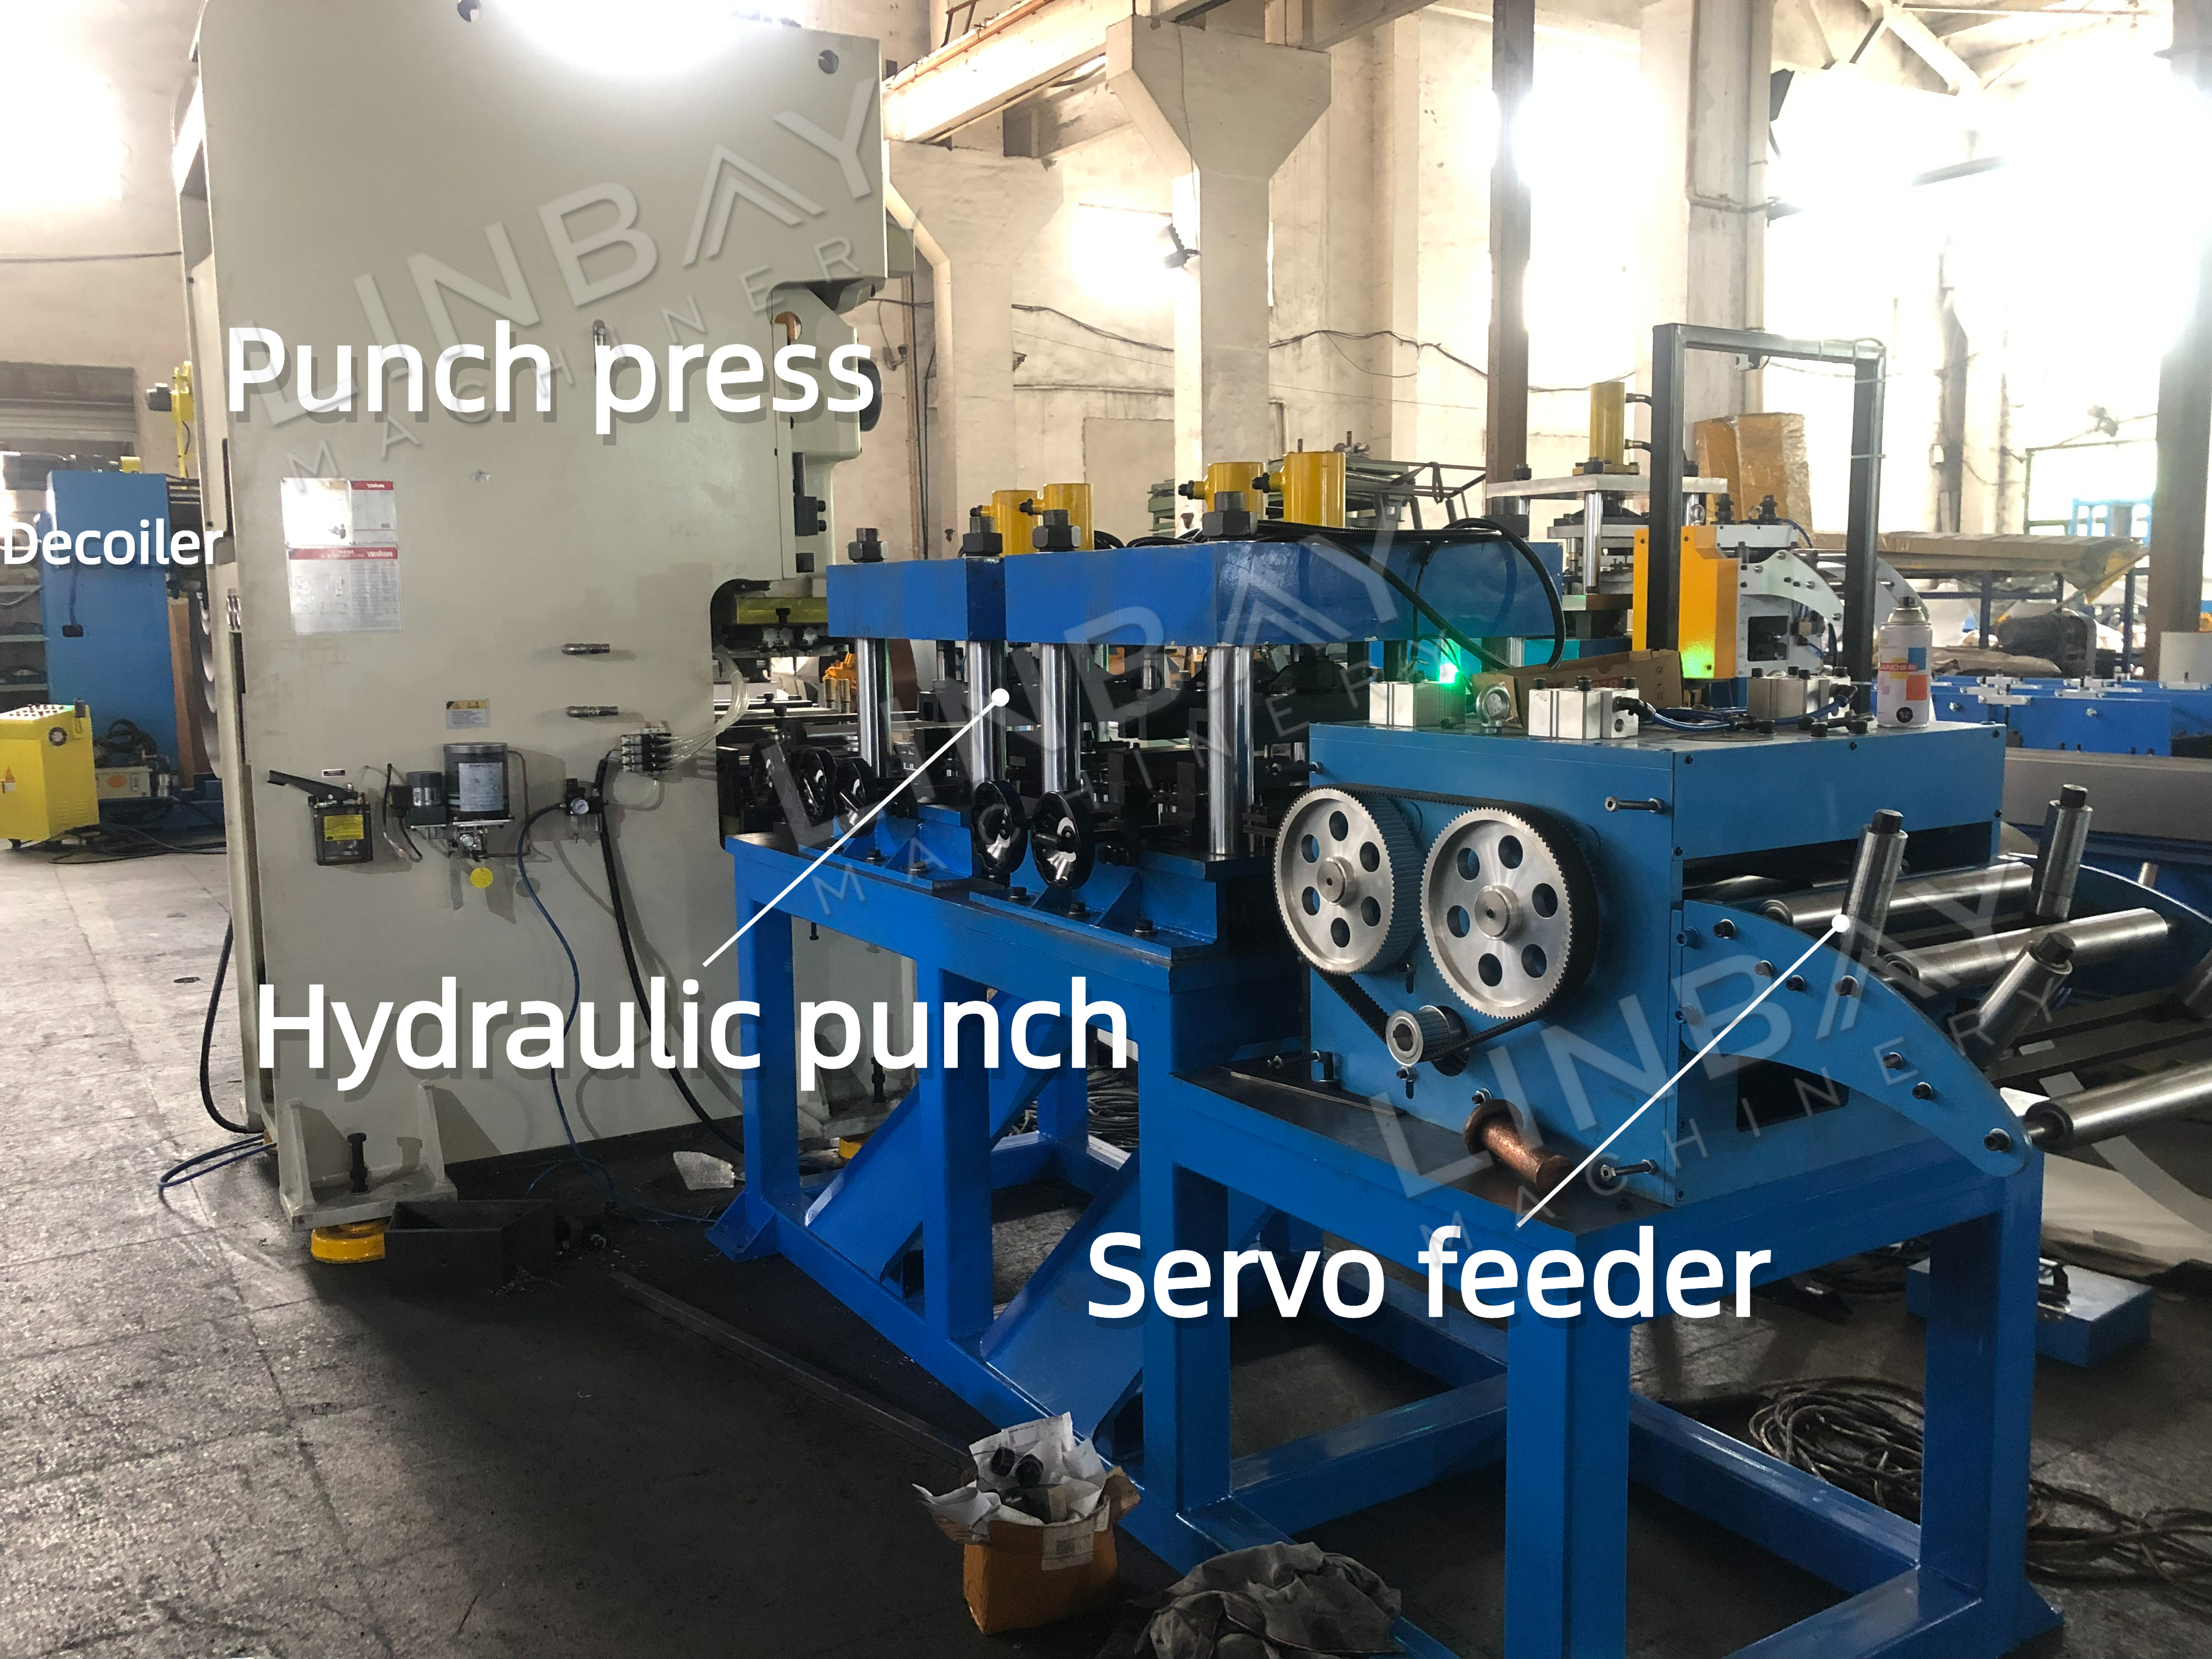
• Bu üretim hattında, delik açma işlemi için pres ve hidrolik zımba kombinasyonunu kullanıyoruz. Mühendislik ekibimiz, her iki zımbalama makinesinin avantajlarını entegre ederek verimlilik ve maliyet arasında denge kuran, karmaşık delik desenlerini işlemek için en uygun yaklaşımı geliştirmiştir.
Zımba Presi
• Hızlı çalışma.
• Delme işlemi sırasında delik aralıklarında yüksek doğruluk.
• Sabit delik desenleri için idealdir.
Hidrolik Zımba
• Çeşitli delik desenleri için daha fazla esneklik sunar. Hidrolik zımba, farklı delik şekillerine uyum sağlayabilir, zımbalama sıklığını buna göre ayarlayabilir ve her vuruşta farklı şekilleri seçici olarak zımbalayabilir.
Servo Besleyici
Servo motorla tahrik edilen besleyici, çelik bobinlerin pres makinesine veya hidrolik pres makinesine beslenmesini hassas bir şekilde kontrol eder. Hızlı tepki süreleri ve minimum başlatma-durdurma gecikmeleriyle servo motorlar, doğru besleme uzunlukları ve tutarlı delik aralıkları sağlayarak, yanlış hizalanmış preslerden kaynaklanan israfı büyük ölçüde azaltır. Bu sistem aynı zamanda enerji verimlidir; yalnızca aktif çalışma sırasında güç tüketir ve boşta kalma sürelerinde enerji tasarrufu sağlar. Besleyici tamamen programlanabilir olup, adım mesafesi ve presleme hızında hızlı ayarlamalar yapılmasına olanak tanıyarak pres kalıpları değiştirilirken kurulum sürelerini kısaltır. Ek olarak, dahili pnömatik sıkıştırma mekanizması, çelik bobinin yüzeyini olası hasarlardan korur.
Sınırlayıcı
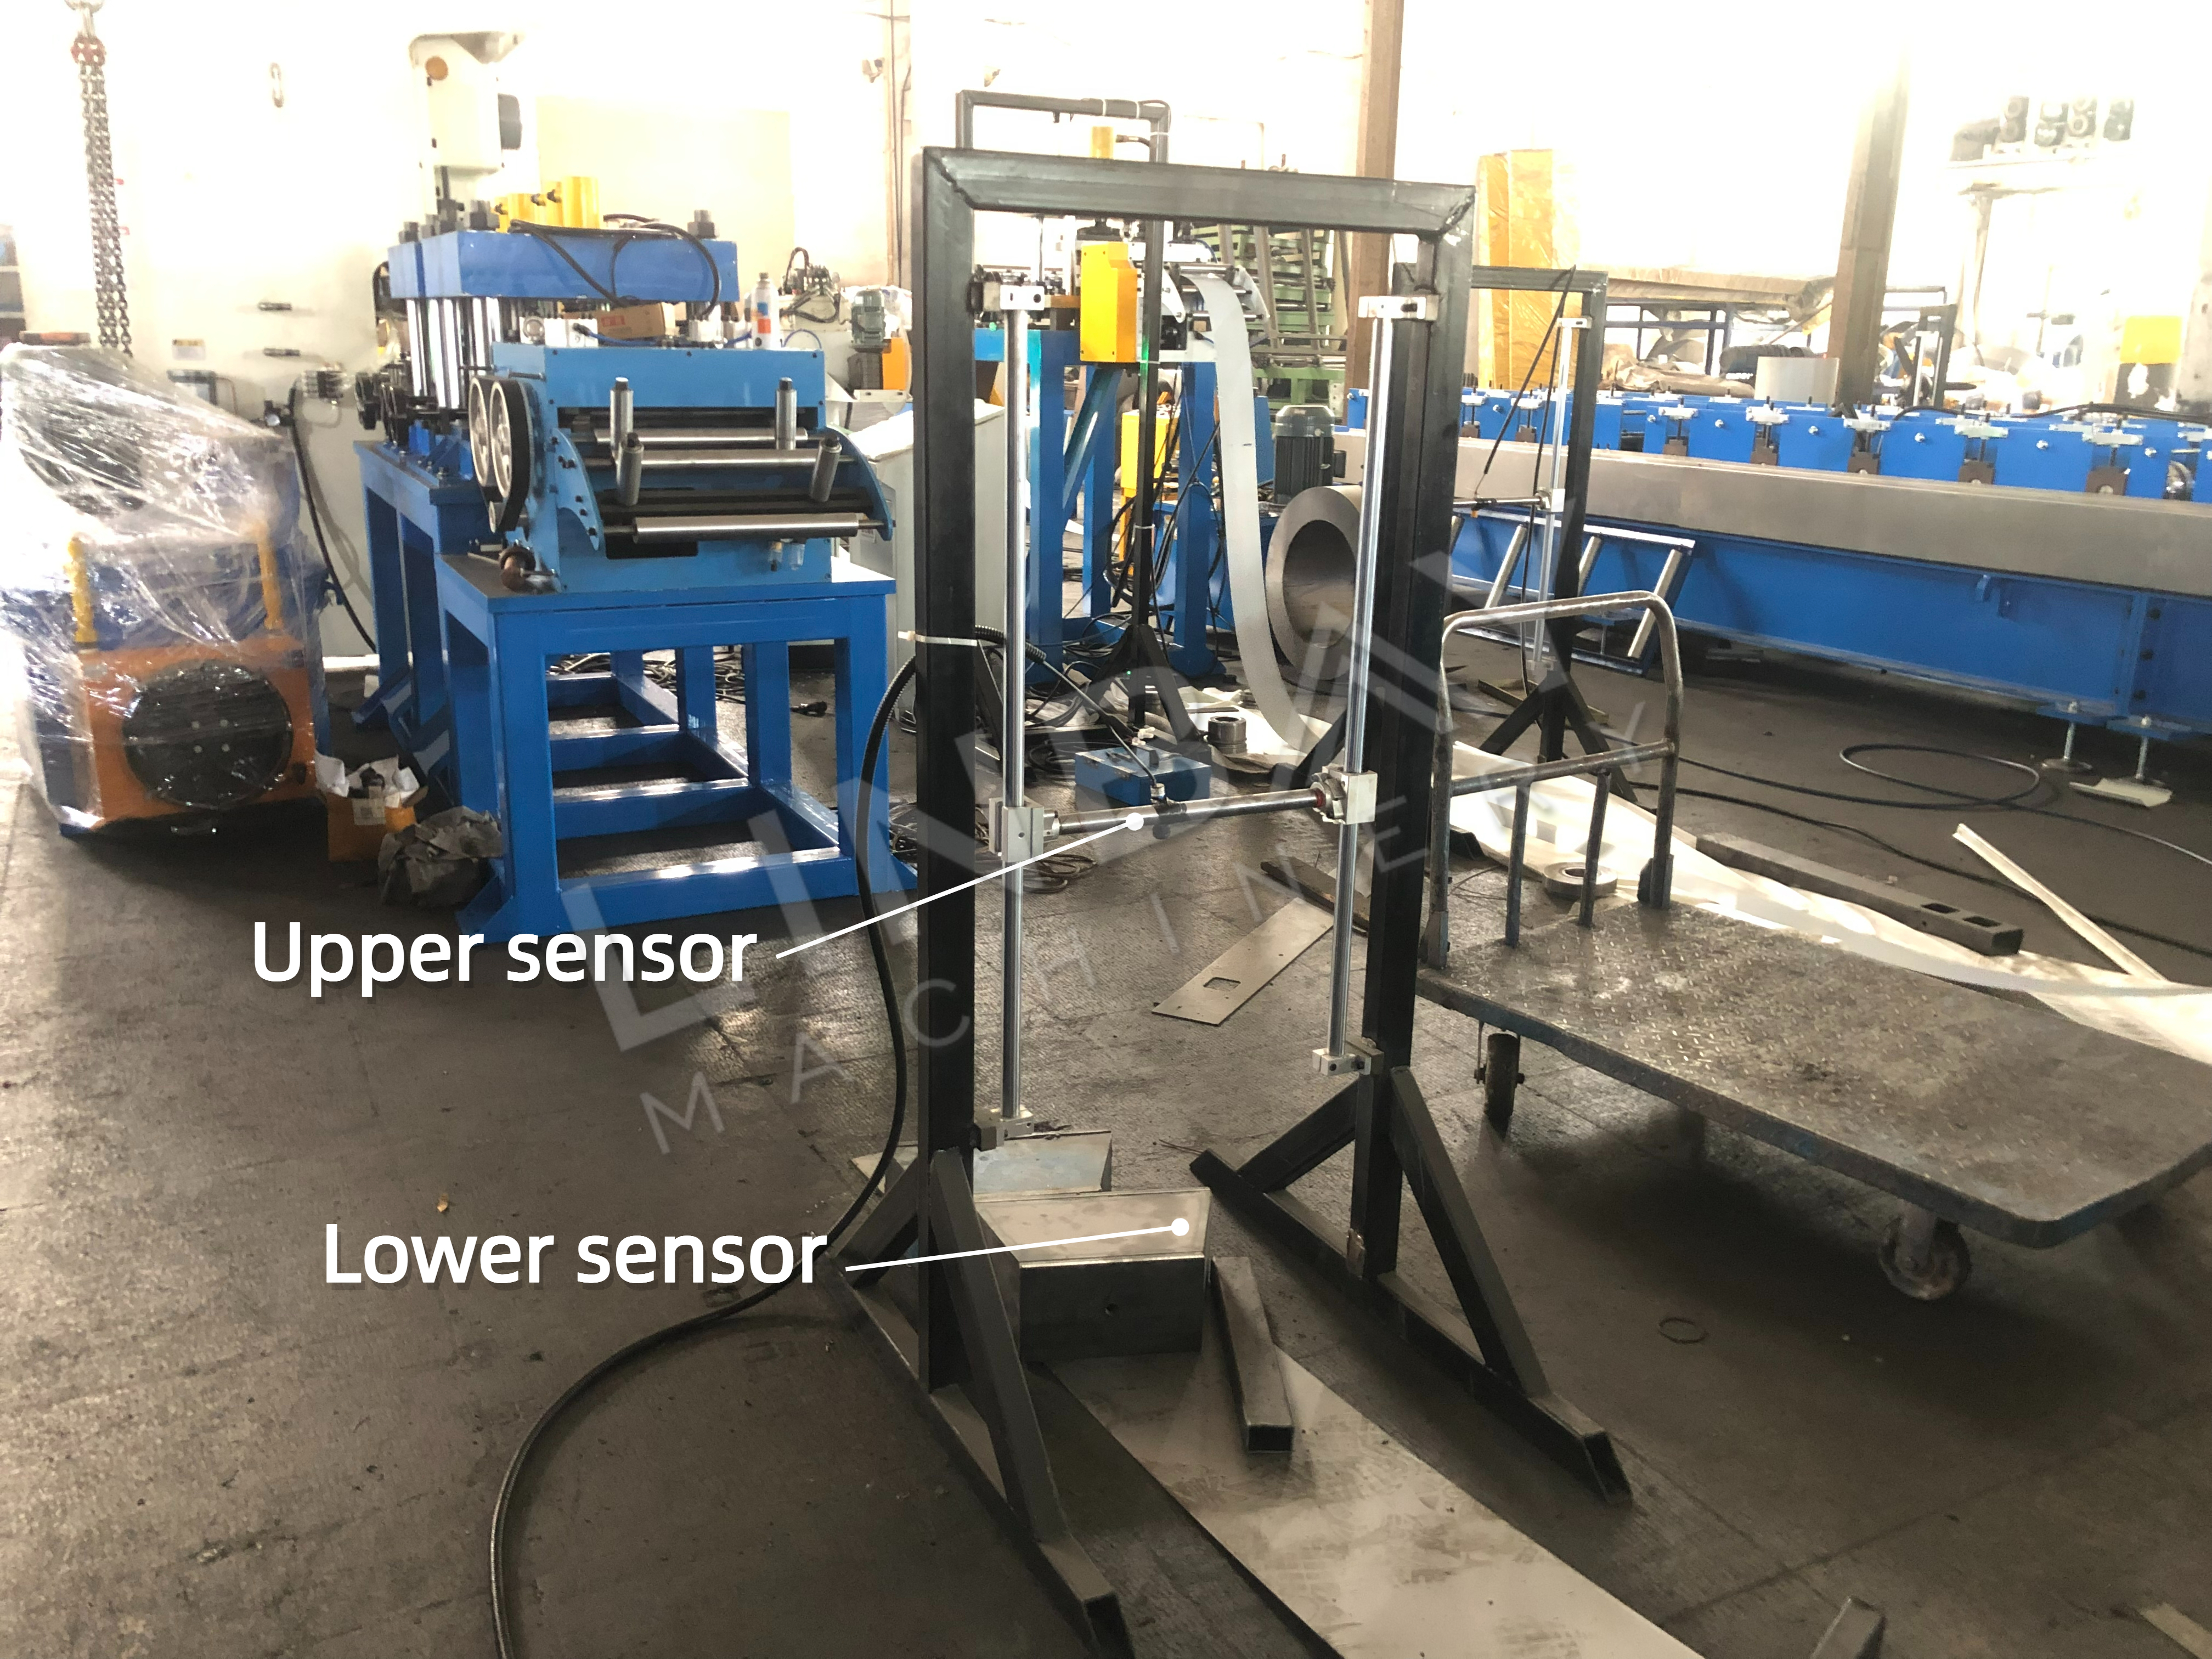
Üretim hızını düzenleyerek verimliliği artırır ve hem çelik bobinin hem de makinelerin güvenli çalışmasını sağlar. Bobin alt sensörle temas ederse, sınırlayıcıdan önceki açma, düzleştirme ve delme işlemlerinin, sonraki şekillendirme, kaynak ve kesme aşamalarından daha hızlı çalıştığı anlamına gelir. Üretim akışını dengelemek için bu önceki işlemler durdurulmalıdır; aksi takdirde, bobin birikmesi meydana gelebilir, şekillendirme makinesine sorunsuz girişini engelleyebilir ve potansiyel olarak deformasyona neden olabilir. Tersine, bobin üst sensöre temas ederse, sonraki aşamaların öncekilerden daha hızlı hareket ettiğini gösterir ve sınırlayıcıdan sonraki işlemlerde bir duraklama gerektirir. Bunu yapmamak, bobinin rulo şekillendirme makinesine çok hızlı çekilmesine ve delme makinesine ve şekillendirme silindirlerine zarar verme riskine yol açabilir. Herhangi bir duraklama, ilgili PLC kabin ekranında bir bildirim tetikler ve çalışanların uyarıyı onaylayarak işlemlere devam etmelerini sağlar.
Rehberlik
Temel amaç: Çelik bobinin makinenin merkez hattıyla doğru şekilde hizalanmasını sağlayarak, bitmiş üründe bükülme, eğilme, çapaklanma ve boyutsal hatalar gibi sorunları önler. Kılavuz makaralar, giriş noktasına ve şekillendirme makinesinin içine stratejik olarak yerleştirilmiştir. Bu kılavuz cihazların, özellikle taşıma veya rulo şekillendirme makinesinin uzun süreli kullanımından sonra düzenli olarak kalibre edilmesi çok önemlidir. Sevkiyat öncesinde, Linbay ekibi kılavuz genişliğini ölçer ve bu bilgiyi kullanım kılavuzuna ekleyerek müşterilerin teslimat üzerine makineyi kalibre etmelerini sağlar.
İkincil Düzleştirici (Rulo şekillendirme makinesiyle aynı tabana yerleştirilir)
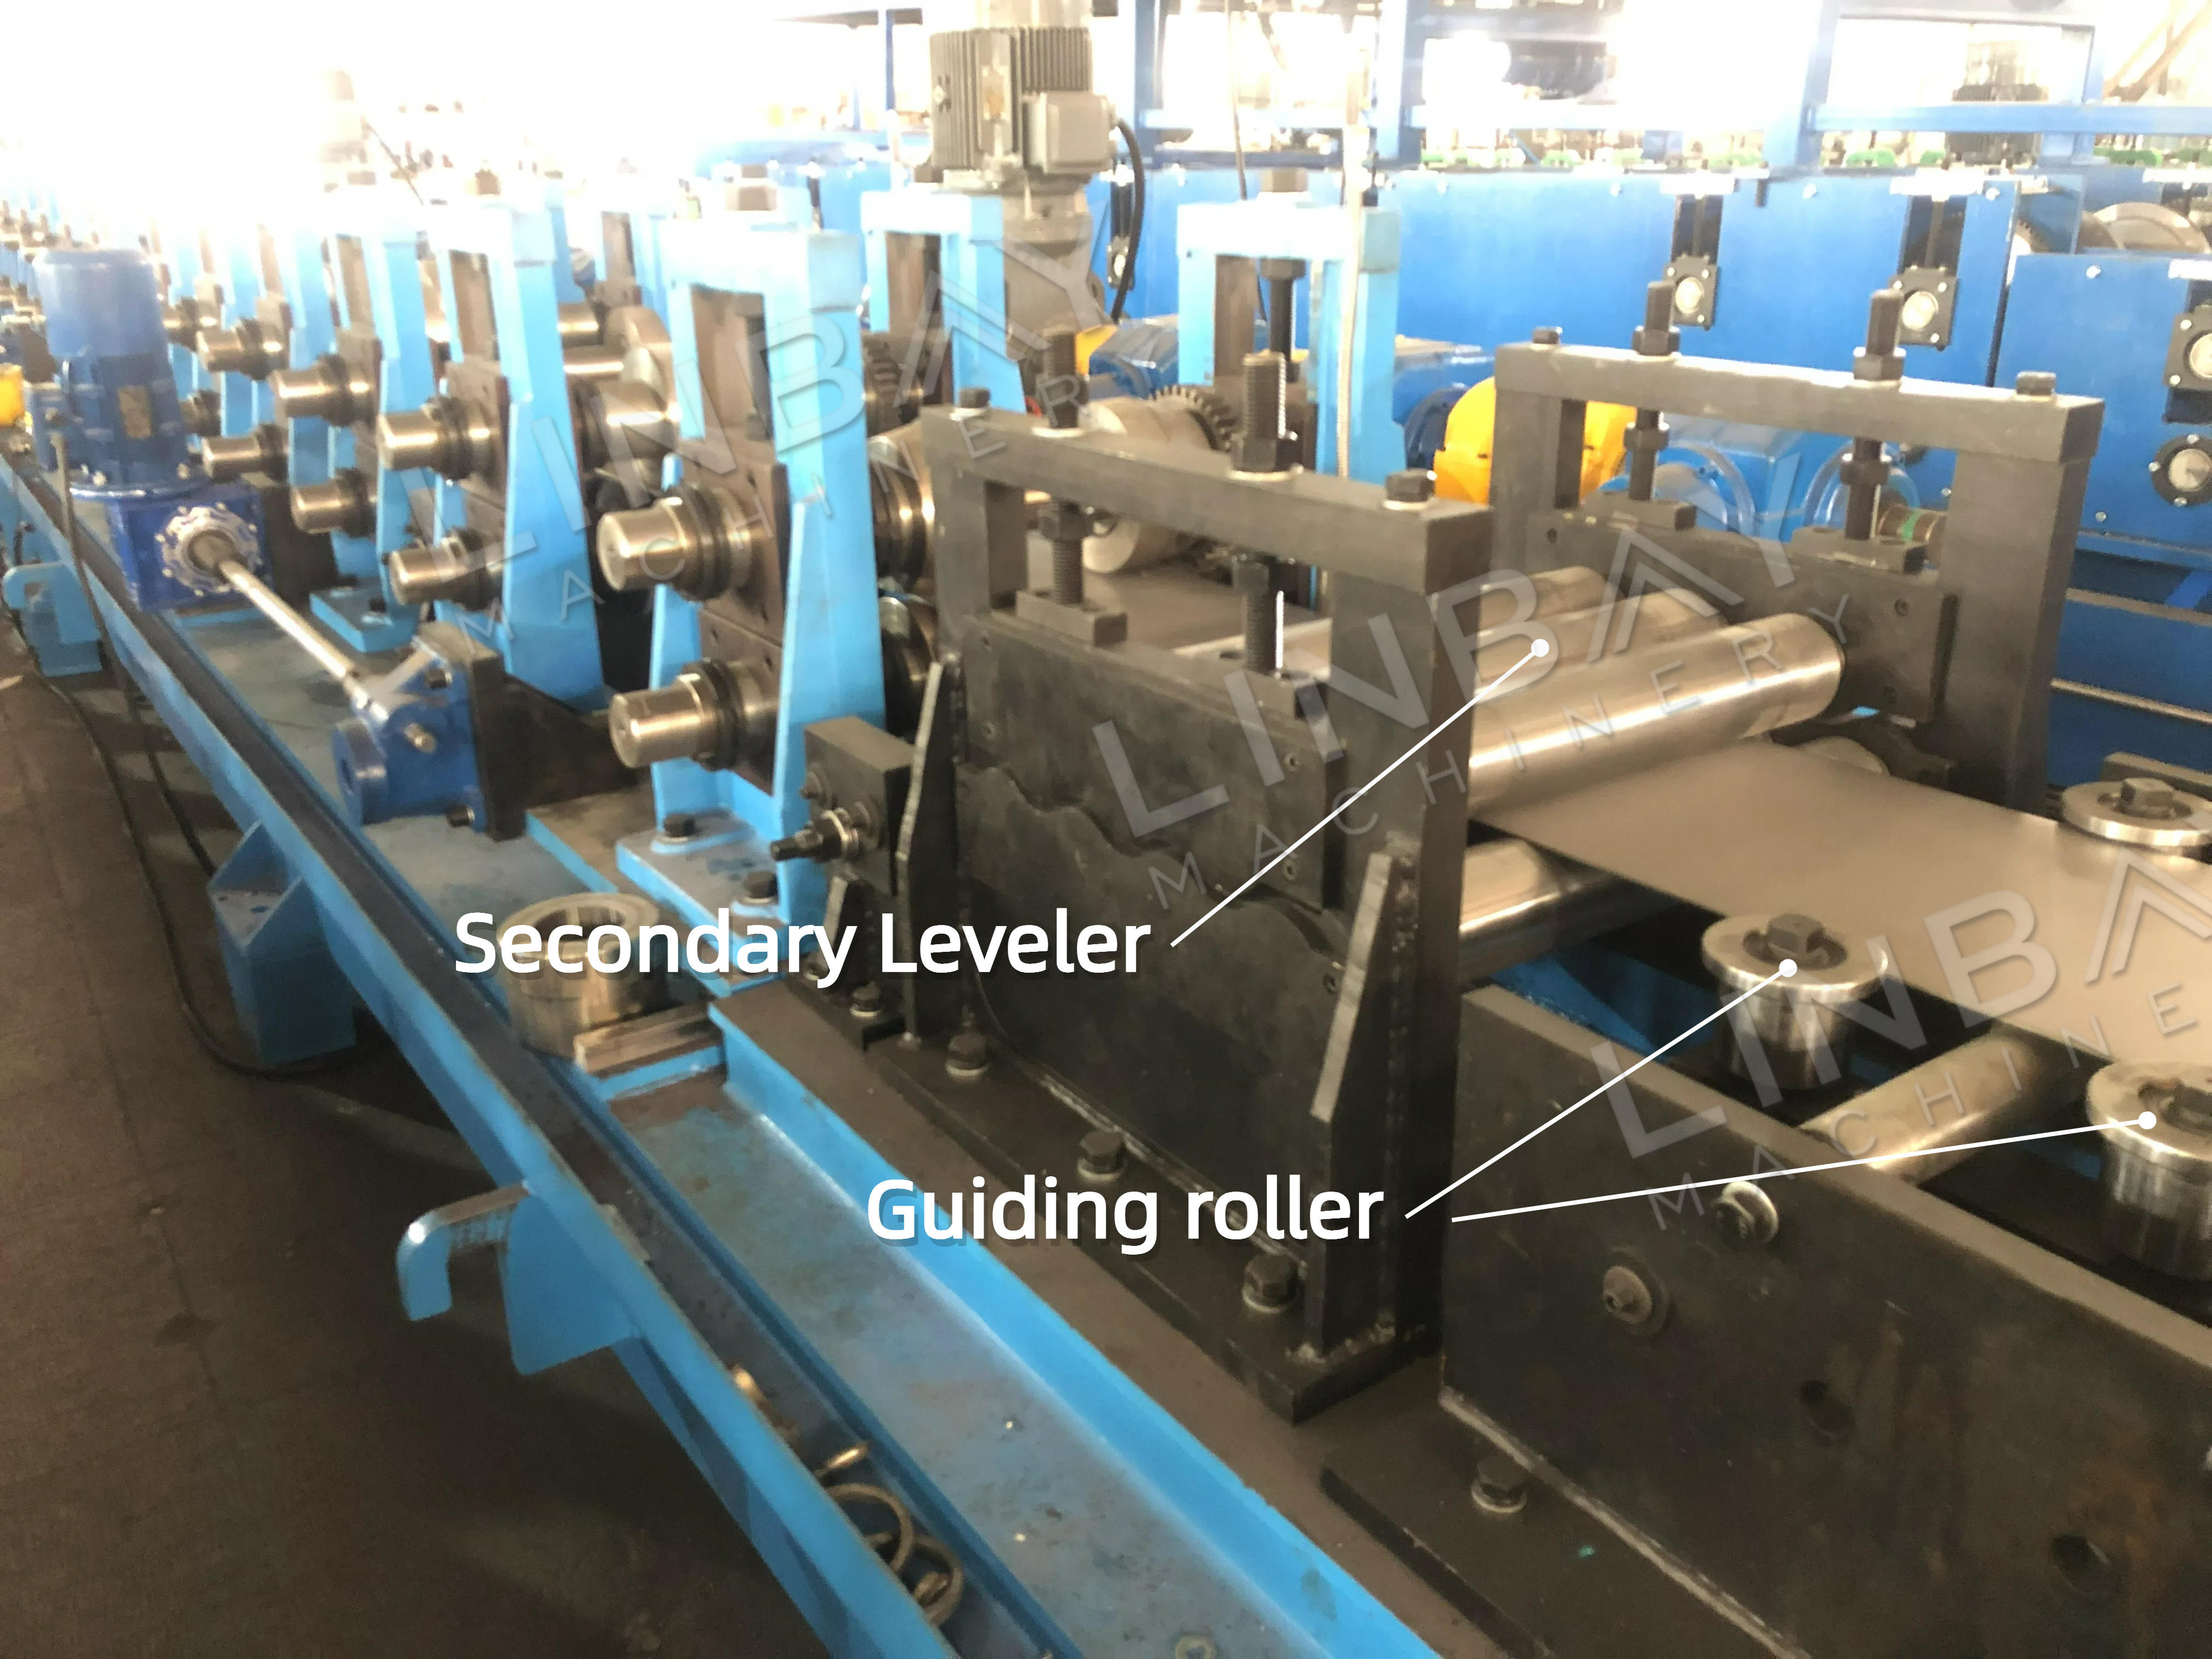
Daha düzgün bir bobin, şekillendirme sonrası üstün kaynak dikişi hizalaması sağlar ve bu da kaynak işlemine büyük ölçüde yardımcı olur. İkincil düzleştirme, düzleştirme kalitesini daha da iyileştirmeye ve delme noktalarındaki gerilimi azaltmaya yarar. Ek bir önlem olarak, bu düzleştiriciyi şekillendirme makinesinin tabanına yerleştirmek, uygun maliyetli ve elverişli bir yaklaşım sunar.
Rulo Şekillendirme Makinesi
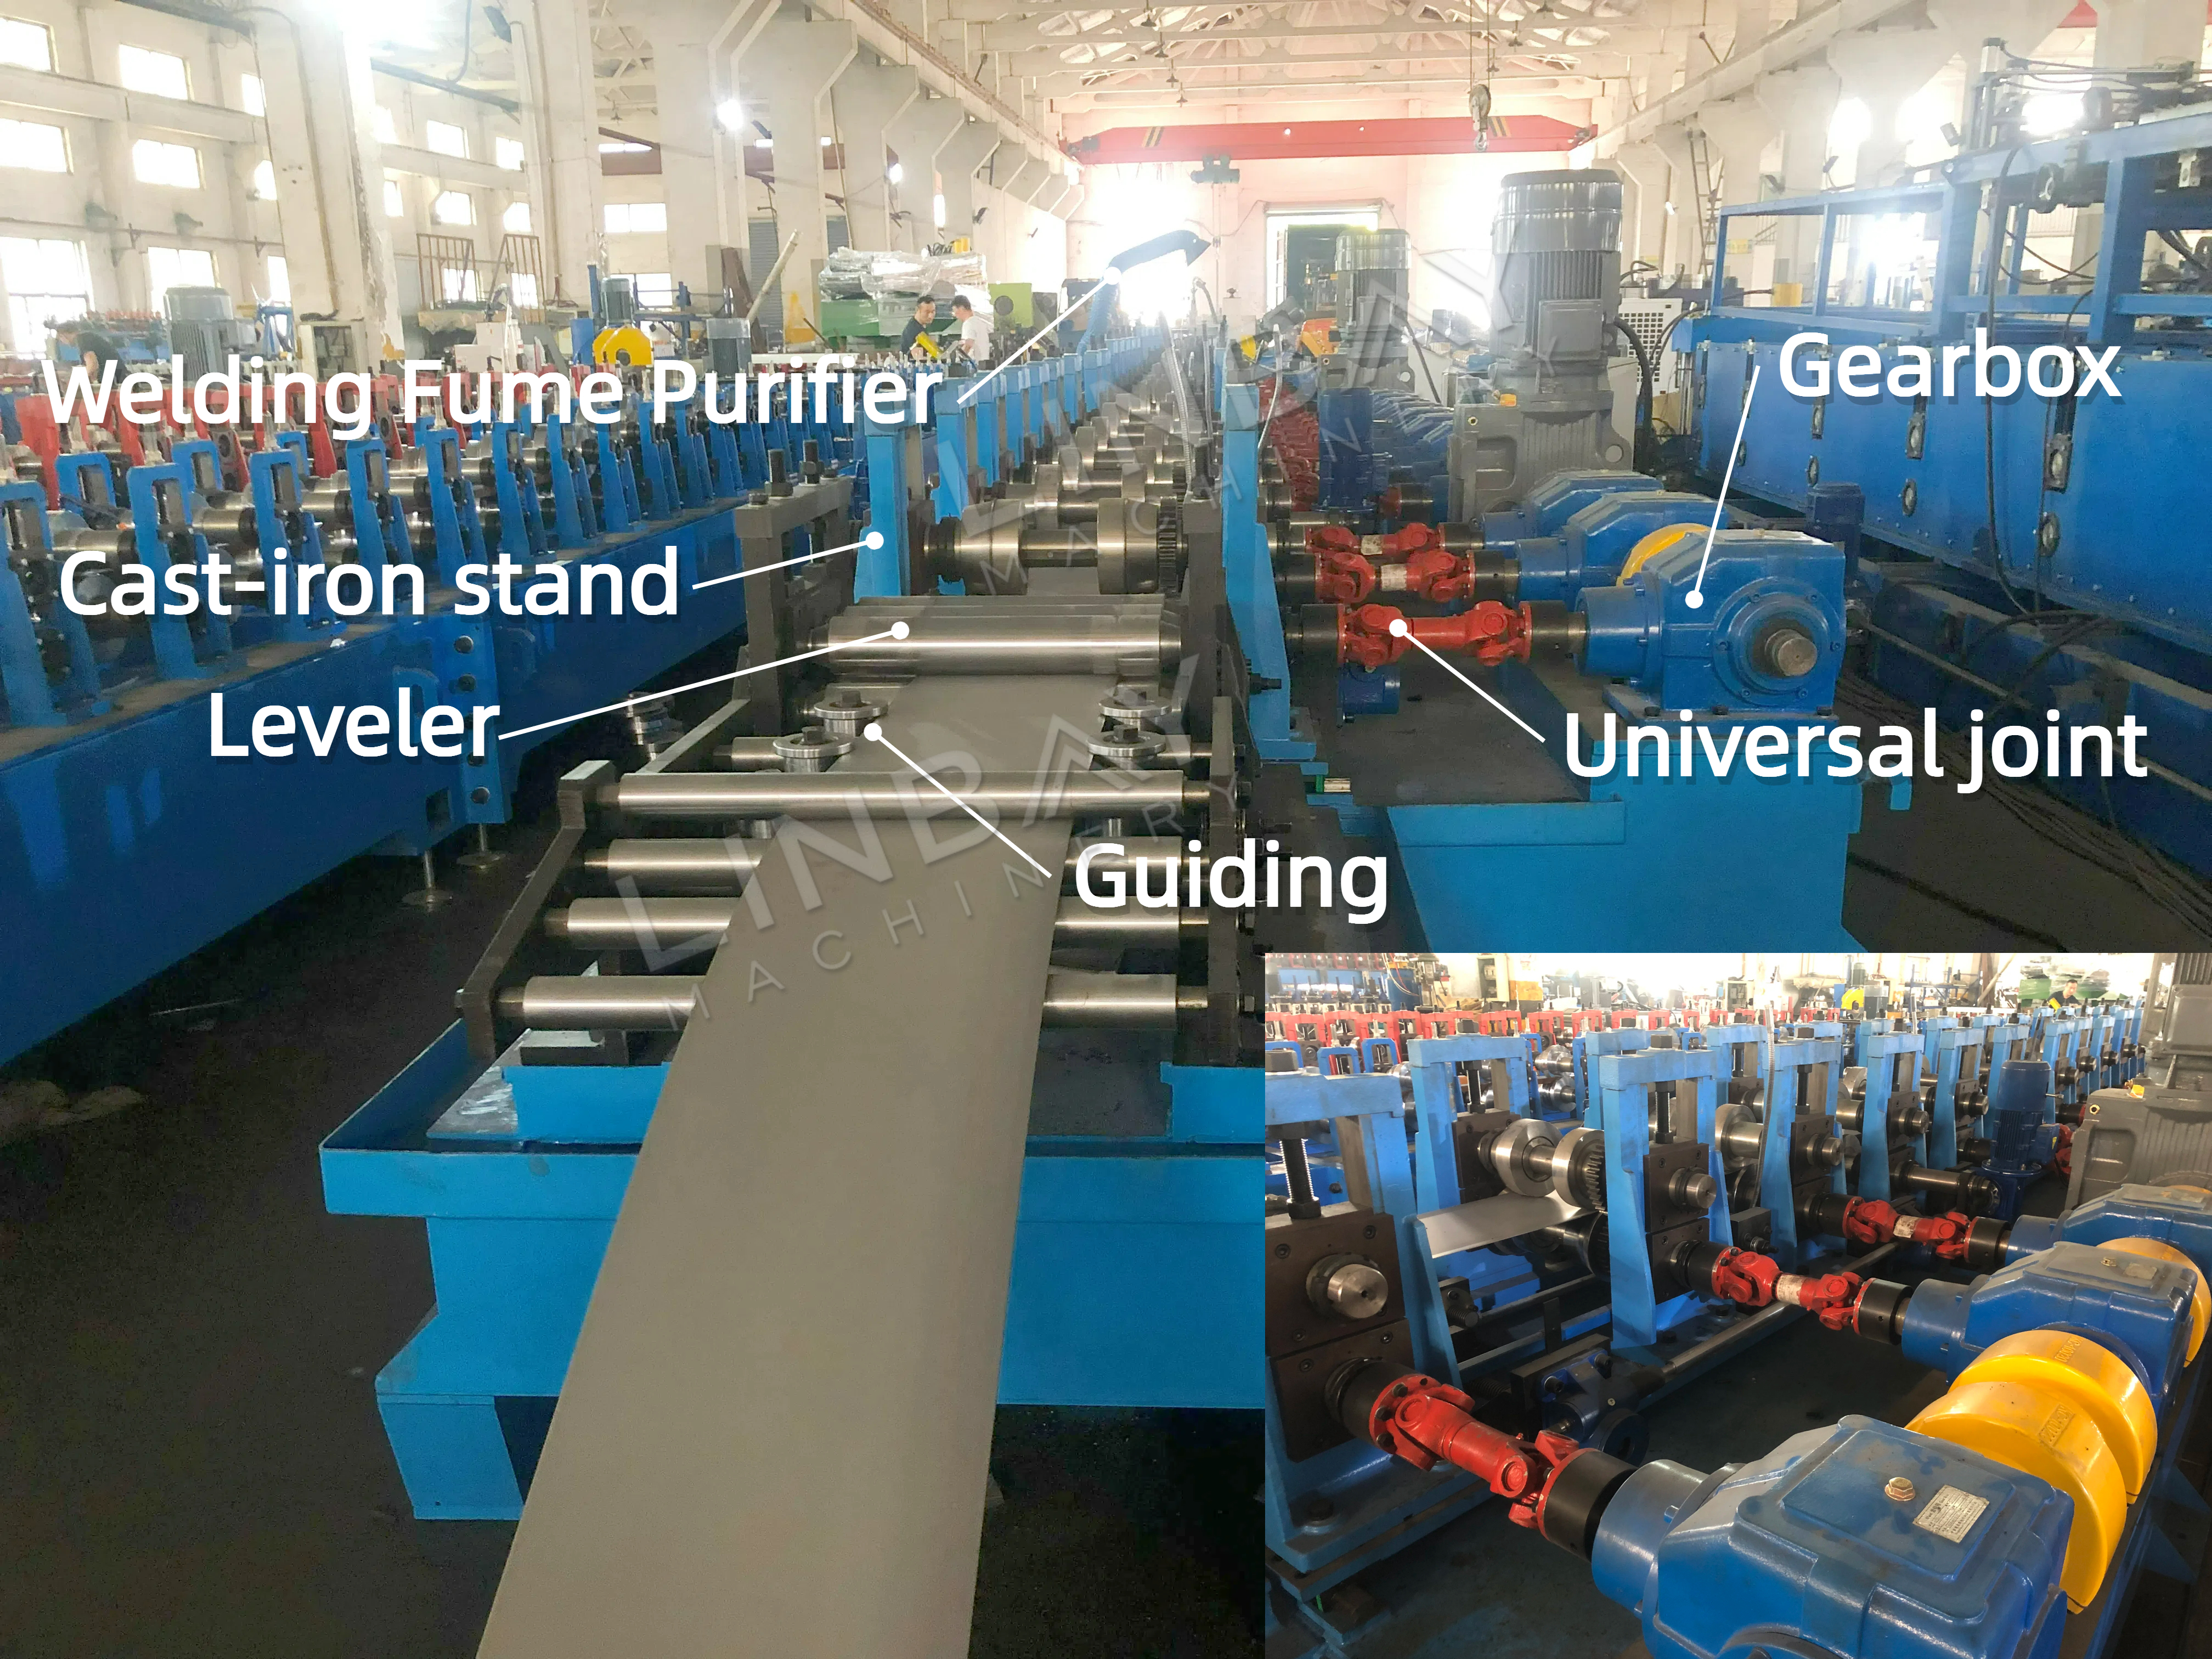
· Çok Yönlü ÜretimBu üretim hattı, genişliği 50-100 mm ve yüksekliği 100-200 mm arasında değişen kare borular üretebilmektedir. (Linbay ayrıca diğer boyut aralıkları için de özelleştirme imkanı sunmaktadır.)
· Otomatik Boyut DeğiştirmePLC ekranında istenen boyutu ayarlayıp onayladığınızda, şekillendirme istasyonları kılavuz raylar boyunca otomatik olarak hassas konumlara doğru yana doğru hareket eder ve şekillendirme noktasını buna göre ayarlar. Bu otomasyon, doğruluğu ve kullanım kolaylığını artırarak manuel ayarlamalara ve ilgili maliyetlere olan ihtiyacı azaltır.
· Yanal Hareket AlgılamaKodlayıcı, şekillendirme istasyonlarının yanal hareketini hassas bir şekilde izler ve bu veriyi anında PLC'ye ileterek hareket hatalarını 1 mm tolerans içinde tutar.
· Güvenlik Sınırı SensörleriKılavuz rayların dış taraflarına iki adet güvenlik limit sensörü yerleştirilmiştir. İçteki sensör, şekillendirme istasyonlarının birbirine çok yaklaşmasını ve çarpışmaları önlerken, dıştaki sensör ise çok fazla uzaklaşmalarını engeller.
· Sağlam Dökme Demir ÇerçeveDökme demirden yapılmış bağımsız dikey çerçevesiyle bu sağlam yapı, yüksek kapasiteli üretim gereksinimleri için idealdir.
· Güçlü Tahrik SistemiDişli kutusu ve üniversal mafsal, 2 mm'den daha kalın bobinlerin ilerletilmesinde veya 20 m/dak'yı aşan şekillendirme hızlarında sorunsuz çalışma sağlayan güçlü bir güç sunar.
· Dayanıklı MakaralarKrom kaplama ve ısıl işlem görmüş bu silindirler, pas ve korozyona karşı dayanıklıdır ve daha uzun bir kullanım ömrü sağlar.
· Ana MotorStandart konfigürasyon 380V, 50Hz, 3 fazlıdır, ancak özelleştirme seçenekleri de mevcuttur.
Lazer Kaynak
· Geliştirilmiş Kalite ve HassasiyetÜstün doğruluk ve sağlam bağlantı sağlar.
· Düzgün ve Parlatılmış BağlantıDerzde temiz ve pürüzsüz bir sonuç sağlar.
Kaynak Dumanı Arıtıcısı
• Koku ve Duman Kontrolü: Kaynak işlemi sırasında oluşan koku ve dumanları etkili bir şekilde yakalar ve uzaklaştırır, böylece daha güvenli bir fabrika ortamı sağlar ve işçilerin sağlığını korur.
Uçan Testere Kesimi
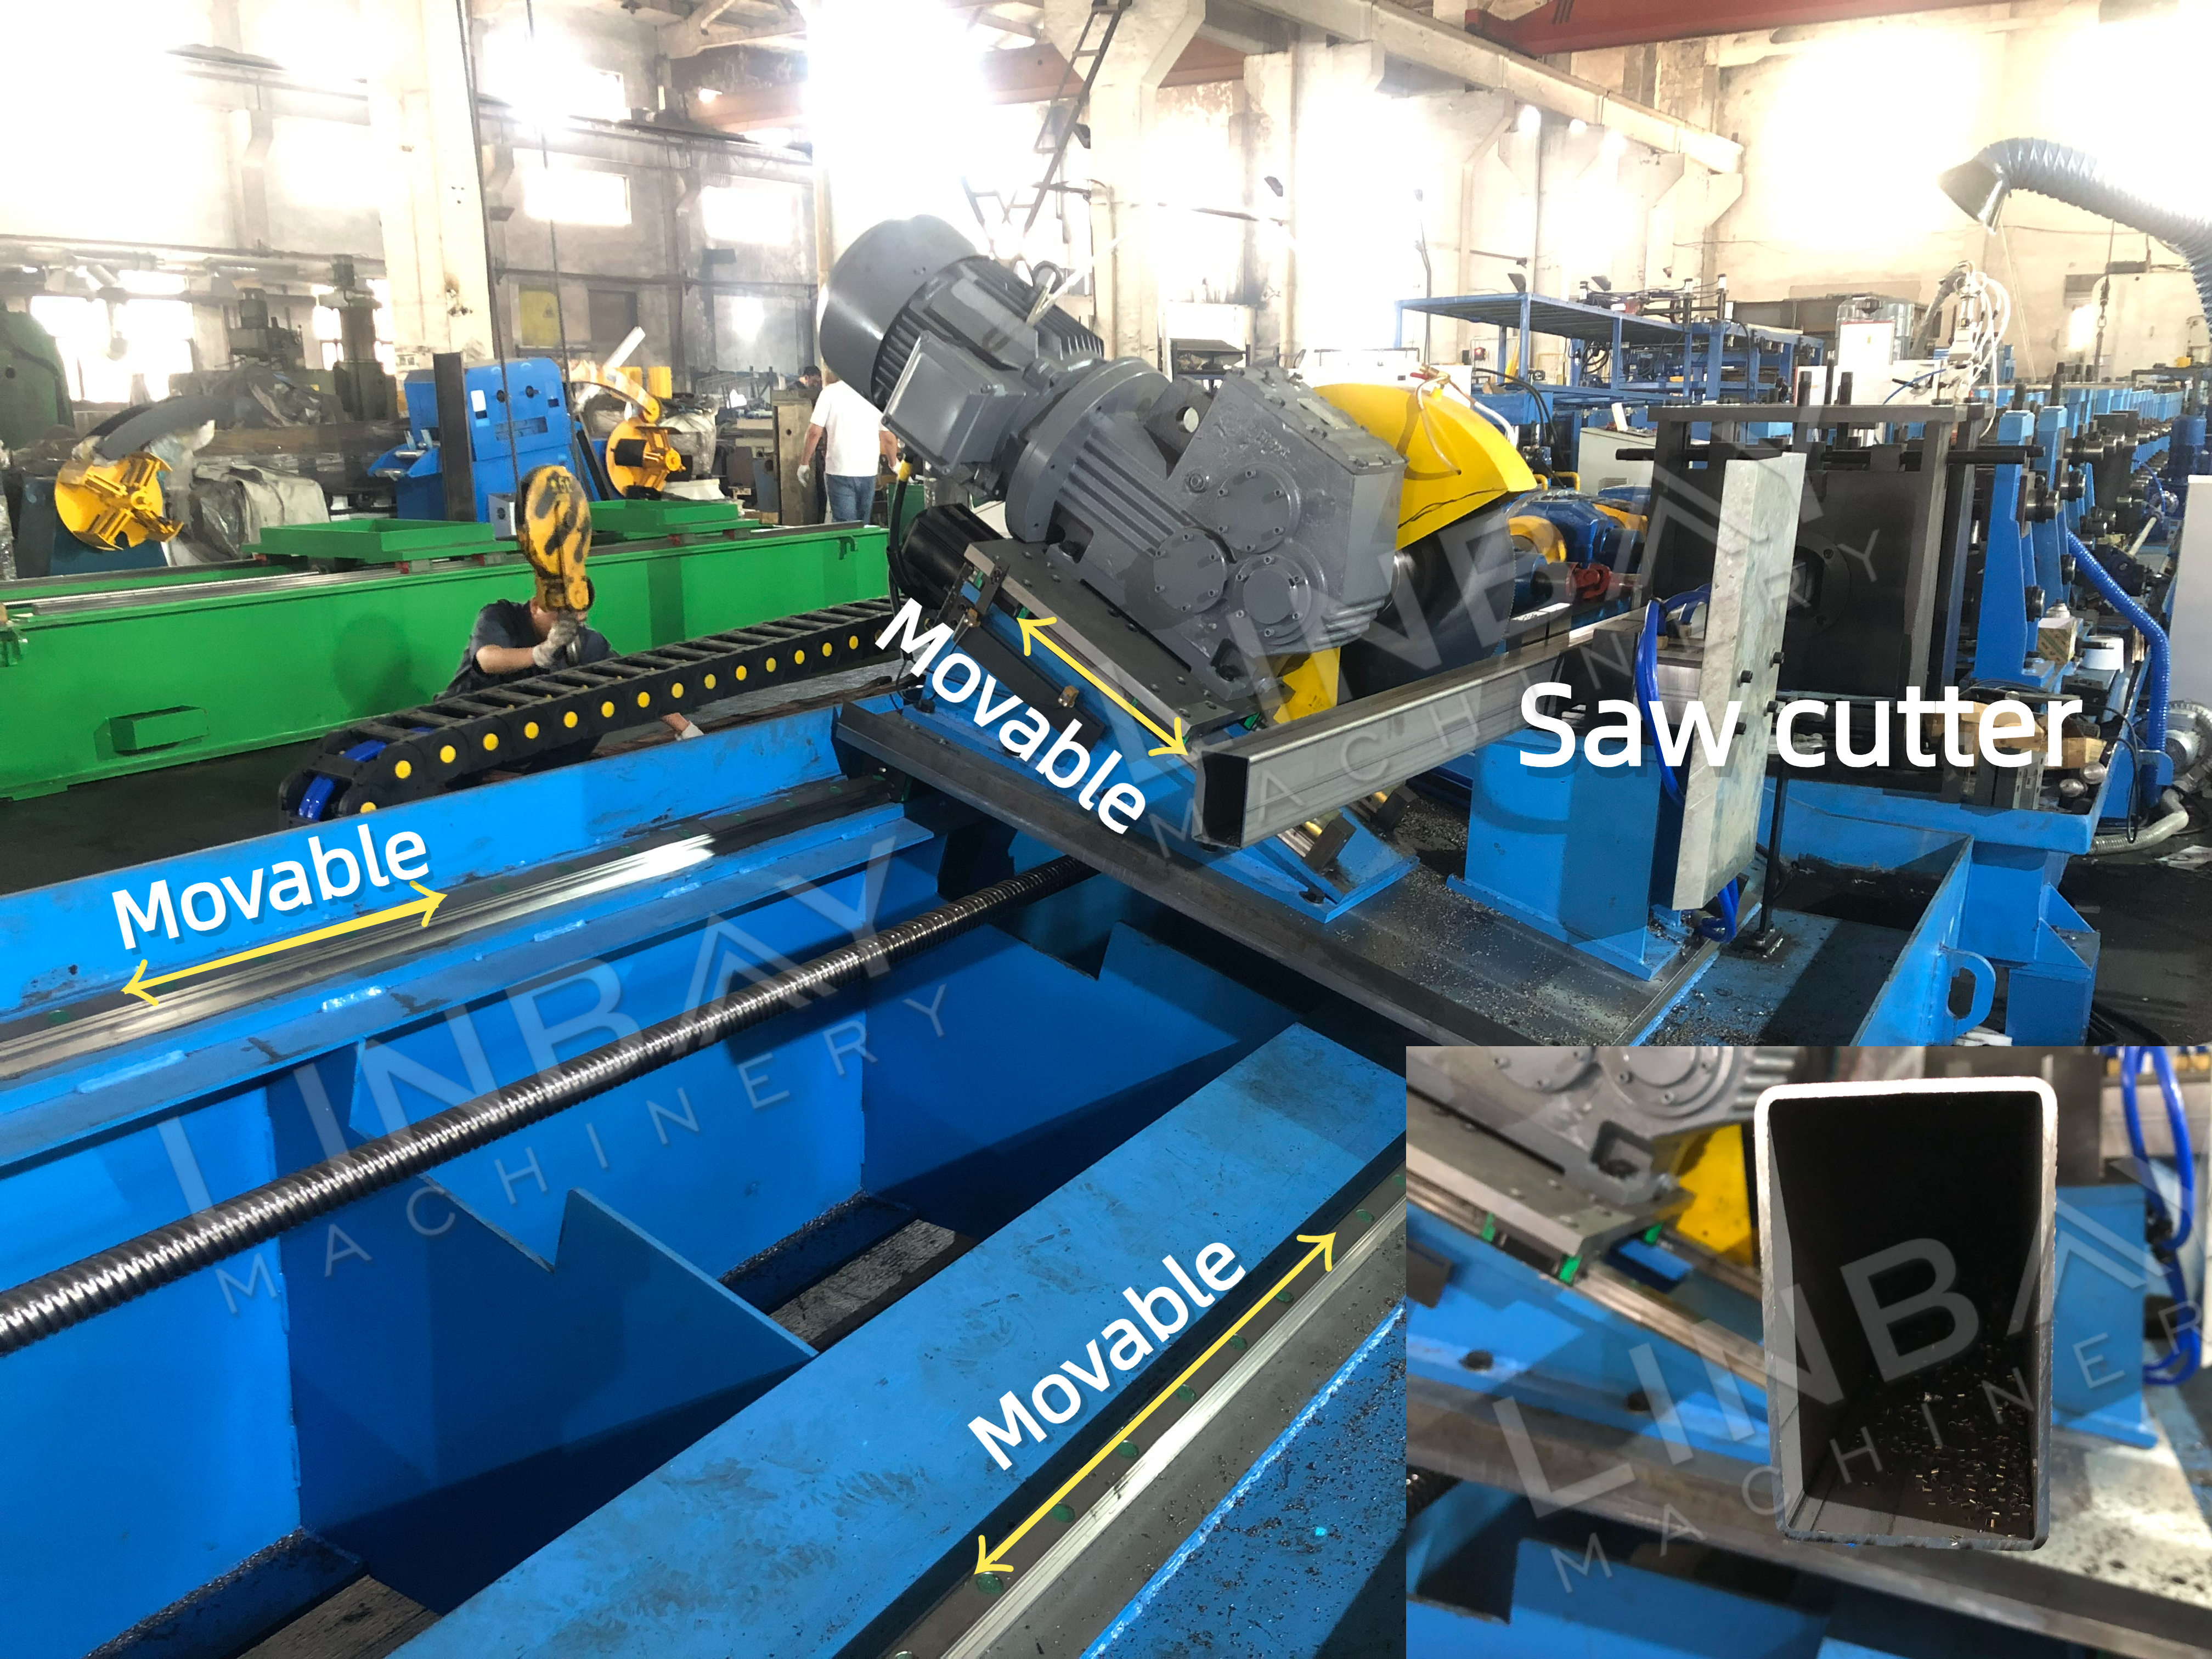
· Uçan KesimKesme ünitesi, çalışma sırasında rulo şekillendirme makinesinin hızıyla senkronize olarak üretim verimliliğini ve çıktısını artırır.
· Hassas KesimServo motor ve hareket kontrol ünitesi sayesinde kesme ünitesi ±1 mm hassasiyetle çalışır.
· Testereyle Kesme YöntemiKare şeklinde kapalı profillerin kenarlarını deforme etmeden hassas kesimler sağlar.
· Malzeme VerimliliğiHer kesim minimum atık oluşturur, bu da malzeme maliyetlerini düşürür.
·Esnek ÇalışmaDiğer kesme yöntemlerinin aksine, farklı boyutlar için özel bıçaklar gerektirmeyen testere ile kesme yöntemi, bıçak maliyetlerinde tasarruf sağlar.
1. Dekoyler

2. Besleme

3. Yumruk atmak

4. Rulo şekillendirme standları

5. Sürüş sistemi

6. Kesme sistemi

Diğerleri

Masamız