角管ロール成形機
この生産ラインは、厚さ2mm、幅50~100mm、高さ100~200mmの角型チューブを製造するために特化して設計されています。
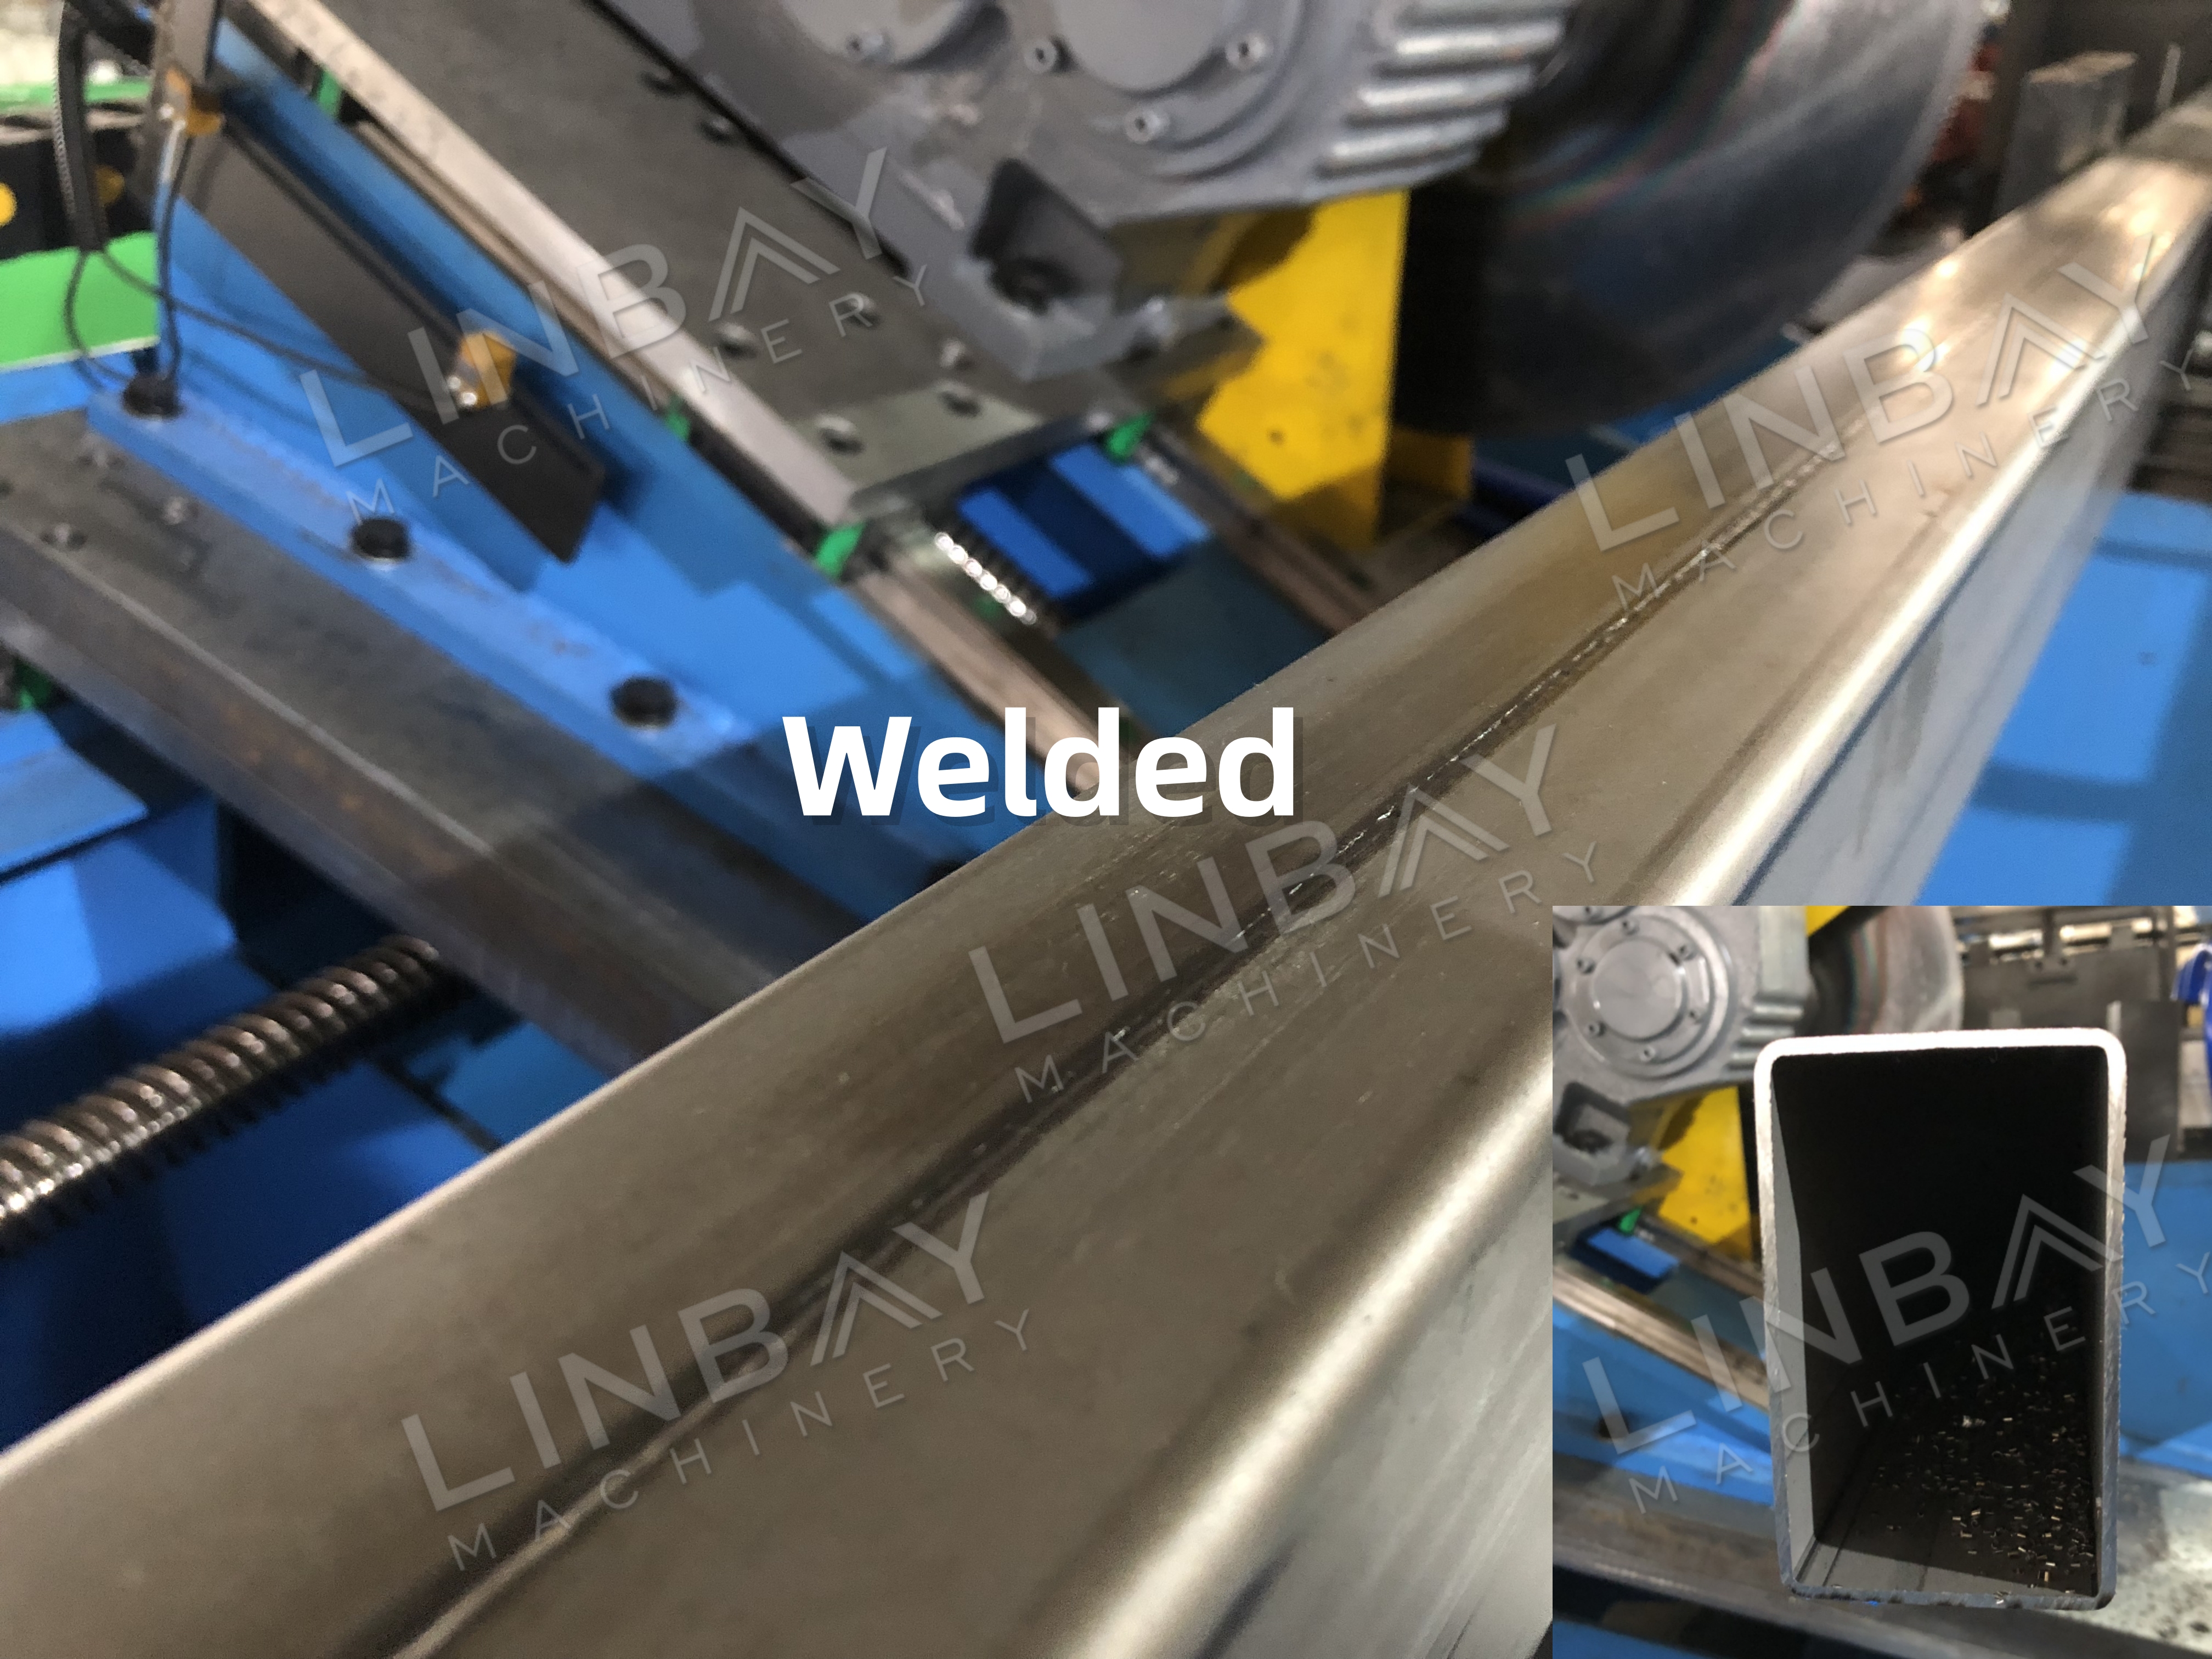
生産ラインは、巻き戻し、パンチ前レベリング、パンチング、パンチ後レベリング、ロール成形、レーザー溶接、ヒューム抽出、切断といったいくつかの主要な工程から構成されています。
包括的な設備と高度な自動化機能を備えたこの生産ラインは、特に少量生産の場合において、従来の溶接管製造機に代わる優れた選択肢となります。
実例 - メイン技術パラメータ
フローチャート:油圧式デコイラー(積載台車付き)→レベラー→サーボフィーダー→パンチプレス→油圧パンチ→リミッター→ガイド→レベラー→ロールフォーマー→レーザー溶接→フライングソー切断→アウトテーブル
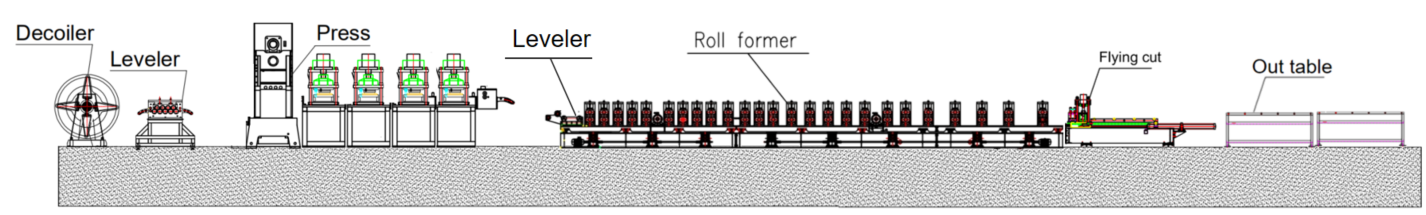
実例 - メイン技術パラメータ
・調整可能なライン速度:レーザー溶接時5~6m/分
・対応材質:熱間圧延鋼、冷間圧延鋼、黒鋼
・材料の厚さ:2mm
・ロール成形機:鋳鉄製構造、ユニバーサルジョイント付き
・駆動システム:ユニバーサルジョイントカルダンシャフトを備えたギアボックス駆動システム
・切断方式:フライングソー切断方式。ロール成形機は切断中も動作を継続する。
・PLC制御:シーメンスシステム
実在するケース・マシナリー
1.油圧式デコイラー*1
2. スタンドアロンレベラー*1
3.パンチプレス*1
4.油圧式パンチングマシン*1
5.サーボフィーダー*1
6.一体型レベラー*1
7. ロール成形機*1
8. レーザー溶接機×1
9.溶接ヒューム浄化装置*1
10. フライングソー切断機*1
11.出力テーブル*2
12. PLC制御盤×2
13.水力発電所*3
14. スペアパーツボックス(無料)×1
実際の事例説明
油圧式デコイラー
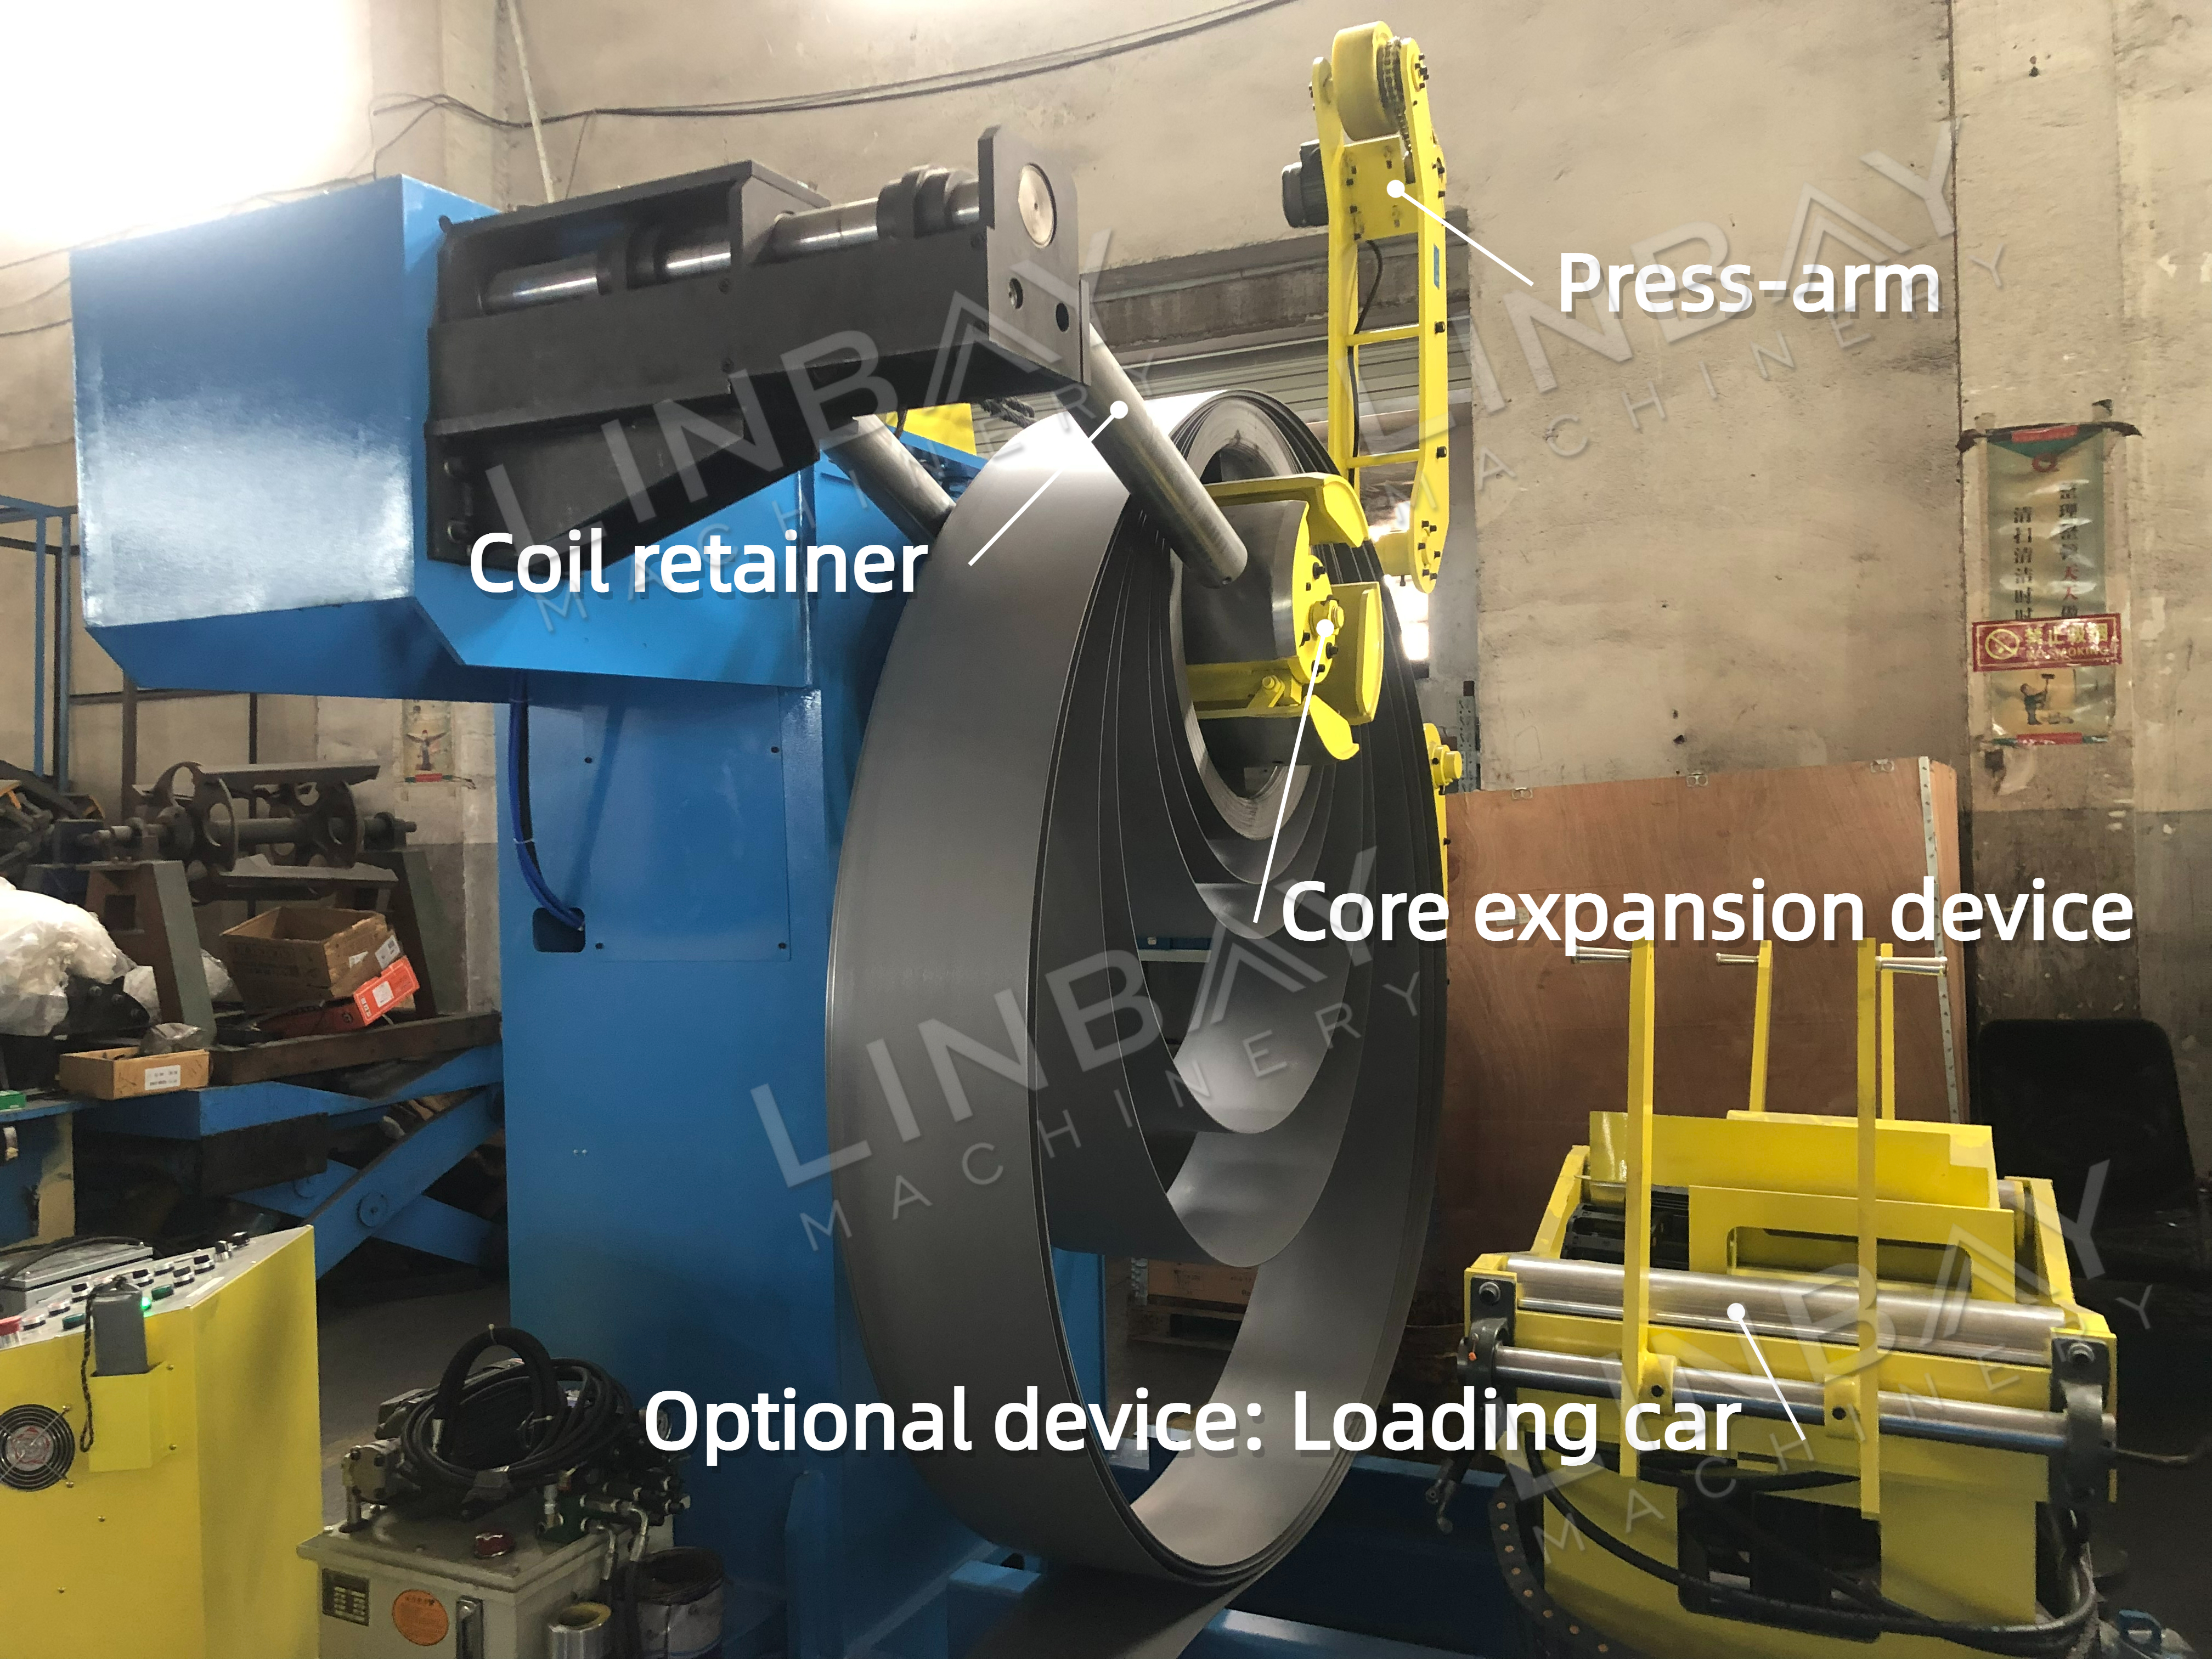
•関数頑丈なフレームは、鋼コイルの積載を支えるように設計されています。油圧式デコイラーは、鋼コイルを生産ラインに供給する際の効率と安全性を向上させます。
•コア拡張デバイス油圧マンドレルまたはアーバーは、内径490~510mmの鋼コイルに適合するように調整され、伸縮することでコイルをしっかりと保持し、スムーズな巻き戻しを保証します。
•プレスアーム油圧プレスアームが鋼コイルを固定し、内部応力による急激な巻き戻しを防ぎ、作業員を潜在的な怪我から守ります。
•コイルリテーナーこの設計により、コイルはしっかりと所定の位置に固定されると同時に、取り付けと取り外しが容易になります。
•制御システム本システムはPLCと制御盤を備えており、安全性を高めるための緊急停止ボタンも搭載しています。
オプションデバイス:積載車
•効率的なコイル交換鋼コイルの交換をより安全かつ効率的に行うことができ、人件費の削減につながります。
•油圧アライメントプラットフォームは油圧で上下に調整でき、マンドレルと位置合わせが可能です。さらに、車輪を備えた積載台車は、レールに沿って電動で移動できます。
•安全設計凹型のデザインが鋼コイルをしっかりと固定し、滑りを防止します。
オプション機械:シャーリングバット溶接機
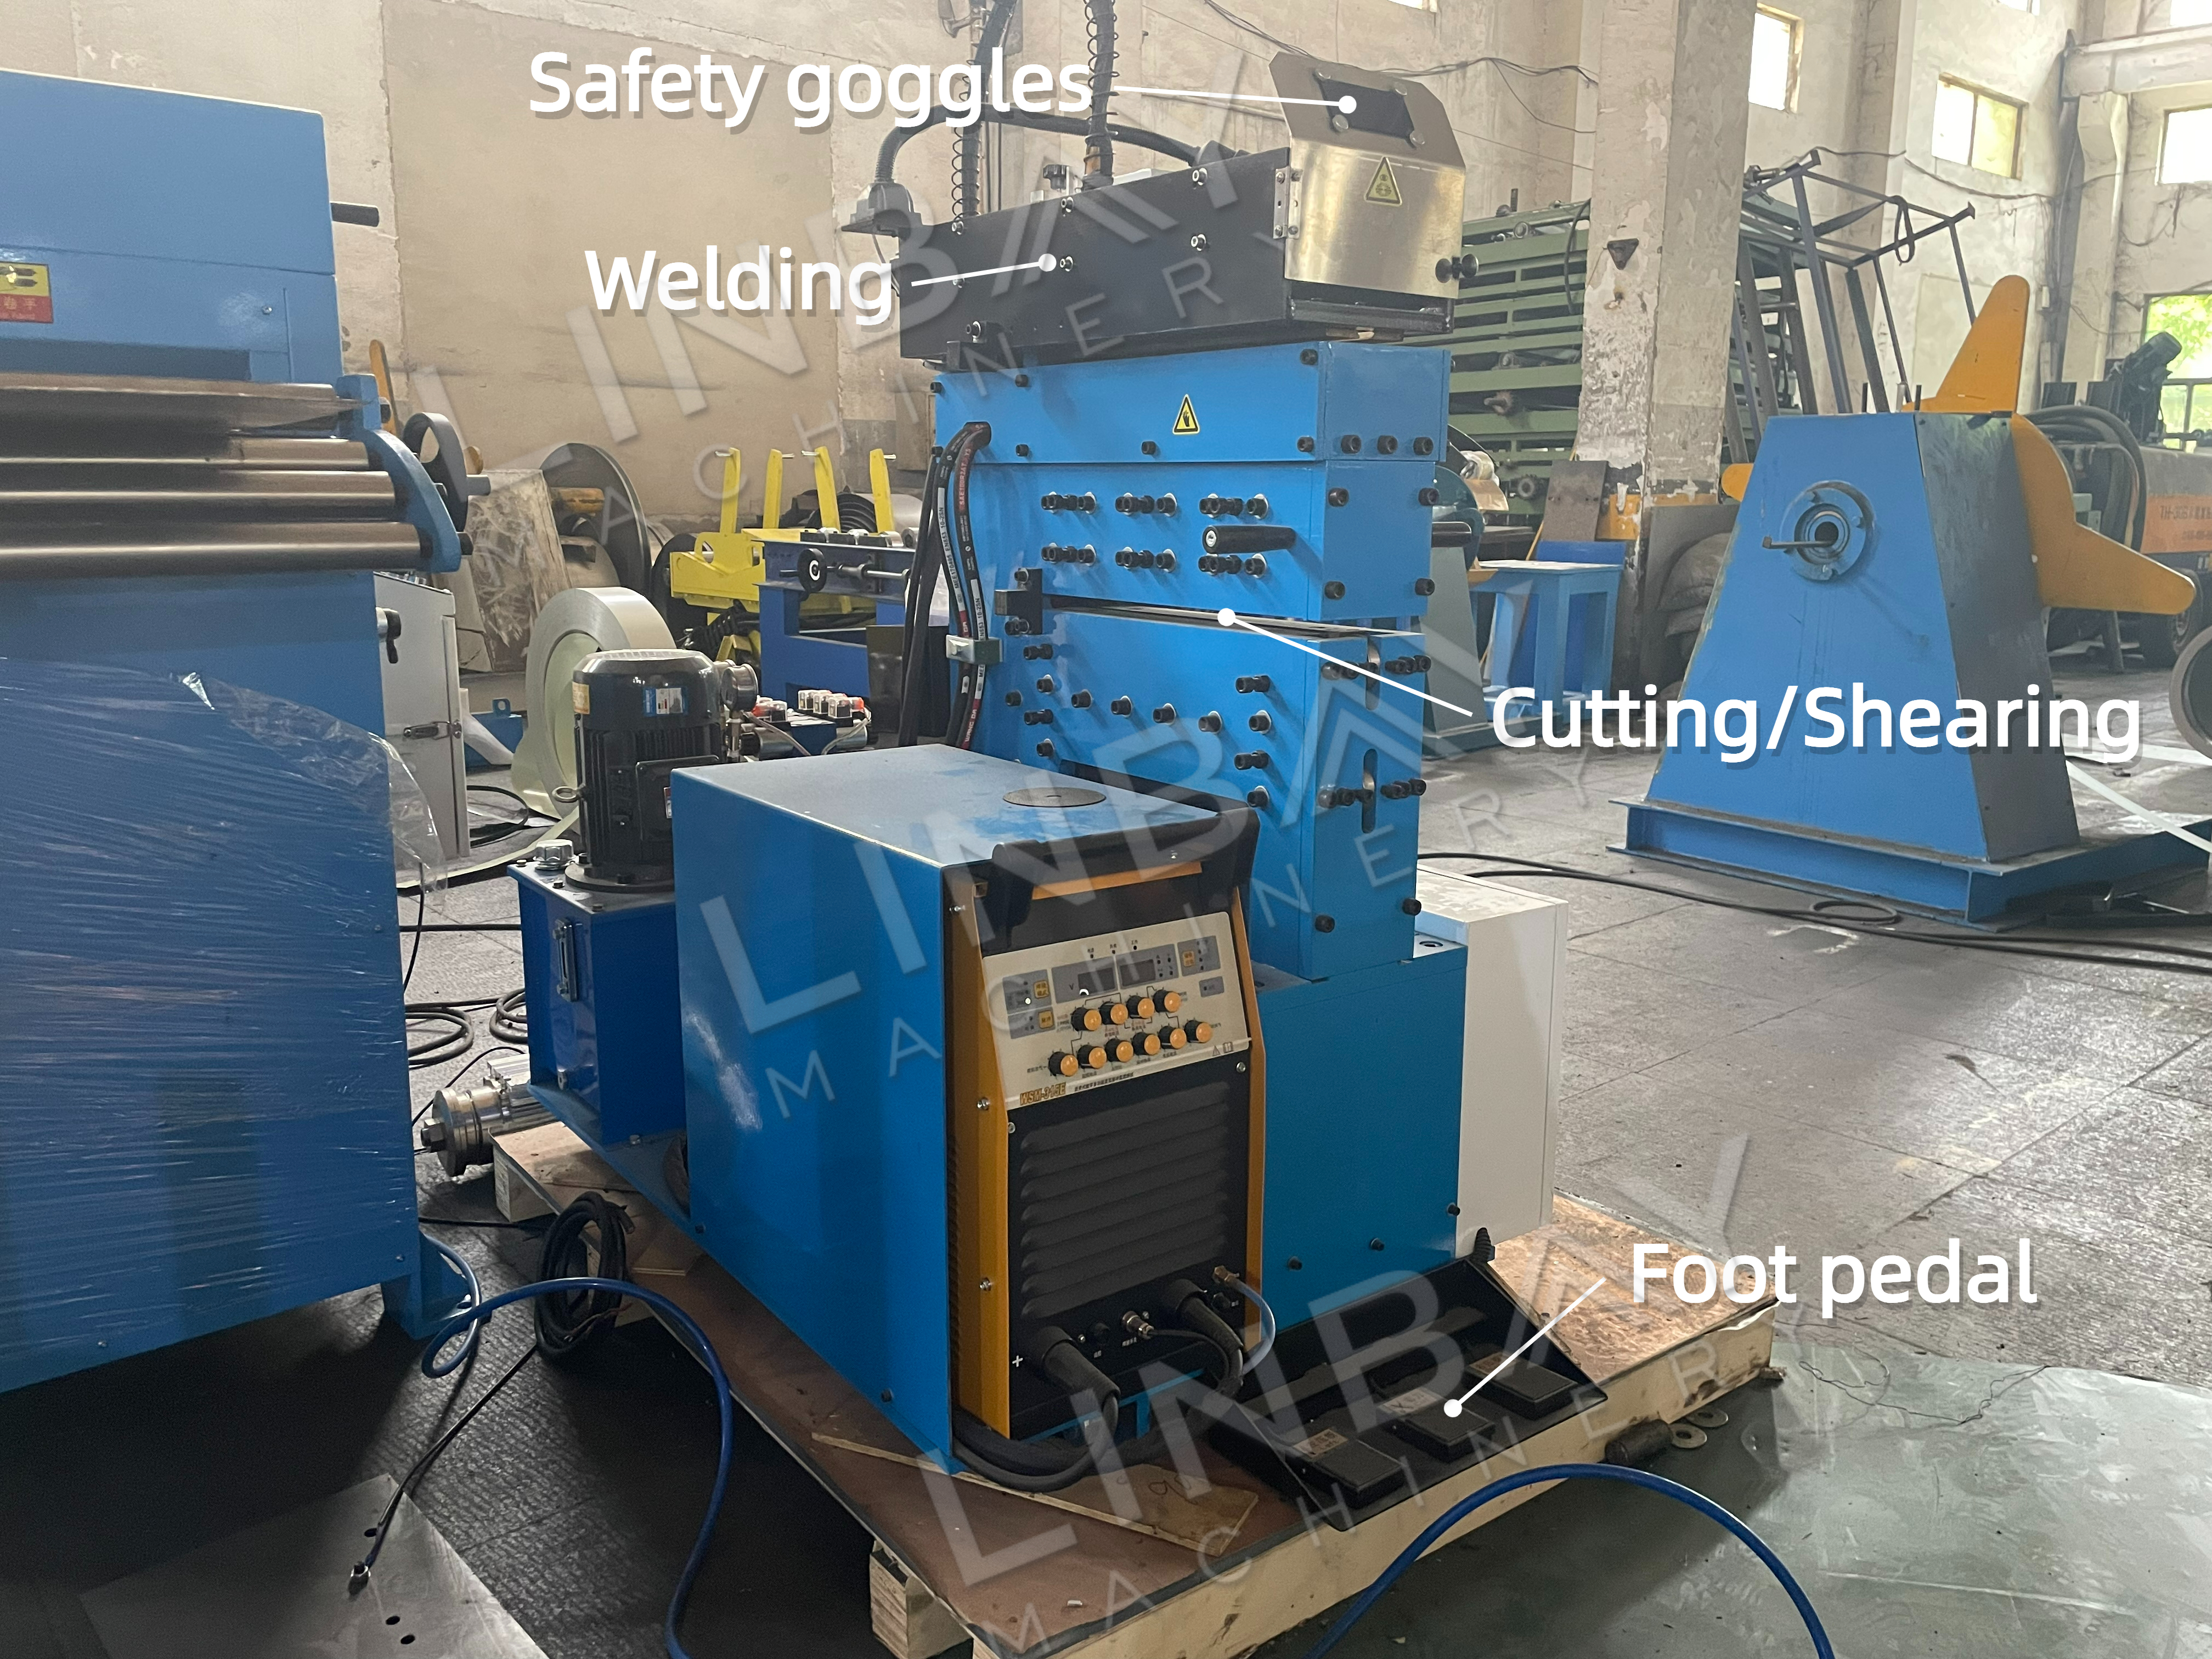
・既存の鋼コイルと新規の鋼コイルを接続し、新規コイルの供給時間と調整手順を最小限に抑えます。
・人件費と材料の無駄を削減します。
・正確な位置合わせと溶接のために、滑らかでバリのないせん断を保証します。
・自動TIG溶接機能を搭載し、安定した強力な溶接を実現します。
・溶接作業台の上で作業員の目を保護するための安全ゴーグルが付属しています。
・フットペダル操作により、コイルの締め付けが容易になります。
・コイル幅に合わせてカスタマイズ可能で、その幅範囲内であれば様々な生産ラインに容易に組み込むことができます。
スタンドアロンレベラー
・塑性変形によって鋼コイルの応力や表面欠陥を低減し、成形工程における形状誤差を防止する。
・厚さ1.5mmを超えるコイルをパンチング加工する場合、水平調整は非常に重要です。
・デコイラーやロール成形機と一体化されたレベラーとは異なり、スタンドアロン型のレベラーはより高速で動作します。
打ち抜き部
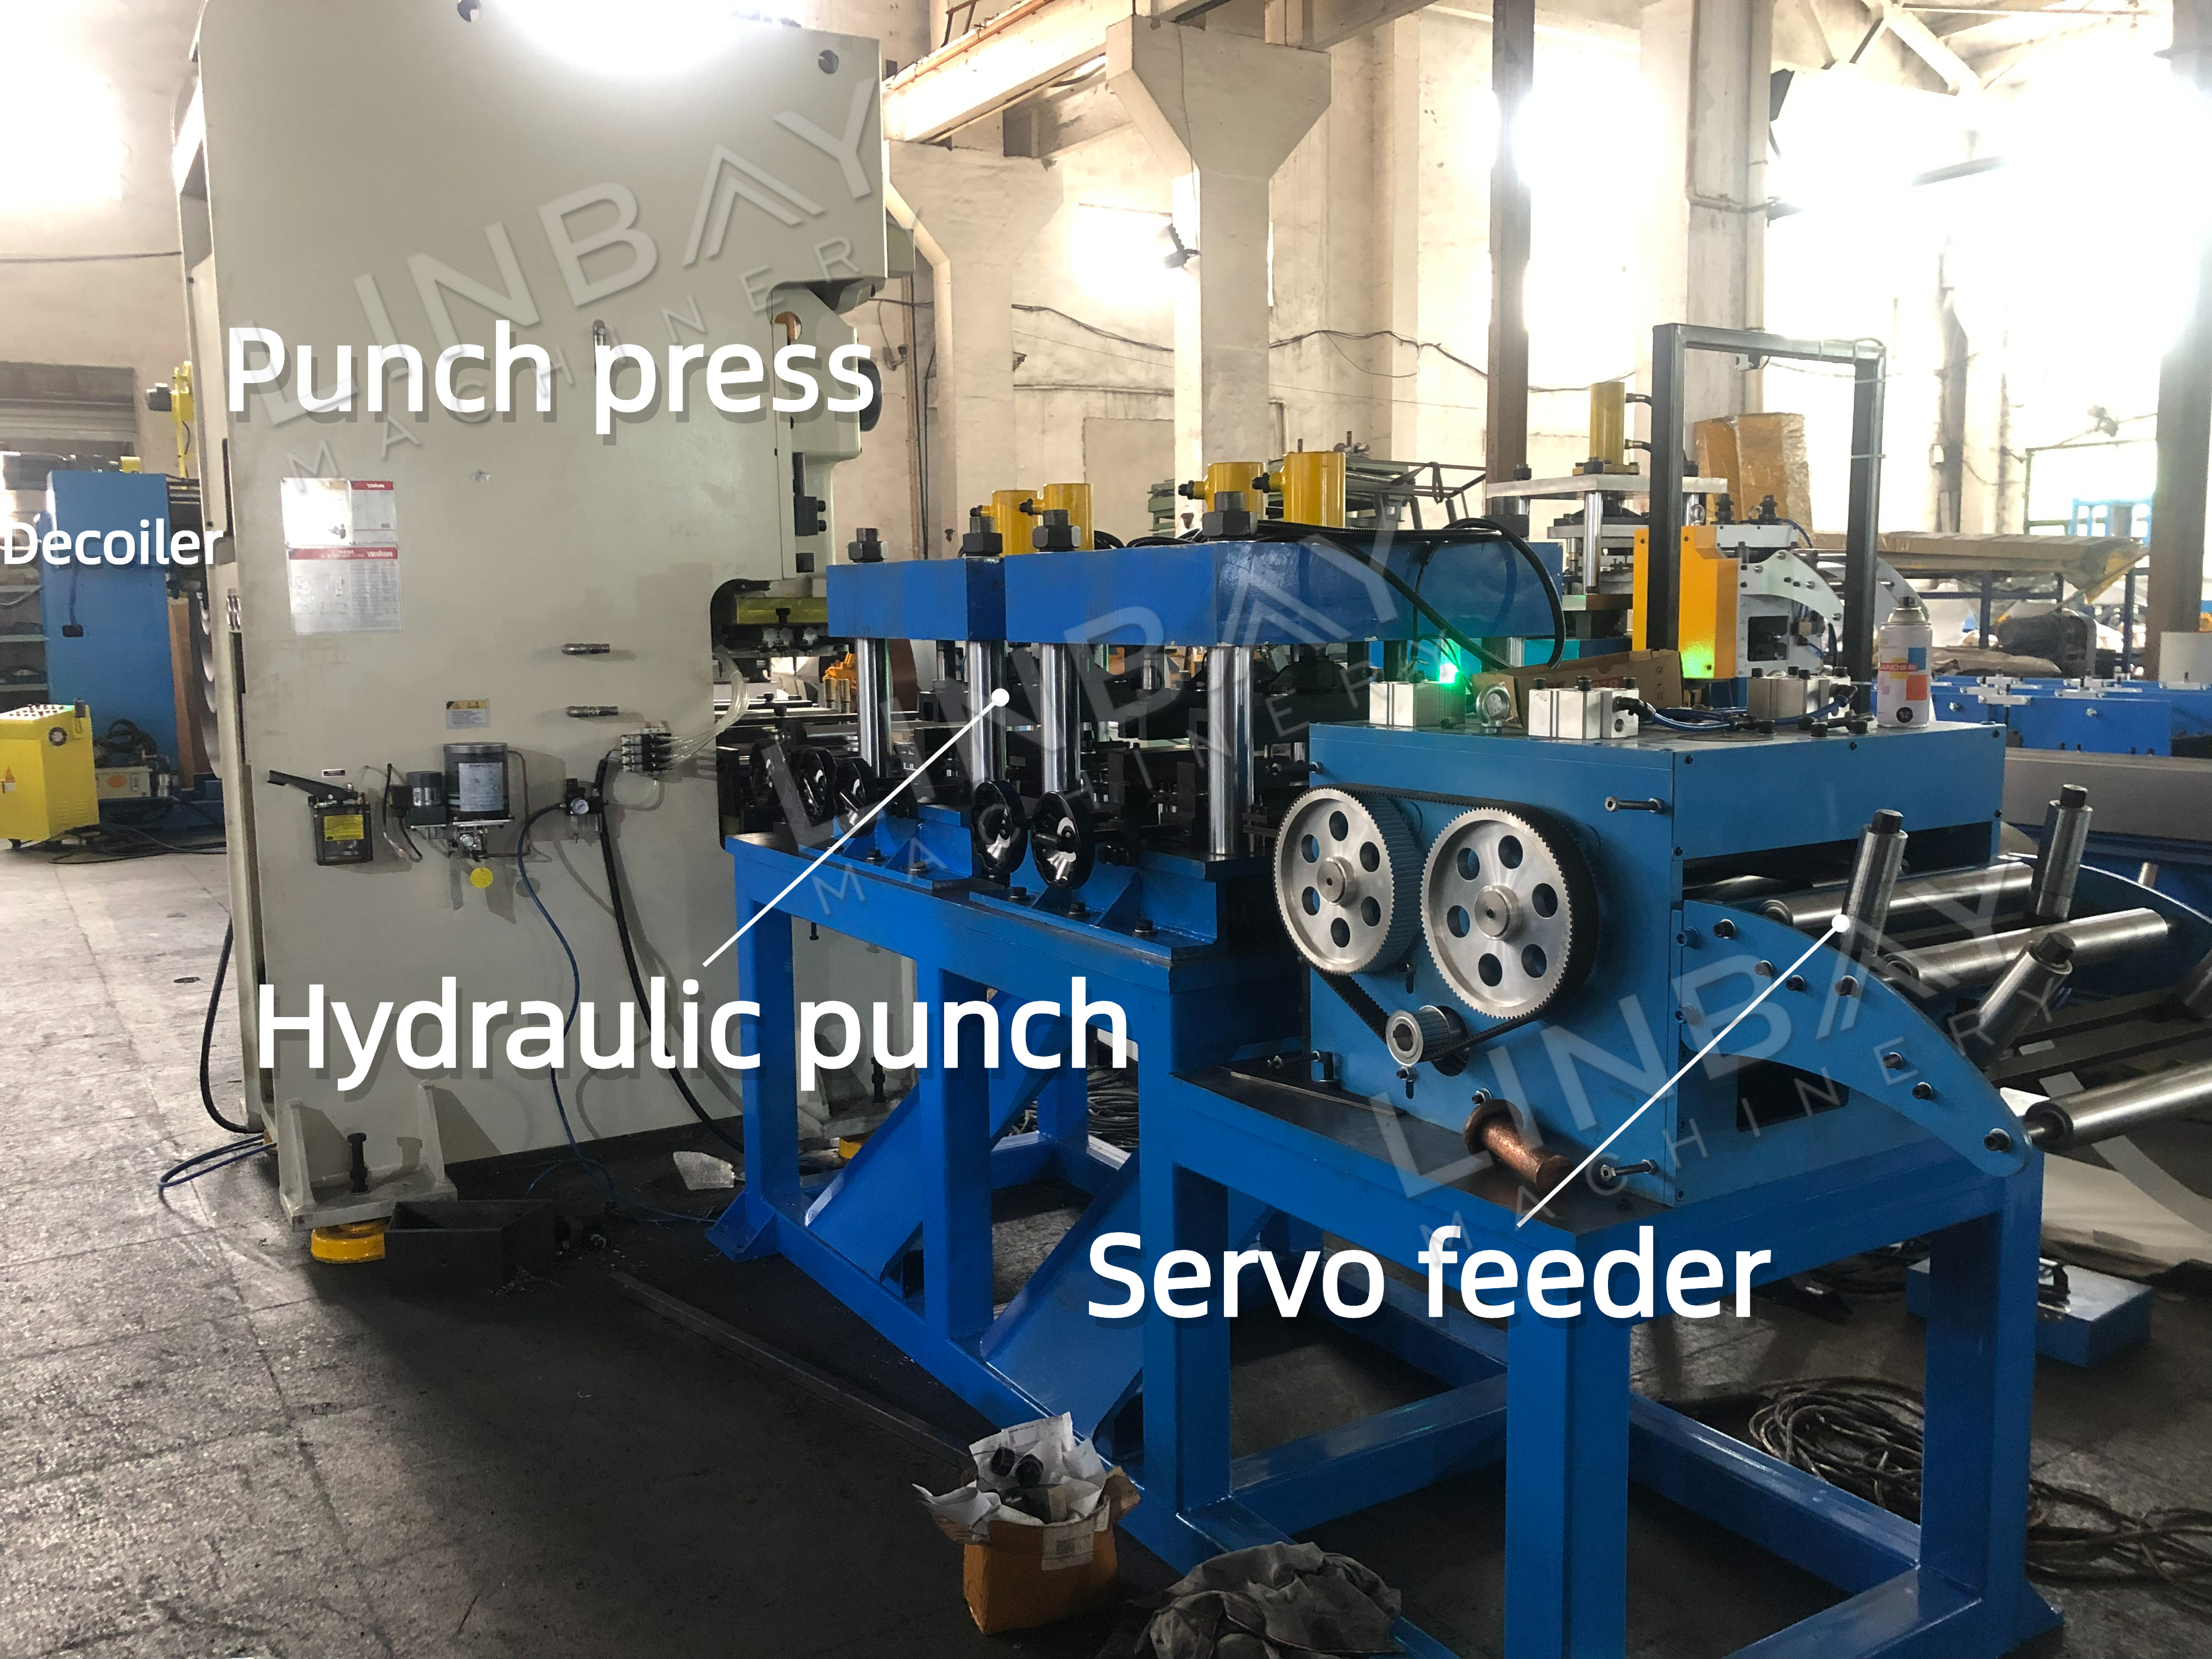
・この生産ラインでは、穴あけ加工にパンチプレスと油圧パンチを組み合わせて使用しています。当社のエンジニアリングチームは、両方のパンチングマシンの利点を統合することで、複雑な穴パターンに対応し、効率とコストのバランスを取る最適なアプローチを開発しました。
パンチプレス
・高速動作。
・パンチング時の穴間隔の精度が高い。
・固定穴パターンに最適です。
油圧パンチ
・様々な穴形状に対応できる柔軟性を備えています。油圧パンチは、様々な穴形状に適応し、パンチング周波数を適切に調整することで、一回のストロークで異なる形状を選択的にパンチングできます。
サーボフィーダー
サーボモーター駆動のフィーダーは、鋼コイルをパンチプレスまたは個別の油圧パンチマシンに正確に供給します。サーボモーターは応答速度が速く、起動・停止の遅延が最小限に抑えられているため、正確な供給長さと一定の穴間隔が確保され、パンチのずれによる無駄を大幅に削減します。このシステムはエネルギー効率にも優れており、稼働時のみ電力を消費し、待機中はエネルギーを節約します。フィーダーは完全にプログラム可能で、ステップ距離とパンチ速度を迅速に調整できるため、パンチ金型の交換時のセットアップ時間を短縮できます。さらに、内部の空気圧クランプ機構が鋼コイルの表面を損傷から保護します。
リミッタ
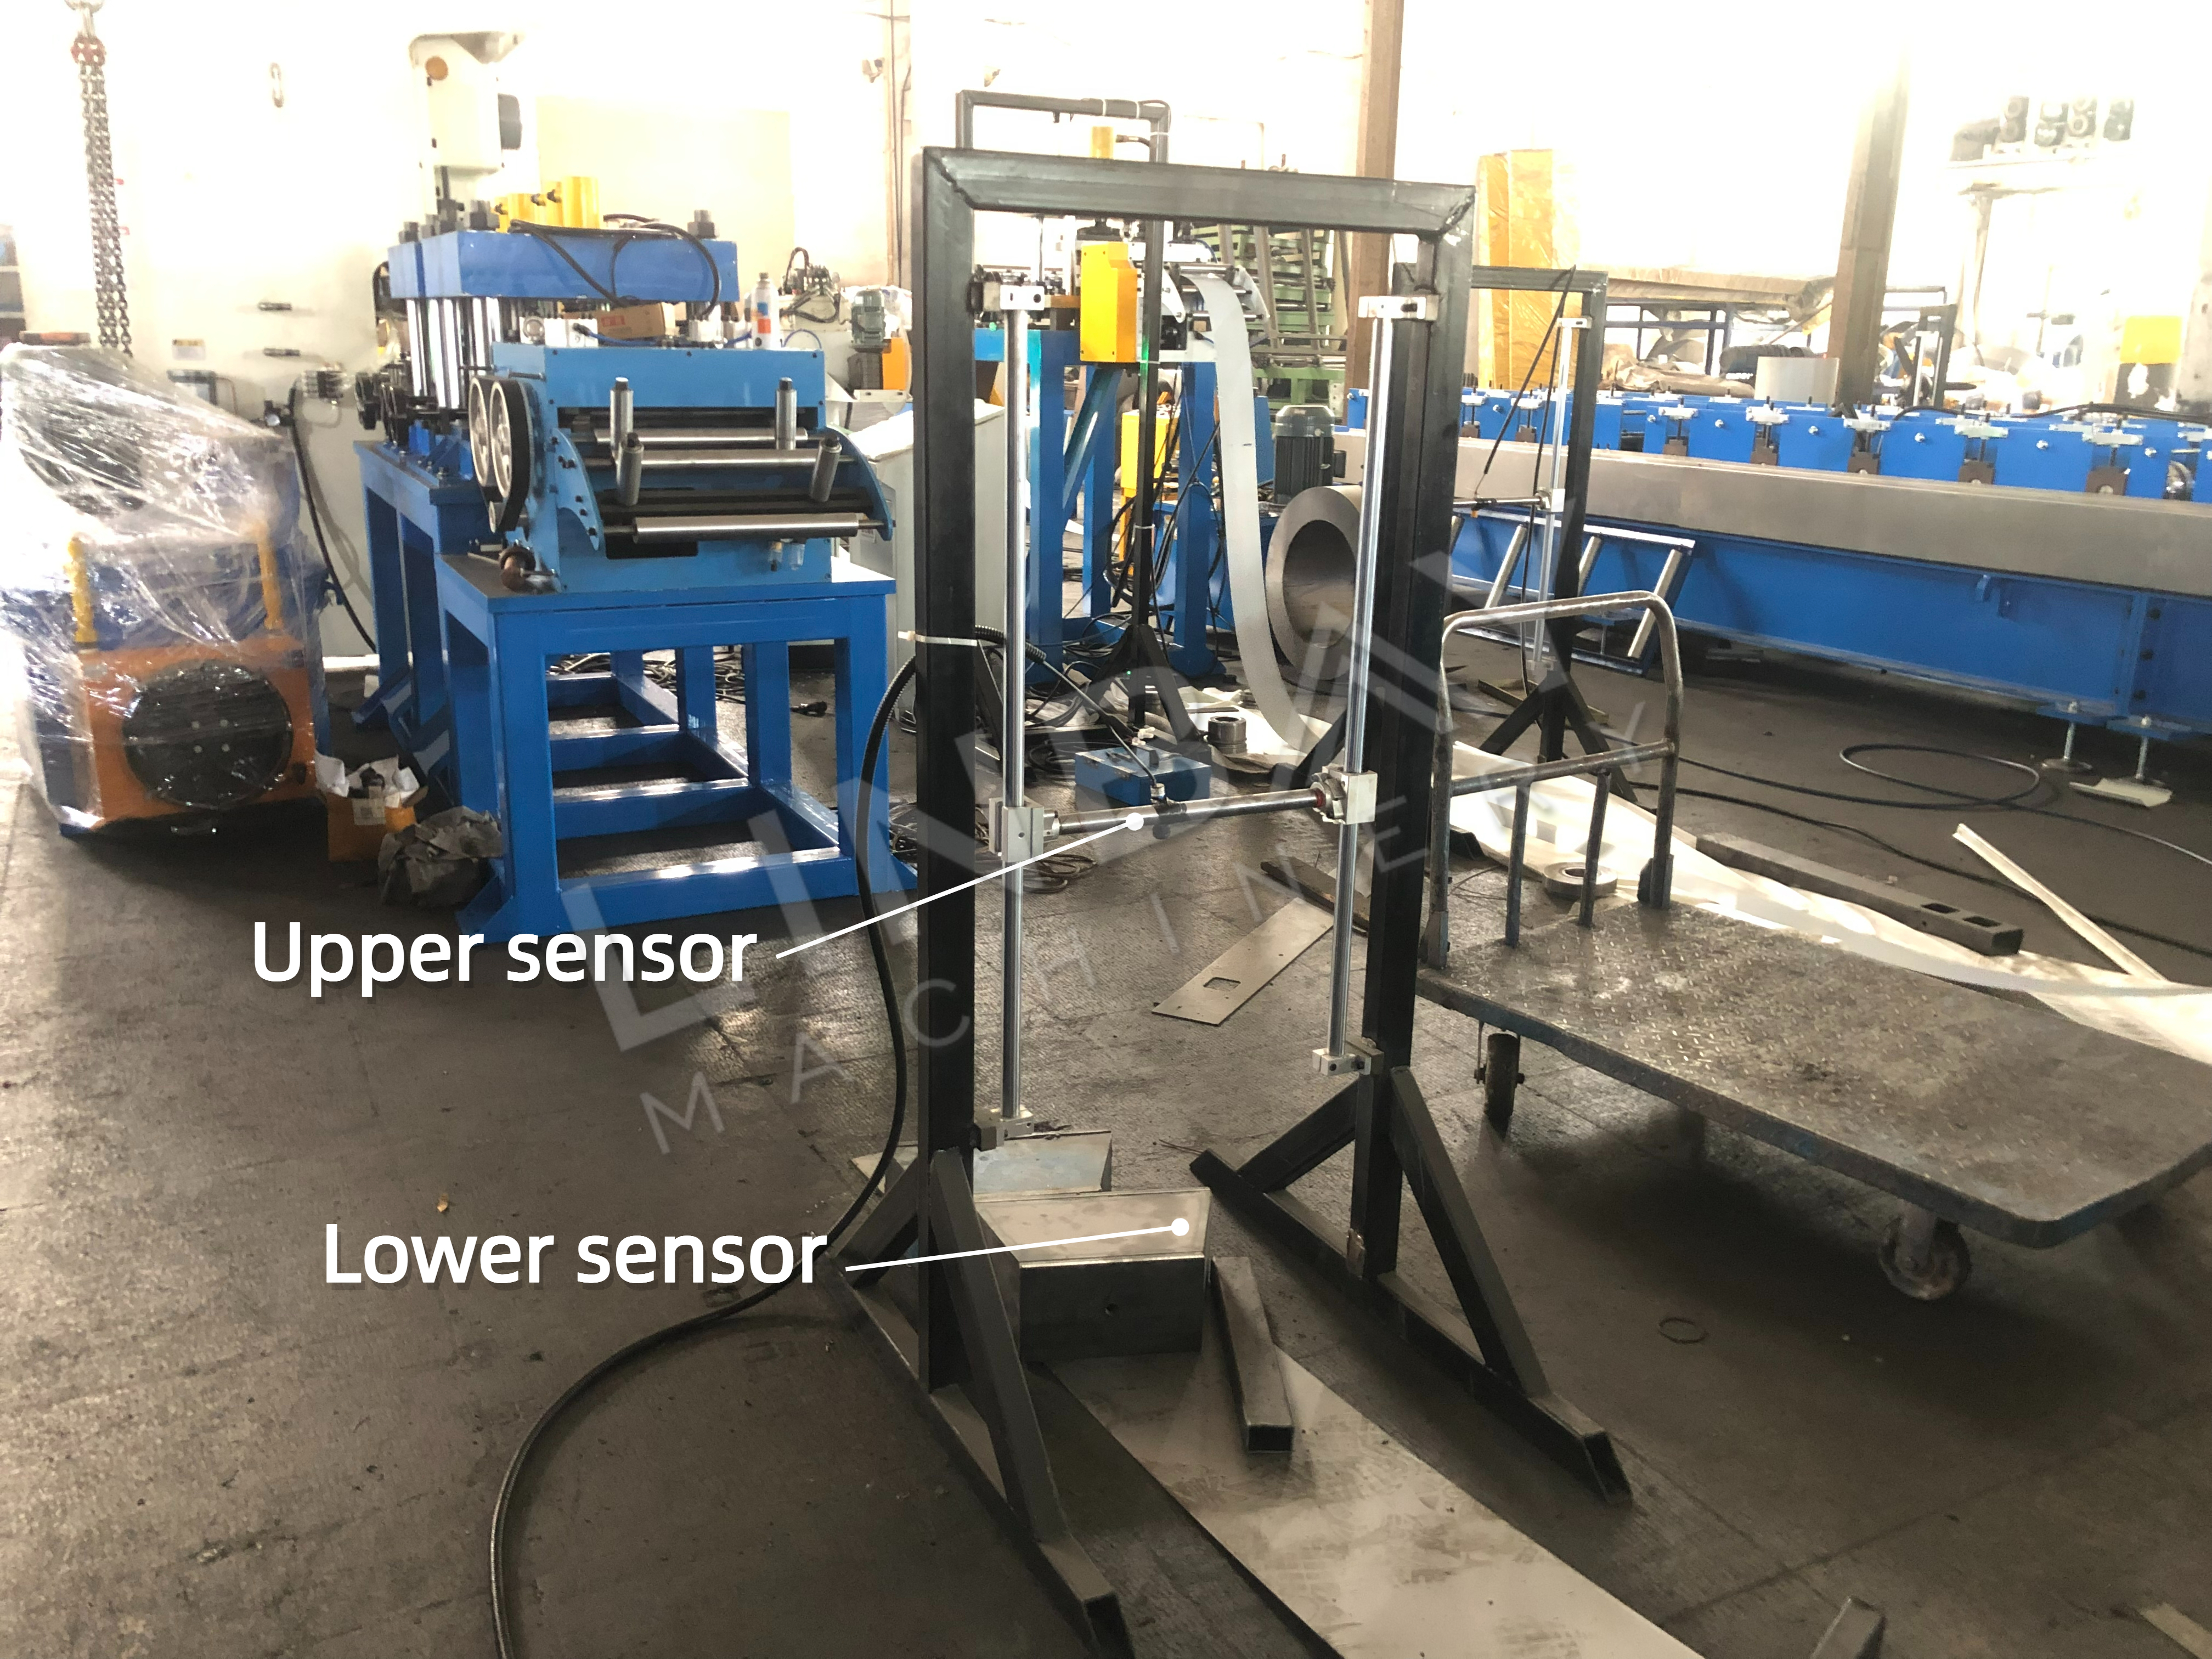
生産速度を調整することで、鋼コイルと機械の両方の効率を高め、安全な運転を維持します。コイルが下部センサーに接触した場合、リミッターより前の巻き戻し、レベリング、パンチング工程が、後続の成形、溶接、切断工程よりも速く動作していることを意味します。これらの前工程は、生産フローのバランスを取るために一時停止する必要があります。そうしないと、コイルの蓄積が発生し、成形機へのスムーズな投入が妨げられ、変形を引き起こす可能性があります。逆に、コイルが上部センサーに接触した場合、後工程が前工程よりも速く動作していることを示しており、リミッター以降の工程を一時停止する必要があります。そうしないと、コイルがロール成形機に急速に引き込まれ、パンチング機や成形ローラーが損傷する恐れがあります。一時停止が発生すると、対応するPLCキャビネットのディスプレイに通知が表示され、作業員はプロンプトを確認することで作業を再開できます。
ガイド
主な目的:鋼コイルが機械の中心線に正しく位置合わせされるようにし、完成品のねじれ、曲がり、バリ、寸法誤差などの問題を回避します。ガイドローラーは、入口と成形機内部に戦略的に配置されています。特に輸送後やロール成形機の長時間使用後には、これらのガイド装置を定期的に校正することが不可欠です。出荷前に、Linbayのチームはガイド幅を測定し、この情報をユーザーマニュアルに記載することで、顧客が納品時に機械を校正できるようにしています。
二次レベラー(ロール成形機と同じベースに設置)
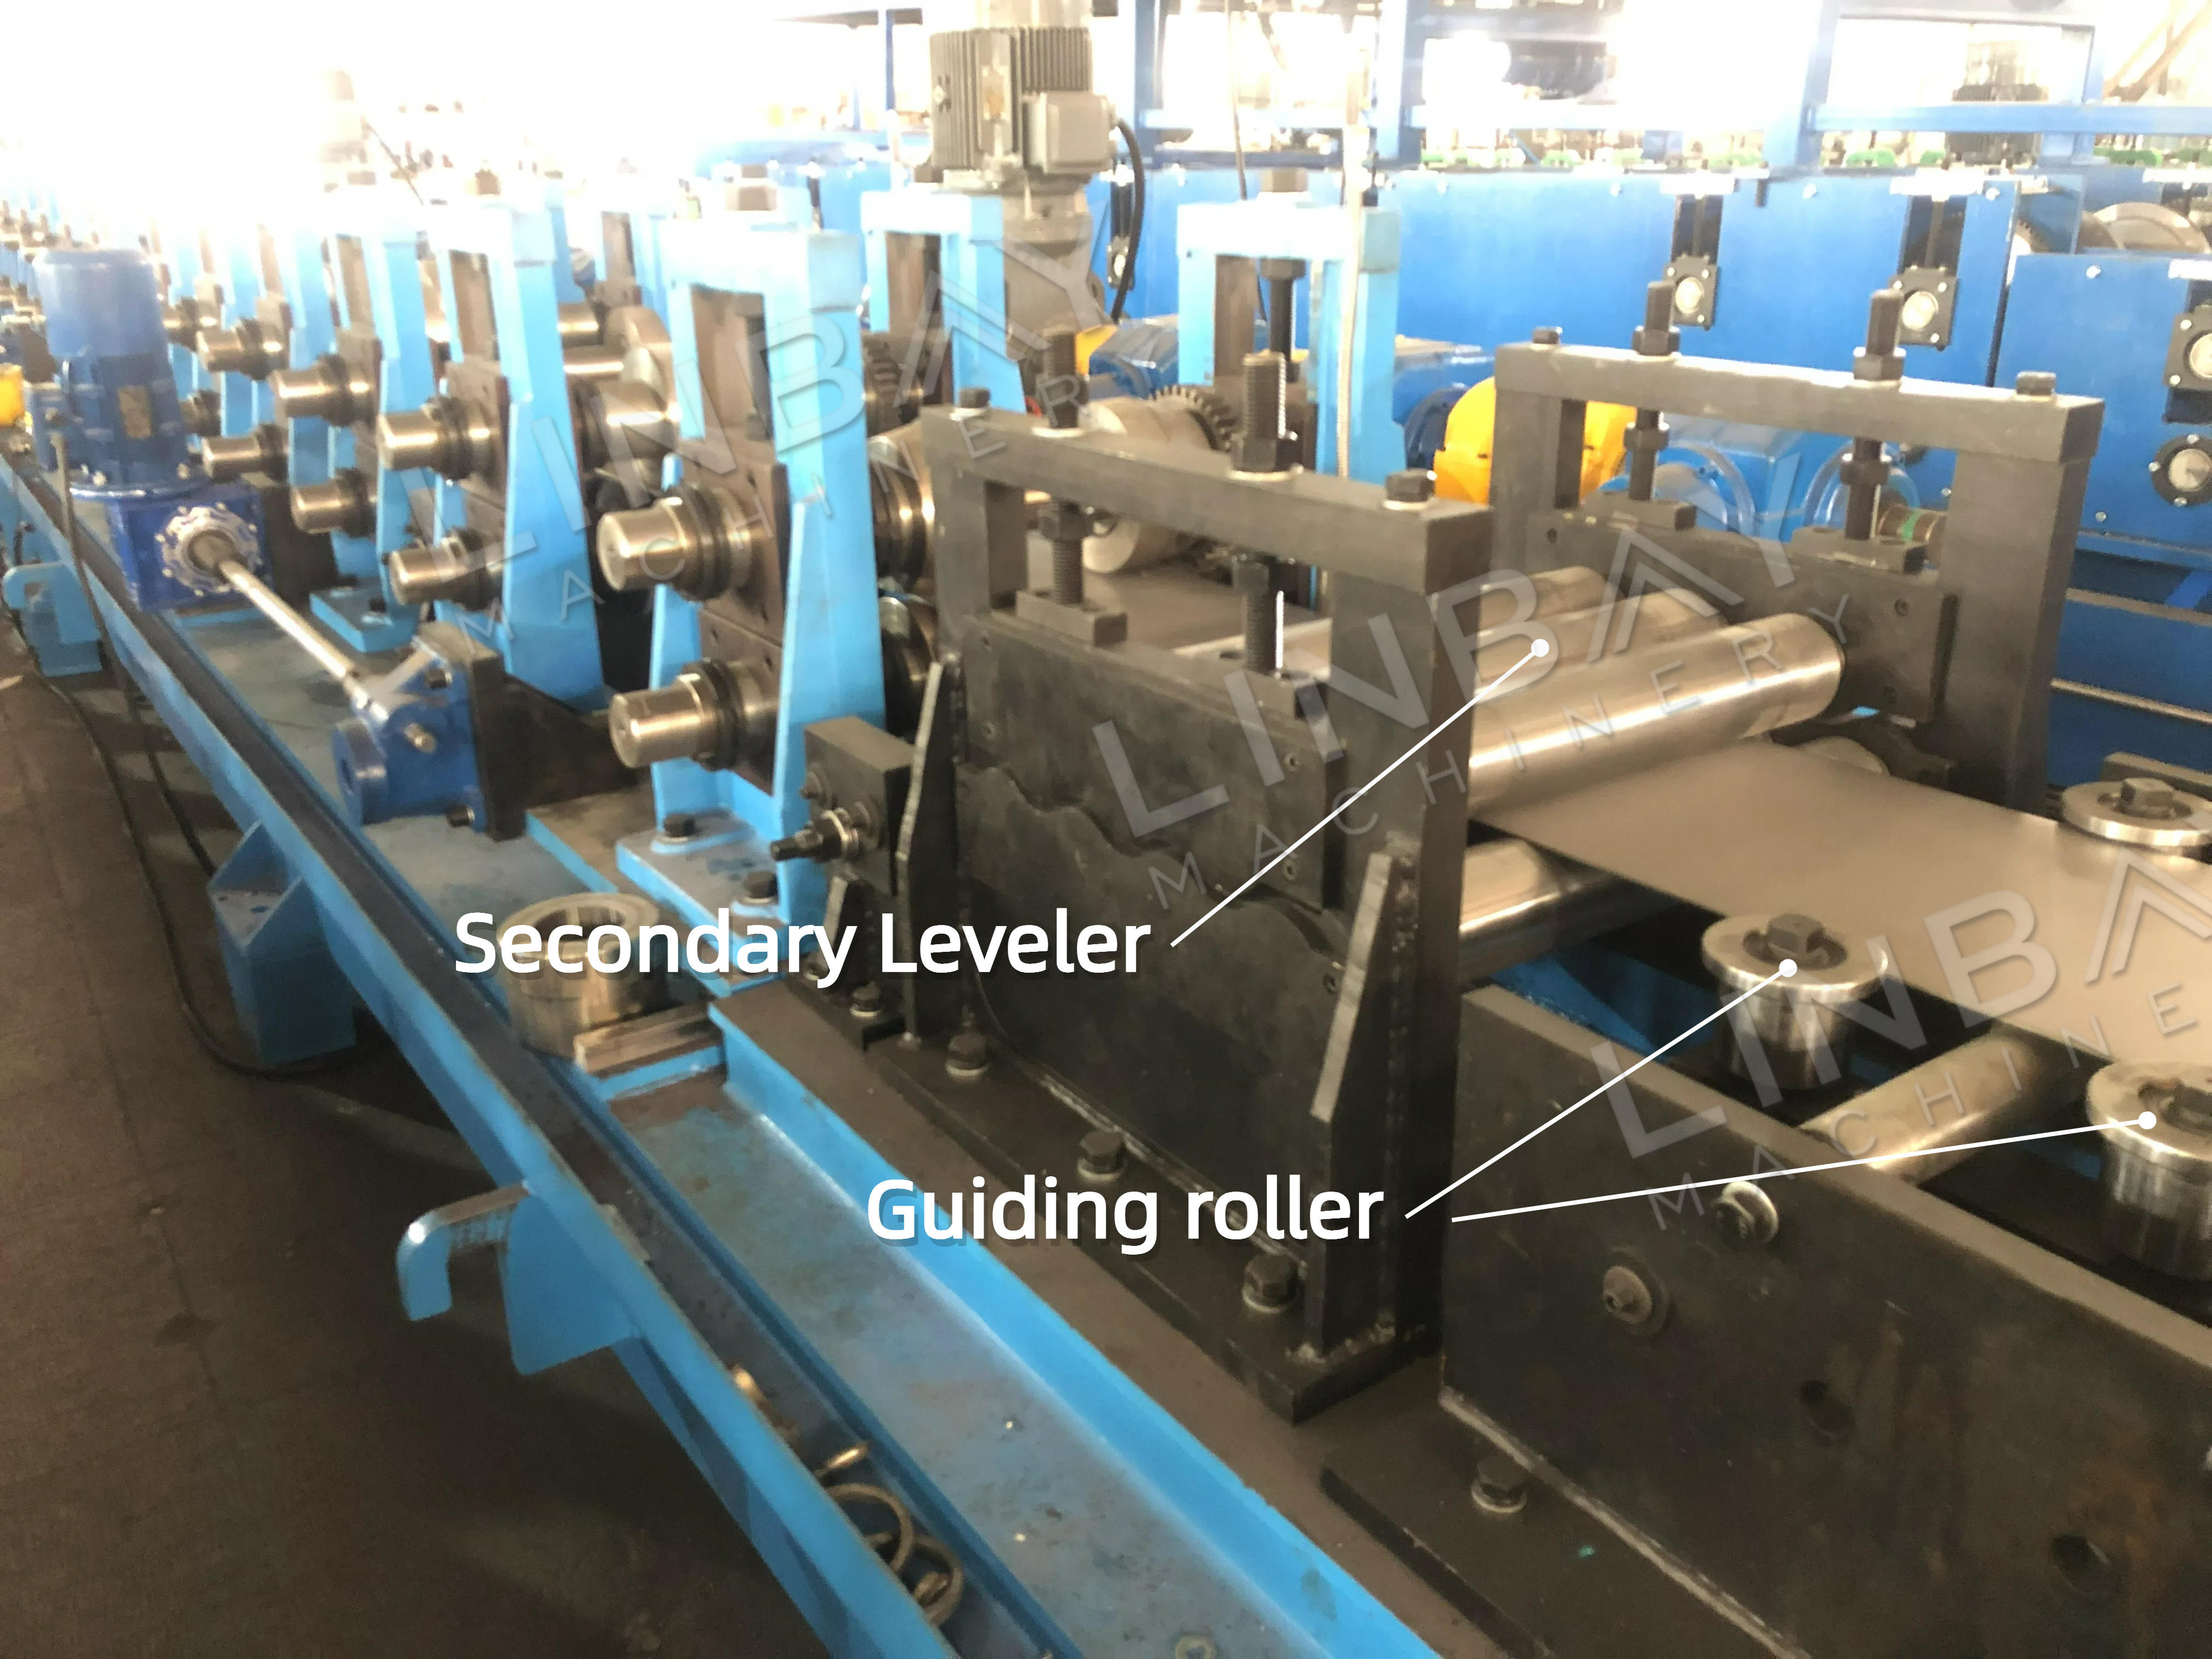
より滑らかなコイルは、成形後の継ぎ目の位置合わせを最適化し、溶接工程を大幅に容易にします。二次レベリングは、レベリング品質をさらに向上させ、パンチングポイントの応力を低減します。補助的な対策として、このレベラーを成形機のベースに設置することは、費用対効果が高く適切な方法です。
ロール成形機
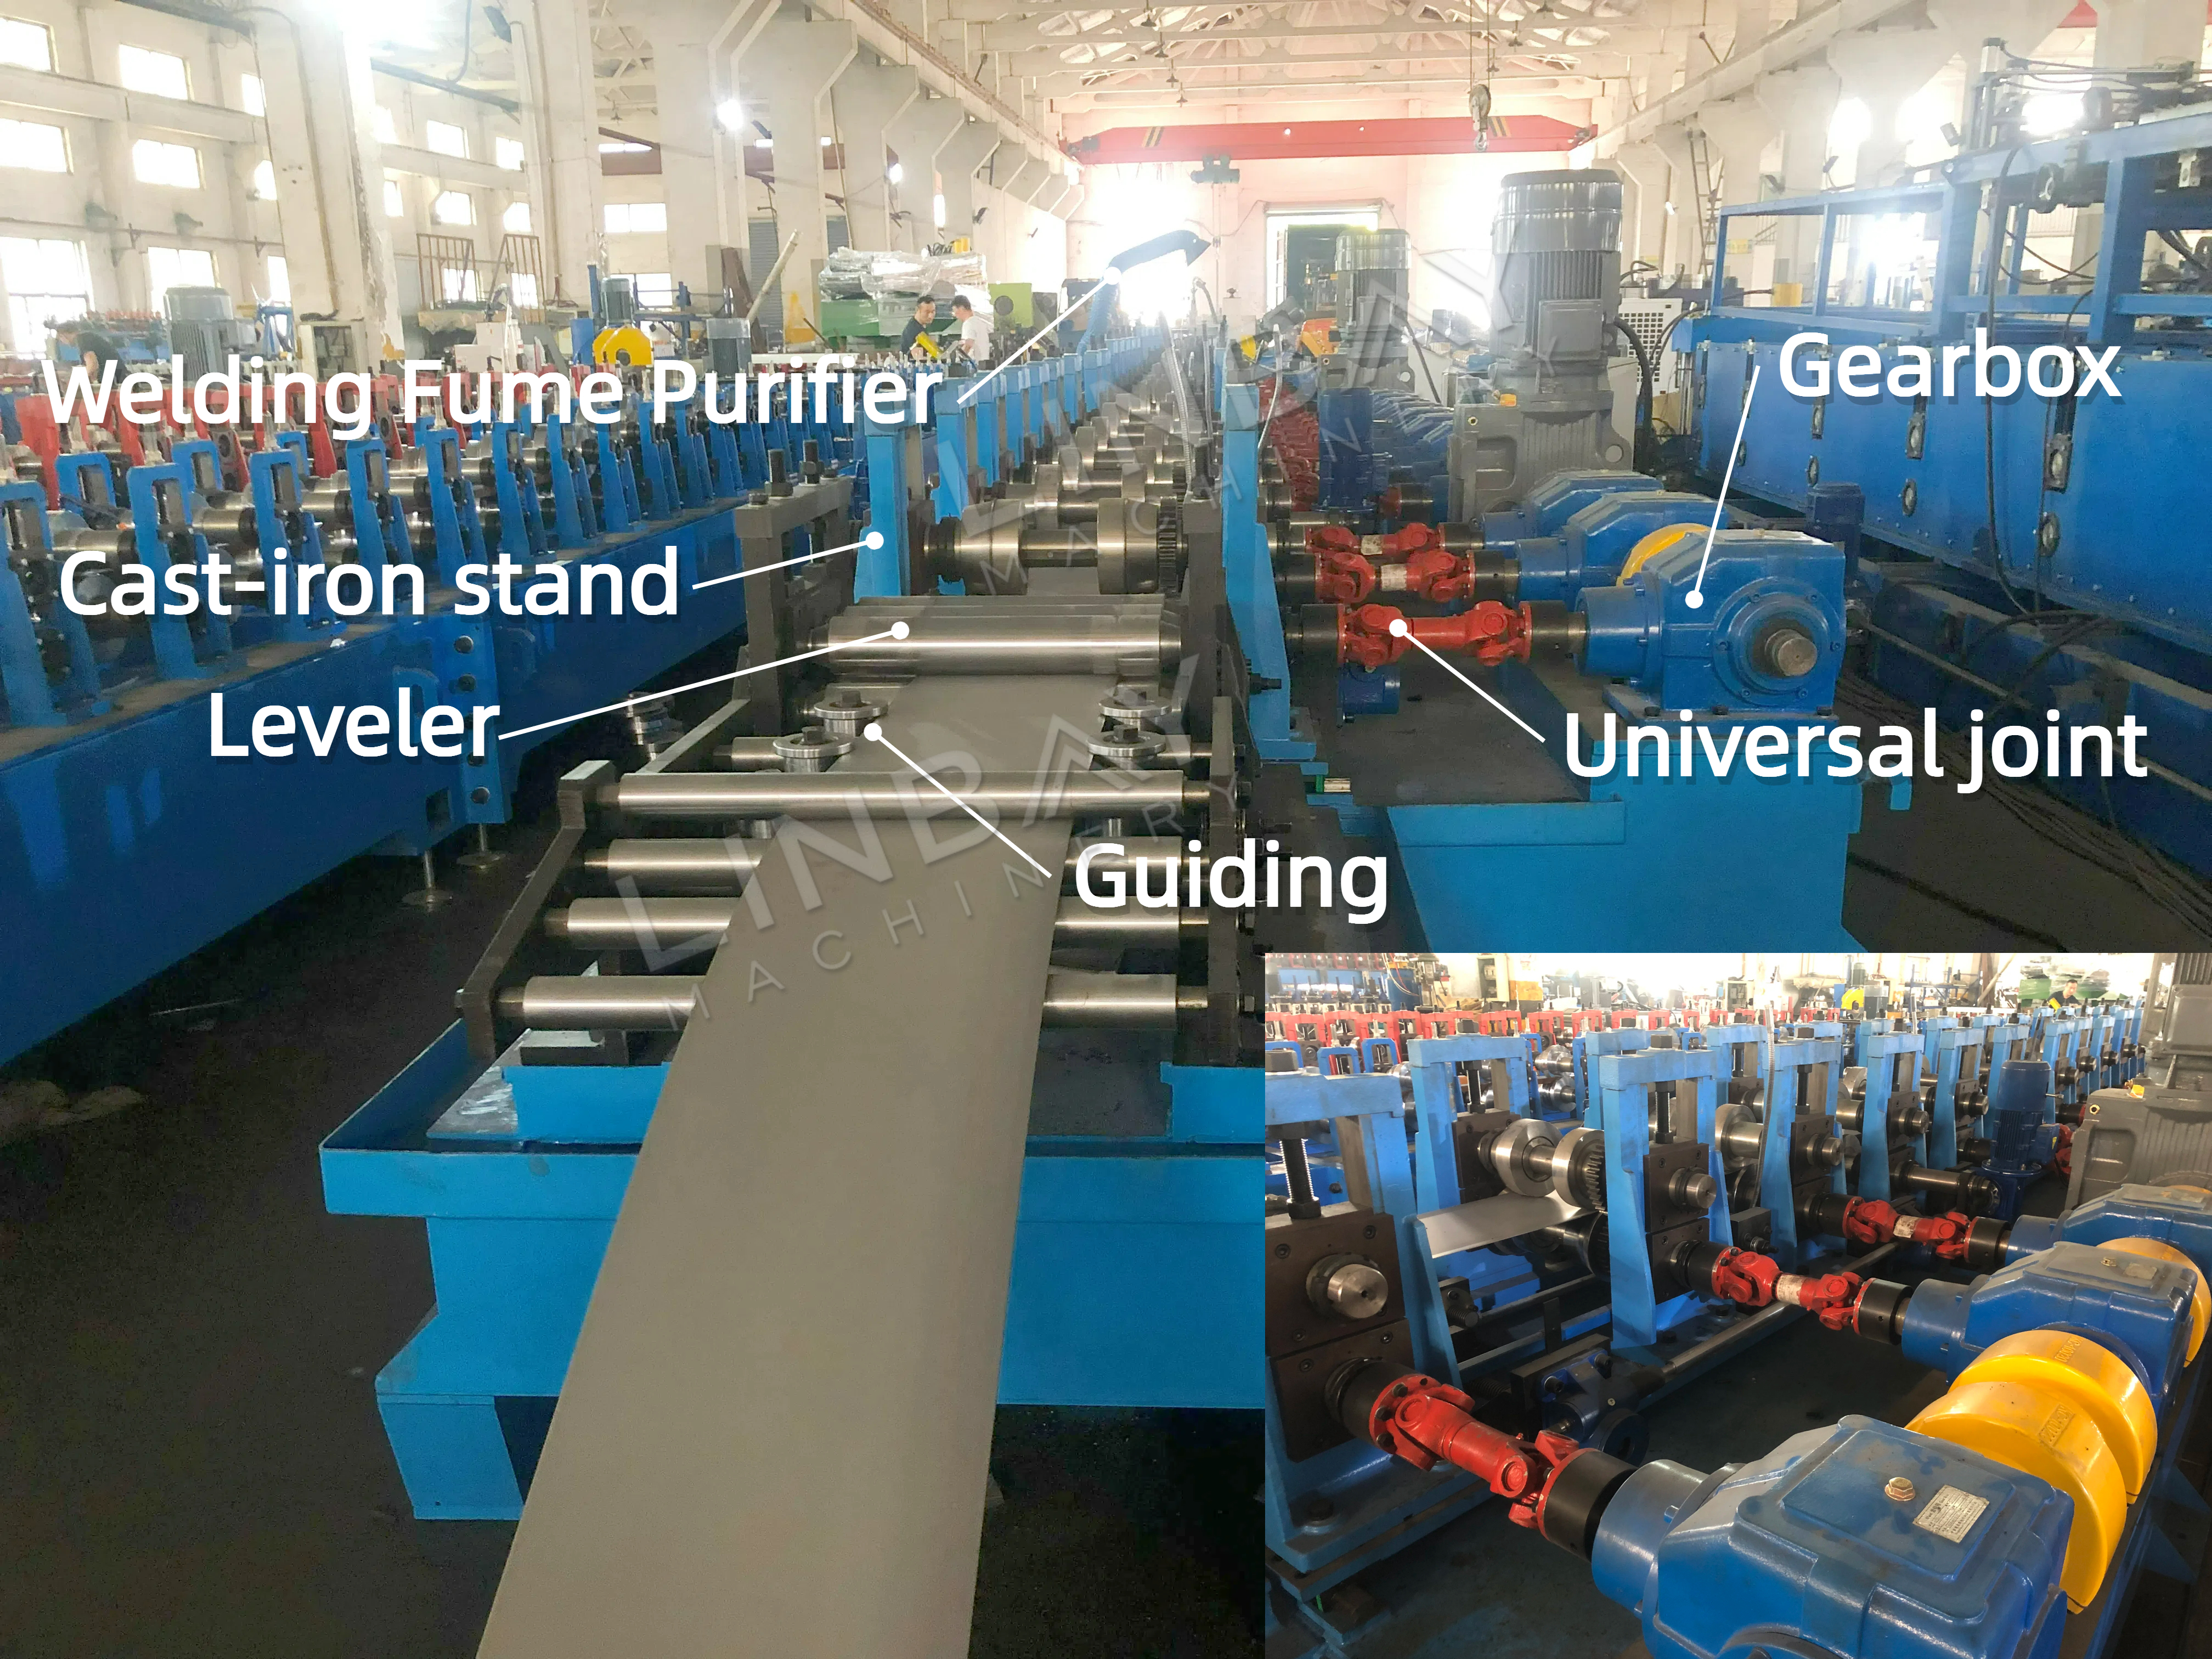
· 多用途生産この生産ラインは、幅50~100mm、高さ100~200mmの角型チューブの製造が可能です。(Linbayは、その他のサイズ範囲についてもカスタマイズに対応できます。)
· 自動サイズ変更PLC画面上で希望のサイズを設定・確認すると、成形ステーションはガイドレールに沿って自動的に横方向に移動し、正確な位置まで移動して成形点を調整します。この自動化により、精度と利便性が向上し、手動調整の必要性とそれに伴うコストが削減されます。
· 横方向の動きの検出エンコーダは成形ステーションの横方向の動きを正確に追跡し、このデータを瞬時にPLCに送信することで、動きの誤差を1mmの許容範囲内に維持します。
· 安全限界センサーガイドレールの外側には2つの安全リミットセンサーが配置されています。内側のセンサーは成形ステーション同士が近づきすぎるのを防ぎ、衝突を回避します。一方、外側のセンサーは成形ステーションが離れすぎないようにします。
· 頑丈な鋳鉄製フレーム鋳鉄製の独立した垂直フレームを備えたこの堅牢な構造は、大量生産のニーズに最適です。
· 強力な駆動システムギアボックスとユニバーサルジョイントは強力な動力を供給し、2mmを超える厚さのコイルを送る場合や、20m/分を超える成形速度で作業する場合でもスムーズな動作を可能にします。
· 耐久性のあるローラークロムメッキと熱処理が施されたこれらのローラーは、錆や腐食に強く、長寿命を実現します。
· メインモーター標準構成は380V、50Hz、三相ですが、カスタマイズオプションも利用可能です。
レーザー溶接
· 品質と精度の向上優れた精度と安定した接続を実現します。
· きれいに磨かれた接合部接合部をきれいで滑らかな仕上がりにします。
溶接ヒューム浄化装置
・臭気・煙の制御:溶接中に発生する臭気や煙を効果的に捕集・除去し、より安全な工場環境を確保し、作業員の健康を守ります。
フライングソーカット
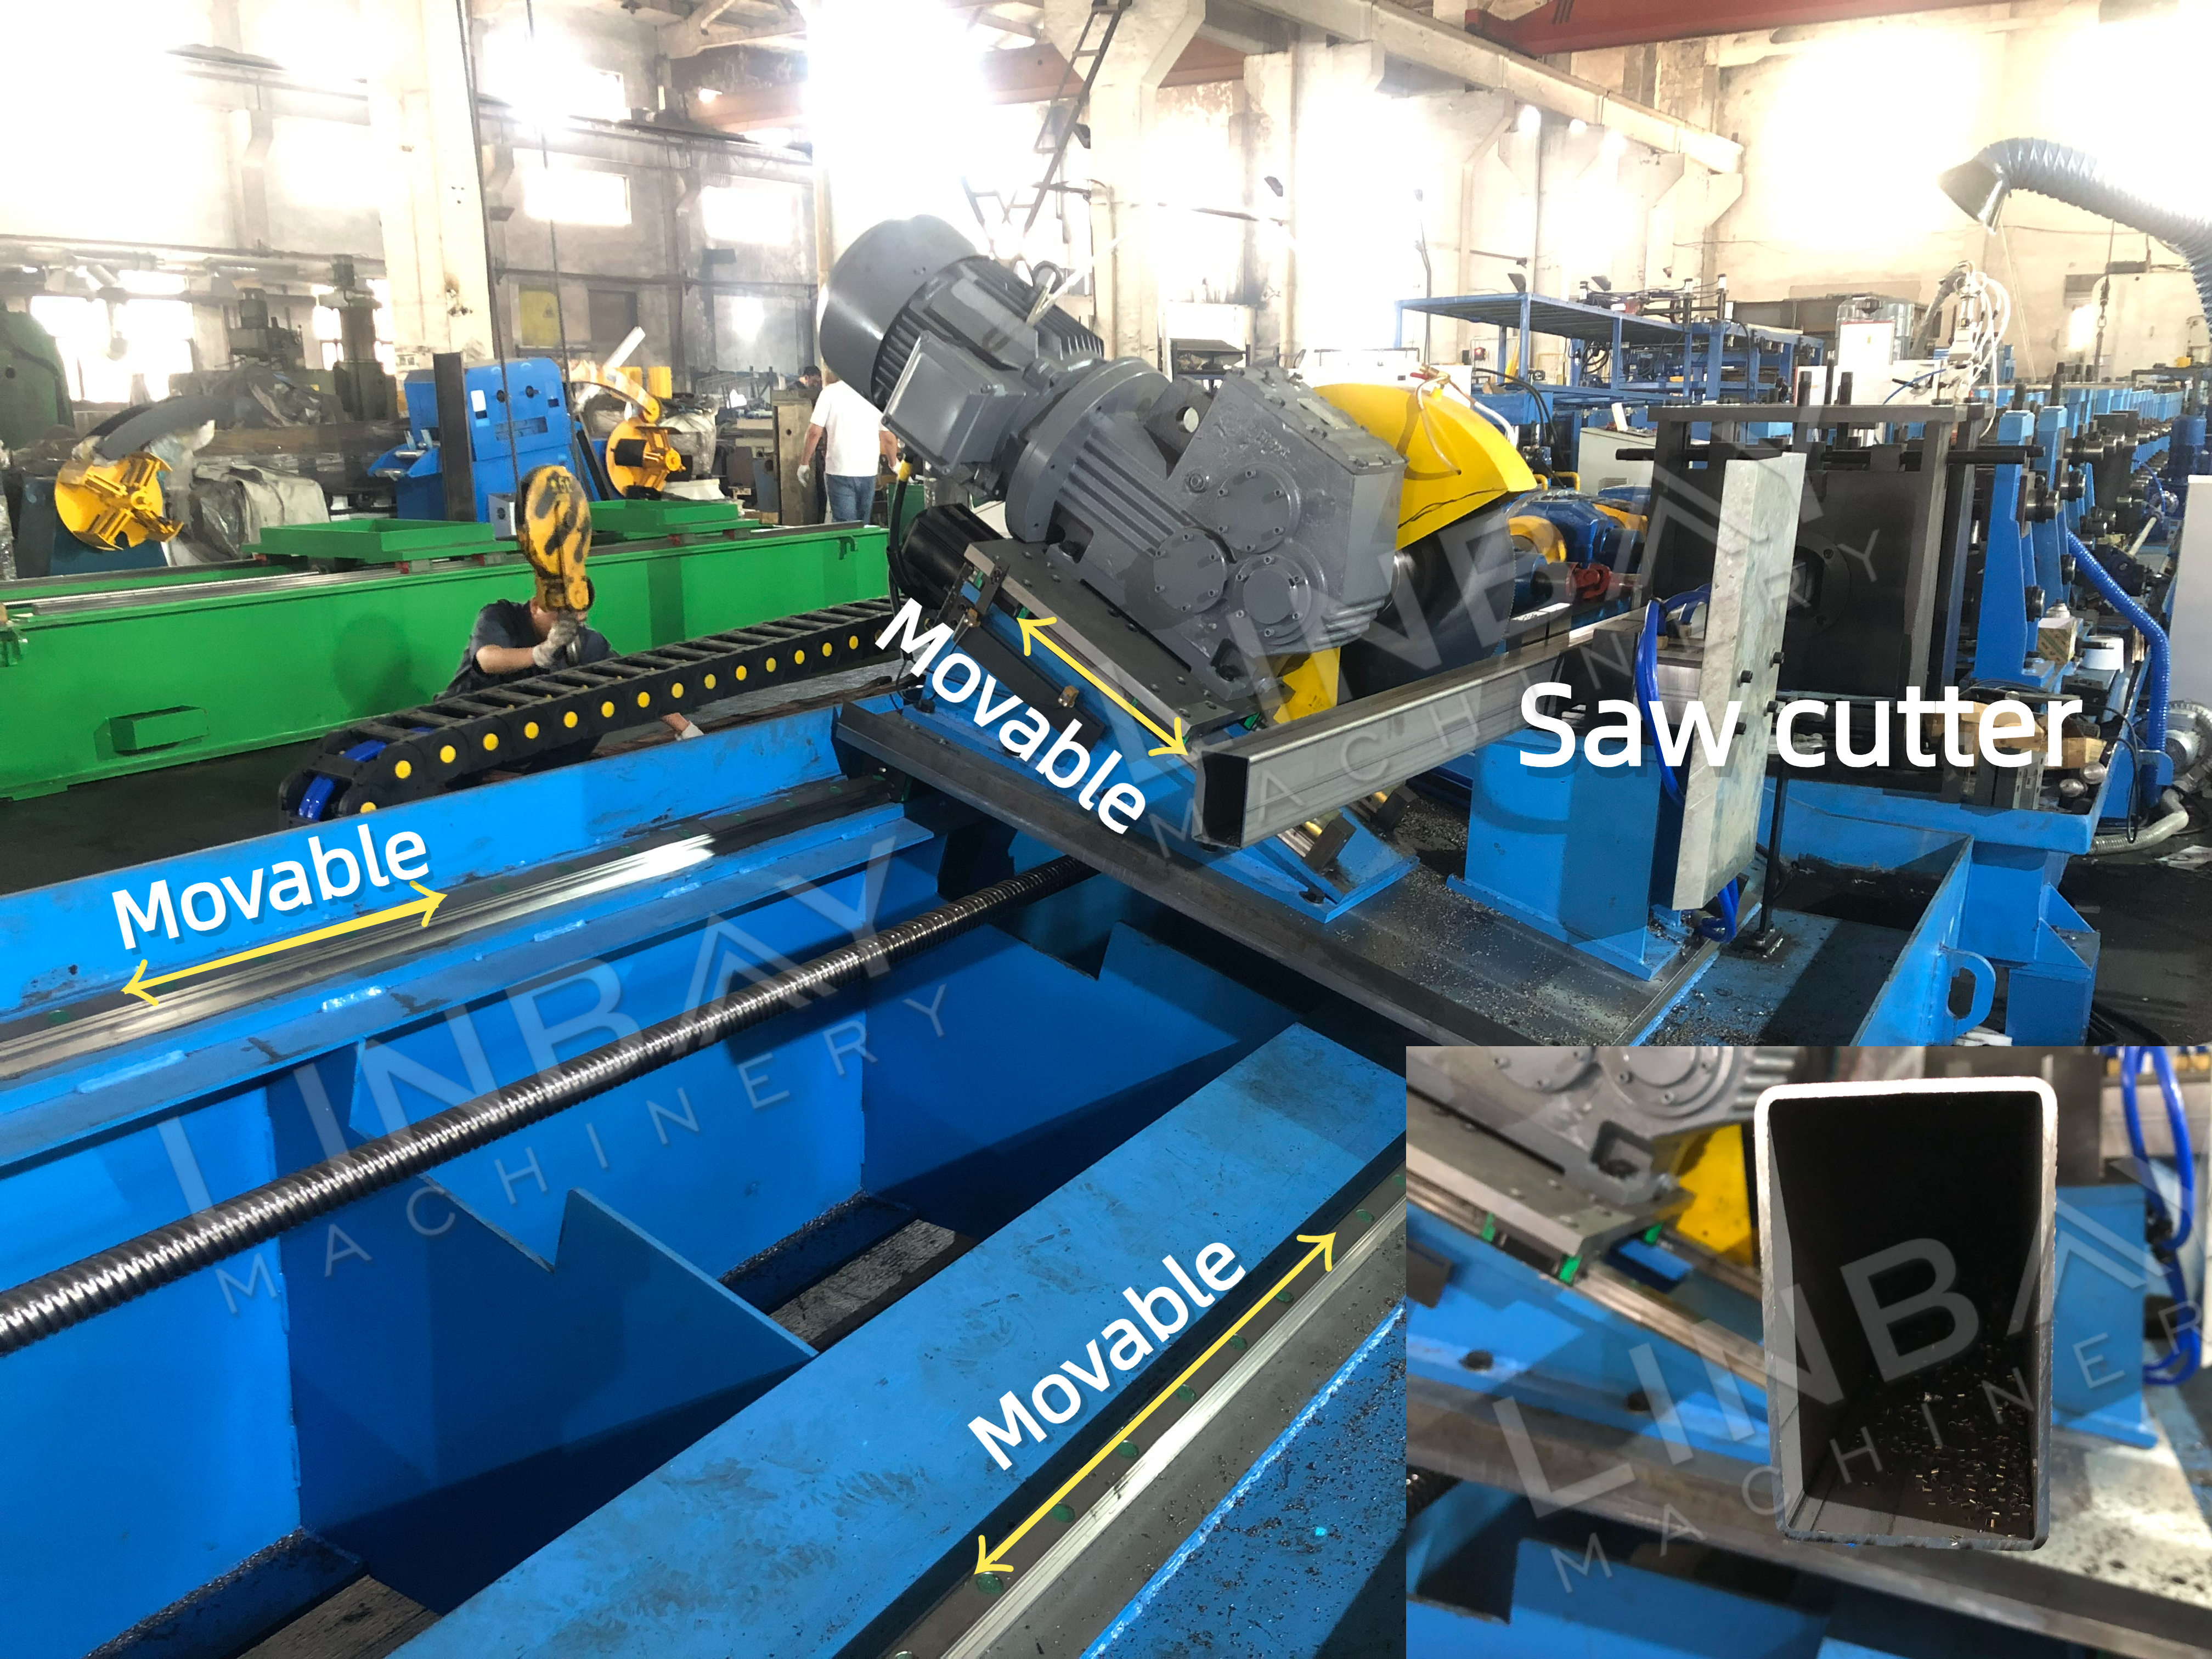
· フライングカット切断ユニットは、運転中にロール成形機の速度と同期し、生産効率と生産量を向上させます。
· 精密切断サーボモーターとモーションコントローラーにより、切断ユニットは±1mmの精度を維持します。
· 鋸引き方法:角が閉じた形状の端部を変形させることなく、正確な切断を実現します。
· 材料効率各切断作業で発生する廃棄物を最小限に抑え、材料費を削減します。
·柔軟な運用他の切断方法ではサイズごとに専用の刃が必要となるのに対し、鋸切断は汎用性が高く、刃のコスト削減につながります。
1. デコイラー

2. 給餌

3.パンチ

4. ロール成形スタンド

5. 駆動システム

6. 切断システム

その他

アウトテーブル