वर्गाकार ट्यूब रोल बनाने की मशीन
यह उत्पादन लाइन 2 मिमी की मोटाई और 50-100 मिमी चौड़ाई तथा 100-200 मिमी ऊंचाई वाले वर्गाकार ट्यूब बनाने के लिए तैयार की गई है।
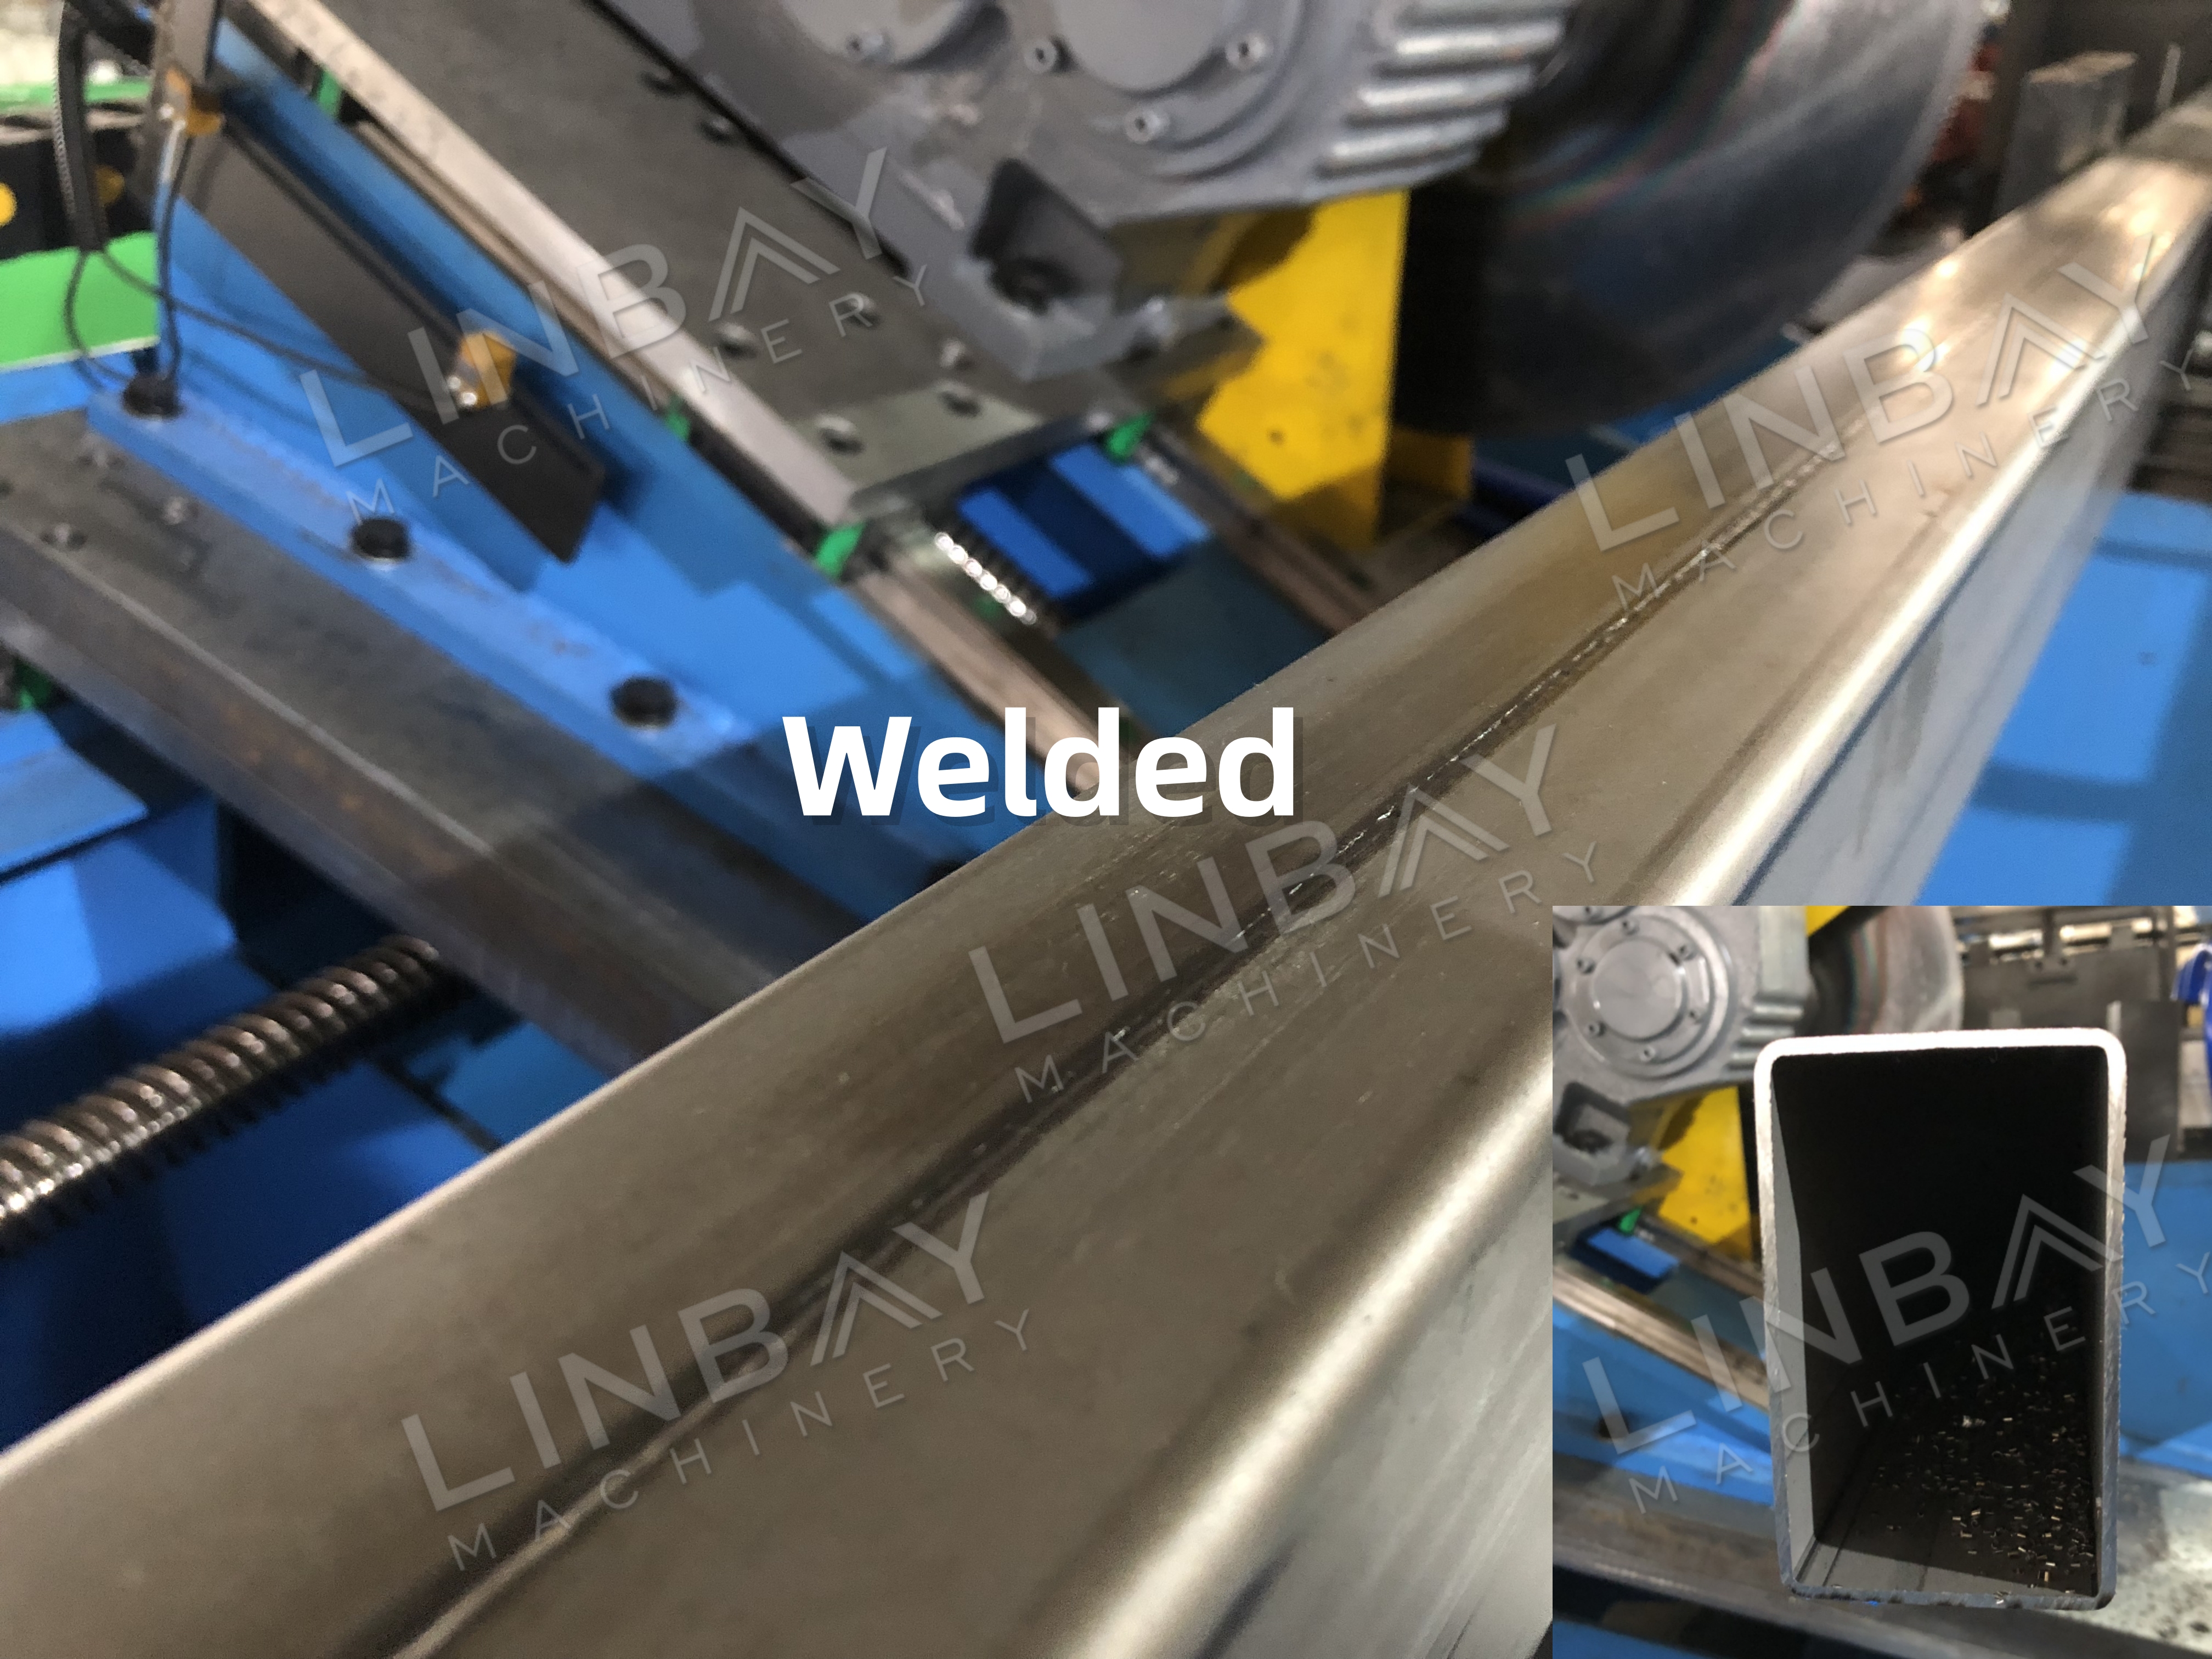
उत्पादन लाइन में कई प्रमुख प्रक्रियाएं शामिल हैं: डीकोइलिंग, प्री-पंच लेवलिंग, पंचिंग, पोस्ट-पंच लेवलिंग, रोल-फॉर्मिंग, लेजर वेल्डिंग, फ्यूम एक्सट्रैक्शन और कटिंग।
एक व्यापक सेटअप और उन्नत स्वचालन से लैस, यह उत्पादन लाइन पारंपरिक वेल्डिंग ट्यूब मशीनों का एक बेहतर विकल्प प्रदान करती है, विशेष रूप से कम उत्पादन मात्रा के लिए।
वास्तविक मामला - मुख्य तकनीकी पैरामीटर
फ्लो चार्ट: लोडिंग कार के साथ हाइड्रोलिक डीकॉइलर -- लेवलर -- सर्वो फीडर -- पंच प्रेस -- हाइड्रोलिक पंच -- लिमिटर -- गाइडिंग -- लेवलर -- रोल फॉर्मर -- लेजर वेल्ड -- फ्लाइंग सॉ कट -- आउट टेबल
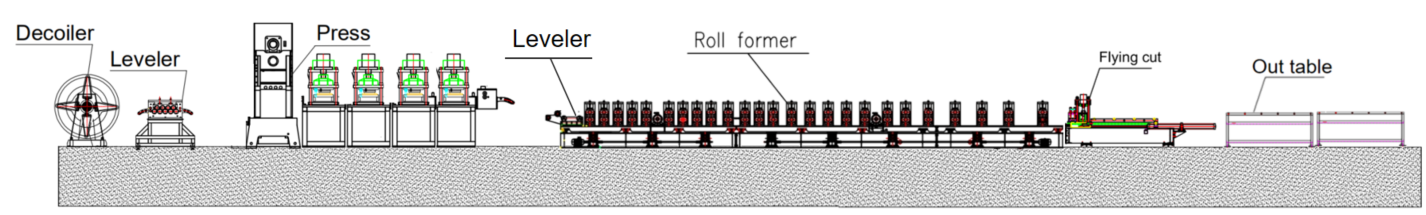
वास्तविक मामला - मुख्य तकनीकी पैरामीटर
• लेजर वेल्डिंग के साथ समायोज्य लाइन गति: 5-6 मीटर/मिनट
• अनुकूल सामग्री: हॉट-रोल्ड स्टील, कोल्ड-रोल्ड स्टील, ब्लैक स्टील
सामग्री की मोटाई: 2 मिमी
· रोल फॉर्मिंग मशीन: यूनिवर्सल जॉइंट के साथ कास्ट आयरन संरचना
• ड्राइव सिस्टम: यूनिवर्सल जॉइंट कार्डन शाफ्ट युक्त गियरबॉक्स-चालित प्रणाली
• कटिंग सिस्टम: फ्लाइंग सॉ कटिंग, जिसमें कटिंग के दौरान रोल फॉर्मर का संचालन जारी रहता है।
· पीएलसी नियंत्रण: सीमेंस प्रणाली
वास्तविक केस-मशीनरी
1. हाइड्रोलिक डीकॉइलर*1
2. स्टैंडअलोन लेवलर*1
3. पंच प्रेस*1
4. हाइड्रोलिक पंच मशीन*1
5. सर्वो फीडर*1
6. एकीकृत लेवलर*1
7. रोल फॉर्मिंग मशीन*1
8. लेजर वेल्डिंग मशीन*1
9. वेल्डिंग धुंआ शोधक*1
10. फ्लाइंग सॉ कटिंग मशीन*1
11. आउट टेबल*2
12. पीएलसी नियंत्रण कैबिनेट*2
13. हाइड्रोलिक स्टेशन*3
14. अतिरिक्त पुर्जों का डिब्बा (निःशुल्क)*1
वास्तविक मामले का विवरण
हाइड्रोलिक डीकॉइलर
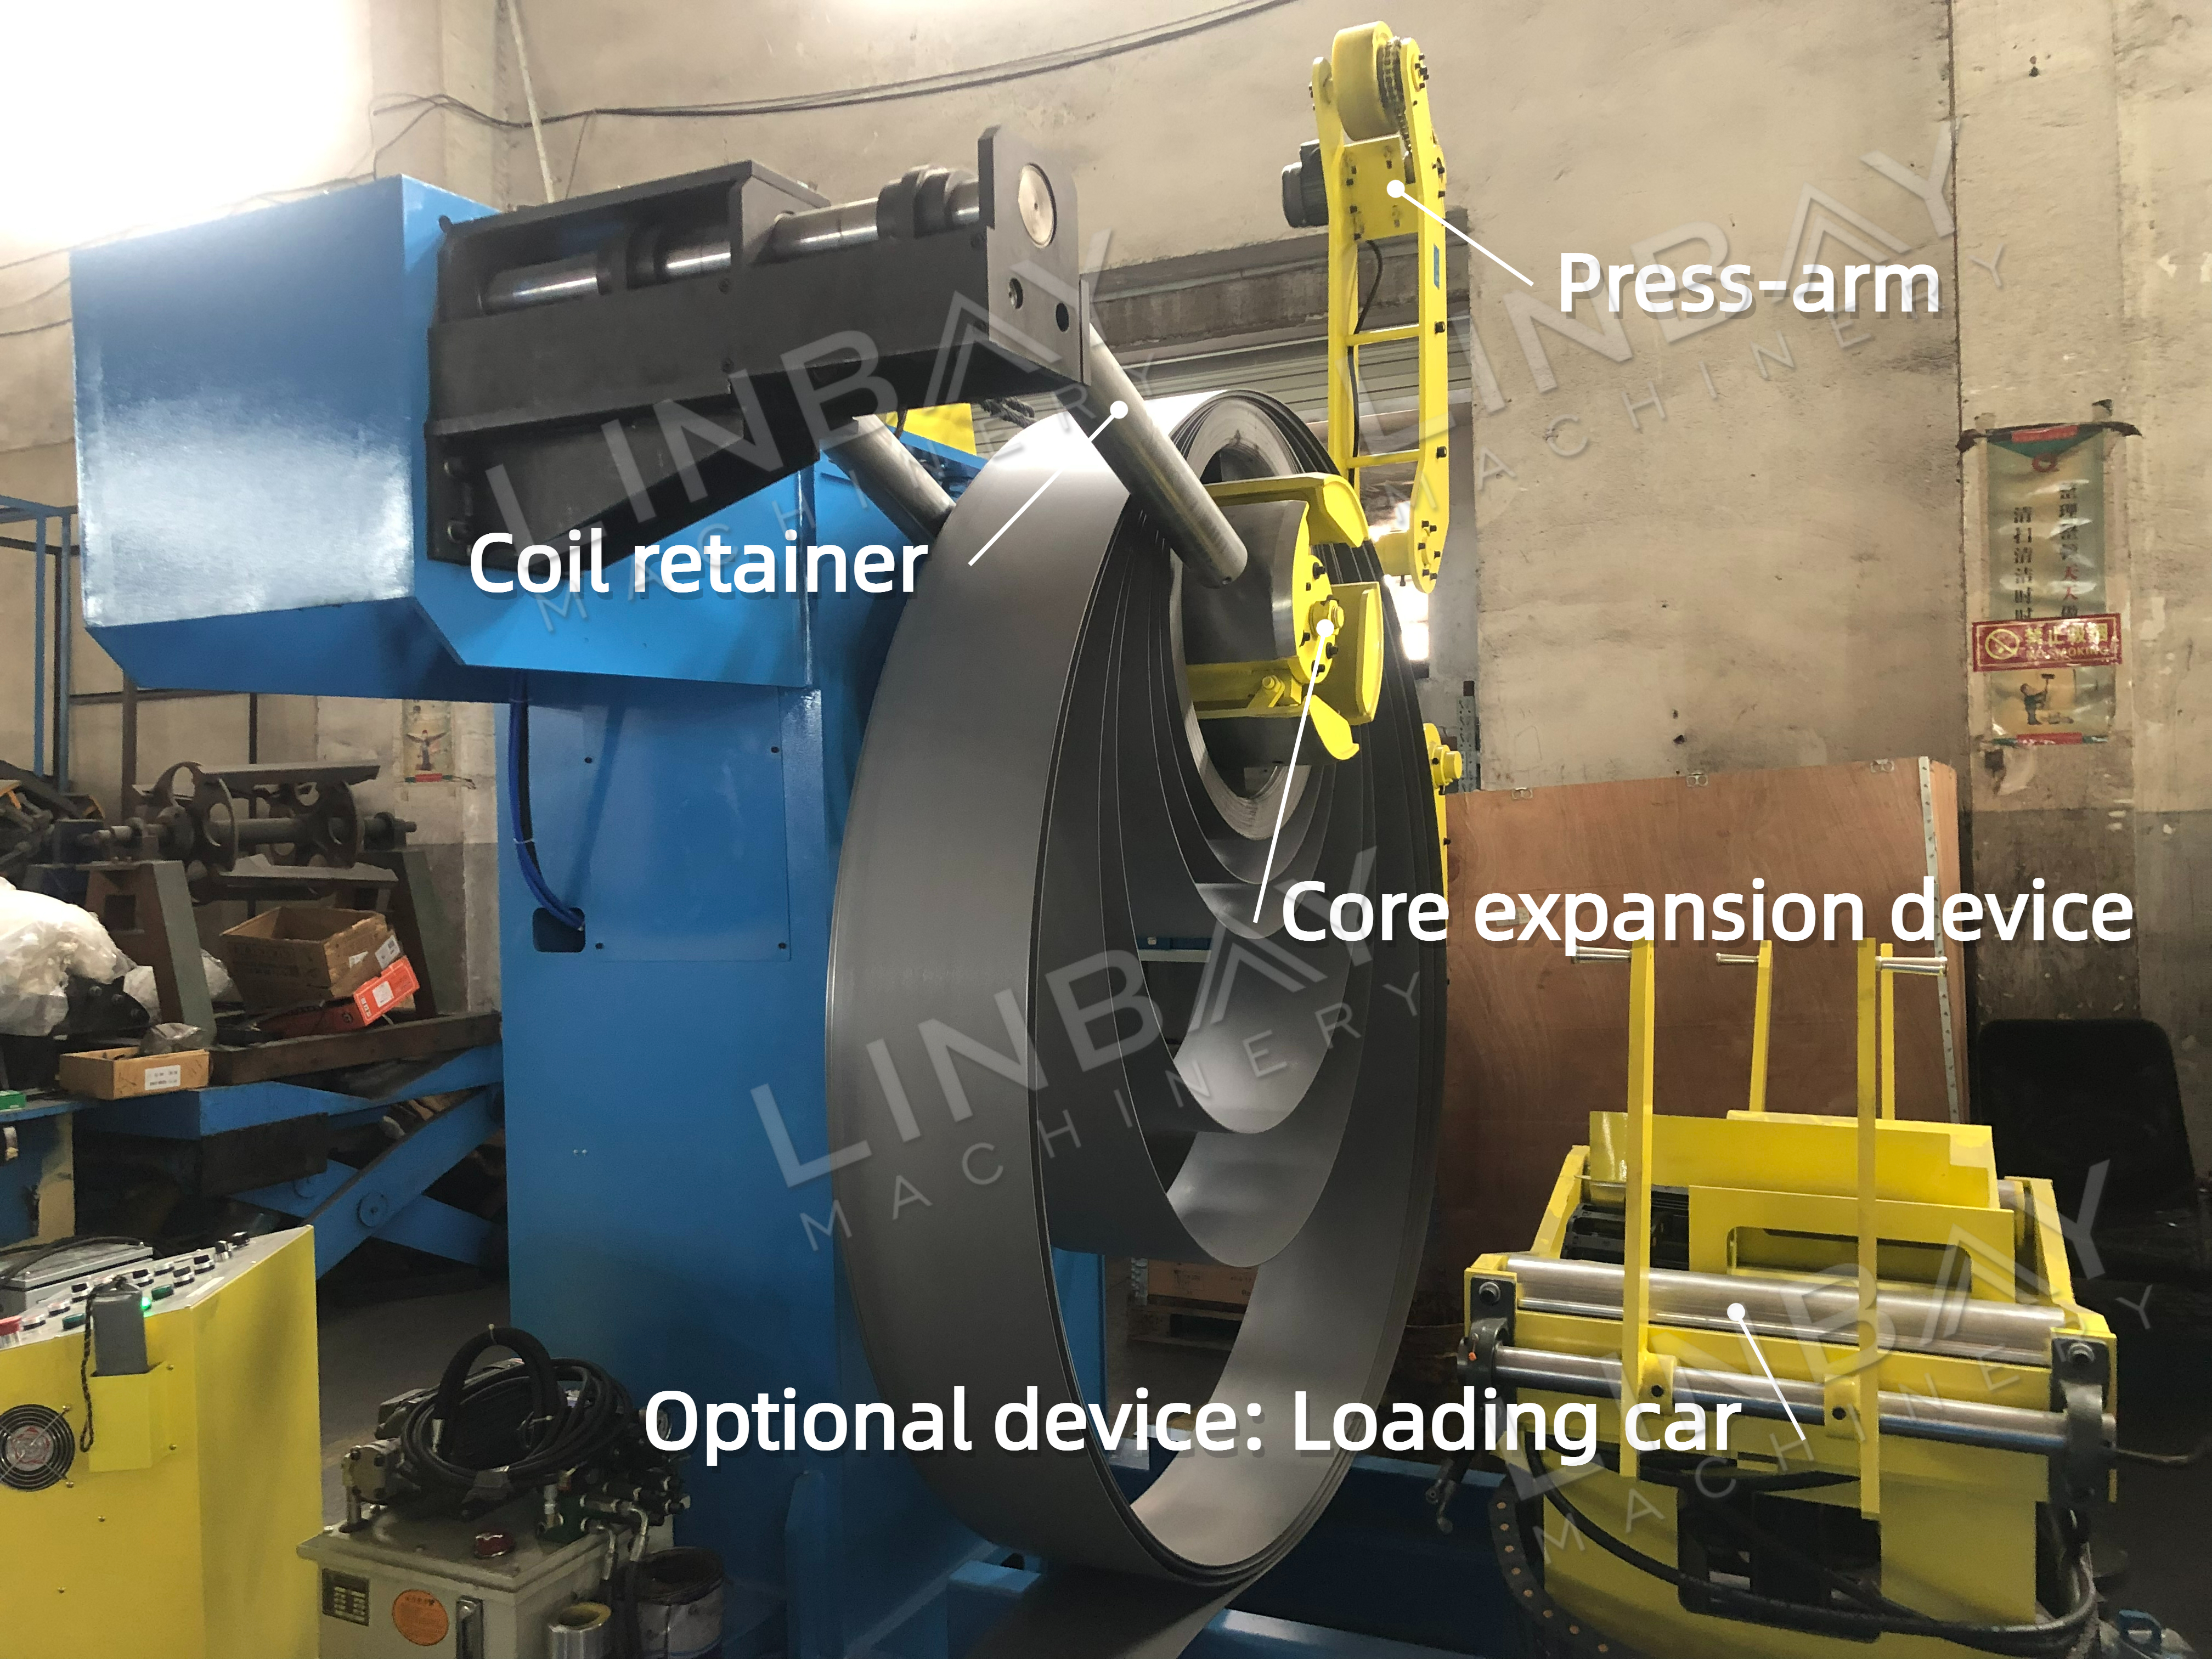
•समारोहमजबूत फ्रेम स्टील कॉइल के भार को सहन करने के लिए बनाया गया है। हाइड्रोलिक डीकॉइलर उत्पादन लाइन में स्टील कॉइल को फीड करने में दक्षता और सुरक्षा को बढ़ाता है।
•कोर विस्तार उपकरणहाइड्रोलिक मैंड्रेल या आर्बर 490-510 मिमी के आंतरिक व्यास वाले स्टील कॉइल के अनुरूप समायोजित हो जाता है, और कॉइल को मजबूती से पकड़ने और सुचारू रूप से डीकॉइलिंग सुनिश्चित करने के लिए फैलता और सिकुड़ता है।
•प्रेस-आर्महाइड्रोलिक प्रेस आर्म स्टील कॉइल को सुरक्षित रखता है, जिससे आंतरिक तनाव के कारण अचानक खुलने से रोका जा सकता है और श्रमिकों को संभावित चोटों से बचाया जा सकता है।
•कॉइल रिटेनरयह डिजाइन सुनिश्चित करता है कि कॉइल अपनी जगह पर सुरक्षित रूप से बनी रहे, साथ ही इसे आसानी से लगाया और हटाया जा सके।
•नियंत्रण प्रणालीइस सिस्टम में पीएलसी और कंट्रोल पैनल लगा हुआ है, जिसमें अतिरिक्त सुरक्षा के लिए इमरजेंसी स्टॉप बटन भी शामिल है।
वैकल्पिक उपकरण: कार में सामान लोड करना
•कुशल कॉइल प्रतिस्थापनइससे स्टील कॉइल को अधिक सुरक्षित और कुशल तरीके से बदलने में मदद मिलती है, जिससे श्रम लागत कम होती है।
•हाइड्रोलिक संरेखणप्लेटफ़ॉर्म को हाइड्रोलिक रूप से ऊपर और नीचे समायोजित किया जा सकता है ताकि यह मैंड्रेल के साथ संरेखित हो सके। इसके अतिरिक्त, पहियों से सुसज्जित लोडिंग कार पटरियों पर विद्युत रूप से चल सकती है।
•सुरक्षा डिजाइनअवतल डिजाइन स्टील कॉइल को मजबूती से पकड़ कर रखता है, जिससे वह फिसलता नहीं है।
वैकल्पिक मशीन: शियरर बट वेल्डर
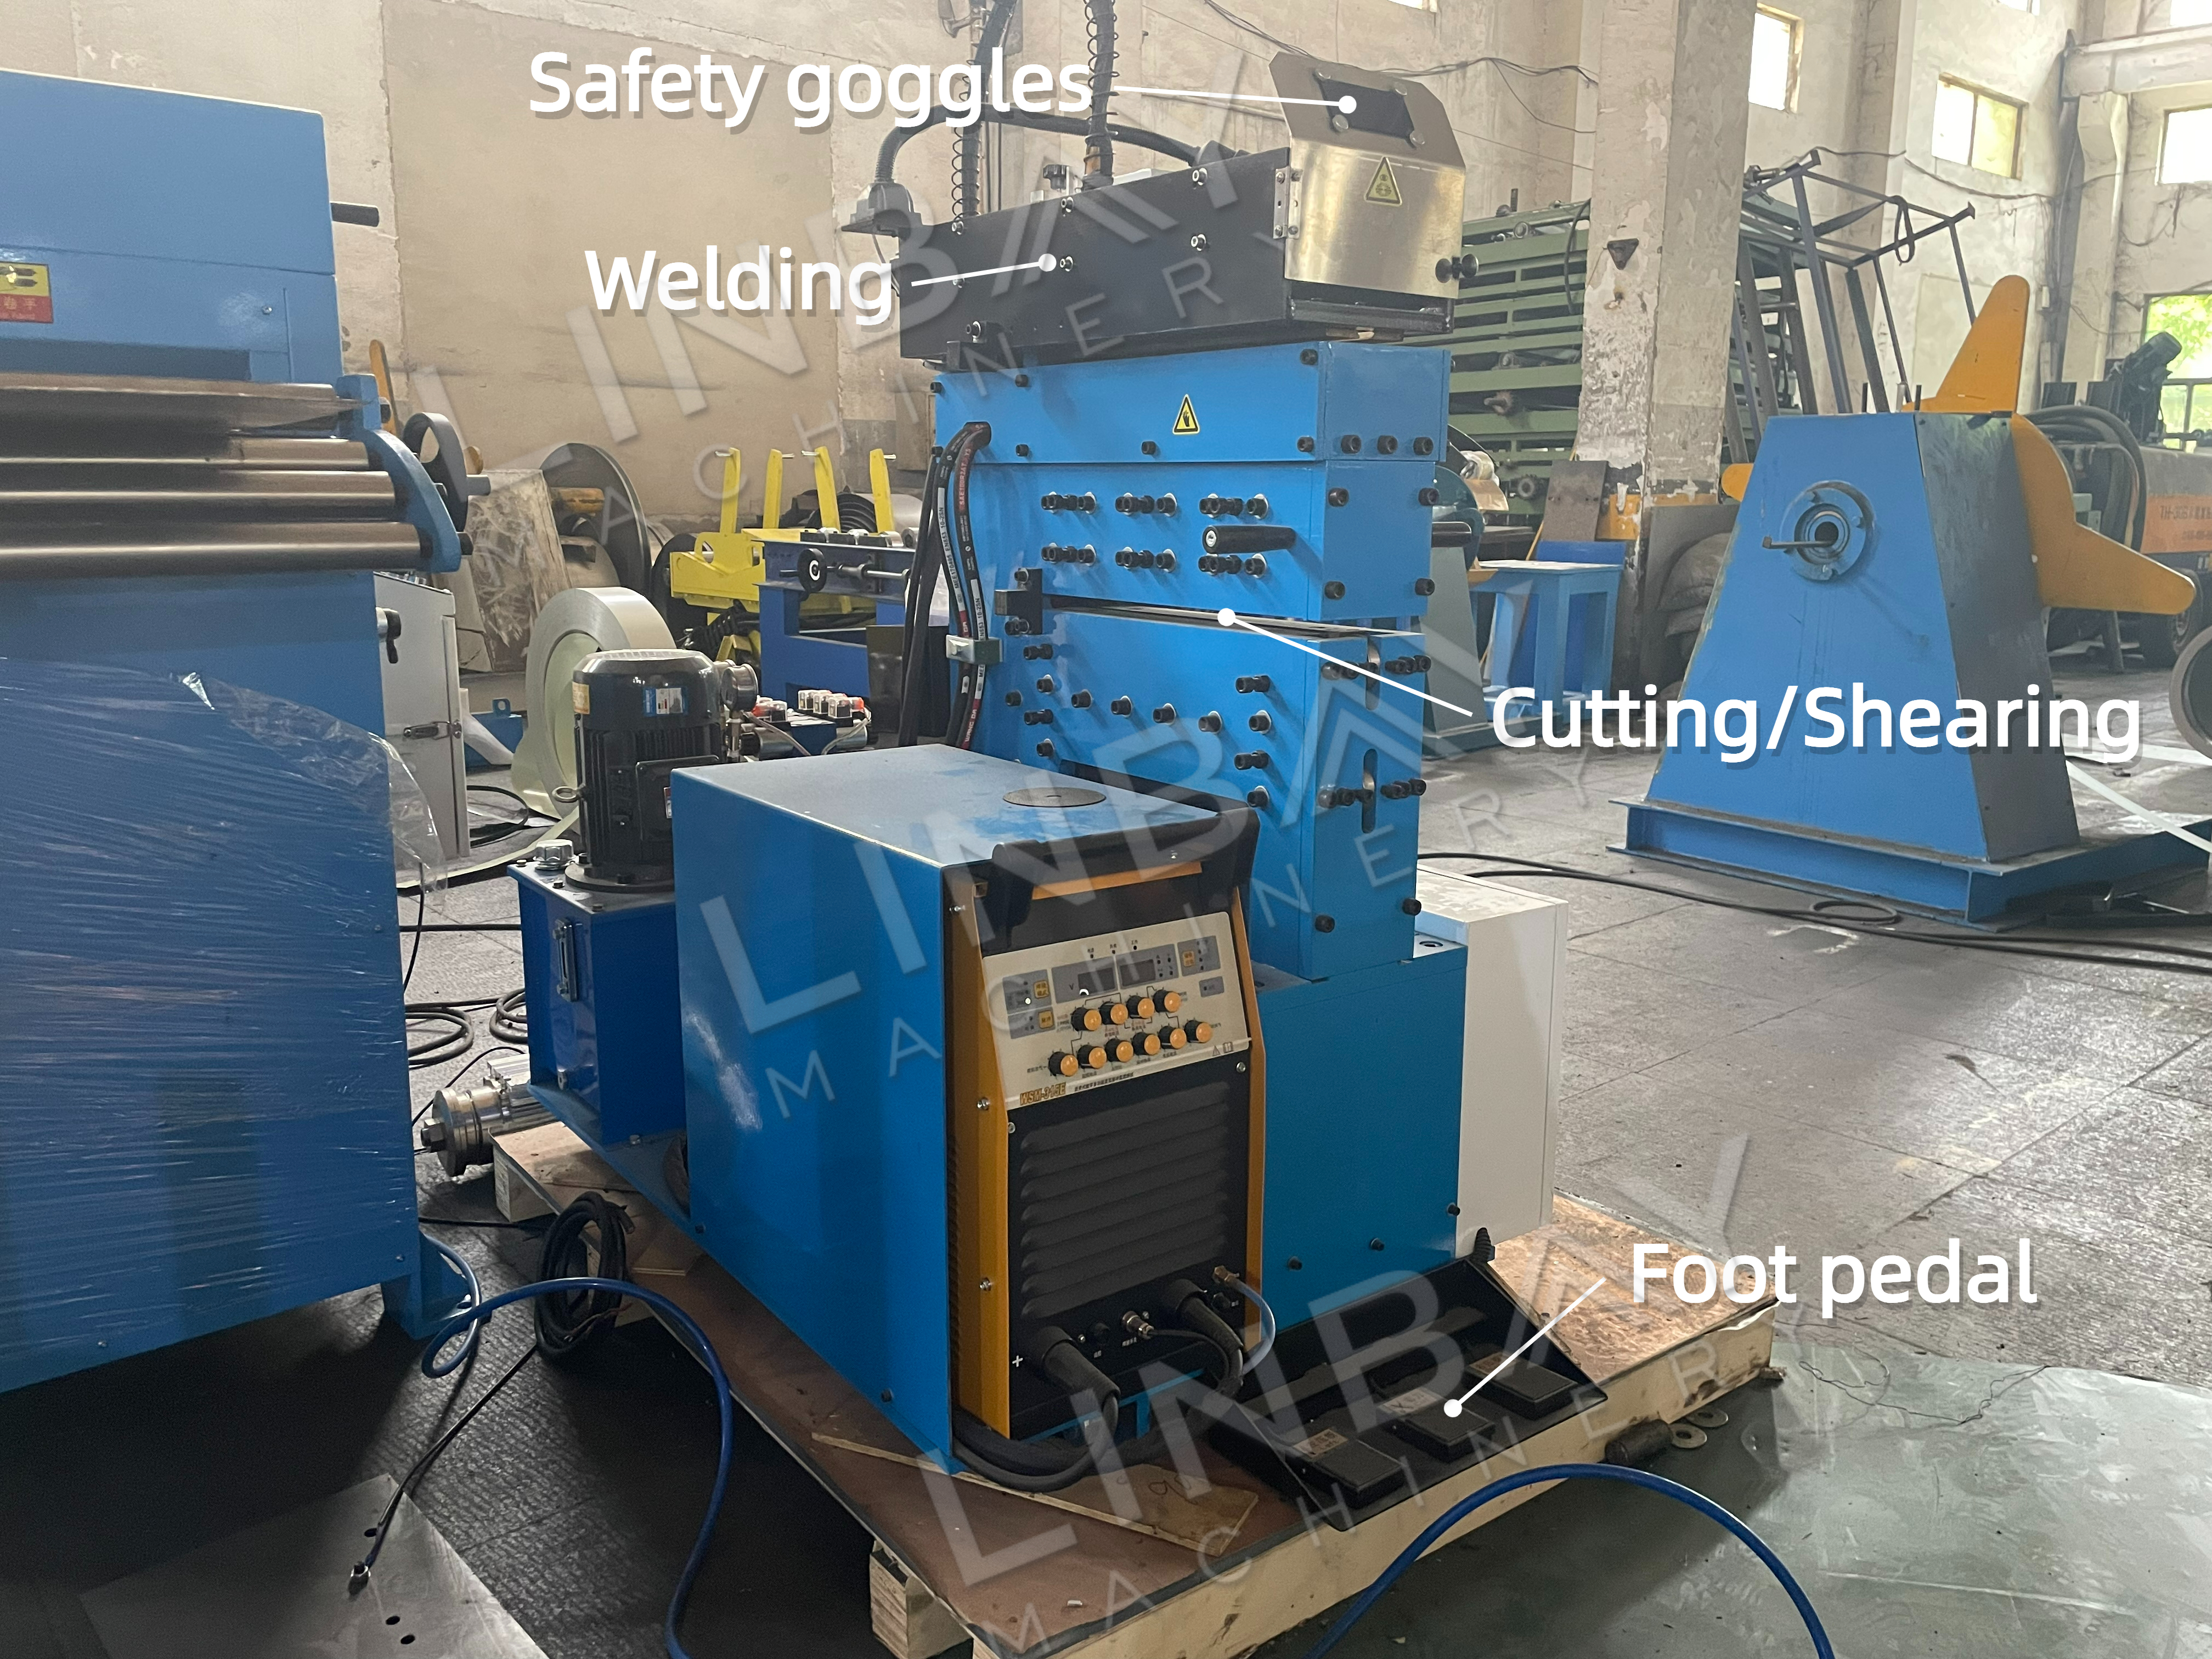
• यह पुराने और नए स्टील कॉइल्स को जोड़ता है, जिससे नए कॉइल्स के लिए फीडिंग टाइम और एडजस्टमेंट स्टेप्स कम हो जाते हैं।
• श्रम लागत और सामग्री की बर्बादी को कम करता है।
• सटीक संरेखण और वेल्डिंग के लिए सुचारू, खुरदरेपन रहित कतरन सुनिश्चित करता है।
• इसमें एकसमान और मजबूत वेल्ड के लिए स्वचालित TIG वेल्डिंग की सुविधा है।
• श्रमिकों की आंखों की सुरक्षा के लिए वेल्डिंग टेबल पर सुरक्षा चश्मे शामिल हैं।
· फुट पेडल नियंत्रण से कॉइल क्लैम्पिंग आसान हो जाती है।
• इसे अलग-अलग कॉइल की चौड़ाई के अनुसार अनुकूलित किया जा सकता है और इसकी चौड़ाई सीमा के भीतर विभिन्न उत्पादन लाइनों में इसे आसानी से एकीकृत किया जा सकता है।
स्टैंडअलोन लेवलर
• प्लास्टिक विरूपण के माध्यम से स्टील कॉइल में तनाव और सतह की खामियों को कम करता है, जिससे निर्माण प्रक्रिया के दौरान ज्यामितीय त्रुटियों को रोका जा सकता है।
· 1.5 मिमी से अधिक मोटाई वाली कॉइल्स को पंच करने के लिए लेवलिंग अत्यंत महत्वपूर्ण है।
· डिकॉइलर या रोल फॉर्मिंग मशीनों के साथ संयुक्त एकीकृत लेवलर के विपरीत, स्टैंडअलोन लेवलर उच्च गति पर काम करते हैं।
पंचिंग भाग
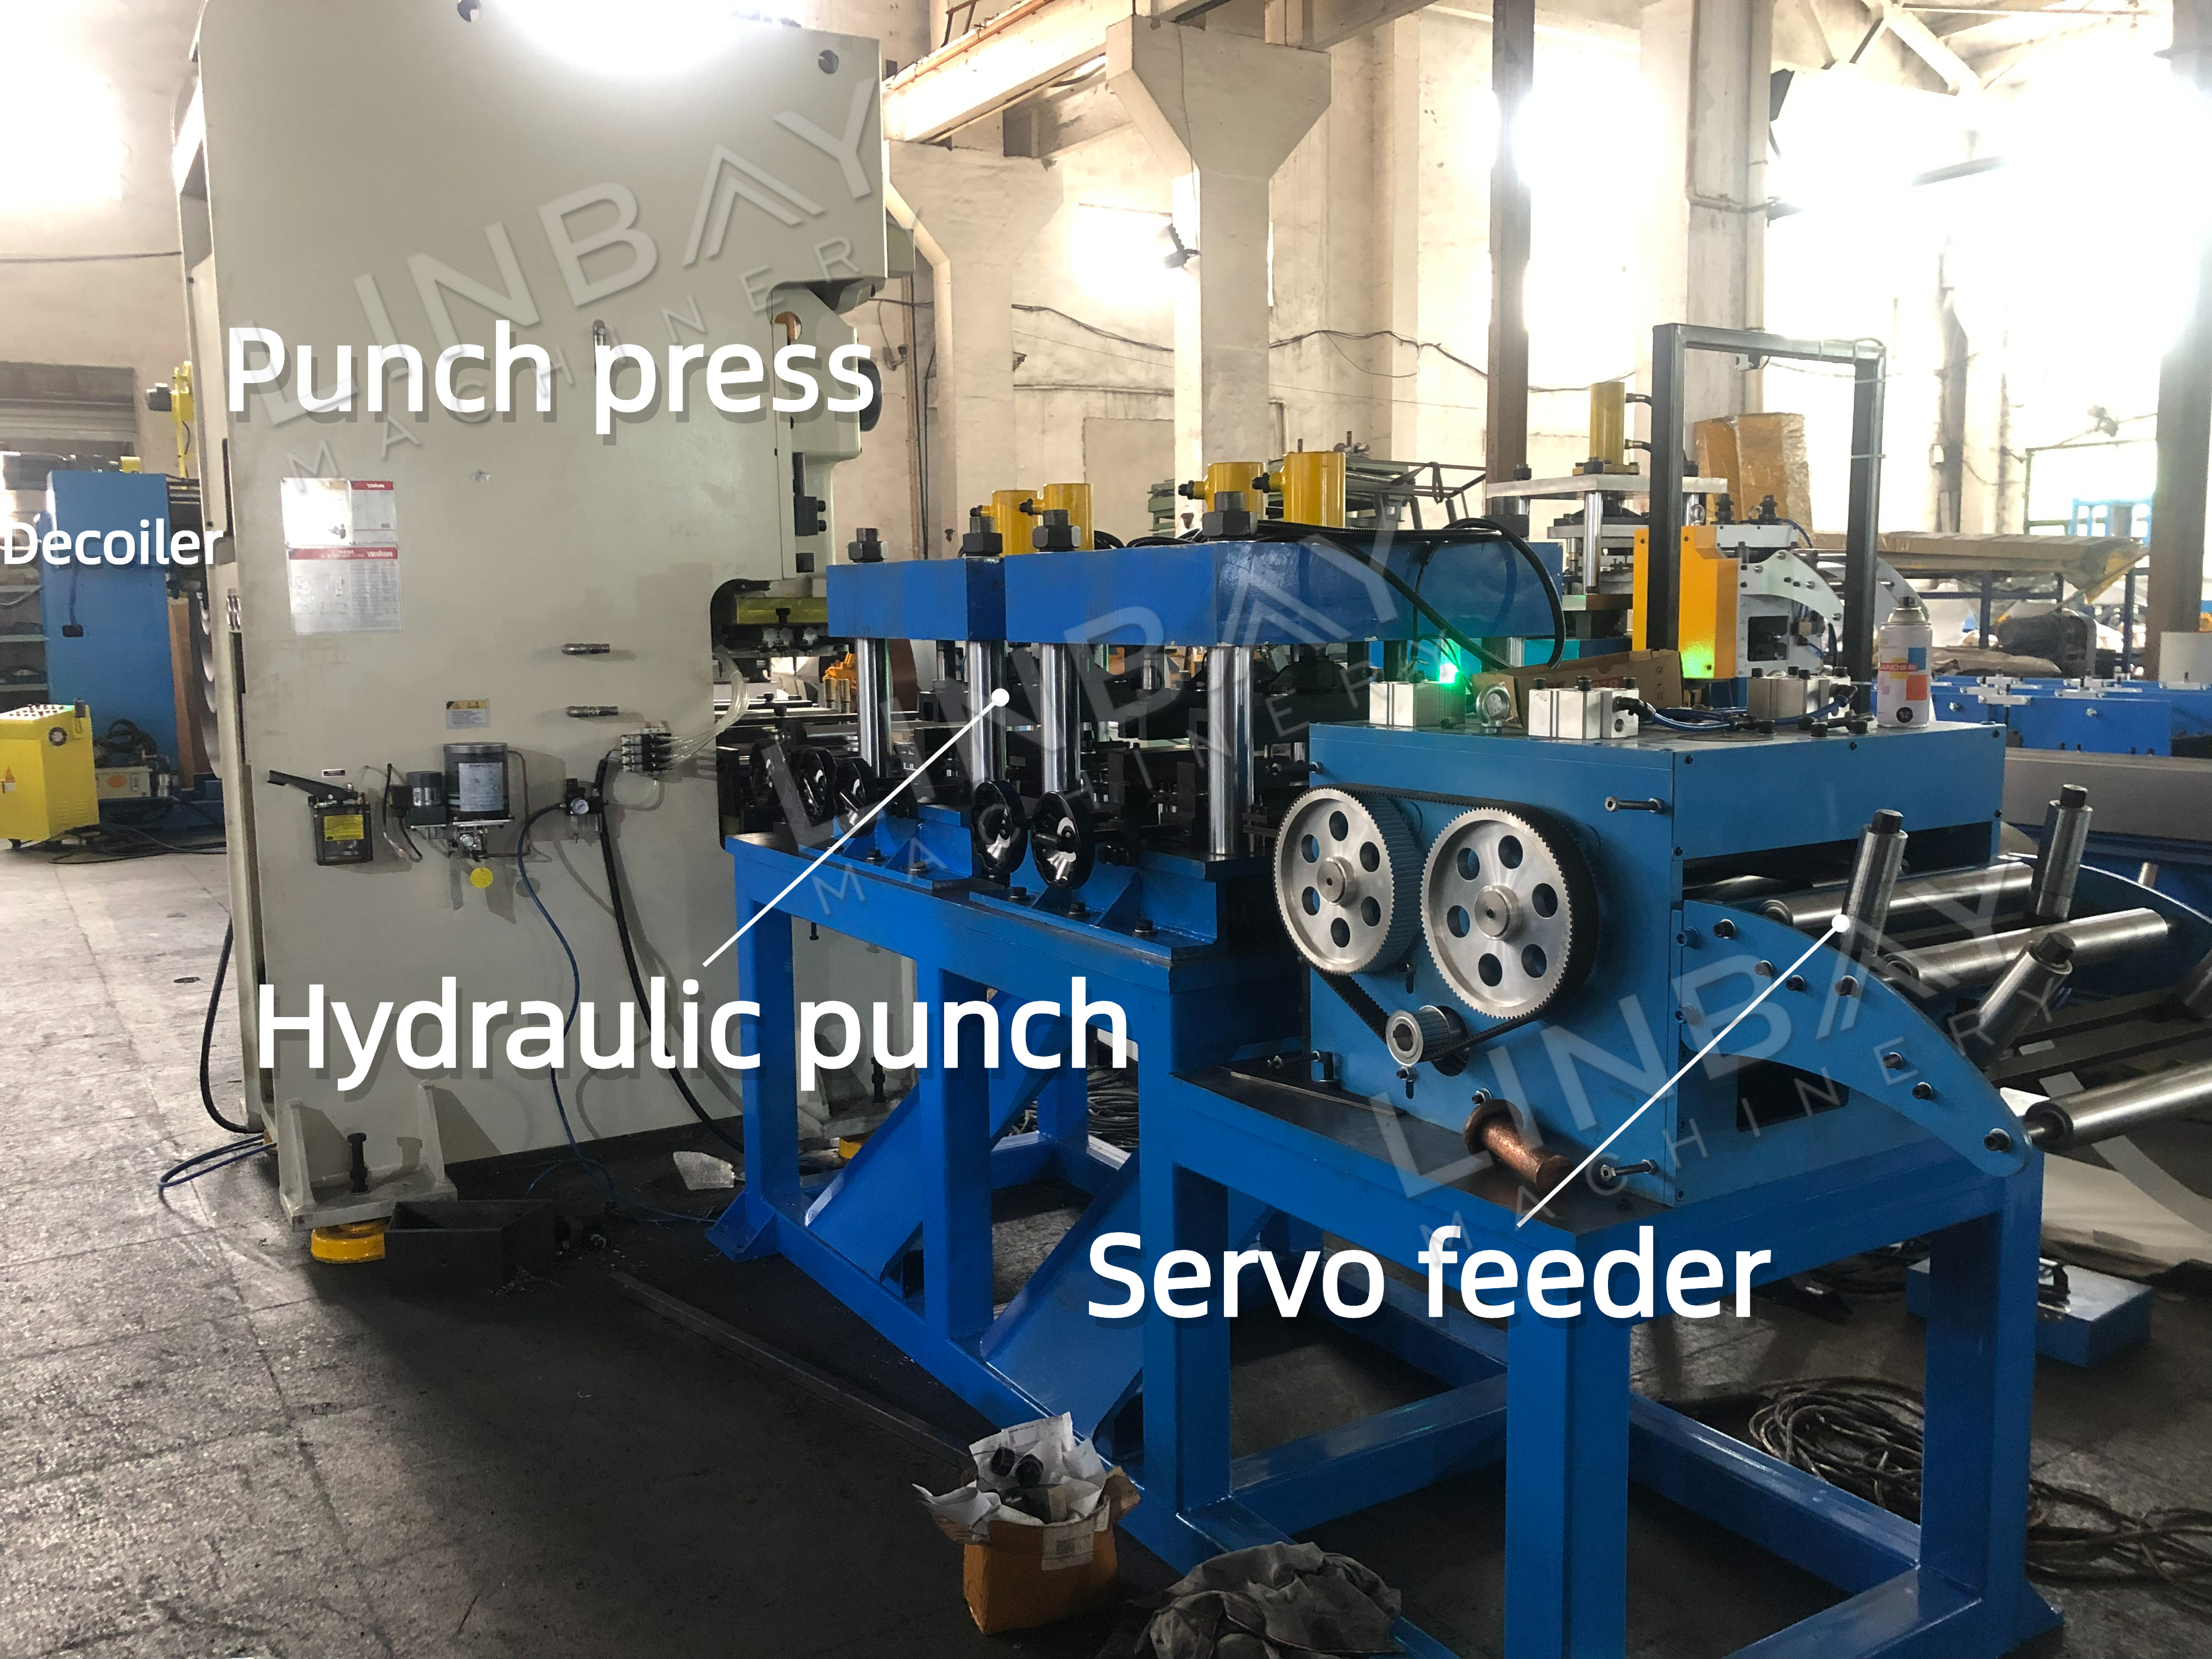
• इस उत्पादन लाइन में, हम छेद करने के लिए पंच प्रेस और हाइड्रोलिक पंच के संयोजन का उपयोग करते हैं। हमारी इंजीनियरिंग टीम ने दोनों पंचिंग मशीनों के फायदों को एकीकृत करके दक्षता और लागत के बीच संतुलन बनाते हुए, जटिल छेद पैटर्न को संभालने के लिए एक इष्टतम दृष्टिकोण तैयार किया है।
पंच प्रेस
· तेज़ संचालन।
पंचिंग के दौरान छेदों के बीच की दूरी में उच्च सटीकता।
· निश्चित छेद वाले पैटर्न के लिए आदर्श।
हाइड्रोलिक पंच
• यह विभिन्न प्रकार के छेद पैटर्न के लिए अधिक लचीलापन प्रदान करता है। हाइड्रोलिक पंच अलग-अलग छेद आकृतियों के अनुकूल हो सकता है, पंचिंग आवृत्ति को तदनुसार समायोजित कर सकता है और प्रत्येक स्ट्रोक के साथ चुनिंदा रूप से विभिन्न आकृतियों को पंच कर सकता है।
सर्वो फीडर
सर्वो मोटर द्वारा संचालित फीडर, पंच प्रेस या हाइड्रोलिक पंच मशीन में स्टील कॉइल की सटीक फीडिंग को नियंत्रित करता है। त्वरित प्रतिक्रिया समय और न्यूनतम स्टार्ट-स्टॉप विलंब के साथ, सर्वो मोटर सटीक फीड लंबाई और एकसमान छेद अंतराल सुनिश्चित करते हैं, जिससे पंचों के गलत संरेखण से होने वाली बर्बादी काफी कम हो जाती है। यह प्रणाली ऊर्जा-कुशल भी है, जो केवल सक्रिय संचालन के दौरान ही बिजली की खपत करती है और निष्क्रिय अवधि के दौरान ऊर्जा की बचत करती है। फीडर पूरी तरह से प्रोग्रामेबल है, जिससे स्टेप दूरी और पंचिंग गति में त्वरित समायोजन संभव होता है, और पंच मोल्ड बदलते समय सेटअप समय कम हो जाता है। इसके अतिरिक्त, आंतरिक वायवीय क्लैम्पिंग तंत्र स्टील कॉइल की सतह को किसी भी संभावित क्षति से बचाता है।
सीमक
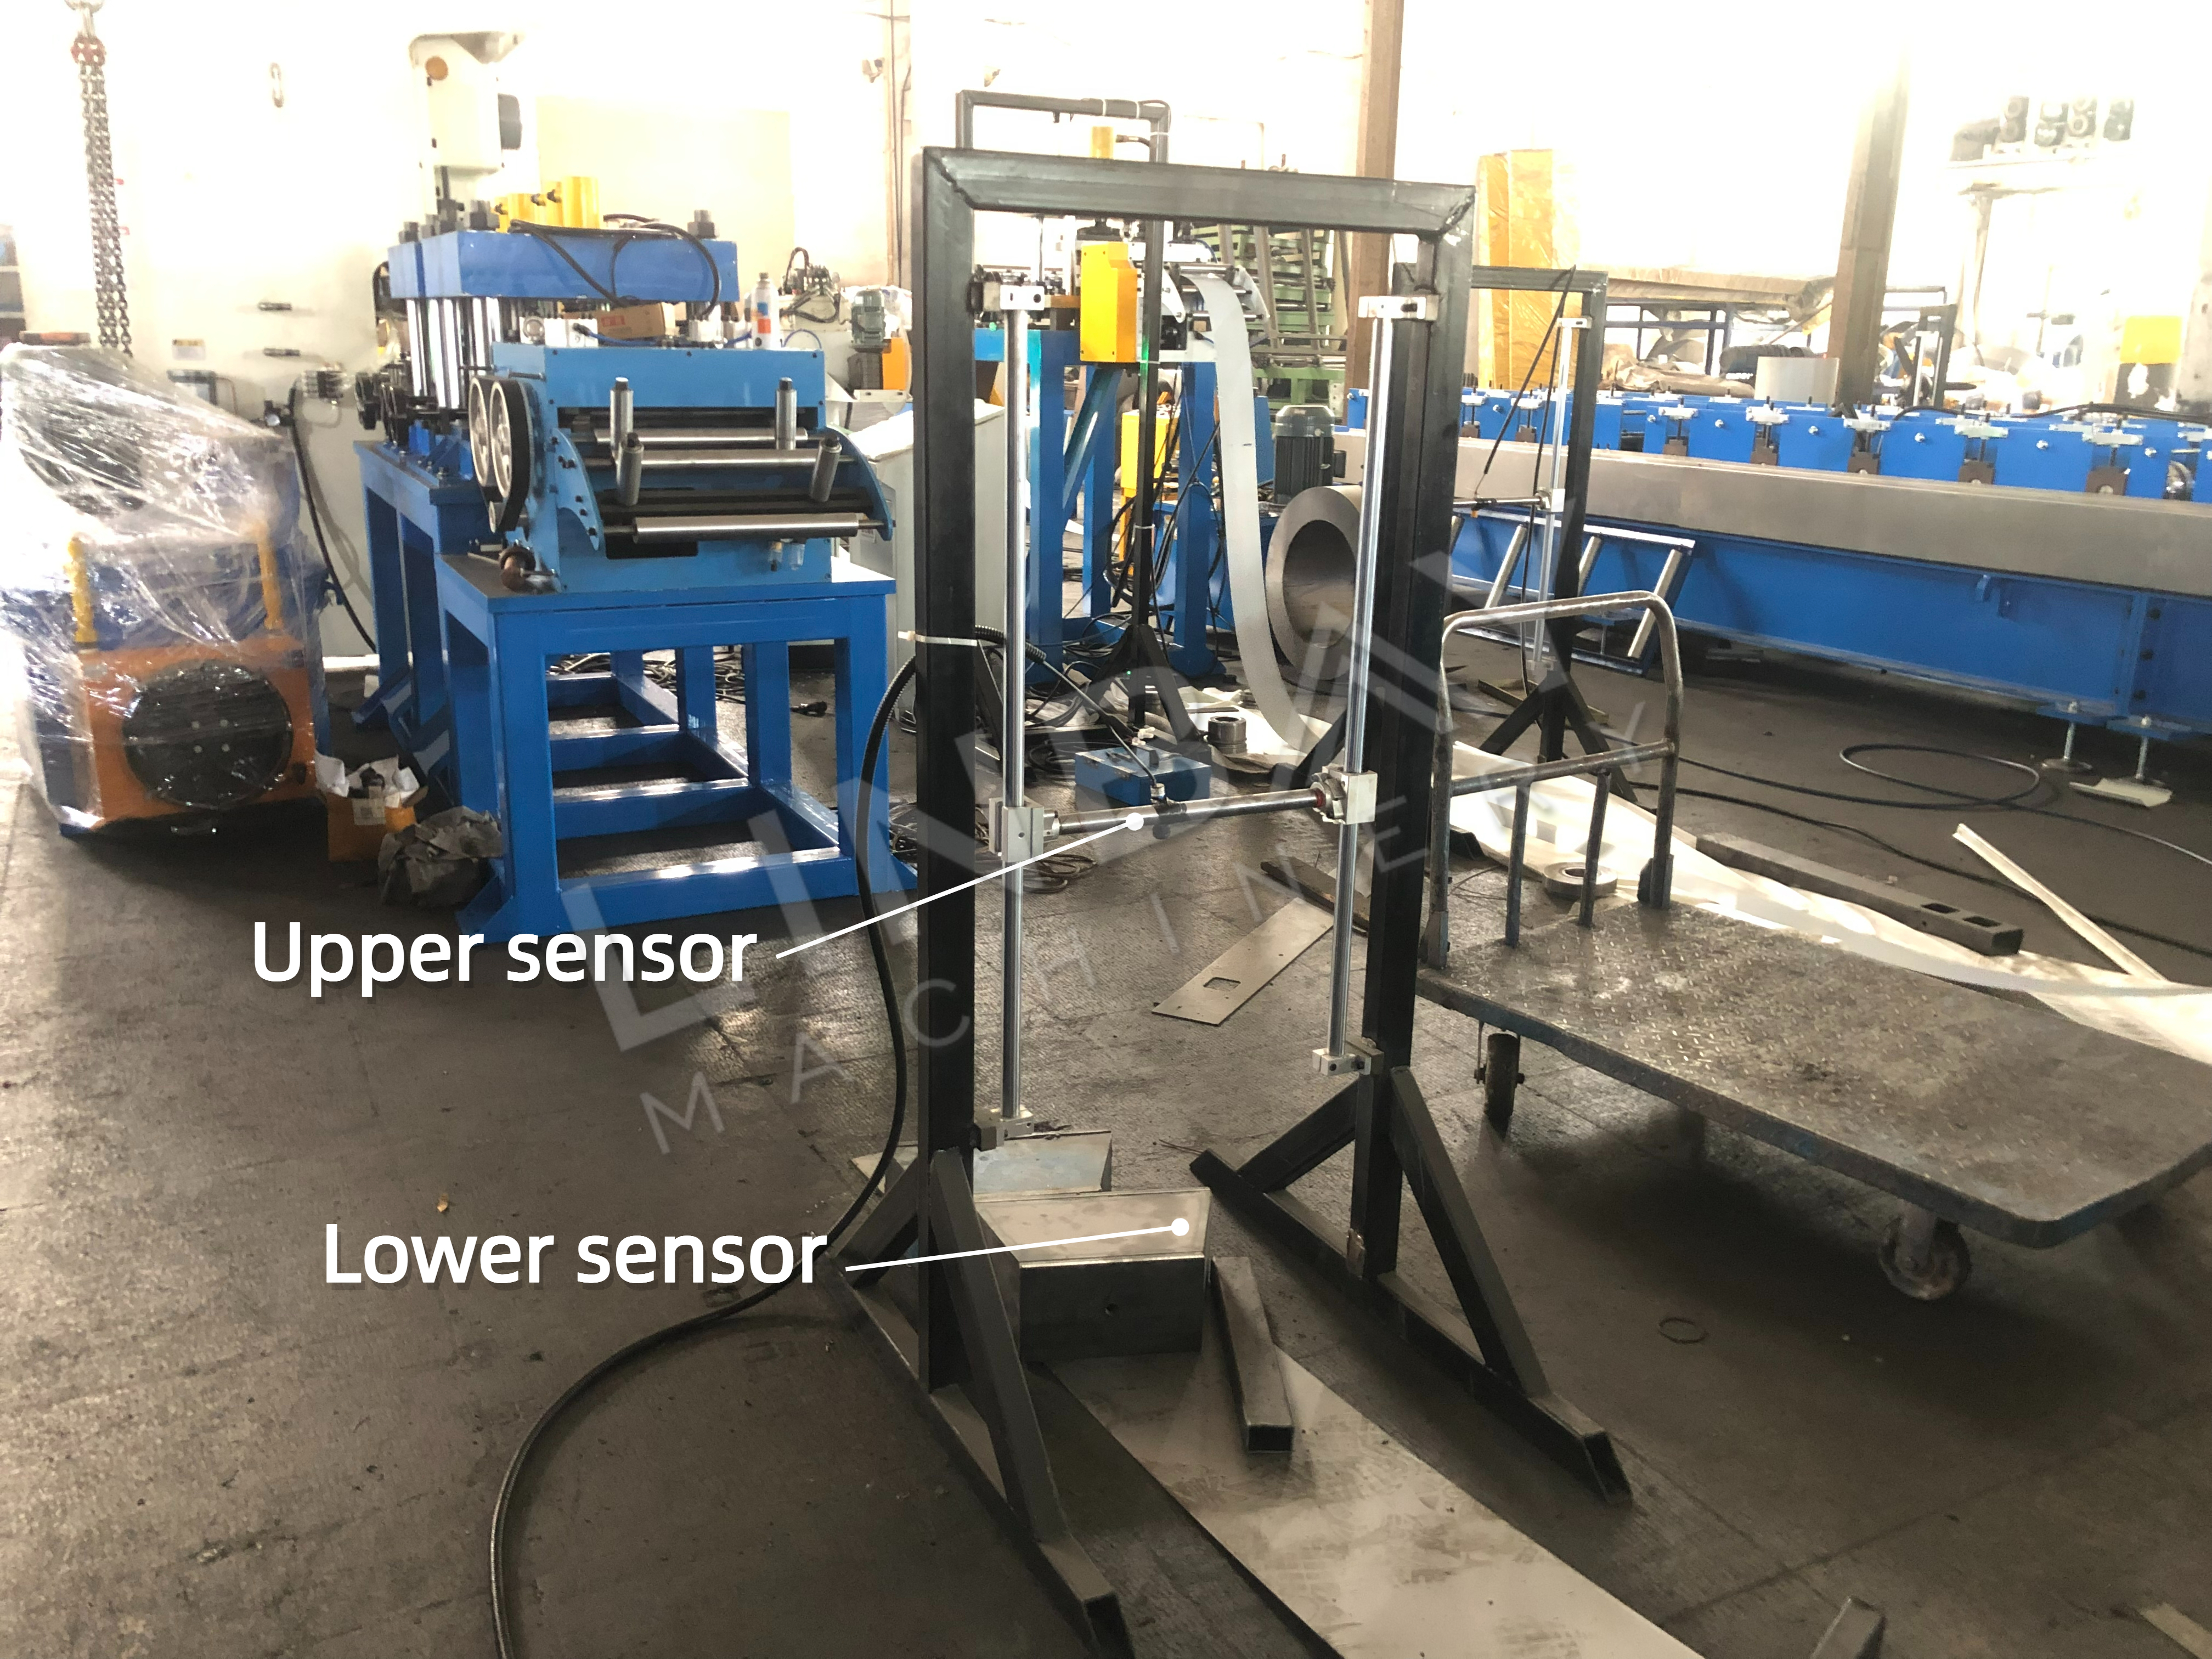
यह लिमिटर उत्पादन की गति को नियंत्रित करता है ताकि दक्षता बढ़े और स्टील कॉइल और मशीनरी दोनों का सुरक्षित संचालन सुनिश्चित हो सके। यदि कॉइल निचले सेंसर के संपर्क में आता है, तो इसका मतलब है कि लिमिटर से पहले की अनकॉइलिंग, लेवलिंग और पंचिंग प्रक्रियाएं बाद के फॉर्मिंग, वेल्डिंग और कटिंग चरणों की तुलना में तेज़ी से चल रही हैं। उत्पादन प्रवाह को संतुलित करने के लिए इन शुरुआती प्रक्रियाओं को रोकना आवश्यक है; अन्यथा, कॉइल का जमाव हो सकता है, जिससे फॉर्मिंग मशीन में उसका सुचारू प्रवेश बाधित हो सकता है और विकृति उत्पन्न हो सकती है। इसके विपरीत, यदि कॉइल ऊपरी सेंसर को छूता है, तो यह संकेत देता है कि बाद के चरण पहले के चरणों की तुलना में तेज़ी से चल रहे हैं, जिसके लिए लिमिटर के बाद की प्रक्रियाओं को रोकना आवश्यक है। ऐसा न करने पर कॉइल रोल फॉर्मिंग मशीन में बहुत तेज़ी से खिंच सकता है, जिससे पंचिंग मशीन और फॉर्मिंग रोलर्स को नुकसान होने का खतरा हो सकता है। किसी भी रुकावट से संबंधित पीएलसी कैबिनेट डिस्प्ले पर एक सूचना दिखाई देगी, जिससे कर्मचारी सूचना को स्वीकार करके संचालन फिर से शुरू कर सकेंगे।
गाइडिंग
मुख्य उद्देश्य: यह सुनिश्चित करना कि स्टील कॉइल मशीन की सेंटरलाइन के साथ ठीक से संरेखित हो, जिससे तैयार उत्पाद में मरोड़, झुकाव, खुरदरापन और आयामी अशुद्धियों जैसी समस्याओं से बचा जा सके। गाइडिंग रोलर्स को प्रवेश बिंदु पर और रोल बनाने वाली मशीन के अंदर रणनीतिक रूप से लगाया जाता है। इन गाइडिंग उपकरणों को नियमित रूप से कैलिब्रेट करना आवश्यक है, खासकर परिवहन के बाद या रोल बनाने वाली मशीन के लंबे समय तक उपयोग के बाद। डिस्पैच से पहले, लिनबे की टीम गाइडिंग की चौड़ाई मापती है और इस जानकारी को उपयोगकर्ता मैनुअल में शामिल करती है, जिससे ग्राहक डिलीवरी के समय मशीन को कैलिब्रेट कर सकें।
सेकेंडरी लेवलर (रोल फॉर्मिंग मशीन के साथ एक ही आधार पर स्थापित)
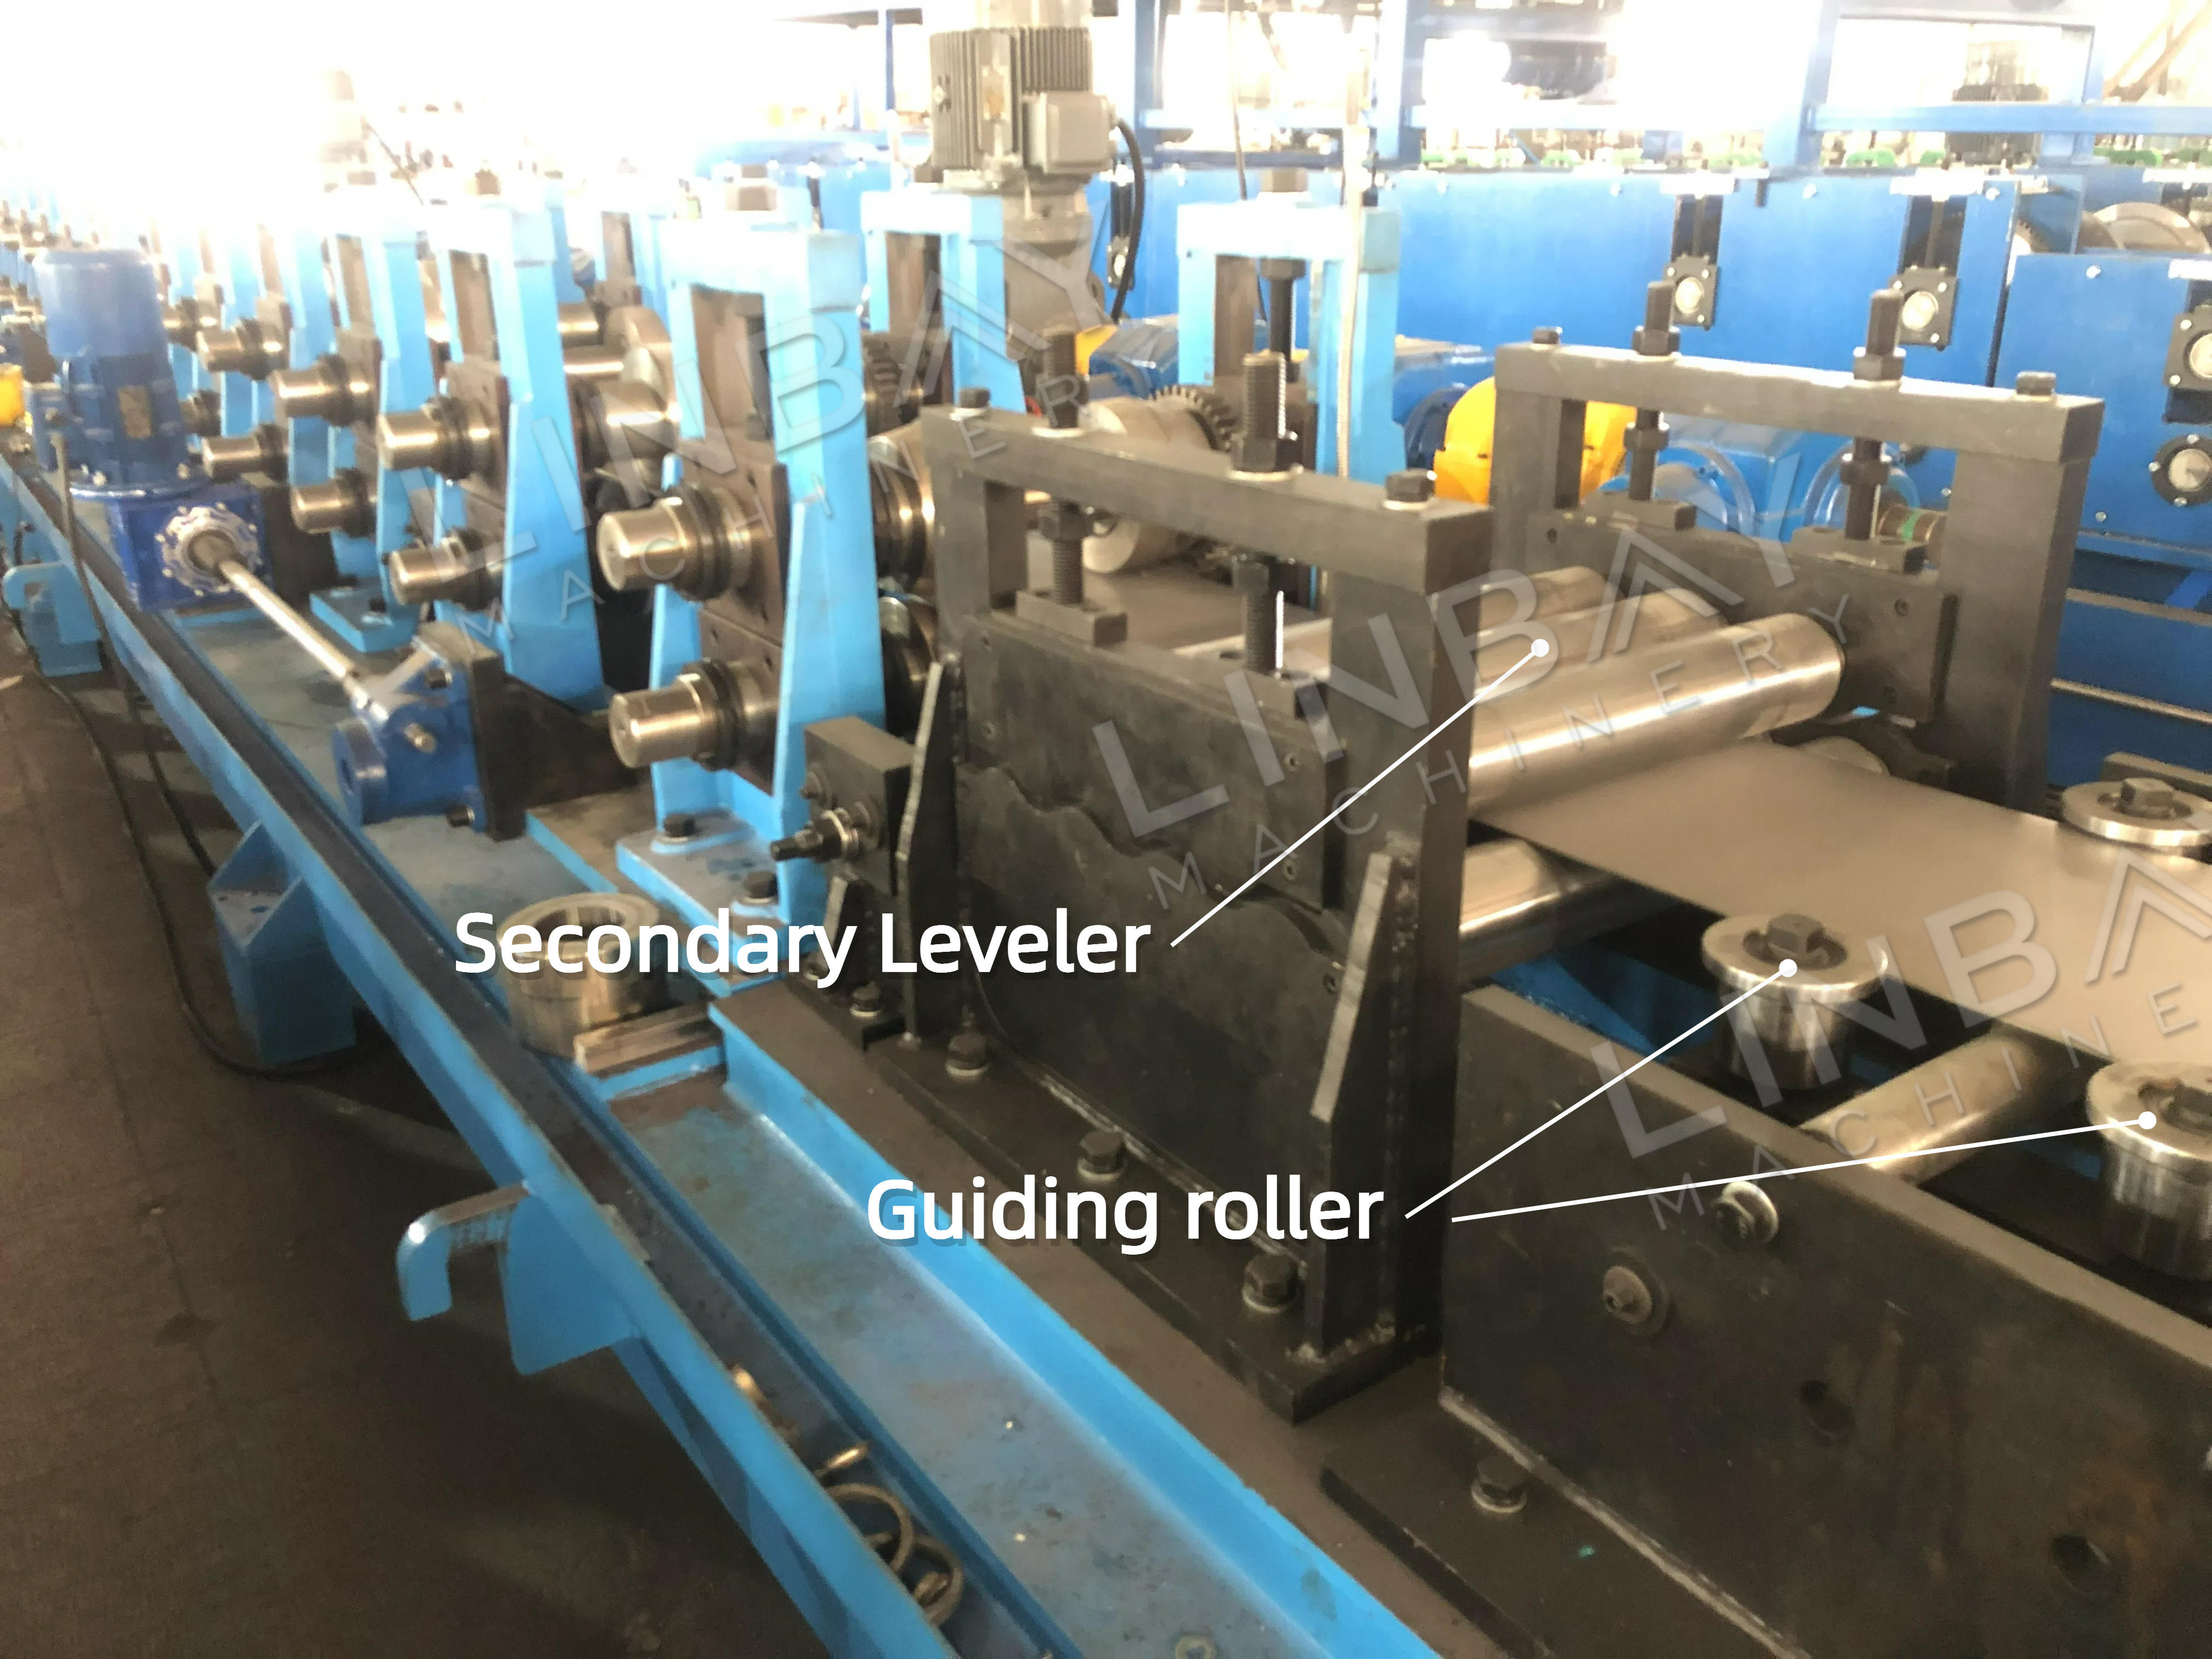
चिकनी कॉइल से निर्माण के बाद सीम का संरेखण बेहतर होता है, जिससे वेल्डिंग प्रक्रिया में काफी सहायता मिलती है। द्वितीयक लेवलिंग से लेवलिंग की गुणवत्ता में और सुधार होता है और पंच किए गए बिंदुओं पर तनाव कम होता है। एक अतिरिक्त उपाय के रूप में, इस लेवलर को बनाने वाली मशीन के आधार पर लगाना एक किफायती और उपयुक्त तरीका है।
रोल फॉर्मिंग मशीन
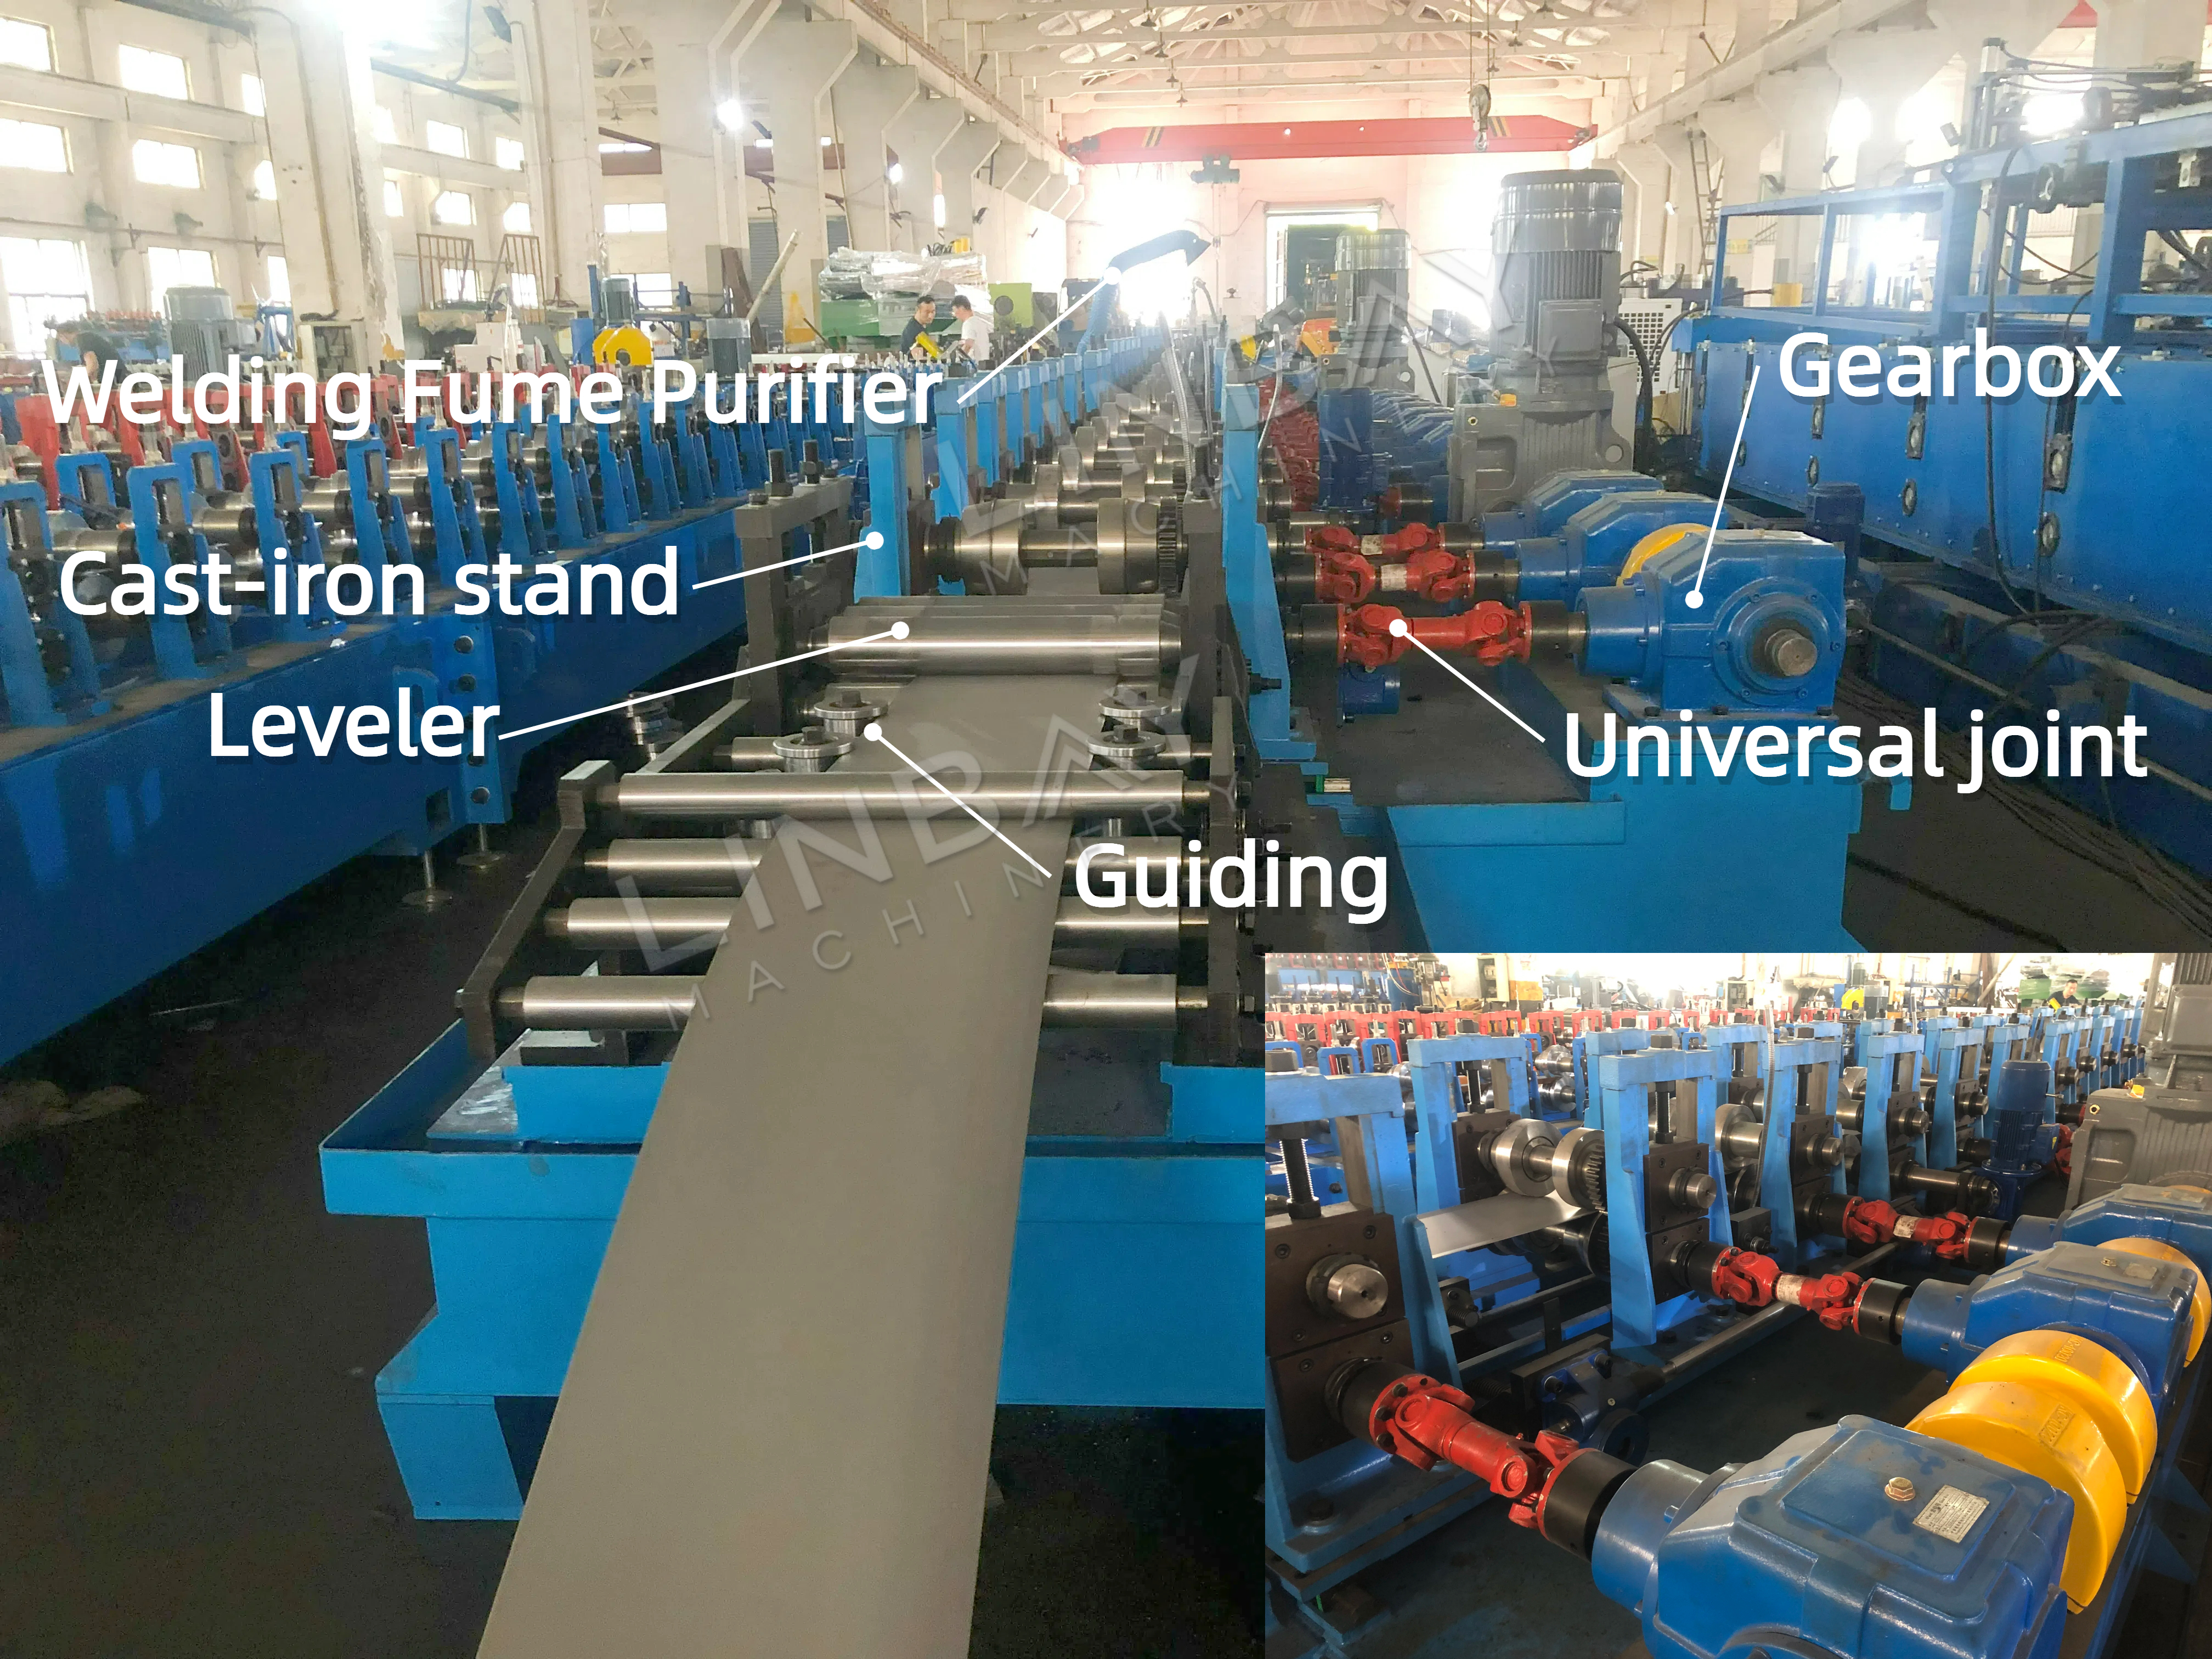
· बहुमुखी उत्पादनयह लाइन 50-100 मिमी चौड़ाई और 100-200 मिमी ऊंचाई वाले वर्गाकार ट्यूबों का निर्माण करने में सक्षम है। (लिन्बे अन्य आकार श्रेणियों के लिए भी अनुकूलन की सुविधा प्रदान कर सकता है।)
· स्वचालित आकार परिवर्तनपीएलसी स्क्रीन पर वांछित आकार निर्धारित और पुष्टि करने पर, निर्माण स्टेशन स्वचालित रूप से गाइड रेल के साथ-साथ सटीक स्थिति में स्थानांतरित हो जाते हैं और निर्माण बिंदु को तदनुसार समायोजित करते हैं। यह स्वचालन सटीकता और सुविधा को बढ़ाता है, जिससे मैन्युअल समायोजन और संबंधित लागतों की आवश्यकता कम हो जाती है।
· पार्श्व गति का पता लगानाएनकोडर सटीक रूप से फॉर्मिंग स्टेशनों की पार्श्व गति को ट्रैक करता है और इस डेटा को तुरंत पीएलसी को भेजता है, जिससे गति त्रुटियों को 1 मिमी की सहनशीलता के भीतर बनाए रखा जाता है।
· सुरक्षा सीमा सेंसरगाइड रेल के बाहरी किनारों पर दो सुरक्षा सीमा सेंसर लगाए गए हैं। भीतरी सेंसर निर्माण स्टेशनों को एक-दूसरे के बहुत करीब आने से रोकता है, जिससे टकराव से बचा जा सके, जबकि बाहरी सेंसर यह सुनिश्चित करता है कि वे बहुत दूर न चले जाएं।
· मजबूत कच्चा लोहा फ्रेमढलवां लोहे से बने एक स्वतंत्र सीधे फ्रेम की विशेषता वाली यह ठोस संरचना उच्च क्षमता वाली उत्पादन आवश्यकताओं के लिए आदर्श है।
· शक्तिशाली ड्राइव सिस्टमगियरबॉक्स और यूनिवर्सल जॉइंट मजबूत शक्ति प्रदान करते हैं, जिससे 2 मिमी से अधिक मोटी कॉइल को आगे बढ़ाते समय या 20 मीटर/मिनट से अधिक की निर्माण गति पर सुचारू संचालन संभव होता है।
· टिकाऊ रोलर्सक्रोम-प्लेटेड और हीट-ट्रीटेड होने के कारण, ये रोलर जंग और क्षरण से सुरक्षित रहते हैं, जिससे इनका जीवनकाल लंबा होता है।
· मुख्य मोटरमानक कॉन्फ़िगरेशन 380V, 50Hz, 3-फेज़ है, जिसमें अनुकूलन के विकल्प उपलब्ध हैं।
लेजर वेल्ड
· बेहतर गुणवत्ता और सटीकतायह उत्कृष्ट सटीकता और मजबूत कनेक्शन प्रदान करता है।
· साफ-सुथरा और चिकना जोड़: जोड़ पर साफ और चिकनी फिनिश सुनिश्चित करता है।
वेल्डिंग धुंआ शोधक
• गंध और धुएं पर नियंत्रण: वेल्डिंग के दौरान उत्पन्न होने वाली गंध और धुएं को प्रभावी ढंग से पकड़ता और हटाता है, जिससे कारखाने का वातावरण सुरक्षित रहता है और श्रमिकों के स्वास्थ्य की रक्षा होती है।
उड़ती हुई आरी से काटना
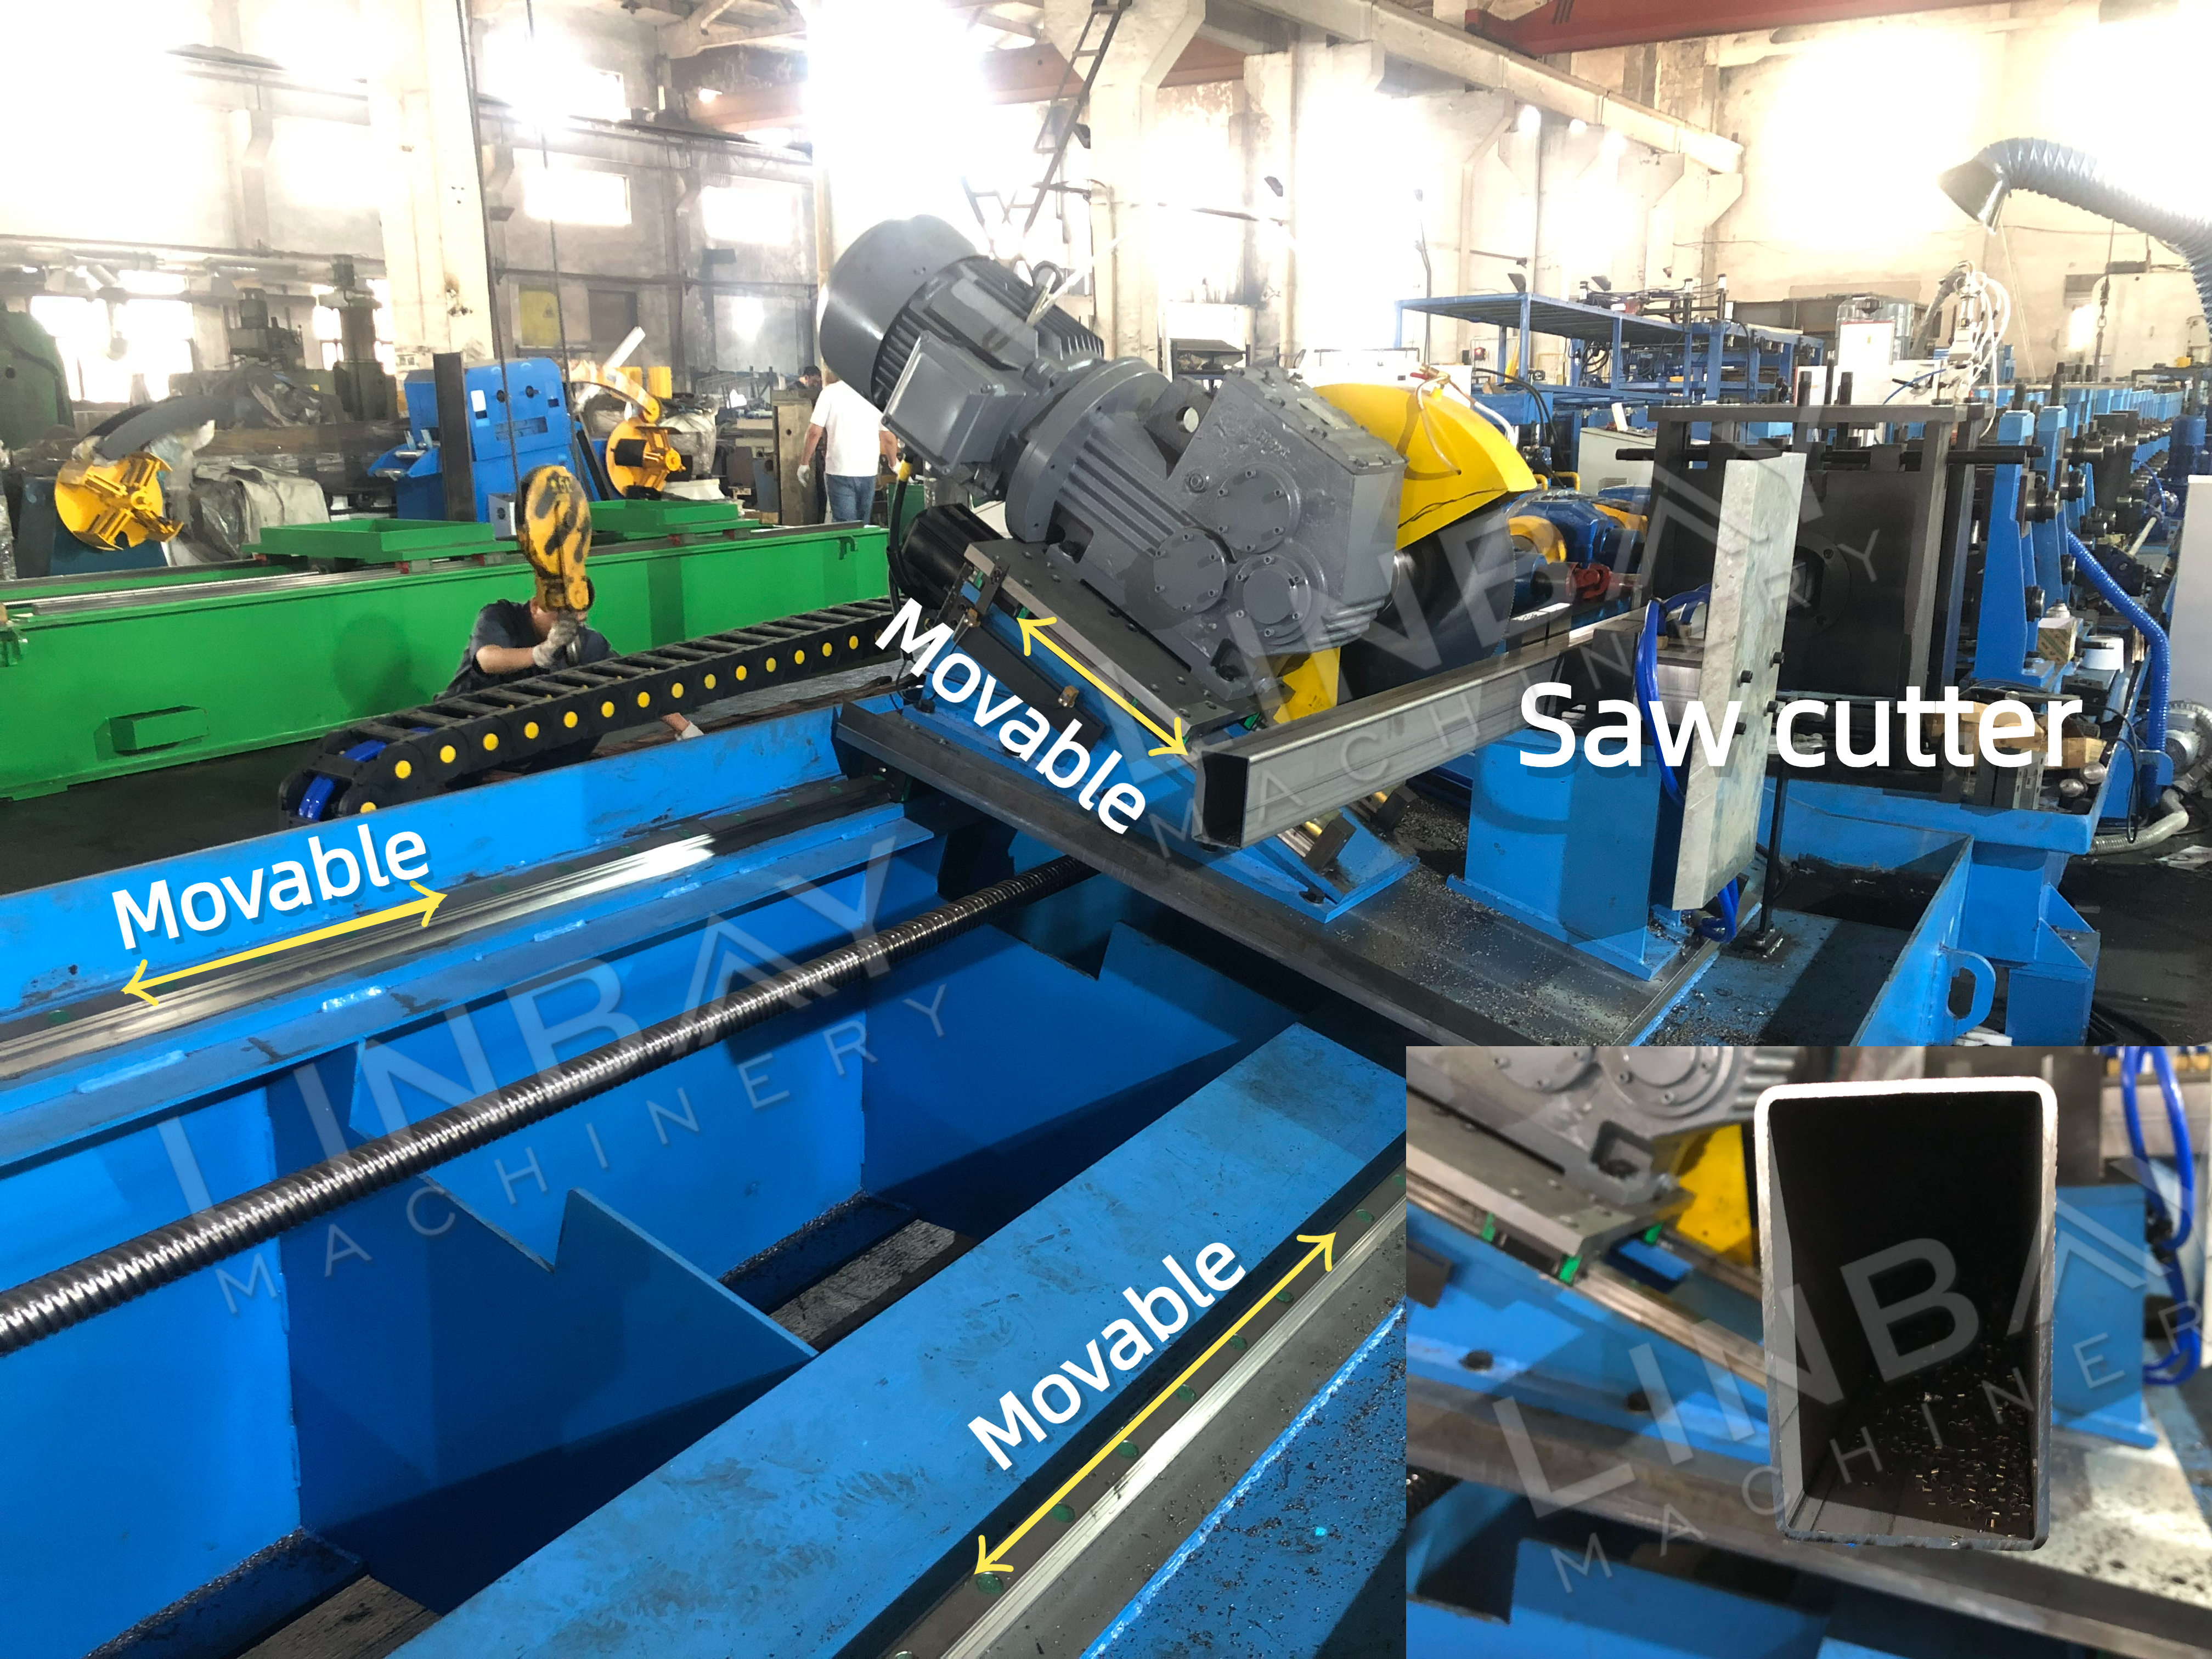
· फ्लाइंग कट: संचालन के दौरान कटिंग यूनिट रोल फॉर्मिंग मशीन की गति के साथ तालमेल बिठाती है, जिससे उत्पादन क्षमता और आउटपुट में वृद्धि होती है।
· सटीक कटाईसर्वो मोटर और मोशन कंट्रोलर की मदद से, कटिंग यूनिट ±1 मिमी की सटीकता बनाए रखती है।
· आरी विधि: यह वर्गाकार बंद प्रोफाइल के किनारों को विकृत किए बिना सटीक कटाई प्रदान करता है।
· सामग्री दक्षताप्रत्येक कटाई से न्यूनतम अपशिष्ट उत्पन्न होता है, जिससे सामग्री की लागत कम हो जाती है।
·लचीला संचालनअन्य काटने की विधियों के विपरीत, जिनमें अलग-अलग आकारों के लिए विशिष्ट ब्लेड की आवश्यकता होती है, आरी से काटने की विधि अनुकूलनीय होती है, जिससे ब्लेड पर लागत की बचत होती है।
1. डिकॉइलर

2. खिलाना

3.मुक्का मारना

4. रोल बनाने वाले स्टैंड

5. ड्राइविंग प्रणाली

6. कटाई प्रणाली

अन्य

बाहर मेज