ವೀಡಿಯೊ
ಪ್ರೊಫೈಲ್
ಹೆವಿ-ಡ್ಯೂಟಿ ರ್ಯಾಕ್ ವ್ಯವಸ್ಥೆಗಳಿಗೆ ಕ್ರಾಸ್ ಬ್ರೇಸಿಂಗ್ ನಿರ್ಣಾಯಕವಾಗಿದೆ, ಇದು ಎರಡು ಲಂಬವಾದ ಆಧಾರಗಳ ನಡುವೆ ಕರ್ಣೀಯ ಬೆಂಬಲವನ್ನು ಒದಗಿಸುತ್ತದೆ. ಇದು ತೂಗಾಡುವುದನ್ನು ತಡೆಯಲು ಸಹಾಯ ಮಾಡುತ್ತದೆ ಮತ್ತು ಭಾರವಾದ ಹೊರೆಗಳ ಅಡಿಯಲ್ಲಿ ರಚನಾತ್ಮಕ ಜೋಡಣೆಯನ್ನು ನಿರ್ವಹಿಸುತ್ತದೆ. ವಿಶಿಷ್ಟವಾಗಿ, ಕ್ರಾಸ್ ಬ್ರೇಸಿಂಗ್ ಅನ್ನು 1.5 ರಿಂದ 2 ಮಿಮೀ ದಪ್ಪವಿರುವ ಹಾಟ್-ರೋಲ್ಡ್, ಕೋಲ್ಡ್-ರೋಲ್ಡ್ ಅಥವಾ ಕಲಾಯಿ ಉಕ್ಕಿನಿಂದ ತಯಾರಿಸಲಾಗುತ್ತದೆ.
ಸಾಂಪ್ರದಾಯಿಕವಾಗಿ, ಅಡ್ಡ ಬ್ರೇಸಿಂಗ್ ಅನ್ನು ಬಾಗಿಸುವ ಯಂತ್ರಗಳನ್ನು ಬಳಸಿ ಉತ್ಪಾದಿಸಲಾಗುತ್ತದೆ. ಆದಾಗ್ಯೂ, ಅನ್ಕಾಯಿಲಿಂಗ್, ಲೆವೆಲಿಂಗ್, ರೋಲ್ ಫಾರ್ಮಿಂಗ್, ಪಂಚಿಂಗ್ ಮತ್ತು ಕಟಿಂಗ್ ಅನ್ನು ಒಳಗೊಂಡಿರುವ ರೋಲ್ ಫಾರ್ಮಿಂಗ್ ಮೆಷಿನ್ ಲೈನ್ ಹೆಚ್ಚಿನ ಯಾಂತ್ರೀಕರಣ ಮತ್ತು ಕಡಿಮೆ ಹಸ್ತಚಾಲಿತ ಕಾರ್ಮಿಕ ವೆಚ್ಚವನ್ನು ನೀಡುತ್ತದೆ. ಈ ಪರಿಹಾರವು ಅದರ ದಕ್ಷತೆ ಮತ್ತು ವೆಚ್ಚ-ಪರಿಣಾಮಕಾರಿತ್ವದಿಂದಾಗಿ ಅನೇಕ ಗ್ರಾಹಕರಿಗೆ ಆದ್ಯತೆಯ ಆಯ್ಕೆಯಾಗಿದೆ.
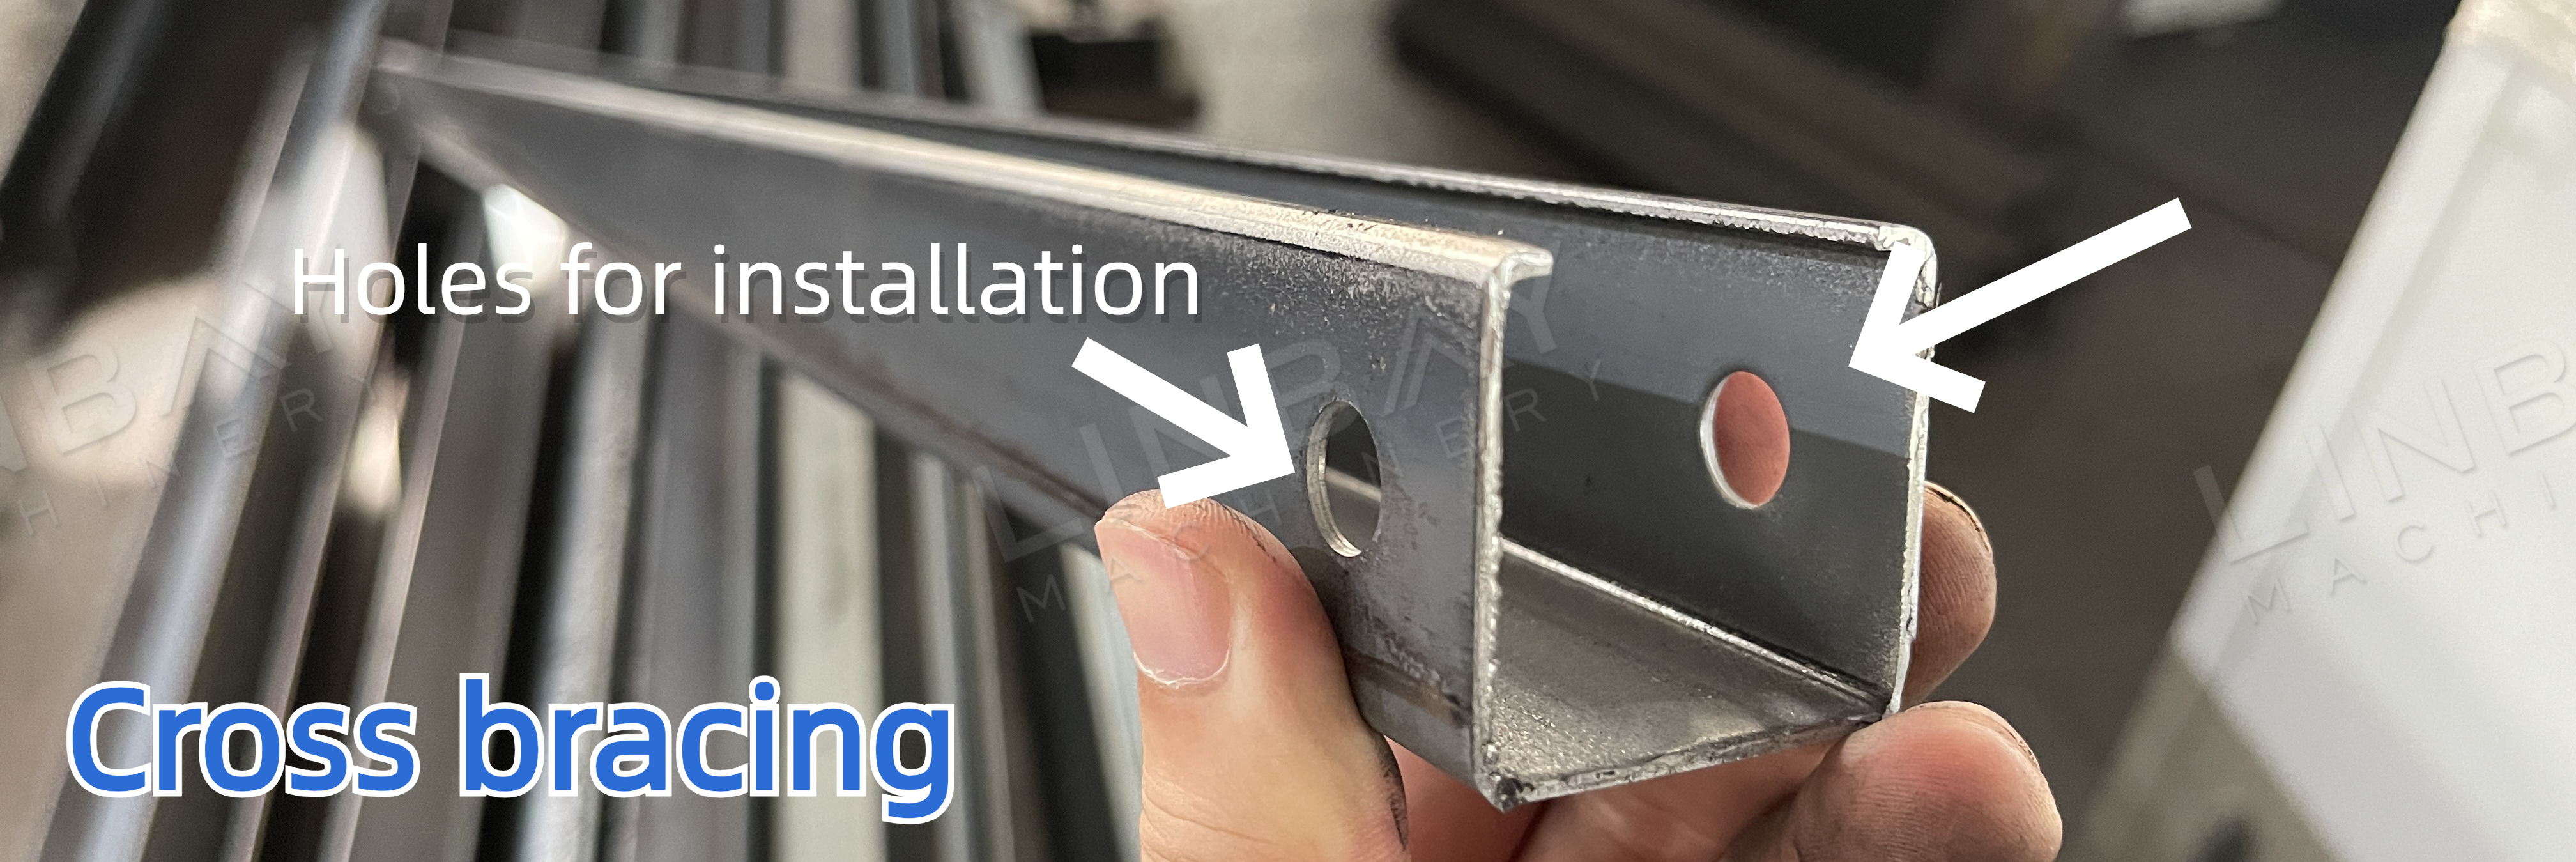
ಅನುಸ್ಥಾಪನಾ ವಿಧಾನವನ್ನು ಅವಲಂಬಿಸಿ ಪಂಚಿಂಗ್ ಶೈಲಿಗಳು ಬದಲಾಗುತ್ತವೆ:
ಅನುಸ್ಥಾಪನಾ ವಿಧಾನ 1: ರ್ಯಾಕ್ ಒಳಗೆ ಒಂದೇ ಬ್ರೇಸ್ ಅನ್ನು ನೇರವಾಗಿ ಸ್ಥಾಪಿಸಲಾಗಿದೆ, ಸ್ಕ್ರೂ ಅಳವಡಿಕೆಗಾಗಿ ಬ್ರೇಸಿಂಗ್ ಎತ್ತರದಲ್ಲಿ ಪೂರ್ವ-ಪಂಚ್ ಮಾಡಿದ ರಂಧ್ರಗಳ ಅಗತ್ಯವಿರುತ್ತದೆ.
ಅನುಸ್ಥಾಪನಾ ವಿಧಾನ 2: ರ್ಯಾಕ್ ಒಳಗೆ ಎರಡು ಬ್ರೇಸ್ಗಳನ್ನು ನೇರವಾಗಿ ಸ್ಥಾಪಿಸಲಾಗಿದೆ, ಸ್ಕ್ರೂ ಅಳವಡಿಕೆಗಾಗಿ ಬ್ರೇಸಿಂಗ್ನ ಕೆಳಭಾಗದಲ್ಲಿ ಪೂರ್ವ-ಪಂಚ್ ಮಾಡಿದ ರಂಧ್ರಗಳ ಅಗತ್ಯವಿರುತ್ತದೆ.
ನಿಜವಾದ ಪ್ರಕರಣ-ಮುಖ್ಯ ತಾಂತ್ರಿಕ ನಿಯತಾಂಕಗಳು
ಫ್ಲೋ ಚಾರ್ಟ್: ಡಿಕಾಯ್ಲರ್--ಸರ್ವೊ ಫೀಡರ್--ಹೈಡ್ರಾಲಿಕ್ ಪಂಚ್--ಗೈಡಿಂಗ್--ರೋಲ್ ಫಾರ್ಮಿಂಗ್ ಮೆಷಿನ್--ಫ್ಲೈಯಿಂಗ್ ಹೈಡ್ರಾಲಿಕ್ ಕಟಿಂಗ್--ಔಟ್ ಟೇಬಲ್
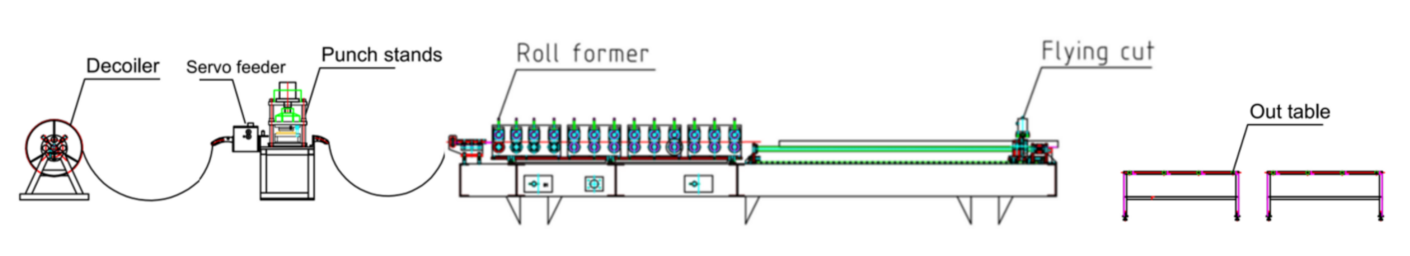
ಎರಡು ಏಕ-ಸಾಲು ಉತ್ಪಾದನಾ ಮಾರ್ಗಗಳಿಗೆ ಹೋಲಿಸಿದರೆ, ಎರಡು-ಸಾಲು ಉತ್ಪಾದನಾ ಮಾರ್ಗವು ಹೆಚ್ಚುವರಿ ರೂಪಿಸುವ ಯಂತ್ರ, ಡಿಕಾಯ್ಲರ್ ಮತ್ತು ಸರ್ವೋ ಫೀಡರ್ನ ವೆಚ್ಚವನ್ನು ಉಳಿಸುತ್ತದೆ, ಜೊತೆಗೆ ಇನ್ನೊಂದು ಉತ್ಪಾದನಾ ಮಾರ್ಗಕ್ಕೆ ಅಗತ್ಯವಿರುವ ಜಾಗವನ್ನು ಉಳಿಸುತ್ತದೆ. ಹೆಚ್ಚುವರಿಯಾಗಿ, ಎರಡು-ಸಾಲು ರಚನೆಯು ಒಂದೇ ಸಾಲಿನಲ್ಲಿ ಹಸ್ತಚಾಲಿತ ಗಾತ್ರದ ಬದಲಾವಣೆಗಳಿಗಿಂತ ಭಿನ್ನವಾಗಿ ಗಾತ್ರಗಳನ್ನು ಬದಲಾಯಿಸುವ ಸಮಯದ ವೆಚ್ಚವನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆ, ಇದರಿಂದಾಗಿ ದಕ್ಷತೆಯನ್ನು ಹೆಚ್ಚಿಸುತ್ತದೆ.
ನಿಜವಾದ ಪ್ರಕರಣ-ಮುಖ್ಯ ತಾಂತ್ರಿಕ ನಿಯತಾಂಕಗಳು
1.ಲೈನ್ ವೇಗ: 4-6ಮೀ/ನಿಮಿಷ, ಹೊಂದಾಣಿಕೆ
2.ಸೂಕ್ತವಾದ ವಸ್ತು: ಬಿಸಿ ಸುತ್ತಿಕೊಂಡ ಉಕ್ಕು, ಕೋಲ್ಡ್ ರೋಲ್ಡ್ ಉಕ್ಕು, ಕಲಾಯಿ ಉಕ್ಕು
3.ವಸ್ತು ದಪ್ಪ: 1.5-2ಮಿಮೀ.
4. ರೋಲ್ ರೂಪಿಸುವ ಯಂತ್ರ: ಎರಕಹೊಯ್ದ ಕಬ್ಬಿಣದ ರಚನೆ
5. ಚಾಲನಾ ವ್ಯವಸ್ಥೆ: ಗೇರ್ಬಾಕ್ಸ್ ಚಾಲನಾ ವ್ಯವಸ್ಥೆ
6.ಕಟಿಂಗ್ ವ್ಯವಸ್ಥೆ: ಹಾರುವ ಹೈಡ್ರಾಲಿಕ್ ಕತ್ತರಿಸುವುದು, ಕತ್ತರಿಸುವಾಗ ರೋಲ್ ಫಾರ್ಮರ್ ನಿಲ್ಲುವುದಿಲ್ಲ.
7.PLC ಕ್ಯಾಬಿನೆಟ್: ಸೀಮೆನ್ಸ್ ವ್ಯವಸ್ಥೆ.
ನಿಜವಾದ ಕೇಸ್-ಯಂತ್ರಗಳು
1.ಹೈಡ್ರಾಲಿಕ್ ಡಿಕಾಯ್ಲರ್*1
2.ಸರ್ವೋ ಫೀಡರ್*1
3.ಹೈಡ್ರಾಲಿಕ್ ಪಂಚ್ ಯಂತ್ರ*1
4. ರೋಲ್ ರೂಪಿಸುವ ಯಂತ್ರ*1
5. ಹೈಡ್ರಾಲಿಕ್ ಕತ್ತರಿಸುವ ಯಂತ್ರ*1
6.ಔಟ್ ಟೇಬಲ್*2
7.PLC ನಿಯಂತ್ರಣ ಕ್ಯಾಬಿನೆಟ್*1
8. ಹೈಡ್ರಾಲಿಕ್ ಸ್ಟೇಷನ್*2
9. ಬಿಡಿಭಾಗಗಳ ಪೆಟ್ಟಿಗೆ (ಉಚಿತ)*1
ನಿಜವಾದ ಪ್ರಕರಣ-ವಿವರಣೆ
ಡಿಕಾಯ್ಲರ್
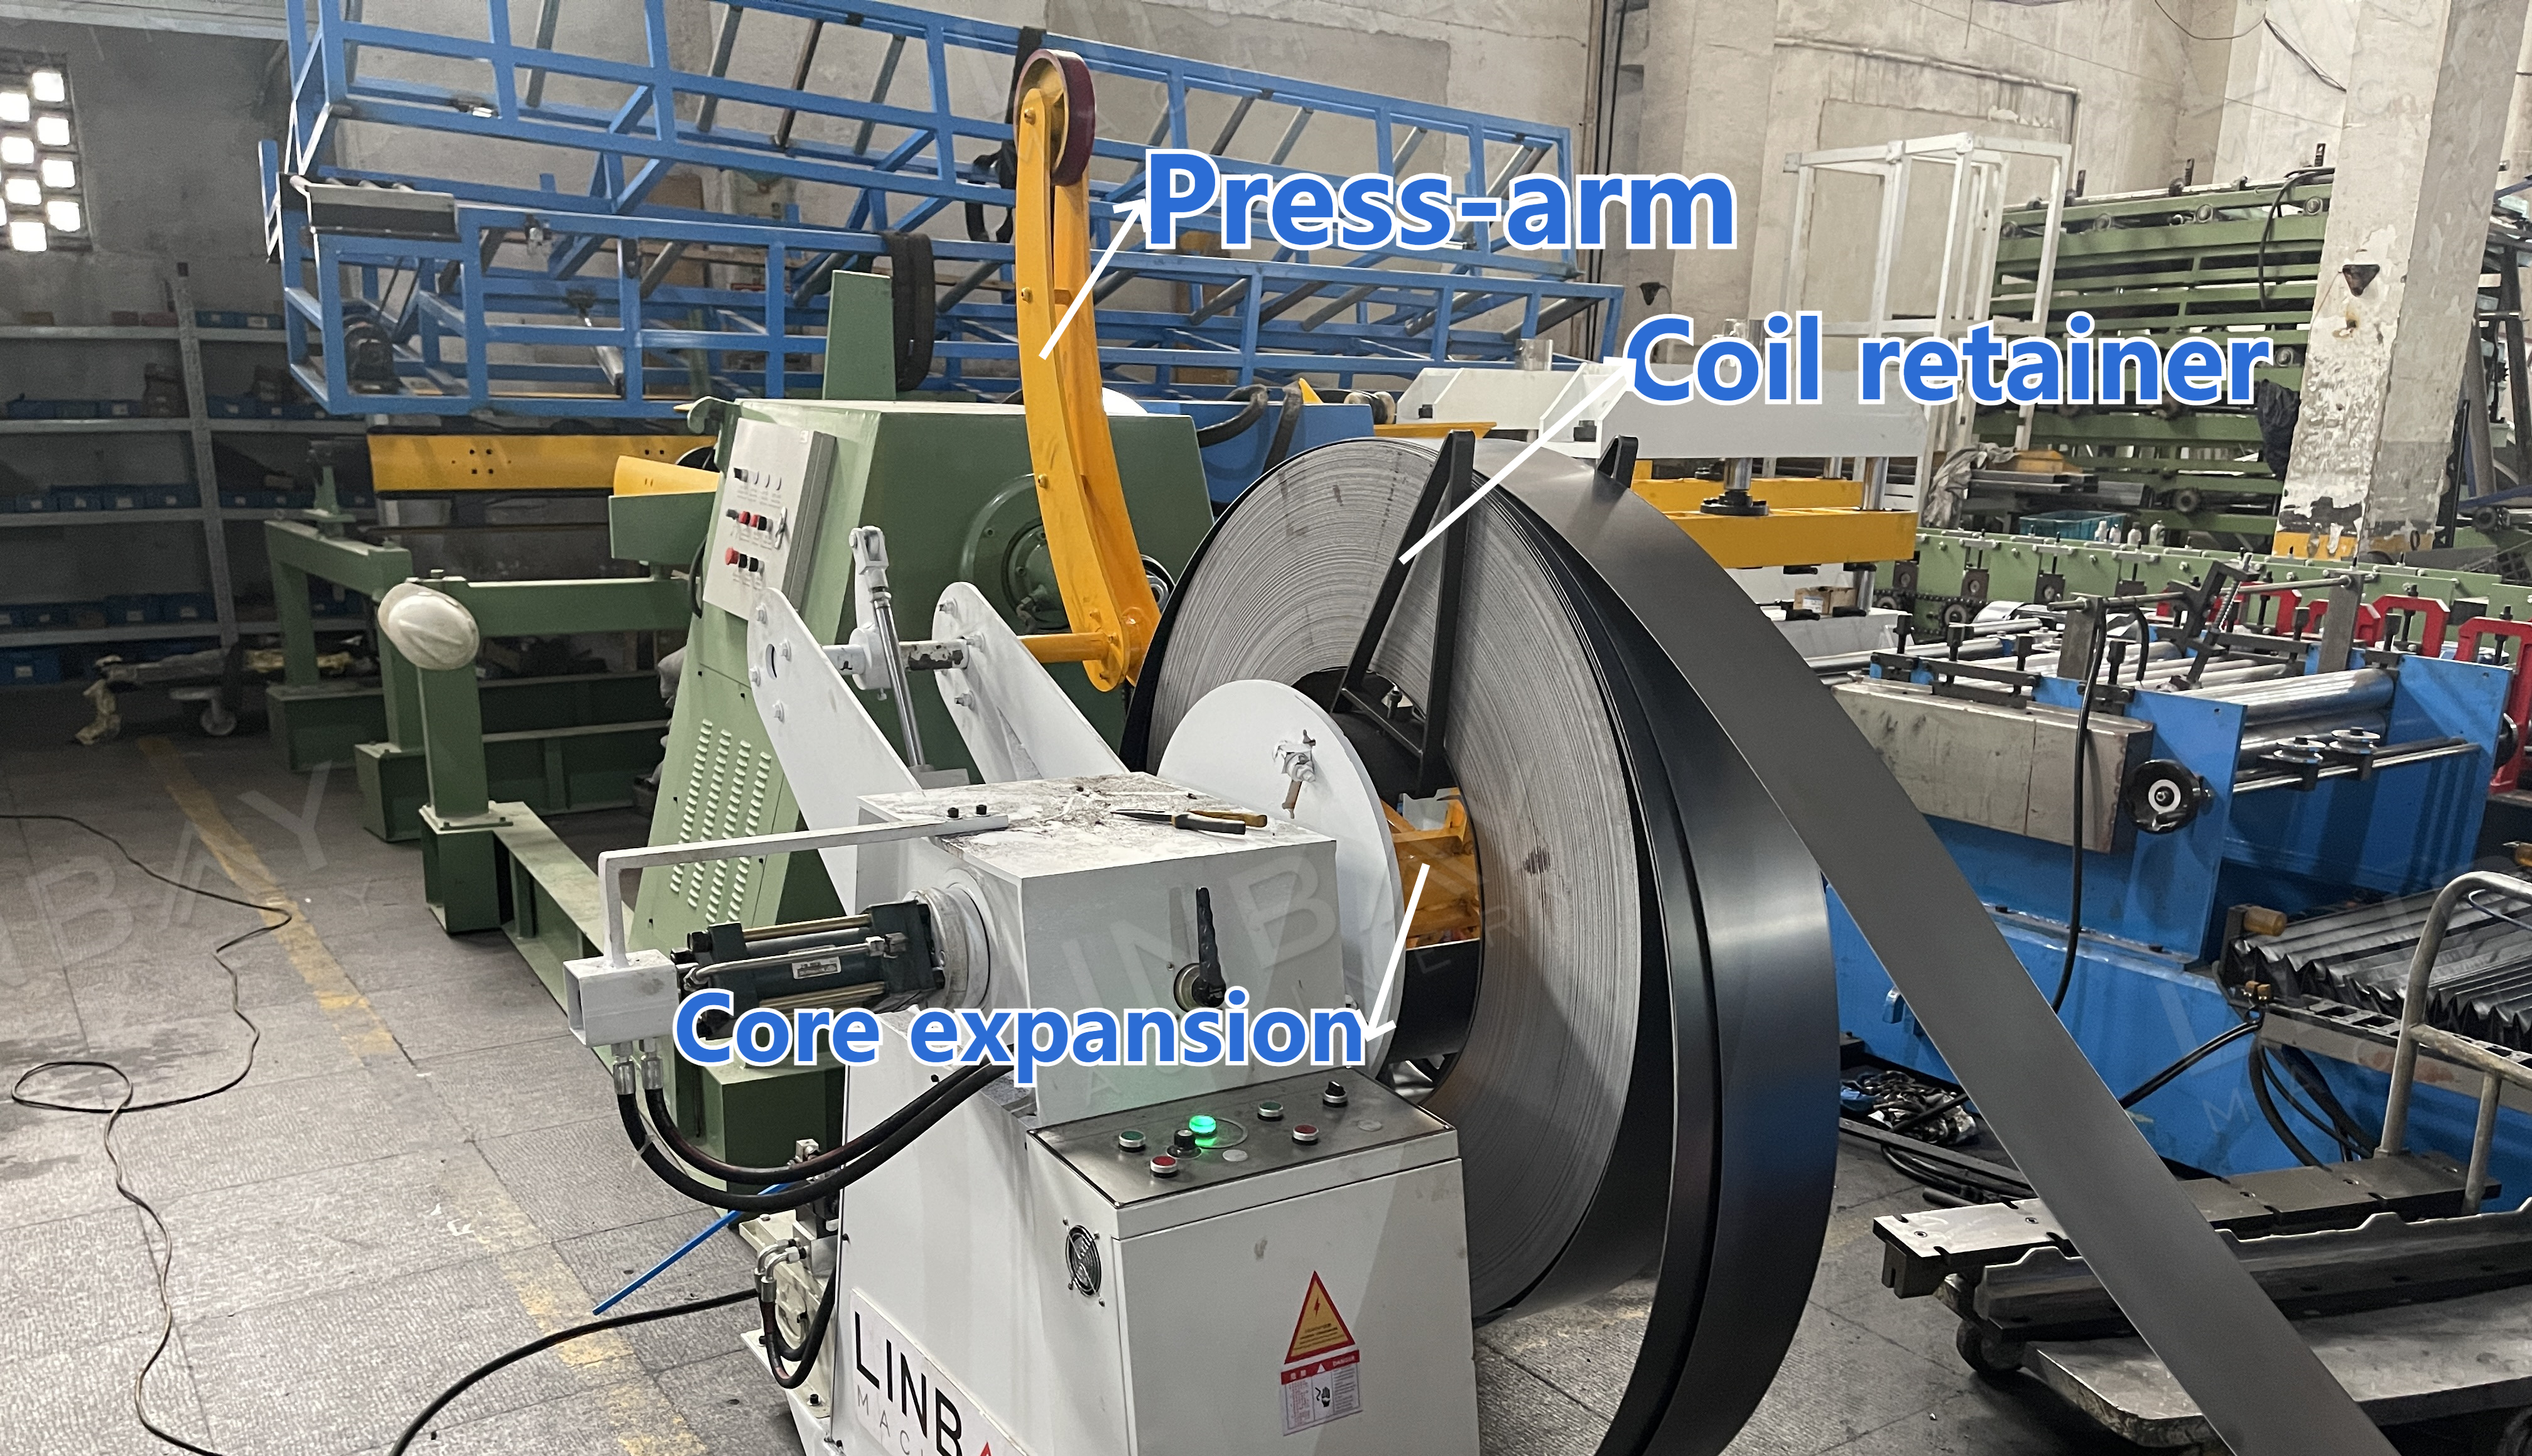
ಡಿಕಾಯ್ಲರ್ನ ಕೇಂದ್ರ ಶಾಫ್ಟ್ ಉಕ್ಕಿನ ಸುರುಳಿಯನ್ನು ಬೆಂಬಲಿಸುತ್ತದೆ ಮತ್ತು ವಿಸ್ತರಣಾ ಸಾಧನವಾಗಿ ಕಾರ್ಯನಿರ್ವಹಿಸುತ್ತದೆ, 490-510 ಮಿಮೀ ಒಳಗಿನ ವ್ಯಾಸವನ್ನು ಹೊಂದಿರುವ ಸುರುಳಿಗಳನ್ನು ಅಳವಡಿಸುತ್ತದೆ. ಡಿಕಾಯ್ಲರ್ನಲ್ಲಿರುವ ಪ್ರೆಸ್-ಆರ್ಮ್ ಸಾಧನವು ಲೋಡ್ ಮಾಡುವಾಗ ಸುರುಳಿಯನ್ನು ಸುರಕ್ಷಿತಗೊಳಿಸುತ್ತದೆ, ಆಂತರಿಕ ಒತ್ತಡದಿಂದಾಗಿ ಅದು ತೆರೆದುಕೊಳ್ಳುವುದನ್ನು ತಡೆಯುತ್ತದೆ ಮತ್ತು ಕಾರ್ಮಿಕರ ಸುರಕ್ಷತೆಯನ್ನು ಖಚಿತಪಡಿಸುತ್ತದೆ.
ಹೈಡ್ರಾಲಿಕ್ ಪಂಚ್ ಮತ್ತು ಸರ್ವೋ ಫೀಡರ್
ಹೈಡ್ರಾಲಿಕ್ ಸ್ಟೇಷನ್ನಿಂದ ನಡೆಸಲ್ಪಡುವ ಹೈಡ್ರಾಲಿಕ್ ಪಂಚ್, ಉಕ್ಕಿನ ಸುರುಳಿಯಲ್ಲಿ ರಂಧ್ರಗಳನ್ನು ಸೃಷ್ಟಿಸುತ್ತದೆ. ಅನುಸ್ಥಾಪನಾ ಅವಶ್ಯಕತೆಗಳ ಆಧಾರದ ಮೇಲೆ, ಕ್ರಾಸ್ ಬ್ರೇಸಿಂಗ್ ಅನ್ನು ಫ್ಲೇಂಜ್ ಅಥವಾ ಕೆಳಭಾಗದಲ್ಲಿ ಎರಡೂ ತುದಿಗಳಲ್ಲಿ ಪಂಚ್ ಮಾಡಲಾಗುತ್ತದೆ. ಸ್ವತಂತ್ರ ಮತ್ತು ಸಂಯೋಜಿತ ಹೈಡ್ರಾಲಿಕ್ ಪಂಚ್ ಯಂತ್ರಗಳಿವೆ. ಸಂಯೋಜಿತ ಪ್ರಕಾರವು ರೋಲ್ ರೂಪಿಸುವ ಯಂತ್ರದೊಂದಿಗೆ ಒಂದೇ ಬೇಸ್ ಅನ್ನು ಹಂಚಿಕೊಳ್ಳುತ್ತದೆ ಮತ್ತು ಪಂಚಿಂಗ್ ಸಮಯದಲ್ಲಿ ಇತರ ಯಂತ್ರಗಳನ್ನು ವಿರಾಮಗೊಳಿಸುತ್ತದೆ.
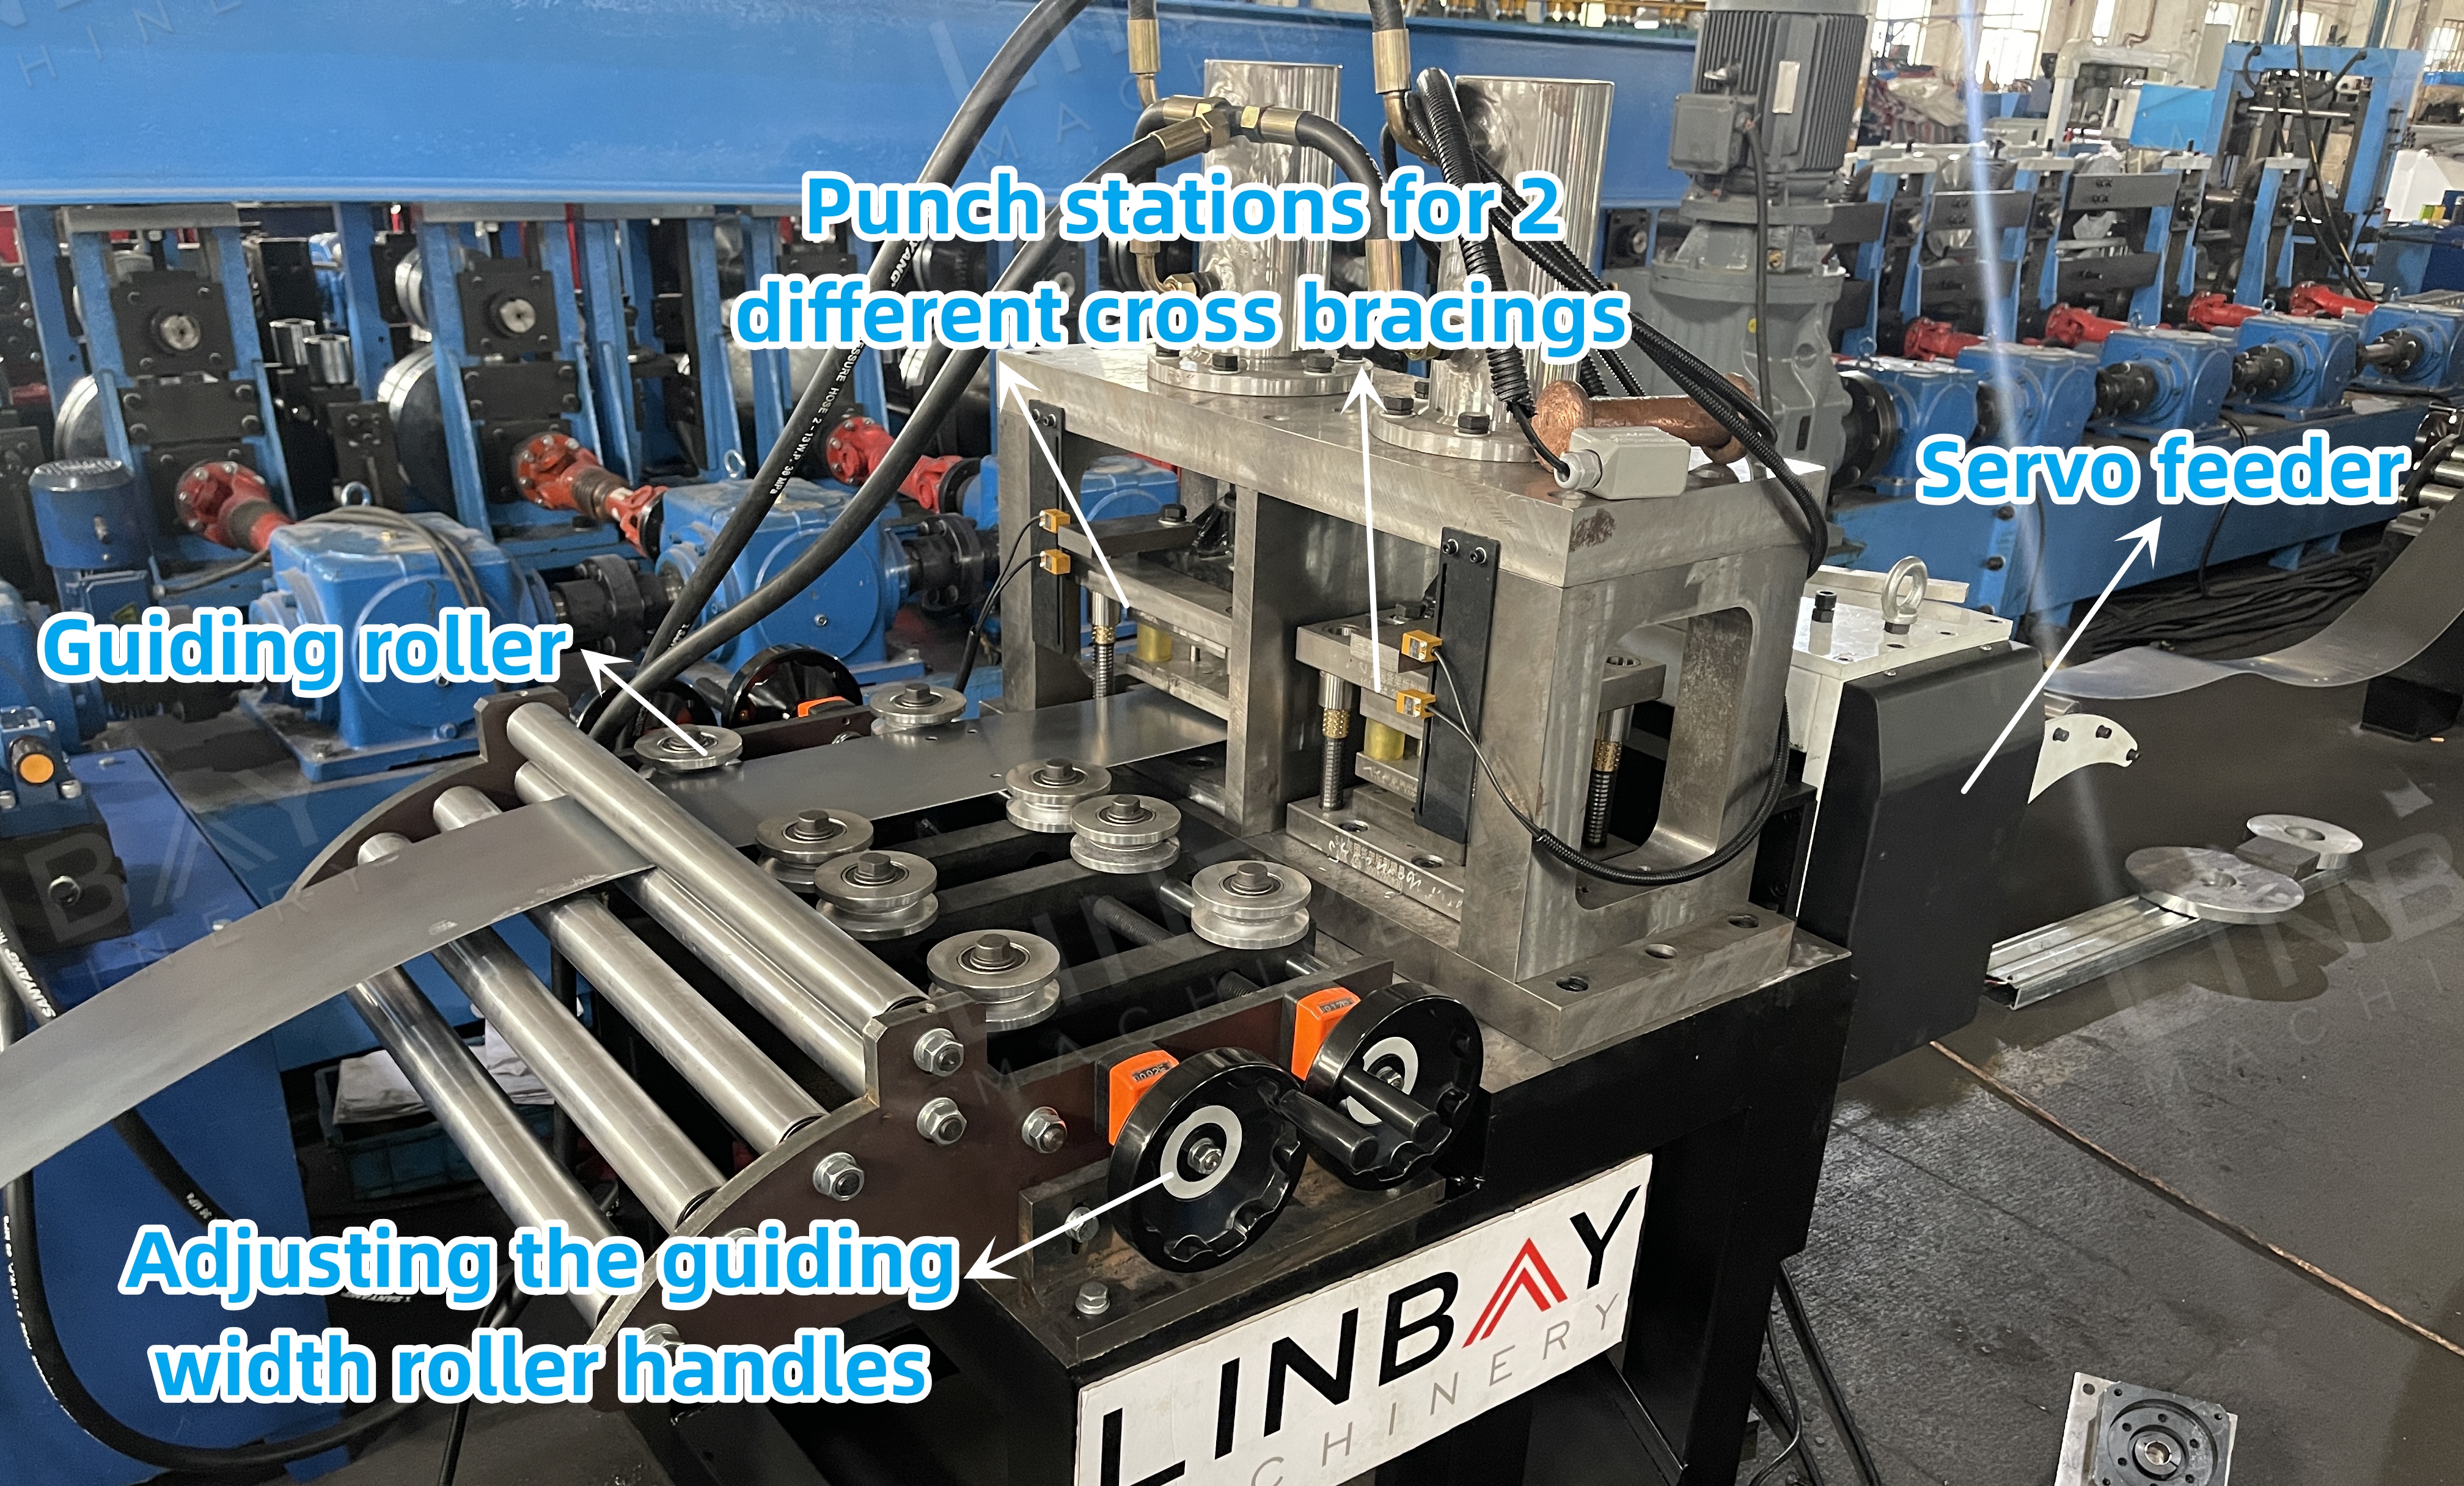
ಈ ಉತ್ಪಾದನಾ ಮಾರ್ಗವು ಸ್ಟ್ಯಾಂಡಲೋನ್ ಆವೃತ್ತಿಯನ್ನು ಬಳಸುತ್ತದೆ, ಡಿಕಾಯ್ಲರ್ ಮತ್ತು ಫಾರ್ಮಿಂಗ್ ಯಂತ್ರವು ಪಂಚಿಂಗ್ ಸಮಯದಲ್ಲಿ ನಿರಂತರವಾಗಿ ಕಾರ್ಯನಿರ್ವಹಿಸಲು ಅನುವು ಮಾಡಿಕೊಡುತ್ತದೆ, ಇದು ಅಡೆತಡೆಯಿಲ್ಲದ ಉತ್ಪಾದನೆಯನ್ನು ಖಚಿತಪಡಿಸುತ್ತದೆ. ಸ್ಟ್ಯಾಂಡಲೋನ್ ಆವೃತ್ತಿಯು ಸರ್ವೋ ಮೋಟಾರ್ನಿಂದ ಚಾಲಿತ ಸರ್ವೋ ಫೀಡರ್ ಅನ್ನು ಒಳಗೊಂಡಿದೆ, ಇದು ಸ್ಟಾರ್ಟ್-ಸ್ಟಾಪ್ ವಿಳಂಬವನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆ ಮತ್ತು ನಿಖರವಾದ ಪಂಚಿಂಗ್ಗಾಗಿ ಸುರುಳಿಯ ಮುಂಗಡ ಉದ್ದವನ್ನು ನಿಖರವಾಗಿ ನಿಯಂತ್ರಿಸುತ್ತದೆ. ಫೀಡರ್ನೊಳಗಿನ ನ್ಯೂಮ್ಯಾಟಿಕ್ ಫೀಡ್ ಕಾರ್ಯವಿಧಾನವು ಸುರುಳಿಯ ಮೇಲ್ಮೈಯನ್ನು ಗೀರುಗಳಿಂದ ರಕ್ಷಿಸುತ್ತದೆ.
ಮಾರ್ಗದರ್ಶನ
ಮಾರ್ಗದರ್ಶಿ ರೋಲರ್ಗಳು ಸುರುಳಿ ಮತ್ತು ಯಂತ್ರದ ಸರಿಯಾದ ಜೋಡಣೆಯನ್ನು ಖಚಿತಪಡಿಸುತ್ತವೆ, ಇದು ರಚನೆಯ ಸಮಯದಲ್ಲಿ ವಿರೂಪಗೊಳ್ಳುವುದನ್ನು ತಡೆಯುತ್ತದೆ, ಏಕೆಂದರೆ ಅಡ್ಡ ಬ್ರೇಸಿಂಗ್ನ ನೇರತೆಯು ಶೆಲ್ಫ್ನ ಒಟ್ಟಾರೆ ಸ್ಥಿರತೆಯ ಮೇಲೆ ನೇರವಾಗಿ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ.
ರೋಲ್ ರೂಪಿಸುವ ಯಂತ್ರ
ಈ ರೂಪಿಸುವ ಯಂತ್ರವು ಎರಕಹೊಯ್ದ-ಕಬ್ಬಿಣದ ರಚನೆ ಮತ್ತು ಗೇರ್ಬಾಕ್ಸ್ ವ್ಯವಸ್ಥೆಯನ್ನು ಹೊಂದಿದೆ. ಎರಡೂ ಸಾಲುಗಳು ಏಕಕಾಲದಲ್ಲಿ ಕಾರ್ಯನಿರ್ವಹಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ ಎಂಬುದನ್ನು ಗಮನಿಸುವುದು ಮುಖ್ಯ. ಹೆಚ್ಚಿನ ಉತ್ಪಾದನಾ ಸಾಮರ್ಥ್ಯಕ್ಕಾಗಿ, ಪ್ರತಿ ಗಾತ್ರಕ್ಕೂ ಪ್ರತ್ಯೇಕ ಉತ್ಪಾದನಾ ಮಾರ್ಗವನ್ನು ನಾವು ಶಿಫಾರಸು ಮಾಡುತ್ತೇವೆ.
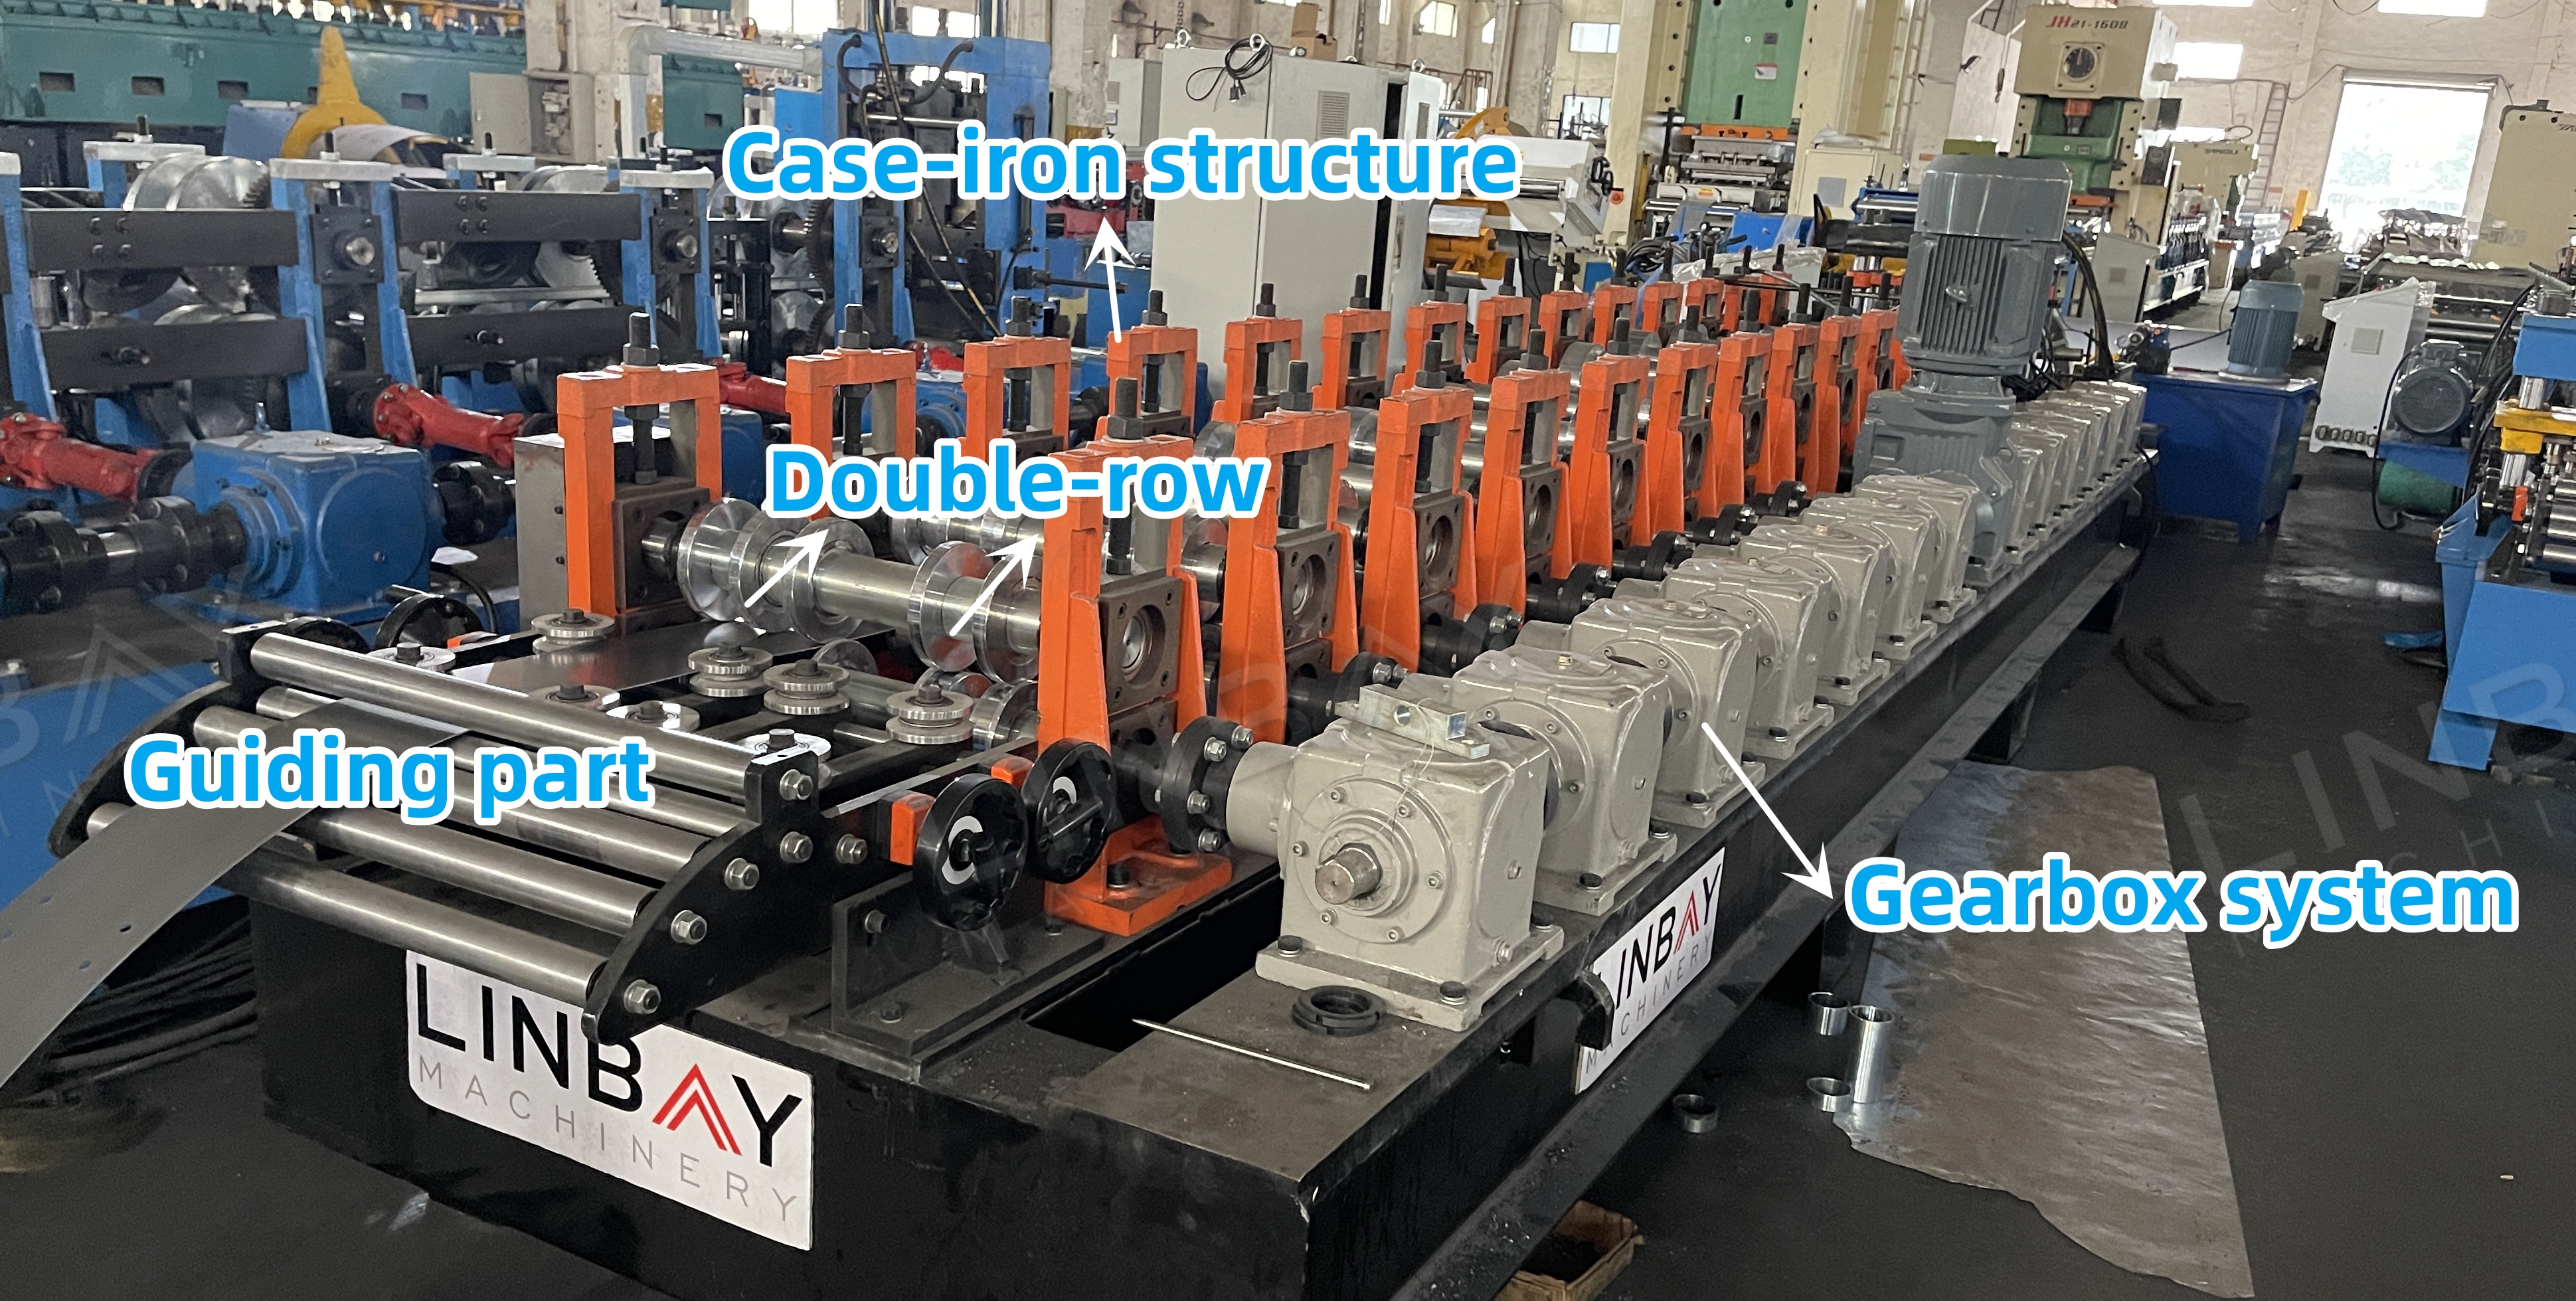
ಫ್ಲೈಯಿಂಗ್ ಹೈಡ್ರಾಲಿಕ್ ಕಟಿಂಗ್
"ಹಾರುವ" ವಿನ್ಯಾಸವು ಕತ್ತರಿಸುವ ಯಂತ್ರದ ಬೇಸ್ ಅನ್ನು ಟ್ರ್ಯಾಕ್ನಲ್ಲಿ ಚಲಿಸಲು ಅನುವು ಮಾಡಿಕೊಡುತ್ತದೆ, ಕತ್ತರಿಸಲು ನಿಲ್ಲಿಸದೆ ರೂಪಿಸುವ ಯಂತ್ರದ ಮೂಲಕ ನಿರಂತರ ಸುರುಳಿಯನ್ನು ಪೂರೈಸಲು ಅನುವು ಮಾಡಿಕೊಡುತ್ತದೆ, ಹೀಗಾಗಿ ಒಟ್ಟಾರೆ ಸಾಲಿನ ವೇಗವನ್ನು ಹೆಚ್ಚಿಸುತ್ತದೆ.
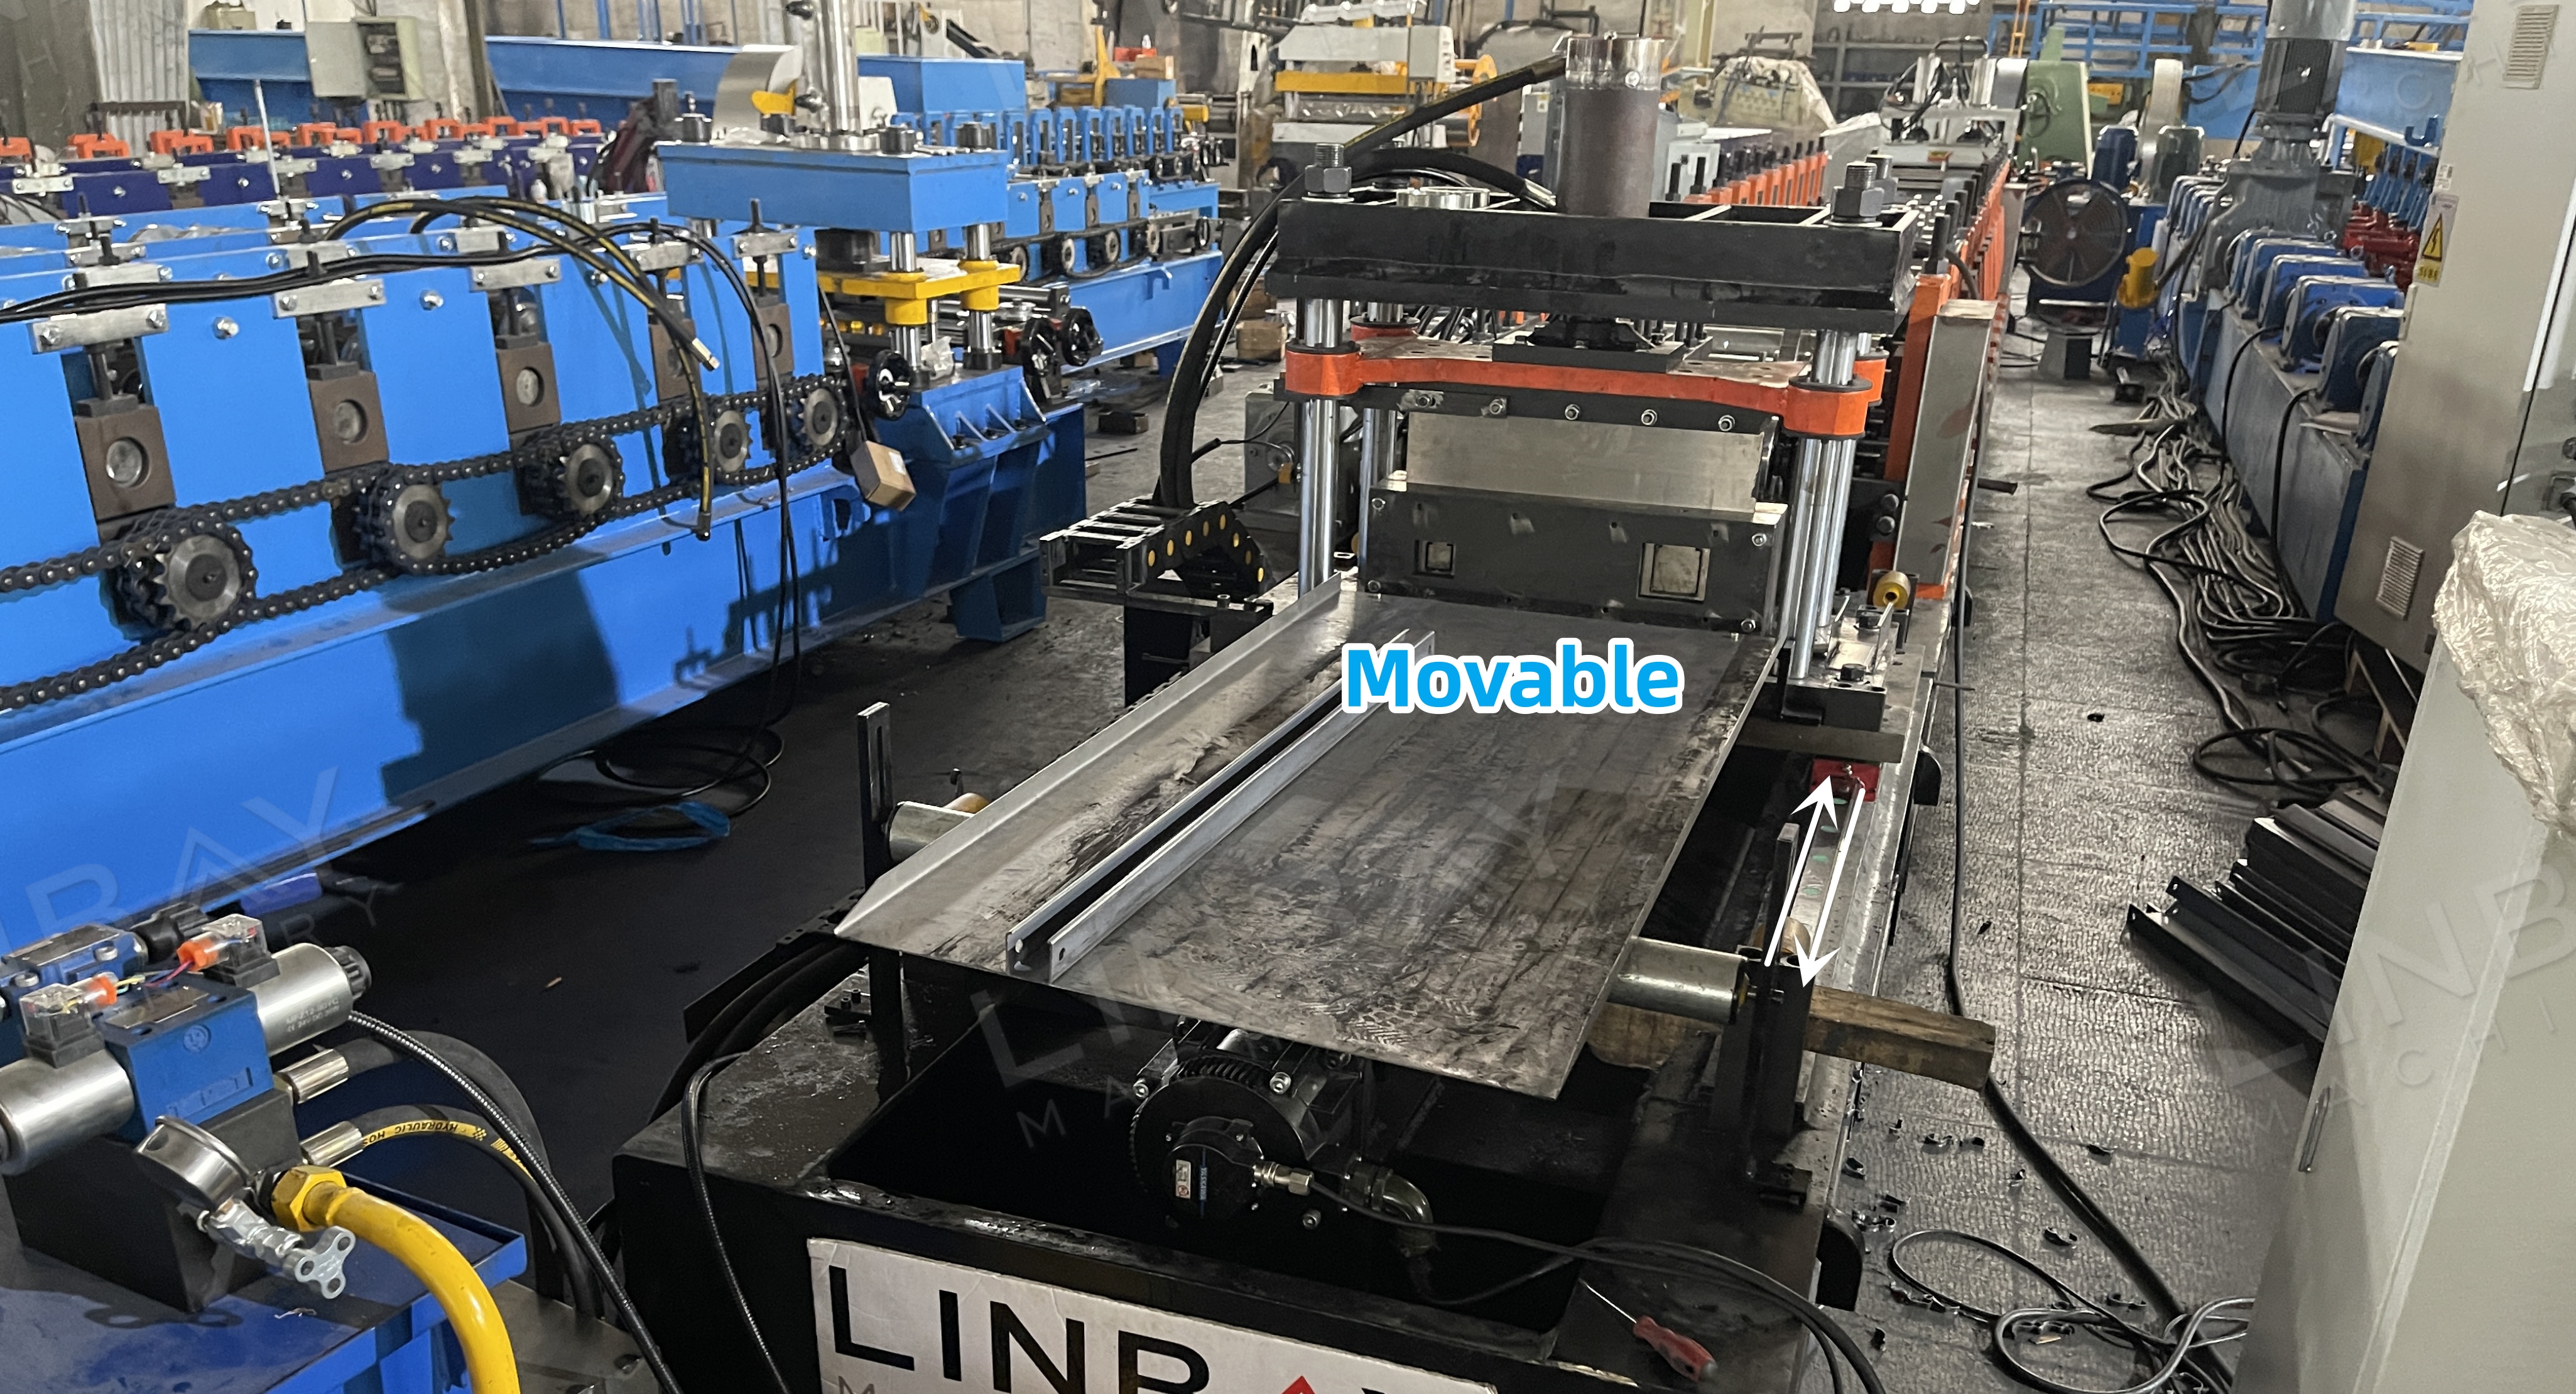
ಕತ್ತರಿಸುವ ಬ್ಲೇಡ್ ಅನ್ನು ಪ್ರೊಫೈಲ್ ಆಕಾರಕ್ಕೆ ಅನುಗುಣವಾಗಿ ರೂಪಿಸಬೇಕು, ಪ್ರತಿ ಗಾತ್ರಕ್ಕೂ ಪ್ರತ್ಯೇಕ ಬ್ಲೇಡ್ ಅಗತ್ಯವಿರುತ್ತದೆ.
ಐಚ್ಛಿಕ ಸಾಧನ: ಶಿಯರ್ ಬಟ್ ವೆಲ್ಡರ್
ಶಿಯರ್ ವೆಲ್ಡರ್ ಶಿಯರಿಂಗ್ ಮತ್ತು ವೆಲ್ಡಿಂಗ್ ಕಾರ್ಯಗಳನ್ನು ಸಂಯೋಜಿಸುತ್ತದೆ, ಹೊಸ ಮತ್ತು ಹಳೆಯ ಉಕ್ಕಿನ ಸುರುಳಿಗಳ ಸಂಪರ್ಕಕ್ಕೆ ಅನುವು ಮಾಡಿಕೊಡುತ್ತದೆ. ಇದು ವಸ್ತು ತ್ಯಾಜ್ಯವನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆ, ಸುರುಳಿ ಬದಲಾವಣೆಯ ಸಮಯವನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆ ಮತ್ತು ಹೊಂದಾಣಿಕೆಗಳನ್ನು ಸರಳಗೊಳಿಸುತ್ತದೆ. ನಯವಾದ ಮತ್ತು ಸಮತಟ್ಟಾದ ಕೀಲುಗಳನ್ನು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಲು ಇದು TIG ವೆಲ್ಡಿಂಗ್ ಅನ್ನು ಬಳಸುತ್ತದೆ.
ಹೈಡ್ರಾಲಿಕ್ ಸ್ಟೇಷನ್
ಈ ಹೈಡ್ರಾಲಿಕ್ ಸ್ಟೇಷನ್ ಪರಿಣಾಮಕಾರಿ ಶಾಖದ ಹರಡುವಿಕೆಗಾಗಿ ತಂಪಾಗಿಸುವ ಫ್ಯಾನ್ಗಳನ್ನು ಹೊಂದಿದೆ, ಇದು ನಿರಂತರ ಕಾರ್ಯಾಚರಣೆ ಮತ್ತು ವರ್ಧಿತ ಉತ್ಪಾದಕತೆಯನ್ನು ಖಚಿತಪಡಿಸುತ್ತದೆ. ಇದು ಅದರ ವಿಶ್ವಾಸಾರ್ಹತೆ ಮತ್ತು ದೀರ್ಘಕಾಲೀನ ಕಾರ್ಯಕ್ಷಮತೆಗಾಗಿ ಗುರುತಿಸಲ್ಪಟ್ಟಿದೆ.
PLC ನಿಯಂತ್ರಣ ಕ್ಯಾಬಿನೆಟ್ ಮತ್ತು ಎನ್ಕೋಡರ್
ಎನ್ಕೋಡರ್ ಅಳತೆ ಮಾಡಿದ ಸುರುಳಿಯ ಉದ್ದವನ್ನು PLC ನಿಯಂತ್ರಣ ಕ್ಯಾಬಿನೆಟ್ಗಾಗಿ ವಿದ್ಯುತ್ ಸಂಕೇತಗಳಾಗಿ ಪರಿವರ್ತಿಸುತ್ತದೆ. ಈ ಕ್ಯಾಬಿನೆಟ್ ಉತ್ಪಾದನಾ ವೇಗ, ಪ್ರತಿ ಚಕ್ರಕ್ಕೆ ಔಟ್ಪುಟ್ ಮತ್ತು ಕತ್ತರಿಸುವ ಉದ್ದವನ್ನು ನಿಯಂತ್ರಿಸುತ್ತದೆ. ಎನ್ಕೋಡರ್ನಿಂದ ನಿಖರವಾದ ಪ್ರತಿಕ್ರಿಯೆಗೆ ಧನ್ಯವಾದಗಳು, ಕತ್ತರಿಸುವ ಯಂತ್ರವು ±1mm ಒಳಗೆ ಕತ್ತರಿಸುವ ನಿಖರತೆಯನ್ನು ಸಾಧಿಸುತ್ತದೆ.
1. ಡಿಕಾಯ್ಲರ್

2. ಆಹಾರ ನೀಡುವುದು

3. ಪಂಚಿಂಗ್

4. ರೋಲ್ ಫಾರ್ಮಿಂಗ್ ಸ್ಟ್ಯಾಂಡ್ಗಳು

5. ಚಾಲನಾ ವ್ಯವಸ್ಥೆ

6. ಕತ್ತರಿಸುವ ವ್ಯವಸ್ಥೆ

ಇತರರು

ಔಟ್ ಟೇಬಲ್