видео
Профиль
Кайчылаш бекиткичтер оор жүк ташуучу стеллаж системалары үчүн абдан маанилүү, анткени алар эки тирөөчтүн ортосунда диагоналдык колдоо көрсөтөт. Ал чайпалуунун алдын алууга жана оор жүктөр астында конструкциянын тегиздигин сактоого жардам берет. Адатта, кайчылаш бекиткичтер ысык прокатталган, муздак прокатталган же цинктелген болоттон жасалган, калыңдыгы 1,5тен 2 ммге чейин болоттон жасалат.
Салт боюнча, кайчылаш бекиткичтер ийүүчү станокторду колдонуу менен өндүрүлүп келген. Бирок, катмарды ачуу, тегиздөө, катмарды калыптоо, тешүү жана кесүү функцияларын камтыган рулон формалоочу станок линиясы жогорку автоматташтырууну жана кол эмгегинин чыгымдарын азайтууну сунуштайт. Бул чечим өзүнүн натыйжалуулугу жана үнөмдүүлүгүнөн улам көптөгөн кардарлар үчүн артыкчылыктуу тандоо болуп калды.
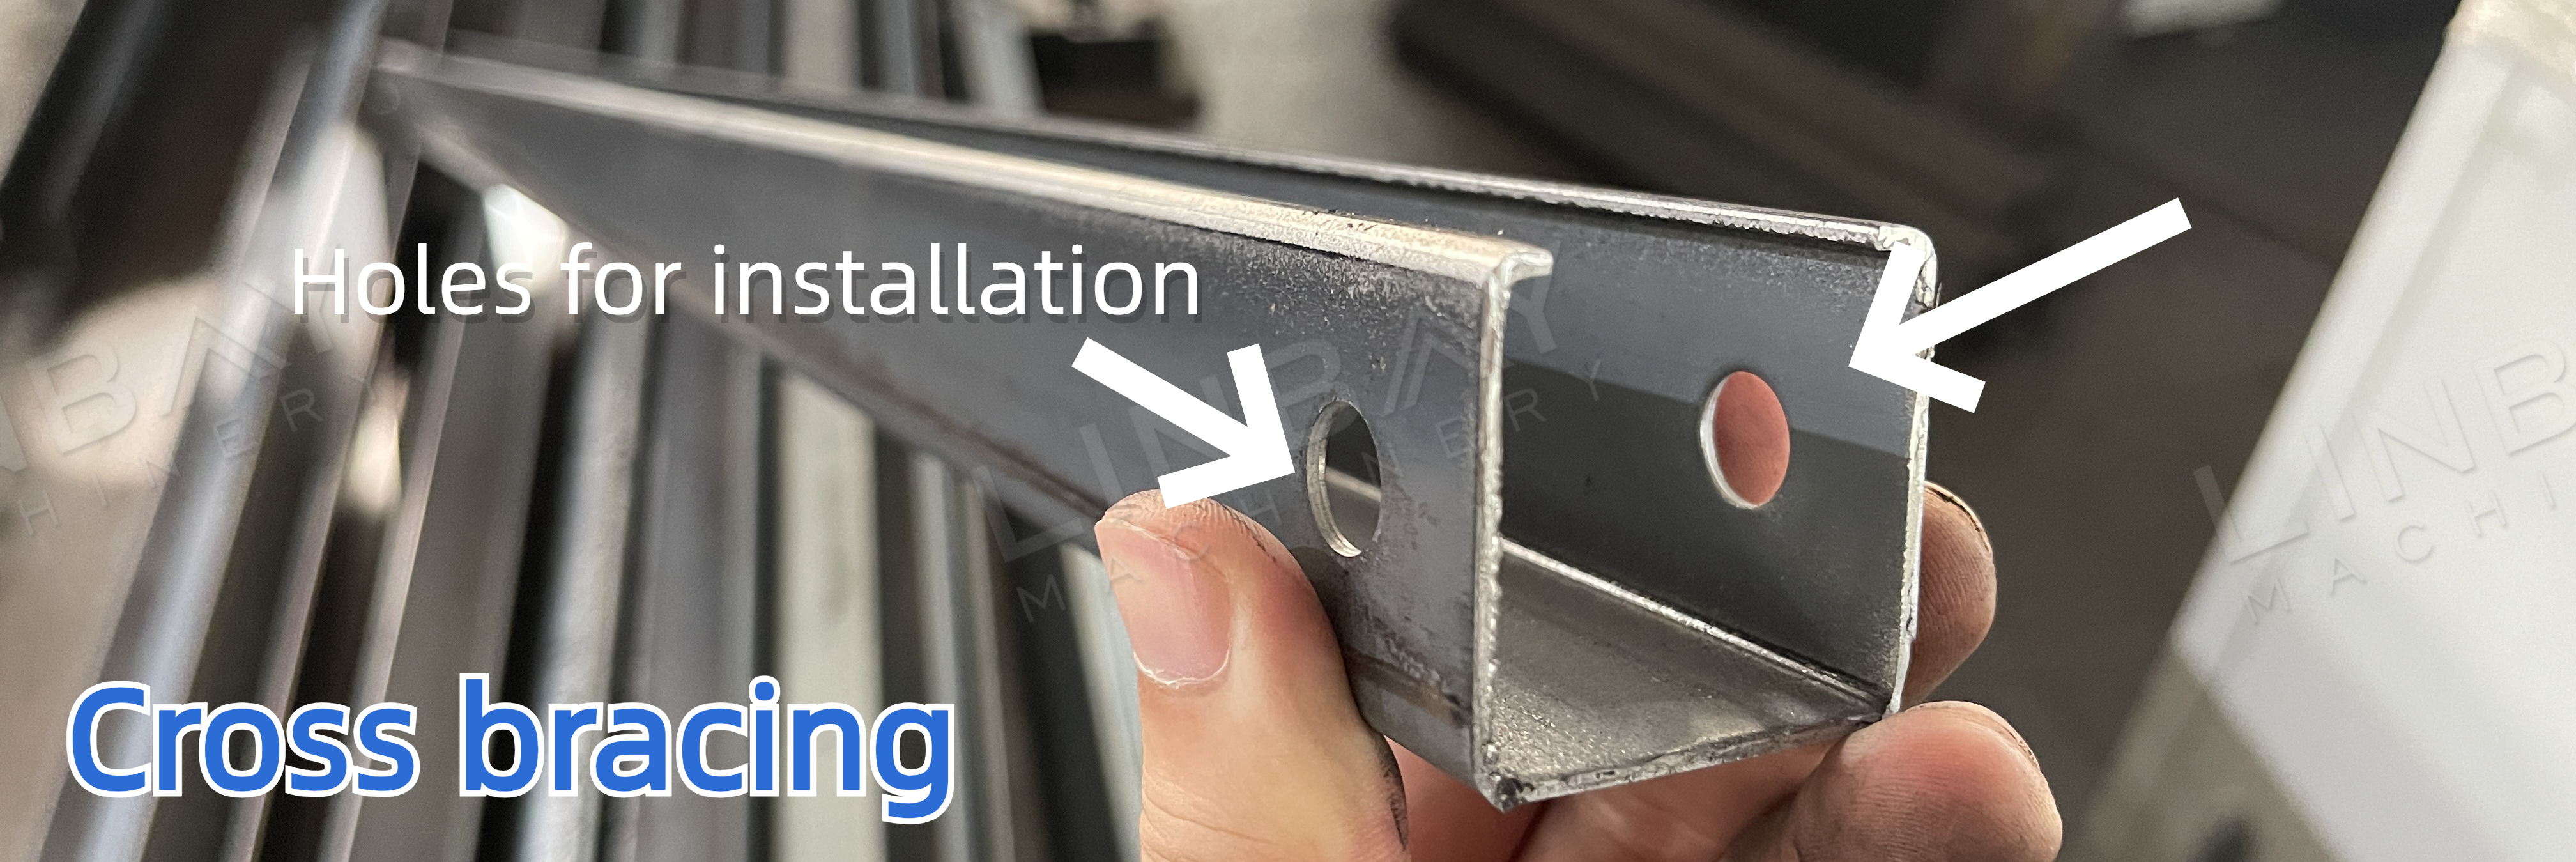
Орнотуу ыкмасына жараша, тешүү ыкмалары ар кандай болот:
Орнотуу ыкмасы 1: Бир тирөөч текченин ичине тик орнотулат, бурамалар орнотуу үчүн тирөөчтүн бийиктигинде алдын ала тешиктерди тешүү керек.
Орнотуу ыкмасы 2: Эки тирөөч тик абалда стеллаждын ичине орнотулган, бурамалар менен орнотуу үчүн тирөөчтүн түбүндө алдын ала тешиктер жасалышы керек.
Чыныгы учур - Негизги техникалык параметрлер
Блок схемасы: Декойлер -- Серво бергич -- Гидравликалык тешкич -- Жетектөөчү -- Рулон калыптоочу машина -- Учуучу гидравликалык кесүү -- Сыртка чыгуучу стол
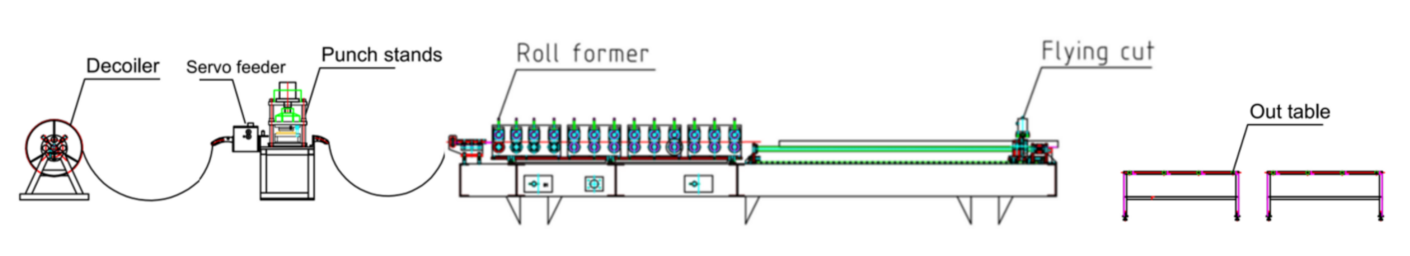
Эки бир катарлуу өндүрүш линиясына салыштырмалуу, эки катарлуу өндүрүш линиясы кошумча формалоочу машинанын, декойлёрдун жана серво бергичтин баасын, ошондой эле башка өндүрүш линиясы үчүн талап кылынган мейкиндикти үнөмдөй алат. Мындан тышкары, эки катарлуу түзүлүш бир линияда кол менен өлчөмдү өзгөртүүдөн айырмаланып, өлчөмдөрдү өзгөртүүгө кеткен убакытты кыскартат, ошону менен натыйжалуулукту жогорулатат.
Реал учур - Негизги техникалык параметрлер
1. Линиянын ылдамдыгы: 4-6м/мин, жөнгө салынат
2. Ылайыктуу материал: Ысык тоголоктогон болот, муздак тоголоктогон болот, цинктелген болот
3. Материалдын калыңдыгы: 1,5-2 мм.
4. Рулон калыптоочу машина: Чоюн конструкциясы
5. Айдоо системасы: Редуктор айдоо системасы
6. Кесүү системасы: Гидравликалык кесүү учат, роликтин формасы кескенде токтобойт.
7.PLC шкафы: Siemens системасы.
Чыныгы кейс-машиналар
1. Гидравликалык декойл*1
2. Серво бергич*1
3. Гидравликалык тешүүчү машина*1
4. Рулон формалоочу машина*1
5. Гидравликалык кесүүчү машина*1
6. Столдун сыртында*2
7.PLC башкаруу шкафы*1
8. Гидравликалык станция*2
9. Запастык бөлүктөрдүн кутусу (акысыз) * 1
Чыныгы учурдун сүрөттөлүшү
Декойлер
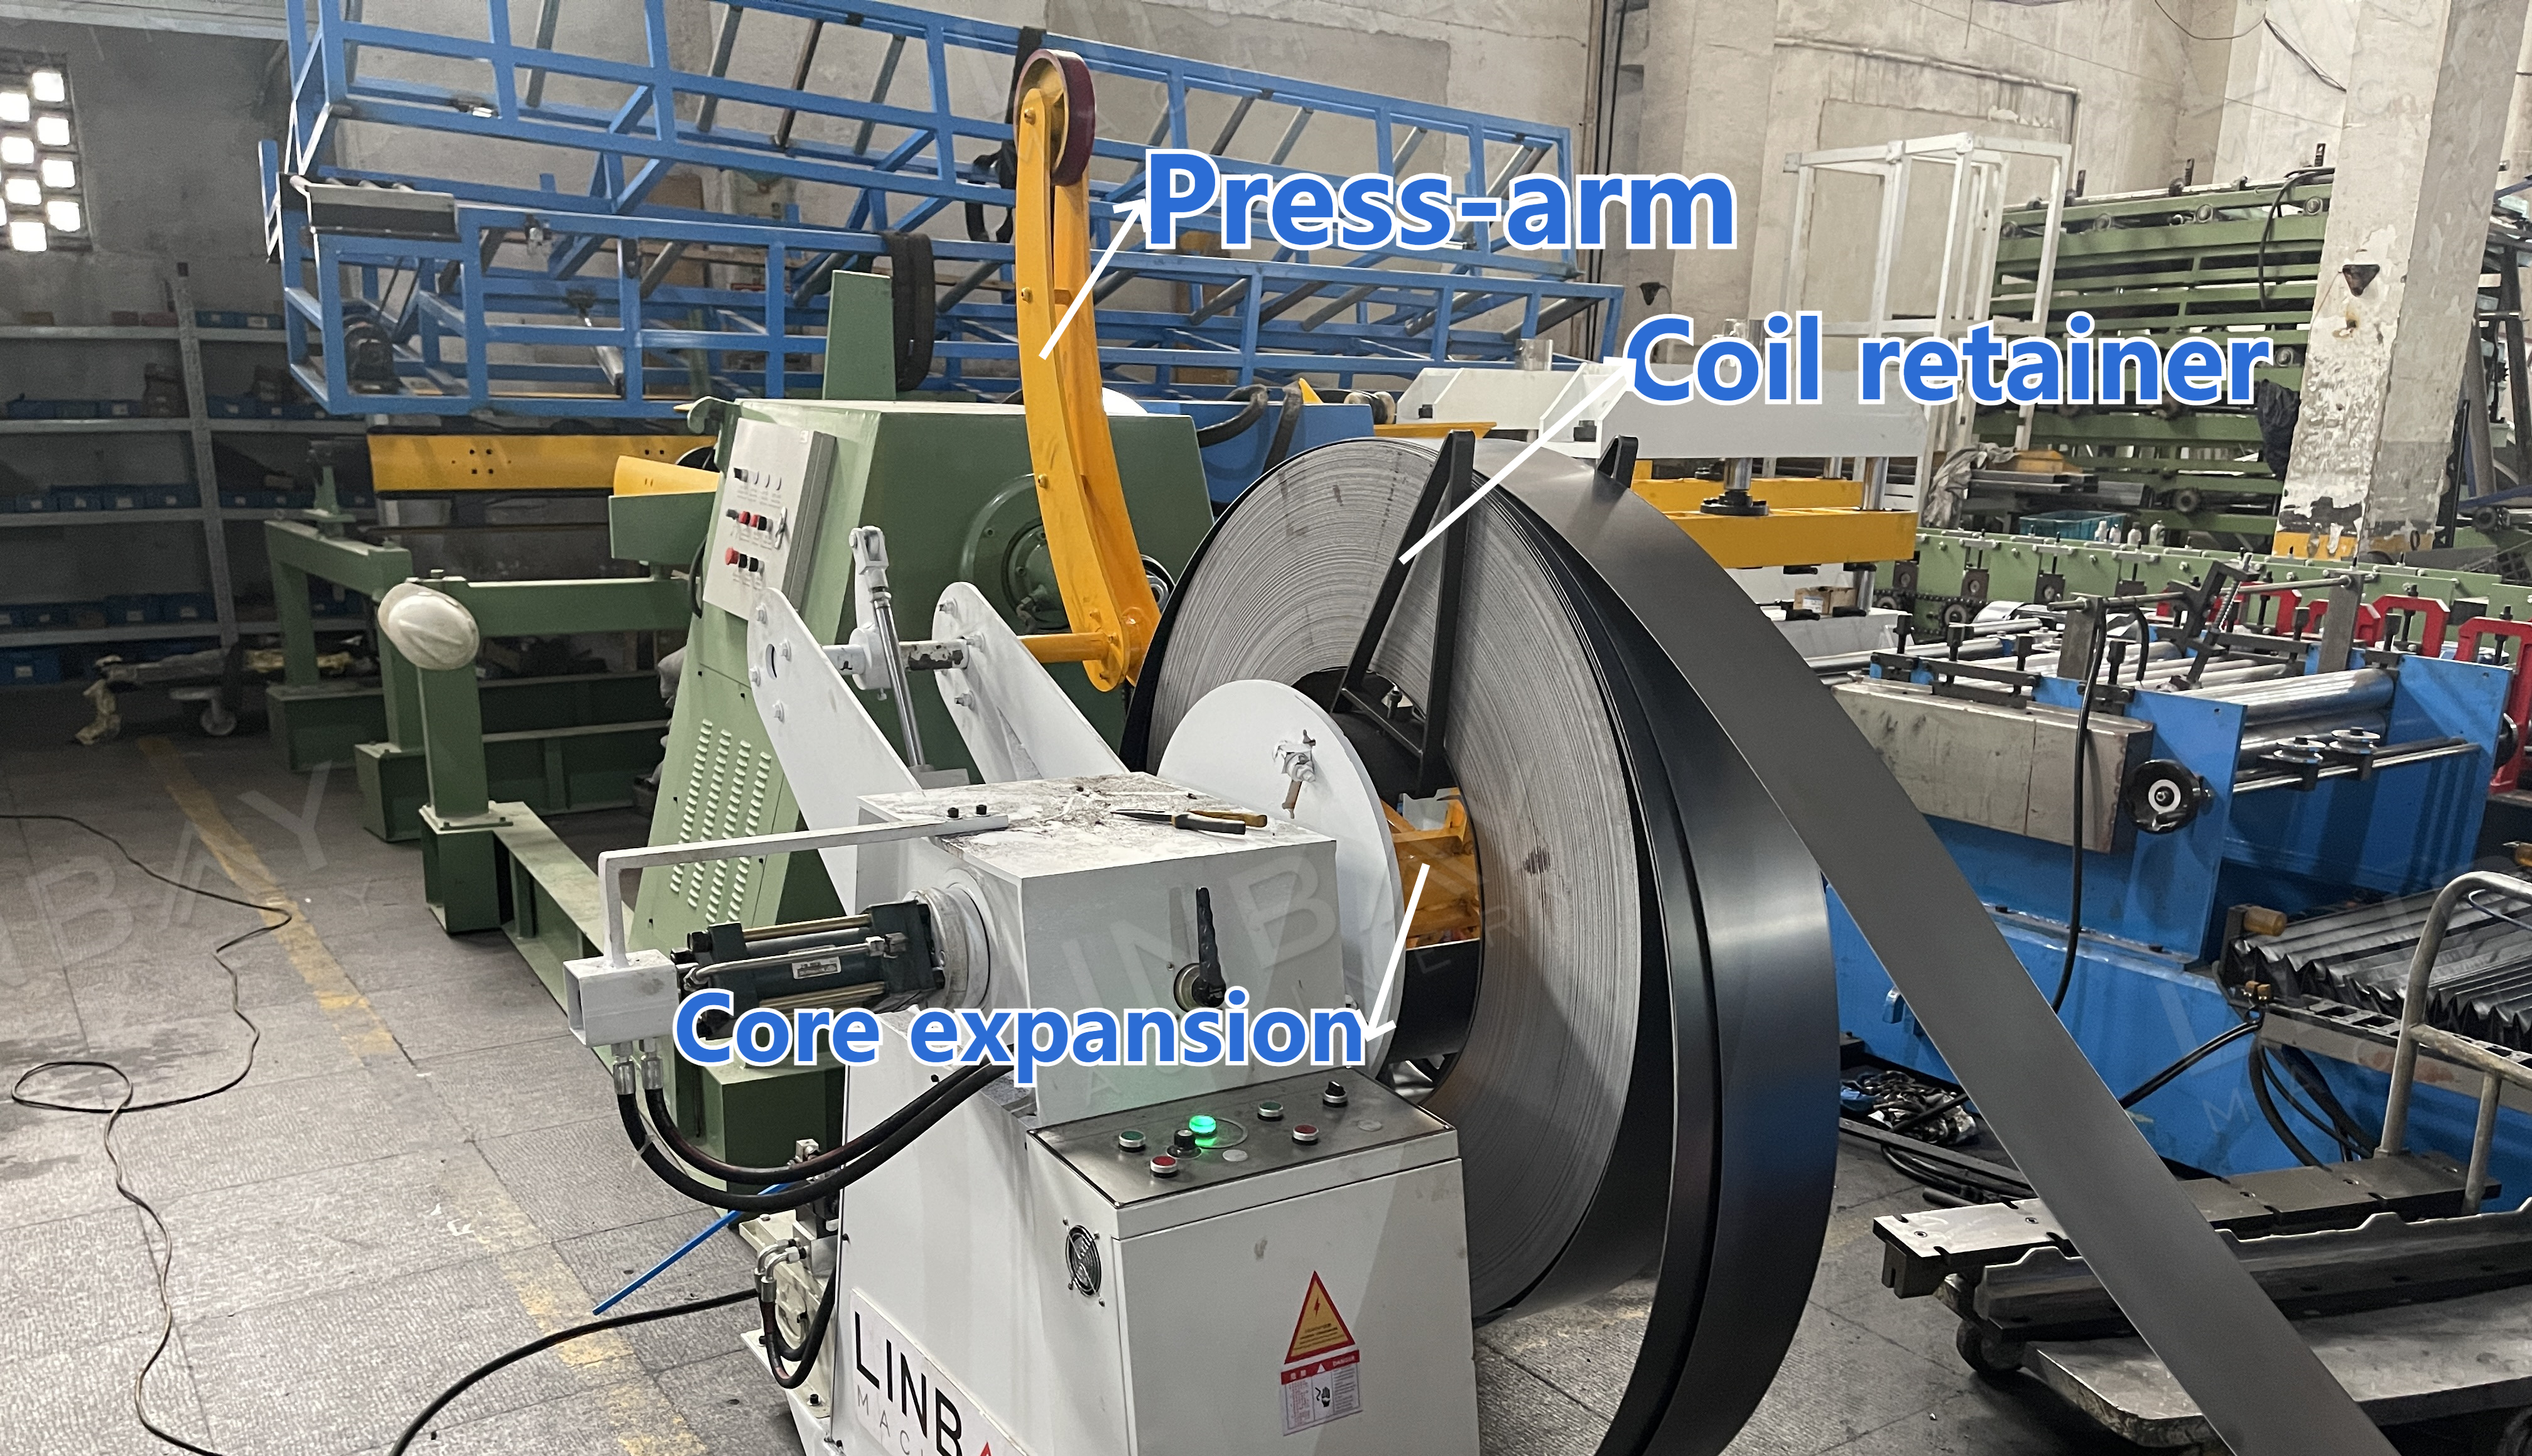
Декойлердин борбордук валдары болот катушканы кармап турат жана кеңейтүүчү түзүлүш катары кызмат кылат, ички диаметри 490-510 мм болгон катушкаларды жайгаштырат. Декойлердин басуучу рычагы жүктөө учурунда катушканы бекитип, ички чыңалуудан улам ачылып кетишине жол бербейт жана жумушчулардын коопсуздугун камсыз кылат.
Гидравликалык муштоочу жана серво бергич
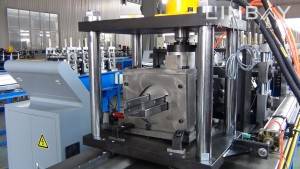
Гидравликалык станция тарабынан иштетилген гидравликалык тешик болот катушкасында тешиктерди жаратат. Орнотуу талаптарына жараша, фланецте же түбүндө эки учунан тең кайчылаш бекиткич тешилет. Өз алдынча жана интеграцияланган гидравликалык тешкич машиналары бар. Интеграцияланган түрү рулон формалоочу машина менен бир эле негизди бөлүшөт жана тешүү учурунда башка машиналарды токтотот.
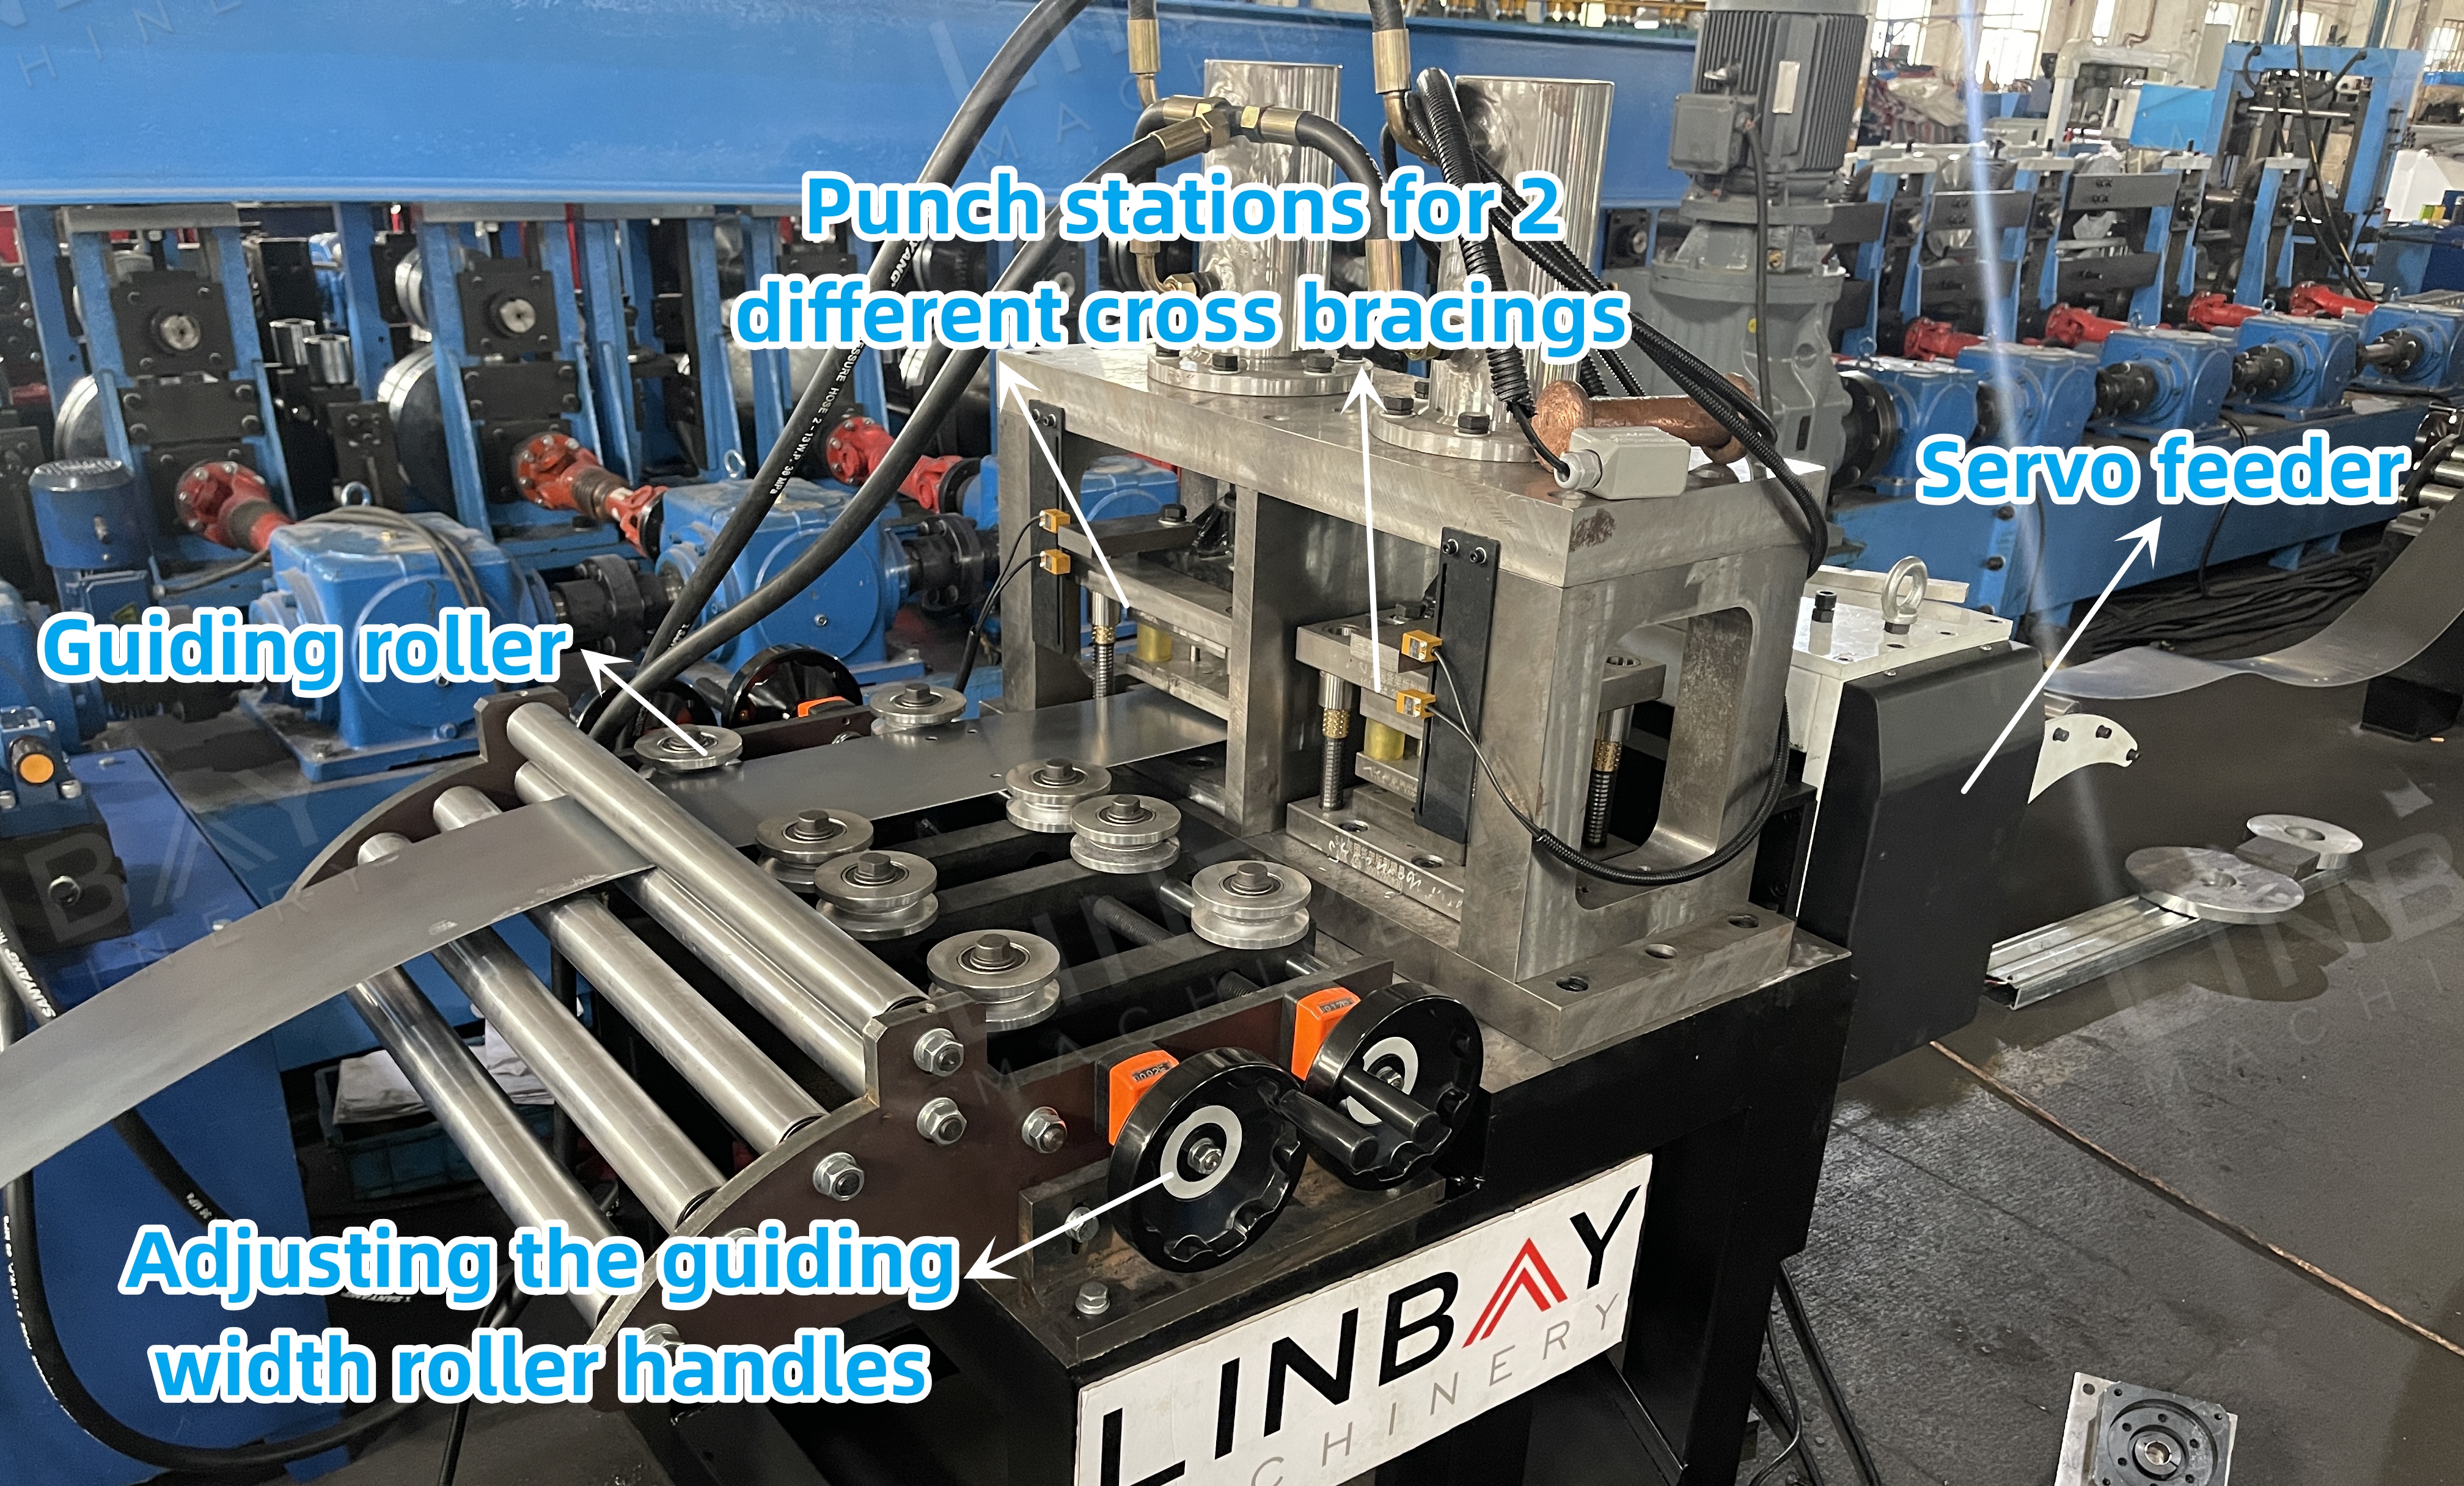
Бул өндүрүш линиясы өзүнчө турган версияны колдонот, бул декойлёрдун жана формалоочу машинанын тешүү учурунда үзгүлтүксүз иштешине мүмкүндүк берет жана үзгүлтүксүз өндүрүштү камсыз кылат. Өзүнчө турган версияда серво мотор менен башкарылуучу серво бергич бар, ал ишке киргизүү-токтотуу кечигүүлөрүн минималдаштырат жана так тешүү үчүн катушканын алдыга жылуу узундугун так башкарат. Бергичтин ичиндеги пневматикалык бергич механизм катушканын бетин чийилип калуудан коргойт.
Жетектөөчү
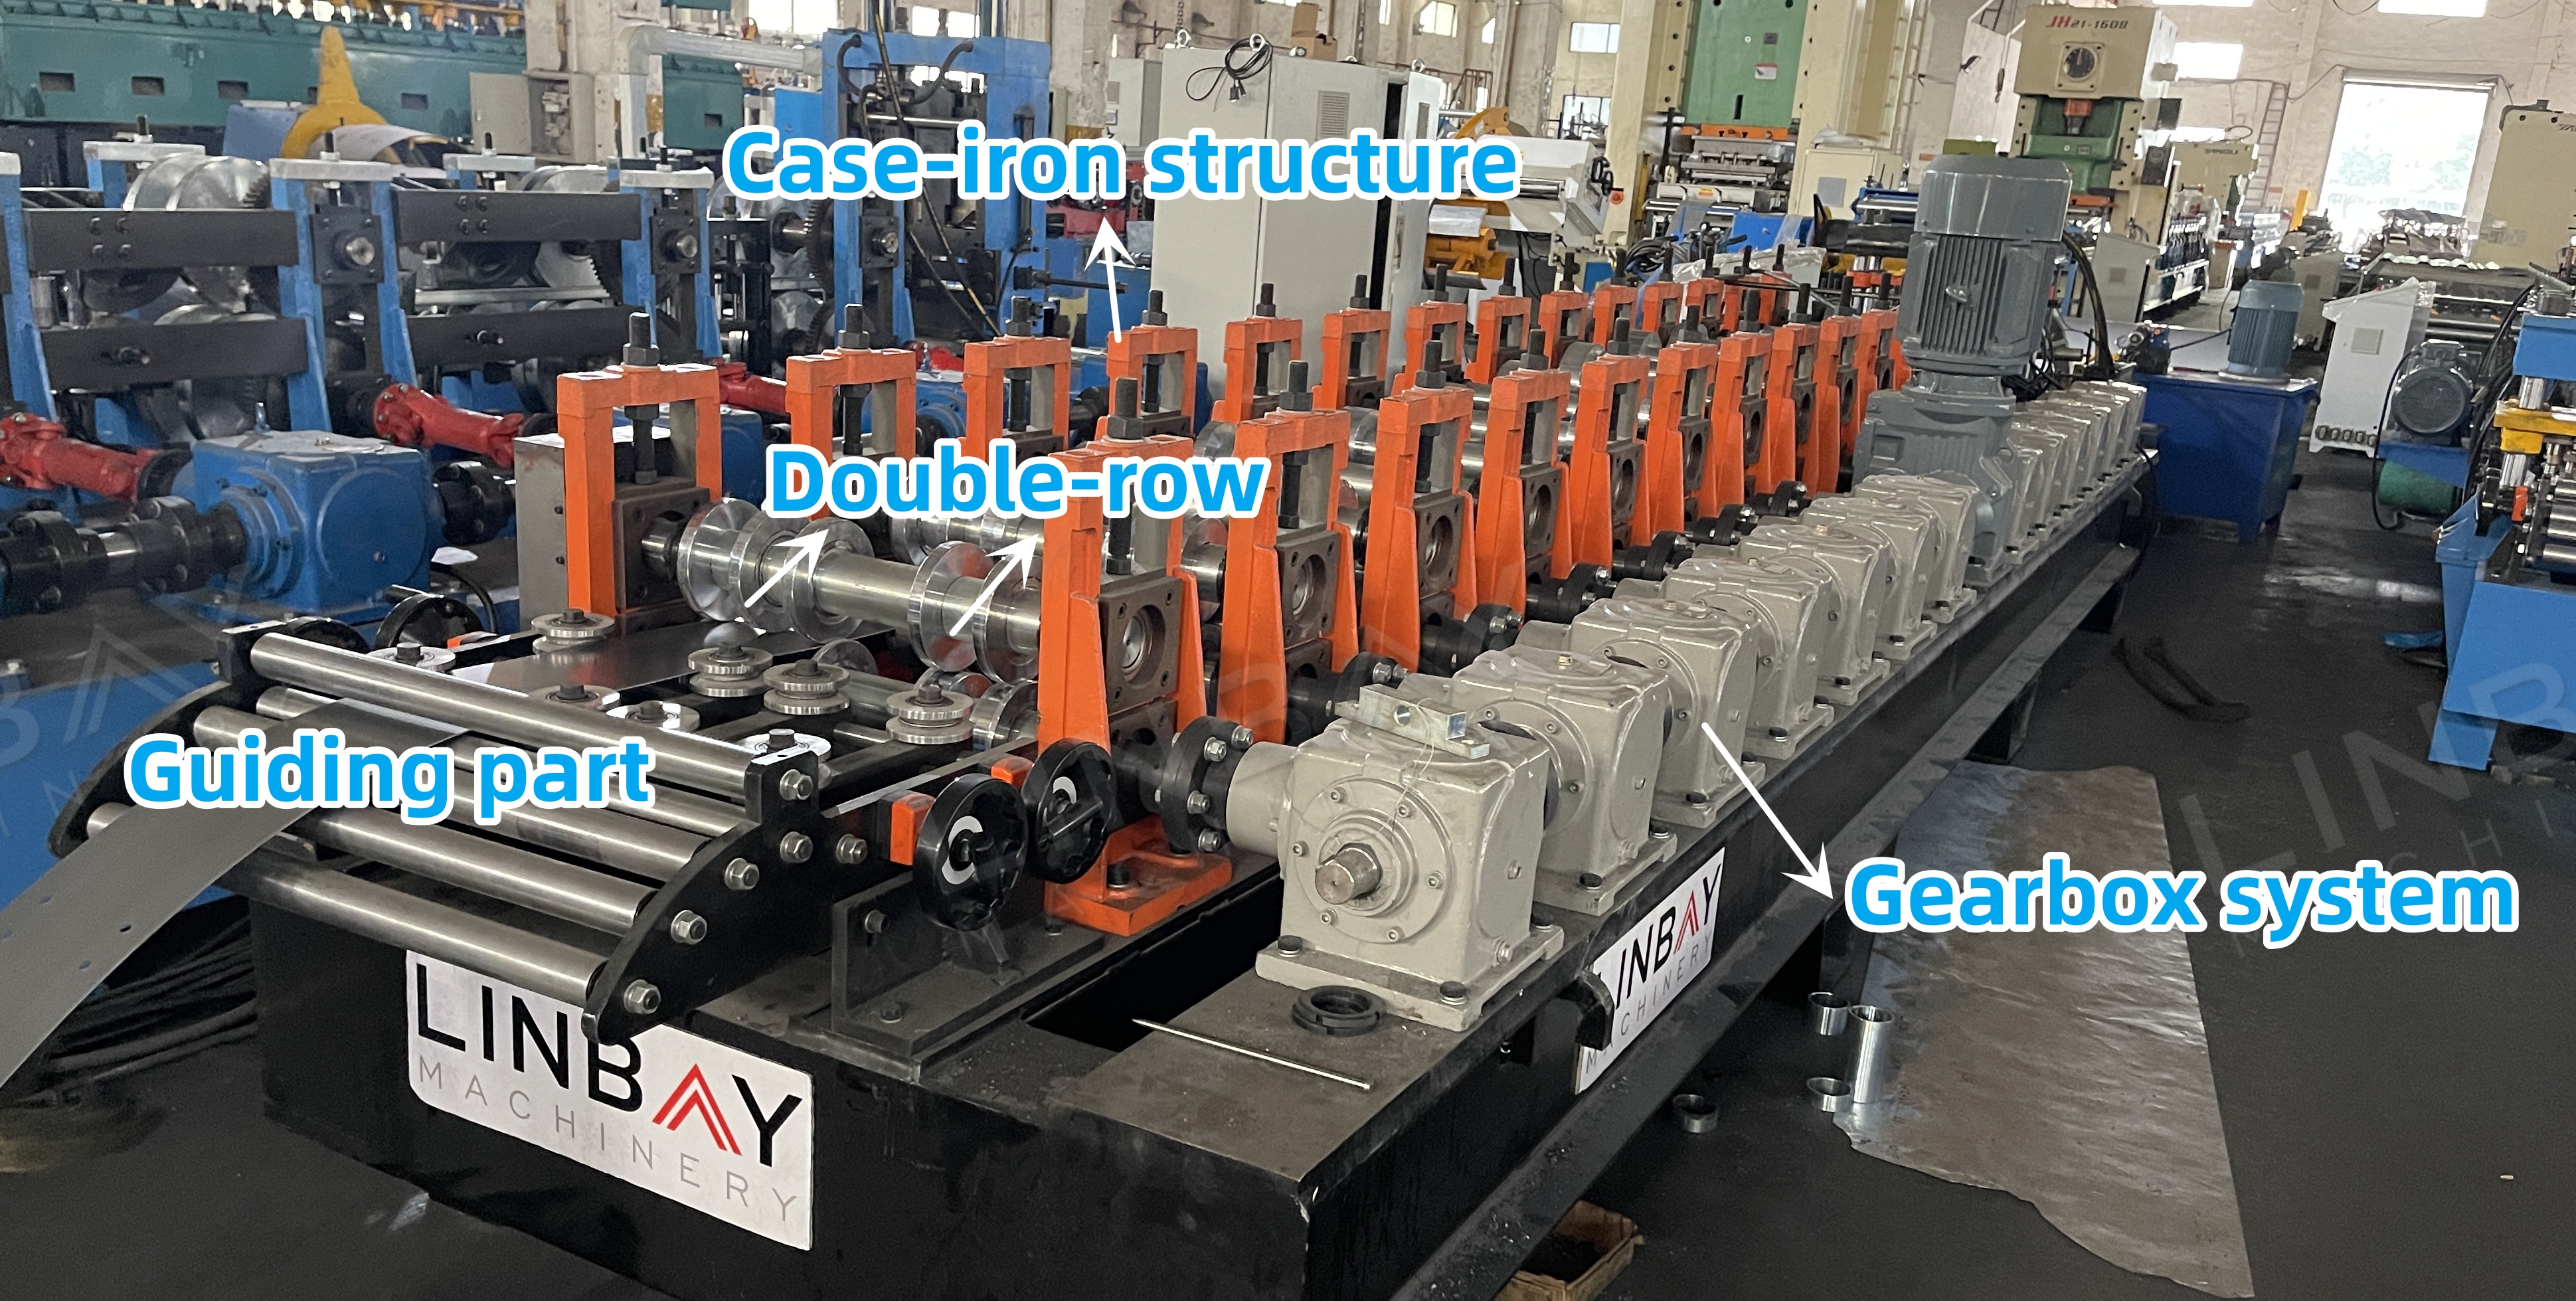
Жетектөөчү роликтер калыптоо учурунда бурмалануунун алдын алуу үчүн катушканын жана машинанын туура тегизделишин камсыздайт, анткени кайчылаш тирөөчтүн түздүгү текченин жалпы туруктуулугуна түздөн-түз таасир этет.
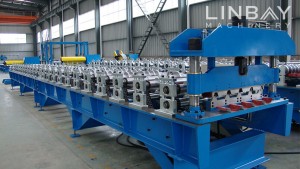
Рулон калыптандыруу машинасы
Бул калыптоочу машина чоюн конструкциясы жана редуктор системасы менен мактанат. Эки катар тең бир убакта иштей албастыгын белгилей кетүү маанилүү. Жогорку өндүрүш кубаттуулугу үчүн ар бир өлчөм үчүн өзүнчө өндүрүш линиясын сунуштайбыз.
Учуучу гидравликалык кесүү
"Учуучу" конструкция кесүүчү машинанын негизинин рельс боюнча кыймылдашына мүмкүндүк берет, бул кесүү үчүн токтобостон, калыптоочу машина аркылуу үзгүлтүксүз катушкалардын өтүшүнө мүмкүндүк берет, ошону менен сызыктын жалпы ылдамдыгын жогорулатат.
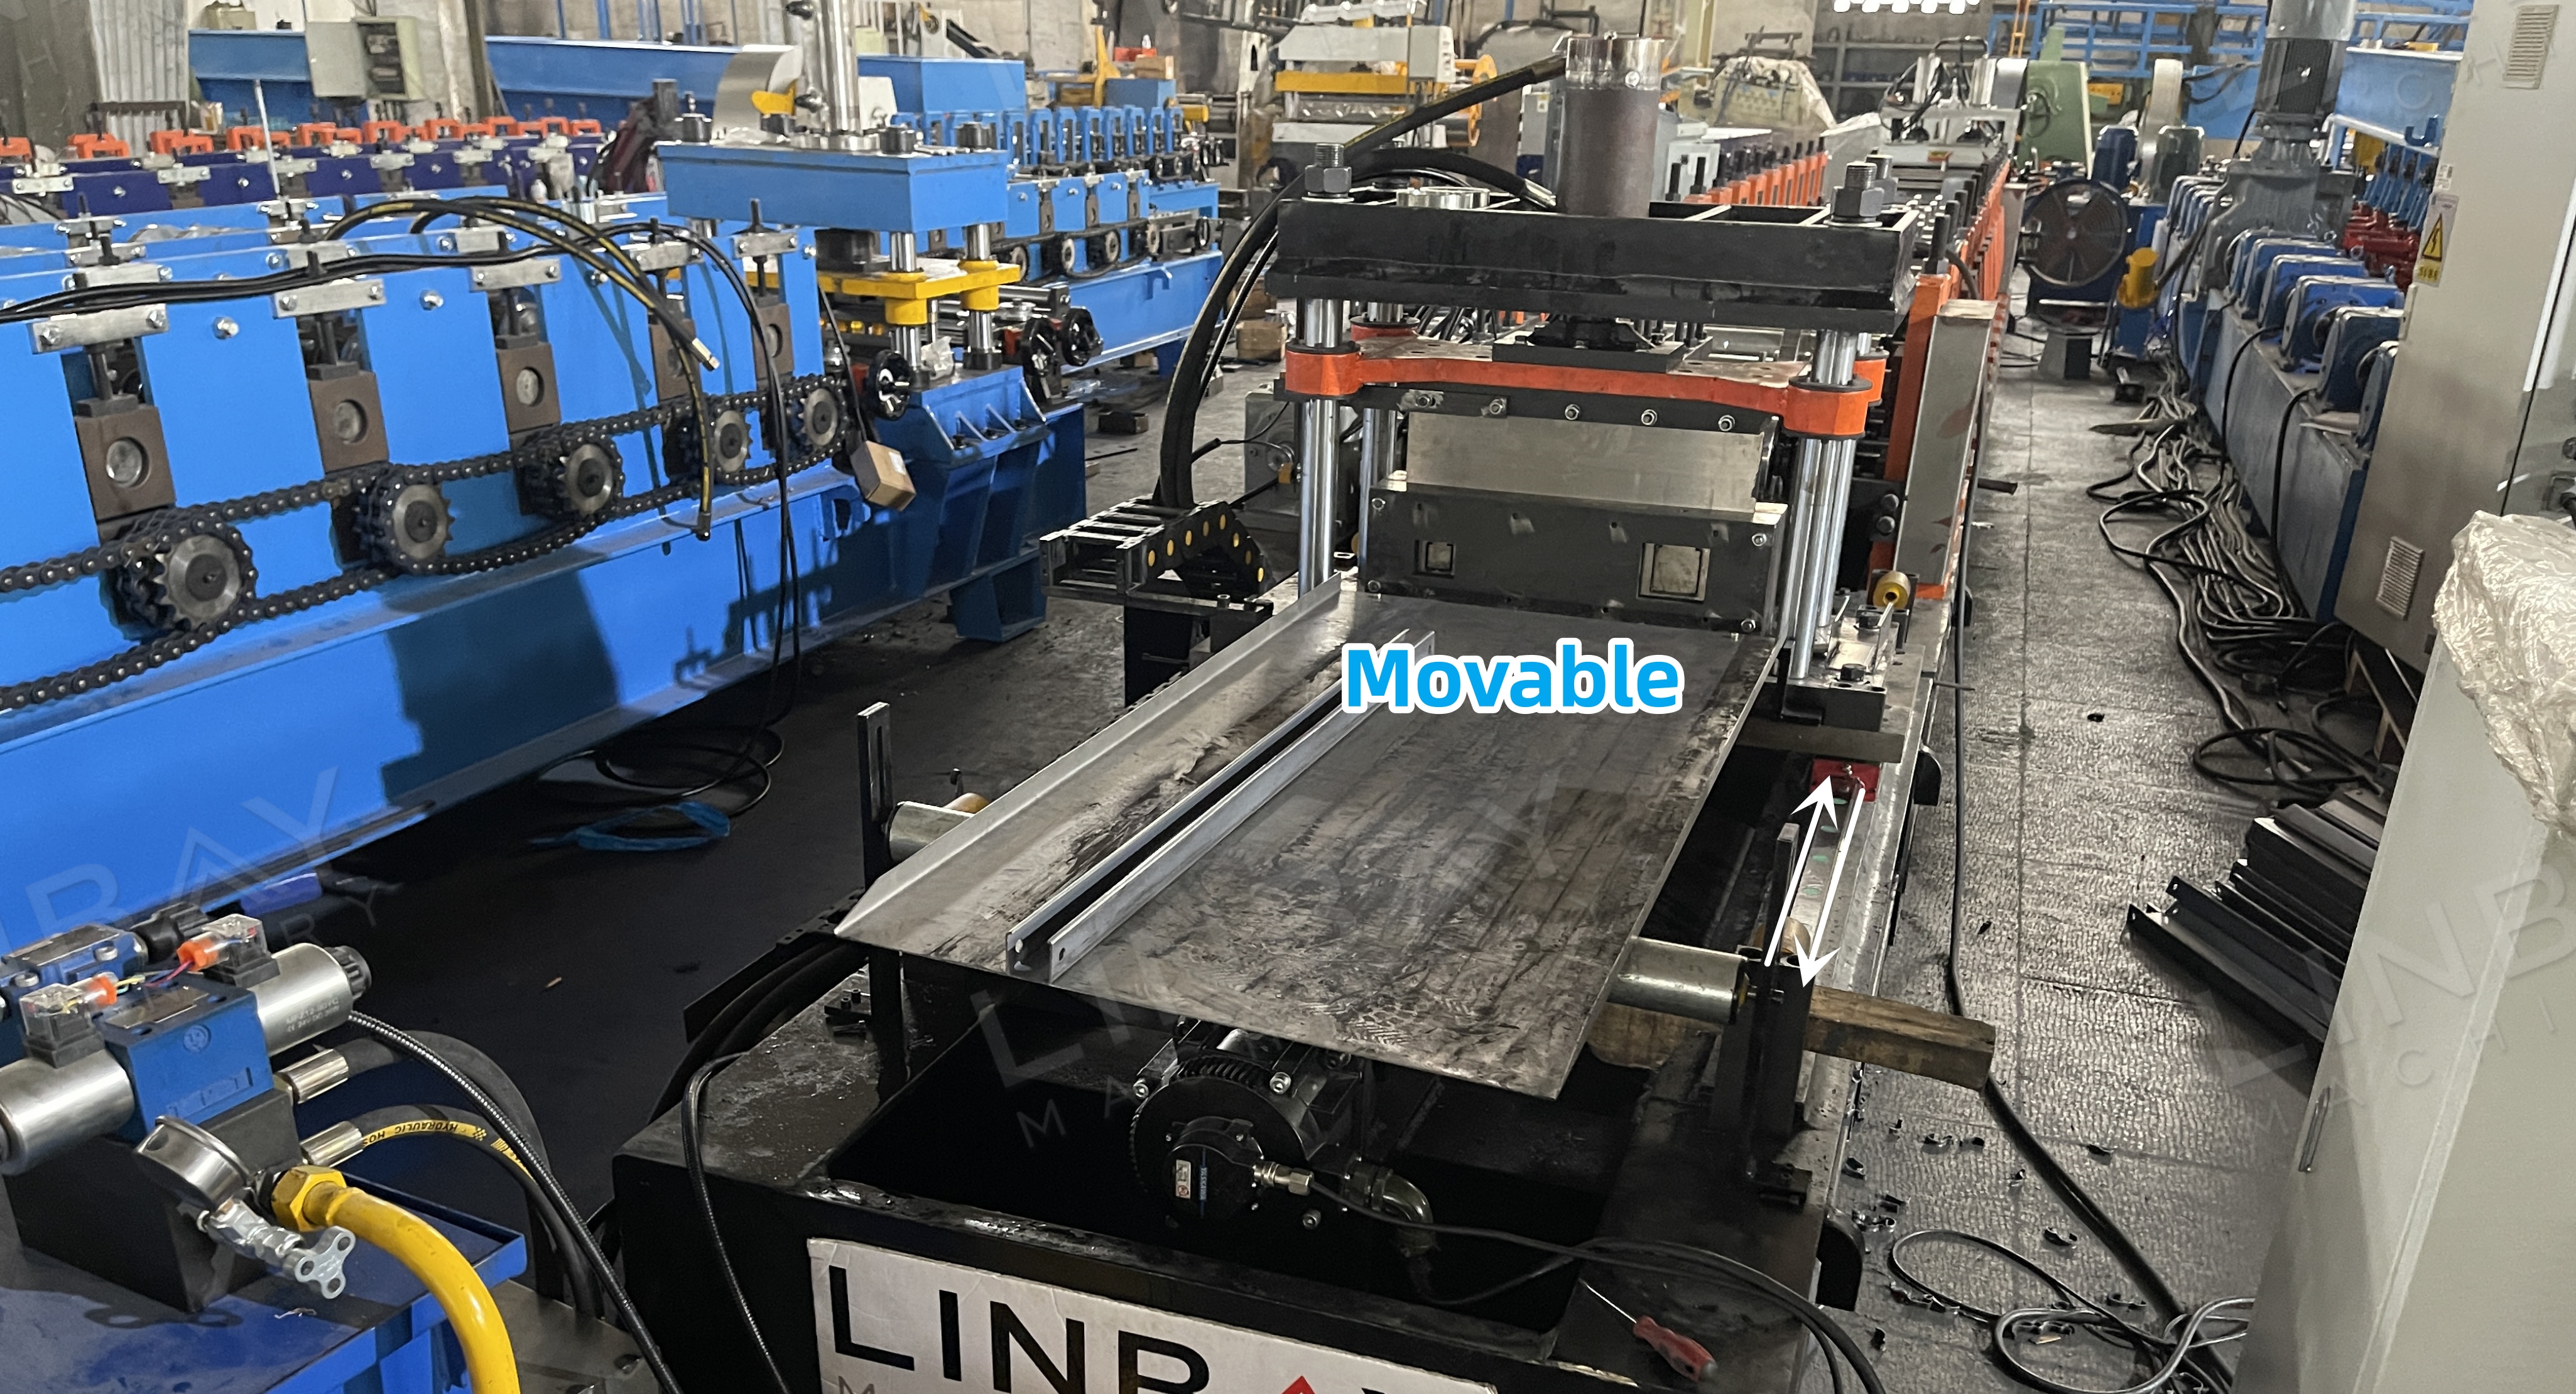
Кесүүчү бычак профилдин формасына ылайыкташтырылышы керек, ошондуктан ар бир өлчөм үчүн өзүнчө бычак талап кылынат.
Кошумча түзмөк: Кесүүчү жамбаш ширетүүчү аппарат
Ширетүүчү аппарат кесүү жана ширетүү функцияларын бириктирип, жаңы жана эски болот катушкаларды туташтырууга мүмкүндүк берет. Бул материалдын ысырап болушун азайтат, катушканы алмаштыруу убактысын минималдаштырат жана жөндөөнү жөнөкөйлөтөт. Ал жылмакай жана жалпак муундарды камсыз кылуу үчүн TIG ширетүүнү колдонот.
Гидравликалык станция
Гидравликалык станция жылуулукту натыйжалуу таркатуу үчүн муздатуучу желдеткичтер менен жабдылган, бул үзгүлтүксүз иштөөнү жана өндүрүмдүүлүктү жогорулатууну камсыз кылат. Ал ишенимдүүлүгү жана узак мөөнөттүү иштеши менен белгилүү.
PLC башкаруу шкафы жана коддогуч
Коддогуч өлчөнгөн катушканын узундугун PLC башкаруу шкафы үчүн электр сигналдарына айландырат. Бул шкаф өндүрүш ылдамдыгын, циклдеги чыгарууну жана кесүү узундугун жөнгө салат. Коддогучтан келген так кайтарым байланыштын аркасында кесүүчү машина ±1 мм чегинде кесүү тактыгына жетишет.
1. Декойлер

2. Тамактандыруу

3. Муштоо

4. Рулон калыптоочу стенддер

5. Айдоо системасы

6. Кесүү системасы

Башкалары

Столдон тышкары