video
Profil
Çapraz destekler, ağır yük taşıma raf sistemleri için çok önemlidir ve iki dikme arasında çapraz destek sağlar. Sallanmayı önlemeye ve ağır yükler altında yapısal hizalamayı korumaya yardımcı olur. Tipik olarak, çapraz destekler 1,5 ila 2 mm kalınlığında sıcak haddelenmiş, soğuk haddelenmiş veya galvanizli çelikten yapılır.
Geleneksel olarak, çapraz destekler bükme makineleri kullanılarak üretilmiştir. Bununla birlikte, açma, düzleştirme, rulo şekillendirme, delme ve kesme işlemlerini içeren rulo şekillendirme makine hattı, daha yüksek otomasyon ve daha düşük manuel işçilik maliyetleri sunmaktadır. Bu çözüm, verimliliği ve maliyet etkinliği nedeniyle birçok müşteri için tercih edilen seçenek haline gelmiştir.
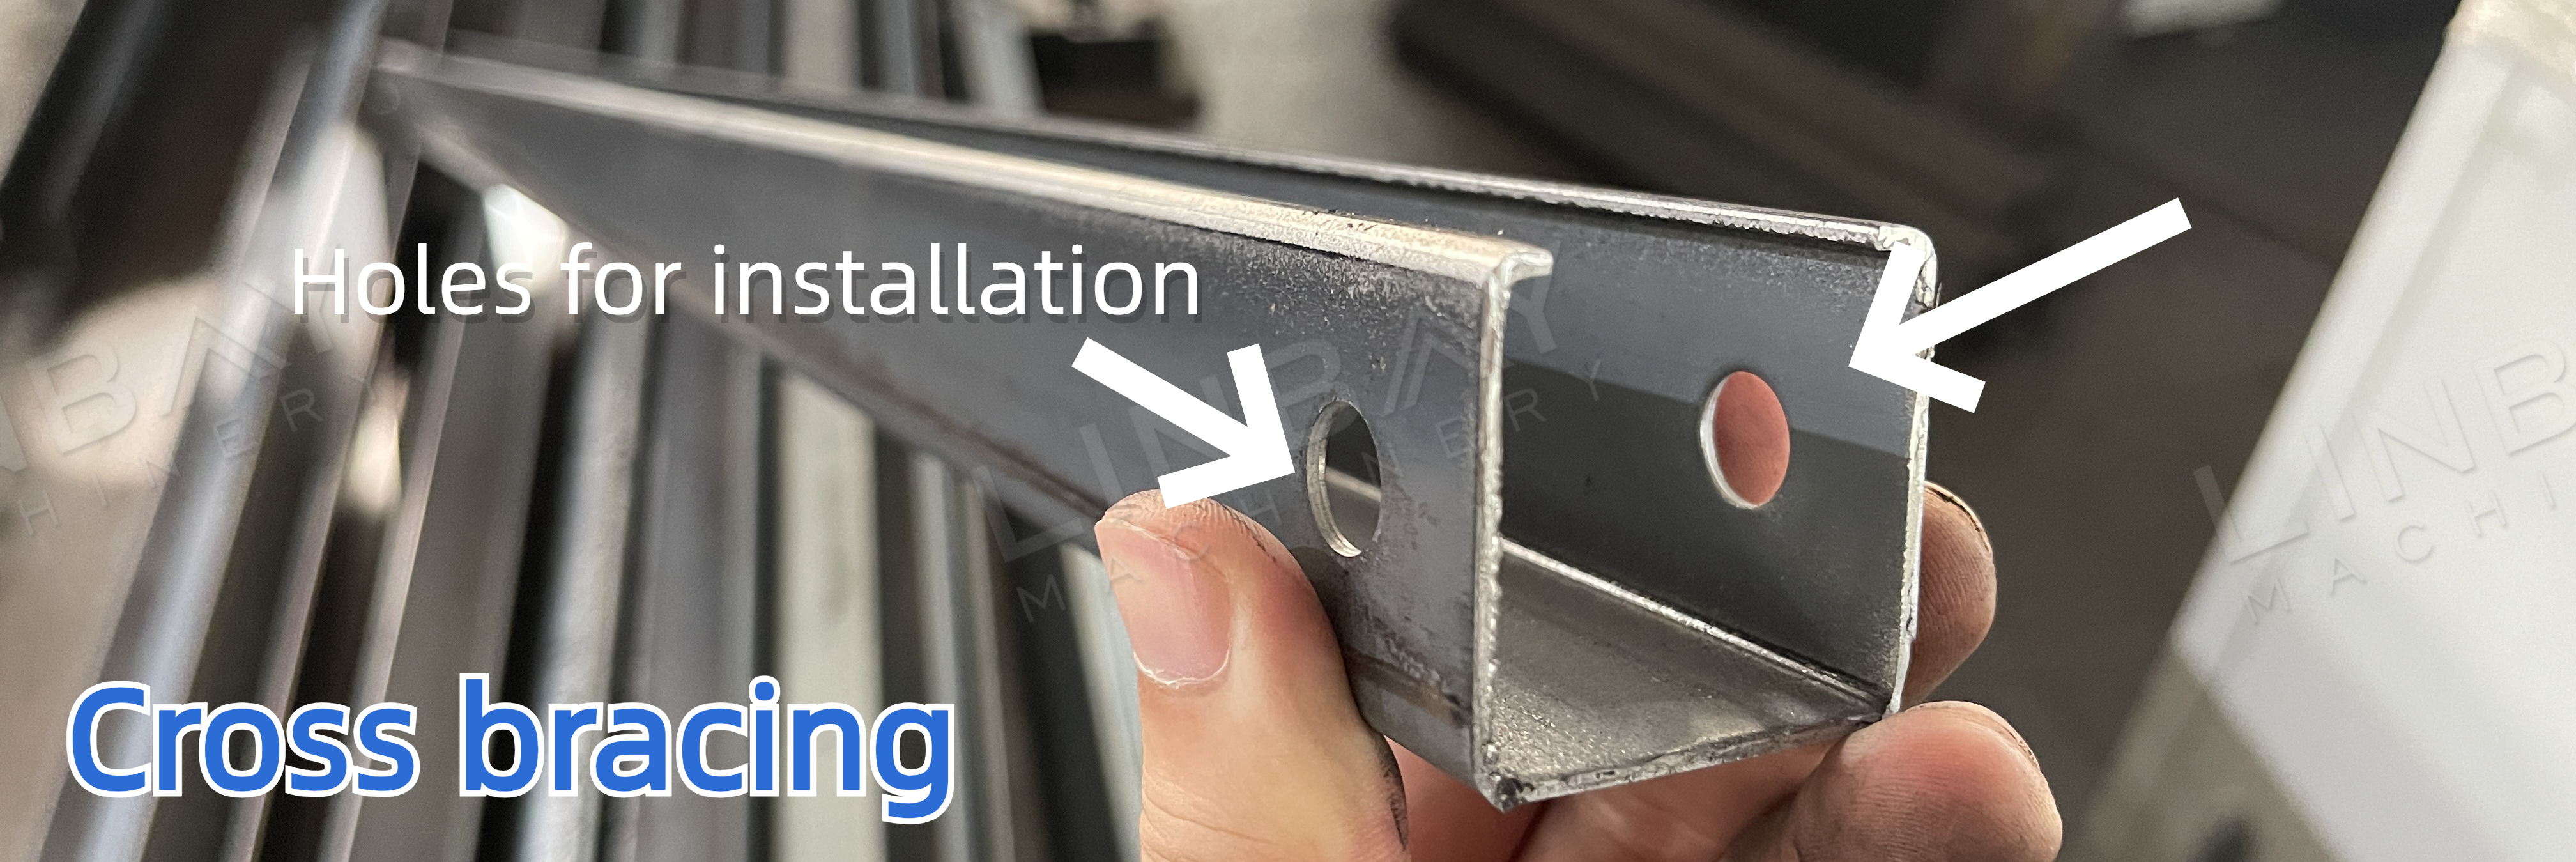
Delme stilleri, montaj yöntemine bağlı olarak değişir:
Kurulum Yöntemi 1: Raf dikmesinin içine tek bir destek yerleştirilir; bu işlem için vidaların takılması amacıyla destek yüksekliğinde önceden delinmiş delikler gereklidir.
Kurulum Yöntemi 2: Raf dikmesinin içine iki destek parçası monte edilir; bu parçaların alt kısmında vida montajı için önceden açılmış delikler gereklidir.
Gerçek Vaka - Başlıca Teknik Parametreler
Akış şeması: Açıcı--Servo besleyici--Hidrolik zımba--Kılavuz--Rulo şekillendirme makinesi--Uçan hidrolik kesici--Çıkış tablası
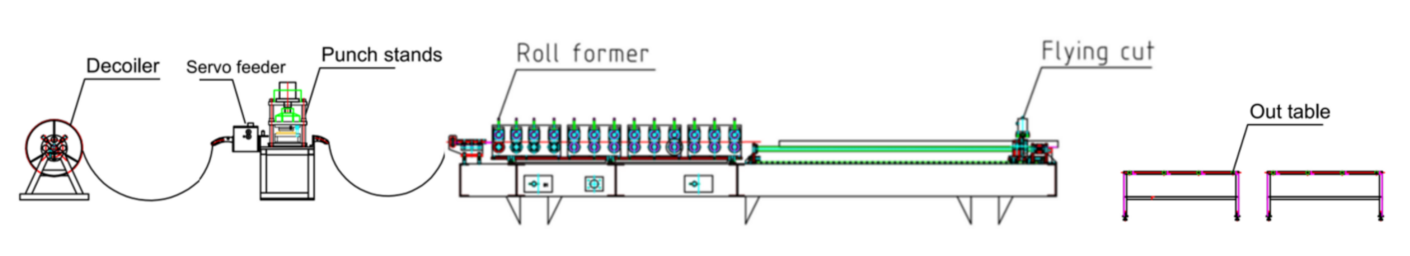
İki adet tek sıralı üretim hattına kıyasla, çift sıralı bir üretim hattı, ek bir şekillendirme makinesi, açıcı ve servo besleyici maliyetinden ve ayrıca başka bir üretim hattı için gereken alandan tasarruf etmenizi sağlar. Ek olarak, çift sıralı yapı, tek hat üzerindeki manuel boyut değişikliklerinin aksine, boyut değiştirme için gereken zaman maliyetini azaltarak verimliliği artırır.
Gerçek Vaka - Başlıca Teknik Parametreler
1. Misina hızı: 4-6 m/dak, ayarlanabilir
2. Uygun malzeme: Sıcak haddelenmiş çelik, soğuk haddelenmiş çelik, galvanizli çelik
3. Malzeme kalınlığı: 1,5-2 mm.
4. Rulo şekillendirme makinesi: Dökme demir yapı
5. Tahrik sistemi: Şanzıman tahrik sistemi
6. Kesme sistemi: Uçan hidrolik kesme sistemi, kesim sırasında rulo şekillendirici durmaz.
7. PLC panosu: Siemens sistemi.
Gerçek örnek - Makine
1. Hidrolik bobin açıcı*1
2. Servo besleyici*1
3. Hidrolik delme makinesi*1
4. Rulo şekillendirme makinesi*1
5. Hidrolik kesme makinesi*1
6.Çıkış tablosu*2
7. PLC kontrol kabini*1
8.Hidrolik istasyon*2
9. Yedek parça kutusu (Ücretsiz)*1
Gerçek Vaka Açıklaması
Dekoiler
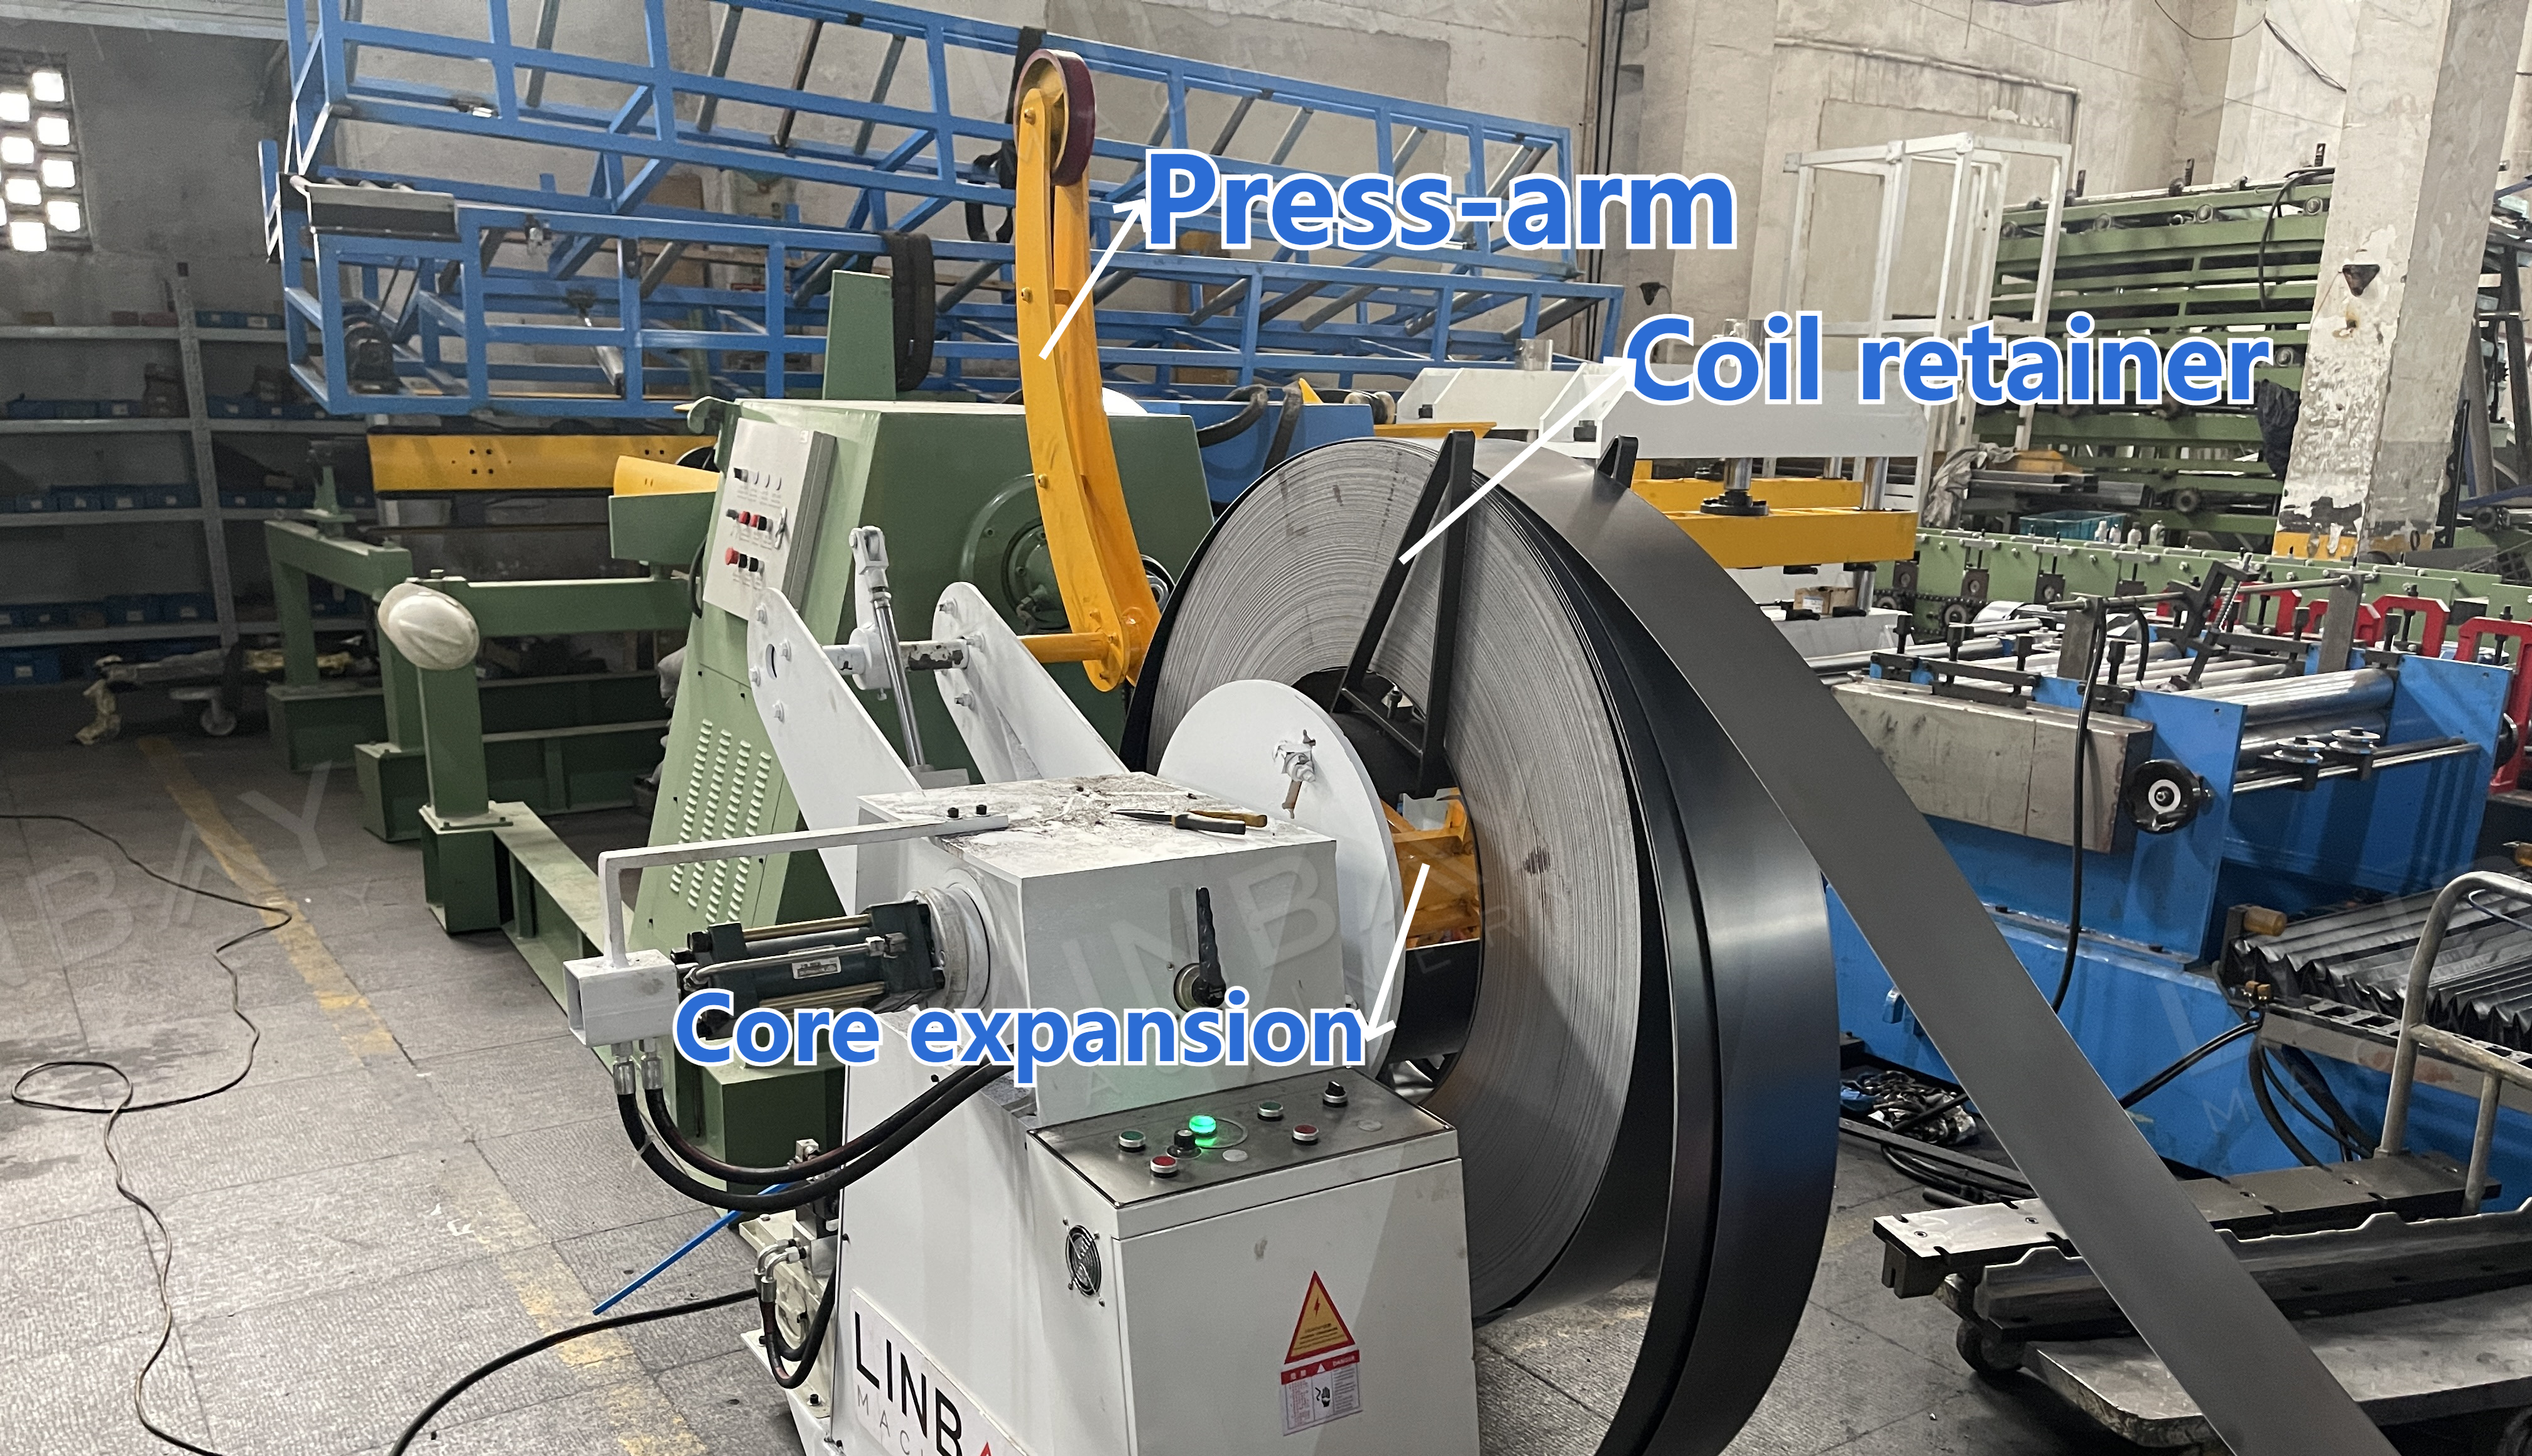
Bobin açıcının orta mili, çelik bobini destekler ve 490-510 mm iç çaplı bobinleri barındırabilen bir genleşme cihazı görevi görür. Bobin açıcının üzerindeki baskı kolu cihazı, yükleme sırasında bobini sabitler, iç gerilim nedeniyle açılmasını önler ve işçi güvenliğini sağlar.
Hidrolik Zımba ve Servo Besleyici
Hidrolik istasyon tarafından tahrik edilen hidrolik zımba, çelik ruloda delikler açar. Montaj gereksinimlerine bağlı olarak, flanş veya alt kısımda her iki uçta da çapraz destekler zımbalanır. Bağımsız ve entegre hidrolik zımba makineleri mevcuttur. Entegre tip, rulo şekillendirme makinesiyle aynı tabanı paylaşır ve zımbalama sırasında diğer makineleri durdurur.
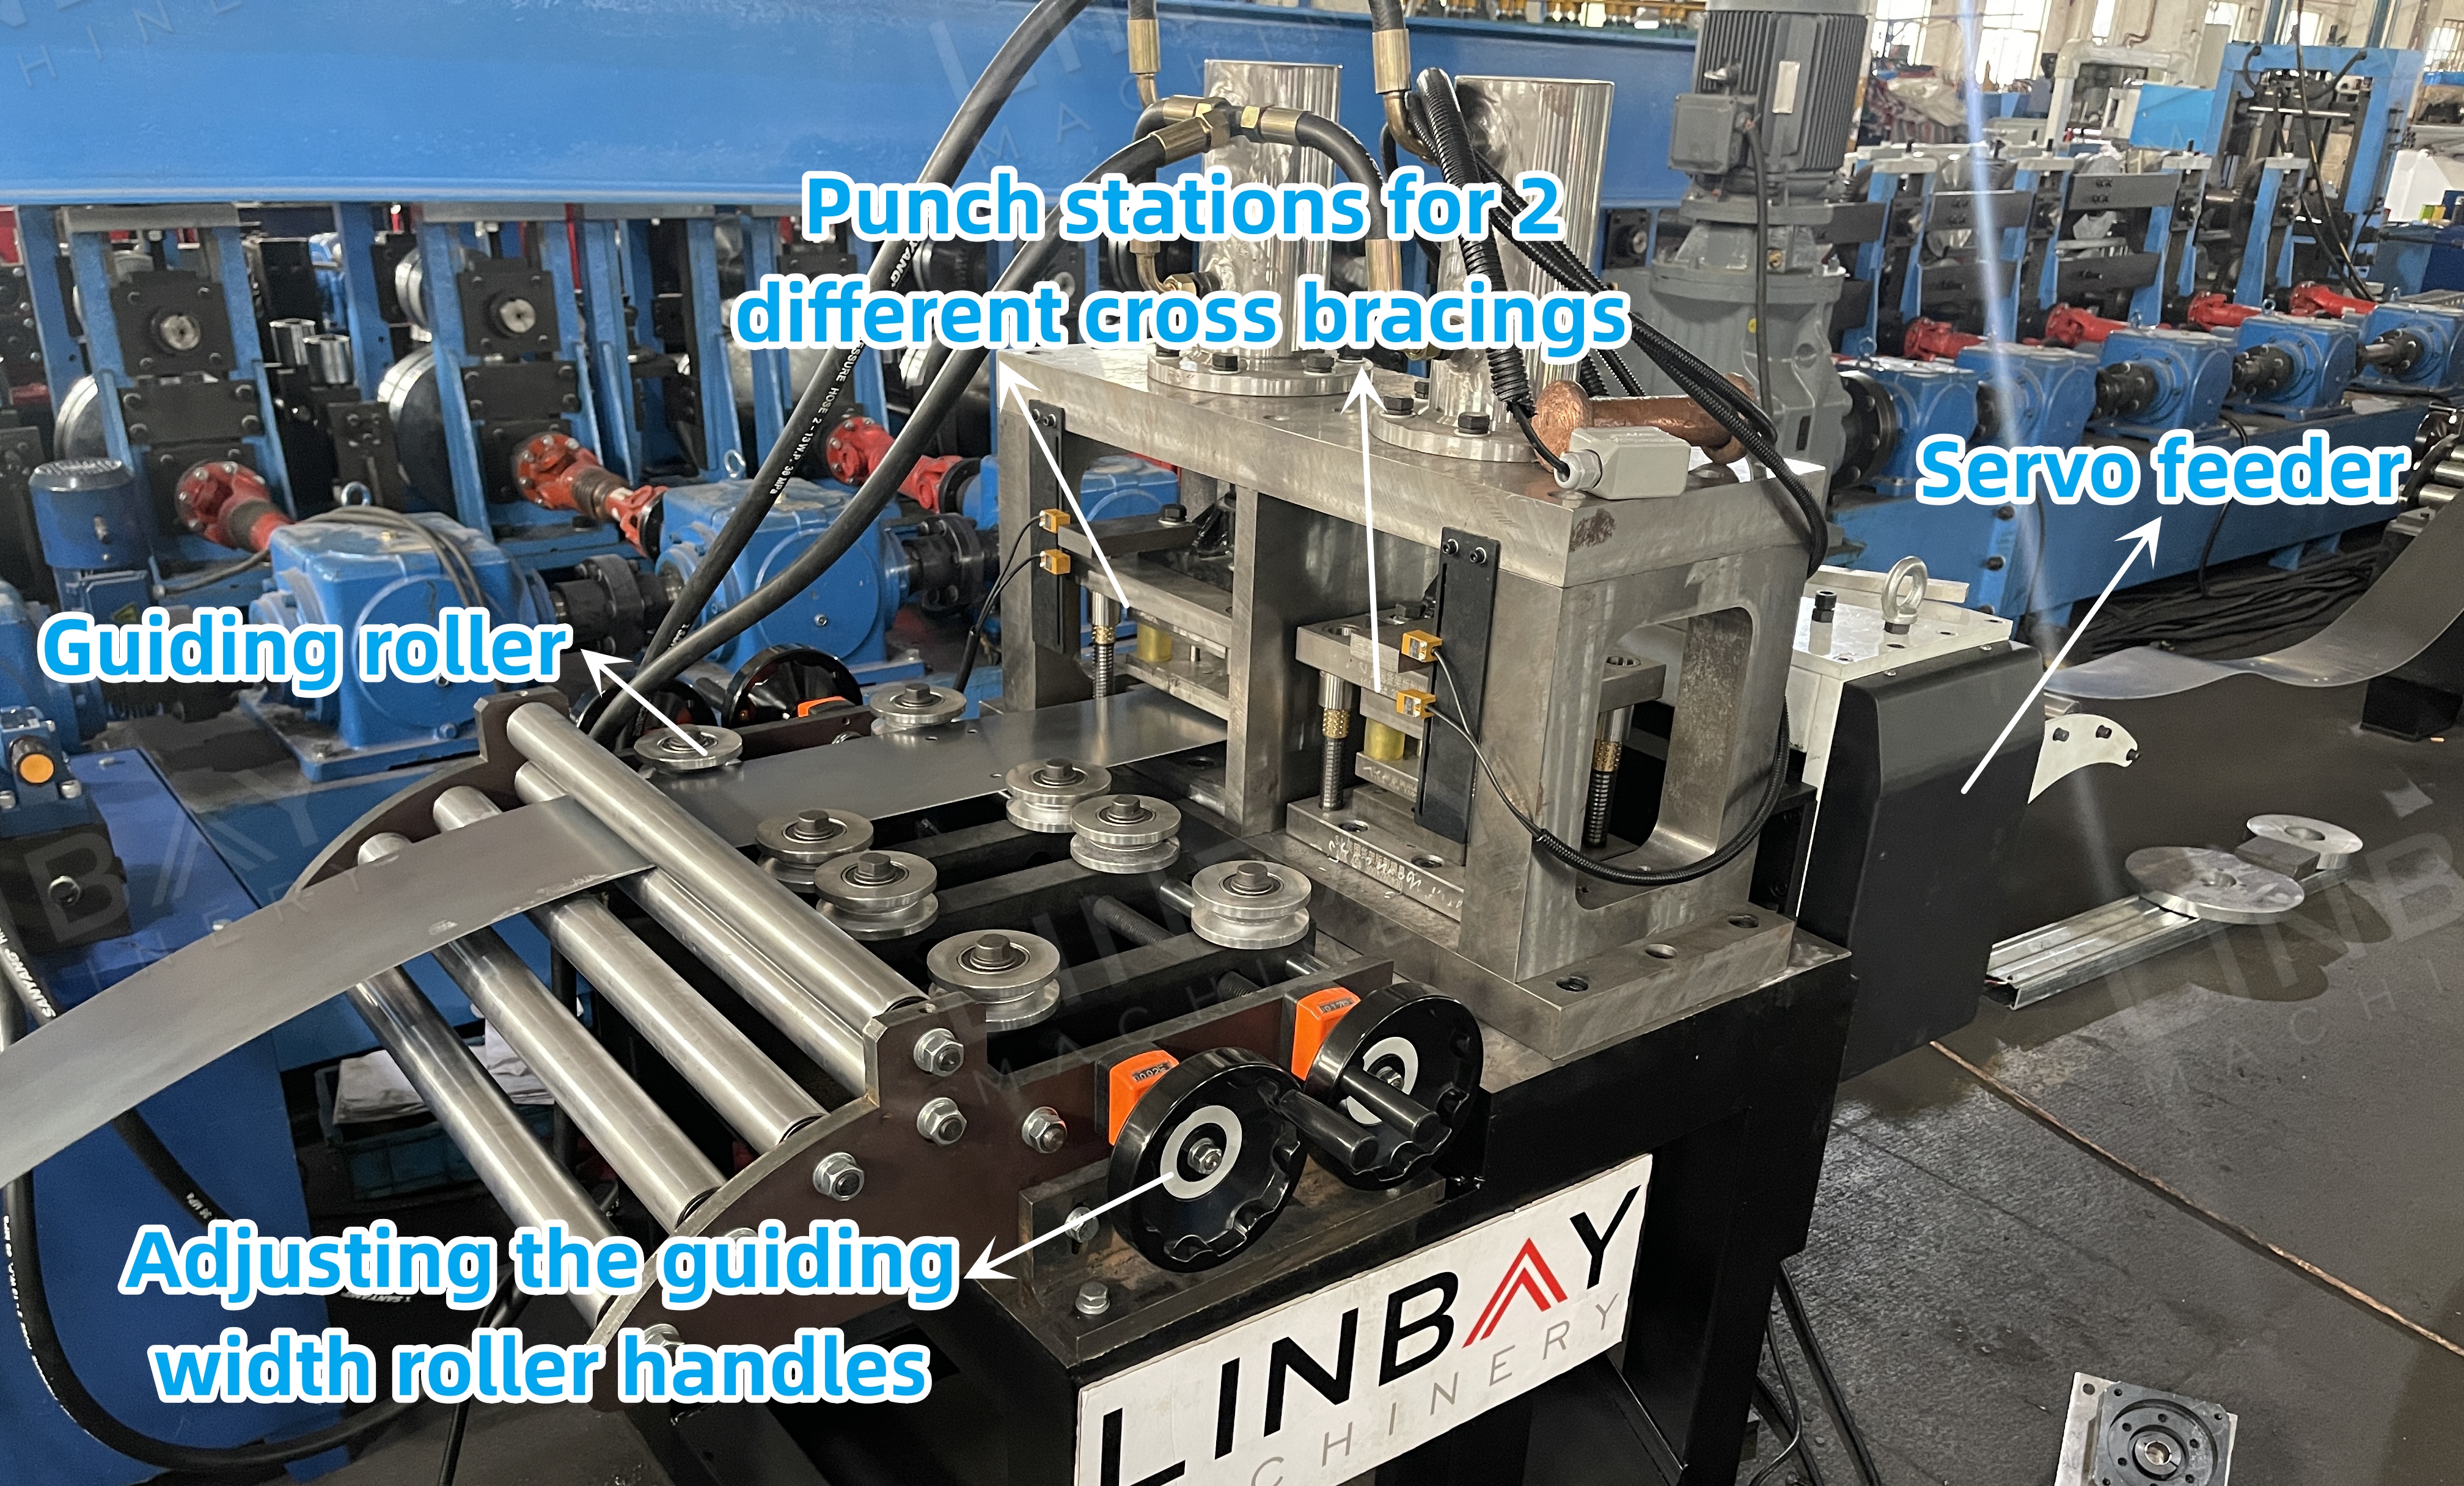
Bu üretim hattı, bağımsız versiyonu kullanır; bu sayede bobin açma ve şekillendirme makinesi delme işlemi sırasında sürekli olarak çalışabilir ve kesintisiz üretim sağlanır. Bağımsız versiyon, servo motorla çalışan bir servo besleyici içerir; bu da başlatma-durdurma gecikmelerini en aza indirir ve doğru delme için bobinin ilerleme uzunluğunu hassas bir şekilde kontrol eder. Besleyicinin içindeki pnömatik besleme mekanizması, bobin yüzeyini çizilmelere karşı korur.
Rehberlik
Yönlendirme makaraları, şekillendirme sırasında bozulmayı önlemek için bobinin ve makinenin doğru hizalanmasını sağlar; çünkü çapraz desteklerin düzgünlüğü, rafın genel stabilitesini doğrudan etkiler.
Rulo Şekillendirme Makinesi
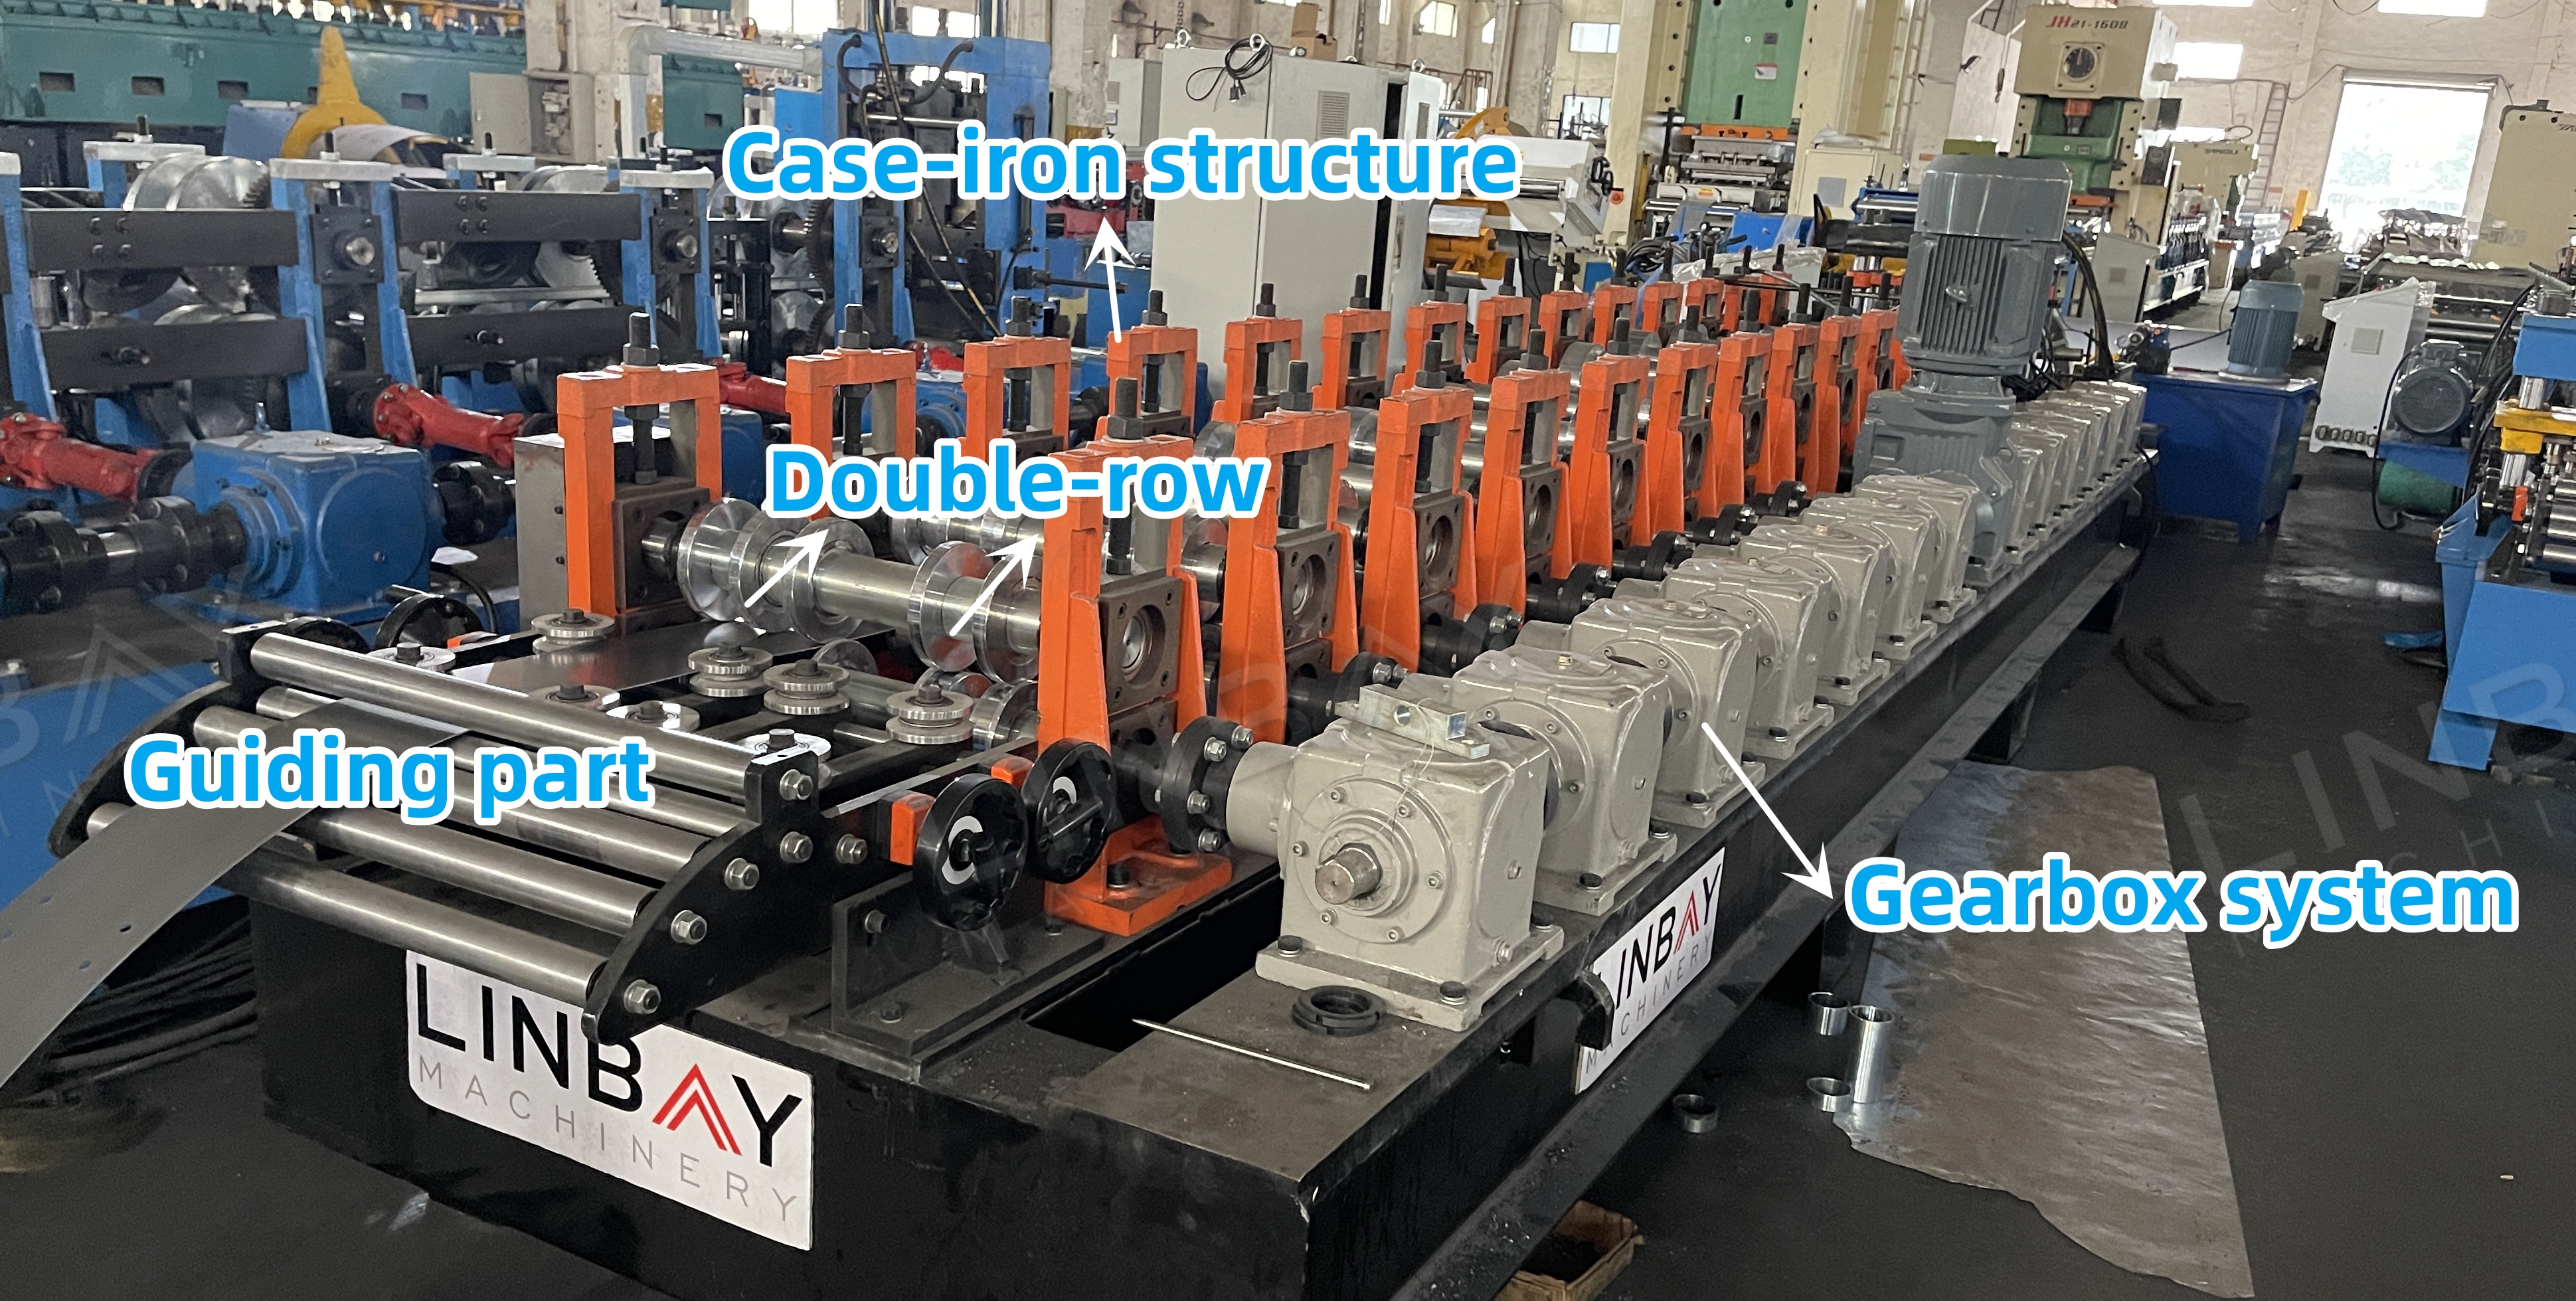
Bu şekillendirme makinesi dökme demir bir yapıya ve dişli kutusu sistemine sahiptir. Her iki sıranın aynı anda çalışamayacağını belirtmek önemlidir. Daha yüksek üretim kapasitesi için, her boyut için ayrı bir üretim hattı öneriyoruz.
Uçan Hidrolik Kesim
"Uçan" tasarım, kesme makinesi tabanının bir ray üzerinde hareket etmesini sağlayarak, kesme işlemi için durmadan şekillendirme makinesinden sürekli bobin beslemesine olanak tanır ve böylece genel hat hızını artırır.
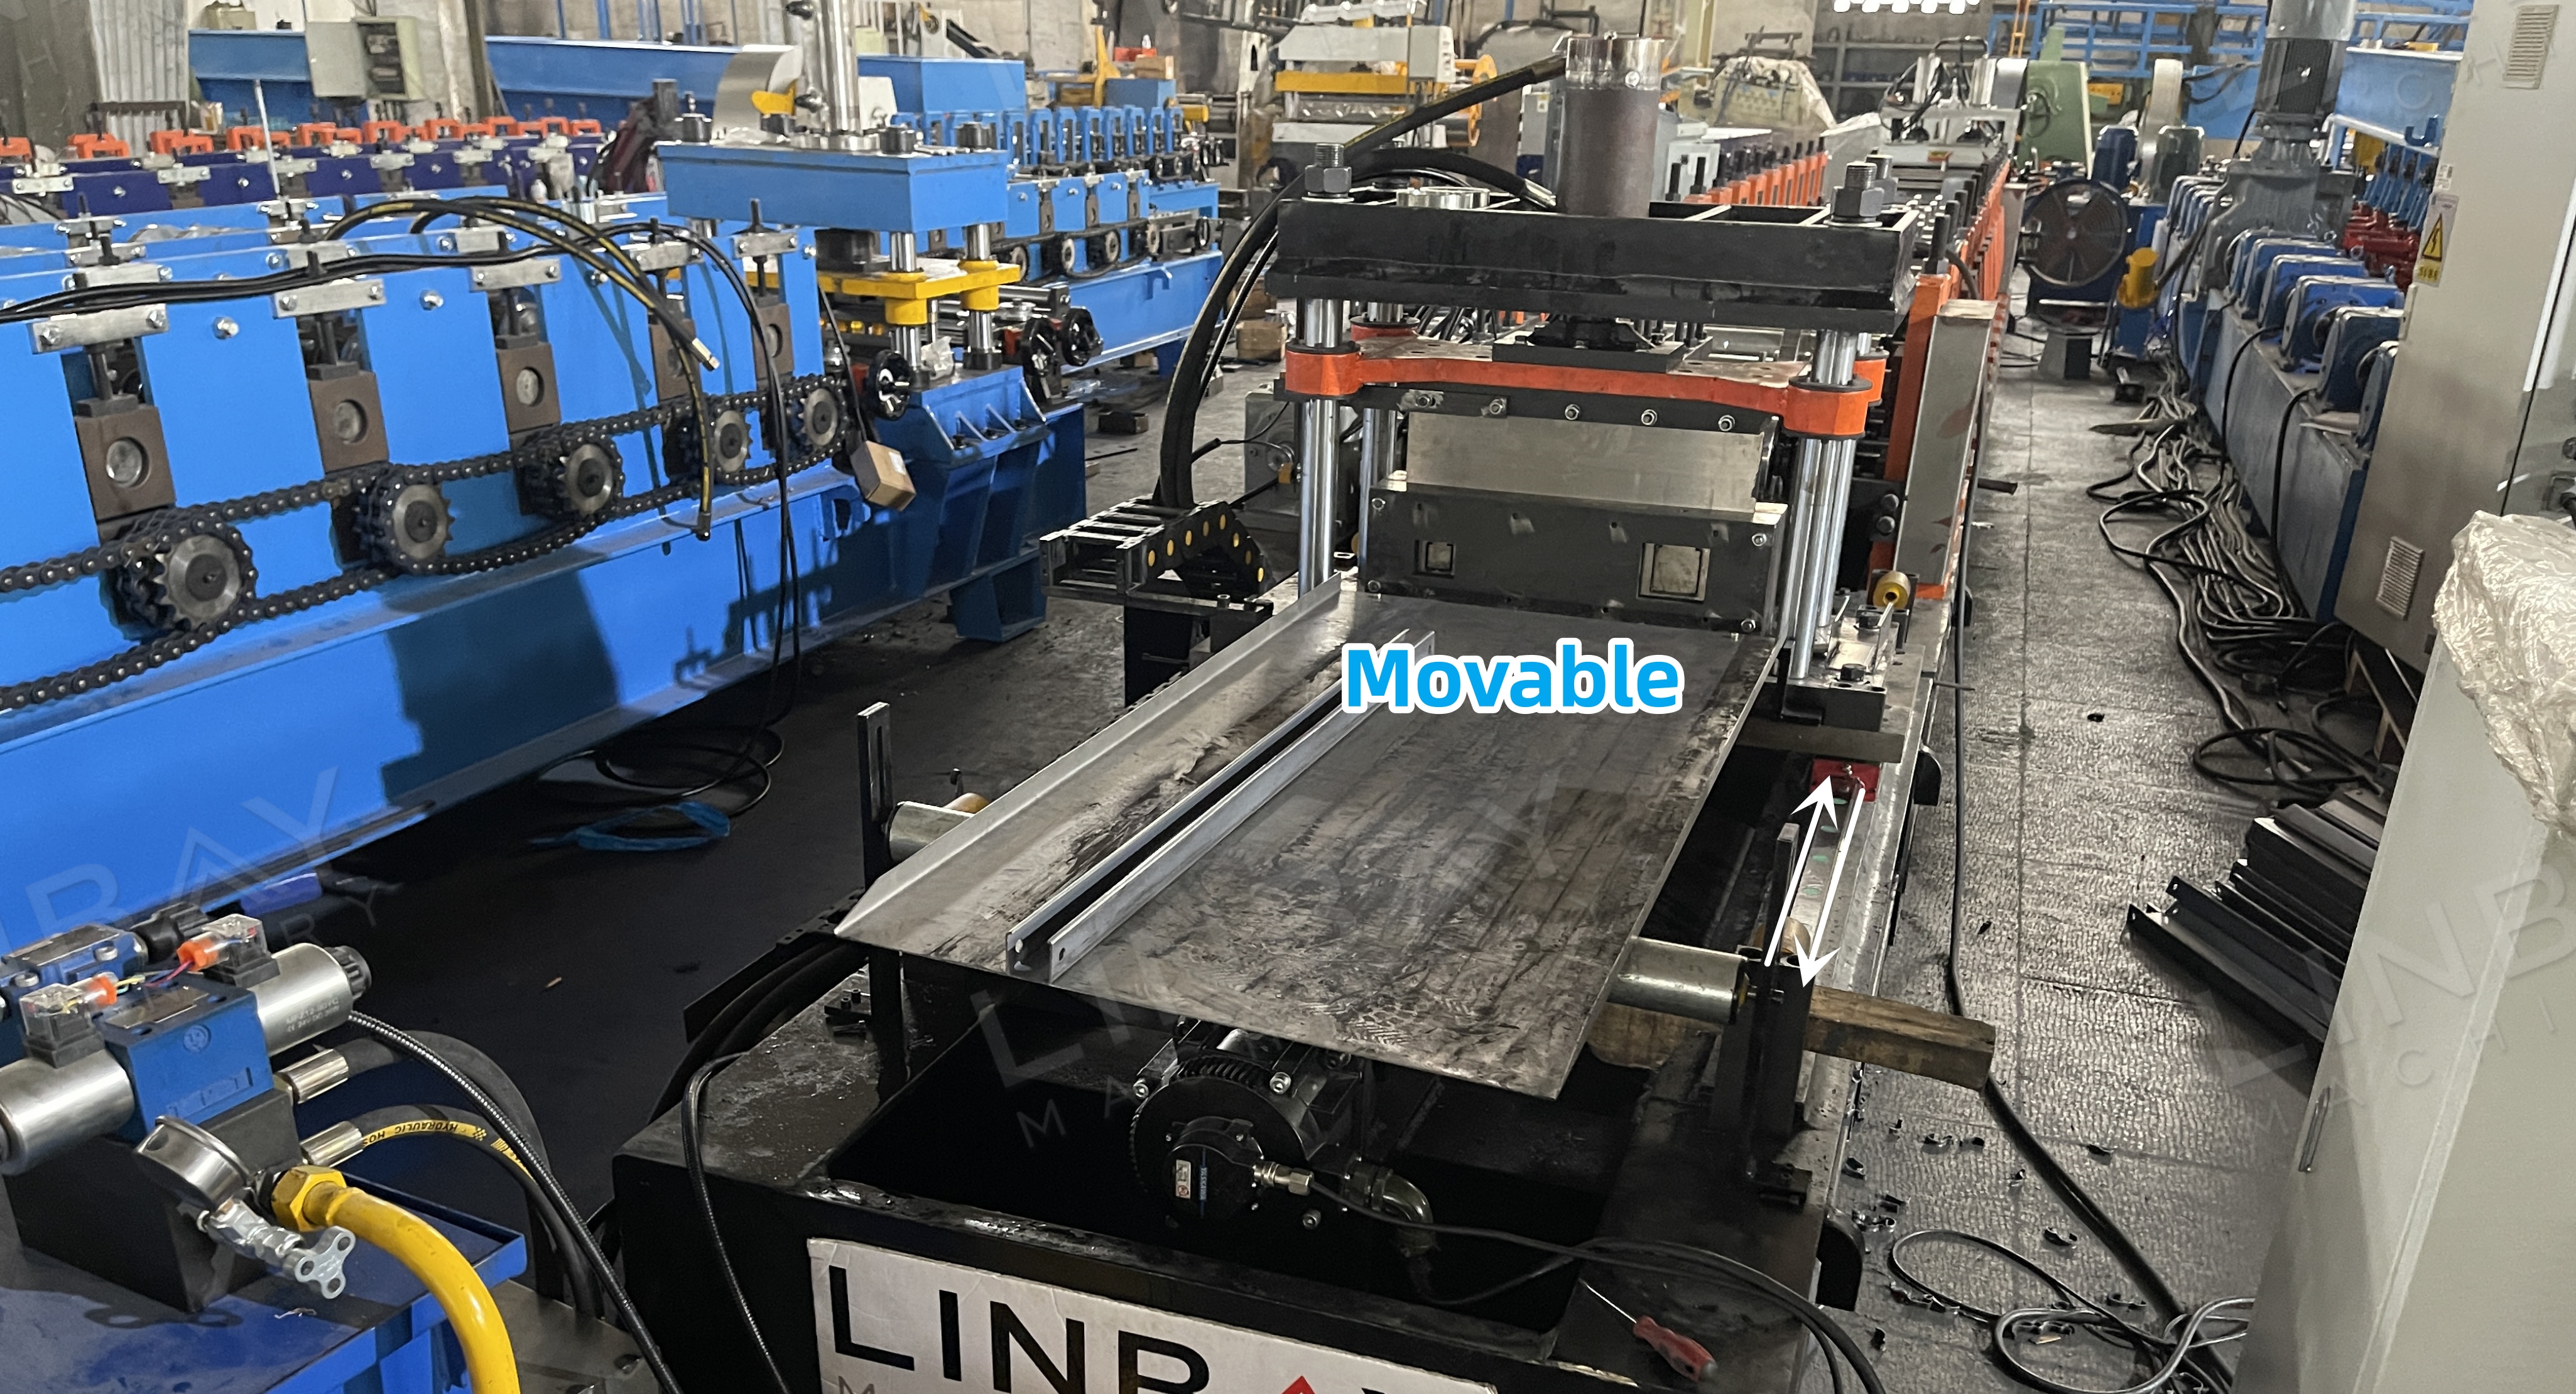
Kesme bıçağı, profil şekline uygun olarak tasarlanmalı ve bu nedenle her boyut için ayrı bir bıçak kullanılmalıdır.
İsteğe bağlı cihaz: Makaslı alın kaynak makinesi
Makas kaynak makinesi, hem kesme hem de kaynak işlevlerini birleştirerek yeni ve eski çelik bobinlerin birleştirilmesine olanak tanır. Bu, malzeme israfını azaltır, bobin değiştirme süresini en aza indirir ve ayarlamaları kolaylaştırır. Düzgün ve pürüzsüz bağlantılar sağlamak için TIG kaynağı kullanır.
Hidrolik İstasyon
Hidrolik istasyon, etkili ısı dağılımı için soğutma fanlarına sahiptir ve bu sayede sürekli çalışma ve artırılmış verimlilik sağlanır. Güvenilirliği ve uzun ömürlü performansı ile tanınmaktadır.
PLC Kontrol Kabini ve Enkoder
Enkoder, ölçülen bobin uzunluğunu PLC kontrol paneli için elektrik sinyallerine dönüştürür. Bu panel, üretim hızını, çevrim başına çıktıyı ve kesme uzunluğunu düzenler. Enkoderden gelen hassas geri bildirim sayesinde, kesme makinesi ±1 mm hassasiyetinde kesme doğruluğu elde eder.
1. Dekoyler

2. Besleme

3. Yumruk atmak

4. Rulo şekillendirme standları

5. Sürüş sistemi

6. Kesme sistemi

Diğerleri

Masamız