ວິດີໂອ
ໂປຣໄຟລ໌
ການຄ້ຳຊູແບບຂວາງແມ່ນມີຄວາມສຳຄັນຫຼາຍສຳລັບລະບົບຊັ້ນວາງທີ່ທົນທານ, ເຊິ່ງໃຫ້ການຮອງຮັບທາງຂວາງລະຫວ່າງສອງເສົາຕັ້ງ. ມັນຊ່ວຍປ້ອງກັນການສັ່ນສະເທືອນ ແລະ ຮັກສາການຈັດລຽນໂຄງສ້າງພາຍໃຕ້ການໂຫຼດໜັກ. ໂດຍປົກກະຕິແລ້ວ, ການຄ້ຳຊູແບບຂວາງແມ່ນເຮັດຈາກເຫຼັກມ້ວນຮ້ອນ, ເຫຼັກມ້ວນເຢັນ, ຫຼື ເຫຼັກສັງກະສີທີ່ມີຄວາມໜາ 1.5 ຫາ 2 ມມ.
ຕາມປະເພນີ, ການຄ້ຳຍຶດແບບຂວາງໄດ້ຖືກຜະລິດໂດຍໃຊ້ເຄື່ອງຈັກໂຄ້ງ. ເຖິງຢ່າງໃດກໍ່ຕາມ, ສາຍເຄື່ອງຈັກປັ້ນມ້ວນ, ເຊິ່ງປະກອບມີການມ້ວນ, ການປັບລະດັບ, ການປັ້ນມ້ວນ, ການເຈາະ, ແລະ ການຕັດ, ສະເໜີລະບົບອັດຕະໂນມັດທີ່ສູງກວ່າ ແລະ ຫຼຸດຜ່ອນຄ່າໃຊ້ຈ່າຍແຮງງານດ້ວຍມື. ວິທີແກ້ໄຂນີ້ໄດ້ກາຍເປັນທາງເລືອກທີ່ນິຍົມສຳລັບລູກຄ້າຫຼາຍຄົນຍ້ອນປະສິດທິພາບ ແລະ ປະສິດທິພາບດ້ານຕົ້ນທຶນຂອງມັນ.
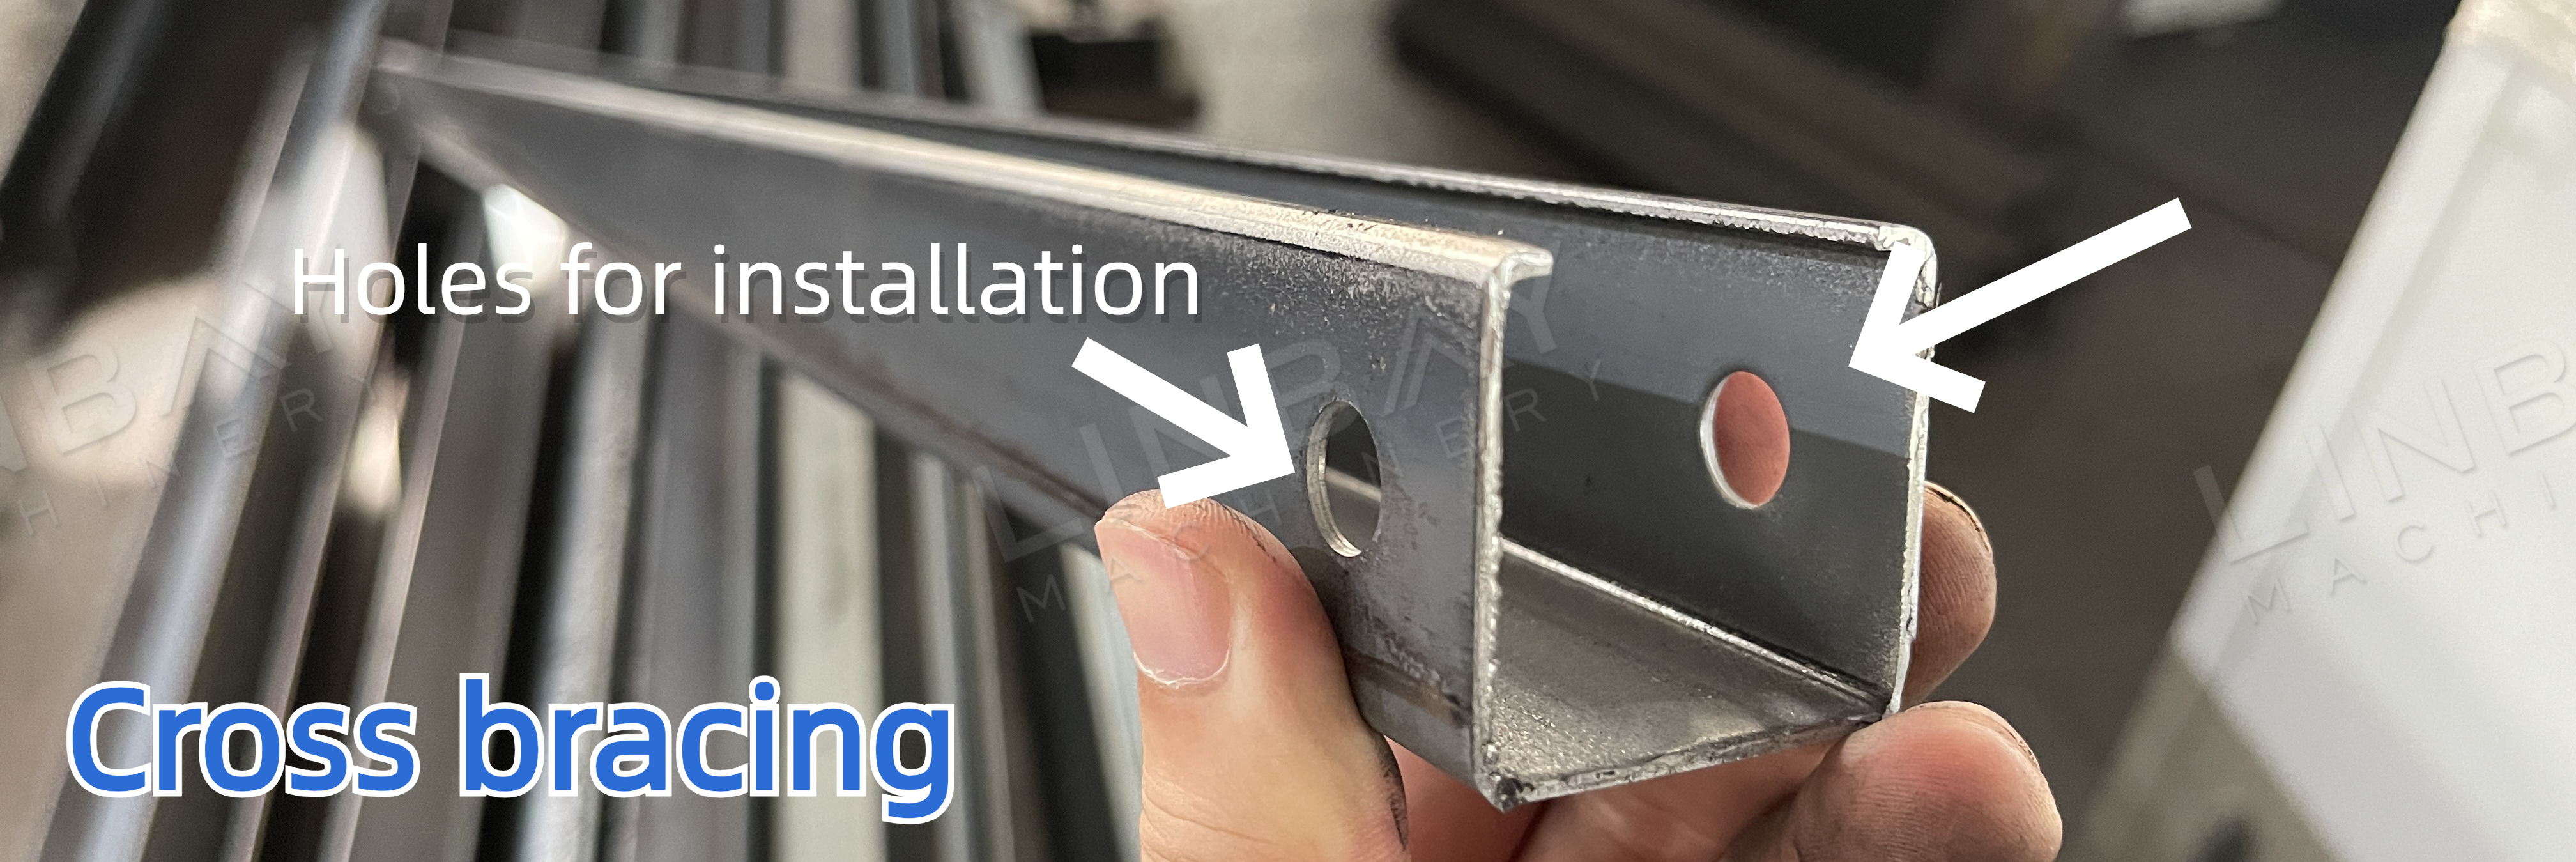
ຮູບແບບການເຈາະແຕກຕ່າງກັນໄປຕາມວິທີການຕິດຕັ້ງ:
ວິທີການຕິດຕັ້ງທີ 1: ມີເຄື່ອງຍຶດດຽວຕິດຕັ້ງຢູ່ພາຍໃນຊັ້ນວາງຕັ້ງຊື່, ເຊິ່ງຕ້ອງການເຈາະຮູໄວ້ລ່ວງໜ້າຢູ່ທີ່ລະດັບຄວາມສູງຂອງເຄື່ອງຍຶດສຳລັບການຕິດຕັ້ງສະກູ.
ວິທີການຕິດຕັ້ງທີ 2: ມີເຄື່ອງຍຶດສອງອັນຕິດຕັ້ງຢູ່ພາຍໃນຊັ້ນວາງໃຫ້ຕັ້ງຊື່, ເຊິ່ງຕ້ອງການເຈາະຮູໄວ້ກ່ອນຢູ່ດ້ານລຸ່ມຂອງເຄື່ອງຍຶດເພື່ອຕິດຕັ້ງດ້ວຍສະກູ.
ກໍລະນີຕົວຈິງ - ພາລາມິເຕີດ້ານວິຊາການຫຼັກ
ແຜນວາດການໄຫຼ: Decoiler--ເຄື່ອງປ້ອນ Servo--ເຄື່ອງເຈາະໄຮໂດຼລິກ--ເຄື່ອງນຳທາງ--ເຄື່ອງສ້າງມ້ວນ--ເຄື່ອງຕັດໄຮໂດຼລິກບິນ--ໂຕະອອກ
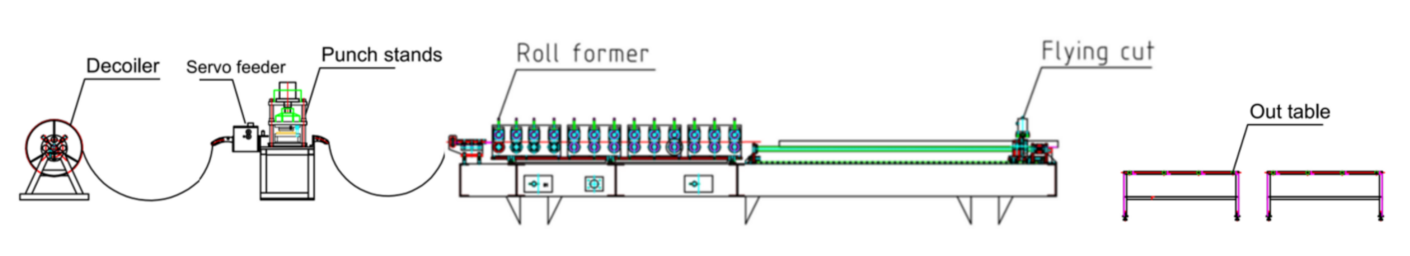
ເມື່ອປຽບທຽບກັບສາຍການຜະລິດສອງແຖວດຽວ, ສາຍການຜະລິດສອງແຖວສາມາດຊ່ວຍປະຢັດຄ່າໃຊ້ຈ່າຍຂອງເຄື່ອງຂຶ້ນຮູບເພີ່ມເຕີມ, ເຄື່ອງຫຼຸດແຮງດັນ, ແລະ ເຄື່ອງປ້ອນ servo, ພ້ອມທັງພື້ນທີ່ທີ່ຕ້ອງການສຳລັບສາຍການຜະລິດອື່ນ. ນອກຈາກນັ້ນ, ໂຄງສ້າງສອງແຖວຊ່ວຍຫຼຸດຜ່ອນຄ່າໃຊ້ຈ່າຍເວລາໃນການປ່ຽນຂະໜາດ, ບໍ່ຄືກັບການປ່ຽນຂະໜາດດ້ວຍຕົນເອງໃນສາຍການຜະລິດດຽວ, ດັ່ງນັ້ນຈຶ່ງເພີ່ມປະສິດທິພາບ.
ກໍລະນີຕົວຈິງ - ພາລາມິເຕີທາງເທັກນິກຫຼັກ
1. ຄວາມໄວສາຍ: 4-6 ແມັດ/ນາທີ, ສາມາດປັບໄດ້
2. ວັດສະດຸທີ່ເໝາະສົມ: ເຫຼັກມ້ວນຮ້ອນ, ເຫຼັກມ້ວນເຢັນ, ເຫຼັກສັງກະສີ
3. ຄວາມໜາຂອງວັດສະດຸ: 1.5-2 ມມ.
4. ເຄື່ອງມ້ວນຂຶ້ນຮູບ: ໂຄງສ້າງເຫຼັກ
5. ລະບົບຂັບຂີ່: ລະບົບຂັບເຄື່ອນເກຍ
6. ລະບົບການຕັດ: ການຕັດໄຮໂດຼລິກແບບບິນ, ຕົວມ້ວນບໍ່ຢຸດເມື່ອຕັດ.
7. ຕູ້ PLC: ລະບົບ Siemens.
ກໍລະນີຕົວຈິງ - ເຄື່ອງຈັກ
1. ເຄື່ອງຫຼຸດແຮງດັນ * 1
2. ເຄື່ອງປ້ອນເຊີໂວ * 1
3. ເຄື່ອງເຈາະໄຮໂດຼລິກ * 1
4. ເຄື່ອງມ້ວນຮູບ * 1
5. ເຄື່ອງຕັດໄຮໂດຼລິກ * 1
6. ໂຕະອອກ * 2
7. ຕູ້ຄວບຄຸມ PLC * 1
8. ສະຖານີໄຮໂດຼລິກ * 2
9. ກ່ອງອາໄຫຼ່ (ຟຣີ) * 1
ກໍລະນີຕົວຈິງ - ລາຍລະອຽດ
ເຄື່ອງຕັດຂົນ
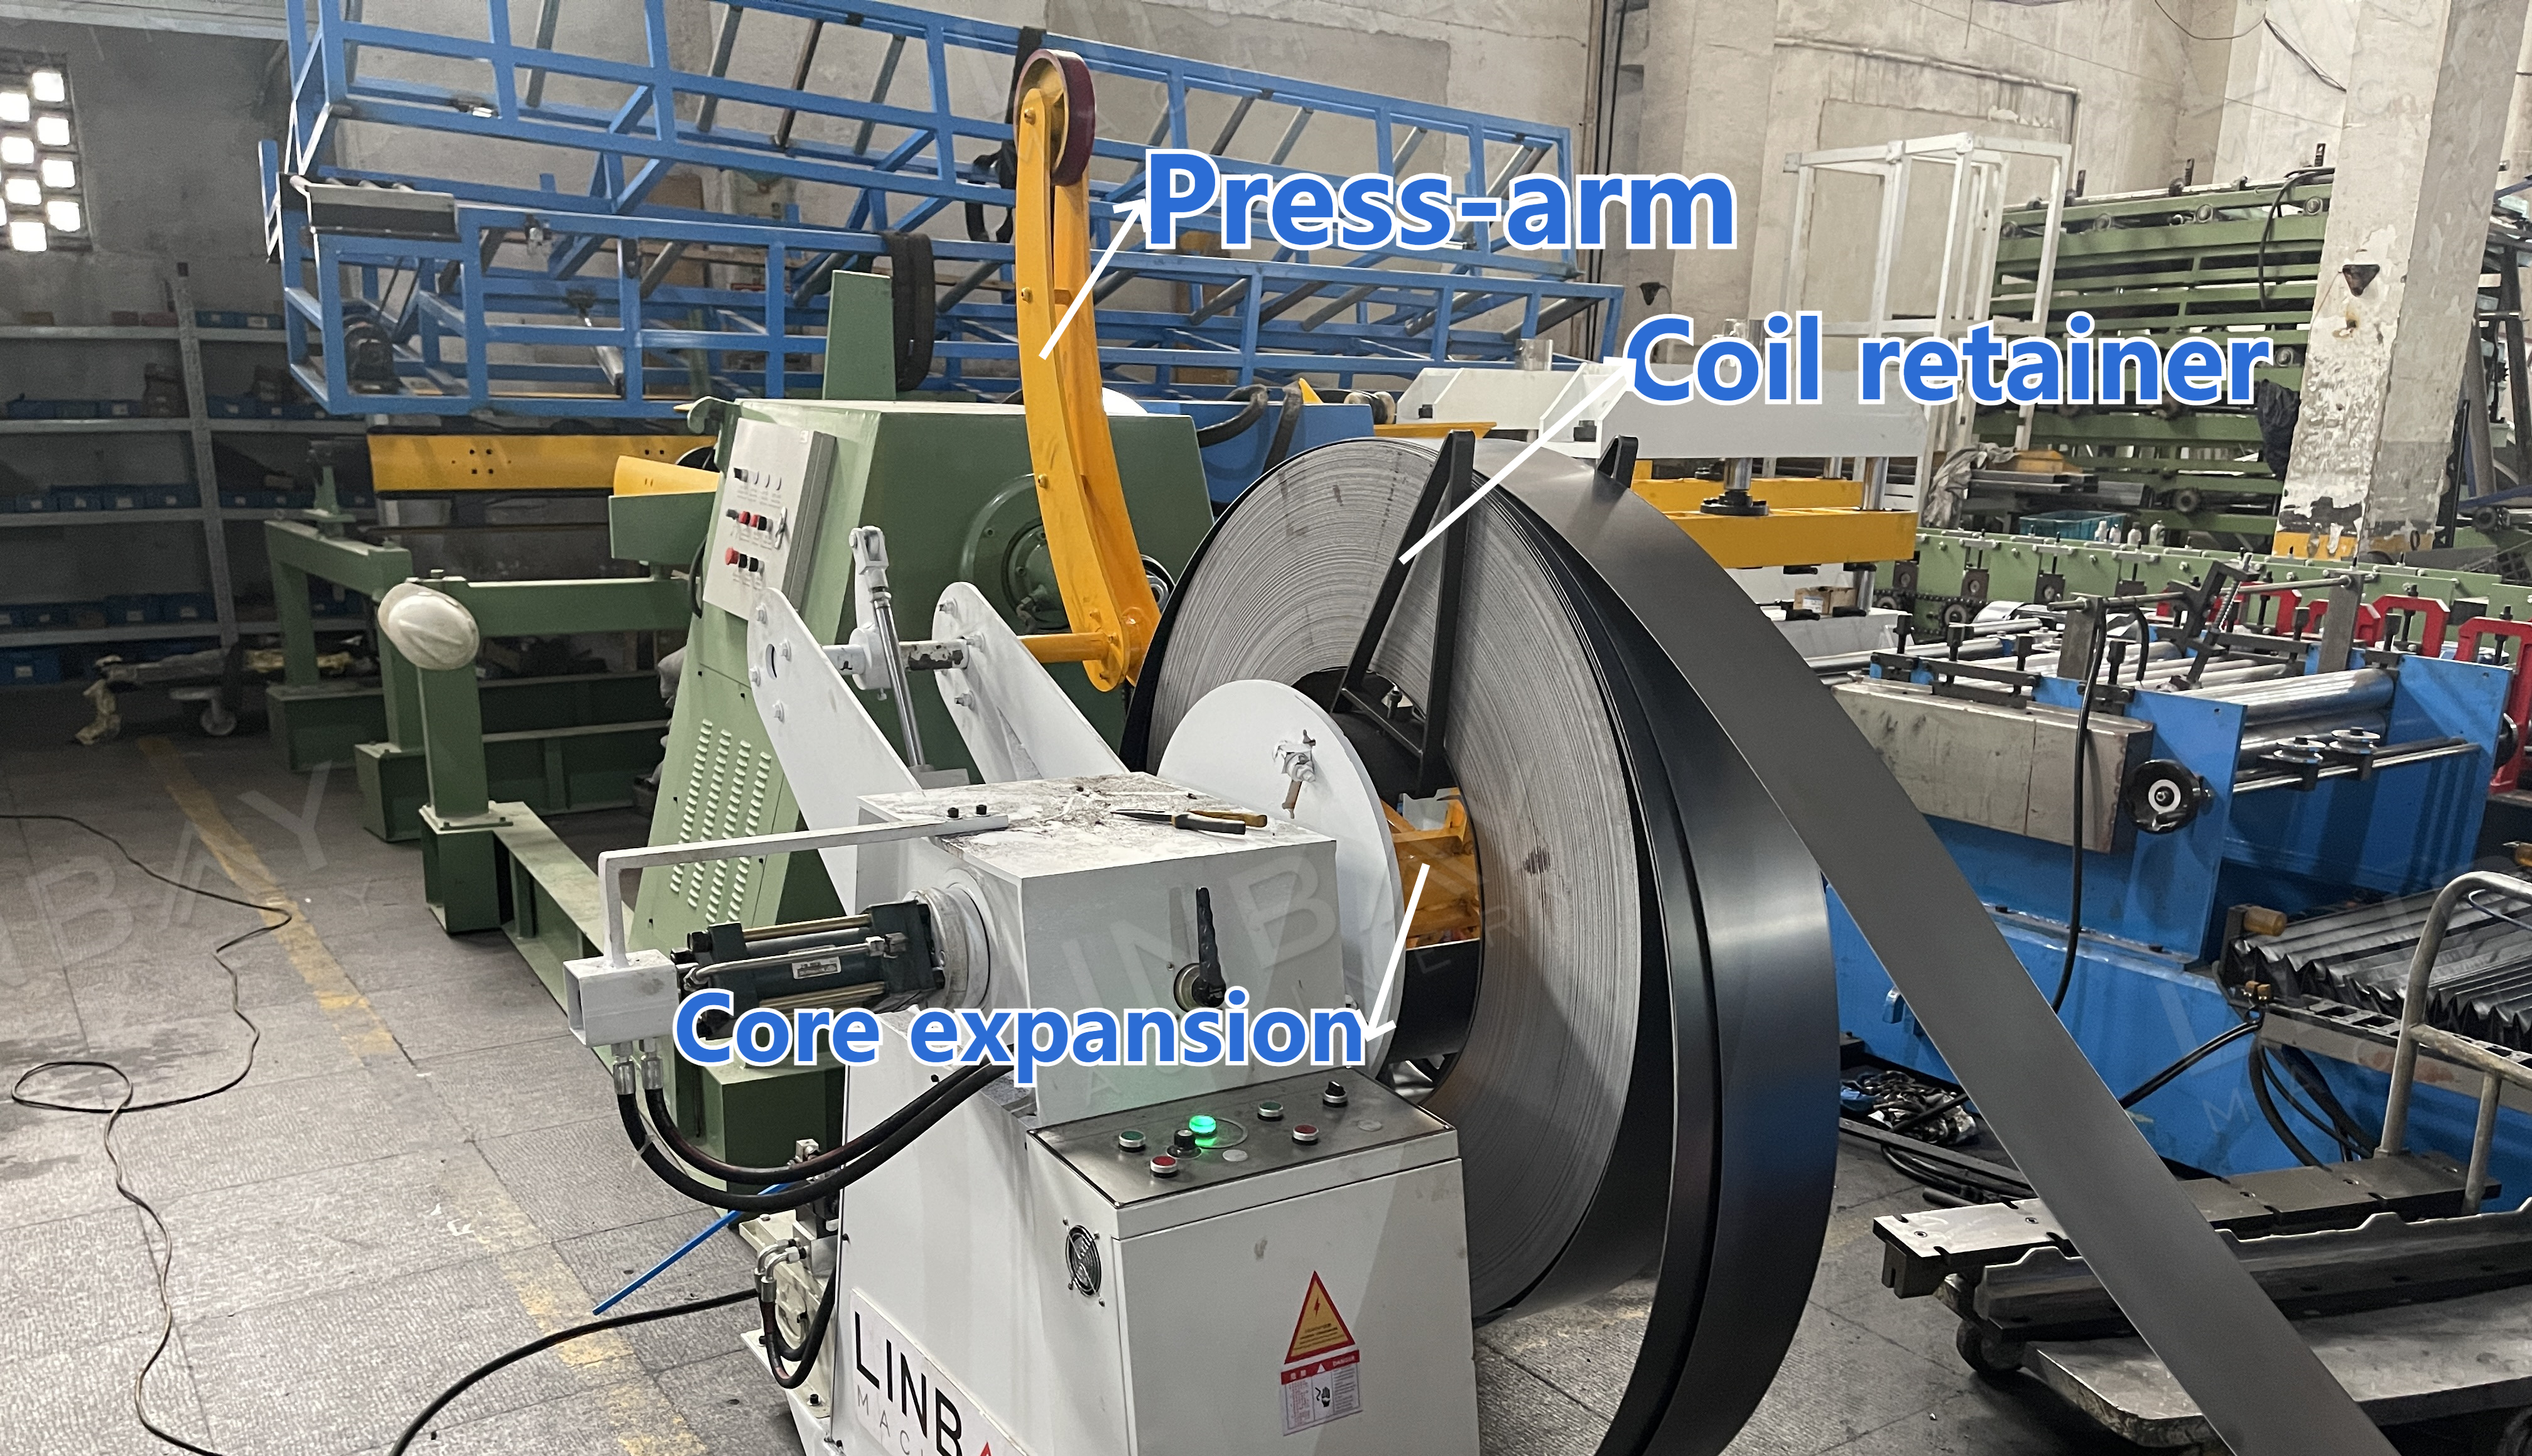
ເພົາກາງຂອງເຄື່ອງຫຼຸດແຮງດັນຮອງຮັບຂົດລວດເຫຼັກ ແລະ ເຮັດໜ້າທີ່ເປັນອຸປະກອນຂະຫຍາຍ, ຮອງຮັບຂົດລວດທີ່ມີເສັ້ນຜ່າສູນກາງພາຍໃນ 490-510 ມມ. ອຸປະກອນແຂນກົດຢູ່ເທິງເຄື່ອງຫຼຸດແຮງດັນຈະຮັກສາຂົດລວດໄວ້ໃນລະຫວ່າງການໂຫຼດ, ປ້ອງກັນບໍ່ໃຫ້ມັນເປີດອອກຍ້ອນຄວາມຕຶງຄຽດພາຍໃນ ແລະ ຮັບປະກັນຄວາມປອດໄພຂອງຜູ້ອອກແຮງງານ.
ເຄື່ອງເຈາະໄຮໂດຼລິກ ແລະ ເຄື່ອງປ້ອນເຊີໂວ
ເຄື່ອງເຈາະໄຮໂດຼລິກ, ເຊິ່ງຂັບເຄື່ອນໂດຍສະຖານີໄຮໂດຼລິກ, ຈະສ້າງຮູຢູ່ໃນຂົດລວດເຫຼັກ. ການເຈາະຄ้างຂວາງຖືກເຈາະຢູ່ທັງສອງສົ້ນ, ບໍ່ວ່າຈະຢູ່ໜ້າແປນ ຫຼື ດ້ານລຸ່ມ, ໂດຍອີງໃສ່ຄວາມຕ້ອງການໃນການຕິດຕັ້ງ. ມີເຄື່ອງເຈາະໄຮໂດຼລິກທັງແບບດ່ຽວ ແລະ ແບບປະສົມປະສານ. ປະເພດປະສົມປະສານໃຊ້ພື້ນຖານດຽວກັນກັບເຄື່ອງປັ້ນແຜ່ນມ້ວນ ແລະ ຢຸດເຄື່ອງອື່ນໆໄວ້ຊົ່ວຄາວໃນລະຫວ່າງການເຈາະ.
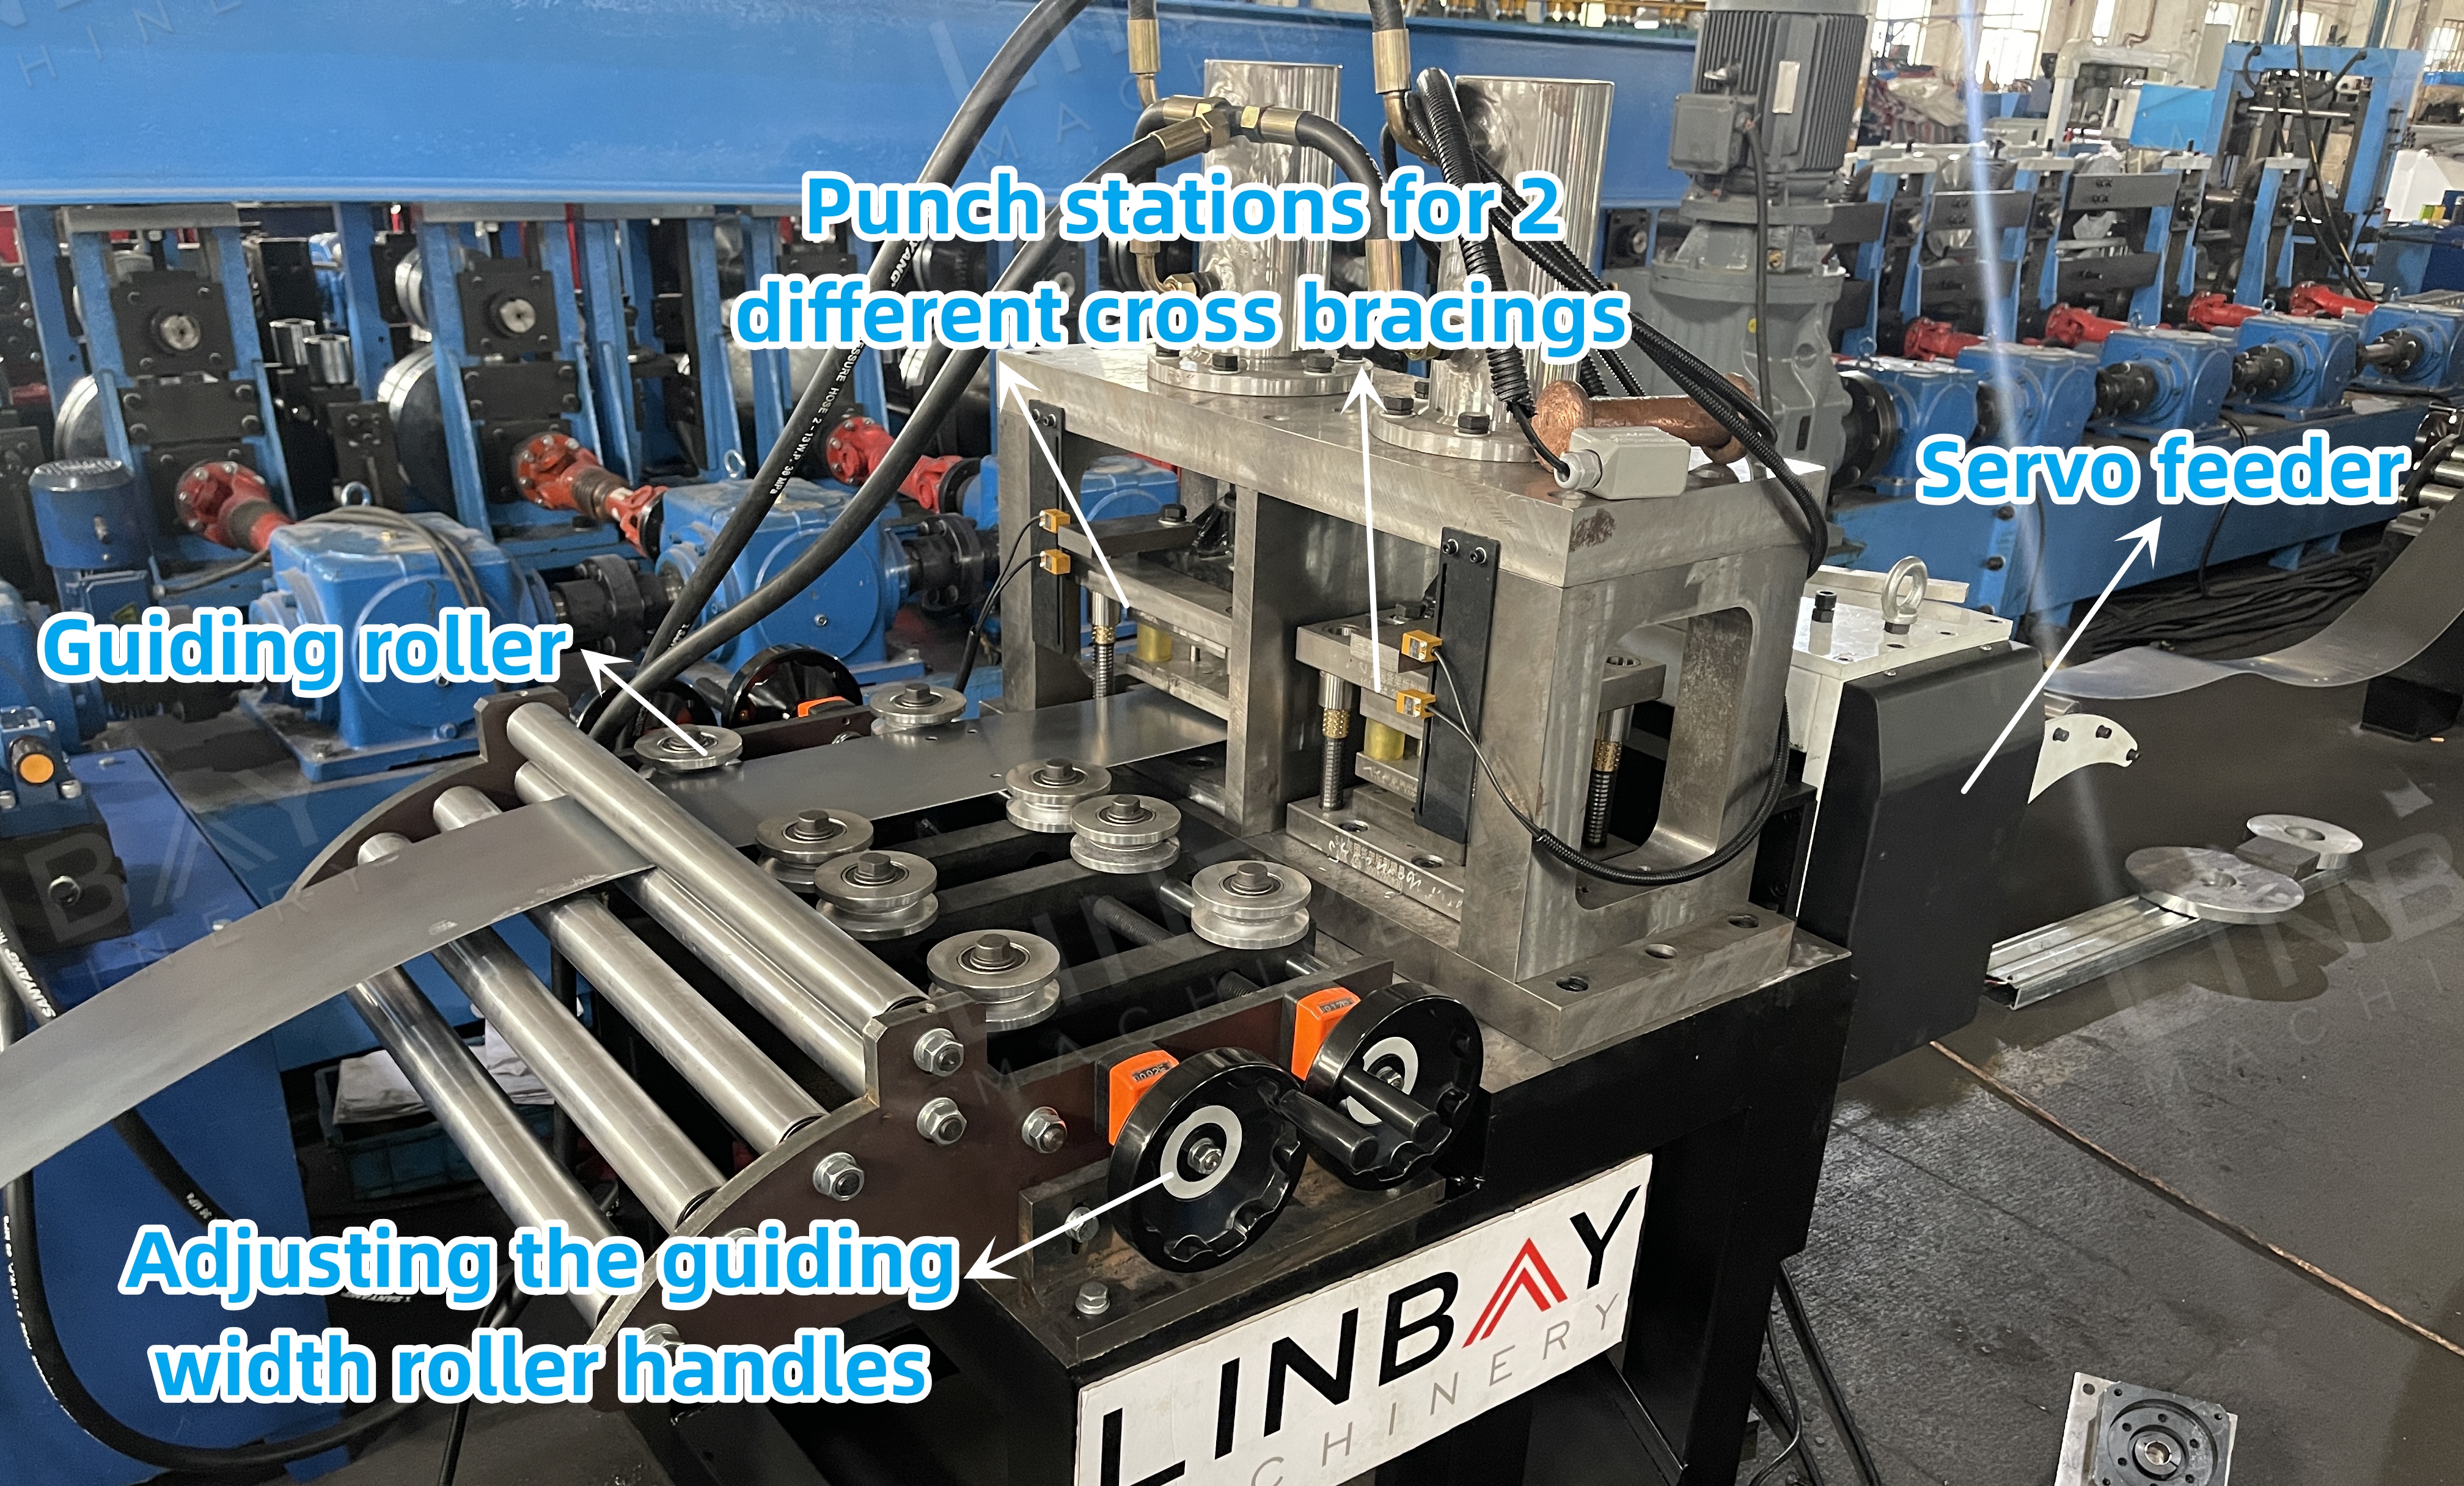
ສາຍການຜະລິດນີ້ໃຊ້ລຸ້ນແຍກຕ່າງຫາກ, ເຮັດໃຫ້ເຄື່ອງຫຼຸດແຮງບິດ ແລະ ເຄື່ອງປັ້ນສາມາດເຮັດວຽກຢ່າງຕໍ່ເນື່ອງໃນລະຫວ່າງການເຈາະ, ຮັບປະກັນການຜະລິດຢ່າງຕໍ່ເນື່ອງ. ລຸ້ນແຍກຕ່າງຫາກປະກອບມີເຄື່ອງປ້ອນ servo ທີ່ຂັບເຄື່ອນດ້ວຍມໍເຕີ servo, ເຊິ່ງຫຼຸດຜ່ອນຄວາມຊັກຊ້າໃນການເລີ່ມ-ຢຸດ ແລະ ຄວບຄຸມຄວາມຍາວຂອງຂົດລວດໄດ້ຢ່າງແນ່ນອນເພື່ອການເຈາະທີ່ຖືກຕ້ອງ. ກົນໄກການປ້ອນແບບນິວເມຕິກພາຍໃນເຄື່ອງປ້ອນປົກປ້ອງໜ້າຜິວຂອງຂົດລວດຈາກຮອຍຂີດຂ່ວນ.
ການນຳພາ
ລູກກິ້ງນຳທາງຮັບປະກັນການຈັດລຽງທີ່ເໝາະສົມຂອງຂົດລວດ ແລະ ເຄື່ອງຈັກເພື່ອປ້ອງກັນການບິດເບືອນໃນລະຫວ່າງການຂຶ້ນຮູບ, ຍ້ອນວ່າຄວາມຊື່ຂອງເສົາຄ້ຳຂວາງສົ່ງຜົນກະທົບໂດຍກົງຕໍ່ຄວາມໝັ້ນຄົງໂດຍລວມຂອງຊັ້ນວາງ.
ເຄື່ອງມ້ວນຂຶ້ນຮູບ
ເຄື່ອງປັ້ນນີ້ມີໂຄງສ້າງເຫຼັກຫຼໍ່ ແລະ ລະບົບກ່ອງເກຍ. ສິ່ງສຳຄັນທີ່ຄວນສັງເກດແມ່ນທັງສອງແຖວບໍ່ສາມາດເຮັດວຽກພ້ອມໆກັນໄດ້. ສຳລັບກຳລັງການຜະລິດທີ່ສູງຂຶ້ນ, ພວກເຮົາແນະນຳໃຫ້ໃຊ້ສາຍການຜະລິດແຍກຕ່າງຫາກສຳລັບແຕ່ລະຂະໜາດ.
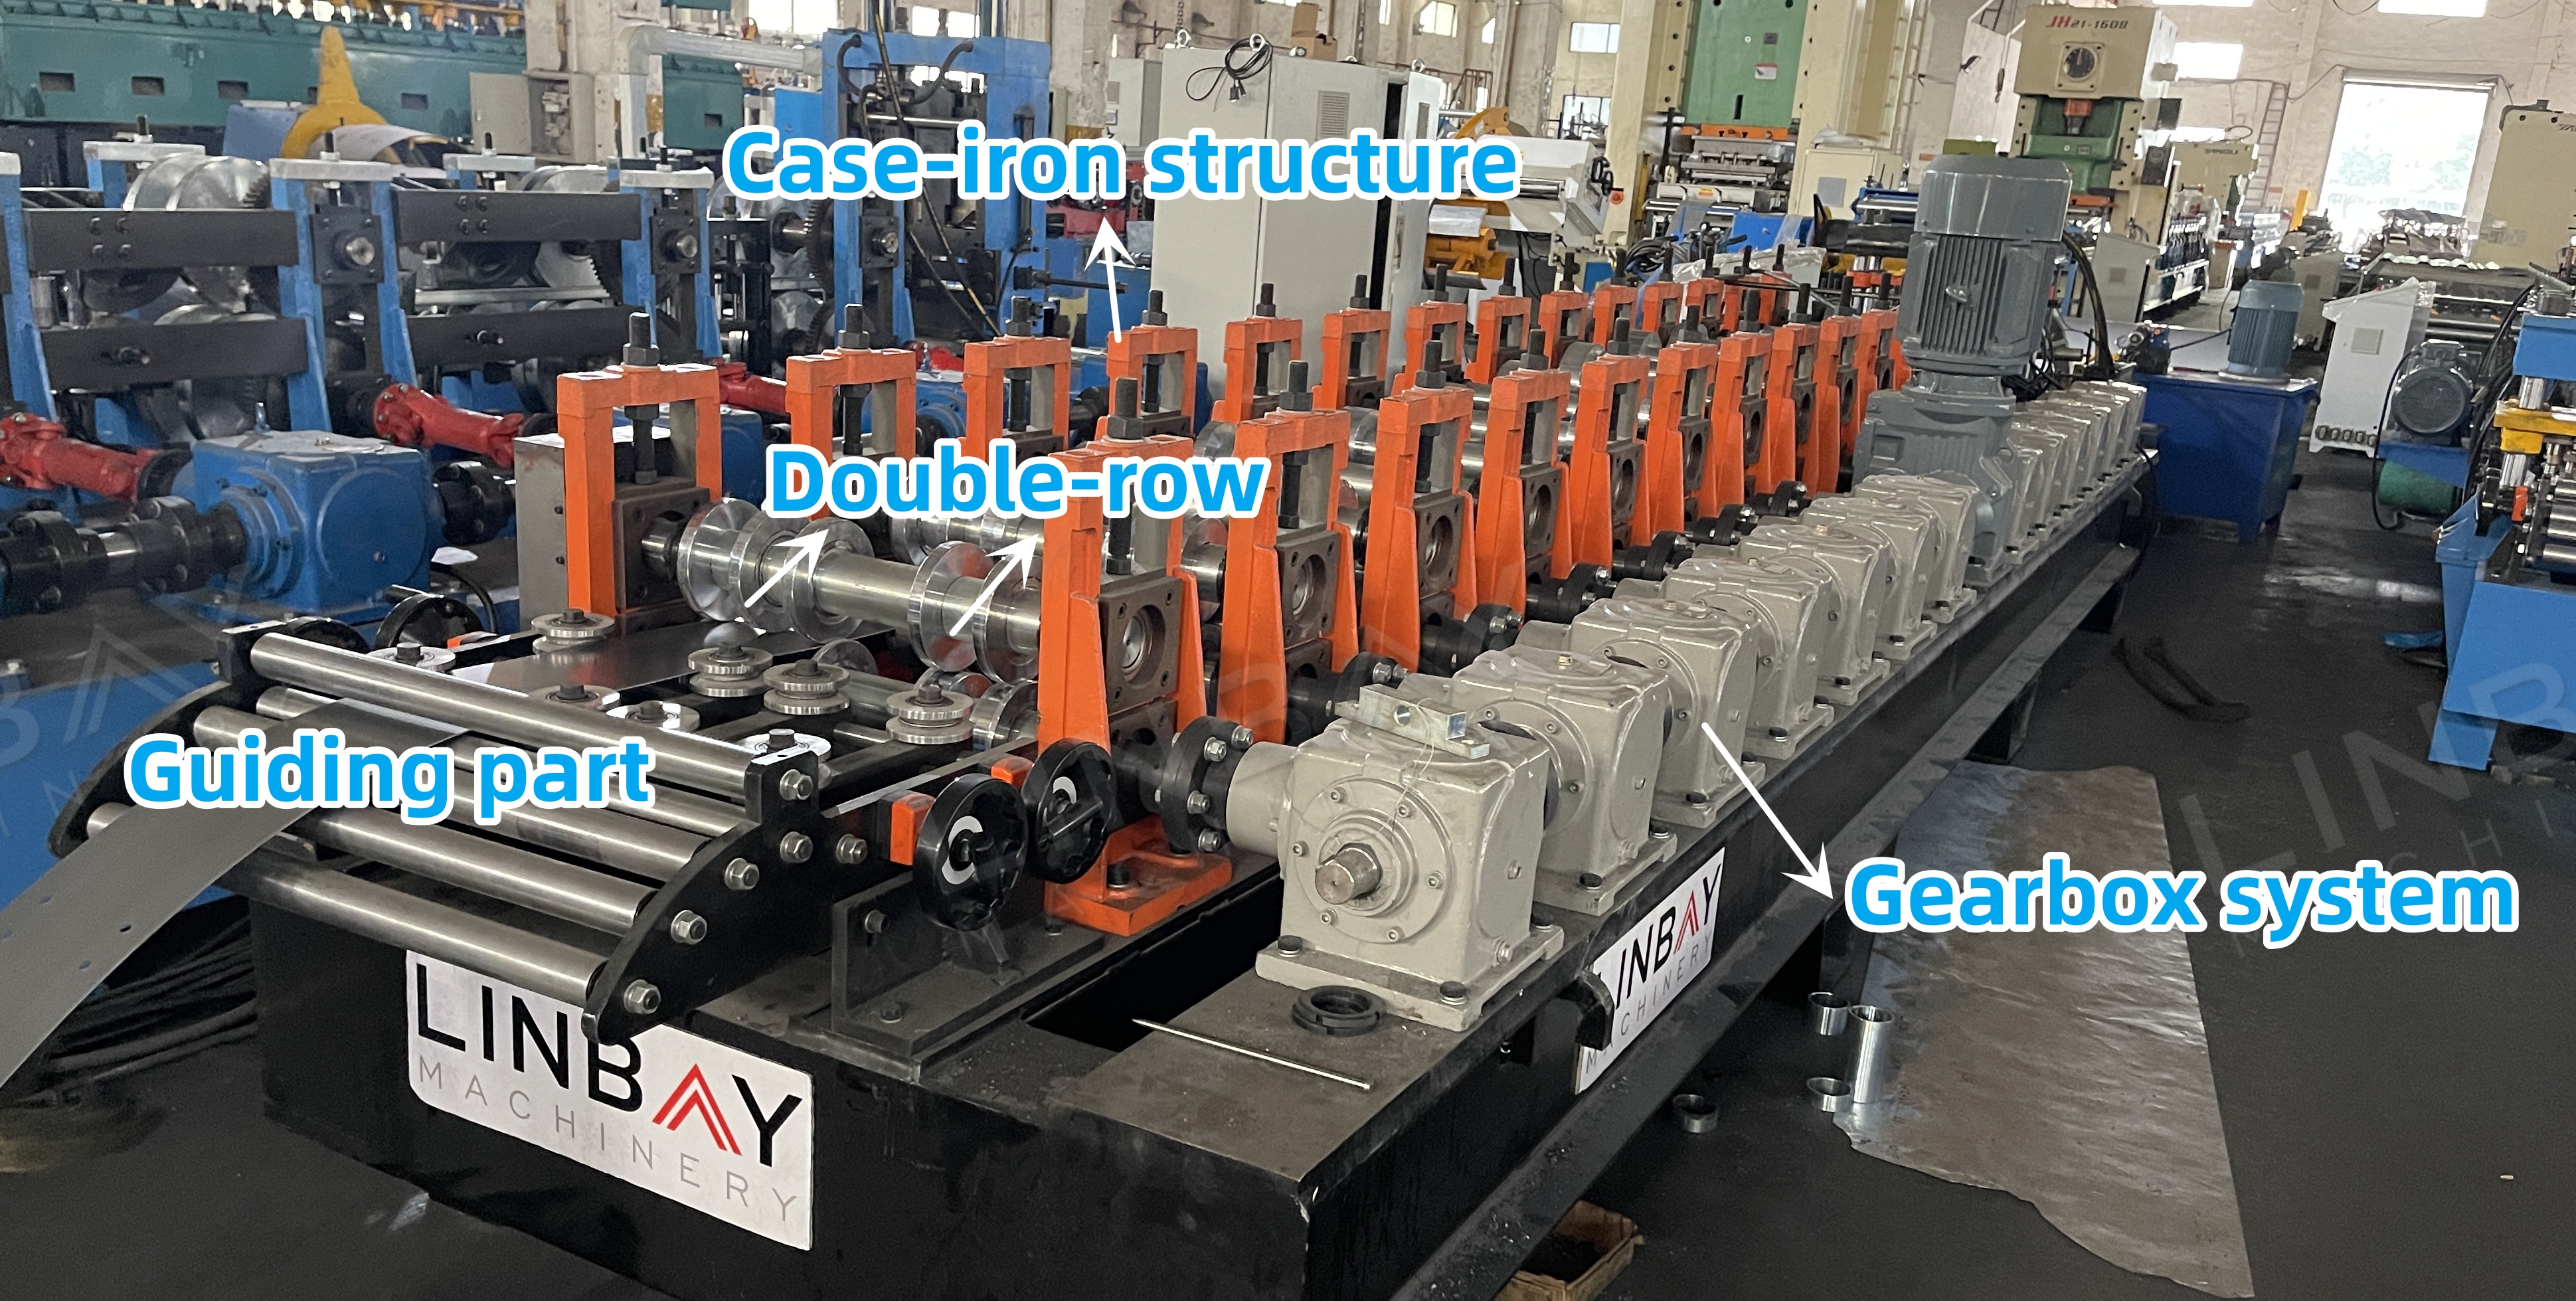
ການຕັດໄຮໂດຼລິກແບບບິນ
ການອອກແບບ "ບິນໄດ້" ຊ່ວຍໃຫ້ຖານເຄື່ອງຕັດສາມາດເຄື່ອນຍ້າຍໄປຕາມຮ່ອງ, ຊ່ວຍໃຫ້ການປ້ອນຂົດລວດຢ່າງຕໍ່ເນື່ອງຜ່ານເຄື່ອງປັ້ນໂດຍບໍ່ຕ້ອງຢຸດເພື່ອຕັດ, ດັ່ງນັ້ນຈຶ່ງເພີ່ມຄວາມໄວຂອງສາຍໂດຍລວມ.
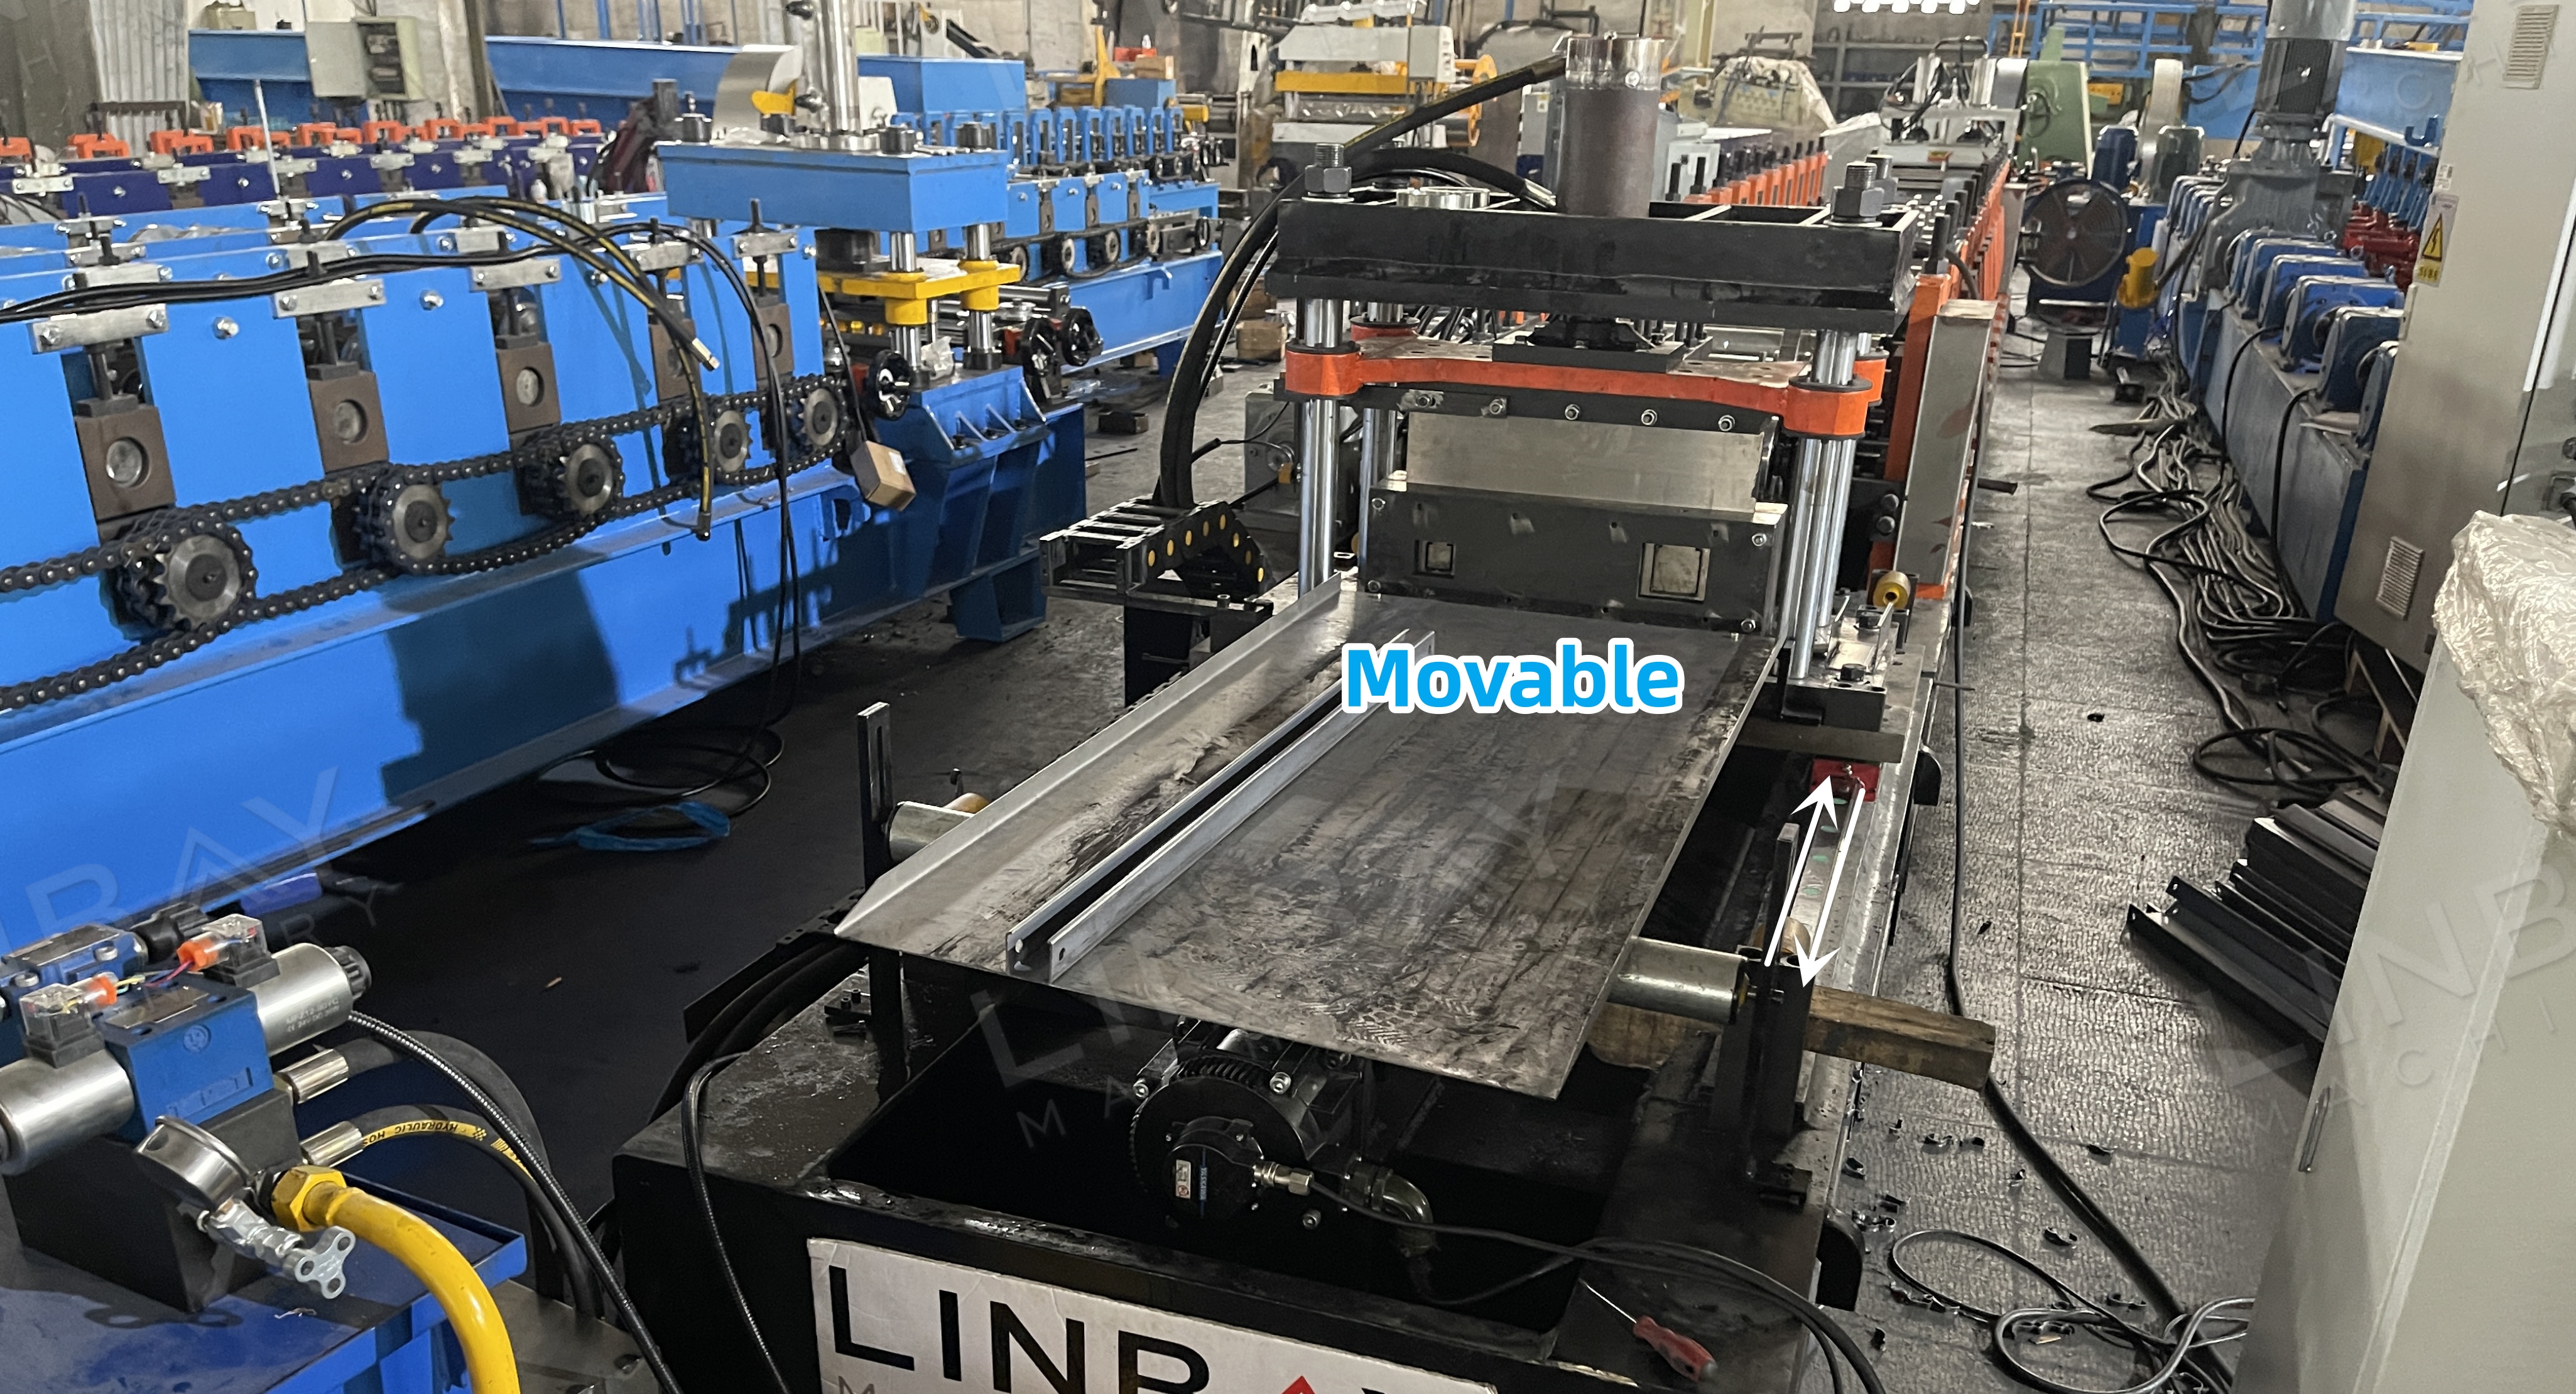
ໃບມີດຕັດຕ້ອງໄດ້ຮັບການປັບແຕ່ງໃຫ້ເໝາະສົມກັບຮູບຮ່າງຂອງໂປຣໄຟລ໌, ເຊິ່ງຈຳເປັນຕ້ອງມີໃບມີດທີ່ແຕກຕ່າງກັນສຳລັບແຕ່ລະຂະໜາດ.
ອຸປະກອນທາງເລືອກ: ເຄື່ອງເຊື່ອມໂລຫະ Shear Butt
ເຄື່ອງເຊື່ອມໂລຫະແບບຕັດລວມທັງໜ້າທີ່ການຕັດ ແລະ ການເຊື່ອມ, ຊ່ວຍໃຫ້ສາມາດເຊື່ອມຕໍ່ເຫຼັກຂົດລວດໃໝ່ ແລະ ເກົ່າໄດ້. ສິ່ງນີ້ຊ່ວຍຫຼຸດຜ່ອນການເສຍວັດສະດຸ, ຫຼຸດຜ່ອນເວລາປ່ຽນເຫຼັກຂົດລວດ, ແລະ ເຮັດໃຫ້ການປັບແຕ່ງງ່າຍຂຶ້ນ. ມັນໃຊ້ການເຊື່ອມໂລຫະ TIG ເພື່ອຮັບປະກັນຂໍ້ຕໍ່ທີ່ລຽບ ແລະ ຮາບພຽງ.
ສະຖານີໄຮໂດຼລິກ
ສະຖານີໄຮໂດຼລິກມີພັດລົມລະບາຍຄວາມຮ້ອນເພື່ອລະບາຍຄວາມຮ້ອນຢ່າງມີປະສິດທິພາບ, ຮັບປະກັນການເຮັດວຽກຢ່າງຕໍ່ເນື່ອງ ແລະ ເພີ່ມປະສິດທິພາບການຜະລິດ. ມັນໄດ້ຮັບການຍອມຮັບໃນດ້ານຄວາມໜ້າເຊື່ອຖື ແລະ ປະສິດທິພາບທີ່ຍາວນານ.
ຕູ້ຄວບຄຸມ PLC ແລະ ຕົວເຂົ້າລະຫັດ
ຕົວເຂົ້າລະຫັດຈະປ່ຽນຄວາມຍາວຂອງຂົດລວດທີ່ວັດແທກໄດ້ໄປເປັນສັນຍານໄຟຟ້າສຳລັບຕູ້ຄວບຄຸມ PLC. ຕູ້ນີ້ຄວບຄຸມຄວາມໄວໃນການຜະລິດ, ຜົນຜະລິດຕໍ່ຮອບວຽນ, ແລະຄວາມຍາວຂອງການຕັດ. ຂໍຂອບໃຈກັບຄຳຕິຊົມທີ່ຊັດເຈນຈາກຕົວເຂົ້າລະຫັດ, ເຄື່ອງຕັດບັນລຸຄວາມແມ່ນຍຳໃນການຕັດພາຍໃນ ±1 ມມ.
1. ເຄື່ອງຕັດຮອຍຕໍ່

2. ການໃຫ້ອາຫານ

3. ການເຈາະ

4. ຂາຕັ້ງມ້ວນ

5. ລະບົບຂັບຂີ່

6. ລະບົບຕັດ

ຄົນອື່ນໆ

ໂຕະອອກ