băng hình
Hồ sơ
Thanh giằng chéo rất quan trọng đối với hệ thống giá đỡ chịu tải nặng, cung cấp sự hỗ trợ chéo giữa hai cột đứng. Nó giúp ngăn ngừa sự rung lắc và duy trì sự thẳng hàng của cấu trúc dưới tải trọng nặng. Thông thường, thanh giằng chéo được làm từ thép cán nóng, cán nguội hoặc thép mạ kẽm với độ dày từ 1,5 đến 2 mm.
Theo truyền thống, thanh giằng chéo được sản xuất bằng máy uốn. Tuy nhiên, dây chuyền máy cán định hình, bao gồm các công đoạn tháo cuộn, làm phẳng, cán định hình, đột dập và cắt, mang lại mức độ tự động hóa cao hơn và giảm chi phí nhân công. Giải pháp này đã trở thành lựa chọn ưu tiên của nhiều khách hàng nhờ hiệu quả và tính tiết kiệm chi phí.
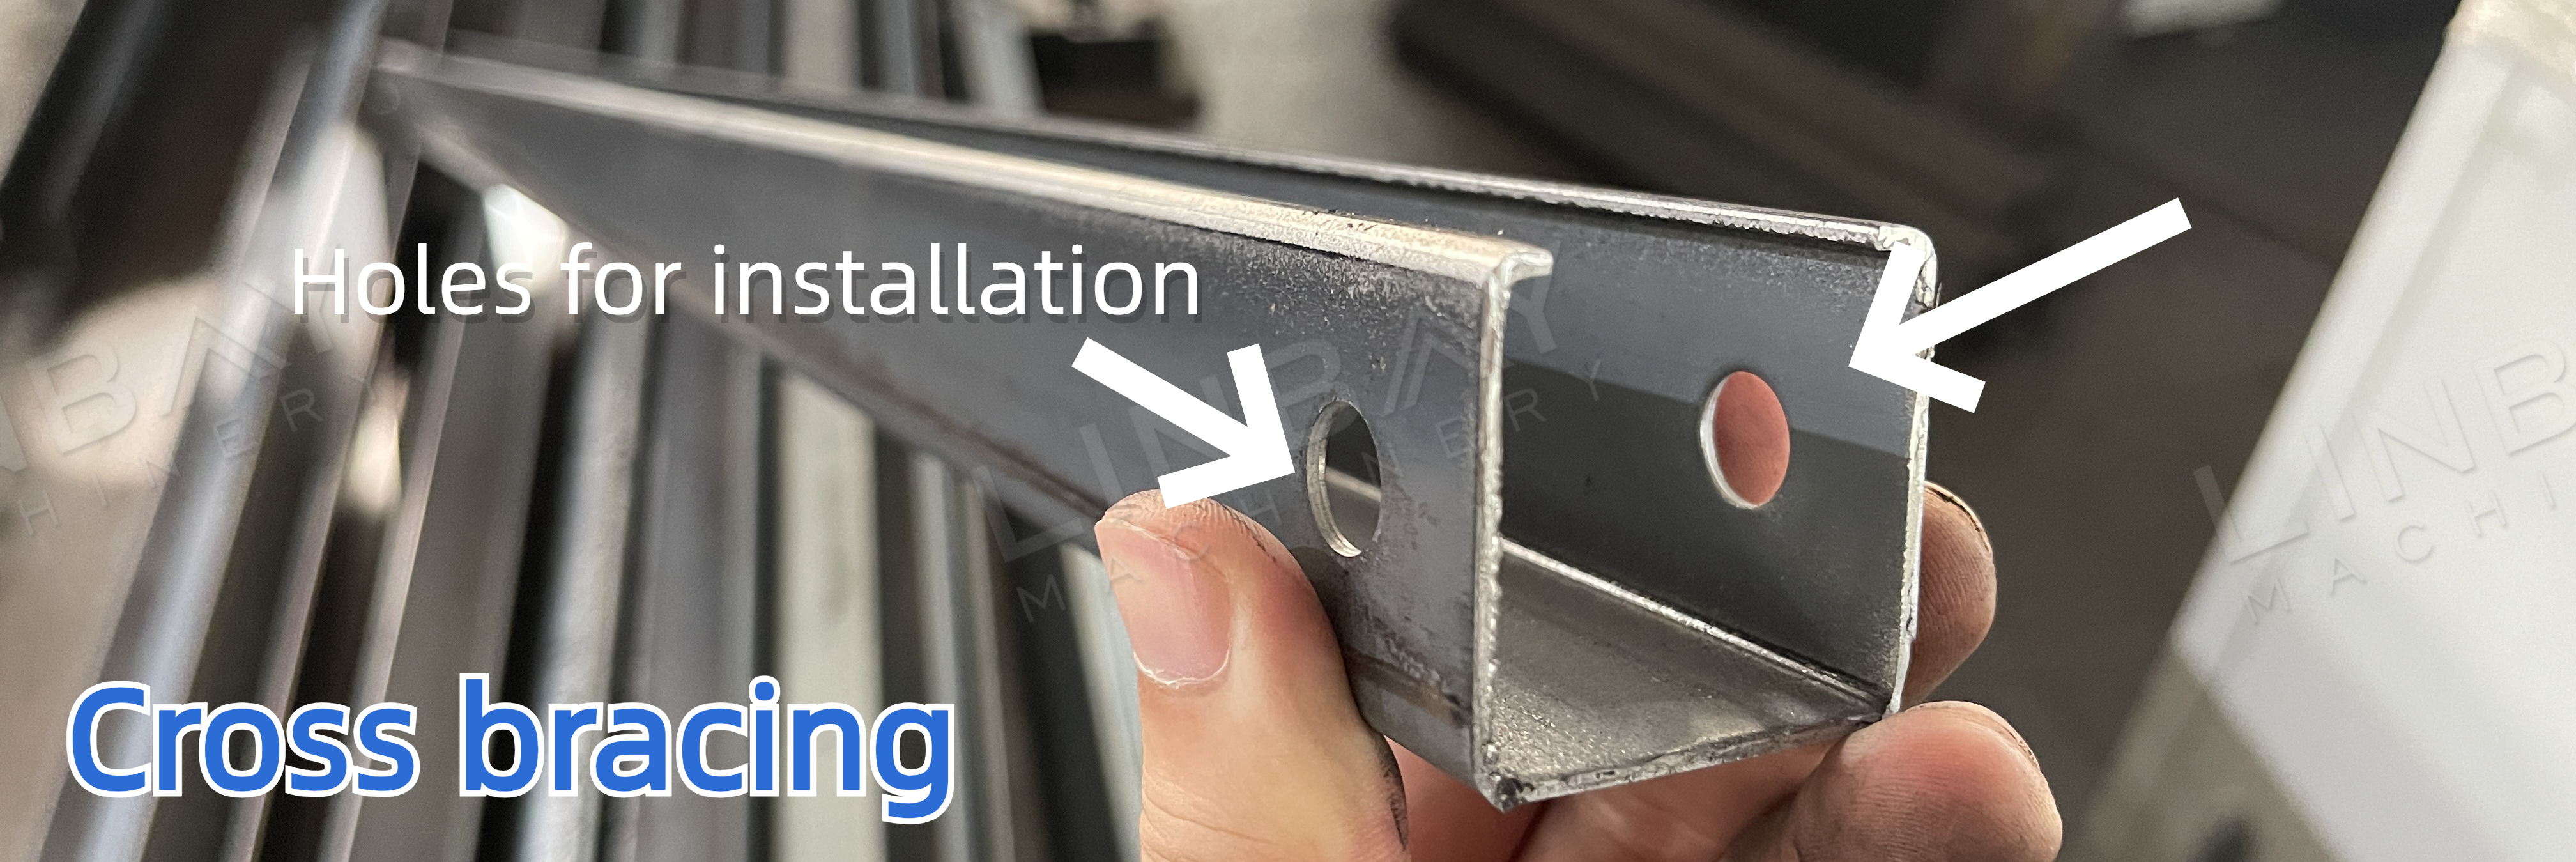
Các kiểu đục lỗ khác nhau tùy thuộc vào phương pháp lắp đặt:
Phương pháp lắp đặt 1: Một thanh giằng được lắp đặt bên trong thanh đứng của giá đỡ, yêu cầu phải khoan sẵn các lỗ ở độ cao thanh giằng để bắt vít.
Phương pháp lắp đặt 2: Hai thanh giằng được lắp đặt bên trong trụ đứng của giá đỡ, yêu cầu phải khoan sẵn các lỗ ở phía dưới thanh giằng để bắt vít.
Trường hợp thực tế - Các thông số kỹ thuật chính
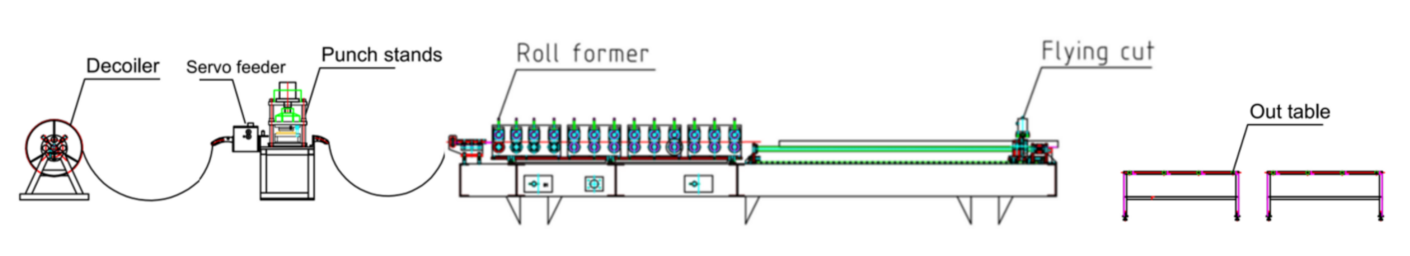
Sơ đồ quy trình: Máy tháo cuộn -- Máy cấp liệu servo -- Máy đột thủy lực -- Hệ thống dẫn hướng -- Máy cán định hình -- Máy cắt thủy lực -- Bàn xuất sản phẩm
So với hai dây chuyền sản xuất đơn hàng, dây chuyền sản xuất hai hàng có thể giúp bạn tiết kiệm chi phí cho máy tạo hình, máy tháo cuộn và máy cấp liệu servo bổ sung, cũng như không gian cần thiết cho một dây chuyền sản xuất khác. Thêm vào đó, cấu trúc hai hàng giúp giảm thời gian thay đổi kích thước, không giống như việc thay đổi kích thước thủ công trên dây chuyền đơn, từ đó nâng cao hiệu quả.
Trường hợp thực tế - Các thông số kỹ thuật chính
1. Tốc độ kéo dây: 4-6m/phút, có thể điều chỉnh.
2. Vật liệu phù hợp: Thép cán nóng, thép cán nguội, thép mạ kẽm
3. Độ dày vật liệu: 1,5-2mm.
4. Máy cán định hình: Cấu trúc bằng gang.
5. Hệ thống truyền động: Hệ thống truyền động hộp số
6. Hệ thống cắt: Cắt thủy lực di động, máy cán không dừng lại khi cắt.
7. Tủ điều khiển PLC: Hệ thống Siemens.
Máy móc thực tế
1. Máy tháo cuộn thủy lực*1
2. Bộ cấp liệu tự động*1
3. Máy đột dập thủy lực*1
4. Máy cán định hình*1
5. Máy cắt thủy lực*1
6. Bảng ngoài*2
7. Tủ điều khiển PLC*1
8. Trạm thủy lực*2
9. Hộp phụ tùng thay thế (Miễn phí)*1
Mô tả trường hợp thực tế
Máy cuộn dây
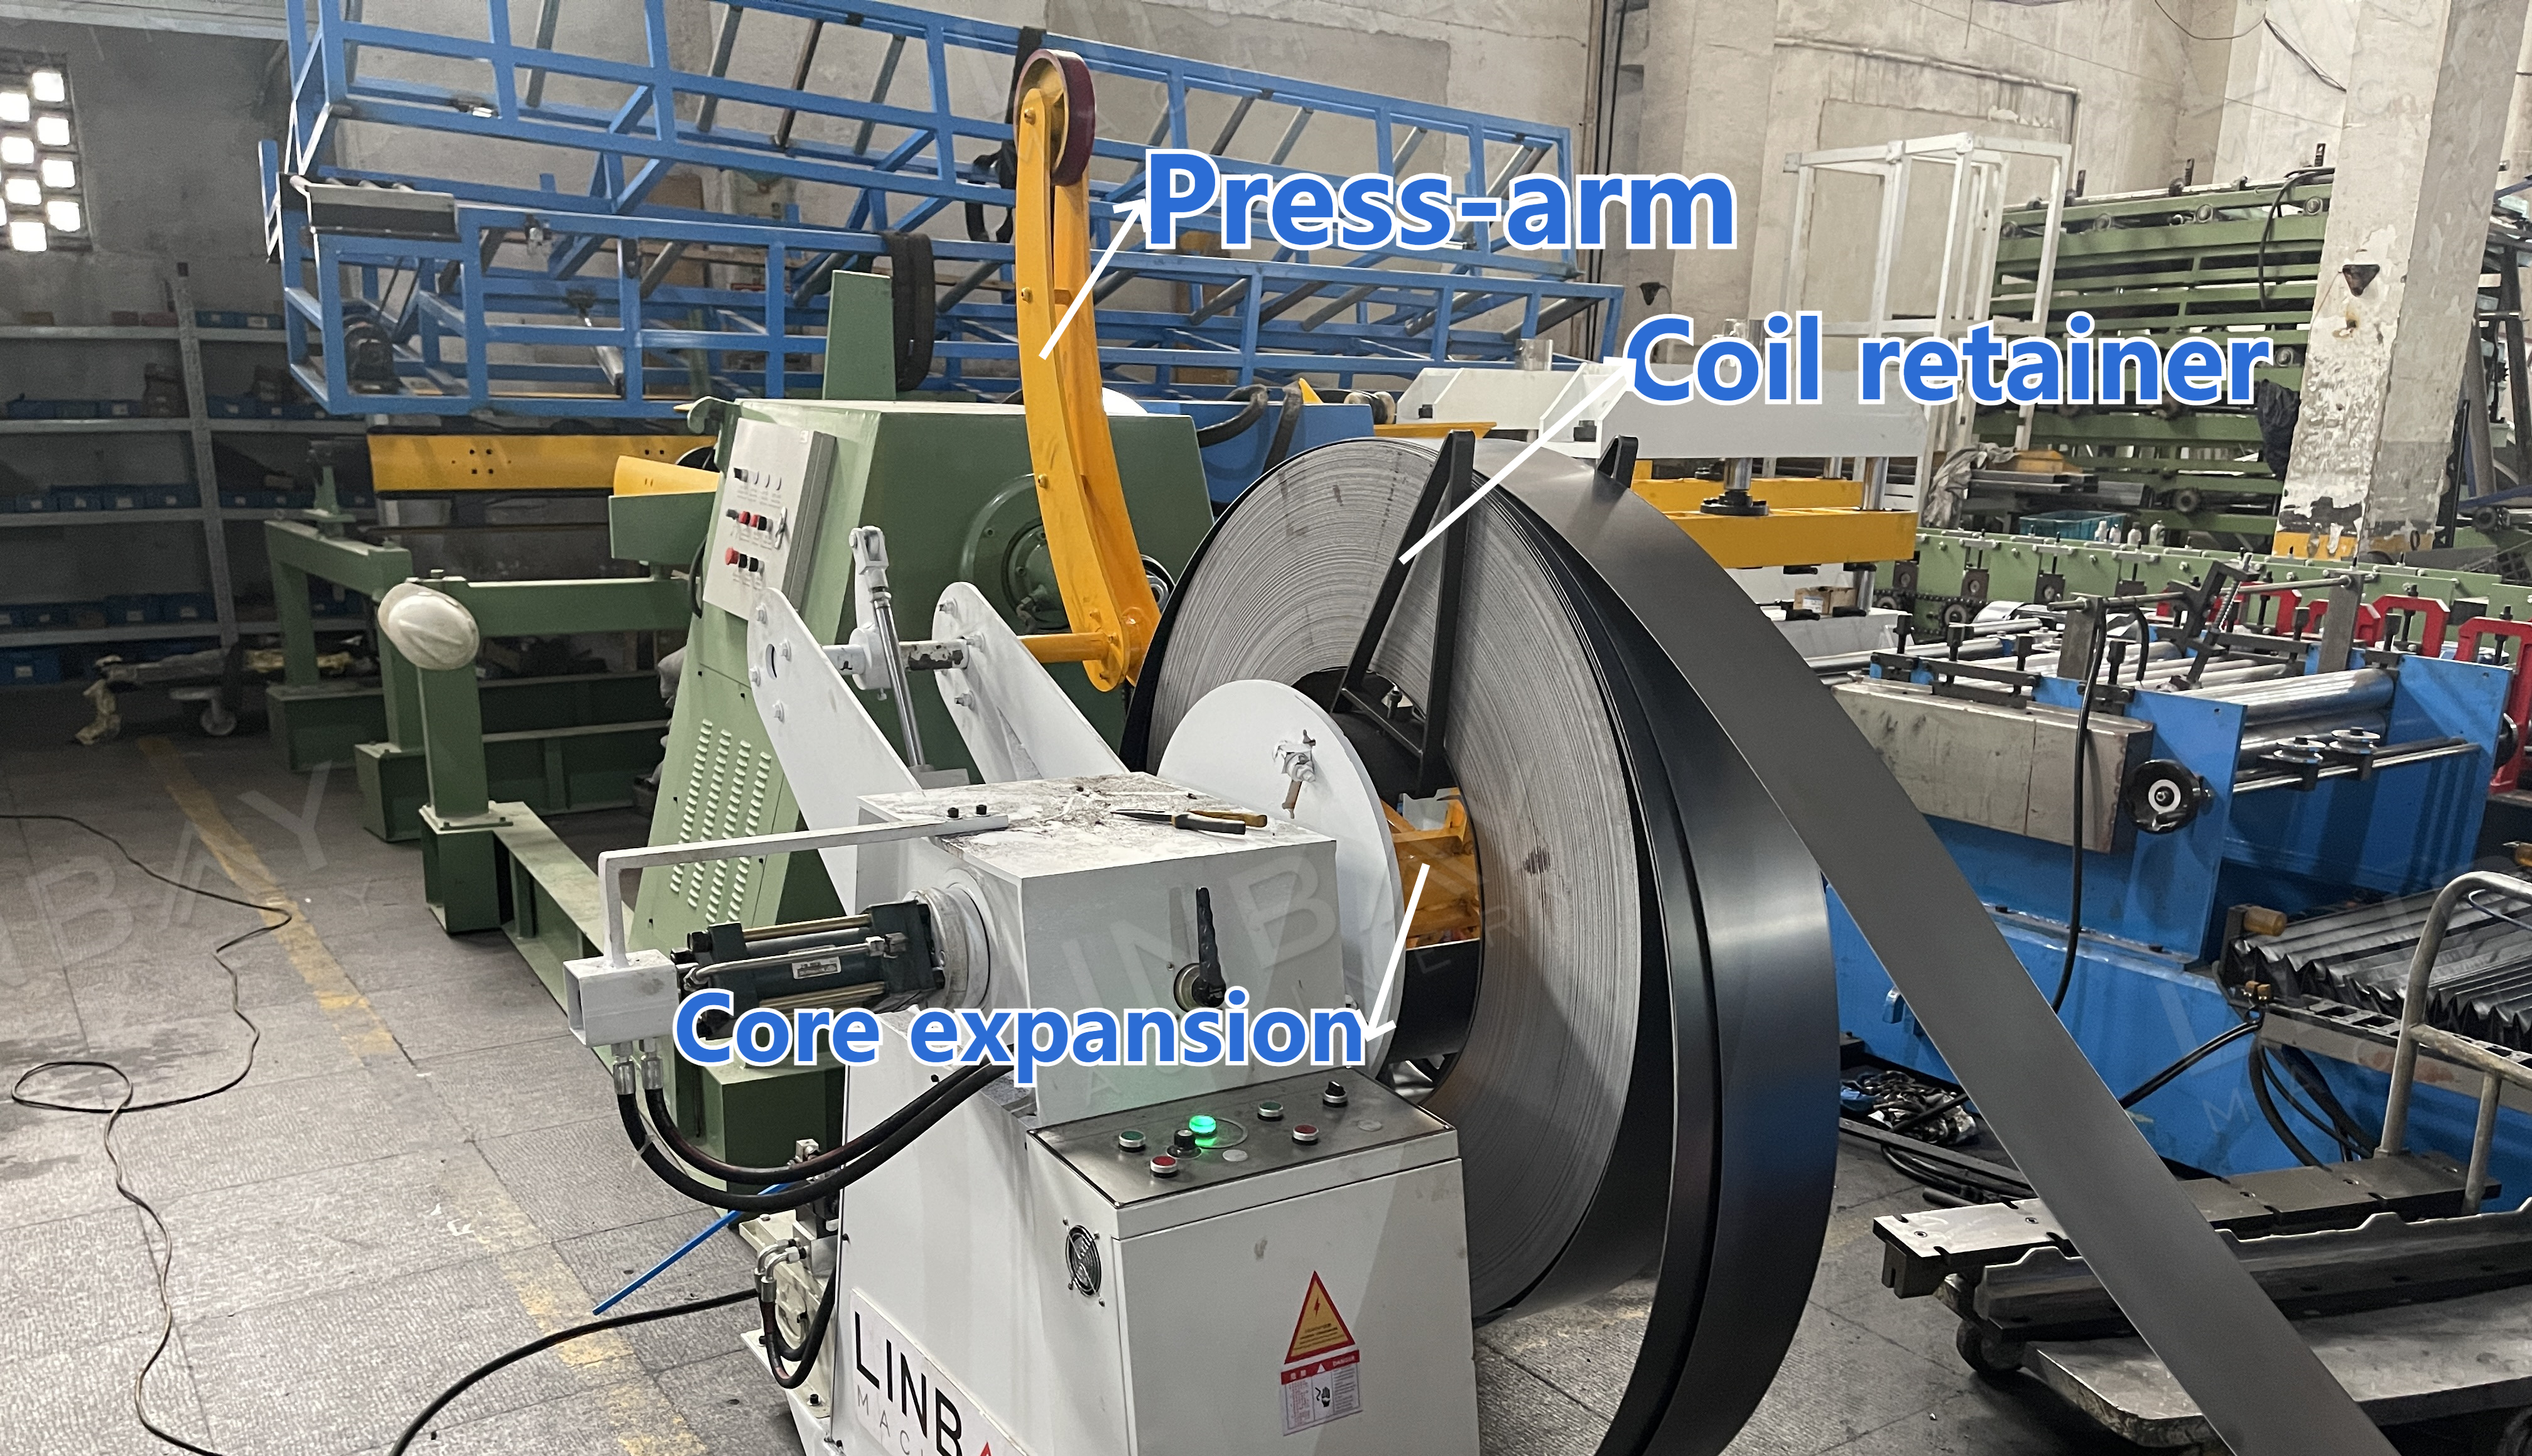
Trục trung tâm của máy tháo cuộn đỡ cuộn thép và hoạt động như một thiết bị giãn nở, phù hợp với các cuộn thép có đường kính trong từ 490-510mm. Thiết bị tay ép trên máy tháo cuộn giữ chặt cuộn thép trong quá trình nạp, ngăn không cho nó bung ra do lực căng bên trong và đảm bảo an toàn cho người lao động.
Máy đột thủy lực và bộ cấp liệu servo
Máy đột thủy lực, được vận hành bởi trạm thủy lực, tạo ra các lỗ trên cuộn thép. Thanh giằng chéo được đột ở cả hai đầu, hoặc trên mặt bích hoặc ở đáy, tùy thuộc vào yêu cầu lắp đặt. Có các máy đột thủy lực độc lập và tích hợp. Loại tích hợp dùng chung đế với máy cán định hình và tạm dừng các máy khác trong quá trình đột.
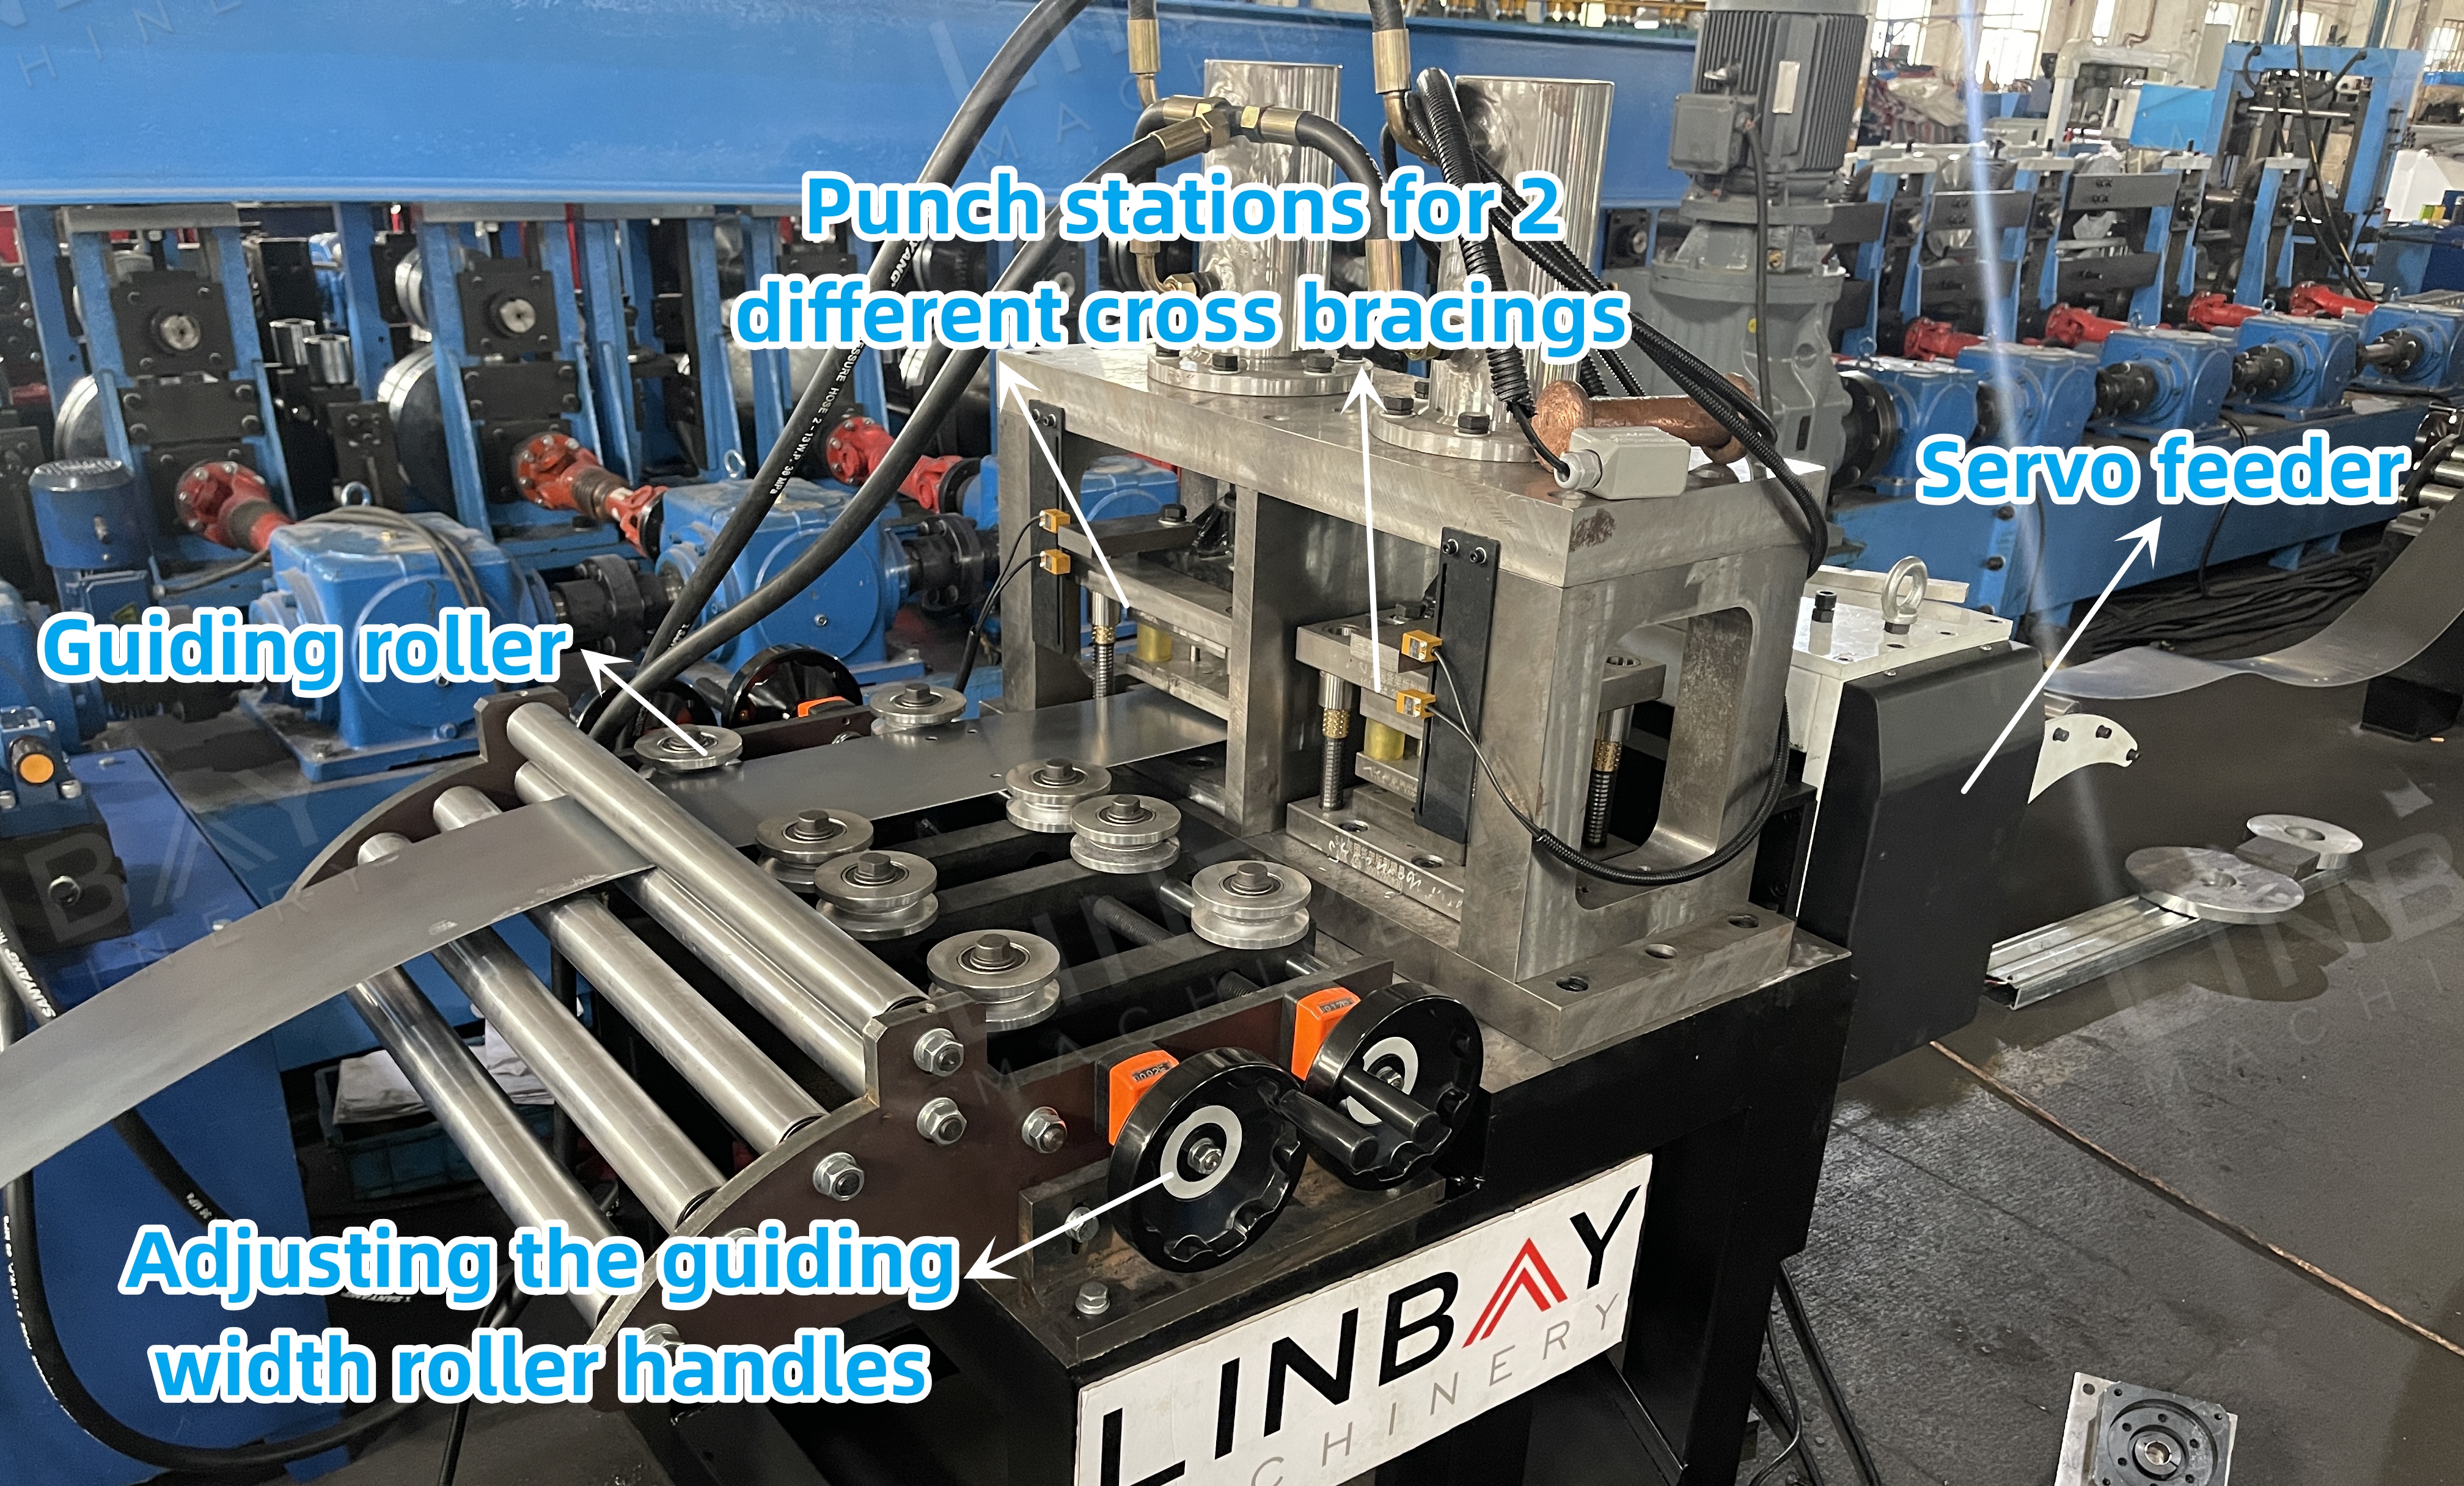
Dây chuyền sản xuất này sử dụng phiên bản độc lập, cho phép máy tháo cuộn và máy tạo hình hoạt động liên tục trong quá trình đột dập, đảm bảo sản xuất không bị gián đoạn. Phiên bản độc lập bao gồm bộ cấp liệu servo được điều khiển bởi động cơ servo, giúp giảm thiểu độ trễ khởi động/dừng và kiểm soát chính xác chiều dài tiến của cuộn dây để đột dập chính xác. Cơ chế cấp liệu khí nén bên trong bộ cấp liệu bảo vệ bề mặt cuộn dây khỏi bị trầy xước.
Hướng dẫn
Các con lăn dẫn hướng đảm bảo sự thẳng hàng chính xác của cuộn dây và máy móc để ngăn ngừa biến dạng trong quá trình tạo hình, vì độ thẳng của thanh giằng ngang ảnh hưởng trực tiếp đến độ ổn định tổng thể của giá đỡ.
Máy cán định hình
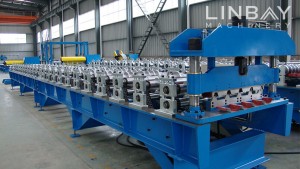
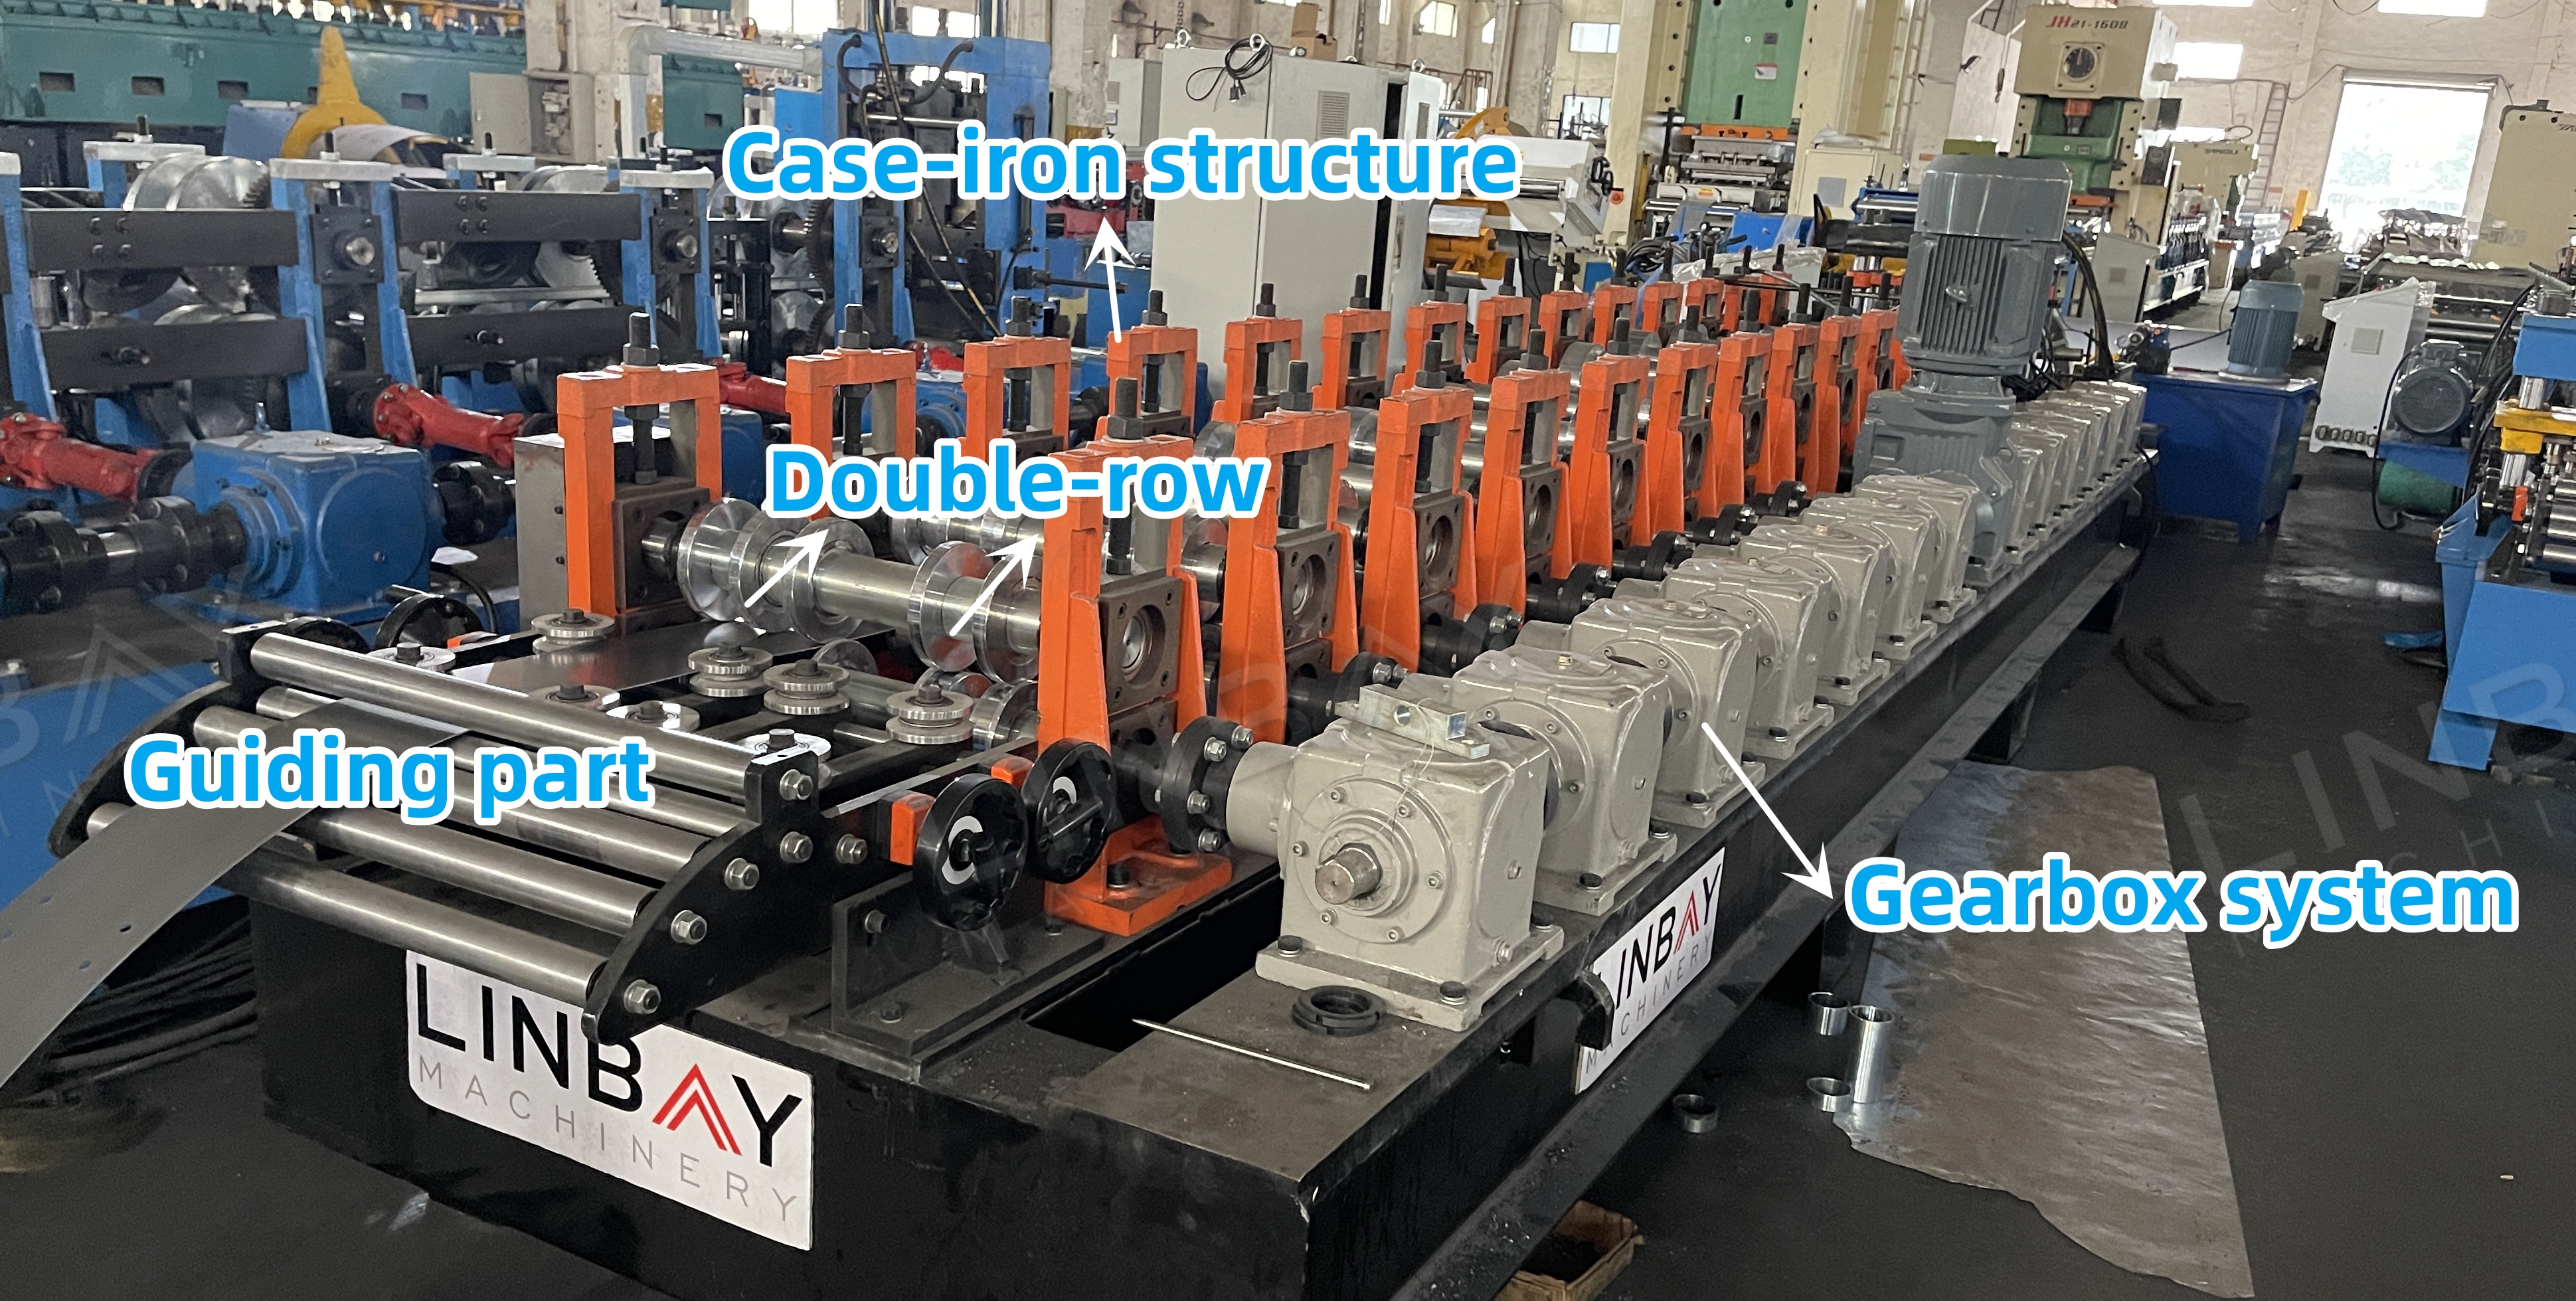
Máy tạo hình này có kết cấu bằng gang và hệ thống hộp số. Điều quan trọng cần lưu ý là cả hai hàng không thể hoạt động đồng thời. Để đạt năng suất cao hơn, chúng tôi khuyến nghị nên sử dụng dây chuyền sản xuất riêng cho từng kích thước.
Cắt thủy lực bay
Thiết kế "bay" cho phép đế máy cắt di chuyển dọc theo đường ray, cho phép cấp liệu cuộn liên tục qua máy tạo hình mà không cần dừng lại để cắt, do đó nâng cao tốc độ tổng thể của dây chuyền.
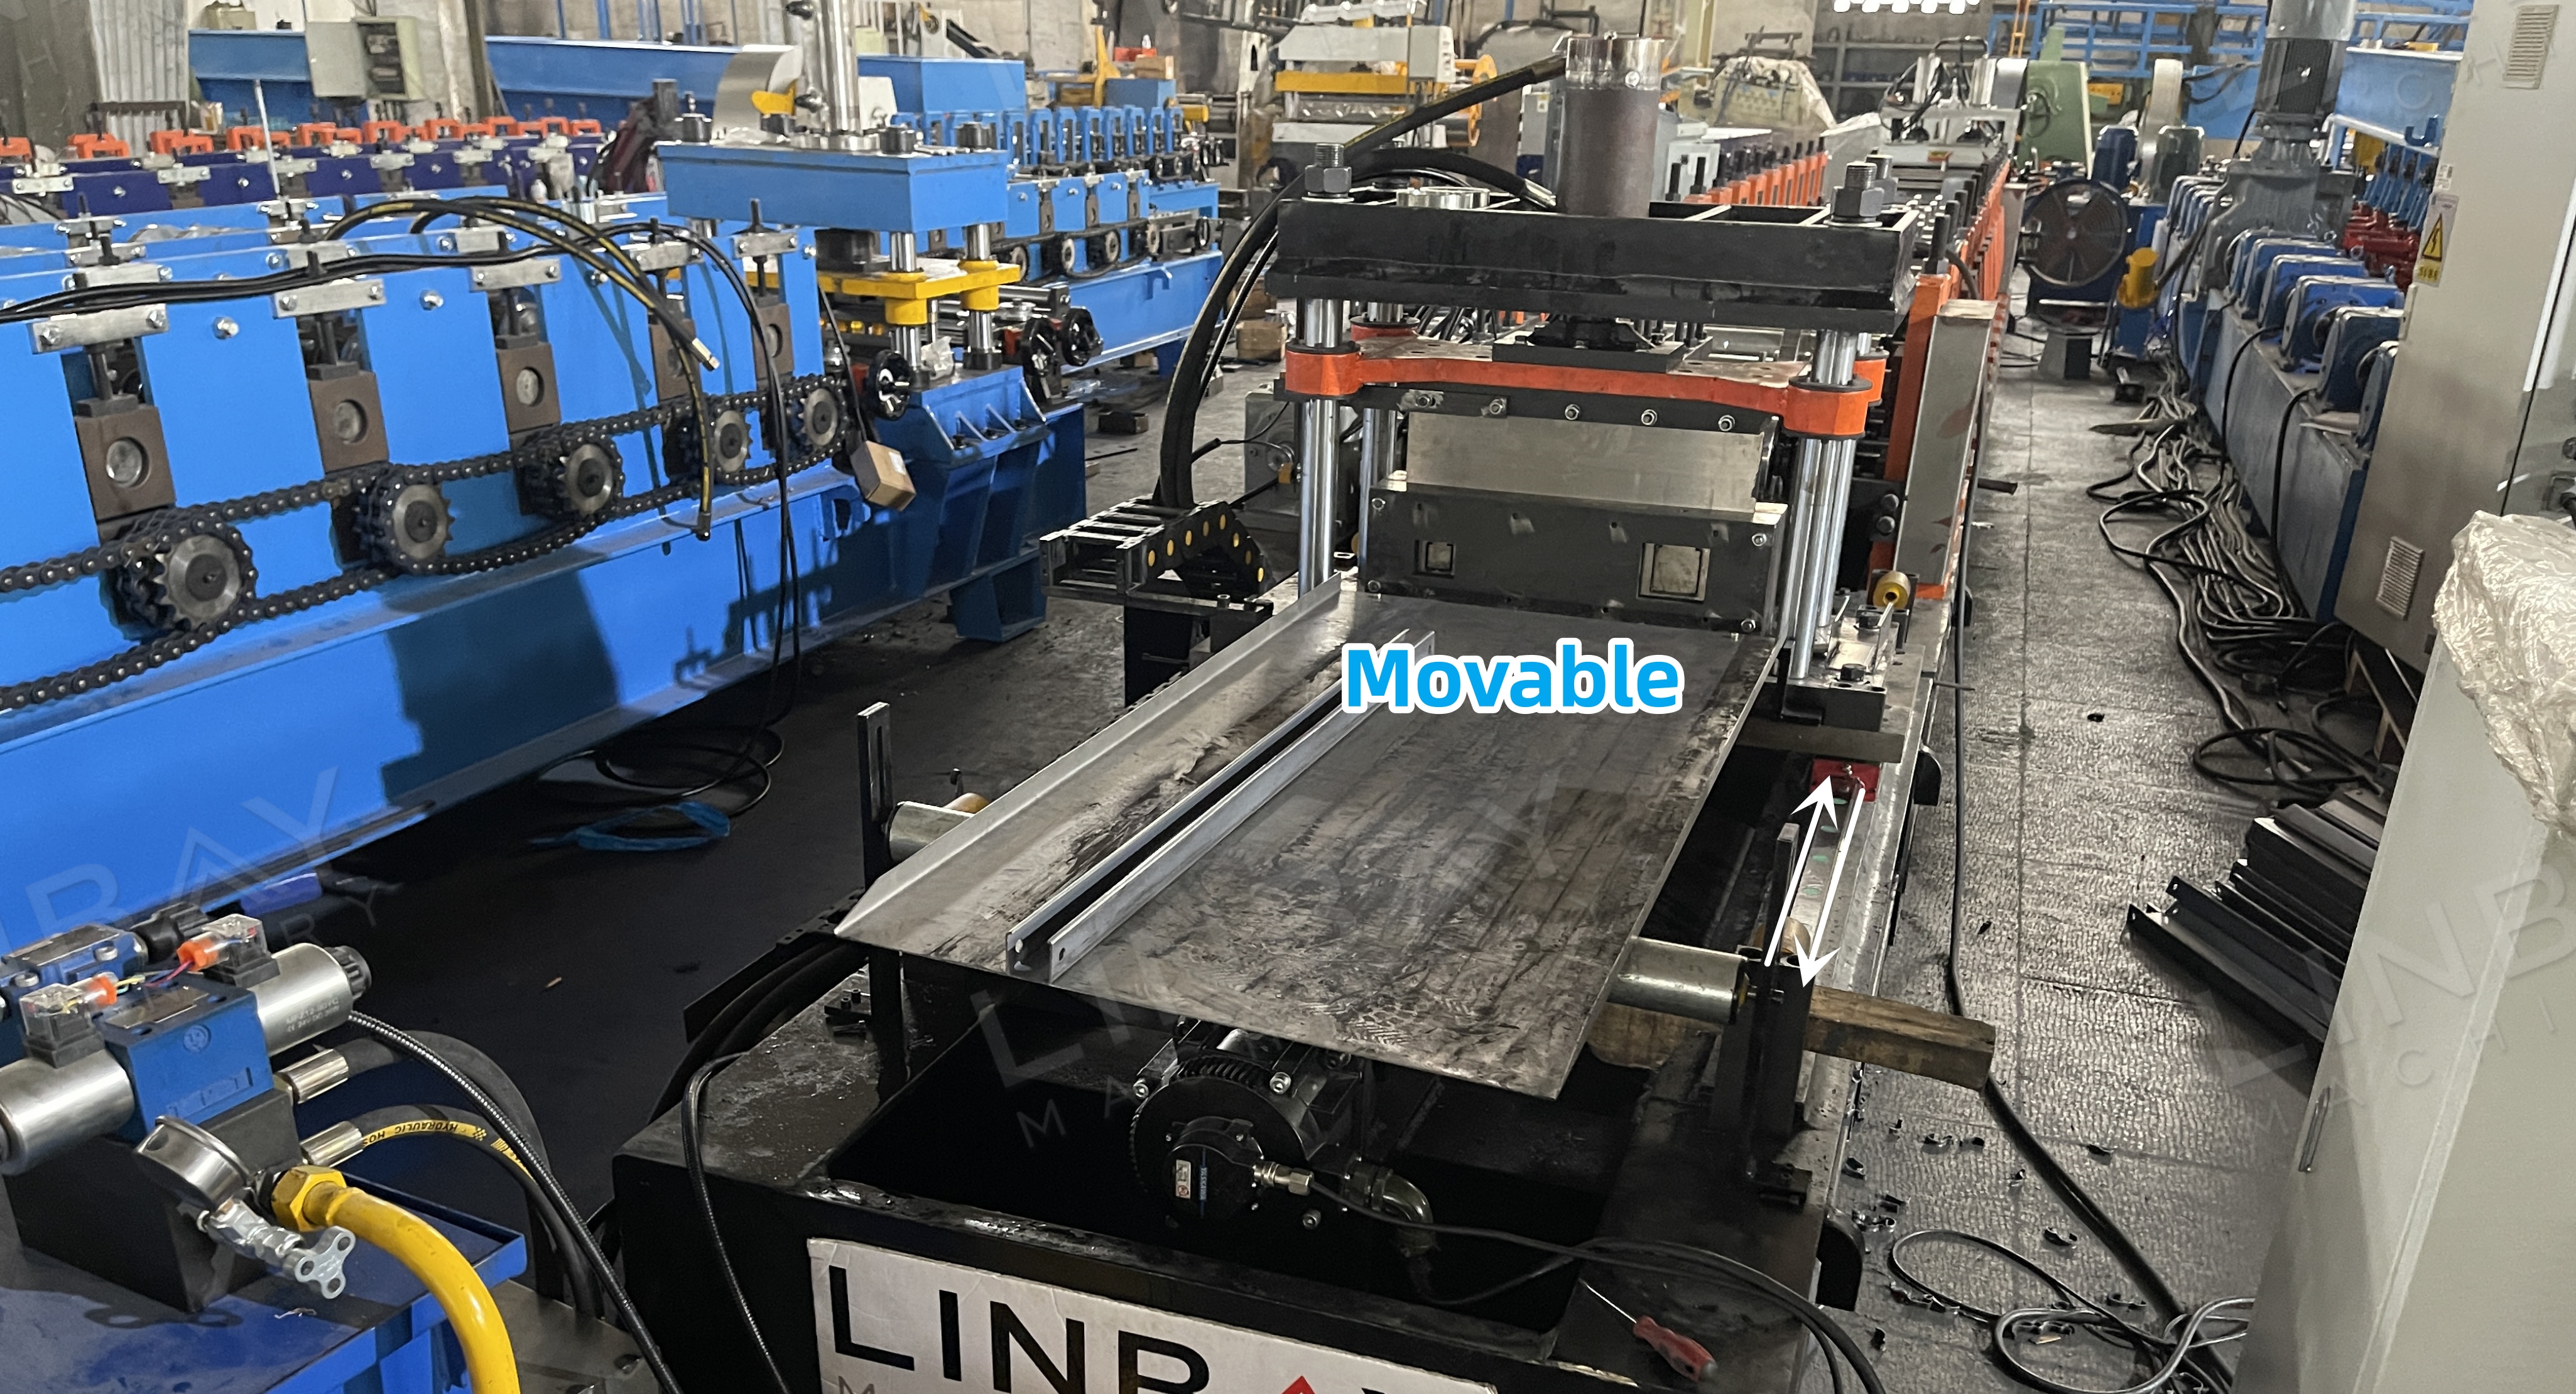
Lưỡi cắt phải được thiết kế phù hợp với hình dạng của biên dạng, do đó cần có một lưỡi cắt riêng biệt cho mỗi kích thước.
Thiết bị tùy chọn: Máy hàn nối đầu cắt
Máy hàn cắt tích hợp cả chức năng cắt và hàn, cho phép kết nối các cuộn thép mới và cũ. Điều này giúp giảm thiểu lãng phí vật liệu, rút ngắn thời gian thay cuộn thép và đơn giản hóa việc điều chỉnh. Máy sử dụng phương pháp hàn TIG để đảm bảo các mối nối phẳng và mịn.
Trạm thủy lực
Trạm thủy lực được trang bị quạt làm mát để tản nhiệt hiệu quả, đảm bảo hoạt động liên tục và nâng cao năng suất. Nó được đánh giá cao về độ tin cậy và hiệu suất bền bỉ.
Tủ điều khiển PLC và bộ mã hóa
Bộ mã hóa chuyển đổi chiều dài cuộn dây đo được thành tín hiệu điện cho tủ điều khiển PLC. Tủ điều khiển này điều chỉnh tốc độ sản xuất, sản lượng mỗi chu kỳ và chiều dài cắt. Nhờ phản hồi chính xác từ bộ mã hóa, máy cắt đạt được độ chính xác cắt trong phạm vi ±1mm.
1. Máy cuộn dây

2. Cho ăn

3. Đấm

4. Giá đỡ cán định hình

5. Hệ thống lái

6. Hệ thống cắt

Người khác

Bàn ngoài