ဗီဒီယို
ပရိုဖိုင်
လေးလံသော rack စနစ်များအတွက် cross bracing သည် အရေးကြီးပါသည်၊ ၎င်းသည် መስፈሳይနှစ်ခုကြားတွင် ထောင့်ဖြတ်ထောက်ပံ့မှုကို ပေးစွမ်းသည်။ ၎င်းသည် ယိမ်းနွဲ့ခြင်းကို ကာကွယ်ပေးပြီး လေးလံသောဝန်များအောက်တွင် ဖွဲ့စည်းပုံဆိုင်ရာ ချိန်ညှိမှုကို ထိန်းသိမ်းပေးသည်။ ပုံမှန်အားဖြင့် cross bracing ကို 1.5 မှ 2 မီလီမီတာအထူရှိသော hot-rolled၊ cold-rolled သို့မဟုတ် galvanized steel များဖြင့် ပြုလုပ်ထားသည်။
ရိုးရာအစဉ်အလာအရ၊ cross bracing ကို ကွေးညွှတ်စက်များကို အသုံးပြု၍ ထုတ်လုပ်ခဲ့သည်။ သို့သော်၊ လိပ်ပုံသွင်းစက်လိုင်းတွင် လိပ်ဖွင့်ခြင်း၊ အဆင့်ညှိခြင်း၊ လိပ်ပုံသွင်းခြင်း၊ ထိုးခြင်းနှင့် ဖြတ်တောက်ခြင်းတို့ ပါဝင်ပြီး အလိုအလျောက်လုပ်ဆောင်ခြင်း ပိုမိုမြင့်မားပြီး လက်လုပ်လုပ်အားခ ကုန်ကျစရိတ် လျှော့ချပေးပါသည်။ ဤဖြေရှင်းချက်သည် ၎င်း၏ ထိရောက်မှုနှင့် ကုန်ကျစရိတ်သက်သာမှုကြောင့် ဖောက်သည်များစွာအတွက် ဦးစားပေးရွေးချယ်မှု ဖြစ်လာခဲ့သည်။
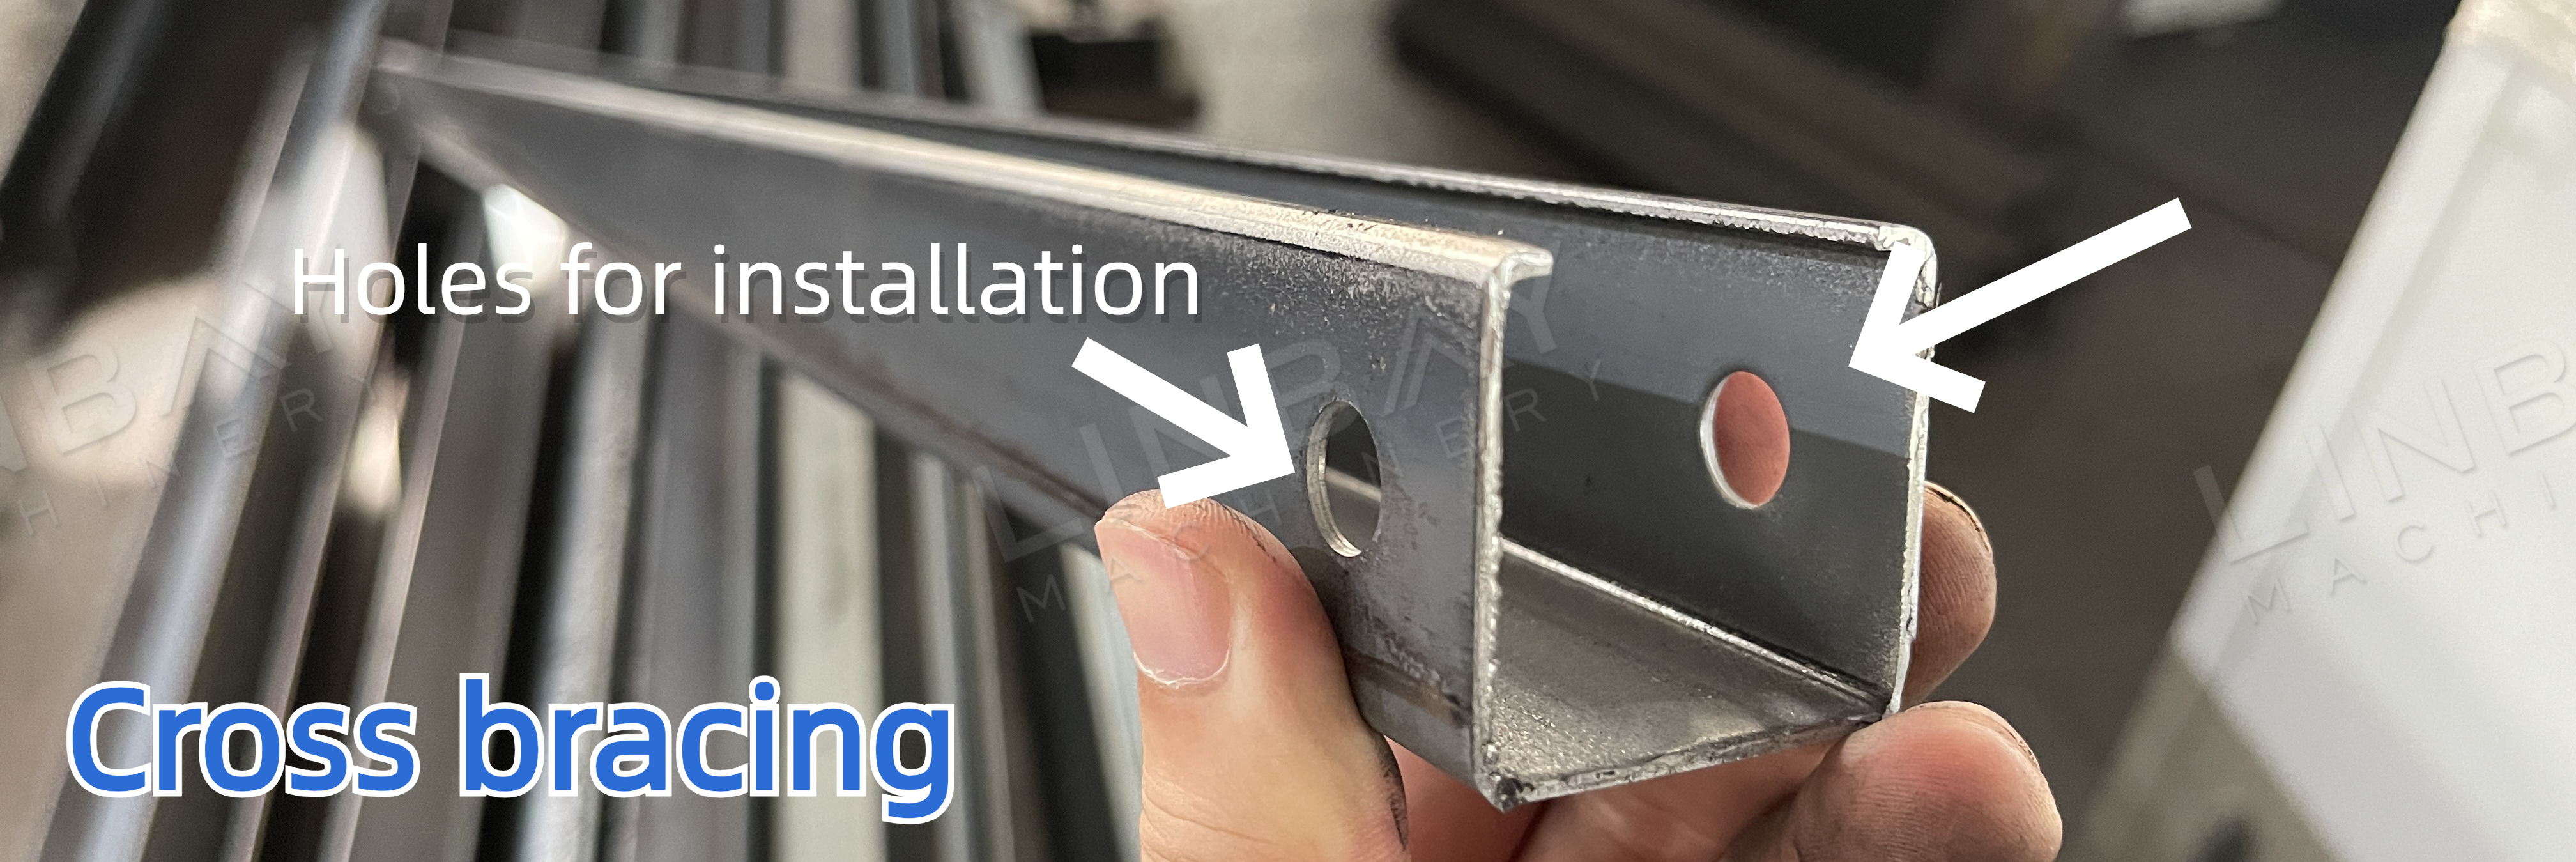
တပ်ဆင်မှုနည်းလမ်းပေါ် မူတည်၍ ထိုးဖောက်ပုံစံများ ကွဲပြားသည်-
တပ်ဆင်ခြင်းနည်းလမ်း ၁: တစ်ခုတည်းသော ထောက်တိုင်ကို စင်အတွင်း၌ መጠቃလိုက်တပ်ဆင်ထားပြီး၊ መጠቃလိုက်ရန်အတွက် ထောက်တိုင်အမြင့်တွင် ကြိုတင်ဖောက်ထားသော အပေါက်များ လိုအပ်သည်။
တပ်ဆင်ခြင်းနည်းလမ်း ၂: ကွင်းနှစ်ခုကို စင်အတွင်း၌ መጠርጥတပ်ဆင်ထားပြီး၊ ဝက်အူတပ်ဆင်ရန်အတွက် ကွင်းအောက်ခြေတွင် ကြိုတင်ဖောက်ထားသော အပေါက်များ လိုအပ်သည်။
တကယ့်ဖြစ်ရပ် - အဓိက နည်းပညာဆိုင်ရာ ကန့်သတ်ချက်များ
စီးဆင်းမှုဇယား: Decoiler--Servo feeder--Hydraulic punch--လမ်းညွှန်--Roll forming machine--Flying hydraulic cutting--Out table
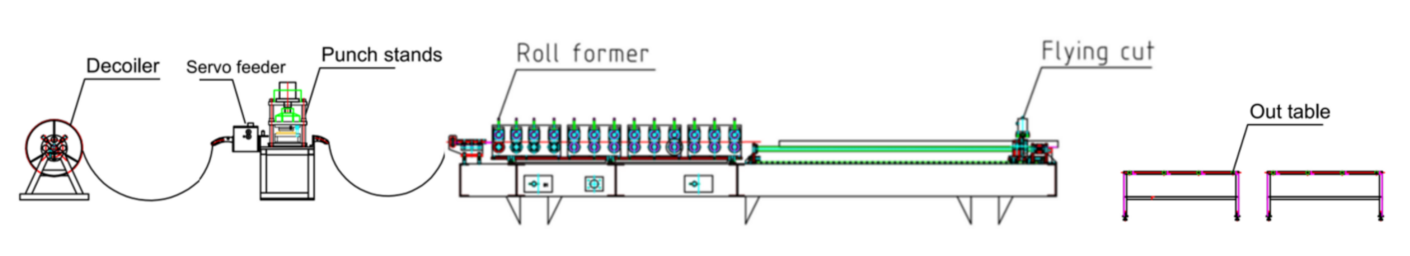
တစ်တန်းတည်းထုတ်လုပ်မှုလိုင်းနှစ်ခုနှင့် နှိုင်းယှဉ်ပါက နှစ်တန်းတည်းထုတ်လုပ်မှုလိုင်းသည် သင့်အား နောက်ထပ်ပုံသွင်းစက်၊ decoiler နှင့် servo feeder ၏ ကုန်ကျစရိတ်အပြင် အခြားထုတ်လုပ်မှုလိုင်းတစ်ခုအတွက် လိုအပ်သောနေရာကိုလည်း သက်သာစေပါသည်။ ထို့အပြင် နှစ်တန်းတည်းဖွဲ့စည်းပုံသည် တစ်လိုင်းတည်းတွင် လက်ဖြင့်အရွယ်အစားပြောင်းလဲခြင်းနှင့်မတူဘဲ အရွယ်အစားပြောင်းလဲခြင်းအတွက် အချိန်ကုန်သက်သာစေပြီး ထိရောက်မှုကို မြှင့်တင်ပေးပါသည်။
တကယ့်ဖြစ်ရပ် - အဓိက နည်းပညာဆိုင်ရာ ကန့်သတ်ချက်များ
၁။ လိုင်းအမြန်နှုန်း: ၄-၆ မီတာ/မိနစ်၊ ချိန်ညှိနိုင်သည်
၂။ သင့်လျော်သောပစ္စည်း- ပူပြင်းသောသံမဏိ၊ အအေးလှိမ့်သံမဏိ၊ သွပ်ရည်စိမ်သံမဏိ
၃။ ပစ္စည်းအထူ: ၁.၅-၂ မီလီမီတာ။
၄။ လိပ်ပုံသွင်းစက်- သံထည်ဖွဲ့စည်းပုံ
၅။ မောင်းနှင်မှုစနစ်: ဂီယာဘောက်စ်မောင်းနှင်မှုစနစ်
၆။ ဖြတ်တောက်ခြင်းစနစ်- ပျံသန်းနေသော ဟိုက်ဒရောလစ်ဖြတ်တောက်ခြင်း၊ လိပ်ရှေ့စက်သည် ဖြတ်တောက်သည့်အခါ ရပ်တန့်မသွားပါ။
၇။PLC ကက်ဘိနက်: Siemens စနစ်။
တကယ့်ဖြစ်ရပ်မှန်-စက်ယန္တရား
၁။ ဟိုက်ဒရောလစ် decoiler * ၁
၂။ ဆာဗို ကျွေးစက် * ၁
၃။ ဟိုက်ဒရောလစ်ထိုးစက် * ၁
၄။ လိပ်ပုံသွင်းစက် * ၁
၅။ ဟိုက်ဒရောလစ်ဖြတ်တောက်စက် * ၁
၆။ အပြင်စားပွဲ * ၂
၇။PLC ထိန်းချုပ်ကက်ဘိနက် * ၁
၈။ ဟိုက်ဒရောလစ်ဘူတာရုံ * ၂
၉။ အပိုပစ္စည်းသေတ္တာ (အခမဲ့) * ၁
တကယ့်ဖြစ်ရပ် - ဖော်ပြချက်
ဒယ်ကိုလ်ယာ
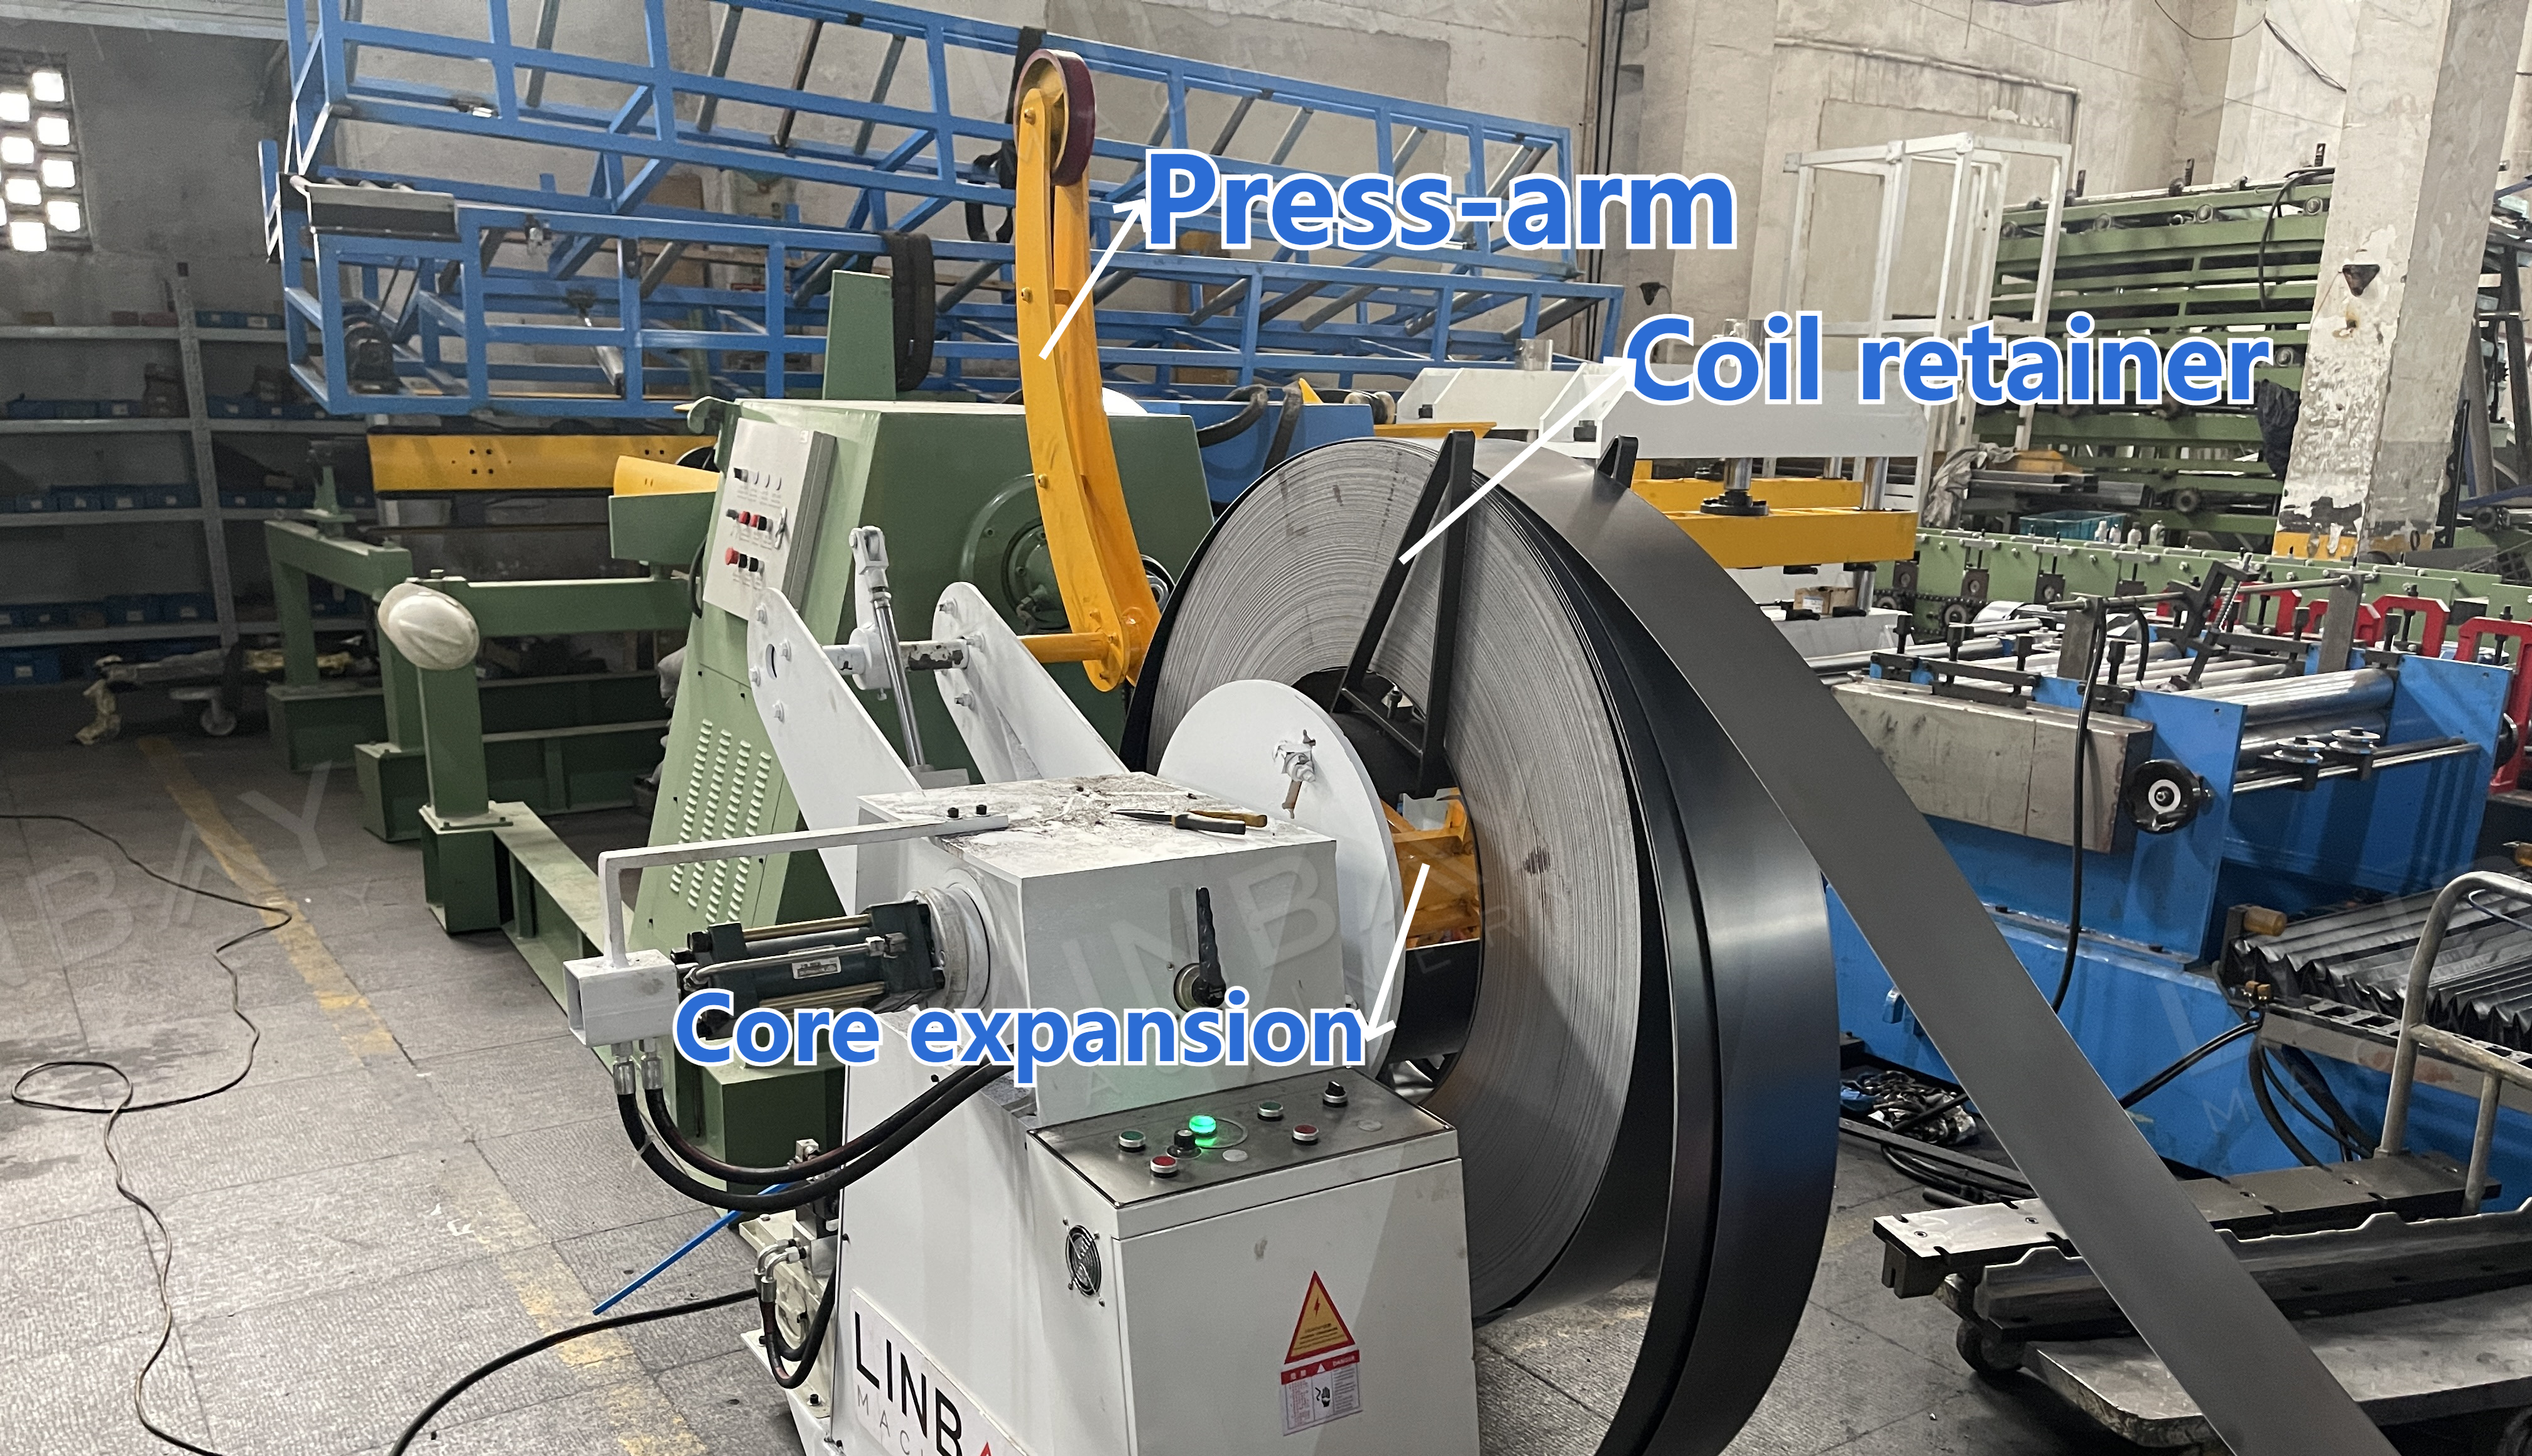
decoiler ရဲ့ အလယ်ဗဟိုရိုးတံဟာ သံမဏိကွိုင်ကို ထောက်ပံ့ပေးပြီး အတွင်းပိုင်းအချင်း ၄၉၀-၅၁၀ မီလီမီတာရှိတဲ့ ကွိုင်တွေကို ပံ့ပိုးပေးတဲ့ ချဲ့ထွင်ရေးကိရိယာတစ်ခုအဖြစ် လုပ်ဆောင်ပါတယ်။ decoiler မှာရှိတဲ့ press-arm device က loading လုပ်နေစဉ်အတွင်း ကွိုင်ကို လုံခြုံအောင် ထိန်းထားပေးပြီး အတွင်းပိုင်းတင်းမာမှုကြောင့် ပွင့်ထွက်မသွားအောင် ကာကွယ်ပေးပြီး အလုပ်သမားဘေးကင်းရေးကို သေချာစေပါတယ်။
ဟိုက်ဒရောလစ်ပန့်နှင့် ဆာဗိုကျွေးစက်
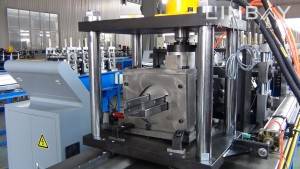
ဟိုက်ဒရောလစ်စက်ရုံမှ မောင်းနှင်သော ဟိုက်ဒရောလစ်ထိုးစက်သည် သံမဏိကွိုင်တွင် အပေါက်များဖြစ်ပေါ်စေသည်။ တပ်ဆင်မှုလိုအပ်ချက်များအပေါ် အခြေခံ၍ ဖြတ်ကျော်ကြိုးချည်ခြင်းကို အနားကွပ် သို့မဟုတ် အောက်ခြေတွင် အစွန်းနှစ်ဖက်စလုံးတွင် ထိုးသည်။ သီးခြားစီနှင့် ပေါင်းစပ်ထားသော ဟိုက်ဒရောလစ်ထိုးစက်များ ရှိပါသည်။ ပေါင်းစပ်ထားသော အမျိုးအစားသည် လိပ်ပုံသွင်းစက်နှင့် အခြေခံတူညီပြီး ထိုးနေစဉ်အတွင်း အခြားစက်များကို ခေတ္တရပ်တန့်စေသည်။
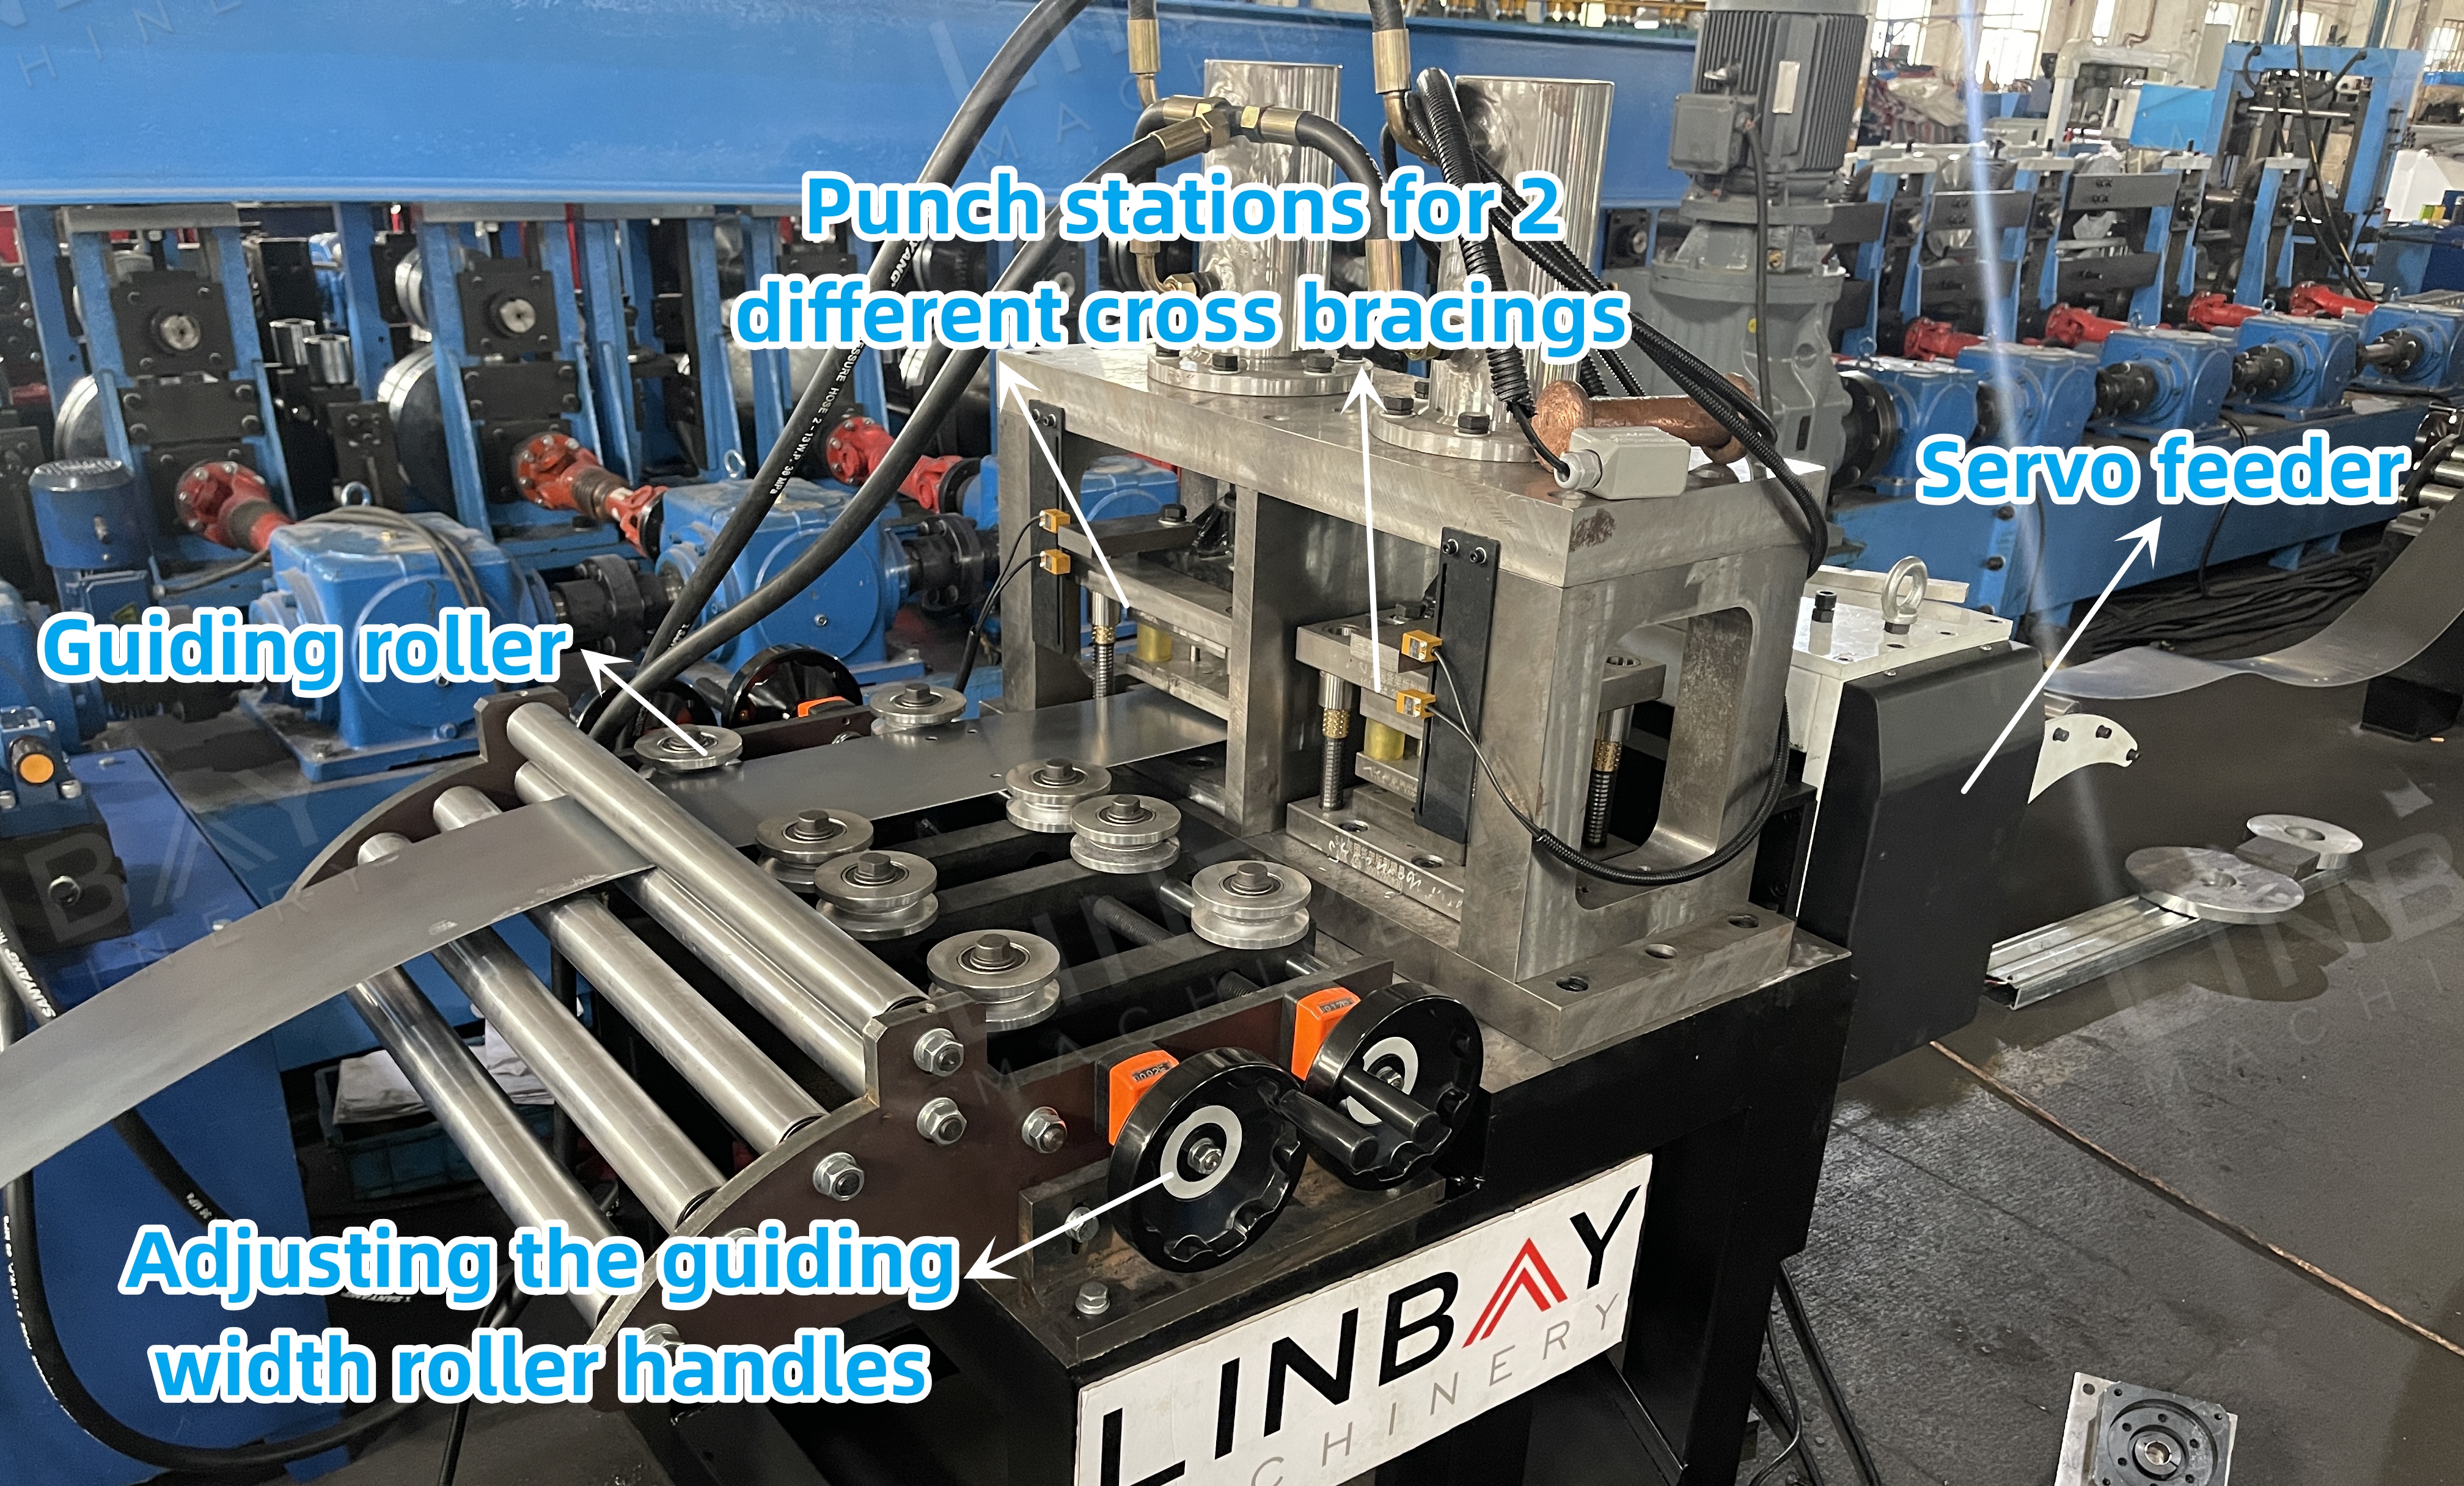
ဤထုတ်လုပ်မှုလိုင်းသည် သီးခြားဗားရှင်းကို အသုံးပြုထားပြီး decoiler နှင့် forming စက်ကို punching လုပ်နေစဉ်အတွင်း အဆက်မပြတ်လည်ပတ်နိုင်စေကာ ထုတ်လုပ်မှုအနှောင့်အယှက်ကင်းစေပါသည်။ သီးခြားဗားရှင်းတွင် servo motor မှ မောင်းနှင်သော servo feeder ပါဝင်ပြီး စတင်-ရပ်တန့်မှု နှောင့်နှေးမှုများကို လျှော့ချပေးပြီး တိကျသော punching အတွက် coil ၏ advance length ကို တိကျစွာ ထိန်းချုပ်ပေးပါသည်။ feeder အတွင်းရှိ pneumatic feed ယန္တရားသည် coil မျက်နှာပြင်ကို ခြစ်ရာများမှ ကာကွယ်ပေးပါသည်။
လမ်းညွှန်ပေးခြင်း
လမ်းညွှန်ရိုလာများသည် ကွိုင်နှင့် စက်ကို သင့်လျော်စွာ ချိန်ညှိပေးသောကြောင့်၊ cross bracing ၏ ဖြောင့်တန်းမှုသည် စင်၏ ಒಟ್ಟಾರೆတည်ငြိမ်မှုကို တိုက်ရိုက်အကျိုးသက်ရောက်စေသောကြောင့် ဖွဲ့စည်းစဉ် ပုံပျက်ခြင်းကို ကာကွယ်သည်။
လိပ်ဖွဲ့စည်းခြင်းစက်
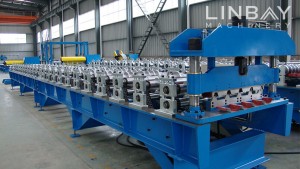
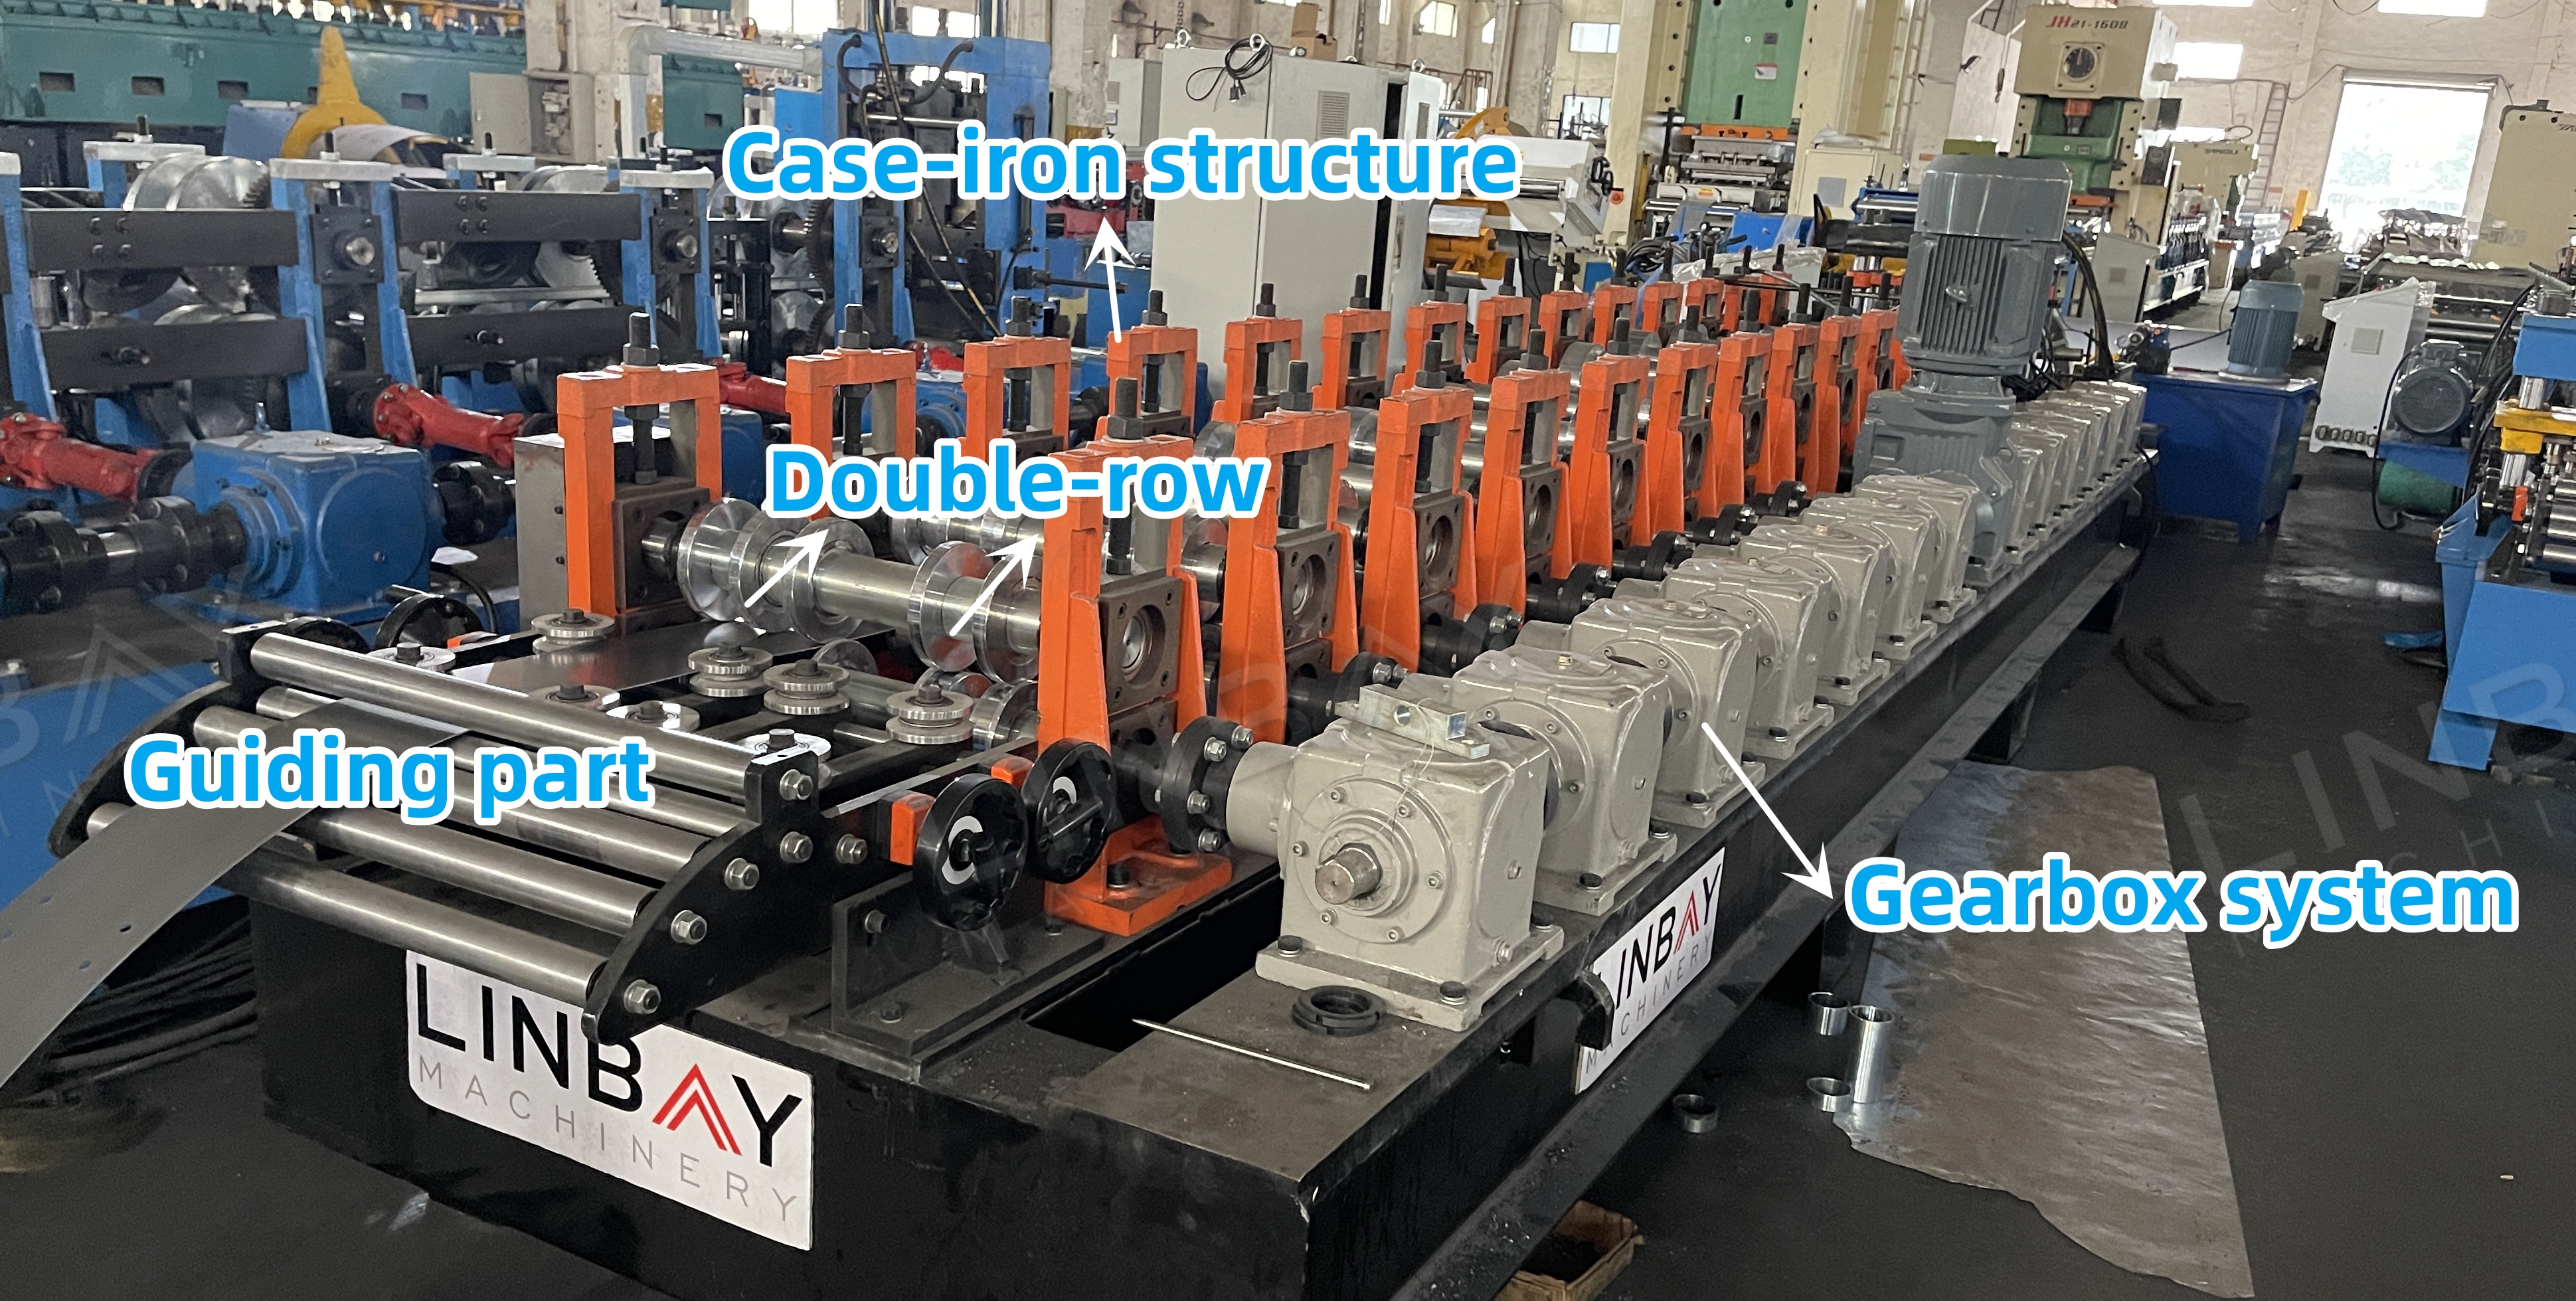
ဤပုံသွင်းစက်သည် သံမဏိသွန်းဖွဲ့စည်းပုံနှင့် ဂီယာဘောက်စ်စနစ်ပါရှိသည်။ အတန်းနှစ်ခုစလုံးသည် တစ်ပြိုင်နက်တည်းလည်ပတ်၍မရကြောင်း သတိပြုရန်အရေးကြီးပါသည်။ ထုတ်လုပ်မှုစွမ်းရည်ပိုမိုမြင့်မားစေရန်အတွက် အရွယ်အစားတစ်ခုစီအတွက် သီးခြားထုတ်လုပ်မှုလိုင်းတစ်ခုကို အကြံပြုအပ်ပါသည်။
ပျံသန်းနေသော ဟိုက်ဒရောလစ်ဖြတ်တောက်ခြင်း
"ပျံသန်းနေသော" ဒီဇိုင်းကြောင့် ဖြတ်တောက်စက်အောက်ခြေသည် လမ်းကြောင်းတစ်လျှောက် ရွေ့လျားနိုင်စေပြီး၊ ဖြတ်တောက်ရန်အတွက် ရပ်တန့်ခြင်းမရှိဘဲ ပုံသွင်းစက်မှတစ်ဆင့် ကွိုင်ကို အဆက်မပြတ် ပေးပို့နိုင်စေသောကြောင့် လိုင်းအမြန်နှုန်းကို မြှင့်တင်ပေးပါသည်။
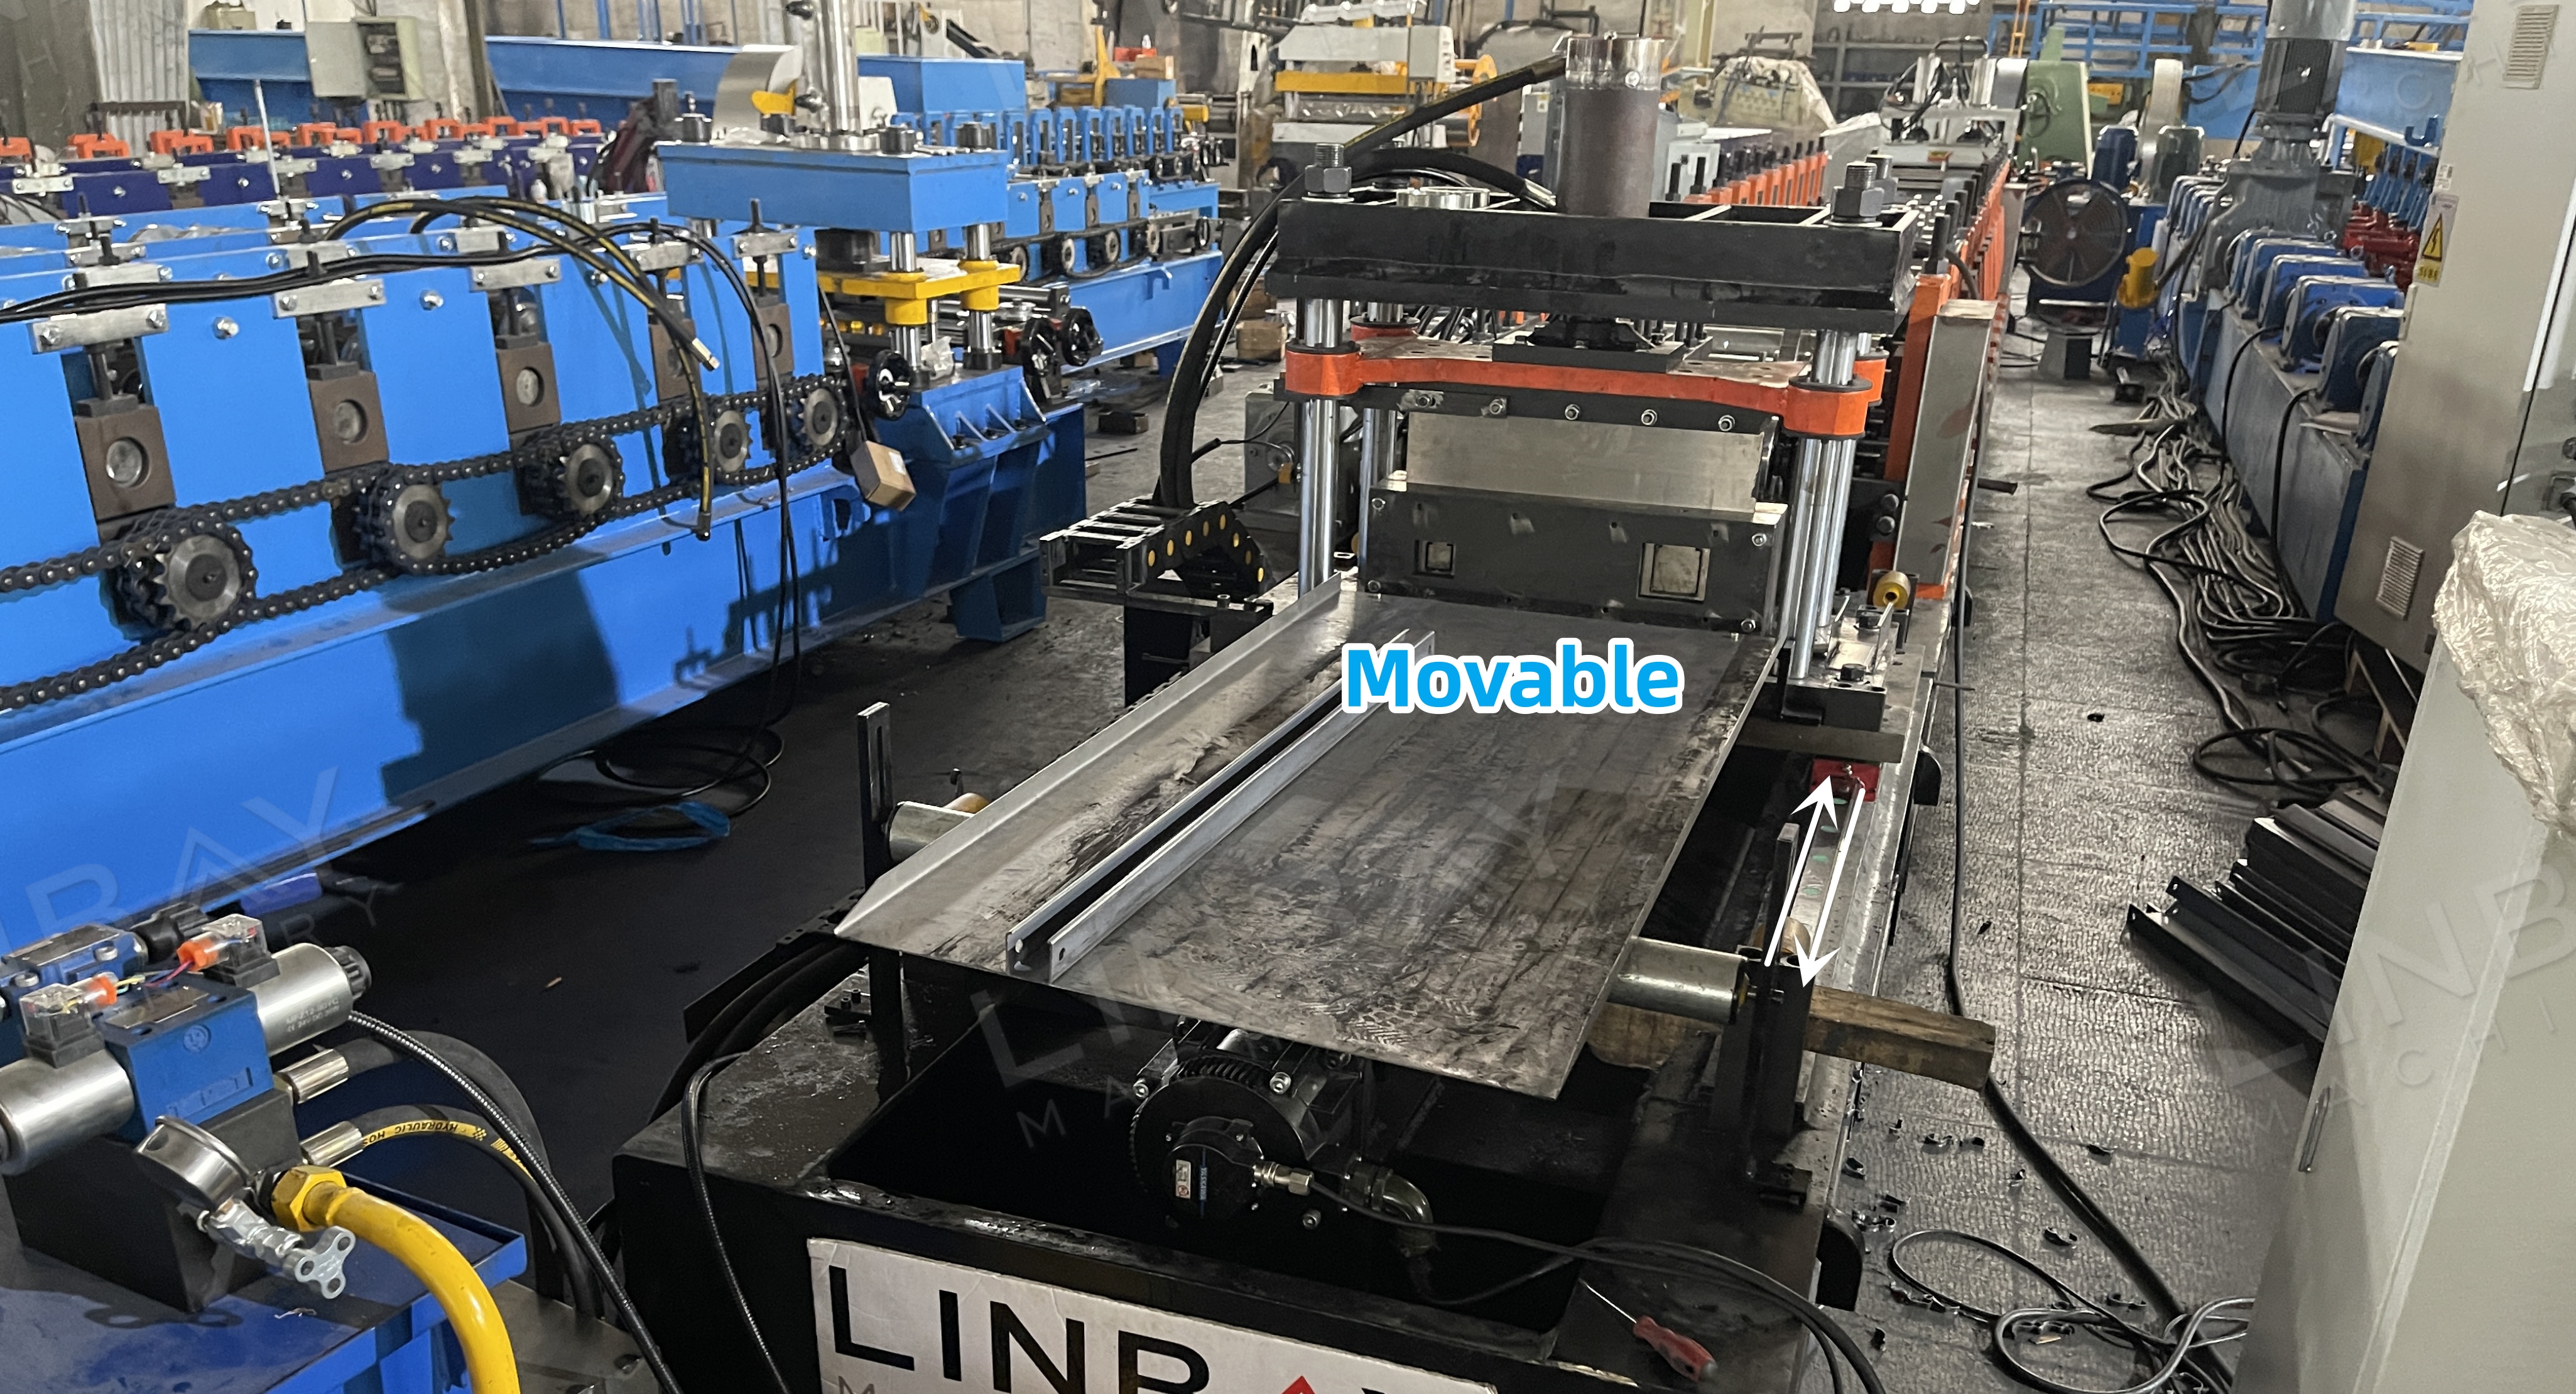
ဖြတ်တောက်သည့်ဓားသွားကို ပရိုဖိုင်ပုံသဏ္ဍာန်နှင့် ကိုက်ညီအောင် ချုပ်လုပ်ထားရမည်၊ ထို့ကြောင့် အရွယ်အစားတစ်ခုစီအတွက် သီးခြားဓားသွားတစ်ခု လိုအပ်ပါသည်။
ရွေးချယ်နိုင်သော ကိရိယာ: လှီးဖြတ် Butt ဂဟေဆော်စက်
shear welder သည် shearing နှင့် welding လုပ်ဆောင်ချက်နှစ်မျိုးလုံးကို ပေါင်းစပ်ထားသောကြောင့် သံမဏိကွိုင်အသစ်နှင့် အဟောင်းများကို ချိတ်ဆက်နိုင်စေပါသည်။ ၎င်းသည် ပစ္စည်းဖြုန်းတီးမှုကို လျှော့ချပေးပြီး ကွိုင်ပြောင်းလဲမှုအချိန်ကို လျှော့ချပေးကာ ချိန်ညှိမှုများကို ရိုးရှင်းစေသည်။ ၎င်းသည် ချောမွေ့ပြီး ပြားချပ်သော အဆစ်များကို သေချာစေရန် TIG welding ကို အသုံးပြုသည်။
ဟိုက်ဒရောလစ် ဘူတာရုံ
ဟိုက်ဒရောလစ်ဘူတာရုံတွင် အပူထိရောက်စွာ ပျံ့နှံ့စေရန်အတွက် အအေးပေးပန်ကာများ ပါရှိပြီး စဉ်ဆက်မပြတ်လည်ပတ်မှုနှင့် ထုတ်လုပ်မှု မြှင့်တင်ပေးပါသည်။ ၎င်း၏ ယုံကြည်စိတ်ချရမှုနှင့် ကြာရှည်ခံသော စွမ်းဆောင်ရည်အတွက် အသိအမှတ်ပြုခံရပါသည်။
PLC ထိန်းချုပ်ရေး ဗီရိုနှင့် အန်ကုဒ်ဒါ
အန်ကုဒ်ဒါသည် တိုင်းတာထားသော ကွိုင်အရှည်ကို PLC ထိန်းချုပ်ကက်ဘိနက်အတွက် လျှပ်စစ်အချက်ပြမှုများအဖြစ်သို့ ပြောင်းလဲပေးသည်။ ဤကက်ဘိနက်သည် ထုတ်လုပ်မှုအမြန်နှုန်း၊ ዑပစဉ်တစ်ခုလျှင် အထွက်နှုန်းနှင့် ဖြတ်တောက်မှုအရှည်ကို ထိန်းညှိပေးသည်။ အန်ကုဒ်ဒါမှ တိကျသောတုံ့ပြန်ချက်ကြောင့် ဖြတ်တောက်စက်သည် ±1 မီလီမီတာအတွင်း ဖြတ်တောက်မှုတိကျမှုကို ရရှိစေသည်။
၁။ ဒယ်ကိုလ်လာ

၂။ အစာကျွေးခြင်း

၃။ ထိုးဖောက်ခြင်း

၄။ လိပ်ဖွဲ့စည်းသည့်စင်များ

၅။ မောင်းနှင်မှုစနစ်

၆။ ဖြတ်တောက်ခြင်းစနစ်

အခြားသူများ

စားပွဲပြင်ပ