video
Profil
Çarpaz dayaqlar ağır yük daşıyan dayaq sistemləri üçün çox vacibdir və iki dayaq arasında diaqonal dəstək təmin edir. Bu, yellənmənin qarşısını almağa və ağır yüklər altında strukturun uyğunluğunu qorumağa kömək edir. Tipik olaraq, çarpaz dayaqlar 1,5-2 mm qalınlığında isti yayılmış, soyuq yayılmış və ya sinklənmiş poladdan hazırlanır.
Ənənəvi olaraq, çarpaz möhkəmləndirmə əymə maşınlarından istifadə etməklə istehsal olunurdu. Bununla belə, qıvrım açma, hamarlama, rulon formalaşdırma, deşmə və kəsməni əhatə edən rulon formalaşdırma maşın xətti daha yüksək avtomatlaşdırma və azaldılmış əl əməyi xərcləri təklif edir. Bu həll səmərəliliyi və qənaətliliyi səbəbindən bir çox müştəri üçün üstünlük verilən seçim halına gəlmişdir.
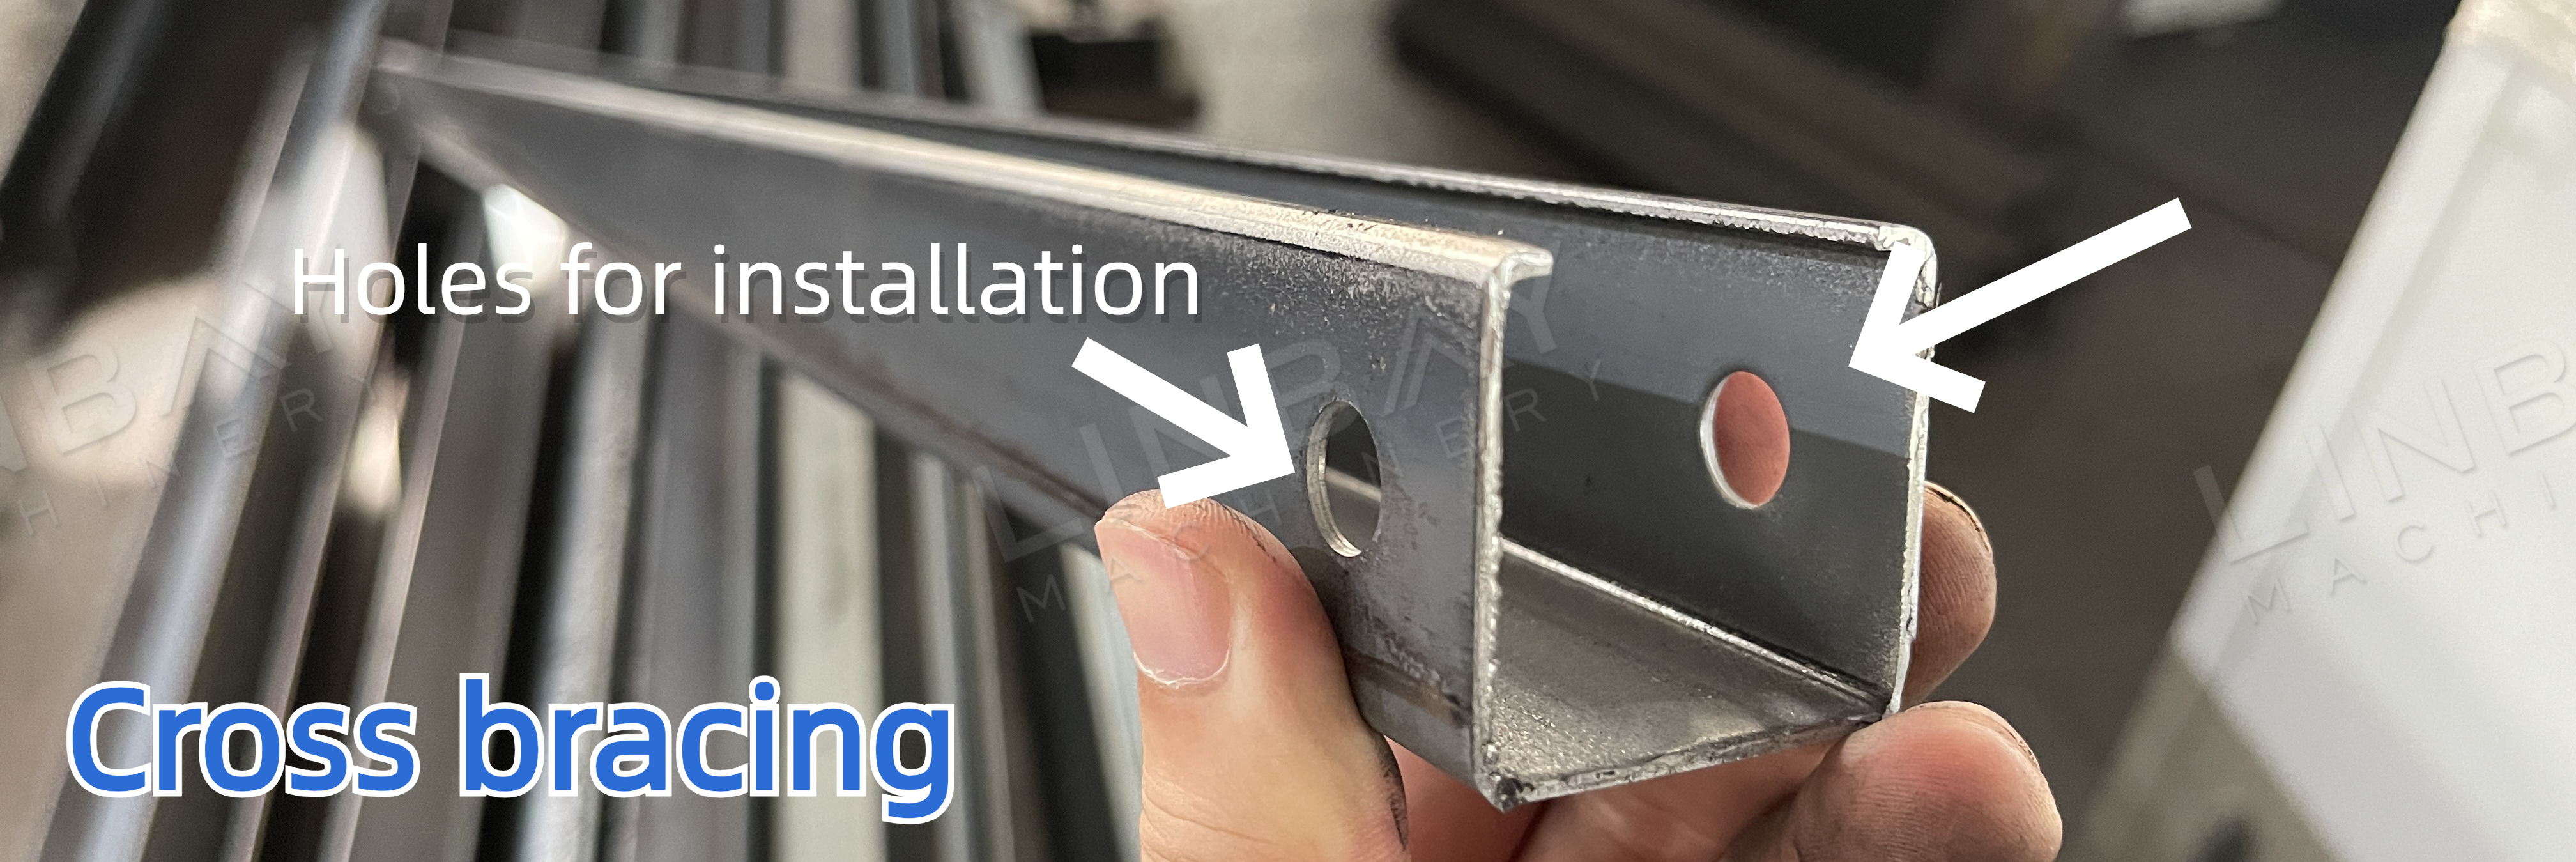
Quraşdırma üsulundan asılı olaraq, yumruqlama üsulları dəyişir:
Quraşdırma Üsulu 1: Vintlərin quraşdırılması üçün dayaq hündürlüyündə əvvəlcədən deşiklər açılmasını tələb edən tək bir dayaq rəfin içərisinə dik şəkildə quraşdırılır.
Quraşdırma Üsulu 2: Rəfin içərisinə şaquli vəziyyətdə iki dayaq quraşdırılıb və vintlərin quraşdırılması üçün dayaqların alt hissəsində əvvəlcədən deşiklər açılıb.
Real hal - Əsas Texniki Parametrlər
Axın diaqramı: Dekoiler - Servo qidalandırıcı - Hidravlik yumruq - Rəhbər - Rulon əmələ gətirmə maşını - Uçan hidravlik kəsmə - Çıxış masa
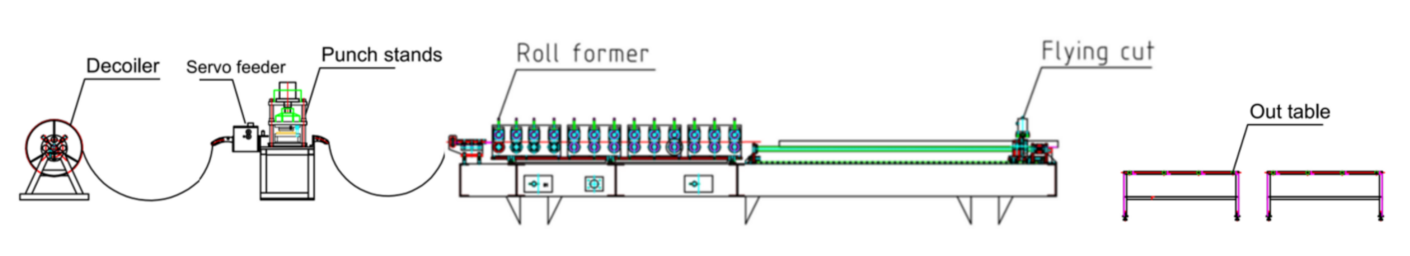
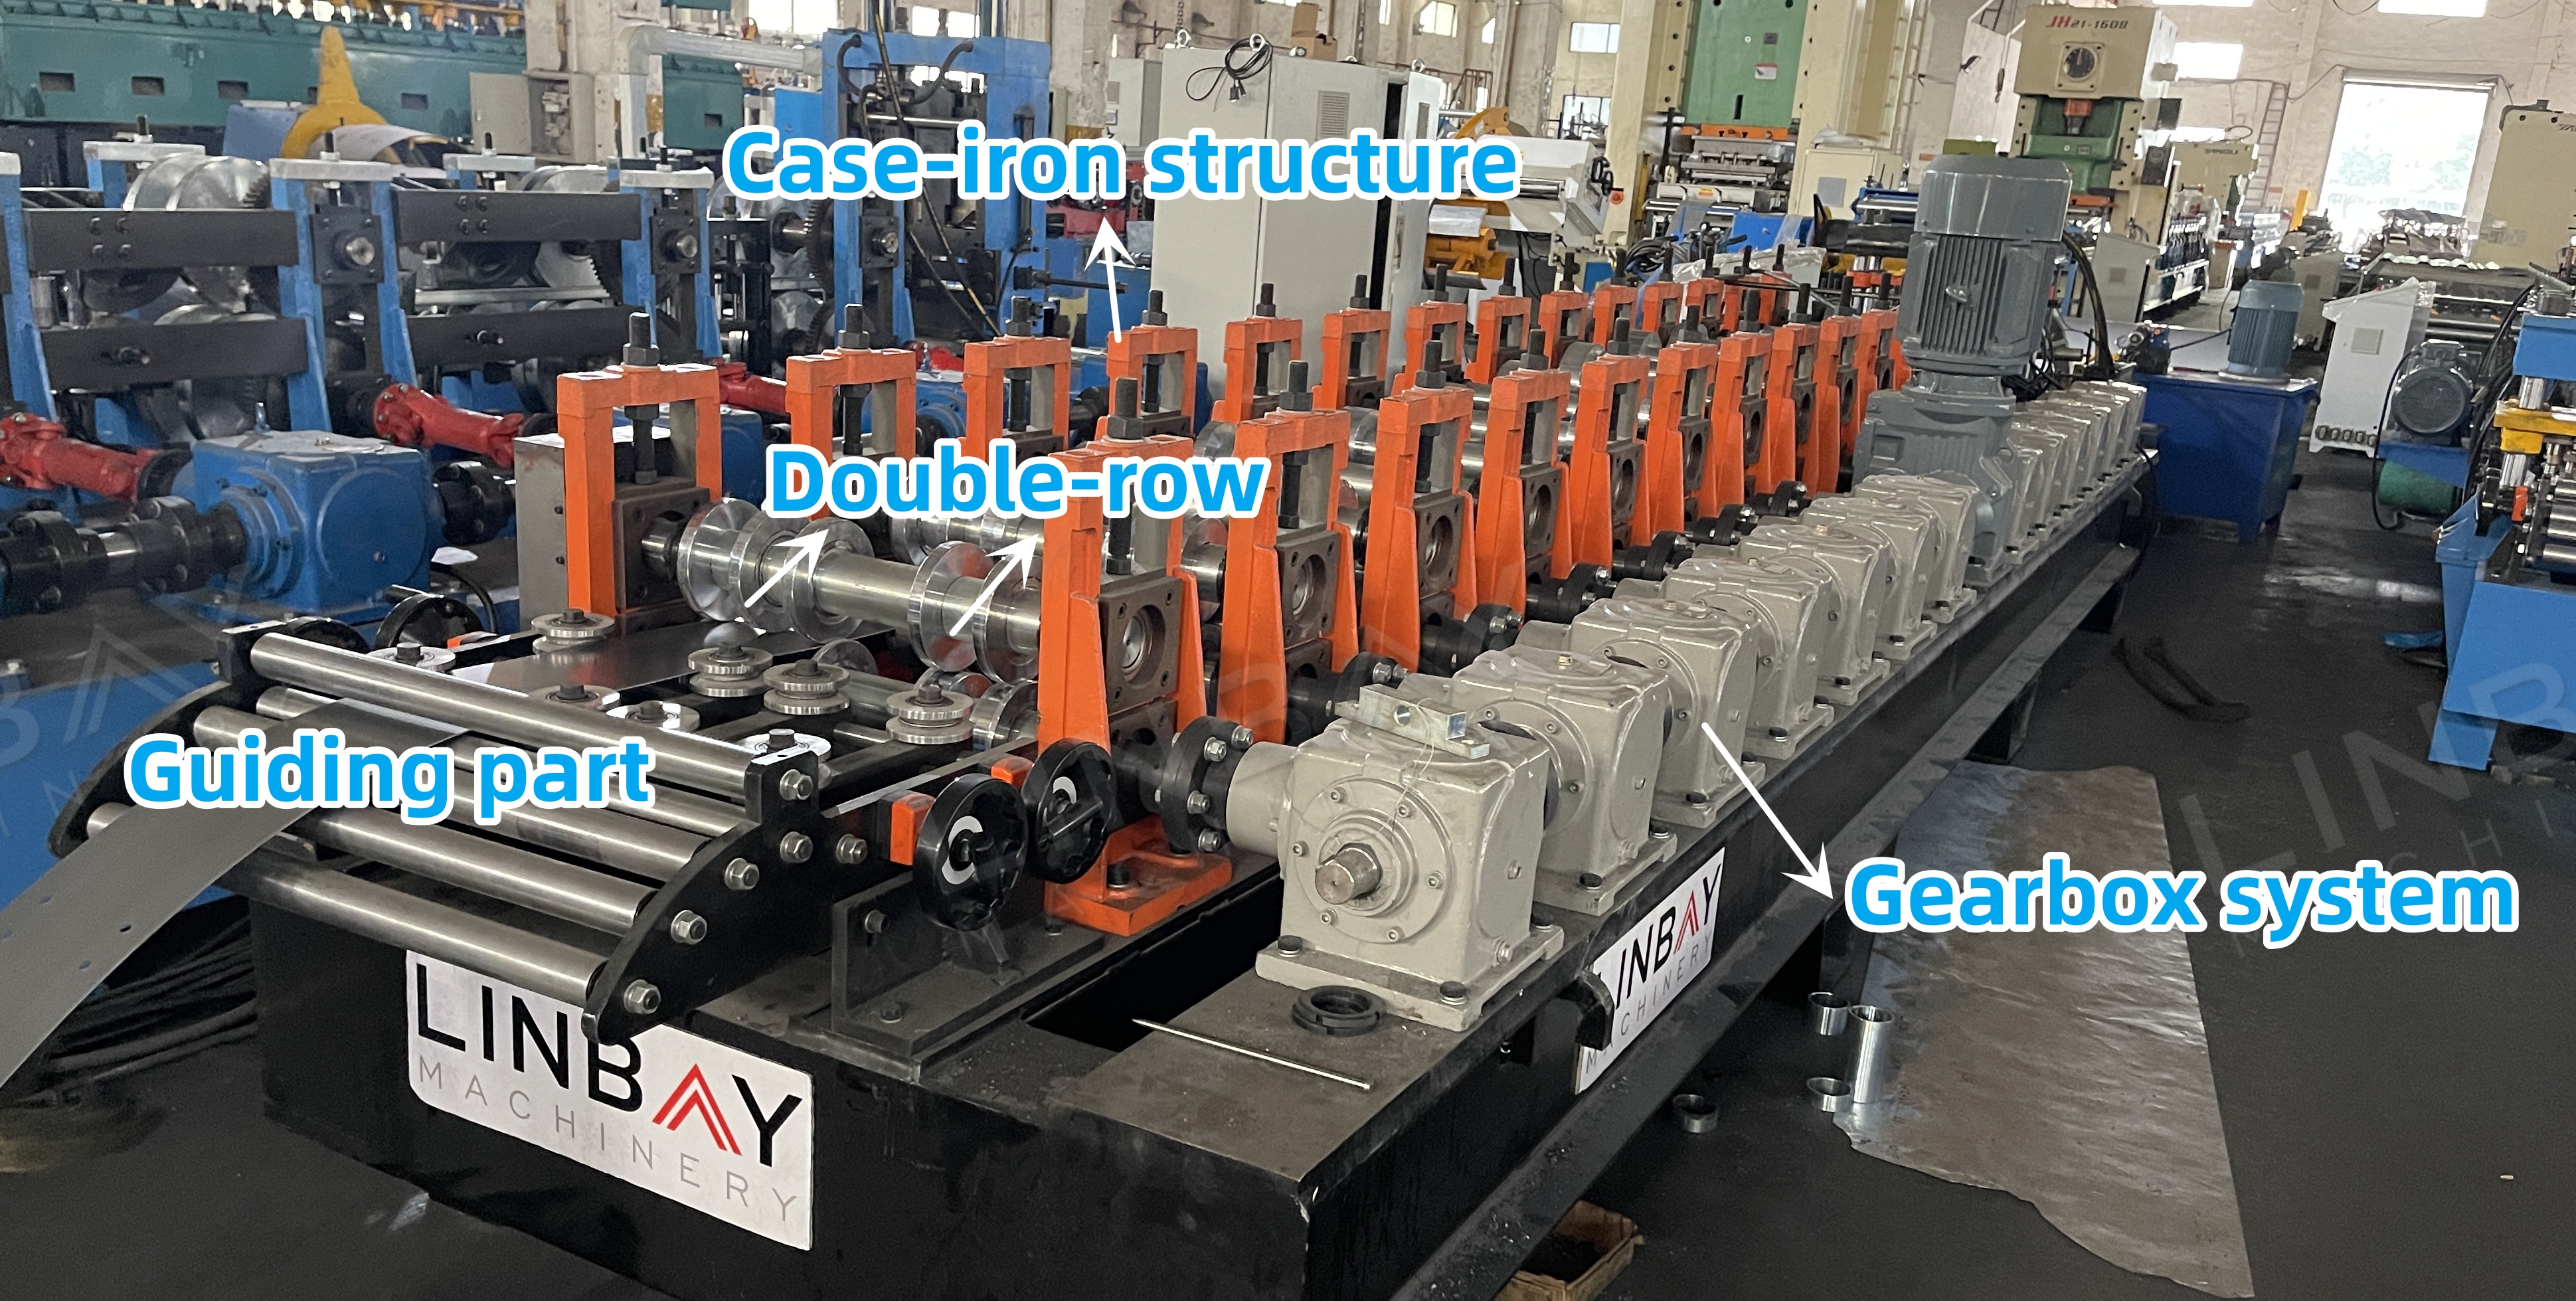
İki tək sıralı istehsal xətti ilə müqayisədə, iki sıralı istehsal xətti əlavə bir formalaşdırma maşını, dekoiler və servo qidalandırıcı xərclərindən, eləcə də başqa bir istehsal xətti üçün tələb olunan yerdən qənaət edə bilər. Bundan əlavə, iki sıralı struktur, tək bir xəttdə əl ilə ölçü dəyişikliklərindən fərqli olaraq, ölçülərin dəyişdirilməsi üçün vaxt xərclərini azaldır və bununla da səmərəliliyi artırır.
Real hal - Əsas Texniki Parametrlər
1. Xətt sürəti: 4-6 m/dəq, tənzimlənən
2. Uyğun material: İsti yayılmış polad, soyuq yayılmış polad, sinklənmiş polad
3. Materialın qalınlığı: 1,5-2 mm.
4. Rulon əmələ gətirmə maşını: Çuqun konstruksiya
5.Sürücülük sistemi: Sürət qutusu idarəetmə sistemi
6. Kəsmə sistemi: Uçan hidravlik kəsmə, rulon kəsmə zamanı dayanmır.
7.PLC kabineti: Siemens sistemi.
Real Case-Machinery
1.Hidravlik dekoiler*1
2.Servo qidalandırıcı*1
3.Hidravlik yumruq maşını*1
4. Rulon formalaşdırma maşını*1
5.Hidravlik kəsmə maşını*1
6. Çıxış masa*2
7.PLC idarəetmə şkafı*1
8. Hidravlik stansiya*2
9. Ehtiyat hissələri qutusu (Pulsuz)*1
Həqiqi iş təsviri
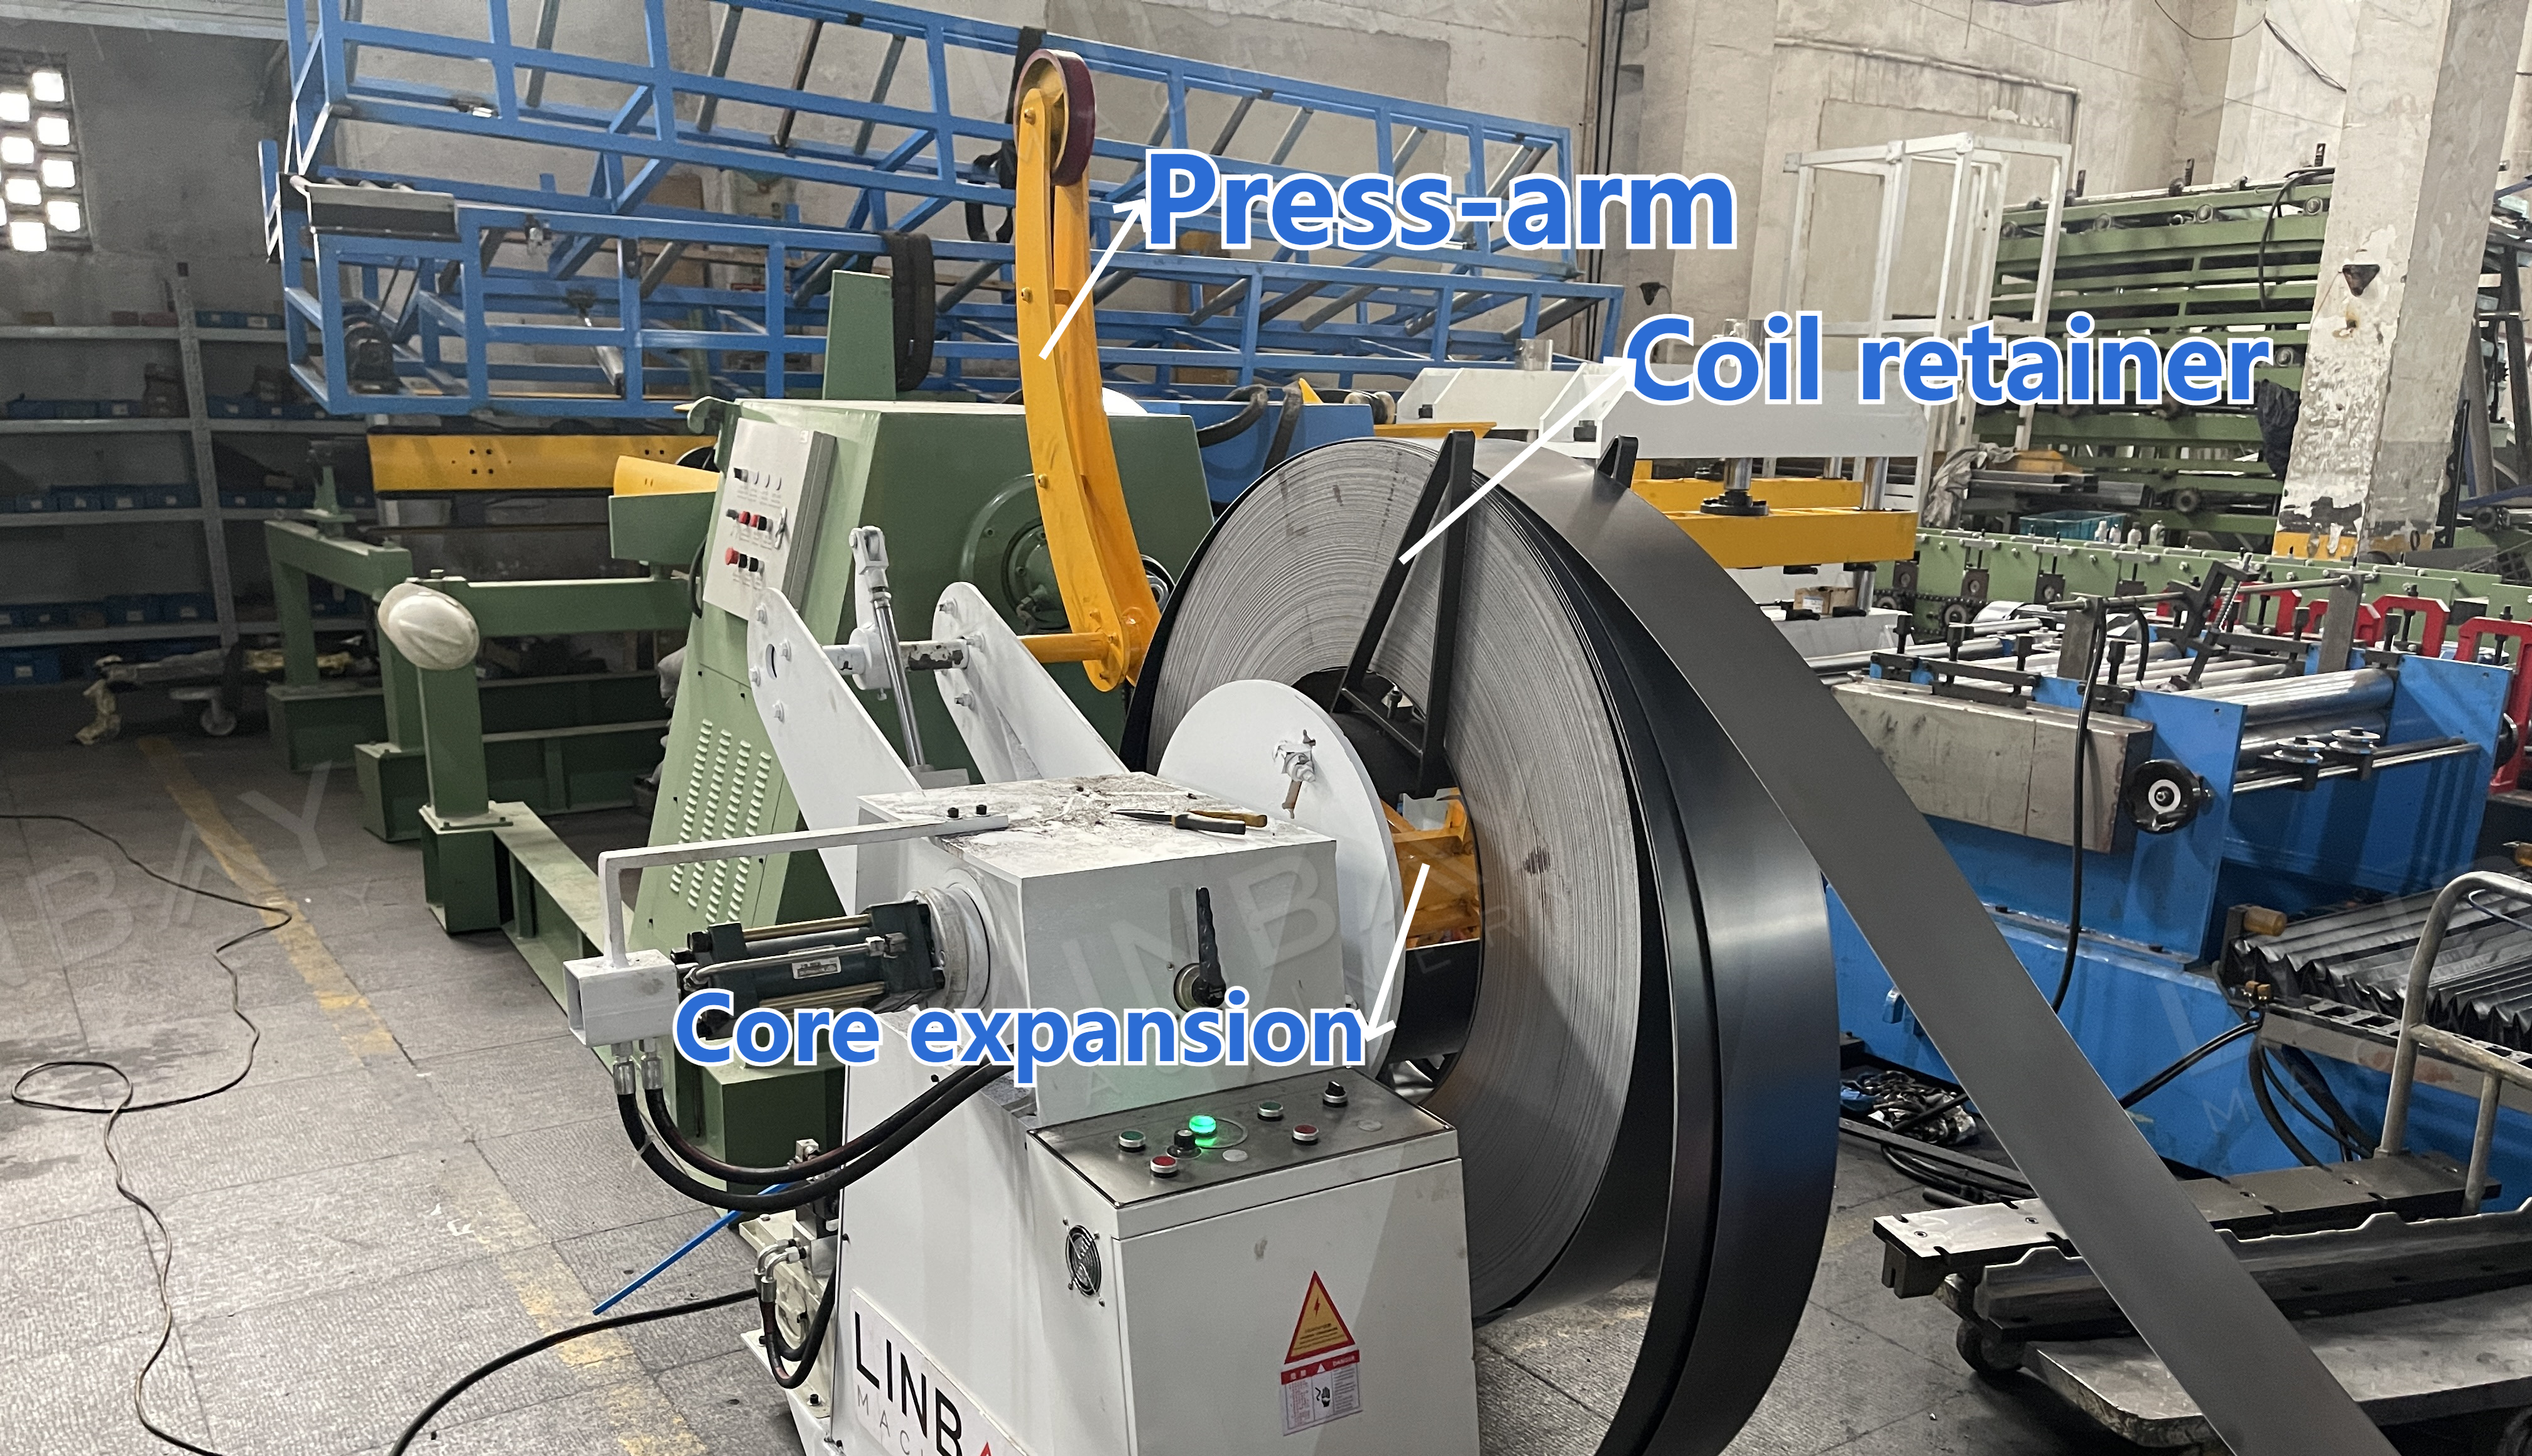
Dekoiler
Dekoylerin mərkəzi valı polad rulonu dəstəkləyir və genişləndirici cihaz kimi çıxış edir, daxili diametri 490-510 mm olan rulonları yerləşdirir. Dekoylerdəki presləyici qol cihazı yükləmə zamanı rulonu bərkidir, daxili gərginlik səbəbindən açılmasının qarşısını alır və işçilərin təhlükəsizliyini təmin edir.
Hidravlik Punch və Servo Qidalandırıcı
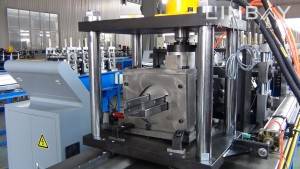
Hidravlik stansiya tərəfindən işləyən hidravlik yumruq polad rulonda deşiklər yaradır. Çarpaz dayaqlar quraşdırma tələblərinə əsasən hər iki ucunda, ya flanşda, ya da alt hissədə yumruqlanır. Müstəqil və inteqrasiya olunmuş hidravlik yumruq maşınları mövcuddur. İnteqrasiya olunmuş tip rulon formalaşdırma maşını ilə eyni bazanı paylaşır və yumruqlama zamanı digər maşınları dayandırır.
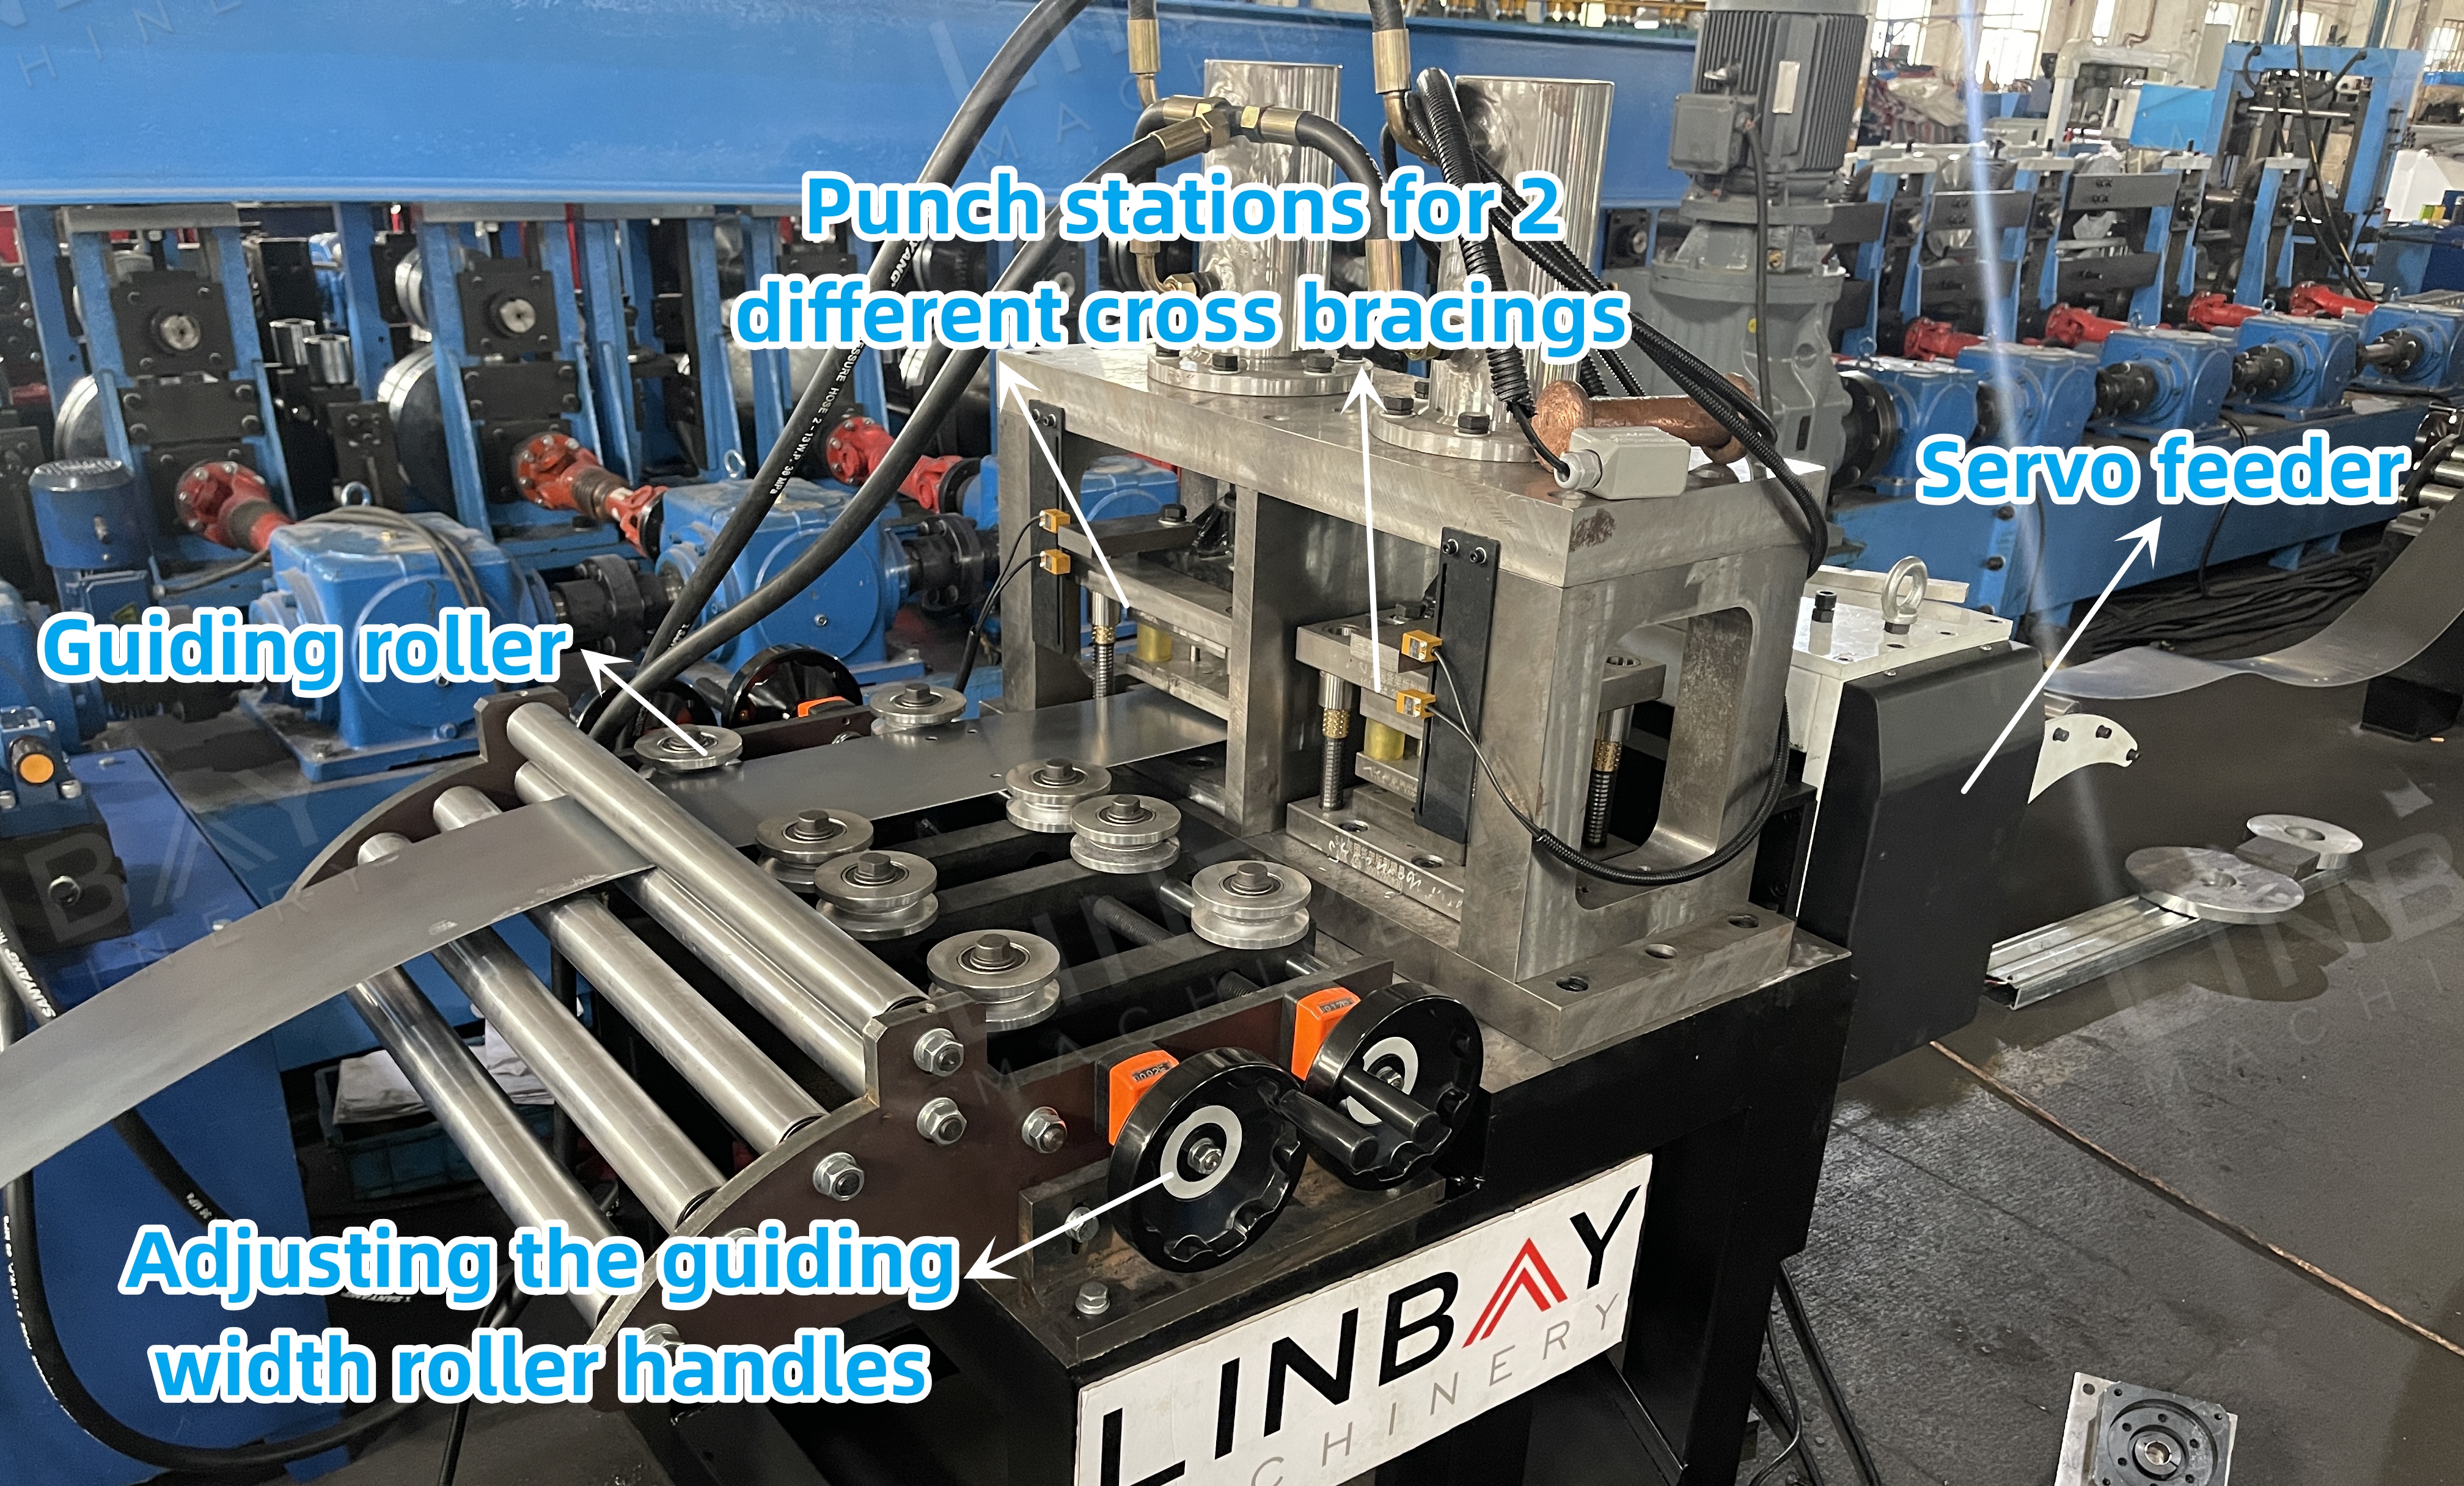
Bu istehsal xətti müstəqil versiyadan istifadə edir və dekoiler və formalaşdırma maşınının deşmə zamanı fasiləsiz işləməsinə imkan verir və fasiləsiz istehsal təmin edir. Müstəqil versiyaya servo mühərriklə idarə olunan servo qidalandırıcı daxildir ki, bu da işə salma-dayandırma gecikmələrini minimuma endirir və dəqiq deşmə üçün bobin irəliləmə uzunluğunu dəqiq idarə edir. Qidalandırıcının içərisindəki pnevmatik qidalanma mexanizmi bobin səthini cızıqlardan qoruyur.
Rəhbərlik
Bələdçi diyircəklər, formalaşdırma zamanı deformasiyanın qarşısını almaq üçün rulonun və maşının düzgün şəkildə düzülməsini təmin edir, çünki çarpaz dayaqların düzlüyü rəfin ümumi sabitliyinə birbaşa təsir göstərir.
Rulo Formalaşdırma Maşını
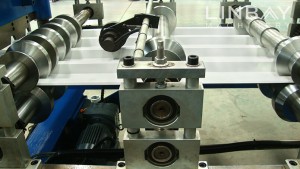
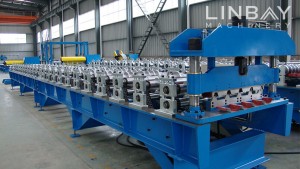
Bu qəlibləmə maşını çuqun konstruksiyaya və sürət qutusu sisteminə malikdir. Qeyd etmək vacibdir ki, hər iki sıra eyni vaxtda işləyə bilməz. Daha yüksək istehsal gücü üçün hər ölçü üçün ayrıca istehsal xətti tövsiyə edirik.
Uçan Hidravlik Kəsmə
"Uçan" dizayn kəsmə maşınının əsas hissəsinin yol boyunca hərəkət etməsinə imkan verir və bu da kəsmə üçün dayanmadan formalaşdırma maşınından rulonun davamlı şəkildə qidalanmasına imkan verir və beləliklə, ümumi xətt sürətini artırır.
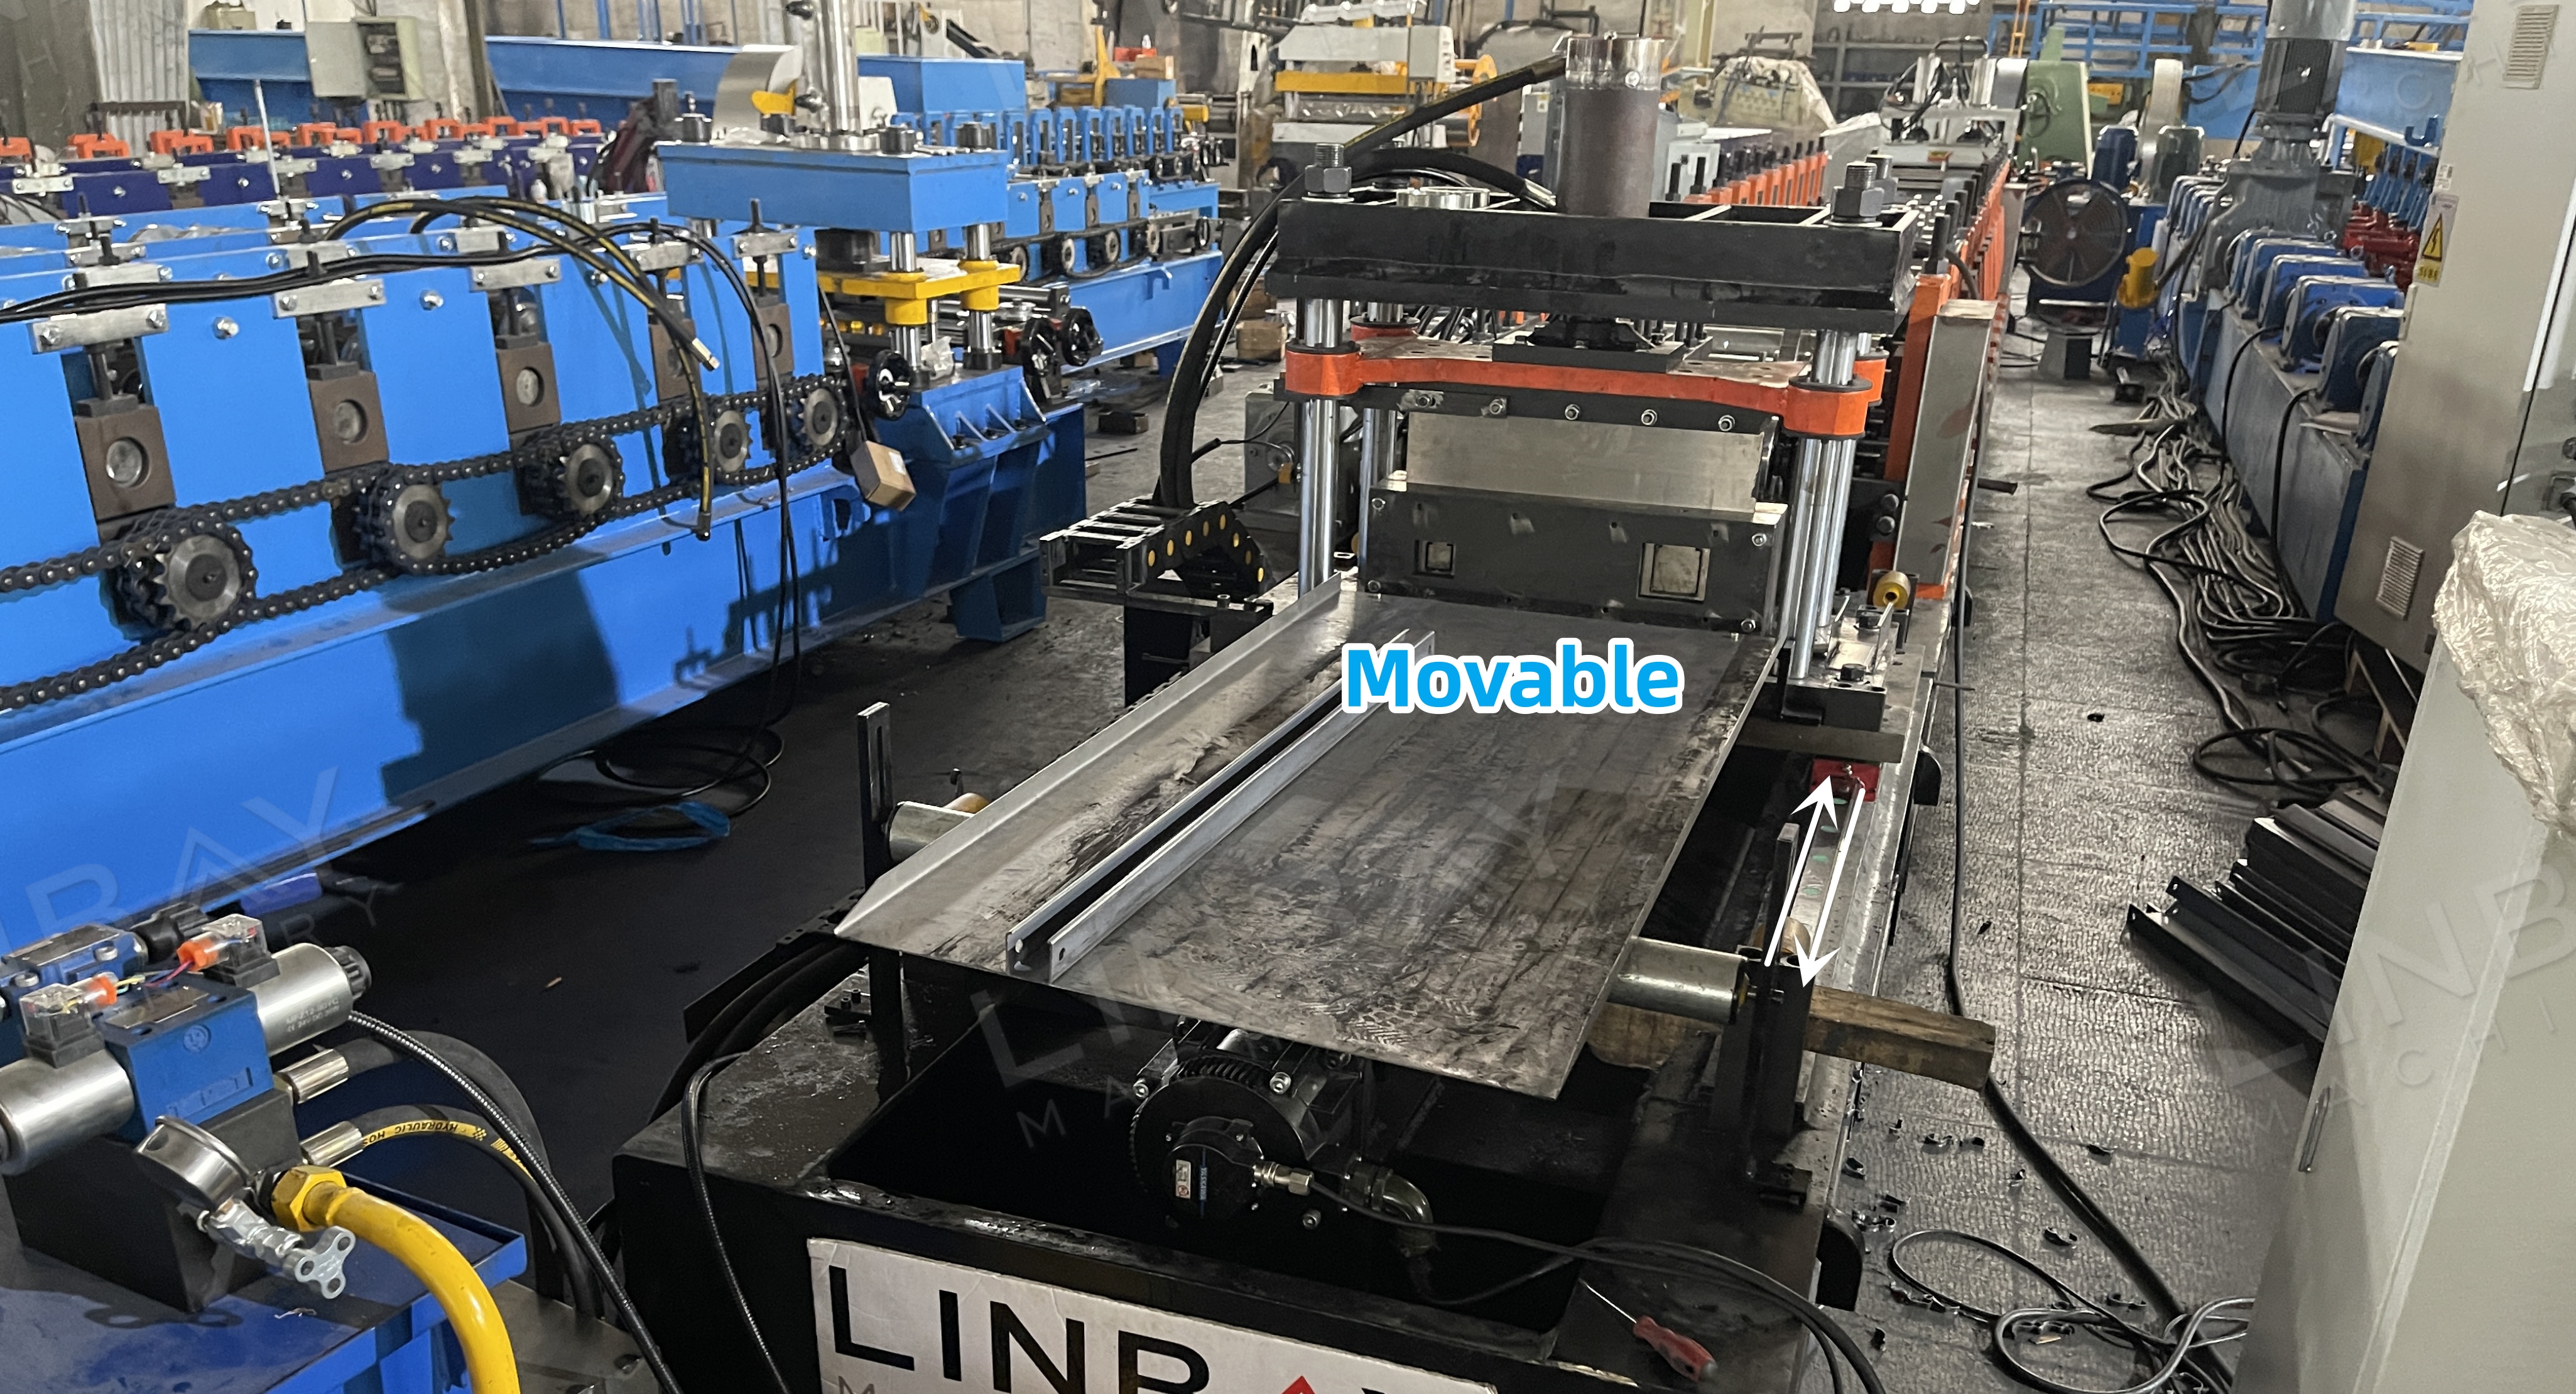
Kəsici bıçaq profil formasına uyğunlaşdırılmalı və hər ölçü üçün ayrıca bir bıçaq tələb olunmalıdır.
Əlavə Cihaz: Qayçı Butt Qaynaqçısı
Qayçı qaynaq aparatı həm kəsmə, həm də qaynaq funksiyalarını özündə birləşdirir və yeni və köhnə polad rulonların birləşdirilməsinə imkan verir. Bu, material israfını azaldır, rulon dəyişmə müddətini minimuma endirir və tənzimləmələri asanlaşdırır. Hamar və düz birləşmələri təmin etmək üçün TIG qaynağından istifadə edir.
Hidravlik Stansiya
Hidravlik stansiya effektiv istilik yayılması, davamlı işləmə və məhsuldarlığın artırılması üçün soyutma ventilyatorlarına malikdir. Etibarlılığı və uzunmüddətli işləməsi ilə tanınır.
PLC İdarəetmə Kabineti və Kodlayıcı
Enkoder, ölçülmüş bobin uzunluğunu PLC idarəetmə kabineti üçün elektrik siqnallarına çevirir. Bu kabinet istehsal sürətini, dövrə başına çıxışı və kəsmə uzunluğunu tənzimləyir. Enkoderdən gələn dəqiq rəy sayəsində kəsmə maşını ±1 mm daxilində kəsmə dəqiqliyinə nail olur.
1. Dekoiler

2. Qidalanma

3. Punching

4. Rulon formalaşdırma dayaqları

5. Sürücülük sistemi

6. Kəsmə sistemi

Digərləri

Masadan kənarda