व्हिडिओ
प्रोफाइल
हेवी-ड्यूटी रॅक सिस्टीमसाठी क्रॉस ब्रेसिंग अत्यंत महत्त्वाचे आहे, जे दोन उभ्या खांबांमध्ये तिरकस आधार प्रदान करते. यामुळे डगमगणे टाळण्यास आणि जास्त भाराखाली संरचनात्मक संरेखन राखण्यास मदत होते. सामान्यतः, क्रॉस ब्रेसिंग हॉट-रोल्ड, कोल्ड-रोल्ड किंवा गॅल्वनाइज्ड स्टीलपासून बनवले जाते आणि त्याची जाडी १.५ ते २ मिमी असते.
पारंपारिकपणे, क्रॉस ब्रेसिंगचे उत्पादन बेंडिंग मशीन वापरून केले जाते. तथापि, रोल फॉर्मिंग मशीन लाइन, ज्यामध्ये अनकॉइलिंग, लेव्हलिंग, रोल फॉर्मिंग, पंचिंग आणि कटिंग यांचा समावेश असतो, अधिक ऑटोमेशन आणि कमी मनुष्यबळ खर्च देते. हा उपाय त्याच्या कार्यक्षमतेमुळे आणि किफायतशीरपणामुळे अनेक ग्राहकांसाठी पसंतीचा पर्याय बनला आहे.
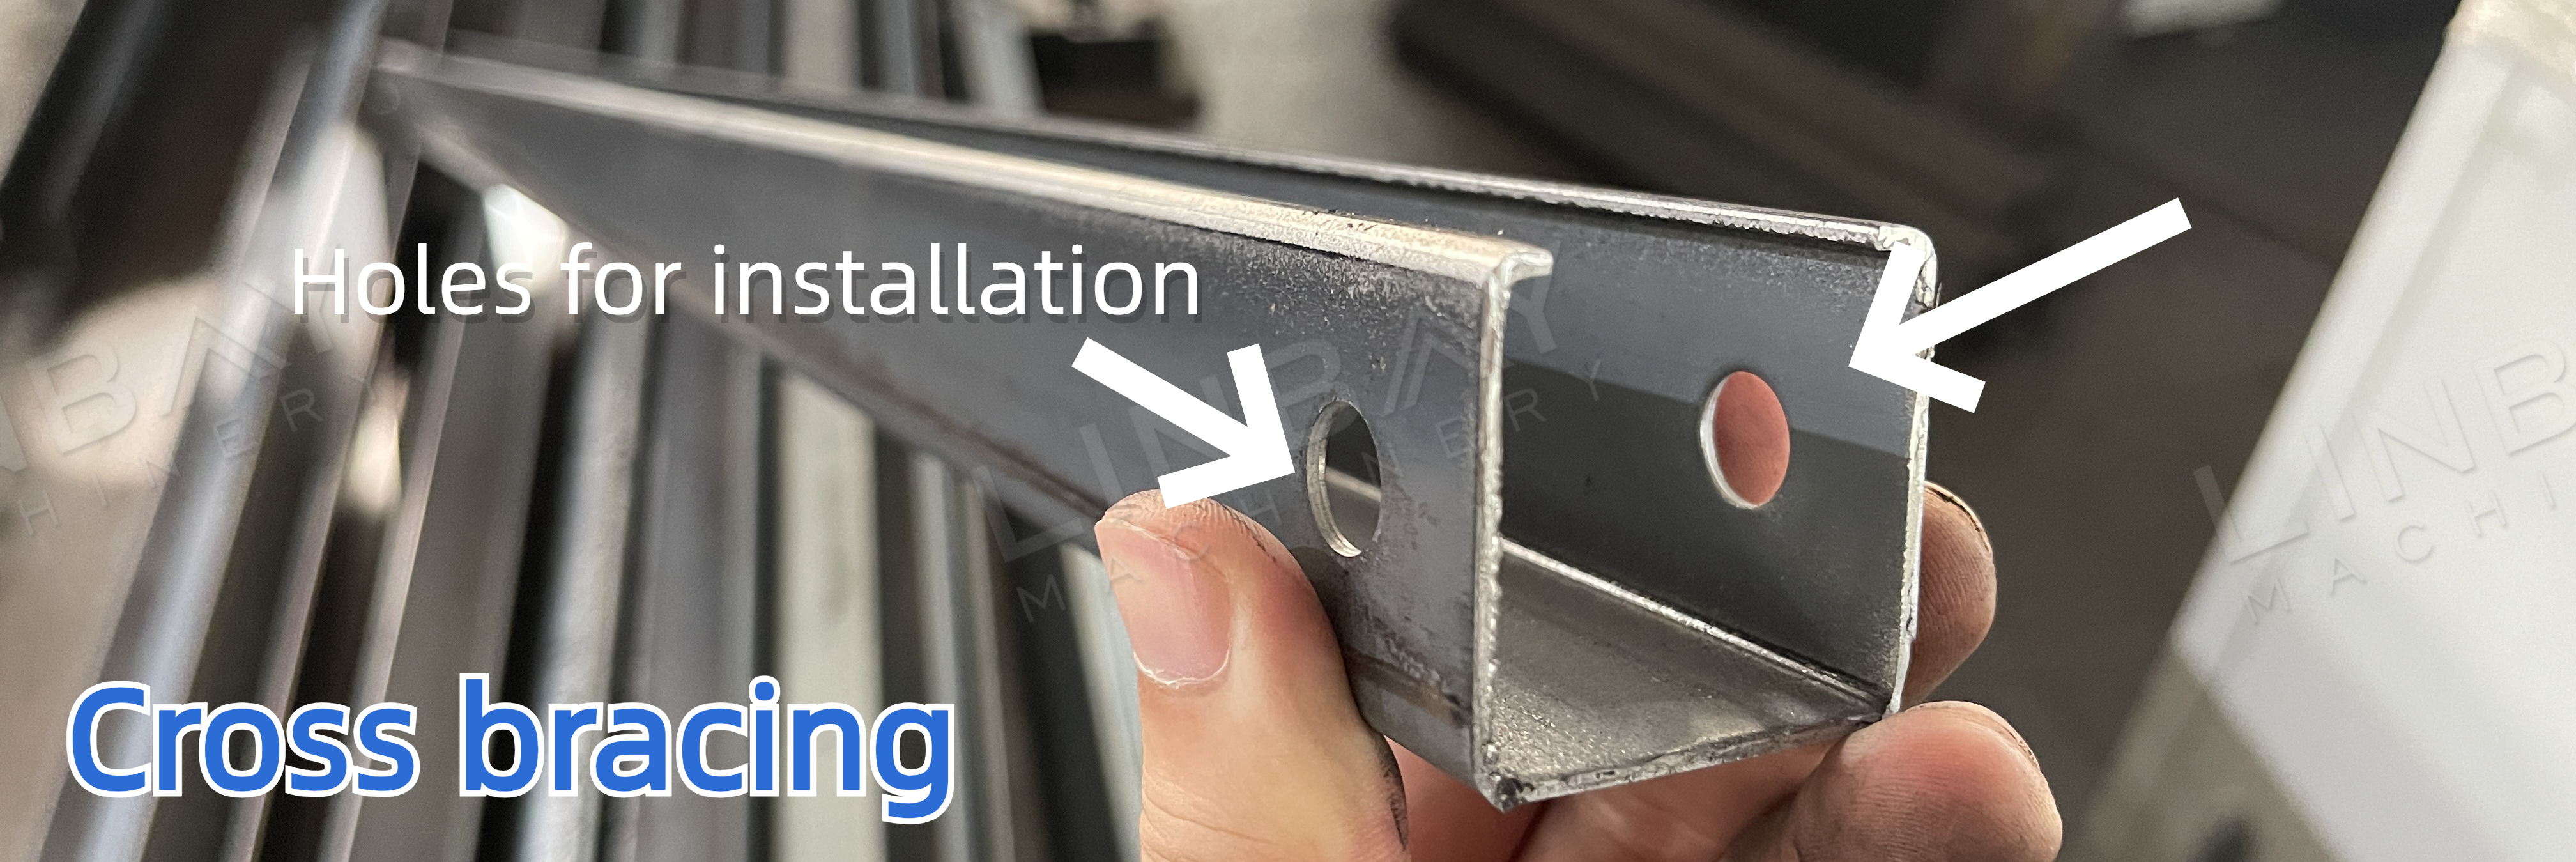
इन्स्टॉलेशनच्या पद्धतीनुसार पंचिंगच्या शैली बदलतात:
स्थापना पद्धत १: रॅकच्या उभ्या भागामध्ये एकच ब्रेस बसवला जातो, ज्यासाठी स्क्रू बसवण्यासाठी ब्रेसिंगच्या उंचीवर आधीच छिद्रे पाडलेली असणे आवश्यक आहे.
स्थापना पद्धत २: रॅकच्या उभ्या भागामध्ये दोन ब्रेस बसवले जातात, ज्यासाठी स्क्रू बसवण्यासाठी ब्रेसच्या तळाशी आधीच छिद्रे पाडलेली असणे आवश्यक आहे.
वास्तविक प्रकरण-मुख्य तांत्रिक मापदंड
प्रवाह तक्ता: डिकॉइलर--सर्वो फीडर--हायड्रॉलिक पंच--गाइडिंग--रोल फॉर्मिंग मशीन--फ्लाइंग हायड्रॉलिक कटिंग--आउट टेबल
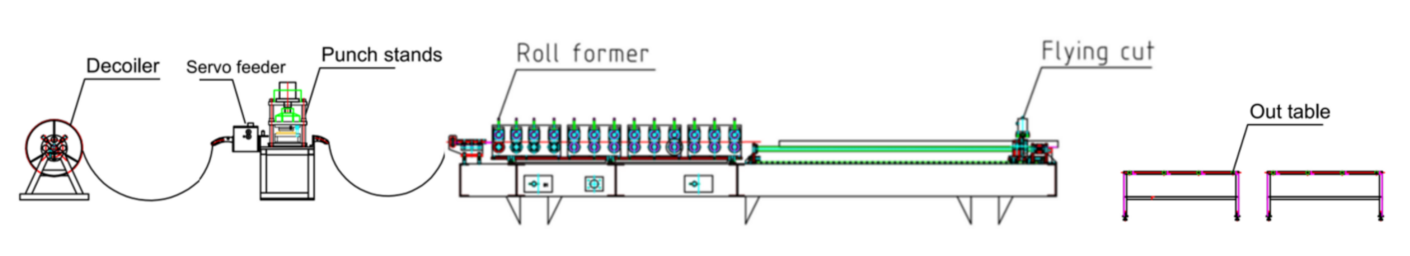
दोन एकेरी-पंक्ती उत्पादन लाईन्सच्या तुलनेत, दुहेरी-पंक्ती उत्पादन लाईनमुळे तुमचा अतिरिक्त फॉर्मिंग मशीन, डिकॉइलर आणि सर्वो फीडरचा खर्च, तसेच दुसऱ्या उत्पादन लाईनसाठी लागणारी जागा वाचू शकते. याव्यतिरिक्त, एकेरी लाईनवरील हाताने आकार बदलण्याच्या प्रक्रियेच्या विपरीत, दुहेरी-पंक्ती रचनेमुळे आकार बदलण्यासाठी लागणारा वेळ कमी होतो, ज्यामुळे कार्यक्षमता वाढते.
वास्तविक प्रकरण-मुख्य तांत्रिक मापदंड
१. रेषेचा वेग: ४-६ मी/मिनिट, समायोजित करण्यायोग्य
२. योग्य साहित्य: हॉट रोल्ड स्टील, कोल्ड रोल्ड स्टील, गॅल्वनाइज्ड स्टील
३. साहित्याची जाडी: १.५-२ मिमी.
४. रोल फॉर्मिंग मशीन: कास्ट-आयर्न स्ट्रक्चर
५. ड्रायव्हिंग सिस्टीम: गिअरबॉक्स ड्रायव्हिंग सिस्टीम
६. कटिंग सिस्टीम: फ्लाइंग हायड्रॉलिक कटिंग, यामध्ये रोल फॉर्मर कापताना थांबत नाही.
7. पीएलसी कॅबिनेट: सिमेन्स सिस्टीम.
वास्तविक केस-यंत्रसामग्री
१. हायड्रॉलिक डिकॉइलर*१
२. सर्वो फीडर*१
३. हायड्रॉलिक पंच मशीन*१
४. रोल फॉर्मिंग मशीन*१
५. हायड्रॉलिक कटिंग मशीन*१
६.आउट टेबल*२
७. पीएलसी नियंत्रण कॅबिनेट*१
८. हायड्रॉलिक स्टेशन*२
९. स्पेअर पार्ट्स बॉक्स (मोफत)*१
वास्तविक प्रकरणाचे वर्णन
डिकॉइलर
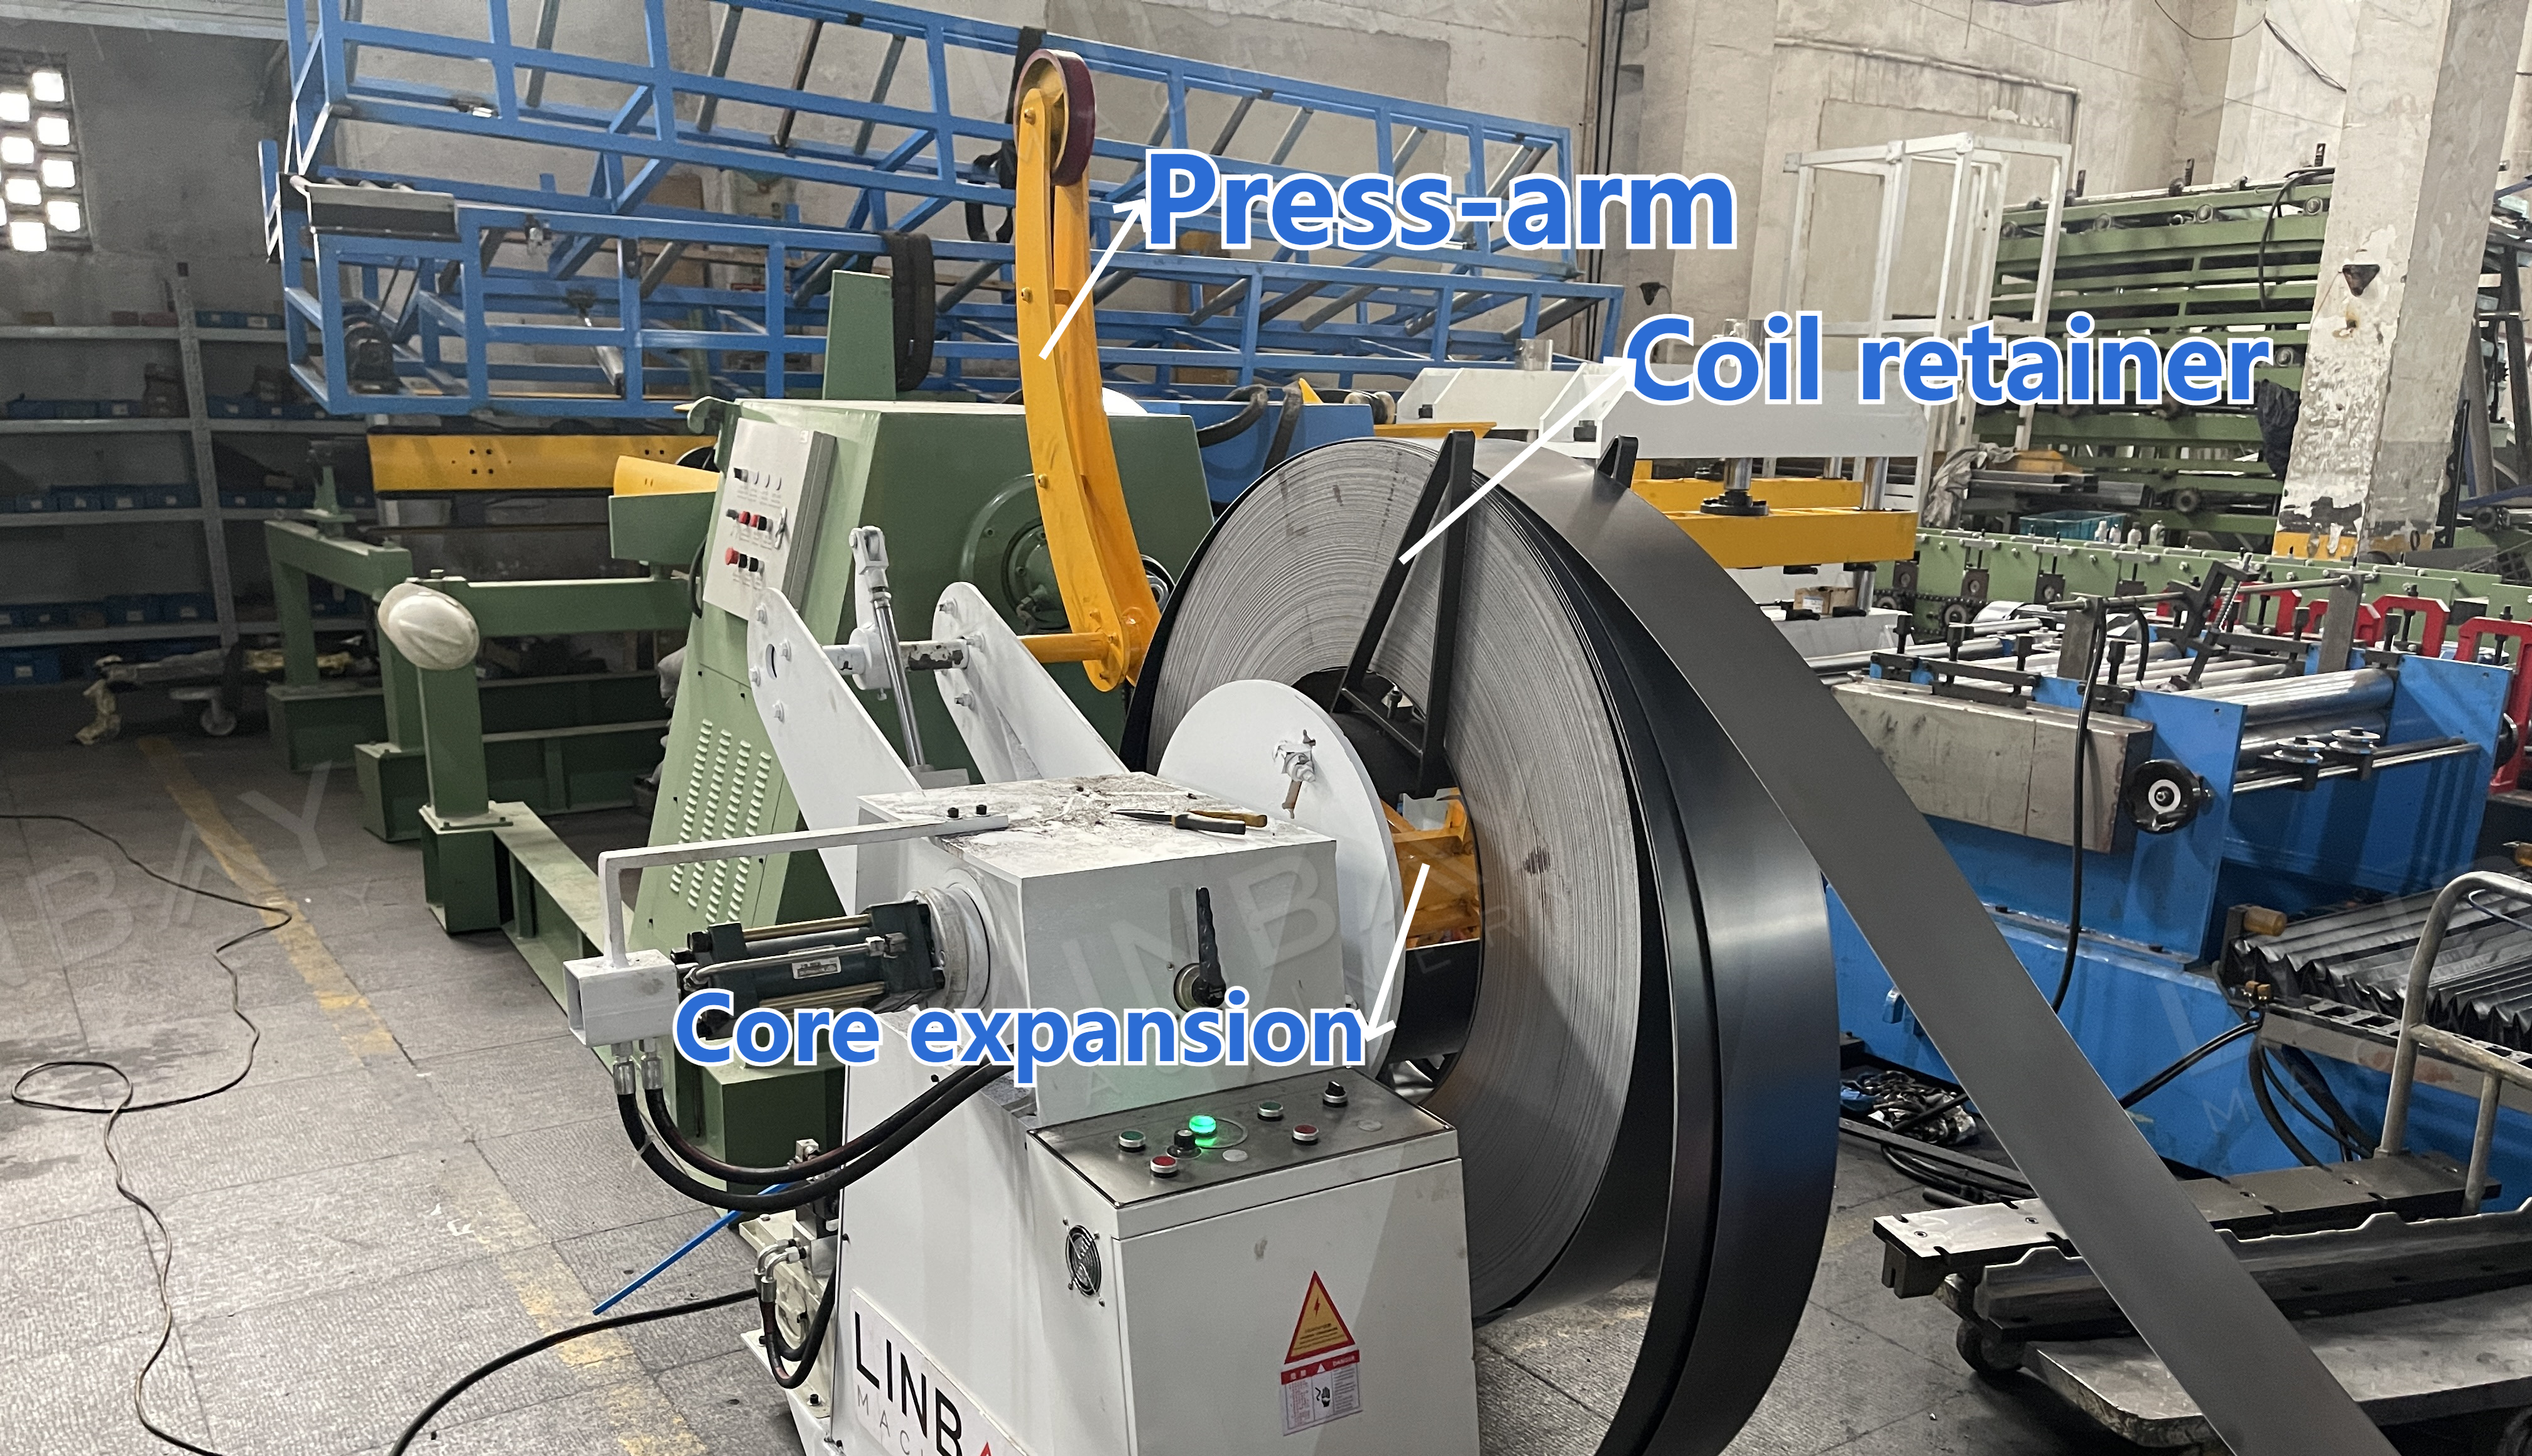
डिकॉइलरचा मध्यवर्ती शाफ्ट स्टील कॉइलला आधार देतो आणि विस्तारक म्हणून काम करतो, ज्यामध्ये ४९०-५१० मिमी आतील व्यासाच्या कॉइल्स सामावल्या जातात. डिकॉइलरवरील प्रेस-आर्म यंत्रणा लोडिंग दरम्यान कॉइलला सुरक्षित ठेवते, ज्यामुळे अंतर्गत तणावामुळे ती अचानक उघडत नाही आणि कामगारांची सुरक्षितता सुनिश्चित होते.
हायड्रॉलिक पंच आणि सर्वो फीडर
हायड्रॉलिक स्टेशनद्वारे चालणारे हायड्रॉलिक पंच, स्टील कॉइलमध्ये छिद्रे पाडते. स्थापनेच्या गरजेनुसार, दोन्ही टोकांना, एकतर फ्लॅंजवर किंवा तळाशी, क्रॉस ब्रेसिंग पंच केले जाते. स्टँडअलोन आणि इंटिग्रेटेड असे दोन प्रकारचे हायड्रॉलिक पंच मशीन्स उपलब्ध आहेत. इंटिग्रेटेड प्रकार रोल फॉर्मिंग मशीनसोबत एकच बेस वापरतो आणि पंचिंग करताना इतर मशीन्सना थांबवतो.
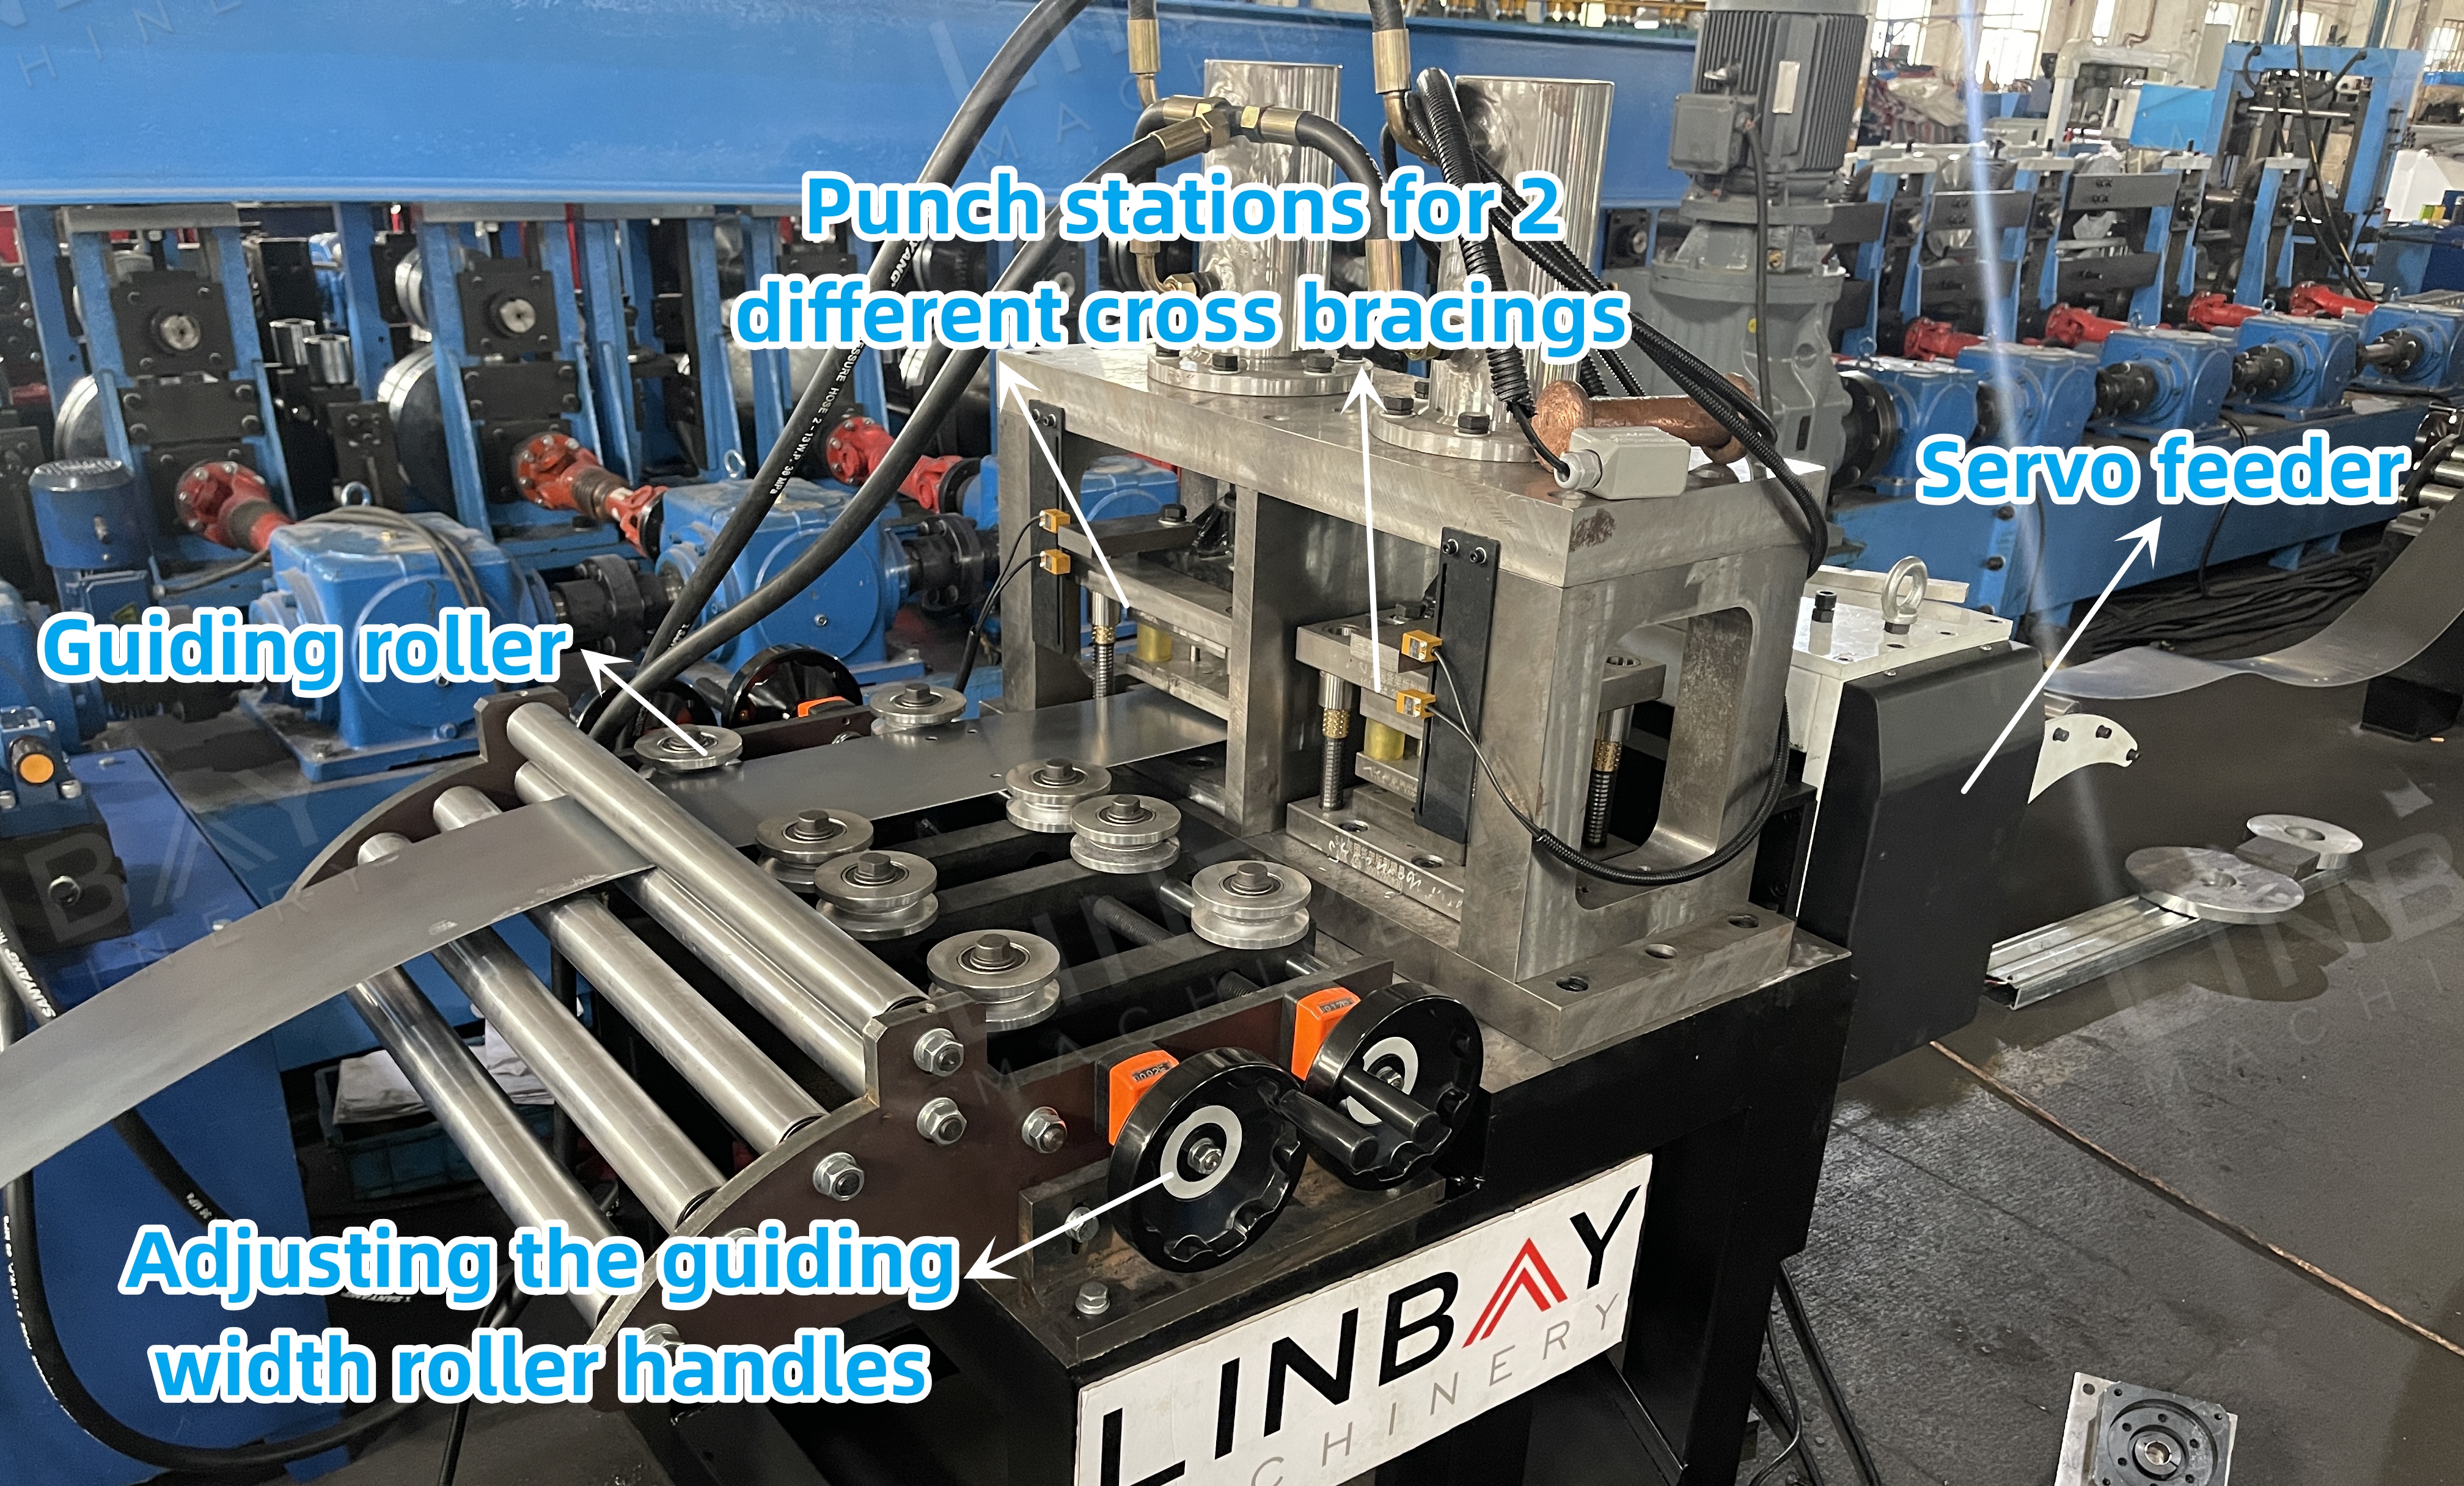
ही उत्पादन लाइन स्टँडअलोन आवृत्तीचा वापर करते, ज्यामुळे पंचिंग दरम्यान डिकॉइलर आणि फॉर्मिंग मशीन सतत कार्यरत राहू शकतात आणि अखंड उत्पादन सुनिश्चित होते. स्टँडअलोन आवृत्तीमध्ये सर्वो मोटरद्वारे चालविला जाणारा सर्वो फीडर समाविष्ट आहे, जो सुरू-थांबण्याचा विलंब कमी करतो आणि अचूक पंचिंगसाठी कॉइलच्या पुढे सरकण्याच्या लांबीवर अचूकपणे नियंत्रण ठेवतो. फीडरच्या आतील न्यूमॅटिक फीड यंत्रणा कॉइलच्या पृष्ठभागाला ओरखड्यांपासून वाचवते.
मार्गदर्शन करणे
मार्गदर्शक रोलर्स हे कॉइल आणि मशीनचे योग्य संरेखन सुनिश्चित करतात जेणेकरून आकार देताना होणारे विरूपण टाळता येईल, कारण क्रॉस ब्रेसिंगच्या सरळपणाचा शेल्फच्या एकूण स्थिरतेवर थेट परिणाम होतो.
रोल फॉर्मिंग मशीन
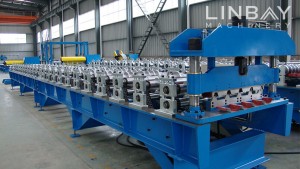
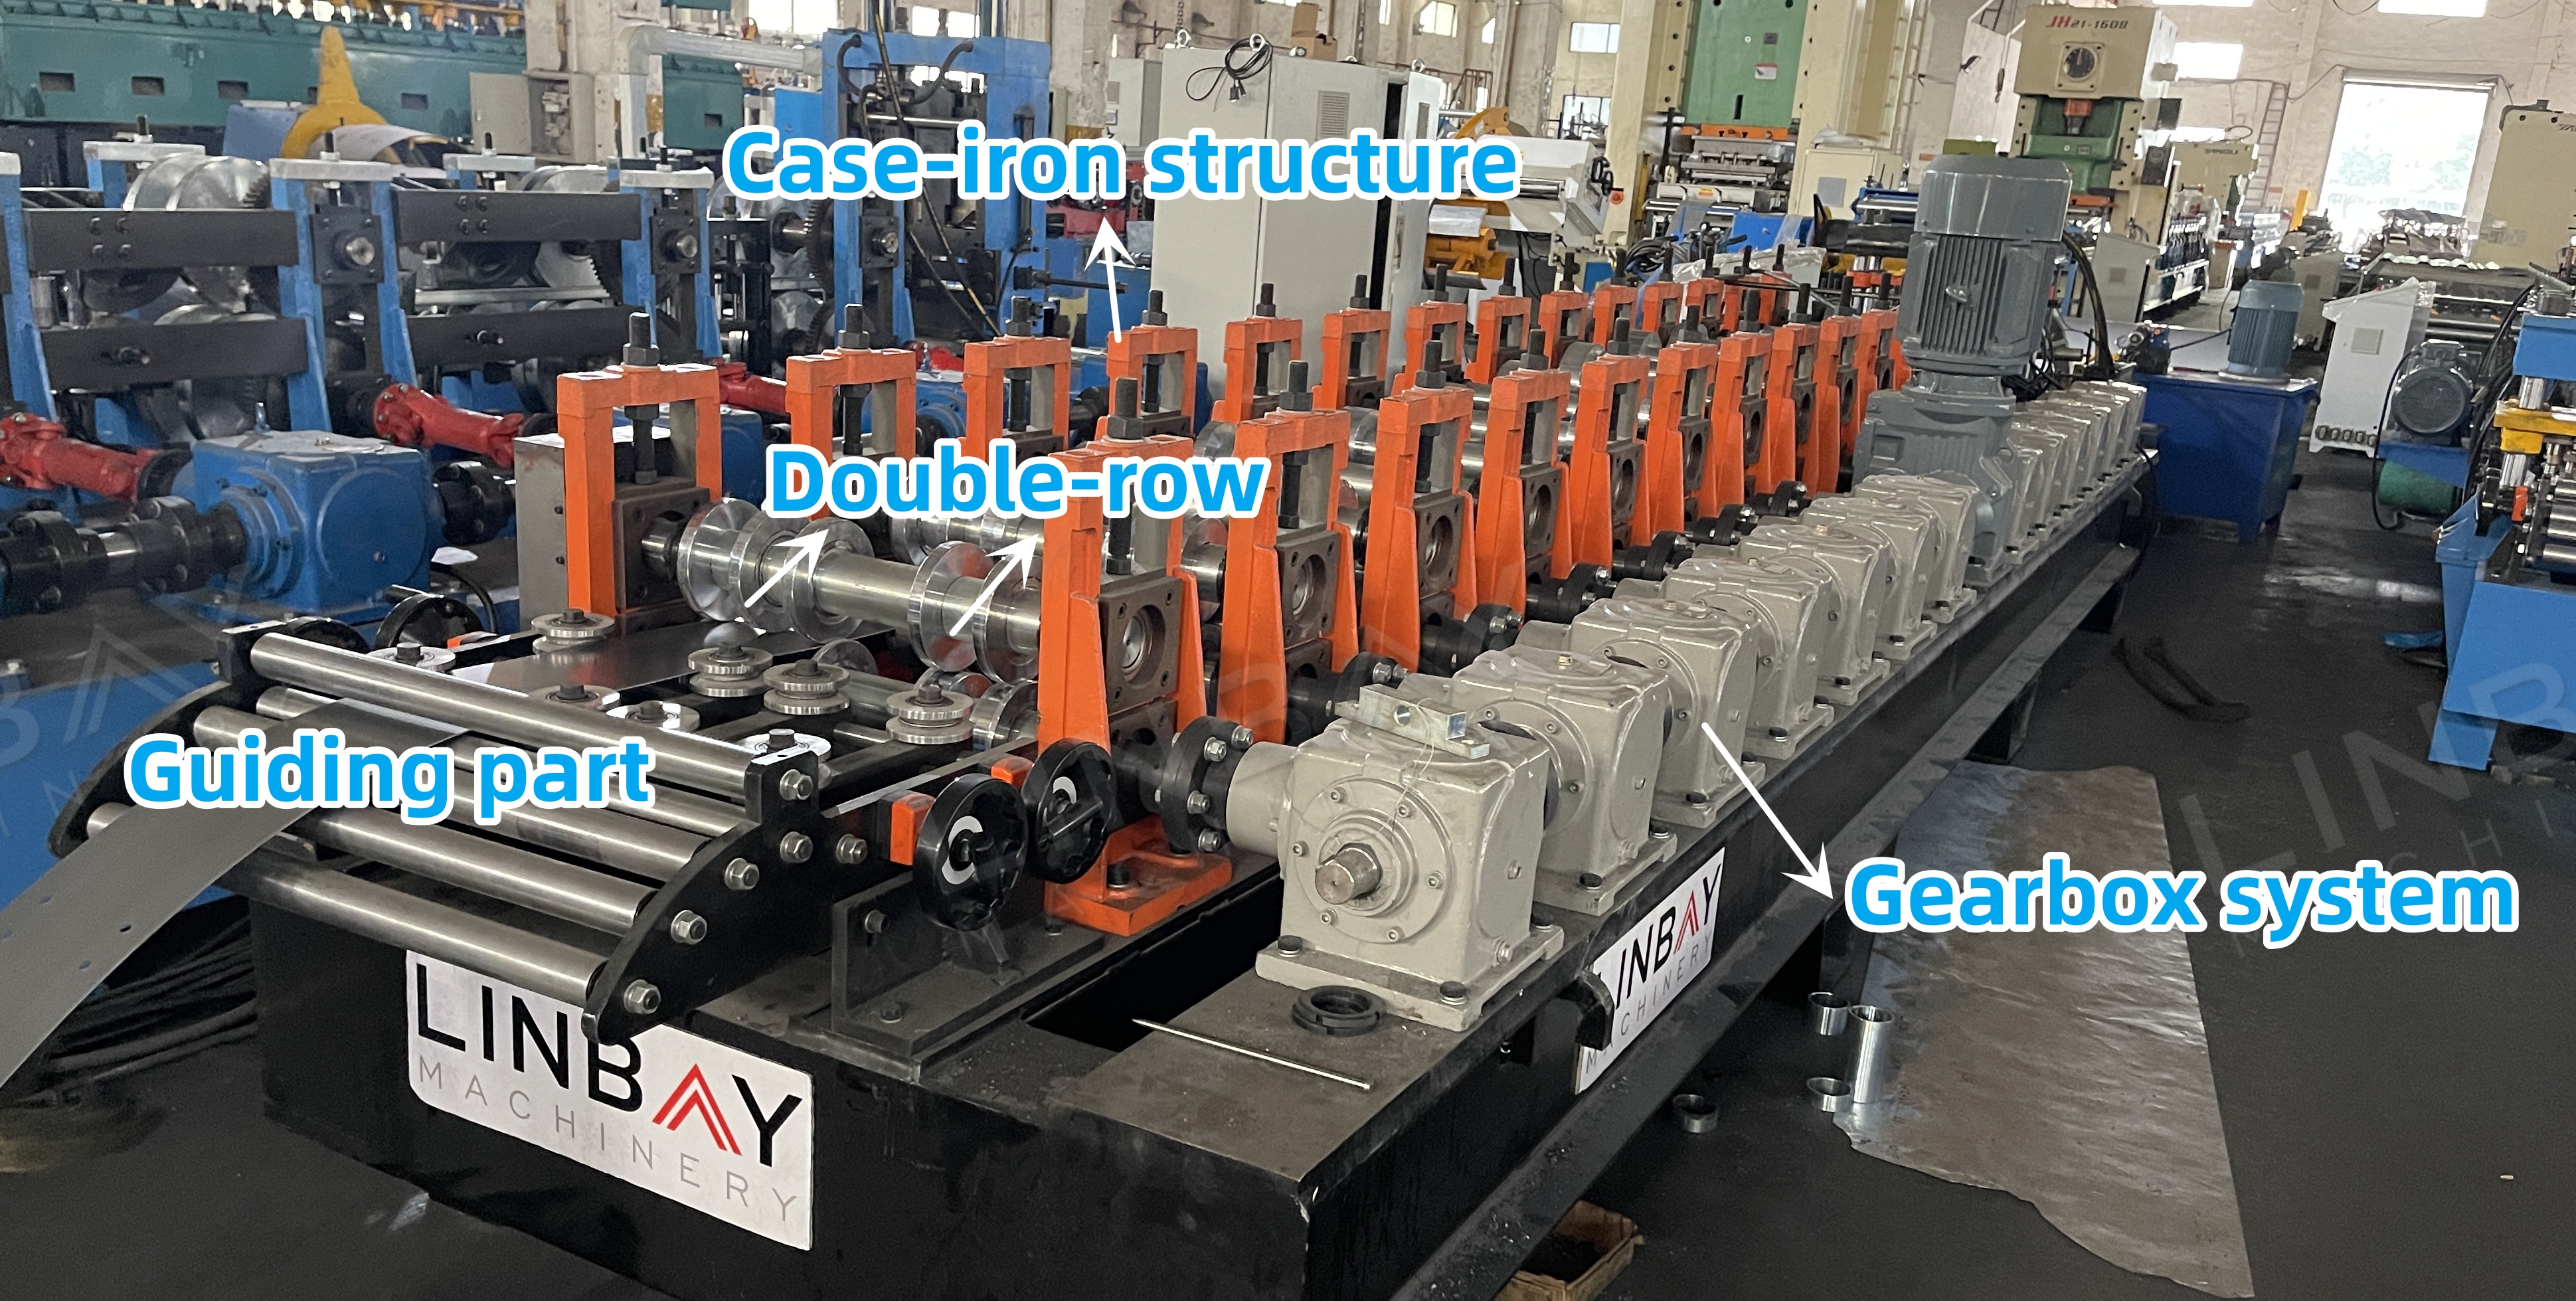
या फॉर्मिंग मशीनमध्ये कास्ट-आयर्नची रचना आणि गिअरबॉक्स प्रणाली आहे. हे लक्षात घेणे महत्त्वाचे आहे की दोन्ही रांगा एकाच वेळी चालू शकत नाहीत. अधिक उत्पादन क्षमतेसाठी, आम्ही प्रत्येक आकाराकरिता स्वतंत्र उत्पादन लाइनची शिफारस करतो.
फ्लाइंग हायड्रॉलिक कटिंग
"फ्लाइंग" डिझाइनमुळे कटिंग मशीनचा बेस एका ट्रॅकवर सरकतो, ज्यामुळे कटिंगसाठी न थांबता फॉर्मिंग मशीनमधून कॉइलचा अखंड पुरवठा होतो आणि परिणामी एकूण लाइनचा वेग वाढतो.
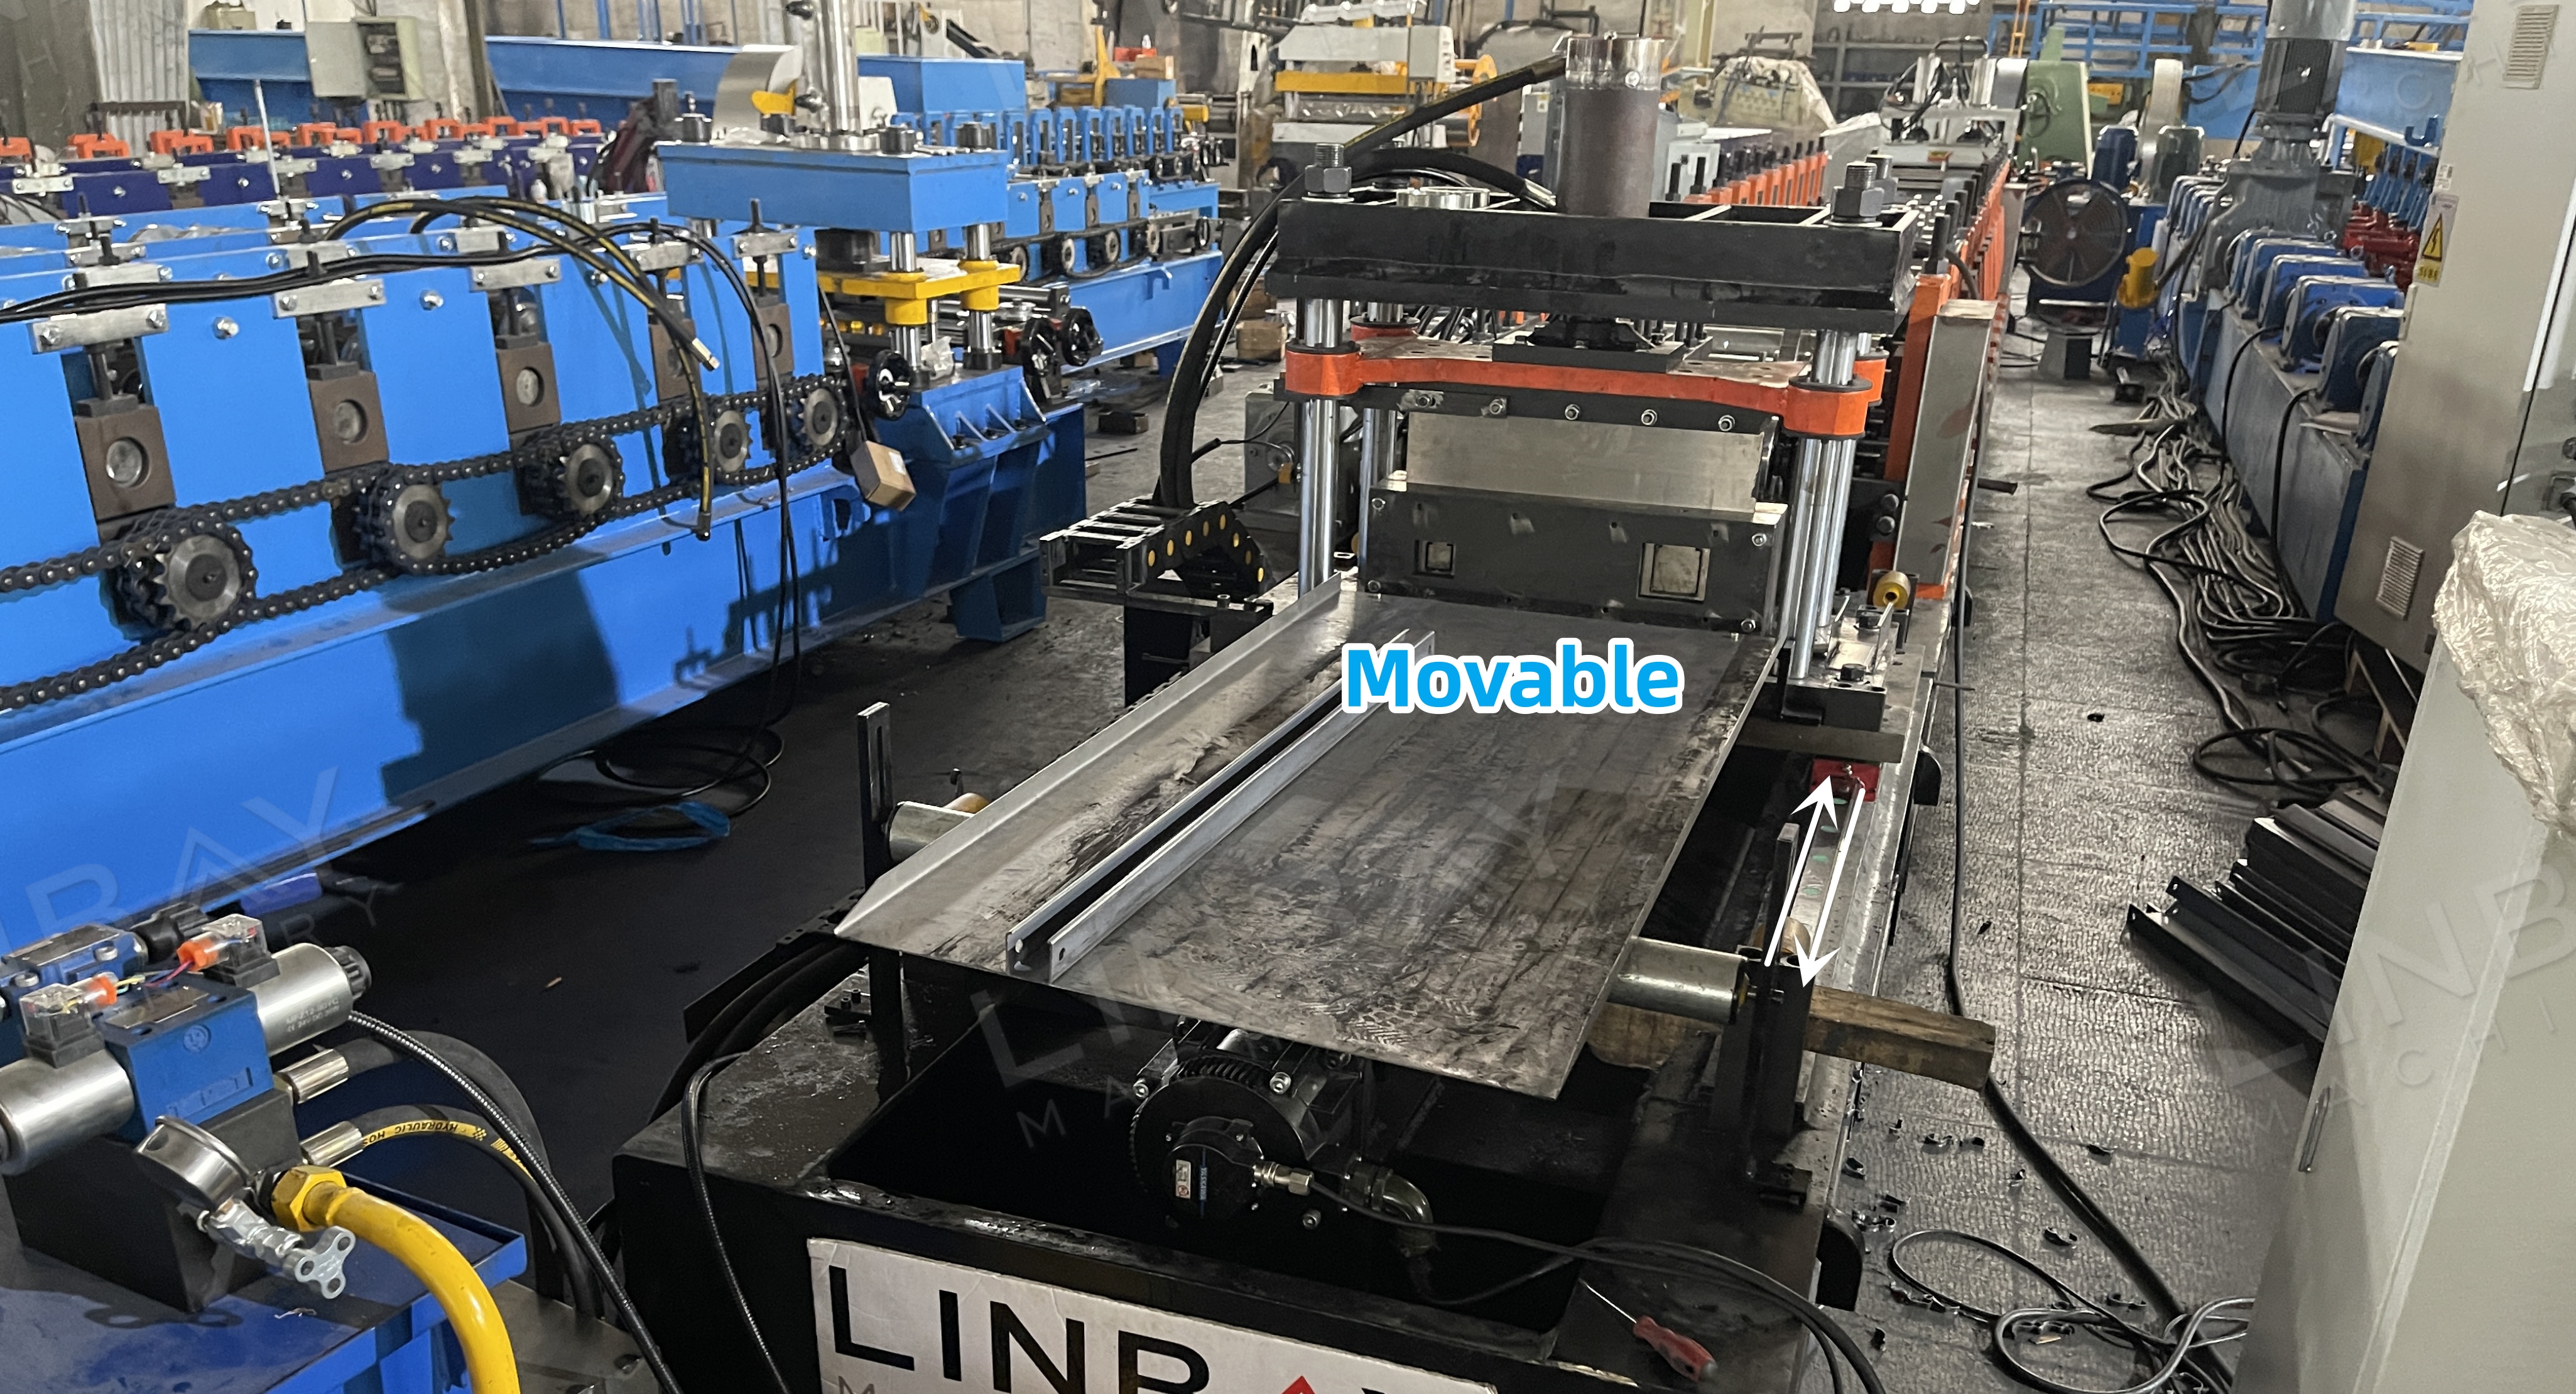
कापण्याचे पाते प्रोफाइलच्या आकारानुसार तयार करावे लागत असल्याने, प्रत्येक आकारासाठी वेगळ्या पात्याची आवश्यकता असते.
पर्यायी उपकरण: शियर बट वेल्डर
शियर वेल्डरमध्ये शियरिंग आणि वेल्डिंग ही दोन्ही कार्ये एकत्रित केलेली असतात, ज्यामुळे नवीन आणि जुन्या स्टील कॉइल्सना जोडता येते. यामुळे सामग्रीचा अपव्यय कमी होतो, कॉइल बदलण्याचा वेळ कमी होतो आणि समायोजन सोपे होते. गुळगुळीत आणि सपाट जोड सुनिश्चित करण्यासाठी यात TIG वेल्डिंगचा वापर केला जातो.
हायड्रॉलिक स्टेशन
हायड्रॉलिक स्टेशनमध्ये प्रभावी उष्णता विसर्जनासाठी कूलिंग फॅन्स दिलेले आहेत, ज्यामुळे अखंड कार्य आणि वाढीव उत्पादकता सुनिश्चित होते. हे त्याच्या विश्वसनीयतेसाठी आणि दीर्घकाळ टिकणाऱ्या कामगिरीसाठी ओळखले जाते.
पीएलसी कंट्रोल कॅबिनेट आणि एन्कोडर
एन्कोडर मोजलेल्या कॉइलच्या लांबीचे पीएलसी कंट्रोल कॅबिनेटसाठी विद्युत सिग्नलमध्ये रूपांतर करतो. हे कॅबिनेट उत्पादनाचा वेग, प्रति सायकल आउटपुट आणि कटिंगची लांबी नियंत्रित करते. एन्कोडरकडून मिळणाऱ्या अचूक फीडबॅकमुळे, कटिंग मशीन ±1mm च्या आत कटिंगची अचूकता साधते.
१. डेकॉइलर

२. आहार देणे

३. ठोसे मारणे

४. रोल फॉर्मिंग स्टँड्स

५. ड्रायव्हिंग सिस्टम

६. कटिंग सिस्टम

इतर

टेबलच्या बाहेर