ভিডিও
প্রোফাইল
হেভি-ডিউটি র্যাক সিস্টেমের জন্য ক্রস ব্রেসিং অত্যন্ত গুরুত্বপূর্ণ, যা দুটি খাড়া কাঠামোর মধ্যে তির্যক সাপোর্ট প্রদান করে। এটি র্যাকের নড়বড়ে ভাব প্রতিরোধ করতে এবং ভারী বোঝার নিচেও কাঠামোগত সঠিক অবস্থান বজায় রাখতে সাহায্য করে। সাধারণত, ক্রস ব্রেসিং ১.৫ থেকে ২ মিমি পুরুত্বের হট-রোল্ড, কোল্ড-রোল্ড বা গ্যালভানাইজড স্টিল দিয়ে তৈরি করা হয়।
ঐতিহ্যগতভাবে, বেন্ডিং মেশিন ব্যবহার করে ক্রস ব্রেসিং তৈরি করা হয়ে থাকে। তবে, রোল ফর্মিং মেশিন লাইন, যার মধ্যে আনকয়লিং, লেভেলিং, রোল ফর্মিং, পাঞ্চিং এবং কাটিং অন্তর্ভুক্ত, তা উচ্চতর অটোমেশন এবং কম কায়িক শ্রম খরচ প্রদান করে। এর কার্যকারিতা এবং সাশ্রয়ীতার কারণে এই সমাধানটি অনেক গ্রাহকের কাছে পছন্দের হয়ে উঠেছে।
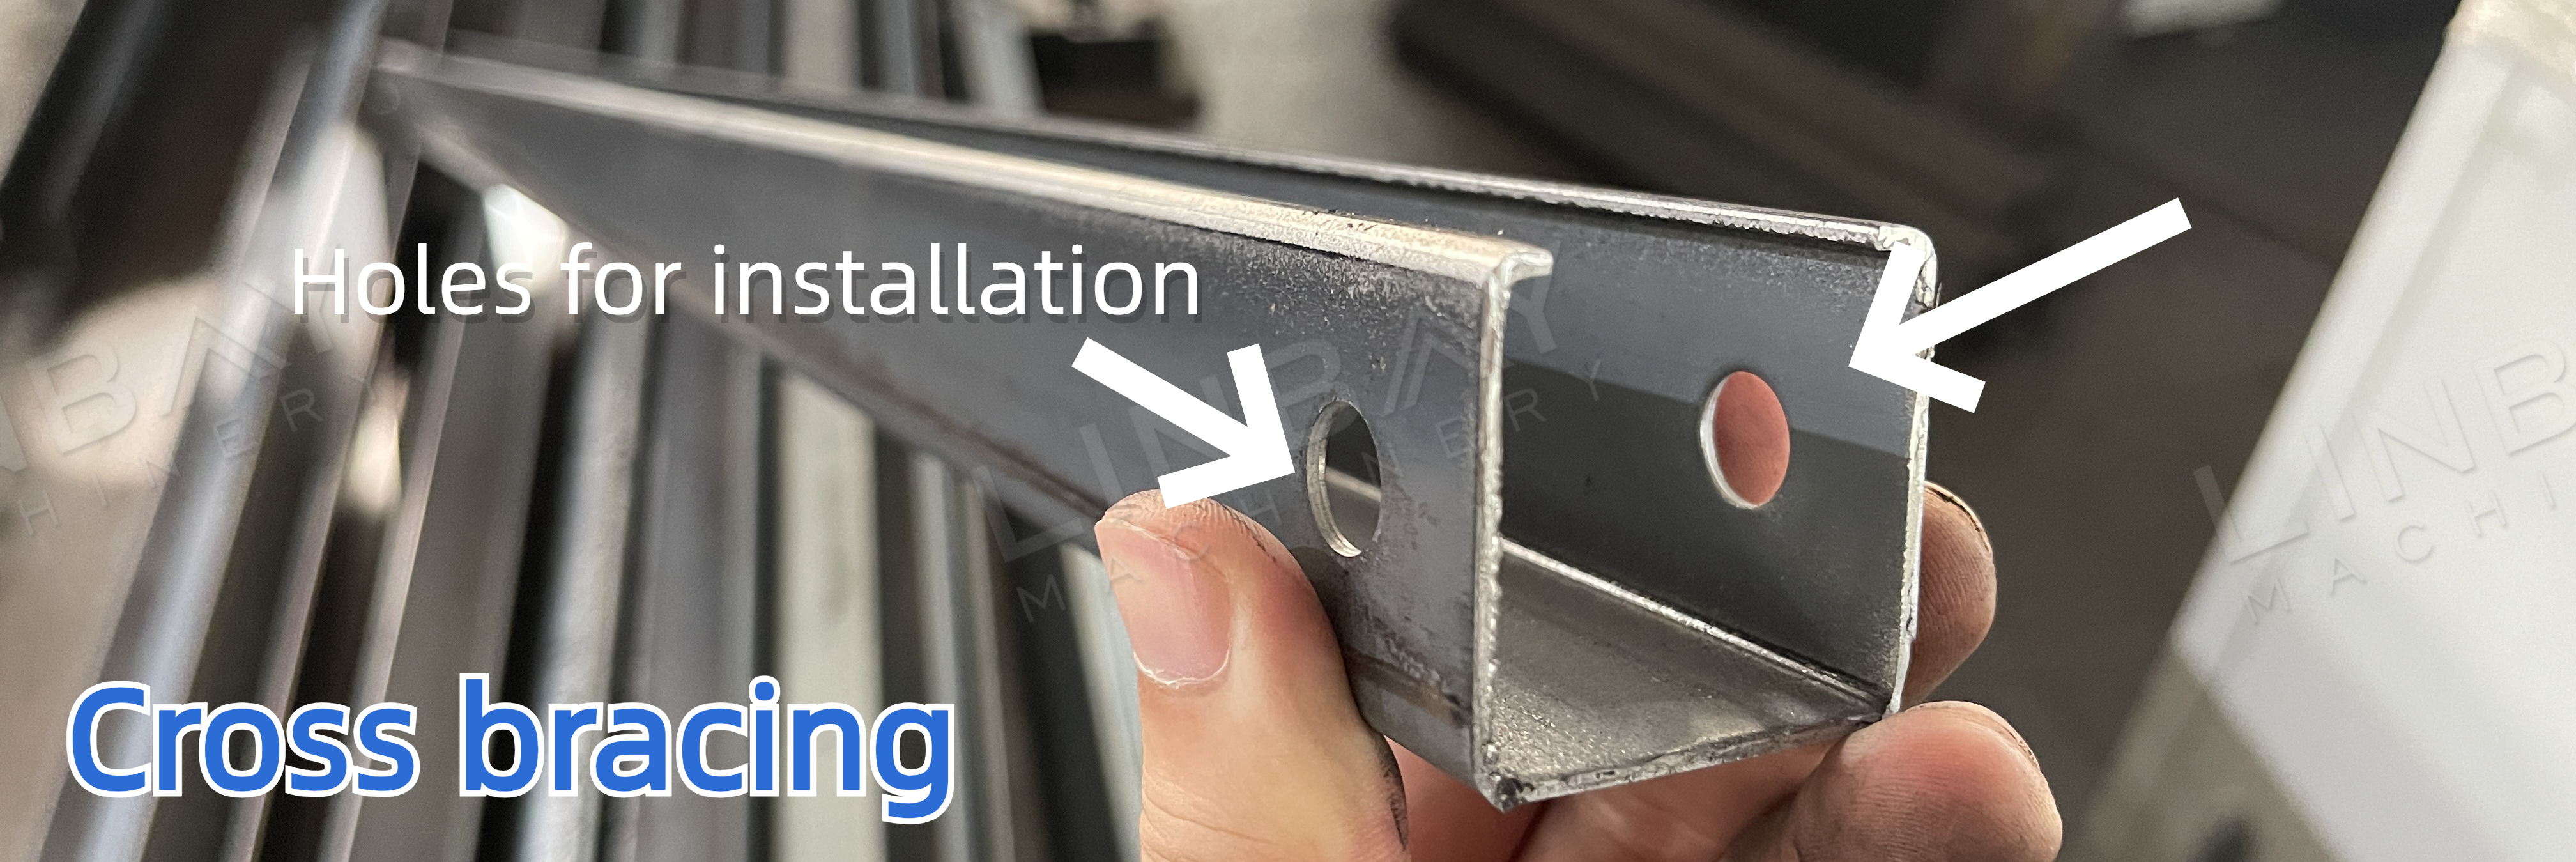
স্থাপন পদ্ধতির উপর নির্ভর করে ছিদ্র করার ধরন ভিন্ন হয়:
স্থাপন পদ্ধতি ১: র্যাকের খাড়া অংশের ভিতরে একটি একক ব্রেস স্থাপন করা হয়, যার জন্য স্ক্রু লাগানোর উদ্দেশ্যে ব্রেসিং-এর উচ্চতায় আগে থেকে ছিদ্র করা প্রয়োজন।
স্থাপন পদ্ধতি ২: র্যাকের খাড়া অংশের ভিতরে দুটি ব্রেস স্থাপন করতে হয়, যার জন্য স্ক্রু লাগানোর উদ্দেশ্যে ব্রেসগুলোর নিচের দিকে আগে থেকে ছিদ্র করা প্রয়োজন।
বাস্তব ক্ষেত্রে-প্রধান প্রযুক্তিগত পরামিতি
ফ্লো চার্ট: ডিকয়লার--সার্ভো ফিডার--হাইড্রোলিক পাঞ্চ--গাইডিং--রোল ফর্মিং মেশিন--ফ্লাইং হাইড্রোলিক কাটিং--আউট টেবিল
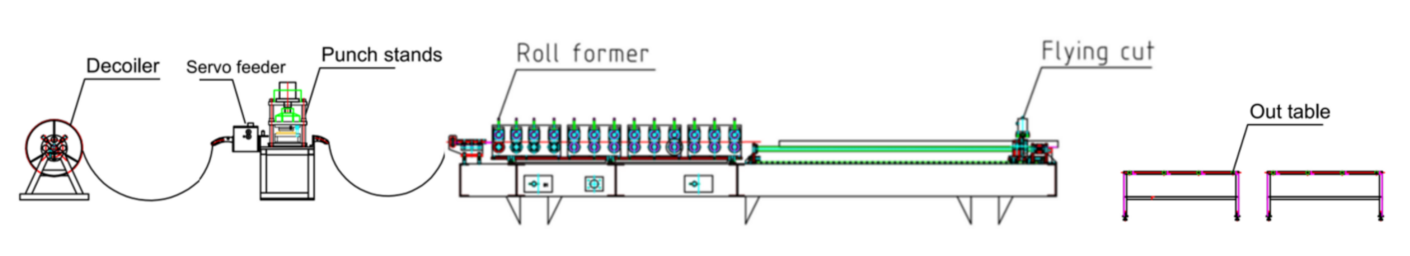
দুটি একক-সারি উৎপাদন লাইনের তুলনায়, একটি দ্বৈত-সারি উৎপাদন লাইন আপনার একটি অতিরিক্ত ফর্মিং মেশিন, ডিকয়লার এবং সার্ভো ফিডারের খরচ বাঁচাতে পারে, সেইসাথে আরেকটি উৎপাদন লাইনের জন্য প্রয়োজনীয় জায়গাও সাশ্রয় করে। এছাড়াও, দ্বৈত-সারি কাঠামোটি আকার পরিবর্তনের জন্য প্রয়োজনীয় সময় ও খরচ কমায়, যা একক লাইনে হাতে আকার পরিবর্তনের পদ্ধতির থেকে ভিন্ন, এবং এর ফলে কর্মদক্ষতা বৃদ্ধি পায়।
বাস্তব ক্ষেত্রে-প্রধান প্রযুক্তিগত পরামিতি
১. লাইনের গতি: ৪-৬ মিটার/মিনিট, সামঞ্জস্যযোগ্য
২. উপযুক্ত উপাদান: হট রোল্ড স্টিল, কোল্ড রোল্ড স্টিল, গ্যালভানাইজড স্টিল
৩. উপাদানের পুরুত্ব: ১.৫-২ মিমি।
৪. রোল ফর্মিং মেশিন: ঢালাই লোহার কাঠামো
৫. চালনা ব্যবস্থা: গিয়ারবক্স চালনা ব্যবস্থা
৬. কাটিং সিস্টেম: ফ্লাইং হাইড্রোলিক কাটিং, কাটার সময় রোল ফর্মারটি থামে না।
৭. পিএলসি ক্যাবিনেট: সিমেন্স সিস্টেম।
বাস্তব কেস-যন্ত্রপাতি
১. হাইড্রোলিক ডিকয়লার*১
২. সার্ভো ফিডার*১
৩. হাইড্রোলিক পাঞ্চ মেশিন*১
৪. রোল ফর্মিং মেশিন*১
৫. হাইড্রোলিক কাটিং মেশিন*১
৬. বাইরের টেবিল*২
৭. পিএলসি কন্ট্রোল ক্যাবিনেট*১
৮. হাইড্রোলিক স্টেশন*২
৯. অতিরিক্ত যন্ত্রাংশের বাক্স (বিনামূল্যে)*১
বাস্তব ঘটনা-বর্ণনা
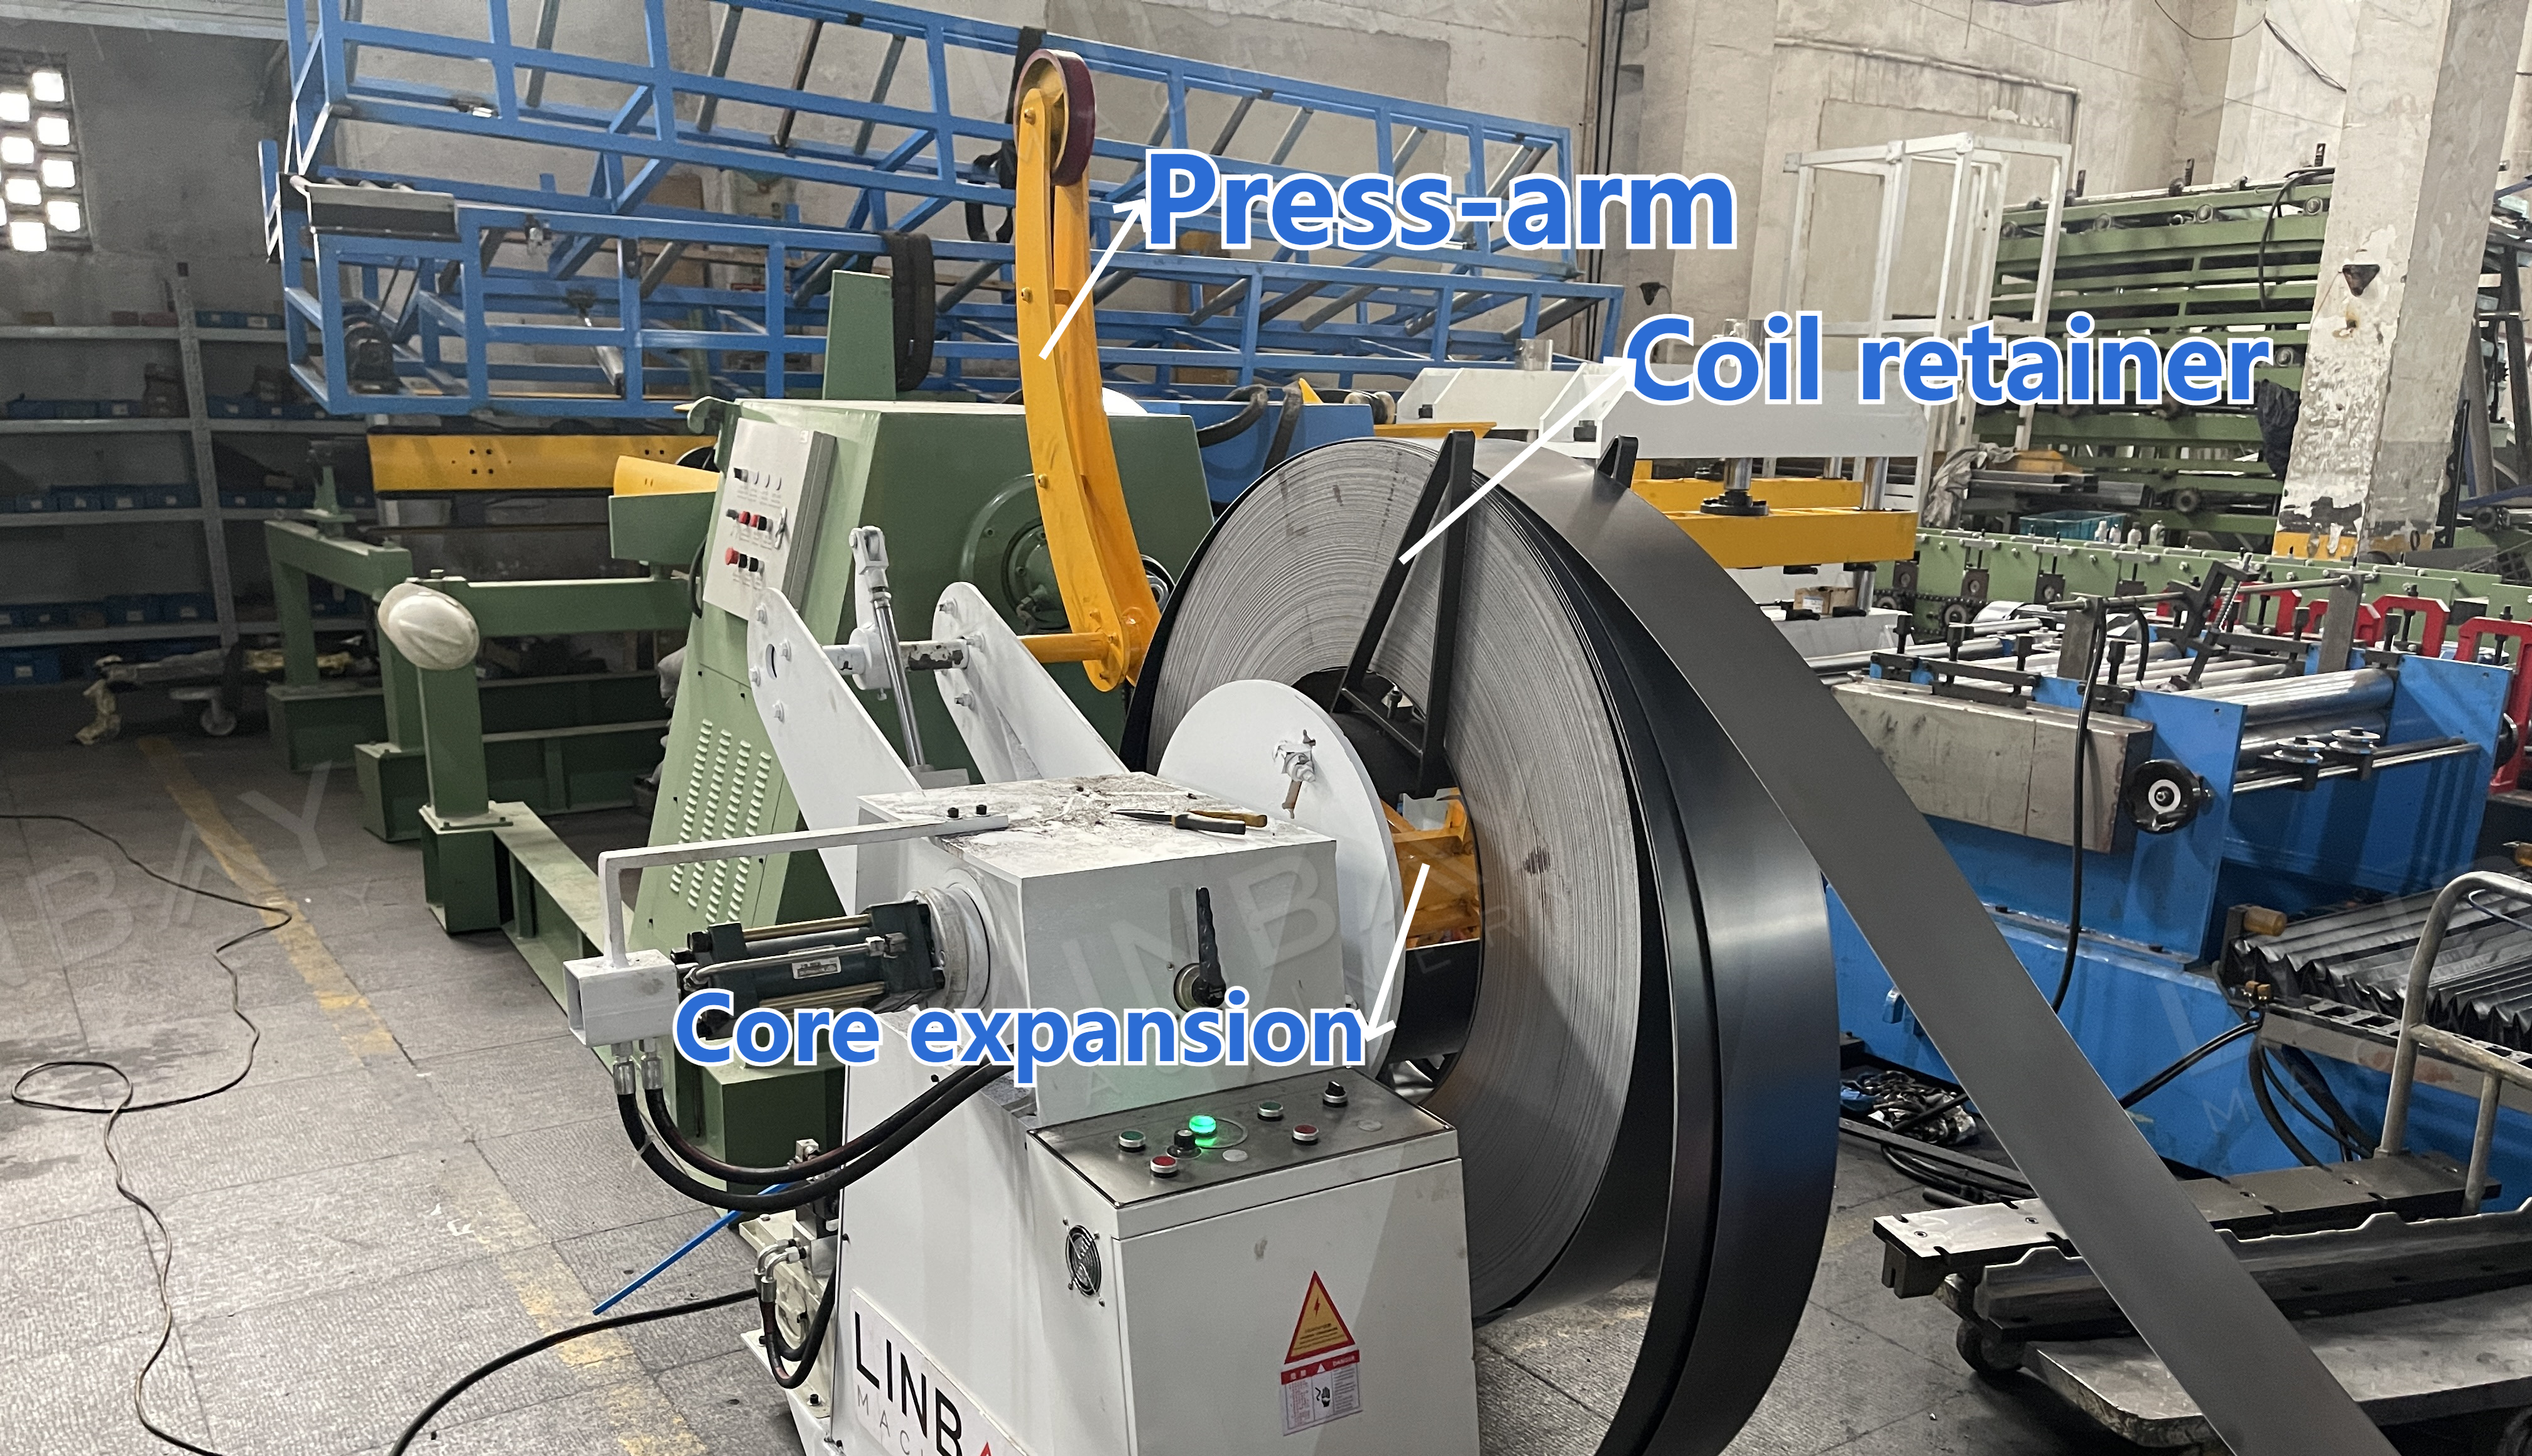
ডিকয়লার
ডিকয়লারের কেন্দ্রীয় শ্যাফটটি স্টিল কয়েলকে ধরে রাখে এবং একটি প্রসারণ যন্ত্র হিসেবে কাজ করে, যা ৪৯০-৫১০ মিমি অভ্যন্তরীণ ব্যাসের কয়েল ধারণ করতে পারে। ডিকয়লারের প্রেস-আর্ম যন্ত্রটি লোড করার সময় কয়েলকে সুরক্ষিত রাখে, অভ্যন্তরীণ টানের কারণে এটিকে হঠাৎ খুলে যাওয়া থেকে রক্ষা করে এবং কর্মীদের নিরাপত্তা নিশ্চিত করে।
হাইড্রোলিক পাঞ্চ এবং সার্ভো ফিডার
হাইড্রোলিক স্টেশন দ্বারা চালিত হাইড্রোলিক পাঞ্চটি স্টিল কয়েলে ছিদ্র তৈরি করে। ইনস্টলেশনের প্রয়োজনীয়তার উপর ভিত্তি করে, ক্রস ব্রেসিং-এর উভয় প্রান্তে, হয় ফ্ল্যাঞ্জে অথবা নীচে, পাঞ্চ করা হয়। স্বতন্ত্র এবং সমন্বিত হাইড্রোলিক পাঞ্চ মেশিন রয়েছে। সমন্বিত ধরনের মেশিনটি রোল ফর্মিং মেশিনের সাথে একই বেস ব্যবহার করে এবং পাঞ্চ করার সময় অন্যান্য মেশিনকে থামিয়ে রাখে।
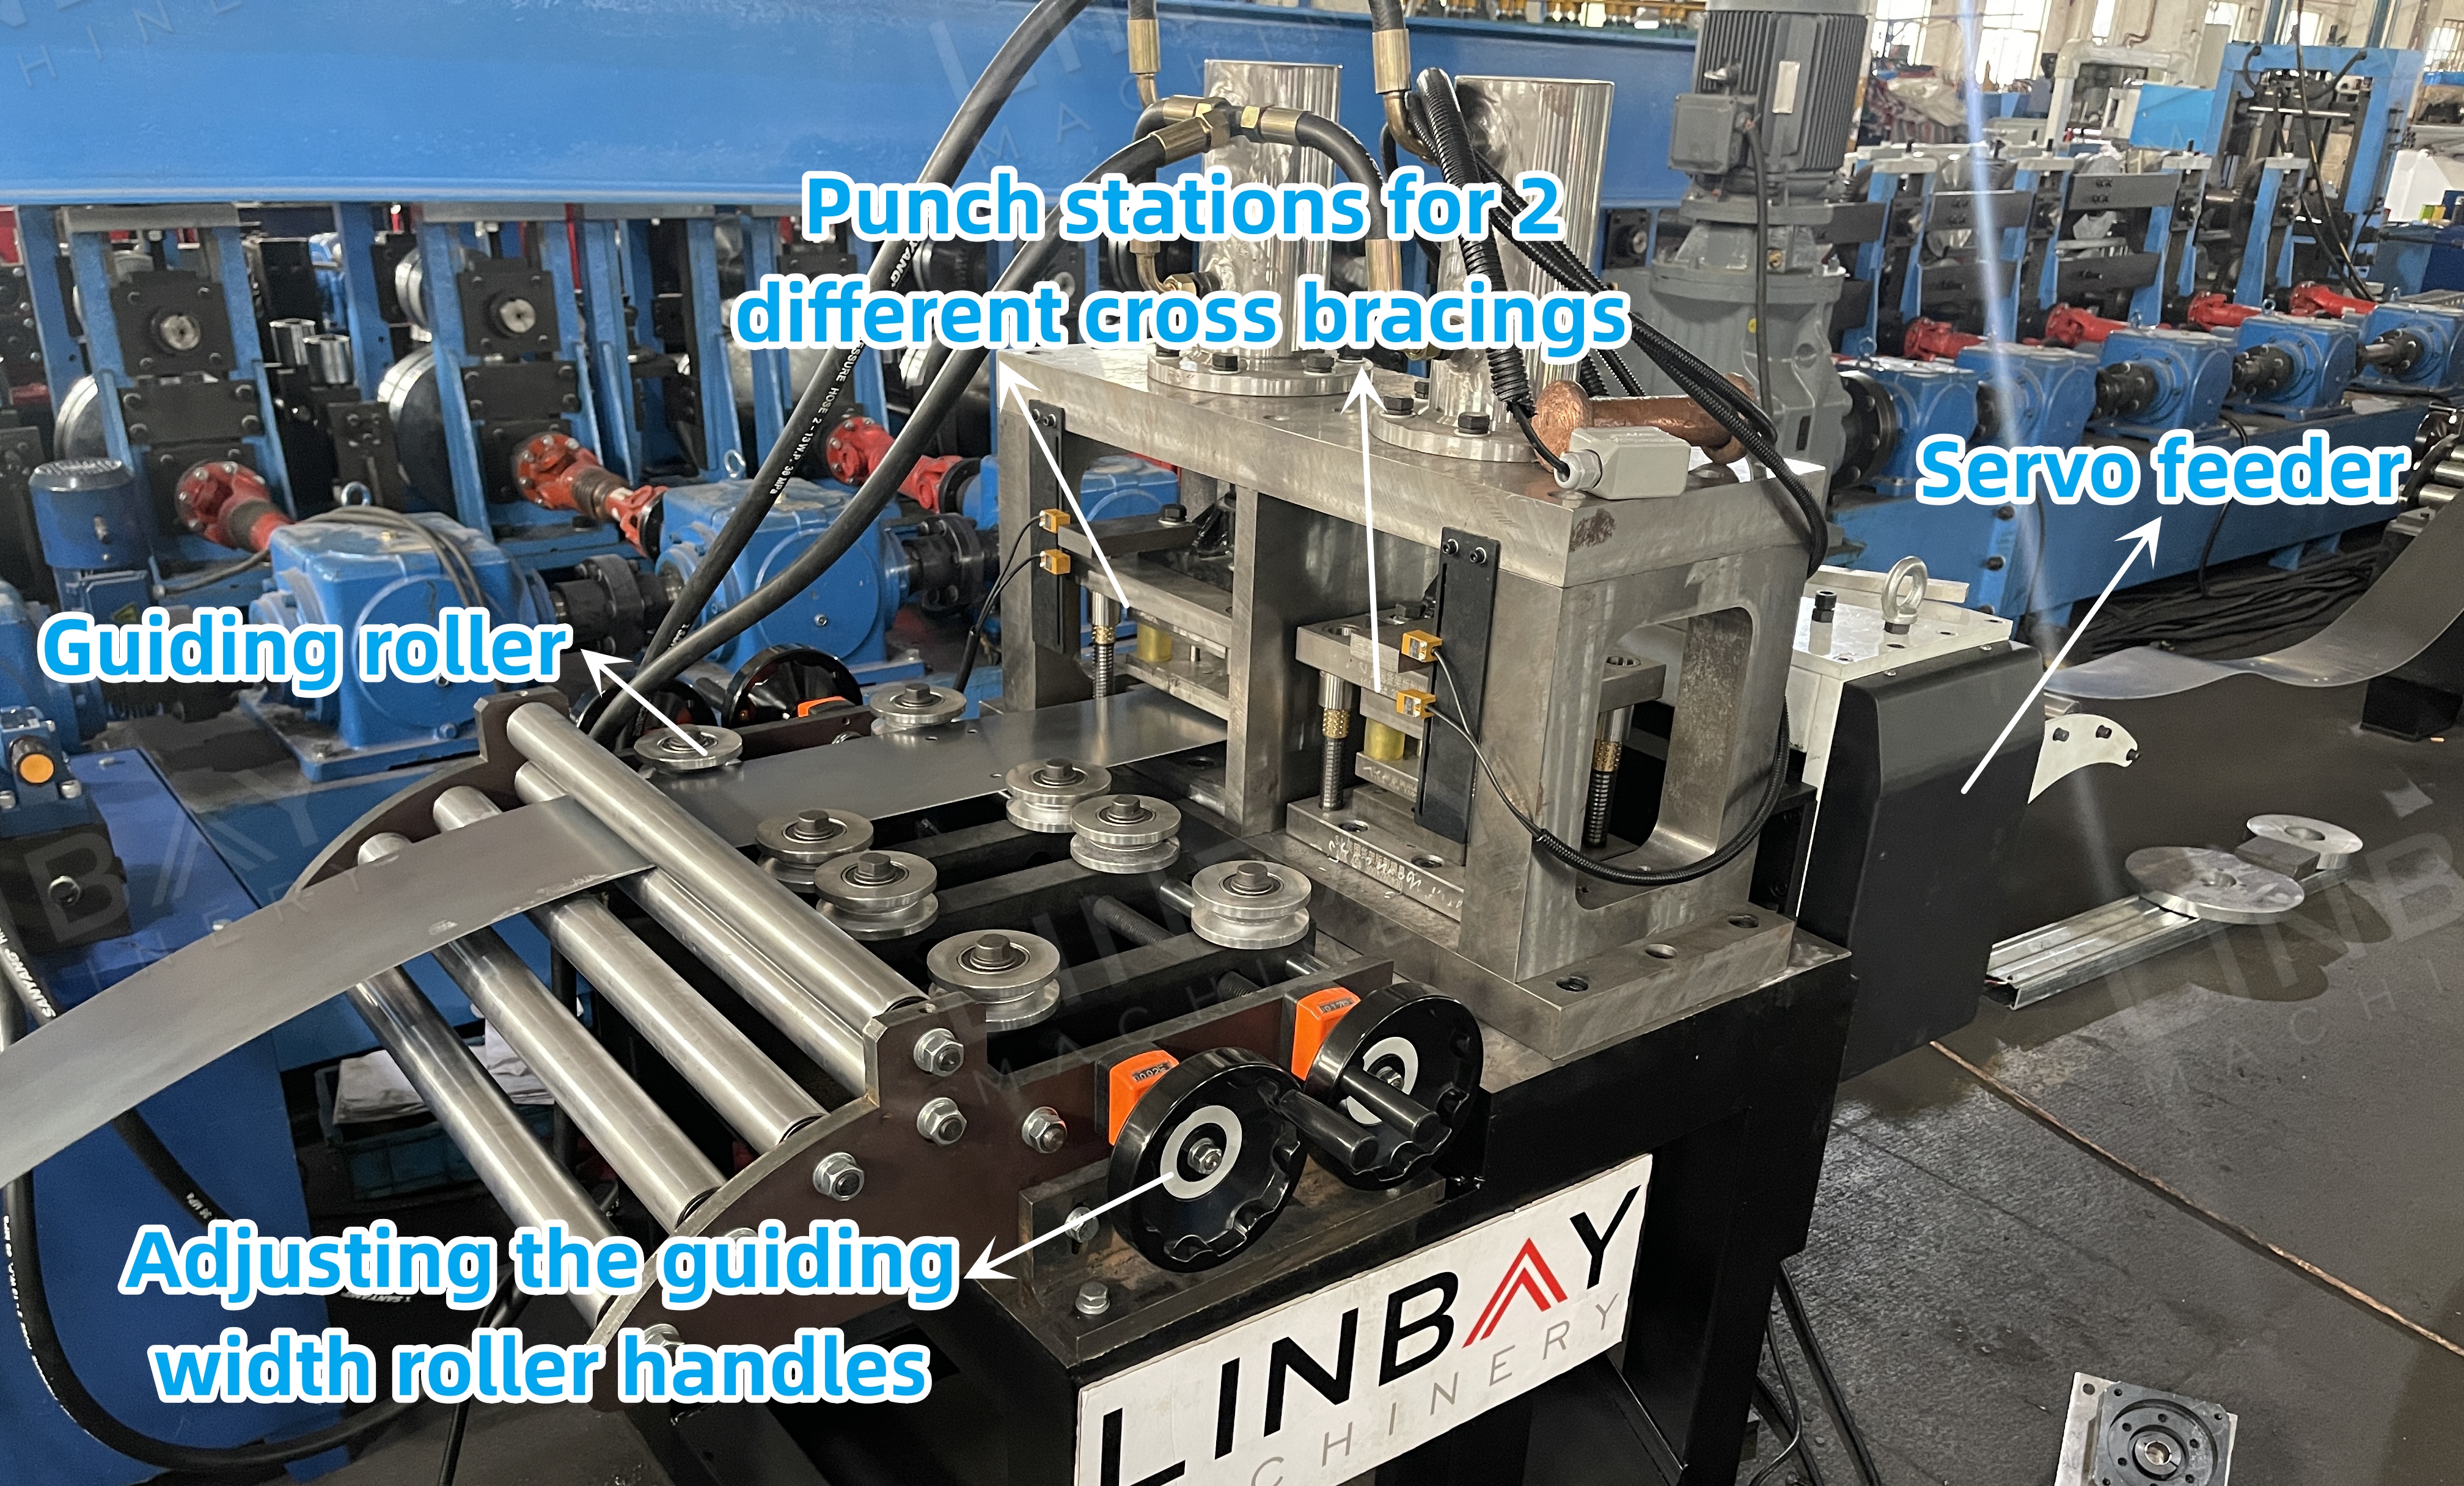
এই প্রোডাকশন লাইনটি স্ট্যান্ডঅ্যালোন সংস্করণ ব্যবহার করে, যা পাঞ্চিং চলাকালীন ডিকয়লার এবং ফর্মিং মেশিনকে অবিচ্ছিন্নভাবে চলতে সক্ষম করে এবং নিরবচ্ছিন্ন উৎপাদন নিশ্চিত করে। স্ট্যান্ডঅ্যালোন সংস্করণে একটি সার্ভো মোটর দ্বারা চালিত সার্ভো ফিডার রয়েছে, যা স্টার্ট-স্টপ বিলম্ব কমিয়ে আনে এবং নির্ভুল পাঞ্চিংয়ের জন্য কয়েলের অগ্রগতির দৈর্ঘ্যকে সুনির্দিষ্টভাবে নিয়ন্ত্রণ করে। ফিডারের ভেতরের নিউম্যাটিক ফিড মেকানিজম কয়েলের পৃষ্ঠকে আঁচড় থেকে সুরক্ষিত রাখে।
পথপ্রদর্শন
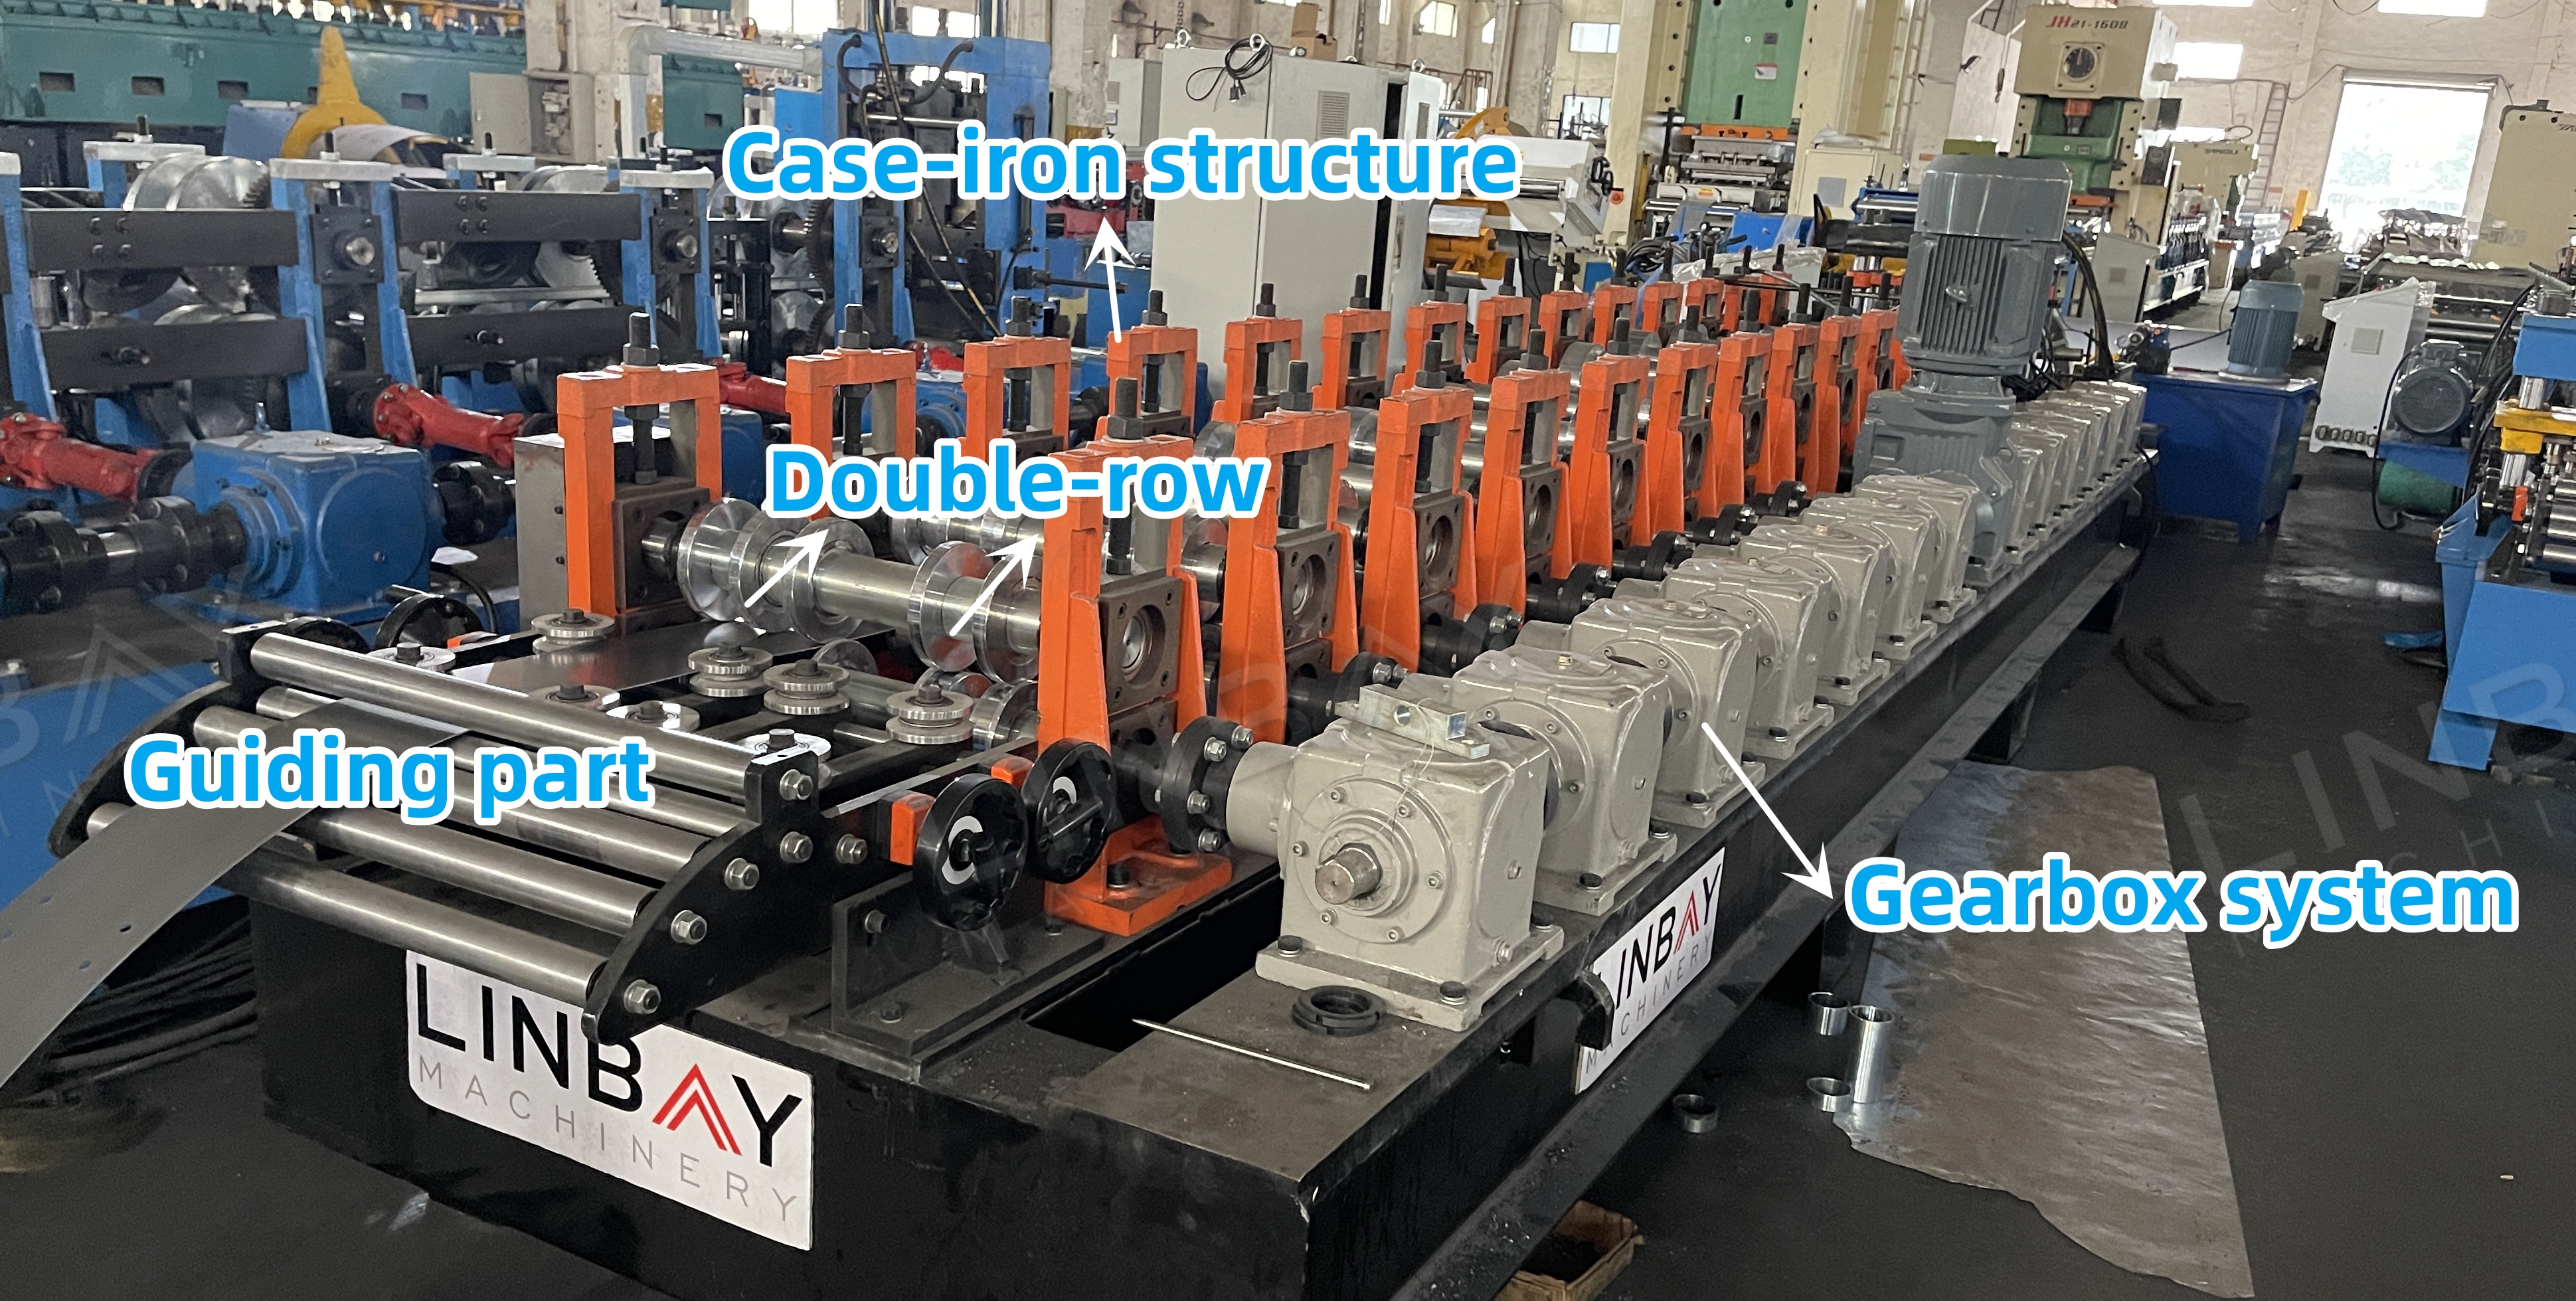
গাইডিং রোলারগুলো কয়েল এবং মেশিনের সঠিক অ্যালাইনমেন্ট নিশ্চিত করে ফর্মিং-এর সময় বিকৃতি রোধ করে, কারণ ক্রস ব্রেসিং-এর সরলতা শেলফের সামগ্রিক স্থিতিশীলতাকে সরাসরি প্রভাবিত করে।
রোল ফর্মিং মেশিন
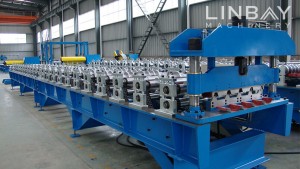
এই ফর্মিং মেশিনটিতে একটি ঢালাই লোহার কাঠামো এবং একটি গিয়ারবক্স সিস্টেম রয়েছে। এটি মনে রাখা গুরুত্বপূর্ণ যে, উভয় সারি একসাথে চলতে পারে না। অধিক উৎপাদন ক্ষমতার জন্য, আমরা প্রতিটি আকারের জন্য একটি পৃথক উৎপাদন লাইন ব্যবহারের পরামর্শ দিই।
উড়ন্ত হাইড্রোলিক কাটিং
‘ফ্লাইং’ ডিজাইনটি কাটিং মেশিনের বেসকে একটি ট্র্যাক বরাবর চলতে সক্ষম করে, যার ফলে কাটার জন্য না থেমে ফর্মিং মেশিনের মধ্য দিয়ে অবিচ্ছিন্নভাবে কয়েল সরবরাহ করা যায় এবং এতে সামগ্রিক লাইনের গতি বৃদ্ধি পায়।
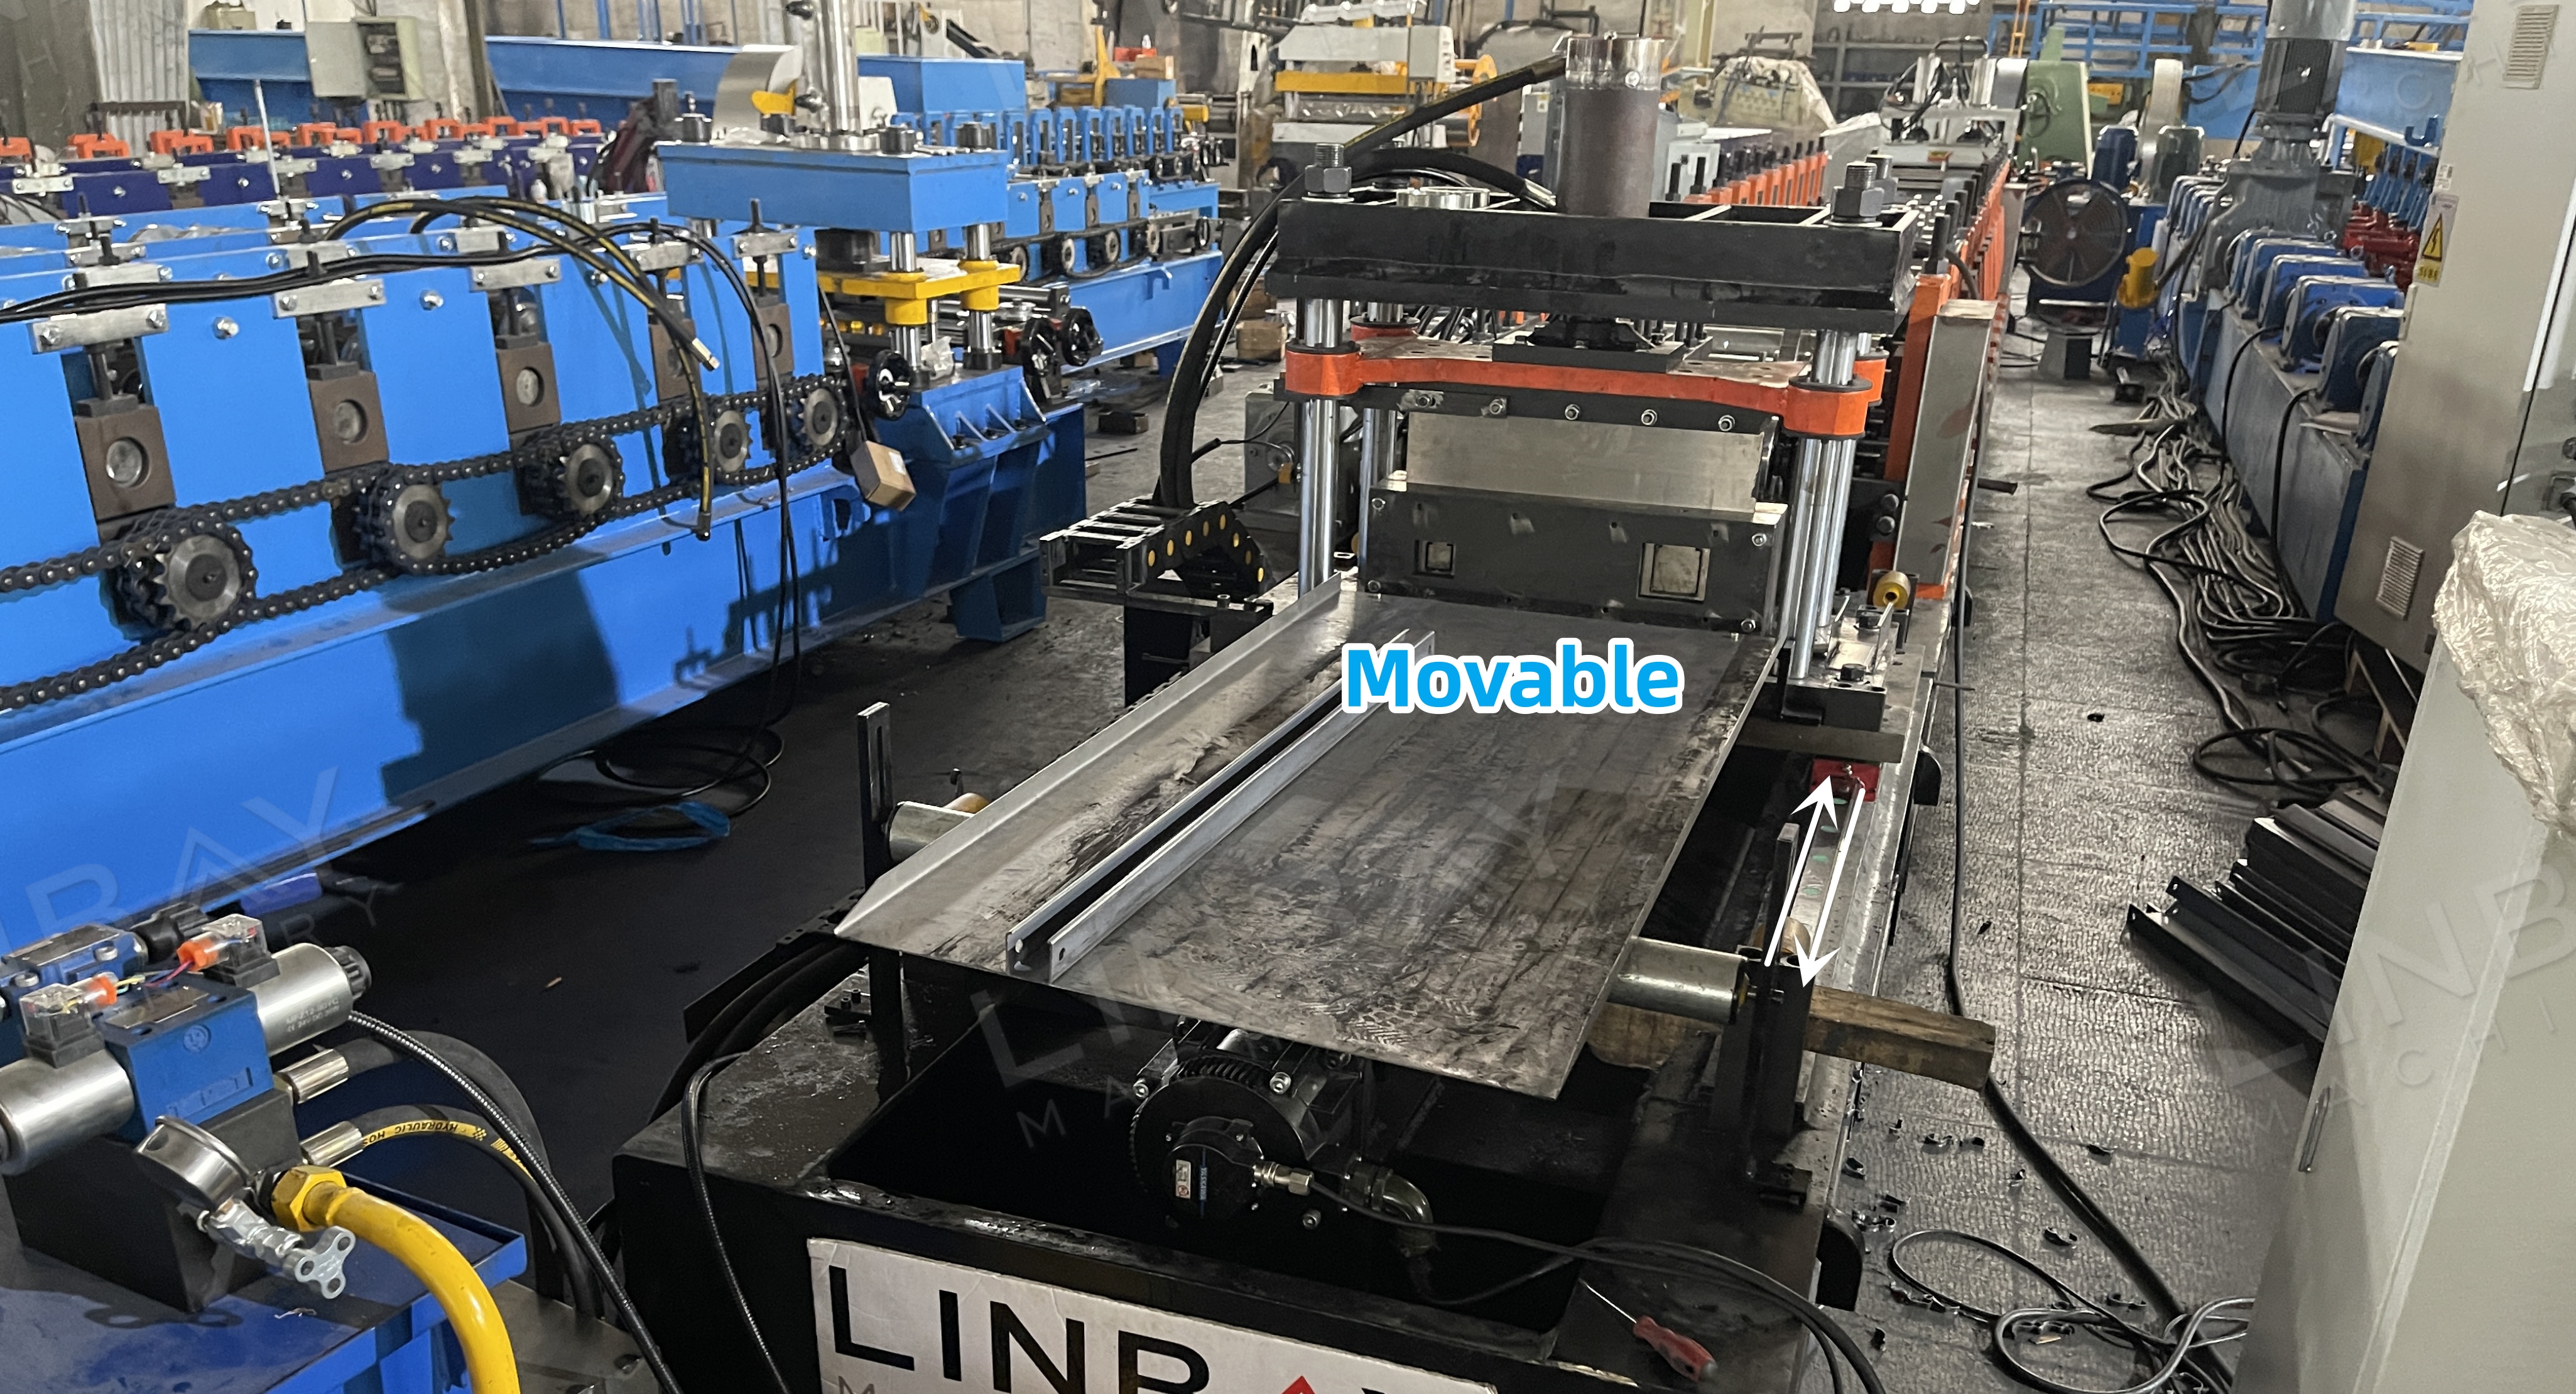
কাটার ব্লেডটি অবশ্যই প্রোফাইলের আকারের সাথে মানানসই হতে হবে, যার জন্য প্রতিটি আকারের জন্য একটি স্বতন্ত্র ব্লেড প্রয়োজন।
ঐচ্ছিক যন্ত্র: শিয়ার বাট ওয়েল্ডার
শিয়ার ওয়েল্ডারটি শিয়ারিং এবং ওয়েল্ডিং উভয় কাজই করে, যার ফলে নতুন ও পুরোনো স্টিল কয়েল সংযুক্ত করা যায়। এটি উপকরণের অপচয় কমায়, কয়েল পরিবর্তনের সময় কমিয়ে আনে এবং সমন্বয় সাধন সহজ করে। মসৃণ ও সমতল জোড় নিশ্চিত করতে এটি টিআইজি (TIG) ওয়েল্ডিং ব্যবহার করে।
জলবাহী স্টেশন
হাইড্রোলিক স্টেশনটিতে কার্যকর তাপ অপচয়ের জন্য কুলিং ফ্যান রয়েছে, যা নিরবচ্ছিন্ন কার্যক্রম এবং উন্নত উৎপাদনশীলতা নিশ্চিত করে। এটি এর নির্ভরযোগ্যতা এবং দীর্ঘস্থায়ী কর্মক্ষমতার জন্য স্বীকৃত।
পিএলসি কন্ট্রোল ক্যাবিনেট এবং এনকোডার
এনকোডার পরিমাপকৃত কয়েলের দৈর্ঘ্যকে পিএলসি কন্ট্রোল ক্যাবিনেটের জন্য বৈদ্যুতিক সংকেতে রূপান্তরিত করে। এই ক্যাবিনেট উৎপাদনের গতি, প্রতি চক্রে আউটপুট এবং কাটার দৈর্ঘ্য নিয়ন্ত্রণ করে। এনকোডার থেকে প্রাপ্ত সুনির্দিষ্ট ফিডব্যাকের ফলে, কাটিং মেশিনটি ±১ মিমি-এর মধ্যে কাটিং নির্ভুলতা অর্জন করে।
১. ডিকয়লার

২. খাওয়ানো

৩. ঘুষি মারা

৪. রোল ফর্মিং স্ট্যান্ড

৫. ড্রাইভিং সিস্টেম

৬. কাটিং সিস্টেম

অন্যান্য

বাইরের টেবিল