vidéo
Profil
Pangrojong silang penting pisan pikeun sistem rak tugas beurat, nyayogikeun dukungan diagonal antara dua pilar anu nangtung. Éta ngabantosan nyegah oyag sareng ngajaga kalurusan struktural dina beban beurat. Biasana, pangrojong silang didamel tina baja anu digulung panas, digulung tiis, atanapi galvanis kalayan ketebalan 1,5 dugi ka 2 mm.
Sacara tradisional, cross bracing diproduksi nganggo mesin bending. Nanging, lini mesin roll forming, anu kalebet uncoiling, leveling, roll forming, punching, sareng cutting, nawiskeun otomatisasi anu langkung luhur sareng biaya tenaga kerja manual anu langkung handap. Solusi ieu parantos janten pilihan anu dipikaresep ku seueur klien kusabab efisiensi sareng efektivitas biaya.
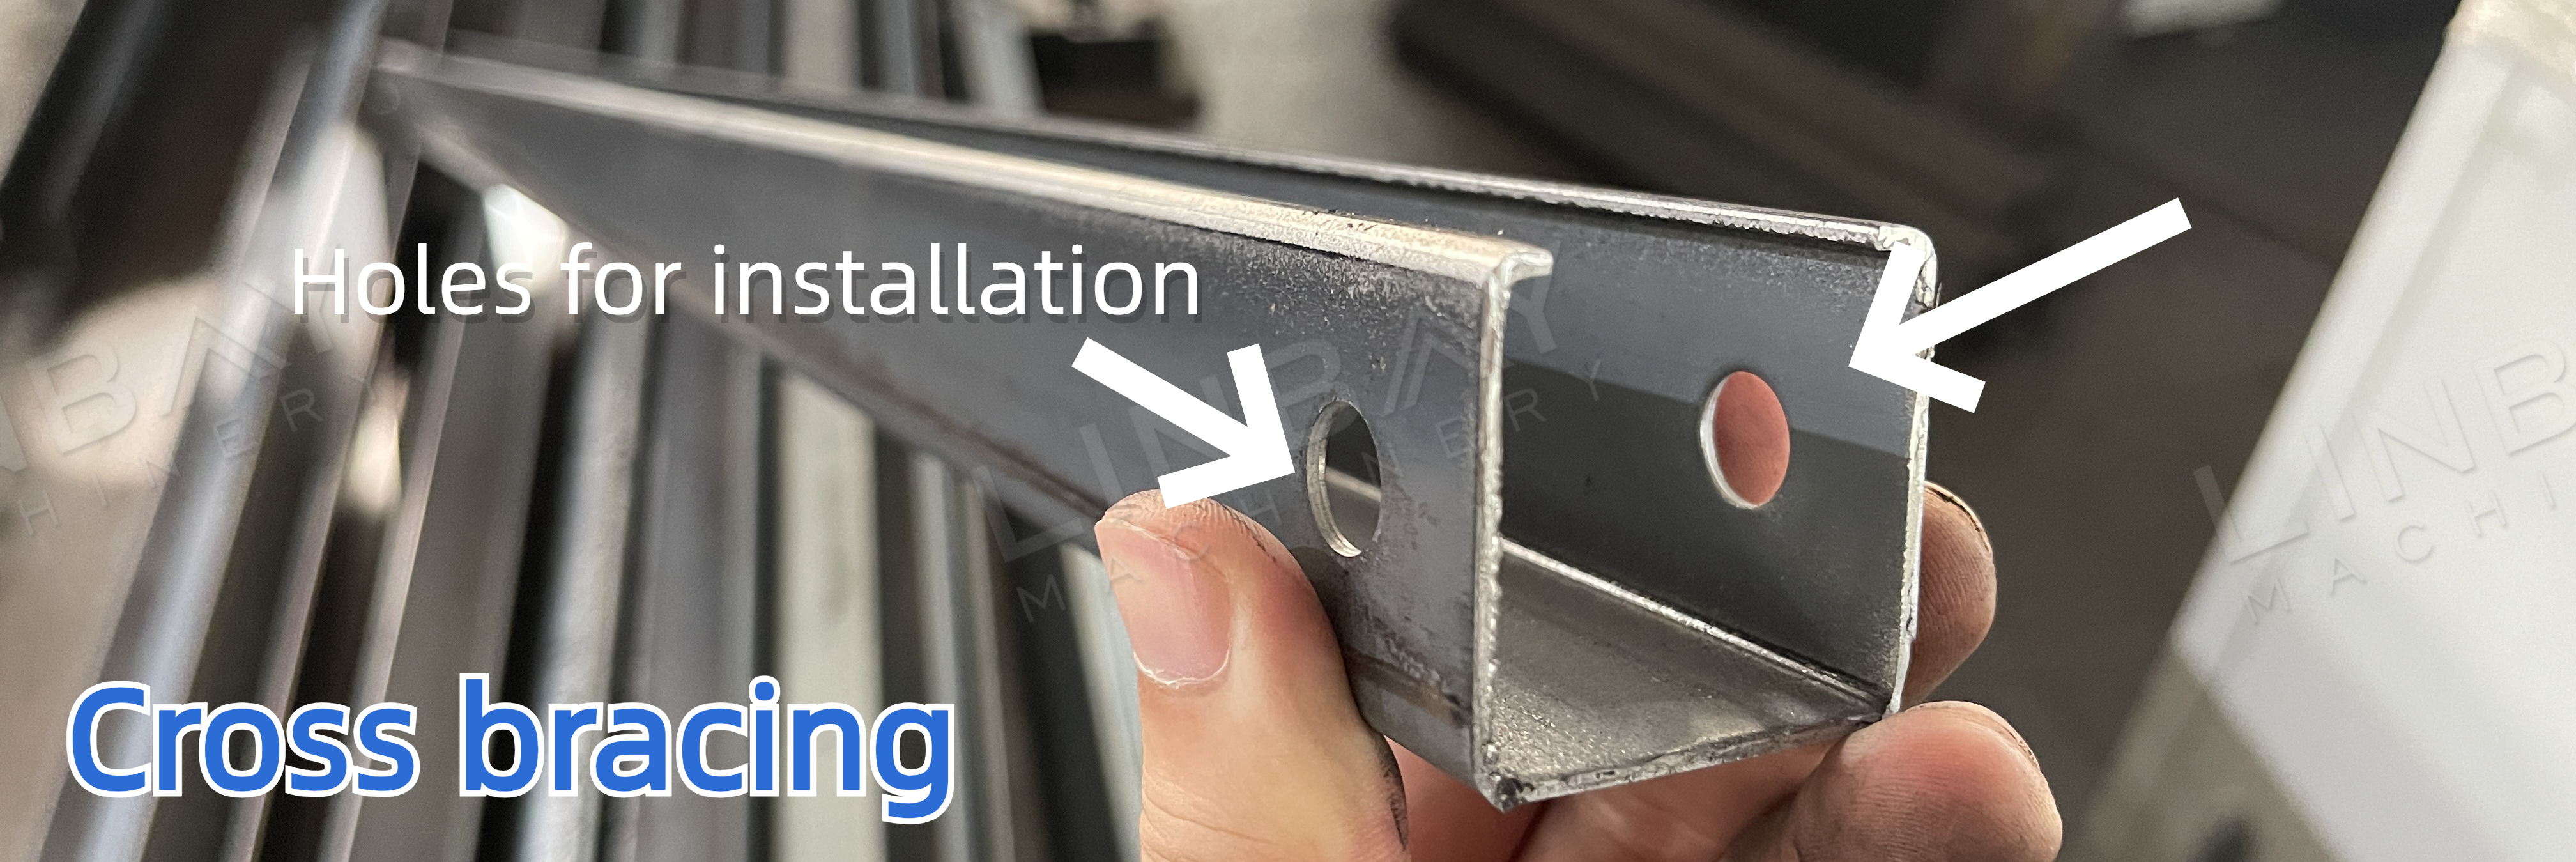
Gaya punching rupa-rupa gumantung kana metode pamasangan:
Métode Pamasangan 1: Hiji pangrojong dipasang di jero rak nangtung, meryogikeun liang anu tos dibolongan sateuacanna dina jangkungna pangrojong pikeun pamasangan sekrup.
Métode Pamasangan 2: Dua penyangga dipasang di jero rak nangtung, meryogikeun liang anu tos dibolongan di handapeun penyangga pikeun pamasangan sekrup.
Parameter Téknis Utama-Kasus Nyata
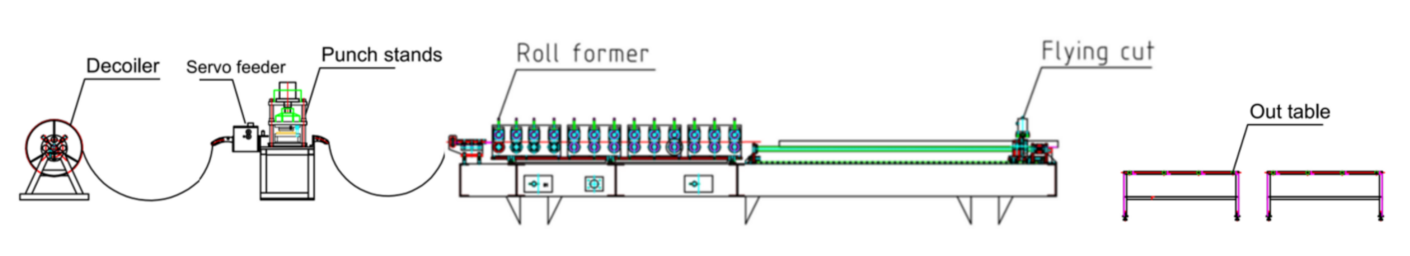
Bagan alir: Decoiler--Servo feeder--Hidrolik punch--Guiding--Roll forming machine--Flying hydraulic cutting--Out table
Dibandingkeun sareng dua jalur produksi hiji baris, jalur produksi dua baris tiasa ngahémat biaya mesin pembentuk tambahan, decoiler, sareng servo feeder, ogé rohangan anu diperyogikeun pikeun jalur produksi anu sanés. Salaku tambahan, struktur dua baris ngirangan biaya waktos pikeun ngarobih ukuran, teu sapertos ngarobih ukuran manual dina hiji jalur, sahingga ningkatkeun efisiensi.
Parameter Téknis Utama-kasus nyata
1. Kagancangan garis: 4-6m/mnt, tiasa disaluyukeun
2. Bahan anu cocog: Baja gulung panas, baja gulung tiis, baja galvanis
3. Kandel bahan: 1.5-2mm.
4. Mesin pembentuk gulungan: Struktur beusi tuang
5. Sistem nyetir: Sistem nyetir girboks
6. Sistem motong: Motong hidrolik ngalayang, urut gulungan henteu eureun nalika motong.
7. Kabinet PLC: Sistem Siemens.
Mesin kasus nyata
1. Decoiler hidrolik * 1
2. Pangumpan servo * 1
3. Mesin punch hidrolik * 1
4. Mesin ngabentuk gulungan * 1
5. Mesin motong hidrolik * 1
6. Méja kaluar * 2
7. Kabinet kontrol PLC * 1
8. Stasion hidrolik * 2
9. Kotak suku cadang (Gratis) * 1
Pedaran Kasus Nyata
Decoiler
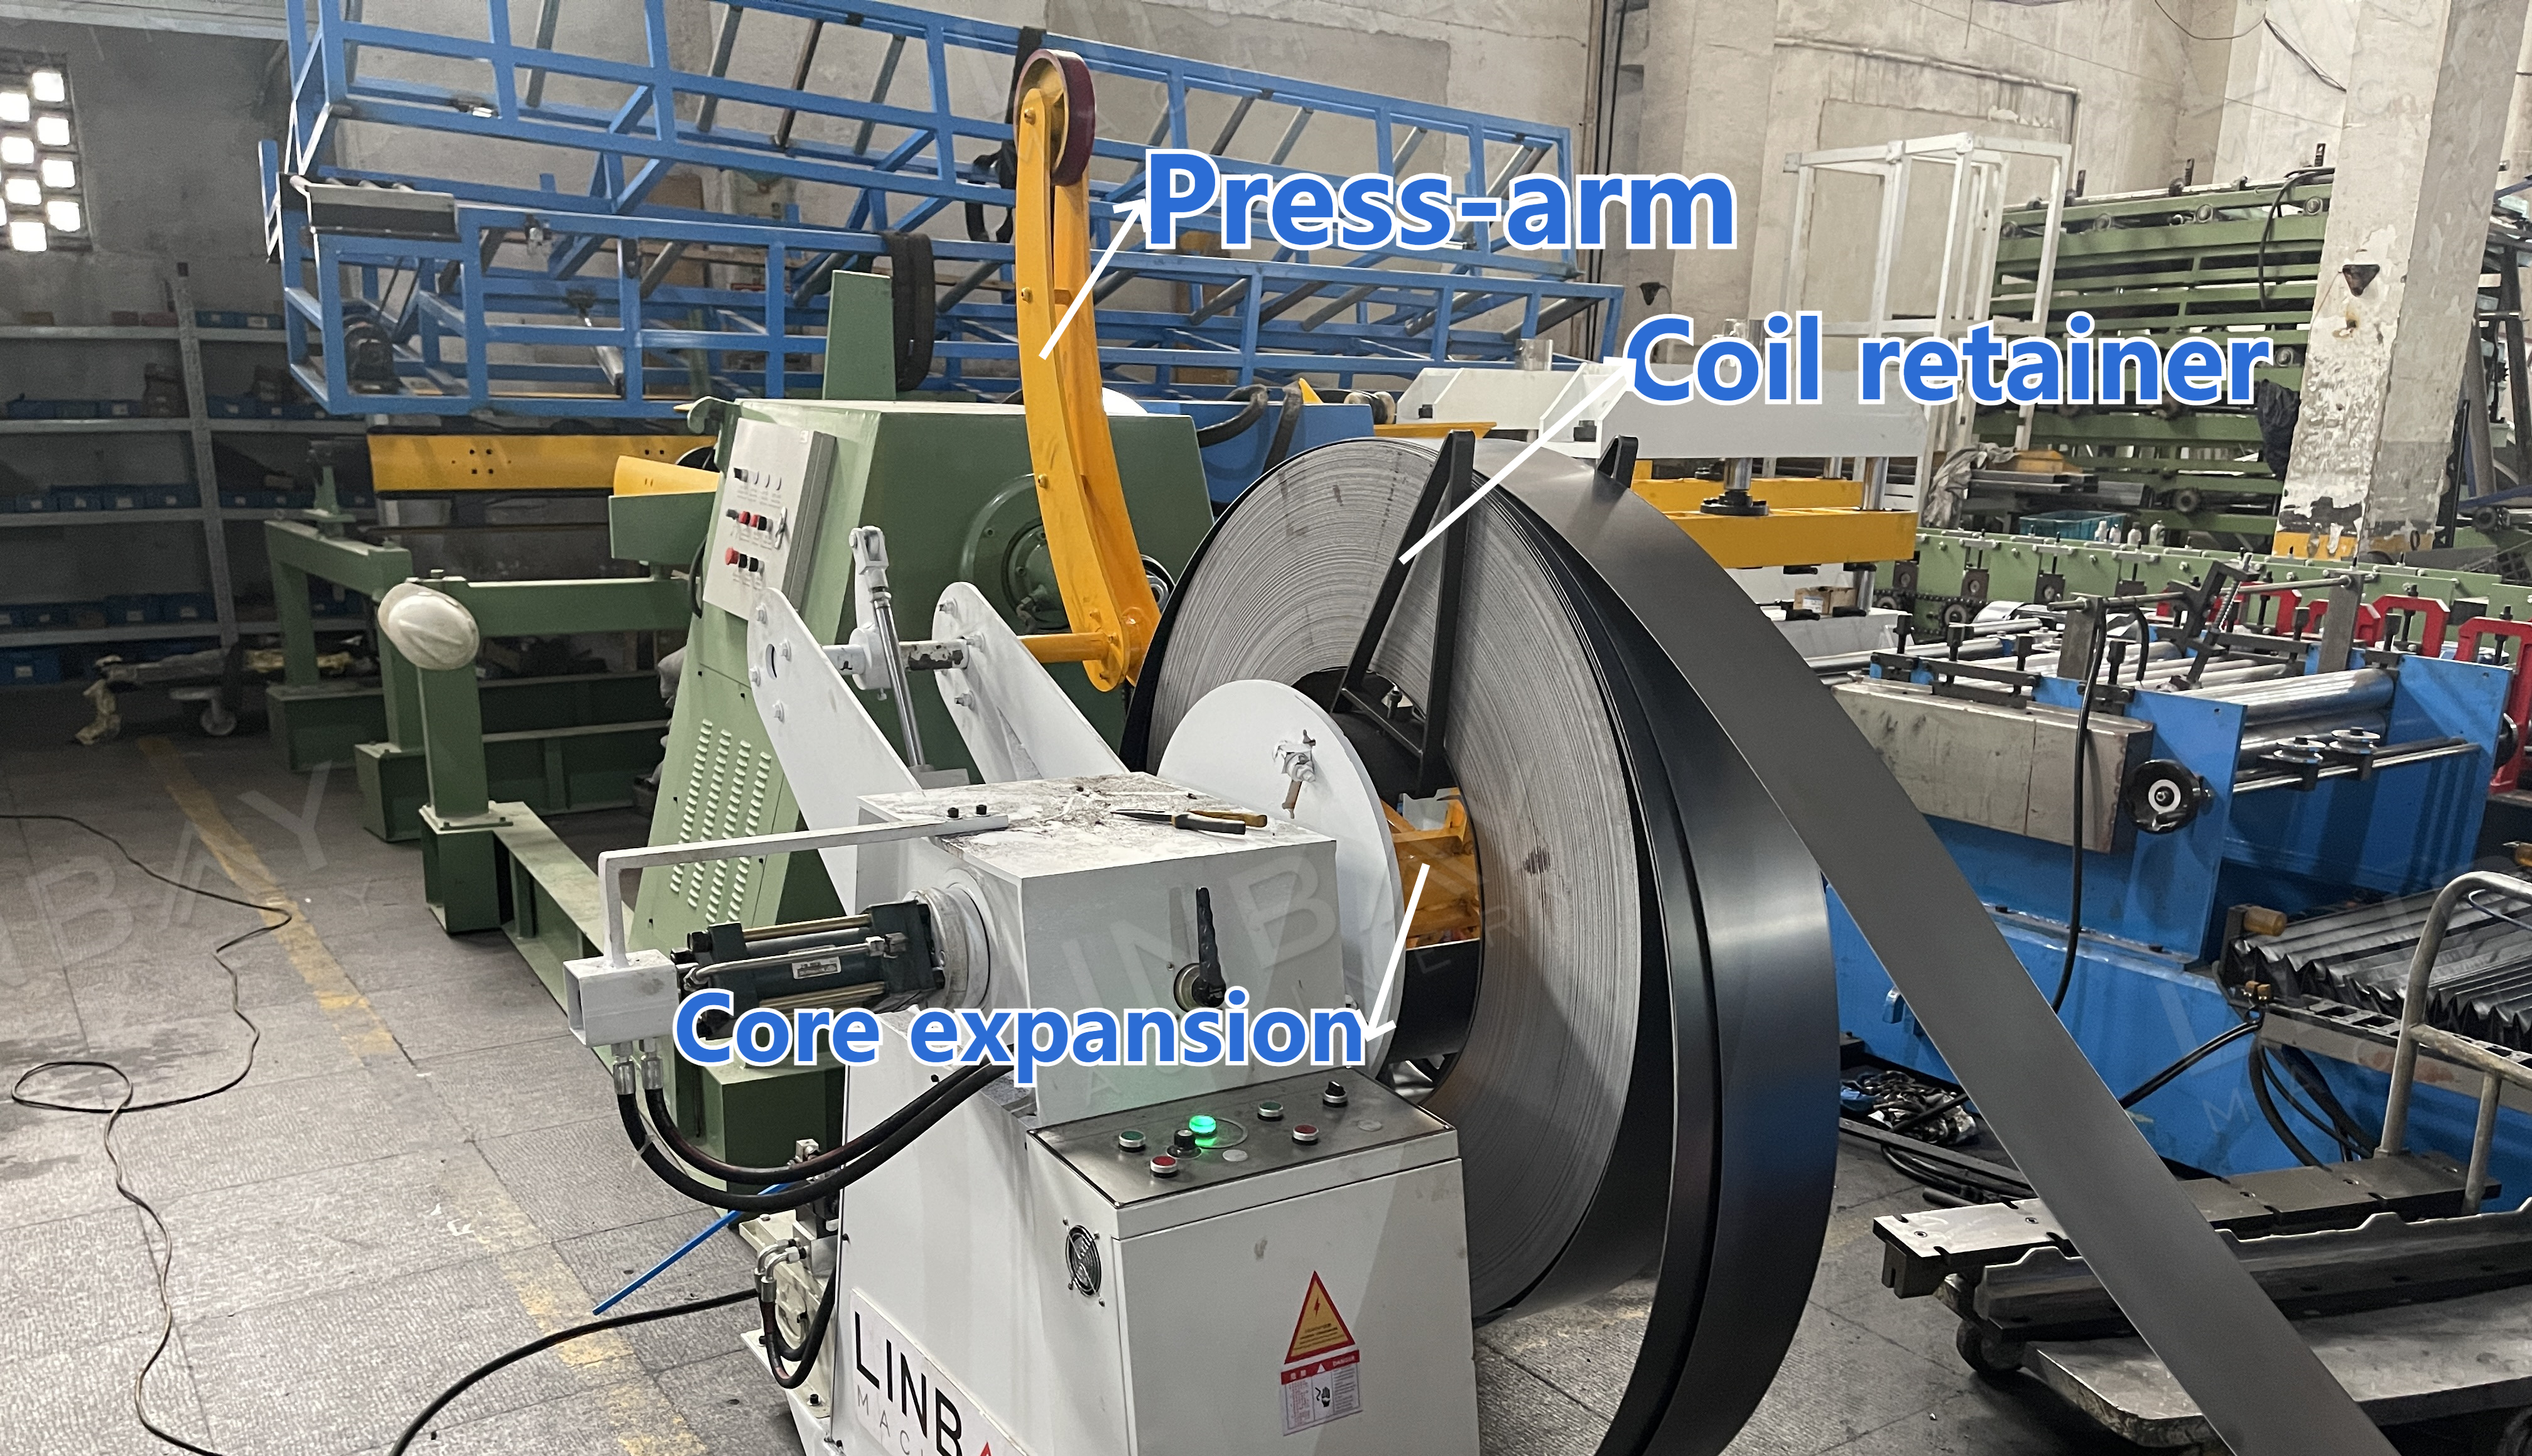
Poros tengah decoiler ngadukung koil baja sareng bertindak salaku alat ékspansi, nampung koil kalayan diaméter jero 490-510mm. Alat panangan pencét dina decoiler ngamankeun koil nalika dimuat, nyegah koil muka kusabab tegangan internal sareng mastikeun kasalametan pagawé.
Pukulan Hidrolik & Pangumpan Servo
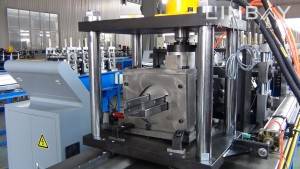
Mesin punch hidrolik, anu dikuatkeun ku stasiun hidrolik, nyiptakeun liang dina koil baja. Cross bracing ditinju di dua tungtung, boh dina flens atanapi handap, dumasar kana sarat pamasangan. Aya mesin punch hidrolik mandiri sareng terintegrasi. Mesin punch hidrolik anu terintegrasi ngabagi dasar anu sami sareng mesin roll forming sareng ngeureunkeun mesin sanés nalika nginjek.
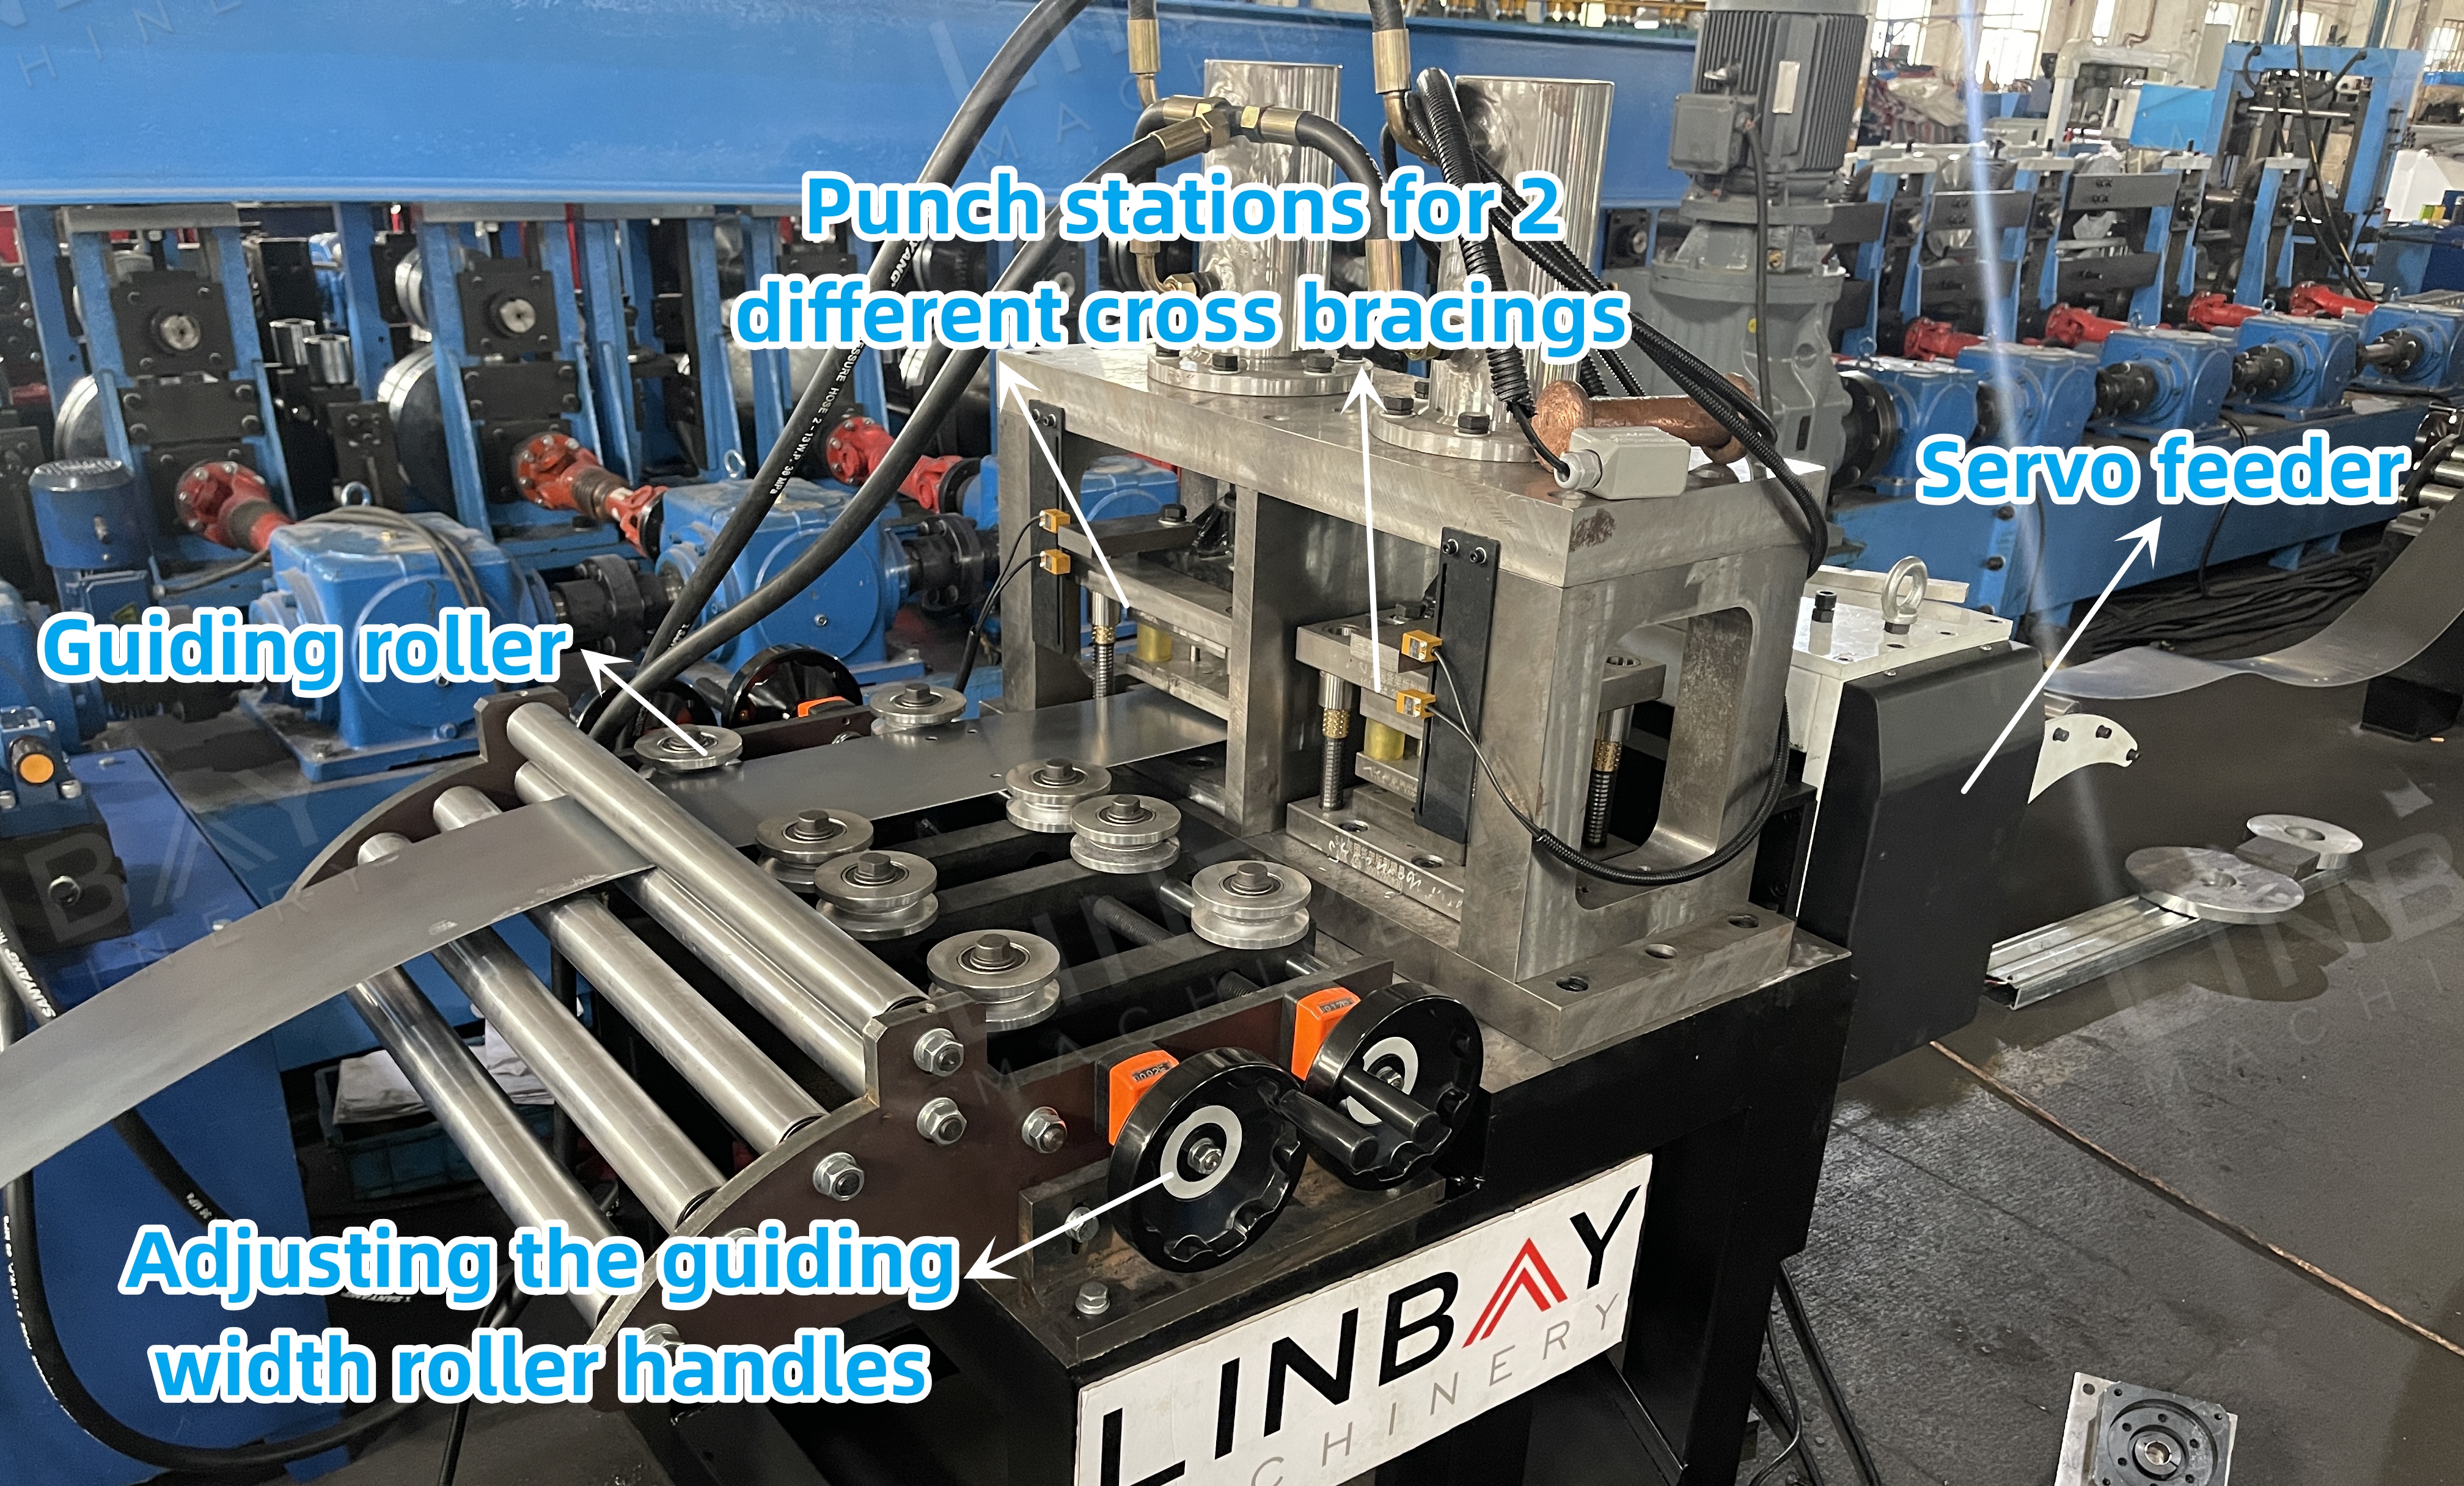
Jalur produksi ieu ngamangpaatkeun vérsi mandiri, anu ngamungkinkeun mesin decoiler sareng mesin pembentuk beroperasi sacara terus-terusan salami punching, mastikeun produksi anu teu kaganggu. Vérsi mandiri kalebet feeder servo anu digerakkeun ku motor servo, anu ngaminimalkeun reureuh mimiti-eureun sareng sacara tepat ngontrol panjang kamajuan koil pikeun punching anu akurat. Mékanisme asupan pneumatik di jero feeder ngajaga permukaan koil tina goresan.
Ngabimbing
Rol pandu mastikeun panyelarasan koil sareng mesin anu leres pikeun nyegah distorsi nalika ngabentuk, sabab lempengna bracing silang sacara langsung mangaruhan stabilitas rak sacara umum.
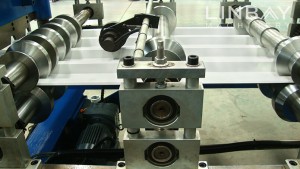
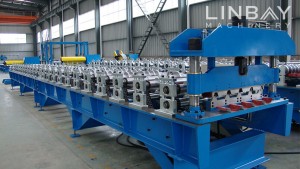
Mesin Pembentuk Gulungan
Mesin pembentuk ieu ngagaduhan struktur beusi tuang sareng sistem girboks. Penting pikeun dicatet yén dua baris henteu tiasa beroperasi sacara simultan. Pikeun kapasitas produksi anu langkung luhur, kami nyarankeun jalur produksi anu misah pikeun unggal ukuran.
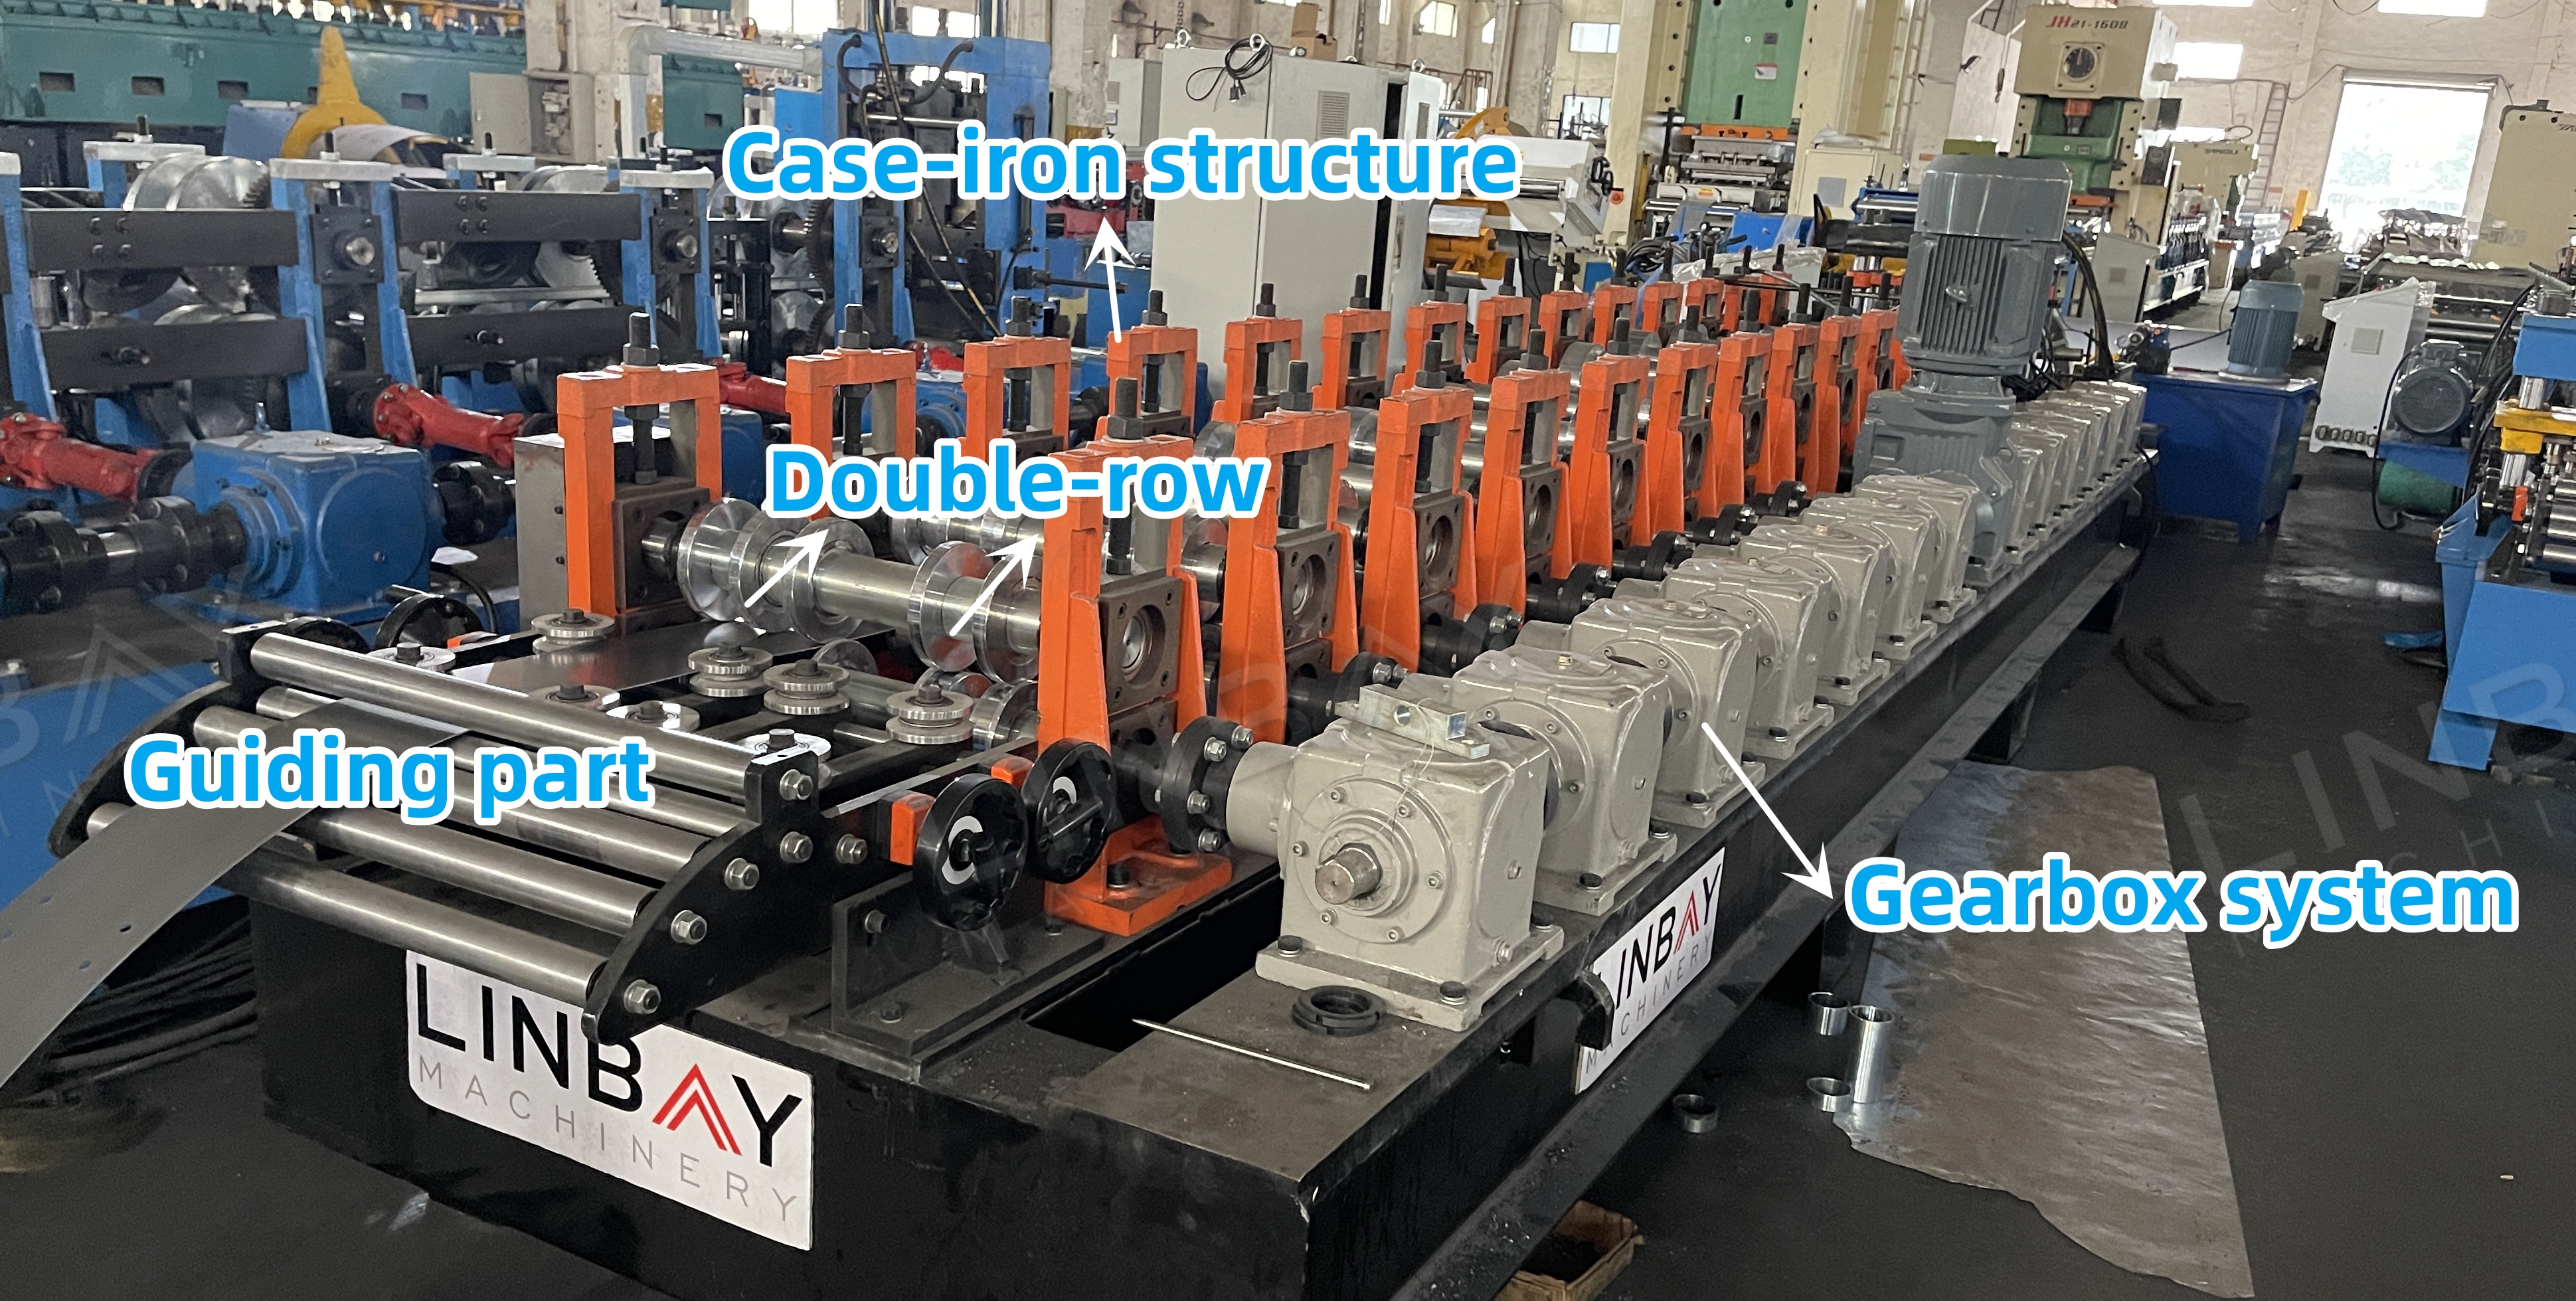
Motong Hidrolik Ngalayang
Desain "ngalayang" ngamungkinkeun dasar mesin motong pikeun gerak sapanjang jalur, ngamungkinkeun koil kontinyu ngalir ngaliwatan mesin pembentuk tanpa eureun pikeun motong, sahingga ningkatkeun kecepatan garis sacara umum.
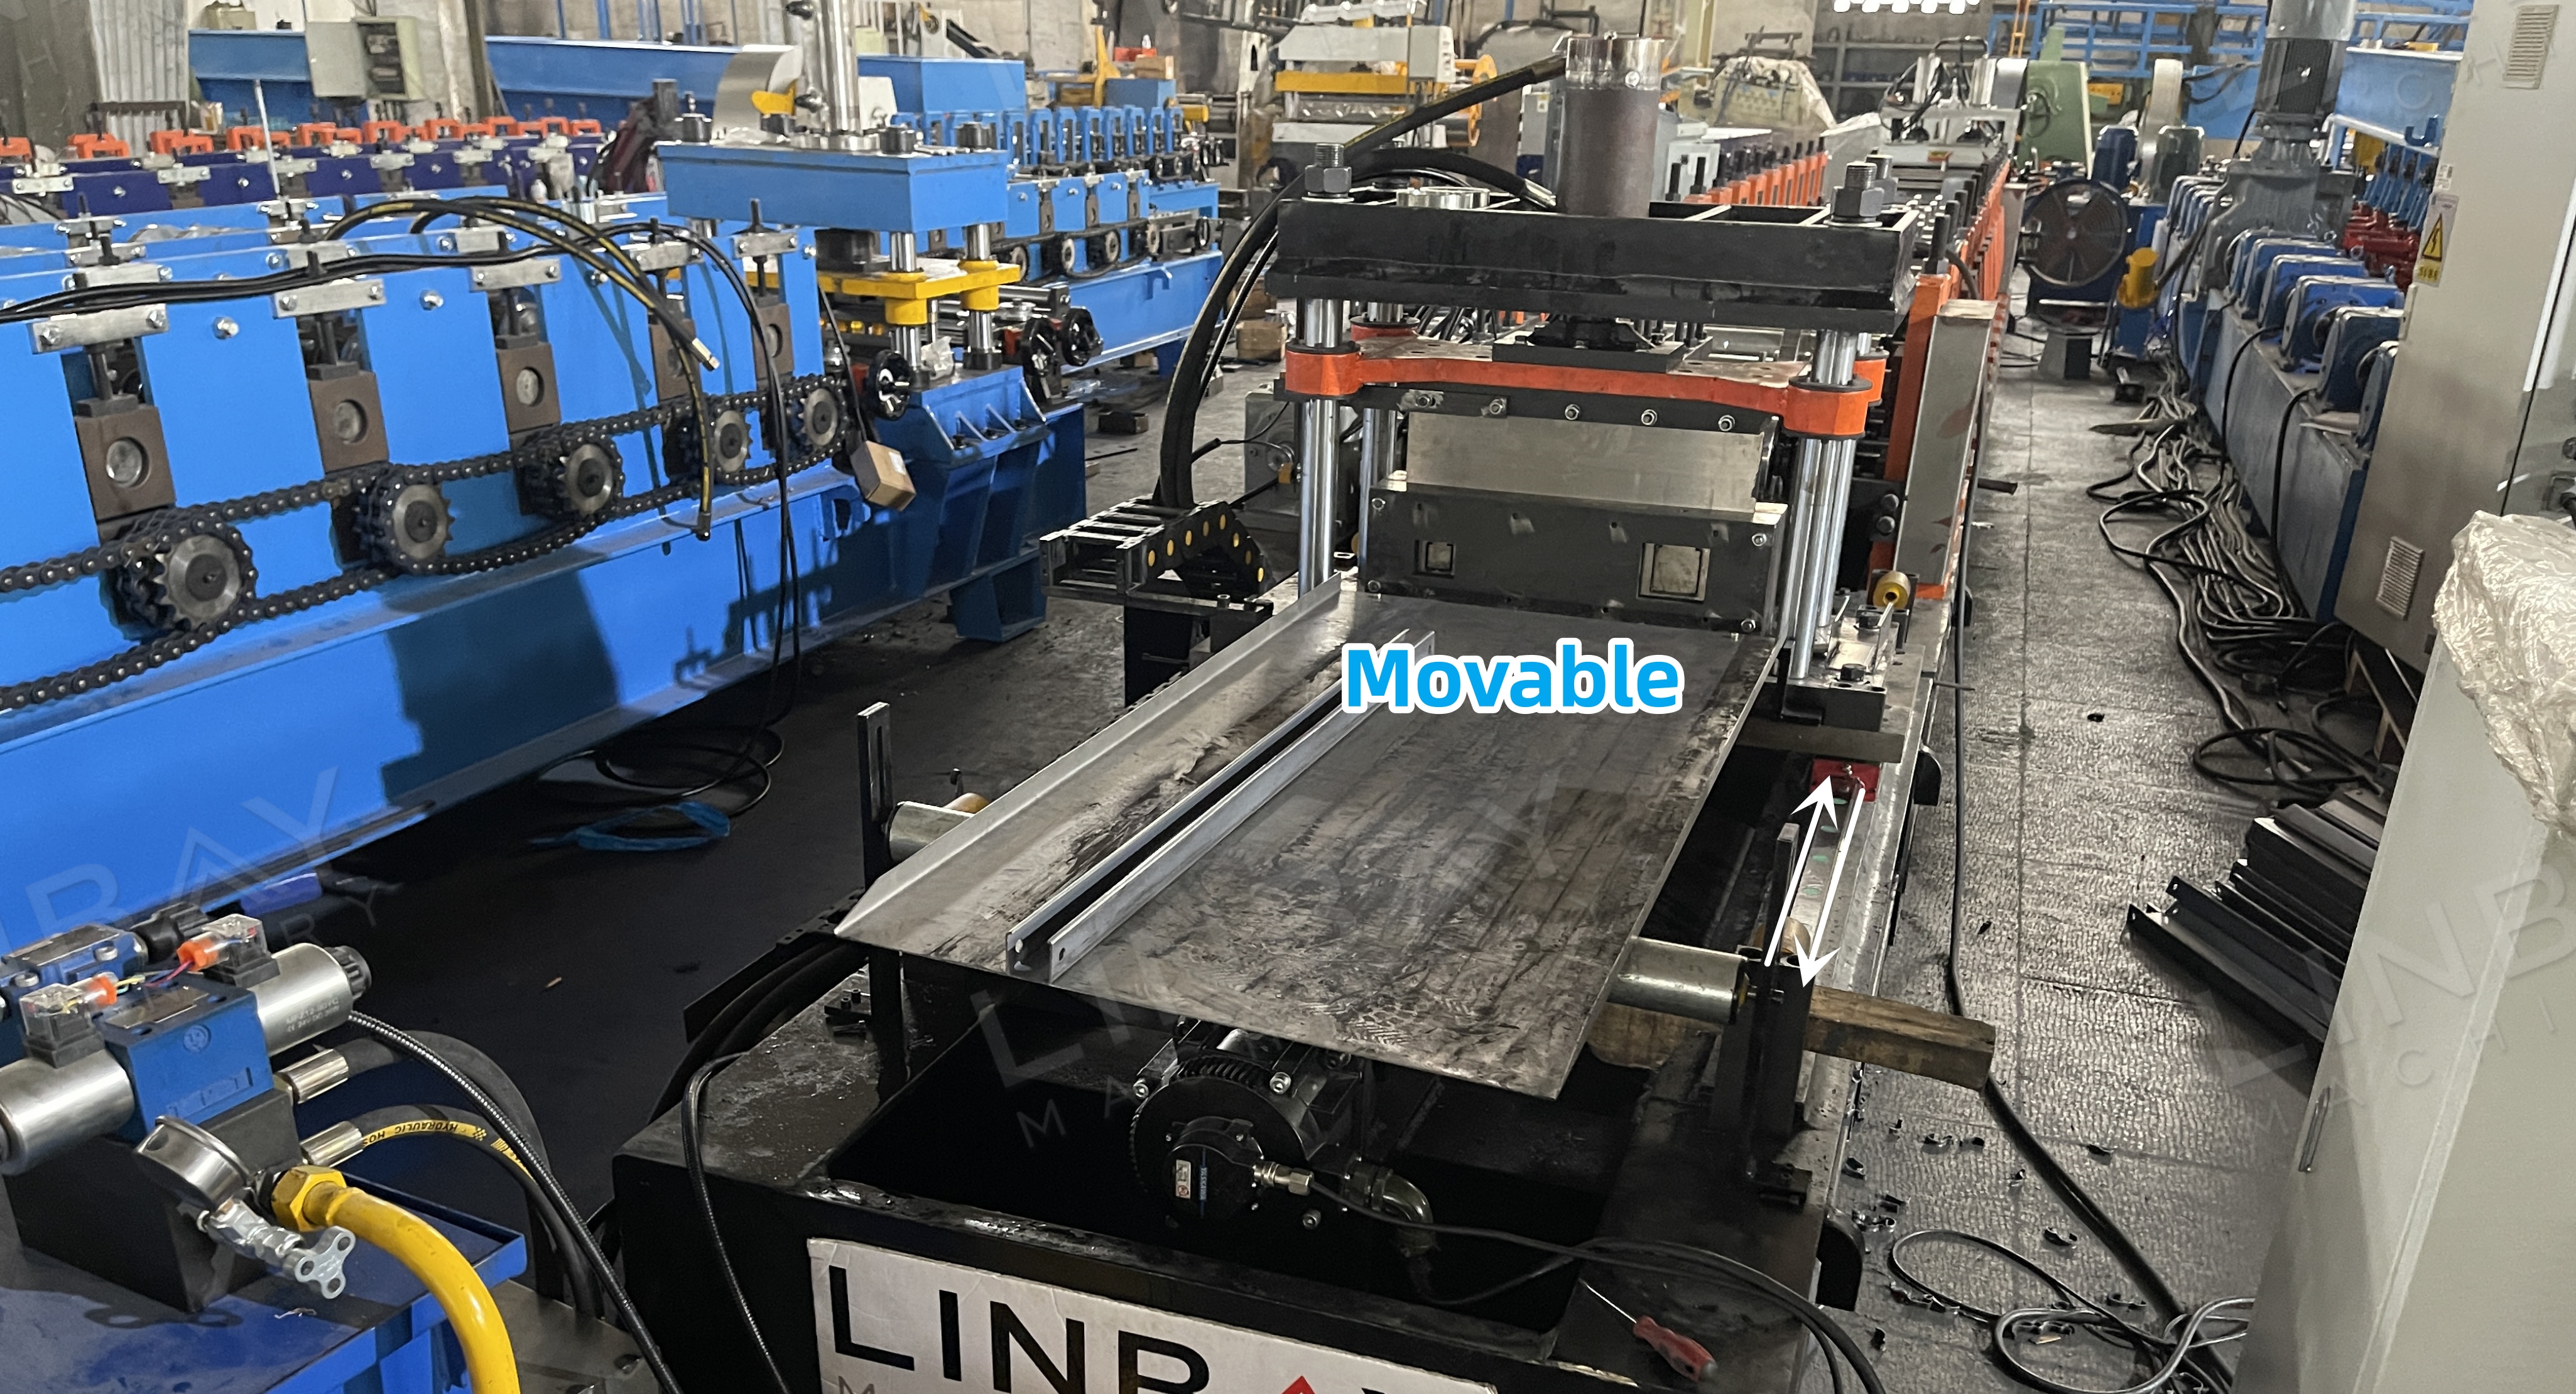
Mata pisau kudu disaluyukeun jeung bentuk profilna, sahingga unggal ukuranana kudu béda.
Alat Pilihan: Tukang Las Butt Geser
Mesin las geser ngahijikeun fungsi geser sareng las, ngamungkinkeun sambungan gulungan baja anyar sareng lami. Ieu ngirangan runtah bahan, ngaminimalkeun waktos ngaganti gulungan, sareng ngagampangkeun panyesuaian. Mesin ieu ngamangpaatkeun las TIG pikeun mastikeun sambungan anu rata sareng mulus.
Stasion Hidrolik
Stasion hidrolik ieu dilengkepan kipas pendingin pikeun pembuangan panas anu efektif, mastikeun operasi anu kontinyu sareng produktivitas anu ningkat. Stasion ieu dikenal ku reliabilitas sareng kinerja anu awét.
Kabinet & Encoder Kontrol PLC
Encoder ngarobah panjang koil anu diukur jadi sinyal listrik pikeun kabinet kontrol PLC. Kabinet ieu ngatur kecepatan produksi, kaluaran per siklus, sareng panjang motong. Hatur nuhun kana eupan balik anu tepat ti encoder, mesin motong ngahontal akurasi motong dina ± 1mm.
1. Decoiler

2. Nyoco

3. Ngaleutikan

4. Stand gulungan

5. Sistem nyetir

6. Sistem motong

Anu sanésna

Méja kaluar