vidéo
Profil
Les entretoises transversales sont essentielles pour les systèmes de rayonnages à charges lourdes, car elles assurent un soutien diagonal entre deux montants. Elles contribuent à prévenir les oscillations et à maintenir l'alignement de la structure sous de fortes charges. Généralement, les entretoises transversales sont fabriquées en acier laminé à chaud, laminé à froid ou galvanisé, d'une épaisseur de 1,5 à 2 mm.
Traditionnellement, les entretoises étaient fabriquées à l'aide de cintreuses. Cependant, la ligne de profilage à froid, qui comprend le déroulage, le dressage, le profilage, le poinçonnage et la découpe, offre une automatisation accrue et réduit les coûts de main-d'œuvre. Cette solution est devenue le choix privilégié de nombreux clients en raison de son efficacité et de sa rentabilité.
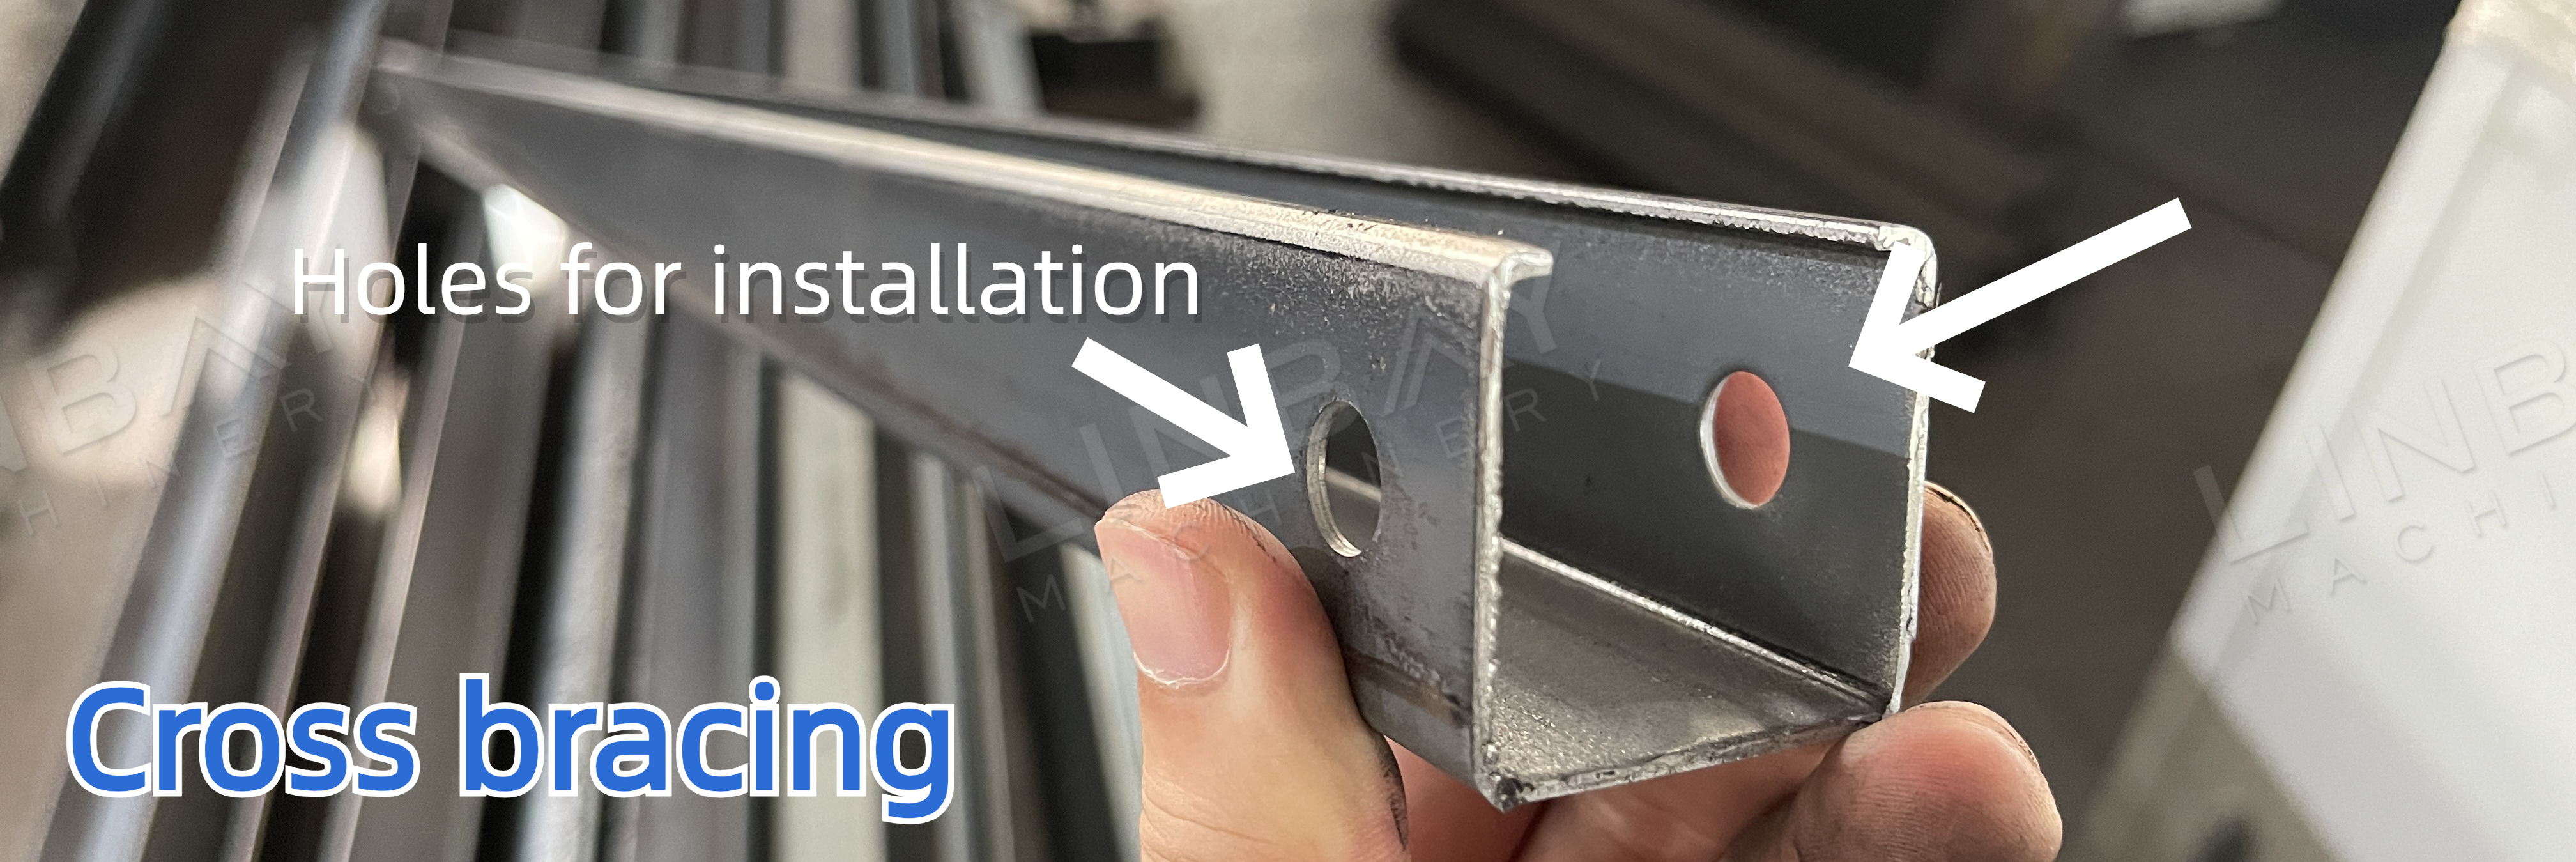
Les styles de perforation varient selon la méthode d'installation :
Méthode d'installation 1 : Une seule entretoise est installée à l'intérieur du montant du rack, nécessitant des trous pré-percés à la hauteur de l'entretoise pour l'installation des vis.
Méthode d'installation 2 : Deux supports sont installés à l'intérieur du montant du rack, nécessitant des trous pré-percés au bas du support pour l'installation des vis.
Cas réel - Principaux paramètres techniques
Diagramme de flux : Dérouleur – Alimentateur servo-commandé – Poinçonneuse hydraulique – Guidage – Profileuse – Découpe hydraulique volante – Table de sortie
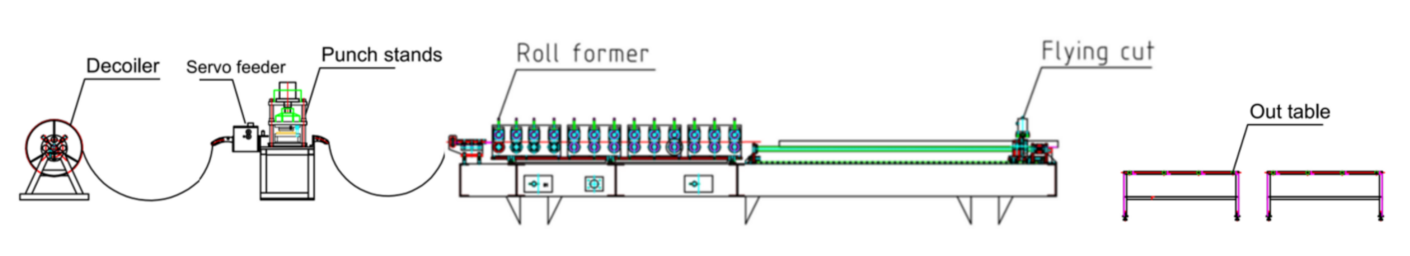
Comparée à deux lignes de production à une seule rangée, une ligne à deux rangées permet de réaliser des économies sur l'achat d'une machine de formage, d'un dérouleur et d'un servo-alimentateur supplémentaires, ainsi que sur l'espace requis pour une nouvelle ligne de production. De plus, la structure à deux rangées réduit le temps de changement de format, contrairement aux changements manuels sur une ligne à une seule rangée, ce qui améliore l'efficacité.
Cas réel - Principaux paramètres techniques
1. Vitesse de ligne : 4 à 6 m/min, réglable
2. Matériaux appropriés : acier laminé à chaud, acier laminé à froid, acier galvanisé
3. Épaisseur du matériau : 1,5-2 mm.
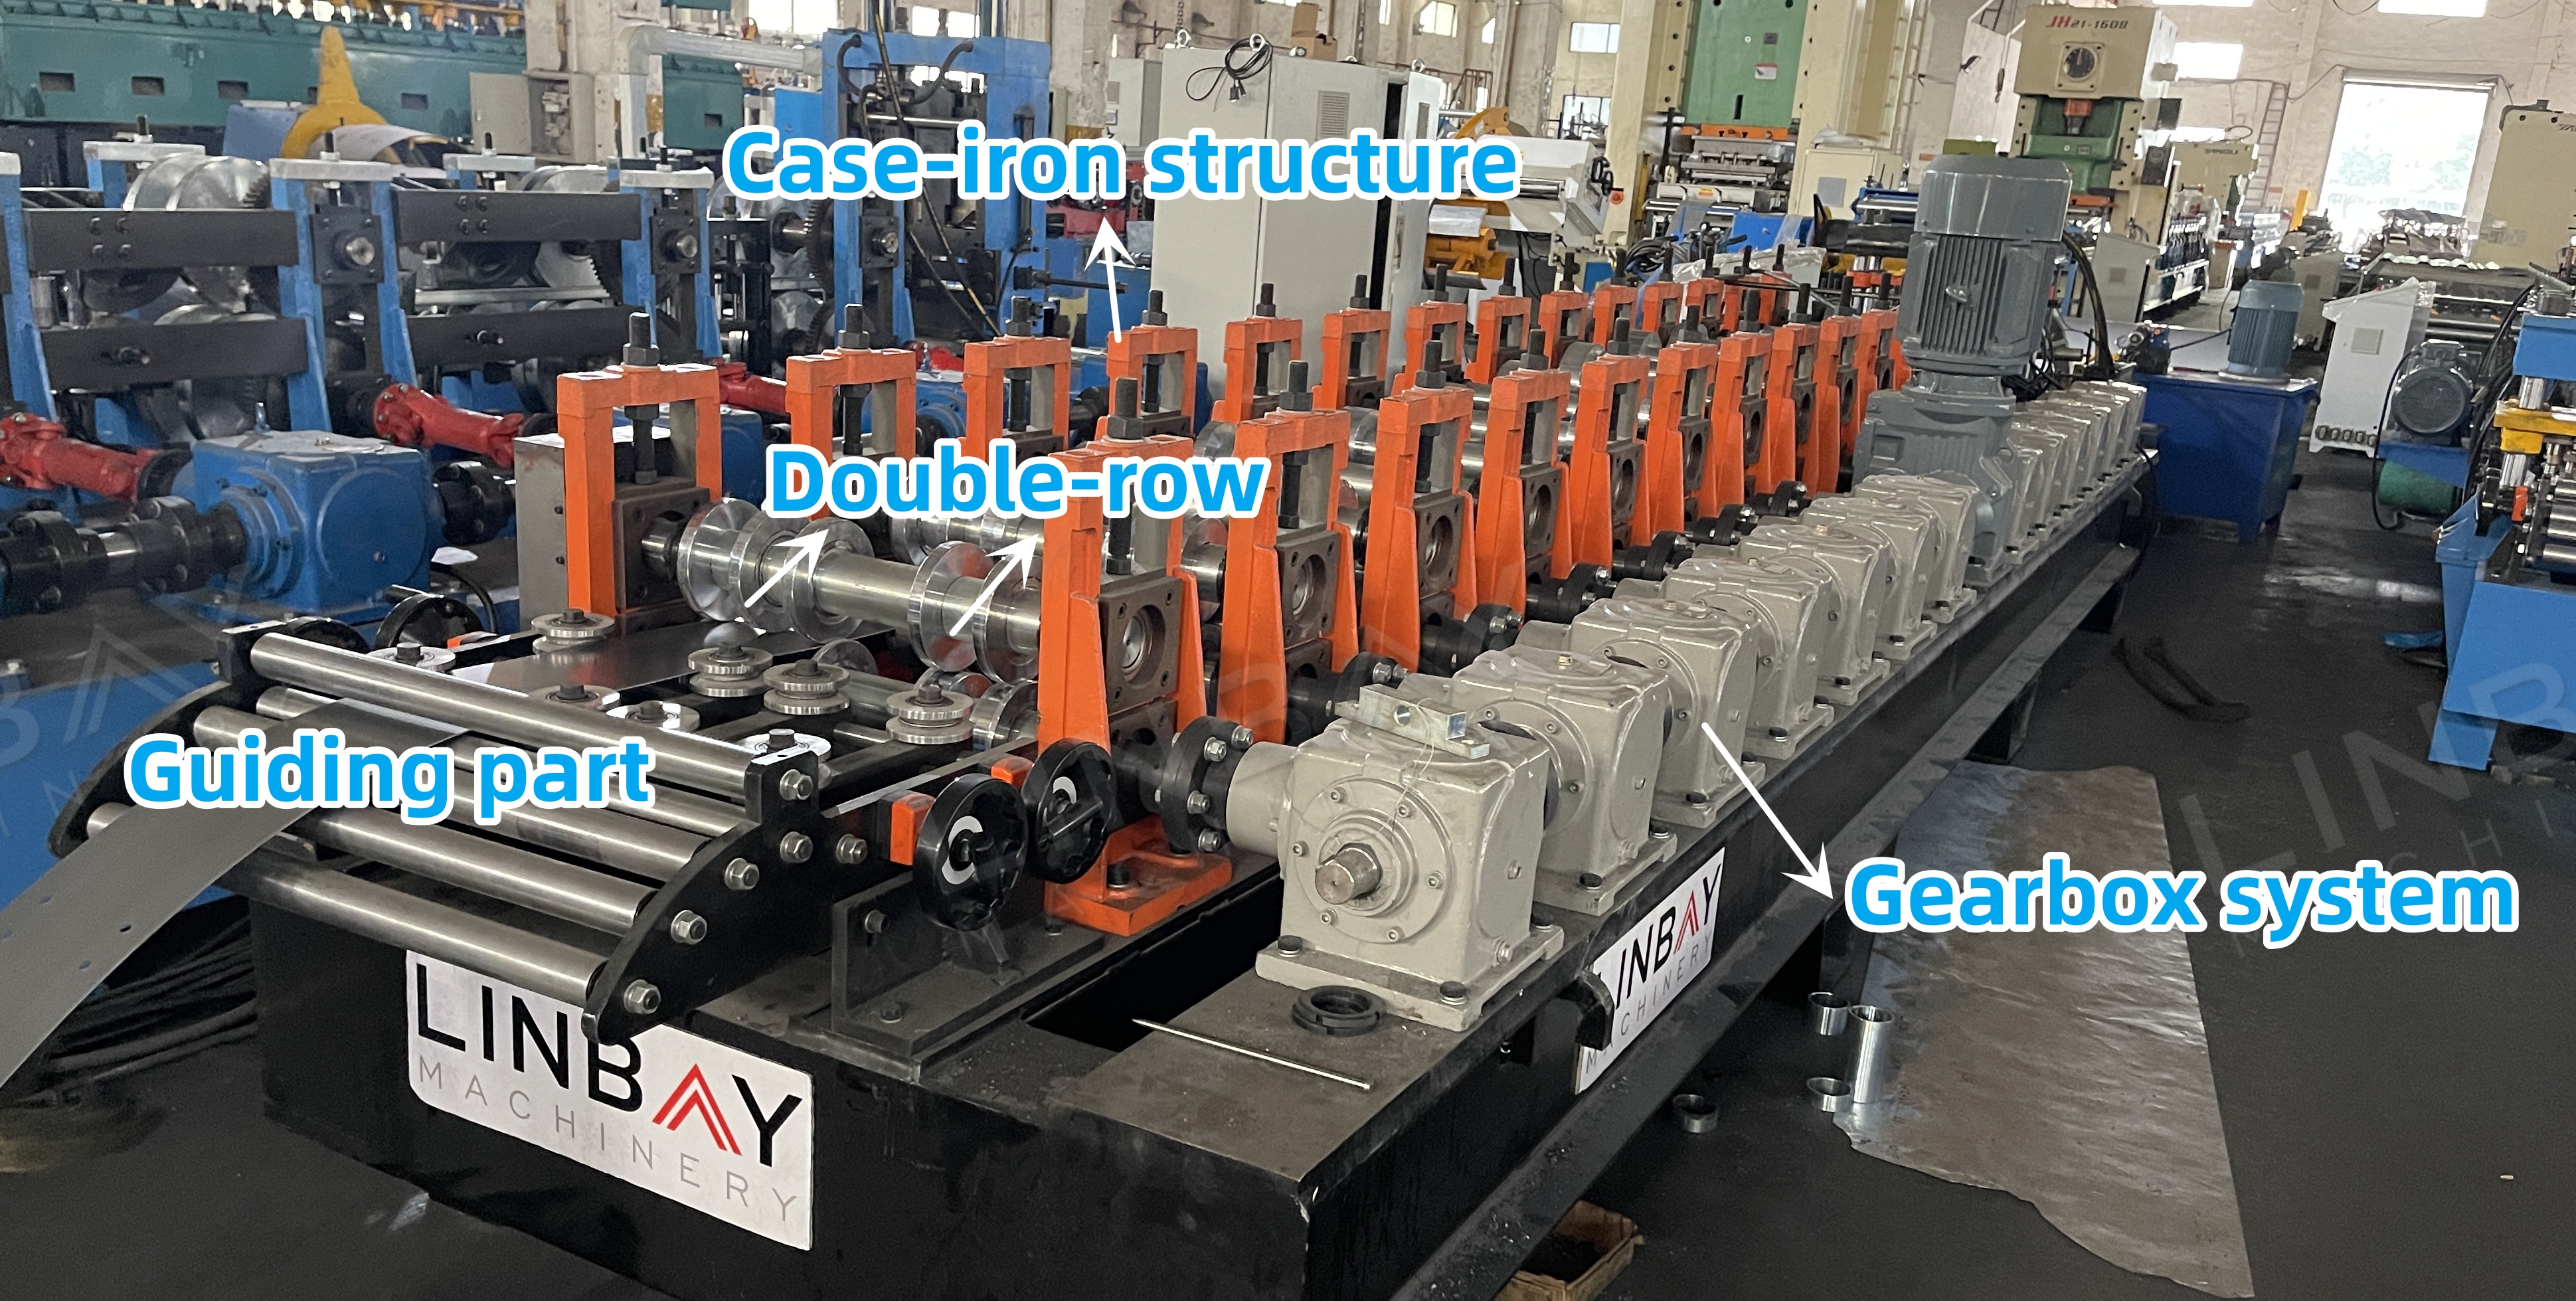
4. Machine de profilage à rouleaux : Structure en fonte
5. Système d'entraînement : Système d'entraînement par boîte de vitesses
6. Système de découpe : Découpe hydraulique volante, la profileuse ne s'arrête pas pendant la découpe.
7. Armoire PLC : Système Siemens.
Machines réelles
1. Dérouleur hydraulique*1
2. Servo-alimentateur*1
3. Machine à poinçonner hydraulique*1
4. Machine de profilage à rouleaux*1
5. Machine de découpe hydraulique*1
6. Table extérieure*2
7. Armoire de commande PLC*1
8. Station hydraulique*2
9. Boîte de pièces détachées (gratuite)*1
Description d'un cas réel
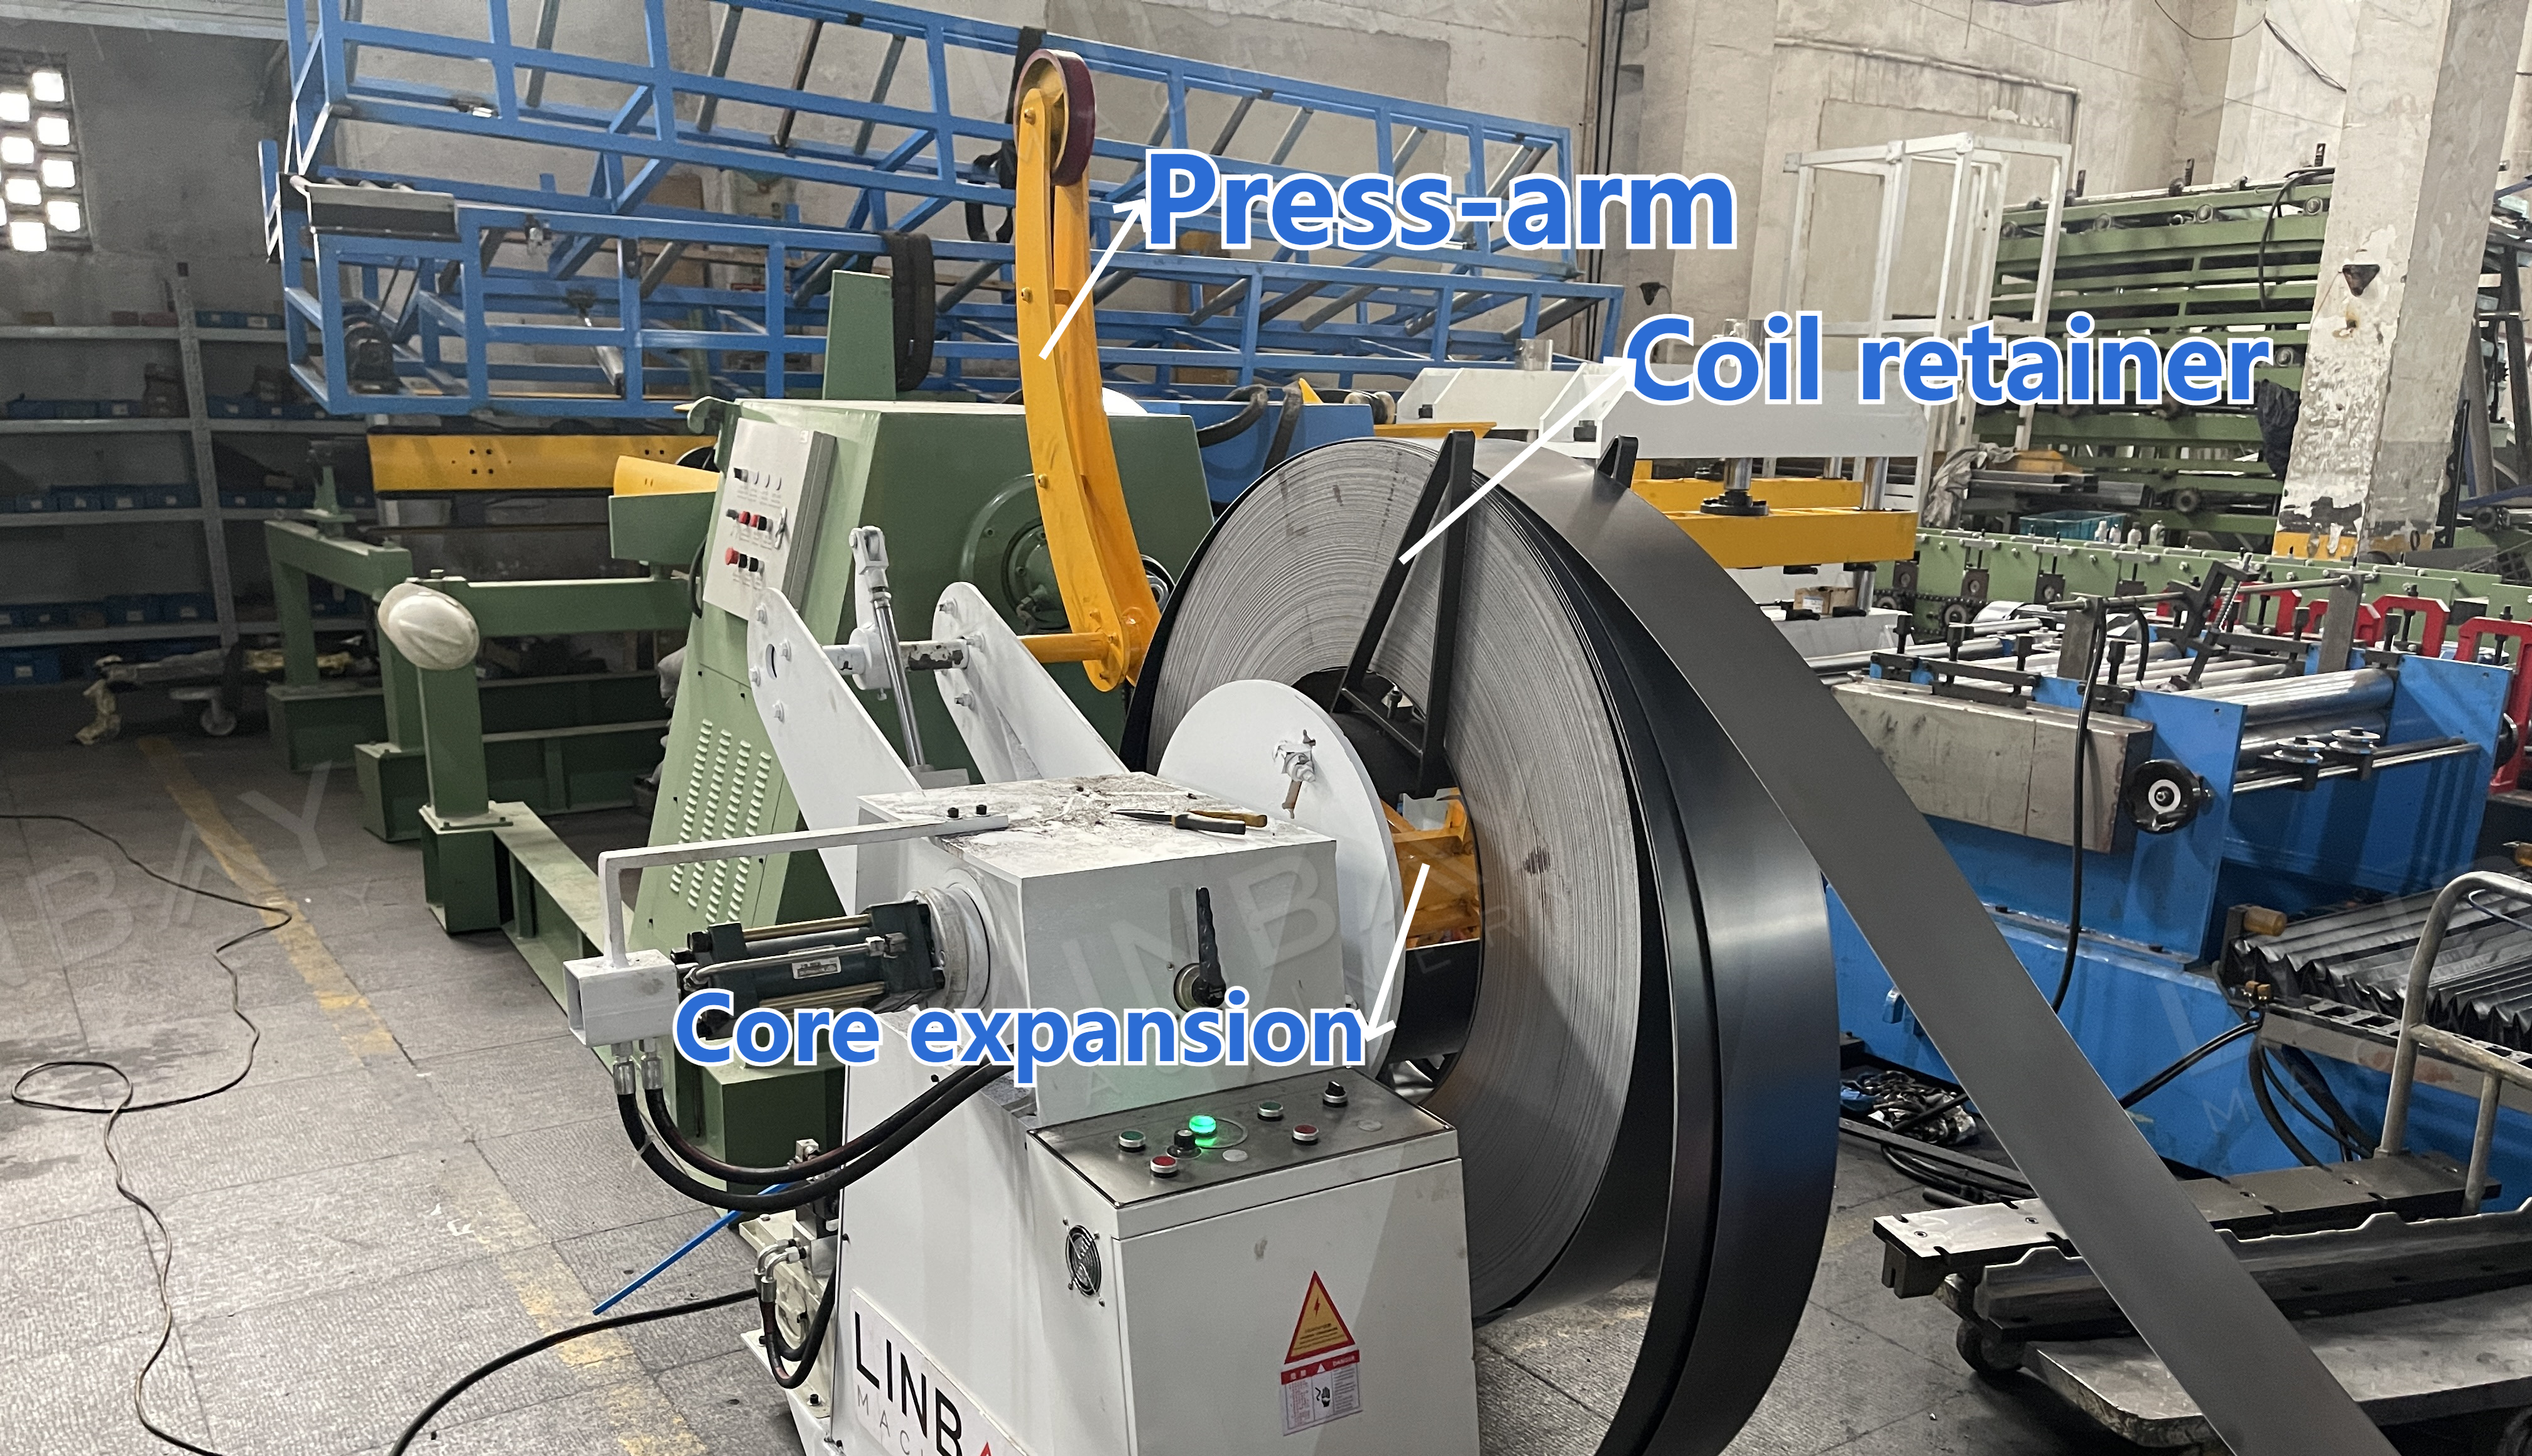
Dérouleur
L'arbre central du dérouleur supporte la bobine d'acier et sert de dispositif d'expansion, permettant d'accueillir des bobines d'un diamètre intérieur de 490 à 510 mm. Le bras de pression du dérouleur maintient la bobine en place pendant le chargement, l'empêchant de s'ouvrir sous l'effet de la tension interne et garantissant ainsi la sécurité de l'opérateur.
Poinçonneuse hydraulique et servo-alimentateur
La poinçonneuse hydraulique, actionnée par la centrale hydraulique, perce des trous dans la bobine d'acier. Les entretoises sont poinçonnées aux deux extrémités, soit sur la bride, soit sur le dessous, selon les exigences d'installation. Il existe des poinçonneuses hydrauliques autonomes et intégrées. Le modèle intégré partage le même bâti que la profileuse et interrompt le fonctionnement des autres machines pendant le poinçonnage.
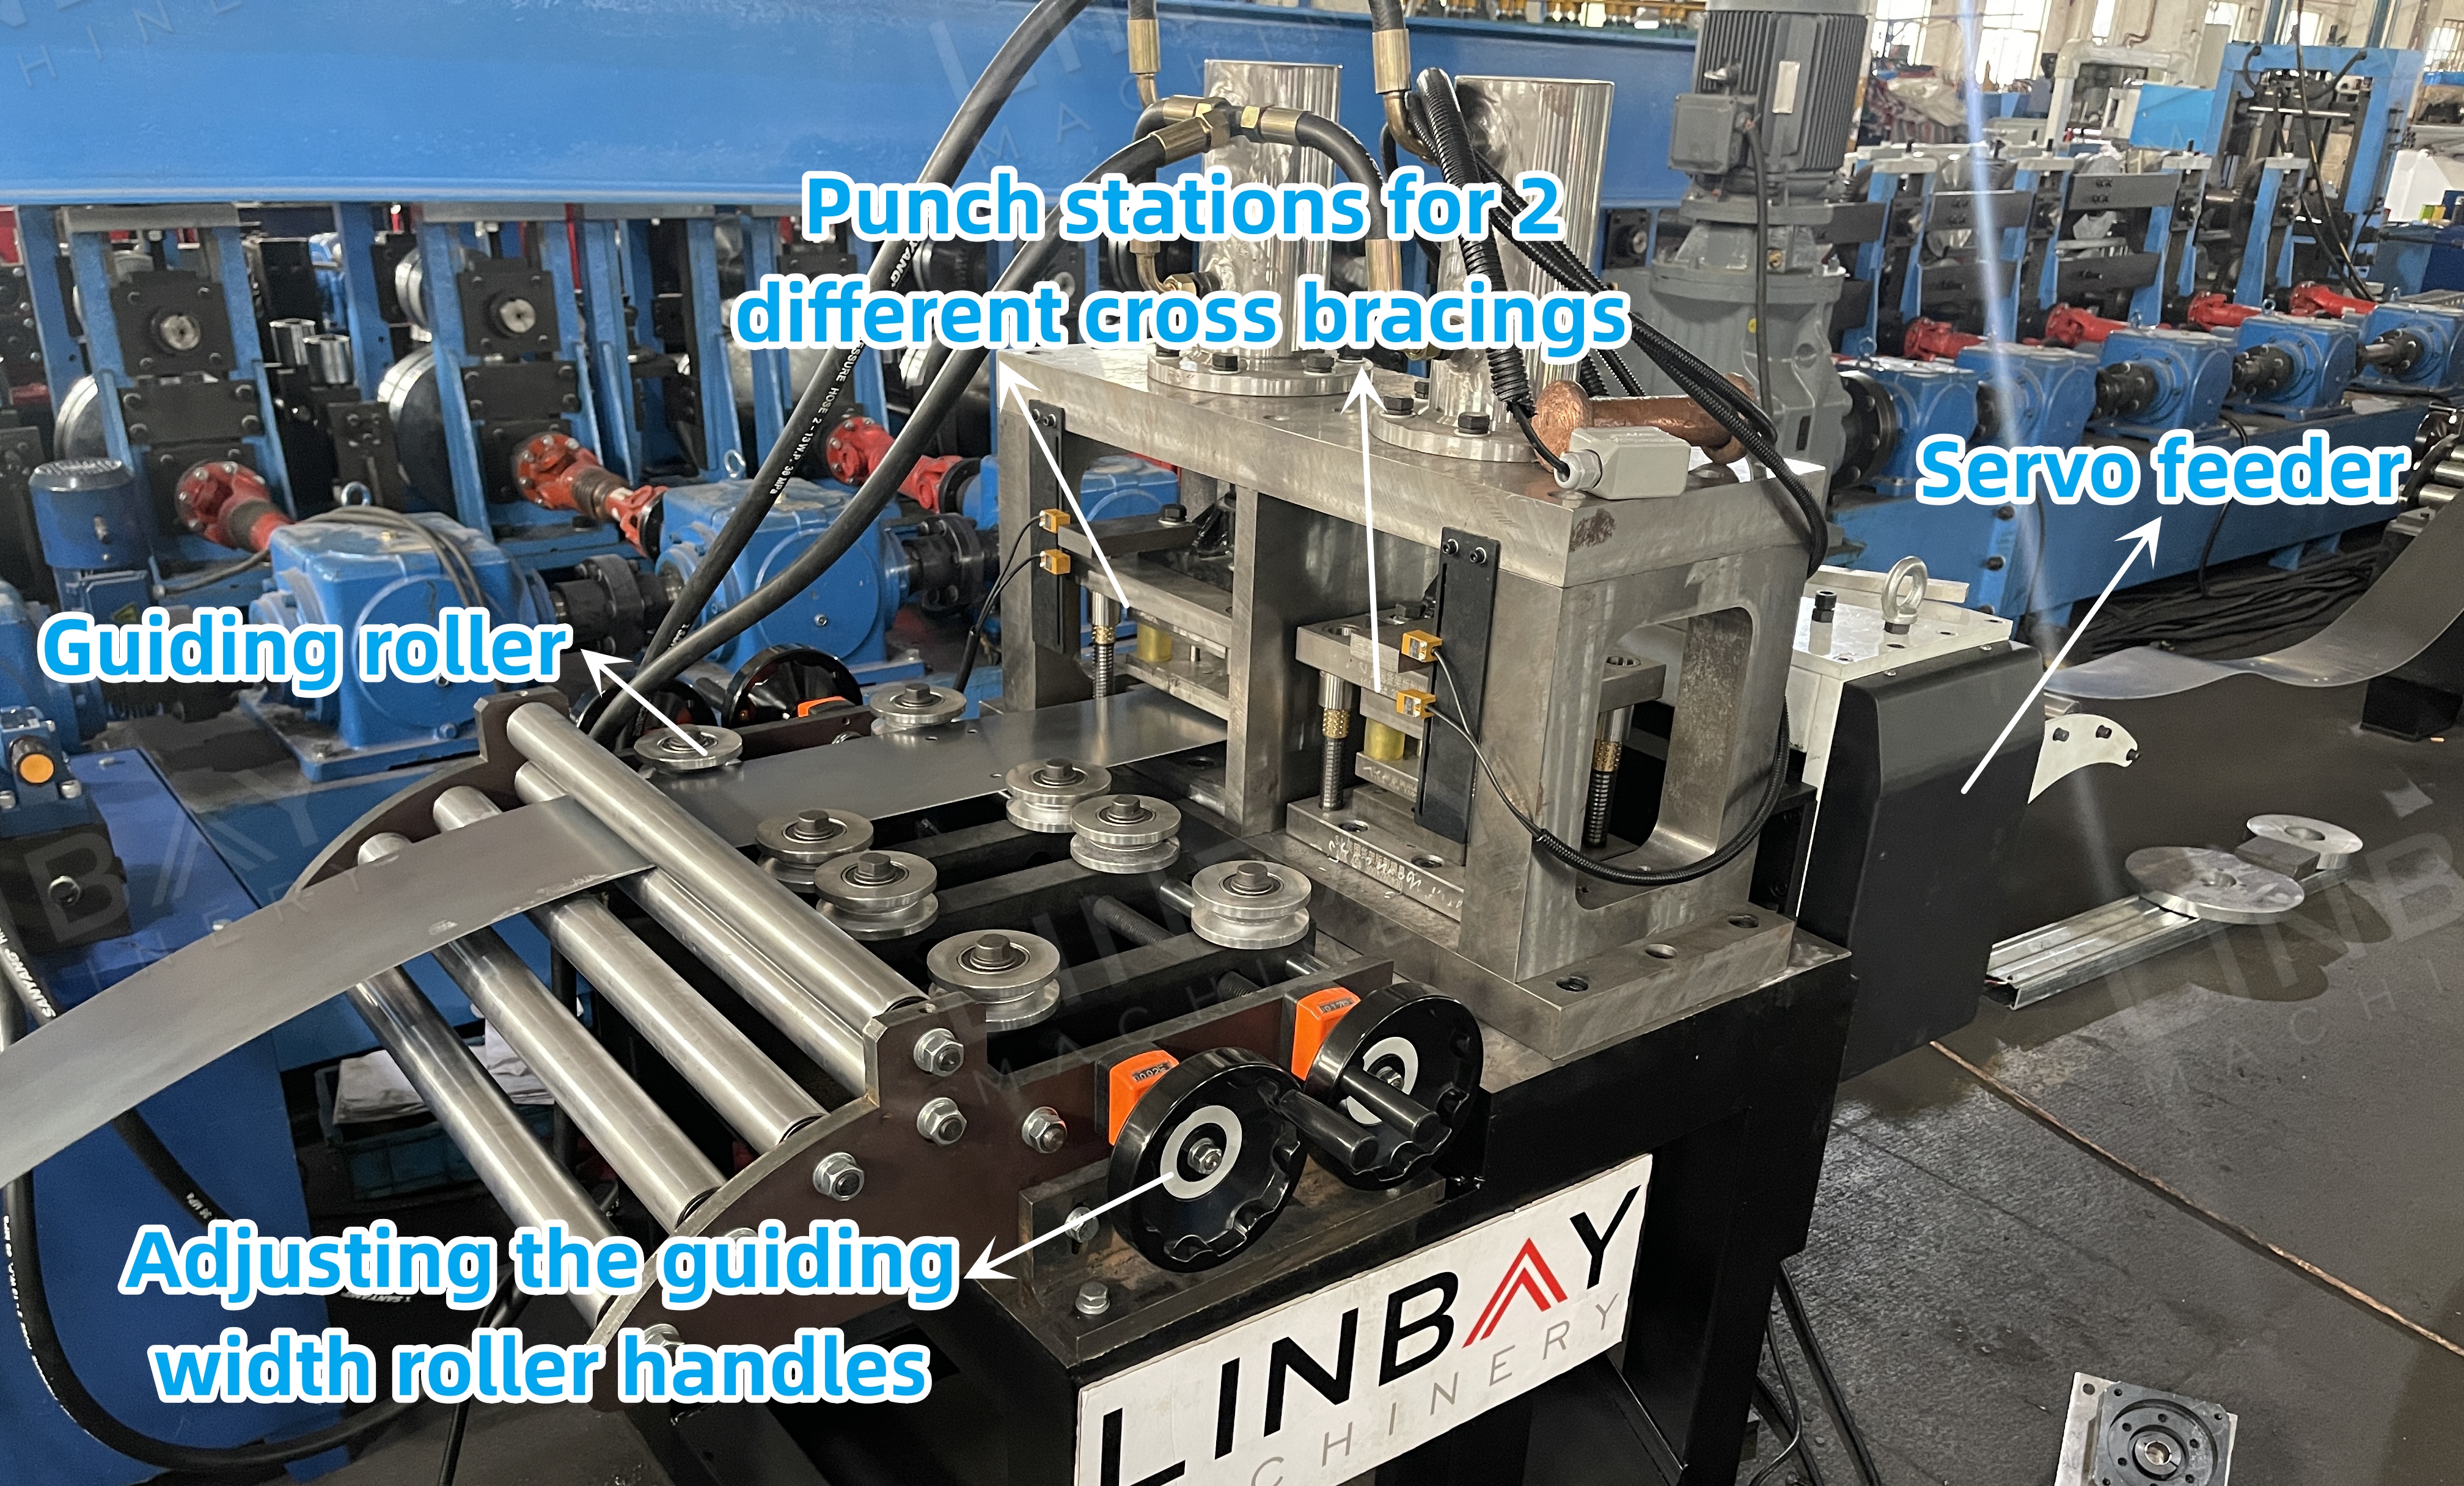
Cette ligne de production utilise la version autonome, permettant au dérouleur et à la machine de formage de fonctionner en continu pendant le poinçonnage, garantissant ainsi une production ininterrompue. La version autonome comprend un alimentateur servo-commandé par un servomoteur, ce qui minimise les temps d'arrêt et de démarrage et contrôle précisément la longueur d'avance de la bobine pour un poinçonnage précis. Le mécanisme d'alimentation pneumatique intégré à l'alimentateur protège la surface de la bobine des rayures.
Guidage
Les rouleaux de guidage assurent un alignement correct de la bobine et de la machine afin d'éviter toute déformation pendant le formage, car la rectitude du contreventement a un impact direct sur la stabilité globale de l'étagère.
Machine de profilage à rouleaux
Cette machine de formage possède une structure en fonte et un système de boîte de vitesses. Il est important de noter que les deux rangées ne peuvent pas fonctionner simultanément. Pour une capacité de production plus élevée, nous recommandons une ligne de production distincte pour chaque format.
Découpe hydraulique volante
La conception « volante » permet à la base de la machine de découpe de se déplacer le long d'un rail, permettant une alimentation continue de la bobine à travers la machine de formage sans arrêt pour la découpe, améliorant ainsi la vitesse globale de la ligne.
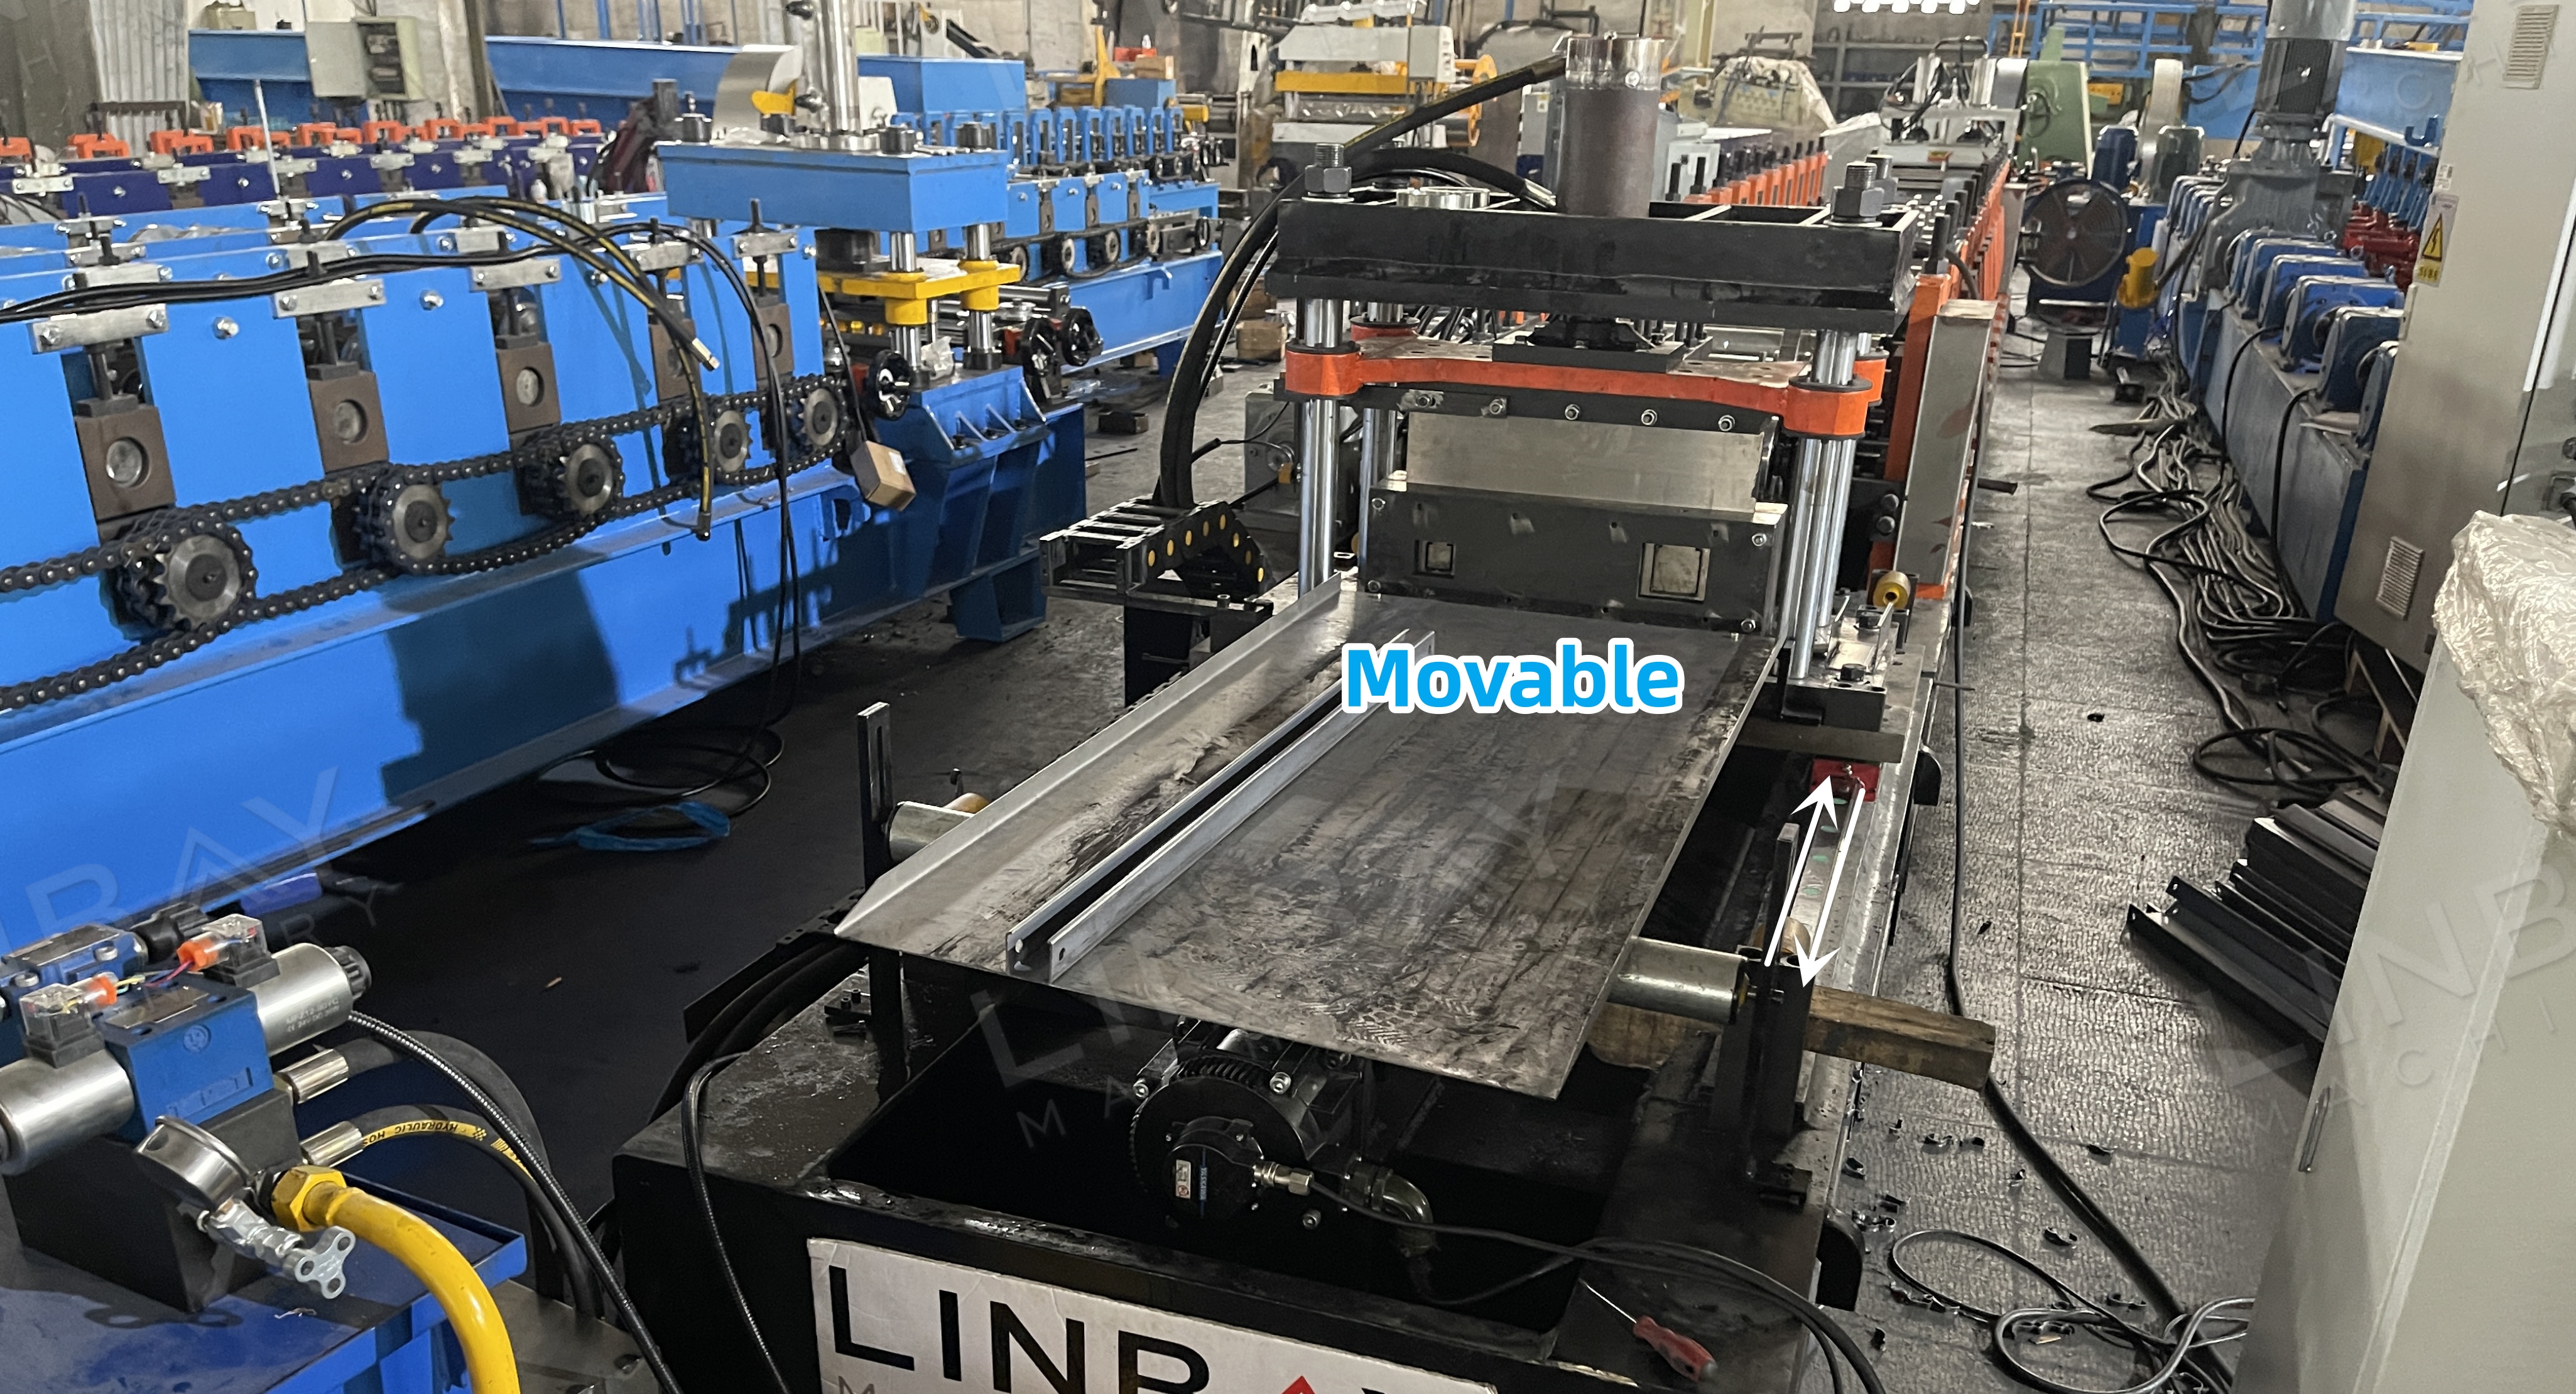
La lame de coupe doit être adaptée à la forme du profil, ce qui nécessite une lame différente pour chaque taille.
Dispositif optionnel : soudeuse bout à bout à cisaillement
La cisailleuse-soudeuse intègre les fonctions de cisaillement et de soudage, permettant l'assemblage de bobines d'acier neuves et usagées. Ceci réduit le gaspillage de matériau, minimise le temps de changement de bobine et simplifie les réglages. Elle utilise le soudage TIG pour garantir des joints lisses et plats.
Centrale hydraulique
La centrale hydraulique est équipée de ventilateurs de refroidissement assurant une dissipation thermique efficace, garantissant un fonctionnement continu et une productivité accrue. Elle est reconnue pour sa fiabilité et sa durabilité.
Armoire de commande PLC et encodeur
L'encodeur transforme la longueur de bobine mesurée en signaux électriques pour l'armoire de commande PLC. Cette armoire régule la vitesse de production, le rendement par cycle et la longueur de coupe. Grâce à la précision du retour d'information de l'encodeur, la machine de découpe atteint une précision de coupe de ±1 mm.
1. Dérouleur

2. L'alimentation

3. Poing

4. Bancs de profilage à rouleaux

5. Système de conduite

6. Système de coupe

Autres

Table extérieure