วิดีโอ
ประวัติโดยย่อ
คานค้ำยันขวางมีความสำคัญอย่างยิ่งสำหรับระบบชั้นวางสินค้าสำหรับงานหนัก โดยทำหน้าที่รองรับในแนวทแยงระหว่างเสาตั้งสองต้น ช่วยป้องกันการโยกเยกและรักษาแนวโครงสร้างให้คงที่ภายใต้น้ำหนักบรรทุกมาก โดยทั่วไปแล้ว คานค้ำยันขวางจะทำจากเหล็กแผ่นรีดร้อน เหล็กแผ่นรีดเย็น หรือเหล็กชุบสังกะสีที่มีความหนา 1.5 ถึง 2 มิลลิเมตร
โดยทั่วไป การผลิตเหล็กค้ำยันขวางจะใช้เครื่องดัด แต่สายการผลิตเครื่องขึ้นรูปม้วน ซึ่งรวมถึงกระบวนการคลายม้วน การปรับระดับ การขึ้นรูปม้วน การเจาะ และการตัด ให้ระบบอัตโนมัติที่สูงกว่าและลดต้นทุนแรงงานคนลงได้ โซลูชันนี้จึงกลายเป็นทางเลือกที่ได้รับความนิยมสำหรับลูกค้าจำนวนมาก เนื่องจากมีประสิทธิภาพและคุ้มค่า
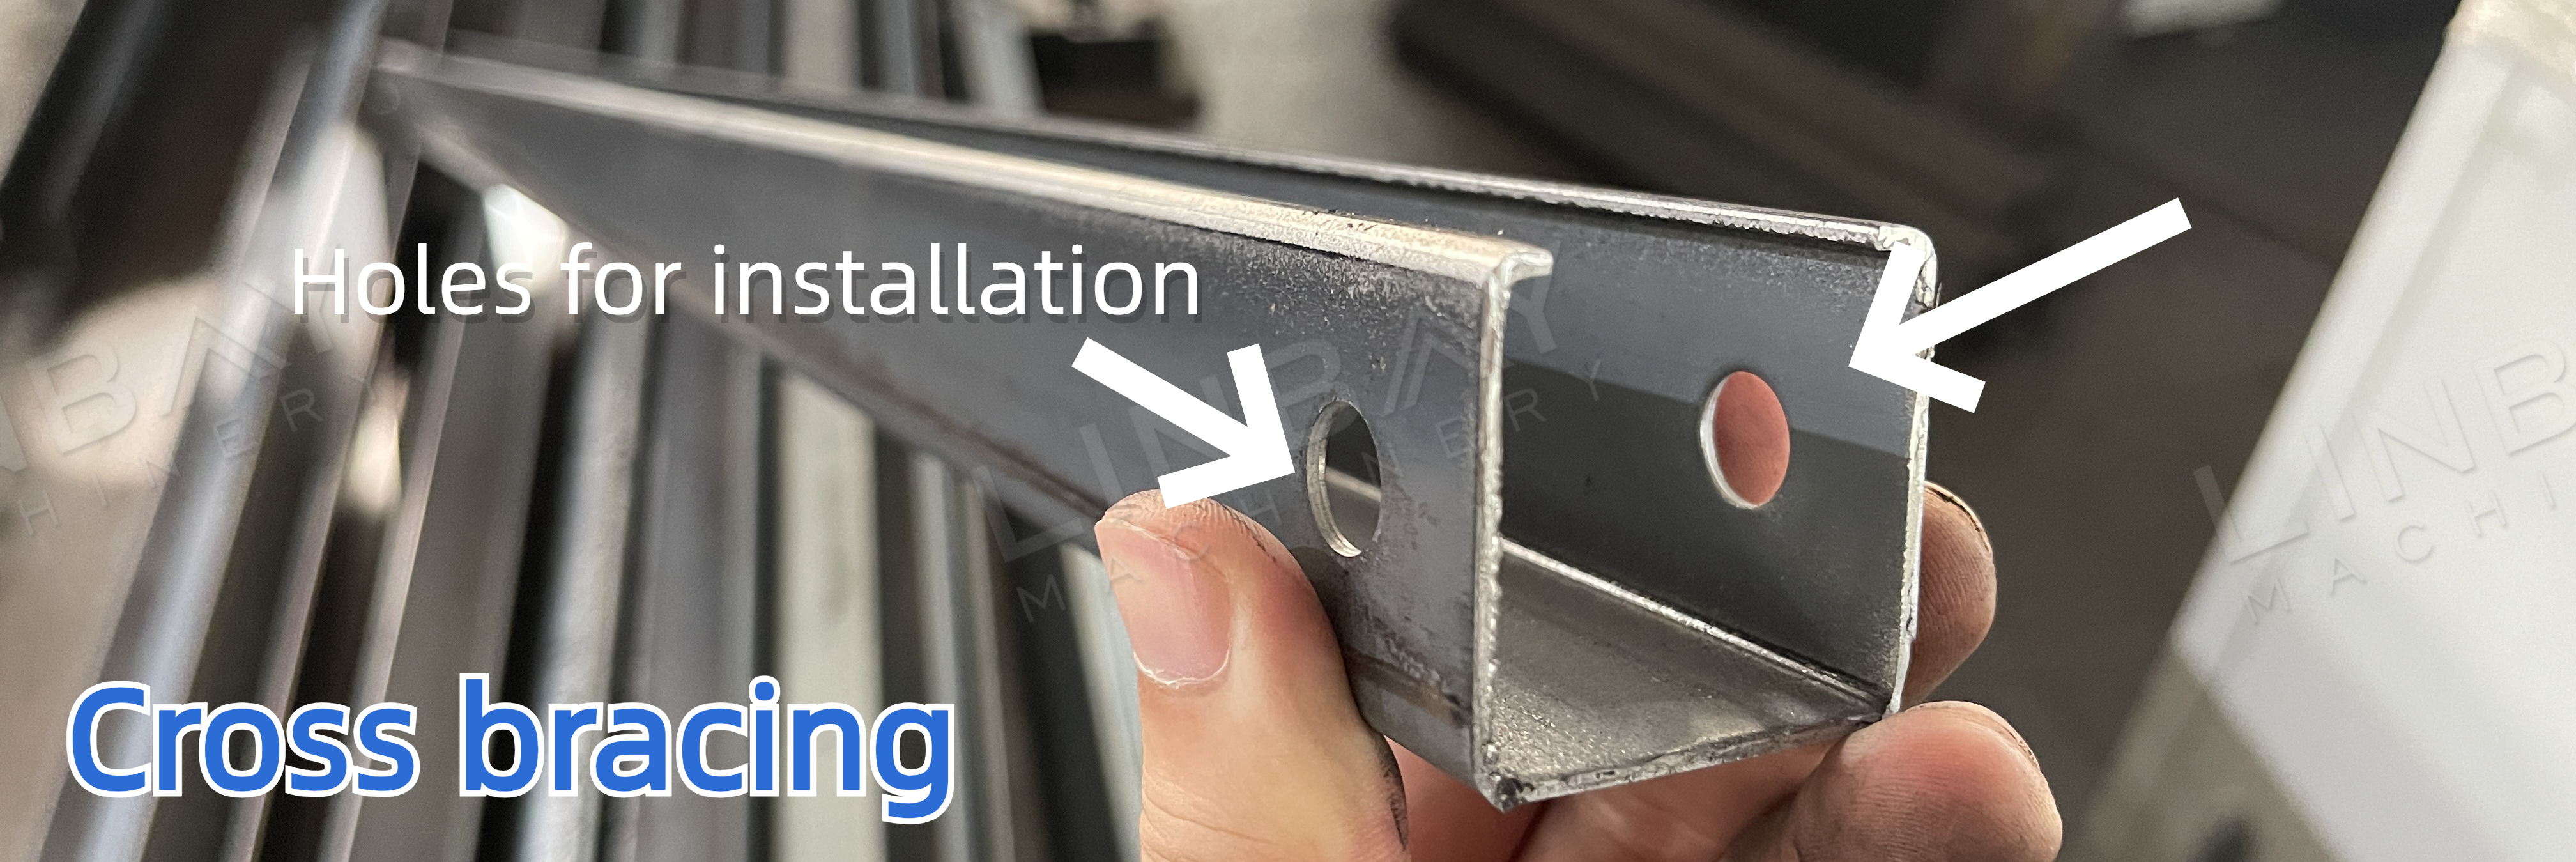
รูปแบบการเจาะรูจะแตกต่างกันไปตามวิธีการติดตั้ง:
วิธีการติดตั้งแบบที่ 1: ติดตั้งเหล็กค้ำยันเพียงชิ้นเดียวไว้ด้านในเสาตั้งของชั้นวาง โดยต้องเจาะรูไว้ล่วงหน้าในระดับความสูงที่จะติดตั้งเหล็กค้ำยันเพื่อใช้สำหรับยึดด้วยสกรู
วิธีการติดตั้งแบบที่ 2: ติดตั้งเหล็กค้ำสองชิ้นไว้ด้านในเสาตั้งของชั้นวาง โดยต้องเจาะรูไว้ล่วงหน้าที่ด้านล่างของเหล็กค้ำเพื่อใช้สำหรับยึดด้วยสกรู
กรณีศึกษาจริง - พารามิเตอร์ทางเทคนิคหลัก
แผนผังการทำงาน: เครื่องคลายขดลวด--เครื่องป้อนแบบเซอร์โว--เครื่องเจาะไฮดรอลิก--ระบบนำทาง--เครื่องขึ้นรูปม้วน--เครื่องตัดไฮดรอลิกแบบบิน--โต๊ะส่งออก
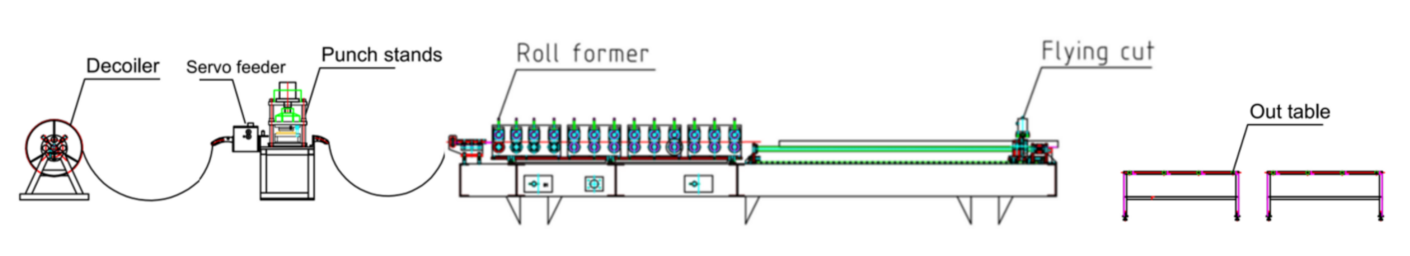
เมื่อเปรียบเทียบกับสายการผลิตแบบแถวเดียวสองสาย สายการผลิตแบบสองแถวสามารถช่วยประหยัดค่าใช้จ่ายของเครื่องขึ้นรูป เครื่องคลายขดลวด และเครื่องป้อนเซอร์โวเพิ่มเติม รวมถึงพื้นที่ที่จำเป็นสำหรับสายการผลิตอีกสายหนึ่ง นอกจากนี้ โครงสร้างแบบสองแถวยังช่วยลดต้นทุนด้านเวลาในการเปลี่ยนขนาด ซึ่งแตกต่างจากการเปลี่ยนขนาดด้วยมือในสายการผลิตแบบแถวเดียว จึงช่วยเพิ่มประสิทธิภาพได้
กรณีศึกษาจริง - พารามิเตอร์ทางเทคนิคหลัก
1. ความเร็วของสายเคเบิล: 4-6 เมตร/นาที ปรับได้
2. วัสดุที่เหมาะสม: เหล็กรีดร้อน, เหล็กรีดเย็น, เหล็กชุบสังกะสี
3. ความหนาของวัสดุ: 1.5-2 มม.
4. เครื่องขึ้นรูปโลหะแบบรีด: โครงสร้างเหล็กหล่อ
5. ระบบขับเคลื่อน: ระบบเกียร์
6. ระบบตัด: การตัดแบบไฮดรอลิกแบบต่อเนื่อง โดยเครื่องขึ้นรูปม้วนจะไม่หยุดทำงานขณะทำการตัด
7. ตู้ควบคุม PLC: ระบบ Siemens
กรณีศึกษาจริง - เครื่องจักร
1. เครื่องคลายขดลวดไฮดรอลิก*1
2. เครื่องป้อนเซอร์โว*1
3. เครื่องเจาะไฮดรอลิก*1
4. เครื่องขึ้นรูปม้วน*1
5. เครื่องตัดไฮดรอลิก*1
6.ตารางออก*2
7. ตู้ควบคุม PLC*1
8.สถานีไฮดรอลิก*2
9. กล่องอะไหล่ (ฟรี)*1
คำอธิบายกรณีศึกษาจริง
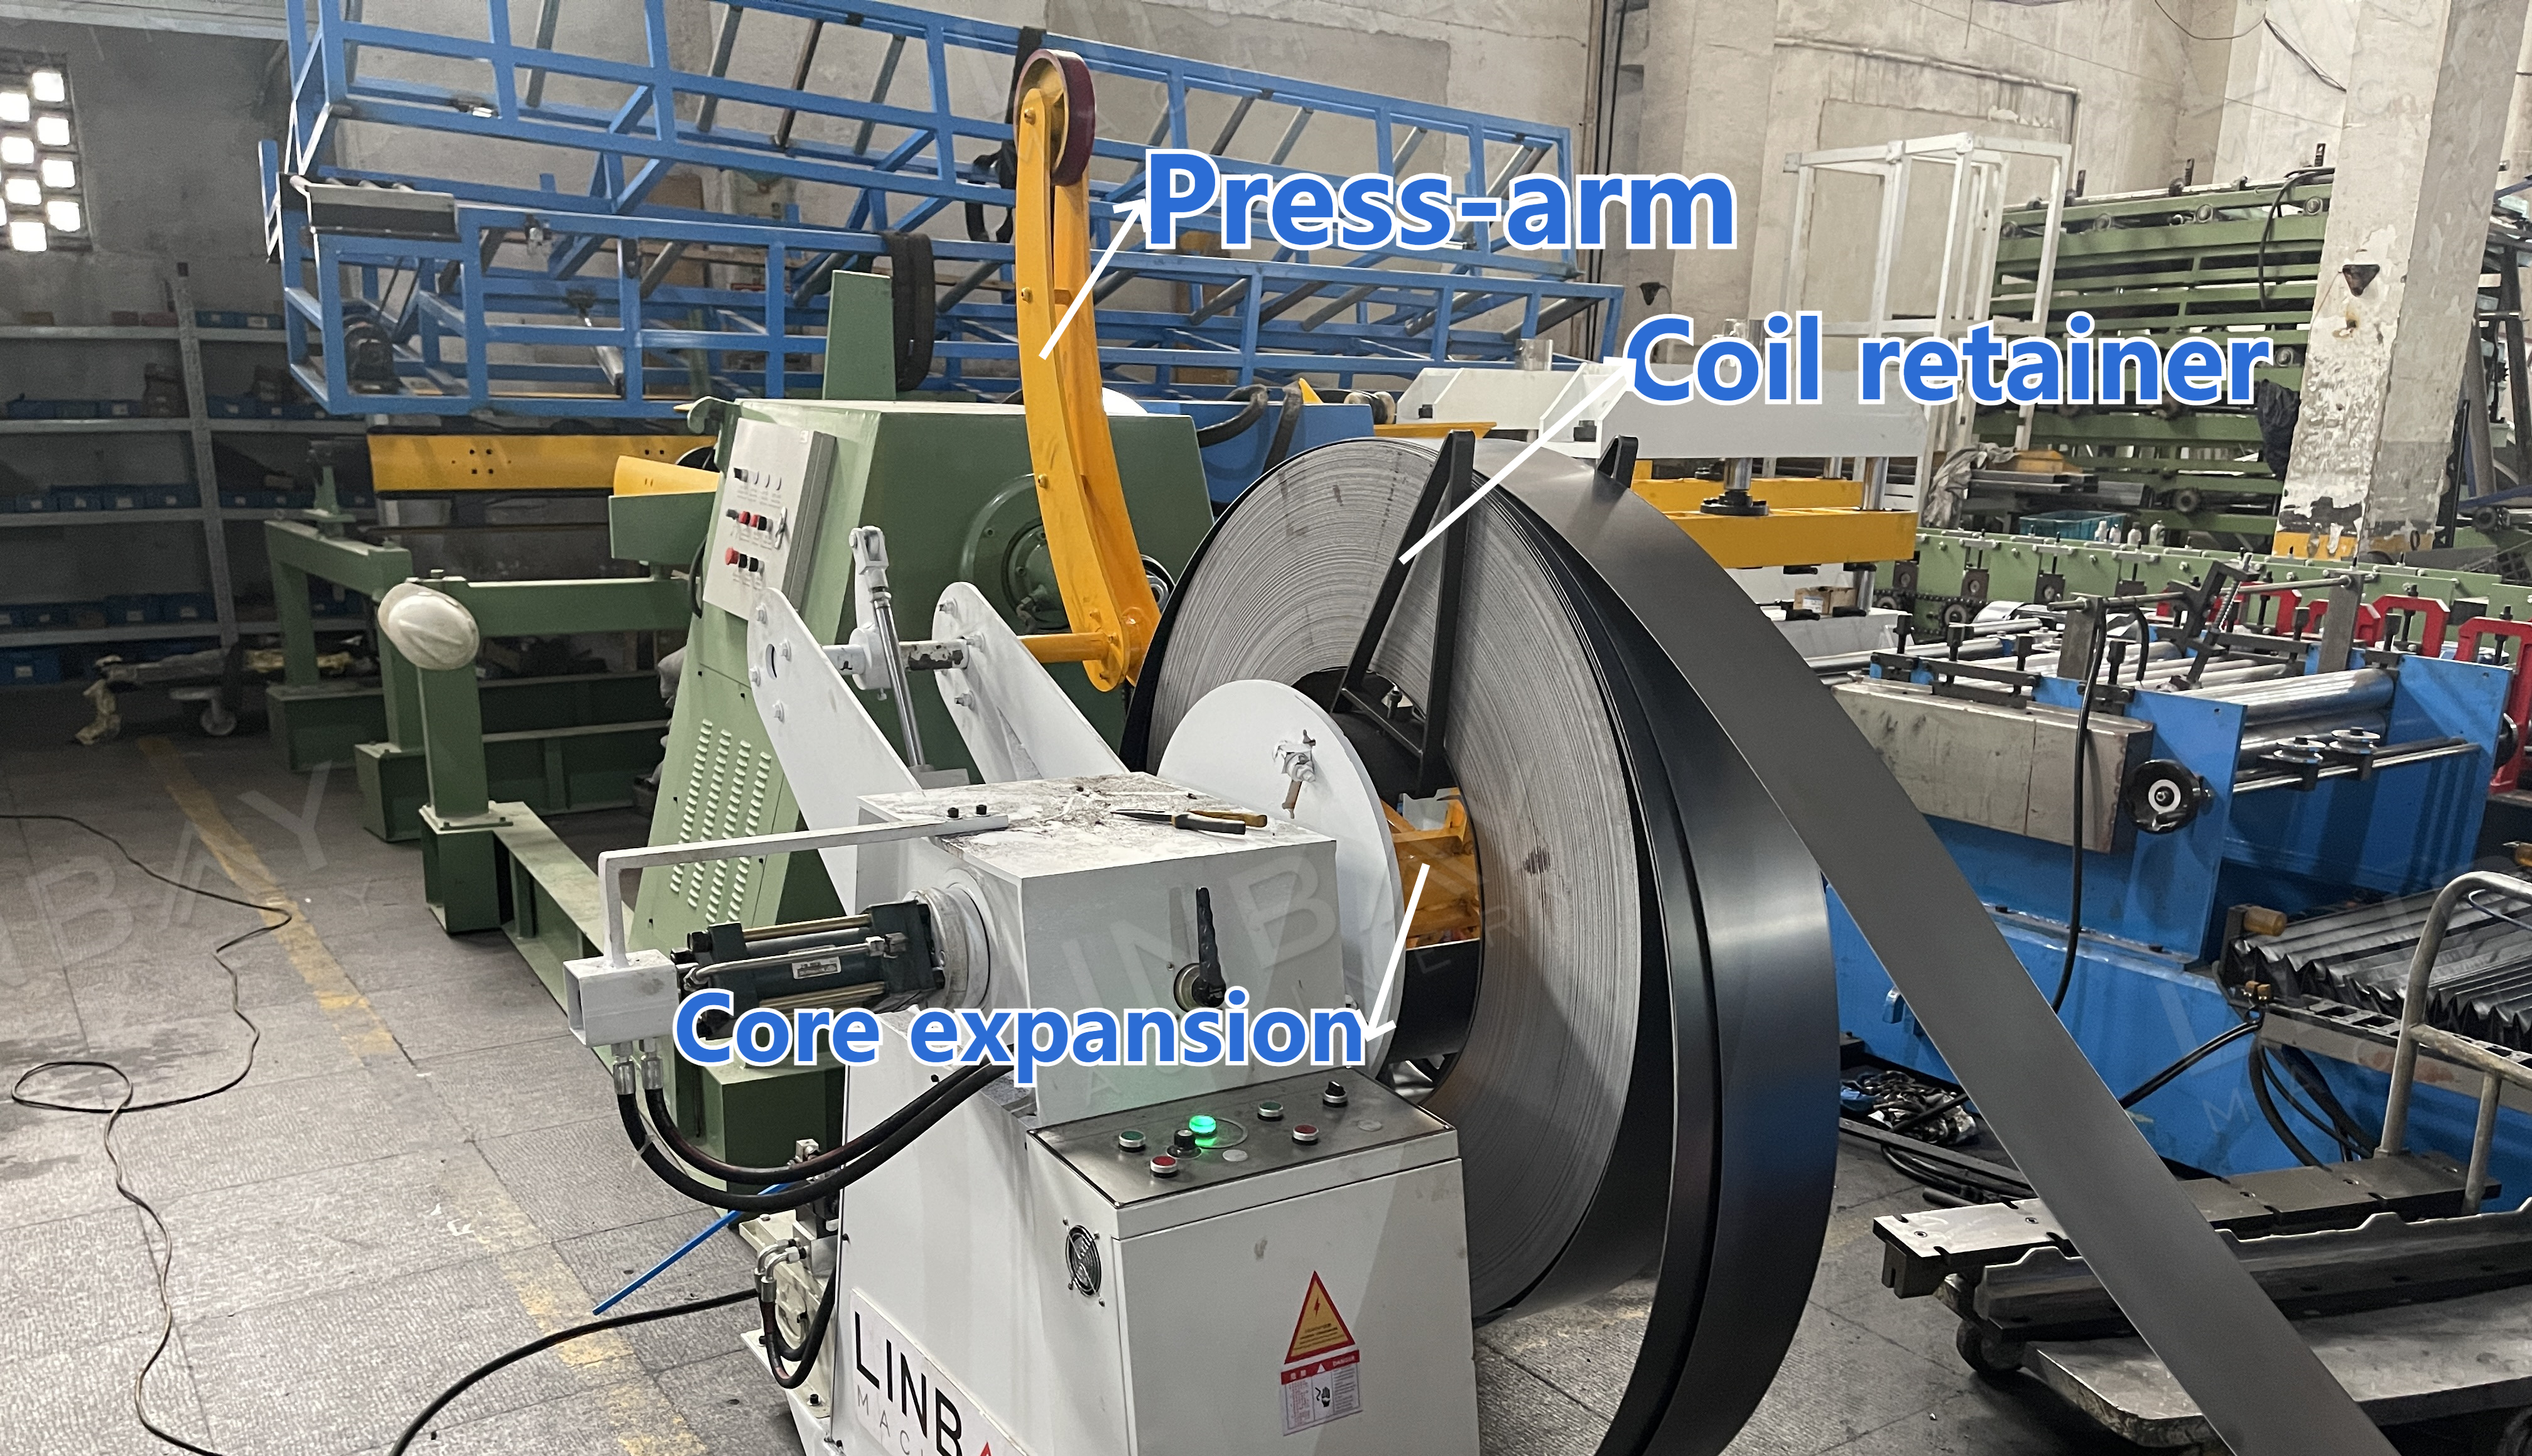
เครื่องคลายขดลวด
แกนกลางของเครื่องคลายขดลวดทำหน้าที่รองรับขดลวดเหล็กและทำหน้าที่เป็นอุปกรณ์ขยายตัว รองรับขดลวดที่มีเส้นผ่านศูนย์กลางภายใน 490-510 มม. อุปกรณ์แขนกดบนเครื่องคลายขดลวดจะยึดขดลวดไว้ในระหว่างการโหลด ป้องกันไม่ให้ขดลวดดีดตัวออกเนื่องจากแรงตึงภายใน และช่วยให้มั่นใจในความปลอดภัยของผู้ปฏิบัติงาน
เครื่องเจาะไฮดรอลิกและระบบป้อนอัตโนมัติ
เครื่องเจาะไฮดรอลิก ซึ่งขับเคลื่อนด้วยระบบไฮดรอลิก จะสร้างรูในขดเหล็ก โดยจะเจาะรูเพื่อเสริมความแข็งแรงที่ปลายทั้งสองด้าน ไม่ว่าจะเป็นที่ขอบหรือด้านล่าง ขึ้นอยู่กับข้อกำหนดในการติดตั้ง มีเครื่องเจาะไฮดรอลิกแบบตั้งพื้นและแบบรวมเข้ากับเครื่องขึ้นรูป แบบรวมเข้ากับเครื่องขึ้นรูปจะใช้ฐานเดียวกันกับเครื่องรีดขึ้นรูป และจะหยุดการทำงานของเครื่องจักรอื่นๆ ชั่วคราวในระหว่างการเจาะ
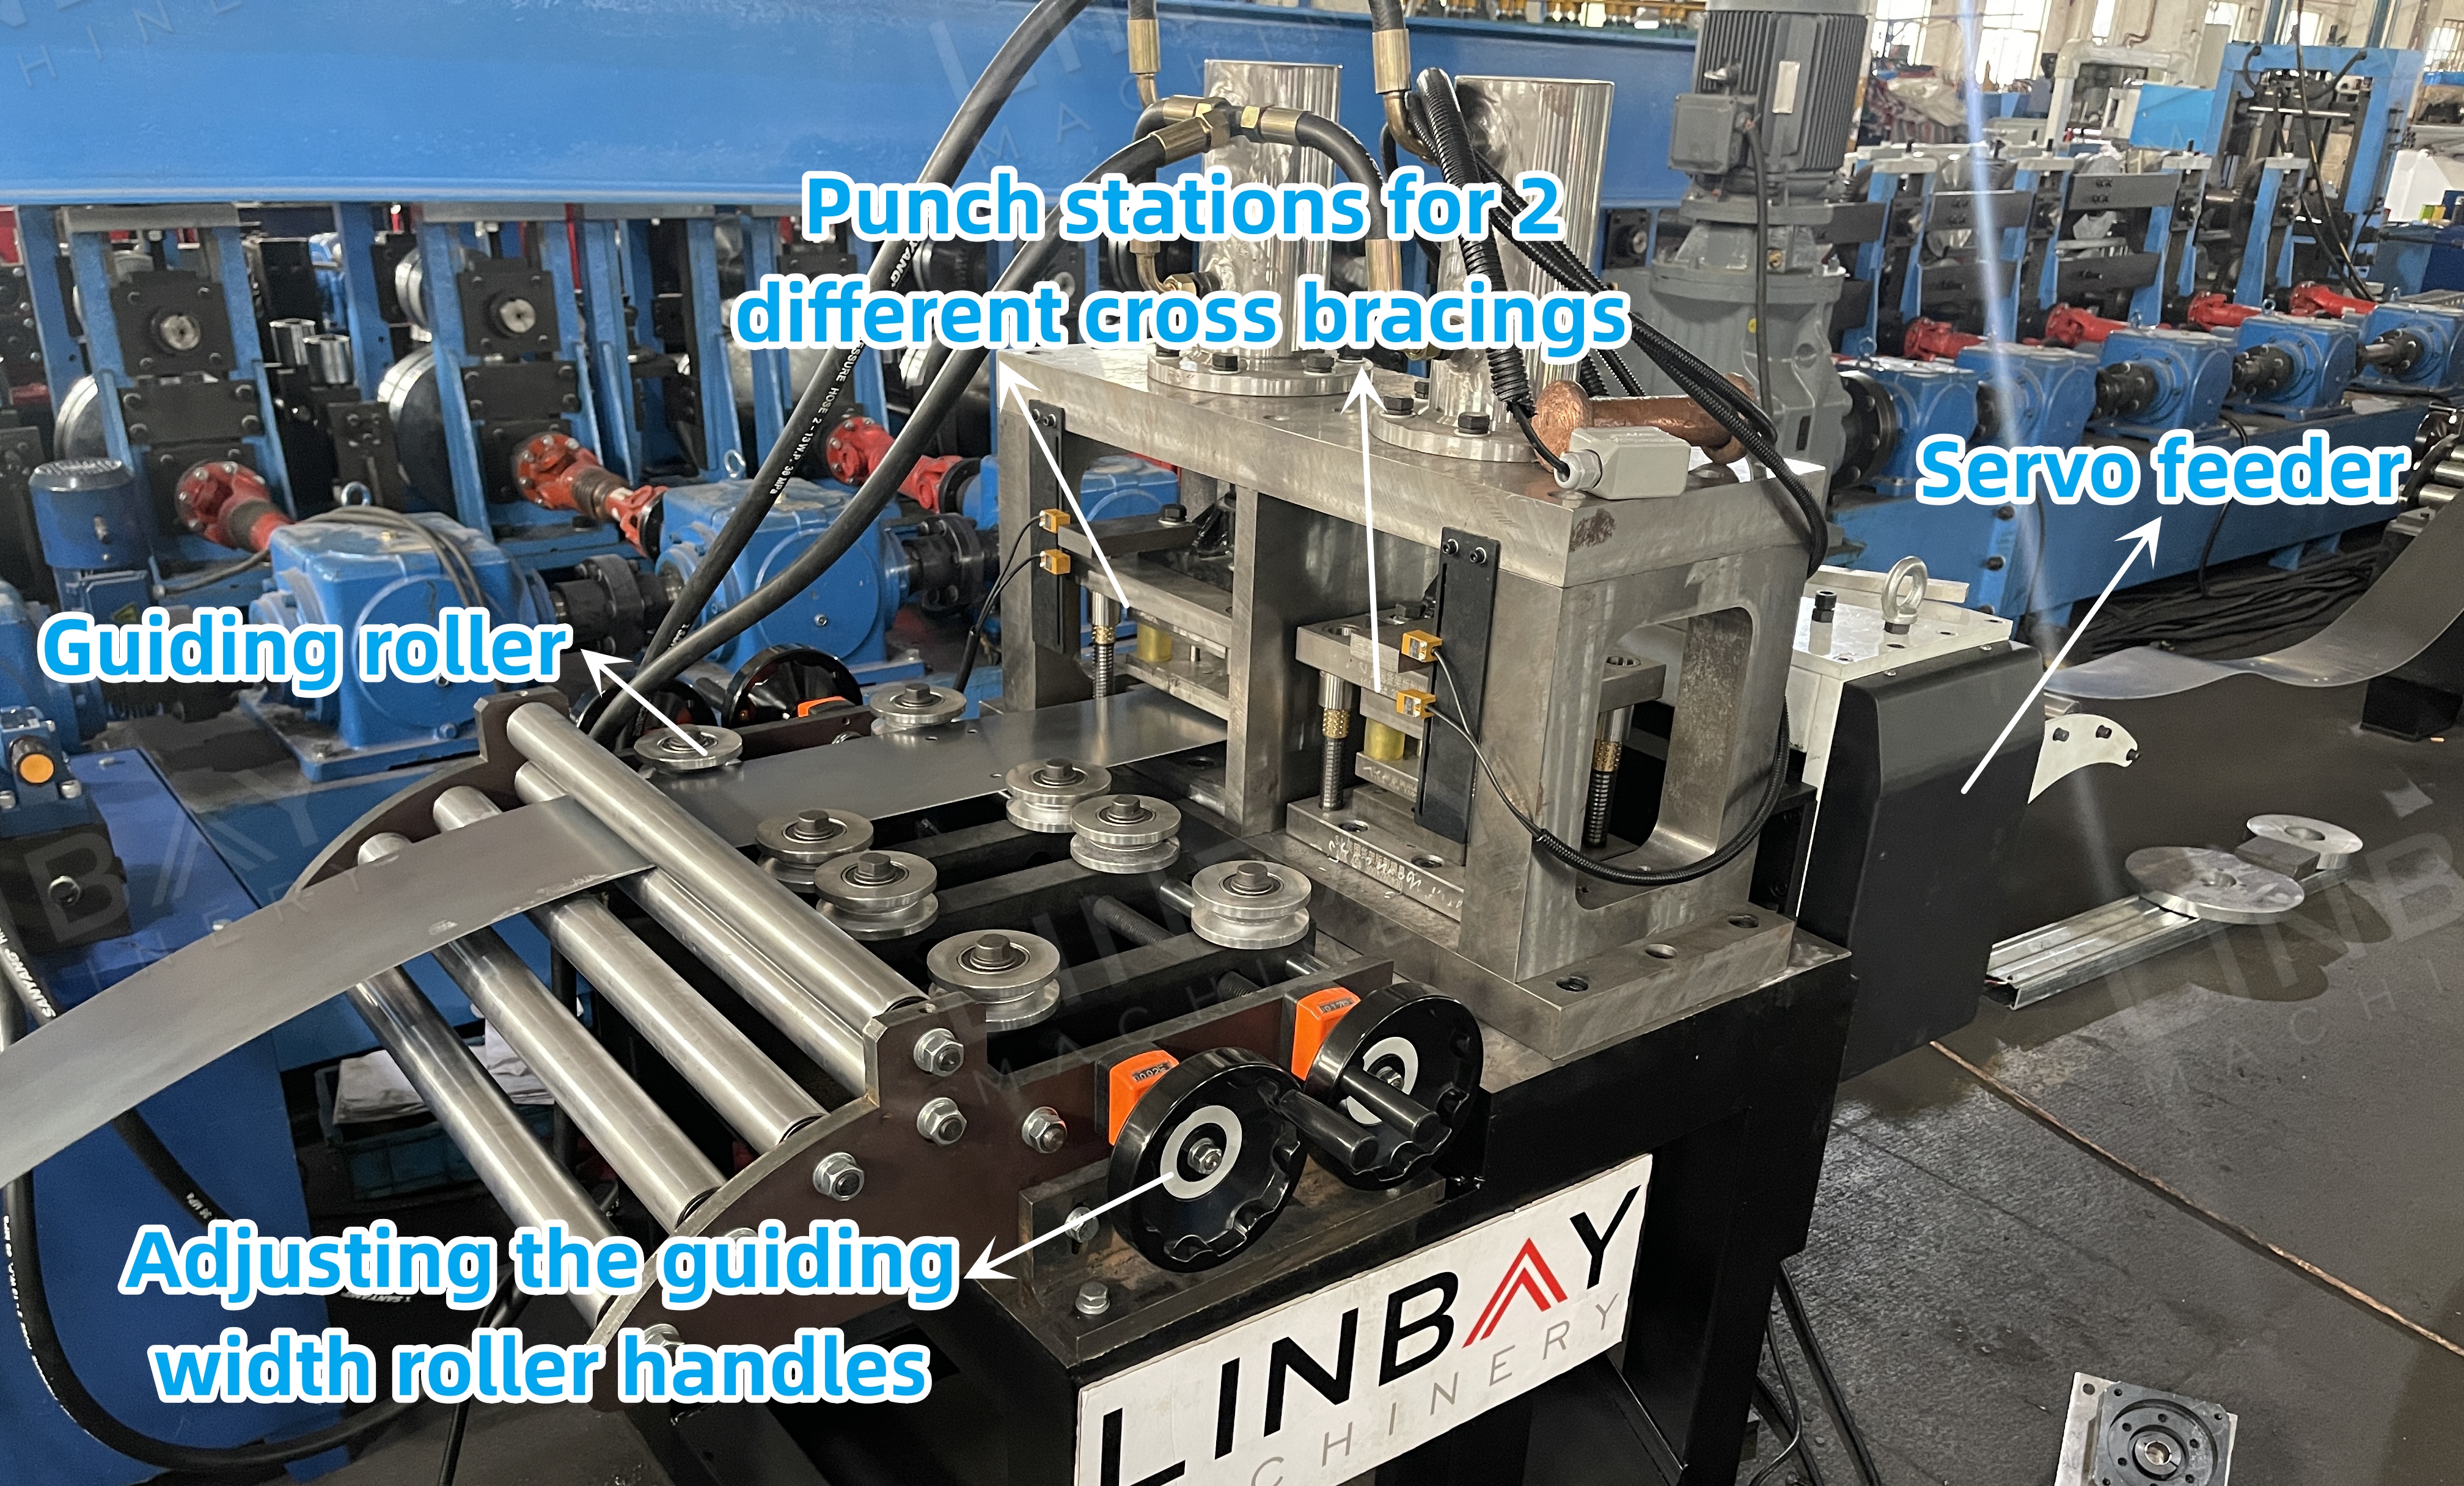
สายการผลิตนี้ใช้รุ่นแบบแยกส่วน ทำให้เครื่องคลายขดลวดและเครื่องขึ้นรูปสามารถทำงานได้อย่างต่อเนื่องในระหว่างการเจาะรู ช่วยให้การผลิตไม่หยุดชะงัก รุ่นแบบแยกส่วนนี้มีตัวป้อนแบบเซอร์โวที่ขับเคลื่อนด้วยมอเตอร์เซอร์โว ซึ่งช่วยลดความล่าช้าในการเริ่มและหยุด และควบคุมความยาวการเคลื่อนที่ของขดลวดได้อย่างแม่นยำเพื่อการเจาะรูที่ถูกต้อง กลไกการป้อนแบบนิวแมติกภายในตัวป้อนช่วยป้องกันพื้นผิวของขดลวดจากรอยขีดข่วน
การนำทาง
ลูกกลิ้งนำทางช่วยให้มั่นใจได้ว่าขดลวดและเครื่องจักรอยู่ในแนวที่ถูกต้อง เพื่อป้องกันการบิดเบี้ยวระหว่างการขึ้นรูป เนื่องจากความตรงของคานขวางส่งผลโดยตรงต่อความเสถียรโดยรวมของชั้นวาง
เครื่องขึ้นรูปม้วน
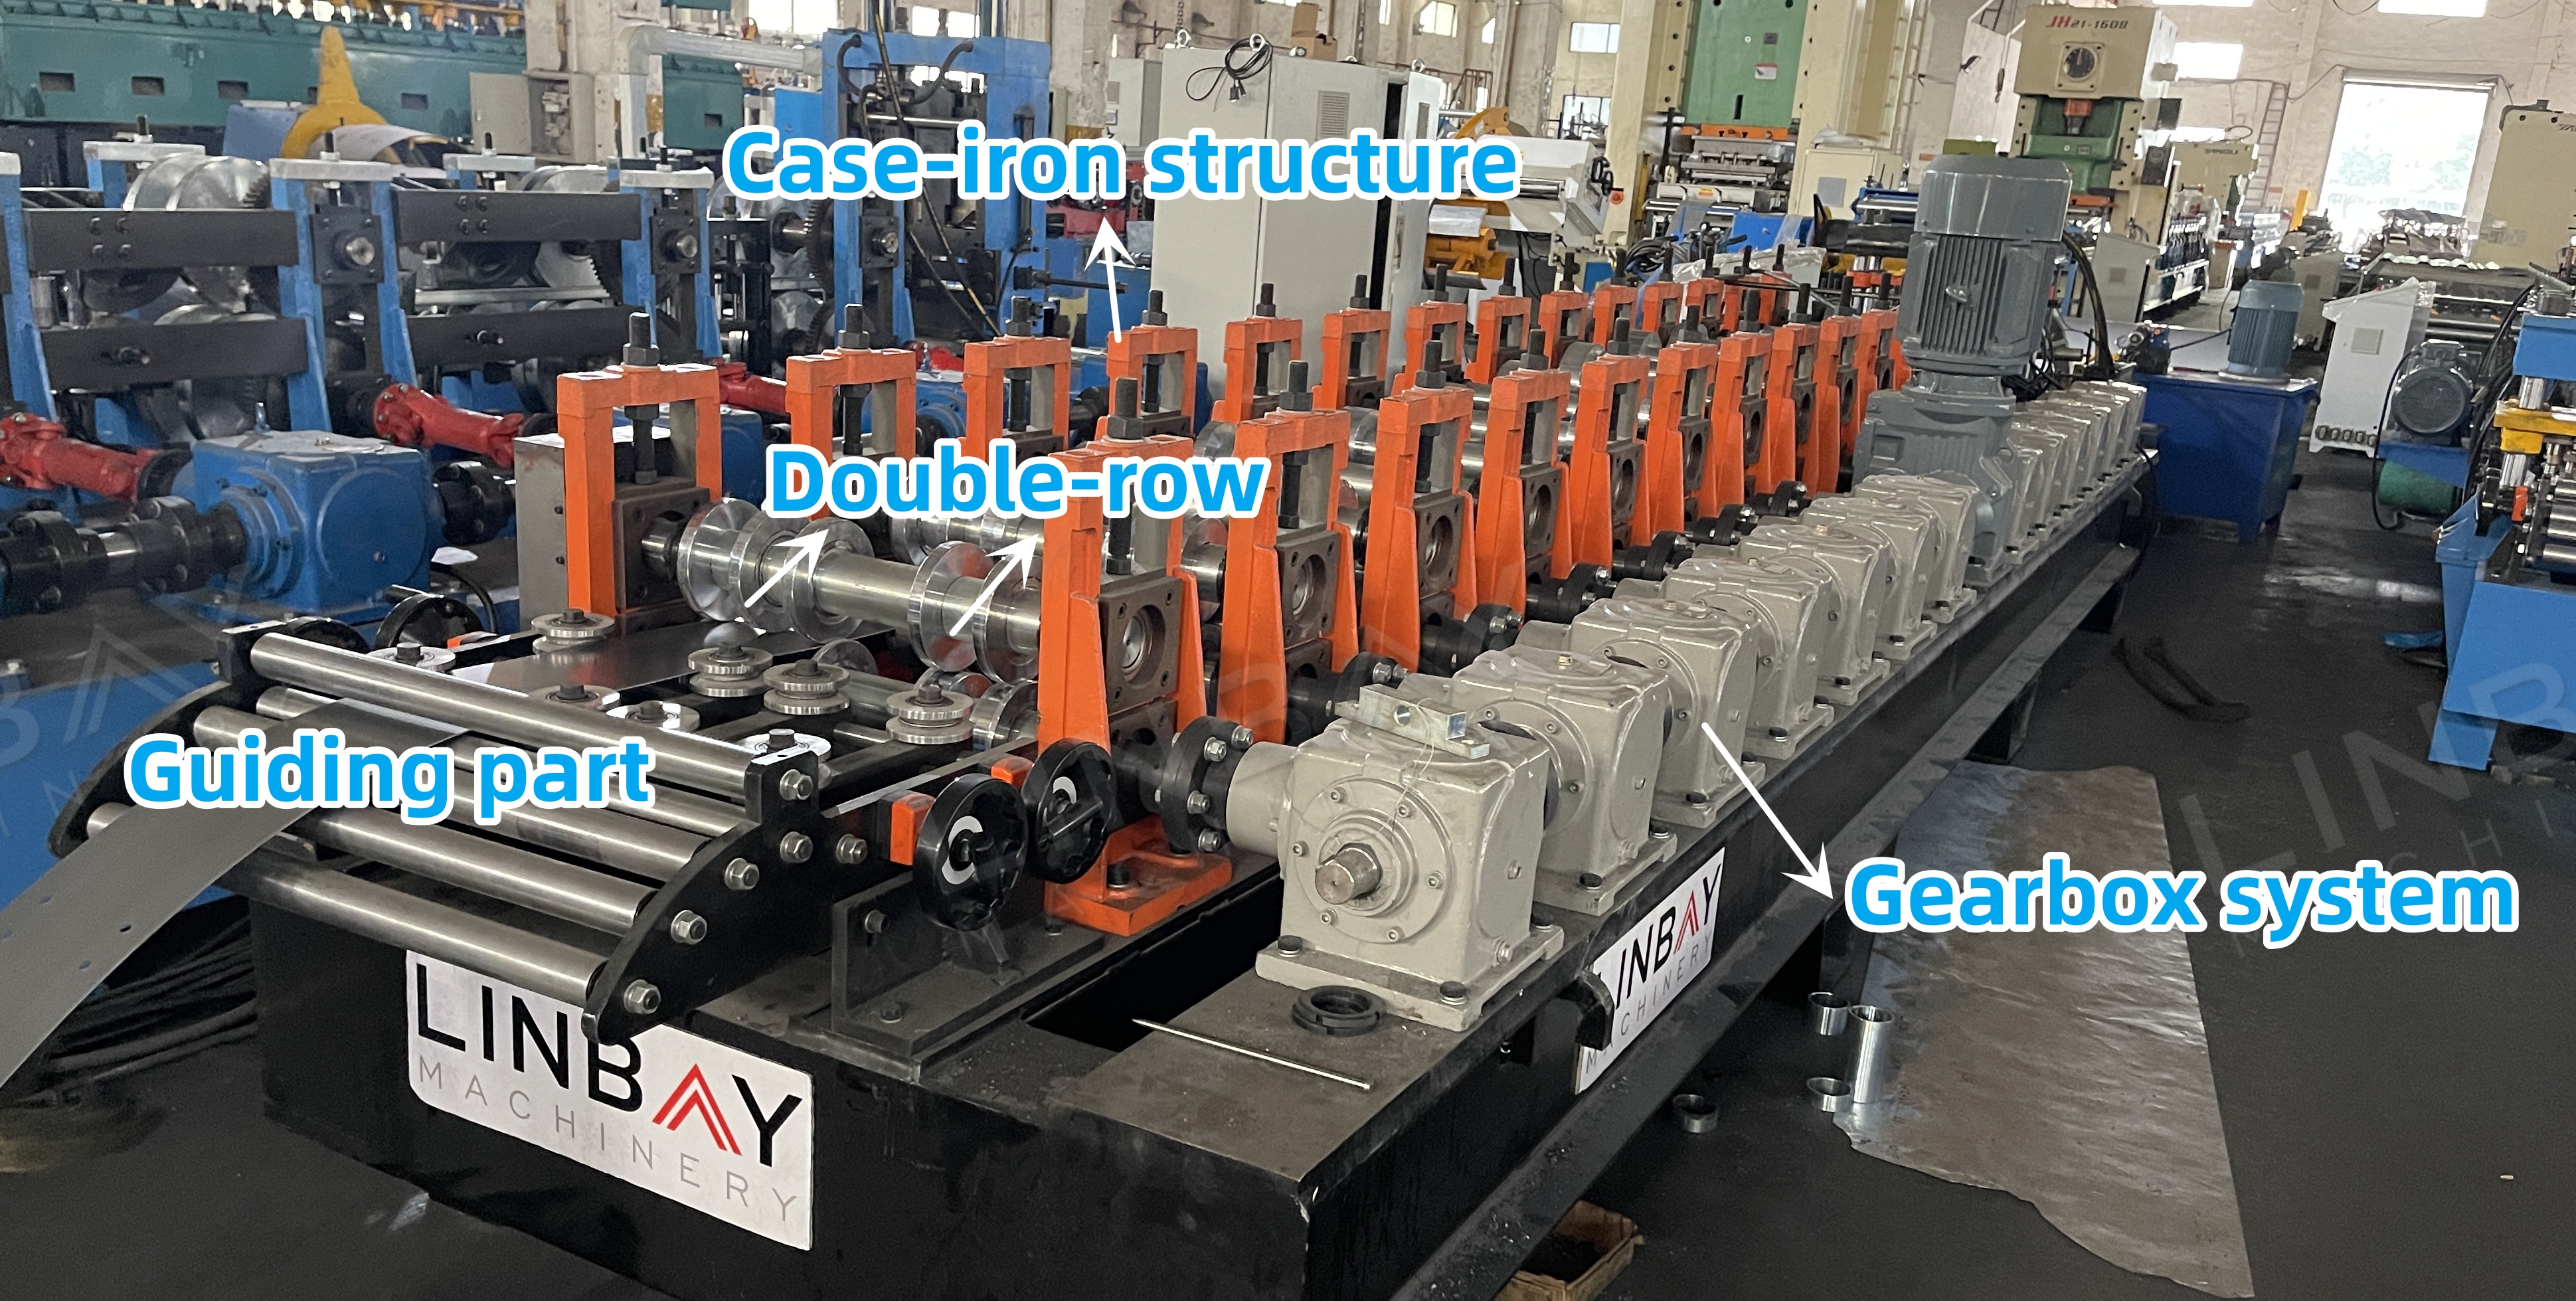
เครื่องขึ้นรูปนี้มีโครงสร้างทำจากเหล็กหล่อและระบบเกียร์ สิ่งสำคัญที่ควรทราบคือ แถวทั้งสองไม่สามารถทำงานพร้อมกันได้ หากต้องการกำลังการผลิตที่สูงขึ้น เราขอแนะนำให้ใช้สายการผลิตแยกกันสำหรับแต่ละขนาด
การตัดไฮดรอลิกแบบบินได้
การออกแบบแบบ "ลอยตัว" ช่วยให้ฐานเครื่องตัดเคลื่อนที่ไปตามรางได้ ทำให้สามารถป้อนขดลวดผ่านเครื่องขึ้นรูปได้อย่างต่อเนื่องโดยไม่ต้องหยุดเพื่อทำการตัด ซึ่งช่วยเพิ่มความเร็วโดยรวมของสายการผลิต
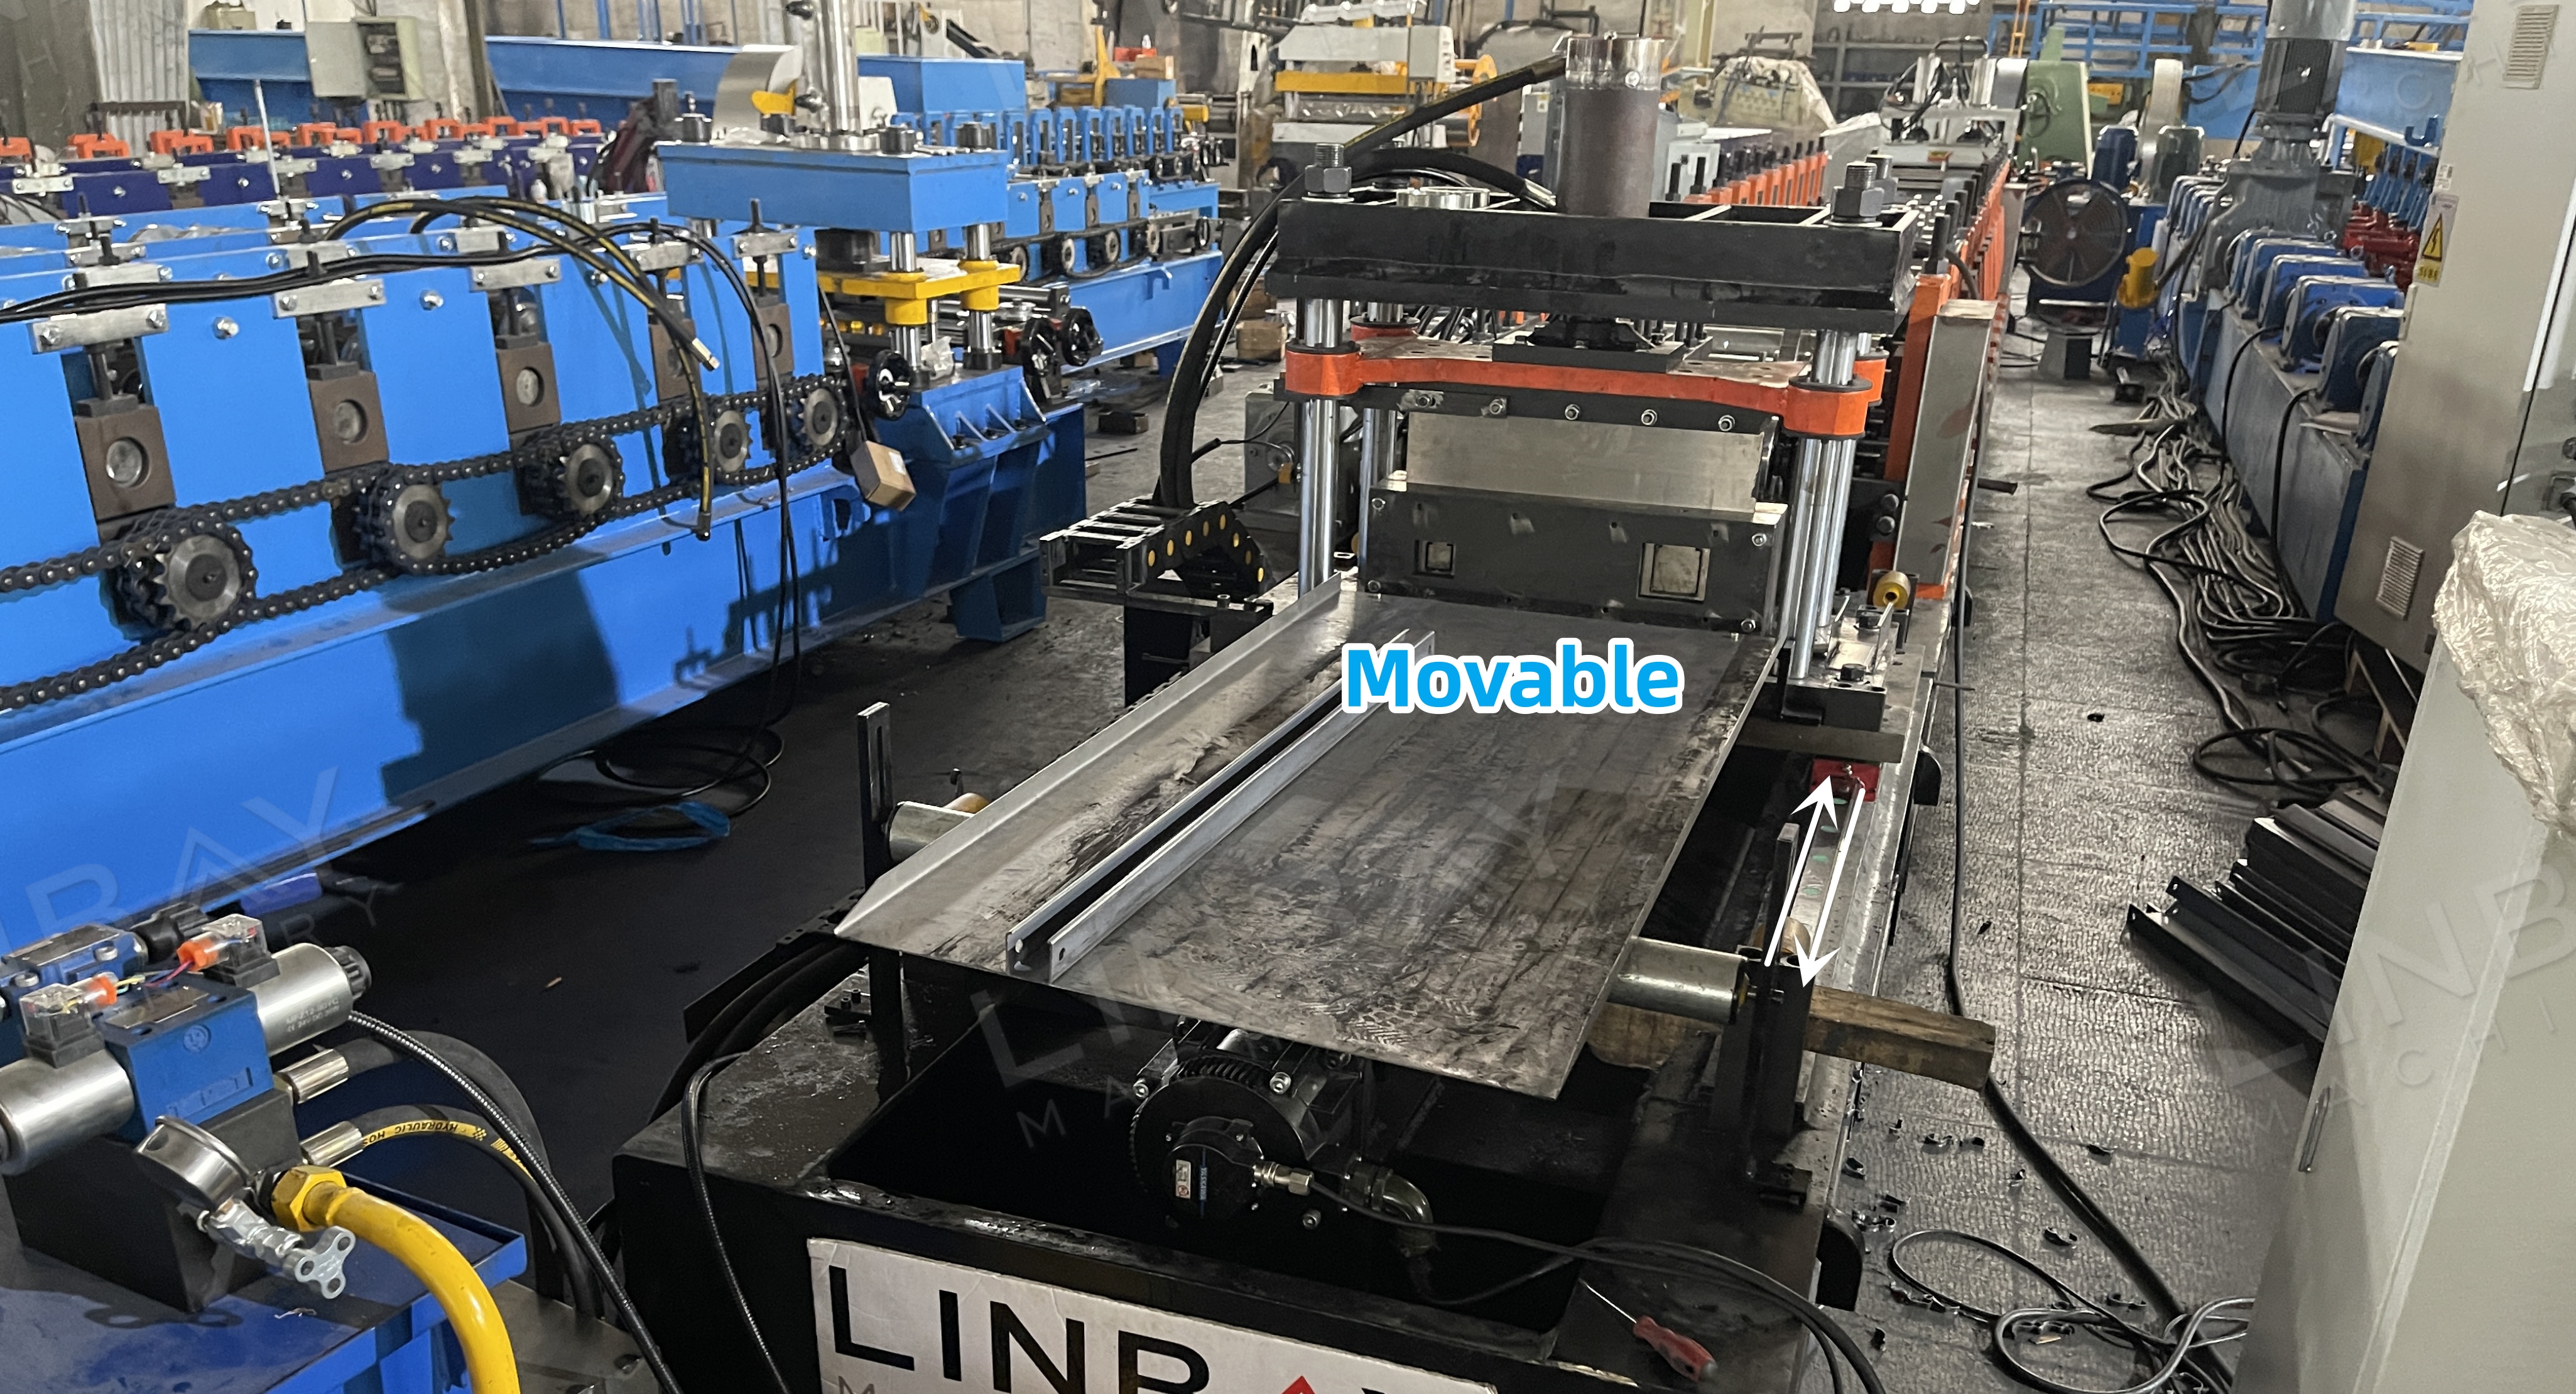
ใบมีดตัดต้องได้รับการออกแบบให้เหมาะสมกับรูปทรงของชิ้นงาน ทำให้ต้องใช้ใบมีดที่แตกต่างกันสำหรับแต่ละขนาด
อุปกรณ์เสริม: เครื่องเชื่อมแบบเฉือนชน
เครื่องเชื่อมแบบตัดและเชื่อมนี้ผสานรวมฟังก์ชันการตัดและการเชื่อมเข้าด้วยกัน ทำให้สามารถเชื่อมต่อเหล็กม้วนใหม่และเก่าได้ ช่วยลดการสูญเสียวัสดุ ลดเวลาในการเปลี่ยนเหล็กม้วน และทำให้การปรับแต่งง่ายขึ้น โดยใช้การเชื่อม TIG เพื่อให้ได้รอยต่อที่เรียบและได้ระดับ
สถานีไฮดรอลิก
สถานีไฮดรอลิกนี้มีพัดลมระบายความร้อนเพื่อช่วยระบายความร้อนได้อย่างมีประสิทธิภาพ ทำให้การทำงานต่อเนื่องและเพิ่มผลผลิต เป็นที่ยอมรับในด้านความน่าเชื่อถือและประสิทธิภาพการใช้งานที่ยาวนาน
ตู้ควบคุม PLC และตัวเข้ารหัส
ตัวเข้ารหัสจะแปลงความยาวขดลวดที่วัดได้เป็นสัญญาณไฟฟ้าสำหรับตู้ควบคุม PLC ตู้ควบคุมนี้จะควบคุมความเร็วในการผลิต ผลผลิตต่อรอบ และความยาวในการตัด ด้วยการป้อนกลับที่แม่นยำจากตัวเข้ารหัส เครื่องตัดจึงสามารถตัดได้อย่างแม่นยำภายใน ±1 มม.
1. เครื่องคลายขดลวด

2. การให้อาหาร

3. การตอก

4. แท่นขึ้นรูปม้วน

5. ระบบขับเคลื่อน

6. ระบบการตัด

คนอื่น

ตารางนอก