video
Profilo
I rinforzi trasversali sono fondamentali per i sistemi di scaffalatura per carichi pesanti, in quanto forniscono supporto diagonale tra due montanti. Contribuiscono a prevenire oscillazioni e a mantenere l'allineamento strutturale sotto carichi pesanti. In genere, i rinforzi trasversali sono realizzati in acciaio laminato a caldo, laminato a freddo o zincato con uno spessore da 1,5 a 2 mm.
Tradizionalmente, i controventi venivano prodotti utilizzando piegatrici. Tuttavia, la linea di profilatura a rulli, che comprende le fasi di svolgimento, raddrizzamento, profilatura, punzonatura e taglio, offre un maggiore livello di automazione e una riduzione dei costi di manodopera. Questa soluzione è diventata la scelta preferita da molti clienti grazie alla sua efficienza e al suo rapporto costo-efficacia.
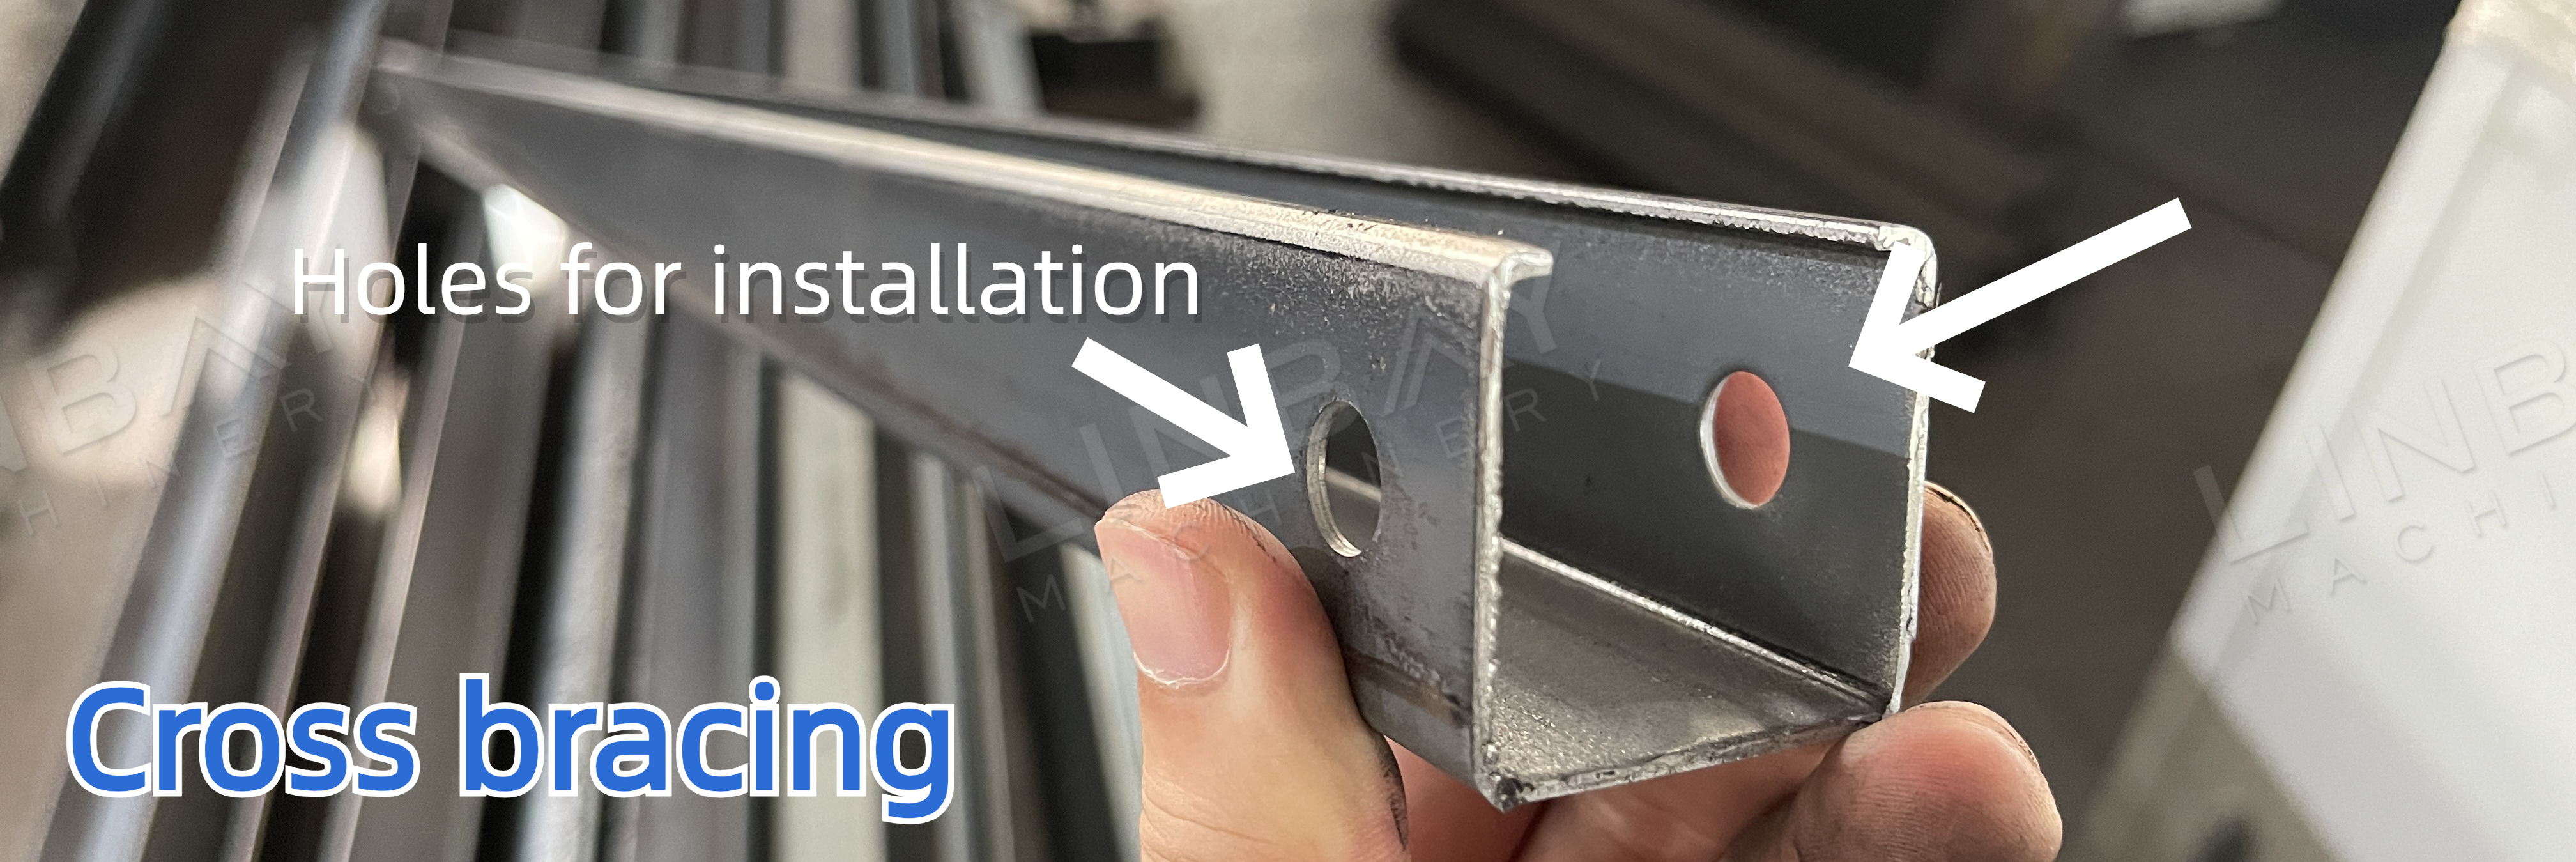
Le tipologie di foratura variano a seconda del metodo di installazione:
Metodo di installazione 1: Un singolo rinforzo viene installato all'interno del montante del rack, previa foratura dei fori all'altezza del rinforzo per il fissaggio delle viti.
Metodo di installazione 2: Due staffe vengono installate all'interno del montante del rack, previa foratura nella parte inferiore delle staffe per il fissaggio delle viti.
Caso reale - Principali parametri tecnici
Diagramma di flusso: Svolgitore--Alimentatore servoassistito--Punzone idraulico--Guida--Macchina profilatrice--Taglio idraulico volante--Tavolo di uscita
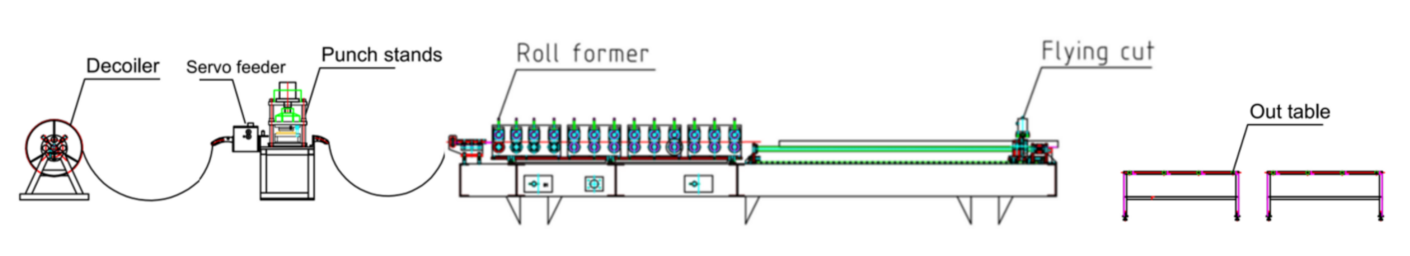
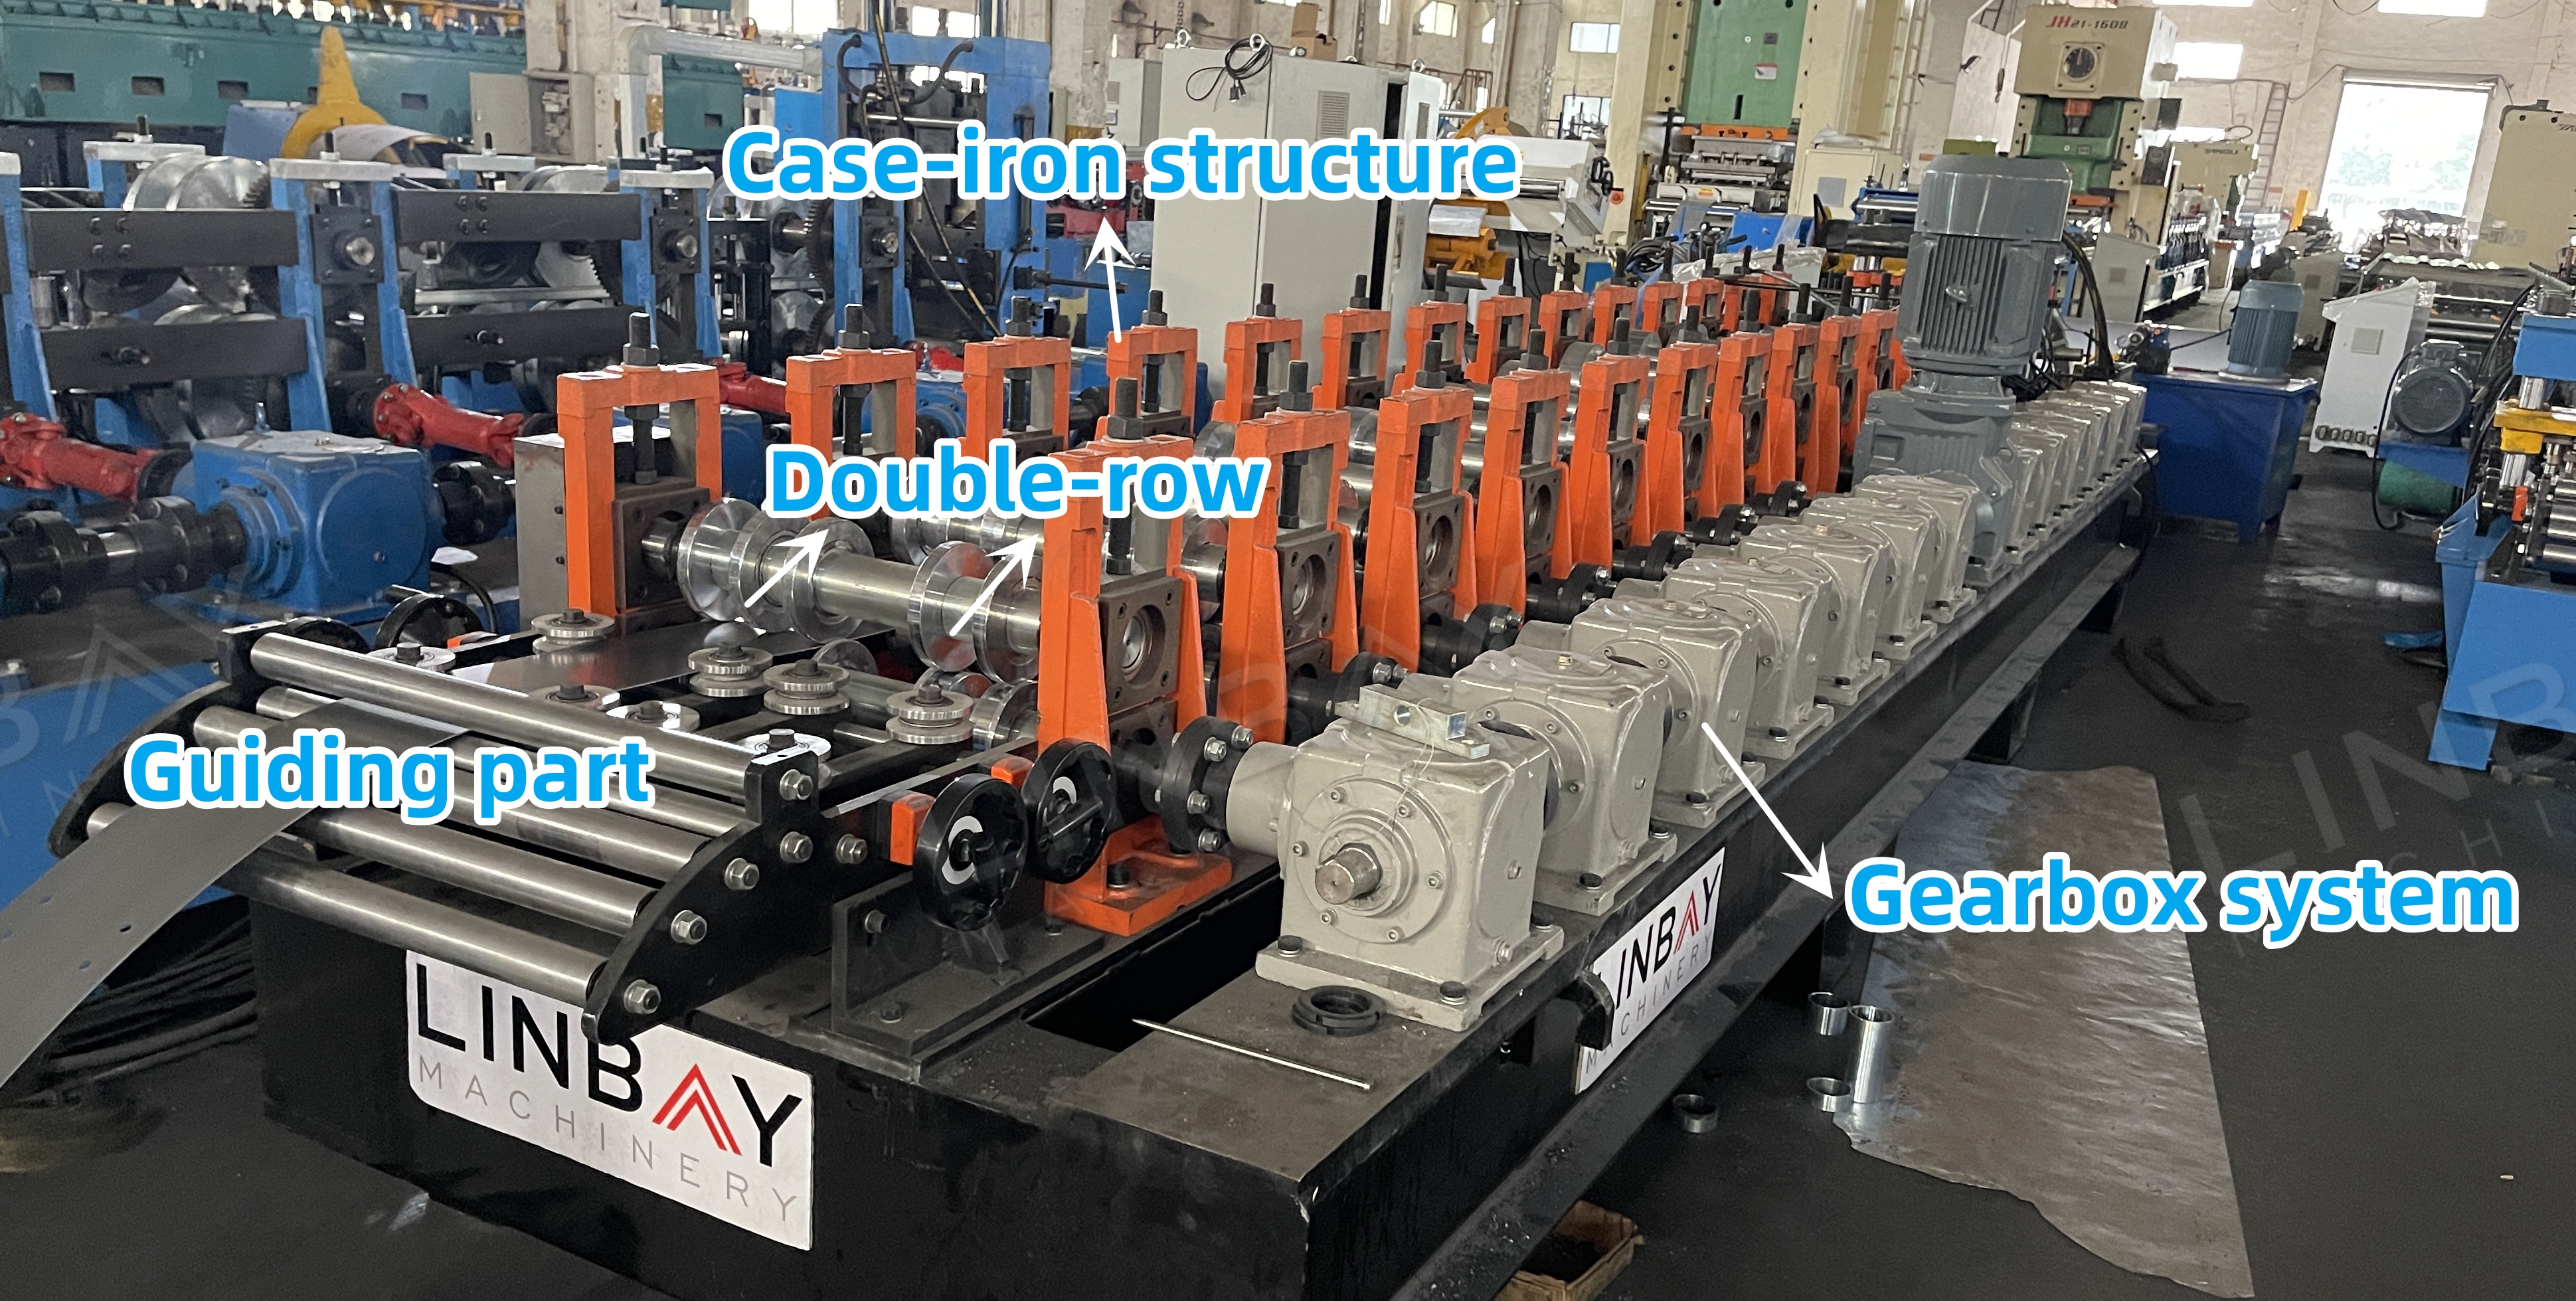
Rispetto a due linee di produzione a fila singola, una linea di produzione a doppia fila consente di risparmiare sui costi di una macchina formatrice aggiuntiva, di un svolgitore e di un alimentatore servoassistito, nonché sullo spazio necessario per un'altra linea di produzione. Inoltre, la struttura a doppia fila riduce i tempi di cambio taglia, a differenza dei cambi taglia manuali su una linea singola, migliorando così l'efficienza.
Caso reale - Principali parametri tecnici
1. Velocità della linea: 4-6 m/min, regolabile
2. Materiale adatto: acciaio laminato a caldo, acciaio laminato a freddo, acciaio zincato
3. Spessore del materiale: 1,5-2 mm.
4. Macchina profilatrice: struttura in ghisa
5. Sistema di trasmissione: Sistema di trasmissione con cambio
6. Sistema di taglio: taglio idraulico volante, la formatrice di rulli non si ferma durante il taglio.
7. Armadio PLC: sistema Siemens.
Macchinari reali
1. Svolgitore idraulico*1
2.Alimentatore servo*1
3. Punzonatrice idraulica*1
4. Macchina profilatrice a rulli*1
5. Macchina da taglio idraulica*1
6.Tabella di uscita*2
7. Armadio di controllo PLC*1
8. Stazione idraulica*2
9. Scatola di pezzi di ricambio (gratuita)*1
Descrizione di un caso reale
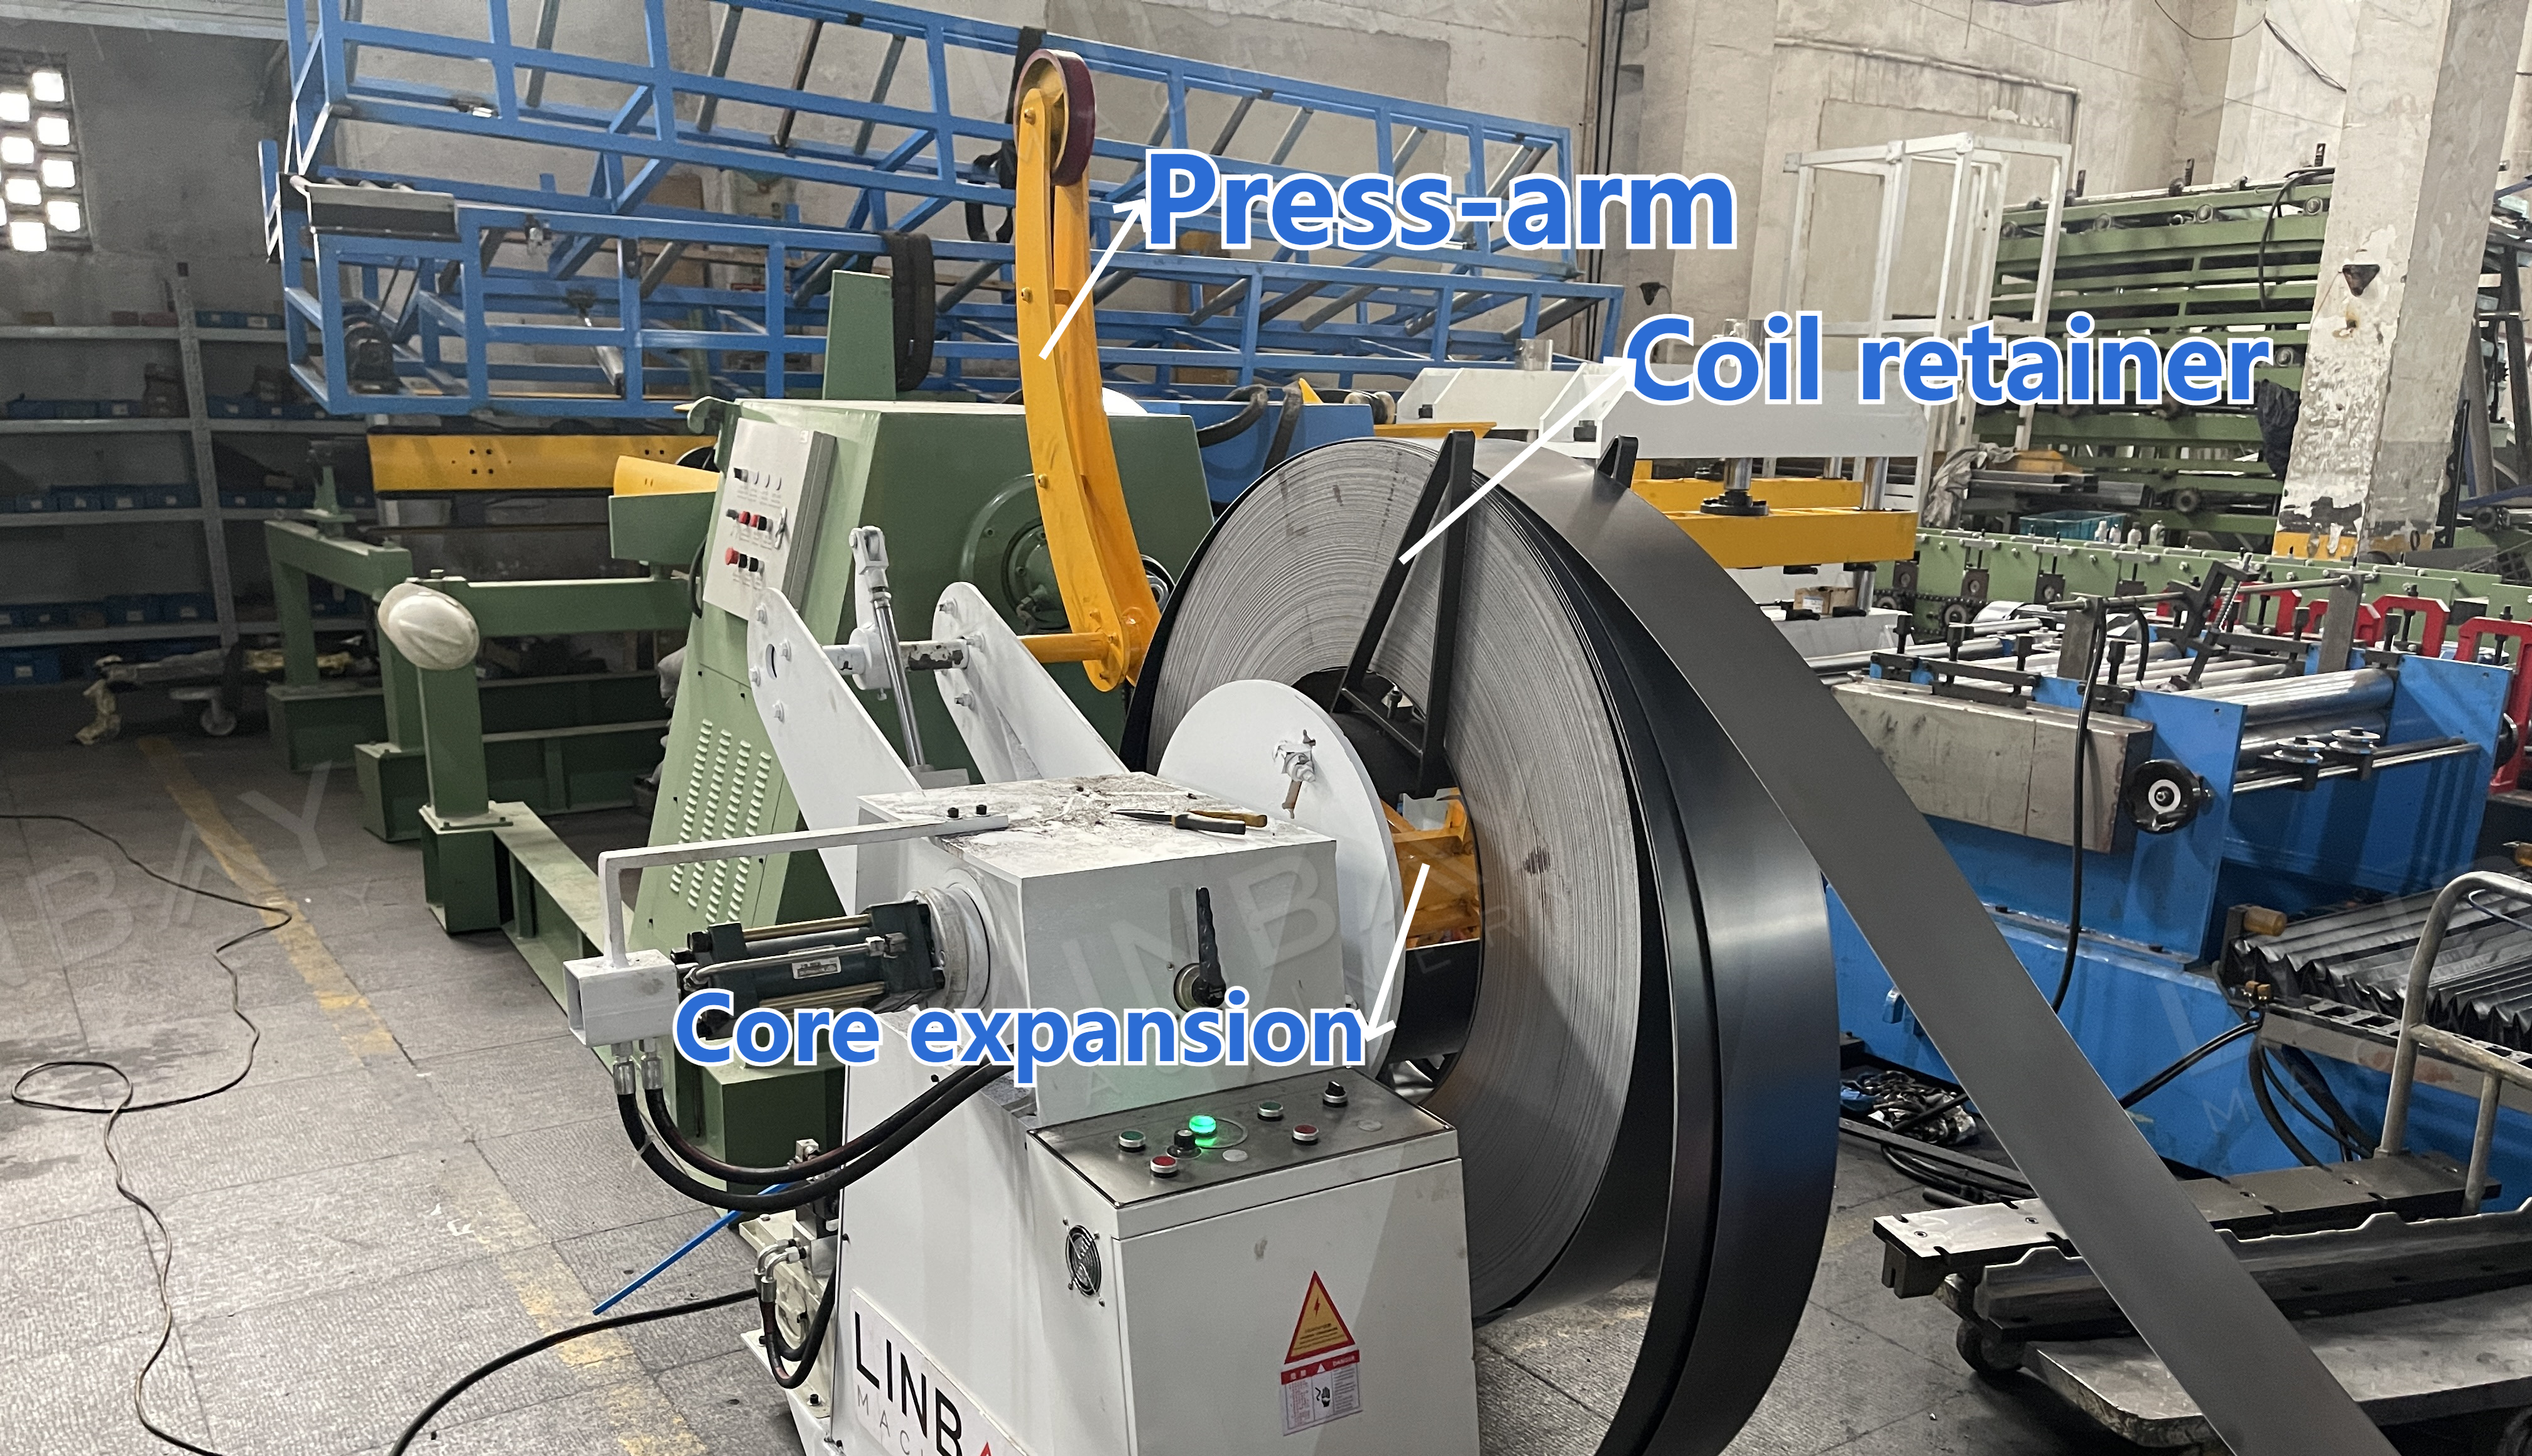
Avvolgitore
L'albero centrale dello svolgitore sostiene la bobina di acciaio e funge da dispositivo di espansione, adattandosi a bobine con un diametro interno di 490-510 mm. Il dispositivo a braccio pressore dello svolgitore fissa la bobina durante il caricamento, impedendone l'apertura improvvisa a causa della tensione interna e garantendo la sicurezza degli operatori.
Punzone idraulico e alimentatore servoassistito
La punzonatrice idraulica, azionata dalla centrale idraulica, crea fori nella bobina di acciaio. I rinforzi trasversali vengono punzonati a entrambe le estremità, sulla flangia o sul fondo, a seconda delle esigenze di installazione. Esistono punzonatrici idrauliche indipendenti e integrate. Il modello integrato condivide la stessa base con la profilatrice e mette in pausa le altre macchine durante la punzonatura.
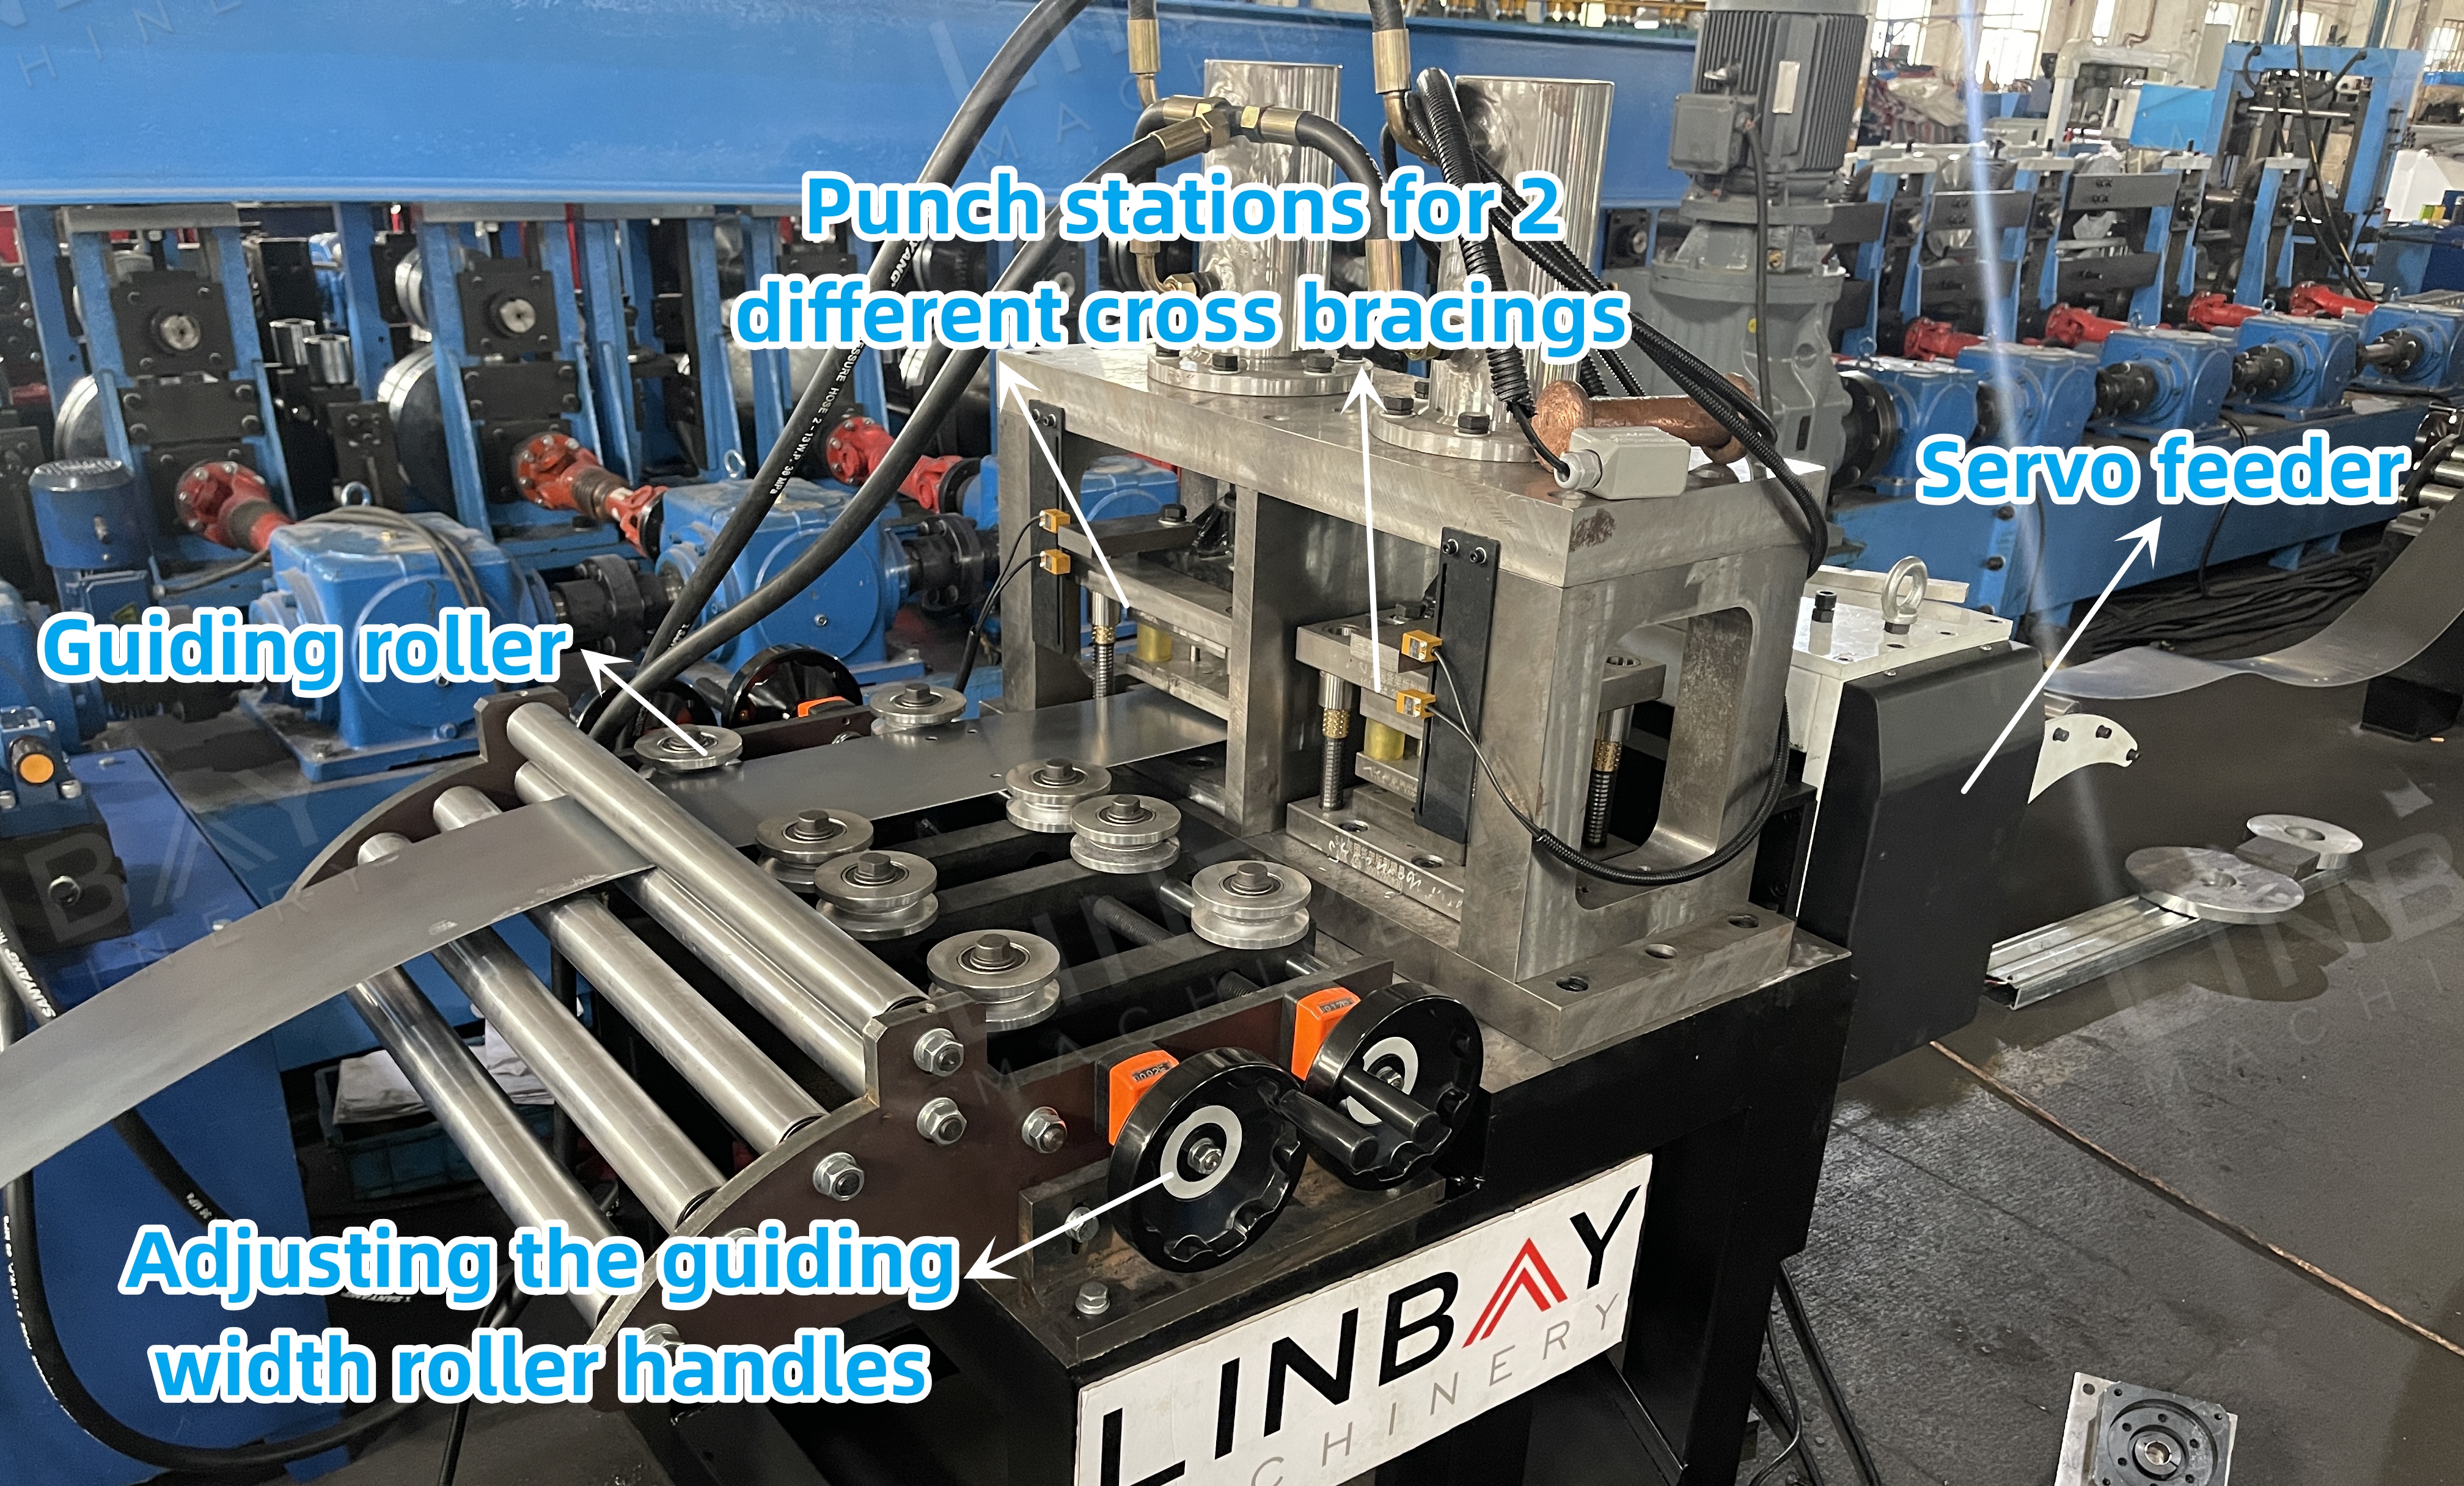
Questa linea di produzione utilizza la versione autonoma, che consente al svolgitore e alla formatrice di operare ininterrottamente durante la punzonatura, garantendo una produzione continua. La versione autonoma include un alimentatore servoassistito azionato da un servomotore, che riduce al minimo i ritardi di avvio e arresto e controlla con precisione la lunghezza di avanzamento della bobina per una punzonatura accurata. Il meccanismo di alimentazione pneumatico all'interno dell'alimentatore protegge la superficie della bobina dai graffi.
Guida
I rulli di guida assicurano il corretto allineamento della bobina e della macchina per prevenire deformazioni durante la formatura, poiché la rettilineità dei rinforzi trasversali influisce direttamente sulla stabilità complessiva del ripiano.
Macchina profilatrice
Questa macchina formatrice vanta una struttura in ghisa e un sistema di ingranaggi. È importante notare che entrambe le file non possono funzionare simultaneamente. Per una maggiore capacità produttiva, consigliamo una linea di produzione separata per ogni dimensione.
Taglio idraulico volante
Il design "volante" consente alla base della macchina da taglio di muoversi lungo un binario, permettendo l'alimentazione continua della bobina attraverso la macchina formatrice senza interruzioni per il taglio, migliorando così la velocità complessiva della linea.
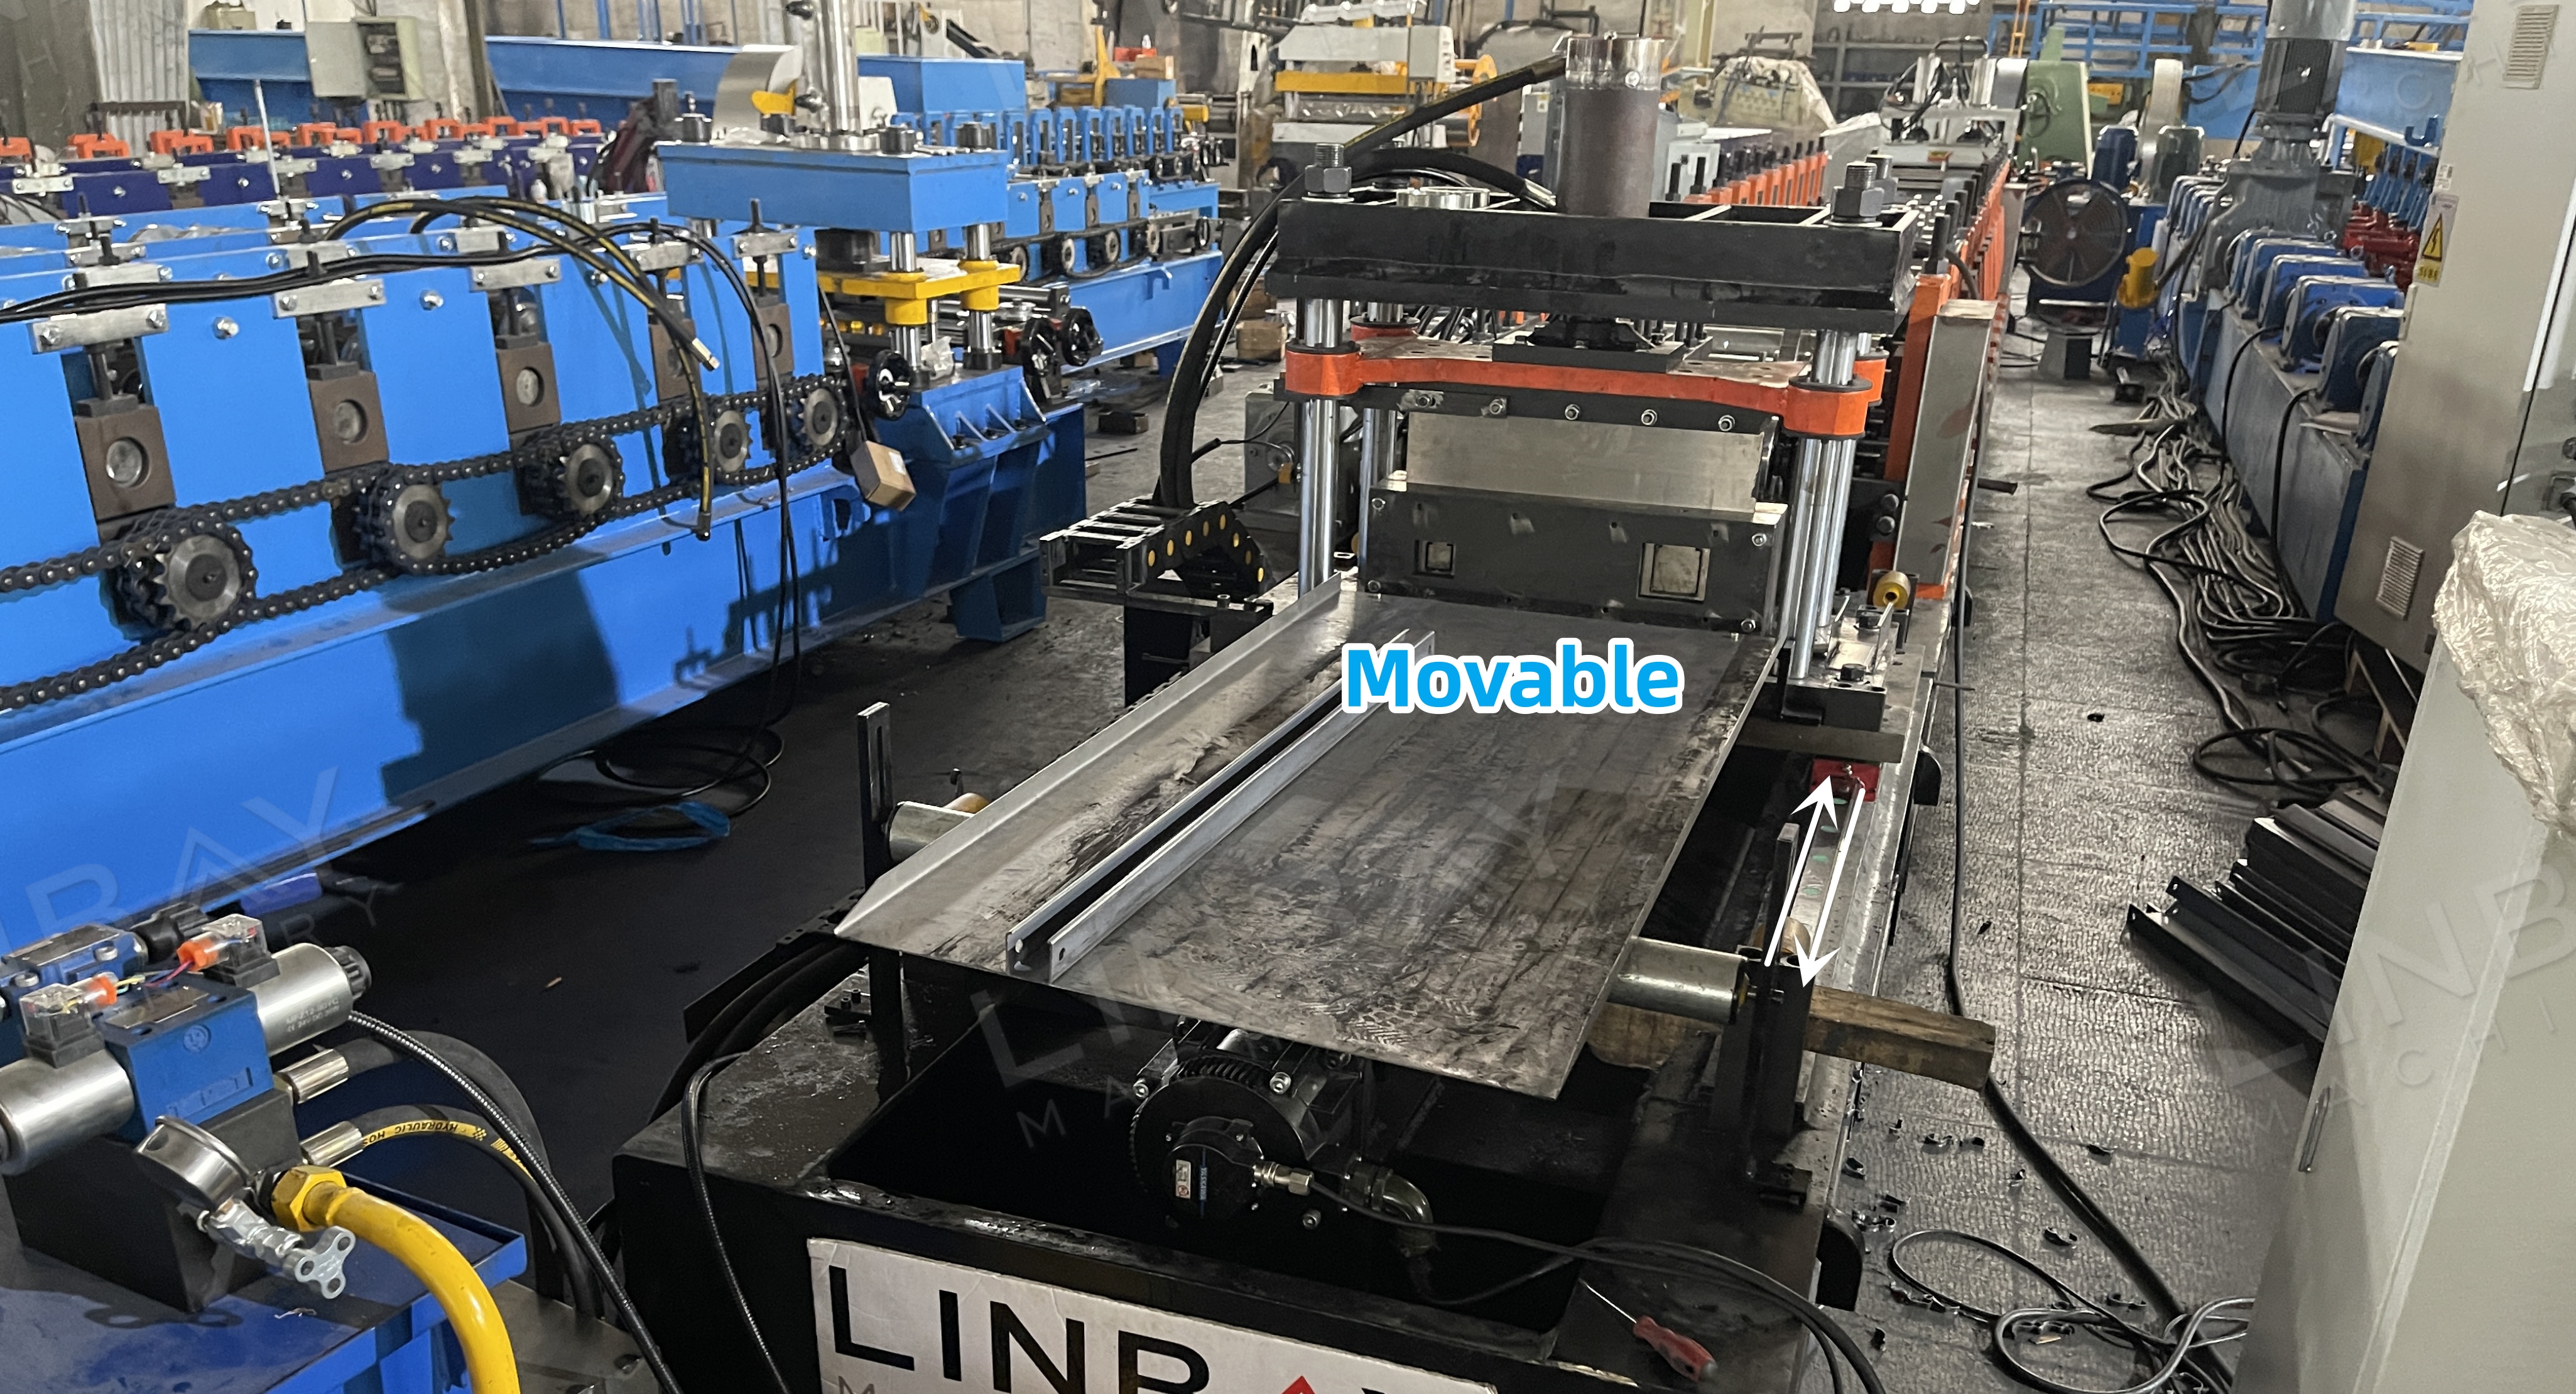
La lama di taglio deve essere adattata alla forma del profilo, il che richiede una lama specifica per ogni dimensione.
Dispositivo opzionale: saldatrice a taglio
La saldatrice a cesoia integra le funzioni di taglio e saldatura, consentendo il collegamento di bobine di acciaio nuove e vecchie. Ciò riduce gli sprechi di materiale, minimizza i tempi di cambio bobina e semplifica le regolazioni. Utilizza la saldatura TIG per garantire giunzioni lisce e piane.
Stazione idraulica
La centrale idraulica è dotata di ventole di raffreddamento per un'efficace dissipazione del calore, garantendo un funzionamento continuo e una maggiore produttività. È rinomata per la sua affidabilità e le sue prestazioni di lunga durata.
Quadro di controllo PLC e encoder
L'encoder trasforma la lunghezza misurata della bobina in segnali elettrici per il quadro di controllo PLC. Questo quadro regola la velocità di produzione, la resa per ciclo e la lunghezza di taglio. Grazie al feedback preciso fornito dall'encoder, la macchina da taglio raggiunge un'accuratezza di taglio entro ±1 mm.
1. Svolgitore

2. Alimentazione

3. Pugno

4. Supporti per la profilatura a rulli

5. Sistema di guida

6. Sistema di taglio

Altri

Tavolo esterno