वीडियो
प्रोफ़ाइल
भारी-भरकम रैक प्रणालियों के लिए क्रॉस ब्रेसिंग अत्यंत महत्वपूर्ण है, जो दो सीधे स्तंभों के बीच तिरछा सहारा प्रदान करती है। यह डगमगाहट को रोकने में मदद करती है और भारी भार के तहत संरचनात्मक संरेखण को बनाए रखती है। आमतौर पर, क्रॉस ब्रेसिंग 1.5 से 2 मिमी की मोटाई वाले हॉट-रोल्ड, कोल्ड-रोल्ड या गैल्वनाइज्ड स्टील से बनी होती है।
परंपरागत रूप से, क्रॉस ब्रेसिंग का उत्पादन बेंडिंग मशीनों द्वारा किया जाता रहा है। हालांकि, रोल फॉर्मिंग मशीन लाइन, जिसमें अनकॉइलिंग, लेवलिंग, रोल फॉर्मिंग, पंचिंग और कटिंग शामिल हैं, उच्च स्तर की स्वचालन क्षमता और कम मैनुअल श्रम लागत प्रदान करती है। अपनी दक्षता और लागत-प्रभावशीलता के कारण यह समाधान कई ग्राहकों की पसंदीदा पसंद बन गया है।
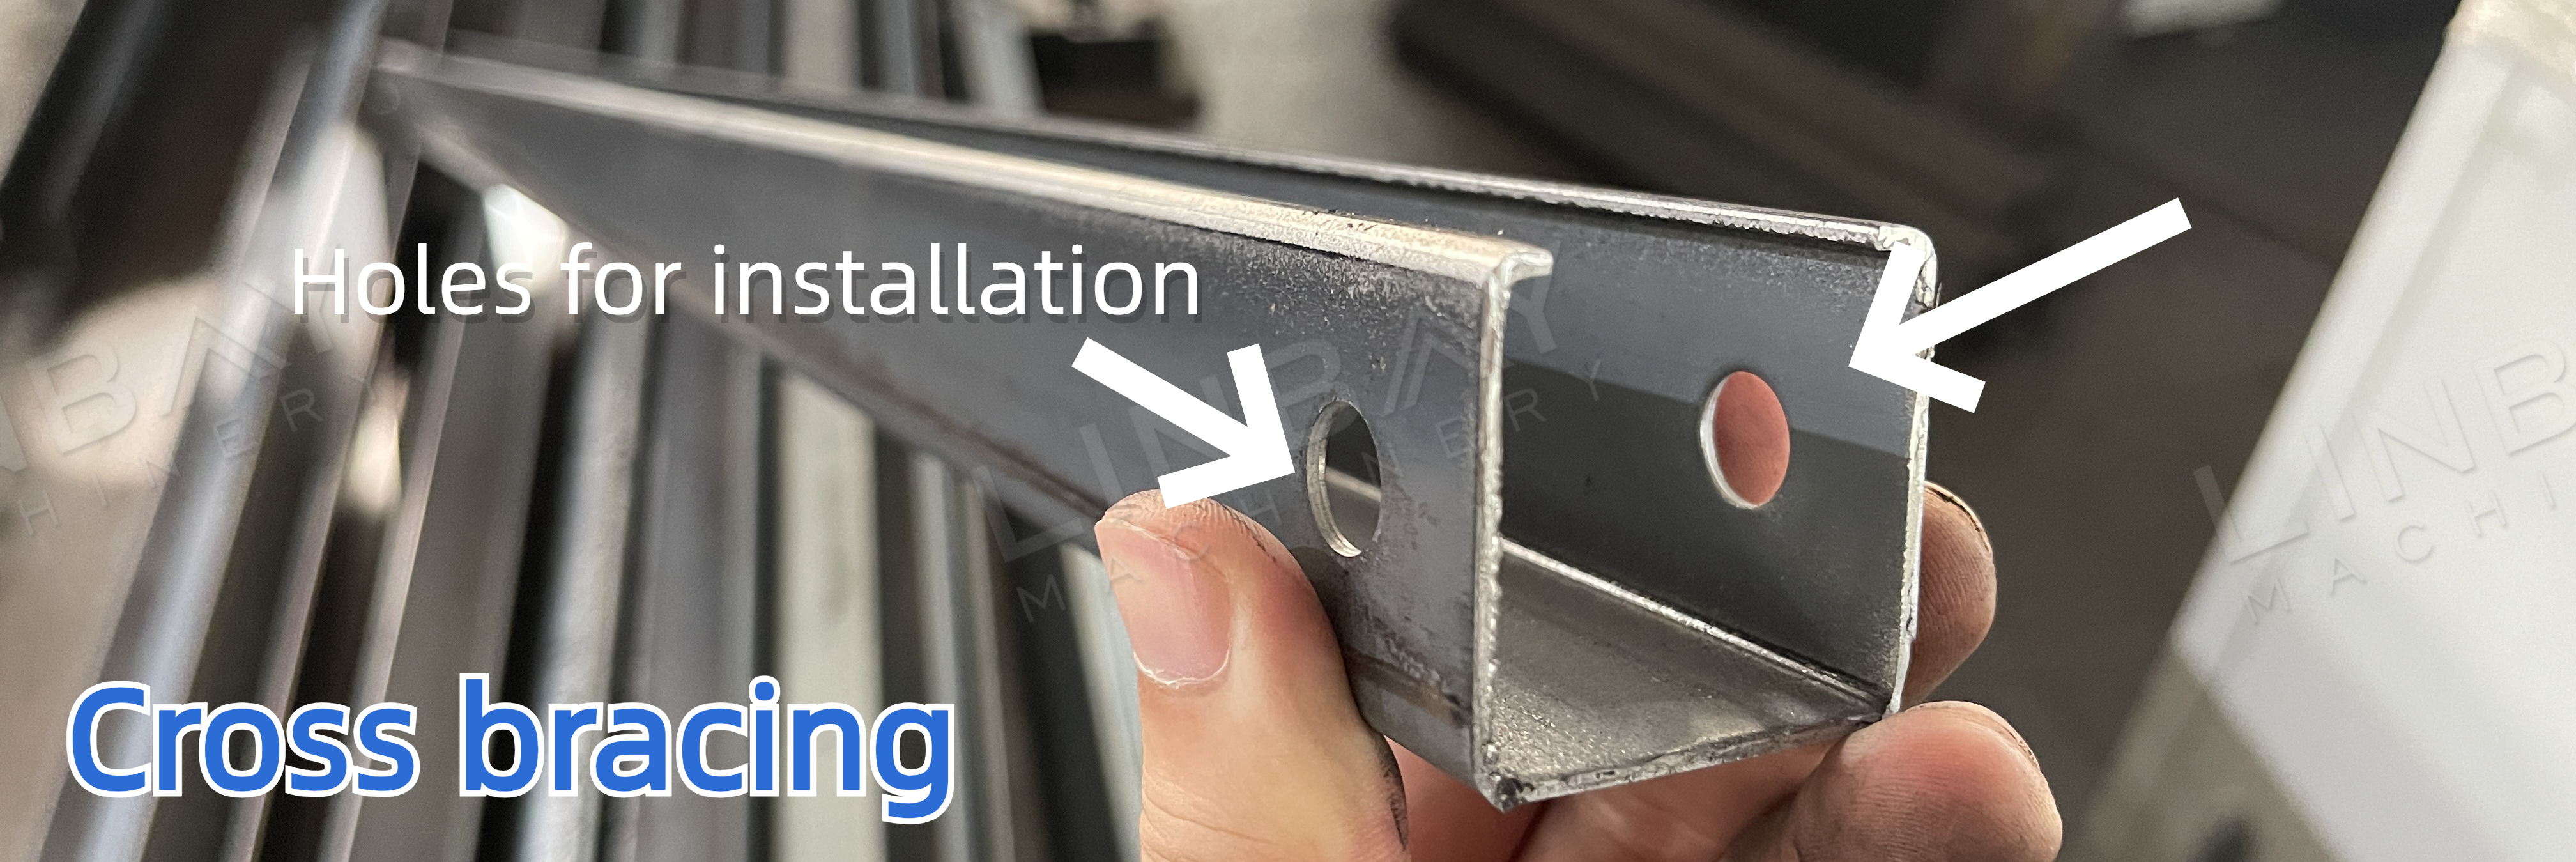
स्थापना विधि के आधार पर पंचिंग शैलियाँ भिन्न-भिन्न होती हैं:
स्थापना विधि 1: रैक के सीधे हिस्से के अंदर एक सिंगल ब्रेस स्थापित किया जाता है, जिसके लिए स्क्रू लगाने के लिए ब्रेसिंग की ऊंचाई पर पहले से छेद किए गए होने चाहिए।
स्थापना विधि 2: रैक के सीधे हिस्से के अंदर दो ब्रेसेस स्थापित किए जाते हैं, जिसके लिए स्क्रू लगाने के लिए ब्रेसिंग के निचले हिस्से में पहले से छेद किए गए होने चाहिए।
वास्तविक मामला - मुख्य तकनीकी पैरामीटर
फ्लो चार्ट: डीकोइलर--सर्वो फीडर--हाइड्रोलिक पंच--गाइडिंग--रोल फॉर्मिंग मशीन--फ्लाइंग हाइड्रोलिक कटिंग--आउट टेबल
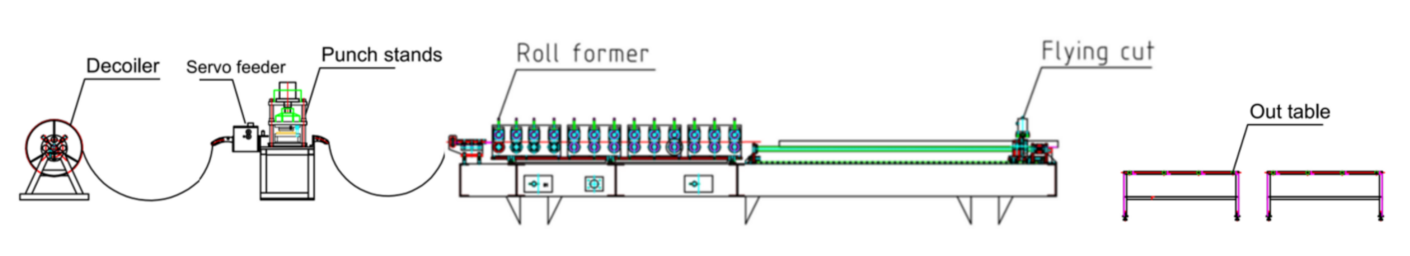
दो सिंगल-रो प्रोडक्शन लाइनों की तुलना में, एक डुअल-रो प्रोडक्शन लाइन आपको अतिरिक्त फॉर्मिंग मशीन, डीकॉइलर और सर्वो फीडर की लागत के साथ-साथ दूसरी प्रोडक्शन लाइन के लिए आवश्यक स्थान की बचत करा सकती है। इसके अलावा, सिंगल लाइन पर मैन्युअल रूप से आकार बदलने की तुलना में, डुअल-रो संरचना आकार बदलने में लगने वाले समय को कम करती है, जिससे दक्षता बढ़ती है।
वास्तविक मामला - मुख्य तकनीकी पैरामीटर
1. लाइन की गति: 4-6 मीटर/मिनट, समायोज्य
2. उपयुक्त सामग्री: हॉट रोल्ड स्टील, कोल्ड रोल्ड स्टील, गैल्वनाइज्ड स्टील
3. सामग्री की मोटाई: 1.5-2 मिमी।
4. रोल फॉर्मिंग मशीन: कच्चा लोहा संरचना
5. ड्राइविंग सिस्टम: गियरबॉक्स ड्राइविंग सिस्टम
6. कटिंग सिस्टम: फ्लाइंग हाइड्रोलिक कटिंग, कटिंग के दौरान रोल फॉर्मर नहीं रुकता है।
7. पीएलसी कैबिनेट: सीमेंस सिस्टम।
वास्तविक मामला-मशीनरी
1. हाइड्रोलिक डीकॉइलर*1
2. सर्वो फीडर*1
3. हाइड्रोलिक पंच मशीन*1
4. रोल बनाने की मशीन*1
5. हाइड्रोलिक कटिंग मशीन*1
6. आउट टेबल*2
7. पीएलसी नियंत्रण कैबिनेट*1
8. हाइड्रोलिक स्टेशन*2
9. अतिरिक्त पुर्जों का डिब्बा (निःशुल्क)*1
वास्तविक मामले का विवरण
डिकॉइलर
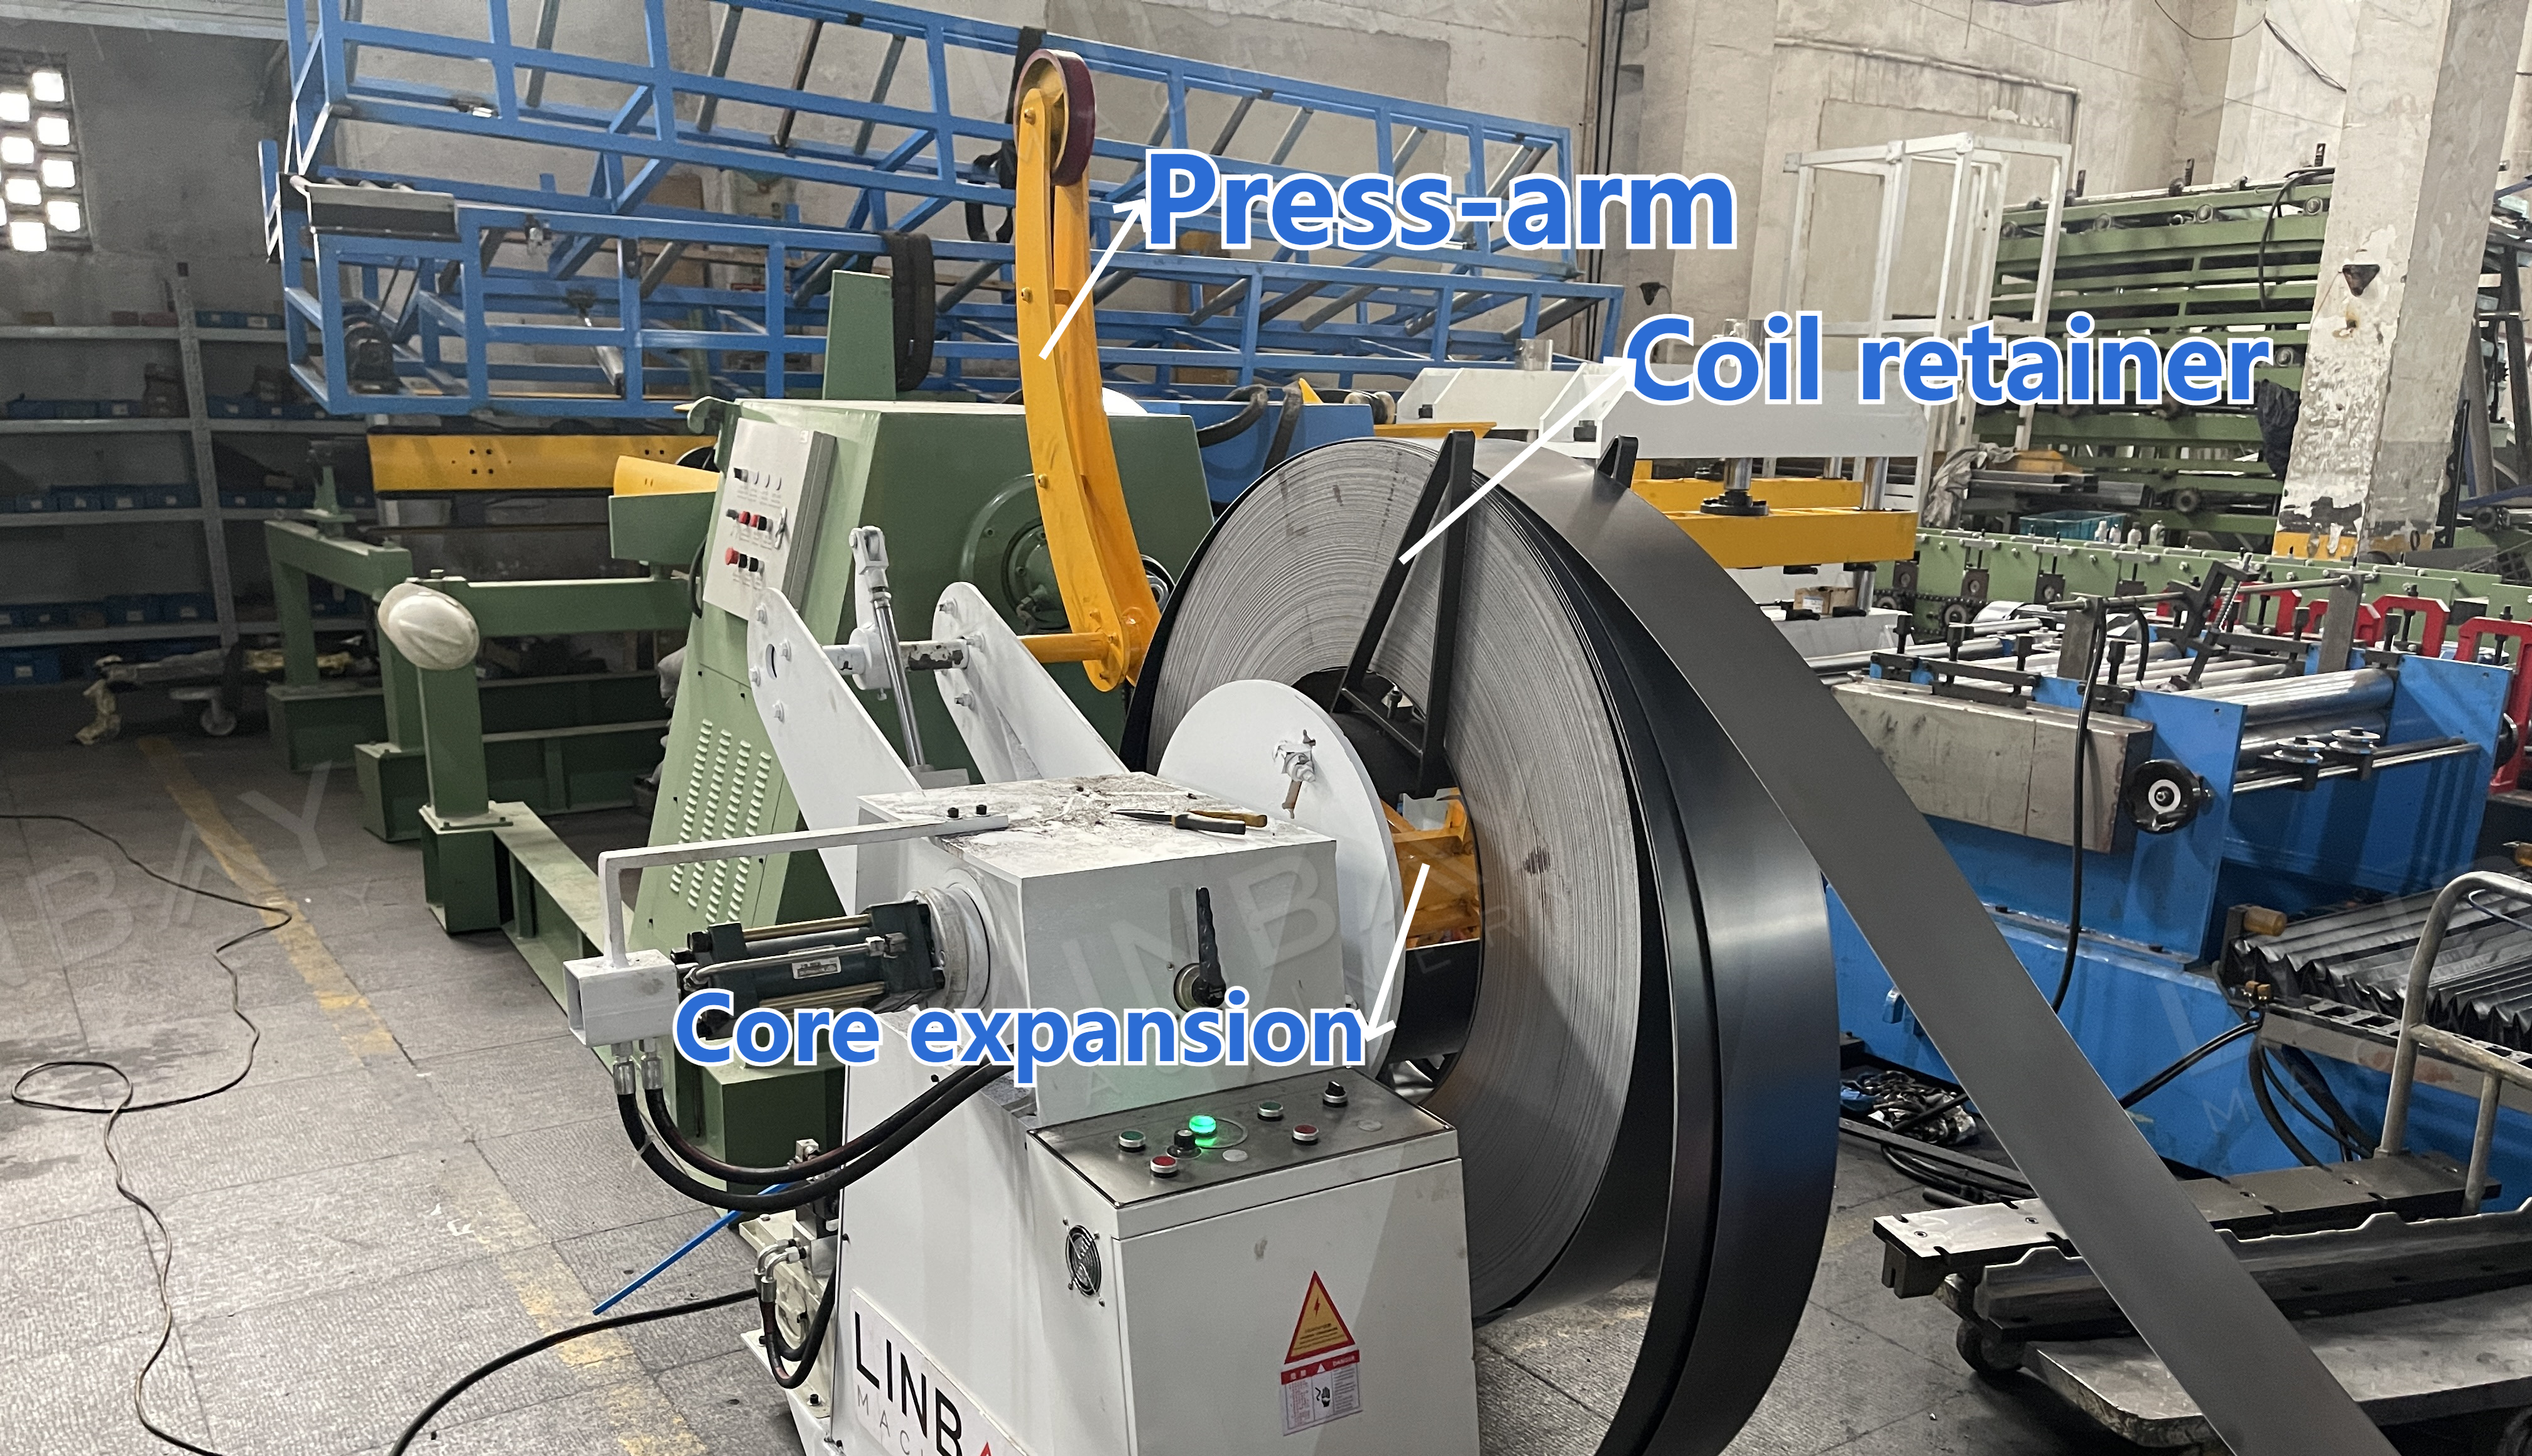
डिकॉइलर का केंद्रीय शाफ्ट स्टील कॉइल को सहारा देता है और विस्तार उपकरण के रूप में कार्य करता है, जो 490-510 मिमी के आंतरिक व्यास वाले कॉइल को समायोजित कर सकता है। डिकॉइलर पर लगा प्रेस-आर्म उपकरण लोडिंग के दौरान कॉइल को सुरक्षित रखता है, जिससे आंतरिक तनाव के कारण कॉइल के खुलने से रोका जा सकता है और श्रमिकों की सुरक्षा सुनिश्चित होती है।
हाइड्रोलिक पंच और सर्वो फीडर
हाइड्रोलिक स्टेशन द्वारा संचालित हाइड्रोलिक पंच, स्टील कॉइल में छेद बनाता है। इंस्टॉलेशन की आवश्यकताओं के आधार पर, दोनों सिरों पर, या तो फ्लैंज पर या नीचे की ओर, क्रॉस ब्रेसिंग पंच की जाती है। स्टैंडअलोन और इंटीग्रेटेड हाइड्रोलिक पंच मशीनें उपलब्ध हैं। इंटीग्रेटेड प्रकार की मशीन रोल फॉर्मिंग मशीन के साथ एक ही बेस साझा करती है और पंचिंग के दौरान अन्य मशीनों को रोक देती है।
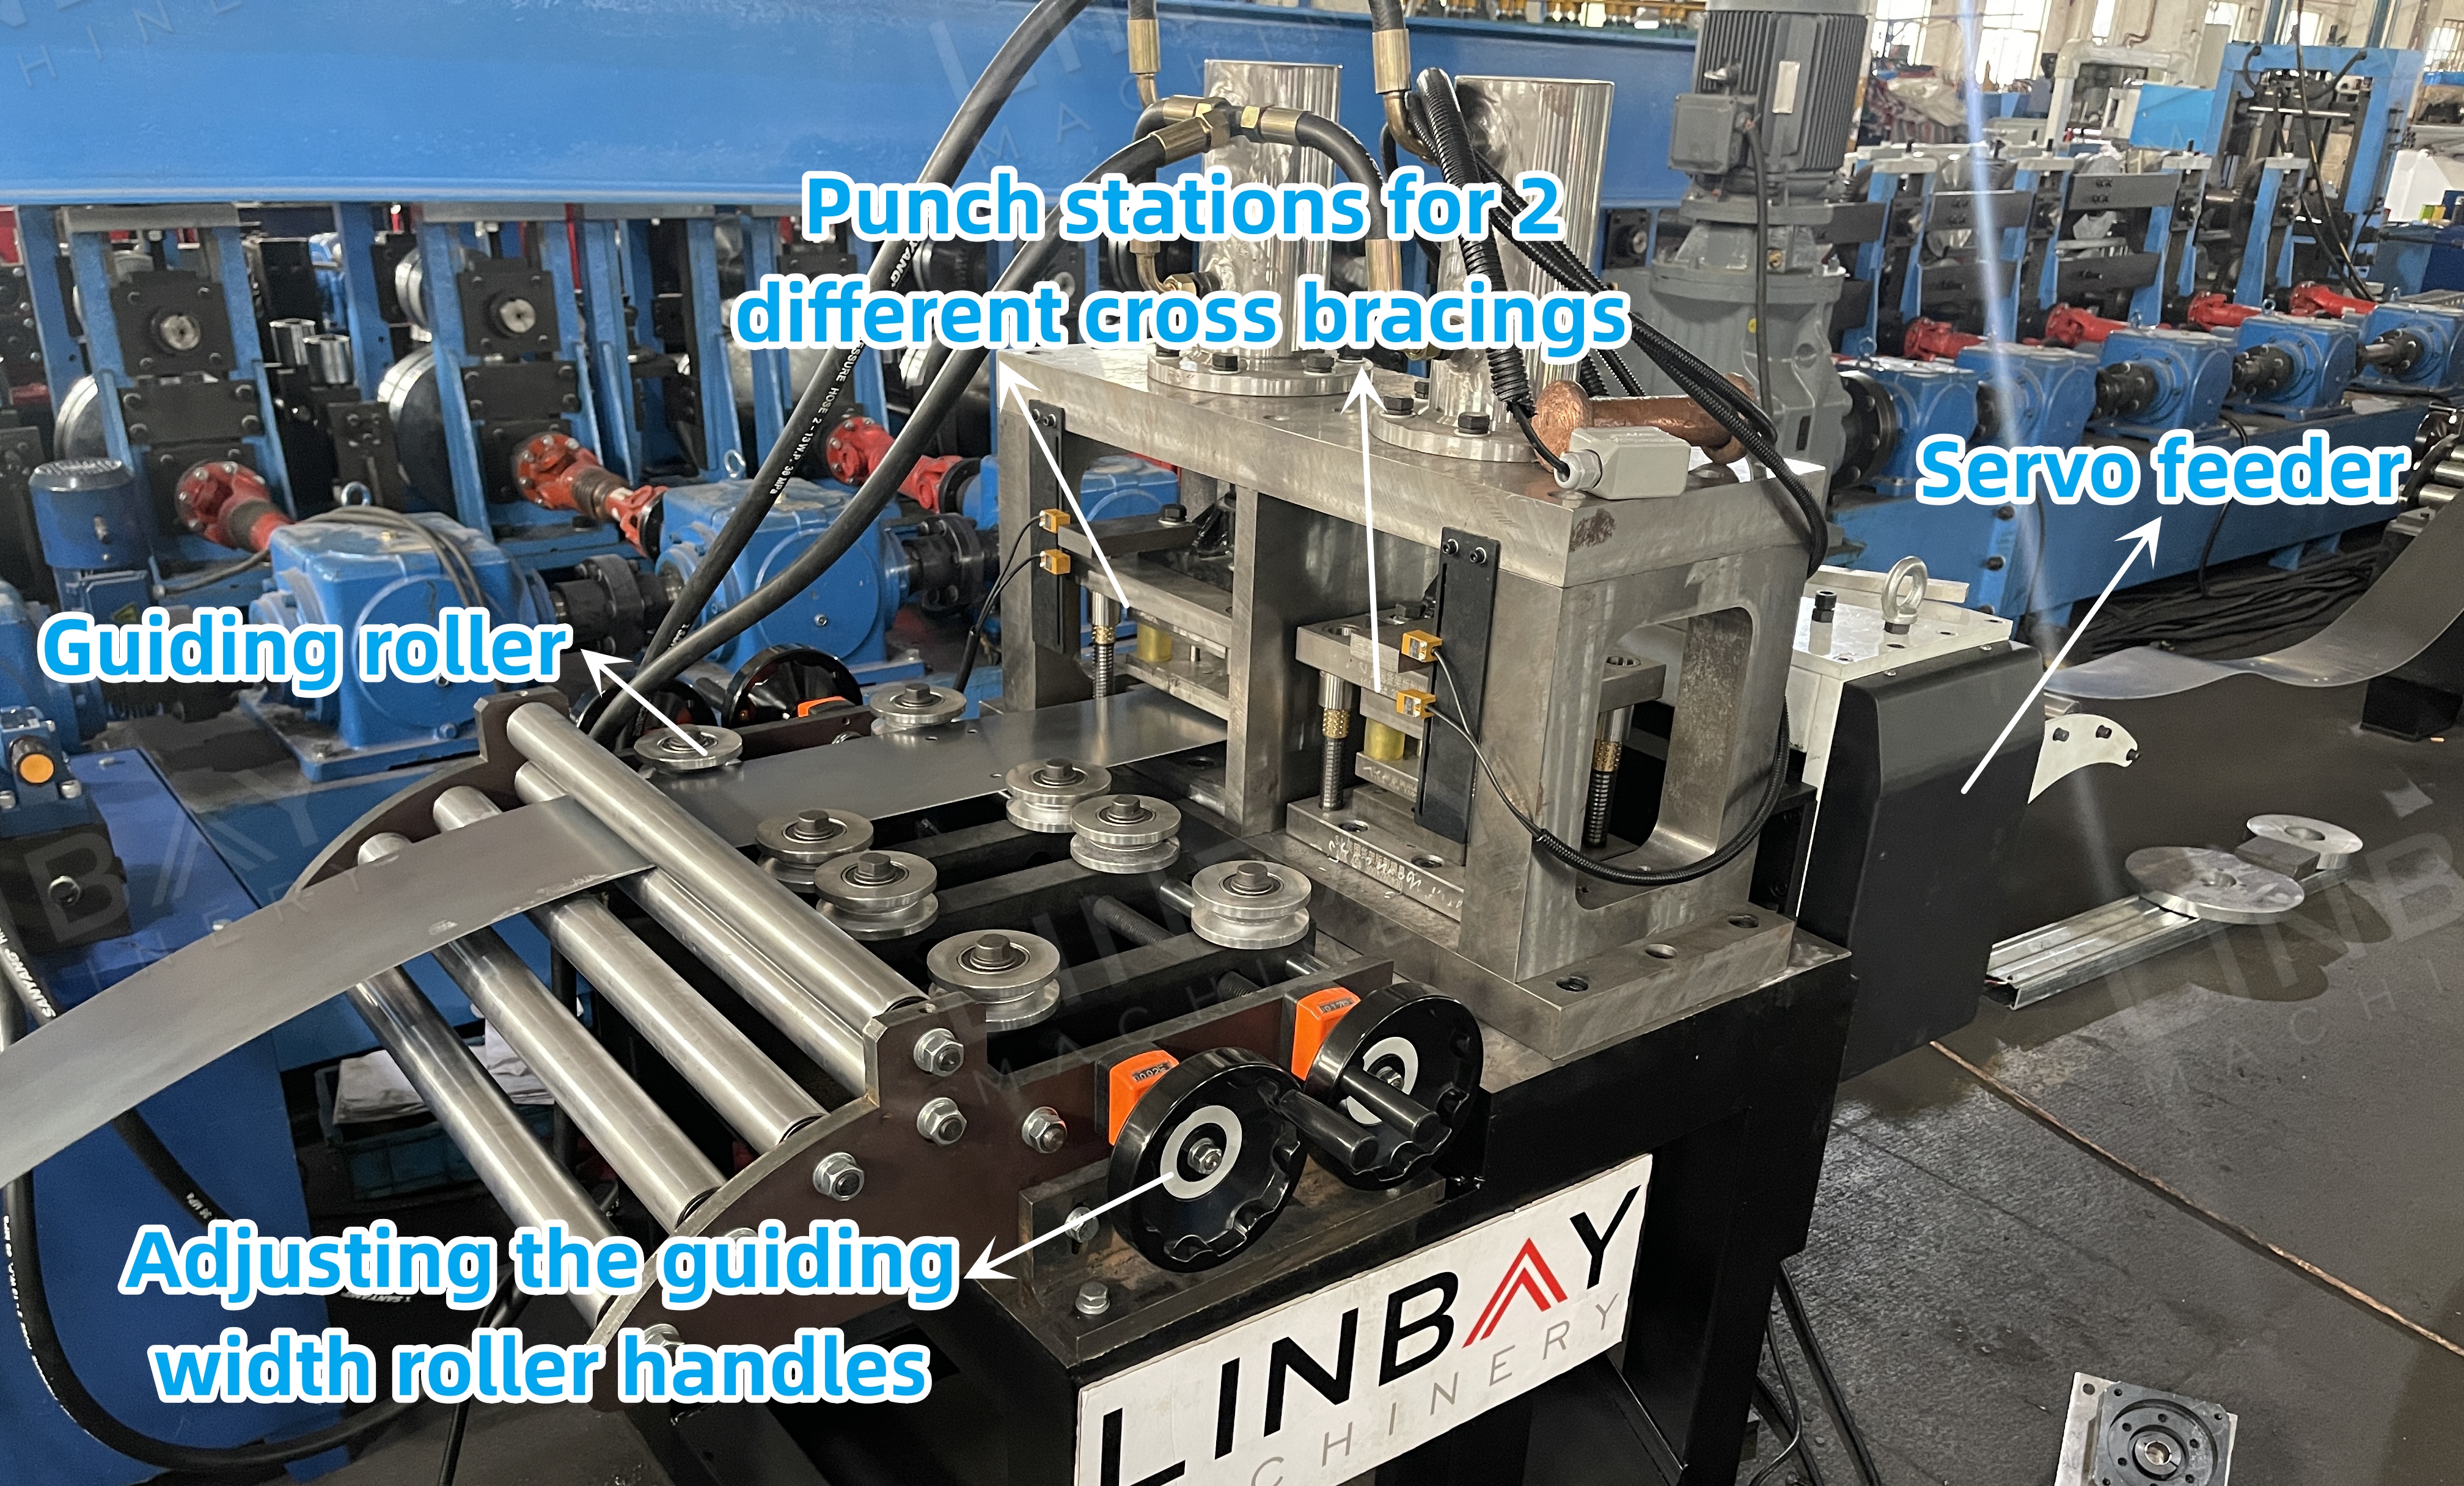
यह उत्पादन लाइन स्टैंडअलोन संस्करण का उपयोग करती है, जिससे पंचिंग के दौरान डीकॉइलर और फॉर्मिंग मशीन लगातार काम कर सकती हैं और निर्बाध उत्पादन सुनिश्चित होता है। स्टैंडअलोन संस्करण में सर्वो मोटर द्वारा संचालित सर्वो फीडर शामिल है, जो स्टार्ट-स्टॉप विलंब को कम करता है और सटीक पंचिंग के लिए कॉइल की अग्रिम लंबाई को सटीक रूप से नियंत्रित करता है। फीडर के अंदर स्थित वायवीय फीड तंत्र कॉइल की सतह को खरोंचों से बचाता है।
गाइडिंग
गाइडिंग रोलर्स कॉइल और मशीन के उचित संरेखण को सुनिश्चित करते हैं ताकि निर्माण के दौरान विकृति को रोका जा सके, क्योंकि क्रॉस ब्रेसिंग की सीधीता शेल्फ की समग्र स्थिरता को सीधे प्रभावित करती है।
रोल फॉर्मिंग मशीन
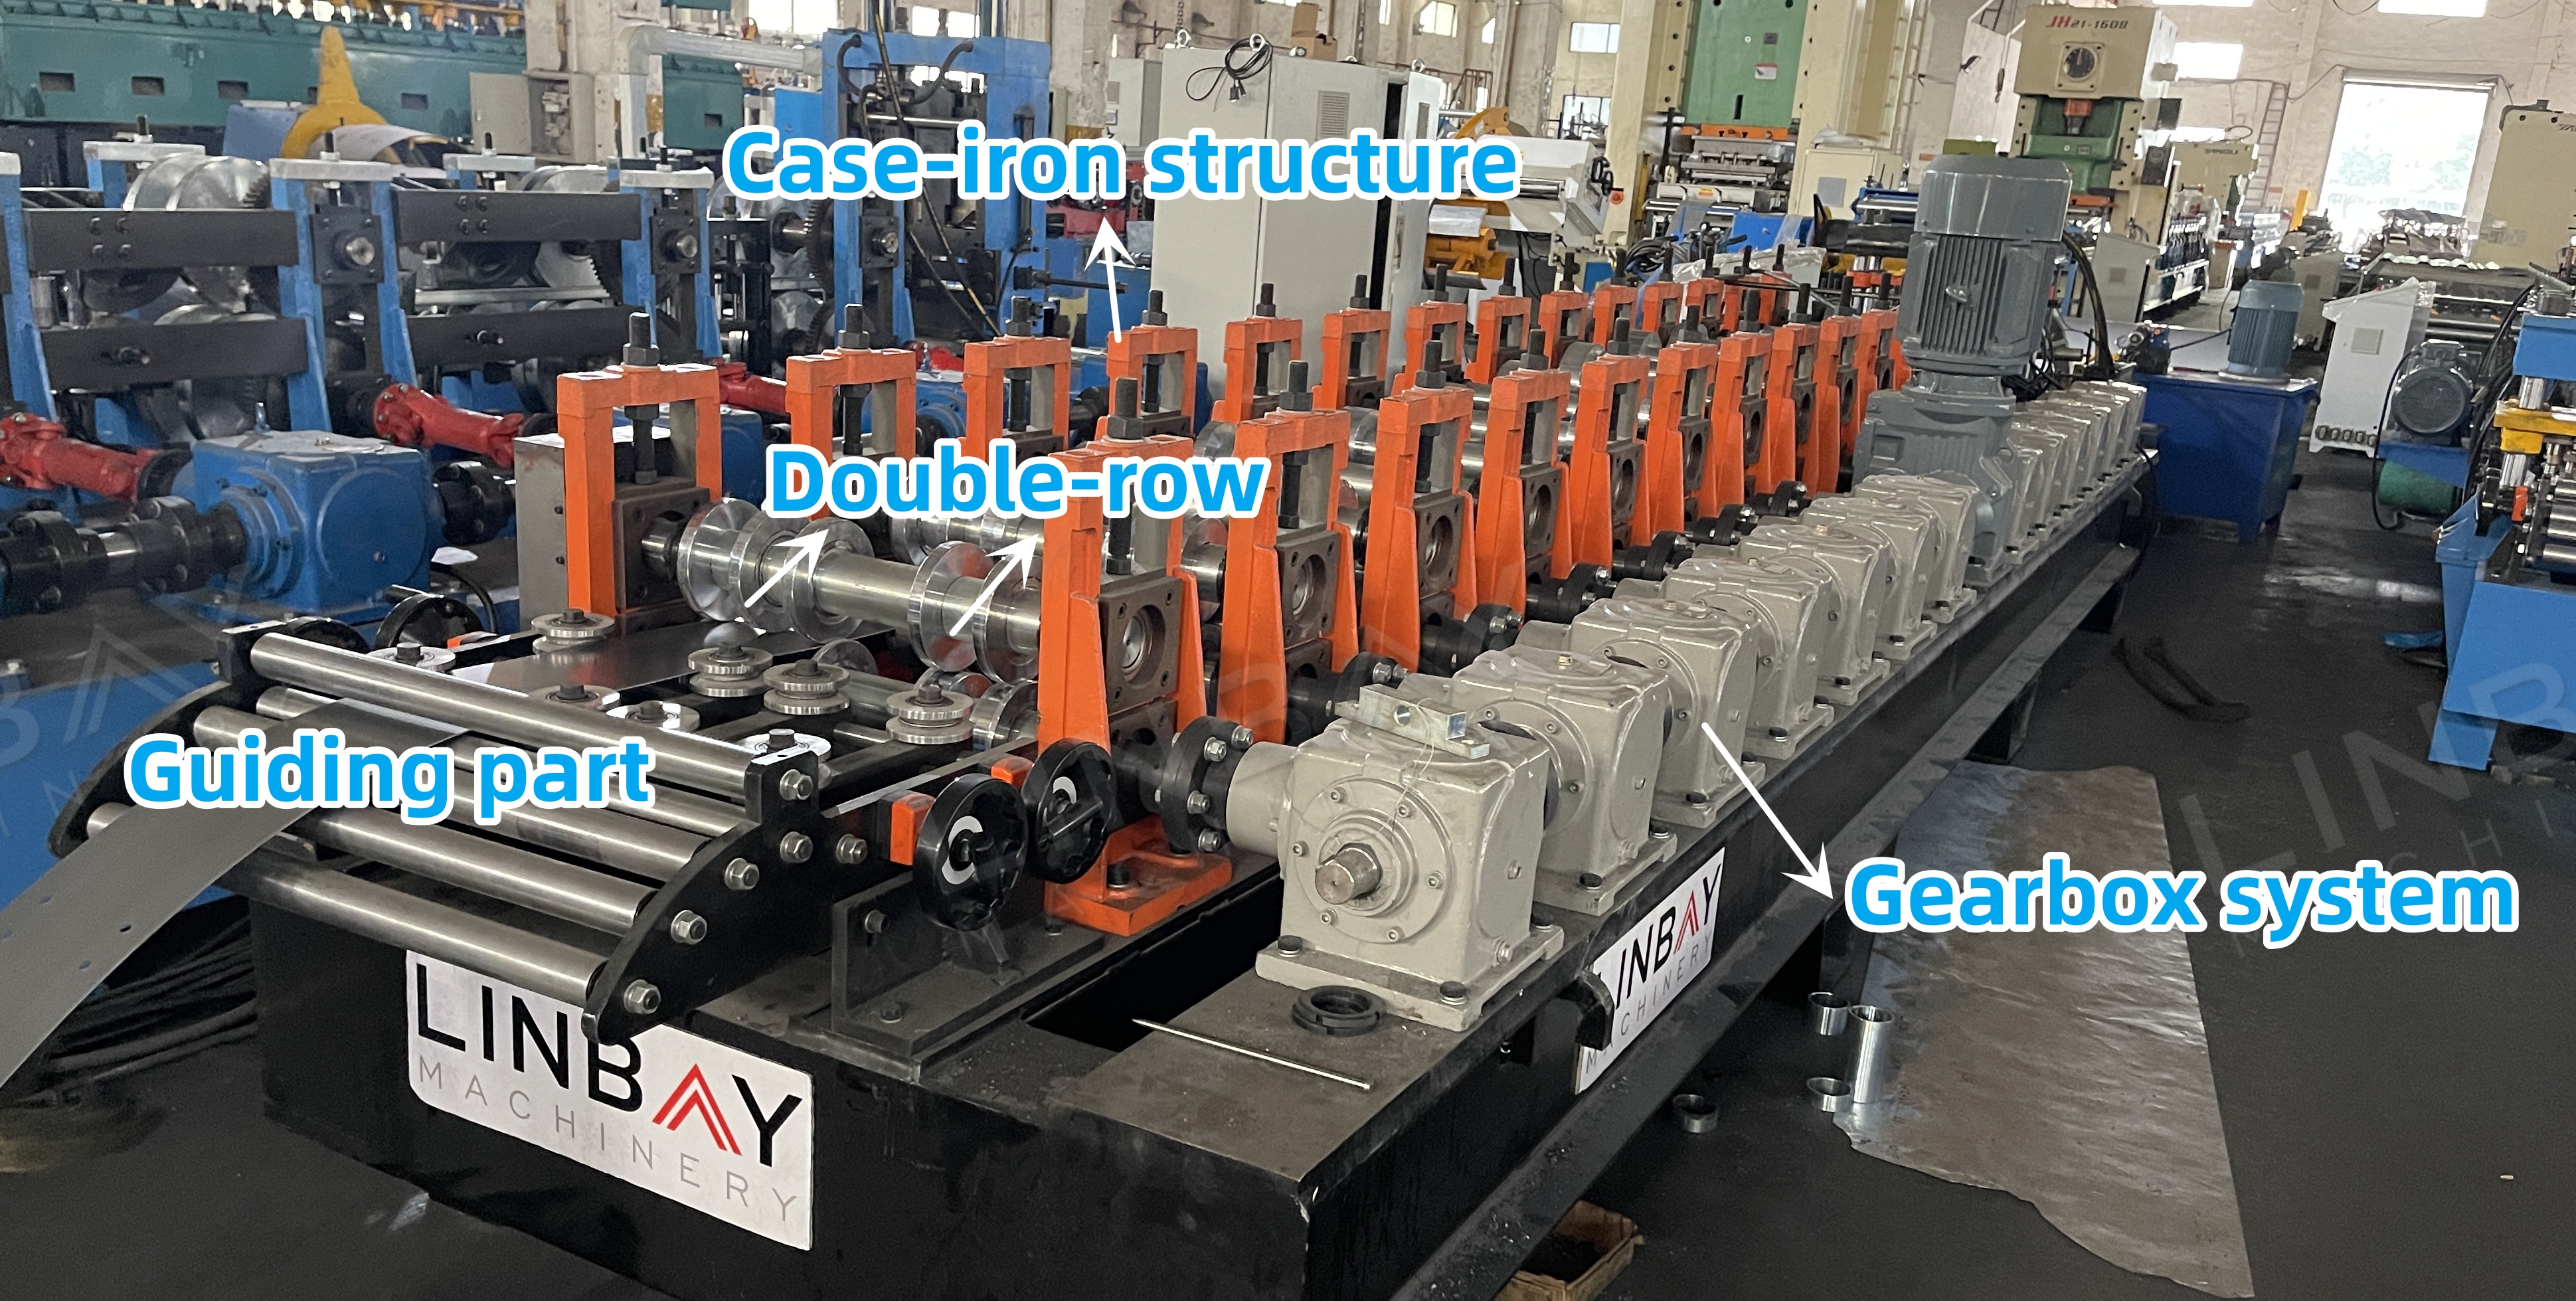
इस फॉर्मिंग मशीन में कच्चा लोहा का ढांचा और गियरबॉक्स सिस्टम लगा है। यह ध्यान रखना महत्वपूर्ण है कि दोनों पंक्तियाँ एक साथ काम नहीं कर सकतीं। अधिक उत्पादन क्षमता के लिए, हम प्रत्येक आकार के लिए अलग-अलग उत्पादन लाइन की सलाह देते हैं।
फ्लाइंग हाइड्रोलिक कटिंग
"फ्लाइंग" डिजाइन कटिंग मशीन के बेस को एक ट्रैक के साथ आगे बढ़ने में सक्षम बनाता है, जिससे कटिंग के लिए रुके बिना फॉर्मिंग मशीन के माध्यम से लगातार कॉइल फीडिंग संभव हो पाती है, इस प्रकार समग्र लाइन गति में वृद्धि होती है।
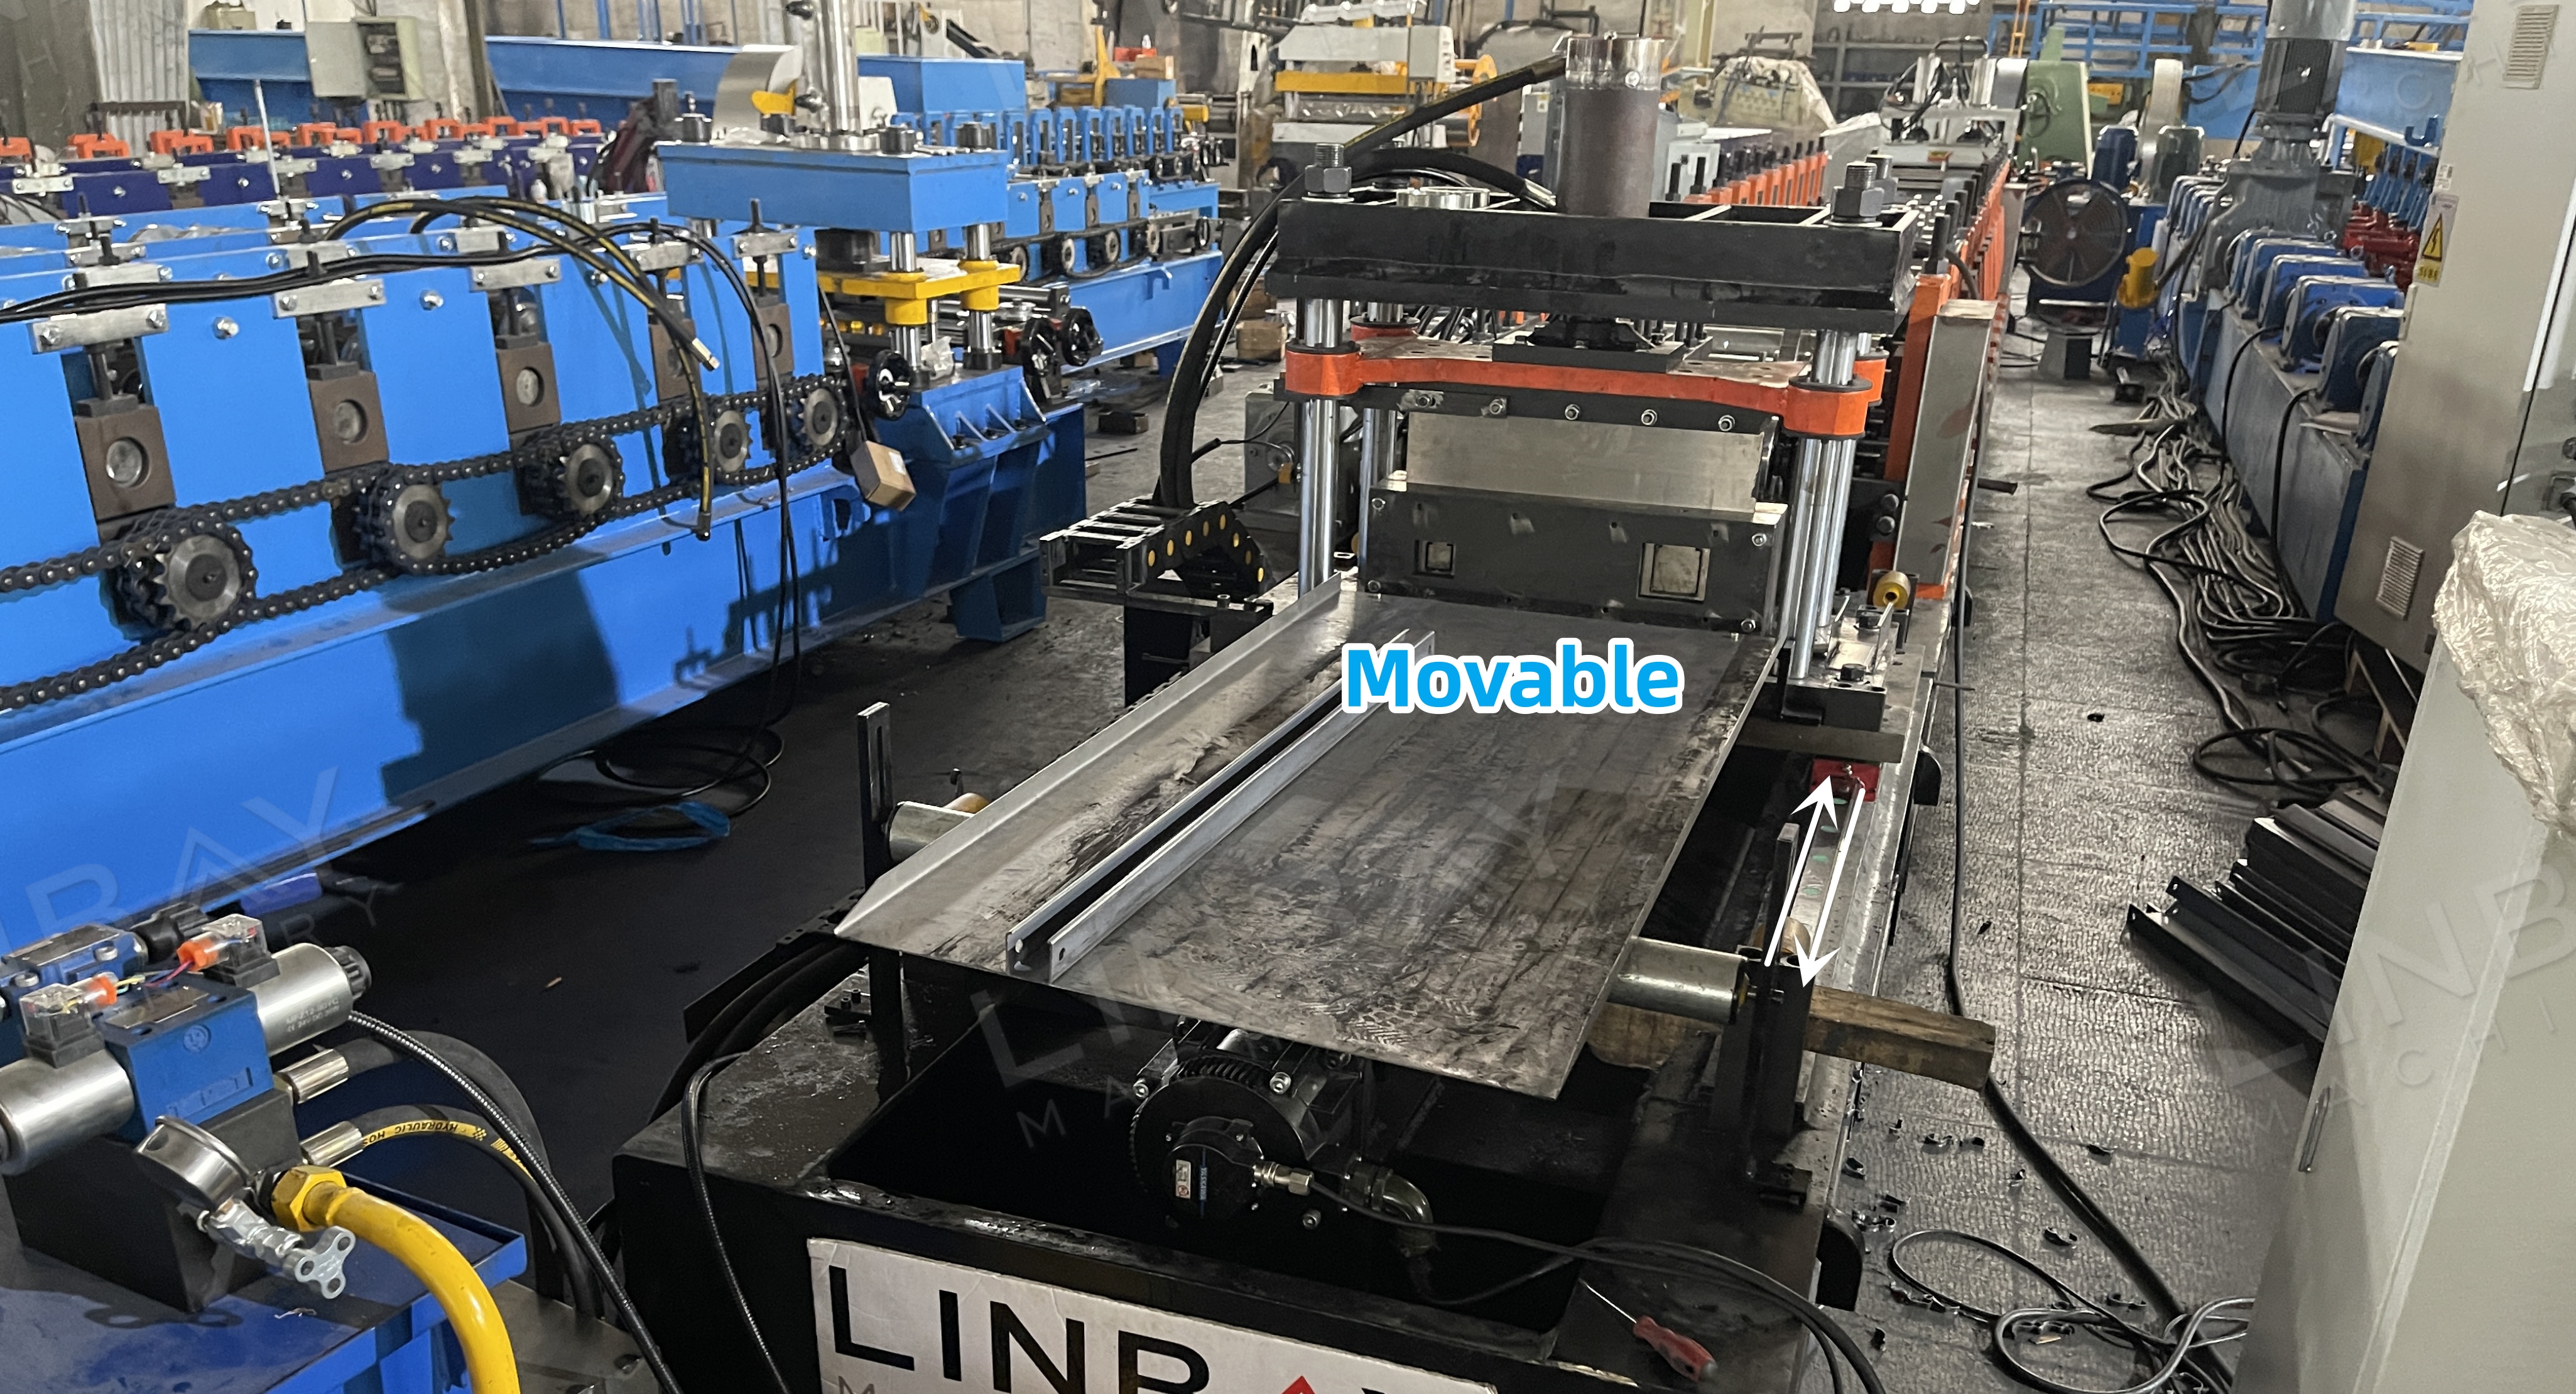
काटने वाले ब्लेड को प्रोफाइल के आकार के अनुरूप बनाया जाना चाहिए, जिसके लिए प्रत्येक आकार के लिए एक अलग ब्लेड की आवश्यकता होती है।
वैकल्पिक उपकरण: शियर बट वेल्डर
शियर वेल्डर में शियरिंग और वेल्डिंग दोनों कार्य एकीकृत होते हैं, जिससे नए और पुराने स्टील कॉइल को जोड़ना संभव हो जाता है। इससे सामग्री की बर्बादी कम होती है, कॉइल बदलने का समय कम लगता है और समायोजन आसान हो जाता है। यह चिकने और समतल जोड़ सुनिश्चित करने के लिए TIG वेल्डिंग का उपयोग करता है।
हाइड्रोलिक स्टेशन
इस हाइड्रोलिक स्टेशन में प्रभावी ताप अपव्यय के लिए शीतलन पंखे लगे हैं, जो निरंतर संचालन और बेहतर उत्पादकता सुनिश्चित करते हैं। यह अपनी विश्वसनीयता और टिकाऊ प्रदर्शन के लिए प्रसिद्ध है।
पीएलसी कंट्रोल कैबिनेट और एनकोडर
एनकोडर मापी गई कॉइल की लंबाई को पीएलसी कंट्रोल कैबिनेट के लिए विद्युत संकेतों में परिवर्तित करता है। यह कैबिनेट उत्पादन गति, प्रति चक्र आउटपुट और कटिंग लंबाई को नियंत्रित करता है। एनकोडर से प्राप्त सटीक फीडबैक के कारण, कटिंग मशीन ±1 मिमी की सटीकता के साथ कटिंग करती है।
1. डिकॉइलर

2. खिलाना

3.मुक्का मारना

4. रोल बनाने वाले स्टैंड

5. ड्राइविंग प्रणाली

6. कटाई प्रणाली

अन्य

बाहर मेज