video
Profil
Ko'ndalang tayanchlar og'ir yuk ko'taradigan tokcha tizimlari uchun juda muhim bo'lib, ikkita tik ustun o'rtasida diagonal tayanchni ta'minlaydi. Bu tebranishlarning oldini olishga yordam beradi va og'ir yuk ostida strukturaviy hizalanishni saqlaydi. Odatda, ko'ndalang tayanchlar qalinligi 1,5 dan 2 mm gacha bo'lgan issiq prokatlangan, sovuq prokatlangan yoki galvanizli po'latdan yasalgan.
An'anaga ko'ra, ko'ndalang tayanchlar bükme mashinalari yordamida ishlab chiqarilgan. Biroq, rulonni ochish, tekislash, rulonni shakllantirish, teshish va kesishni o'z ichiga olgan rulonni shakllantirish mashinasi liniyasi yuqori avtomatlashtirish va qo'l mehnati xarajatlarini kamaytirishni taklif etadi. Ushbu yechim samaradorligi va tejamkorligi tufayli ko'plab mijozlar uchun afzal ko'rilgan tanlovga aylandi.
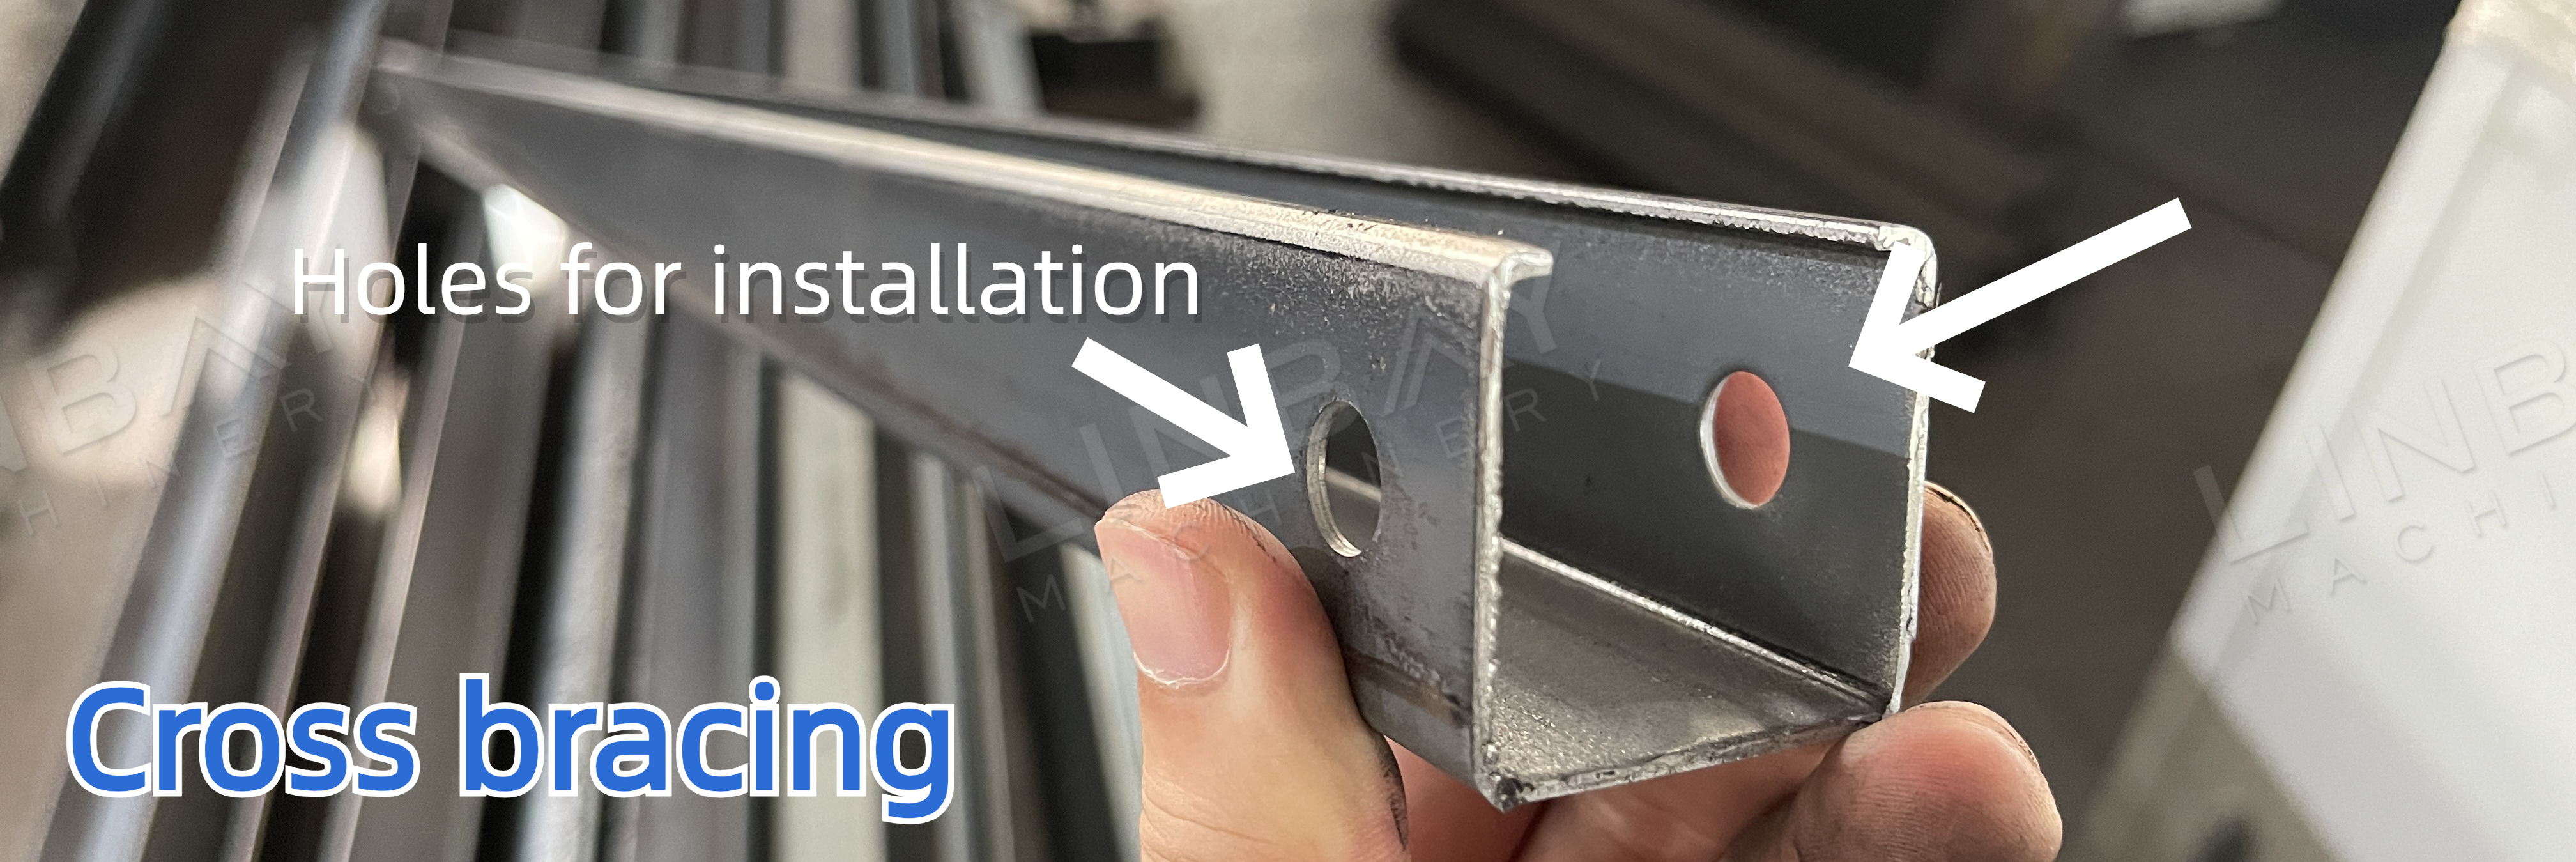
O'rnatish usuliga qarab, zımbalama usullari farq qiladi:
O'rnatish usuli 1: Bitta tayanch tokcha ichiga tik holda o'rnatiladi, buning uchun vintlarni o'rnatish uchun tayanch balandligida oldindan teshiklar kerak bo'ladi.
O'rnatish usuli 2: Raf ichiga vertikal holda ikkita tayanch o'rnatiladi, bu esa vintlarni o'rnatish uchun tayanchning pastki qismida oldindan teshiklar yasashni talab qiladi.
Haqiqiy holat - Asosiy texnik parametrlar
Oqim sxemasi: Decoiler - Servo oziqlantiruvchi - Shlangi zımba - Yo'naltiruvchi - Rulo shakllantirish mashinasi - Uchuvchi gidravlik kesish - Chiqish stoli
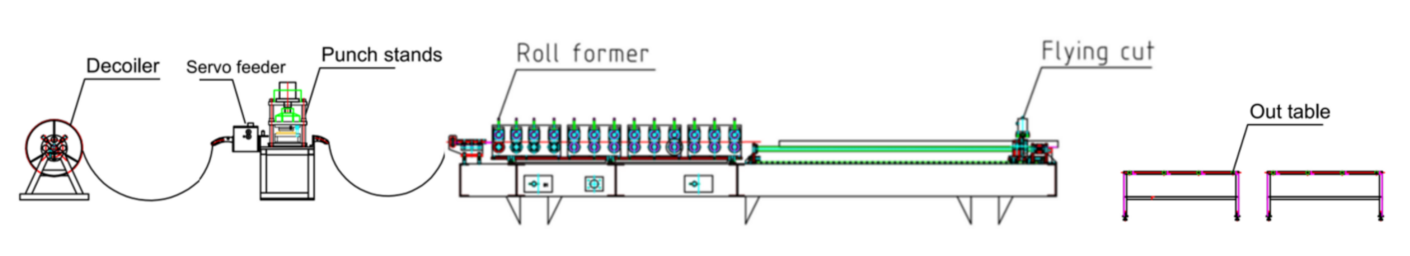
Ikkita bitta qatorli ishlab chiqarish liniyasi bilan taqqoslaganda, ikki qatorli ishlab chiqarish liniyasi sizga qo'shimcha shakllantirish mashinasi, dekoiler va servo oziqlantiruvchi xarajatlarini, shuningdek, boshqa ishlab chiqarish liniyasi uchun zarur bo'lgan joyni tejashga yordam beradi. Bundan tashqari, ikki qatorli struktura bitta liniyada qo'lda o'lchamlarni o'zgartirishdan farqli o'laroq, o'lchamlarni o'zgartirish vaqtini kamaytiradi va shu bilan samaradorlikni oshiradi.
Haqiqiy holat - Asosiy texnik parametrlar
1. Chiziq tezligi: 4-6 m/min, sozlanishi
2. Kerakli material: Issiq haddelenmiş po'lat, sovuq haddelenmiş po'lat, galvanizli po'lat
3. Material qalinligi: 1,5-2 mm.
4. Rulo shakllantirish mashinasi: quyma temir konstruktsiya
5. Haydash tizimi: Vites qutisi haydash tizimi
6. Kesish tizimi: Uchar gidravlik kesish, rulonli press kesish paytida to'xtamaydi.
7.PLC shkafi: Siemens tizimi.
Haqiqiy ish mashinalari
1. Shlangi dekoiler*1
2. Servo oziqlantiruvchi*1
3. Shlangi zımba mashinasi * 1
4. Rulo shakllantirish mashinasi*1
5. Shlangi kesish mashinasi*1
6. Chiqish jadvali*2
7.PLC boshqaruv shkafi * 1
8. Gidrotexnika stansiyasi*2
9. Ehtiyot qismlar qutisi (bepul) * 1
Haqiqiy holat tavsifi
Decoiler
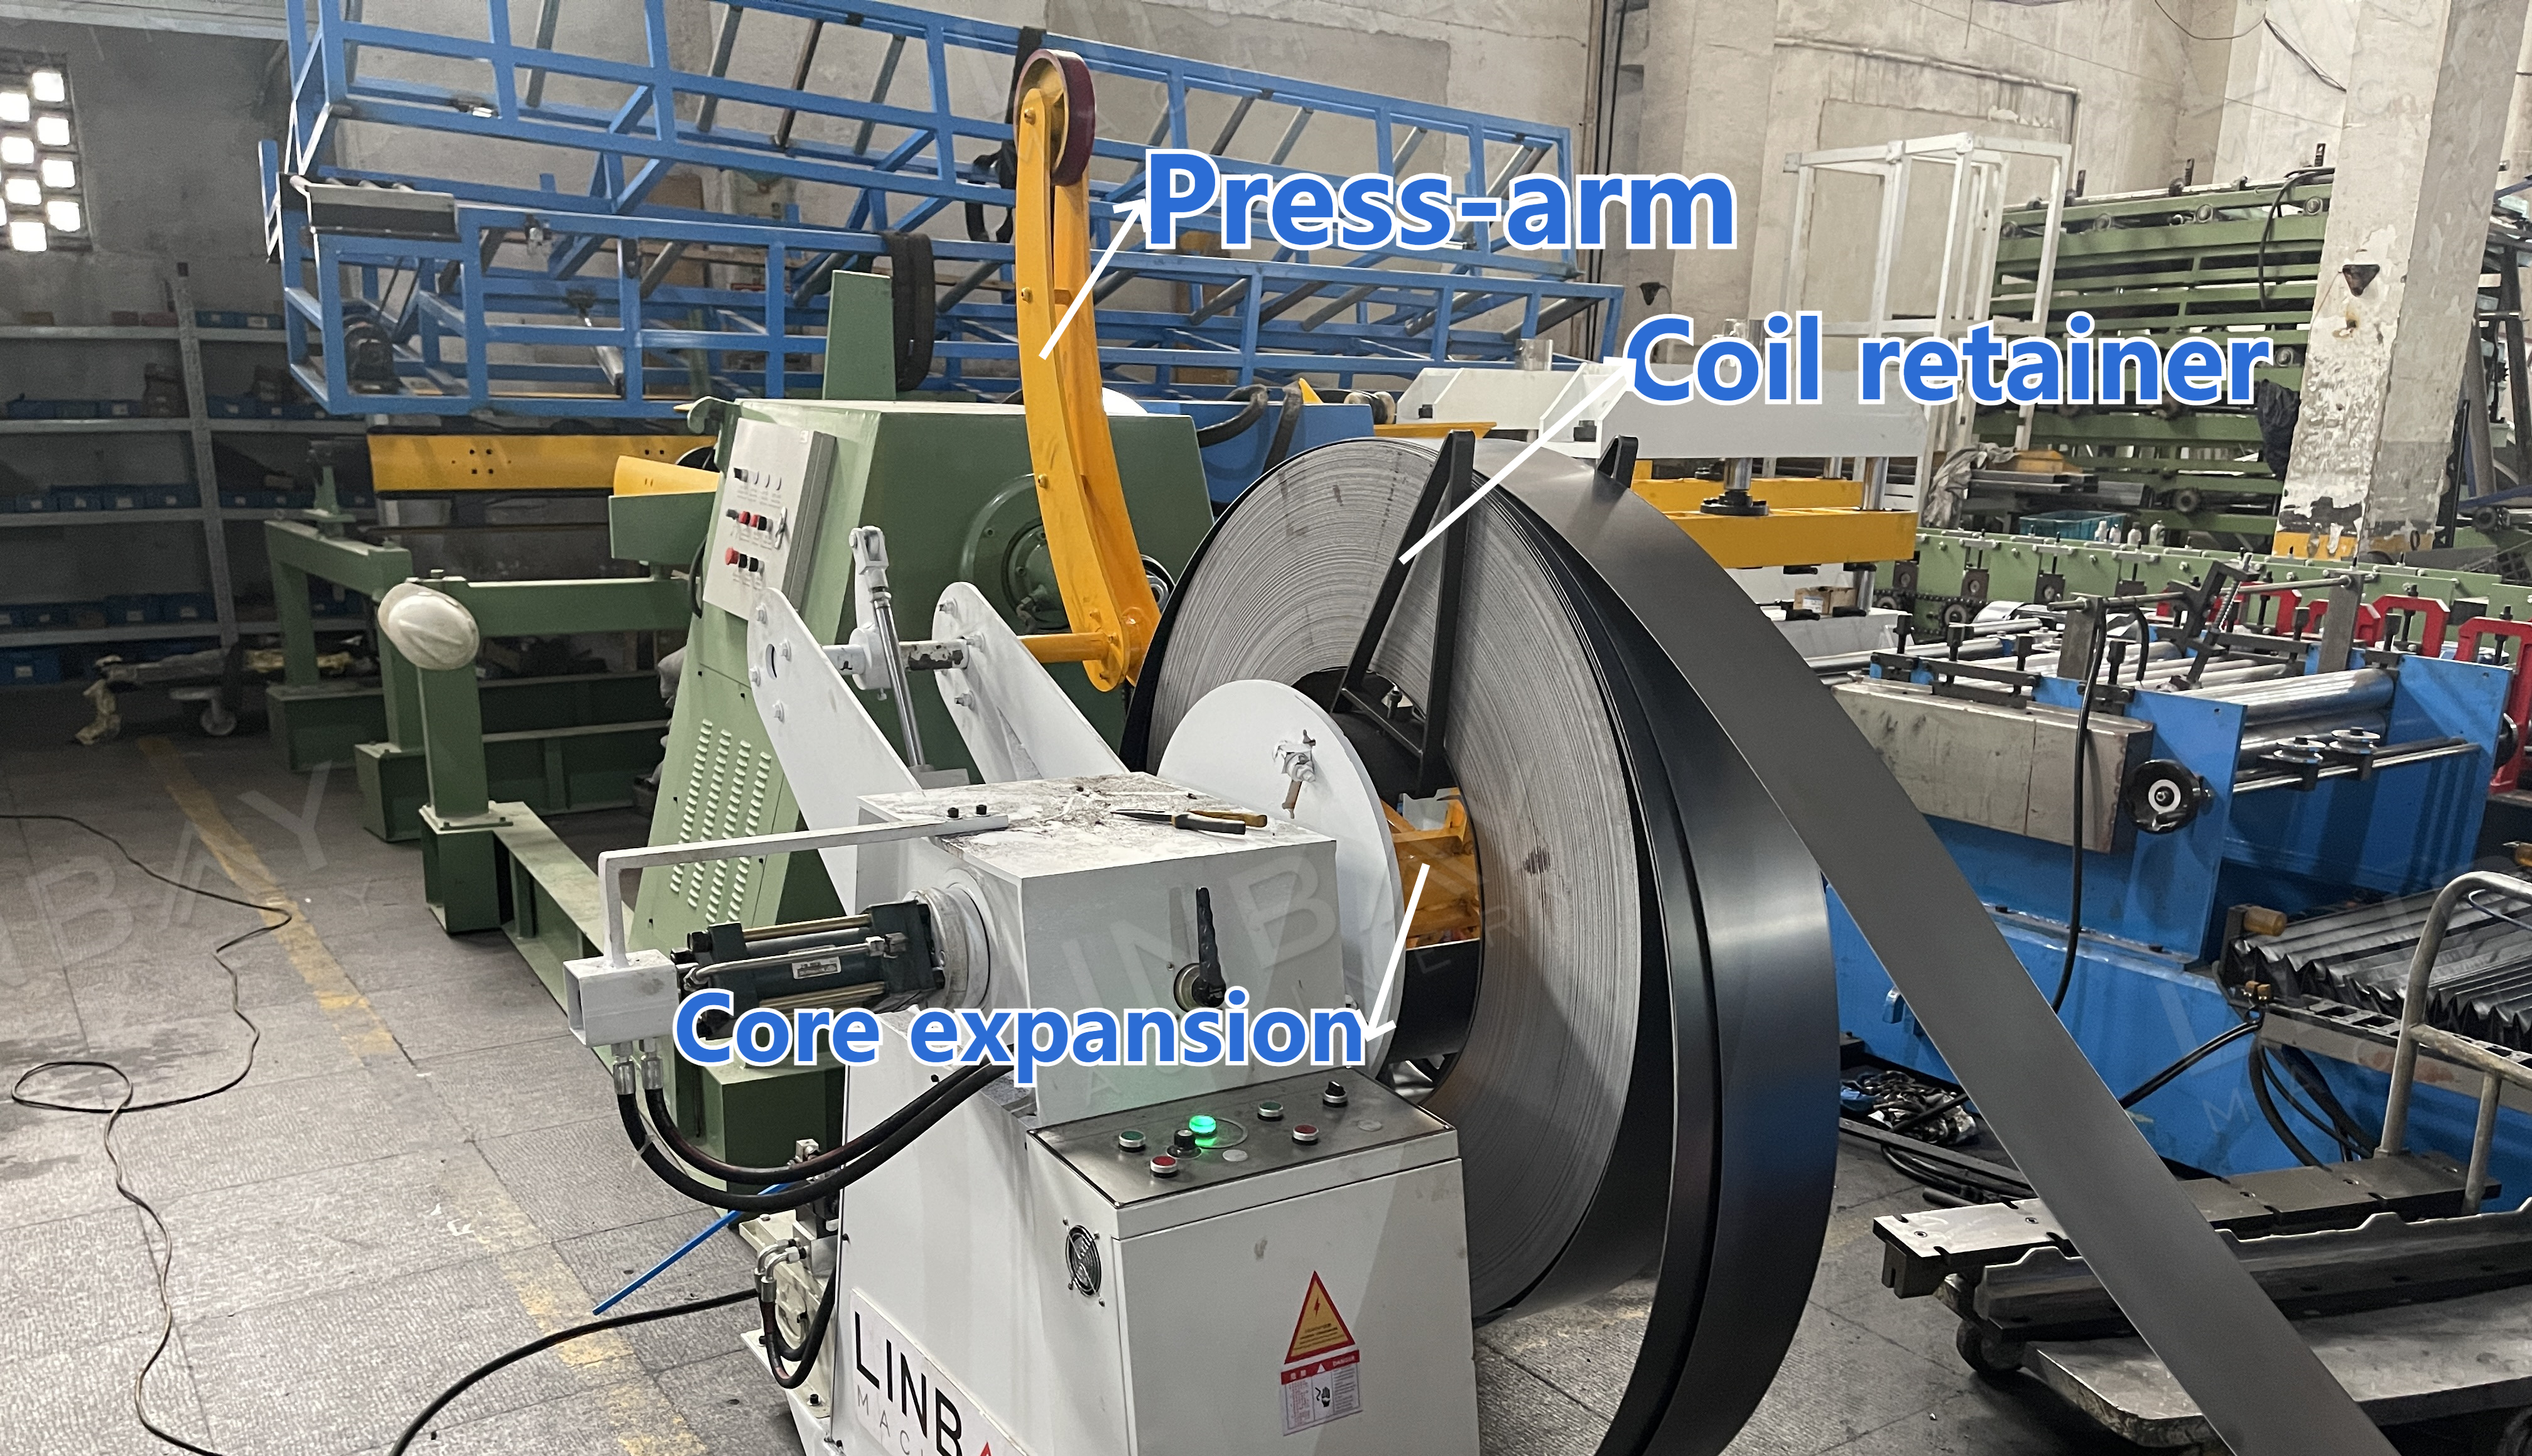
Dekoilerning markaziy vali po'lat g'altakni qo'llab-quvvatlaydi va kengaytirish moslamasi vazifasini bajaradi, ichki diametri 490-510 mm bo'lgan g'altaklarni joylashtiradi. Dekoilerdagi press-qo'l moslamasi yuklash paytida g'altakni mahkamlaydi, ichki kuchlanish tufayli uning ochilib ketishiga yo'l qo'ymaydi va ishchilar xavfsizligini ta'minlaydi.
Shlangi shtamp va servo oziqlantiruvchi
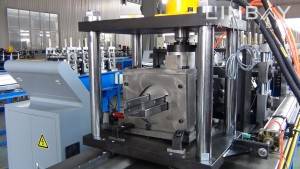
Shlangi stansiya tomonidan quvvatlanadigan gidravlik perforator po'lat g'altakda teshiklar hosil qiladi. O'rnatish talablariga qarab, ikkala uchida ham, gardishda yoki pastki qismida ham ko'ndalang armatura teshiladi. Alohida va o'rnatilgan gidravlik perforator mashinalari mavjud. O'rnatilgan turdagi perforator rulonni shakllantirish mashinasi bilan bir xil asosga ega va perforatsiya paytida boshqa mashinalarni to'xtatib turadi.
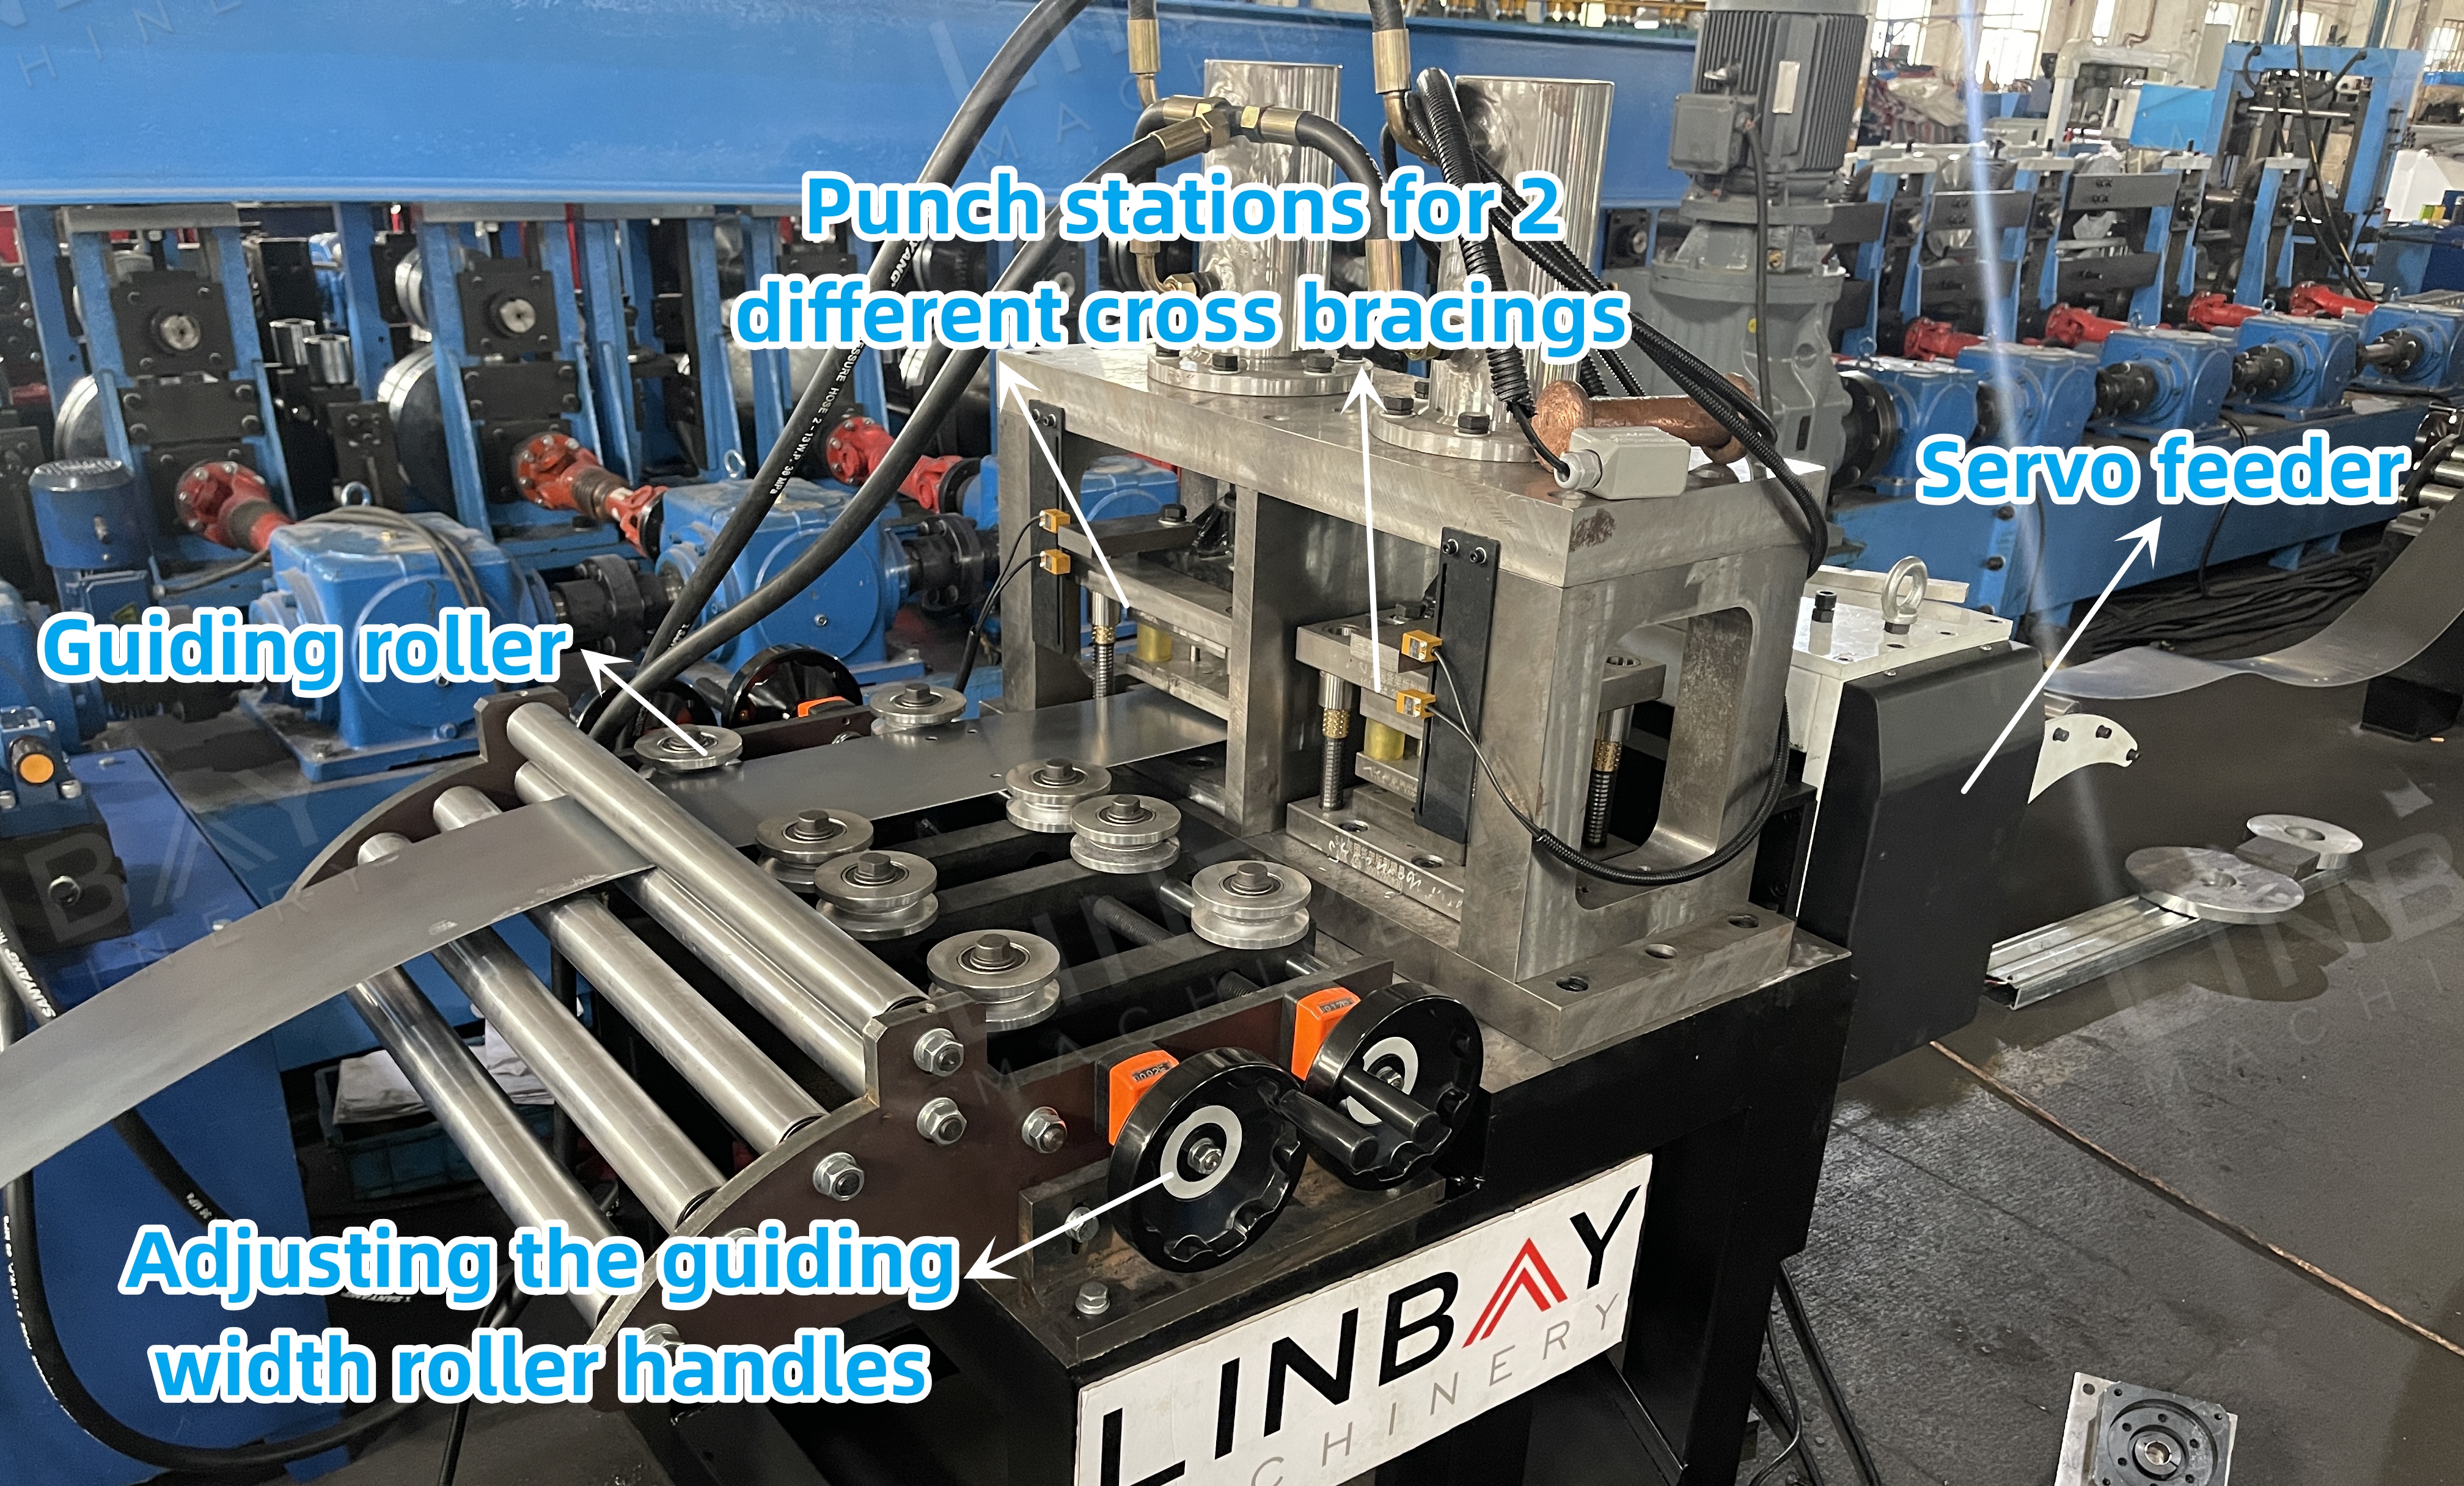
Ushbu ishlab chiqarish liniyasi mustaqil versiyadan foydalanadi, bu esa dekoiler va shakllantirish mashinasining shtamplash paytida uzluksiz ishlashini ta'minlaydi va uzluksiz ishlab chiqarishni ta'minlaydi. Mustaqil versiyada servo motor tomonidan boshqariladigan servo oziqlantiruvchi mavjud bo'lib, u ishga tushirish-to'xtatish kechikishlarini minimallashtiradi va aniq shtamplash uchun bobinning oldinga siljish uzunligini aniq boshqaradi. Oziqlantiruvchi ichidagi pnevmatik oziqlantirish mexanizmi bobin yuzasini tirnalishdan himoya qiladi.
Yo'l-yo'riq ko'rsatish
Yo'naltiruvchi roliklar shakllantirish paytida buzilishning oldini olish uchun g'altak va mashinaning to'g'ri hizalanishini ta'minlaydi, chunki ko'ndalang tayanchning tekisligi tokchaning umumiy barqarorligiga bevosita ta'sir qiladi.
Rulo shakllantirish mashinasi
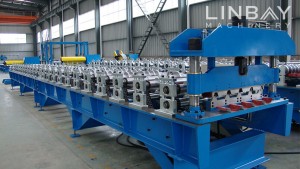
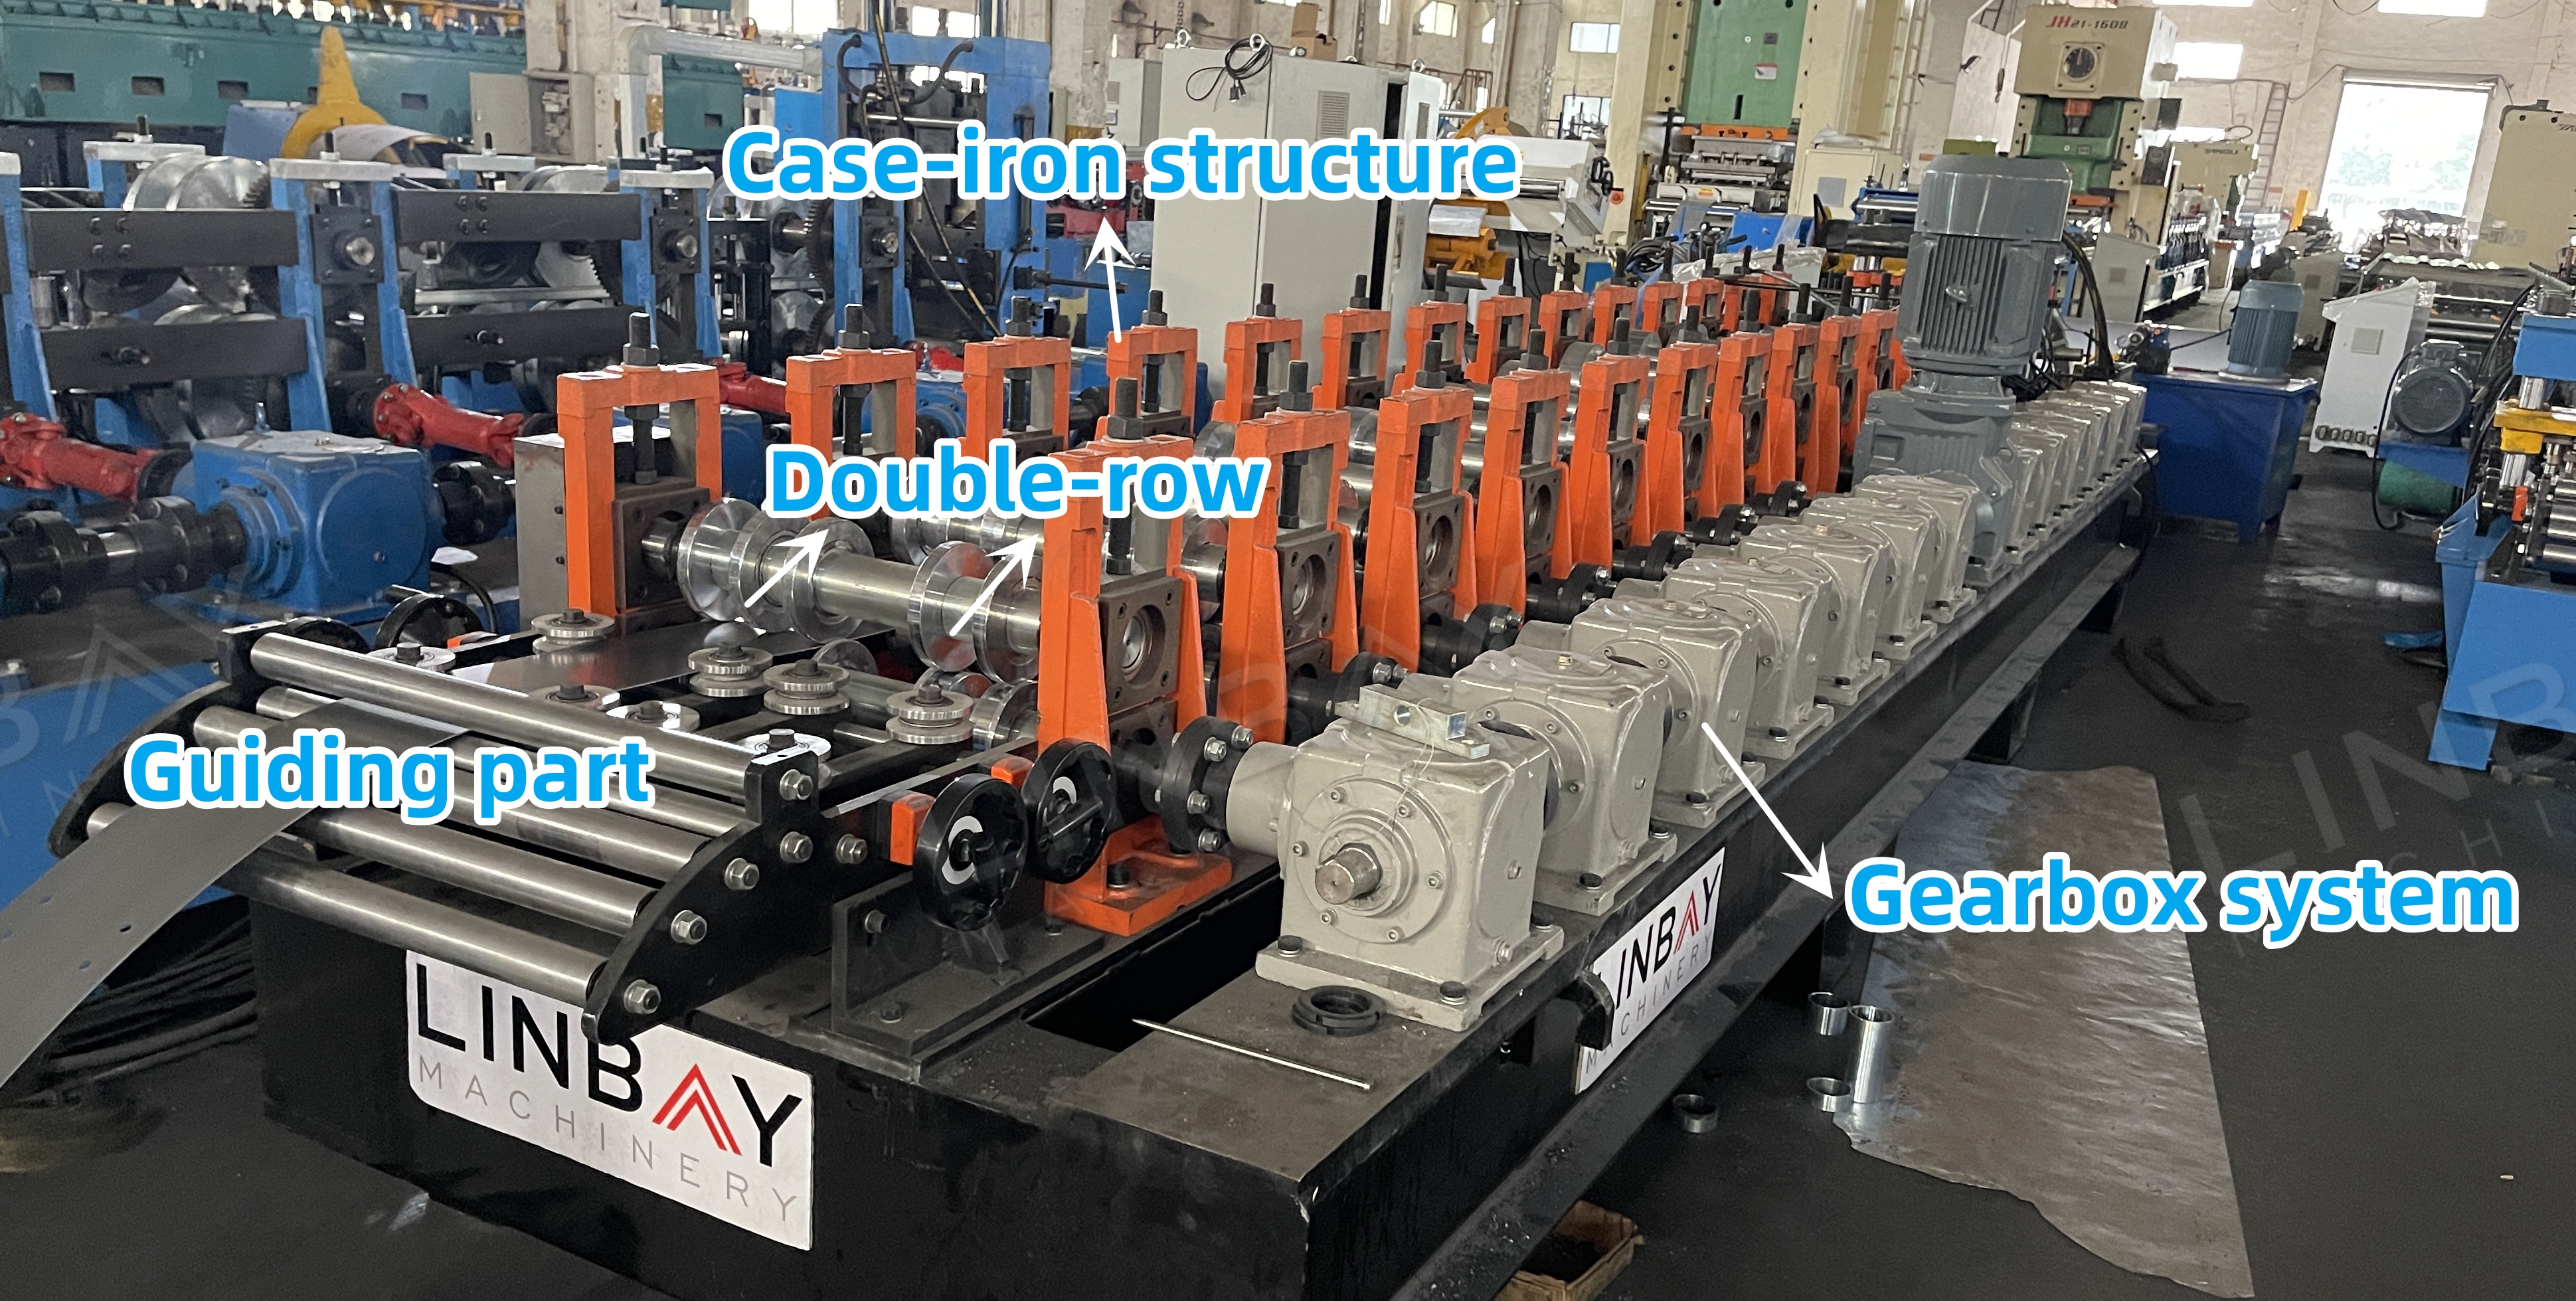
Ushbu shakllantirish mashinasi quyma temir konstruktsiya va vites qutisi tizimiga ega. Shuni ta'kidlash kerakki, ikkala qator bir vaqtning o'zida ishlay olmaydi. Yuqori ishlab chiqarish quvvati uchun har bir o'lcham uchun alohida ishlab chiqarish liniyasini tavsiya qilamiz.
Uchar gidravlik kesish
"Uchish" dizayni kesish mashinasi bazasining yo'l bo'ylab harakatlanishiga imkon beradi, bu esa kesish uchun to'xtamasdan shakllantirish mashinasi orqali uzluksiz spiralning oqishini ta'minlaydi va shu bilan umumiy chiziq tezligini oshiradi.
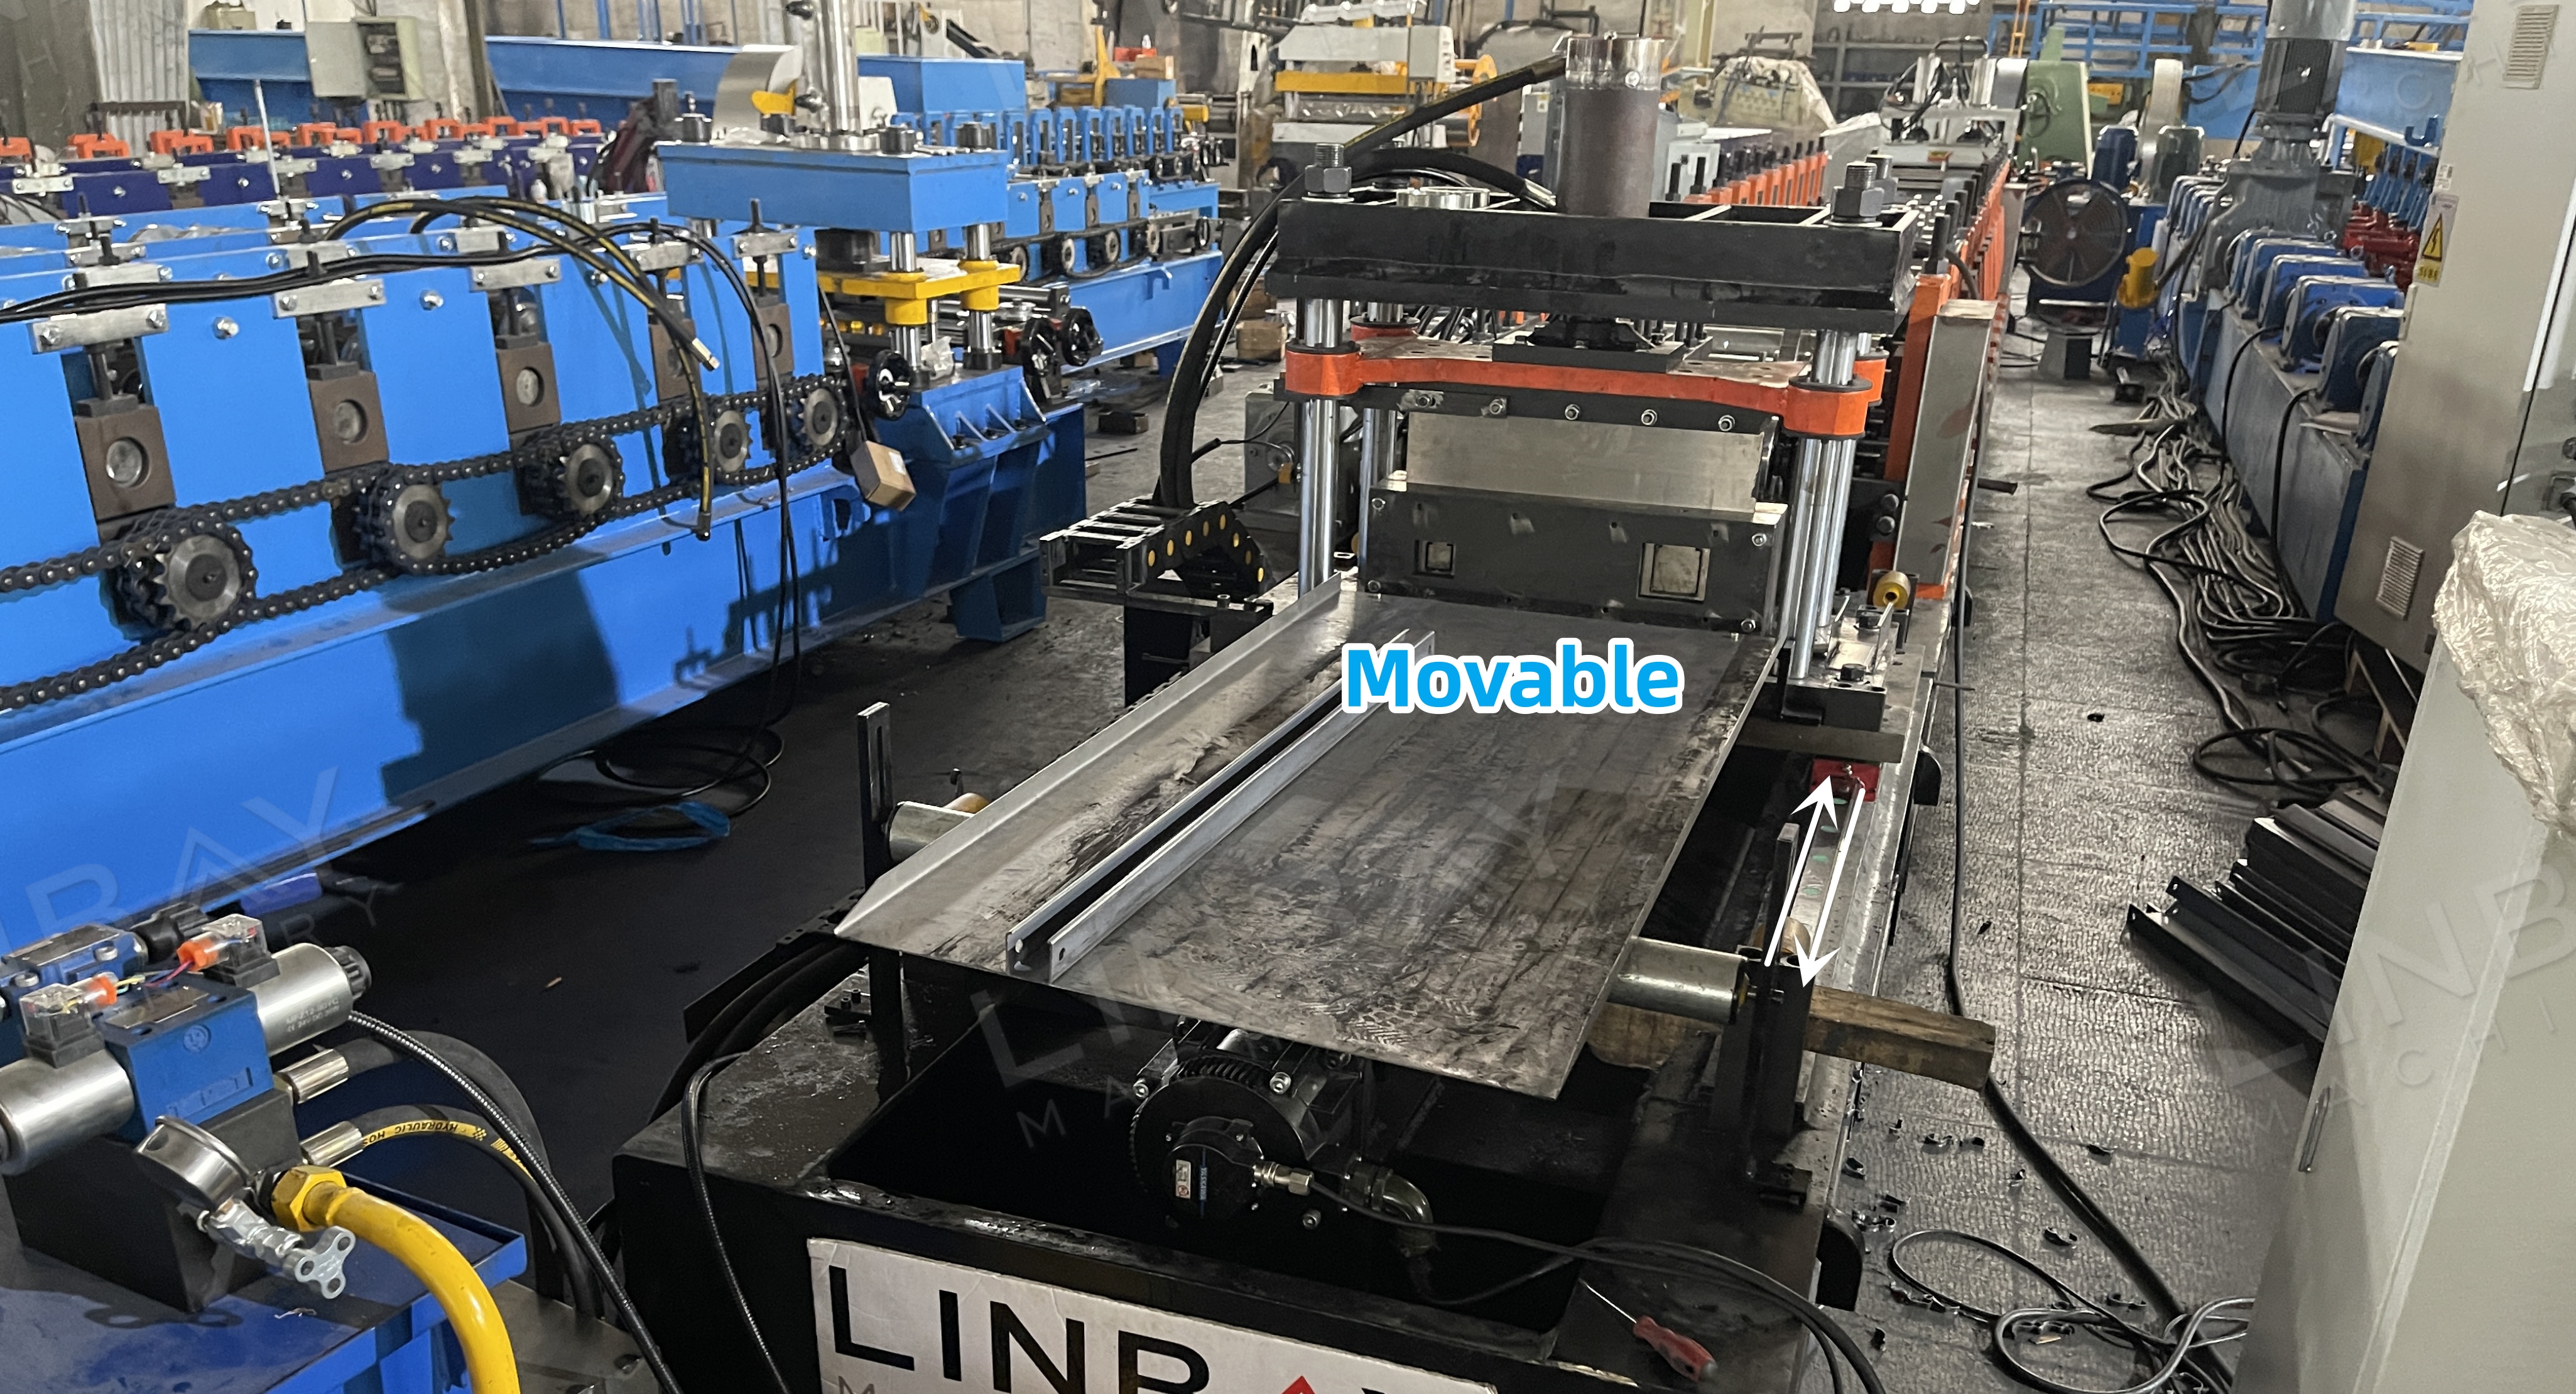
Kesish pichog'i profil shakliga moslashtirilishi kerak, bu har bir o'lcham uchun alohida pichoqni talab qiladi.
Ixtiyoriy qurilma: Qirqimli payvandchi
Kesish payvandlash mashinasi ham kesish, ham payvandlash funktsiyalarini birlashtiradi, bu yangi va eski po'lat g'altaklarni ulash imkonini beradi. Bu material isrofini kamaytiradi, g'altakni almashtirish vaqtini minimallashtiradi va sozlashni soddalashtiradi. Silliq va tekis bo'g'inlarni ta'minlash uchun TIG payvandlashdan foydalanadi.
Shlangi stansiya
Shlangi stansiya samarali issiqlik tarqalishini ta'minlash, uzluksiz ishlash va unumdorlikni oshirish uchun sovutish ventilyatorlariga ega. U o'zining ishonchliligi va uzoq muddatli ishlashi bilan tanilgan.
PLC boshqaruv shkafi va kodlovchi
Enkoder o'lchangan bobin uzunligini PLC boshqaruv shkafi uchun elektr signallariga aylantiradi. Ushbu shkaf ishlab chiqarish tezligini, har bir sikl uchun chiqishni va kesish uzunligini tartibga soladi. Enkoderdan aniq teskari aloqa tufayli kesish mashinasi ±1 mm ichida kesish aniqligiga erishadi.
1. Dekoiler

2. Oziqlantirish

3. Mushtlash

4. Rulo shakllantirish stendlari

5. Haydash tizimi

6. Kesish tizimi

Boshqalar

Stoldan tashqarida