వీడియో
ప్రొఫైల్
హెవీ-డ్యూటీ ర్యాక్ సిస్టమ్లకు క్రాస్ బ్రేసింగ్ చాలా కీలకం, ఇది రెండు నిలువు స్తంభాల మధ్య వికర్ణంగా ఆధారాన్ని అందిస్తుంది. ఇది వణకడాన్ని నివారించడంలో సహాయపడుతుంది మరియు భారీ బరువుల కింద నిర్మాణ అమరికను కాపాడుతుంది. సాధారణంగా, క్రాస్ బ్రేసింగ్ను 1.5 నుండి 2 మి.మీ. మందంతో హాట్-రోల్డ్, కోల్డ్-రోల్డ్, లేదా గాల్వనైజ్డ్ స్టీల్తో తయారు చేస్తారు.
సాంప్రదాయకంగా, క్రాస్ బ్రేసింగ్ను బెండింగ్ మెషీన్లను ఉపయోగించి ఉత్పత్తి చేసేవారు. అయితే, అన్కాయిలింగ్, లెవలింగ్, రోల్ ఫార్మింగ్, పంచింగ్ మరియు కటింగ్ వంటి ప్రక్రియలను కలిగి ఉండే రోల్ ఫార్మింగ్ మెషీన్ లైన్, అధిక ఆటోమేషన్ను మరియు తగ్గిన మానవ శ్రమ ఖర్చులను అందిస్తుంది. దీని సామర్థ్యం మరియు తక్కువ ఖర్చు కారణంగా ఈ పరిష్కారం చాలా మంది క్లయింట్లకు ప్రాధాన్య ఎంపికగా మారింది.
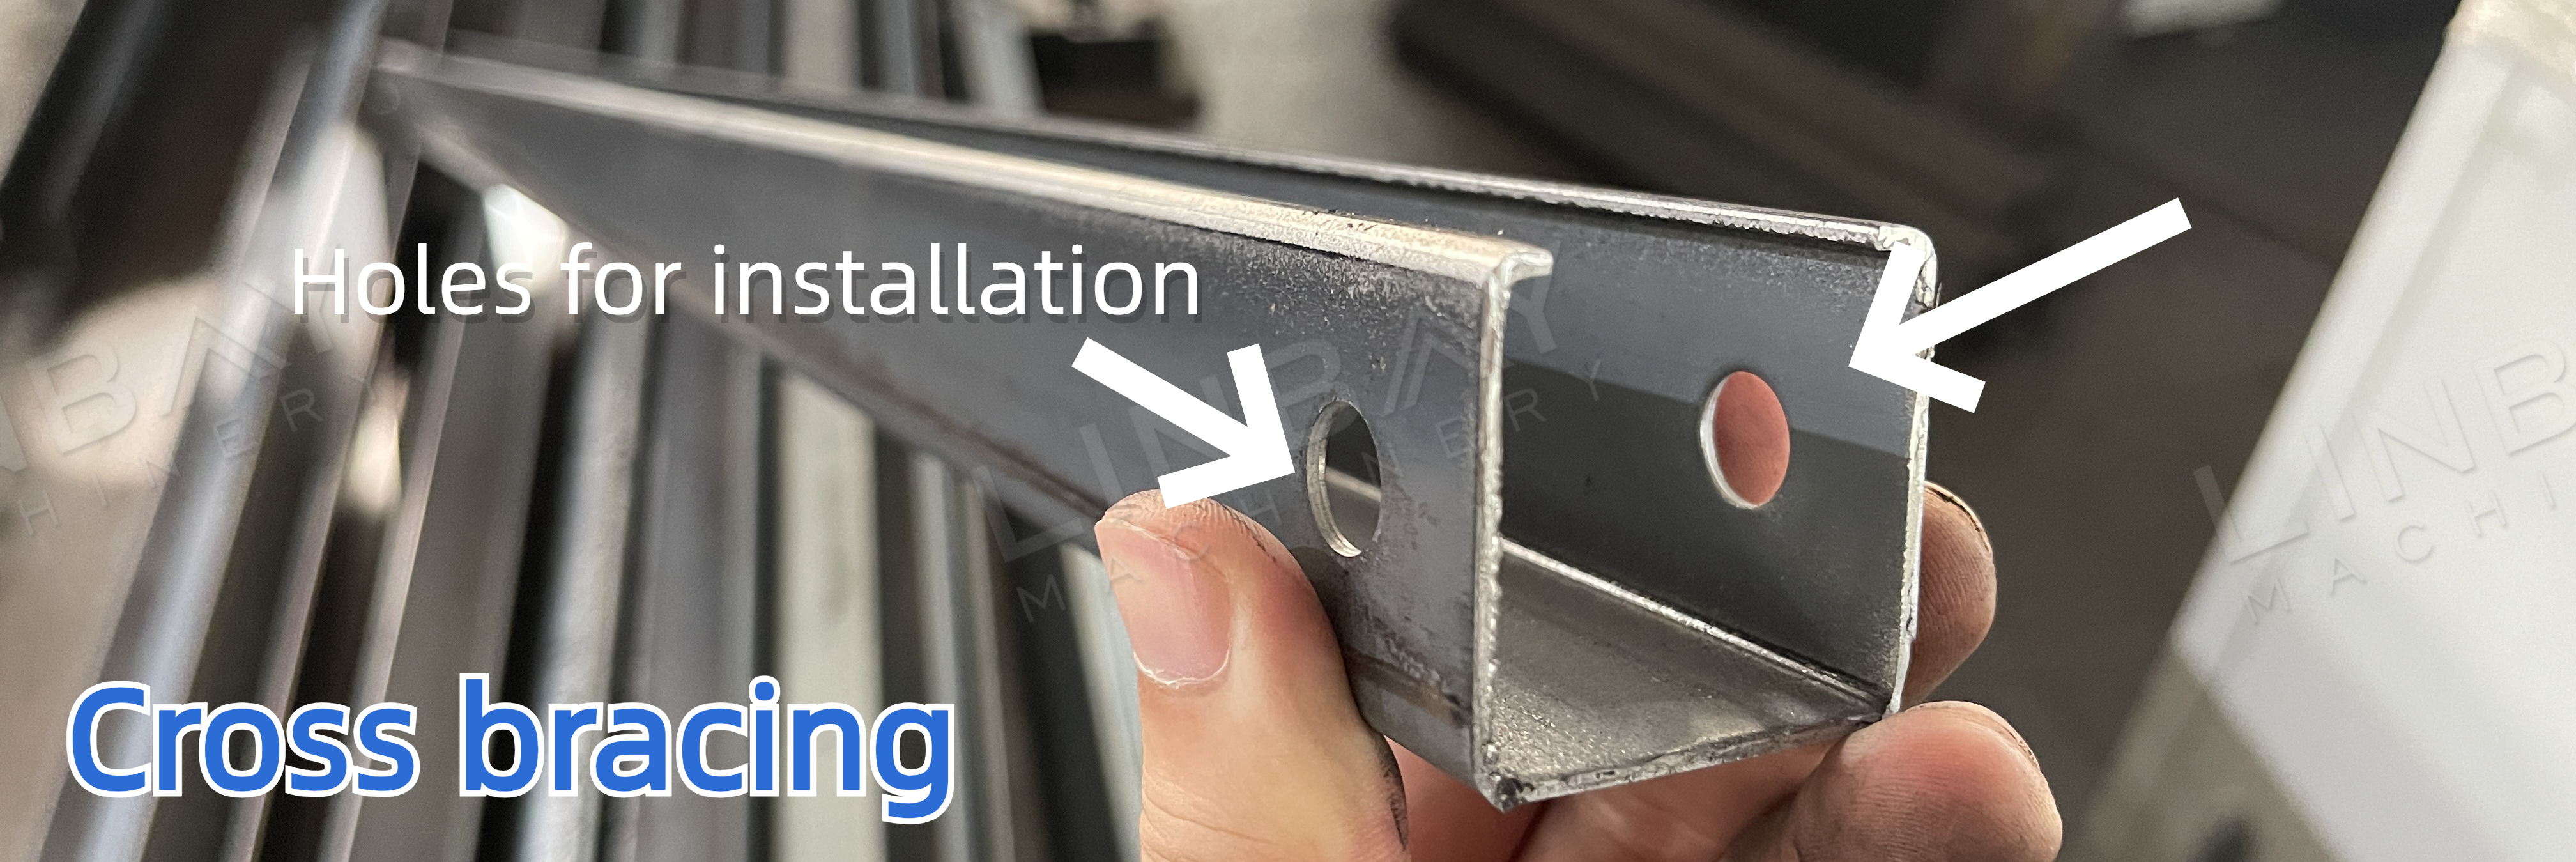
సంస్థాపన పద్ధతిని బట్టి పంచింగ్ శైలులు మారుతూ ఉంటాయి:
సంస్థాపన పద్ధతి 1: ర్యాక్ నిలువు భాగం లోపల ఒకే బ్రేస్ను అమర్చాలి, దీనికి స్క్రూలను బిగించడానికి బ్రేసింగ్ ఎత్తులో ముందుగా రంధ్రాలు చేయవలసి ఉంటుంది.
సంస్థాపన పద్ధతి 2: ర్యాక్ నిలువు భాగం లోపల రెండు బ్రేస్లు అమర్చబడతాయి, స్క్రూలను బిగించడం కోసం బ్రేసింగ్ అడుగు భాగంలో ముందుగా రంధ్రాలు చేసి ఉండాలి.
వాస్తవ కేసు-ప్రధాన సాంకేతిక పారామితులు
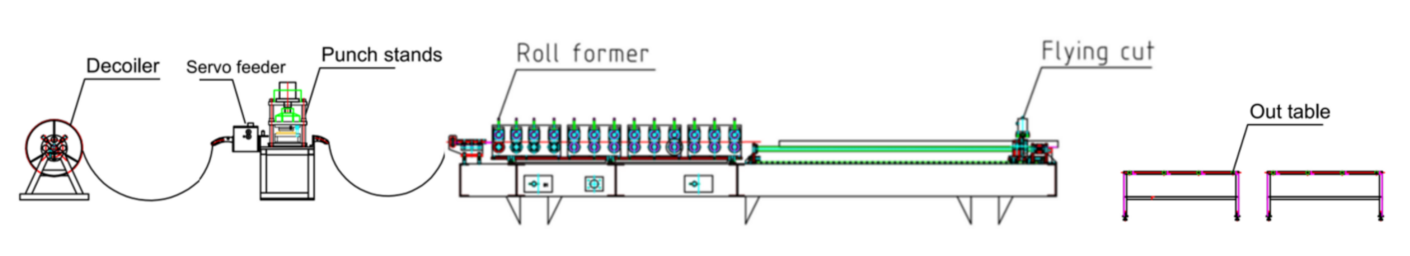
ఫ్లో చార్ట్: డీకాయిలర్--సర్వో ఫీడర్--హైడ్రాలిక్ పంచ్--గైడింగ్--రోల్ ఫార్మింగ్ మెషిన్--ఫ్లయింగ్ హైడ్రాలిక్ కటింగ్--అవుట్ టేబుల్
రెండు సింగిల్-రో ప్రొడక్షన్ లైన్లతో పోలిస్తే, డ్యూయల్-రో ప్రొడక్షన్ లైన్ అదనపు ఫార్మింగ్ మెషీన్, డీకాయిలర్, మరియు సర్వో ఫీడర్ ఖర్చును, అలాగే మరో ప్రొడక్షన్ లైన్కు అవసరమైన స్థలాన్ని ఆదా చేస్తుంది. అంతేకాకుండా, సింగిల్ లైన్లో మాన్యువల్గా సైజులు మార్చడానికి పట్టే సమయానికి భిన్నంగా, డ్యూయల్-రో నిర్మాణం సైజులు మార్చడానికి పట్టే సమయాన్ని తగ్గిస్తుంది, తద్వారా సామర్థ్యాన్ని పెంచుతుంది.
వాస్తవ కేసు-ప్రధాన సాంకేతిక పారామితులు
1. లైన్ వేగం: 4-6 మీ/నిమి, సర్దుబాటు చేయదగినది
2. అనువైన పదార్థం: హాట్ రోల్డ్ స్టీల్, కోల్డ్ రోల్డ్ స్టీల్, గాల్వనైజ్డ్ స్టీల్
3. పదార్థం మందం: 1.5-2 మి.మీ.
4. రోల్ ఫార్మింగ్ మెషిన్: కాస్ట్-ఐరన్ నిర్మాణం
5. డ్రైవింగ్ సిస్టమ్: గేర్బాక్స్ డ్రైవింగ్ సిస్టమ్
6. కటింగ్ సిస్టమ్: ఫ్లయింగ్ హైడ్రాలిక్ కటింగ్, కత్తిరించేటప్పుడు రోల్ ఫార్మర్ ఆగదు.
7. పిఎల్సి క్యాబినెట్: సిమెన్స్ సిస్టమ్.
రియల్ కేస్-మెషినరీ
1. హైడ్రాలిక్ డీకాయిలర్*1
2. సర్వో ఫీడర్*1
3. హైడ్రాలిక్ పంచ్ మెషిన్*1
4.రోల్ ఫార్మింగ్ మెషిన్*1
5. హైడ్రాలిక్ కటింగ్ మెషిన్*1
6.అవుట్ టేబుల్*2
7.PLC నియంత్రణ క్యాబినెట్*1
8. జలవిద్యుత్ కేంద్రం*2
9. విడిభాగాల పెట్టె (ఉచితం)*1
నిజమైన కేసు-వివరణ
డీకాయిలర్
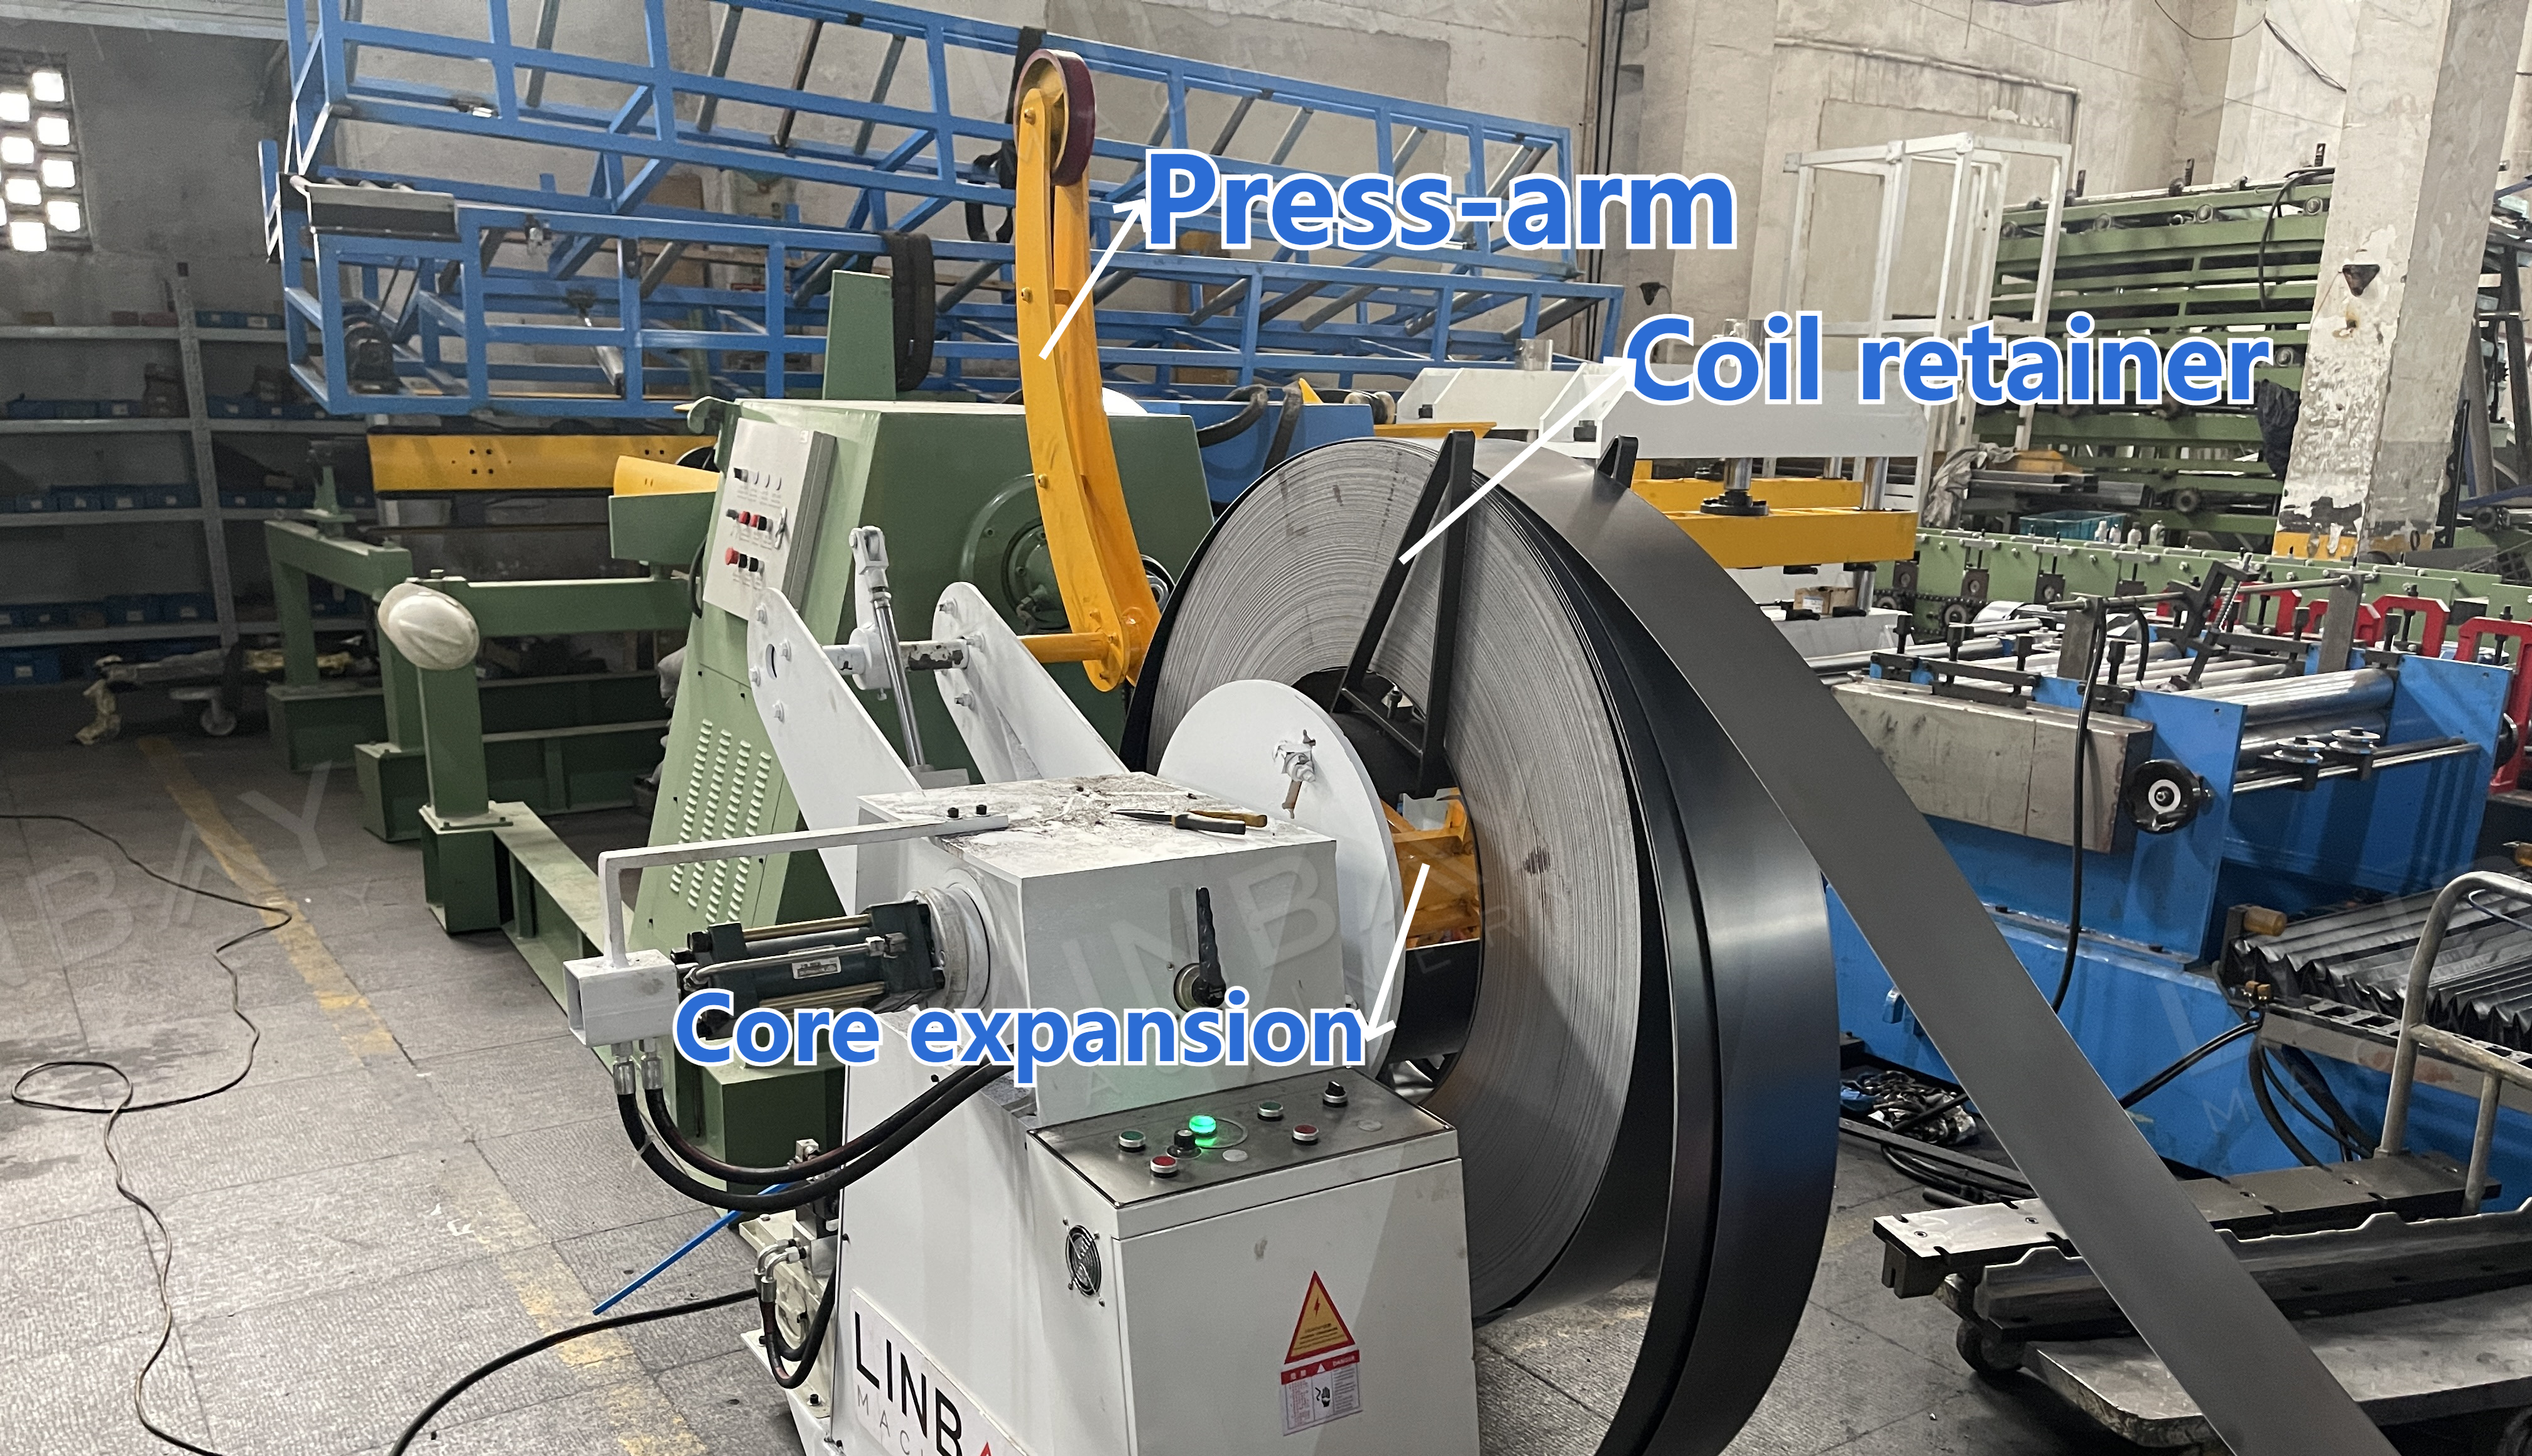
డీకాయిలర్ యొక్క కేంద్ర షాఫ్ట్ స్టీల్ కాయిల్కు ఆధారాన్ని అందిస్తుంది మరియు 490-510mm లోపలి వ్యాసం గల కాయిల్స్కు అనువుగా ఉండే విస్తరణ పరికరంగా పనిచేస్తుంది. డీకాయిలర్పై ఉన్న ప్రెస్-ఆర్మ్ పరికరం లోడింగ్ సమయంలో కాయిల్ను భద్రపరుస్తుంది, అంతర్గత ఒత్తిడి కారణంగా అది తెరుచుకోకుండా నిరోధిస్తుంది మరియు కార్మికుల భద్రతను నిర్ధారిస్తుంది.
హైడ్రాలిక్ పంచ్ & సర్వో ఫీడర్
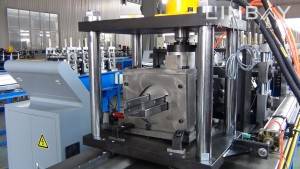
హైడ్రాలిక్ స్టేషన్ ద్వారా శక్తిని పొందే హైడ్రాలిక్ పంచ్, స్టీల్ కాయిల్లో రంధ్రాలను సృష్టిస్తుంది. ఇన్స్టాలేషన్ అవసరాలను బట్టి, క్రాస్ బ్రేసింగ్ను రెండు చివర్లలో, ఫ్లాంజ్పై లేదా అడుగు భాగంలో పంచ్ చేస్తారు. స్టాండ్అలోన్ మరియు ఇంటిగ్రేటెడ్ హైడ్రాలిక్ పంచ్ మెషీన్లు ఉన్నాయి. ఇంటిగ్రేటెడ్ రకం, రోల్ ఫార్మింగ్ మెషీన్తో ఒకే బేస్ను పంచుకుంటుంది మరియు పంచ్ చేసే సమయంలో ఇతర మెషీన్లను తాత్కాలికంగా నిలిపివేస్తుంది.
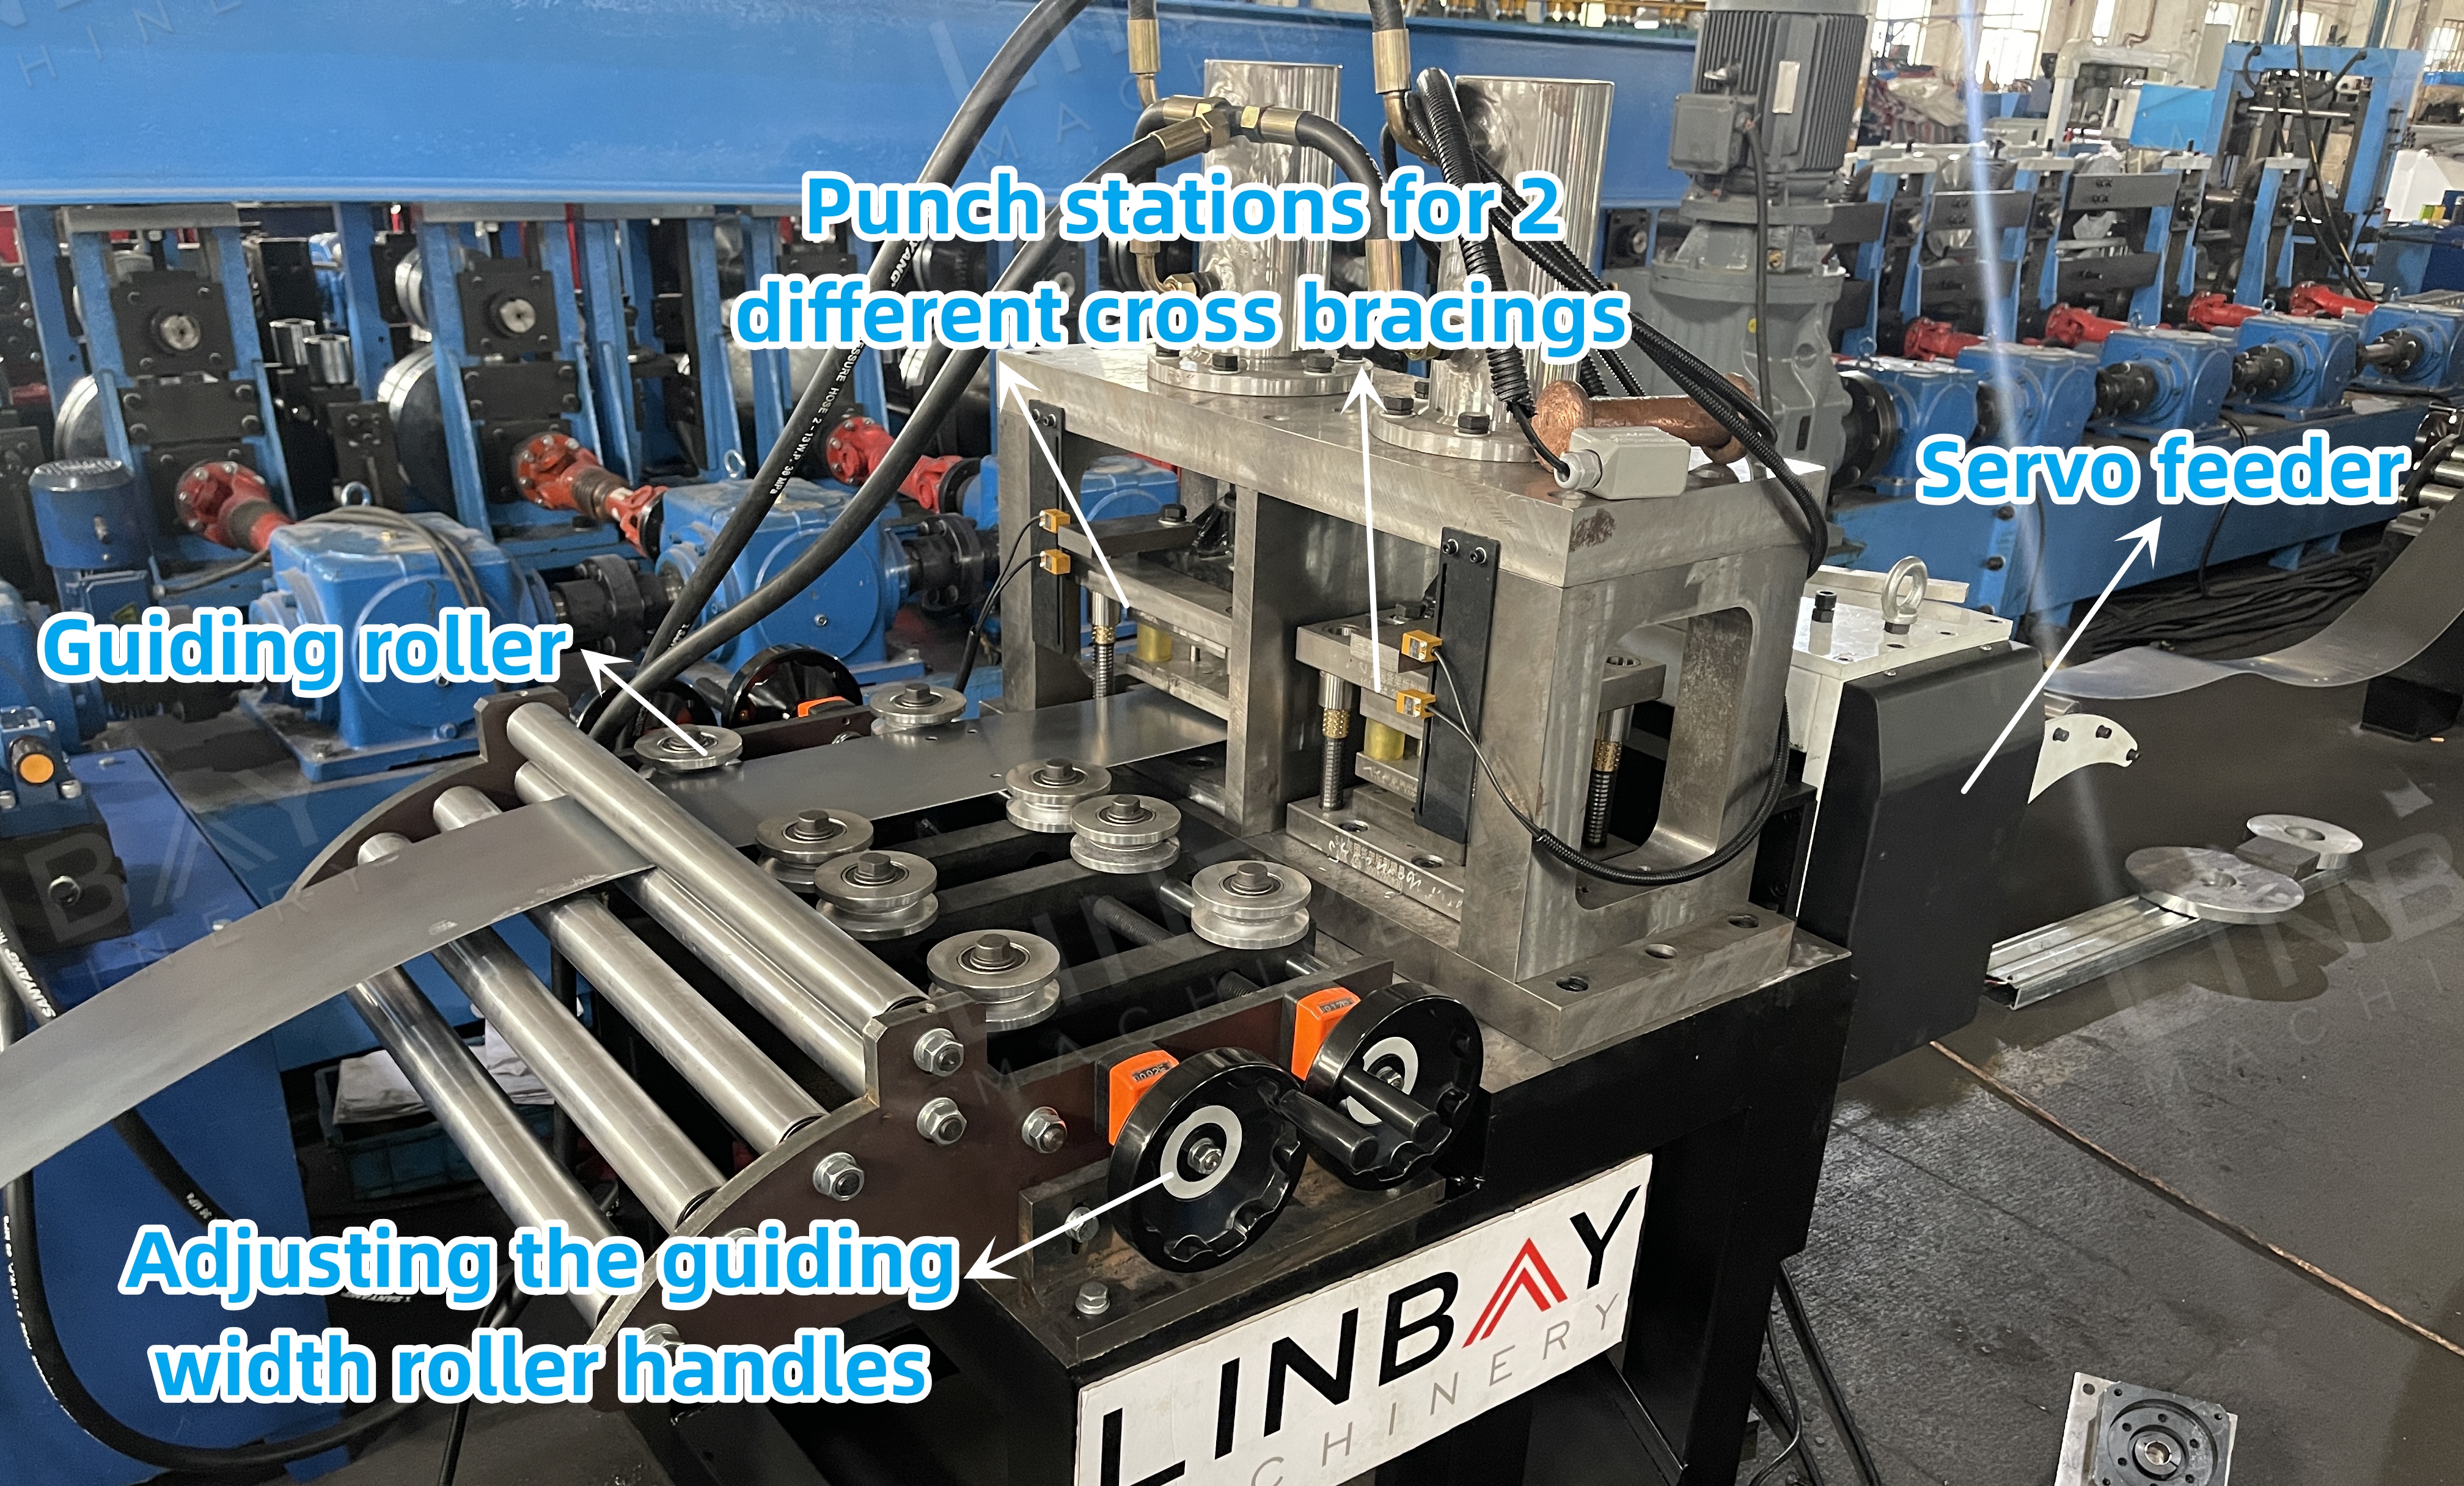
ఈ ఉత్పత్తి శ్రేణి స్టాండ్అలోన్ వెర్షన్ను ఉపయోగిస్తుంది, ఇది పంచింగ్ సమయంలో డీకాయిలర్ మరియు ఫార్మింగ్ మెషీన్ నిరంతరాయంగా పనిచేయడానికి వీలు కల్పిస్తుంది, తద్వారా ఉత్పత్తికి అంతరాయం కలగకుండా చూస్తుంది. స్టాండ్అలోన్ వెర్షన్లో సర్వో మోటార్ ద్వారా నడిచే సర్వో ఫీడర్ ఉంటుంది, ఇది స్టార్ట్-స్టాప్ ఆలస్యాలను తగ్గిస్తుంది మరియు కచ్చితమైన పంచింగ్ కోసం కాయిల్ యొక్క అడ్వాన్స్ పొడవును ఖచ్చితంగా నియంత్రిస్తుంది. ఫీడర్ లోపల ఉన్న న్యూమాటిక్ ఫీడ్ మెకానిజం కాయిల్ ఉపరితలాన్ని గీతల నుండి కాపాడుతుంది.
మార్గనిర్దేశం
ఫార్మింగ్ సమయంలో వక్రీకరణను నివారించడానికి, గైడింగ్ రోలర్లు కాయిల్ మరియు మెషీన్ యొక్క సరైన అమరికను నిర్ధారిస్తాయి, ఎందుకంటే క్రాస్ బ్రేసింగ్ యొక్క నిటారుదనం షెల్ఫ్ యొక్క మొత్తం స్థిరత్వాన్ని నేరుగా ప్రభావితం చేస్తుంది.
రోల్ ఫార్మింగ్ మెషిన్
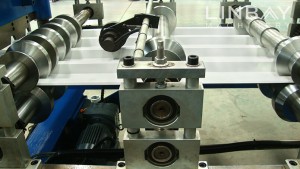
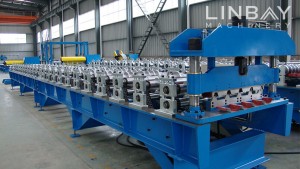
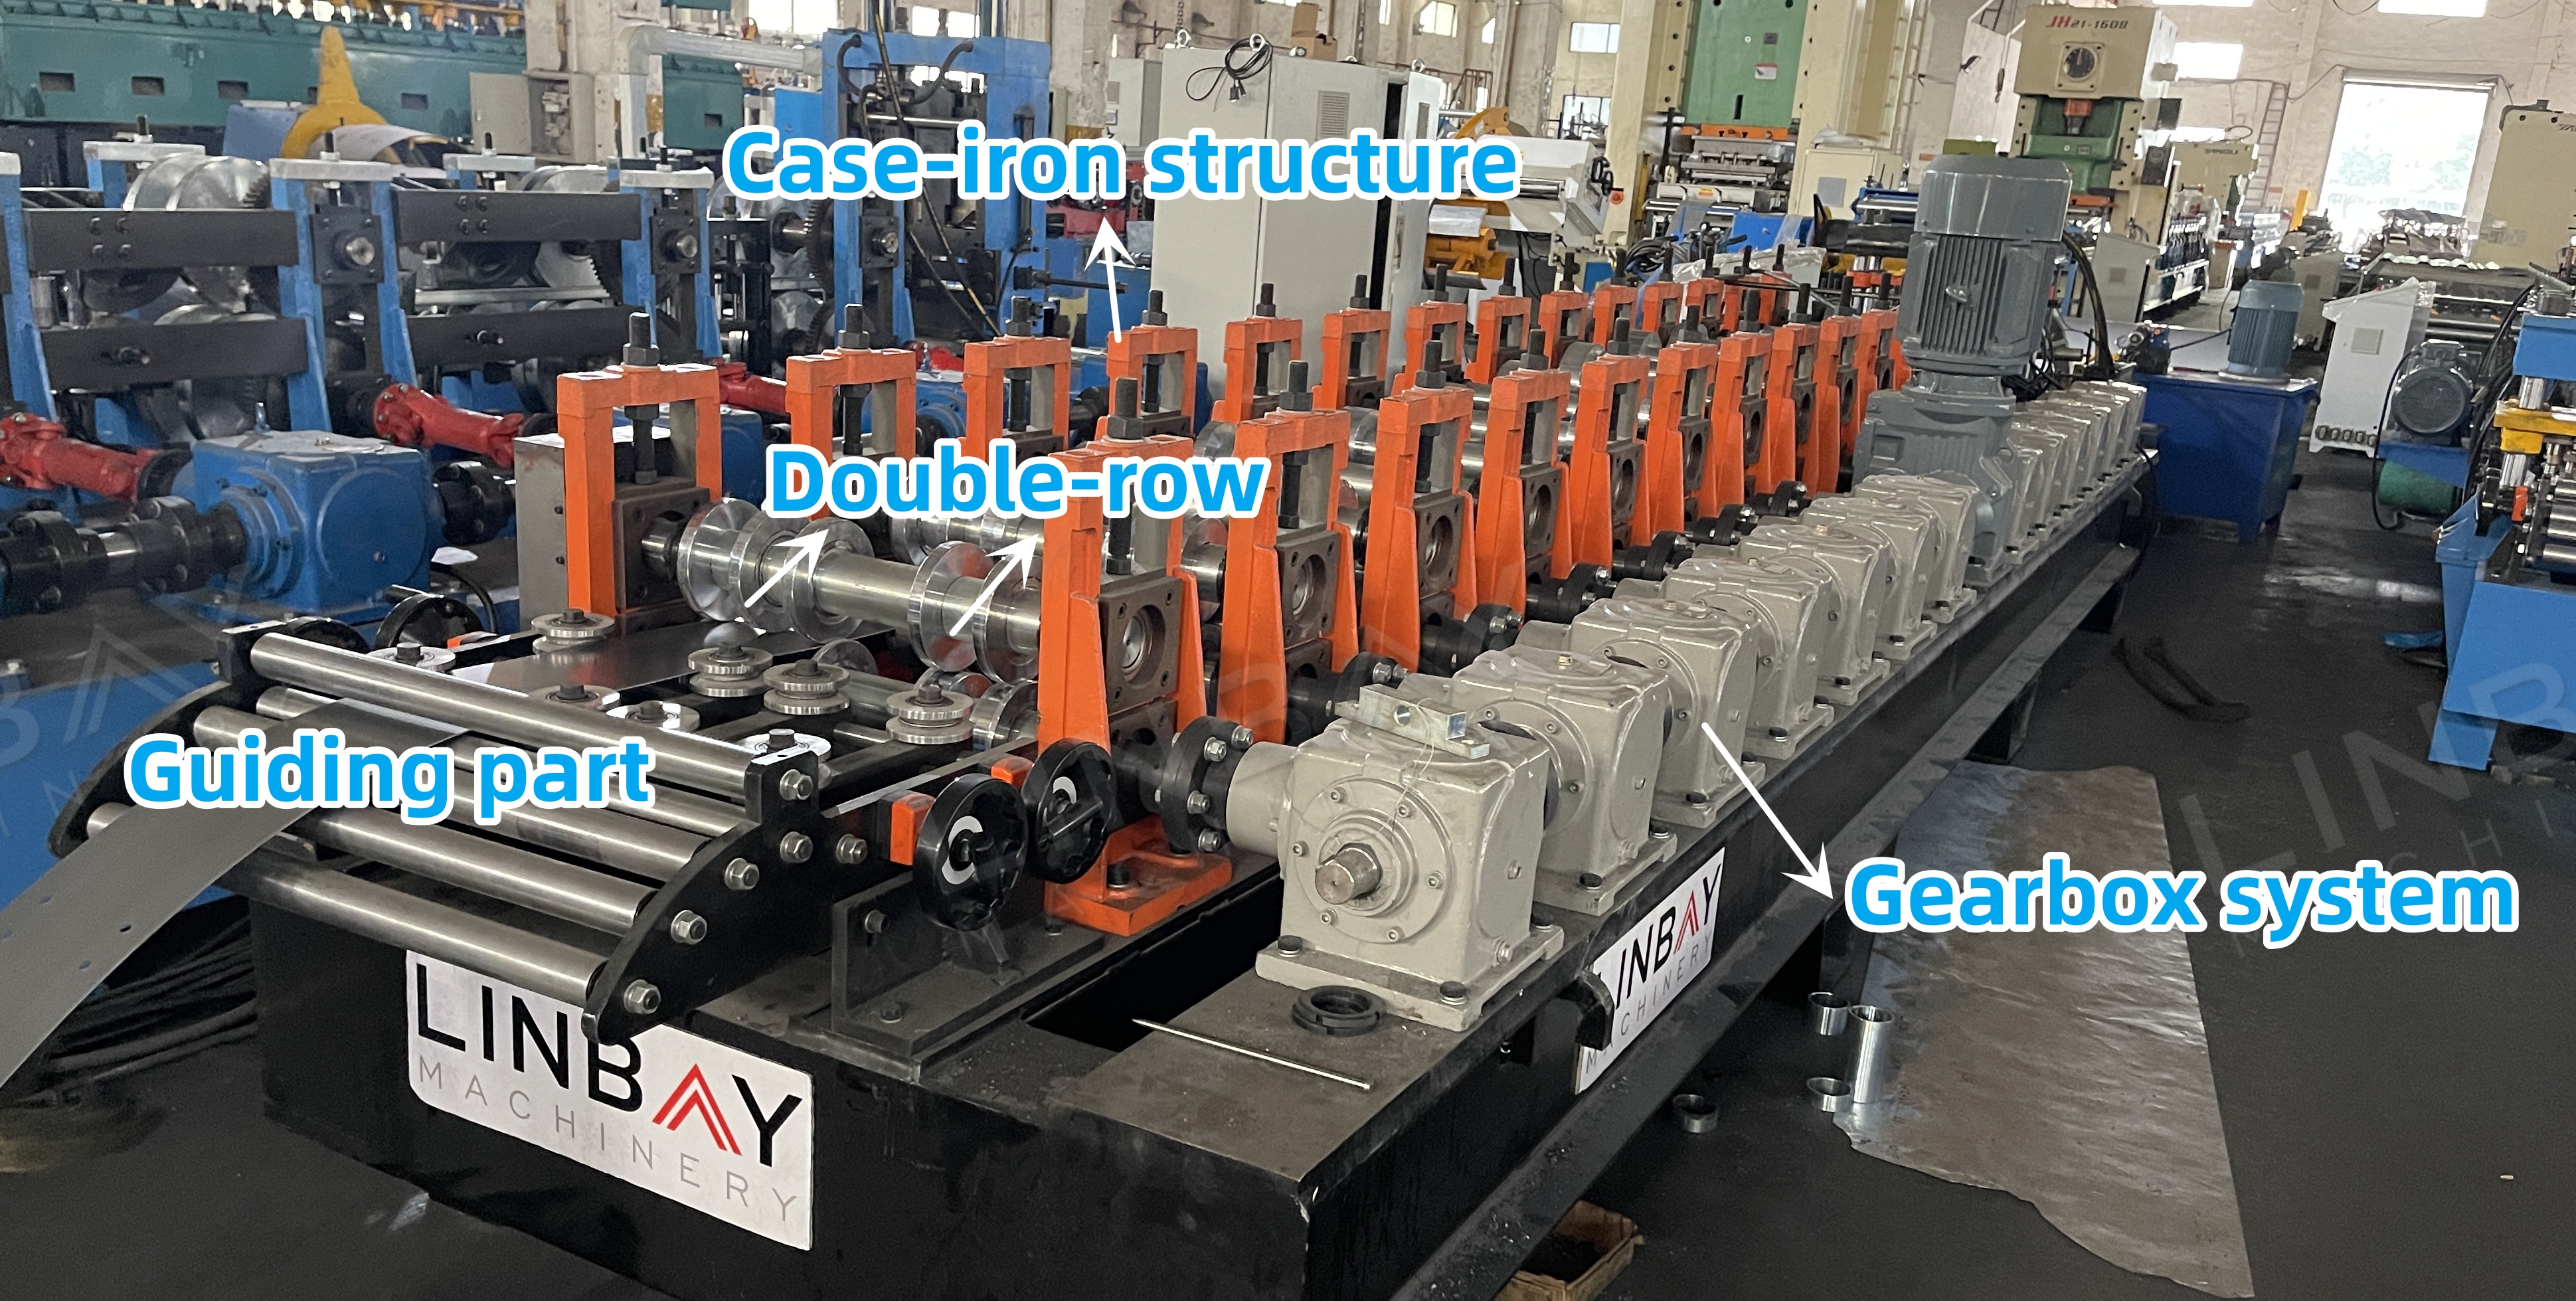
ఈ ఫార్మింగ్ మెషీన్ కాస్ట్-ఐరన్ నిర్మాణం మరియు గేర్బాక్స్ వ్యవస్థను కలిగి ఉంది. రెండు వరుసలు ఏకకాలంలో పనిచేయలేవని గమనించడం ముఖ్యం. అధిక ఉత్పత్తి సామర్థ్యం కోసం, ప్రతి సైజుకు ప్రత్యేక ఉత్పత్తి లైన్ను మేము సిఫార్సు చేస్తున్నాము.
ఫ్లయింగ్ హైడ్రాలిక్ కటింగ్
"ఫ్లయింగ్" డిజైన్, కటింగ్ మెషిన్ బేస్ను ఒక ట్రాక్పై కదలడానికి వీలు కల్పిస్తుంది. దీనివల్ల, కటింగ్ కోసం ఆగకుండా ఫార్మింగ్ మెషిన్ ద్వారా కాయిల్ నిరంతరాయంగా ఫీడ్ అవుతుంది, తద్వారా మొత్తం లైన్ వేగం పెరుగుతుంది.
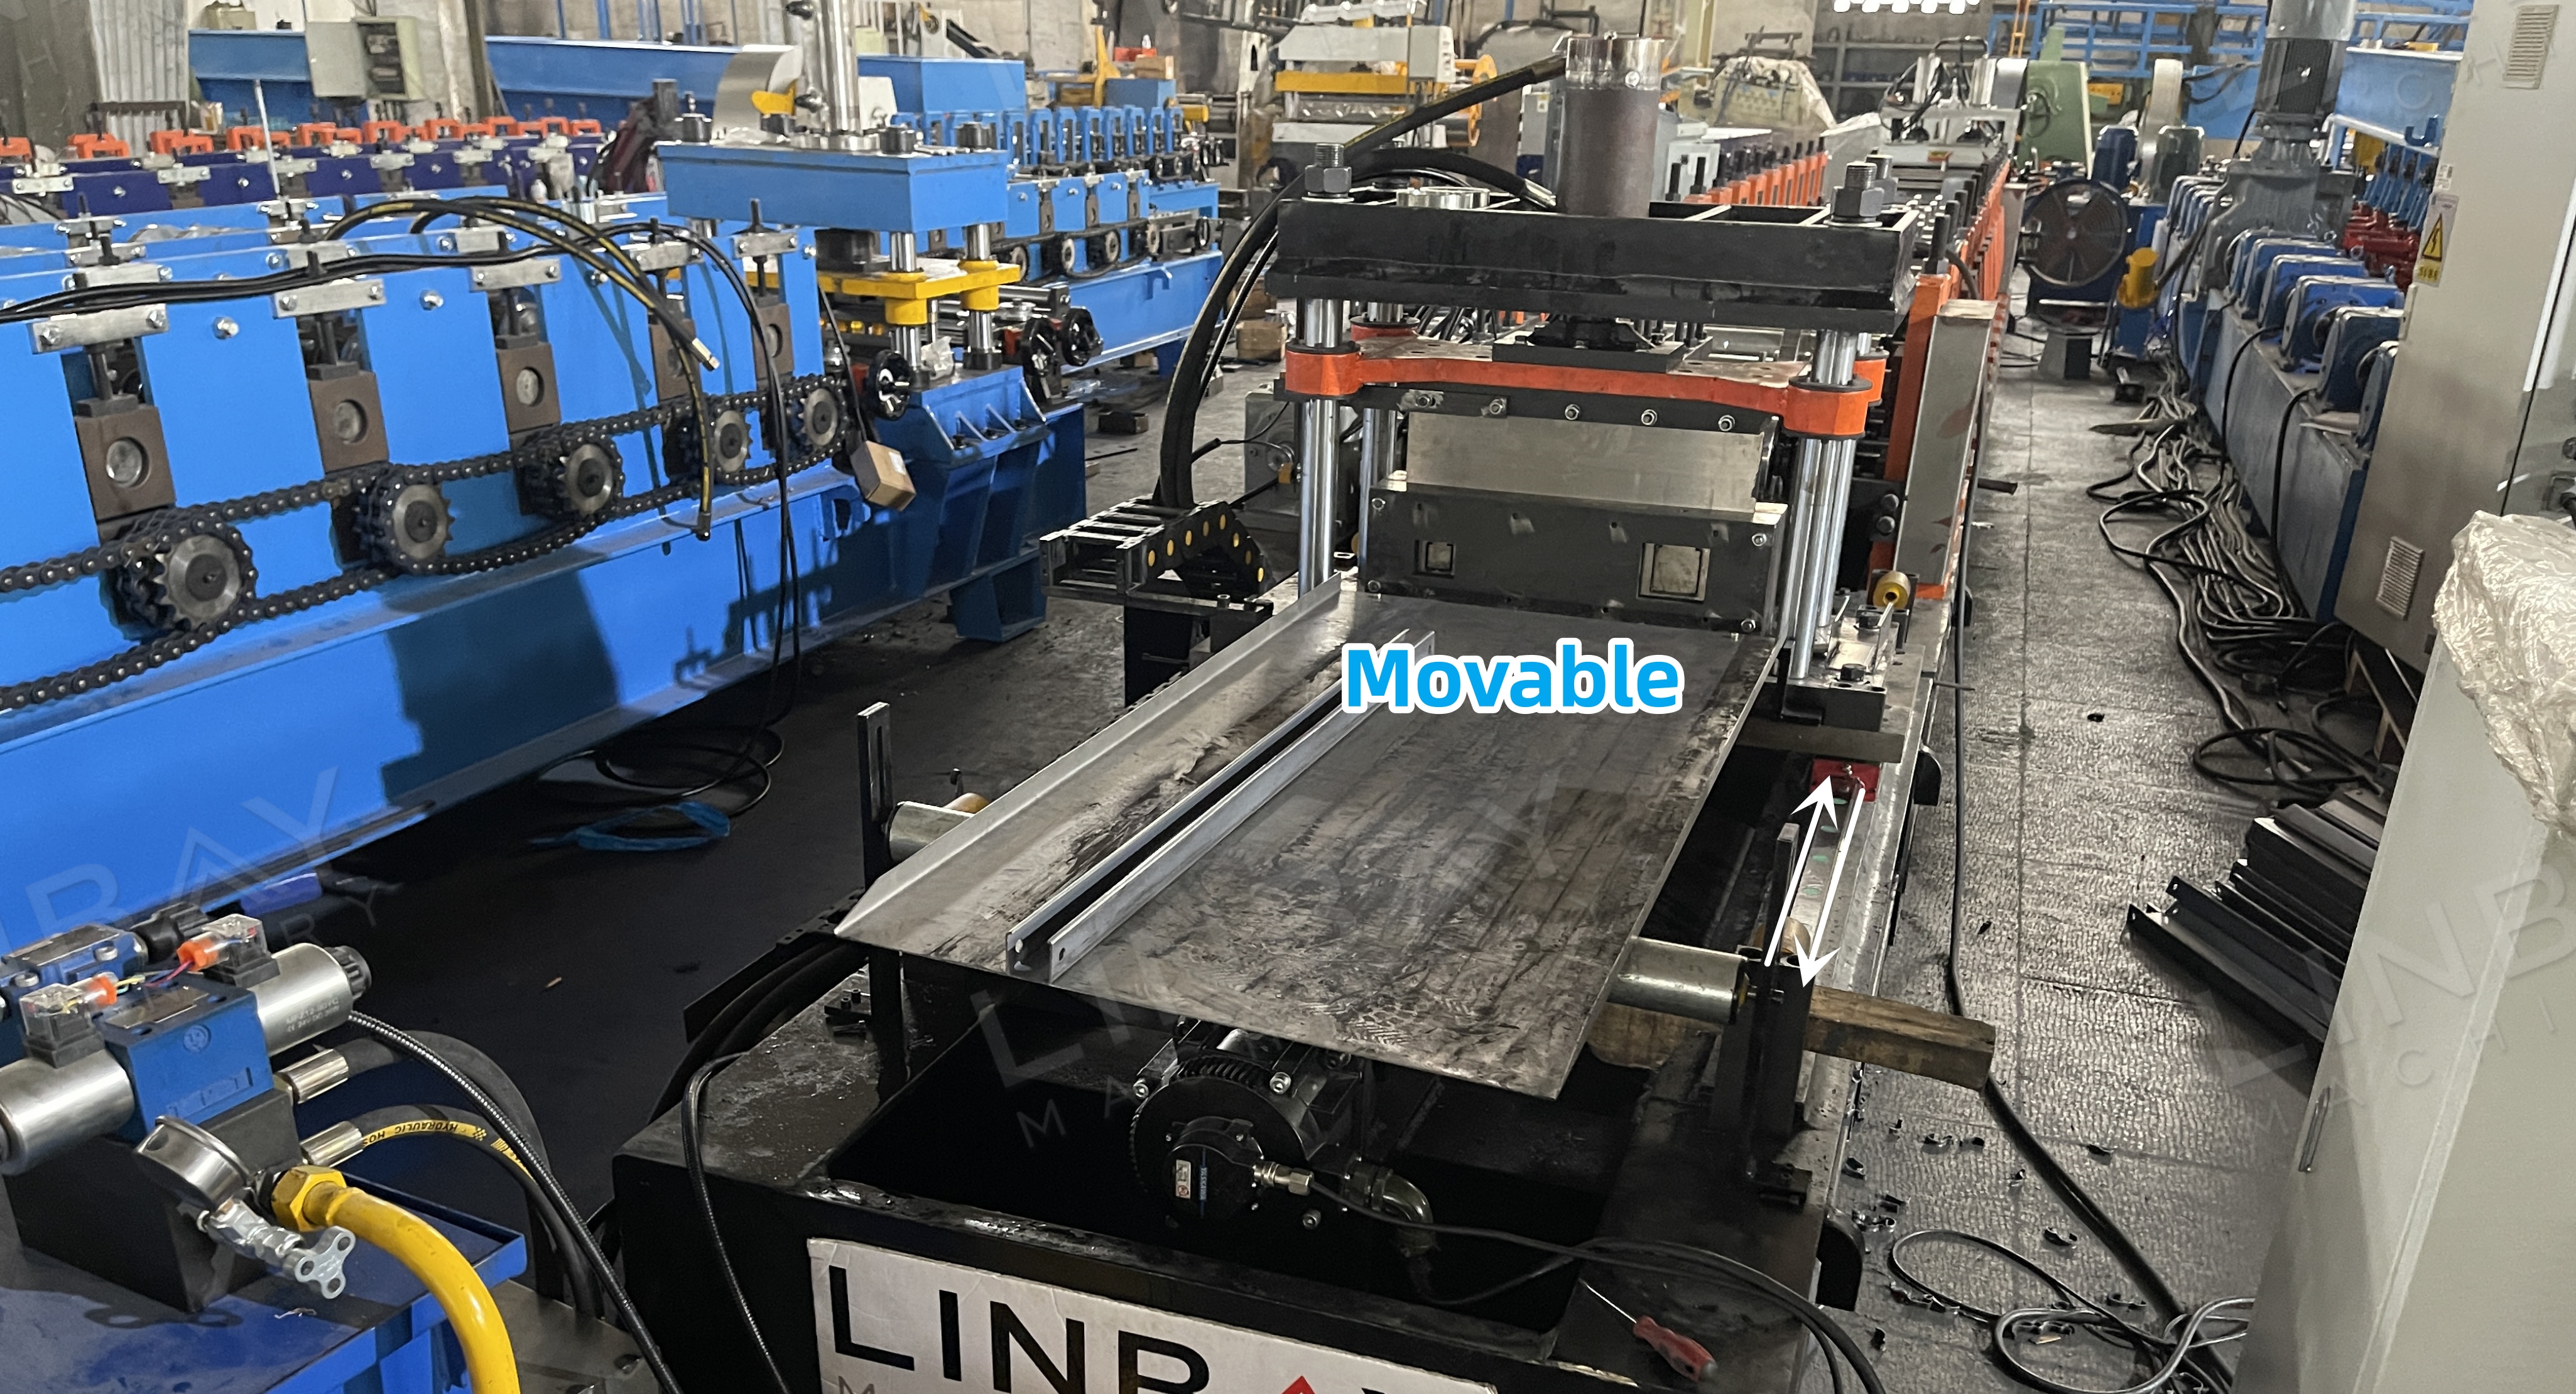
కత్తిరించే బ్లేడ్ను ప్రొఫైల్ ఆకారానికి అనుగుణంగా రూపొందించాలి, అందువల్ల ప్రతి సైజుకు ఒక ప్రత్యేకమైన బ్లేడ్ అవసరం అవుతుంది.
ఐచ్ఛిక పరికరం: షియర్ బట్ వెల్డర్
షీర్ వెల్డర్ షీరింగ్ మరియు వెల్డింగ్ అనే రెండు విధులను ఏకీకృతం చేస్తుంది, దీనివల్ల కొత్త మరియు పాత స్టీల్ కాయిల్స్ను అనుసంధానించడం సాధ్యమవుతుంది. ఇది మెటీరియల్ వృధాను తగ్గిస్తుంది, కాయిల్ మార్చే సమయాన్ని కనిష్ఠం చేస్తుంది మరియు సర్దుబాట్లను సులభతరం చేస్తుంది. ఇది మృదువైన మరియు చదునైన జాయింట్లను నిర్ధారించడానికి TIG వెల్డింగ్ను ఉపయోగిస్తుంది.
హైడ్రాలిక్ స్టేషన్
ఈ హైడ్రాలిక్ స్టేషన్లో సమర్థవంతమైన ఉష్ణ వెదజల్లడం కోసం కూలింగ్ ఫ్యాన్లు ఉన్నాయి, ఇవి నిరంతర ఆపరేషన్ను మరియు మెరుగైన ఉత్పాదకతను నిర్ధారిస్తాయి. ఇది దాని విశ్వసనీయత మరియు దీర్ఘకాలిక పనితీరుకు గుర్తింపు పొందింది.
PLC కంట్రోల్ క్యాబినెట్ & ఎన్కోడర్
ఎన్కోడర్, కొలవబడిన కాయిల్ పొడవును PLC కంట్రోల్ క్యాబినెట్ కోసం విద్యుత్ సంకేతాలుగా మారుస్తుంది. ఈ క్యాబినెట్ ఉత్పత్తి వేగాన్ని, ప్రతి సైకిల్కు అవుట్పుట్ను మరియు కటింగ్ పొడవును నియంత్రిస్తుంది. ఎన్కోడర్ నుండి లభించే కచ్చితమైన ఫీడ్బ్యాక్ కారణంగా, కటింగ్ మెషిన్ ±1mm పరిధిలో కటింగ్ కచ్చితత్వాన్ని సాధిస్తుంది.
1. డీకాయిలర్

2. ఆహారం ఇవ్వడం

3. గుద్దడం

4. రోల్ ఫార్మింగ్ స్టాండ్లు

5. డ్రైవింగ్ వ్యవస్థ

6. కటింగ్ సిస్టమ్

ఇతరులు

బయటి టేబుల్