видео
Профиль
Күтәрелмәле ныгытмалар авыр йөкләнешле стеллаж системалары өчен бик мөһим, ул ике вертикаль арасында диагональ терәк бирә. Ул селкенүне булдырмаска ярдәм итә һәм авыр йөкләнеш астында структураның тигезлеген саклый. Гадәттә, аркылы ныгытмалар 1,5-2 мм калынлыктагы кайнар җәелгән, салкын җәелгән яки гальванизацияләнгән корычтан ясала.
Гадәттә, аркылы ныгыту бөкләү станоклары ярдәмендә җитештерелә. Ләкин, рулон формалаштыру станоклары линиясе, шул исәптән спиральләү, тигезләү, рулон формалаштыру, тишү һәм кисү, югарырак автоматизация һәм кул хезмәте чыгымнарын киметә. Бу чишелеш күп клиентлар өчен нәтиҗәлелеге һәм чыгымнары аркасында өстенлекле сайлауга әйләнде.
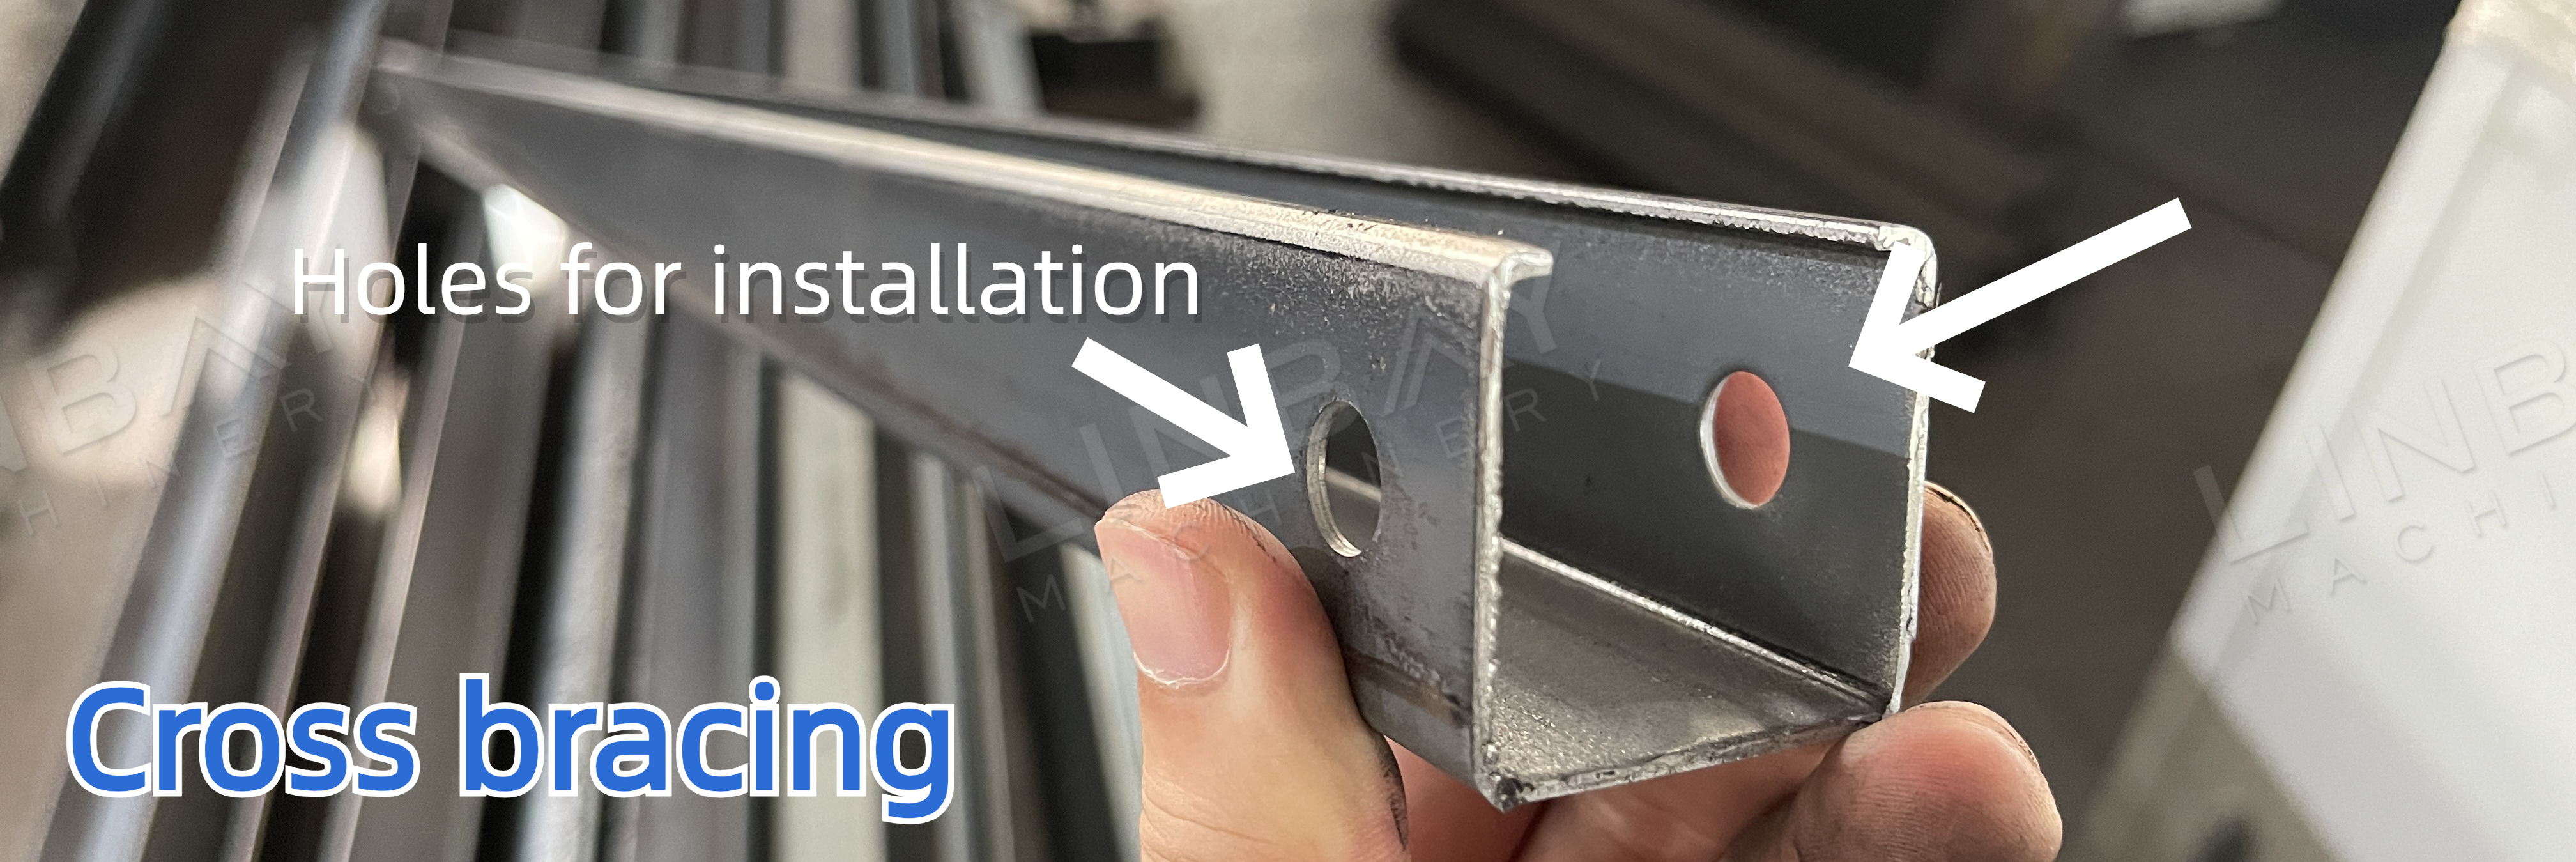
Урнаштыру ысулына карап, тишү стильләре төрлечә була:
1 нче урнаштыру ысулы: Стеллаж эченә бер генә кронштейн туры килеш урнаштырыла, винтларны урнаштыру өчен кронштейн биеклегендә алдан тишекләр ясау кирәк.
Урнаштыру ысулы 2: Стеллаж эченә туры килеш ике кронштейн урнаштырылган, винтлар белән урнаштыру өчен кронштейнның аскы өлешендә алдан тишекләр ясау кирәк.
Чын очрак - Төп техник параметрлар
Блок схемасы: Декойлер -- Серво фидер -- Гидравлик перфоратор -- Җитәкләүче -- Рулон формалаштыру машинасы -- Очучы гидравлик кисү -- Чыгу өстәле
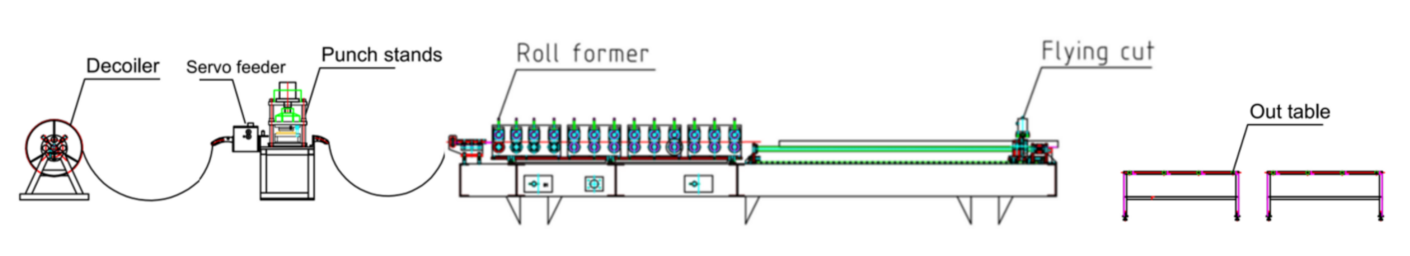
Ике бер рәтле җитештерү линиясе белән чагыштырганда, ике рәтле җитештерү линиясе сезгә өстәмә формалаштыру машинасы, декойлер һәм серво-фидер чыгымнарын, шулай ук башка җитештерү линиясе өчен кирәкле урынны янга калдырырга мөмкинлек бирә. Моннан тыш, ике рәтле структура, бер линиядә кул белән зурлык үзгәртүдән аермалы буларак, зурлыкларны үзгәртү вакытын киметә, шуның белән нәтиҗәлелекне арттыра.
Чын очрак - Төп техник параметрлар
1. Линия тизлеге: 4-6 м/мин, көйләнергә мөмкин
2. Яраклы материал: Кайнар җәелгән корыч, салкын җәелгән корыч, гальванизацияләнгән корыч
3. Материал калынлыгы: 1,5-2 мм.
4. Рулон формалаштыру машинасы: Чуен конструкциясе
5. Йөртү системасы: Редуктор йөртү системасы
6. Кисү системасы: Очу гидравлик кисү, рулон формалаштыручы кискәндә туктамый.
7.PLC шкафы: Siemens системасы.
Чын очрак машиналары
1. Гидравлик декойл*1
2. Серво фидер*1
3. Гидравлик перфоратор машинасы*1
4. Рулон формалаштыру машинасы*1
5. Гидравлик кисү машинасы*1
6. Чыгу өстәле*2
7.PLC идарә итү шкафы*1
8. Гидравлик станция*2
9. Запас частьлар тартмасы (бушлай)*1
Чын очрак тасвирламасы
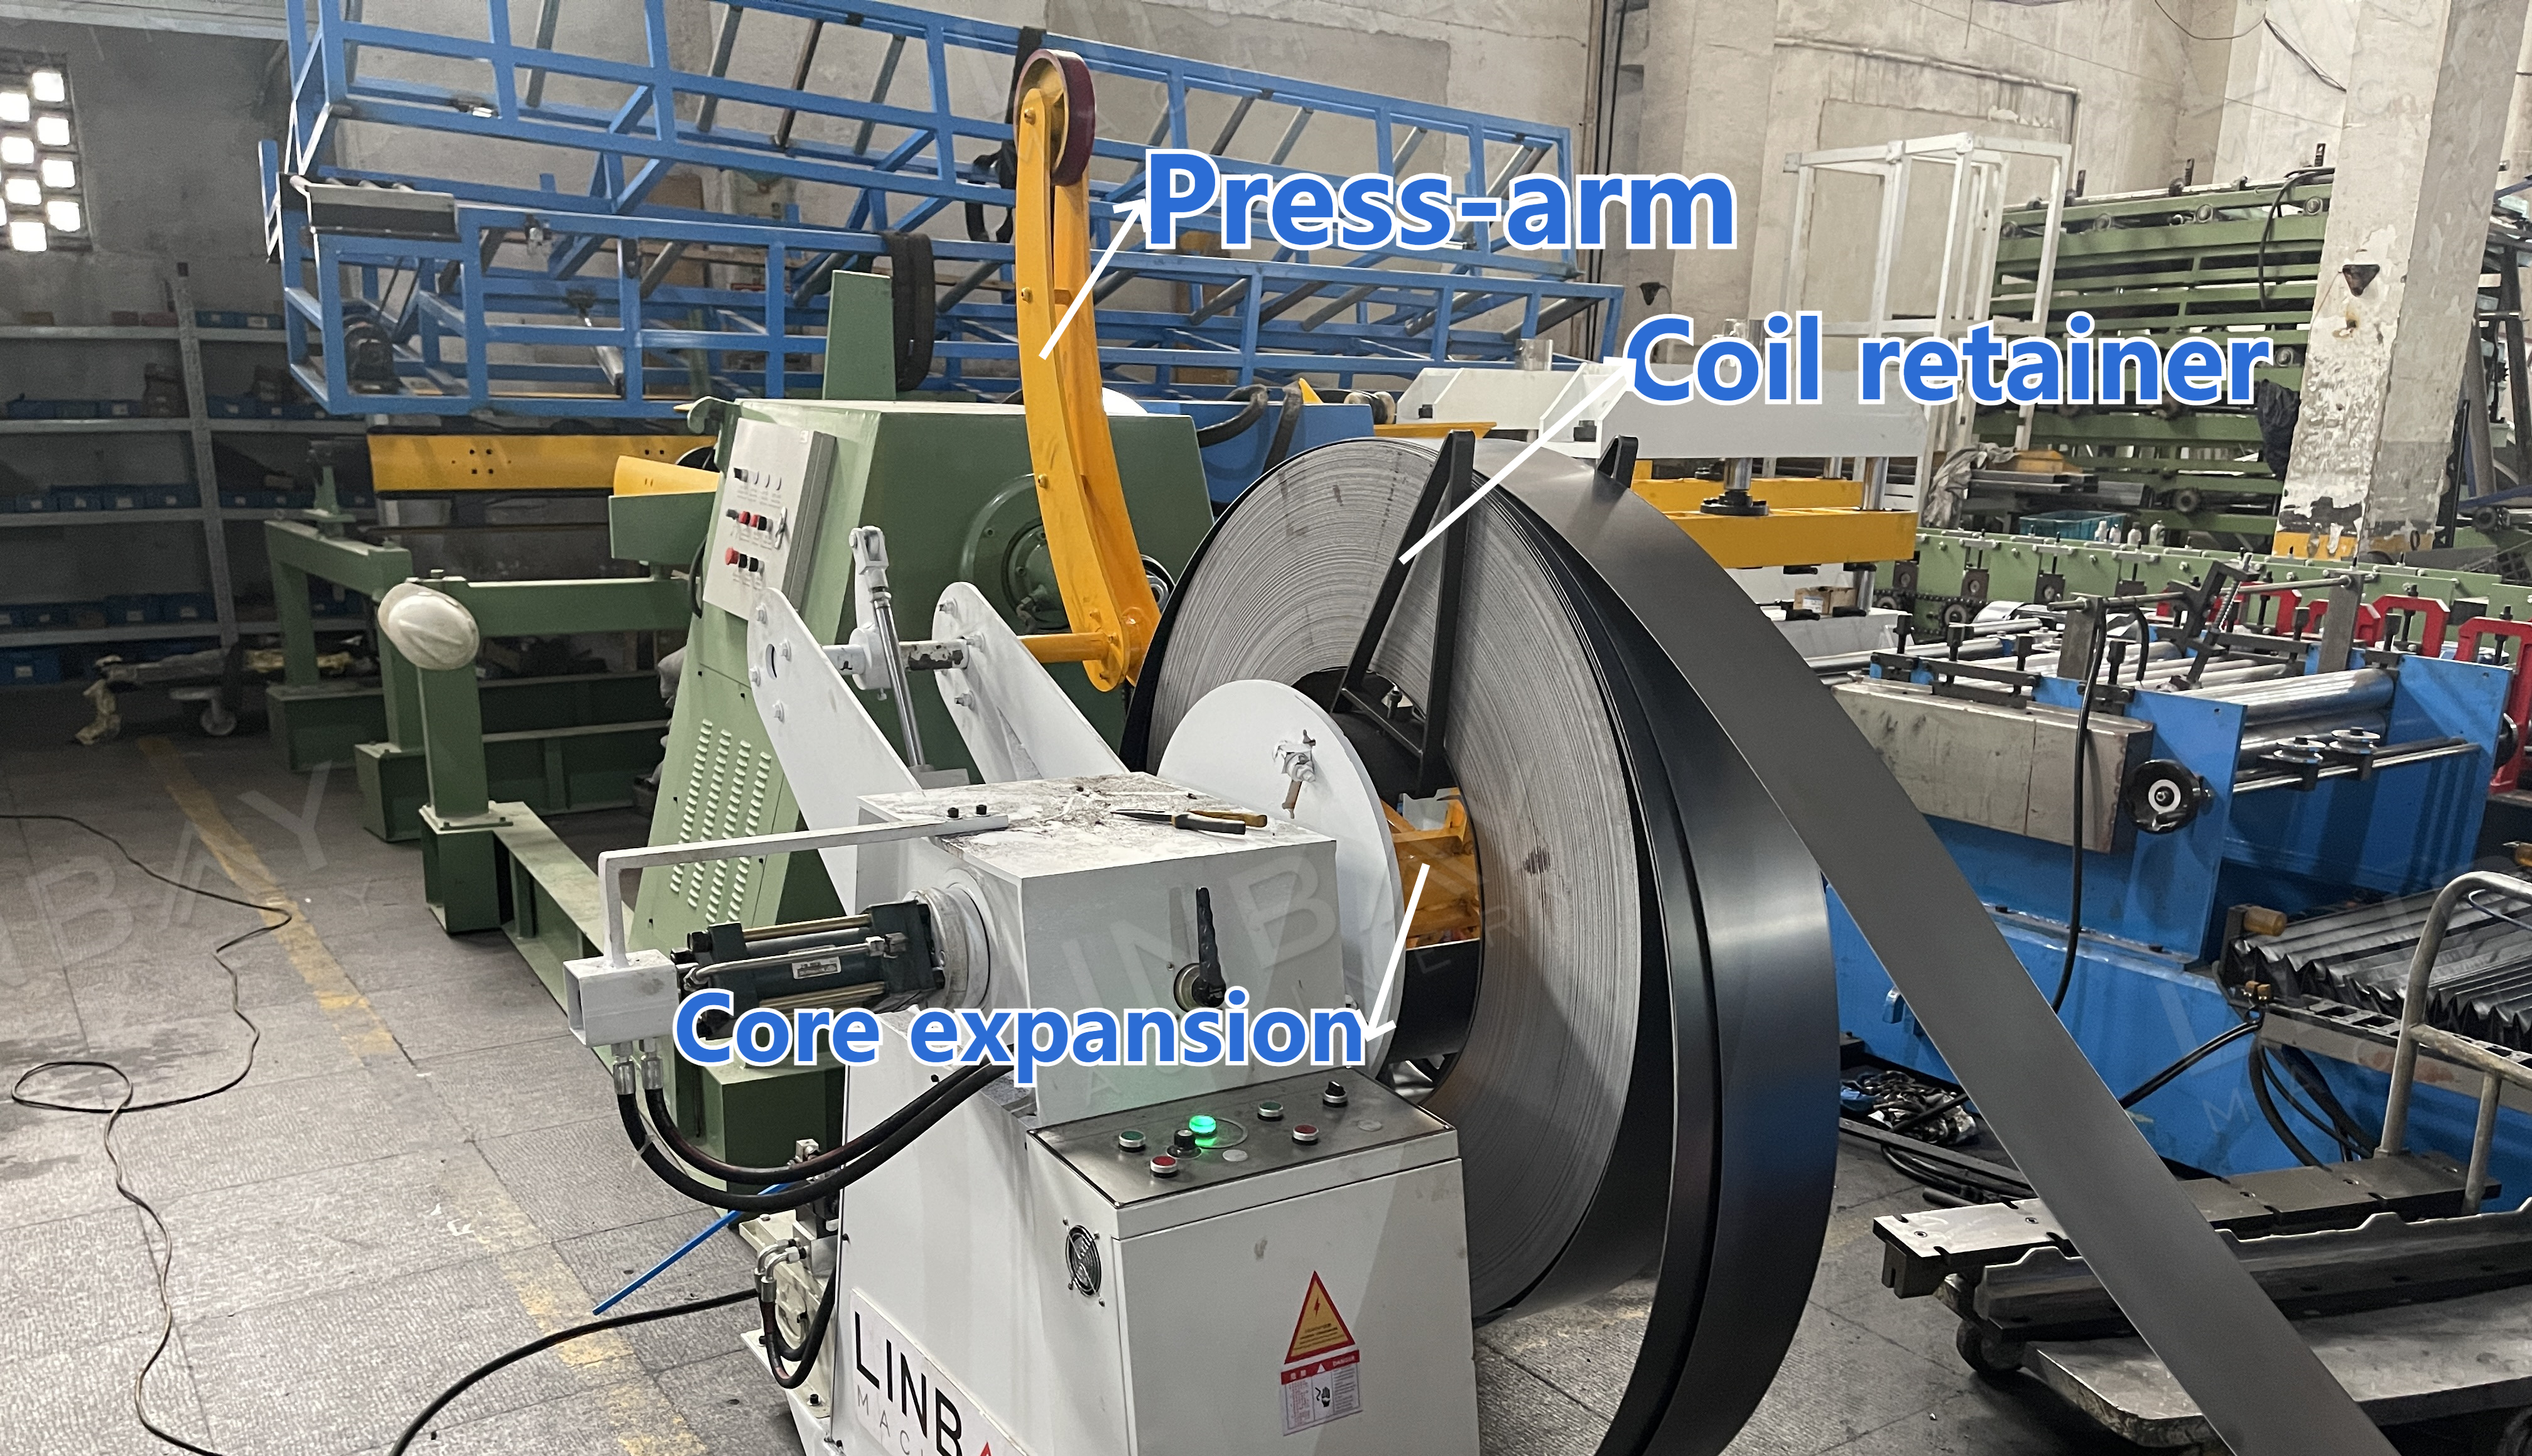
Декойлер
Декойлерның үзәк вал корыч катушканы тотып тора һәм киңәйтү җайланмасы булып хезмәт итә, эчке диаметры 490-510 мм булган катушкаларны урнаштыра. Декойлердагы басучы кул җайланмасы йөкләү вакытында катушканы ныгыта, эчке киеренкелек аркасында ачылып китүен булдырмый һәм эшчеләрнең куркынычсызлыгын тәэмин итә.
Гидравлик перфоратор һәм серво-фидер
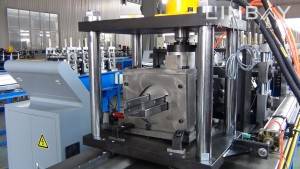
Гидравлик станция тарафыннан эшли торган гидравлик перфоратор корыч катушкада тишекләр ясый. Урнаштыру таләпләренә нигезләнеп, ике очында да, фланцта яки аскы өлештә, аркылы ныгыту перфораторы ясала. Аерым һәм интеграцияләнгән гидравлик перфоратор машиналары бар. Интегральләштерелгән типтагы машина рулон формалаштыру машинасы белән бер үк нигезне уртаклаша һәм перфорация вакытында башка машиналарны туктата.
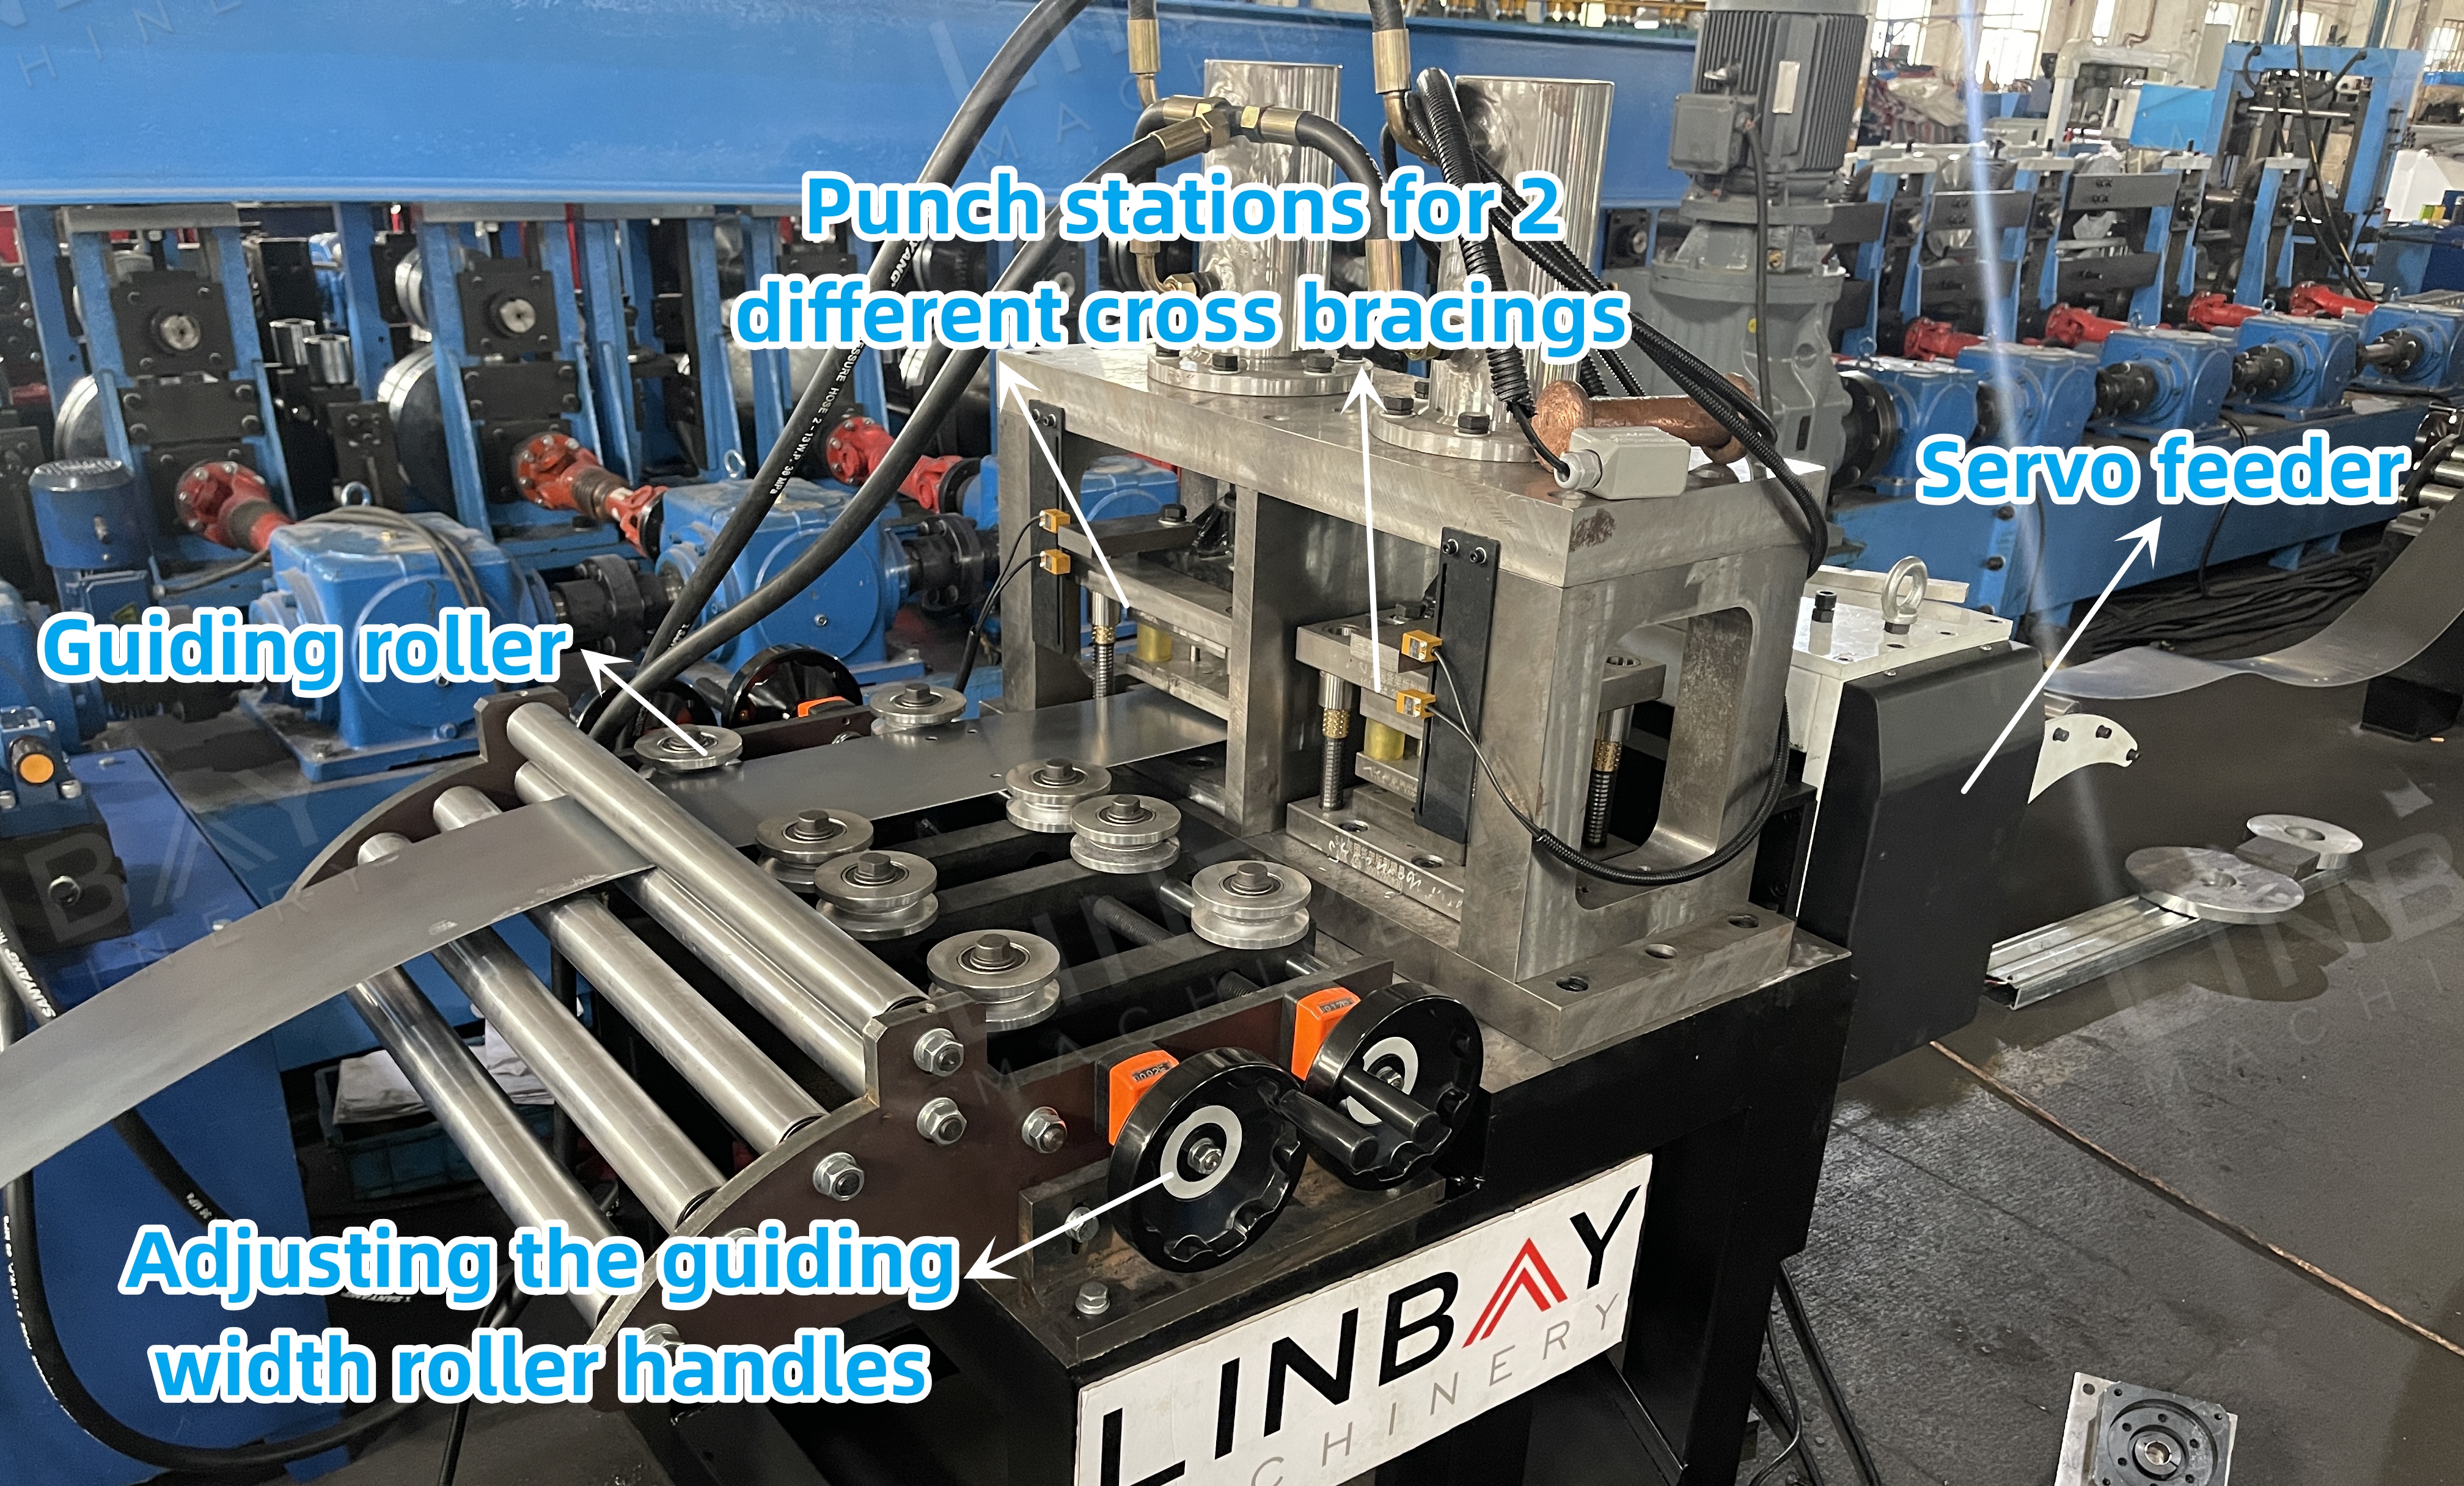
Бу җитештерү линиясе аерым версияне куллана, бу декойлер һәм формалаштыру машинасының штамплау вакытында өзлексез эшләвен тәэмин итә, бу өзлексез җитештерүне тәэмин итә. Аерым версиядә серво мотор белән идарә ителә торган серво-фидер бар, ул эшләтеп җибәрү-туктату тоткарлыкларын минимальләштерә һәм төгәл штамплау өчен катушканың алга китү озынлыгын төгәл контрольдә тота. Фидер эчендәге пневматик тукландыру механизмы катушка өслеген тырналулардан саклый.
Җитәкчелек
Җитәкләүче роликлар формалаштыру вакытында бозылуны булдырмас өчен катушка һәм машинаның дөрес тигезләнүен тәэмин итә, чөнки аркылы ныгытманың турылыгы киштәнең гомуми тотрыклылыгына турыдан-туры йогынты ясый.
Рулон формалаштыру машинасы
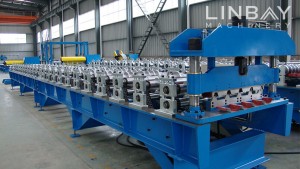
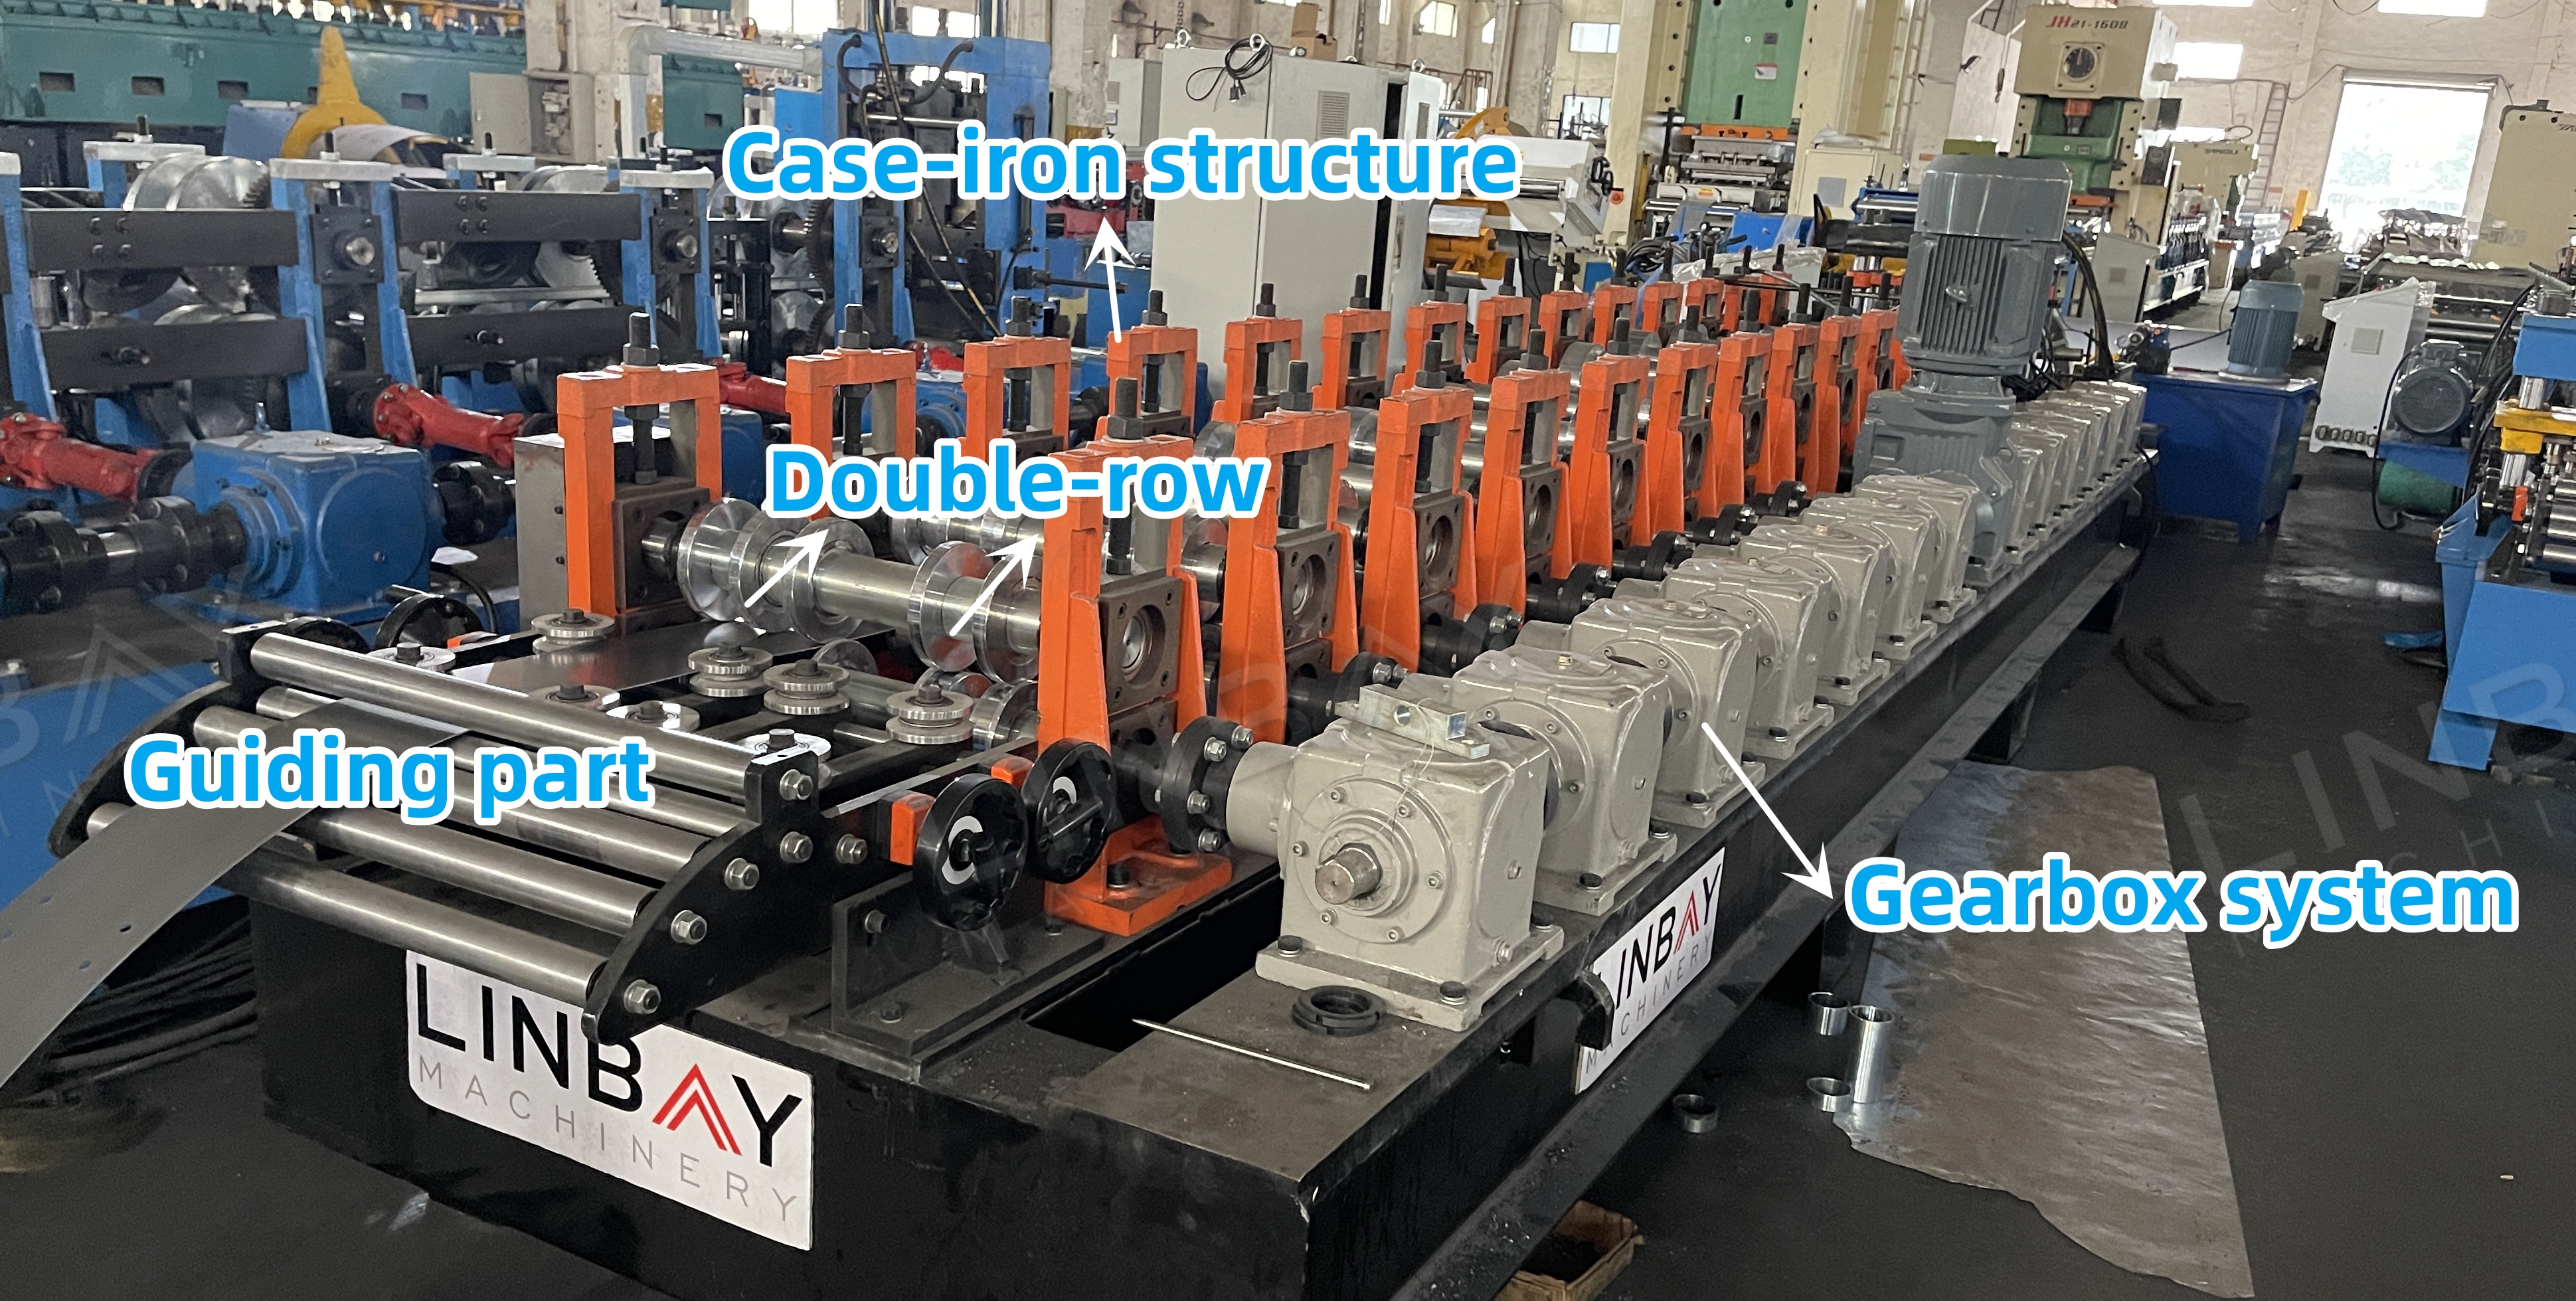
Бу формалаштыру машинасы чуен конструкция һәм редуктор системасы белән мактана ала. Ике рәт тә бер үк вакытта эшли алмый икәнен билгеләп үтү мөһим. Югарырак җитештерү куәте өчен, һәр зурлык өчен аерым җитештерү линиясе тәкъдим итәбез.
Очу гидравлик кисү
"Очу" конструкциясе кисү машинасы нигезенә юл буйлап хәрәкәт итәргә мөмкинлек бирә, бу кисү өчен туктамыйча, формалаштыру машинасы аша өзлексез катушка агымын тәэмин итә, шуның белән линиянең гомуми тизлеген арттыра.
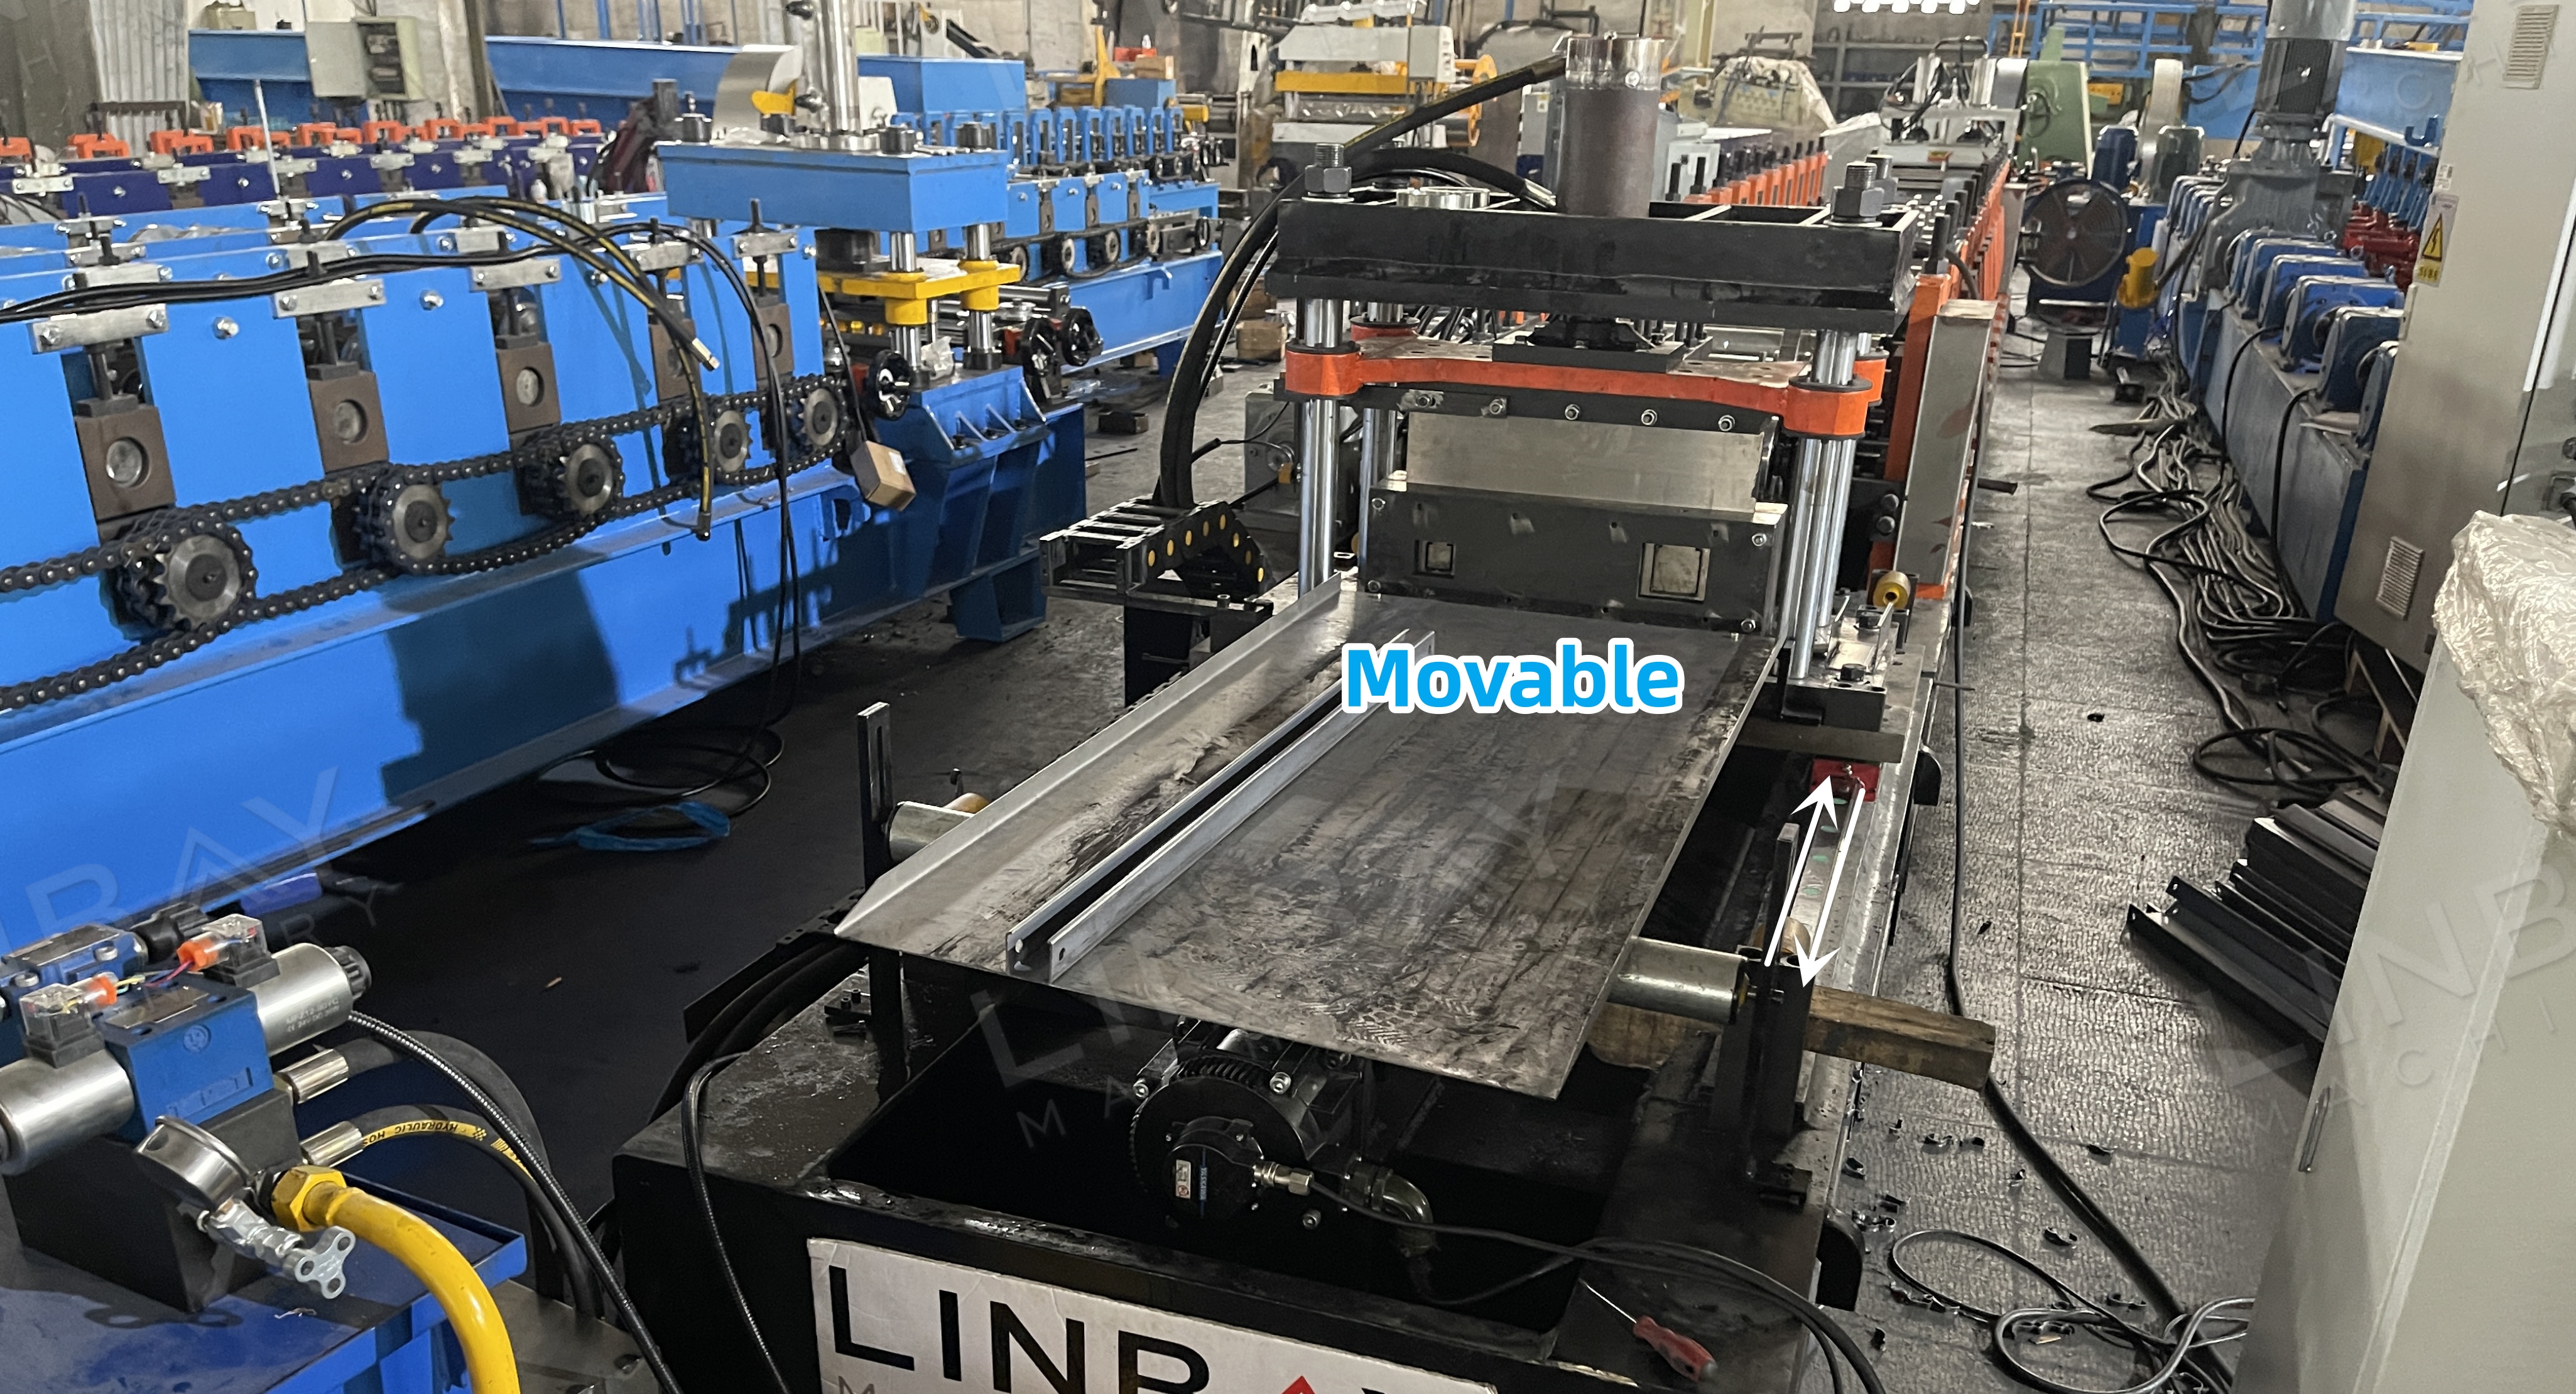
Кисү пычагы профиль формасына туры китереп эшләнгән булырга тиеш, һәр зурлык өчен аерым пычак кирәк.
Өстәмә җайланма: Кисү өчен төп эретеп ябыштыргыч
Кисү белән эретеп ябыштыру аппараты кисү һәм эретеп ябыштыру функцияләрен берләштерә, яңа һәм иске корыч катушкаларны тоташтыру мөмкинлеген бирә. Бу материал калдыкларын киметә, катушкаларны алыштыру вакытын минимальләштерә һәм көйләүләрне гадиләштерә. Ул шома һәм яссы тоташуларны тәэмин итү өчен TIG эретеп ябыштыру ысулын куллана.
Гидравлик станция
Гидравлик станция җылылыкны нәтиҗәле тарату өчен суыту вентиляторлары белән җиһазландырылган, бу өзлексез эшләүне һәм җитештерүчәнлекне арттыруны тәэмин итә. Ул ышанычлылыгы һәм озак вакытлы эшләве белән танылган.
PLC идарә итү шкафы һәм энкодер
Кодлаучы үлчәнгән спираль озынлыгын PLC идарә итү корпусы өчен электр сигналларына әйләндерә. Бу корпус җитештерү тизлеген, циклдагы чыгару күләмен һәм кисү озынлыгын көйли. Кодлаучыдан килгән төгәл кире элемтә ярдәмендә кисү машинасы ±1 мм эчендә кисү төгәллегенә ирешә.
1. Декойлер

2. Тукландыру

3. Тишеп сугу

4. Рулон формалаштыру өчен стендлар

5. Йөртү системасы

6. Кисү системасы

Башкалар

Өстәлдән чыгу